Vous êtes ici : Maison »
Nouvelles »
Technologie de soudage »
Maîtriser l'art du soudage à l'arc sous argon : un guide visuel des résultats TIG professionnels
Maîtriser l'art du soudage à l'arc sous argon : un guide visuel des résultats professionnels du TIG
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-04-15 Origine : Site
Dans le monde de la fabrication métallique, le soudage TIG (Tungsten Inert Gas), souvent appelé soudage à l'arc sous argon, constitue le summum de la précision et de la beauté esthétique. Contrairement à d'autres procédés de soudage qui privilégient la vitesse et le dépôt, le soudage TIG se définit par son contrôle, sa propreté et les résultats visuellement époustouflants qu'il produit. Pour les industries allant de l’aérospatiale à la transformation alimentaire haut de gamme, la qualité visuelle d’une soudure n’est pas seulement une question de fierté ; c'est un indicateur critique de l'intégrité structurelle et de la pureté métallurgique.
Ce guide approfondit les caractéristiques visuelles du soudage TIG de haute qualité, explorant comment les types de matériaux, la protection contre les gaz et la technique de l'opérateur convergent pour créer la soudure parfaite.
L'esthétique de la résistance : pourquoi la qualité visuelle est importante dans le soudage TIG
L’inspection visuelle est la première ligne de défense en matière de contrôle qualité. Dans le soudage à l'arc sous argon, l'apparence du cordon raconte l'histoire thermique du joint. Une soudure « parfaite » est plus qu’une simple ligne droite ; cela témoigne de la capacité du soudeur à équilibrer l'apport de chaleur avec l'ajout de métal d'apport tout en conservant une protection immaculée de gaz inerte.
Le phénomène des « dimes empilés »
Le trait visuel le plus emblématique du soudage TIG est l'apparence « pièces de dix sous empilées ». Cela fait référence aux ondulations uniformes et superposées créées par le trempage rythmique de la tige d’apport dans le bain de soudure. La cohérence de ces ondulations indique une vitesse de déplacement constante et une « impulsion » maîtrisée en alimentation manuelle, qui assure une pénétration uniforme dans tout le joint.
Teintes thermiques et coloration
Sur des matériaux comme l'acier inoxydable et le titane, la couleur de la soudure et la zone affectée thermiquement (ZAT) sont un indicateur principal de la couverture de gaz. Même si un arc-en-ciel de couleurs peut paraître attrayant, il représente en réalité différents niveaux d’oxydation. L'obtention d'une finition « paille » ou « chrome » signifie une protection optimale, tandis que les bleus ou les violets profonds suggèrent des températures plus élevées ou de légères turbulences de gaz.
Soudage TIG de l'acier inoxydable : maîtriser l'arc-en-ciel
L'acier inoxydable est peut-être le matériau le plus couramment associé à une qualité supérieure. Soudage à l'arc sous argon . En raison de sa faible conductivité thermique et de sa grande sensibilité à l'oxygène, les résultats visuels sur l'acier inoxydable dépendent fortement de la capacité du soudeur à gérer la « flaque d'eau ».
Atteindre les normes Argent et Or
Lors du soudage de l'acier inoxydable 304 ou 316, l'objectif est souvent de garder la soudure aussi proche que possible de la couleur du métal de base. Une perle d'argent ou d'or clair indique que le bouclier d'argon est resté intact jusqu'à ce que le métal refroidisse en dessous de sa température réactive. Ceci est réalisé grâce à des réglages CFM (pieds cubes par heure) appropriés et à l'utilisation de grandes lentilles de gaz pour fournir un flux laminaire d'argon.
Gestion de la zone affectée par la chaleur (ZAT)
Une soudure TIG professionnelle doit avoir une ZAT étroite. Si les bandes colorées s'étendent loin du cordon de soudure, cela indique un bain de chaleur excessif. Cela peut conduire à une « précipitation de carbure », ce qui compromet la résistance à la corrosion de l'acier inoxydable. L’excellence visuelle se traduit ici directement par la longévité fonctionnelle.
Soudage TIG aluminium : la quête du cordon propre
L'aluminium présente un défi visuel complètement différent. Étant donné que l'aluminium forme une lourde couche d'oxyde qui fond à une température beaucoup plus élevée que le métal de base, « l'action nettoyante » de l'arc AC (courant alternatif) est visible dans le résultat final.
La zone gravée (action de nettoyage)
Une soudure TIG en aluminium de haute qualité sera flanquée d’une fine bande d’aspect givré de chaque côté du cordon. Il s'agit de la zone « gravée » où le nettoyage cathodique de l'arc a éliminé l'oxyde d'aluminium. Une zone gravée uniforme et propre est le signe d’une fréquence alternative bien équilibrée et d’un matériau de base propre.
Profil des perles et mouillage
L'aluminium refroidit rapidement. Un résultat professionnel montre un cordon « mouillé » bien dans les orteils de l'articulation sans être trop convexe. Si les ondulations sont trop nettes ou si le cordon semble « cordé », cela suggère que l'ampérage était trop faible ou que la vitesse de déplacement était trop rapide pour l'épaisseur du matériau.
Référence technique rapide : Paramètres de soudage TIG par matériau
Pour obtenir les résultats professionnels évoqués dans ce guide, il est essentiel d'adapter les paramètres de votre machine aux propriétés spécifiques du métal. Utilisez ce tableau comme point de départ pour votre prochain projet.
Type de matériau
Type de courant (polarité)
Géométrie de la pointe en tungstène
Débit du gaz de protection (CFH / LPM)
Électrode en tungstène recommandée
Acier inoxydable
DCEN (DC-)
Pointe pointue (30-60°)
15-20 PCH / 7-10 LPM
2% Lanthané (Bleu)
Aluminium
CA (alternant)
En boule ou légèrement tronqué
20-25 PCH / 10-12 LPM
Pur (Vert) ou Zirconié
Titane
DCEN (DC-)
Très tranchant (cône long)
25-30 CFH (utiliser le bouclier anti-fuite)
2% Lanthané ou Thorié
Acier doux
DCEN (DC-)
Pointe pointue
15-18 PCH / 7-9 LPM
2% Thorié (Rouge)
Alliages de cuivre
DCEN (DC-)
Pointe pointue
20-25 FCH
2% Lanthané
Remarque : Ces valeurs concernent des épaisseurs standards (environ 3 mm). Ajustez toujours votre ampérage en fonction de la configuration spécifique du joint et de la vitesse de déplacement.
Facteurs techniques qui définissent le succès visuel
Atteindre les résultats présentés dans les galeries professionnelles nécessite la maîtrise de plusieurs variables techniques. Dans le soudage à l'arc sous argon, chaque ajustement sur la machine se manifeste visuellement dans la soudure.
Le rôle de la lentille à gaz
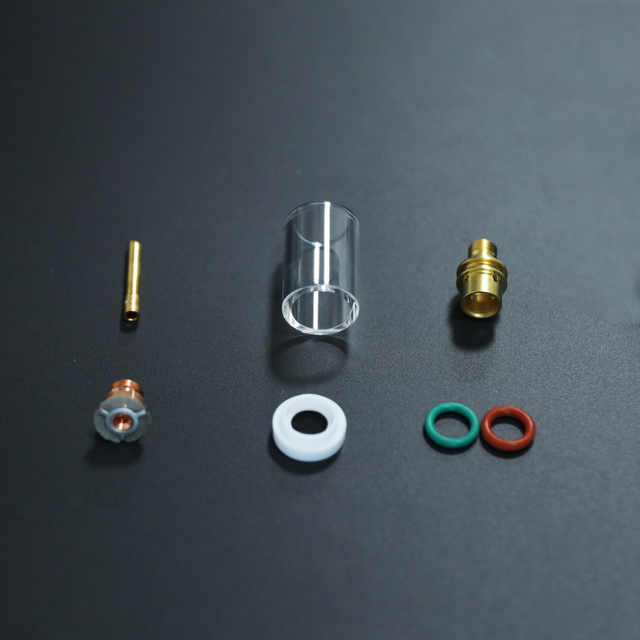
L'un des « secrets » des billes TIG les plus propres est la lentille à gaz. Contrairement à un corps de pince standard, une lentille à gaz utilise une série de mailles fines pour redresser le flux d'argon. Visuellement, cela se traduit par un bain de soudure beaucoup plus clair et la possibilité d'étendre davantage le tungstène pour une meilleure visibilité dans les joints serrés sans perdre la couverture de gaz.
Paramètres d'impulsion et leur impact visuel
Les sources d'énergie TIG modernes permettent des impulsions à grande vitesse. Visuellement, les pulsations resserrent l'arc, créant un cordon plus étroit et un motif d'ondulation plus prononcé. Ceci est particulièrement utile sur les matériaux de faible épaisseur où le contrôle de la chaleur est primordial pour éviter la déformation ou la brûlure.
Géométrie et préparation du tungstène
La forme de l’électrode en tungstène détermine la forme du cône d’arc. Une pointe pointue produit un arc étroit et pénétrant profondément, tandis qu'une extrémité plus émoussée propage la chaleur. Pour des raisons de cohérence visuelle, les marques de meulage sur le tungstène doivent s'étendre dans le sens de la longueur ; le meulage croisé provoque un dérapage de l'arc, ce qui conduit à des cordons de soudure irréguliers et irréguliers.
Identifier et corriger les défauts visuels
Même une soudure visuellement « bonne » peut présenter des défauts cachés. Comprendre à quoi ressemble une mauvaise soudure est essentiel pour atteindre le niveau supérieur de savoir-faire.
Porosité : le tueur de beauté silencieux
La porosité apparaît sous la forme de petits trous ou piqûres à la surface ou à l'intérieur du cordon. Elle est généralement causée par une contamination atmosphérique – souvent une brise emportant le bouclier d'argon ou une fuite dans les conduites de la torche. Visuellement, la porosité donne à une soudure un aspect « sale » et gris, signalant un manque total d'intégrité structurelle.
Contre-dépouille et chevauchement
La contre-dépouille est une rainure fondue dans le métal de base au niveau du bout de la soudure qui n'est pas remplie de métal d'apport. Cela crée un facteur de stress. Le chevauchement (ou « recouvrement à froid ») est le contraire, où le métal soudé repose sur le métal de base sans fusionner. Ces deux signes indiquent un angle de torche incorrect ou une vitesse de déplacement inappropriée.
Présentation post-soudure : Au-delà de l'arc
Un affichage professionnel de soudage TIG ne s'arrête pas lorsque l'arc s'arrête. La façon dont la pièce est manipulée par la suite contribue à sa qualité de « showroom ».
L’importance de la rétro-purge
Pour le soudage de tuyaux et de tubes, la qualité visuelle à l’intérieur du tuyau est aussi importante qu’à l’extérieur. Le « sucre » (oxydation à l'arrière) est un échec courant. L'utilisation d'une rétro-purge d'argon garantit que l'intérieur de la soudure est aussi lisse et propre que le dessus, ce qui est vital pour les applications sanitaires ou à haute pression.
Nettoyage chimique ou polissage mécanique
Pour préserver la beauté naturelle d’une soudure TIG, de nombreux professionnels ont recours au nettoyage électrochimique plutôt qu’au meulage. Cela supprime la teinte thermique tout en laissant intact le délicat motif d’ondulation, soulignant ainsi l’habileté impliquée dans le processus de soudage.
Conclusion : La signature d'un maître artisan
Le soudage à l'arc sous argon est plus qu'un processus d'assemblage ; c'est une signature de qualité. Lorsqu'un client ou un inspecteur examine un Soudure TIG , ils recherchent la symétrie, la cohérence et la pureté. En maîtrisant les variables du débit de gaz, de la gestion de la chaleur et des techniques spécifiques aux matériaux, les fabricants peuvent produire des résultats non seulement structurellement solides, mais également visuellement extraordinaires.
Alors que vous continuez à affiner votre processus de soudage TIG, n'oubliez pas que chaque cordon est le reflet de votre attention aux détails. Qu’il s’agisse du reflet argenté d’un joint en acier inoxydable ou de l’action nettoyante dépolie d’une lourde plaque d’aluminium, l’excellence visuelle du soudage TIG est la marque ultime d’une opération professionnelle.
Questions et réponses sur le soudage TIG : Dépannage, résultats professionnels
Vous trouverez ci-dessous les questions les plus fréquemment posées concernant la qualité visuelle et structurelle du soudage à l’arc sous argon. Comprendre ces « points douloureux » courants vous aidera à dépanner votre processus et à améliorer votre cohérence.
Pourquoi ma soudure TIG devient-elle noire ou gris foncé au lieu d'argent ?
Il s’agit du défaut visuel le plus courant en soudage TIG, appelé oxydation . Cela se produit lorsque le métal fondu chaud réagit avec l’oxygène de l’air avant d’avoir suffisamment refroidi.
La solution : augmentez votre temps de post-écoulement (le gaz qui s'écoule après l'arrêt de l'arc). Vérifiez également les fuites de gaz dans vos conduites de torche et assurez-vous que vous utilisez une lentille à gaz pour offrir une meilleure couverture laminaire. Si le métal est « brûlé » partout, vous utilisez peut-être trop d'ampérage ou vous vous déplacez trop lentement.
Quels sont les avantages de l’utilisation du TIG pulsé haute fréquence (HF) ?
Le TIG pulsé permet à la machine d'alterner entre un courant de crête élevé et un courant de fond plus faible.
Avantage visuel : Il crée un motif d'ondulation très défini et propre (les « dimes empilés ») et resserre l'arc, rendant la perle plus étroite.
Avantage technique : Il réduit considérablement l’apport thermique global, ce qui est essentiel pour éviter la déformation des matériaux minces et préserver la résistance à la corrosion de l’acier inoxydable.
Quand dois-je passer d’un corps de pince standard à une lentille à gaz ?
Vous devez utiliser une lentille à gaz chaque fois que vous avez besoin de la meilleure qualité visuelle possible.
La raison : un corps de pince standard crée un flux de gaz turbulent, qui peut aspirer l'air atmosphérique. Une lentille à gaz utilise des écrans fins pour créer un écoulement « laminaire » (lisse). Cela vous permet d'étendre l'électrode de tungstène plus loin de la coupelle pour une meilleure visibilité tout en conservant une protection parfaite contre l'argon.
Pourquoi est-ce que j'obtiens du « poivre » (points noirs) dans mon bain de soudure en aluminium ?
Ceci est généralement dû à une contamination . L'aluminium est très sensible à la saleté, à la graisse et à sa propre couche d'oxyde.
La solution : assurez-vous que vous utilisez correctement 'AC Balance' pour fournir une action de nettoyage suffisante. Vérifiez également que vous avez nettoyé le métal de base avec une brosse métallique en acier inoxydable dédiée (utilisée uniquement pour l'aluminium) et que vous l'avez essuyé avec de l'acétone avant de souder.
L'aspect « Stacked Dimes » signifie-t-il réellement que la soudure est plus solide ?
Pas nécessairement, mais c'est un indicateur fort du contrôle du processus..
La réalité : Même si une soudure lisse et non ondulée peut également être solide, le motif « dimes empilés » montre que le soudeur a maintenu une vitesse de déplacement et un ajout de métal d'apport constants. La cohérence de l’apparence se traduit généralement par une cohérence de la pénétration et des propriétés métallurgiques dans tout le joint.
Ce site Web utilise des cookies et des technologies similaires (« cookies »). Sous réserve de votre consentement, nous utiliserons des cookies analytiques pour suivre le contenu qui vous intéresse, et des cookies marketing pour afficher des publicités basées sur vos centres d'intérêt. Pour ces mesures, nous faisons appel à des prestataires tiers qui peuvent également utiliser les données à leurs propres fins.
Vous donnez votre consentement en cliquant sur « Tout accepter » ou en appliquant vos paramètres individuels. Vos données peuvent alors également être traitées dans des pays tiers en dehors de l'UE, comme les États-Unis, qui ne disposent pas d'un niveau de protection des données correspondant et où, notamment, l'accès des autorités locales ne peut pas être efficacement empêché. Vous pouvez à tout moment révoquer votre consentement avec effet immédiat. Si vous cliquez sur « Tout refuser », seuls les cookies strictement nécessaires seront utilisés.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių