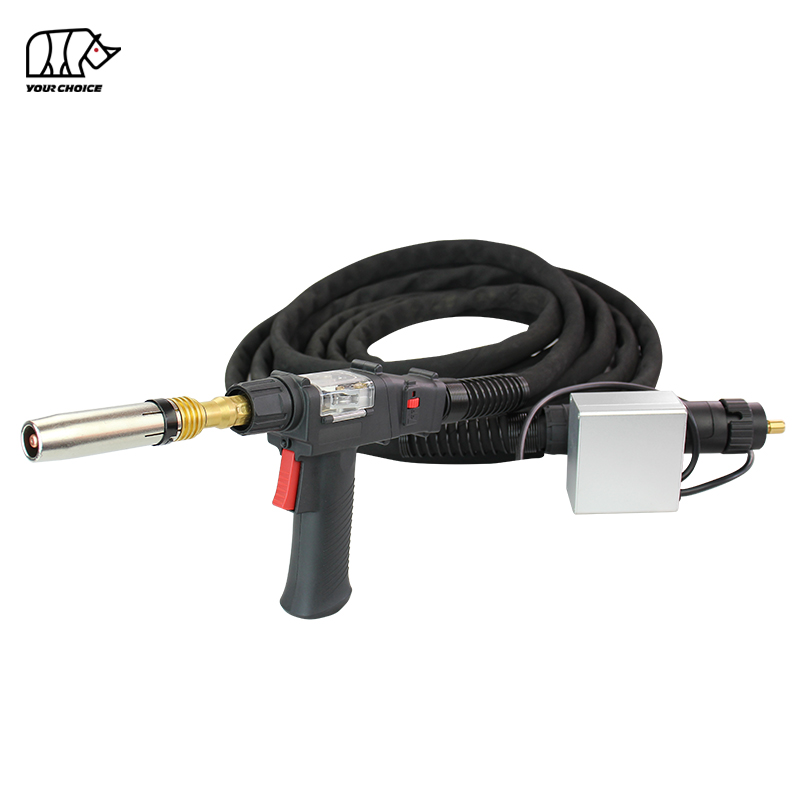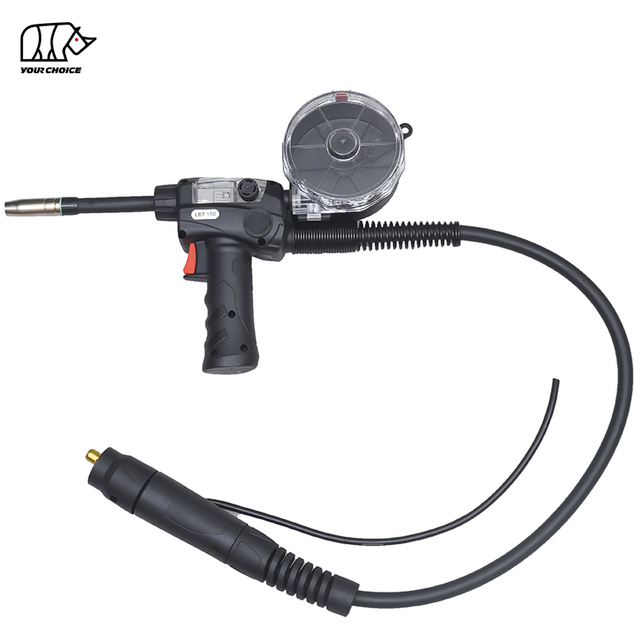
LPA300 Push-Pull MIG svetspistol översikt
{ INWELT LPA300 gaskyld Push-Pull MIG svetspistol är designad för aluminium MIG svetsapplikationer som kräver koordinerad trådmatning och en utökad arbetsräckvidd.
Till skillnad från en konventionell tryckbar MIG pistol, använder ett push-pull-svetssystem trådmataren för att trycka på svetstråden medan en motor i pistolen hjälper till att dra den genom kabelenheten. Detta koordinerade matningsarrangemang är särskilt användbart för mjukare aluminiumsvetstrådar, som kan vara svårare att mata genom långa pistolkablar.
INWELT LPA300 stöder Ø1,2–1,6 mm svetstråd och finns med 6 m, 8 m, 10 m och 12 m kabelmontage.
Produkten är listad med en märkström på 300A med CO₂ och 270A med blandad skyddsgas vid 60 % arbetscykel. För aluminiumsvetsning med argonskyddsgas bör tillämplig strömstyrka bekräftas för de specifika driftsförhållandena.
INWELT levererar LPA300 push-pull svetspistoler för industriell tillverkning, distributörer av svetsutrustning, OEM projekt och krav på bulkinköp.
LPA300 Push-Pull Svetspistol Tekniska specifikationer
| Specifikation |
INWELT LPA300 |
| Produktmodell |
LPA300 |
| Produkttyp |
Push-Pull MIG svetspistol |
| Svetsprocess |
MIG / GMAW |
| Primär tillämpning |
Aluminium MIG Svetsning |
| Kylningsmetod |
Gaskyld / luftkyld |
| Märkström med CO₂ |
300A |
| Märkström med blandad gas |
270A |
| Arbetscykel |
60 % |
| Svetstrådsdiameter |
Ø1,2–1,6 mm |
| Standard kabellängd |
6/8/10/12 m |
| Brännarhuvud |
Vinklad ficklampshuvudkonfiguration |
| Listad anslutning |
Euro Centralanslutning |
| Trådmatningssystem |
Push-Pull |
| Trådmatningskontroll |
Ficklampsmonterad hastighetsjustering listad |
| Stämpla |
INWELT |
| Anpassning |
Logotyp, förpackning, kabellängd, OEM/ODM |
De aktuella klassificeringarna ovan motsvarar de villkor som anges för INWELT LPA300. De ska inte tolkas som en oberoende verifierad strömklassificering av ren argon.
Innan du beställer, bekräfta svetsströmkällan, trådmataren, motorkontrollgränssnittet, kabelmonteringen och konfigurationen av förbrukningsvaror.
Hur fungerar en Push-Pull MIG svetspistol?
En push-pull MIG svetspistol använder två koordinerade trådmatningsåtgärder för att flytta elektrodtråden från matningsspolen till svetsbågen.
Den primära mataren trycker in svetstråden i brännarkabeln, medan den pistolmonterade drivmekanismen drar tråden mot kontaktspetsen.
Genom att koordinera dessa matningskrafter kan ett push-pull-system minska trådkompression och matningsinstabilitet inuti en lång kabelenhet.
Tryckmotor på matarsidan och dragmotor på pistolsidan
Drivsystemet på matarsidan förser svetstråd från huvudtrådspolen.
Drivsystemet på pistolsidan ger ytterligare dragkraft nära svetsbågen.
För stabil drift måste båda systemen vara korrekt konfigurerade.
Viktiga inställningsfaktorer inkluderar:
Felaktig motorkoordination eller för högt tryck kan skada mjuk svetstråd och orsaka matningsproblem.
Varför push-pull matning hjälper med aluminiumtråd
Aluminiumsvetstråd är i allmänhet mjukare och mer mottaglig för deformation än vanlig solid stålsvetstråd MIG .
När aluminiumtråd trycks genom en lång kabel kan överdrivet motstånd bidra till att tråden knäcks, matningsavbrott och fågelbo.
Ett korrekt konfigurerat push-pull-system hjälper till att stödja vajern när den går genom brännarkabeln.
Detta gör push-pull matning användbar för industriella aluminium MIG svetsapplikationer som kräver längre kabelenheter.
Push-pull-mekanismen eliminerar dock inte behovet av korrekta drivrullar, liners, kontaktspetsar och matningsjusteringar.

Huvudfunktioner hos INWELT LPA300
300A CO₂ och 270A blandgasklassificeringar
LPA300 är listad med följande aktuella klassificeringar:
Dessa värden beskriver tillverkarens publicerade konfigurationer.
För aluminium MIG -svetsning används vanligen ren argon som skyddsgas, medan specifika applikationer kan använda andra lämpliga argonbaserade blandningar.
Köpare bör bekräfta LPA300-strömklassificeringen under de avsedda aluminiumsvetsförhållandena innan de väljer brännaren för kontinuerlig produktion.
Luftkyld design och 60 % driftcykel
LPA300 använder en luftkyld ficklampskonfiguration.
Det kräver ingen separat vätskekylningskrets.
Duty cycle på 60 % måste beaktas när man utvärderar de termiska kraven för svetsprocessen.
Vid de specificerade nominella förhållandena motsvarar en 60 % arbetscykel sex minuters svetsning inom en standardtid på tio minuter.
För applikationer med förlängd ljusbågstid eller högre termisk belastning bör de faktiska brännardriftsgränserna utvärderas före installation.
6 m, 8 m, 10 m och 12 m kabelalternativ
INWELT erbjuder fyra listade kabellängder:
| Kabellängd |
Typiskt val |
| 6 m |
Kompakta industriella svetsstationer |
| 8 m |
Tillverkningsbänkar och allmänna industriella arbetsområden |
| 10 m |
Större arbetsstycken och utökad arbetsräckvidd |
| 12 m |
Svetsstationer som kräver större rörelse från mataren |
Längre kabelenheter ger extra arbetsräckvidd, men de gör också val och installation av trådmatningssystem viktigare.
Kabeln ska dras för att undvika skarpa böjar, vridning och mekaniska skador.
Lämplig kabellängd beror på produktionslayout, utrustningskonfiguration och svetsapplikation.
Facklansmonterad trådmatningshastighetskontroll
LPA300-produktbeskrivningen listar en funktion för justering av trådmatningshastigheten på brännaren.
Detta ger ett användargränssnitt för att justera trådmatningsinställningen i kompatibla systemkonfigurationer.
Den elektriska styrfunktionen måste dock matcha den anslutna strömkällan och trådmataren.
För OEM och ersättningsprojekt, bekräfta:
En matchande mekanisk koppling enbart garanterar inte att den pistolmonterade motorn eller hastighetskontrollen fungerar korrekt.
Vinklad Brännarhuvud -konfiguration
LPA300 använder en konfiguration med vinklat brännarhuvud för manuell MIG -svetsning.
Brännhalsens geometri påverkar åtkomsten till fogen, svetsposition och förhållandet mellan kontaktspetsen och arbetsstycket.
För ersättningstillämpningar, verifiera frontändens förbrukningsvaror och brännarhuvudets konfiguration.
Eventuell utbytbarhet med andra brännarhuvudsystem bör bekräftas genom faktiska delreferenser eller tekniska ritningar.
LPA300 aluminiumsvetstråd och förbrukningsmaterial
LPA300 är specificerad för svetstrådsdiametrar från Ø1,2 mm till Ø1,6 mm.
Kontaktspetsen, trådfodret och drivrullarna måste väljas i enlighet med den faktiska aluminiumtrådens diameter och legering.
Svetstrådsdiametrar som stöds
| av tråddiameter |
Krav på val |
| Ø1,2 mm |
Matcha kontaktspets, liner och drivrullar |
| Ø1,4 mm |
Bekräfta motsvarande konfiguration av förbrukningsmaterial |
| Ø1,6 mm |
Bekräfta kontaktspets, foder, drivrullar och matningskapacitet |
Typer av aluminiumsvetstråd
Vanliga tillsatstrådar i aluminium MIG inkluderar ER4043 och ER5356.
Lämplig tillsatsmetall beror på basmaterialet, svetsproceduren, mekaniska krav och tillämpliga svetsstandarder.
Tillgängligheten av en LPA300-matningskonfiguration för varje trådlegering bör verifieras innan beställning.
Kontaktmunstycke Val
Kontaktspetsen överför svetsström till elektrodtråden.
För aluminiumsvetsning kräver dimensionering av kontaktspetsar uppmärksamhet på tråddiametern och tillsatstrådens termiska expansionsegenskaper.
Rätt hål- och gängmått bör bekräftas med den valda förbrukningsspecifikationen.
En felaktig kontaktspets kan bidra till matningsmotstånd, inkonsekvent strömöverföring eller burnback.
Val av trådliner
Fodret leder svetstråden genom kabelenheten.
För aluminiumsvetsning kan fodermaterial, innerdiameter, längd och installationsskick alla påverka trådmatningen.
Rätt liner bör väljas enligt:
Aluminiumtrådsdiameter
Trådlegering
Kabellängd
Fackelkonfiguration
Krav på matare
Undvik att installera en ospecificerad ståltrådskonfiguration utan att kontrollera dess lämplighet för aluminiumtråd.
Val av drivrulle
Drivrullar måste ge tillräckligt med dragkraft utan att överdrivet deformera den mjuka aluminiumtråden.
Drivrullar med U-spår används vanligtvis för trådmatning av aluminium MIG .
Den exakta spårstorleken, rulldimensionerna och det erforderliga trycket bör anpassas till det tråd- och pistolmonterade drivsystemet.

LPA300 Svetsmaskin och trådmatarkompatibilitet
LPA300 är listad med en Euro Centralanslutning konfiguration.
En push-pull MIG pistol kräver dock mer än en kompatibel svetsströmkontakt.
Drivmotorn på pistolsidan måste ta emot korrekt elförsörjning och styrsignaler, och den måste fungera i samordning med huvudtrådmataren.
Krav för Eurokontakt och motorstyrning
En kompatibel installation kan kräva följande anslutningar
| Systemkomponentkompatibilitetskrav |
: |
| Svetskraft |
Korrekt strömförande anslutning |
| Skyddsgas |
Kompatibel gasanslutning och flödesväg |
| Svetstråd |
Korrekt trådmatningsinlopp och foderkonfiguration |
| Utlösare |
Matchande styrkrets |
| Dragmotor på pistolsidan |
Korrekt matningsspänning och ström |
| Styrning av trådmatningshastighet |
Kompatibel styrsignal |
| Matarkontroll |
Koordinerad tryck- och dragmotordrift |
| Kabelsats |
Lämplig längd och anslutningsarrangemang |
En standard Euro-kontakt kan ge mekaniska, svetskrafts-, gas- och triggeranslutningar i vissa system, men den ger inte automatiskt alla kontrollfunktioner som behövs för en motoriserad push-pull-pistol.
En extra kontrollanslutning eller kompatibelt matargränssnitt kan behövas.
Kompatibilitetschecklista före beställning
Innan du köper INWELT LPA300, tillhandahåll:
Svetsmaskinstillverkare och modell
Trådmatartillverkare och modell
Befintlig typ av svetspistol
Foton på huvudkontakten
Typ av motorstyrning
Specifikationer för motorförsörjning och styrning
Erforderlig tråddiameter och legering
Vald kabellängd
Erforderlig kontaktspets och linerkonfiguration
Orderkvantitet
För ersättningsprojekt är ett kopplingsschema eller ett befintligt pistolprov särskilt användbart.
INWELT kan granska den nödvändiga gränssnittskonfigurationen före offert.

Push-Pull MIG pistol vs. Spolpistol vs. standard MIG
Även om alla tre pistoltyperna kan användas för MIG svetsning, är deras trådmatningsarrangemang olika.
| Funktion |
Push-Pull MIG Gun |
Spolpistol |
Standard MIG Gun |
| Plats för trådspole |
Huvudmatare |
På pistolen |
Huvudmatare |
| Motor på pistolsidan |
Ja |
Ja |
Vanligtvis nej |
| Huvudmatare Push Drive |
Ja |
Används inte på samma sätt |
Ja |
| Aluminiummatning med lång kabel |
En nyckelapplikation |
Trådmatning lokalt från pistolspole |
Mer beroende av inställning |
| Övervägande av pistolvikt |
Ingen stor trådspole på pistolen |
Inkluderar liten trådspole |
Typiskt enklare pistolmontage |
| Nyckelkompatibilitetskontroll |
Matare och motorstyrning |
Kontrollgränssnitt för spolepistol |
Standard brännaranslutning |
När ska du välja en Push-Pull MIG pistol?
Överväg ett push-pull-system när:
Aluminiumtråd måste matas genom en förlängd kabelenhet
Applikationen använder en fjärrstyrd trådspole
Industriell produktion kräver ett samordnat trådmatningssystem
Svetsströmkällan och mataren stöder push-pull-drift
När är en Spolpistol mer lämplig?
En spolpistol kan vara mer lämplig när en lokal trådspole vid pistolen är acceptabel och utrustningen stöder den spolpistolkonfigurationen.
Spolpistoler och push-pull pistoler bör inte behandlas som utbytbara produkter.
Hur man ställer in en Push-Pull MIG svetspistol
Korrekt inställning är avgörande för tillförlitlig drift.
Steg 1: Bekräfta utrustningens kompatibilitet
Kontrollera att svetsströmkällan och trådmataren kan stödja den motoriserade push-pull-pistolen.
Kontrollera det elektriska gränssnittet, motorförsörjningen och styrkraven.
Steg 2: Installera de rätta trådmatningskomponenterna
Välj kontaktspets, foder och drivrullar enligt svetstrådens diameter och legering.
Inspektera trådbanan före installation.
Steg 3: Anslut svetspistolen
Anslut svetskrafts-, skyddsgas-, trigger- och push-pull-kontrollgränssnitten enligt den godkända utrustningskonfigurationen.
Anslut inte en oidentifierad motorstyrkontakt utan att kontrollera dess elektriska krav.
Steg 4: Ställ in drivrullens tryck
Använd lämpligt drivvalstryck för den valda aluminiumtråden.
För högt tryck kan deformera mjuk svetstråd, medan otillräckligt tryck kan orsaka glidning.
Steg 5: Koordinera tryck- och dragmatning
Konfigurera huvudmataren och den pistolmonterade dragmotorn enligt det kompatibla styrsystemet.
Målet är att mata tråd utan överdriven spänning, kompression eller glidning.
Steg 6: Kontrollera kabeldragning
Lägg ut kabeln med mjuka böjar och undvik onödig vridning.
Inspektera hela kabellängden innan produktionen påbörjas.
Steg 7: Utför ett kontrollerat svetstest
Utför inledande installation och verifiering i enlighet med svetsmaskinens och matarinstruktionerna.
Kontrollera trådmatning, avtryckarfunktion, skyddsgas och ljusbågsstabilitet.
Starta produktionen först efter att systemet har verifierats för den avsedda applikationen.
Vanliga Push-Pull MIG pistolproblem och lösningar
Push-pull svetspistoler kräver korrekt elektrisk koordination och val av förbrukningsmaterial.
| Problem |
Möjlig orsak |
Rekommenderad kontroll |
| Tråd fågelbo |
Överdriven tryckkraft eller dålig motorisk koordination |
Kontrollera matarinställningarna och dragmotorns funktion |
| Tråd som glider |
Felaktigt tryck eller spår för drivrullen |
Kontrollera rullar, tråddiameter och tryck |
| Oregelbunden trådmatning |
Skadat foder eller kabelböjar |
Inspektera liner och kabeldragning |
| Dragmotorn går inte |
Styrkablar eller problem med motorförsörjning |
Verifiera motorgränssnitt och matarkompatibilitet |
| Trådmatning för snabb eller långsam |
Felaktig inställning av hastighetskontroll |
Kontrollera kontrollkonfigurationen |
| Kontaktspets burnback |
Matningsavbrott eller felaktig spets |
Inspektera trådmatning, spets och svetsparametrar |
| Facklan överhettas |
Ström eller arbetscykel har överskridits |
Kontrollera termisk klassificering och elektriska anslutningar |
| Dålig skyddsgastäckning |
Gasläcka eller blockerat munstycke |
Inspektera gastillförseln och munstycket |
| Instabil båge |
Inkonsekvent matning eller elektrisk kontakt |
Inspektera matningssystem och strömanslutningar |
Varför orsakar en Push-Pull MIG pistol fågelnästning?
Fågelkapning kan inträffa om huvudmataren trycker tråden snabbare än pistolsidans system kan ta emot den, eller om det finns för stort motstånd i trådbanan.
Kontrollera matarkoordinationen, drivrullarna, fodret och kabeldragningen.
Varför glider aluminiumtråd i drivrullarna?
Trådglidning kan bero på otillräckligt tryck på drivrullen, felaktig spårstorlek eller förorenade drivkomponenter.
Använd rätt drivvalsspecifikation och justera trycket efter tråd och matningsutrustning.
Varför går inte Push-Pull Gun-motorn?
Möjliga orsaker inkluderar en inkompatibel styrkontakt, felaktig motorförsörjning, skadade ledningar eller en matare som inte stöder det erforderliga push-pull-styrsystemet.
Elektriska fel ska diagnostiseras av kvalificerad personal med hjälp av tillämplig utrustningsdokumentation.
Underhåll och reservdelar för LPA300
Rutininspektion kan hjälpa till att upprätthålla trådmatnings- och svetsfunktionerna i LPA300.
Inspektera drivmekanismen på pistolsidan
Kontrollera drivrullarna och trådbanan för slitage, föroreningar eller felaktig justering.
Följ tillverkarens underhållsinstruktioner för motor och drivmekanism.
Kontrollera Kontaktmunstycken och Gasmunstycken
Inspektera kontaktspetsarna med avseende på hålslitage och gasmunstycken för överdrivet stänk eller deformation.
Byt ut skadade komponenter med delar som matchar LPA300-brännarens konfiguration.
Inspektera Wire Liner
Kontrollera fodret när matningsmotståndet ökar eller trådrörelsen blir inkonsekvent.
Bekräfta korrekt foderdiameter och längd för den installerade kabelenheten.
Inspektera kabeln och styrledningarna
Inspektera strömkabeln, kontrollkablarna och kontakterna för synliga skador.
Långa kabelenheter bör kontrolleras för nötning, vridning och överdriven böjning.
Verifiera hastighetskontrollfunktionen
Om den är utrustad med en brännarmonterad hastighetsjustering, kontrollera att kontrollen fungerar korrekt med det matchade matarsystemet.
Koppla bort svetsutrustningen innan du servar pistolen och följ utrustningstillverkarens elektriska säkerhetsprocedurer.
Reservdelar att bekräfta innan bulkbeställningar Information
| om ersättningskomponenter |
krävs |
| Kontaktmunstycke |
Tråddiameter, hål, gänga och längd |
| Gasmunstycke |
Front-end konfiguration och dimensioner |
| Gasdiffusor |
Kompatibilitet med ficklampa |
| Wire Liner |
Kabeltyp, storlek och kabellängd |
| Drivrullar |
Spårtyp, diameter och monteringsmått |
| Dra motor |
Elektrisk klassificering och mekanisk konfiguration |
| Avtryckare |
Strömbrytare och ledningsarrangemang |
| Hastighetskontroll |
Styrtyp och elektriskt gränssnitt |
| Brännarhuvud |
Halsmått och fäste |
| Kabelsats |
Längd, kontakter och styrledningar |
Tillhandahåll ett prov, artikelnummer eller teknisk ritning för exakt matchning av ersättningsdelar.
Industriella tillämpningar av LPA300 aluminiumpistolen MIG
LPA300 är avsedd för aluminium MIG svetsapplikationer där dess krav på trådmatning, termisk och utrustningskompatibilitet är uppfyllda.
Strukturtillverkning av aluminium
Push-pull trådmatning kan stödja tillverkningen av aluminiumramar, profiler och strukturella sammansättningar.
Faktisk lämplighet beror på svetsproceduren, materialtjockleken och driftskraven.
Trailer och fordonstillverkning
Aluminiumkomponenter som används i släpvagnar och tillverkning av kommersiella fordon kan kräva utökad brännarräckvidd och kontrollerad trådmatning.
Svetssystemet bör väljas enligt fogdesign, tillsatsmetall och produktionsförhållanden.
Aluminium utrustningskapslingar
Tillverkare av aluminiumhöljen, lock, skåp och andra tillverkade komponenter kan dra nytta av en push-pull-inställning där utökade kabellängder krävs.
Industriell aluminiummontering
Push-pull MIG svetssystem används i tillverkningsmiljöer som kräver tillförlitlig matning av lämpliga aluminiumtillsatstrådar.
Underhåll och reparation
LPA300 kan utvärderas för industriellt underhåll och reparationsarbete där den befintliga svetsutrustningen stöder det erforderliga push-pull-kontrollsystemet.
LPA300 push-pull svetspistoler för OEM och grossistköpare
INWELT levererar push-pull MIG svetspistoler till distributörer av svetsutrustning, OEM kunder, industriella leverantörer och bulk inköpsprojekt.
Standard LPA300 försörjningsalternativ
Tillgängliga listade konfigurationer inkluderar:
Alla nödvändiga elektriska gränssnitt och ersättningskomponenter bör bekräftas innan beställning.
OEM och Private Label Push-Pull MIG vapen
INWELT kan granska OEM/ODM krav för:
Möjligheten att anpassa beror på de tekniska kraven och godkänd produktkonfiguration.
Push-Pull MIG pistoler för distributörer av svetsutrustning
För distributörer bör en fullständig inköpsspecifikation inkludera pistolmodell, utrustningskompatibilitet, ledningsstorlekar, kabellängd och ersättningskomponenter.
Detta hjälper till att stödja lagerhantering, upprepad beställning och service efter försäljning.
För OEM -projekt rekommenderar INWELT att du granskar anslutningsritningar och provkrav innan volymproduktion.
Vanliga frågor om Push-Pull MIG vapen
Vad är en push-pull MIG svetspistol?
En push-pull MIG svetspistol använder en motor på matarsidan för att trycka på svetstråd och en motor på pistolsidan för att dra tråden. Det koordinerade systemet hjälper till att mata lämplig svetstråd genom längre kablar.
Vad är INWELT LPA300?
INWELT LPA300 är en gaskyld push-pull MIG svetspistol designad för aluminiumsvetsapplikationer. Den stöder Ø1,2–1,6 mm tråd och finns med 6 m, 8 m, 10 m och 12 m kabelmontage.
Vad är det aktuella betyget för LPA300?
De publicerade LPA300-specifikationerna listar 300A med CO₂ och 270A med blandad gas vid 60 % arbetscykel. Lämplig klassificering för aluminiumsvetsning med ren argon måste bekräftas separat.
Är LPA300 luftkyld eller vattenkyld?
LPA300 är en gaskyld, även kallad luftkyld, push-pull MIG svetspistol.
Kan en push-pull MIG pistol svetsa aluminium?
Ja. Push-pull MIG system används vanligtvis för att mata mjukare aluminiumsvetstrådar genom förlängda brännarkablar. Korrekt systeminställning och utrustningskompatibilitet är avgörande.
Vilka aluminiumtrådsstorlekar stöder LPA300?
LPA300 är specificerad för Ø1,2–1,6 mm svetstråd. Kontaktspetsen, fodret och drivrullarna måste matcha den valda tråddiametern och legeringen.
Vilka kabellängder finns tillgängliga?
INWELT listar 6 m, 8 m, 10 m och 12 m kabelalternativ för LPA300.
Vad är skillnaden mellan en push-pull MIG pistol och en spolpistol?
En push-pull pistol använder koordinerade drivmotorer på matarsidan och pistolsidan, med trådspolen vanligtvis placerad vid huvudmataren. En spolepistol bär en liten trådspole direkt på pistolen.
Kan LPA300 ansluta till vilken MIG svets som helst med en Euro-kontakt?
Nej. Enbart kompatibilitet med mekaniska anslutningar är otillräcklig. Svetsmaskinen och mataren måste också stödja erforderlig motortillförsel, hastighetskontroll och samordnad push-pull-drift.
Har LPA300 trådmatningshastighetskontroll?
Produktbeskrivningen för INWELT listar justering av trådmatningshastigheten på brännaren. Kompatibiliteten för denna funktion måste verifieras med den valda mataren och det elektriska styrsystemet.
Kan jag använda ER4043 eller ER5356 aluminiumtråd?
Dessa är vanliga tillsatstrådar av aluminium MIG . Rätt drivvalsar, foder, kontaktspets och matningskonfiguration bör bekräftas för den valda legeringen och diametern.
Förhindrar en push-pull-svetspistol alla trådmatningsproblem?
Nej. Ett korrekt konfigurerat push-pull-system hjälper till att hantera mjuk trådmatning, men trådstopp och andra problem kan fortfarande uppstå på grund av felaktigt drivtryck, skadade liners, dålig motorkoordination eller olämpliga komponenter.
Vad ska jag kontrollera innan jag beställer en ny push-pull MIG pistol?
Kontrollera svetsmaskinen, trådmataren, strömkontakten, motorstyrledningar, tråddiameter, kabellängd, drivsystem och specifikationer för förbrukningsmaterial.
Levererar INWELT OEM push-pull MIG svetspistoler?
INWELT stöder OEM/ODM förfrågningar som involverar kabellängder, kontaktspecifikationer, produktmärkning, förpackning och andra projektkrav.
Kan distributörer beställa LPA300 i bulk?
Ja. INWELT tillhandahåller LPA300 push-pull MIG svetspistoler för grossist-, distributörs- och industriella upphandlingsförfrågningar.
Begär en offert för LPA300 Push-Pull MIG svetspistol
Letar du efter en push-pull MIG tillverkare av svetspistoler för aluminiumsvetsapplikationer?
INWELT levererar LPA300 gaskylda push-pull MIG svetspistoler till distributörer, importörer, OEM varumärken och industriella köpare.
För en korrekt offert, vänligen ange:
Modell: LPA300
Svetsmaskinstillverkare och modell
Trådmatartillverkare och modell
Erforderlig svetstrådsdiameter och legering
Kabellängd: 6 / 8 / 10 / 12 m
Krav på kontaktdon och motorstyrning
Befintlig svetspistol eller provdetaljer
Nödvändiga förbrukningsvaror och reservdelar
Beräknad orderkvantitet
OEM/ODM krav
Destinationsmarknad
Kontakta INWELT för LPA300 Push-Pull MIG svetspistolspecifikationer, kompatibilitetsgranskning, bulkpriser och OEM/ODM leverans.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių