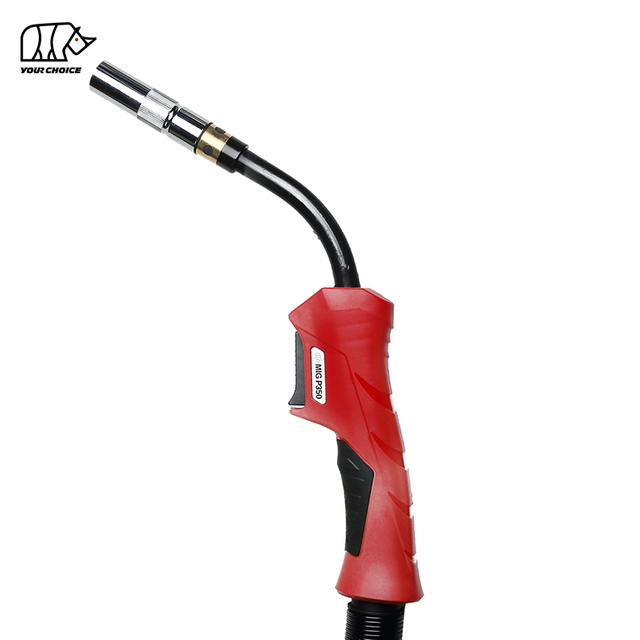
P500 Panasonic -สไตล์ หัวเชื่อม MIG ภาพรวม
{ INWELT P500 Panasonic -Style หัวเชื่อม MIG เป็นปืนเชื่อม MIG /MAG ระบายความร้อนด้วยอากาศสำหรับงานหนัก ออกแบบมาสำหรับการเชื่อมด้วยแรงมือกระแสสูง ได้รับการจัดอันดับที่ 500A พร้อมก๊าซป้องกัน CO₂ และ 450A พร้อมก๊าซป้องกันแบบผสมที่รอบการทำงาน 60%.
P500 รองรับเส้นผ่านศูนย์กลางลวดเชื่อมตั้งแต่ Ø0.8 มม. ถึง Ø1.6 มม. และมีจำหน่ายพร้อมชุดสายเคเบิล 3 ม., 4 ม. และ 5 ม. โครงสร้างระบายความร้อนด้วยแก๊สช่วยให้สามารถทำงานได้โดยไม่ต้องใช้ระบบระบายความร้อนด้วยของเหลวภายนอก ทำให้เป็นตัวเลือกสำหรับงานเชื่อมทางอุตสาหกรรมที่กระแสไฟฟ้าและรอบการทำงานที่ต้องการอยู่ภายในข้อกำหนดเฉพาะของไฟฉาย
เนื่องจากเป็นส่วนหนึ่งของ INWELT PANA Series P500 จึงอยู่ในตำแหน่งเหนือ P350 ในพิกัดกระแสเชื่อมที่กำหนด มีไว้สำหรับการประชุมเชิงปฏิบัติการด้านการผลิต โรงงานผลิตทางอุตสาหกรรม ผู้ให้บริการบำรุงรักษาอุปกรณ์ และผู้จัดจำหน่ายอุปกรณ์การเชื่อม
INWELT เป็นผู้จัดหาปืนเชื่อม P500 MIG และส่วนประกอบทดแทนที่เกี่ยวข้องสำหรับข้อกำหนดการจัดซื้อการขายส่งระหว่างประเทศ อุตสาหกรรม และ OEM/ODM
ข้อมูลจำเพาะทางเทคนิคของ P500 หัวเชื่อม MIG
ข้อมูลจำเพาะต่อไปนี้อธิบายกลุ่มผลิตภัณฑ์ P500 มาตรฐาน INWELT
| ข้อมูลจำเพาะ |
INWELT P500 |
| ยี่ห้อ |
INWELT |
| แบบอย่าง |
500.- |
| ประเภทสินค้า |
Panasonic -สไตล์ หัวเชื่อม MIG |
| กระบวนการเชื่อม |
MIG / แม็ก ( GMAW ) |
| วิธีการทำความเย็น |
ระบายความร้อนด้วยแก๊ส / ระบายความร้อนด้วยอากาศ |
| จัดอันดับปัจจุบันด้วยCO₂ |
500A |
| จัดอันดับปัจจุบันด้วยก๊าซผสม |
450A |
| รอบหน้าที่ |
60% |
| เส้นผ่านศูนย์กลางลวดเชื่อม |
Ø0.8–1.6 มม |
| ตัวเลือกความยาวสายเคเบิล |
3 ม. / 4 ม. / 5 ม |
| อินเตอร์เฟซการเชื่อมต่อ |
ยืนยันชุดไฟฉายที่เลือก |
| ส่วนประกอบส่วนหน้า |
หัวฉีดแก๊ส, ปลายสัมผัส, ดิฟฟิวเซอร์, ฉนวน และคอคบเพลิง |
| แอปพลิเคชัน |
คู่มืออุตสาหกรรม MIG /การเชื่อม MAG |
| ตัวเลือกการจัดหา |
ขายส่ง / OEM / ODM |
การให้คะแนนปัจจุบันใช้ที่รอบการทำงานที่ระบุและสภาวะก๊าซป้องกัน
ควรเลือกการกำหนดค่าคบเพลิงที่ถูกต้องตามเครื่องเชื่อม เครื่องป้อนลวด แก๊สป้องกัน กระแสเชื่อมที่ต้องการ เส้นผ่านศูนย์กลางของลวดเชื่อม และระยะเวลาการทำงาน
สำหรับการเปลี่ยนหรือสั่งซื้อจำนวนมาก ควรยืนยันรุ่นไฟฉายที่สมบูรณ์ การกำหนดค่าตัวเชื่อมต่อ และข้อกำหนดเฉพาะของวัสดุสิ้นเปลืองก่อนการผลิต
คุณสมบัติหลักของปืน INWELT P500 MIG
ความสามารถในการเชื่อมก๊าซผสม 500A CO₂ และ 450A
INWELT P500 ได้รับการระบุไว้สำหรับการเชื่อม MIG /MAG กระแสสูง
ข้อกำหนดกระแสเชื่อมที่ได้รับการจัดอันดับคือ:
การให้คะแนนเหล่านี้ช่วยให้ผู้ซื้อในอุตสาหกรรมประเมิน P500 สำหรับการใช้งานที่ต้องการความจุกระแสไฟฟ้าสูงกว่าคบเพลิงเชื่อมแบบแมนนวล MIG ที่มีพิกัดต่ำกว่า
กระแสเชื่อมจริงจะต้องอยู่ภายในสภาวะการทำงานด้านความร้อนและไฟฟ้าที่ระบุ
การออกแบบระบายความร้อนด้วยอากาศสำหรับงานเชื่อมทางอุตสาหกรรม MIG
P500 ใช้หัวเชื่อมแบบระบายความร้อนด้วยอากาศ หรือที่เรียกว่าหัวเชื่อม MIG แบบระบายความร้อนด้วยแก๊ส
ต่างจากไฟฉายระบายความร้อนด้วยน้ำ P500 ไม่ต้องการระบบหมุนเวียนน้ำหล่อเย็นแยกต่างหาก
สิ่งนี้สามารถลดความซับซ้อนในการกำหนดค่าอุปกรณ์โดยรวมโดยที่ไฟฉายระบายความร้อนด้วยอากาศให้ความจุกระแสไฟและประสิทธิภาพรอบการทำงานที่เพียงพอ
อย่างไรก็ตาม คบเพลิงระบายความร้อนด้วยอากาศไม่ได้มีไว้สำหรับการทำงานแบบไม่จำกัดที่พิกัดกระแสสูงสุด
การเชื่อมด้วยกระแสไฟสูงจะสร้างภาระความร้อนอย่างมีนัยสำคัญที่คอคบเพลิง ปลายหน้าสัมผัส ส่วนประกอบส่วนหน้า และชุดสายเคเบิล ดังนั้นจึงต้องรักษารอบการทำงานที่กำหนดและสภาพสิ้นเปลืองที่เหมาะสม
ตัวเลือกความยาวสายเคเบิล 3 ม., 4 ม. และ 5 ม
P500 มีจำหน่ายโดยมีความยาวสายเคเบิลมาตรฐาน:
ความยาวสายเคเบิลที่เหมาะสมขึ้นอยู่กับแผนผังสถานีงานเชื่อม ระยะห่างจากเครื่องป้อนลวด และการเคลื่อนย้ายของผู้ปฏิบัติงานที่จำเป็น
สายเคเบิลที่สั้นกว่าสามารถลดการเดินสายเคเบิลที่ไม่จำเป็นในพื้นที่การเชื่อมที่มีขนาดกะทัดรัด
สายเคเบิลที่ยาวขึ้นช่วยให้เข้าถึงการทำงานได้มากขึ้น แต่ควรติดตั้งโดยไม่เกิดการโค้งงอหรือความเครียดทางกลมากเกินไป
สำหรับการใช้งานทางอุตสาหกรรม ชุดสายเคเบิลจะต้องเหมาะสมกับกระแสการเชื่อมและการป้อนลวดที่ต้องการ
ที่จับคบเพลิงที่สามารถซ่อมบำรุงได้และส่วนประกอบส่วนหน้า
P500 ได้รับการออกแบบโดยใช้ชุดปืนเชื่อม MIG แบบมือถือพร้อมวัสดุสิ้นเปลืองส่วนหน้าแบบเปลี่ยนได้
ส่วนประกอบที่สามารถซ่อมบำรุงได้โดยทั่วไป ได้แก่:
ควรเลือกส่วนประกอบเหล่านี้ตามข้อกำหนดการประกอบ P500 จริง
ความเข้ากันได้ของชิ้นส่วนทดแทนต้องได้รับการยืนยันโดยใช้ข้อมูลอ้างอิงผลิตภัณฑ์ ขนาดทางเทคนิค หรือตัวอย่างที่ได้รับอนุมัติ
ทำความเข้าใจวงจรการทำงานของคบเพลิง P500 MIG
INWELT P500 มี รอบการทำงานที่ระบุ 60%.
รอบหน้าที่อธิบายเวลาในการเชื่อมที่อนุญาตภายในระยะเวลาการทำงานมาตรฐานสิบนาทีที่โหลดพิกัดและเงื่อนไขการทดสอบที่ระบุ
ที่รอบการทำงาน 60% คบเพลิงสามารถทำงานได้เป็นเวลาหกนาทีในช่วงระยะเวลาสิบนาทีในสภาวะที่กำหนด ตามด้วยเวลาที่ไม่เชื่อมที่เพียงพอเพื่อให้คงอยู่ภายในขีดจำกัดความร้อน
รอบการทำงาน P500 ที่มี CO₂ แก๊สปกคลุม
จัดอันดับปัจจุบัน: 500A
ก๊าซป้องกัน: CO₂
รอบการทำงาน: 60%
P500 รอบการทำงานแบบผสม แก๊สปกคลุม
กระแสไฟสูงสุด: 450A
ก๊าซป้องกัน: ก๊าซผสม
รอบการทำงาน: 60%
ไม่ควรถือว่า P500 มีรอบการทำงาน 100% ที่ 500A หรือ 450A
ส่งผลต่ออุณหภูมิของคบเพลิง P500 MIG อย่างไร
อุณหภูมิการทำงานของปืนเชื่อม MIG อาจได้รับอิทธิพลจาก:
สำหรับการเชื่อมที่ใช้กระแสไฟฟ้าสูง ผู้ปฏิบัติงานควรตรวจสอบอุณหภูมิของหัวเชื่อมและสภาพวัสดุสิ้นเปลืองซึ่งเป็นส่วนหนึ่งของการบำรุงรักษาตามปกติ
หากกระบวนการเชื่อมที่ต้องการนั้นต้องการการทำงานต่อเนื่องเกินรอบการทำงานที่กำหนด ควรประเมินการกำหนดค่ารอบการทำงานที่สูงขึ้นหรือคบเพลิงระบายความร้อนด้วยน้ำที่เหมาะสม
P500 MIG ตัวเลือกสายเคเบิลและตัวเชื่อมต่อปืนเชื่อม
ความเข้ากันได้ของตัวเชื่อมต่อถือเป็นข้อพิจารณาที่สำคัญเมื่อสั่งซื้อปืนเชื่อมทดแทน P500
ปืนเชื่อมแบบ Panasonic อาจมาพร้อมกับอินเทอร์เฟซทางกลและไฟฟ้าที่แตกต่างกัน ขึ้นอยู่กับเครื่องเชื่อมและเครื่องป้อนลวด
ต้องตรวจสอบการกำหนดค่าตัวเชื่อมต่อที่สมบูรณ์ก่อนที่จะยืนยันความเข้ากันได้
ความเข้ากันได้ของขั้วต่อสไตล์ PNA และยูโร
ระบบขั้วต่อส่วนกลางแบบ PNA และยูโรไม่สามารถใช้แทนกันได้โดยอัตโนมัติ
ต้องตรวจสอบการเชื่อมต่อที่จำเป็นสำหรับ:
ผู้ซื้อไม่ควรสรุปว่าไฟฉาย P500 จะเชื่อมต่อกับเครื่องเชื่อม MIG ทุกเครื่องเพียงเพราะเครื่องจักรมีพิกัดกระแสไฟที่เหมาะสม
เมื่อเปลี่ยนปืนเชื่อมที่มีอยู่ ให้จัดเตรียมรุ่นเครื่องเชื่อม รุ่นเครื่องป้อนลวด และรูปถ่ายของขั้วต่อที่มีอยู่
การเลือกความยาวสายเคเบิล P500 ที่ถูกต้อง
| ความยาวสายเคเบิล |
ข้อพิจารณาในการเลือกโดยทั่วไป |
| 3 ม |
สถานีเชื่อมขนาดกะทัดรัดและระยะการทำงานสั้นลง |
| 4 ม |
เวิร์กสเตชันการผลิตทางอุตสาหกรรมทั่วไป |
| 5 ม |
พื้นที่ทำงานขนาดใหญ่ขึ้นซึ่งต้องอาศัยการเข้าถึงจากผู้ปฏิบัติงานเพิ่มเติม |
ควรประเมินความยาวของสายเคเบิลร่วมกับประสิทธิภาพการป้อนลวดและข้อกำหนดในการกำหนดเส้นทางสายเคเบิล
สำหรับแอปพลิเคชัน OEM ชุดสายเคเบิลขั้นสุดท้ายและการกำหนดค่าตัวเชื่อมต่อควรได้รับการยืนยันจากข้อกำหนดทางเทคนิค
P500 วัสดุสิ้นเปลืองหัวเชื่อม MIG และอะไหล่
วัสดุสิ้นเปลืองของปืนเชื่อม P500 และชิ้นส่วนอะไหล่จะต้องตรงกับการกำหนดค่าส่วนหน้าและสายเคเบิลของ P500 จริง
แม้ว่าผลิตภัณฑ์ไฟฉายบางตระกูล MIG อาจมีด้ามจับหรือการออกแบบอุปกรณ์เสริมร่วมกัน แต่ชิ้นส่วนต่างๆ ไม่ควรถือว่าเปลี่ยนแทนกันได้เนื่องจากมีลักษณะคล้ายกัน
สำหรับคำสั่งซื้อเปลี่ยนทดแทน INWELT แนะนำให้ยืนยันการอ้างอิงชิ้นส่วนดั้งเดิม ขนาด หรือตัวอย่างผลิตภัณฑ์
วัสดุสิ้นเปลืองและชิ้นส่วนอะไหล่ P500 หมวดหมู่
| ส่วนประกอบ ข้อมูล |
ฟังก์ชันหลัก |
ที่จำเป็นสำหรับการสั่งซื้อ |
| หัวฉีดแก๊ส |
กำหนดทิศทางก๊าซป้องกันรอบส่วนเชื่อม |
ขนาดหัวฉีดและประเภทการแนบ |
| ติดต่อทิป |
ถ่ายโอนกระแสเชื่อมไปยังลวดอิเล็กโทรด |
เส้นผ่านศูนย์กลางของเส้นลวด เกลียว และความยาว |
| เครื่องกระจายแก๊ส |
กระจายก๊าซป้องกันไว้ที่ส่วนหน้าของคบเพลิง |
การกำหนดค่าหัวคบเพลิงและขนาดชิ้นส่วน |
| ฉนวน |
ให้การแยกไฟฟ้าตามความจำเป็น |
การกำหนดค่าหัวคบเพลิงที่ตรงกัน |
| คอคบเพลิง |
รองรับการประกอบส่วนหน้าและเส้นทางการถ่ายโอนปัจจุบัน |
รูปทรงของคอและการเชื่อมต่อ |
| ไวร์ไลเนอร์ |
นำลวดอิเล็กโทรดผ่านสายเคเบิล |
เส้นผ่านศูนย์กลางของสายไฟ ชนิดของสายไฟ และความยาวของสายเคเบิล |
| ชุดทริกเกอร์ |
ควบคุมการทำงานของการเชื่อม |
สลับและจัดการการกำหนดค่า |
| ชุดสายเคเบิล |
นำกระแสเชื่อม ลวด และแก๊สผ่านปืน |
ข้อกำหนดด้านความยาวสายเคเบิลและขั้วต่อ |
| ขั้วต่อด้านหลัง |
เชื่อมต่อกับระบบป้อนลวดและระบบเชื่อม |
ประเภทและขนาดของตัวเชื่อมต่อ |
หัวฉีดแก๊ส P500 และเคล็ดลับหน้าสัมผัส
หัวฉีดแก๊สจะกำหนดทิศทางก๊าซป้องกันไปยังพื้นที่การเชื่อมและล้อมรอบส่วนการเชื่อม
หัวฉีดที่เลือกอย่างถูกต้องจะช่วยสร้างความครอบคลุมและระยะห่างของก๊าซกำบังรอบๆ ปลายหน้าสัมผัสตามที่ต้องการ
ปลายสัมผัสจะถ่ายโอนกระแสไฟฟ้าไปยังลวดเชื่อมที่ป้อนอย่างต่อเนื่อง
เมื่อเลือกทิปหน้าสัมผัส P500 ให้ยืนยัน:
เส้นผ่านศูนย์กลางลวดเชื่อม
ข้อมูลจำเพาะของรูปลายสัมผัส
เธรดเคล็ดลับการติดต่อ
ความยาวปลายสัมผัสโดยรวม
วัสดุปลายสัมผัส
ความเข้ากันได้ของหัวคบเพลิง
P500 รองรับลวดเชื่อม Ø0.8–1.6 มม. แต่ต้องเลือกปลายสัมผัสที่เหมาะสมสำหรับขนาดสายไฟจริง
อย่าคิดว่าปลายสัมผัสเดียวสามารถรองรับเส้นผ่านศูนย์กลางของเส้นลวดทุกเส้นในช่วงที่รองรับได้
P500 แผ่นกระจายแสงเซรามิก ฉนวน และคอคบเพลิง
ตัวกระจายกระจายก๊าซป้องกันผ่านชุดประกอบส่วนหน้าของคบเพลิง
ส่วนประกอบฉนวนช่วยแยกทางไฟฟ้าระหว่างส่วนที่กำหนดของคบเพลิง
คอคบเพลิงรองรับปลายสัมผัสและการประกอบหัวฉีด และมีส่วนช่วยในเส้นทางการถ่ายโอนกระแสเชื่อม
สำหรับการสั่งซื้อเปลี่ยนใหม่ ควรตรวจสอบดิฟฟิวเซอร์ ฉนวน และคอว่าเป็นระบบส่วนหน้าที่ตรงกัน
วัสดุสิ้นเปลืองฟรอนต์เอนด์ P350 และ P500 ไม่ควรถือว่าใช้แทนกันได้ เว้นแต่จะได้รับการยืนยันทางเทคนิคแล้ว
การออกแบบด้ามจับที่ใช้ร่วมกัน (ถ้ามี) ไม่ได้สร้างความเข้ากันได้ระหว่างหัวไฟฉาย หัวฉีด ตัวกระจายแสง หรือส่วนประกอบที่เป็นฉนวนทั้งหมด
ปลอกหุ้มสายไฟและชุดสายเคเบิล P500
แผ่นรองลวดเชื่อมจะนำทางลวดอิเล็กโทรดจากตัวป้อนลวดไปยังปลายหน้าสัมผัส
ไลเนอร์ที่ถูกต้องขึ้นอยู่กับ:
P500 รองรับลวดเชื่อม Ø0.8–1.6 มม. อย่างไรก็ตาม ต้องเลือกไลเนอร์สำหรับขนาดสายไฟที่ต้องการและชุดสายเคเบิลที่สมบูรณ์
ไลเนอร์ที่มีขนาดไม่ถูกต้องหรือเสียหายอาจทำให้การป้อนไม่สอดคล้องกัน ความต้านทานมากเกินไป และการอุดตันของสายไฟ
สำหรับการใช้งาน Ø1.6 มม. ให้ตรวจสอบโครงร่างไลเนอร์และปลายสัมผัสที่เหมาะสมก่อนสั่งซื้อ
P500 เข้ากันได้กับ Panasonic -Style เครื่องเชื่อม MIG หรือไม่
INWELT P500 อยู่ในหมวดไฟฉายเชื่อม Panasonic -style MIG
สามารถประเมินได้สำหรับอุปกรณ์การเชื่อมที่ต้องการการกำหนดค่าปืนประเภท P500 ที่สอดคล้องกัน
อย่างไรก็ตาม การกำหนดรูปแบบ Panasonic ไม่รับประกันความเข้ากันได้สากลกับเครื่องเชื่อม Panasonic หรือเครื่องเชื่อม MIG อื่นๆ.
ความเข้ากันได้ที่แท้จริงขึ้นอยู่กับระบบเชื่อมต่อ อุปกรณ์ป้อนสายไฟ การเชื่อมต่อสายไฟ และอินเทอร์เฟซการควบคุม
ตรวจสอบความเข้ากันได้ของไฟฉายเปลี่ยนทดแทน P500
| รายการ |
สิ่งที่ต้องยืนยัน |
| คบเพลิงเดิม |
รุ่นและประเภทการประกอบที่มีอยู่ |
| เครื่องเชื่อม |
ผู้ผลิตและรุ่น |
| เครื่องป้อนลวด |
การเชื่อมต่อแบบจำลองและเอาต์พุต |
| จัดอันดับกระแสเชื่อม |
กระแสและรอบการทำงานที่ต้องการ |
| แก๊สปกคลุม |
CO₂หรือก๊าซผสม |
| ขั้วต่อสายไฟ |
มิติทางกลและไฟฟ้า |
| ตัวเชื่อมต่อทริกเกอร์ |
ควบคุมการเดินสายไฟและประเภทปลั๊ก |
| การเชื่อมต่อแก๊ส |
การกำหนดค่าการเชื่อมต่อ |
| ความยาวสายเคเบิล |
3 ม. / 4 ม. / 5 ม |
| ลวดเชื่อม |
เส้นผ่านศูนย์กลางและวัสดุ |
| วัสดุสิ้นเปลืองส่วนหน้า |
ปลายสัมผัส หัวฉีด ดิฟฟิวเซอร์ และคอ |
สำหรับปืนเชื่อมทดแทน ให้จัดเตรียมรุ่นไฟฉายที่มีอยู่และรูปถ่ายของขั้วต่อส่วนหน้าและด้านหลัง
รายละเอียดอะไหล่:
| ตำแหน่ง |
รหัส |
อ้างอิง |
คำอธิบาย |
| 1 |
IJDT0407 |
|
หัวฉีด P350 |
| 2 |
IJGU0679 |
|
เครื่องปลูก M21mm |
| 3 |
IJDV0757-10 |
|
ปลายหน้าสัมผัส (D1.0 มม. E-CU M6X45 |
| 4 |
IJDG0987 |
|
หัวกระจายลมเซรามิก P350 |
| 5 |
IJDT6610 |
|
ฉนวน P350 |
| 6 |
ไอเจด้า0750 |
|
หัวคบเพลิง P350 |
| 6.1 |
IJDG0982 |
|
หัวไฟฉายหน้า P350 |
| 7 |
IJDW0861-01 |
|
MIG ที่จับ P350/500 |
| 8 |
IJGU0885 |
|
สกรู M3X10มม |
| 9 |
IJIR0197 |
|
น็อต M4 |
| 10 |
IJGU0871 |
|
สลับเป็น MIG /PAN |
| 11 |
ไอเจไอ0875 |
|
สปริงสำหรับสวิตช์/PAN |
| 12 |
IJD00199-01 |
|
ร่วมกับสปริง |
| 13 |
ไอเจไอ7076 |
|
ส่วนรองรับสายสปริง |
| 14 |
IJGU0832 |
|
สายโคแอกเซียล 3ม |
| 15 |
อิจิค0704 |
|
ขั้วต่อแก๊สสำหรับไฟฉาย/PAN MIG |
| 16 |
IJGU0031 |
|
กล่องหลัง |
| 17 |
IJGU0080 |
|
สกรู M4X22mm |
| 18 |
IJIR0760 |
|
ขั้วต่อ 2 รู |
| 19 |
IJAU9010 |
|
ข้อต่อพร้อมน็อตหกเหลี่ยม 9/16-18 |
| 20 |
IJGU0814 |
|
สปริงสำหรับท่อแก๊ส |
| 21 |
IJLI0679 |
|
ท่ออีพีดีเอ็ม |
| 22 |
IJJD0521 |
|
ไลเนอร์เหล็กเขียว O1.0-1.2มม. 3ม |
| 23 |
IJDH6011 |
|
ประแจสำหรับคบเพลิง MIG |
| 24 |
IJDH6018 |
|
ประแจสำหรับไฟฉาย PAN |
|
| คบเพลิงที่สมบูรณ์ |
|
IJDU6241-36 |
|
MIG คบเพลิง P350 แพน 3 ม |
|
IJDU6247-36 |
|
MIG คบเพลิง P350 แพน 4 ม |
|
IJDU6248-36 |
|
MIG คบเพลิง P350 แพน 5 ม |
แคตตาล็อกของเรา:
 INWELT MIG ไฟฉายเชื่อม.pdf
วิธีเลือก P500 ที่ถูกต้อง หัวเชื่อม MIG
การเลือก P500 ที่เหมาะสมจำเป็นต้องจับคู่ปืนเชื่อมกับการใช้งานการเชื่อมจริง
ขั้นตอนที่ 1: ตรวจสอบกระแสการเชื่อม
ตรวจสอบกระแสไฟเชื่อมที่ต้องการกับความจุพิกัด P500
INWELT P500 ได้รับการจัดอันดับที่ 500A พร้อม CO₂ และ 450A สำหรับก๊าซผสมที่รอบการทำงาน 60%
ขั้นตอนที่ 2: ระบุ แก๊สปกคลุม
ยืนยันว่ากระบวนการใช้CO₂หรือก๊าซป้องกันแบบผสม
กระแสไฟที่อนุญาตจะแตกต่างกันไปตามสภาวะการทำงานเหล่านี้
ขั้นตอนที่ 3: ประเมินรอบการทำงาน
พิจารณาเวลาอาร์คออนที่คาดหวังและกำหนดการผลิตงานเชื่อม
ในกรณีที่จำเป็นต้องมีการเชื่อมด้วยกระแสไฟสูงอย่างต่อเนื่อง ให้ประเมินว่าคบเพลิงระบายความร้อนด้วยอากาศรอบการทำงาน 60% ตรงตามข้อกำหนดในการใช้งานหรือไม่
ขั้นตอนที่ 4: ยืนยันเส้นผ่านศูนย์กลางของลวดเชื่อม
P500 รองรับลวดเชื่อม Ø0.8–1.6 มม.
ต้องเลือกปลายสัมผัส ปลอกลวด และระบบป้อนสำหรับเส้นผ่านศูนย์กลางและวัสดุของลวดที่ต้องการ
ขั้นตอนที่ 5: เลือกความยาวสายเคเบิล
เลือก 3 ม., 4 ม. หรือ 5 ม. ตามแผนผังสถานีเชื่อมและระยะการทำงานที่ต้องการ
ขั้นตอนที่ 6: ตรวจสอบตัวเชื่อมต่อ
ยืนยันการเชื่อมต่อทางกลไก กำลัง แก๊ส และทริกเกอร์
อย่าซื้อไฟฉายทดแทนโดยพิจารณาจากกระแสไฟที่กำหนดของเครื่องเชื่อมเท่านั้น
ขั้นตอนที่ 7: ยืนยันชิ้นส่วนอะไหล่
สำหรับคำสั่งซื้อทางอุตสาหกรรมและผู้จัดจำหน่าย ให้ระบุวัสดุสิ้นเปลืองและส่วนประกอบทดแทน P500 ที่ถูกต้องก่อนซื้อ
ซึ่งจะช่วยสนับสนุนการบำรุงรักษาในอนาคตและการสั่งซื้อซ้ำ
การใช้งานทางอุตสาหกรรมของปืน P500 MIG
P500 มีไว้สำหรับการเชื่อมแบบแมนนวล MIG /MAG กระแสสูงภายในขีดจำกัดการทำงานที่กำหนด
การผลิตเหล็กโครงสร้างหนัก
สามารถใช้เชื่อม P500 สำหรับการเชื่อมโครงโครงสร้าง คาน ฉากยึด และชิ้นส่วนเหล็กประดิษฐ์ โดยขั้นตอนการเชื่อมที่เลือกไว้จะอยู่ในสภาวะที่กำหนดของคบเพลิง
การผลิตเครื่องจักรกลหนัก
การผลิตอุปกรณ์อุตสาหกรรมมักเกี่ยวข้องกับการเชื่อมส่วนประกอบเหล็กประดิษฐ์
P500 มีตัวเลือกไฟฉายระบายความร้อนด้วยแก๊สสำหรับการเชื่อมด้วยกระแสไฟสูงที่เหมาะสม
การผลิตอุปกรณ์ก่อสร้าง
สามารถประเมินคบเพลิงสำหรับการใช้งานเชื่อมที่เข้ากันได้ซึ่งเกี่ยวข้องกับโครงอุปกรณ์ ชิ้นส่วนประดิษฐ์ และส่วนประกอบโครงสร้าง
การเลือกคบเพลิงขั้นสุดท้ายควรสะท้อนถึงวัสดุชิ้นงาน ลวดเชื่อม ก๊าซป้องกัน และสภาวะการผลิตที่ต้องการ
การต่อเรือและการประกอบเหล็กขนาดใหญ่
การเชื่อมกระแสสูง MIG /MAG ใช้ในการต่อเรือและการผลิตเหล็กขนาดใหญ่
P500 อาจได้รับการพิจารณาว่าเหมาะสำหรับการเชื่อมด้วยมือที่เหมาะสม โดยมีเงื่อนไขว่าต้องคำนึงถึงรอบการทำงาน 60% และขีดจำกัดการทำงานอื่นๆ
การบำรุงรักษาและการซ่อมแซมอุตสาหกรรม
P500 สามารถใช้ในการซ่อมแซมอุปกรณ์ที่ใช้ร่วมกันได้และงานบำรุงรักษาทางอุตสาหกรรมที่เครื่องเชื่อม เครื่องป้อนลวด และการเชื่อมต่อคบเพลิงตรงกัน
การเชื่อมการผลิตกระแสสูง
สำหรับการเชื่อมซ้ำหรือการเชื่อมในการผลิต ควรเลือก P500 ตามกระแสไฟ เวลาอาร์กออน การเข้าถึงของผู้ปฏิบัติงาน และข้อกำหนดการบำรุงรักษาวัสดุสิ้นเปลืองที่ต้องการ
ปืนเชื่อมระบายความร้อนด้วยน้ำอาจเหมาะกว่าสำหรับการใช้งานที่ต้องการความจุความร้อนต่อเนื่องที่สูงขึ้น
P350 กับ P500 หัวเชื่อม MIG
INWELT P350 และ P500 เป็นหัวเชื่อมแบบ Panasonic ระบายความร้อนด้วยแก๊ส MIG ภายใน PANA Series
พวกเขามีตระกูลผลิตภัณฑ์ทั่วไปเหมือนกัน แต่ให้พิกัดกระแสการเชื่อมที่แตกต่างกัน
| ข้อมูลจำเพาะ |
P350 |
P500 |
| ประเภทสินค้า |
Panasonic -สไตล์ MIG คบเพลิง |
Panasonic -สไตล์ MIG คบเพลิง |
| วิธีการทำความเย็น |
ระบายความร้อนด้วยแก๊ส |
ระบายความร้อนด้วยแก๊ส |
| พิกัดกระแส CO₂ |
340A |
500A |
| พิกัดกระแสแก๊สผสม |
320A |
450A |
| รอบหน้าที่ |
60% |
60% |
| เส้นผ่านศูนย์กลางลวดเชื่อม |
Ø0.8–1.6 มม |
Ø0.8–1.6 มม |
| ความยาวสายเคเบิลมาตรฐาน |
3 / 4 / 5 ม |
3 / 4 / 5 ม |
| ปัจจัยการคัดเลือกหลัก |
การเชื่อมกระแสปานกลางถึงสูง |
การเชื่อมด้วยกระแสไฟสูง |
เมื่อใดที่คุณควรเลือก P350
เลือก P350 เมื่อกระแสการเชื่อมและรอบการทำงานที่ต้องการอยู่ภายในข้อกำหนดเฉพาะที่กำหนดของ P350
อาจเป็นตัวเลือกที่เหมาะสมกว่าในกรณีที่ไม่จำเป็นต้องใช้คบเพลิงระดับ 500A
เมื่อใดที่คุณควรเลือก P500
เลือก P500 เมื่อการเชื่อมต้องการความจุกระแสไฟสูงกว่าที่ P350 สามารถให้ได้ ขณะเดียวกันก็ยังคงอยู่ในสภาวะการทำงานพิกัด P500
วัสดุสิ้นเปลือง P350 และ P500 สามารถใช้แทนกันได้หรือไม่
ไม่จำเป็น.
ทั้งสองรุ่นควรถือเป็นการกำหนดค่าวัสดุสิ้นเปลืองส่วนหน้าที่แยกจากกัน เว้นแต่ชิ้นส่วนที่แน่นอนจะได้รับการยืนยันว่าสามารถใช้แทนกันได้
ตรวจสอบข้อมูลจำเพาะของหัวฉีด หัวกระจายลม ฉนวน คอไฟฉาย และปลายสัมผัสเสมอ
ปัญหาและวิธีแก้ปัญหาคบเพลิงทั่วไป P500 MIG
การเชื่อมกระแสสูง MIG ทำให้เกิดความต้องการอย่างมากต่อปืน เคเบิล และระบบสิ้นเปลือง
การตรวจสอบเป็นประจำและการเลือกส่วนประกอบที่ถูกต้องสามารถช่วยระบุปัญหาก่อนที่จะนำไปสู่การเปลี่ยนทดแทนโดยไม่จำเป็น
| ปัญหา |
สาเหตุที่เป็นไปได้ |
แนะนำให้ตรวจสอบ |
| คบเพลิงร้อนเกินไป |
กระแสไฟฟ้า รอบการทำงาน หรือความต้านทานไฟฟ้ามากเกินไป |
ตรวจสอบกระแส เวลาการทำงาน และการเชื่อมต่อ |
| ติดต่อทิปเบิร์นแบ็ค |
ปัญหาการป้อนลวดหรือการเลือกปลายสัมผัสไม่ถูกต้อง |
ตรวจสอบปลาย ขนาดสายไฟ และพารามิเตอร์การเชื่อม |
| การป้อนลวดไม่สม่ำเสมอ |
ไลเนอร์สึกหรอ ขนาดไลเนอร์ผิด หรือสายงอแน่น |
ตรวจสอบเส้นทางของไลเนอร์และสายเคเบิล |
| โปรยลงมามากเกินไป |
การตั้งค่ากระบวนการหรือสภาวะการป้องกันไม่ถูกต้อง |
ตรวจสอบการตั้งค่าการเชื่อมและวัสดุสิ้นเปลือง |
| ความครอบคลุมของก๊าซกำบังไม่ดี |
การอุดตันของหัวฉีด การรั่วไหล หรือตัวกระจายความเสียหาย |
ตรวจสอบหัวฉีด ตัวกระจาย และจุดต่อแก๊ส |
| ส่วนโค้งไม่เสถียร |
การป้อนลวดหรือการถ่ายโอนกระแสไม่สอดคล้องกัน |
ตรวจสอบการเชื่อมต่อทิป ไลเนอร์ และสายไฟ |
| ทริกเกอร์ล้มเหลว |
สวิตช์ทริกเกอร์หรือความผิดปกติของสายควบคุม |
ตรวจสอบสวิตช์และขั้วต่อ |
| สายเคเบิลมีความร้อนสูงเกินไป |
การเชื่อมต่อหลวมหรือตัวนำสายเคเบิลเสียหาย |
ตรวจสอบสายเคเบิลและขั้วไฟฟ้า |
ทำไม P500 หัวเชื่อม MIG ถึงร้อนเกินไป?
ไฟฉาย P500 MIG อาจมีความร้อนมากเกินไปหากกระแสไฟฟ้าในการเชื่อมหรือเวลาอาร์กออนเกินสภาวะการทำงานที่กำหนด
สาเหตุอื่นๆ อาจรวมถึงการเชื่อมต่อไฟฟ้าหลวม ชุดสายเคเบิลเสียหาย หรือส่วนประกอบส่วนหน้าสึกหรอ
หากเกิดความร้อนสูงเกินไป ให้หยุดการเชื่อม ปล่อยให้อุปกรณ์เย็นลง และตรวจสอบชุดไฟฉายทั้งหมด
เหตุใดปืน P500 MIG จึงมีปัญหาในการป้อนลวด
ปัญหาการป้อนลวดอาจเกิดจากขนาดไลเนอร์ไม่ถูกต้อง การปนเปื้อนของไลเนอร์ การสึกหรอที่ปลายหน้าสัมผัส หรือการดัดงอของสายเคเบิลมากเกินไป
ตรวจสอบไลเนอร์ ปลายหน้าสัมผัส และระบบขับเคลื่อนพร้อมกัน
สำหรับเส้นลวดเชื่อมที่มีเส้นผ่านศูนย์กลางใหญ่ขึ้น ให้ตรวจสอบว่าไลเนอร์และปลายหน้าสัมผัสตรงกับขนาดลวดที่ต้องการ
เหตุใดอาร์คการเชื่อม P500 จึงไม่เสถียร?
อาร์กการเชื่อม MIG ที่ไม่เสถียรอาจเป็นผลมาจากการป้อนลวดที่ไม่สอดคล้องกัน หน้าสัมผัสทางไฟฟ้าไม่ดี การไหลของก๊าซป้องกันไม่เหมาะสม หรือพารามิเตอร์การเชื่อมที่ไม่ถูกต้อง
ตรวจสอบการตั้งค่าเครื่องเชื่อม ปลายสัมผัส ระบบจ่ายแก๊ส และการเชื่อมต่อไฟฟ้า ก่อนเปลี่ยนปืนเชื่อมทั้งหมด
P500 MIG การบำรุงรักษาคบเพลิงและการเปลี่ยนวัสดุสิ้นเปลือง
การบำรุงรักษาตามปกติช่วยให้ปืนเชื่อม P500 อยู่ในสภาพการทำงานที่เหมาะสม
ทำความสะอาดหัวฉีดแก๊ส
ขจัดสะเก็ดเชื่อมที่มากเกินไปออกจากช่องเปิดหัวฉีด
ตรวจสอบหัวฉีดเพื่อหารอยบุบ การเสียรูป หรือความเสียหายที่อาจส่งผลต่อการครอบคลุมของก๊าซป้องกัน
ตรวจสอบเคล็ดลับการติดต่อ
ตรวจสอบรูปลายหน้าสัมผัสว่ามีการสึกหรอหรือเสียหายมากเกินไปหรือไม่
เปลี่ยนทิปเมื่อสภาพของมันส่งผลต่อการสัมผัสทางไฟฟ้าหรือการป้อนลวดเชื่อม
ตรวจสอบตัวกระจายก๊าซและฉนวน
ตรวจสอบส่วนประกอบส่วนหน้าเพื่อดูรอยแตก ความเสียหาย หรือการปนเปื้อน
ใช้ส่วนประกอบที่ตรงกับหัวคบเพลิง P500 ที่เลือก
ตรวจสอบคอคบเพลิง
ตรวจสอบความเสียหาย การเชื่อมต่อที่หลวม หรือสัญญาณของความร้อนที่ผิดปกติ
ควรเปลี่ยนคอไฟฉายที่เสียหายด้วยส่วนประกอบที่ใช้งานร่วมกันได้
ตรวจสอบขอบลวด
ตรวจสอบการปนเปื้อน การสึกหรอ ขนาดที่ไม่ถูกต้อง หรือความต้านทานการป้อนลวดมากเกินไป
ใช้ไลเนอร์ที่เหมาะกับเส้นผ่านศูนย์กลางของลวดเชื่อมและความยาวของสายเคเบิล
ตรวจสอบ ชุดสายเคเบิล
ตรวจสอบฉนวนสายเคเบิล ส่วนประกอบลดความเครียด และการเชื่อมต่อทางไฟฟ้า
หลีกเลี่ยงการโค้งงอ การเสียดสี และความเสียหายทางกลอื่นๆ มากเกินไป
ตรวจสอบทริกเกอร์และขั้วต่อด้านหลัง
ตรวจสอบการทำงานของทริกเกอร์และตรวจสอบส่วนประกอบการเชื่อมต่อด้านหลังว่าหลวมหรือเสียหายที่มองเห็นได้หรือไม่
ถอดอุปกรณ์การเชื่อมออกและปล่อยให้ปืนเย็นลงก่อนการบำรุงรักษาหรือการเปลี่ยนส่วนประกอบ
P500 หัวเชื่อม MIG สำหรับผู้จัดจำหน่ายและผู้ซื้อ OEM
INWELT เป็นผู้จัดหาปืนเชื่อม P500 MIG และส่วนประกอบหัวเชื่อมที่เกี่ยวข้องสำหรับข้อกำหนดการจัดซื้อ B2B ระหว่างประเทศ
ลูกค้าทั่วไปได้แก่:
ขายส่ง P500 หัวเชื่อม MIG อุปทาน
INWELT มีปืนเชื่อม P500 MIG พร้อมตัวเลือกความยาวสายเคเบิล 3 ม., 4 ม. และ 5 ม.
สำหรับการสั่งซื้อจำนวนมาก ผู้ซื้อควรยืนยัน:
รุ่น : P500
ความยาวสายเคเบิลที่ต้องการ
ประเภทตัวเชื่อมต่อ
เครื่องเชื่อมและเครื่องป้อนลวด
เส้นผ่านศูนย์กลางลวดเชื่อม
ข้อกำหนดด้านวัสดุสิ้นเปลือง
ปริมาณการสั่งซื้อ
ข้อกำหนดบรรจุภัณฑ์
ตลาดปลายทาง
OEM และคบเพลิง P500 MIG ฉลากส่วนตัว
INWELT รองรับการสอบถาม OEM/ODM สำหรับโครงการคบเพลิงเชื่อม MIG
ข้อกำหนดการปรับแต่งอาจรวมถึง:
สำหรับการกำหนดค่าที่ไม่เป็นมาตรฐาน โปรดระบุตัวอย่าง ภาพวาด หรือข้อกำหนดโดยละเอียดที่เกี่ยวข้องสำหรับการตรวจสอบทางเทคนิค
การจัดหาวัสดุสิ้นเปลืองทดแทน
INWELT สามารถพูดคุยเกี่ยวกับวัสดุสิ้นเปลืองและชิ้นส่วนอะไหล่ P500 ที่จำเป็นโดยเป็นส่วนหนึ่งของโครงการจัดซื้อขายส่งหรือ OEM
สำหรับการสั่งซื้อซ้ำ หมายเลขชิ้นส่วนที่ได้รับการยืนยันและข้อกำหนดทางเทคนิคที่ได้รับอนุมัติจะช่วยรักษาการระบุผลิตภัณฑ์และบันทึกการจัดซื้อให้สอดคล้องกัน
คำถามที่พบบ่อยเกี่ยวกับ P500 หัวเชื่อม MIG
หัวเชื่อม P500 MIG คืออะไร
P500 เป็นหัวเชื่อมแบบระบายความร้อนด้วยแก๊ส {[t134 Panasonic /MAG แบบ MIG ที่ออกแบบมาสำหรับการใช้งานการเชื่อมด้วยตนเองด้วยกระแสไฟสูง INWELT P500 ได้รับการจัดอันดับที่ 500A พร้อม CO₂ และ 450A พร้อมก๊าซป้องกันผสมที่รอบการทำงาน 60%
P500 เป็นปืนเชื่อม 500A MIG หรือไม่
ใช่. INWELT P500 ได้รับการจัดอันดับที่ 500A โดยมีก๊าซป้องกัน CO₂ ที่รอบการทำงาน 60% อัตราก๊าซผสมของมันคือ 450A ที่รอบการทำงานเดียวกัน
รอบการทำงานของไฟฉาย P500 MIG คืออะไร?
INWELT P500 มีรอบการทำงาน 60% ตามพิกัดปัจจุบันที่ระบุไว้
P500 ระบายความร้อนด้วยอากาศหรือระบายความร้อนด้วยน้ำ?
P500 เป็นปืนเชื่อมแบบระบายความร้อนด้วยอากาศหรือระบายความร้อนด้วยแก๊ส MIG ไม่จำเป็นต้องมีระบบระบายความร้อนด้วยน้ำแยกต่างหาก
P500 รองรับลวดเชื่อมขนาดใดบ้าง
P500 รองรับลวดเชื่อม Ø0.8–1.6 มม. ต้องเลือกปลายสัมผัสและไลเนอร์สำหรับเส้นผ่านศูนย์กลางลวดและวัสดุจริง
P500 มีความยาวสายเคเบิลเท่าใด
INWELT มีตัวเลือกความยาวสายเคเบิล P500 3 ม., 4 ม. และ 5 ม.
P500 สามารถใช้ CO₂ และก๊าซป้องกันแบบผสมได้หรือไม่
ใช่. INWELT P500 มีข้อกำหนดจำเพาะกระแสการเชื่อมที่พิกัดแยกต่างหากสำหรับก๊าซCO₂และก๊าซป้องกันผสม
P500 เข้ากันได้กับเครื่องเชื่อม Panasonic MIG ทั้งหมดหรือไม่
ไม่ควรถือว่าความเข้ากันได้สากล ขั้วต่อ ตัวป้อนสายไฟ การเชื่อมต่อสายไฟ การเชื่อมต่อแก๊ส และระบบควบคุมทริกเกอร์ต้องได้รับการตรวจสอบสำหรับอุปกรณ์เฉพาะ
P500 สามารถมาพร้อมกับขั้วต่อยูโรได้หรือไม่?
ควรยืนยันการกำหนดค่าตัวเชื่อมต่อยูโรด้วย INWELT ก่อนสั่งซื้อ ความเข้ากันได้ขึ้นอยู่กับชุดประกอบไฟฉายที่สมบูรณ์และส่วนต่อประสานของเครื่องเชื่อม
อะไหล่ไฟฉาย P350 และ P500 MIG สามารถใช้แทนกันได้หรือไม่
ไม่โดยอัตโนมัติ ขนาดส่วนประกอบที่แน่นอน การกำหนดค่าหัวคบเพลิง และการอ้างอิงชิ้นส่วนต้องได้รับการตรวจสอบก่อนที่จะใช้ชิ้นส่วนจากรุ่นหนึ่งไปยังอีกรุ่นหนึ่ง
ปืนเชื่อม P500 MIG ใช้วัสดุสิ้นเปลืองอะไรบ้าง?
P500 ใช้ระบบสิ้นเปลืองส่วนหน้าซึ่งรวมถึงหัวฉีดแก๊ส ปลายสัมผัส ตัวกระจาย และส่วนประกอบที่เป็นฉนวน ควรเลือกชิ้นส่วนที่แน่นอนตามการกำหนดค่าคบเพลิง P500
ฉันสามารถใช้ลวดเชื่อม Ø1.6 มม. กับ P500 ได้หรือไม่
P500 กำหนดไว้สำหรับลวดเชื่อมที่มีขนาดถึง Ø1.6 มม. ต้องยืนยันส่วนปลายสัมผัส ไลเนอร์ และการป้อนลวดที่เหมาะสม Ø1.6 มม. ก่อนใช้งาน
ความแตกต่างระหว่าง P350 และ P500 คืออะไร?
ระดับ P350 ที่ 340A พร้อม CO₂ และ 320A สำหรับก๊าซผสม ในขณะที่ P500 ได้รับการจัดอันดับที่ 500A พร้อม CO₂ และ 450A สำหรับก๊าซผสม ทั้งสองรายการอยู่ที่รอบการทำงาน 60%
P500 เหมาะสำหรับการเชื่อม 500A ต่อเนื่องหรือไม่
P500 ได้รับการจัดอันดับที่ 500A โดยมี CO₂ ที่รอบการทำงาน 60% ไม่ใช่ 100% สำหรับการใช้งานกระแสไฟฟ้าสูงอย่างต่อเนื่อง ต้องเลือกปืนเชื่อมตามรอบการทำงานและสภาวะความร้อนที่ต้องการ
P500 สามารถใช้กับการเชื่อมอะลูมิเนียม MIG ได้หรือไม่
P500 รองรับลวดเชื่อม MIG ภายในช่วงเส้นผ่านศูนย์กลางที่ระบุ แต่ความเหมาะสมในการเชื่อมอะลูมิเนียมขึ้นอยู่กับระบบป้อนลวดทั้งหมด ไลเนอร์ ปลายสัมผัส ก๊าซป้องกัน และขั้นตอนการเชื่อม ไม่ควรใช้ไลเนอร์ลวดเหล็กธรรมดากับลวดอลูมิเนียมโดยอัตโนมัติ
INWELT มีคบเพลิงเชื่อม OEM P500 MIG หรือไม่
ใช่. INWELT รองรับการสอบถาม OEM/ODM สำหรับปืนเชื่อม P500 รวมถึงข้อกำหนดการประกอบสายเคเบิล ขั้วต่อ การติดฉลาก และบรรจุภัณฑ์
ผู้จัดจำหน่ายสามารถซื้อปืนเชื่อม P500 MIG จำนวนมากได้หรือไม่
ใช่. INWELT จัดหาปืนเชื่อม P500 MIG ให้กับโครงการค้าส่ง ผู้จัดจำหน่าย และการจัดซื้อทางอุตสาหกรรม
ขอใบเสนอราคา P500 หัวเชื่อม MIG
กำลังมองหา ผู้ผลิตไฟฉายเชื่อม P500 Panasonic สไตล์ MIG หรือซัพพลายเออร์ขายส่ง?
INWELT จำหน่ายปืนเชื่อม MIG ระบายความร้อนด้วยอากาศ P500 และส่วนประกอบทดแทนที่เกี่ยวข้องสำหรับผู้จัดจำหน่ายอุปกรณ์การเชื่อม ผู้นำเข้า แบรนด์ OEM และผู้ซื้อในอุตสาหกรรม
หากต้องการใบเสนอราคาที่ถูกต้อง โปรดระบุ:
รุ่นสินค้าที่ต้องการ: P500
ความยาวสายเคเบิล: 3 ม. / 4 ม. / 5 ม
เครื่องเชื่อมและเครื่องป้อนลวดรุ่น
ประเภทตัวเชื่อมต่อที่จำเป็น
เส้นผ่านศูนย์กลางลวดเชื่อม
ป้องกันก๊าซและกระแสไฟในการทำงาน
วัสดุสิ้นเปลืองหรืออะไหล่ที่จำเป็น
ปริมาณการสั่งซื้อ
ข้อกำหนด OEM/ODM
ตลาดปลายทาง
ติดต่อ INWELT เพื่อสอบถามข้อมูลจำเพาะของ P500 หัวเชื่อม MIG ราคาจำนวนมาก อะไหล่ทดแทน และสอบถามข้อมูล OEM/ODM
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių