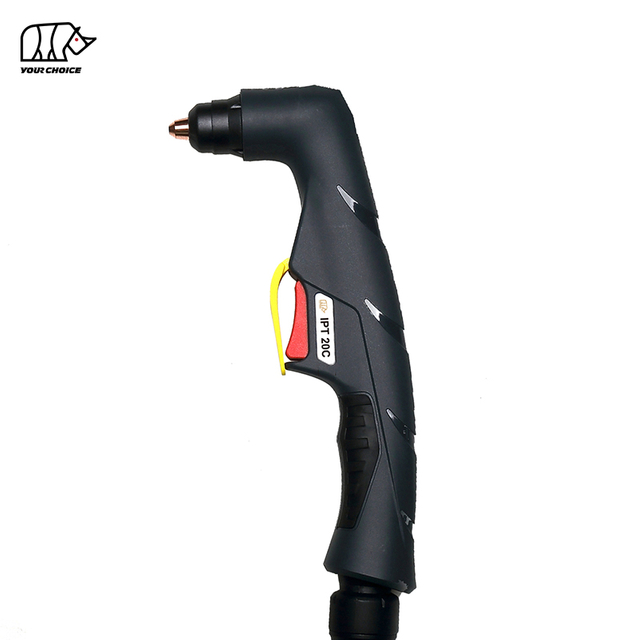
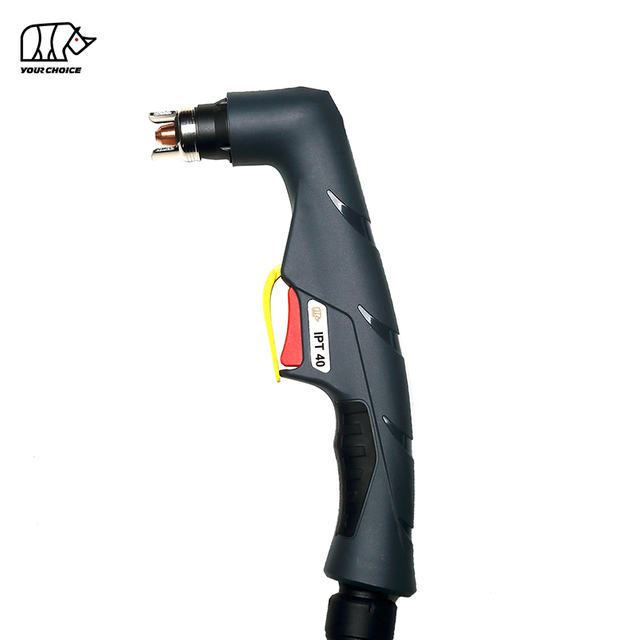
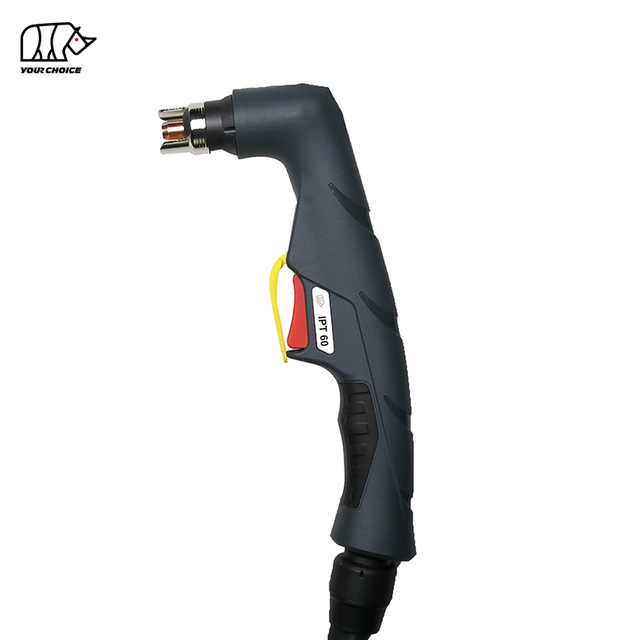
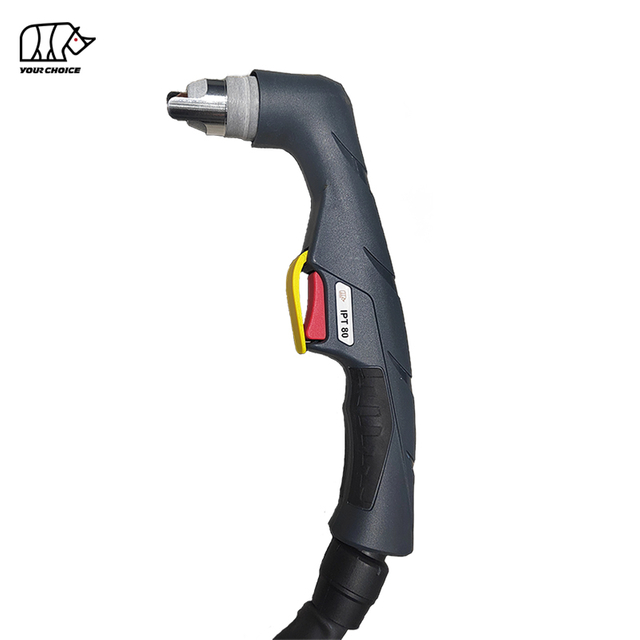
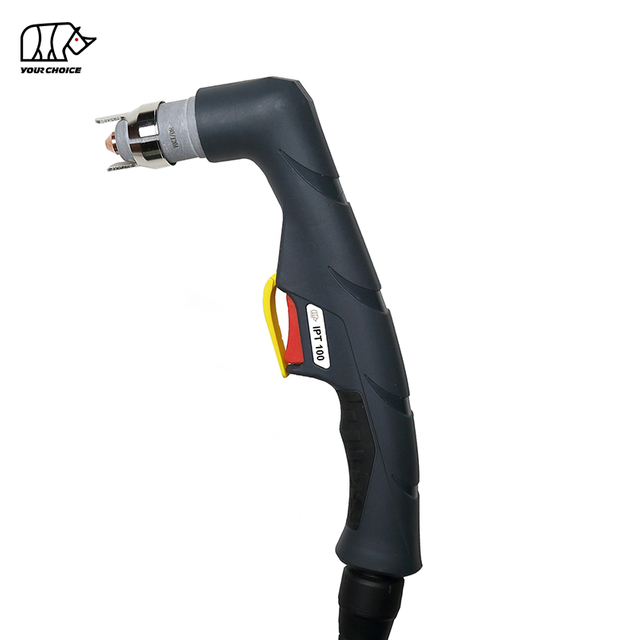
เครื่องตัดพลาสม่าที่ไม่สร้างส่วนโค้งสามารถขัดขวางการผลิต ทำให้โครงการการผลิตล่าช้า และเพิ่มต้นทุนการบำรุงรักษา ไม่ว่าเครื่องตัดพลาสม่าของคุณจะไม่ยิงเลย เป่าลมโดยไม่สร้างส่วนโค้ง หรือสร้างส่วนโค้งนำร่องที่ไม่สามารถถ่ายโอนไปยังชิ้นงานได้ การระบุสาเหตุที่แท้จริงถือเป็นสิ่งสำคัญ
ทำไมเครื่องตัดพลาสม่าของคุณถึงไม่เกิดประกายไฟ? สาเหตุที่พบบ่อยที่สุด ได้แก่ ความกดอากาศไม่เพียงพอ วัสดุสิ้นเปลืองของไฟฉายที่สึกหรอ ส่วนประกอบของไฟฉายที่ติดตั้งไม่ถูกต้อง การเชื่อมต่อแคลมป์ทำงานไม่ดี สัญญาณทริกเกอร์คบเพลิงผิดพลาด การป้องกันแหล่งจ่ายไฟผิดพลาด และปัญหาภายในวงจรไพล็อตอาร์ก
โชคดีที่ปัญหาการสตาร์ทพลาสมาอาร์กจำนวนมากสามารถระบุได้ผ่านการตรวจสอบภายนอกขั้นพื้นฐาน ก่อนที่จะต้องเปลี่ยนส่วนประกอบที่มีราคาแพง
คู่มือนี้จะอธิบายสาเหตุทั่วไปเจ็ดประการที่ทำให้อาร์คของเครื่องตัดพลาสมาทำงานล้มเหลว วิธีสังเกตอาการ และขั้นตอนการแก้ไขปัญหาที่เหมาะสม นอกจากนี้ยังครอบคลุมถึงปัญหาส่วนโค้งของนักบิน ข้อกำหนดในการจ่ายอากาศ การบำรุงรักษาเชิงป้องกัน และเมื่อจำเป็นต้องได้รับบริการอย่างมืออาชีพ
เครื่องตัดพลาสม่าไม่เกิดอาร์คหมายความว่าอย่างไร
เครื่องตัดพลาสม่าใช้พลังงานไฟฟ้าและการไหลของก๊าซอัด (อากาศทั่วไป) เพื่อสร้างอาร์คพลาสมาอุณหภูมิสูงที่สามารถตัดวัสดุที่เป็นสื่อกระแสไฟฟ้าได้
ขึ้นอยู่กับการออกแบบอุปกรณ์ คบเพลิงอาจใช้ส่วนโค้งนำร่อง กลไกการสตาร์ทแบบสัมผัส หรือระบบการเริ่มต้นส่วนโค้งแบบอื่น
ในระบบไพล็อตอาร์ค ส่วนโค้งเริ่มต้นจะถูกสร้างขึ้นภายในคบเพลิง ก่อนที่ส่วนโค้งตัดหลักจะถ่ายโอนไปยังชิ้นงาน ชิ้นงานจึงกลายเป็นส่วนหนึ่งของวงจรตัดไฟฟ้า
เมื่อเครื่องตัดพลาสมาไม่เกิดประกายไฟ ความล้มเหลวอาจเกิดขึ้นในระหว่างการเริ่มต้นส่วนโค้ง การรักษาเสถียรภาพของส่วนโค้งนำร่อง หรือการถ่ายโอนไปยังชิ้นงาน
สิ่งเหล่านี้เป็นปัญหาที่แตกต่างกันและอาจต้องใช้วิธีแก้ปัญหาที่แตกต่างกัน
คุณจะระบุประเภทของความล้มเหลวของพลาสมาอาร์กได้อย่างไร
ก่อนเปลี่ยนชิ้นส่วน ให้สังเกตสิ่งที่เกิดขึ้นเมื่อคุณพยายามสตาร์ทเครื่องตัดพลาสม่า
อาการของเครื่องตัดพลาสม่า |
สาเหตุที่เป็นไปได้ |
แนะนำให้ตรวจสอบครั้งแรก |
ไม่มีการไหลของอากาศและไม่มีส่วนโค้ง |
วงจรทริกเกอร์ การป้องกันเครื่องจักร การจ่ายอากาศ หรือข้อผิดพลาดในการควบคุม |
ตรวจสอบตัวบ่งชี้ความผิดปกติ การจ่ายอากาศ และการเชื่อมต่อไฟฉาย |
อากาศไหลแต่ไม่ปรากฏส่วนโค้ง |
วัสดุสิ้นเปลืองชำรุด การประกอบไม่ถูกต้อง อินเตอร์ล็อคเพื่อความปลอดภัย หรือวงจรสตาร์ท |
ตรวจสอบวัสดุสิ้นเปลืองของคบเพลิงและฝาปิดยึด |
ส่วนโค้งนำร่องเริ่มต้นแต่ไม่ถ่ายโอน |
การเชื่อมต่อแคลมป์ทำงานไม่ดี ระยะคบเพลิงมากเกินไป หรือการตั้งค่าการตัดไม่ถูกต้อง |
ตรวจสอบเส้นทางกลับงานและการจุดคบเพลิง |
อาร์คเริ่มแต่หยุดทันที |
การไหลของอากาศไม่เสถียร วัสดุสิ้นเปลืองหรือระบบป้องกันเสียหาย |
ตรวจสอบความดันอากาศที่ไหลและตัวบ่งชี้ความผิดปกติ |
อาร์คเริ่มเป็นระยะ |
การเชื่อมต่อคบเพลิงหลวม ชิ้นส่วนสึกหรอ หรือการจ่ายไฟไม่เสถียร |
ตรวจสอบการเชื่อมต่อภายนอกและวัสดุสิ้นเปลือง |
อาร์คหยุดระหว่างการตัดต่อเนื่อง |
ข้อจำกัดในการจ่ายอากาศ รอบการทำงานที่มากเกินไป หรือสภาวะการตัด |
ตรวจสอบการไหลของอากาศ คำเตือนอุณหภูมิ และขีดจำกัดการทำงาน |
ข้อสำคัญ: ไม่ใช่เครื่องตัดพลาสม่าทุกเครื่องได้รับการออกแบบเพื่อรักษาส่วนโค้งนำร่องที่มองเห็นได้ในที่โล่ง ปฏิบัติตามคู่มือการใช้งานสำหรับเครื่องจักรและไฟฉายเฉพาะของคุณเสมอ
ข้อควรระวังเพื่อความปลอดภัยก่อนการแก้ไขปัญหา
อุปกรณ์ตัดพลาสม่าเกี่ยวข้องกับแรงดันไฟฟ้าสูง อากาศอัด การแผ่รังสีอาร์คที่รุนแรง และโลหะร้อน
ก่อนที่จะถอดหรือตรวจสอบวัสดุสิ้นเปลืองของคบเพลิง:
ปิดเครื่องตัดพลาสม่าและถอดออกจากแหล่งจ่ายไฟ
ปล่อยให้คบเพลิงและวัสดุสิ้นเปลืองเย็นสนิท
ปฏิบัติตามคำแนะนำของผู้ผลิตในการปล่อยแรงดันอากาศที่เก็บไว้
สวมอุปกรณ์ป้องกันที่เหมาะสม
ห้ามเลี่ยงการเชื่อมต่อความปลอดภัยของไฟฉายหรือสวิตช์ป้องกัน
อย่าเปิดตัวเครื่องหรือสัมผัสส่วนประกอบไฟฟ้าภายใน เว้นแต่คุณจะเป็นช่างเทคนิคบริการที่มีคุณสมบัติเหมาะสม
เครื่องตัดพลาสม่าบางรุ่นมีส่วนประกอบทางไฟฟ้าที่สามารถรักษาแรงดันไฟฟ้าที่เป็นอันตรายได้หลังจากที่ตัดการเชื่อมต่อเครื่องแล้ว
7 สาเหตุทั่วไปของเครื่องตัดพลาสม่าที่ไม่เกิดโค้ง และวิธีแก้ไข
1. ความกดอากาศไม่เพียงพอหรือคุณภาพอากาศไม่ดี
สิ่งแรกๆ ที่ต้องตรวจสอบเมื่อเครื่องตัดพลาสมาไม่มีประกายไฟก็คือการจ่ายอากาศอัด
การตัดพลาสม่าต้องใช้อากาศที่สะอาดและแห้งสม่ำเสมอเพื่อรองรับการเกิดส่วนโค้ง ส่วนประกอบของหัวพ่นเย็นลง และนำวัสดุที่หลอมเหลวออกจากบริเวณการตัด
หากการจ่ายอากาศไม่เพียงพอหรือไม่เสถียร เครื่องอาจป้องกันการสตาร์ทอาร์กหรือปิดเครื่องระหว่างการทำงาน
อาการทั่วไป
เครื่องตัดพลาสม่าเป่าลมแต่ไม่ก่อให้เกิดส่วนโค้ง
ส่วนโค้งของนักบินเริ่มต้นและหายไปอย่างรวดเร็ว
ตัวเครื่องจะแสดงคำเตือนแรงดันอากาศ
การเริ่มต้นส่วนโค้งไม่สอดคล้องกัน
ประสิทธิภาพการตัดลดลงระหว่างการทำงานต่อเนื่อง
เหตุใดความกดอากาศต่ำจึงทำให้เกิดปัญหาส่วนโค้ง
เครื่องตัดพลาสม่าหลายตัวจะตรวจสอบความดันอากาศหรือการไหลของอากาศก่อนปล่อยให้ไฟฉายทำงาน
หากแรงดันต่ำกว่าช่วงการทำงานที่ต้องการ เครื่องจักรอาจเปิดใช้งานอินเทอร์ล็อคป้องกัน
ความดันอากาศยังสามารถลดลงในขณะที่ไฟฉายทำงาน โดยเฉพาะอย่างยิ่งเมื่อคอมเพรสเซอร์ไม่สามารถรักษาการไหลที่เพียงพอ
ซึ่งหมายความว่าตัวควบคุมที่แสดงแรงดันที่เพียงพอในขณะที่ไม่ได้ใช้งานไม่จำเป็นต้องยืนยันว่าระบบมีอากาศเพียงพอในระหว่างการตัด
ความชื้น น้ำมัน และสิ่งปนเปื้อนอื่นๆ อาจส่งผลต่อความเสถียรของส่วนโค้งเพิ่มเติมและเร่งการสึกหรอของวัสดุสิ้นเปลือง
วิธีการแก้ไข
ตรวจสอบว่าเครื่องอัดอากาศทำงานอย่างถูกต้อง
ยืนยันว่าคอมเพรสเซอร์สามารถจ่ายอากาศได้ตามที่ต้องการ
ตรวจสอบท่อลมเพื่อหารอยรั่ว ข้อจำกัด และข้อต่อที่ชำรุด
ตรวจสอบตัวควบคุมและตัวกรองอากาศ
ตรวจสอบความดันอากาศภายใต้สภาวะการไหลโดยใช้ขั้นตอนที่แนะนำของอุปกรณ์
ระบายความชื้นสะสมออกจากระบบแอร์
เปลี่ยนไส้กรองที่ปนเปื้อนเมื่อจำเป็น
เครื่องตัดพลาสม่าควรใช้แรงดันลมเท่าไร?
ไม่มีแรงดันอากาศที่ถูกต้องสำหรับเครื่องตัดพลาสม่าทุกเครื่อง
แรงดันที่ต้องการขึ้นอยู่กับรุ่นของอุปกรณ์ การออกแบบคบเพลิง กระแสไฟตัด และสภาพการทำงาน
ใช้ข้อกำหนดความดันและการไหลที่ให้ไว้สำหรับระบบตัดพลาสมาโดยเฉพาะเสมอ
2. วัสดุสิ้นเปลืองคบเพลิงพลาสม่าที่ชำรุดหรือเสียหาย
วัสดุสิ้นเปลืองของคบเพลิงพลาสม่า มีความสำคัญอย่างยิ่งต่อการเริ่มต้นอาร์กและประสิทธิภาพการตัดที่เชื่อถือได้
ส่วนประกอบสิ้นเปลืองทั่วไป ได้แก่:
อิเล็กโทรด
หัวตัด
แหวนหมุน
หมวกยึด
โล่หรือฝาครอบโล่ถ้ามี
ส่วนประกอบเหล่านี้ทำงานภายใต้สภาวะความร้อนและไฟฟ้าที่รุนแรง และค่อยๆ เสื่อมสภาพในระหว่างการตัดตามปกติ
วัสดุสิ้นเปลืองที่สวมใส่สามารถหยุดเครื่องตัดพลาสม่าจากการอาร์คได้หรือไม่?
ใช่.
อิเล็กโทรดสึกหรออย่างรุนแรง หัวฉีดเสียหาย หรือชุดวัสดุสิ้นเปลืองทำงานไม่ถูกต้องอาจรบกวนการเริ่มอาร์กได้
ตัวอย่างเช่น อิเล็กโทรดที่มีการสึกหรอมากเกินไปอาจไม่สามารถให้สภาวะทางไฟฟ้าและทางกลตามที่ตั้งใจไว้สำหรับการสตาร์ทที่เชื่อถือได้อีกต่อไป
หัวฉีดที่เสียหายยังสามารถรบกวนลักษณะการไหลของส่วนโค้งและก๊าซได้
ในบางกรณี ความเสียหายที่เกิดจากการใช้เชื้อเพลิงอาจทำให้คบเพลิงเริ่มทำงานเป็นระยะๆ ก่อนที่จะหยุดยิงในที่สุด
สัญญาณของวัสดุสิ้นเปลืองคบเพลิงพลาสม่าที่เสียหาย
ส่วนประกอบ |
การสึกหรอหรือความเสียหายทั่วไป |
ผลกระทบที่เป็นไปได้ |
อิเล็กโทรด |
การสึกกร่อนมากเกินไป เม็ดมีดเสียหาย หรือการสึกหรอผิดปกติ |
การสตาร์ทอาร์คยากหรือไม่สอดคล้องกัน |
หัวฉีด |
ปากขยายหรือบิดเบี้ยว การเผาไหม้หรือการเสียรูป |
ส่วนโค้งไม่เสถียรและคุณภาพการตัดไม่ดี |
แหวนหมุน |
รอยแตก การปนเปื้อน หรือทางเดินที่ถูกปิดกั้น |
การกระจายก๊าซที่ไม่เหมาะสม |
หมวกยึด |
รอยแตก ด้ายเสียหาย หรือที่นั่งไม่ถูกต้อง |
ปัญหาการประกอบคบเพลิงหรือการตรวจจับความปลอดภัย |
โล่ |
การกระเด็น ความเสียหาย หรือการอุดตันมากเกินไป |
การไหลของก๊าซและประสิทธิภาพการตัดต่ำ |
วิธีการแก้ไข
ถอดปลั๊กไฟและปล่อยให้ไฟฉายเย็นลงก่อนที่จะตรวจสอบวัสดุสิ้นเปลือง
ถอดวัสดุสิ้นเปลืองออกตามคำแนะนำของผู้ผลิตไฟฉาย
ตรวจสอบอิเล็กโทรดว่ามีการสึกหรอมากเกินไป หัวฉีดเสียหาย และวงแหวนหมุนว่ามีรอยแตกหรือการปนเปื้อนหรือไม่
เปลี่ยนส่วนประกอบที่เสียหายด้วยวัสดุสิ้นเปลืองที่ตรงกับรุ่นไฟฉายและการใช้งานในการตัด
เมื่ออิเล็กโทรดและหัวฉีดมีการสึกหรออย่างมาก การเปลี่ยนทั้งสองเข้าด้วยกันสามารถช่วยคืนประสิทธิภาพการตัดที่สม่ำเสมอได้
หลีกเลี่ยงการผสมวัสดุสิ้นเปลืองที่ไม่ได้ออกแบบมาให้ใช้งานร่วมกัน
เคล็ดลับการบำรุงรักษา: ความล้มเหลวในการสตาร์ทอาร์กซ้ำๆ อาจทำให้วัสดุสิ้นเปลืองเสียหายได้อีก ตรวจสอบสาเหตุแทนการกดจุดคบเพลิงอย่างต่อเนื่อง
3. วัสดุสิ้นเปลืองที่ติดตั้งไม่ถูกต้องหรือปัญหาการเชื่อมต่อความปลอดภัยของคบเพลิง
เครื่องตัดพลาสม่าอาจไม่สร้างส่วนโค้ง แม้ว่าวัสดุสิ้นเปลืองจะค่อนข้างใหม่ก็ตาม
สาเหตุหนึ่งที่เป็นไปได้คือการประกอบคบเพลิงไม่ถูกต้อง
มากมาย คบเพลิงตัดพลาสม่า ใช้กลไกความปลอดภัยเพื่อตรวจสอบว่าส่วนประกอบของคบเพลิงบางอย่างได้รับการติดตั้งอย่างเหมาะสมหรือไม่
ขึ้นอยู่กับการออกแบบ สิ่งนี้อาจเรียกว่าระบบชิ้นส่วนในสถานที่ เซ็นเซอร์ฝาครอบ หรือการเชื่อมต่อความปลอดภัยของไฟฉาย
หากส่วนประกอบที่จำเป็นหายไปหรือติดตั้งไม่ถูกต้อง อุปกรณ์อาจป้องกันการสตาร์ทอาร์กได้
ปัญหาการติดตั้งทั่วไป
ใส่ฝาปิดไม่ถูกต้อง
ติดตั้งอิเล็กโทรดหรือหัวฉีดผิด
วงแหวนหมุนหายไปหรืออยู่ในตำแหน่งที่ไม่ถูกต้อง
มีการติดตั้งวัสดุสิ้นเปลืองในลำดับที่ไม่ถูกต้อง
ส่วนประกอบของไฟฉายเสียหายหรือติดตั้งไม่ถูกต้อง
ชุดคบเพลิงไม่เป็นไปตามระบบตรวจจับความปลอดภัย
เหตุใดเครื่องตัดพลาสม่าจึงหยุดอาร์คหลังจากเปลี่ยนวัสดุสิ้นเปลือง?
หากเครื่องตัดพลาสม่าหยุดทำงานทันทีหลังจากการเปลี่ยนวัสดุสิ้นเปลือง การประกอบที่ไม่ถูกต้องหรือชิ้นส่วนทดแทนที่เข้ากันไม่ได้ควรเป็นหนึ่งในความเป็นไปได้อันดับแรกๆ ที่มีการตรวจสอบ
แม้ว่าส่วนประกอบแต่ละชิ้นจะดูคล้ายกัน แต่ขนาดและข้อกำหนดในการใช้งานอาจแตกต่างกัน
ชิ้นส่วนที่ไม่ถูกต้องอาจทำให้ไฟฉายประกอบไม่ถูกต้องหรือทำงานตามที่ตั้งใจไว้
วิธีการแก้ไข
ปิดและถอดเครื่องตัดพลาสม่า
ถอดวัสดุสิ้นเปลืองออกหลังจากที่คบเพลิงเย็นลงแล้ว
ยืนยันว่าส่วนประกอบทุกชิ้นตรงกับรุ่นคบเพลิง
ตรวจสอบส่วนประกอบเพื่อดูความเสียหายทางกายภาพ
ติดตั้งวัสดุสิ้นเปลืองอีกครั้งตามลำดับที่ระบุ
ยึดฝาปิดตามคำแนะนำของไฟฉาย
ตรวจสอบว่าคำเตือนเกี่ยวกับไฟฉายยังคงอยู่หรือไม่เมื่อรีสตาร์ทเครื่อง
อย่าบังคับส่วนประกอบให้อยู่ในตำแหน่งหรือขันชิ้นส่วนให้แน่นเกินข้อกำหนดที่ระบุ
ข้อสำคัญ: ห้ามเลี่ยงเซ็นเซอร์ฝาครอบคบเพลิงหรืออินเทอร์ล็อคเพื่อความปลอดภัยอื่นๆ เพื่อทำให้เครื่องตัดพลาสมาเกิดไฟไหม้
หากระบบตรวจจับความปลอดภัยยังคงรายงานข้อผิดพลาดหลังจากการประกอบที่ถูกต้อง อาจจำเป็นต้องมีการตรวจสอบโดยผู้เชี่ยวชาญ
4. การเชื่อมต่อแคลมป์งานไม่ดีหรือวงจรตัดไม่สมบูรณ์
การเชื่อมต่อแคลมป์งานที่ไม่ดีเป็นสาเหตุของปัญหาการถ่ายโอนส่วนโค้งในการตัด
แคลมป์ทำงานให้เส้นทางกลับทางไฟฟ้าระหว่างชิ้นงานและแหล่งพลังงานในการตัดพลาสมา
หากการเชื่อมต่อนี้หลวม มีการปนเปื้อน หรือหยุดชะงัก ส่วนโค้งของการตัดหลักอาจถ่ายโอนไม่ถูกต้องหรือคงความเสถียร
แคลมป์ทำงานที่ไม่ดีสามารถป้องกันเครื่องตัดพลาสม่าจากการอาร์คได้หรือไม่
ขึ้นอยู่กับระบบสตาร์ทอาร์ค
ในเครื่องตัดพลาสมาบางรุ่น เส้นทางกลับงานไม่เพียงพออาจทำให้การเริ่มต้นอาร์กไม่สำเร็จ
ในระบบไพล็อตอาร์ก ส่วนโค้งนำร่องอาจยังคงเริ่มทำงาน แต่ส่วนโค้งตัดอาจไม่สามารถถ่ายโอนไปยังชิ้นงานได้
ความแตกต่างนี้มีความสำคัญในการวินิจฉัยเครื่องตัดพลาสมาที่ดูเหมือนจะติดไฟแต่ไม่สามารถตัดได้
ปัญหาแคลมป์งานทั่วไป
แคลมป์ติดอยู่กับพื้นผิวที่ทาสีหรือมีสนิมมาก
ปากคีบมีหน้าสัมผัสทางไฟฟ้าไม่ดี
สายส่งคืนงานชำรุด
การเชื่อมต่อที่แหล่งพลังงานหลวม
แคลมป์ติดอยู่กับส่วนประกอบที่มีทางเดินไฟฟ้าไปยังชิ้นงานที่ไม่น่าเชื่อถือ
วิธีการแก้ไข
ตรวจสอบแคลมป์ทำงานและสายเคเบิลส่งคืนโดยที่เครื่องไม่ได้เชื่อมต่ออยู่
ขจัดสี สนิมหนัก หรือการปนเปื้อนที่เป็นฉนวนอื่นๆ ออกจากบริเวณหน้าสัมผัสของแคลมป์ที่ต้องการ
ติดแคลมป์ทำงานอย่างแน่นหนาเพื่อทำความสะอาดโลหะที่เป็นสื่อกระแสไฟฟ้า
เมื่อใช้งานได้จริง ให้เชื่อมต่อเข้ากับชิ้นงานโดยตรง แทนที่จะอาศัยเส้นทางที่ไม่แน่นอนผ่านโต๊ะตัดหรืออุปกรณ์จับยึด
ตรวจสอบสายเคเบิลส่งคืนเพื่อดูความเสียหายที่มองเห็นได้ และเปลี่ยนส่วนประกอบที่ชำรุด
เมื่อการเชื่อมต่อกลับคืนสภาพเดิมแล้ว ให้ทดสอบระบบโดยใช้ขั้นตอนที่แนะนำของผู้ผลิต
ระยะคบเพลิงส่งผลต่อการถ่ายโอนส่วนโค้งหรือไม่
ใช่.
ระยะห่างที่มากเกินไประหว่างคบเพลิงกับชิ้นงานอาจขัดขวางการถ่ายโอนส่วนโค้งได้สำเร็จหรือทำให้ส่วนโค้งของการตัดไม่เสถียร
ใช้ระยะห่างหรือความสูงตัดที่ถูกต้องสำหรับคบเพลิงและการกำหนดค่าวัสดุสิ้นเปลือง
หากคบเพลิงต้องใช้เทคนิคการตัดแบบลากหรือแยกโดยเฉพาะ ให้ปฏิบัติตามข้อกำหนดนั้นแทนที่จะใช้ระยะการตัดแบบสากล
5. ทริกเกอร์คบเพลิงผิดพลาด, ชุดสายเคเบิล หรือการเชื่อมต่อ
ที่ ทริกเกอร์ คบเพลิงพลาสม่า จะส่งคำสั่งเพื่อเริ่มลำดับการตัด
หากสัญญาณทริกเกอร์ไปไม่ถึงระบบควบคุม เครื่องจักรอาจไม่เริ่มการทำงานของลมและสตาร์ทอาร์กที่ต้องการ
สายเคเบิลและขั้วต่อของคบเพลิงยังอาจเสื่อมสภาพได้เนื่องจากการดัดงอ การดึง การกระแทกทางกลซ้ำๆ หรือการสัมผัสกับสภาพของโรงงาน
อาการของทริกเกอร์คบเพลิงหรือปัญหาสายเคเบิล
ไม่มีอะไรเกิดขึ้นเมื่อกดทริกเกอร์คบเพลิง
ไฟฉายทำงานเป็นระยะๆ
เครื่องแสดงข้อผิดพลาดในการเชื่อมต่อไฟฉาย
การสตาร์ทอาร์คไม่น่าเชื่อถือหลังจากย้ายสายคบเพลิง
ลำดับการสตาร์ทอากาศและส่วนโค้งไม่ทำงานตามที่คาดไว้
อะไรทำให้เกิดปัญหาการเชื่อมต่อคบเพลิง?
สาเหตุที่เป็นไปได้ ได้แก่ สวิตช์ทริกเกอร์ที่เสียหาย ขั้วต่อหลวม ตัวนำควบคุมเสียหาย หรือชุดไฟฉายที่ติดตั้งไม่ถูกต้อง
อาการที่แน่นอนขึ้นอยู่กับการออกแบบการควบคุมของเครื่อง
บางระบบอาจเปิดใช้งานการไหลของอากาศโดยไม่สร้างส่วนโค้ง ในขณะที่บางระบบอาจป้องกันลำดับการตัดทั้งหมด
วิธีการแก้ไข
เริ่มต้นด้วยการตรวจสอบด้วยสายตาภายนอก
ตรวจสอบว่าขั้วต่อไฟฉายอยู่ในตำแหน่งที่ถูกต้องและแน่นหนา
มองหาความเสียหายที่มองเห็นได้ของปลอกหุ้มสายเคเบิล ตัวเรือนขั้วต่อ ไกปืน และที่จับไฟฉาย
หลีกเลี่ยงการงอสายไฟฉายอย่างแรงใกล้กับด้ามจับหรือจุดเชื่อมต่อแหล่งจ่ายไฟ
หากขั้วต่อชำรุดหรือไฟฉายยังคงทำงานเป็นระยะ ให้หยุดการใช้งานและจัดให้มีการตรวจสอบหรือเปลี่ยนใหม่ตามคุณสมบัติ
อย่าพยายามทดสอบทริกเกอร์ที่มีพลังงานหรือวงจรสตาร์ทโดยไม่มีคุณสมบัติทางเทคนิคและขั้นตอนการบริการที่เหมาะสม
เคล็ดลับการปฏิบัติ: หากเครื่องตัดพลาสม่าสตาร์ทไม่ติดซ้ำๆ และปัญหาปรากฏขึ้นเกี่ยวกับการเคลื่อนตัวของสายไฟฉาย ควรตรวจสอบชุดสายเคเบิลหรือขั้วต่อที่เสียหายก่อนเปลี่ยนวัสดุสิ้นเปลืองที่ไม่เกี่ยวข้อง
6. สภาวะการจ่ายไฟไม่ถูกต้องหรือการป้องกันความร้อน
อุปกรณ์ตัดพลาสม่าต้องการแหล่งจ่ายไฟที่มีความเสถียรและสภาวะการทำงานที่ถูกต้อง
หากกำลังไฟเข้าอยู่นอกช่วงที่อนุญาต เกิดข้อผิดพลาดในการป้องกันทำงาน หรือเครื่องจักรเกินรอบการทำงาน เครื่องตัดพลาสม่าอาจปฏิเสธที่จะเริ่มอาร์ก
อาการทั่วไป
เครื่องเปิดติดแต่ไม่ติด
คำเตือนความผิดปกติหรืออุณหภูมิจะปรากฏขึ้น
เครื่องตัดพลาสม่าจะหยุดทำงานหลังจากการตัดเป็นเวลานาน
อุปกรณ์ทำงานเป็นระยะๆ ภายใต้ภาระงานหนัก
การเริ่มต้นอาร์กจะไม่น่าเชื่อถือเมื่ออุปกรณ์อื่นทำงานโดยใช้แหล่งจ่ายไฟเดียวกัน
เครื่องตัดพลาสม่าต้องการแหล่งจ่ายไฟที่ตรงตามข้อกำหนดด้านแรงดันไฟฟ้า ความถี่ เฟส และกระแสไฟฟ้าที่กำหนด
การจ่ายไฟไม่เพียงพอ สายต่อพ่วงที่ไม่เหมาะสม หรือการเชื่อมต่อที่ไม่ถูกต้อง อาจทำให้การทำงานปกติไม่ได้
ระบบป้องกันยังอาจปิดการใช้งานการตัดเมื่อเครื่องตรวจพบสภาพที่ไม่ปลอดภัย
รอบการทำงานของเครื่องตัดพลาสม่าคืออะไร?
รอบการทำงานจะอธิบายระยะเวลาที่เครื่องจักรสามารถทำงานได้ที่เอาท์พุตที่ระบุภายในระยะเวลาที่กำหนด ซึ่งโดยทั่วไปคือรอบสิบนาที
ตัวอย่างเช่น รอบการทำงาน 60% ที่เอาต์พุตที่ระบุ โดยทั่วไปบ่งชี้ว่าเครื่องจักรได้รับการจัดอันดับเป็นเวลาหกนาทีของการทำงานภายในระยะเวลาสิบนาทีภายใต้เงื่อนไขการทดสอบที่กำหนดไว้
ข้อกำหนดในการทำความเย็นที่แท้จริงขึ้นอยู่กับเครื่องจักรและสภาพแวดล้อมการทำงาน
การทำงานเกินรอบการทำงานที่กำหนดอาจทำให้การป้องกันความร้อนเปิดใช้งานได้
วิธีการแก้ไข
ตรวจสอบหน้าจอแสดงผลหรือไฟเตือนของเครื่อง
ตรวจสอบว่าแหล่งจ่ายไฟเข้าและการติดตั้งระบบไฟฟ้าเป็นไปตามข้อกำหนดของอุปกรณ์
ยืนยันว่าโหมดการทำงานและการตั้งค่าที่เลือกนั้นเหมาะสมกับกระบวนการตัดที่ต้องการ
หากมีการเตือนอุณหภูมิทำงาน ให้หยุดการตัดและปล่อยให้เครื่องเย็นลงตามคู่มือการใช้งาน
รักษาช่องระบายอากาศให้ชัดเจน และรักษาพื้นที่รอบๆ อุปกรณ์ให้เพียงพอ
หากสงสัยว่ามีปัญหาเกี่ยวกับแหล่งจ่ายไฟ ให้ทำการตรวจสอบการติดตั้งโดยช่างไฟฟ้าที่มีคุณสมบัติเหมาะสม
อย่ารีเซ็ตเครื่องซ้ำๆ ที่ยังคงรายงานข้อผิดพลาดทางไฟฟ้าหรือความร้อนต่อไป
7. อาร์กนำร่อง วงจรหรือส่วนประกอบไฟฟ้าภายในขัดข้อง
หากการจ่ายอากาศ วัสดุสิ้นเปลืองของไฟฉาย แคลมป์ทำงาน ชุดไฟฉาย และสภาพการทำงานทั้งหมดถูกต้อง ปัญหาอาจเกี่ยวข้องกับไฟฟ้าขัดข้องภายใน
ขึ้นอยู่กับการออกแบบเครื่องตัดพลาสม่า ระบบสตาร์ทอาร์กอาจมีวงจรควบคุม ส่วนประกอบสวิตชิ่ง เซ็นเซอร์ และชุดอุปกรณ์ไฟฟ้าอื่นๆ
ข้อผิดพลาดในระบบใดระบบหนึ่งเหล่านี้อาจทำให้คบเพลิงไม่สามารถสตาร์ทหรือรักษาส่วนโค้งได้
อะไรคือสัญญาณของปัญหาวงจร อาร์กนำร่อง
อาการที่เป็นไปได้ ได้แก่:
อากาศไหลได้ตามปกติ แต่ไม่มีส่วนโค้งเกิดขึ้น
เครื่องรายงานข้อผิดพลาดในการสตาร์ทอาร์คซ้ำๆ
วัสดุสิ้นเปลืองใหม่ที่ติดตั้งอย่างถูกต้องจะไม่คืนค่าการทำงาน
การเชื่อมต่อคบเพลิงและเงื่อนไขการจ่ายไฟภายนอกปรากฏเป็นปกติ
เครื่องจักรไม่สามารถเริ่มต้นส่วนโค้งได้แม้จะผ่านการตรวจสอบภายนอกตามปกติแล้วก็ตาม
อาการเหล่านี้ไม่ได้พิสูจน์ว่าส่วนประกอบภายในทำงานล้มเหลว พวกเขาระบุว่าอาจจำเป็นต้องมีการวินิจฉัยโดยผู้เชี่ยวชาญเพิ่มเติม
วิธีการแก้ไข
ทำการตรวจสอบภายนอกที่แนะนำให้เสร็จสิ้นก่อน
บันทึกรุ่นอุปกรณ์ รหัสความผิดปกติ สภาวะการทำงาน และอาการที่แน่นอน
ติดต่อช่างเทคนิคบริการที่มีคุณสมบัติหรือผู้ผลิตอุปกรณ์เพื่อขอขั้นตอนการวินิจฉัยที่เหมาะสม
ระบบสตาร์ทอาร์กภายในอาจเกี่ยวข้องกับแรงดันไฟฟ้าที่เป็นอันตรายและพลังงานที่สะสมไว้
อย่าเปิดแหล่งพลังงาน บายพาสวงจรป้องกัน หรือพยายามซ่อมแซมระบบไฟฟ้าภายในโดยไม่ได้รับการฝึกอบรมและอุปกรณ์ที่เหมาะสม
การเปลี่ยนแหล่งจ่ายไฟไม่ควรเป็นขั้นตอนการแก้ไขปัญหาขั้นตอนแรกเมื่อไม่ได้ตัดสาเหตุภายนอกที่ง่ายกว่าออกไป
คุณจะแก้ไขปัญหาเครื่องตัดพลาสม่าที่ไม่โค้งได้อย่างไร?
กระบวนการแก้ไขปัญหาอย่างเป็นระบบช่วยระบุปัญหาโดยไม่ต้องเปลี่ยนชิ้นส่วนราคาแพงโดยไม่จำเป็น
ใช้ลำดับต่อไปนี้เพื่อจำกัดสาเหตุให้แคบลง
ขั้นตอนที่ 1: ระบุอาการที่แน่นอน
ตรวจสอบว่าเครื่อง:
ไม่มีการไหลของอากาศและไม่มีส่วนโค้ง
สร้างการไหลของอากาศแต่ไม่มีส่วนโค้ง
เริ่มส่วนโค้งนำร่องที่ไม่ถ่ายโอน
สร้างส่วนโค้งที่หยุดทันที
เริ่มเป็นระยะๆ
การสังเกตเบื้องต้นนี้สามารถขจัดความเป็นไปได้หลายประการที่ไม่เกี่ยวข้องกัน
ขั้นตอนที่ 2: ตรวจสอบตัวบ่งชี้ความผิดปกติของเครื่อง
ตรวจสอบจอแสดงผลและไฟเตือน
ความดันอากาศ การป้องกันความร้อน การเชื่อมต่อคบเพลิง และข้อผิดพลาดทางไฟฟ้าอาจระบุได้จากตัวบ่งชี้เฉพาะ
ใช้คู่มือการใช้งานเพื่อตีความรหัสความผิดปกติ
ขั้นตอนที่ 3: ตรวจสอบการจ่ายอากาศ
ยืนยันว่าคอมเพรสเซอร์ ตัวควบคุม ตัวกรอง และท่อทำงานอย่างถูกต้อง
ตรวจสอบแรงดันและการไหลภายใต้สภาวะที่กำหนดไว้สำหรับอุปกรณ์
อย่าพึ่งพาเฉพาะการอ่านค่าแรงดันขณะเดินเบาของตัวควบคุมเท่านั้น
ขั้นตอนที่ 4: ตรวจสอบวัสดุสิ้นเปลืองของคบเพลิง
ถอดปลั๊กไฟและปล่อยให้ไฟฉายเย็นลง
ตรวจสอบอิเล็กโทรด หัวฉีด วงแหวนหมุน ฝาปิด และส่วนประกอบอื่นๆ ที่จำเป็น
เปลี่ยนวัสดุสิ้นเปลืองที่เสียหายหรือเข้ากันไม่ได้
ประกอบคบเพลิงกลับเข้าที่อย่างถูกต้อง
ขั้นตอนที่ 5: ตรวจสอบแคลมป์ทำงานและสายเคเบิลส่งคืน
ตรวจสอบแคลมป์ สายเคเบิล และจุดเชื่อมต่อ
ตรวจสอบให้แน่ใจว่าแคลมป์สัมผัสกับโลหะที่สะอาดและเป็นสื่อกระแสไฟฟ้าได้อย่างน่าเชื่อถือ
ขั้นตอนที่ 6: ตรวจสอบคบเพลิงและการเชื่อมต่อภายนอก
ตรวจสอบทริกเกอร์ ปลอกหุ้มสายเคเบิล และขั้วต่อภายนอกเพื่อดูความเสียหายที่มองเห็นได้
ตรวจสอบให้แน่ใจว่าไฟฉายเชื่อมต่อกับแหล่งพลังงานอย่างถูกต้อง
ขั้นตอนที่ 7: ยืนยันสภาพการทำงาน
ตรวจสอบข้อกำหนดกำลังไฟฟ้าอินพุต โหมดการทำงาน กระแสไฟตัด คำเตือนเกี่ยวกับความร้อน และรอบการทำงาน
แก้ไขปัญหาใดๆ ที่ระบุโดยระบบป้องกันของเครื่อง
ขั้นตอนที่ 8: ขอรับบริการจากผู้เชี่ยวชาญหากจำเป็น
หากเครื่องตัดพลาสมายังคงไม่โค้งงอหลังจากการตรวจสอบภายนอก ให้หยุดการแก้ไขปัญหาและจัดเตรียมบริการที่มีคุณสมบัติเหมาะสม
อย่าพยายามสตาร์ทโค้งซ้ำเมื่อเครื่องแสดงข้อผิดพลาดถาวร
ทำไมเครื่องตัดพลาสม่าของฉันจึงมีอากาศแต่ไม่มีส่วนโค้ง?
หนึ่งในคำถามในการแก้ไขปัญหาที่พบบ่อยที่สุดคือ:
'ทำไมเครื่องตัดพลาสม่าของฉันเป่าลมแต่ไม่เกิดประกายไฟ'
การไหลของอากาศที่ไม่มีส่วนโค้งหมายความว่าอย่างน้อยส่วนหนึ่งของระบบนิวแมติกส์กำลังทำงานอยู่ แต่ลำดับการสตาร์ทส่วนโค้งไม่เสร็จสมบูรณ์
สาเหตุที่เป็นไปได้ ได้แก่:
อิเล็กโทรดและหัวฉีดชำรุดหรือเสียหาย
ติดตั้งวัสดุสิ้นเปลืองคบเพลิงไม่ถูกต้อง
การเชื่อมต่อความปลอดภัยของคบเพลิงที่ไม่พอใจ
การเชื่อมต่อคบเพลิงหรือสัญญาณควบคุมเสียหาย
ความผิดพลาดในการป้องกันเครื่อง
ปัญหาภายในวงจรอาร์คสตาร์ท
เริ่มต้นด้วยการตรวจสอบไฟเตือนของเครื่อง
ถัดไป ให้ถอดปลั๊กไฟออกและตรวจสอบวัสดุสิ้นเปลืองและชุดไฟฉาย
ยืนยันว่าส่วนประกอบทดแทนนั้นถูกต้องสำหรับไฟฉาย
หากส่วนประกอบภายนอกอยู่ในสภาพดี และเครื่องยังคงเป่าลมโดยไม่เกิดส่วนโค้ง อาจจำเป็นต้องมีการวินิจฉัยทางไฟฟ้าโดยมืออาชีพ
หมายเหตุ: เครื่องตัดพลาสม่าบางรุ่นยังคงเป่าลมต่อไปในช่วงเวลาสั้นๆ หลังจากการตัด วงจรการทำความเย็นหลังการไหลนี้เป็นเรื่องปกติ และไม่ควรตีความว่าเป็นความผิดปกติโดยอัตโนมัติ
เหตุใด อาร์กนำร่อง เริ่มต้นแต่ล้มเหลวในการถ่ายโอนไปยังชิ้นงาน
เครื่องตัดพลาสม่าอาจสร้างส่วนโค้งนำร่องได้สำเร็จ แต่ไม่สามารถสร้างส่วนโค้งการตัดหลักได้
โดยทั่วไปจะอธิบายได้ว่าเป็นปัญหาการถ่ายโอนส่วนโค้งนำร่อง
ส่วนโค้งนำร่องและส่วนโค้งตัดแบบถ่ายโอนทำหน้าที่ต่างกัน
ส่วนโค้งนำร่องรองรับการเริ่มต้นส่วนโค้ง ในขณะที่ส่วนโค้งที่ถูกถ่ายโอนจะให้เส้นทางการตัดด้วยไฟฟ้าผ่านชิ้นงาน
หากมีส่วนโค้งนำร่องอยู่แต่เครื่องจักรไม่ตัด ให้เน้นไปที่เงื่อนไขที่จำเป็นสำหรับการถ่ายโอนส่วนโค้ง
สาเหตุทั่วไปของความล้มเหลวในการถ่ายโอน อาร์กนำร่อง
สาเหตุที่เป็นไปได้ |
ทำไมมันถึงสำคัญ |
การดำเนินการที่แนะนำ |
การเชื่อมต่อแคลมป์ทำงานไม่ดี |
วงจรตัดอาจจะไม่สมบูรณ์ |
เชื่อมต่อแคลมป์เข้ากับโลหะที่สะอาด |
ขัดแย้งคบเพลิงมากเกินไป |
ส่วนโค้งอาจถ่ายโอนไม่สำเร็จ |
ใช้ความสูงในการตัดที่กำหนด |
ชิ้นงานสกปรกหรือเคลือบ |
การสัมผัสทางไฟฟ้าอาจไม่น่าเชื่อถือ |
ทำความสะอาดบริเวณหน้าสัมผัสที่เหมาะสม |
วัสดุสิ้นเปลืองไม่ถูกต้อง |
ลักษณะส่วนโค้งอาจไม่ตรงกับการใช้งาน |
ติดตั้งชุดวัสดุสิ้นเปลืองที่ถูกต้อง |
การตั้งค่าการทำงานไม่ถูกต้อง |
สภาพการตัดอาจไม่เหมาะสม |
ตรวจสอบโหมดและการตั้งค่าที่เลือก |
การจ่ายอากาศไม่เสถียร |
การสร้างส่วนโค้งและความเสถียรอาจได้รับผลกระทบ |
ตรวจสอบแรงดันและการไหลภายใต้สภาวะการทำงาน |
หลีกเลี่ยงการยิงส่วนโค้งของนักบินออกไปในที่โล่งซ้ำๆ เพื่อพยายามบังคับการถ่ายโอน
ปฏิบัติตามขั้นตอนการเริ่มต้นและการทดสอบที่แนะนำของอุปกรณ์
เหตุใดเครื่องตัดพลาสม่าจึงเริ่ม Arcing แล้วหยุด?
เครื่องตัดพลาสม่าที่สตาร์ทตามปกติแต่หยุดระหว่างการตัดอาจมีปัญหาแตกต่างจากเครื่องตัดที่ไม่เคยสตาร์ท
สาเหตุที่พบบ่อย ได้แก่ การไหลของอากาศที่ไม่เสถียร วัสดุสิ้นเปลืองสึกหรอ ระยะการตัดมากเกินไป เส้นทางกลับงานไม่ดี หรือการป้องกันความร้อน
ระยะเวลาที่เกิดความล้มเหลวจะให้ข้อมูลการวินิจฉัยที่เป็นประโยชน์
หากส่วนโค้งหยุดทันทีหลังจากสตาร์ท ให้ ตรวจสอบวัสดุสิ้นเปลือง ชุดไฟฉาย การจ่ายอากาศ และแคลมป์ทำงาน
หากส่วนโค้งหยุดหลังจากตัดไปหลายนาที ให้ตรวจสอบตัวบ่งชี้อุณหภูมิ รอบการทำงาน และความสามารถในการจ่ายอากาศของเครื่อง
หากส่วนโค้งหยุดเมื่อเคลื่อนผ่านชิ้นงาน ให้ตรวจสอบความสูงของการตัด สภาพของสายเคเบิล ทางเดินกลับงาน และพารามิเตอร์การตัด
ยืนยันด้วยว่าความหนาของวัสดุและความเร็วตัดนั้นเหมาะสมกับกำลังการผลิตที่กำหนดของอุปกรณ์
วัสดุสิ้นเปลืองคบเพลิงพลาสม่าใหม่สามารถทำให้เกิดปัญหา No-Arc ได้หรือไม่?
ใช่. การติดตั้งวัสดุสิ้นเปลืองใหม่ไม่ได้รับประกันว่าการเริ่มต้นอาร์กจะสำเร็จโดยอัตโนมัติ
ชิ้นส่วนอะไหล่จะต้องเข้ากันได้กับไฟฉายเฉพาะและติดตั้งอย่างถูกต้อง
ปัญหาที่อาจเกิดขึ้น ได้แก่ :
ขนาดอิเล็กโทรดไม่ถูกต้อง
การออกแบบหัวฉีดที่เข้ากันไม่ได้
พิกัดกระแสตัดไม่ถูกต้อง
วงแหวนหมุนหายไปหรืออยู่ในตำแหน่งที่ไม่ถูกต้อง
การติดตั้งฝาปิดที่ไม่เหมาะสม
ส่วนประกอบทดแทนที่เสียหาย
ส่วนประกอบอาจดูคล้ายกับของเดิมแต่มีขนาดหรือข้อกำหนดในการใช้งานที่แตกต่างกัน
ด้วยเหตุนี้ ความเข้ากันได้ของรุ่นคบเพลิงจึงมีความสำคัญมากกว่าความคล้ายคลึงกันทางสายตาเพียงอย่างเดียว
หากเครื่องตัดพลาสม่าหยุดอาร์คทันทีหลังจากเปลี่ยนวัสดุสิ้นเปลือง ให้ตรวจสอบส่วนประกอบที่ติดตั้งใหม่ก่อนที่จะสันนิษฐานว่าแหล่งจ่ายไฟขัดข้อง
คุณจะป้องกันปัญหาการเริ่มต้นอาร์คของเครื่องตัดพลาสม่าได้อย่างไร
การบำรุงรักษาเชิงป้องกันสามารถลดการหยุดชะงักของการตัดโดยไม่คาดคิด ปรับปรุงอายุการใช้งานของวัสดุสิ้นเปลือง และสนับสนุนการผลิตที่สม่ำเสมอมากขึ้น
1. รักษาแหล่งจ่ายอากาศที่สะอาดและแห้ง
ตรวจสอบคอมเพรสเซอร์ ตัวกรองอากาศ ตัวควบคุม และระบบแยกความชื้นอย่างสม่ำเสมอ
ระบายน้ำที่สะสมไว้และเปลี่ยนไส้กรองเมื่อจำเป็น
คุณภาพอากาศที่สม่ำเสมอช่วยปกป้องส่วนประกอบของคบเพลิงและรักษาสภาพการตัดให้คงที่
2. ตรวจสอบวัสดุสิ้นเปลืองก่อนการตัด
ตรวจสอบอิเล็กโทรดและหัวฉีดเพื่อดูการสึกหรอที่มองเห็นได้
ตรวจสอบวงแหวนหมุนและฝาปิดเพื่อดูความเสียหาย
เปลี่ยนส่วนประกอบตามสภาพจริงและคำแนะนำในการบำรุงรักษาอุปกรณ์
3. ใช้วัสดุสิ้นเปลืองที่ถูกต้อง
จับคู่วัสดุสิ้นเปลืองกับรุ่นไฟฉาย กระแสไฟฟ้าที่ใช้งาน และการใช้งานในการตัด
หลีกเลี่ยงการรวมชิ้นส่วนที่ไม่ได้ออกแบบมาให้ทำงานร่วมกัน
4. ปกป้องคบเพลิง ชุดสายเคเบิล
ป้องกันการดัดงอ บด ดึง และเสียดสีมากเกินไป
เดินสายไฟให้ห่างจากขอบคมและอุปกรณ์เคลื่อนที่
ตรวจสอบขั้วต่อและแจ็คเก็ตสายเคเบิลเป็นประจำ
5. รักษาหน้าสัมผัสงานที่เชื่อถือได้
รักษาแคลมป์ทำงานให้สะอาด และตรวจสอบสายเคเบิลส่งคืนว่ามีความเสียหายหรือไม่
เชื่อมต่อแคลมป์เข้ากับพื้นผิวที่เป็นสื่อกระแสไฟฟ้าที่เหมาะสมก่อนทำการตัด
6. ปฏิบัติตามรอบการทำงานที่กำหนด
ใช้เครื่องภายในขีดจำกัดการทำงานที่ระบุไว้
รักษาการระบายอากาศให้เพียงพอและตอบสนองต่อคำเตือนเรื่องความร้อนทันที
7. เก็บบันทึกการบำรุงรักษา
สำหรับโรงงานแปรรูปและผู้ใช้ในอุตสาหกรรม บันทึกการบำรุงรักษาอย่างง่ายสามารถช่วยระบุข้อผิดพลาดที่เกิดขึ้นซ้ำได้
ข้อมูลที่เป็นประโยชน์ได้แก่:
รายการบำรุงรักษา |
สิ่งที่ต้องบันทึก |
รุ่นคบเพลิง |
รุ่นและชุดวัสดุสิ้นเปลืองที่เข้ากันได้ |
ตัดกระแส |
ช่วงการทำงานทั่วไป |
สภาพสิ้นเปลือง |
อิเล็กโทรดและหัวฉีดสึกหรอ |
การจ่ายอากาศ |
ความดัน การไหล และสภาวะของตัวกรอง |
อาการผิดปกติ |
ไม่มีส่วนโค้ง ส่วนโค้งไม่สม่ำเสมอ หรือการถ่ายโอนล้มเหลว |
การดำเนินการแก้ไข |
ตรวจสอบส่วนประกอบหรือเปลี่ยนใหม่ |
ผลลัพธ์ |
ไม่ว่าจะคืนสภาพการตัดตามปกติหรือไม่ |
กระบวนการตรวจสอบที่สอดคล้องกันสามารถช่วยให้ทีมบำรุงรักษาแยกแยะการสึกหรอของวัสดุสิ้นเปลืองตามปกติจากปัญหาอุปกรณ์ที่เกิดซ้ำได้
คุณควรตรวจสอบอะไรก่อนที่จะเปลี่ยน หัวตัดพลาสมา
หากที่มีอยู่ หัวตัดพลาสม่า ได้รับความเสียหายหรือประสบปัญหาในการสตาร์ทอาร์คซ้ำๆ การเลือกอุปกรณ์ทดแทนที่เข้ากันได้ถือเป็นสิ่งสำคัญ
ไม่ควรเลือกคบเพลิงทดแทนตามรูปลักษณ์หรือจำนวนแอมแปร์ที่โฆษณาไว้เพียงอย่างเดียว
ก่อนซื้อ ให้ตรวจสอบข้อกำหนดต่อไปนี้
ปัจจัยการคัดเลือก |
ทำไมมันถึงสำคัญ |
รุ่นเครื่องตัดพลาสม่า |
กำหนดว่าสามารถใช้ไฟฉายกับแหล่งพลังงานได้หรือไม่ |
ประเภทการเชื่อมต่อคบเพลิง |
รับประกันการเชื่อมต่อไฟฟ้า นิวแมติก และการควบคุมที่เข้ากันได้ |
จัดอันดับกระแสตัด |
ต้องเป็นไปตามข้อกำหนดการปฏิบัติงานที่ตั้งใจไว้ |
ระบบสตาร์ทอาร์ค |
ต้องตรงกับการออกแบบการสตาร์ทและการควบคุมของอุปกรณ์ |
ความเข้ากันได้ของวัสดุสิ้นเปลือง |
กำหนดอิเล็กโทรด หัวฉีด และชิ้นส่วนทดแทนที่เกี่ยวข้อง |
ความยาวสายคบเพลิง |
ส่งผลต่อเค้าโครงและการจัดการเวิร์กสเตชัน |
การใช้งานด้วยตนเองหรือด้วยเครื่องจักร |
กำหนดการกำหนดค่าคบเพลิงที่เหมาะสม |
ข้อกำหนดด้านความปลอดภัยและการควบคุม |
ช่วยให้มั่นใจได้ถึงการทำงานที่ถูกต้องของฟังก์ชันการป้องกันของไฟฉาย |
สำหรับผู้จัดจำหน่ายอุปกรณ์การเชื่อม ศูนย์ซ่อม และทีมจัดซื้อทางอุตสาหกรรม การตรวจสอบรายละเอียดเหล่านี้ก่อนสั่งซื้อสามารถลดปัญหาความเข้ากันได้และการคืนสินค้าที่ไม่จำเป็นได้
เมื่อขอเปลี่ยนไฟฉายหรือวัสดุสิ้นเปลือง โปรดระบุรุ่นไฟฉาย รุ่นเครื่องจักร รายละเอียดตัวเชื่อมต่อ และกระแสไฟฟ้าที่ใช้งานอยู่
รูปถ่ายของคบเพลิงดั้งเดิมและส่วนประกอบสิ้นเปลืองอาจช่วยให้ซัพพลายเออร์ตรวจสอบความเข้ากันได้ได้
คำถามที่พบบ่อยเกี่ยวกับปัญหา No-Arc ของเครื่องตัดพลาสม่า
1. เหตุใดเครื่องตัดพลาสม่าของฉันจึงไม่เกิดประกายไฟ
เครื่องตัดพลาสม่าอาจไม่สามารถโค้งงอได้เนื่องจากแรงดันอากาศไม่เพียงพอ วัสดุสิ้นเปลืองที่สึกหรอ ชุดไฟฉายไม่ถูกต้อง หน้าสัมผัสทางไฟฟ้าไม่ดี ปัญหาทริกเกอร์ ข้อบกพร่องในการป้องกัน หรือปัญหาวงจรสตาร์ทอาร์คภายใน
เริ่มต้นด้วยการตรวจสอบตัวบ่งชี้ความผิดปกติ การจ่ายอากาศ วัสดุสิ้นเปลืองของไฟฉาย และการเชื่อมต่อภายนอก
2. ทำไมเครื่องตัดพลาสม่าของฉันจึงมีอากาศแต่ไม่มีส่วนโค้ง?
การไหลของอากาศที่ไม่มีส่วนโค้งอาจบ่งบอกถึงวัสดุสิ้นเปลืองที่ชำรุด ชุดไฟฉายที่ไม่ถูกต้อง การเชื่อมต่อด้านความปลอดภัยที่ไม่น่าพอใจ ปัญหาสัญญาณควบคุม หรือข้อผิดพลาดในการสตาร์ทส่วนโค้งภายใน
ตรวจสอบตัวแสดงคำเตือนของเครื่อง และตรวจสอบส่วนประกอบของไฟฉายที่ตัดการเชื่อมต่อไฟฟ้าแล้ว
3. เหตุใดเครื่องตัดพลาสม่าของฉัน อาร์กนำร่อง ไม่ทำงาน
ส่วนโค้งนำร่องอาจล้มเหลวเนื่องจากวัสดุสิ้นเปลืองเสียหาย การประกอบที่ไม่เหมาะสม การจ่ายอากาศไม่เพียงพอ ข้อผิดพลาดในการเชื่อมต่อคบเพลิง หรือปัญหาในระบบสตาร์ท
เครื่องตัดพลาสม่าบางรุ่นใช้การออกแบบส่วนโค้งนำร่องเหมือนกัน ดังนั้นขั้นตอนการวินิจฉัยที่เหมาะสมจึงขึ้นอยู่กับอุปกรณ์
4. เหตุใดเครื่องตัดพลาสม่าของฉัน อาร์กนำร่อง จึงสตาร์ทแต่ไม่ตัด
หากส่วนโค้งนำร่องเริ่มต้นแต่ส่วนโค้งตัดหลักไม่เคลื่อนตัว ให้ตรวจสอบแคลมป์งาน หน้าสัมผัสของชิ้นงาน การหยุดคบเพลิง วัสดุสิ้นเปลือง และการตั้งค่าการทำงาน
เส้นทางกลับที่ทำงานไม่ดีหรือระยะห่างของคบเพลิงมากเกินไปอาจรบกวนการถ่ายโอนส่วนโค้งได้สำเร็จ
5. อิเล็กโทรดที่ไม่ดีสามารถทำให้เครื่องตัดพลาสม่าไม่ยิงได้หรือไม่?
ใช่. อิเล็กโทรดที่สึกหรออย่างรุนแรงหรือเสียหายอาจรบกวนการเริ่มต้นอาร์กที่เชื่อถือได้
ตรวจสอบอิเล็กโทรดเพื่อดูการสึกกร่อนมากเกินไปหรือความเสียหายที่ผิดปกติ และเปลี่ยนใหม่เมื่อจำเป็น
ตรวจสอบหัวฉีดและวัสดุสิ้นเปลืองอื่นๆ เพื่อดูการสึกหรอที่เกี่ยวข้องด้วย
6. หัวฉีดสกปรกสามารถหยุดเครื่องตัดพลาสม่าจากการอาร์คได้หรือไม่
หัวฉีดที่ปนเปื้อน อุดตัน หรือชำรุดอาจส่งผลต่อการไหลของแก๊สและพฤติกรรมส่วนโค้ง
ขึ้นอยู่กับความรุนแรงของปัญหาและการออกแบบคบเพลิง อาจทำให้การสตาร์ทไม่น่าเชื่อถือหรือการตัดไม่เสถียร
ตรวจสอบและเปลี่ยนวัสดุสิ้นเปลืองที่ชำรุดตามข้อกำหนดของไฟฉาย
7. เครื่องตัดพลาสม่าต้องการแรงดันอากาศเท่าใด
แรงดันอากาศที่ถูกต้องขึ้นอยู่กับเครื่องตัดพลาสมาและรุ่นไฟฉาย
ปฏิบัติตามข้อกำหนดด้านแรงดันและการไหลที่ระบุของอุปกรณ์เสมอ
ตรวจสอบการจ่ายอากาศภายใต้สภาวะการไหล เนื่องจากแรงดันอาจลดลงเมื่อไฟฉายทำงาน
8. แคลมป์ทำงานที่ไม่ดีสามารถทำให้เครื่องตัดพลาสม่าไม่ตัดได้หรือไม่?
ใช่. การเชื่อมต่อแคลมป์ทำงานที่ไม่ดีสามารถป้องกันไม่ให้ส่วนโค้งตัดหลักถ่ายโอนอย่างเหมาะสมหรือทำให้การตัดไม่เสถียร
เชื่อมต่อแคลมป์ทำงานอย่างแน่นหนาเพื่อทำความสะอาดโลหะที่เป็นสื่อกระแสไฟฟ้า และตรวจสอบสายเคเบิลส่งคืนว่ามีความเสียหายหรือไม่
9. เหตุใดเครื่องตัดพลาสม่าของฉันจึงหยุดอาร์คหลังจากผ่านไปไม่กี่วินาที
สาเหตุที่เป็นไปได้ ได้แก่ การไหลของอากาศที่ไม่เสถียร วัสดุสิ้นเปลืองที่เสียหาย การถ่ายเทส่วนโค้งไม่ดี ข้อผิดพลาดในการควบคุม หรือระบบการป้องกันที่ทำงานอยู่
หากปัญหาเกิดขึ้นหลังจากการตัดเป็นเวลานาน ให้ตรวจสอบข้อจำกัดด้านความร้อนสูงเกินไปและรอบการทำงานด้วย
10. เหตุใดเครื่องตัดพลาสม่าของฉันจึงไม่เกิดประกายไฟหลังจากเปลี่ยนวัสดุสิ้นเปลือง?
การเลือกวัสดุสิ้นเปลืองหรือการประกอบที่ไม่ถูกต้องเป็นสาเหตุที่เป็นไปได้
ยืนยันว่าอิเล็กโทรด หัวฉีด แหวนหมุน และฝาปิดยึดเข้ากันได้กับไฟฉายและติดตั้งตามลำดับที่ถูกต้อง
ตรวจสอบว่าเครื่องแสดงชุดไฟฉายหรือข้อผิดพลาดด้านความปลอดภัย
11. ฉันจะรู้ได้อย่างไรว่าคบเพลิงพลาสม่าของฉันเสีย?
สัญญาณที่เป็นไปได้ ได้แก่ ความเสียหายของไฟฉายที่มองเห็นได้ การทำงานของทริกเกอร์เป็นระยะ ฉนวนสายเคเบิลเสียหาย ข้อผิดพลาดในการเชื่อมต่อซ้ำ ๆ หรือปัญหาการสตาร์ทอาร์คอย่างต่อเนื่องหลังจากตรวจสอบวัสดุสิ้นเปลืองภายนอกและสภาพการทำงานแล้ว
อาการเหล่านี้ไม่ได้หมายความว่าต้องเปลี่ยนคบเพลิงทั้งชุดเสมอไป
การตรวจสอบที่มีคุณสมบัติสามารถช่วยตัดสินได้ว่าปัญหานั้นจำกัดอยู่ที่ส่วนประกอบที่เปลี่ยนได้หรือเกี่ยวข้องกับชุดไฟฉาย
12. เมื่อใดที่ฉันควรหยุดการแก้ไขปัญหาเครื่องตัดพลาสม่า
หยุดใช้อุปกรณ์หากคุณสังเกตเห็นความเสียหายของฉนวนไฟฟ้า กลิ่นไหม้ เสียงที่ผิดปกติ ข้อผิดพลาดในการป้องกันซ้ำๆ หรือสัญญาณอื่นๆ ของอันตรายจากไฟฟ้า
การบริการโดยมืออาชีพยังเหมาะสมเมื่อเครื่องจักรยังคงทำงานล้มเหลวหลังจากการตรวจสอบภายนอกที่แนะนำ
อย่าเลี่ยงอุปกรณ์ความปลอดภัยหรือพยายามซ่อมแซมส่วนประกอบไฟฟ้าแรงสูงภายในอย่างไม่มีเงื่อนไข
ความคิดสุดท้าย: วิธีแก้ไขเครื่องตัดพลาสม่าที่ไม่เกิดประกายไฟ
เมื่อเครื่องตัดพลาสมาไม่มีประกายไฟ วิธีที่มีประสิทธิภาพมากที่สุดคือการระบุอาการขัดข้องที่แน่นอนก่อนเปลี่ยนชิ้นส่วน
เริ่มต้นด้วยการจ่ายอากาศและไฟแสดงความผิดปกติของเครื่องจักร จากนั้นตรวจสอบวัสดุสิ้นเปลืองของไฟฉาย ยืนยันการประกอบที่ถูกต้อง และตรวจสอบแคลมป์งานและการเชื่อมต่อภายนอก
หากส่วนโค้งนำร่องเริ่มต้นแต่ไม่เคลื่อนตัว ให้เน้นที่เส้นทางกลับทางไฟฟ้า ความสูงของการตัด และสภาพการทำงาน
หากเครื่องมีการไหลของอากาศแต่ไม่มีส่วนโค้งแม้จะมีสภาพภายนอกที่ถูกต้อง ปัญหาการควบคุมหรือการสตาร์ทส่วนโค้งภายในอาจต้องได้รับการวินิจฉัยจากผู้เชี่ยวชาญ
กุญแจสำคัญในการตัดพลาสมาที่เชื่อถือได้คือไฟฉายที่เข้าคู่กันอย่างเหมาะสม วัสดุสิ้นเปลืองที่ติดตั้งอย่างถูกต้อง การไหลของอากาศที่มั่นคง การเชื่อมต่อไฟฟ้าที่มีเสียง และการทำงานภายในขีดจำกัดที่กำหนดของอุปกรณ์
สำหรับผู้จัดจำหน่ายอุปกรณ์ โรงงานแปรรูป และทีมบำรุงรักษาทางอุตสาหกรรม การทำความเข้าใจสาเหตุทั่วไปทั้ง 7 ประการนี้สามารถลดต้นทุนการเปลี่ยนที่ไม่จำเป็น ปรับปรุงประสิทธิภาพการแก้ไขปัญหา และสนับสนุนประสิทธิภาพการตัดที่เชื่อถือได้มากขึ้น
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių