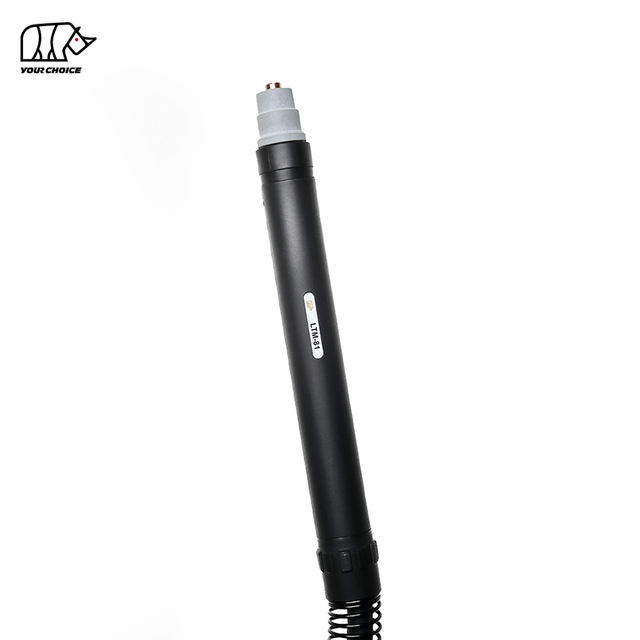
140A HF CNC plamenik za rezanje plazma za mehanizirano rezanje
INWELT LTM141 je vazdušno hlađen CNC i mehanizovana plazma baklja za sečenje dizajnirana za visokostrujne automatizovane stolove za sečenje, sisteme za sečenje profila i industrijske mašine za sečenje plazmom.
LTM141 je ocijenjen na 140A sa radnim ciklusom od 60% i koristi visokofrekventni (HF) sistem za pokretanje luka.
Trenutna INWELT tehnička konfiguracija uključuje:
Nazivna struja 140A
60% radnog ciklusa
Rad na komprimirani zrak
Pokretanje HF luka
Pribl. 4,5–5,0 bara radni pritisak
Pribl. 220 L/min protok vazduha
Pribl. Preporučuje se 140 sekundi nakon protoka
Standardni 6 m vod baklje
Dostupne konfiguracije od 12 m
CNC / mehanizovani rad
Dostupne su više opcija stražnjeg povezivanja, uključujući:
1/4G
3/8G
M14×1
M16×1.5
Centralni adapter
LTM141 bi trebao biti pozicioniran posebno kao strojna/CNC plazma baklja za rezanje , odvojeno od LT141 ručne plazma baklje.
INWELT LTM141 Tehničke specifikacije
| Specifikacija |
INWELT LTM141 |
| Vrsta proizvoda |
CNC / Mehanizirani Plazma Rezač |
| Model |
LTM141 |
| Brand |
INWELT |
| Nazivna struja |
140 A |
| Duty Cycle |
60% |
| Hlađenje |
Vazduh |
| Procesni gas |
Komprimirani zrak |
| Pokretanje luka |
HF |
| Pritisak gasa |
Pribl. 4,5–5,0 bara |
| Protok gasa |
Pribl. 220 L/min |
| Preporučeni post-flow |
Pribl. 140 sekundi |
| Standard Lead Length |
6 m |
| Opciona dužina elektrode |
12 m |
| Operacija |
CNC / Mehanizovano |
| Opcije konektora |
1/4G / 3/8G / M14×1 / M16×1.5 / Centralni adapter |
| Standard Tip Family |
Ø1.1 / Ø1.4 / Ø1.7 / Ø1.9 mm |
| Prošireni savjeti |
Dostupan |
| Potrošni materijal za bušenje |
Dostupan |
| OEM / ODM |
Dostupan |
| Private Label |
Dostupan |
Prije naručivanja, potvrdite plazma izvor napajanja, nazivnu struju, VF startnu arhitekturu, pilot-lučno kolo, stražnji konektor, upravljački interfejs i zahtjeve CNC sistema.
LTM141 vs. LT141: Mašinska baklja naspram ručne baklje
LTM141 i LT141 pripadaju istoj široj porodici plazma gorionika, ali ih treba tretirati kao dva odvojena kompletna proizvoda gorionika.
| Značajka |
LTM141 |
LT141 |
| Operacija |
CNC / Mehanizovano |
Manual / Handheld |
| Torch Geometry |
Ravna mašinska baklja |
Ugaona ručna svjetiljka |
| Start Control |
Kontrolisana mašina |
Okidač operatera |
| Montaža |
Fiksni CNC držač |
Handheld |
| Torch Height |
CNC / THC kontrolisan |
Pod kontrolom operatera |
| Primarna aplikacija |
Automatsko sečenje |
Ručno sečenje |
Neki potrošni materijali mogu pripadati istoj široj porodici potrošnog materijala LT141.
Međutim, glave gorionika, glave ručnih gorionika, ručke, cijevi za pozicioniranje i sklopovi kabela ne bi se trebali automatski smatrati zamjenjivim.
Za interne veze na web stranicu koristite opisna sidra kao što su:
LTM141 CNC gorionik za plazma rezanje
i
LT141 Ručni gorionik za plazma rezanje
umjesto da oboje predstavlja jednostavno kao LT141.
Zašto koristiti namjensku mašinsku baklju od 140A za CNC plazma rezanje?
CNC plazma sistem od 140A zahtijeva gorionik dizajniran za stabilnu montažu, ponovljivu geometriju rezanja i rad velike struje.
Prava geometrija strojne baklje
Konfiguracija mašine LTM141 može se instalirati na fiksnu CNC Z-osu ili držač gorionika.
Ispravna instalacija pomaže u održavanju:
Perpendikularnost baklje
Ponovljiva pozicija probijanja
Konzistentna visina sečenja
Stabilna širina reza
Ponovljive dimenzije dijela
Predvidljiv smjer rezanja
Mašinski kontrolisano rezanje
Za razliku od ručne baklje, LTM141 se kontroliše preko izvora plazme energije i CNC sistema.
Tipičan ciklus rezanja uključuje:
Pozicioniranje baklje
Detekcija početne visine
Plazma start
Piercing
Pokret rezanja
Podešavanje visine gorionika
Zaustavljanje luka
140A Platforma za rezanje
LTM141 pruža mehaniziranu platformu veće struje za industrijske primjene rezanja.
Stvarnu radnu struju treba odabrati prema materijalu, debljini, potrošnom materijalu i provjerenom dijagramu rezanja kompletnog plazma sistema.
Kako radi LTM141 HF sistem plazma rezanja
LTM141 radi kao dio kompletnog mehaniziranog sistema plazma rezanja koji se sastoji od:
Komprimirani zrak ulazi u gorionik i struji kroz glavu gorionika, zračnu cijev, difuzor, elektrodu i mlaznicu za rezanje.
Električna energija ionizira plin i proizvodi visokotemperaturni plazma luk.
Mlaznica sužava mlaz plazme u koncentrirani mlaz koji topi električno provodljivi materijal dok gas velike brzine uklanja rastopljeni metal iz utora.
Kako radi pokretanje HF luka na LTM141
LTM141 koristi visokofrekventni sistem za pokretanje luka.
HF paljenje koristi visokofrekventni električni signal kako bi se uspostavio početni plazma luk.
Izvor plazma energije stoga mora podržavati kompatibilnu arhitekturu HF baklje.
HF, non-HF i plazma baklje sa povratnim udarom ne bi se trebale smatrati zamjenjivim samo zato što imaju slične struje.
Razmatranje HF instalacije za CNC sisteme
Budući da HF pokretanje stvara električnu energiju visoke frekvencije, CNC instalacija treba slijediti preporuke proizvođača izvora plazma energije za:
Nemojte pretpostavljati da svaki CNC kontroler može biti povezan direktno na HF plazma sistem bez razmatranja kompletne električne arhitekture.
LTM141 Kompletne konfiguracije mašinske baklje
Trenutna INWELT familija proizvoda uključuje nekoliko sklopova mašinskih gorionika od 6 m i 12 m LTM141.
6 m Konfiguracije
| INWELT kodna |
konfiguracija |
| IJWU0614 |
LTM141 / 6 m / 1/4G |
| IJWU0616 |
LTM141 / 6 m / 3/8G |
| IJWU0619 |
LTM141 / 6 m / M14×1 |
| IJWU0606 |
LTM141 / 6 m / M16×1,5 |
| IJWU0608 |
LTM141 / 6 m / Centralni adapter |
12 m Konfiguracije
| INWELT kodna |
konfiguracija |
| IJWU0612 |
LTM141 / 12 m / 1/4G |
| IJWU0615 |
LTM141 / 12 m / 3/8G |
| IJWU0610 |
LTM141 / 12 m / M14×1 |
| IJWU0609 |
LTM141 / 12 m / M16×1,5 |
| IJWU0602 |
LTM141 / 12 m / Centralni adapter |
Ove kompletne konfiguracije gorionika trebale bi biti istaknute jer su tip veze i dužina kabla važni kriteriji kupovine zamjenskih i OEM CNC gorionika.
LTM141 Glava strojne baklje
Namenska glava gorionika mašine INWELT je:
INWELT kod: IJWA0618
Opis:
LTM141 Strojna glava plazma baklje
Ova komponenta specifična za mašinu trebala bi biti jedan od primarnih rezervnih dijelova prikazanih na stranici LTM141.
Ručnu glavu baklje LT141 treba premjestiti na stranicu ručnih proizvoda LT141 ili je jasno označiti kao srodnu komponentu ručne svjetiljke.
LTM141 Cijev za pozicioniranje od fiberglasa
Sistem mašinske baklje uključuje:
INWELT Šifra: IJHW0024
Referenca: W0300144
Opis:
Cijev za pozicioniranje od fiberglasa / LTM
Ova cijev za pozicioniranje čini dio ravnog tijela strojne baklje i relevantna je za CNC montažu.
Za proizvođače opreme i sistem integratore, cijev za pozicioniranje treba biti prikazana zajedno sa glavom strojnog gorionika i montažnim dimenzijama.
Dodajte crtež dimenzija LTM141 Machine-Torch
CNC mašinski gorionik treba da obezbedi fizičke instalacijske dimenzije.
INWELT bi trebao dodati tehnički crtež koji prikazuje:
Nemojte kopirati konkurentske dimenzije.
Izmjerite stvarnu proizvodnju LTM141 i objavite dimenzionalne podatke prve strane.
Ova vrsta tehničkih informacija je posebno korisna za:
LTM141 Standardni vrhovi za rezanje po strujnom opsegu
Šira potrošna platforma LT141/LTM141 uključuje nekoliko standardnih prečnika vrhova za sečenje.
Trenutni INWELT kodovi uključuju:
Ø1,1 mm vrh za rezanje
INWELT Šifra: IJWV0617-11
Referenca: PD0101-11
Ø1,4 mm vrh za rezanje
INWELT Šifra: IJWV0617-14
Referenca: PD0101-14
Ø1,7 mm vrh za rezanje
INWELT Šifra: IJWV0617-17
Referenca: PD0101-17
Ø1,9 mm vrh za rezanje
INWELT Šifra: IJWV0617-19
Referenca: PD0101-19
Uporedivi sistemi gorionika tipa A141 obično koriste različite prečnike mlaznica za različite strujne opsege.
INWELT bi trebao provjeriti svoje mapiranje amperaže i mlaznice prije nego što objavi trenutni odnos kao mjerodavan.
Koji vrh za rezanje treba koristiti na 140A?
Porodica potrošnog materijala LT141/LTM141 uključuje vrhove za rezanje Ø1.1, Ø1.4, Ø1.7 i Ø1.9 mm.
Sistemi Industry A141 obično koriste najveću standardnu mlaznicu u ovoj grupi blizu gornjeg radnog opsega od 140A.
Međutim, INWELT bi trebao bazirati konačnu specifikaciju na vlastitim inženjerskim podacima i testovima rezanja.
Najjača konačna tabela potrošnog materijala bi sadržavala:
| INWELT kod |
Prečnik vrha |
Verifikovani |
elektrode |
difuzora strujne |
proces |
| IJWV0617-11 |
Ø1,1 mm |
Verify |
Matching Part |
Matching Part |
Standardno rezanje |
| IJWV0617-14 |
Ø1,4 mm |
Verify |
Matching Part |
Matching Part |
Standardno rezanje |
| IJWV0617-17 |
Ø1,7 mm |
Verify |
Matching Part |
Matching Part |
Standardno rezanje |
| IJWV0617-19 |
Ø1,9 mm |
Verify |
Matching Part |
Matching Part |
Standardno rezanje |
Nakon potvrde, dosljedno koristite isto mapiranje na:
LTM141 Prošireni vrhovi za rezanje
Porodica proizvoda uključuje nekoliko proširenih savjeta za rezanje.
Ø1,4 mm produženi vrh
INWELT Šifra: IJWV0673-14
Referenca: PD0117-14
Ø1,7 mm produženi vrh
INWELT Šifra: IJWV0673-17
Referenca: PD0117-17
Ø1,9 mm produženi vrh
INWELT Šifra: IJWV0673-19
Referenca: PD0117-19
Šira porodica takođe sadrži:
IJWV0677 / PD0111 – Prošireni vrh / 50A
Prošireni potrošni materijali pružaju dodatni domet tamo gdje vrhovi standardne dužine ne mogu lako pristupiti mjestu rezanja.
Za CNC aplikacije, promjena dužine vrha također mijenja geometriju prednje strane gorionika.
Visinu rezanja i kompletan snop potrošnog materijala treba stoga provjeriti prije upotrebe produženog potrošnog materijala.
LTM141 standardna plazma elektroda
Standardna elektroda je:
INWELT Šifra: IJWC0617
Referenca: PR0101
Elektroda prenosi električnu energiju kroz gorionik i postepeno se troši tokom plazma rezanja.
Zamijenite elektrodu prije nego što prekomjerna erozija izazove:
Za automatiziranu proizvodnju, trošenje elektroda treba redovno pratiti jer ponovljeno bušenje može skratiti vijek potrošnog materijala.
LTM141 proširena elektroda
Trenutna porodica uključuje:
INWELT Šifra: IJWC0672
Referenca: PR0116
Ovo je konfiguracija proširene elektrode koja se koristi s odgovarajućim proširenim potrošnim materijalom.
Trenutna stranica uživo označava ovu komponentu kao 'Plasma LT101,' što bi trebalo ispraviti ako se dio službeno dijeli sa porodicom LT101–151.
Koristite opis porodice proizvoda koji odgovara stvarnim ERP/BOM podacima.
LTM141 Standardni difuzor
Trenutni standardni difuzor je:
INWELT Šifra: IJWG0617
Referenca: PE0101
Difuzor kontroliše distribuciju procesnog gasa oko elektrode i reznog vrha.
Stabilan protok gasa pomaže u održavanju:
Zamijenite difuzor ako je napukao, izobličen, spaljen ili jako kontaminiran.
Provjerite prošireni difuzor prije objavljivanja
Trenutne stranice uživo prikazuju:
IJWG0619 / PE0103
ali to opisuje kao:
Difuzor LT151
Budući da ista šira porodica potrošnog materijala sadrži dijelove LT101–151, potvrdite da li je ovaj difuzor službeno odobren za LTM141 proširene konfiguracije potrošnog materijala.
Kada bude potvrđeno, objavite ga kao:
INWELT kod → Referenca → Komponenta → Kompatibilni modeli baklje → Proces
umjesto korištenja dvosmislenog opisa jednog modela.
LTM141 Vazdušna cijev
Trenutna familija proizvoda uključuje:
INWELT Šifra: IJAO0779
Opis:
Vazdušna cijev / LT141–151
Vazdušna cijev pomaže usmjeriti procesni plin kroz prednji kraj gorionika.
Održavajte komponentu čistom i ispravno instaliranom.
Oštećena ili pogrešno postavljena zračna cijev može poremetiti protok plina i negativno utjecati na stabilnost plazme.
LTM141 Vanjska mlaznica i komponente za držanje
Trenutna familija proizvoda uključuje:
IJWT0618 / PC0102 – Vanjska mlaznica / LT141
i
IJWT0697 / PC0131 – Vanjska mlaznica / LT141–151
Ispravna vanjska mlaznica treba da odgovara odabranom procesu rezanja ili kontaktnog rezanja.
Zamijenite prednje komponente ako pokazuju:
Pucanje
Šteta od opekotina
Oštećenje navoja
Teška kontaminacija
Značajna deformacija
LTM141 Pribor za odvajanje, kontaktno rezanje i žlebljenje
Šira familija LT141/LTM141 sadrži nekoliko prednjih dodataka za pozicioniranje.
Trenutni dijelovi uključuju:
IJTN0079 / CV0013 – Odstojnik za izrezivanje
IJTN0070 / CV0014 – Odstojnik u četiri tačke
IJTN0078 / CV0012 – Dvostruki odstojnik
IJTN0077 / CV0011 – Odstojna opruga
IJTN0095 / CV0039 – krunski štit sa četiri tačke sa izolatorom
IJTN0089 / CV0023 – Odstojnik za rezanje kontakata
Stand-Off Cutting
Dodaci za odvajanje pomažu u održavanju kontrolirane udaljenosti od mlaznice do radnog mjesta.
Kontakt Cutting
Komponente za kontaktno sečenje koriste drugačiju prednju geometriju.
Kopanje
Urezivanje uklanja materijal bez potpunog rezanja kroz radni komad.
Koristite ispravan prednji dio za svaki proces umjesto miješanja dijelova za rezanje, kontakt i urezivanje.
LTM141 Plazma žljebljenje
Šira potrošna platforma tipa A141 uključuje namjenski proces izrezivanja.
Izrezivanje se može koristiti za:
Uklanjanje zavara
Uklanjanje kvarova
Izdubljivanje
Priprema zgloba
Radovi na popravci
Za stranicu sa CNC/mašinskim gorionikom, promovirajte žljebljenje samo kada:
Plazma izvor napajanja podržava izrezivanje
Instaliran je ispravan potrošni materijal za urezivanje
Automatski sistem podržava potrebno kretanje baklje
Nemojte koristiti normalan vrh za rezanje kao vrh za urezivanje osim ako ta konfiguracija nije posebno odobrena.
LTM141 Sklopovi mašinskih kablova
Trenutni LTM141 sistem mašinske baklje uključuje namenske sklopove mašinskih kablova dužine 6 m.
Centralni adapter za mašinski kabl
INWELT Kod: IJWO10316071-00
Opis:
LTM141–151 / 16 mm² / 6 m / Centralni adapter
Strojni kabel s navojem
INWELT Kod: IJWO10316077-00
Opis:
LTM141–151 / 16 mm² / 6 m / Navojni priključak
Ovi strojni kablovi trebaju ostati u primarnoj tablici rezervnih dijelova LTM141.
Ručne LT141 kablove treba premjestiti na stranicu ručnih proizvoda LT141 ili ih jasno označiti kao povezane dijelove ručne svjetiljke.
Opcije adaptera za konektor LTM141
LTM sistem gorionika uključuje nekoliko adaptera.
1/8G do 1/4G
INWELT Šifra: IJAU5698
1/8G do 3/8G
INWELT Šifra: IJAU5697
1/8G do M14×1
INWELT Šifra: IJAU5699
1/8G do M16×1.5
INWELT Šifra: IJAU5690
Ove opcije adaptera pomažu u podršci različitim sučeljima izvora energije plazme.
Sama odgovarajuća nit ne potvrđuje potpunu kompatibilnost gorionika.
LTM141 5-pinski centralni adapter
Porodica proizvoda takođe uključuje:
INWELT Šifra: IJAY0089
Referenca: FY0023
Opis:
5-pinski centralni adapter sa strane plazma baklje
Prije instalacije provjerite:
Pin funkcije
Pilot-lučni krug
Start signal
Sigurnosni krug
Interfejs plin/struja
Samo mehaničko prianjanje nije dovoljno.
Kako provjeriti kompatibilnost CNC plazma rezača LTM141
Nemojte birati samo LTM141 jer plazma rezač ima snagu od 140A.
Nekoliko uslova se mora podudarati.
Potvrdite pokretanje HF-a
Plazma izvor napajanja mora podržavati HF lampu.
Potvrdite nazivnu struju
LTM141 je ocijenjen na 140A.
Upravljajte gorionikom i potrošnim materijalom u njihovim provjerenim granicama.
Potvrdite stražnji konektor
Dostupne konfiguracije uključuju:
1/4G
3/8G
M14×1
M16×1.5
Centralni adapter
Potvrdite krug pilotskog luka
Priključak pilot-arc mora odgovarati izvoru plazma energije.
Potvrdite CNC Start Interface
Provjerite kako se plazma sistem ponaša:
Navedite informacije o mašini prije naručivanja
Za zamjenske ili OEM projekte, obezbijedite:
Proizvođač plazma izvora napajanja
Model mašine
Nazivna izlazna struja
Postojeći model baklje
Fotografije glavnog konektora
Fotografije pilot-arc konektora
CNC kontroler
Potrebna dužina elektrode
Potrebne montažne dimenzije
Ovo je pouzdanije od objavljivanja univerzalne liste kompatibilnih marki mašina.
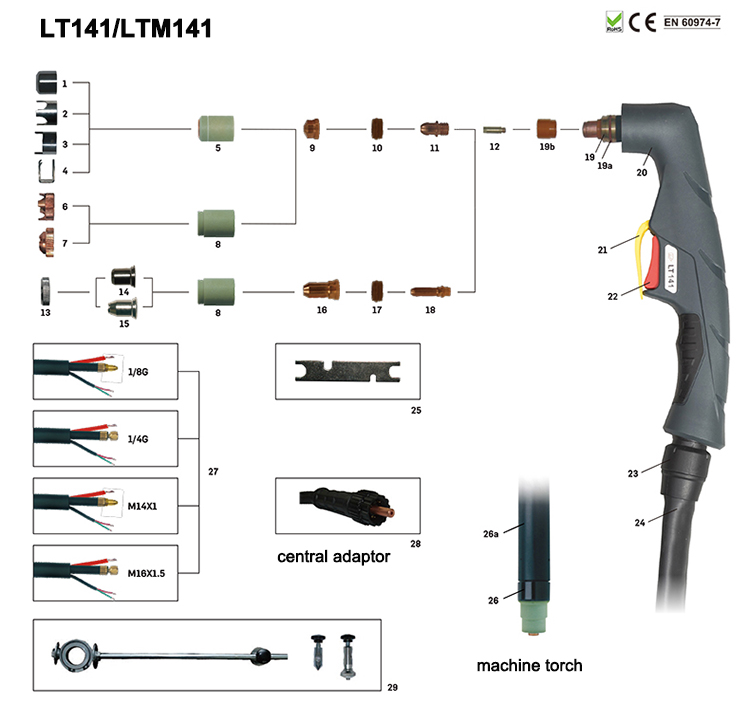
Detalji o rezervnim dijelovima:
Machine Torch
| Kod |
Ref. |
Opis |
Kod |
Ref. |
Opis |
| IJWU0614 |
Plazma rezanje atuo gorionik LTM141/6m 1/4G |
IJWU0612 |
|
Plazma rezanje atuo gorionik LTM141/12m 1/4G |
| IJWU0616 |
Plazma rezanje atuo gorionik LTM141/6m 3/8G |
IJWU0615 |
|
Plazma rezanje atuo gorionik LTM141/12m 3/8G |
| IJWU0619 |
PA0103 |
Plazma rezanje atuo baklje LTM141/6m M14×1 |
IJWU0610 |
PA0104 |
Plazma rezanje atuo baklje LTM141/12m M14×1 |
| IJWU0606 |
PA0145 |
Plazma rezanje atuo baklje LTM141/6m M16×1.5 |
IJWU0602 |
PA0146 |
Centralni adapter za plazma rezanje atuo LTM141/12m |
| IJWU0608 |
Centralni adapter za plazma rezanje atuo LTM141/6m |
IJWU0609 |
|
Plazma rezanje atuo baklje LTM141/12m M16×1.5 |
|
| Pozicija |
|
Kod |
Ref. |
Opis |
| 1 |
|
IJTN0079 |
CV0013 |
Odstojnik za izrezivanje/LT141-150 |
| 2 |
|
IJTN0070 |
CV0014 |
Odstojnik sa četiri vrha/LT100-150 |
| 3 |
|
IJTN0078 |
CV0012 |
Dvostruki odstojnik/LT100-150 |
| 4 |
|
IJTN0077 |
CV0011 |
Odstojna opruga LT100-150 |
| 5 |
|
IJWT0618 |
PC0102 |
Vanjska mlaznica LT141 |
| 6 |
|
IJTN0095 |
CV0039 |
Štit sa krunom sa četiri tačke sa izolatorom/LT101-141 |
| 7 |
|
IJTN0089 |
CV0023 |
Odstojnik za kontaktno rezanje/LT101-141 |
| 8 |
|
IJWT0697 |
PC0131 |
Vanjska mlaznica LT141-151 |
| 9 |
|
|
|
Savjet |
| 9.1 |
|
IJWV0617-11 |
PD0101-11 |
Vrh Φ1.1mm/LT101-141 |
| 9.2 |
|
IJWV0617-14 |
PD0101-14 |
Vrh Φ1.4mm/LT101-141 |
| 9.3 |
|
IJWV0617-17 |
PD0101-17 |
Vrh Φ1.7mm/LT101-141 |
| 9.4 |
|
IJWV0617-19 |
PD0101-19 |
Vrh Φ1.9mm/LT101-141 |
| 10 |
|
IJWG0617 |
PE0101 |
Difuzor LT101-141 |
| 11 |
|
IJWC0617 |
PR0101 |
Plazma elektroda LT101-141 |
| 12 |
|
IJAO0779 |
|
Airtube/LT141-151 |
| 13 |
|
IJTN0000 |
|
Matica za zaključavanje |
| 14 |
|
IJTN0014 |
CV0008 |
Kontaktni pribor za rezanje/LT100-151 |
| 15 |
|
IJTN0015 |
CV0009 |
Dodatak za rezanje sa dugim kontaktom/LT100-151 |
| 16 |
|
|
|
Savjet |
| 16.1 |
|
IJWV0673-14 |
PD0117-14 |
Produženi vrh Φ1.4mm/LT101-151 |
| 16.2 |
|
IJWV0673-17 |
PD0117-17 |
Produženi vrh Φ1.7mm/LT101-151 |
| 16.3 |
|
IJWV0673-19 |
PD0117-19 |
Produženi vrh Φ1.9mm/LT101-151 |
| 16.4 |
|
IJWV0677 |
PD0111 |
Produženi vrh 50A/LT101-151 |
| 17 |
|
IJWG0619 |
PE0103 |
Difuzor LT151 |
| 18 |
|
IJWC0672 |
PR0116 |
Produžena elektroda Plasma LT101 |
| 19 |
|
IJWA0666 |
|
Glava plazma gorionika LT141 |
| 19a |
|
IJGU0697 |
EA0131 |
'O' prsten Φ18.77x1.78m minsilicijum |
| 19b |
|
IJWG9018 |
|
Frontin sulator/LT141-151 |
| 20 |
|
IJHW0046 |
|
Ručna plazma ručka/ASerija/crvena |
| 21 |
|
IJIK0733 |
|
Zaštitni dio/Plazma/Žuta |
| 22 |
|
IJIR0081 |
185.0031 |
Trigger |
| 23 |
|
IJIK0805 |
|
Zglob/veliki/novi tip |
| 24 |
|
|
|
Montaža kablova |
| 24.1 |
|
IJWO00316071-00 |
|
Sklop kabela/LT141-151/16MQ/6M središnji adapter |
| 24.2 |
|
IJWO00316077-00 |
|
Sklop kabela/LT141-151/16MQ/6MATT.1/8G |
| 24.3 |
|
IJWO10316071-00 |
|
Sklop kabela/LTM141-151/16MQ/6Mcentralni adapter |
| 24.4 |
|
IJWO10316077-00 |
|
Sklop kabela/LTM141-151/16MQ/6MATT.1/8G |
| 24.5 |
|
IJWO0600 |
|
Sklop kabela LT141-1516M centralni adapter |
| 25 |
|
IJDH6017 |
|
Ključ za plazmu |
| 26 |
|
IJWA0618 |
|
Glava plazma gorionika LTM141 |
| 26a |
|
IJHW0024 |
W0300144 |
Staklena pozicijska cijev/LTM |
| 27 |
|
|
|
Sklop kabela LTM |
| 27.1 |
|
IJAU5698 |
|
Adapter za povezivanje 1/8G-1/4G |
| 27.2 |
|
IJAU5697 |
|
Adapter za povezivanje 1/8G-3/8G |
| 27.3 |
|
IJAU5699 |
|
Adapter za povezivanje 1/8G-M14×1 |
| 27.4 |
|
IJAU5690 |
|
Adapter za povezivanje 1/8G-M16×1.5 |
| 28 IJAY0089 FY0023 Centralni adapter na strani plamenika Plazma 5 pinova |
| 29 IJTN0088 CV0022 Dodatak za rezanje kruga/LT100-151 |
LTM141 i CNC kontrola visine baklje
CNC plazma sistem može koristiti automatsku kontrolu visine gorionika kako bi održao ispravnu udaljenost rezanja.
Mogući sistemi uključuju:
Napon luka THC
Nakon što se uspostavi plazma luk, kompatibilni THC može koristiti napon luka kao dio održavanja programirane visine rezanja.
Ispravan napon zavisi od:
Plazma izvor napajanja
Current
Materijal
Debljina ploče
Potrošni materijal
Brzina rezanja
HF i THC integracija
Pošto LTM141 koristi HF paljenje, proizvođač mašine treba da prati zahteve proizvođača plazma izvora napajanja za uzemljenje i provođenje kablova.
Nemojte objavljivati univerzalna THC ožičenja ili postavke napona bez provjerenih podataka na nivou sistema.
Visina pirsinga u odnosu na visinu rezanja
Mehanizirano rezanje plazmom obično koristi različite visine za probijanje i kontinuirano rezanje.
Piercing Height
Rastopljeni metal se izbacuje prema gore dok luk u početku prodire u ploču.
Ispravna visina probijanja pomaže u smanjenju oštećenja od rastopljenog metala na potrošnom materijalu s prednje strane.
Visina rezanja
Nakon što je probijanje završeno, gorionik se pomiče na programiranu visinu rezanja.
Nepravilna visina rezanja može uzrokovati:
Koristite provjerene parametre iz kompletnog plazma sistema.
Koliko debljine može rezati LTM141?
Sam gorionik ne određuje jednu univerzalnu maksimalnu debljinu rezanja.
Stvarni kapacitet rezanja zavisi od:
Plazma izvor napajanja
Ulazna snaga
Materijal
Stvarna struja
Prečnik vrha za sečenje
Pritisak vazduha
Protok zraka
Brzina putovanja
Visina probijanja
Visina rezanja
Consumable condition
Potreban kvalitet rubova
Profesionalne specifikacije plazme treba razlikovati između:
Preporučeni kapacitet rezanja
Debljina materijala koji se može produktivno obraditi odgovarajućom brzinom i kvalitetom rubova.
Maksimalni kapacitet rezanja
Deblji materijal koji se još uvijek može rezati smanjenom brzinom.
Otpremni kapacitet
Maksimalna debljina materijala koja se može odvojiti, obično sa nižim kvalitetom rubova.
Specifične brojke LTM141 debljine bi stoga trebale biti objavljene samo kada ih podržava INWELT test rezanja kompletnog sistema.
Napravite INWELT LTM141 CNC grafikon rezanja
Dijagram sečenja prve strane bio bi jedan od najjačih tehničkih i GEO prednosti za ovu stranicu.
Preporučena polja uključuju: Podaci
| parametara |
za objavljivanje |
| Materijal |
Blagi čelik / nerđajući čelik / aluminijum |
| Debljina |
Testirana debljina |
| Current |
Stvarna testirana struja |
| Tip koda |
INWELT broj dijela |
| Tip Diameter |
mm |
| Pritisak vazduha |
bar |
| Protok zraka |
L/min |
| Brzina putovanja |
mm/min |
| Pierce Height |
mm |
| Pierce Delay |
sekundi |
| Visina rezanja |
mm |
| Kerf Width |
mm |
| Rezultat rezanja |
Preporučeno / Maksimalno / Otpremanje |
Koristite izmjerene INWELT podatke umjesto da kopirate konkurentske parametre rezanja.
Preporučeni dovod zraka za LTM141
Trenutna INWELT LTM141 specifikacija koristi komprimirani zrak.
Preporučeni operativni podaci uključuju:
Procesni gas: komprimovani vazduh
Pritisak plina: pribl. 4,5–5,0 bara
Protok plina: pribl. 220 L/min
Preporučeni naknadni protok: pribl. 140 sekundi
Koristite čisti i suvi komprimovani vazduh
Vlaga, ulje kompresora i čestice mogu negativno utjecati na:
Stabilnost luka
Vek trajanja elektrode
Vek trajanja reznog vrha
Konzistencija rezanja
Koristite odgovarajuću filtraciju i odvajanje vlage.
Proverite pritisak tokom protoka gasa
Statički pritisak se može razlikovati od stvarnog radnog pritiska.
Filteri, regulatori, fitinzi i duga crijeva mogu uzrokovati gubitak tlaka.
Podesite dovod vazduha u skladu sa operativnim postupkom kompletnog sistema plazma rezanja.
Koje materijale LTM141 može rezati?
Kada je povezan na kompatibilni plazma sistem, LTM141 može obraditi električno provodljive materijale uključujući:
Blagi čelik
Ugljični čelik
Nerđajući čelik
Aluminijum
Bakar
Brass
Pocinčani čelik
Stvarna brzina rezanja, kvalitet ivica i praktična debljina zavise od kompletnog plazma sistema.
Tipične primjene za LTM141 CNC baklju
LTM141 je pogodan za aplikacije automatizovanog plazma rezanja veće struje uključujući:
CNC stolovi za rezanje plazmom
Automatsko rezanje profila
Izrada konstrukcijskog čelika
Proizvodnja teških mašina
Građevinska oprema
Poljoprivredna oprema
Proizvodnja kamiona i prikolica
Željezničke komponente
Brodogradnja
Sistemi za obradu ploča
Industrijske proizvodne ćelije
Izrada teških metala
Konačni izbor gorionika treba uvijek biti zasnovan na izvoru plazma energije i sučelju stroja, a ne samo na nazivu aplikacije.
LTM141 Održavanje za CNC proizvodnju
Dosljedno stanje potrošnog materijala je bitno u automatiziranoj proizvodnji jer istrošena komponenta može utjecati na svaki ponovljeni dio.
Pregledajte elektrodu
Nadgledajte elektrodu zbog pretjeranog trošenja.
Zamijenite ga prije nego što jaka erozija izazove loše pokretanje ili ošteti mlaznicu.
Pregledajte vrh za rezanje
Provjerite za:
Povećani otvor mlaznice
Ovalni otvor
Šteta od opekotina
Teška kontaminacija
Pregledajte difuzor
Održavajte kanale za gas čistima.
Zamijenite napuknute ili toplinom oštećene komponente.
Pregledajte zračnu cijev
Uvjerite se da je zračna cijev pravilno postavljena i da nije oštećena.
Pregledajte glavu gorionika
provjerite:
Threads
Brtvene površine
Stanje O-prstena
Oštećenje od toplote
curenje gasa
Pregledajte kabel baklje
Uvjerite se da CNC kretanje ne:
Istegnite kabl
Slomiti vođstvo
Napravite uske krivine
Ometaju portal ili Z-os
Naš katalog:
 INWELT KATALOG PLAZMA PLAZMA.pdf
Uobičajeni problemi sa CNC rezanjem LTM141
Teško pokretanje HF luka
provjerite:
Stanje elektrode
Vrh za sečenje
VF kolo
Pritisak vazduha
Radna veza
Konektor baklje
Prekomjerna kosina
provjerite:
Perpendikularnost baklje
Visina rezanja
Istrošenost mlaznice
Brzina rezanja
Heavy Dross
provjerite:
Brzina rezanja
Struja rezanja
Debljina materijala
Protok gasa
Visina rezanja
Kratak vijek trajanja
Mogući uzroci uključuju:
Kontaminirani komprimirani zrak
Neispravna kombinacija mlaznica/struja
Netačna visina probijanja
Pretjerano pirsing
Istrošena elektroda
Nedosljedne dimenzije dijela
Pregledajte:
Montaža baklje
Visina rezanja
CNC zazor
Kompenzacija ureza
Consumable condition
Brzina rezanja
Nije svaki problem sa dimenzijama uzrokovan plazma bakljom.
LTM141 Potrošni materijal za opskrbu distributera i postmarketa
Profesionalni LTM141 aftermarket program može uključivati:
Standardni vrhovi za rezanje
Prošireni savjeti za sečenje
Savjeti za bušenje
Standardne elektrode
Produžene elektrode
Standardni difuzori
Produženi difuzori
Vazdušne cijevi
Vanjske mlaznice
Komponente za kontaktno rezanje
Vodiči za odvajanje
Glave gorionika
O-prstenovi
Cijevi za pozicioniranje od fiberglasa
Sklopovi mašinskih kablova
Adapteri za konektore
Centralni adapteri
Objavljivanje tačnih INWELT brojeva delova pomaže u smanjenju grešaka prilikom zamene i olakšava ponovnu kupovinu distributerima i proizvođačima CNC opreme.
OEM LTM141 CNC Plasma Torch Manufacturing by INWELT
INWELT isporučuje plazma gorionike i zamjenske komponente profesionalnim B2B kupcima uključujući:
Proizvođači CNC plazma mašina
Proizvođači plazma izvora napajanja
CNC sistemski integratori
Marke opreme za zavarivanje i rezanje
Uvoznici
Distributeri
Veletrgovci
Industrijski dobavljači
Kompanije za naknadno tržište potrošnog materijala
OEM i ODM konfiguracije se mogu razviti prema ciljnom plazma sistemu i interfejsu mašine.
OEM i opcije privatne marke
Prilagodba može uključivati:
Brendiranje kupaca
Oznake proizvoda
Konfiguracija mašinske baklje
6 m ili 12 m provodnika
1/4G konekcija
3/8G konekcija
M14×1 priključak
M16×1,5 priključak
Centralni adapter
Sklopovi kablova
Potrošni kompleti
Ambalaža sa privatnom etiketom
Tehnička dokumentacija
Zahtjevi za barkod i karton
Za OEM projekte, navedite specifikaciju izvora energije plazme, CNC kontroler, zahtjeve za konektore, montažne dimenzije i procijenjenu količinu kupovine.
Zašto izvor LTM141 mašinskih gorionika od INWELT-a?
Platforma LTM141 kombinuje kompletne konfiguracije mašinskog gorionika sa detaljnim potrošnim materijalom i sistemom povezivanja.
Trenutna familija proizvoda uključuje:
Višestruke konfiguracije mašinskog gorionika od 6 m
Više konfiguracija 12 m mašinske baklje
Ø1.1 / Ø1.4 / Ø1.7 / Ø1.9 mm standardni vrhovi
Prošireni savjeti za sečenje
Standardna elektroda
Produžena elektroda
Difuzori
Vazdušna cijev
Vanjske mlaznice
Pribor za kontaktno rezanje
Pribor za bušenje
Namenska glava gorionika
Cijev za pozicioniranje od fiberglasa
Sklopovi mašinskih kablova
Višestruki adapteri navoja
5-pinski centralni adapter
Za profesionalne kupce, nabavka gorionika i zamjenskih komponenti preko jednog dobavljača može pojednostaviti kupovinu, zalihe i podršku na tržištu.
Često postavljana pitanja o LTM141 CNC plazma baklji
Koja je amperaža INWELT LTM141?
LTM141 je ocijenjen na 140A prema trenutnoj INWELT tehničkoj specifikaciji.
Šta je radni ciklus LTM141?
Trenutna specifikacija navodi 60%.
Da li je LTM141 ručna ili mašinska lampa?
LTM141 je CNC/mehanizovana mašinska baklja.
Povezani LT141 je ručna ručna verzija.
Da li LTM141 koristi HF paljenje?
Da.
LTM141 koristi visokofrekventno pokretanje luka.
Koji plin koristi LTM141?
Trenutna konfiguracija koristi komprimirani zrak.
Koji pritisak vazduha zahteva LTM141?
Približno 4,5–5,0 bara.
Kakav protok vazduha zahteva LTM141?
Trenutna INWELT specifikacija navodi približno 220 L/min.
Koje vrijeme nakon protoka se preporučuje?
Približno 140 sekundi prema trenutnoj INWELT specifikaciji.
Koje dužine elektroda su dostupne?
Trenutna familija proizvoda uključuje:
Koje opcije konektora su dostupne?
Trenutne konfiguracije uključuju:
1/4G
3/8G
M14×1
M16×1.5
Centralni adapter
Koje veličine vrhova za rezanje su dostupne?
Trenutna porodica potrošnog materijala uključuje:
Ø1,1 mm
Ø1,4 mm
Ø1,7 mm
Ø1,9 mm
Dostupni su i prošireni vrhovi Ø1.4, Ø1.7 i Ø1.9 mm.
Koji vrh treba koristiti na 140A?
Šira familija potrošnog materijala tipa A141 obično povezuje Ø1,9 mm sa gornjim opsegom struje.
INWELT bi trebao potvrditi vlastito provjereno mapiranje amperaže i mlaznice prije nego što ovaj odnos objavi kao mjerodavan.
Koju elektrodu koristi LTM141?
Standardna elektroda je:
IJWC0617 / PR0101
Produžena elektroda je:
IJWC0672 / PR0116
Koju glavu gorionika LTM141 koristi?
Trenutna glava mašine INWELT je:
IJWA0618
Koju cijev za pozicioniranje koristi LTM141?
Trenutna porodica proizvoda sadrži:
IJHW0024 / W0300144 – Cijev za pozicioniranje od fiberglasa
Može li se LTM141 koristiti s bilo kojim 140A CNC plazma rezačem?
br.
HF startni sistem, konektor, pilot-lučno kolo, upravljačko sučelje i arhitektura izvora napajanja također se moraju podudarati.
Da li LTM141 podržava kontrolu visine baklje?
Može se integrirati u CNC sisteme koristeći kompatibilnu THC opremu.
Točna THC konfiguracija ovisi o izvoru plazma energije i CNC kontroleru.
Može li LTM141 rezati nehrđajući čelik?
Da, kada se koristi sa kompatibilnim izvorom plazma energije i odgovarajućim parametrima rezanja.
Može li LTM141 rezati aluminij?
Da.
Aluminijum je električno provodljiv i može se rezati plazmom pomoću odgovarajućeg plazma sistema.
Koliko debljine LTM141 može rezati?
Ne postoji univerzalna debljina koju određuje samo gorionik.
Koristite provjerene preporučene, maksimalne i podatke o prekidu iz kompletnog sistema plazma rezanja.
Može li se LTM141 koristiti za žlijebljenje?
Povezana porodica potrošnog materijala uključuje komponente za urezivanje.
Plazma izvor napajanja i automatizirani proces također moraju podržavati izrezivanje.
Koja je razlika između LTM141 i LT141?
LTM141 je stroj/CNC konfiguracija.
LT141 je ručna/ručna konfiguracija.
Da li INWELT nudi OEM LTM141 mašinske gorionike?
Da.
OEM/ODM, privatna oznaka, konektor, kabl i konfiguracije potrošnog materijala dostupne su za kvalifikovane proizvođače CNC opreme, sistem integratore, distributere i uvoznike.
Zatražite ponudu za INWELT LTM141 CNC gorionik za plazma rezanje
Za bržu potvrdu kompatibilnosti navedite:
Proizvođač i model plazma izvora napajanja
Nazivna izlazna struja
Postojeći model baklje
HF startna metoda
CNC kontroler
Fotografije glavnog konektora
Pilot-arc veza
Potrebna dužina provodnika gorionika
Potrebne montažne dimenzije
Zahtjev za rezanje ili urezivanje
Zahtjevi za potrošni materijal
Procijenjena količina kupovine
INWELT ili brendiranje privatne robne marke
INWELT tada može potvrditi odgovarajuću LTM141 mašinsku lampu, konektor, kabl i konfiguraciju potrošnog materijala za vaš CNC sistem plazma rezanja.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių