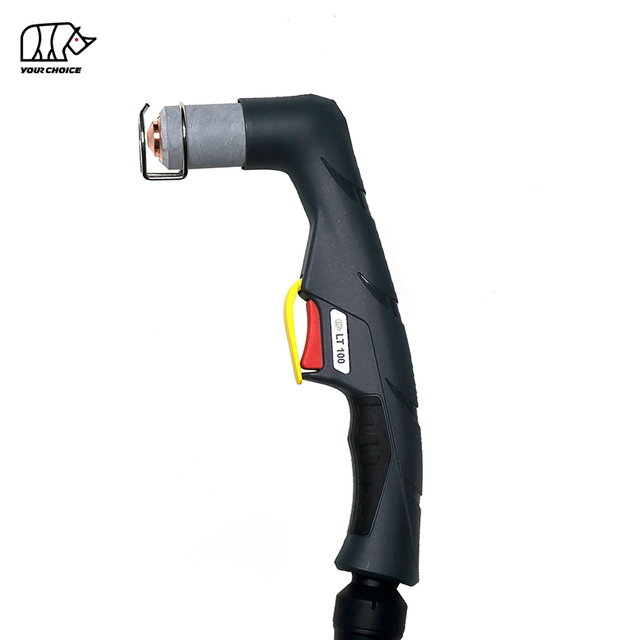
140А HF CNC gorionik za plazma sečenje за механизовано сечење
INWELT LTM141 је ваздушно хлађена CNC и механизована плазма бакља за сечење дизајнирана за високострујне аутоматизоване столове за сечење, системе за сечење профила и индустријске машине за сечење плазмом.
LTM141 је оцењен на 140 А са 60% радног циклуса и користи систем за покретање лука високе фреквенције ( HF ).
Тренутна INWELT техничка конфигурација укључује:
Називна струја 140А
60% радног циклуса
Рад на компримовани ваздух
HF лук почиње
Прибл. Радни притисак 4,5–5,0 бара
Прибл. 220 Л/мин проток ваздуха
Прибл. Препоручује се 140 секунди после протока
Стандардни 6 м провод за бакљу
Доступне конфигурације од 12 м
CNC / механизована операција
Доступне су више опција задњег повезивања, укључујући:
1/4Г
3/8Г
М14×1
М16×1.5
Централни адаптер
LTM141 треба да буде позициониран посебно као машина/ CNC плазма бакља за сечење , одвојено од LT 141 ручне плазма бакље.
INWELT LTM141 Техничке спецификације
| Спецификација |
INWELT LTM141 |
| Врста производа |
CNC / Механизовано Gorionik za plazma sečenje |
| Модел |
LTM141 |
| Бранд |
INWELT |
| Називна струја |
140 А |
| Дути Цицле |
60% |
| Хлађење |
Ваздух |
| Процесни гас |
Цомпрессед Аир |
| Покретање лука |
HF |
| Притисак гаса |
Прибл. 4,5–5,0 бара |
| Проток гаса |
Прибл. 220 Л/мин |
| Препоручени пост-проток |
Прибл. 140 секунди |
| Стандардна дужина кабла |
6 м |
| Опциона дужина електроде |
12 м |
| Операција |
CNC / Механизовано |
| Опције конектора |
1/4Г / 3/8Г / М14×1 / М16×1,5 / Centralni adapter |
| Стандард Тип Фамили |
Ø1.1 / Ø1.4 / Ø1.7 / Ø1.9 мм |
| Проширени савети |
Доступан |
| Потрошни материјал за бушење |
Доступан |
| OEM / ODM |
Доступан |
| Привате Лабел |
Доступан |
Пре наручивања, потврдите плазма извор напајања, називну струју, HF почетну архитектуру, пилот-лучно коло, задњи конектор, контролни интерфејс и CNC системске захтеве.
LTM141 против LT 141: Машинска бакља против ручне бакље
LTM141 и LT 141 припадају истој широј породици плазма горионика, али их треба третирати као два одвојена комплетна производа бакље.
| Функција |
LTM141 |
LT 141 |
| Операција |
CNC / Механизовано |
Мануал / Хандхелд |
| Торцх Геометри |
Права машинска бакља |
Угаона ручна бакља |
| Старт Цонтрол |
Контролисана машинама |
Окидач оператера |
| Монтажа |
Фиксни CNC држач |
Хандхелд |
| Торцх Хеигхт |
CNC / ТХЦ контролисан |
Оператер контролише |
| Примарна примена |
Аутоматско сечење |
Ручно сечење |
Неки потрошни материјали могу припадати истој широј LT 141 породици потрошног материјала.
Међутим, главе машинских горионика, главе ручних горионика, ручке, цеви за позиционирање и склопови каблова не би требало аутоматски да се третирају као заменљиве.
За интерне везе до веб странице користите описна сидра као што су:
LTM141 CNC gorionik za plazma sečenje
и
LT 141 Ručni gorionik za plazma sečenje
уместо да обоје представља једноставно као LT 141.
Зашто користити наменску машинску бакљу од 140А за CNC плазма сечење?
Плазма систем од 140А CNC захтева горионик дизајниран за стабилну монтажу, поновљиву геометрију сечења и рад велике струје.
Права геометрија машинске бакље
Конфигурација машине LTM141 може се инсталирати на фиксну CNC З-осу или држач горионика.
Исправна инсталација помаже у одржавању:
Машински контролисано сечење
За разлику од ручне бакље, LTM141 се контролише преко плазма извора напајања и CNC система.
Типичан циклус сечења укључује:
Позиционирање бакље
Детекција почетне висине
Плазма старт
Пирсинг
Покрет сечења
Подешавање висине горионика
Заустављање лука
140А платформа за сечење
LTM141 обезбеђује механизовану платформу веће струје за индустријско сечење.
Стварну радну струју треба изабрати према материјалу, дебљини, потрошном материјалу и верификованом дијаграму резања комплетног плазма система.
Како функционише LTM141 HF систем за сечење плазмом
LTM141 ради као део комплетног механизованог система за сечење плазмом који се састоји од:
Компримовани ваздух улази у горионик и струји кроз главу горионика, ваздушну цев, дифузор, електроду и млазницу за сечење.
Електрична енергија јонизује гас и производи високотемпературни плазма лук.
Млазница сужава млаз плазме у концентровани млаз који топи електрично проводљиви материјал док гас велике брзине уклања растопљени метал из уреза.
Како HF покретање лука ради на LTM141
LTM141 користи систем за покретање лука високе фреквенције.
HF паљење користи високофреквентни електрични сигнал да помогне у успостављању почетног плазма лука.
Извор енергије плазме стога мора подржавати компатибилну HF архитектуру бакље.
HF , не- HF и плазма горионике који ударају уназад не треба сматрати заменљивим само зато што имају сличне тренутне вредности.
HF Разматрања о инсталацији за CNC системе
Пошто HF покретање генерише електричну енергију високе фреквенције, инсталација CNC треба да прати препоруке произвођача извора плазма енергије за:
Немојте претпостављати да сваки CNC контролер може бити повезан директно на HF плазма систем без разматрања комплетне електричне архитектуре.
LTM141 Комплетне конфигурације машинске бакље
Тренутна INWELT фамилија производа укључује неколико склопова горионика од 6 м и 12 м LTM141 .
6 м Конфигурације
| INWELT |
Конфигурација кода |
| ИЈВУ0614 |
LTM141 / 6 м / 1/4Г |
| ИЈВУ0616 |
LTM141 / 6 м / 3/8Г |
| ИЈВУ0619 |
LTM141 / 6 м / М14×1 |
| ИЈВУ0606 |
LTM141 / 6 м / М16×1,5 |
| ИЈВУ0608 |
LTM141 / 6 м / Centralni adapter |
12 м Конфигурације
| INWELT |
Конфигурација кода |
| ИЈВУ0612 |
LTM141 / 12 м / 1/4Г |
| ИЈВУ0615 |
LTM141 / 12 м / 3/8Г |
| ИЈВУ0610 |
LTM141 / 12 м / М14×1 |
| ИЈВУ0609 |
LTM141 / 12 м / М16×1,5 |
| ИЈВУ0602 |
LTM141 / 12 м / Centralni adapter |
Ове комплетне конфигурације горионика треба да буду истакнуте јер су тип везе и дужина кабла важни критеријуми куповине за замену и OEM CNC бакље.
LTM141 Машина Glava gorionika
Наменска INWELT глава машинске бакље је:
INWELT Шифра: ИЈВА0618
Опис:
LTM141 Машинска плазма Glava gorionika
Ова компонента специфична за машину треба да буде један од примарних резервних делова приказаних на страници LTM141 .
Ручну LT 141 главу горионика треба преместити на страницу LT 141 ручног производа или јасно означити као сродну компоненту ручне бакље.
LTM141 Цев за позиционирање од фибергласа
Систем машинске бакље укључује:
INWELT Шифра: ИЈХВ0024
Референца: В0300144
Опис:
Цев за позиционирање од фибергласа / LT М
Ова цев за позиционирање чини део правог тела машинске бакље и релевантна је за CNC монтажу.
За произвођаче опреме и систем интеграторе, цев за позиционирање треба да буде приказана заједно са главом машинског горионика и монтажним димензијама.
Додајте LTM141 цртеж димензија машинске бакље
Машински горионик CNC треба да обезбеди физичке инсталационе димензије.
INWELT треба да дода технички цртеж који приказује:
Немојте копирати конкурентске димензије.
Измерите стварну производњу LTM141 и објавите димензионалне податке прве стране.
Ова врста техничких информација је посебно корисна за:
LTM141 Стандардни савети за сечење према тренутном опсегу
Шира LT 141/ LTM141 потрошна платформа укључује неколико стандардних пречника врхова за сечење.
Тренутни INWELT кодови укључују:
Ø1,1 мм врх за сечење
INWELT Шифра: ИЈВВ0617-11
Референца: ПД0101-11
Ø1,4 мм врх за сечење
INWELT Шифра: ИЈВВ0617-14
Референца: ПД0101-14
Ø1,7 мм врх за сечење
INWELT Шифра: ИЈВВ0617-17
Референца: ПД0101-17
Ø1,9 мм врх за сечење
INWELT Шифра: ИЈВВ0617-19
Референца: ПД0101-19
Упоредиви системи горионика типа А141 обично користе различите пречнике млазница за различите опсеге струје.
INWELT треба да провери своје мапирање ампераже и млазнице пре него што објави тренутни однос као меродаван.
Који врх за сечење треба користити на 140А?
Породица потрошног материјала LT 141/ LTM141 укључује врхове за сечење Ø1.1, Ø1.4, Ø1.7 и Ø1.9 мм.
Системи Индустри А141 обично користе највећу стандардну млазницу у овој групи близу горњег радног опсега од 140А.
Међутим, INWELT би требало да заснива коначну спецификацију на сопственим инжењерским подацима и тестовима сечења.
Најјача коначна табела потрошног материјала би садржала:
| INWELT Код |
Пречник врха |
Верификовани |
електроде |
дифузора струје |
процес |
| ИЈВВ0617-11 |
Ø1,1 мм |
Верифи |
Одговарајући део |
Одговарајући део |
Стандардно сечење |
| ИЈВВ0617-14 |
Ø1,4 мм |
Верифи |
Одговарајући део |
Одговарајући део |
Стандардно сечење |
| ИЈВВ0617-17 |
Ø1,7 мм |
Верифи |
Одговарајући део |
Одговарајући део |
Стандардно сечење |
| ИЈВВ0617-19 |
Ø1,9 мм |
Верифи |
Одговарајући део |
Одговарајући део |
Стандардно сечење |
Када буде потврђено, доследно користите исто мапирање на:
LTM141 Проширени савети за сечење
Породица производа укључује неколико проширених савета за сечење.
Ø1,4 мм продужени врх
INWELT Шифра: ИЈВВ0673-14
Референца: ПД0117-14
Ø1,7 мм продужени врх
INWELT Шифра: ИЈВВ0673-17
Референца: ПД0117-17
Ø1,9 мм продужени врх
INWELT Шифра: ИЈВВ0673-19
Референца: ПД0117-19
Шира породица такође садржи:
ИЈВВ0677 / ПД0111 – Проширени врх / 50А
Проширени потрошни материјал обезбеђује додатни домет тамо где врхови стандардне дужине не могу лако да приступе месту сечења.
За CNC апликације, промена дужине врха такође мења геометрију предње стране горионика.
Висину сечења и комплетан сноп потрошног материјала треба стога проверити пре употребе продуженог потрошног материјала.
LTM141 Стандардна плазма електрода
Стандардна електрода је:
INWELT Шифра: ИЈВЦ0617
Референца: ПР0101
Електрода преноси електричну енергију кроз горионик и постепено се троши током плазма резања.
Замените електроду пре него што прекомерна ерозија изазове:
Тешко покретање лука
Нестабилан плазма лук
Убрзано хабање млазница
Недоследно сечење
Неуспели стартови
За аутоматизовану производњу, хабање електрода треба редовно пратити јер поновљени пирсинг може скратити век потрошног материјала.
LTM141 Продужена електрода
Садашња породица укључује:
INWELT Шифра: ИЈВЦ0672
Референца: ПР0116
Ово је конфигурација проширене електроде која се користи са одговарајућим проширеним потрошним материјалом.
Тренутна страница уживо означава ову компоненту као „Плазма LT 101,“, што би требало исправити ако се део званично дели са породицом LT 101–151.
Користите опис породице производа који одговара стварним ЕРП/БОМ подацима.
LTM141 Стандардни дифузор
Тренутни стандардни дифузор је:
INWELT Шифра: ИЈВГ0617
Референца: ПЕ0101
Дифузор контролише дистрибуцију процесног гаса око електроде и врха за сечење.
Стабилан проток гаса помаже у одржавању:
Замените дифузор ако је напукао, изобличен, изгорео или јако контаминиран.
Проверите проширени дифузор пре објављивања
Тренутна страница уживо садржи:
ИЈВГ0619 / ПЕ0103
али то описује као:
Дифузор LT 151
Пошто иста шира породица потрошног материјала садржи LT 101–151 делова, потврдите да ли је овај дифузор званично одобрен за LTM141 проширене конфигурације потрошног материјала.
Када буде верификован, објавите га као:
INWELT Код → Референца → Компонента → Компатибилни модели бакље → Процес
а не користећи двосмислен опис једног модела.
LTM141 Ваздушна цев
Тренутна фамилија производа укључује:
INWELT Шифра: ИЈАО0779
Опис:
Ваздушна цев / LT 141–151
Ваздушна цев помаже у усмеравању процесног гаса кроз предњи крај горионика.
Одржавајте компоненту чистом и правилно инсталираном.
Оштећена или неправилно постављена цев за ваздух може пореметити проток гаса и негативно утицати на стабилност плазме.
LTM141 Спољашња млазница и компоненте за држање
Тренутна фамилија производа укључује:
ИЈВТ0618 / ПЦ0102 – Спољна млазница / LT 141
и
ИЈВТ0697 / ПЦ0131 – Спољна млазница / LT 141–151
Исправна спољна млазница треба да одговара одабраном процесу сечења или контактног сечења.
Замените предње компоненте ако показују:
Пуцање
Штета од опекотина
Оштећење навоја
Тешка контаминација
Значајна деформација
LTM141 Прибор за одвајање, контактно сечење и жлебљење
Шира породица LT 141/ LTM141 садржи неколико додатака за позиционирање на предњем делу.
Тренутни делови укључују:
ИЈТН0079 / ЦВ0013 – Одстојник за изрезивање
ИЈТН0070 / ЦВ0014 – Одстојник у четири тачке
ИЈТН0078 / ЦВ0012 – Двоструки одстојник
ИЈТН0077 / ЦВ0011 – Спацер Спринг
ИЈТН0095 / ЦВ0039 – крунски штит са четири тачке са изолатором
ИЈТН0089 / ЦВ0023 – Одстојник за сечење контаката
Станд-Офф сечење
Прибор за одвајање помаже у одржавању контролисане удаљености од млазнице до радног места.
Контакт Цуттинг
Компоненте за контактно сечење користе другачију предњу геометрију.
Копање
Урезивање уклања материјал без потпуног сечења кроз радни предмет.
Користите исправан фронт-енд стецк за сваки процес уместо мешања делова за сечење, контакт и глодање.
LTM141 Издувавање плазмом
Шира потрошна платформа типа А141 укључује наменски процес изрезивања.
Изрезивање се може користити за:
Уклањање завара
Уклањање дефекта
Бацк-гоугинг
Заједничка припрема
Радови на поправци
За страницу CNC /мацхине-торцх, промовишете исецање само када:
Плазма извор напајања подржава изрезивање
Постављени су исправни потрошни материјали за дубљење
Аутоматизовани систем подржава потребно кретање бакље
Не користите нормалан врх за сечење као врх за урезивање осим ако та конфигурација није посебно одобрена.
LTM141 Склопови машинских каблова
Тренутни LTM141 систем машинске бакље укључује наменске склопове машинских каблова дужине 6 м.
Машински кабл централног адаптера
INWELT Шифра: ИЈВО10316071-00
Опис:
LTM141 –151 / 16 мм² / 6 м / Centralni adapter
Машински кабл са навојем
INWELT Шифра: ИЈВО10316077-00
Опис:
LTM141 –151 / 16 мм² / 6 м / Навојна веза
Ови машински каблови треба да остану у табели примарних LTM141 резервних делова.
Ручне каблове LT 141 треба преместити на страницу производа LT 141 за ручни производ или их јасно означити као повезане делове ручне лампе.
LTM141 Опције адаптера конектора
LT М систем машинске бакље укључује неколико адаптера.
1/8Г до 1/4Г
INWELT Шифра: ИЈАУ5698
1/8Г до 3/8Г
INWELT Шифра: ИЈАУ5697
1/8Г до М14×1
INWELT Шифра: ИЈАУ5699
1/8Г до М16×1,5
INWELT Шифра: ИЈАУ5690
Ове опције адаптера помажу у подршци различитим интерфејсима извора енергије плазме.
Сама одговарајућа нит не потврђује пуну компатибилност горионика.
LTM141 5-пин Centralni adapter
Породица производа такође укључује:
INWELT Шифра: ИЈАИ0089
Референца: ФИ0023
Опис:
Плазма бакља са 5 пинова на страни Centralni adapter
Пре инсталације, проверите:
Пин функције
Пилот-лучно коло
Старт сигнал
Сигурносно коло
Интерфејс гас/струја
Само механичко уклапање није довољно.
Како проверити LTM141 CNC компатибилност плазма резача
Не бирајте LTM141 само зато што је плазма резач оцењен на 140А.
Неколико услова мора да се подудара.
Потврдите HF Покретање
Извор енергије плазме мора да подржава HF бакљу.
Потврдите називну струју
LTM141 је оцењен на 140А.
Управљајте гориоником и потрошним материјалом у њиховим верификованим границама.
Потврдите задњи конектор
Доступне конфигурације укључују:
1/4Г
3/8Г
М14×1
М16×1.5
Централни адаптер
Потврдите Пилот-Арц круг
Веза пилот-лука мора одговарати извору плазма енергије.
Потврдите CNC Старт Интерфаце
Проверите како се плазма систем понаша:
Наведите информације о машини пре наручивања
За пројекте замене или OEM , обезбедите:
Произвођач плазма извора напајања
Модел машине
Називна излазна струја
Постојећи модел бакље
Фотографије главног конектора
Фотографије пилот-арц конектора
CNC контролер
Потребна дужина олова
Потребне монтажне димензије
Ово је поузданије од објављивања универзалне листе компатибилних марки машина.

Детаљи о резервним деловима:
Мацхине Торцх
| Код |
Реф. |
Опис |
Код |
Реф. |
Опис |
| ИЈВУ0614 |
Плазма сечење атуо бакља LTM141 /6м 1/4Г |
ИЈВУ0612 |
|
Плазма сечење атуо бакље LTM141 /12м 1/4Г |
| ИЈВУ0616 |
Плазма сечење атуо бакља LTM141 /6м 3/8Г |
ИЈВУ0615 |
|
Плазма сечење атуо бакље LTM141 /12м 3/8Г |
| ИЈВУ0619 |
ПА0103 |
Плазма сечење атуо бакља LTM141 /6м М14×1 |
ИЈВУ0610 |
ПА0104 |
Плазма сечење атуо бакље LTM141 /12м М14×1 |
| ИЈВУ0606 |
ПА0145 |
Плазма сечење атуо бакље LTM141 /6м М16×1.5 |
ИЈВУ0602 |
ПА0146 |
Плазма сечење атуо бакља LTM141 /12м централни адаптер |
| ИЈВУ0608 |
Плазма сечење атуо бакља LTM141 /6м централни адаптер |
ИЈВУ0609 |
|
Плазма сечење атуо бакље LTM141 /12м М16×1.5 |
|
| Положај |
|
Код |
Реф. |
Опис |
| 1 |
|
ИЈТН0079 |
ЦВ0013 |
Одстојник за изрезивање/ LT 141-150 |
| 2 |
|
ИЈТН0070 |
ЦВ0014 |
Одстојник са четири тачке/ LT100 -150 |
| 3 |
|
ИЈТН0078 |
ЦВ0012 |
Двоструки одстојник/ LT100 -150 |
| 4 |
|
ИЈТН0077 |
ЦВ0011 |
Одстојна опруга LT100 -150 |
| 5 |
|
ИЈВТ0618 |
ПЦ0102 |
Спољашња млазница LT 141 |
| 6 |
|
ИЈТН0095 |
ЦВ0039 |
Крунски штит са четири тачке са изолатором/ LT 101-141 |
| 7 |
|
ИЈТН0089 |
ЦВ0023 |
Одстојник за контактно сечење/ LT 101-141 |
| 8 |
|
ИЈВТ0697 |
ПЦ0131 |
Спољашња млазница LT 141-151 |
| 9 |
|
|
|
Савет |
| 9.1 |
|
ИЈВВ0617-11 |
ПД0101-11 |
Врх Φ1,1 мм/ LT 101-141 |
| 9.2 |
|
ИЈВВ0617-14 |
ПД0101-14 |
Врх Φ1,4 мм/ LT 101-141 |
| 9.3 |
|
ИЈВВ0617-17 |
ПД0101-17 |
Врх Φ1,7 мм/ LT 101-141 |
| 9.4 |
|
ИЈВВ0617-19 |
ПД0101-19 |
Врх Φ1,9 мм/ LT 101-141 |
| 10 |
|
ИЈВГ0617 |
ПЕ0101 |
Дифузор LT 101-141 |
| 11 |
|
ИЈВЦ0617 |
ПР0101 |
Елецтроде Пласма LT 101-141 |
| 12 |
|
ИЈАО0779 |
|
Аиртубе/ LT 141-151 |
| 13 |
|
ИЈТН0000 |
|
Матица за закључавање |
| 14 |
|
ИЈТН0014 |
ЦВ0008 |
Контактни додатак за сечење/ LT100 -151 |
| 15 |
|
ИЈТН0015 |
ЦВ0009 |
Додатак за сечење са дугим контактом/ LT100 -151 |
| 16 |
|
|
|
Савет |
| 16.1 |
|
ИЈВВ0673-14 |
ПД0117-14 |
Продужени врх Φ1,4 мм/ LT 101-151 |
| 16.2 |
|
ИЈВВ0673-17 |
ПД0117-17 |
Продужени врх Φ1,7 мм/ LT 101-151 |
| 16.3 |
|
ИЈВВ0673-19 |
ПД0117-19 |
Продужени врх Φ1,9 мм/ LT 101-151 |
| 16.4 |
|
ИЈВВ0677 |
ПД0111 |
Продужени врх 50А/ LT 101-151 |
| 17 |
|
ИЈВГ0619 |
ПЕ0103 |
Дифузор LT 151 |
| 18 |
|
ИЈВЦ0672 |
ПР0116 |
Продужена електрода Плазма LT 101 |
| 19 |
|
ИЈВА0666 |
|
Глава плазма бакље LT 141 |
| 19а |
|
ИЈГУ0697 |
ЕА0131 |
'О'прстен Φ18.77к1.78м минсилицијум |
| 19б |
|
ИЈВГ9018 |
|
Фронтин сулатор/ LT 141-151 |
| 20 |
|
ИЈХВ0046 |
|
Плазма ручка ручна/АСерија/црвена |
| 21 |
|
ИЈИК0733 |
|
Заштитни део/Плазма/Жута |
| 22 |
|
ИЈИР0081 |
185.0031 |
Триггер |
| 23 |
|
ИЈИК0805 |
|
Јоинт/велики/нови тип |
| 24 |
|
|
|
Монтажа каблова |
| 24.1 |
|
ИЈВО00316071-00 |
|
Склоп кабла/ LT 141-151/16МК/6М централни адаптер |
| 24.2 |
|
ИЈВО00316077-00 |
|
Склоп кабла/ LT 141-151/16МК/6МАТТ.1/8Г |
| 24.3 |
|
ИЈВО10316071-00 |
|
Склоп кабла/ LTM141 -151/16МК/6М центар адаптер |
| 24.4 |
|
ИЈВО10316077-00 |
|
Склоп кабла/ LTM141 -151/16МК/6МАТТ.1/8Г |
| 24.5 |
|
ИЈВО0600 |
|
Склоп кабла LT 141-1516М централни адаптер |
| 25 |
|
ИЈДХ6017 |
|
Кључ за плазму |
| 26 |
|
ИЈВА0618 |
|
Глава плазма бакље LTM141 |
| 26а |
|
ИЈХВ0024 |
В0300144 |
Позициона цев од стаклених влакана/ LT М |
| 27 |
|
|
|
Склоп каблова LT М |
| 27.1 |
|
ИЈАУ5698 |
|
Адаптер за повезивање 1/8Г-1/4Г |
| 27.2 |
|
ИЈАУ5697 |
|
Адаптер за повезивање 1/8Г-3/8Г |
| 27.3 |
|
ИЈАУ5699 |
|
Адаптер за повезивање 1/8Г-М14×1 |
| 27.4 |
|
ИЈАУ5690 |
|
Адаптер за повезивање 1/8Г-М16×1.5 |
| 28 ИЈАИ0089 ФИ0023 Централни адаптер на страни горионика Пласма 5 пинова |
| 29 ИЈТН0088 ЦВ0022 Додатак за сечење круга/ LT100 -151 |
LTM141 и CNC Контрола висине бакље
Плазма систем CNC може користити аутоматску контролу висине горионика да би одржао исправну удаљеност сечења.
Могући системи укључују:
Арц-Волтаге ТХЦ
Након што се успостави плазма лук, компатибилни ТХЦ може да користи напон лука као део одржавања програмиране висине сечења.
Тачан напон зависи од:
Плазма извор напајања
Цуррент
Материјал
Дебљина плоче
Потрошни материјал
Брзина резања
HF и ТХЦ интеграција
Пошто LTM141 користи HF паљење, произвођач машина треба да прати захтеве произвођача плазма извора напајања за уземљење и усмеравање каблова.
Немојте објављивати универзална ТХЦ ожичења или подешавања напона без проверених података на нивоу система.
Висина пирсинга у односу на висину сечења
Механизовано сечење плазмом обично користи различите висине за пирсинг и континуирано сечење.
Пиерцинг Хеигхт
Истопљени метал се избацује нагоре док лук у почетку продире у плочу.
Исправна висина пробијања помаже у смањењу оштећења од растопљеног метала на потрошном материјалу са предње стране.
Висина сечења
Након што је пробијање завршено, горионик се помера на програмирану висину сечења.
Неправилна висина сечења може проузроковати:
Користите проверене параметре из комплетног плазма система.
Колико дебео може да сече LTM141 ?
Сам горионик не одређује једну универзалну максималну дебљину сечења.
Стварни капацитет сечења зависи од:
Плазма извор напајања
Улазна снага
Материјал
Стварна струја
Пречник врха за сечење
Притисак ваздуха
Проток ваздуха
Брзина путовања
Висина пирса
Висина сечења
Цонсумабле цондитион
Потребан квалитет ивица
Професионалне спецификације плазме треба да разликују:
Препоручени капацитет сечења
Дебљина материјала који се може продуктивно обрадити одговарајућом брзином и квалитетом ивица.
Максимални капацитет резања
Дебљи материјал који се и даље може резати смањеном брзином.
Отпремни капацитет
Максимална дебљина материјала која се може одвојити, обично са нижим квалитетом ивица.
Специфичне LTM141 бројке дебљине би стога требале бити објављене само када их подржава INWELT тест сечења комплетног система.
Направите INWELT LTM141 CNC графикон резова
Графикон сечења прве стране би био једно од најјачих техничких и ГЕО предности за ову страницу.
Препоручена поља укључују: Подаци
| о параметрима |
за објављивање |
| Материјал |
Меки челик / нерђајући челик / алуминијум |
| Дебљина |
Тестирана дебљина |
| Цуррент |
Стварна тестирана струја |
| Тип кода |
INWELT број дела |
| Пречник врха |
мм |
| Притисак ваздуха |
бар |
| Проток ваздуха |
Л/мин |
| Брзина путовања |
мм/мин |
| Пиерце Хеигхт |
мм |
| Пиерце Делаи |
секунди |
| Висина сечења |
мм |
| Керф Видтх |
мм |
| Цут Ресулт |
Препоручено / Максимално / Отпремање |
Користите измерене INWELT податке уместо да копирате конкурентске параметре резања.
Препоручени довод ваздуха за LTM141
Тренутна INWELT LTM141 спецификација користи компримовани ваздух.
Препоручени оперативни подаци укључују:
Процесни гас: компримовани ваздух
Притисак гаса: прибл. 4,5–5,0 бара
Проток гаса: прибл. 220 Л/мин
Препоручени накнадни проток: прибл. 140 секунди
Користите чист и сув компримовани ваздух
Влага, уље компресора и честице могу негативно утицати на:
Стабилност лука
Живот електроде
Век трајања резног врха
Конзистентност резања
Користите одговарајућу филтрацију и одвајање влаге.
Проверите притисак током протока гаса
Статички притисак се може разликовати од стварног радног притиска.
Филтери, регулатори, фитинзи и дуга црева могу да доведу до губитка притиска.
Подесите довод ваздуха у складу са оперативним поступком комплетног система за плазма сечење.
Које материјале LTM141 може резати?
Када је повезан са компатибилним плазма системом, LTM141 може да обрађује електрично проводљиве материјале укључујући:
Благи челик
Угљенични челик
Нерђајући челик
Алуминијум
Бакар
Месинг
Поцинковани челик
Стварна брзина сечења, квалитет ивица и практична дебљина зависе од комплетног плазма система.
Типичне примене за бакљу LTM141 CNC
LTM141 је погодан за апликације аутоматизованог сечења плазмом веће струје укључујући:
CNC столови за сечење плазмом
Аутоматско сечење профила
Израда конструкцијског челика
Производња тешких машина
Грађевинска опрема
Пољопривредна опрема
Производња камиона и приколица
Компоненте железнице
Бродоградња
Системи за обраду плоча
Индустријске производне ћелије
Израда тешких метала
Коначни избор горионика треба увек да се заснива на извору плазма енергије и интерфејсу машине, а не само на називу апликације.
LTM141 Одржавање за CNC производњу
Конзистентно стање потрошног материјала је неопходно у аутоматизованој производњи јер истрошена компонента може утицати на сваки поновљени део.
Прегледајте електроду
Пратите електроду на прекомерно трошење.
Замените га пре него што јака ерозија изазове лоше покретање или оштети млазницу.
Прегледајте врх за сечење
Проверите за:
Повећани отвор млазнице
Овални отвор
Штета од опекотина
Тешка контаминација
Прегледајте дифузор
Одржавајте пролазе за гас чистима.
Замените напукле или топлотно оштећене компоненте.
Прегледајте ваздушну цев
Уверите се да је ваздушна цев правилно постављена и да није оштећена.
Прегледајте машину Glava gorionika
Проверите:
Тхреадс
Заптивне површине
Стање О-прстена
Оштећење од топлоте
Цурење гаса
Прегледајте кабл бакље
Уверите се да CNC кретање не:
Истегните кабл
Сломити вођство
Направите уске кривине
Ометају портал или З-ос
Наш каталог:
 INWELT КАТАЛОГ ПЛАЗМА БАКЉЕ.пдф
Уобичајени LTM141 CNC проблеми са сечењем
Тешко HF покретање лука
Проверите:
Стање електроде
Врх за сечење
HF коло
Притисак ваздуха
Радна веза
Конектор бакље
Прекомерна косина
Проверите:
Перпендикуларност бакље
Висина сечења
Хабање млазница
Брзина резања
Хеави Дросс
Проверите:
Брзина резања
Резање струје
Дебљина материјала
Проток гаса
Висина сечења
Кратак животни век потрошног материјала
Могући узроци укључују:
Недоследне димензије дела
Прегледајте:
Монтажа бакље
Висина сечења
CNC повратна реакција
Компензација уреза
Цонсумабле цондитион
Брзина резања
Није сваки проблем са димензијама узрокован плазма бакљом.
LTM141 Потрошни материјал за снабдевање дистрибутера и накнадног тржишта
Професионални LTM141 програм накнадног тржишта може укључивати:
Стандардни савети за сечење
Проширени савети за сечење
Савети за бушење
Стандардне електроде
Продужене електроде
Стандардни дифузори
Продужени дифузори
Ваздушне цеви
Спољашње млазнице
Компоненте за контактно сечење
Водичи за одвајање
Главе машинских бакљи
О-прстенови
Цеви за позиционирање од фибергласа
Машински кабловски склопови
Адаптери за конекторе
Централни адаптери
Објављивање тачних INWELT бројева делова помаже у смањењу грешака при замени и олакшава поновну куповину за дистрибутере и CNC произвођаче опреме.
OEM LTM141 CNC Плазма бакља Производња од INWELT
INWELT снабдева горионике за плазма сечење и заменске компоненте професионалним Б2Б клијентима укључујући:
CNC произвођача плазма машина
Произвођачи извора енергије плазме
CNC системских интегратора
Брендови опреме за заваривање и сечење
увозници
Дистрибутери
велетрговци
Индустријски добављачи
Компаније за накнадно тржиште потрошног материјала
Конфигурације OEM и ODM могу се развити према циљном плазма систему и интерфејсу машине.
OEM и опције приватне етикете
Прилагођавање може укључивати:
Брендирање купаца
Ознаке производа
Конфигурација машинске бакље
6 м или 12 м проводника
1/4Г конекција
3/8Г конекција
М14×1 прикључак
Прикључак М16×1,5
Централни адаптер
Склопови каблова
Потрошни комплети
Амбалажа са приватном етикетом
Техничка документација
Захтеви за бар код и картон
За OEM пројекте, наведите спецификацију извора енергије плазме, CNC контролер, захтеве за конекторе, монтажне димензије и процењену количину за куповину.
Зашто извор LTM141 Машинских бакљи из INWELT ?
Платформа LTM141 комбинује комплетне конфигурације машинске бакље са детаљним потрошним материјалом и системом повезивања.
Тренутна фамилија производа укључује:
Вишеструке конфигурације машинске бакље од 6 м
Више конфигурација 12 м машинске бакље
Ø1.1 / Ø1.4 / Ø1.7 / Ø1.9 мм стандардни врхови
Проширени савети за сечење
Стандардна електрода
Продужена електрода
Дифузори
Ваздушна цев
Спољашње млазнице
Прибор за контактно сечење
Прибор за бушење
Наменска глава машинске бакље
Цев за позиционирање од фибергласа
Машински кабловски склопови
Вишеструки адаптери навоја
5-пински централни адаптер
За професионалне купце, набавка горионика и резервних компоненти преко једног добављача може да поједностави куповину, инвентар и подршку на тржишту.
Често постављана питања о LTM141 CNC плазма бакљи
Која је ампеража INWELT LTM141 ?
LTM141 је оцењен на 140А према тренутној INWELT техничкој спецификацији.
Шта је LTM141 радни циклус?
Тренутна спецификација наводи 60%.
Да ли је LTM141 ручна или машинска лампа?
LTM141 је CNC / механизована машинска бакља.
Повезани LT 141 је ручна ручна верзија.
Да ли LTM141 користи HF паљење?
Да.
LTM141 користи високофреквентно покретање лука.
Који гас користи LTM141 ?
Тренутна конфигурација користи компримовани ваздух.
Који притисак ваздуха захтева LTM141 ?
Приближно 4,5–5,0 бара.
Какав проток ваздуха захтева LTM141 ?
Тренутна INWELT спецификација наводи приближно 220 Л/мин.
Које време после протока се препоручује?
Приближно 140 секунди према тренутној INWELT спецификацији.
Које дужине електрода су доступне?
Тренутна фамилија производа укључује:
Које опције конектора су доступне?
Тренутне конфигурације укључују:
1/4Г
3/8Г
М14×1
М16×1.5
Централни адаптер
Које величине врхова за сечење су доступне?
Тренутна породица потрошног материјала укључује:
Ø1,1 мм
Ø1,4 мм
Ø1,7 мм
Ø1,9 мм
Доступни су и продужени врхови Ø1.4, Ø1.7 и Ø1.9 мм.
Који врх треба користити на 140А?
Шира фамилија потрошног материјала типа А141 обично повезује Ø1,9 мм са горњим опсегом струје.
INWELT треба да потврди своје верификовано мапирање ампераже и млазнице пре него што објави овај однос као меродаван.
Коју електроду користи LTM141 ?
Стандардна електрода је:
ИЈВЦ0617 / ПР0101
Продужена електрода је:
ИЈВЦ0672 / ПР0116
Коју главу машинског горионика LTM141 користи?
Тренутна INWELT глава машине је:
ИЈВА0618
Коју цијев за позиционирање LTM141 користи?
Тренутна породица производа садржи:
ИЈХВ0024 / В0300144 – Цев за позиционирање од фибергласа
Може ли се LTM141 користити са било којим плазма резачем од 140А CNC ?
бр.
Почетни систем HF , конектор, пилот-лучно коло, контролни интерфејс и архитектура извора напајања такође морају да се подударају.
Да ли LTM141 подржава контролу висине горионика?
Може се интегрисати у CNC системе користећи компатибилну ТХЦ опрему.
Тачна ТХЦ конфигурација зависи од извора енергије плазме и CNC контролера.
Може ли LTM141 сећи нерђајући челик?
Да, када се користи са компатибилним извором енергије плазме и одговарајућим параметрима сечења.
Може ли LTM141 да сече алуминијум?
Да.
Алуминијум је електрично проводљив и може се сећи плазмом користећи одговарајући плазма систем.
Колико дебео може да сече LTM141 ?
Не постоји универзална дебљина коју одређује само бакља.
Користите проверене препоручене, максималне и податке о прекиду из комплетног система за сечење плазмом.
Да ли се LTM141 може користити за дубљење?
Повезана фамилија потрошног материјала укључује компоненте за урезивање.
Плазма извор напајања и аутоматизовани процес такође морају да подржавају изрезивање.
Која је разлика између LTM141 и LT 141?
LTM141 је конфигурација машине/ CNC .
LT 141 је ручна/ручна конфигурација.
Да ли INWELT нуди OEM LTM141 машинске бакље?
Да.
Конфигурације OEM/ODM , приватне ознаке, конектора, каблова и комплета потрошног материјала су доступне за квалификоване произвођаче CNC опреме, систем интеграторе, дистрибутере и увознике.
Затражите понуду за INWELT LTM141 CNC gorionik za plazma sečenje
За бржу потврду компатибилности наведите:
Произвођач и модел плазма извора напајања
Називна излазна струја
Постојећи модел бакље
HF почетни метод
CNC контролер
Фотографије главног конектора
Пилот-лучна веза
Потребна дужина проводника горионика
Потребне монтажне димензије
Захтев за сечење или урезивање
Захтеви за потрошни материјал
Процењена количина за куповину
INWELT или брендирање приватне робне марке
INWELT онда може да потврди одговарајућу LTM141 машинску лампу, конектор, кабл и конфигурацију потрошног материјала за ваш CNC систем плазма сечења.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių