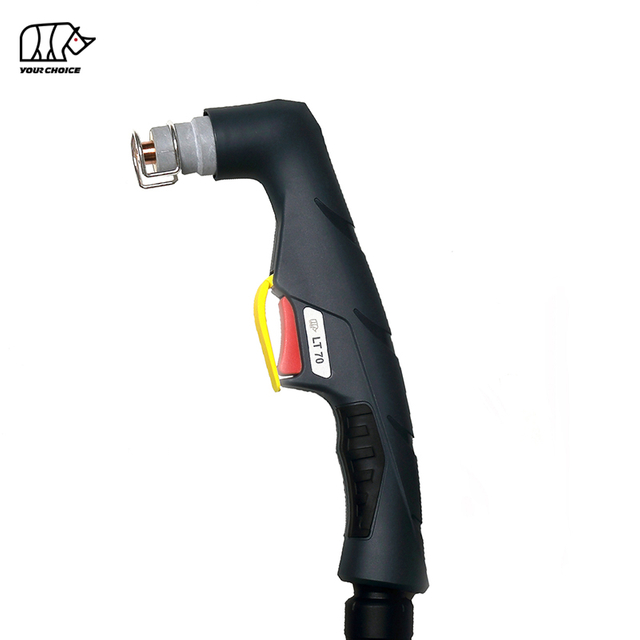
140A HF CNC горелка за плазмено рязане за механизирано рязане
INWELT LTM141 е въздушно охлаждана CNC и механизирана горелка за плазмено рязане, предназначена за високотокови автоматизирани маси за рязане, системи за профилно рязане и промишлени машини за плазмено рязане.
LTM141 е оценен на 140A с 60% работен цикъл и използва високочестотна ( HF ) система за стартиране на дъга.
Текущата техническа конфигурация INWELT включва:
140A номинален ток
60% работен цикъл
Работа със сгъстен въздух
HF дъга започва
Прибл. 4,5–5,0 bar работно налягане
Прибл. 220 L/min въздушен поток
Прибл. 140-секунден препоръчителен последващ поток
Стандартен кабел за фенерче 6 m
Налични конфигурации от 12 м
CNC / механизирана операция
Налични са множество опции за задно свързване, включително:
1/4G
3/8G
M14×1
M16×1,5
Централен адаптер
LTM141 трябва да се позиционира специално като машинна/ CNC плазмена горелка , отделно от LT 141 ръчна плазмена горелка.
INWELT LTM141 Технически спецификации
| Спецификация |
INWELT LTM141 |
| Тип продукт |
CNC / Механизирано Горелка за плазмено рязане |
| Модел |
LTM141 |
| Марка |
INWELT |
| Номинален ток |
140 А |
| Работен цикъл |
60% |
| Охлаждане |
въздух |
| Процесен газ |
Въздух под налягане |
| Дъга стартира |
HF |
| Газово налягане |
Прибл. 4,5–5,0 бара |
| Газов поток |
Прибл. 220 л/мин |
| Препоръчителен последващ поток |
Прибл. 140 секунди |
| Стандартна дължина на кабела |
6 м |
| Опционална дължина на кабела |
12 м |
| Операция |
CNC / Механизиран |
| Опции на конектора |
1/4G / 3/8G / M14×1 / M16×1,5 / Централен адаптер |
| Семейство със стандартен съвет |
Ø1.1 / Ø1.4 / Ø1.7 / Ø1.9 mm |
| Разширени съвети |
Наличен |
| Консумативи за дълбаене |
Наличен |
| OEM / ODM |
Наличен |
| Private Label |
Наличен |
Преди да поръчате, потвърдете плазмения източник на захранване, номиналния ток, HF началната архитектура, веригата на пилотната дъга, задния конектор, контролния интерфейс и CNC системните изисквания.
LTM141 срещу LT 141: Машинен фенер срещу ръчен фенер
LTM141 и LT 141 принадлежат към едно и също по-широко семейство плазмени горелки, но трябва да се третират като два отделни завършени продукта на горелки.
| Функция |
LTM141 |
LT 141 |
| Операция |
CNC / Механизиран |
Ръчно / Ръчно |
| Геометрия на факлата |
Направо машинна горелка |
Ръчно фенерче под ъгъл |
| Стартиране на контрол |
Машинно контролиран |
Оператор тригер |
| Монтаж |
Фиксиран държач CNC |
Ръчен |
| Височина на факела |
CNC / THC контролиран |
Управляван от оператор |
| Основно приложение |
Автоматизирано рязане |
Ръчно рязане |
Някои консумативи могат да принадлежат към едно и също по-широко семейство LT 141 консумативи.
Въпреки това главите на машинните горелки, главите на ръчните горелки, дръжките, позициониращите тръби и кабелните комплекти не трябва автоматично да се третират като взаимозаменяеми.
За връзки към вътрешни уебсайтове използвайте описателни котви като:
LTM141 CNC горелка за плазмено рязане
и
LT 141 Ръчна горелка за плазмено рязане
вместо да представя и двете просто като LT 141.
Защо да използвате специална машинна горелка 140A за CNC плазмено рязане?
Плазмената система от 140 A CNC изисква горелка, проектирана за стабилен монтаж, повтаряща се геометрия на рязане и работа при голям ток.
Права геометрия на машинен факел
Конфигурацията на машината LTM141 може да бъде инсталирана на фиксирана CNC Z-ос или държач на горелка.
Правилната инсталация спомага за поддържането на:
Перпендикулярност на факела
Повтаряща се позиция на пробиване
Постоянна височина на косене
Стабилна ширина на прореза
Повтарящи се размери на детайла
Предсказуема посока на рязане
Машинно контролирано рязане
За разлика от ръчното фенерче, LTM141 се управлява чрез плазмения източник на захранване и системата CNC .
Типичният цикъл на рязане включва:
Позициониране на факела
Откриване на начална височина
Плазмен старт
Пиърсинг
Режещо движение
Регулиране на височината на горелката
Стоп на дъгата
140A платформа за рязане
LTM141 осигурява механизирана платформа с по-висок ток за индустриални приложения за рязане.
Действителният работен ток трябва да бъде избран според материала, дебелината, консумативите и проверената диаграма на рязане на цялата плазмена система.
Как работи системата за плазмено рязане LTM141 HF
LTM141 работи като част от цялостна механизирана система за плазмено рязане, състояща се от:
Плазмен източник на енергия
LTM141 машинна факла
CNC контролер
Захранване със сгъстен въздух
Маса за рязане
Работна връзка
Допълнителна система за контрол на височината на горелката
Сгъстеният въздух влиза в горелката и преминава през главата на горелката, въздушната тръба, дифузора, електрода и режещата дюза.
Електрическата енергия йонизира газа и създава високотемпературна плазмена дъга.
Дюзата свива плазмения поток в концентрирана струя, която разтопява електропроводимия материал, докато високоскоростният газ отстранява разтопения метал от прореза.
Как HF Arc Starting работи на LTM141
LTM141 използва високочестотна система за стартиране на дъга.
HF запалването използва високочестотен електрически сигнал, за да помогне за установяване на първоначалната плазмена дъга.
Поради това източникът на плазмено захранване трябва да поддържа съвместима архитектура на горелката HF .
HF , не- HF и плазмени фенери с обратен удар не трябва да се считат за взаимозаменяеми само защото имат подобни номинални стойности на тока.
HF Съображения за инсталиране на CNC системи
Тъй като стартирането на HF генерира високочестотна електрическа енергия, инсталирането на CNC трябва да следва препоръките на производителя на плазмения източник на захранване за:
Не приемайте, че всеки CNC контролер може да бъде свързан директно към HF плазмена система, без да се вземе предвид пълната електрическа архитектура.
LTM141 Пълни конфигурации на машинен факел
Текущото семейство продукти INWELT включва няколко 6 m и 12 m LTM141 комплекта машинни горелки.
6 m Конфигурации
| INWELT |
Конфигурация на код |
| IJWU0614 |
LTM141 / 6 м / 1/4G |
| IJWU0616 |
LTM141 / 6 м / 3/8G |
| IJWU0619 |
LTM141 / 6 m / M14×1 |
| IJWU0606 |
LTM141 / 6 m / M16×1,5 |
| IJWU0608 |
LTM141 / 6 м / Централен адаптер |
12 m Конфигурации
| INWELT |
Конфигурация на код |
| IJWU0612 |
LTM141 / 12 м / 1/4G |
| IJWU0615 |
LTM141 / 12 м / 3/8G |
| IJWU0610 |
LTM141 / 12 m / M14×1 |
| IJWU0609 |
LTM141 / 12 m / M16×1,5 |
| IJWU0602 |
LTM141 / 12 м / Централен адаптер |
Тези пълни конфигурации на горелка трябва да бъдат показани на видно място, тъй като типът връзка и дължината на проводника са важни критерии за закупуване на резервни и OEM CNC горелки.
LTM141 Машина Глава на горелката
Специалната глава за машинна горелка INWELT е:
INWELT Код: IJWA0618
Описание:
LTM141 Машинна плазма Глава на горелката
Този специфичен за машината компонент трябва да бъде една от основните резервни части, показани на страницата LTM141 .
Ръководството за глава на фенер LT 141 трябва да бъде преместено на продуктовата страница за ръчен фенер LT 141 или ясно обозначено като свързан компонент на ръчно фенерче.
LTM141 Позиционираща тръба от фибростъкло
Машинно-факелната система включва:
INWELT Код: IJHW0024
Справка: W0300144
Описание:
Позиционираща тръба от фибростъкло / LT M
Тази позиционираща тръба е част от правия корпус на машинна горелка и е подходяща за монтаж на CNC .
За производители на оборудване и системни интегратори, позициониращата тръба трябва да бъде показана заедно с главата на горелката на машината и монтажните размери.
Добавете LTM141 чертеж с размери на машинен факел
Машинна горелка CNC трябва да осигури физически размери за инсталиране.
INWELT трябва да добави технически чертеж, показващ:
Диаметър на тялото на горелката
Обща дължина на фенера
Използваема затягаща секция
Разстояние от дюза до скоба
Изходна позиция на кабела
Минимално разстояние за монтаж
Не копирайте размерите на конкурента.
Измерете действителното производство LTM141 и публикувайте данни за размерите на първа страна.
Този тип техническа информация е особено полезна за:
LTM141 Стандартни накрайници за рязане според текущия диапазон
По-широката платформа за консумативи LT 141/ LTM141 включва няколко стандартни диаметъра на режещия връх.
Текущите INWELT кодове включват:
Ø1,1 мм режещ връх
INWELT Код: IJWV0617-11
Справка: PD0101-11
Ø1,4 мм режещ връх
INWELT Код: IJWV0617-14
Справка: PD0101-14
Ø1,7 мм режещ връх
INWELT Код: IJWV0617-17
Справка: PD0101-17
Ø1,9 мм режещ връх
INWELT Код: IJWV0617-19
Справка: PD0101-19
Сравними горелъчни системи тип A141 обикновено използват различни диаметри на дюзата за различни диапазони на тока.
INWELT трябва да провери собственото си съпоставяне на силата на тока към дюзата, преди да публикува текущата връзка като достоверна.
Кой режещ накрайник трябва да се използва при 140A?
Семейството консумативи LT 141/ LTM141 включва режещи върхове Ø1,1, Ø1,4, Ø1,7 и Ø1,9 mm.
Индустриалните системи A141 обикновено използват най-голямата стандартна дюза в тази група близо до горния работен диапазон от 140A.
INWELT обаче трябва да базира окончателната спецификация на собствените си инженерни данни и тестове за рязане.
Най-силната финална таблица за консумативи ще съдържа:
| INWELT Код |
Диаметър на върха |
Проверен ток |
на електрод |
на дифузьор |
Процес |
| IJWV0617-11 |
Ø1,1 мм |
Проверете |
Съвпадаща част |
Съвпадаща част |
Стандартно рязане |
| IJWV0617-14 |
Ø1,4 мм |
Проверете |
Съвпадаща част |
Съвпадаща част |
Стандартно рязане |
| IJWV0617-17 |
Ø1,7 мм |
Проверете |
Съвпадаща част |
Съвпадаща част |
Стандартно рязане |
| IJWV0617-19 |
Ø1,9 мм |
Проверете |
Съвпадаща част |
Съвпадаща част |
Стандартно рязане |
След потвърждение използвайте едно и също съпоставяне последователно в:
LTM141 Разширени съвети за рязане
Семейството продукти включва няколко разширени накрайника за рязане.
Ø1,4 mm Удължен накрайник
INWELT Код: IJWV0673-14
Справка: PD0117-14
Ø1,7 mm Удължен накрайник
INWELT Код: IJWV0673-17
Справка: PD0117-17
Ø1,9 mm Удължен накрайник
INWELT Код: IJWV0673-19
Справка: PD0117-19
По-широкото семейство включва също:
IJWV0677 / PD0111 – Удължен накрайник / 50A
Удължените консумативи осигуряват допълнителен обсег, където накрайниците със стандартна дължина не могат лесно да достигнат до мястото на рязане.
За CNC приложения промяната на дължината на върха също променя геометрията на предната част на горелката.
Височината на рязане и целият куп консумативи трябва да бъдат проверени, преди да използвате разширени консумативи.
LTM141 Стандартен плазмен електрод
Стандартният електрод е:
INWELT Код: IJWC0617
Справка: PR0101
Електродът пренася електрическа енергия през горелката и постепенно се износва по време на плазменото рязане.
Сменете електрода, преди прекомерната ерозия да причини:
За автоматизирано производство износването на електродите трябва да се наблюдава редовно, тъй като многократното пробиване може да съкрати живота на консуматива.
LTM141 Удължен електрод
Настоящото семейство включва:
INWELT Код: IJWC0672
Справка: PR0116
Това е конфигурацията с удължен електрод, използвана със съответните разширени консумативи.
Текущата страница на живо обозначава този компонент като 'Плазма LT 101,', което трябва да бъде коригирано, ако частта е официално споделена със семейството LT 101–151.
Използвайте описание на фамилия продукти, което съответства на действителните ERP/BOM данни.
LTM141 Стандартен дифузьор
Настоящият стандартен дифузьор е:
INWELT Код: IJWG0617
Справка: PE0101
Дифузерът контролира разпределението на технологичния газ около електрода и режещия връх.
Стабилният газов поток помага да се поддържа:
Сменете дифузера, ако е напукан, изкривен, изгорял или силно замърсен.
Проверете разширения дифузьор преди публикуване
Текущата страница на живо изброява:
IJWG0619 / PE0103
но го описва като:
Дифузьор LT 151
Тъй като същото по-широко семейство консумативи съдържа LT 101–151 части, потвърдете дали този дифузьор е официално одобрен за LTM141 конфигурации с разширени консумативи.
След потвърждение го публикувайте като:
INWELT Код → Справка → Компонент → Съвместими модели на факела → Процес
вместо да използва двусмислено описание на единичен модел.
LTM141 Въздушна тръба
Текущото продуктово семейство включва:
INWELT Код: IJAO0779
Описание:
Въздушна тръба / LT 141–151
Въздушната тръба помага за насочване на технологичния газ през предния край на горелката.
Поддържайте компонента чист и правилно инсталиран.
Повредена или неправилно позиционирана въздушна тръба може да наруши газовия поток и да повлияе отрицателно на стабилността на плазмата.
LTM141 Външна дюза и задържащи компоненти
Текущото продуктово семейство включва:
IJWT0618 / PC0102 – Външен накрайник / LT 141
и
IJWT0697 / PC0131 – Външен накрайник / LT 141–151
Правилната външна дюза трябва да съответства на избрания процес на рязане или контактно рязане.
Сменете предните компоненти, ако показват:
Напукване
Щети от изгаряне
Повреда на резбата
Силно замърсяване
Значителна деформация
LTM141 Аксесоари за отдалечаване, контактно рязане и издълбаване
По-широкото семейство LT 141/ LTM141 съдържа няколко аксесоара за позициониране в предния край.
Текущите части включват:
IJTN0079 / CV0013 – Разделител за дълбаене
IJTN0070 / CV0014 – Четириточков дистанционер
IJTN0078 / CV0012 – Двуточков дистанционер
IJTN0077 / CV0011 – Дистанционна пружина
IJTN0095 / CV0039 – Четириточков коронен щит с изолатор
IJTN0089 / CV0023 – Разделител за контактно рязане
Рязане на разстояние
Стойките аксесоари помагат за поддържане на контролирано разстояние от дюзата до работното място.
Свържете се с рязане
Контактно режещите компоненти използват различна геометрия на предния край.
Издълбаване
Издълбаването премахва материала, без да прорязва напълно детайла.
Използвайте правилния преден стек за всеки процес, вместо да смесвате режещи, контактни и издълбаващи части.
LTM141 Плазмено издълбаване
По-широката платформа за консумативи тип A141 включва специален процес на изрязване.
Издълбаването може да се използва за:
За страница CNC /machine-torch насърчавайте издълбаването само когато:
Плазменият източник на захранване поддържа издълбаване
Монтирани са правилни консумативи за дълбаене
Автоматизираната система поддържа необходимото движение на горелката
Не използвайте нормален режещ връх като връх за рязане, освен ако тази конфигурация не е специално одобрена.
LTM141 Машинни кабелни възли
Текущата система за машинен факел LTM141 включва специални 6-метрови машинни кабелни комплекти.
Машинен кабел за централен адаптер
INWELT Код: IJWO10316071-00
Описание:
LTM141 –151 / 16 mm² / 6 м / Централен адаптер
Машинен кабел с резба
INWELT Код: IJWO10316077-00
Описание:
LTM141 –151 / 16 mm² / 6 м / Резбова връзка
Тези машинни кабели трябва да останат в основната таблица с резервни части LTM141 .
Кабелите за ръководство LT 141 трябва да бъдат преместени на продуктовата страница за ръчни устройства LT 141 или ясно етикетирани като свързани части за ръчно фенерче.
LTM141 Опции за адаптер за конектор
Системата LT M машина-горелка включва няколко адаптера.
1/8G до 1/4G
INWELT Код: IJAU5698
1/8G до 3/8G
INWELT Код: IJAU5697
1/8G до M14×1
INWELT Код: IJAU5699
1/8G до M16×1,5
INWELT Код: IJAU5690
Тези опции за адаптер помагат за поддържането на различни интерфейси на плазмени източници на захранване.
Една съвпадаща нишка сама по себе си не потвърждава пълната съвместимост на горелката.
LTM141 5-пинов Централен адаптер
Семейството продукти включва още:
INWELT Код: IJAY0089
Справка: FY0023
Описание:
5-щифтов плазмен фенер от страната Централен адаптер
Преди инсталиране проверете:
Пин функции
Верига на пилотна дъга
Стартов сигнал
Защитна верига
Интерфейс газ/ток
Само механичното прилягане не е достатъчно.
Как да проверите LTM141 CNC съвместимост с плазмен нож
Не избирайте LTM141 само защото плазменият нож е с номинален ток 140A.
Няколко условия трябва да отговарят.
Потвърдете HF Стартиране
Източникът на плазмено захранване трябва да поддържа горелка HF .
Потвърдете номинален ток
LTM141 е оценен на 140A.
Работете с горелката и консумативите в техните проверени ограничения.
Потвърдете задния конектор
Наличните конфигурации включват:
1/4G
3/8G
M14×1
M16×1,5
Централен адаптер
Потвърдете веригата на пилотната дъга
Връзката пилотна дъга трябва да съответства на плазмения източник на захранване.
Потвърдете началния интерфейс CNC
Проверете как работи плазмената система:
Предоставете информация за машината преди поръчка
За заместващи или OEM проекти предоставете:
Производител на плазмени източници на енергия
Модел машина
Номинален изходен ток
Съществуващ модел фенерче
Снимки на главния конектор
Снимки на конектор на пилотна дъга
CNC контролер
Необходима дължина на кабела
Необходими монтажни размери
Това е по-надеждно от публикуването на универсален списък със съвместими марки машини.

Подробности за резервните части:
Машинен факел
| Код |
Реф. |
Описание |
Код |
Реф. |
Описание |
| IJWU0614 |
Атомна горелка за плазмено рязане LTM141 /6m 1/4G |
IJWU0612 |
|
Атомна горелка за плазмено рязане LTM141 /12m 1/4G |
| IJWU0616 |
Атомна горелка за плазмено рязане LTM141 /6m 3/8G |
IJWU0615 |
|
Атомна горелка за плазмено рязане LTM141 /12m 3/8G |
| IJWU0619 |
PA0103 |
Атомна горелка за плазмено рязане LTM141 /6m M14×1 |
IJWU0610 |
PA0104 |
Атомна горелка за плазмено рязане LTM141 /12m M14×1 |
| IJWU0606 |
PA0145 |
Автоматична горелка за плазмено рязане LTM141 /6m M16×1,5 |
IJWU0602 |
PA0146 |
Автоматична горелка за плазмено рязане LTM141 /12m централен адаптер |
| IJWU0608 |
Автоматична горелка за плазмено рязане LTM141 /6m централен адаптер |
IJWU0609 |
|
Атомна горелка за плазмено рязане LTM141 /12m M16×1.5 |
|
| Позиция |
|
Код |
Реф. |
Описание |
| 1 |
|
IJTN0079 |
CV0013 |
Разделител за издълбаване/ LT 141-150 |
| 2 |
|
IJTN0070 |
CV0014 |
Четири заострени дистанционери/ LT100 -150 |
| 3 |
|
IJTN0078 |
CV0012 |
Двойно заострен дистанционер/ LT100 -150 |
| 4 |
|
IJTN0077 |
CV0011 |
Дистанционна пружина LT100 -150 |
| 5 |
|
IJWT0618 |
PC0102 |
Външен накрайник LT 141 |
| 6 |
|
IJTN0095 |
CV0039 |
Четири точков коронен щит с изолатор/ LT 101-141 |
| 7 |
|
IJTN0089 |
CV0023 |
Дистанционер за контактно рязане/ LT 101-141 |
| 8 |
|
IJWT0697 |
PC0131 |
Външен накрайник LT 141-151 |
| 9 |
|
|
|
Съвет |
| 9.1 |
|
IJWV0617-11 |
PD0101-11 |
Накрайник Φ1.1mm/ LT 101-141 |
| 9.2 |
|
IJWV0617-14 |
PD0101-14 |
Накрайник Φ1.4mm/ LT 101-141 |
| 9.3 |
|
IJWV0617-17 |
PD0101-17 |
Накрайник Φ1.7mm/ LT 101-141 |
| 9.4 |
|
IJWV0617-19 |
PD0101-19 |
Накрайник Φ1.9mm/ LT 101-141 |
| 10 |
|
IJWG0617 |
PE0101 |
Дифузьор LT 101-141 |
| 11 |
|
IJWC0617 |
PR0101 |
Електродна плазма LT 101-141 |
| 12 |
|
IJAO0779 |
|
Airtube/ LT 141-151 |
| 13 |
|
IJTN0000 |
|
Фиксираща гайка |
| 14 |
|
IJTN0014 |
CV0008 |
Контактна режеща приставка/ LT100 -151 |
| 15 |
|
IJTN0015 |
CV0009 |
Приставка за рязане с дълъг контакт/ LT100 -151 |
| 16 |
|
|
|
Съвет |
| 16.1 |
|
IJWV0673-14 |
PD0117-14 |
Удължен връх Φ1.4mm/ LT 101-151 |
| 16.2 |
|
IJWV0673-17 |
PD0117-17 |
Удължен връх Φ1.7mm/ LT 101-151 |
| 16.3 |
|
IJWV0673-19 |
PD0117-19 |
Удължен връх Φ1.9mm/ LT 101-151 |
| 16.4 |
|
IJWV0677 |
PD0111 |
Удължен накрайник 50A/ LT 101-151 |
| 17 |
|
IJWG0619 |
PE0103 |
Дифузьор LT 151 |
| 18 |
|
IJWC0672 |
PR0116 |
Плазма с разширен електрод LT 101 |
| 19 |
|
IJWA0666 |
|
Глава на плазмена горелка LT 141 |
| 19а |
|
IJGU0697 |
EA0131 |
'О'пръстен Φ18.77x1.78m минисилиций |
| 19б |
|
IJWG9018 |
|
Frontin sulator/ LT 141-151 |
| 20 |
|
IJHW0046 |
|
Плазмена дръжка ръчна/серия A/червена |
| 21 |
|
IJIK0733 |
|
Защитна част/Плазма/Жълто |
| 22 |
|
IJIR0081 |
185.0031 |
Тригер |
| 23 |
|
IJIK0805 |
|
Съвместно/голямо/нов тип |
| 24 |
|
|
|
Монтаж на кабели |
| 24.1 |
|
IJWO00316071-00 |
|
Монтаж на кабел/ LT 141-151/16MQ/6M централен адаптер |
| 24.2 |
|
IJWO00316077-00 |
|
Монтаж на кабел/ LT 141-151/16MQ/6MATT.1/8G |
| 24.3 |
|
IJWO10316071-00 |
|
Монтаж на кабел/ LTM141 -151/16MQ/6Mcenter адаптер |
| 24.4 |
|
IJWO10316077-00 |
|
Монтаж на кабел/ LTM141 -151/16MQ/6MATT.1/8G |
| 24.5 |
|
IJWO0600 |
|
Кабелен монтаж LT 141-1516M централен адаптер |
| 25 |
|
IJDH6017 |
|
Гаечен ключ за плазма |
| 26 |
|
IJWA0618 |
|
Глава на плазмена горелка LTM141 |
| 26а |
|
IJHW0024 |
W0300144 |
Позиционна тръба от фибростъкло/ LT M |
| 27 |
|
|
|
Кабелен монтаж LT M |
| 27.1 |
|
IJAU5698 |
|
Свързващ адаптер 1/8G-1/4G |
| 27.2 |
|
IJAU5697 |
|
Свързващ адаптер 1/8G-3/8G |
| 27.3 |
|
IJAU5699 |
|
Свързващ адаптер 1/8G-M14×1 |
| 27.4 |
|
IJAU5690 |
|
Свързващ адаптер 1/8G-M16×1.5 |
| 28 IJAY0089 FY0023 Централен адаптер страна на фенерче Плазма 5 пина |
| 29 IJTN0088 CV0022 Приставка за кръгово рязане/ LT100 -151 |
LTM141 и CNC Контрол на височината на факела
Плазмената система CNC може да използва автоматичен контрол на височината на горелката, за да поддържа правилното разстояние на рязане.
Възможните системи включват:
Дъгово напрежение THC
След установяване на плазмената дъга, съвместим THC може да използва напрежението на дъгата като част от поддържането на програмираната височина на рязане.
Правилното напрежение зависи от:
HF и THC интеграция
Тъй като LTM141 използва HF запалване, конструкторът на машината трябва да следва изискванията на производителя на плазмения източник на захранване за заземяване и прокарване на кабела.
Не публикувайте универсални THC настройки за окабеляване или напрежение без проверени данни на системно ниво.
Височина на пробиване срещу височина на рязане
Механизираното плазмено рязане обикновено използва различни височини за пробиване и непрекъснато рязане.
Височина на пиърсинг
Разтопеният метал се изтласква нагоре, докато дъгата първоначално прониква през плочата.
Правилната височина на пробиване помага за намаляване на щетите от разтопен метал върху предните консумативи.
Височина на косене
След като пробиването приключи, горелката се придвижва до програмираната височина на рязане.
Неправилната височина на косене може да причини:
Използвайте проверени параметри от пълната плазмена система.
Колко дебело може да се реже LTM141 ?
Самата горелка не определя една универсална максимална дебелина на рязане.
Действителният капацитет на рязане зависи от:
Професионалните плазмени спецификации трябва да правят разлика между:
Препоръчителен капацитет на рязане
Дебелина на материала, която може да се обработва продуктивно с подходяща скорост и качество на ръба.
Максимален капацитет на рязане
По-дебел материал, който все още може да се реже при намалена скорост.
Капацитет на отказ
Максималната дебелина на материала, който може да бъде разделен, обикновено с по-ниско качество на ръба.
Конкретни стойности на дебелината на LTM141 следователно трябва да се публикуват само когато са подкрепени от тест за рязане на INWELT цялостна система.
Изградете INWELT LTM141 CNC диаграма за изрязване
Диаграмата за рязане на първа страна би била един от най-силните технически и GEO активи за тази страница.
Препоръчителните полета включват: Данни
| за параметри |
за публикуване |
| Материал |
Мека стомана / неръждаема стомана / алуминий |
| Дебелина |
Тествана дебелина |
| Текущ |
Действителен тестван ток |
| Код на съвета |
INWELT номер на част |
| Диаметър на върха |
мм |
| Въздушно налягане |
бар |
| Въздушен поток |
L/мин |
| Скорост на пътуване |
мм/мин |
| Височината на Пиърс |
мм |
| Пиърс Делей |
секунди |
| Височина на косене |
мм |
| Ширина на прореза |
мм |
| Резултат от изрязване |
Препоръчително / Максимално / Разрив |
Използвайте измерени INWELT данни, вместо да копирате конкурентни параметри на рязане.
Препоръчително подаване на въздух за LTM141
Текущата спецификация INWELT LTM141 използва сгъстен въздух.
Препоръчителните работни данни включват:
Процесен газ: сгъстен въздух
Налягане на газ: Прибл. 4,5–5,0 бара
Поток на газ: прибл. 220 л/мин
Препоръчителен последващ поток: Прибл. 140 секунди
Използвайте чист и сух въздух под налягане
Влагата, компресорното масло и частиците могат да повлияят отрицателно на:
Стабилност на дъгата
Живот на електрода
Живот на режещия връх
Нарязана консистенция
Използвайте подходящо филтриране и отделяне на влага.
Проверете налягането по време на газовия поток
Статичното налягане може да се различава от действителното работно налягане.
Филтри, регулатори, фитинги и дълги маркучи могат да причинят загуба на налягане.
Настройте подаването на въздух в съответствие с цялата работна процедура на системата за плазмено рязане.
Какви материали може да реже LTM141 ?
Когато е свързан към съвместима плазмена система, LTM141 може да обработва електропроводими материали, включително:
Мека стомана
Въглеродна стомана
Неръждаема стомана
Алуминий
Мед
Месинг
Поцинкована стомана
Действителната скорост на рязане, качеството на ръба и практическата дебелина зависят от цялата плазмена система.
Типични приложения за фенера LTM141 CNC
LTM141 е подходящ за приложения за автоматизирано плазмено рязане с по-висок ток, включително:
CNC маси за плазмено рязане
Автоматизирано рязане на профили
Производство на конструкционна стомана
Производство на тежки машини
Строителна техника
Селскостопанска техника
Изработка на камиони и ремаркета
Железопътни компоненти
Корабостроене
Системи за обработка на плочи
Индустриални производствени клетки
Производство на тежки метали
Окончателният избор на горелка винаги трябва да се основава на плазмения източник на захранване и машинния интерфейс, а не само на името на приложението.
LTM141 Поддръжка за CNC производство
Постоянното състояние на консумативите е от съществено значение при автоматизираното производство, тъй като износен компонент може да засегне всяка повтаряща се част.
Проверете електрода
Следете електрода за прекомерно износване.
Сменете го, преди силната ерозия да причини лошо стартиране или да повреди дюзата.
Проверете режещия връх
Проверете за:
Увеличен отвор на дюзата
Овален отвор
Щети от изгаряне
Силно замърсяване
Проверете дифузора
Поддържайте газовите канали чисти.
Сменете напукани или повредени от топлина компоненти.
Проверете въздушната тръба
Уверете се, че въздушната тръба е правилно монтирана и няма повреди.
Огледайте машината Глава на горелката
Проверете:
нишки
Уплътнителни повърхности
Състояние на О-пръстена
Топлинно увреждане
Изтичане на газ
Проверете кабела на фенера
Уверете се, че движението CNC не:
Нашият каталог:
 INWELT КАТАЛОГ НА ПЛАЗМЕНА ГОРЕЛКА.pdf
Често срещани LTM141 CNC проблеми с рязане
Трудно HF стартиране на дъгата
Проверете:
Състояние на електрода
Режещ връх
HF верига
Въздушно налягане
Работна връзка
Конектор за фенерче
Прекомерно скосяване
Проверете:
Тежка шлака
Проверете:
Скорост на рязане
Режещ ток
Дебелина на материала
Газов поток
Височина на косене
Кратък живот на консумативите
Възможните причини включват:
Замърсен въздух под налягане
Неправилна комбинация дюза/ток
Неправилна височина на пробиване
Прекален пиърсинг
Износен електрод
Несъответстващи размери на част
Проверете:
Монтаж на горелка
Височина на косене
CNC обратна реакция
Компенсация за пробив
Състояние на консуматив
Скорост на рязане
Не всеки проблем с размерите е причинен от плазмената горелка.
LTM141 Консумативи за дистрибуторски и следпродажбени доставки
Професионалната LTM141 програма за следпродажбено обслужване може да включва:
Стандартни накрайници за рязане
Удължени режещи върхове
Съвети за издълбаване
Стандартни електроди
Удължени електроди
Стандартни дифузори
Удължени дифузори
Въздушни тръби
Външни дюзи
Контактно режещи компоненти
Водачи за стойка
Машинни горелки
О-пръстени
Позициониращи тръби от фибростъкло
Машинни кабелни възли
Адаптери за съединители
Централни адаптери
Публикуването на точните INWELT номера на частите помага за намаляване на грешките при подмяна и улеснява повторното закупуване за дистрибуторите и производителите на CNC оборудване.
OEM LTM141 CNC Производство на плазмена горелка от INWELT
INWELT доставя горелки за плазмено рязане и резервни компоненти на професионални B2B клиенти, включително:
CNC производители на плазмени машини
Производители на плазмени източници на енергия
CNC системни интегратори
Марки оборудване за заваряване и рязане
Вносители
Дистрибутори
Търговци на едро
Индустриални доставчици
Компании за следпродажбени консумативи
Конфигурациите OEM и ODM могат да бъдат разработени според целевата плазмена система и машинния интерфейс.
OEM и опции за частни етикети
Персонализирането може да включва:
Брандиране на клиента
Продуктови етикети
Конфигурация на машинна горелка
6 m или 12 m кабели за фенерче
1/4G връзка
3/8G връзка
Връзка M14×1
Връзка M16×1.5
Централен адаптер
Кабелни възли
Комплекти консумативи
Опаковка със собствена марка
Техническа документация
Изисквания за баркод и кашон
За проекти OEM предоставете спецификацията на плазмения източник на захранване, контролера CNC , изискванията за съединителя, монтажните размери и очакваното количество за закупуване.
Защо Източник LTM141 Машинни факли от INWELT ?
Платформата LTM141 съчетава пълни конфигурации на машинни горелки с подробни консумативи и система за свързване.
Текущото продуктово семейство включва:
Множество 6 m конфигурации на машина-горелка
Множество 12-метрови конфигурации на машина-горелка
Стандартни накрайници Ø1.1 / Ø1.4 / Ø1.7 / Ø1.9 mm
Удължени режещи върхове
Стандартен електрод
Удължен електрод
Дифузори
Въздушна тръба
Външни дюзи
Аксесоари за контактно рязане
Аксесоари за дълбаене
Специална глава за машинен фенер
Позиционираща тръба от фибростъкло
Машинни кабелни възли
Адаптери с множество резби
5-пинов централен адаптер
За професионалните купувачи снабдяването с горелката и резервните компоненти чрез един доставчик може да опрости закупуването, инвентара и следпродажбената поддръжка.
Често задавани въпроси относно плазмената горелка LTM141 CNC
Какъв ампераж е INWELT LTM141 ?
LTM141 е оценен на 140A според текущата техническа спецификация INWELT .
Какъв е работен цикъл LTM141 ?
Текущата спецификация изброява 60%.
LTM141 ръчен или машинен фенер ли е?
LTM141 е CNC / механизирана машинна горелка.
Свързаният LT 141 е ръчна ръчна версия.
LTM141 използва ли HF запалване?
да
LTM141 използва стартиране на високочестотна дъга.
Какъв газ използва LTM141 ?
Текущата конфигурация използва сгъстен въздух.
Какво въздушно налягане изисква LTM141 ?
Приблизително 4,5–5,0 бара.
Какъв въздушен поток изисква LTM141 ?
Текущата спецификация INWELT изброява приблизително 220 L/min.
Какво време след изтичане се препоръчва?
Приблизително 140 секунди според текущата спецификация INWELT .
Какви дължини на кабелите са налични?
Текущото продуктово семейство включва:
Какви опции за конектори са налични?
Текущите конфигурации включват:
1/4G
3/8G
M14×1
M16×1,5
Централен адаптер
Какви размери на режещите върхове са налични?
Настоящото семейство консумативи включва:
Ø1,1 мм
Ø1,4 мм
Ø1,7 мм
Ø1,9 мм
Предлагат се и удължени накрайници Ø1.4, Ø1.7 и Ø1.9 mm.
Кой накрайник трябва да се използва при 140A?
По-широкото семейство консумативи тип A141 обикновено свързва Ø1,9 mm с горния диапазон на тока.
INWELT трябва да потвърди собственото си потвърдено съпоставяне на силата на тока към дюзата, преди да публикува тази връзка като достоверна.
Кой електрод използва LTM141 ?
Стандартният електрод е:
IJWC0617 / PR0101
Удълженият електрод е:
IJWC0672 / PR0116
Каква глава на машинна горелка използва LTM141 ?
Текущата глава на машината INWELT е:
IJWA0618
Каква позиционираща тръба използва LTM141 ?
Текущото продуктово семейство изброява:
IJHW0024 / W0300144 – Позиционираща тръба от фибростъкло
Може ли LTM141 да се използва с всеки 140A CNC плазмен нож?
не
Стартовата система HF , конекторът, веригата на пилотната дъга, контролният интерфейс и архитектурата на източника на захранване също трябва да съвпадат.
LTM141 поддържа ли контрол на височината на горелката?
Може да се интегрира в CNC системи с помощта на съвместимо THC оборудване.
Точната конфигурация на THC зависи от плазмения източник на захранване и CNC контролера.
Може ли LTM141 да реже неръждаема стомана?
Да, когато се използва със съвместим плазмен източник на енергия и подходящи параметри на рязане.
Може ли LTM141 да реже алуминий?
да
Алуминият е електропроводим и може да се нарязва плазмено с помощта на подходяща плазмена система.
Колко дебел може да реже LTM141 ?
Няма универсална дебелина, която да се определя само от горелката.
Използвайте проверени препоръчителни, максимални и прекъсващи данни от цялата система за плазмено рязане.
Може ли LTM141 да се използва за издълбаване?
Свързаната фамилия консумативи включва компоненти за дълбаене.
Плазменият източник на енергия и автоматизираният процес трябва също да поддържат издълбаване.
Каква е разликата между LTM141 и LT 141?
LTM141 е конфигурацията на машината/ CNC .
LT 141 е ръчна/ръчна конфигурация.
INWELT предлага ли OEM LTM141 машинни фенери?
да
OEM/ODM , конфигурации с частен етикет, конектор, кабел и комплект консумативи са налични за квалифицирани производители CNC оборудване, системни интегратори, дистрибутори и вносители.
Поискайте оферта за INWELT LTM141 CNC горелка за плазмено рязане
За по-бързо потвърждение на съвместимостта предоставете:
Производител и модел на плазмен източник на захранване
Номинален изходен ток
Съществуващ модел фенерче
HF метод за стартиране
CNC контролер
Снимки на главния конектор
Връзка пилотна дъга
Необходима дължина на проводника на горелката
Необходими монтажни размери
Изискване за рязане или издълбаване
Изисквания към консумативите
Очаквано количество за закупуване
INWELT или частна търговска марка
След това INWELT може да потвърди подходящата LTM141 машинна горелка, конектор, кабел и конфигурация на консумативи за вашата CNC система за плазмено рязане.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių