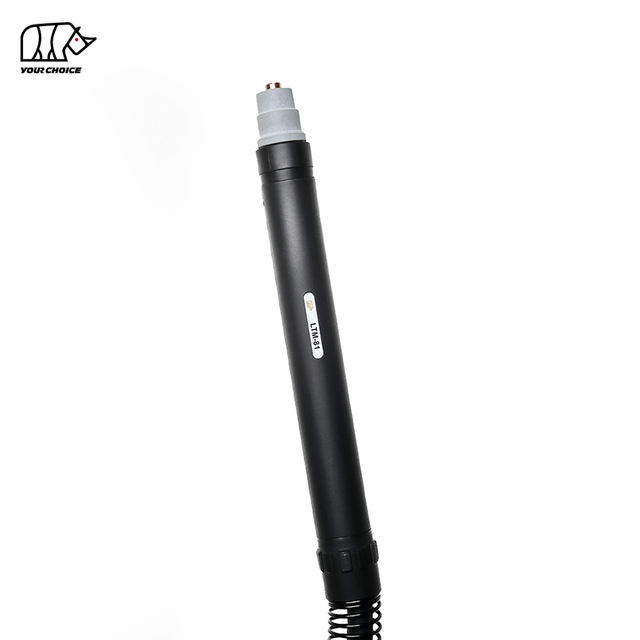
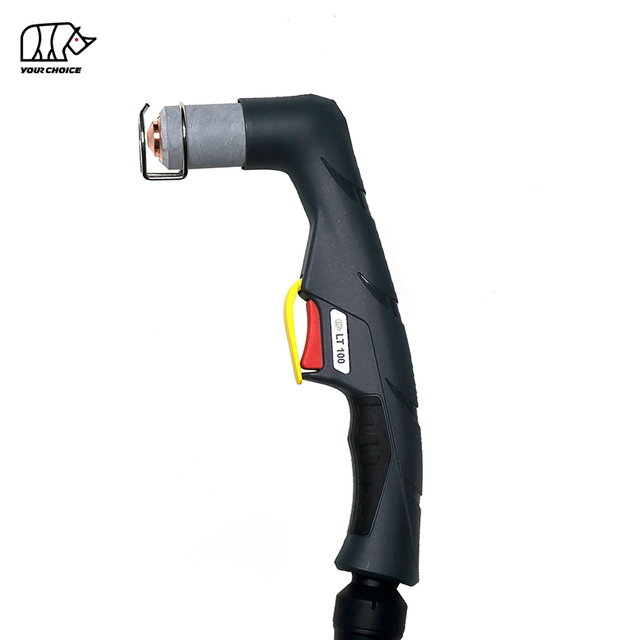
140A HF Obor pemotong plasma CNC untuk Pemotongan Berjentera
INWELT LTM141 ialah CNC penyejuk udara CNC obor pemotong plasma berjentera yang direka untuk meja pemotong automatik arus tinggi, sistem pemotongan profil dan mesin pemotong plasma industri.
LTM141 dinilai pada 140A dengan kitaran tugas 60% dan menggunakan sistem permulaan arka frekuensi tinggi ( HF ).
Konfigurasi teknikal INWELT semasa termasuk:
Arus berkadar 140A
60% kitaran tugas
Operasi udara termampat
HF arka bermula
lebih kurang Tekanan operasi 4.5–5.0 bar
lebih kurang 220 L/min aliran udara
lebih kurang 140 saat disyorkan pasca aliran
Plumbum obor standard 6 m
12 m konfigurasi tersedia
CNC / operasi berjentera
Pelbagai pilihan sambungan belakang tersedia, termasuk:
1/4G
3/8G
M14×1
M16×1.5
Penyesuai pusat
LTM141 hendaklah diletakkan secara khusus sebagai mesin/ CNC obor pemotong plasma , berasingan daripada LT 141 obor plasma pegang tangan.
INWELT LTM141
| Spesifikasi Spesifikasi Teknikal |
INWELT LTM141 |
| Jenis Produk |
CNC / Berjentera Obor pemotong plasma |
| Model |
LTM141 |
| Jenama |
INWELT |
| Dinilai Semasa |
140 A |
| Kitaran Tugas |
60% |
| Menyejukkan |
Udara |
| Proses Gas |
Udara Mampat |
| Bermula Arka |
HF |
| Tekanan Gas |
lebih kurang 4.5–5.0 bar |
| Aliran Gas |
lebih kurang 220 L/min |
| Disyorkan Pasca Aliran |
lebih kurang 140 saat |
| Panjang Plumbum Standard |
6 m |
| Panjang Plumbum Pilihan |
12 m |
| Operasi |
CNC / Berjentera |
| Pilihan Penyambung |
1/4G / 3/8G / M14×1 / M16×1.5 / Penyesuai pusat |
| Keluarga Tip Standard |
Ø1.1 / Ø1.4 / Ø1.7 / Ø1.9 mm |
| Petua Lanjutan |
Tersedia |
| Bahan Habis Gouging |
Tersedia |
| OEM / ODM |
Tersedia |
| Label Peribadi |
Tersedia |
Sebelum membuat pesanan, sahkan sumber kuasa plasma, arus undian, seni bina permulaan HF , litar arka pandu, penyambung belakang, antara muka kawalan dan keperluan sistem CNC .
LTM141 lwn. LT 141: Obor Mesin lwn. Obor Tangan
LTM141 dan LT 141 tergolong dalam keluarga obor plasma yang lebih luas yang sama tetapi harus dianggap sebagai dua produk obor lengkap yang berasingan.
| Ciri |
LTM141 |
LT 141 |
| Operasi |
CNC / Berjentera |
Manual / pegang tangan |
| Geometri Obor |
Obor mesin lurus |
Obor tangan bersudut |
| Mulakan Kawalan |
Mesin dikawal |
Pencetus operator |
| Melekap |
Pemegang CNC tetap |
pegang tangan |
| Ketinggian Obor |
CNC / THC dikawal |
Pengendali dikawal |
| Permohonan Utama |
Pemotongan automatik |
Pemotongan manual |
Sesetengah bahan guna habis boleh tergolong dalam LT 141 keluarga boleh guna yang sama.
Walau bagaimanapun, kepala obor mesin, kepala obor tangan, pemegang, tiub kedudukan dan pemasangan kabel tidak boleh dianggap secara automatik sebagai boleh ditukar ganti.
Untuk pautan tapak web dalaman, gunakan sauh deskriptif seperti:
LTM141 Obor pemotong plasma CNC
dan
LT 141 Obor pemotong plasma manual
daripada mempersembahkan kedua-duanya hanya sebagai LT 141.
Mengapa Menggunakan Obor Mesin 140A Khusus untuk CNC Pemotongan Plasma?
Sistem plasma 140A CNC memerlukan obor yang direka untuk pemasangan yang stabil, geometri pemotongan boleh berulang dan operasi arus tinggi.
Geometri Obor Mesin Lurus
Konfigurasi mesin LTM141 boleh dipasang pada CNC paksi Z atau pemegang obor tetap.
Pemasangan yang betul membantu mengekalkan:
Serenjang obor
Kedudukan tebuk yang boleh diulang
Ketinggian pemotongan yang konsisten
Lebar kerf yang stabil
Dimensi bahagian boleh berulang
Arah pemotongan yang boleh diramalkan
Pemotongan Terkawal Mesin
Tidak seperti obor pegang tangan, LTM141 dikawal melalui sumber kuasa plasma dan sistem CNC .
Kitaran pemotongan biasa termasuk:
Kedudukan obor
Pengesanan ketinggian awal
Permulaan plasma
Menindik
Pergerakan memotong
Pelarasan ketinggian obor
Hentian arka
Platform Memotong 140A
LTM141 menyediakan platform mekanis semasa yang lebih tinggi untuk aplikasi pemotongan industri.
Arus operasi sebenar hendaklah dipilih mengikut bahan, ketebalan, bahan habis pakai dan carta potong yang disahkan bagi sistem plasma lengkap.
Cara Sistem Pemotong Plasma LTM141 HF Berfungsi
LTM141 beroperasi sebagai sebahagian daripada sistem pemotongan plasma berjentera lengkap yang terdiri daripada:
Udara termampat memasuki obor dan mengalir melalui kepala obor, tiub udara, peresap, elektrod dan muncung pemotong.
Tenaga elektrik mengionkan gas dan menghasilkan arka plasma suhu tinggi.
Muncung menyempitkan aliran plasma ke dalam pancutan pekat yang mencairkan bahan pengalir elektrik manakala gas berkelajuan tinggi mengeluarkan logam cair dari kerf.
Cara Permulaan Arka HF Berfungsi pada LTM141
LTM141 menggunakan sistem permulaan arka frekuensi tinggi.
Pencucuhan HF menggunakan isyarat elektrik frekuensi tinggi untuk membantu mewujudkan arka plasma awal.
Oleh itu, sumber kuasa plasma mesti menyokong seni bina obor HF yang serasi.
HF , bukan HF dan obor plasma yang melakar belakang tidak boleh dianggap boleh ditukar ganti semata-mata kerana ia mempunyai penilaian semasa yang serupa.
HF Pertimbangan Pemasangan untuk Sistem CNC
Oleh kerana permulaan HF menjana tenaga elektrik frekuensi tinggi, pemasangan CNC hendaklah mengikut saranan pengeluar sumber kuasa plasma untuk:
Jangan menganggap bahawa setiap pengawal CNC boleh disambungkan terus ke sistem plasma HF tanpa mengambil kira seni bina elektrik yang lengkap.
LTM141 Konfigurasi Obor Mesin Lengkap
Keluarga produk semasa INWELT termasuk beberapa pemasangan obor mesin 6 m dan 12 m LTM141 .
6 m Konfigurasi
| INWELT |
Konfigurasi Kod |
| IJWU0614 |
LTM141 / 6 m / 1/4G |
| IJWU0616 |
LTM141 / 6 m / 3/8G |
| IJWU0619 |
LTM141 / 6 m / M14×1 |
| IJWU0606 |
LTM141 / 6 m / M16×1.5 |
| IJWU0608 |
LTM141 / 6 m / Penyesuai pusat |
12 m Konfigurasi
| INWELT |
Konfigurasi Kod |
| IJWU0612 |
LTM141 / 12 m / 1/4G |
| IJWU0615 |
LTM141 / 12 m / 3/8G |
| IJWU0610 |
LTM141 / 12 m / M14×1 |
| IJWU0609 |
LTM141 / 12 m / M16×1.5 |
| IJWU0602 |
LTM141 / 12 m / Penyesuai pusat |
Konfigurasi obor lengkap ini harus ditunjukkan dengan jelas kerana jenis sambungan dan panjang plumbum adalah kriteria pembelian penting untuk penggantian dan obor OEM CNC .
LTM141 Mesin Kepala obor
Kepala obor mesin INWELT khusus ialah:
INWELT Kod: IJWA0618
Penerangan:
LTM141 Mesin Plasma Kepala obor
Komponen khusus mesin ini hendaklah menjadi salah satu alat ganti utama yang ditunjukkan pada halaman LTM141 .
Kepala obor manual LT 141 hendaklah dialihkan ke halaman produk pegang tangan LT 141 atau dilabel dengan jelas sebagai komponen obor manual yang berkaitan.
LTM141 Tiub Penentududukan Gentian Kaca
Sistem obor mesin termasuk:
INWELT Kod: IJHW0024
Rujukan: W0300144
Penerangan:
Tiub Penentududukan Gentian Kaca / LT M
Tiub penentududukan ini membentuk sebahagian daripada badan obor mesin lurus dan berkaitan dengan pelekap CNC .
Bagi pengeluar peralatan dan penyepadu sistem, tiub penentududukan hendaklah ditunjukkan bersama dengan kepala obor mesin dan dimensi pelekap.
Tambah LTM141 Lukisan Dimensi Obor Mesin
Obor mesin CNC harus menyediakan dimensi pemasangan fizikal.
INWELT harus menambah lukisan teknikal yang menunjukkan:
Diameter badan obor
Panjang obor keseluruhan
Bahagian pengapit yang boleh digunakan
Jarak muncung ke pengapit
Kedudukan keluar kabel
Kelegaan pemasangan minimum
Jangan tiru dimensi pesaing.
Ukur pengeluaran sebenar LTM141 dan terbitkan data dimensi pihak pertama.
Jenis maklumat teknikal ini amat berguna untuk:
LTM141 Petua Pemotongan Standard mengikut Julat Semasa
Platform boleh guna LT 141/ LTM141 yang lebih luas termasuk beberapa diameter hujung pemotong standard.
Kod INWELT semasa termasuk:
Ø1.1 mm Petua Memotong
INWELT Kod: IJWV0617-11
Rujukan: PD0101-11
Ø1.4 mm Petua Memotong
INWELT Kod: IJWV0617-14
Rujukan: PD0101-14
Ø1.7 mm Petua Memotong
INWELT Kod: IJWV0617-17
Rujukan: PD0101-17
Ø1.9 mm Petua Memotong
INWELT Kod: IJWV0617-19
Rujukan: PD0101-19
Sistem obor jenis A141 yang setanding biasanya menggunakan diameter muncung yang berbeza untuk julat arus yang berbeza.
INWELT harus mengesahkan pemetaan amperage-to-nozelnya sendiri sebelum menerbitkan perhubungan semasa sebagai berwibawa.
Petua Memotong Mana Yang Perlu Digunakan pada 140A?
Keluarga boleh guna LT 141/ LTM141 termasuk petua pemotongan Ø1.1, Ø1.4, Ø1.7 dan Ø1.9 mm.
Sistem industri A141 biasanya menggunakan muncung standard terbesar dalam kumpulan ini berhampiran julat operasi 140A atas.
Walau bagaimanapun, INWELT harus mendasarkan spesifikasi akhir pada data kejuruteraan dan ujian pemotongannya sendiri.
Jadual boleh guna akhir terkuat akan mengandungi:
| INWELT |
Diameter Petua Kod |
Semasa Disahkan |
Elektrod |
Penyebar |
Proses |
| IJWV0617-11 |
Ø1.1 mm |
Sahkan |
Bahagian Padanan |
Bahagian Padanan |
Pemotongan Standard |
| IJWV0617-14 |
Ø1.4 mm |
Sahkan |
Bahagian Padanan |
Bahagian Padanan |
Pemotongan Standard |
| IJWV0617-17 |
Ø1.7 mm |
Sahkan |
Bahagian Padanan |
Bahagian Padanan |
Pemotongan Standard |
| IJWV0617-19 |
Ø1.9 mm |
Sahkan |
Bahagian Padanan |
Bahagian Padanan |
Pemotongan Standard |
Setelah disahkan, gunakan pemetaan yang sama secara konsisten merentas:
halaman produk
Katalog teknikal
sistem ERP
Senarai alat ganti
Pembungkusan
Dokumentasi pengedar
LTM141 Petua Memotong Lanjutan
Keluarga produk termasuk beberapa petua pemotongan lanjutan.
Ø1.4 mm Petua Lanjutan
INWELT Kod: IJWV0673-14
Rujukan: PD0117-14
Ø1.7 mm Petua Lanjutan
INWELT Kod: IJWV0673-17
Rujukan: PD0117-17
Ø1.9 mm Petua Lanjutan
INWELT Kod: IJWV0673-19
Rujukan: PD0117-19
Keluarga yang lebih luas juga mengandungi:
IJWV0677 / PD0111 – Petua Lanjutan / 50A
Bahan habis pakai lanjutan menyediakan capaian tambahan di mana petua panjang standard tidak dapat mengakses lokasi pemotongan dengan mudah.
Untuk aplikasi CNC , menukar panjang hujung juga mengubah geometri hadapan obor.
Oleh itu, ketinggian pemotongan dan timbunan boleh habis yang lengkap hendaklah disahkan sebelum menggunakan bahan habis pakai lanjutan.
LTM141 Elektrod Plasma Standard
Elektrod standard ialah:
INWELT Kod: IJWC0617
Rujukan: PR0101
Elektrod memindahkan tenaga elektrik melalui obor dan secara beransur-ansur haus semasa pemotongan plasma.
Gantikan elektrod sebelum hakisan berlebihan menyebabkan:
Arka yang sukar dimulakan
Arka plasma tidak stabil
Haus muncung dipercepatkan
Pemotongan tidak konsisten
Gagal bermula
Untuk pengeluaran automatik, haus elektrod harus dipantau dengan kerap kerana tindikan berulang boleh memendekkan hayat penggunaan.
LTM141 Elektrod Lanjutan
Keluarga semasa termasuk:
INWELT Kod: IJWC0672
Rujukan: PR0116
Ini ialah konfigurasi elektrod lanjutan yang digunakan dengan bahan habis guna lanjutan yang sepadan.
Halaman langsung semasa melabelkan komponen ini sebagai 'Plasma LT 101,' yang harus diperbetulkan jika bahagian tersebut dikongsi secara rasmi dengan keluarga LT 101–151.
Gunakan perihalan keluarga produk yang sepadan dengan data ERP/BOM sebenar.
LTM141 Penyebar Standard
Penyebar standard semasa ialah:
INWELT Kod: IJWG0617
Rujukan: PE0101
Peresap mengawal pengedaran gas proses di sekeliling elektrod dan hujung pemotong.
Aliran gas yang stabil membantu mengekalkan:
Gantikan peresap jika ia menjadi retak, herot, terbakar atau tercemar teruk.
Sahkan Penyebar Lanjutan Sebelum Menerbitkan
Senarai halaman langsung semasa:
IJWG0619 / PE0103
tetapi menggambarkannya sebagai:
Penyebar LT 151
Oleh kerana keluarga boleh guna yang lebih luas yang sama mengandungi LT 101–151 bahagian, sahkan sama ada penyebar ini diluluskan secara rasmi untuk LTM141 konfigurasi boleh guna lanjutan.
Setelah disahkan, terbitkannya sebagai:
INWELT Kod → Rujukan → Komponen → Model Obor Serasi → Proses
dan bukannya menggunakan penerangan model tunggal yang samar-samar.
LTM141 Tiub Udara
Keluarga produk semasa termasuk:
INWELT Kod: IJAO0779
Penerangan:
Tiub Udara / LT 141–151
Tiub udara membantu mengarahkan gas melalui hujung hadapan obor.
Pastikan komponen bersih dan dipasang dengan betul.
Tiub udara yang rosak atau kedudukan yang tidak betul boleh mengganggu aliran gas dan menjejaskan kestabilan plasma secara negatif.
LTM141 Muncung Luar dan Komponen Penahan
Keluarga produk semasa termasuk:
IJWT0618 / PC0102 – Muncung Luar / LT 141
dan
IJWT0697 / PC0131 – Muncung Luar / LT 141–151
Muncung luar yang betul harus sepadan dengan proses pemotongan atau pemotongan sentuhan yang dipilih.
Gantikan komponen bahagian hadapan jika ia menunjukkan:
retak
Kerosakan terbakar
Kerosakan benang
Pencemaran berat
Ubah bentuk yang ketara
LTM141 Aksesori Stand-Off, Memotong Kenalan dan Mencungkil
Keluarga LT 141/ LTM141 yang lebih luas mengandungi beberapa aksesori kedudukan bahagian hadapan.
Bahagian semasa termasuk:
IJTN0079 / CV0013 – Gouging Spacer
IJTN0070 / CV0014 – Pengatur Jarak Empat Mata
IJTN0078 / CV0012 – Pengatur Jarak Dua Titik
IJTN0077 / CV0011 – Spring Spacer
IJTN0095 / CV0039 – Perisai Mahkota Empat Mata dengan Penebat
IJTN0089 / CV0023 – Pengatur Jarak Pemotong Kenalan
Pemotongan Stand-Off
Aksesori stand-off membantu mengekalkan jarak muncung ke tempat kerja terkawal.
Pemotongan Kenalan
Komponen pemotong kenalan menggunakan geometri bahagian hadapan yang berbeza.
Gouging
Gouging mengeluarkan bahan tanpa memotong sepenuhnya bahan kerja.
Gunakan tindanan bahagian hadapan yang betul untuk setiap proses dan bukannya mencampurkan bahagian pemotongan, sentuhan dan mencungkil.
LTM141 Mencungkil Plasma
Platform boleh guna jenis A141 yang lebih luas termasuk proses mencungkil khusus.
Gouging boleh digunakan untuk:
Penyingkiran kimpalan
Penyingkiran kecacatan
Mencungkil belakang
Persediaan bersama
Kerja pembaikan
Untuk halaman CNC /machine-torch, promosikan gouging hanya apabila:
Sumber kuasa plasma menyokong gouging
Bahan habis mencungkil yang betul dipasang
Sistem automatik menyokong pergerakan obor yang diperlukan
Jangan gunakan hujung pemotong biasa sebagai hujung mencungkil melainkan konfigurasi itu diluluskan secara khusus.
LTM141 Pemasangan Kabel Mesin
Sistem obor mesin LTM141 semasa termasuk pemasangan kabel mesin 6 m khusus.
Kabel Mesin Penyesuai Pusat
INWELT Kod: IJWO10316071-00
Penerangan:
LTM141 –151 / 16 mm² / 6 m / Penyesuai pusat
Kabel Mesin Berulir
INWELT Kod: IJWO10316077-00
Penerangan:
LTM141 –151 / 16 mm² / 6 m / Sambungan Berulir
Kabel mesin ini harus kekal dalam jadual alat ganti LTM141 utama.
Kabel manual LT 141 hendaklah dialihkan ke LT 141 halaman produk pegang tangan atau dilabel dengan jelas sebagai bahagian obor manual yang berkaitan.
LTM141 Pilihan Penyesuai Penyambung
Sistem obor mesin LT M termasuk beberapa penyesuai.
1/8G hingga 1/4G
INWELT Kod: IJAU5698
1/8G hingga 3/8G
INWELT Kod: IJAU5697
1/8G hingga M14×1
INWELT Kod: IJAU5699
1/8G hingga M16×1.5
INWELT Kod: IJAU5690
Pilihan penyesuai ini membantu menyokong antara muka sumber kuasa plasma yang berbeza.
Benang yang sepadan sahaja tidak mengesahkan keserasian obor penuh.
LTM141 5-Pin Penyesuai pusat
Keluarga produk juga termasuk:
INWELT Kod: IJAY0089
Rujukan: FY0023
Penerangan:
Bahagian Obor Plasma 5 Pin Penyesuai pusat
Sebelum pemasangan, sahkan:
Fungsi pin
Litar pandu-arka
Isyarat mula
Litar keselamatan
Antara muka gas/semasa
Kesesuaian mekanikal sahaja tidak mencukupi.
Cara Menyemak LTM141 CNC Keserasian Pemotong Plasma
Jangan pilih LTM141 sahaja kerana pemotong plasma dinilai pada 140A.
Beberapa syarat mesti sepadan.
Sahkan HF Bermula
Sumber kuasa plasma mesti menyokong obor HF .
Sahkan Nilai Semasa
LTM141 dinilai pada 140A.
Kendalikan obor dan bahan habis pakai dalam had yang disahkan.
Sahkan Penyambung Belakang
Konfigurasi yang tersedia termasuk:
1/4G
3/8G
M14×1
M16×1.5
Penyesuai pusat
Sahkan Litar Pilot-Arc
Sambungan arka pandu mesti sepadan dengan sumber kuasa plasma.
Sahkan CNC Antara Muka Mula
Semak bagaimana sistem plasma mengendalikan:
Sediakan Maklumat Mesin Sebelum Memesan
Untuk projek penggantian atau OEM , sediakan:
Pengilang sumber kuasa plasma
Model mesin
Arus keluaran berkadar
Model obor sedia ada
Gambar penyambung utama
Gambar penyambung pilot-arka
CNC pengawal
Panjang plumbum yang diperlukan
Dimensi pemasangan yang diperlukan
Ini lebih dipercayai daripada menerbitkan senarai universal jenama mesin yang serasi.

Butiran Alat Ganti:
Obor Mesin
| Kod |
Ruj. |
Penerangan |
Kod |
Ruj. |
Penerangan |
| IJWU0614 |
Obor atuo pemotong plasma LTM141 /6m 1/4G |
IJWU0612 |
|
Obor atuo pemotong plasma LTM141 /12m 1/4G |
| IJWU0616 |
Obor atuo pemotong plasma LTM141 /6m 3/8G |
IJWU0615 |
|
Obor atuo pemotong plasma LTM141 /12m 3/8G |
| IJWU0619 |
PA0103 |
Obor atuo pemotong plasma LTM141 /6m M14×1 |
IJWU0610 |
PA0104 |
Obor atuo pemotong plasma LTM141 /12m M14×1 |
| IJWU0606 |
PA0145 |
Obor atuo pemotong plasma LTM141 /6m M16×1.5 |
IJWU0602 |
PA0146 |
Obor atuo pemotong plasma LTM141 /12m penyesuai pusat |
| IJWU0608 |
Obor atuo pemotong plasma LTM141 /6m penyesuai pusat |
IJWU0609 |
|
Obor atuo pemotong plasma LTM141 /12m M16×1.5 |
|
| kedudukan |
|
Kod |
Ruj. |
Penerangan |
| 1 |
|
IJTN0079 |
CV0013 |
Mencungkil spacer/ LT 141-150 |
| 2 |
|
IJTN0070 |
CV0014 |
Pengatur jarak empat mata/ LT100 -150 |
| 3 |
|
IJTN0078 |
CV0012 |
Pengatur jarak dua mata/ LT100 -150 |
| 4 |
|
IJTN0077 |
CV0011 |
Spring pengatur jarak LT100 -150 |
| 5 |
|
IJWT0618 |
PC0102 |
Muncung luar LT 141 |
| 6 |
|
IJTN0095 |
CV0039 |
Perisai mahkota empat mata dengan penebat/ LT 101-141 |
| 7 |
|
IJTN0089 |
CV0023 |
Spacer untuk pemotongan kenalan/ LT 101-141 |
| 8 |
|
IJWT0697 |
PC0131 |
Muncung luar LT 141-151 |
| 9 |
|
|
|
Petua |
| 9.1 |
|
IJWV0617-11 |
PD0101-11 |
Petua Φ1.1mm/ LT 101-141 |
| 9.2 |
|
IJWV0617-14 |
PD0101-14 |
Petua Φ1.4mm/ LT 101-141 |
| 9.3 |
|
IJWV0617-17 |
PD0101-17 |
Petua Φ1.7mm/ LT 101-141 |
| 9.4 |
|
IJWV0617-19 |
PD0101-19 |
Petua Φ1.9mm/ LT 101-141 |
| 10 |
|
IJWG0617 |
PE0101 |
Penyebar LT 101-141 |
| 11 |
|
IJWC0617 |
PR0101 |
Plasma Elektrod LT 101-141 |
| 12 |
|
IJAO0779 |
|
Tiub Udara/ LT 141-151 |
| 13 |
|
IJTN0000 |
|
Nat pengunci |
| 14 |
|
IJTN0014 |
CV0008 |
Lampiran pemotong kenalan/ LT100 -151 |
| 15 |
|
IJTN0015 |
CV0009 |
Lampiran pemotong sesentuh panjang/ LT100 -151 |
| 16 |
|
|
|
Petua |
| 16.1 |
|
IJWV0673-14 |
PD0117-14 |
Petua lanjutan Φ1.4mm/ LT 101-151 |
| 16.2 |
|
IJWV0673-17 |
PD0117-17 |
Petua lanjutan Φ1.7mm/ LT 101-151 |
| 16.3 |
|
IJWV0673-19 |
PD0117-19 |
Petua lanjutan Φ1.9mm/ LT 101-151 |
| 16.4 |
|
IJWV0677 |
PD0111 |
Petua lanjutan 50A/ LT 101-151 |
| 17 |
|
IJWG0619 |
PE0103 |
Penyebar LT 151 |
| 18 |
|
IJWC0672 |
PR0116 |
Plasma elektrod lanjutan LT 101 |
| 19 |
|
IJWA0666 |
|
Kepala obor plasma LT 141 |
| 19a |
|
IJGU0697 |
EA0131 |
'O'cincin minsilikon Φ18.77x1.78m |
| 19b |
|
IJWG9018 |
|
Sulator hadapan/ LT 141-151 |
| 20 |
|
IJHW0046 |
|
Manual pemegang plasma/Seri/Merah |
| 21 |
|
IJIK0733 |
|
Bahagian perlindungan/Plasma/Kuning |
| 22 |
|
IJIR0081 |
185.0031 |
Pencetus |
| 23 |
|
IJIK0805 |
|
Bersama/besar/jenis baharu |
| 24 |
|
|
|
Pemasangan kabel |
| 24.1 |
|
IJWO00316071-00 |
|
Pemasangan kabel/ LT penyesuai tengah 141-151/16MQ/6M |
| 24.2 |
|
IJWO00316077-00 |
|
Pemasangan kabel/ LT 141-151/16MQ/6MATT.1/8G |
| 24.3 |
|
IJWO10316071-00 |
|
Pemasangan kabel/ LTM141 -151/16MQ/6Mcenter adapter |
| 24.4 |
|
IJWO10316077-00 |
|
Pemasangan kabel/ LTM141 -151/16MQ/6MATT.1/8G |
| 24.5 |
|
IJWO0600 |
|
Pemasangan kabel LT 141-1516M penyesuai pusat |
| 25 |
|
IJDH6017 |
|
Spanar untuk Plasma |
| 26 |
|
IJWA0618 |
|
Kepala obor plasma LTM141 |
| 26a |
|
IJHW0024 |
W0300144 |
Tiub kedudukan kaca gentian/ LT M |
| 27 |
|
|
|
Pemasangan kabel LT M |
| 27.1 |
|
IJAU5698 |
|
Penyesuai penyambung 1/8G-1/4G |
| 27.2 |
|
IJAU5697 |
|
Penyesuai penyambung 1/8G-3/8G |
| 27.3 |
|
IJAU5699 |
|
Penyesuai penyambung 1/8G-M14×1 |
| 27.4 |
|
IJAU5690 |
|
Penyesuai penyambung 1/8G-M16×1.5 |
| 28 IJAY0089 FY0023 Sebelah obor penyesuai tengah Plasma 5pin |
| 29 IJTN0088 CV0022 Lampiran pemotongan bulatan/ LT100 -151 |
LTM141 dan CNC Kawalan Ketinggian Obor
Sistem plasma CNC boleh menggunakan kawalan ketinggian obor automatik untuk mengekalkan jarak pemotongan yang betul.
Sistem yang mungkin termasuk:
THC voltan arka
Penderiaan kepala terapung
Penderiaan ketinggian awal mekanikal
Sistem kawalan ketinggian lain yang serasi
Arka-Voltan THC
Selepas arka plasma ditubuhkan, THC yang serasi boleh menggunakan voltan arka sebagai sebahagian daripada mengekalkan ketinggian pemotongan yang diprogramkan.
Voltan yang betul bergantung pada:
Sumber kuasa plasma
semasa
bahan
Ketebalan plat
Bahan habis pakai
Kelajuan pemotongan
HF dan Penyepaduan THC
Oleh kerana LTM141 menggunakan pencucuhan HF , pembina mesin harus mengikut keperluan pembumian dan penghalaan kabel pengilang sumber kuasa plasma.
Jangan terbitkan tetapan pendawaian atau voltan THC universal tanpa data peringkat sistem yang disahkan.
Ketinggian Menusuk lwn Ketinggian Memotong
Pemotongan plasma berjentera biasanya menggunakan ketinggian yang berbeza untuk menindik dan pemotongan berterusan.
Tinggi Menusuk
Logam cair dikeluarkan ke atas manakala arka pada mulanya menembusi plat.
Ketinggian tusukan yang betul membantu mengurangkan kerosakan logam lebur pada bahan guna habis hadapan.
Ketinggian Memotong
Selepas tusukan selesai, obor bergerak ke ketinggian pemotongan yang diprogramkan.
Ketinggian pemotongan yang salah boleh menyebabkan:
Gunakan parameter yang disahkan daripada sistem plasma lengkap.
Sejauh manakah Tebal LTM141 Boleh Dipotong?
Obor itu sendiri tidak menentukan satu ketebalan pemotongan maksimum sejagat.
Kapasiti pemotongan sebenar bergantung kepada:
Spesifikasi plasma profesional harus membezakan antara:
Kapasiti Pemotongan yang Disyorkan
Ketebalan bahan yang boleh diproses secara produktif dengan kelajuan dan kualiti tepi yang sesuai.
Kapasiti Pemotongan Maksimum
Bahan lebih tebal yang masih boleh dipotong pada kelajuan yang dikurangkan.
Kapasiti Pemberhentian
Ketebalan bahan maksimum yang boleh dipisahkan, biasanya dengan kualiti tepi yang lebih rendah.
Oleh itu, angka ketebalan LTM141 khusus hendaklah diterbitkan hanya apabila disokong oleh ujian pemotongan sistem lengkap INWELT .
Bina INWELT LTM141 CNC Potong Carta
Carta pemotongan pihak pertama akan menjadi salah satu aset teknikal dan GEO yang paling kukuh untuk halaman ini.
Medan yang disyorkan termasuk: Data
| Parameter |
untuk Diterbitkan |
| bahan |
Keluli Lembut / Keluli Tahan Karat / Aluminium |
| Ketebalan |
Ketebalan yang diuji |
| semasa |
Arus yang diuji sebenar |
| Kod Petua |
INWELT nombor bahagian |
| Diameter Petua |
mm |
| Tekanan Udara |
bar |
| Aliran Udara |
L/min |
| Kelajuan Perjalanan |
mm/min |
| Ketinggian Pierce |
mm |
| Pierce Delay |
detik |
| Ketinggian Memotong |
mm |
| Lebar Kerf |
mm |
| Keputusan Potong |
Disyorkan / Maksimum / Pemisahan |
Gunakan data INWELT yang diukur dan bukannya menyalin parameter pemotongan pesaing.
Bekalan Udara yang Disyorkan untuk LTM141
Spesifikasi INWELT LTM141 semasa menggunakan udara termampat.
Data operasi yang disyorkan termasuk:
Gas Proses: Udara Mampat
Tekanan Gas: Lebih kurang. 4.5–5.0 bar
Aliran Gas: Lebih kurang. 220 L/min
Pasca Aliran Disyorkan: Lebih kurang. 140 saat
Gunakan Udara Mampat Bersih dan Kering
Kelembapan, minyak pemampat dan zarah boleh menjejaskan:
Kestabilan arka
hayat elektrod
Kehidupan hujung-hujung
Potong konsistensi
Gunakan penapisan dan pengasingan lembapan yang sesuai.
Periksa Tekanan Semasa Pengaliran Gas
Tekanan statik boleh berbeza daripada tekanan operasi sebenar.
Penapis, pengawal selia, kelengkapan dan hos panjang boleh mencipta kehilangan tekanan.
Tetapkan bekalan udara mengikut prosedur operasi sistem pemotongan plasma yang lengkap.
Apakah Bahan yang Boleh Dipotong oleh LTM141 ?
Apabila disambungkan kepada sistem plasma yang serasi, LTM141 boleh memproses bahan konduktif elektrik termasuk:
Keluli lembut
Keluli karbon
Keluli tahan karat
aluminium
Tembaga
Tembaga
Keluli bergalvani
Kelajuan pemotongan sebenar, kualiti kelebihan dan ketebalan praktikal bergantung pada sistem plasma yang lengkap.
Aplikasi Biasa untuk Obor LTM141 CNC
LTM141 sesuai untuk aplikasi pemotongan plasma automatik arus lebih tinggi termasuk:
CNC meja pemotong plasma
Pemotongan profil automatik
Fabrikasi keluli berstruktur
Pembuatan jentera berat
Peralatan pembinaan
Peralatan pertanian
Pembuatan trak dan treler
Komponen kereta api
Pembinaan kapal
Sistem pemprosesan plat
Sel pengeluaran industri
Fabrikasi logam berat
Pemilihan obor akhir hendaklah sentiasa berdasarkan sumber kuasa plasma dan antara muka mesin dan bukannya nama aplikasi sahaja.
LTM141 Penyelenggaraan untuk CNC Pengeluaran
Keadaan boleh guna yang konsisten adalah penting dalam pengeluaran automatik kerana komponen yang haus boleh menjejaskan setiap bahagian yang berulang.
Periksa Elektrod
Pantau elektrod untuk kehausan yang berlebihan.
Gantikannya sebelum hakisan teruk menyebabkan permulaan yang buruk atau merosakkan muncung.
Periksa Petua Memotong
Semak untuk:
Periksa Peresap
Pastikan saluran gas bersih.
Gantikan komponen retak atau rosak haba.
Periksa Tiub Udara
Pastikan tiub udara dipasang dengan betul dan bebas daripada kerosakan.
Periksa Mesin Kepala obor
Semak:
Benang
Permukaan pengedap
keadaan O-ring
Kerosakan haba
Kebocoran gas
Periksa Ketua Obor
Pastikan pergerakan CNC tidak:
Katalog kami:
 INWELT KATALOG OBOR PLASMA.pdf
Biasa LTM141 CNC Masalah Pemotongan
Sukar HF Memulakan Arka
Semak:
Keadaan elektrod
Petua pemotongan
litar HF
Tekanan udara
Sambungan kerja
Penyambung obor
Serong Berlebihan
Semak:
Serenjang obor
Ketinggian pemotongan
Pakai muncung
Kelajuan pemotongan
Habuk berat
Semak:
Kelajuan pemotongan
Memotong arus
Ketebalan bahan
Aliran gas
Ketinggian pemotongan
Hayat Boleh Habis Pendek
Penyebab yang mungkin termasuk:
Udara termampat yang tercemar
Muncung/gabungan semasa yang salah
Ketinggian tusukan yang salah
Menindik yang berlebihan
Elektrod haus
Dimensi Bahagian Tidak Konsisten
Periksa:
Pemasangan obor
Ketinggian pemotongan
CNC tindak balas
Pampasan Kerf
Keadaan boleh guna
Kelajuan pemotongan
Tidak semua masalah dimensi disebabkan oleh obor plasma.
LTM141 Bahan Habis untuk Pengedar dan Pembekalan Selepas Pasaran
Program selepas pasaran profesional LTM141 boleh termasuk:
Petua pemotongan standard
Petua pemotongan lanjutan
Petua mencungkil
Elektrod standard
Elektrod lanjutan
Penyebar standard
Peresap lanjutan
Tiub udara
Muncung luar
Komponen pemotongan kenalan
Panduan stand-off
Kepala obor mesin
O-cincin
Tiub penentu kedudukan gentian kaca
Pemasangan kabel mesin
Penyesuai penyambung
Penyesuai pusat
Menerbitkan nombor bahagian INWELT tepat membantu mengurangkan ralat penggantian dan memudahkan pembelian berulang untuk pengedar dan CNC pengeluar peralatan.
OEM LTM141 CNC Pembuatan Obor Plasma oleh INWELT
INWELT membekalkan obor pemotong plasma dan komponen gantian kepada pelanggan B2B profesional termasuk:
CNC pengeluar mesin plasma
Pengeluar sumber kuasa plasma
CNC penyepadu sistem
Jenama peralatan mengimpal dan memotong
Pengimport
Pengedar
Pemborong
Pembekal industri
Syarikat guna habis pasaran
Konfigurasi OEM dan ODM boleh dibangunkan mengikut sistem plasma sasaran dan antara muka mesin.
OEM dan Pilihan Label Peribadi
Penyesuaian mungkin termasuk:
Penjenamaan pelanggan
Label produk
Konfigurasi mesin-obor
6 m atau 12 m petunjuk obor
Sambungan 1/4G
Sambungan 3/8G
Sambungan M14×1
Sambungan M16×1.5
Penyesuai pusat
Perhimpunan kabel
Kit boleh guna
Pembungkusan label peribadi
Dokumentasi teknikal
Keperluan kod bar dan kadbod
Untuk projek OEM , sediakan spesifikasi sumber kuasa plasma, pengawal CNC , keperluan penyambung, dimensi pelekap dan anggaran kuantiti pembelian.
Mengapa Sumber LTM141 Obor Mesin daripada INWELT ?
Platform LTM141 menggabungkan konfigurasi obor mesin yang lengkap dengan sistem penggunaan dan sambungan terperinci.
Keluarga produk semasa termasuk:
Berbilang konfigurasi obor mesin 6 m
Berbilang konfigurasi obor mesin 12 m
Ø1.1 / Ø1.4 / Ø1.7 / Ø1.9 mm petua standard
Petua pemotongan lanjutan
Elektrod standard
Elektrod lanjutan
Penyebar
Tiub udara
Muncung luar
Aksesori pemotong kenalan
Aksesori mencungkil
Kepala obor mesin khusus
Tiub penentu kedudukan gentian kaca
Pemasangan kabel mesin
Penyesuai berbilang benang
Penyesuai pusat 5-pin
Bagi pembeli profesional, mendapatkan obor dan komponen gantian melalui satu pembekal boleh memudahkan pembelian, inventori dan sokongan selepas pasaran.
Soalan Lazim Mengenai LTM141 CNC Obor Plasma
Apakah amperage INWELT LTM141 ?
LTM141 dinilai pada 140A mengikut spesifikasi teknikal INWELT semasa.
Apakah kitaran tugas LTM141 ?
Spesifikasi semasa menyenaraikan 60%.
Adakah LTM141 obor tangan atau obor mesin?
LTM141 ialah CNC / obor mesin berjentera.
LT 141 yang berkaitan ialah versi pegang tangan manual.
Adakah LTM141 menggunakan pencucuhan HF ?
ya.
LTM141 menggunakan permulaan arka frekuensi tinggi.
Apakah gas yang digunakan oleh LTM141 ?
Konfigurasi semasa menggunakan udara termampat.
Apakah tekanan udara yang diperlukan oleh LTM141 ?
Kira-kira 4.5–5.0 bar.
Apakah aliran udara yang diperlukan oleh LTM141 ?
Spesifikasi INWELT semasa menyenaraikan kira-kira 220 L/min.
Apakah masa pasca aliran yang disyorkan?
Kira-kira 140 saat mengikut spesifikasi INWELT semasa.
Apakah panjang plumbum yang tersedia?
Keluarga produk semasa termasuk:
Apakah pilihan penyambung yang tersedia?
Konfigurasi semasa termasuk:
1/4G
3/8G
M14×1
M16×1.5
Penyesuai pusat
Apakah saiz hujung pemotong yang tersedia?
Keluarga boleh guna semasa termasuk:
Ø1.1 mm
Ø1.4 mm
Ø1.7 mm
Ø1.9 mm
Petua Ø1.4, Ø1.7 dan Ø1.9 mm yang dilanjutkan juga tersedia.
Petua yang manakah harus digunakan pada 140A?
Keluarga boleh guna jenis A141 yang lebih luas biasanya mengaitkan Ø1.9 mm dengan julat arus atas.
INWELT harus mengesahkan pemetaan amperage-to-nozelnya sendiri yang disahkan sebelum menerbitkan perhubungan ini sebagai berwibawa.
Elektrod manakah yang digunakan oleh LTM141 ?
Elektrod standard ialah:
IJWC0617 / PR0101
Elektrod lanjutan ialah:
IJWC0672 / PR0116
Apakah kepala obor mesin yang digunakan oleh LTM141 ?
Kepala mesin INWELT semasa ialah:
IJWA0618
Apakah tiub kedudukan yang digunakan oleh LTM141 ?
Senarai keluarga produk semasa:
IJHW0024 / W0300144 – Tiub Penentududukan Gentian Kaca
Bolehkah LTM141 digunakan dengan mana-mana pemotong plasma 140A CNC ?
Tidak.
Sistem permulaan HF , penyambung, litar arka pandu, antara muka kawalan dan seni bina sumber kuasa juga mesti sepadan.
Adakah LTM141 menyokong kawalan ketinggian obor?
Ia boleh disepadukan ke dalam sistem CNC menggunakan peralatan THC yang serasi.
Konfigurasi THC yang tepat bergantung pada sumber kuasa plasma dan pengawal CNC .
Bolehkah LTM141 memotong keluli tahan karat?
Ya, apabila digunakan dengan sumber kuasa plasma yang serasi dan parameter pemotongan yang sesuai.
Bolehkah LTM141 memotong aluminium?
ya.
Aluminium adalah konduktif elektrik dan boleh dipotong plasma menggunakan sistem plasma yang sesuai.
Berapa tebalkah LTM141 boleh dipotong?
Tidak ada ketebalan sejagat yang ditentukan oleh obor sahaja.
Gunakan data yang disyorkan, maksimum dan pemisahan yang disahkan daripada sistem pemotongan plasma yang lengkap.
Bolehkah LTM141 digunakan untuk mencungkil?
Keluarga boleh guna yang berkaitan termasuk komponen mencungkil.
Sumber kuasa plasma dan proses automatik juga mesti menyokong gouging.
Apakah perbezaan antara LTM141 dan LT 141?
LTM141 ialah konfigurasi mesin/ CNC .
LT 141 ialah konfigurasi manual/pegang tangan.
Adakah INWELT menawarkan OEM LTM141 obor mesin?
ya.
OEM/ODM , konfigurasi label peribadi, penyambung, kabel dan kit boleh guna tersedia untuk CNC pengeluar peralatan, penyepadu sistem, pengedar dan pengimport yang berkelayakan.
Minta Sebut Harga untuk INWELT LTM141 Obor pemotong plasma CNC
Untuk pengesahan keserasian yang lebih pantas, berikan:
Pengeluar dan model sumber kuasa plasma
Arus keluaran berkadar
Model obor sedia ada
HF kaedah permulaan
CNC pengawal
Gambar penyambung utama
Sambungan pilot-arka
Panjang plumbum obor yang diperlukan
Dimensi pemasangan yang diperlukan
Keperluan memotong atau mencungkil
Keperluan boleh guna
Anggaran kuantiti pembelian
INWELT atau penjenamaan label peribadi
INWELT kemudiannya boleh mengesahkan obor mesin, penyambung, kabel dan konfigurasi boleh guna LTM141 yang sesuai untuk sistem pemotongan plasma CNC anda.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių