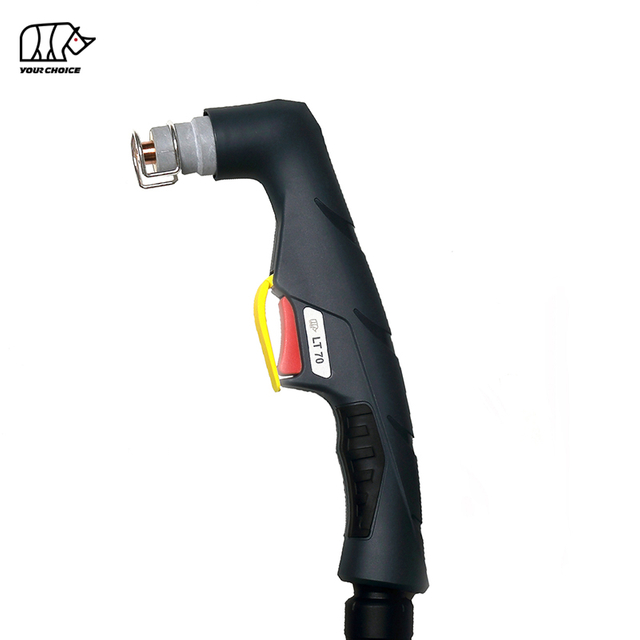
140A HF CNC-Plasmaschneidbrenner für maschinelles Schneiden
Der INWELT LTM141 ist ein luftgekühlter CNC und mechanisierter Plasmaschneidbrenner, der für automatisierte Hochstrom-Schneidtische, Profilschneidsysteme und industrielle Plasmaschneidmaschinen entwickelt wurde.
Der LTM141 hat eine Nennleistung von 140 A bei einem Arbeitszyklus von 60 % und verwendet ein Hochfrequenz-Lichtbogenstartsystem ( HF )..
Die aktuelle technische Konfiguration INWELT umfasst:
140A Nennstrom
60 % Einschaltdauer
Druckluftbetrieb
HF Bogen beginnt
Ca. 4,5–5,0 bar Betriebsdruck
Ca. 220 l/min Luftstrom
Ca. 140 Sekunden empfohlener Nachfluss
Standardmäßiges 6-m-Brennerkabel
12-m-Konfigurationen verfügbar
CNC / mechanisierter Betrieb
Es stehen mehrere Optionen für den rückseitigen Anschluss zur Verfügung, darunter:
1/4G
3/8G
M14×1
M16×1,5
Zentraladapter
Der LTM141 sollte speziell als Maschinen-/ CNC Plasmaschneidbrenner positioniert werden , getrennt vom LT 141 Handplasmabrenner.
INWELT LTM141 Technische Spezifikationen
| Spezifikation |
INWELT LTM141 |
| Produkttyp |
CNC / Mechanisiert Plasmaschneidbrenner |
| Modell |
LTM141 |
| Marke |
INWELT |
| Nennstrom |
140 A |
| Arbeitszyklus |
60 % |
| Kühlung |
Luft |
| Prozessgas |
Druckluft |
| Lichtbogenstart |
HF |
| Gasdruck |
Ca. 4,5–5,0 bar |
| Gasfluss |
Ca. 220 l/min |
| Empfohlener Nachfluss |
Ca. 140 Sekunden |
| Standardleitungslänge |
6 m |
| Optionale Leitungslänge |
12 m |
| Betrieb |
CNC / Mechanisiert |
| Anschlussoptionen |
1/4G / 3/8G / M14×1 / M16×1,5 / Zentraladapter |
| Standard-Spitzenfamilie |
Ø1,1 / Ø1,4 / Ø1,7 / Ø1,9 mm |
| Erweiterte Tipps |
Verfügbar |
| Verbrauchsmaterialien zum Fugenhobeln |
Verfügbar |
| OEM / ODM |
Verfügbar |
| Private Label |
Verfügbar |
Bestätigen Sie vor der Bestellung die Plasmastromquelle, den Nennstrom, HF Startarchitektur, den Pilotlichtbogenkreis, den hinteren Anschluss, die Steuerschnittstelle und CNC Systemanforderungen.
LTM141 vs. LT 141: Maschinenbrenner vs. Handbrenner
LTM141 und LT 141 gehören zur gleichen größeren Plasmabrennerfamilie, sollten aber als zwei separate komplette Brennerprodukte behandelt werden.
| Merkmal |
LTM141 |
LT 141 |
| Betrieb |
CNC / Mechanisiert |
Manuell / Handheld |
| Fackelgeometrie |
Gerader Maschinenbrenner |
Abgewinkelter Handbrenner |
| Starten Sie die Steuerung |
Maschinengesteuert |
Bedienerauslöser |
| Montage |
CNC -Halter behoben |
Handheld |
| Brennerhöhe |
CNC / THC-kontrolliert |
Bedienergesteuert |
| Primäre Anwendung |
Automatisiertes Schneiden |
Manuelles Schneiden |
Einige Verbrauchsmaterialien können zur gleichen größeren LT 141 Verbrauchsmaterialfamilie gehören.
Maschinenbrennerköpfe, Handbrennerköpfe, Griffe, Positionierungsrohre und Kabelbaugruppen sollten jedoch nicht automatisch als austauschbar behandelt werden.
Verwenden Sie für interne Website-Links beschreibende Anker wie:
LTM141 CNC-Plasmaschneidbrenner
Und
LT 141 Manueller Plasmaschneidbrenner
anstatt beide einfach als LT 141 darzustellen.
Warum einen speziellen 140-A-Maschinenbrenner zum CNC -Plasmaschneiden verwenden?
Ein 140-A CNC Plasmasystem erfordert einen Brenner, der für eine stabile Montage, wiederholbare Schneidgeometrie und Hochstrombetrieb ausgelegt ist.
Gerade Maschinenbrennergeometrie
Die LTM141 Maschinenkonfiguration kann auf einer festen CNC Z-Achse oder einem Brennerhalter installiert werden.
Eine korrekte Installation trägt zur Aufrechterhaltung bei:
Rechtwinkligkeit des Brenners
Wiederholbare Lochposition
Gleichbleibende Schnitthöhe
Stabile Schnittfugenbreite
Wiederholbare Teileabmessungen
Vorhersehbare Schnittrichtung
Maschinengesteuertes Schneiden
Im Gegensatz zu einem Handbrenner wird der LTM141 über die Plasmastromquelle und CNC System gesteuert.
Ein typischer Schneidzyklus umfasst:
Brennerpositionierung
Erkennung der Anfangshöhe
Plasmastart
Piercing
Schnittbewegung
Einstellung der Brennerhöhe
Lichtbogenstopp
140A Schneidplattform
Der LTM141 bietet eine mechanisierte Plattform mit höherem Strom für industrielle Schneidanwendungen.
Der tatsächliche Betriebsstrom sollte entsprechend Material, Dicke, Verbrauchsmaterialien und der überprüften Schnitttabelle der gesamten Plasmaanlage ausgewählt werden.
So funktioniert das LTM141 HF Plasmaschneidsystem
Der LTM141 arbeitet als Teil eines kompletten mechanisierten Plasmaschneidsystems, bestehend aus:
Druckluft tritt in den Brenner ein und strömt durch Brennerkopf, Luftschlauch, Diffusor, Elektrode und Schneiddüse.
Elektrische Energie ionisiert das Gas und erzeugt einen Hochtemperatur-Plasmalichtbogen.
Die Düse verengt den Plasmastrom zu einem konzentrierten Strahl, der elektrisch leitendes Material schmilzt, während das Hochgeschwindigkeitsgas geschmolzenes Metall aus der Schnittfuge entfernt.
So funktioniert das Starten HF -Bogens beim LTM141
Der LTM141 verwendet ein Hochfrequenz-Lichtbogenstartsystem.
Bei der HF -Zündung wird ein hochfrequentes elektrisches Signal verwendet, um den anfänglichen Plasmabogen aufzubauen.
Die Plasmastromquelle muss daher eine kompatible HF Brennerarchitektur unterstützen.
HF , nicht- HF und rückwärts schlagende Plasmabrenner sollten nicht allein deshalb als austauschbar angesehen werden, weil sie ähnliche Nennströme haben.
HF -Installationsüberlegungen für CNC -Systeme
Da beim Starten von HF hochfrequente elektrische Energie erzeugt wird, sollte die Installation von CNC den Empfehlungen des Herstellers der Plasmastromquelle folgen für:
Gehen Sie nicht davon aus, dass jeder CNC Controller direkt an ein HF Plasmasystem angeschlossen werden kann, ohne die vollständige elektrische Architektur zu berücksichtigen.
LTM141 Komplette Maschinenbrennerkonfigurationen
Die aktuelle INWELT Produktfamilie umfasst mehrere 6 m und 12 m lange LTM141 Maschinenbrenner-Baugruppen.
6 m Konfigurationen
| INWELT |
Codekonfiguration |
| IJWU0614 |
LTM141 / 6 m / 1/4G |
| IJWU0616 |
LTM141 / 6 m / 3/8G |
| IJWU0619 |
LTM141 / 6 m / M14×1 |
| IJWU0606 |
LTM141 / 6 m / M16×1,5 |
| IJWU0608 |
LTM141 / 6 m / Zentraladapter |
12 m Konfigurationen
| INWELT |
Codekonfiguration |
| IJWU0612 |
LTM141 / 12 m / 1/4G |
| IJWU0615 |
LTM141 / 12 m / 3/8G |
| IJWU0610 |
LTM141 / 12 m / M14×1 |
| IJWU0609 |
LTM141 / 12 m / M16×1,5 |
| IJWU0602 |
LTM141 / 12 m / Zentraladapter |
Diese kompletten Brennerkonfigurationen sollten gut sichtbar dargestellt werden, da Verbindungstyp und Leitungslänge wichtige Kaufkriterien für Ersatz- und OEM CNC Brenner sind.
LTM141 Maschine Brennerkopf
Der spezielle INWELT Maschinenbrennerkopf ist:
INWELT Code: IJWA0618
Beschreibung:
LTM141 Maschinenplasma Brennerkopf
Diese maschinenspezifische Komponente sollte eines der primären Ersatzteile sein, die auf der Seite LTM141 angezeigt werden.
Der Handbrennerkopf LT 141 sollte auf die Produktseite des Handbrenners LT 141 verschoben oder deutlich als zugehörige Handbrennerkomponente gekennzeichnet werden.
LTM141 Glasfaser-Positionierungsrohr
Das Maschinen-Brenner-System umfasst:
INWELT Code: IJHW0024
Referenz: W0300144
Beschreibung:
Glasfaser-Positionierungsrohr / LT M
Dieses Positionierungsrohr ist Teil des geraden Maschinenbrennerkörpers und für die CNC Montage relevant.
Für Gerätehersteller und Systemintegratoren sollte das Positionierungsrohr zusammen mit dem Maschinenbrennerkopf und den Montageabmessungen angezeigt werden.
Fügen Sie eine LTM141 Maschinenbrenner-Maßzeichnung hinzu
Ein CNC Maschinenbrenner sollte über physikalische Einbaumaße verfügen.
INWELT sollte eine technische Zeichnung hinzufügen, die Folgendes zeigt:
Kopieren Sie keine Mitbewerbermaße.
Messen Sie die tatsächliche Produktion LTM141 und veröffentlichen Sie Dimensionsdaten von Erstanbietern.
Diese Art von technischen Informationen ist besonders nützlich für:
CNC Hersteller von Plasmamaschinen
Z-Achsen-Integration
Retrofit-Projekte
Auswahl des Brennerhalters
Automatisiertes Schneidzellendesign
LTM141 Standard-Schneidetipps nach aktuellem Bereich
Die breitere Verbrauchsmaterialplattform LT 141/ LTM141 umfasst mehrere Standard-Schneidspitzendurchmesser.
Zu den aktuellen INWELT Codes gehören:
Ø1,1 mm Schneidspitze
INWELT Code: IJWV0617-11
Referenz: PD0101-11
Ø1,4 mm Schneidspitze
INWELT Code: IJWV0617-14
Referenz: PD0101-14
Ø1,7 mm Schneidspitze
INWELT Code: IJWV0617-17
Referenz: PD0101-17
Ø1,9 mm Schneidspitze
INWELT Code: IJWV0617-19
Referenz: PD0101-19
Vergleichbare Brennersysteme vom Typ A141 verwenden üblicherweise unterschiedliche Düsendurchmesser für unterschiedliche Strombereiche.
INWELT sollte seine eigene Zuordnung von Stromstärke zu Düse überprüfen, bevor die aktuelle Beziehung als maßgeblich veröffentlicht wird.
Welche Schneidspitze sollte bei 140 A verwendet werden?
Die Verbrauchsmaterialfamilie LT 141/ LTM141 umfasst Schneidspitzen mit Ø1,1, Ø1,4, Ø1,7 und Ø1,9 mm.
Industrie-A141-Systeme verwenden üblicherweise die größte Standarddüse dieser Gruppe in der Nähe des oberen 140-A-Betriebsbereichs.
Allerdings sollte INWELT die endgültige Spezifikation auf seinen eigenen technischen Daten und Schnitttests basieren.
Die stärkste endgültige Verbrauchsmaterialtabelle würde Folgendes enthalten:
| INWELT Code |
Verifizierter |
aktueller |
Elektrodendiffusorprozess |
{ |
Spitzendurchmesser |
| IJWV0617-11 |
Ø1,1 mm |
Verifizieren |
Passendes Teil |
Passendes Teil |
Standardschneiden |
| IJWV0617-14 |
Ø1,4 mm |
Verifizieren |
Passendes Teil |
Passendes Teil |
Standardschneiden |
| IJWV0617-17 |
Ø1,7 mm |
Verifizieren |
Passendes Teil |
Passendes Teil |
Standardschneiden |
| IJWV0617-19 |
Ø1,9 mm |
Verifizieren |
Passendes Teil |
Passendes Teil |
Standardschneiden |
Verwenden Sie nach der Bestätigung konsistent dieselbe Zuordnung in folgenden Bereichen:
Produktseite
Technischer Katalog
ERP-System
Ersatzteilliste
Verpackung
Händlerdokumentation
LTM141 Erweiterte Schneidtipps
Die Produktfamilie umfasst mehrere erweiterte Schneidspitzen.
Ø1,4 mm verlängerte Spitze
INWELT Code: IJWV0673-14
Referenz: PD0117-14
Ø1,7 mm verlängerte Spitze
INWELT Code: IJWV0673-17
Referenz: PD0117-17
Ø1,9 mm verlängerte Spitze
INWELT Code: IJWV0673-19
Referenz: PD0117-19
Die größere Familie umfasst außerdem:
IJWV0677 / PD0111 – Verlängerte Spitze / 50A
Erweiterte Verbrauchsmaterialien bieten zusätzliche Reichweite, wenn Spitzen mit Standardlänge nicht leicht an die Schneidstelle gelangen.
Bei CNC Anwendungen ändert sich durch die Änderung der Spitzenlänge auch die Geometrie der Brennerfront.
Daher sollten die Schnitthöhe und der vollständige Verbrauchsmaterialstapel überprüft werden, bevor längere Verbrauchsmaterialien verwendet werden.
LTM141 Standard-Plasmaelektrode
Die Standardelektrode ist:
INWELT Code: IJWC0617
Referenz: PR0101
Die Elektrode überträgt elektrische Energie durch den Brenner und verschleißt beim Plasmaschneiden allmählich.
Ersetzen Sie die Elektrode, bevor übermäßige Erosion Folgendes verursacht:
Bei der automatisierten Produktion sollte der Elektrodenverschleiß regelmäßig überwacht werden, da wiederholtes Durchstechen die Lebensdauer der Verbrauchsmaterialien verkürzen kann.
LTM141 Erweiterte Elektrode
Zur aktuellen Familie gehören:
INWELT Code: IJWC0672
Referenz: PR0116
Dies ist die Konfiguration mit erweiterter Elektrode, die mit entsprechenden erweiterten Verbrauchsmaterialien verwendet wird.
Die aktuelle Live-Seite bezeichnet diese Komponente als „Plasma LT 101“, was korrigiert werden sollte, wenn das Teil offiziell mit der Familie LT 101–151 geteilt wird.
Verwenden Sie eine Produktfamilienbeschreibung, die mit den tatsächlichen ERP-/Stücklistendaten übereinstimmt.
LTM141 Standarddiffusor
Der aktuelle Standarddiffusor ist:
INWELT Code: IJWG0617
Referenz: PE0101
Der Diffusor steuert die Prozessgasverteilung um die Elektrode und die Schneidspitze.
Ein stabiler Gasfluss trägt zur Aufrechterhaltung bei:
Stabilität des Plasmabogens
Verbrauchsmaterialkühlung
Plasmastrahlform
Konsistente Schnittfugengeometrie
Ersetzen Sie den Diffusor, wenn er Risse, Verformungen, Verbrennungen oder starke Verschmutzung aufweist.
Überprüfen Sie den erweiterten Diffusor vor der Veröffentlichung
Die aktuelle Live-Seite listet Folgendes auf:
IJWG0619 / PE0103
beschreibt es aber als:
Diffusor LT 151
Da die gleiche größere Verbrauchsmaterialfamilie LT 101–151 Teile enthält, prüfen Sie, ob dieser Diffusor offiziell für LTM141 Konfigurationen mit erweiterten Verbrauchsmaterialien zugelassen ist.
Nach der Überprüfung veröffentlichen Sie es wie folgt:
INWELT Code → Referenz → Komponente → Kompatible Brennermodelle → Prozess
anstatt eine mehrdeutige Einzelmodellbeschreibung zu verwenden.
LTM141 Luftschlauch
Zur aktuellen Produktfamilie gehören:
INWELT Code: IJAO0779
Beschreibung:
Luftschlauch / LT 141–151
Der Luftschlauch hilft dabei, Prozessgas durch das vordere Ende des Brenners zu leiten.
Halten Sie die Komponente sauber und korrekt installiert.
Ein beschädigter oder falsch positionierter Luftschlauch kann den Gasfluss stören und die Plasmastabilität negativ beeinflussen.
LTM141 Außendüse und Haltekomponenten
Zur aktuellen Produktfamilie gehören:
IJWT0618 / PC0102 – Außendüse / LT 141
Und
IJWT0697 / PC0131 – Außendüse / LT 141–151
Die richtige Außendüse sollte zum gewählten Schneid- bzw. Kontaktschneidverfahren passen.
Ersetzen Sie Front-End-Komponenten, wenn sie Folgendes anzeigen:
Knacken
Brandschaden
Gewindeschaden
Starke Verschmutzung
Erhebliche Verformung
LTM141 Zubehör für Abstandshalter, Kontaktschneiden und Fugenhobeln
Die breitere LT 141/ LTM141 Familie enthält mehrere Front-End-Positionierungszubehörteile.
Zu den aktuellen Teilen gehören:
IJTN0079 / CV0013 – Fugenhobel-Abstandhalter
IJTN0070 / CV0014 – Vierpunkt-Abstandshalter
IJTN0078 / CV0012 – Doppelpunkt-Abstandshalter
IJTN0077 / CV0011 – Distanzfeder
IJTN0095 / CV0039 – Vierpunkt-Kronenschild mit Isolator
IJTN0089 / CV0023 – Kontaktschneidender Abstandshalter
Abstandsschneiden
Abstandszubehör hilft dabei, einen kontrollierten Abstand zwischen Düse und Werkstück aufrechtzuerhalten.
Kontaktieren Sie Schneiden
Kontaktschneidende Bauteile verwenden eine andere Frontend-Geometrie.
Fugenhobeln
Beim Fugenhobeln wird Material entfernt, ohne das Werkstück vollständig zu durchschneiden.
Verwenden Sie für jeden Prozess den richtigen Front-End-Stack, anstatt Schneid-, Kontakt- und Fugenhobelteile zu vermischen.
LTM141 Plasma-Fugenhobeln
Die breitere Verbrauchsmaterialplattform vom Typ A141 umfasst einen speziellen Fugenhobelprozess.
Fugenhobeln kann verwendet werden für:
Schweißnahtentfernung
Mängelbeseitigung
Hinterstechen
Gemeinsame Vorbereitung
Reparaturarbeiten
Fördern Sie Fugenhobeln auf einer CNC /machine-torch-Seite nur, wenn:
Die Plasmastromquelle unterstützt das Fugenhobeln
Die richtigen Verbrauchsmaterialien zum Fugenhobeln sind installiert
Das automatisierte System unterstützt die erforderliche Brennerbewegung
Verwenden Sie keine normale Schneidspitze als Fugenhobelspitze, es sei denn, diese Konfiguration ist ausdrücklich genehmigt.
LTM141 Maschinenkabelbaugruppen
Das aktuelle LTM141 Maschinenbrennersystem umfasst spezielle 6-m-Maschinenkabelbaugruppen.
Zentraladapter-Maschinenkabel
INWELT Code: IJWO10316071-00
Beschreibung:
LTM141 –151 / 16 mm² / 6 m / Zentraladapter
Maschinenkabel mit Gewinde
INWELT Code: IJWO10316077-00
Beschreibung:
LTM141 –151 / 16 mm² / 6 m / Gewindeanschluss
Diese Maschinenkabel sollten in der primären LTM141 Ersatzteiltabelle verbleiben.
Die manuellen LT 141-Kabel sollten auf die Produktseite des LT 141-Handhelds verschoben oder deutlich als zugehörige manuelle Taschenlampenteile gekennzeichnet werden.
LTM141 Anschlussadapteroptionen
Das LT M Maschinen-Brenner-System umfasst mehrere Adapter.
1/8G bis 1/4G
INWELT Code: IJAU5698
1/8G bis 3/8G
INWELT Code: IJAU5697
1/8G bis M14×1
INWELT Code: IJAU5699
1/8G bis M16×1,5
INWELT Code: IJAU5690
Diese Adapteroptionen helfen bei der Unterstützung verschiedener Plasma-Stromquellenschnittstellen.
Ein passender Thread allein bestätigt nicht die vollständige Kompatibilität der Taschenlampe.
LTM141 5-polig Zentraladapter
Zur Produktfamilie gehören außerdem:
INWELT Code: IJAY0089
Referenz: FY0023
Beschreibung:
5-Pin-Plasmabrennerseite Zentraladapter
Überprüfen Sie vor der Installation Folgendes:
Pin-Funktionen
Pilotlichtbogenschaltung
Startsignal
Sicherheitsschaltung
Gas-/Stromschnittstelle
Die mechanische Passung allein reicht nicht aus.
So überprüfen Sie die Kompatibilität LTM141 CNC Plasmaschneidern
Wählen Sie nicht LTM141 nur weil der Plasmaschneider für 140 A ausgelegt ist.
Mehrere Bedingungen müssen zutreffen.
Bestätigen HF Starten
Die Plasmastromquelle muss einen HF Brenner unterstützen.
Bestätigen Sie den Nennstrom
Der LTM141 ist für 140 A ausgelegt.
Betreiben Sie den Brenner und die Verbrauchsmaterialien innerhalb der überprüften Grenzen.
Bestätigen Sie den hinteren Anschluss
Zu den verfügbaren Konfigurationen gehören:
1/4G
3/8G
M14×1
M16×1,5
Zentraladapter
Bestätigen Sie die Pilotlichtbogenschaltung
Der Pilotlichtbogenanschluss muss zur Plasmastromquelle passen.
Bestätigen Sie die Startschnittstelle CNC
Prüfen Sie, wie das Plasmasystem funktioniert:
Geben Sie vor der Bestellung Maschineninformationen an
Für Ersatz- oder OEM Projekte stellen Sie Folgendes bereit:
Hersteller von Plasma-Stromquellen
Maschinenmodell
Nennausgangsstrom
Vorhandenes Taschenlampenmodell
Fotos der Hauptanschlüsse
Fotos von Pilotlichtbogenanschlüssen
CNC Controller
Erforderliche Leitungslänge
Erforderliche Montagemaße
Dies ist zuverlässiger als die Veröffentlichung einer universellen Liste kompatibler Maschinenmarken.

Ersatzteildetails:
Maschinenbrenner
| Code |
Ref. |
Beschreibung |
Code |
Ref. |
Beschreibung |
| IJWU0614 |
Plasmaschneidbrenner LTM141 /6m 1/4G |
IJWU0612 |
|
Plasmaschneidbrenner LTM141 /12m 1/4G |
| IJWU0616 |
Plasmaschneidbrenner LTM141 /6m 3/8G |
IJWU0615 |
|
Plasmaschneidbrenner LTM141 /12m 3/8G |
| IJWU0619 |
PA0103 |
Plasmaschneidbrenner LTM141 /6m M14×1 |
IJWU0610 |
PA0104 |
Plasmaschneidbrenner LTM141 /12m M14×1 |
| IJWU0606 |
PA0145 |
Plasmaschneidbrenner LTM141 /6m M16×1,5 |
IJWU0602 |
PA0146 |
Plasmaschneid-Atuo-Brenner LTM141 /12 m Zentraladapter |
| IJWU0608 |
Plasmaschneid-Atuo-Brenner LTM141 /6m Zentraladapter |
IJWU0609 |
|
Plasmaschneidbrenner LTM141 /12m M16×1,5 |
|
| Position |
|
Code |
Ref. |
Beschreibung |
| 1 |
|
IJTN0079 |
CV0013 |
Hohlhobel-Abstandhalter/ LT 141-150 |
| 2 |
|
IJTN0070 |
CV0014 |
Vierspitziger Abstandshalter/ LT100 -150 |
| 3 |
|
IJTN0078 |
CV0012 |
Doppelspitziger Abstandshalter/ LT100 -150 |
| 4 |
|
IJTN0077 |
CV0011 |
Distanzfeder LT100 -150 |
| 5 |
|
IJWT0618 |
PC0102 |
Außendüse LT 141 |
| 6 |
|
IJTN0095 |
CV0039 |
Vierpunkt-Kronenschild mit Isolator/ LT 101-141 |
| 7 |
|
IJTN0089 |
CV0023 |
Distanzstück zum Kontaktschneiden/ LT 101-141 |
| 8 |
|
IJWT0697 |
PC0131 |
Außendüse LT 141-151 |
| 9 |
|
|
|
Tipp |
| 9.1 |
|
IJWV0617-11 |
PD0101-11 |
Spitze Φ1,1 mm/ LT 101-141 |
| 9.2 |
|
IJWV0617-14 |
PD0101-14 |
Spitze Φ1,4 mm/ LT 101-141 |
| 9.3 |
|
IJWV0617-17 |
PD0101-17 |
Spitze Φ1,7 mm/ LT 101-141 |
| 9.4 |
|
IJWV0617-19 |
PD0101-19 |
Spitze Φ1,9 mm/ LT 101-141 |
| 10 |
|
IJWG0617 |
PE0101 |
Diffusor LT 101-141 |
| 11 |
|
IJWC0617 |
PR0101 |
Elektrodenplasma LT 101-141 |
| 12 |
|
IJAO0779 |
|
Luftschlauch/ LT 141-151 |
| 13 |
|
IJTN0000 |
|
Sicherungsmutter |
| 14 |
|
IJTN0014 |
CV0008 |
Kontaktschneideaufsatz/ LT100 -151 |
| 15 |
|
IJTN0015 |
CV0009 |
Schneidaufsatz mit langem Kontakt/ LT100 -151 |
| 16 |
|
|
|
Tipp |
| 16.1 |
|
IJWV0673-14 |
PD0117-14 |
Verlängerte Spitze Φ1,4 mm/ LT 101-151 |
| 16.2 |
|
IJWV0673-17 |
PD0117-17 |
Verlängerte Spitze Φ1,7 mm/ LT 101-151 |
| 16.3 |
|
IJWV0673-19 |
PD0117-19 |
Verlängerte Spitze Φ1,9 mm/ LT 101-151 |
| 16.4 |
|
IJWV0677 |
PD0111 |
Verlängerte Spitze 50A/ LT 101-151 |
| 17 |
|
IJWG0619 |
PE0103 |
Diffusor LT 151 |
| 18 |
|
IJWC0672 |
PR0116 |
Erweitertes Elektrodenplasma LT 101 |
| 19 |
|
IJWA0666 |
|
Plasmabrennerkopf LT 141 |
| 19a |
|
IJGU0697 |
EA0131 |
'O'-Ring Φ18,77x1,78m Minisilikon |
| 19b |
|
IJWG9018 |
|
Frontin sulator/ LT 141-151 |
| 20 |
|
IJHW0046 |
|
Plasmagriff manuell/ASerie/Rot |
| 21 |
|
IJIK0733 |
|
Schutzteil/Plasma/Gelb |
| 22 |
|
IJIR0081 |
185.0031 |
Auslösen |
| 23 |
|
IJIK0805 |
|
Joint/groß/neuer Typ |
| 24 |
|
|
|
Kabelkonfektionierung |
| 24.1 |
|
IJWO00316071-00 |
|
Kabelbaugruppe/ LT 141-151/16MQ/6M Mitteladapter |
| 24.2 |
|
IJWO00316077-00 |
|
Kabelkonfektion/ LT 141-151/16MQ/6MATT.1/8G |
| 24.3 |
|
IJWO10316071-00 |
|
Kabelbaugruppe/ LTM141 -151/16MQ/6MCenter-Adapter |
| 24.4 |
|
IJWO10316077-00 |
|
Kabelkonfektion/ LTM141 -151/16MQ/6MATT.1/8G |
| 24.5 |
|
IJWO0600 |
|
Kabelbaugruppe LT 141-1516M Zentraladapter |
| 25 |
|
IJDH6017 |
|
Schraubenschlüssel für Plasma |
| 26 |
|
IJWA0618 |
|
Plasmabrennerkopf LTM141 |
| 26a |
|
IJHW0024 |
W0300144 |
Glasfaser-Positionsrohr/ LT M |
| 27 |
|
|
|
Kabelbaugruppe LT M |
| 27.1 |
|
IJAU5698 |
|
Verbindungsadapter 1/8G-1/4G |
| 27.2 |
|
IJAU5697 |
|
Verbindungsadapter 1/8G-3/8G |
| 27.3 |
|
IJAU5699 |
|
Anschlussadapter 1/8G-M14×1 |
| 27.4 |
|
IJAU5690 |
|
Anschlussadapter 1/8G-M16×1,5 |
| 28 IJAY0089 FY0023 Zentraladapter Brennerseite Plasma 5-polig |
| 29 IJTN0088 CV0022 Kreisschneideaufsatz/ LT100 -151 |
LTM141 und CNC Brennerhöhensteuerung
Ein CNC Plasmasystem kann eine automatische Brennerhöhensteuerung verwenden, um den richtigen Schneidabstand aufrechtzuerhalten.
Mögliche Systeme sind:
Lichtbogenspannung THC
Nachdem der Plasmalichtbogen aufgebaut ist, kann ein kompatibler THC die Lichtbogenspannung zur Aufrechterhaltung der programmierten Schnitthöhe nutzen.
Die richtige Spannung hängt ab von:
Plasma-Stromquelle
Aktuell
Material
Plattenstärke
Verbrauchsmaterial
Schnittgeschwindigkeit
HF und THC-Integration
Da der LTM141 eine HF Zündung verwendet, sollte der Maschinenbauer die Erdungs- und Kabelführungsanforderungen des Herstellers der Plasmastromquelle befolgen.
Veröffentlichen Sie keine universellen THC-Verkabelungs- oder Spannungseinstellungen ohne überprüfte Daten auf Systemebene.
Piercinghöhe vs. Schnitthöhe
Beim maschinellen Plasmaschneiden werden normalerweise unterschiedliche Höhen zum Einstechen und zum kontinuierlichen Schneiden verwendet.
Piercinghöhe
Geschmolzenes Metall wird nach oben ausgestoßen, während der Lichtbogen zunächst die Platte durchdringt.
Die richtige Einstichhöhe trägt dazu bei, Schäden an den vorderen Verbrauchsmaterialien durch geschmolzenes Metall zu reduzieren.
Schnitthöhe
Nachdem das Lochen abgeschlossen ist, bewegt sich der Brenner auf die programmierte Schnitthöhe.
Eine falsche Schnitthöhe kann Folgendes verursachen:
Nutzen Sie verifizierte Parameter des gesamten Plasmasystems.
Wie dick kann der LTM141 schneiden?
Der Brenner selbst bestimmt keine universelle maximale Schnittstärke.
Die tatsächliche Schneidleistung hängt ab von:
Professionelle Plasmaspezifikationen sollten unterscheiden zwischen:
Empfohlene Schnittleistung
Materialstärke, die bei geeigneter Geschwindigkeit und Kantenqualität produktiv bearbeitet werden kann.
Maximale Schnittleistung
Dickeres Material, das bei reduzierter Geschwindigkeit noch geschnitten werden kann.
Abfindungsfähigkeit
Die maximal trennbare Materialstärke, meist mit geringerer Kantenqualität.
Spezifische LTM141 -Dickenwerte sollten daher nur veröffentlicht werden, wenn sie durch einen INWELT Komplettsystem-Schneidetest unterstützt werden.
Erstellen Sie eine INWELT LTM141 CNC Schnitttabelle
Eine Schnitttabelle eines Erstanbieters wäre einer der stärksten technischen und geografischen Vorteile für diese Seite.
Zu den empfohlenen Feldern gehören:
| Parameterdaten |
Zu veröffentlichende |
| Material |
Weichstahl / Edelstahl / Aluminium |
| Dicke |
Geprüfte Dicke |
| Aktuell |
Tatsächlich getesteter Strom |
| Trinkgeldcode |
INWELT Teilenummer |
| Spitzendurchmesser |
mm |
| Luftdruck |
Bar |
| Luftstrom |
L/min |
| Reisegeschwindigkeit |
mm/min |
| Pierce-Höhe |
mm |
| Pierce-Verzögerung |
Sekunden |
| Schnitthöhe |
mm |
| Schnittfugenbreite |
mm |
| Schnittergebnis |
Empfohlen / Maximum / Abfindung |
Verwenden Sie gemessene INWELT Daten, anstatt die Schnittparameter der Konkurrenz zu kopieren.
Empfohlene Luftversorgung für den LTM141
Die aktuelle INWELT LTM141 -Spezifikation verwendet Druckluft.
Zu den empfohlenen Betriebsdaten gehören:
Prozessgas: Druckluft
Gasdruck: Ca. 4,5–5,0 bar
Gasdurchfluss: Ca. 220 l/min
Empfohlener Nachfluss: Ca. 140 Sekunden
Verwenden Sie saubere und trockene Druckluft
Feuchtigkeit, Kompressoröl und Partikel können sich negativ auf Folgendes auswirken:
Verwenden Sie eine geeignete Filterung und Feuchtigkeitsabscheidung.
Überprüfen Sie den Druck während des Gasflusses
Der statische Druck kann vom tatsächlichen Betriebsdruck abweichen.
Filter, Regler, Armaturen und lange Schläuche können zu Druckverlusten führen.
Stellen Sie die Luftzufuhr entsprechend dem Betriebsablauf der gesamten Plasmaschneidanlage ein.
Welche Materialien kann der LTM141 schneiden?
Bei Anschluss an ein kompatibles Plasmasystem kann der LTM141 elektrisch leitende Materialien verarbeiten, darunter:
Weicher Stahl
Kohlenstoffstahl
Edelstahl
Aluminium
Kupfer
Messing
Verzinkter Stahl
Die tatsächliche Schnittgeschwindigkeit, Kantenqualität und praktische Dicke hängen vom kompletten Plasmasystem ab.
Typische Anwendungen für die LTM141 CNC -Taschenlampe
Der LTM141 eignet sich für automatisierte Plasmaschneidanwendungen mit höherem Strom, einschließlich:
CNC Plasmaschneidtische
Automatisierter Profilschnitt
Baustahlherstellung
Schwermaschinenbau
Baumaschinen
Landwirtschaftliche Ausrüstung
LKW- und Anhängerbau
Eisenbahnkomponenten
Schiffbau
Plattenbearbeitungssysteme
Industrielle Produktionszellen
Schwermetallverarbeitung
Die endgültige Brennerauswahl sollte immer auf der Plasmastromquelle und der Maschinenschnittstelle basieren und nicht nur auf dem Namen der Anwendung.
LTM141 Wartung für die CNC Produktion
Ein gleichbleibender Zustand der Verbrauchsmaterialien ist in der automatisierten Produktion unerlässlich, da eine verschlissene Komponente jedes wiederholte Teil beeinträchtigen kann.
Überprüfen Sie die Elektrode
Überwachen Sie die Elektrode auf übermäßigen Verschleiß.
Ersetzen Sie es, bevor starke Erosion zu einem schlechten Start führt oder die Düse beschädigt.
Überprüfen Sie die Schneidspitze
Prüfen Sie auf:
Vergrößerte Düsenöffnung
Ovale Öffnung
Brandschaden
Starke Verschmutzung
Überprüfen Sie den Diffusor
Halten Sie die Gaswege sauber.
Ersetzen Sie gerissene oder hitzegeschädigte Bauteile.
Überprüfen Sie den Luftschlauch
Stellen Sie sicher, dass der Luftschlauch korrekt installiert und unbeschädigt ist.
Inspizieren Sie die Maschine Brennerkopf
Überprüfen:
Themen
Dichtflächen
Zustand des O-Rings
Hitzeschaden
Gasaustritt
Überprüfen Sie das Brennerkabel
Stellen Sie sicher, dass die Bewegung CNC nicht bewirkt:
Unser Katalog:
 INWELT PLASMA-BRENNERKATALOG.pdf
Häufige LTM141 CNC Schnittprobleme
Schwieriger HF Bogenstart
Überprüfen:
Elektrodenzustand
Schneidspitze
HF Schaltung
Luftdruck
Arbeitsverbindung
Brenneranschluss
Übermäßige Abschrägung
Überprüfen:
Schwerer Schlacke
Überprüfen:
Schnittgeschwindigkeit
Schneidstrom
Materialstärke
Gasfluss
Schnitthöhe
Kurze Lebensdauer der Verbrauchsmaterialien
Mögliche Ursachen sind:
Inkonsistente Teileabmessungen
Überprüfen:
Taschenlampenmontage
Schnitthöhe
CNC Spiel
Schnittfugenausgleich
Verbrauchszustand
Schnittgeschwindigkeit
Nicht jedes Dimensionsproblem wird durch den Plasmabrenner verursacht.
LTM141 Verbrauchsmaterialien für Händler und Ersatzteilmarkt
Ein professionelles LTM141 Aftermarket-Programm kann Folgendes umfassen:
Standard-Schneidspitzen
Erweiterte Schneidspitzen
Tipps zum Fugenhobeln
Standardelektroden
Verlängerte Elektroden
Standarddiffusoren
Erweiterte Diffusoren
Luftschläuche
Außendüsen
Kontaktschneidende Komponenten
Abstandsführungen
Maschinenbrennerköpfe
O-Ringe
Positionierungsrohre aus Glasfaser
Maschinenkabelkonfektionen
Steckeradapter
Zentraladapter
Die Veröffentlichung exakter INWELT Teilenummern trägt dazu bei, Fehler beim Austausch zu reduzieren und erleichtert Händlern und CNC Geräteherstellern Wiederholungskäufe.
OEM LTM141 CNC Herstellung von Plasmabrennern durch INWELT
INWELT liefert Plasmaschneidbrenner und Ersatzkomponenten an professionelle B2B-Kunden, darunter:
CNC Hersteller von Plasmamaschinen
Hersteller von Plasma-Stromquellen
CNC Systemintegratoren
Marken von Schweiß- und Schneidgeräten
Importeure
Vertriebspartner
Großhändler
Industrielle Zulieferer
Unternehmen für Aftermarket-Verbrauchsmaterialien
OEM und ODM Konfigurationen können je nach Zielplasmasystem und Maschinenschnittstelle entwickelt werden.
OEM und Private-Label-Optionen
Die Anpassung kann Folgendes umfassen:
Kunden-Branding
Produktetiketten
Maschinen-Brenner-Konfiguration
6 m oder 12 m Brennerleitungen
1/4G-Verbindung
3/8G-Verbindung
M14×1-Anschluss
Anschluss M16×1,5
Zentraladapter
Kabelkonfektionen
Verbrauchsmaterial-Sets
Private-Label-Verpackung
Technische Dokumentation
Barcode- und Kartonanforderungen
Geben Sie für OEM Projekte die Spezifikation der Plasmastromquelle, CNC Controller, die Anschlussanforderungen, die Montageabmessungen und die geschätzte Kaufmenge an.
Warum LTM141 -Maschinenbrenner von INWELT beziehen?
Die LTM141 Plattform kombiniert komplette Maschinen-Brenner-Konfigurationen mit einem detaillierten Verbrauchsmaterial- und Verbindungssystem.
Zur aktuellen Produktfamilie gehören:
Mehrere 6-m-Maschinenbrennerkonfigurationen
Mehrere 12-m-Maschinenbrennerkonfigurationen
Ø1,1 / Ø1,4 / Ø1,7 / Ø1,9 mm Standardspitzen
Erweiterte Schneidspitzen
Standardelektrode
Verlängerte Elektrode
Diffusoren
Luftschlauch
Außendüsen
Zubehör zum Kontaktschneiden
Fugenhobelzubehör
Spezieller Maschinenbrennerkopf
Positionierungsrohr aus Glasfaser
Maschinenkabelkonfektionen
Mehrere Gewindeadapter
5-poliger Zentraladapter
Für professionelle Einkäufer kann die Beschaffung des Brenners und der Ersatzkomponenten über einen Lieferanten den Einkauf, die Lagerhaltung und den Aftermarket-Support vereinfachen.
Häufig gestellte Fragen zum LTM141 CNC Plasmabrenner
Welche Stromstärke hat der INWELT LTM141 ?
Der LTM141 ist 140 A ausgelegt. gemäß der aktuellen technischen Spezifikation INWELT für
Was ist der Arbeitszyklus LTM141 ?
Die aktuelle Spezifikation listet 60 % auf..
Ist der LTM141 ein Handbrenner oder ein Maschinenbrenner?
Der LTM141 ist ein CNC / mechanisierter Maschinenbrenner.
Das zugehörige LT 141 ist die manuelle Handheld-Version.
Verwendet der LTM141 die HF -Zündung?
Ja.
Der LTM141 verwendet eine Hochfrequenz-Lichtbogenzündung.
Welches Gas verwendet der LTM141 ?
Die aktuelle Konfiguration verwendet Druckluft.
Welchen Luftdruck benötigt der LTM141 ?
Ungefähr 4,5–5,0 bar.
Welchen Luftstrom benötigt der LTM141 ?
Die aktuelle INWELT -Spezifikation gibt etwa 220 l/min an.
Welche Nachströmzeit wird empfohlen?
Ungefähr 140 Sekunden gemäß der aktuellen INWELT -Spezifikation.
Welche Leitungslängen sind verfügbar?
Zur aktuellen Produktfamilie gehören:
Welche Anschlussmöglichkeiten gibt es?
Zu den aktuellen Konfigurationen gehören:
1/4G
3/8G
M14×1
M16×1,5
Zentraladapter
Welche Schneidspitzengrößen gibt es?
Die aktuelle Verbrauchsmaterialfamilie umfasst:
Ø1,1 mm
Ø1,4 mm
Ø1,7 mm
Ø1,9 mm
Es sind auch verlängerte Spitzen mit Ø1,4, Ø1,7 und Ø1,9 mm erhältlich.
Welche Spitze sollte bei 140A verwendet werden?
Die breitere Familie der Verschleißteile vom Typ A141 ordnet üblicherweise einen Durchmesser von 1,9 mm dem oberen Strombereich zu.
INWELT sollte seine eigene verifizierte Stromstärke-zu-Düse-Zuordnung bestätigen, bevor diese Beziehung als maßgeblich veröffentlicht wird.
Welche Elektrode verwendet der LTM141 ?
Die Standardelektrode ist:
IJWC0617 / PR0101
Die verlängerte Elektrode ist:
IJWC0672 / PR0116
Welchen Maschinenbrennerkopf verwendet LTM141 ?
Der aktuelle INWELT Maschinenkopf ist:
IJWA0618
Welches Positionierungsrohr verwendet LTM141 ?
Die aktuelle Produktfamilie umfasst:
IJHW0024 / W0300144 – Positionierungsrohr aus Glasfaser
Kann der LTM141 mit jedem 140A CNC Plasmaschneider verwendet werden?
NEIN.
Das HF Startsystem, der Stecker, die Pilotlichtbogenschaltung, die Steuerschnittstelle und die Energiequellenarchitektur müssen ebenfalls übereinstimmen.
Unterstützt LTM141 die Steuerung der Brennerhöhe?
Es kann mit kompatibler THC-Ausrüstung in CNC Systeme integriert werden.
Die genaue THC-Konfiguration hängt von der Plasmastromquelle und dem CNC Controller ab.
Kann LTM141 Edelstahl schneiden?
Ja, bei Verwendung mit einer kompatiblen Plasmastromquelle und geeigneten Schneidparametern.
Kann LTM141 Aluminium schneiden?
Ja.
Aluminium ist elektrisch leitfähig und kann mit einer geeigneten Plasmaanlage plasmageschnitten werden.
Wie dick kann der LTM141 schneiden?
Es gibt keine universelle Dicke, die allein durch den Brenner bestimmt wird.
Verwenden Sie verifizierte empfohlene, maximale und Trenndaten des gesamten Plasmaschneidsystems.
Kann LTM141 zum Fugenhobeln verwendet werden?
Die zugehörige Verbrauchsmaterialfamilie umfasst Fugenhobelkomponenten.
Die Plasmastromquelle und der automatisierte Prozess müssen auch das Fugenhobeln unterstützen.
Was ist der Unterschied zwischen LTM141 und LT 141?
LTM141 ist die Maschinen-/ CNC -Konfiguration.
LT 141 ist die manuelle/Handheld-Konfiguration.
Bietet INWELT OEM LTM141 Maschinenbrenner an?
Ja.
OEM/ODM , Private-Label-, Steckverbinder-, Kabel- und Verbrauchsmaterial-Kit-Konfigurationen sind für qualifizierte CNC Gerätehersteller, Systemintegratoren, Händler und Importeure verfügbar.
Fordern Sie ein Angebot für INWELT LTM141 CNC-Plasmaschneidbrenner an
Für eine schnellere Kompatibilitätsbestätigung stellen Sie Folgendes bereit:
Hersteller und Modell der Plasma-Stromquelle
Nennausgangsstrom
Vorhandenes Taschenlampenmodell
HF Startmethode
CNC Controller
Fotos der Hauptanschlüsse
Pilotlichtbogenanschluss
Erforderliche Brennerleitungslänge
Erforderliche Montagemaße
Schneid- oder Fugenhobel erforderlich
Anforderungen an Verbrauchsmaterialien
Geschätzte Einkaufsmenge
INWELT oder Private-Label-Branding
INWELT kann dann die entsprechende LTM141 Maschinenbrenner-, Anschluss-, Kabel- und Verbrauchsmaterialkonfiguration für Ihr CNC Plasmaschneidsystem bestätigen.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių