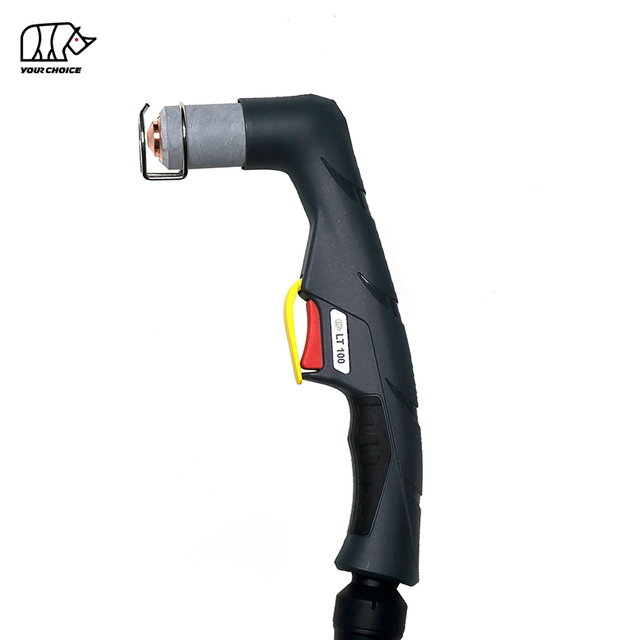
140A HF CNC plazmavágó pisztoly gépi vágáshoz
A INWELT LTM141 léghűtéses CNC és gépesített plazmavágó fáklya nagy áramerősségű automata vágóasztalokhoz, profilvágó rendszerekhez és ipari plazmavágó gépekhez.
A LTM141 140 A névleges feszültségű, 60%-os kitöltési tényezővel , és használ nagyfrekvenciás ( HF ) ívindító rendszert .
A jelenlegi INWELT műszaki konfiguráció a következőket tartalmazza:
140A névleges áram
60%-os munkaciklus
Sűrített levegős működés
HF ív indul
kb. 4,5-5,0 bar üzemi nyomás
kb. 220 l/perc légáramlás
kb. 140 másodperces ajánlott utóáramlás
Normál 6 m-es zseblámpa vezeték
12 m-es konfigurációk állnak rendelkezésre
CNC / gépesített működés
Számos hátsó csatlakozási lehetőség áll rendelkezésre, többek között:
1/4G
3/8G
M14×1
M16×1,5
Központi adapter
A LTM141-ot kifejezetten LTM141 elhelyezni gépi/ CNC plazmavágó pisztolyként , külön a LT 141 kézi plazmapisztolytól.
INWELT LTM141 Műszaki előírások
| Specifikáció |
INWELT LTM141 |
| Terméktípus |
CNC / Gépesített Plazmavágó pisztoly |
| Modell |
LTM141 |
| Márka |
INWELT |
| Névleges áram |
140 A |
| Üzemi ciklus |
60% |
| Hűtés |
Levegő |
| Folyamatgáz |
Sűrített levegő |
| Ív indítása |
HF |
| Gáznyomás |
kb. 4,5-5,0 bar |
| Gázáramlás |
kb. 220 l/perc |
| Javasolt Post-Flow |
kb. 140 másodperc |
| Szabványos vezetékhossz |
6 m |
| Opcionális vezetékhossz |
12 m |
| Művelet |
CNC / Gépesített |
| Csatlakozási lehetőségek |
1/4G / 3/8G / M14 × 1 / M16 × 1,5 / Központi adapter |
| Normál tippcsalád |
Ø1,1 / Ø1,4 / Ø1,7 / Ø1,9 mm |
| Kibővített tippek |
Elérhető |
| Fogyóeszközök kivágása |
Elérhető |
| OEM / ODM |
Elérhető |
| Private Label |
Elérhető |
Rendelés előtt ellenőrizze a plazma tápforrást, a névleges áramot, HF indító architektúrát, a pilot-ív áramkört, a hátsó csatlakozót, a vezérlő interfészt és CNC rendszerkövetelményeket.
LTM141 kontra LT 141: Gépi zseblámpa vs. kézi zseblámpa
LTM141 és LT 141 ugyanahhoz a szélesebb plazmapisztolycsaládhoz tartozik, de két különálló komplett pisztolytermékként kell őket kezelni.
| funkció |
LTM141 |
LT 141. |
| Művelet |
CNC / Gépesített |
Kézi / Kézi |
| Fáklya geometriája |
Egyenes gépi zseblámpa |
Szögletes kézi zseblámpa |
| Start Control |
Gép által vezérelt |
Kezelői trigger |
| Felszerelés |
Fix CNC tartó |
Kézi |
| Fáklya magassága |
CNC / THC kontrollált |
Kezelő vezérli |
| Elsődleges alkalmazás |
Automatizált vágás |
Kézi vágás |
Egyes fogyóeszközök ugyanabba a szélesebb LT 141 fogyóeszköz-családba tartozhatnak.
A gépi vágópisztolyfejeket, a kézi pisztolyfejeket, a fogantyúkat, a pozicionáló csöveket és a kábelszerelvényeket azonban nem szabad automatikusan felcserélhetőként kezelni.
Belső webhelyhivatkozásokhoz használjon leíró horgonyokat, például:
LTM141 CNC plazmavágó pisztoly
és
LT 141 Kézi plazmavágó pisztoly
ahelyett, hogy mindkettőt egyszerűen LT 141-ként mutatnánk be.
Miért használjon dedikált 140 A-es géppisztolyt CNC plazmavágáshoz?
A 140A-es CNC plazmarendszerhez olyan pisztolyra van szükség, amelyet stabil rögzítésre, megismételhető vágási geometriára és nagyáramú működésre terveztek.
Egyenes gép-pisztoly geometria
A LTM141 gépkonfiguráció rögzített CNC Z-tengelyre vagy pisztolytartóra szerelhető.
A helyes telepítés segít fenntartani:
Fáklya merőlegessége
Megismételhető szúrási pozíció
Egyenletes vágási magasság
Stabil vágásszélesség
Ismételhető alkatrészméretek
Kiszámítható vágási irány
Gépi vezérlésű vágás
A kézi zseblámpával ellentétben a LTM141 vezérlése a plazma áramforráson és CNC rendszeren keresztül történik.
Egy tipikus vágási ciklus a következőket tartalmazza:
Fáklya elhelyezése
Kezdeti magasság észlelése
Plazmaindítás
Piercing
Vágó mozgás
Fáklya magasság állítás
Íves stop
140A vágóplatform
A LTM141 nagyobb áramerősségű gépesített platformot biztosít az ipari forgácsolási alkalmazásokhoz.
A tényleges üzemi áramot az anyag, a vastagság, a fogyóeszközök és a teljes plazmarendszer ellenőrzött vágási diagramja alapján kell kiválasztani.
Hogyan működik a LTM141 HF plazmavágó rendszer
A LTM141 egy komplett gépesített plazmavágó rendszer részeként működik, amely a következőkből áll:
A sűrített levegő belép a pisztolyba, és átáramlik a pisztolyfejen, a levegőcsövön, a diffúzoron, az elektródán és a vágófúvókán.
Az elektromos energia ionizálja a gázt, és magas hőmérsékletű plazmaívet hoz létre.
A fúvóka a plazmaáramot koncentrált sugárrá szűkíti, amely megolvasztja az elektromosan vezető anyagot, míg a nagy sebességű gáz eltávolítja az olvadt fémet a vágásból.
Hogyan működik HF ívindítás a következőn: LTM141
A LTM141 nagyfrekvenciás ívindító rendszert használ.
HF gyújtás nagyfrekvenciás elektromos jelet használ a kezdeti plazmaív létrehozásához.
A plazma áramforrásnak ezért támogatnia kell egy kompatibilis HF pisztoly architektúrát.
HF , a nem HF és a hátul ütő plazmalámpák nem tekinthetők felcserélhetőnek, pusztán azért, mert hasonló jelenlegi besorolásúak.
HF Telepítési szempontok CNC rendszerek esetén
Mivel a HF indítása nagyfrekvenciás elektromos energiát termel, CNC telepítése során követni kell a plazmatápforrás gyártójának ajánlásait:
Ne feltételezze, hogy minden CNC vezérlő közvetlenül csatlakoztatható egy HF plazmarendszerhez a teljes elektromos architektúra figyelembevétele nélkül.
LTM141 Teljes géppisztoly konfigurációk
A jelenlegi INWELT termékcsalád több 6 m-es és 12 m-es LTM141 gép-pisztoly szerelvényt tartalmaz.
6 m-es konfigurációk
| INWELT |
Kódkonfiguráció |
| IJWU0614 |
LTM141 / 6 m / 1/4G |
| IJWU0616 |
LTM141 / 6 m / 3/8G |
| IJWU0619 |
LTM141 / 6 m / M14×1 |
| IJWU0606 |
LTM141 / 6 m / M16 × 1,5 |
| IJWU0608 |
LTM141 / 6 m / Központi adapter |
12 m-es konfigurációk
| INWELT |
Kódkonfiguráció |
| IJWU0612 |
LTM141 / 12 m / 1/4G |
| IJWU0615 |
LTM141 / 12 m / 3/8G |
| IJWU0610 |
LTM141 / 12 m / M14×1 |
| IJWU0609 |
LTM141 / 12 m / M16 × 1,5 |
| IJWU0602 |
LTM141 / 12 m / Központi adapter |
Ezeket a komplett fáklyás konfigurációkat jól láthatóan kell feltüntetni, mert a csatlakozás típusa és a vezeték hossza fontos vásárlási kritériumok a csere és OEM CNC zseblámpák esetében.
LTM141 Gép Pisztolyfej
A dedikált INWELT géppisztolyfej:
INWELT Kód: IJWA0618
Leírás:
LTM141 Gépi plazma Pisztolyfej
Ennek a gépspecifikus alkatrésznek kell lennie a LTM141 oldalon látható elsődleges pótalkatrészek egyikének.
A kézi LT 141-es kézi pisztolyfejet át kell helyezni a LT 141-es kéziszámítógép-termékoldalra, vagy egyértelműen fel kell tüntetni a kapcsolódó kézi zseblámpa alkatrészeként.
LTM141 Üvegszálas pozicionáló cső
A géppisztoly rendszer a következőket tartalmazza:
INWELT Kód: IJHW0024
Hivatkozási szám: W0300144
Leírás:
Üvegszálas pozicionáló cső / LT M
Ez a pozicionáló cső az egyenes gép-pisztoly test részét képezi, és CNC felszerelése szempontjából releváns.
A berendezésgyártók és a rendszerintegrátorok esetében a pozicionáló csövet a gép pisztolyfejével és a szerelési méretekkel együtt kell feltüntetni.
Adjon hozzá egy LTM141 géppisztoly méretrajzot
A CNC géppisztolynak biztosítania kell a fizikai telepítési méreteket.
INWELT hozzá kell adnia egy műszaki rajzot, amely a következőket mutatja:
Ne másolja le a versenytársak méreteit.
Mérje meg a tényleges termelést LTM141 , és tegye közzé a belső felek méretadatait.
Az ilyen típusú műszaki információk különösen hasznosak:
LTM141 Szabványos vágási tippek az aktuális tartomány szerint
A szélesebb LT 141/ LTM141 fogyóeszköz platform számos szabványos vágóhegy átmérőt tartalmaz.
A jelenlegi INWELT kódok a következők:
Ø1,1 mm Vágóhegy
INWELT Kód: IJWV0617-11
Hivatkozás: PD0101-11
Ø1,4 mm Vágóhegy
INWELT Kód: IJWV0617-14
Hivatkozás: PD0101-14
Ø1,7 mm Vágóhegy
INWELT Kód: IJWV0617-17
Hivatkozás: PD0101-17
Ø1,9 mm Vágóhegy
INWELT Kód: IJWV0617-19
Hivatkozás: PD0101-19
Az összehasonlítható A141 típusú pisztolyrendszerek általában különböző fúvókaátmérőket használnak a különböző áramtartományokhoz.
INWELT nek ellenőriznie kell a saját áramerősség-fúvóka leképezését, mielőtt az aktuális viszonyt mérvadóként közzéteszi.
Melyik vágóhegyet érdemes használni 140 A-nél?
A LT 141/ LTM141 fogyóeszköz család Ø1,1, Ø1,4, Ø1,7 és Ø1,9 mm-es vágócsúcsokat tartalmaz.
Az ipari A141 rendszerek általában a legnagyobb szabványos fúvókát használják ebben a csoportban a felső 140A működési tartomány közelében.
A INWELT végső specifikációját azonban saját műszaki adataira és forgácsolási tesztjeire kell alapoznia.
A legerősebb végső fogyóeszköz táblázat a következőket tartalmazza:
| INWELT Kódcsúcs |
átmérője |
Ellenőrzött áram |
elektróda |
diffúzor |
folyamat |
| IJWV0617-11 |
Ø1,1 mm |
Ellenőrizze |
Egyező rész |
Egyező rész |
Szabványos vágás |
| IJWV0617-14 |
Ø1,4 mm |
Ellenőrizze |
Egyező rész |
Egyező rész |
Szabványos vágás |
| IJWV0617-17 |
Ø1,7 mm |
Ellenőrizze |
Egyező rész |
Egyező rész |
Szabványos vágás |
| IJWV0617-19 |
Ø1,9 mm |
Ellenőrizze |
Egyező rész |
Egyező rész |
Szabványos vágás |
Miután megerősítette, használja ugyanazt a leképezést következetesen:
Termék oldal
Műszaki katalógus
ERP rendszer
Alkatrészlista
Csomagolás
Forgalmazói dokumentáció
LTM141 Kibővített vágási tippek
A termékcsalád számos kibővített vágócsúcsot tartalmaz.
Ø1,4 mm kiterjesztett hegy
INWELT Kód: IJWV0673-14
Hivatkozás: PD0117-14
Ø1,7 mm kiterjesztett hegy
INWELT Kód: IJWV0673-17
Hivatkozás: PD0117-17
Ø1,9 mm kiterjesztett hegy
INWELT Kód: IJWV0673-19
Hivatkozás: PD0117-19
A szélesebb család a következőket tartalmazza:
IJWV0677 / PD0111 – Hosszabbított hegy / 50A
A meghosszabbított fogyóeszközök további elérést biztosítanak ott, ahol a szabványos hosszúságú hegyek nem férnek hozzá könnyen a vágási helyhez.
A CNC alkalmazásoknál a hegy hosszának módosítása megváltoztatja a pisztoly elülső geometriáját is.
Ezért a vágási magasságot és a teljes fogyóanyag-köteget ellenőrizni kell, mielőtt kiterjesztett fogyóeszközöket használna.
LTM141 Szabványos plazmaelektróda
A szabványos elektróda a következő:
INWELT Kód: IJWC0617
Hivatkozás: PR0101
Az elektróda elektromos energiát ad át a pisztolyon keresztül, és fokozatosan elhasználódik a plazmavágás során.
Cserélje ki az elektródát, mielőtt a túlzott erózió:
Nehéz ívindítás
Instabil plazmaív
Gyorsított fúvókakopás
Inkonzisztens vágás
Sikertelen indítások
Az automatizált gyártás során az elektródák kopását rendszeresen ellenőrizni kell, mert az ismételt átszúrás lerövidítheti a fogyóeszközök élettartamát.
LTM141 Kiterjesztett elektróda
A jelenlegi család a következőket tartalmazza:
INWELT Kód: IJWC0672
Hivatkozás: PR0116
Ez a kiterjesztett elektróda konfiguráció, amelyet a megfelelő bővített fogyóeszközökkel használnak.
A jelenlegi élő oldal ezt az összetevőt 'Plasma LT 101' címkével látja el, amelyet ki kell javítani, ha az alkatrészt hivatalosan megosztják a LT 101–151 családdal.
Olyan termékcsalád-leírást használjon, amely megfelel a tényleges ERP/BOM adatoknak.
LTM141 Normál diffúzor
A jelenlegi szabványos diffúzor:
INWELT Kód: IJWG0617
Hivatkozás: PE0101
A diffúzor szabályozza a folyamatgáz eloszlását az elektróda és a vágócsúcs körül.
A stabil gázáramlás segít fenntartani:
Cserélje ki a diffúzort, ha megrepedt, eltorzul, megégett vagy erősen szennyezett.
Közzététel előtt ellenőrizze a kiterjesztett diffúzort
Az aktuális élő oldalak listája:
IJWG0619 / PE0103
de így írja le:
Diffúzor LT 151
Mivel ugyanaz a szélesebb fogyóeszköz-család LT 101–151 alkatrészt tartalmaz, ellenőrizze, hogy ez a diffúzor hivatalosan engedélyezett-e a LTM141 kiterjesztett fogyóeszközök konfigurációihoz.
Az ellenőrzés után tegye közzé:
INWELT Kód → Referencia → Komponens → Kompatibilis pisztolymodellek → Folyamat
ahelyett, hogy egy kétértelmű egymodell-leírást használnánk.
LTM141 Légcső
A jelenlegi termékcsalád a következőket tartalmazza:
INWELT Kód: IJAO0779
Leírás:
Air Tube / LT 141–151
A levegőcső segít a feldolgozott gáz átirányításában a pisztoly elülső végén.
Tartsa az alkatrészt tisztán és megfelelően telepítve.
A sérült vagy nem megfelelően elhelyezett levegőcső megzavarhatja a gázáramlást és negatívan befolyásolhatja a plazma stabilitását.
LTM141 Külső fúvóka és tartóelemek
A jelenlegi termékcsalád a következőket tartalmazza:
IJWT0618 / PC0102 – Külső fúvóka / LT 141
és
IJWT0697 / PC0131 – Külső fúvóka / LT 141–151
A megfelelő külső fúvókának meg kell felelnie a kiválasztott vágási vagy érintkezési vágási folyamatnak.
Cserélje ki a front-end összetevőket, ha a következőket mutatják:
Reccsenés
Égési sérülés
Menet sérülés
Erős szennyeződés
Jelentős deformáció
LTM141 Kiálló, érintkező vágási és marási tartozékok
A szélesebb LT 141/ LTM141 család számos elülső pozicionáló kiegészítőt tartalmaz.
A jelenlegi részek a következők:
IJTN0079 / CV0013 – Vágó távtartó
IJTN0070 / CV0014 – Négypontos távtartó
IJTN0078 / CV0012 – Kétpontos távtartó
IJTN0077 / CV0011 – Távtartó rugó
IJTN0095 / CV0039 – Négypontos koronapajzs szigetelővel
IJTN0089 / CV0023 – Érintkező-vágó távtartó
Stand-Off vágás
A különálló tartozékok segítenek fenntartani a fúvóka és a munka közötti ellenőrzött távolságot.
Kapcsolat Vágás
Az érintkezős vágóelemek eltérő elülső geometriát használnak.
Vágás
A marás eltávolítja az anyagot anélkül, hogy teljesen átvágná a munkadarabot.
Használja a megfelelő elülső köteget minden folyamathoz a vágási, érintkezési és vájt alkatrészek keverése helyett.
LTM141 Plazmamarás
A szélesebb, A141 típusú fogyóeszköz-platform egy dedikált marási folyamatot tartalmaz.
A fúrás a következőkre használható:
Hegesztés eltávolítása
Hiba eltávolítás
Visszavágás
Közös előkészítés
Javítási munkák
Egy CNC /machine-torch oldal esetén csak akkor reklámozza a kimarást, ha:
A plazma áramforrás támogatja a marást
Megfelelő faragott fogyóeszközök vannak felszerelve
Az automatizált rendszer támogatja a szükséges fáklyamozgást
Ne használjon normál vágócsúcsot maróhegyként, kivéve, ha ezt a konfigurációt kifejezetten jóváhagyták.
LTM141 Gépkábel-szerelvények
A jelenlegi LTM141 gép-pisztoly rendszer dedikált 6 méteres gépkábel-szerelvényeket tartalmaz.
Központi adapter gépkábel
INWELT Kód: IJWO10316071-00
Leírás:
LTM141 –151 / 16 mm² / 6 m / Központi adapter
Menetes gépkábel
INWELT Kód: IJWO10316077-00
Leírás:
LTM141 –151 / 16 mm² / 6 m / Menetes csatlakozás
Ezeknek a gépkábeleknek az elsődleges LTM141 pótalkatrész-táblázatban kell maradniuk.
A kézi LT 141-es kábeleket át kell helyezni a LT 141-es kéziszámítógép-termékoldalra, vagy egyértelműen fel kell tüntetni a kapcsolódó kézi zseblámpa alkatrészeiként.
LTM141 Csatlakozóadapter beállításai
A LT M géppisztoly rendszer több adaptert tartalmaz.
1/8G – 1/4G
INWELT Kód: IJAU5698
1/8G – 3/8G
INWELT Kód: IJAU5697
1/8G – M14×1
INWELT Kód: IJAU5699
1/8G – M16×1,5
INWELT Kód: IJAU5690
Ezek az adapteropciók segítenek támogatni a különböző plazma tápforrás-interfészeket.
A megfelelő szál önmagában nem erősíti meg a pisztoly teljes kompatibilitását.
LTM141 5 tűs Központi adapter
A termékcsalád a következőket is tartalmazza:
INWELT Kód: IJAY0089
Hivatkozás: FY0023
Leírás:
5 tűs plazma zseblámpa oldal Központi adapter
Telepítés előtt ellenőrizze:
Pin funkciók
Pilot-ív áramkör
Indító jelzés
Biztonsági áramkör
Gáz/áram interfész
A mechanikai illeszkedés önmagában nem elegendő.
LTM141 CNC plazmavágó kompatibilitás ellenőrzése
Ne válassza a LTM141 elemet csak azért, mert a plazmavágó 140 A névleges feszültségű.
Több feltételnek meg kell felelnie.
Erősítse meg: HF Kezdés
A plazma áramforrásnak támogatnia kell egy HF zseblámpát.
Erősítse meg a névleges áramot
A LTM141 névleges feszültsége 140 A.
Működtesse a pisztolyt és a fogyóeszközöket az ellenőrzött határokon belül.
Erősítse meg a hátsó csatlakozót
Az elérhető konfigurációk a következők:
1/4G
3/8G
M14×1
M16×1,5
Központi adapter
Erősítse meg a Pilot-Arc Circuit
A pilot-ív csatlakozásnak meg kell egyeznie a plazma áramforrással.
Erősítse meg a CNC indítási felületet
Ellenőrizze, hogyan kezeli a plazmarendszer:
Rendelés előtt adja meg a gép adatait
Csere vagy OEM projekt esetén adja meg:
Plazma tápforrás gyártója
Gép modell
Névleges kimeneti áram
Meglévő fáklya modell
Fényképek a fő csatlakozóról
Pilot-ív csatlakozó fényképek
CNC vezérlő
Szükséges vezetékhossz
Szükséges szerelési méretek
Ez megbízhatóbb, mint a kompatibilis gépmárkák univerzális listájának közzététele.

Pótalkatrészek részletek:
Gépi zseblámpa
| Kód |
Ref. |
Leírás |
Kód |
Ref. |
Leírás |
| IJWU0614 |
Plazmavágó atuo pisztoly LTM141 /6m 1/4G |
IJWU0612 |
|
Plazmavágó atuo pisztoly LTM141 /12m 1/4G |
| IJWU0616 |
Plazmavágó atuo pisztoly LTM141 /6m 3/8G |
IJWU0615 |
|
Plazmavágó atuo pisztoly LTM141 /12m 3/8G |
| IJWU0619 |
PA0103 |
Plazmavágó atuo fáklya LTM141 /6m M14×1 |
IJWU0610 |
PA0104 |
Plazmavágó atuo fáklya LTM141 /12m M14×1 |
| IJWU0606 |
PA0145 |
Plazmavágó atuo zseblámpa LTM141 /6 m M16×1,5 |
IJWU0602 |
PA0146 |
Plazmavágó atuo pisztoly LTM141 /12m központi adapter |
| IJWU0608 |
Plazmavágó atuo pisztoly LTM141 /6m központi adapter |
IJWU0609 |
|
Plazmavágó atuo zseblámpa LTM141 /12m M16×1,5 |
|
| Pozíció |
|
Kód |
Ref. |
Leírás |
| 1 |
|
IJTN0079 |
CV0013 |
Vágó távtartó/ LT 141-150 |
| 2 |
|
IJTN0070 |
CV0014 |
Négy hegyes távtartó/ LT100 -150 |
| 3 |
|
IJTN0078 |
CV0012 |
Kéthegyű távtartó/ LT100 -150 |
| 4 |
|
IJTN0077 |
CV0011 |
Távtartó rugó LT100 -150 |
| 5 |
|
IJWT0618 |
PC0102 |
Külső fúvóka LT 141 |
| 6 |
|
IJTN0095 |
CV0039 |
Négypontos koronapajzs szigetelővel/ LT 101-141 |
| 7 |
|
IJTN0089 |
CV0023 |
Távtartó érintkező vágáshoz/ LT 101-141 |
| 8 |
|
IJWT0697 |
PC0131 |
Külső fúvóka LT 141-151 |
| 9 |
|
|
|
Tipp |
| 9.1 |
|
IJWV0617-11 |
PD0101-11 |
Tipp Φ1,1mm/ LT 101-141 |
| 9.2 |
|
IJWV0617-14 |
PD0101-14 |
Tipp Φ1,4mm/ LT 101-141 |
| 9.3 |
|
IJWV0617-17 |
PD0101-17 |
Tipp Φ1,7mm/ LT 101-141 |
| 9.4 |
|
IJWV0617-19 |
PD0101-19 |
Tipp Φ1,9 mm/ LT 101-141 |
| 10 |
|
IJWG0617 |
PE0101 |
Diffúzor LT 101-141 |
| 11 |
|
IJWC0617 |
PR0101 |
Plazmaelektród LT 101-141 |
| 12 |
|
IJAO0779 |
|
Airtube/ LT 141-151 |
| 13 |
|
IJTN0000 |
|
Záró anya |
| 14 |
|
IJTN0014 |
CV0008 |
Érintkezővágó tartozék/ LT100 -151 |
| 15 |
|
IJTN0015 |
CV0009 |
Hosszú érintkező vágótartozék/ LT100 -151 |
| 16 |
|
|
|
Tipp |
| 16.1 |
|
IJWV0673-14 |
PD0117-14 |
Kiterjesztett hegy Φ1,4 mm/ LT 101-151 |
| 16.2 |
|
IJWV0673-17 |
PD0117-17 |
Kiterjesztett hegy Φ1,7 mm/ LT 101-151 |
| 16.3 |
|
IJWV0673-19 |
PD0117-19 |
Kiterjesztett hegy Φ1,9 mm/ LT 101-151 |
| 16.4 |
|
IJWV0677 |
PD0111 |
Kiterjesztett hegy 50A/ LT 101-151 |
| 17 |
|
IJWG0619 |
PE0103 |
Diffúzor LT 151 |
| 18 |
|
IJWC0672 |
PR0116 |
Kiterjesztett elektróda Plazma LT 101 |
| 19 |
|
IJWA0666 |
|
Plazmaégőfej LT 141 |
| 19a |
|
IJGU0697 |
EA0131 |
'O' gyűrű Φ18,77x1,78 m minszilícium |
| 19b |
|
IJWG9018 |
|
Frontinsulator/ LT 141-151 |
| 20 |
|
IJHW0046 |
|
Kézi plazma fogantyú/ASeries/Piros |
| 21 |
|
IJIK0733 |
|
Védő rész/Plazma/Sárga |
| 22 |
|
IJIR0081 |
185.0031 |
Kioldó |
| 23 |
|
IJIK0805 |
|
Együttes/nagy/új típus |
| 24 |
|
|
|
Kábel összeszerelés |
| 24.1 |
|
IJWO00316071-00 |
|
Kábelszerelvény/ LT 141-151/16MQ/6M központi adapter |
| 24.2 |
|
IJWO00316077-00 |
|
Kábelszerelés/ LT 141-151/16MQ/6MATT.1/8G |
| 24.3 |
|
IJWO10316071-00 |
|
Kábelszerelvény/ LTM141 -151/16MQ/6Mcenter adapter |
| 24.4 |
|
IJWO10316077-00 |
|
Kábelszerelés/ LTM141 -151/16MQ/6MATT.1/8G |
| 24.5 |
|
IJWO0600 |
|
Kábelszerelvény LT 141-1516M központi adapter |
| 25 |
|
IJDH6017 |
|
Plazmakulcs |
| 26 |
|
IJWA0618 |
|
Plazmaégőfej LTM141 |
| 26a |
|
IJHW0024 |
W0300144 |
Üvegszálas pozíciócső/ LT M |
| 27 |
|
|
|
Kábelszerelés LT M |
| 27.1 |
|
IJAU5698 |
|
Csatlakozó adapter 1/8G-1/4G |
| 27.2 |
|
IJAU5697 |
|
Csatlakozó adapter 1/8G-3/8G |
| 27.3 |
|
IJAU5699 |
|
Csatlakozó adapter 1/8G-M14×1 |
| 27.4 |
|
IJAU5690 |
|
Csatlakozó adapter 1/8G-M16×1,5 |
| 28 IJAY0089 FY0023 Központi adapter zseblámpa oldalsó plazma 5 tűs |
| 29 IJTN0088 CV0022 Körvágó tartozék/ LT100 -151 |
LTM141 és CNC Fáklyamagasság-szabályozás
A CNC plazmarendszerek automatikus pisztolymagasság-szabályozást használhatnak a helyes vágási távolság fenntartása érdekében.
A lehetséges rendszerek a következők:
Arc-Voltage THC
A plazmaív létrehozása után egy kompatibilis THC ívfeszültséget használhat a programozott vágási magasság fenntartása érdekében.
A megfelelő feszültség a következőktől függ:
Plazma áramforrás
Jelenlegi
Anyag
Lemezvastagság
Fogyóeszközök
Vágási sebesség
HF és THC-integráció
Mivel a LTM141 HF gyújtást használ, a gépgyártónak követnie kell a plazmatápforrás gyártójának földelési és kábel-elvezetési követelményeit.
Ellenőrzött rendszerszintű adatok nélkül ne tegyen közzé univerzális THC-vezetékeket vagy feszültségbeállításokat.
Piercing magasság vs vágási magasság
A gépesített plazmavágás általában különböző magasságokat használ a szúráshoz és a folyamatos vágáshoz.
Piercing magasság
Az olvadt fém felfelé távozik, miközben az ív kezdetben behatol a lemezbe.
A megfelelő szúrási magasság csökkenti az olvadt fém sérülését az elülső fogyóeszközökön.
Vágási magasság
A szúrás befejezése után a pisztoly a programozott vágási magasságra mozog.
A nem megfelelő vágási magasság a következőket okozhatja:
Használja a teljes plazmarendszer ellenőrzött paramétereit.
Milyen vastagra vágható a LTM141 ?
Maga a pisztoly nem határoz meg egy univerzális maximális vágási vastagságot.
A tényleges vágási teljesítmény a következőktől függ:
Plazma áramforrás
Bemeneti teljesítmény
Anyag
Tényleges áram
Vágóhegy átmérője
Légnyomás
Légáramlás
Utazási sebesség
Pierce magasság
Vágási magasság
Fogyasztható állapot
Megkövetelt élminőség
A professzionális plazmaspecifikációknak különbséget kell tenniük a következők között:
Ajánlott vágási kapacitás
Megfelelő sebességgel és élminőséggel produktívan feldolgozható anyagvastagság.
Maximális vágási kapacitás
Vastagabb anyag, amely csökkentett sebességgel még vágható.
Végkielégítési kapacitás
A maximálisan leválasztható anyagvastagság, általában alacsonyabb élminőséggel.
A konkrét LTM141 vastagságadatokat ezért csak akkor szabad közzétenni, ha azt INWELT teljes rendszerű vágási teszt is alátámasztja.
Készítsen egy INWELT LTM141 CNC Vágott diagramot
Az első féltől származó vágási diagram az egyik legerősebb technikai és GEO eszköz lenne ezen az oldalon.
Az ajánlott mezők a következők:
| Közzétételre váró |
adatok |
| Anyag |
Enyhe acél / rozsdamentes acél / alumínium |
| Vastagság |
Tesztelt vastagság |
| Jelenlegi |
Tényleges tesztelt áram |
| Tipp kód |
INWELT cikkszám |
| Tipp átmérője |
mm |
| Légnyomás |
bár |
| Levegőáramlás |
L/perc |
| Utazási sebesség |
mm/perc |
| Pierce magassága |
mm |
| Pierce Delay |
másodpercig |
| Vágási magasság |
mm |
| Kerf szélesség |
mm |
| Vágási eredmény |
Ajánlott / Maximum / Végkielégítés |
A versenytársak vágási paramétereinek másolása helyett használjon mért INWELT adatokat.
Javasolt levegőellátás a következőhöz: LTM141
A jelenlegi INWELT LTM141 specifikáció sűrített levegőt használ.
Az ajánlott üzemi adatok a következőket tartalmazzák:
Technológiai gáz: sűrített levegő
Gáznyomás: kb. 4,5-5,0 bar
Gázáramlás: kb. 220 l/perc
Javasolt utóáramlás: kb. 140 másodperc
Használjon tiszta és száraz sűrített levegőt
A nedvesség, a kompresszorolaj és a részecskék negatívan befolyásolhatják:
Használjon megfelelő szűrést és nedvességleválasztást.
Ellenőrizze a nyomást a gázáramlás közben
A statikus nyomás eltérhet a tényleges üzemi nyomástól.
A szűrők, szabályozók, szerelvények és hosszú tömlők nyomásveszteséget okozhatnak.
Állítsa be a levegőellátást a teljes plazmavágó rendszer működési eljárásának megfelelően.
Milyen anyagokat vághat a LTM141 ?
Ha kompatibilis plazmarendszerhez csatlakozik, a LTM141 elektromosan vezető anyagokat tud feldolgozni, beleértve:
Lágyacél
Szénacél
Rozsdamentes acél
Alumínium
Réz
Sárgaréz
Horganyzott acél
A tényleges vágási sebesség, élminőség és gyakorlati vastagság a teljes plazmarendszertől függ.
A LTM141 CNC zseblámpa tipikus alkalmazásai
A LTM141 nagyobb áramerősségű automatizált plazmavágó alkalmazásokhoz alkalmas, beleértve:
CNC plazmavágó asztalok
Automatikus profilvágás
Szerkezeti acél gyártás
Nehézgépgyártás
Építőipari berendezések
Mezőgazdasági berendezések
Teherautó és pótkocsi gyártás
Vasúti alkatrészek
Hajógyártás
Lemezfeldolgozó rendszerek
Ipari termelő cellák
Nehézfém gyártás
A fáklya végső kiválasztását mindig a plazma áramforráson és a gép interfészén kell alapul venni, nem pedig az alkalmazás nevét.
LTM141 Karbantartás a CNC gyártáshoz
A konzisztens fogyóeszköz állapot elengedhetetlen az automatizált gyártásban, mert a kopott alkatrész minden ismétlődő alkatrészre hatással lehet.
Vizsgálja meg az elektródát
Figyelje az elektróda túlzott kopását.
Cserélje ki, mielőtt az erős erózió rossz indítást okozna vagy károsítaná a fúvókát.
Vizsgálja meg a vágócsúcsot
Ellenőrizze a következőket:
Megnövelt fúvókanyílás
Ovális nyílás
Égési sérülés
Erős szennyeződés
Vizsgálja meg a diffúzort
Tartsa tisztán a gázjáratokat.
Cserélje ki a repedt vagy hősérült alkatrészeket.
Vizsgálja meg a levegőcsövet
Győződjön meg arról, hogy a levegőcső megfelelően van felszerelve, és nincs sérülés.
Ellenőrizze a gépet Pisztolyfej
Ellenőrzés:
Szálak
Tömítő felületek
O-gyűrű állapota
Hőkárosodás
Gázszivárgás
Vizsgálja meg a fáklya vezetékét
Győződjön meg arról, hogy CNC mozgás nem:
Katalógusunk:
 INWELT PLAZMA FÁKLA KATALÓGUSA.pdf
Gyakori LTM141 CNC Vágási problémák
Nehéz HF ívindítás
Ellenőrzés:
Elektróda állapota
Vágócsúcs
HF áramkör
Légnyomás
Munkakapcsolat
Zseblámpa csatlakozó
Túlzott ferde
Ellenőrzés:
Fáklya merőlegessége
Vágási magasság
Fúvóka kopása
Vágási sebesség
Heavy Dross
Ellenőrzés:
Vágási sebesség
Vágási áram
Anyagvastagság
Gázáramlás
Vágási magasság
Rövid fogyasztási élettartam
A lehetséges okok a következők:
Szennyezett sűrített levegő
Nem megfelelő fúvóka/áram kombináció
Nem megfelelő szúrási magasság
Túlzott piercing
Kopott elektróda
Ellentmondó alkatrészméretek
Vizsgálja meg:
Fáklya szerelés
Vágási magasság
CNC visszacsapás
Kerf kompenzáció
Fogyasztható állapot
Vágási sebesség
Nem minden méretproblémát okoz a plazmafáklya.
LTM141 Fogyóeszközök forgalmazói és utángyártott ellátáshoz
A professzionális LTM141 utángyártott program a következőket tartalmazhatja:
Szabványos vágási tippek
Kiterjesztett vágási tippek
Vágási tippek
Szabványos elektródák
Kiterjesztett elektródák
Szabványos diffúzorok
Kiterjesztett diffúzorok
Levegő csövek
Külső fúvókák
Érintkező vágó alkatrészek
Kiálló útmutatók
Gépi lámpafejek
O-gyűrűk
Üvegszálas pozicionáló csövek
Gépkábel szerelvények
Csatlakozó adapterek
Központi adapterek
A pontos INWELT cikkszámok közzététele segít csökkenteni a cserehibákat, és megkönnyíti az ismételt vásárlást a forgalmazók és CNC berendezésgyártók számára.
OEM LTM141 CNC Plazmalámpák gyártása: INWELT
INWELT plazmavágó fáklyákat és cserealkatrészeket szállít professzionális B2B ügyfeleknek, beleértve:
CNC plazmagép gyártók
Plazma áramforrás gyártók
CNC rendszerintegrátorok
Hegesztő- és vágóberendezések márkái
Importőrök
Forgalmazók
Nagykereskedők
Ipari beszállítók
Utángyártott fogyóeszközök cégek
OEM és ODM konfigurációk a cél plazmarendszernek és gépi interfésznek megfelelően fejleszthetők.
OEM és Private Label Options
A testreszabás a következőket tartalmazhatja:
A OEM projekteknél adja meg a plazma tápforrás specifikációját, CNC vezérlőt, a csatlakozókra vonatkozó követelményeket, a szerelési méreteket és a becsült beszerzési mennyiséget.
Miért érdemes LTM141 gépi fáklyákat a INWELT forrásból?
A LTM141 platform komplett gép-pisztoly konfigurációkat egyesít egy részletes fogyóeszköz- és csatlakozórendszerrel.
A jelenlegi termékcsalád a következőket tartalmazza:
Több 6 m-es géppisztoly konfiguráció
Több 12 m-es géppisztoly konfiguráció
Ø1,1 / Ø1,4 / Ø1,7 / Ø1,9 mm szabványos hegyek
Kiterjesztett vágási tippek
Szabványos elektróda
Kiterjesztett elektróda
Diffúzorok
Levegő cső
Külső fúvókák
Érintkező vágó tartozékok
Vágási tartozékok
Dedikált gépi égőfej
Üvegszálas pozicionáló cső
Gépkábel szerelvények
Több menetes adapter
5 tűs központi adapter
A professzionális vásárlók számára a pisztoly és a cserealkatrészek egy szállítón keresztül történő beszerzése leegyszerűsítheti a beszerzést, a készletezést és az utángyártott támogatást.
Gyakran ismételt kérdések a LTM141 CNC plazmalámpával kapcsolatban
Mekkora áramerősség a INWELT LTM141 ?
a LTM141 névleges feszültsége 140 A. A jelenlegi INWELT műszaki specifikáció szerint
Mi a LTM141 munkaciklus?
A jelenlegi specifikáció 60% -ot tartalmaz.
A LTM141 kézi vagy gépi fáklya?
A LTM141 egy CNC / gépesített géppisztoly.
A kapcsolódó LT 141 a kézi kézi változat.
Használ a LTM141 HF gyújtást?
Igen.
A LTM141 nagyfrekvenciás ívindítást használ.
Milyen gázt használ a LTM141 ?
A jelenlegi konfiguráció sűrített levegőt használ.
Milyen légnyomást igényel a LTM141 ?
Körülbelül 4,5-5,0 bar.
Milyen légáramlást igényel a LTM141 ?
A jelenlegi INWELT specifikáció körülbelül 220 l/perc.
Milyen utóáramlási idő javasolt?
Körülbelül 140 másodperc a jelenlegi INWELT specifikáció szerint.
Milyen hosszúságú vezetékek állnak rendelkezésre?
A jelenlegi termékcsalád a következőket tartalmazza:
Milyen csatlakozási lehetőségek állnak rendelkezésre?
A jelenlegi konfigurációk a következők:
1/4G
3/8G
M14×1
M16×1,5
Központi adapter
Milyen méretű vágóhegyek állnak rendelkezésre?
A jelenlegi fogyasztási cikkcsalád a következőket tartalmazza:
Ø1,1 mm
Ø1,4 mm
Ø1,7 mm
Ø1,9 mm
Meghosszabbított Ø1,4, Ø1,7 és Ø1,9 mm-es hegyek is kaphatók.
Melyik csúcsot érdemes használni 140A-nél?
A szélesebb A141 típusú fogyóeszközök családja általában Ø1,9 mm-t társít a felső áramtartományhoz.
INWELT nak meg kell erősítenie saját ellenőrzött áramerősség-fúvóka leképezését, mielőtt ezt a kapcsolatot mérvadóként közzéteszi.
Melyik elektródát használja a LTM141 ?
A szabványos elektróda a következő:
IJWC0617 / PR0101
A kiterjesztett elektróda a következő:
IJWC0672 / PR0116
Milyen gépi pisztolyfejet használ a LTM141 ?
A jelenlegi INWELT gépfej:
IJWA0618
Milyen pozicionáló csövet használ a LTM141 ?
Az aktuális termékcsalád listák:
IJHW0024 / W0300144 – Üvegszálas pozicionáló cső
Használható a LTM141 bármilyen 140A-es CNC plazmavágóval?
Nem.
A HF indítórendszernek, a csatlakozónak, a pilot-ív áramkörnek, a vezérlő interfésznek és az áramforrás architektúrának is meg kell egyeznie.
A LTM141 támogatja a fáklya magasságának szabályozását?
Kompatibilis THC-berendezéssel integrálható CNC rendszerekbe.
A pontos THC konfiguráció a plazma tápforrástól és a CNC vezérlőtől függ.
Vághatja-e a LTM141 a rozsdamentes acélt?
Igen, ha kompatibilis plazma áramforrással és megfelelő vágási paraméterekkel használják.
A LTM141 vághatja az alumíniumot?
Igen.
Az alumínium elektromosan vezető, és megfelelő plazmarendszerrel plazma vágható.
Milyen vastagra vágható a LTM141 ?
Nincs univerzális vastagság, amelyet csak a fáklya határoz meg.
Használja a teljes plazmavágó rendszer ellenőrzött ajánlott, maximális és szakítási adatait.
Használható LTM141 véséshez?
A kapcsolódó fogyóeszközök családjába beletartoznak a maró alkatrészek.
A plazma áramforrásnak és az automatizált folyamatnak is támogatnia kell a marást.
Mi a különbség LTM141 és LT 141 között?
A LTM141 a gép/ CNC konfigurációja.
LT 141 a kézi/kézi konfiguráció.
A INWELT kínál OEM LTM141 gépi lámpákat?
Igen.
OEM/ODM , saját márkás, csatlakozós, kábeles és fogyóeszközkészlet-konfigurációk állnak rendelkezésre minősített CNC berendezésgyártók, rendszerintegrátorok, forgalmazók és importőrök számára.
Kérjen árajánlatot a következőre: INWELT LTM141 CNC plazmavágó pisztoly
A kompatibilitás gyorsabb megerősítéséhez adja meg:
A plazma tápforrás gyártója és modellje
Névleges kimeneti áram
Meglévő fáklya modell
HF kezdő módszer
CNC vezérlő
Fényképek a fő csatlakozóról
Pilot-ív kapcsolat
A pisztoly szükséges vezetékhossza
Szükséges szerelési méretek
Vágás vagy kimarás követelmény
Fogyasztási követelmények
Becsült beszerzési mennyiség
INWELT vagy saját márkás márkaépítés
INWELT ezután ellenőrizheti a megfelelő LTM141 géppisztolyt, csatlakozót, kábelt és fogyóeszköz-konfigurációt a CNC plazmavágó rendszeréhez.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių