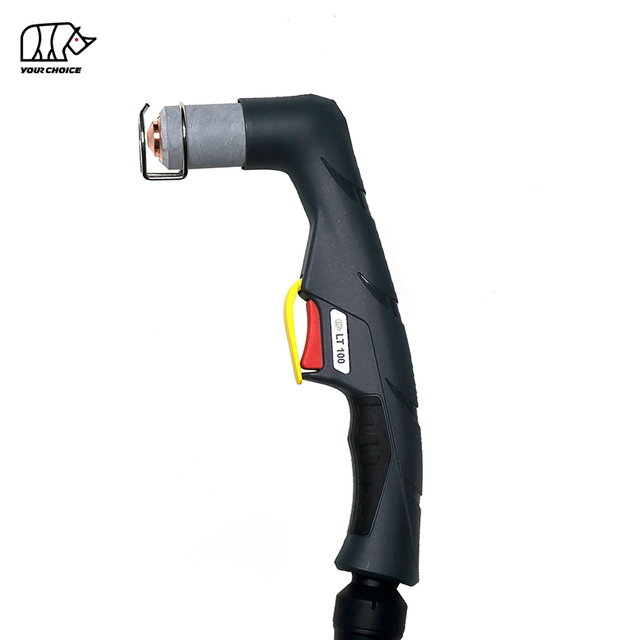
140A HF CNC plazmový řezací hořák pro mechanizované řezání
INWELT LTM141 je vzduchem chlazený CNC a mechanizovaný plazmový řezací hořák určený pro vysokoproudé automatizované řezací stoly, profilové řezací systémy a průmyslové plazmové řezací stroje.
LTM141 je dimenzován na 140 A s 60% pracovním cyklem a používá vysokofrekvenční ( HF ) systém spouštění oblouku.
Aktuální technická konfigurace INWELT zahrnuje:
jmenovitý proud 140A
60% pracovní cyklus
Provoz na stlačený vzduch
Začátek oblouku HF
Přibl. Provozní tlak 4,5–5,0 bar
Přibl. Průtok vzduchu 220 l/min
Přibl. Doporučený postflow 140 sekund
Standardní vedení svítilny 6 m
K dispozici jsou konfigurace 12 m
CNC / mechanizovaný provoz
K dispozici je několik možností zadního připojení, včetně:
1/4G
3/8G
M14×1
M16×1,5
Centrální adaptér
LTM141 by měl být umístěn konkrétně jako strojní/ CNC plazmový řezací hořák , odděleně od LT 141 ručního plazmového hořáku.
INWELT LTM141 Technické specifikace
| Specifikace |
INWELT LTM141 |
| Typ produktu |
CNC / mechanizované Plazmový řezací hořák |
| Model |
LTM141 |
| Značka |
INWELT |
| Jmenovitý proud |
140 A |
| Pracovní cyklus |
60 % |
| Chlazení |
Vzduch |
| Procesní plyn |
Stlačený vzduch |
| Spouštění oblouku |
HF |
| Tlak plynu |
Přibl. 4,5–5,0 bar |
| Průtok plynu |
Přibl. 220 l/min |
| Doporučený Post-Flow |
Přibl. 140 sekund |
| Standardní délka vedení |
6 m |
| Volitelná délka vedení |
12 m |
| Operace |
CNC / Mechanizované |
| Možnosti konektoru |
1/4G / 3/8G / M14×1 / M16×1,5 / Centrální adaptér |
| Standardní rodina špiček |
Ø1,1 / Ø1,4 / Ø1,7 / Ø1,9 mm |
| Rozšířené tipy |
K dispozici |
| Drážkovací spotřební materiál |
K dispozici |
| OEM / ODM |
K dispozici |
| Soukromá značka |
K dispozici |
Před objednáním potvrďte plazmový zdroj energie, jmenovitý proud, architekturu spouštění HF , obvod pilotního oblouku, zadní konektor, ovládací rozhraní a systémové požadavky CNC .
LTM141 vs. LT 141: Machine Torch vs. Hand Torch
LTM141 a LT 141 patří do stejné širší rodiny plazmových hořáků, ale měly by být považovány za dva samostatné kompletní produkty hořáku.
| Funkce |
LTM141 |
LT 141 |
| Operace |
CNC / Mechanizované |
Manuální / Ruční |
| Geometrie pochodně |
Přímý strojní hořák |
Úhlová ruční svítilna |
| Start Control |
Strojově ovládaný |
Spoušť operátora |
| Montáž |
Pevný držák CNC |
Ruční |
| Výška pochodně |
CNC / kontrolované THC |
Ovládané operátorem |
| Primární aplikace |
Automatizované řezání |
Ruční řezání |
Některé spotřební materiály mohou patřit do stejné širší rodiny spotřebních materiálů LT 141 .
Hlavy strojních hořáků, hlavy ručních hořáků, rukojeti, polohovací trubky a kabelové sestavy by však neměly být automaticky považovány za vzájemně zaměnitelné.
Pro interní odkazy na webové stránky použijte popisné kotvy, jako jsou:
LTM141 CNC plazmový řezací hořák
a
LT 141 Ruční plazmový řezací hořák
spíše než prezentovat obojí jednoduše jako LT 141.
Proč používat vyhrazený 140A strojní hořák pro CNC plazmové řezání?
Plazmový systém 140A CNC vyžaduje hořák navržený pro stabilní montáž, opakovatelnou geometrii řezu a provoz s vysokým proudem.
Rovná geometrie stroje a hořáku
Konfiguraci stroje LTM141 lze nainstalovat na pevnou osu Z nebo držák hořáku CNC .
Správná instalace pomáhá udržovat:
Kolmost hořáku
Opakovatelná pozice propíchnutí
Konzistentní výška sečení
Stabilní šířka řezu
Opakovatelné rozměry dílů
Předvídatelný směr řezu
Strojově řízené řezání
Na rozdíl od ruční svítilny se LTM141 ovládá prostřednictvím plazmového zdroje energie a systému CNC .
Typický cyklus řezání zahrnuje:
Umístění hořáku
Detekce počáteční výšky
Plazmový start
Pronikavý
Řezný pohyb
Nastavení výšky hořáku
Zastavení oblouku
140A řezací plošina
LTM141 poskytuje mechanizovanou platformu s vyšším proudem pro aplikace průmyslového řezání.
Skutečný provozní proud by měl být zvolen podle materiálu, tloušťky, spotřebního materiálu a ověřené tabulky řezů celého plazmového systému.
Jak funguje plazmový řezací systém LTM141 HF
LTM141 funguje jako součást kompletního mechanizovaného systému plazmového řezání, který se skládá z:
Stlačený vzduch vstupuje do hořáku a proudí přes hlavu hořáku, vzduchovou trubici, difuzor, elektrodu a řezací trysku.
Elektrická energie ionizuje plyn a vytváří vysokoteplotní plazmový oblouk.
Tryska omezuje proud plazmy na koncentrovaný paprsek, který taví elektricky vodivý materiál, zatímco plyn o vysoké rychlosti odstraňuje roztavený kov z řezu.
Jak funguje HF spouštění oblouku na LTM141
LTM141 používá vysokofrekvenční systém spouštění oblouku.
HF zapalování používá vysokofrekvenční elektrický signál k vytvoření počátečního plazmového oblouku.
Plazmový zdroj energie proto musí podporovat kompatibilní architekturu hořáku HF .
Plazmové hořáky HF , jiné než HF a plazmové hořáky se zpětným úderem by neměly být považovány za vzájemně zaměnitelné pouze proto, že mají podobný proud.
HF Pokyny k instalaci pro systémy CNC
Protože spouštění HF generuje vysokofrekvenční elektrickou energii, instalace CNC by se měla řídit doporučeními výrobce plazmového zdroje pro:
Nepředpokládejte, že každý ovladač CNC může být připojen přímo k plazmovému systému HF aniž byste zvážili kompletní elektrickou architekturu.
LTM141 Kompletní konfigurace hořáku stroje
Současná produktová řada INWELT zahrnuje několik 6m a 12m LTM141 sestav stroj-hořák.
6 m Konfigurace
| INWELT |
Konfigurace kódu |
| IJWU0614 |
LTM141 / 6 m / 1/4G |
| IJWU0616 |
LTM141 / 6 m / 3/8G |
| IJWU0619 |
LTM141 / 6 m / M14×1 |
| IJWU0606 |
LTM141 / 6 m / M16 × 1,5 |
| IJWU0608 |
LTM141 / 6 m / Centrální adaptér |
12 m Konfigurace
| INWELT |
Konfigurace kódu |
| IJWU0612 |
LTM141 / 12 m / 1/4G |
| IJWU0615 |
LTM141 / 12 m / 3/8G |
| IJWU0610 |
LTM141 / 12 m / M14×1 |
| IJWU0609 |
LTM141 / 12 m / M16×1,5 |
| IJWU0602 |
LTM141 / 12 m / Centrální adaptér |
Tyto kompletní konfigurace hořáku by měly být uvedeny na předním místě, protože typ připojení a délka vedení jsou důležitými kritérii nákupu pro výměnu a hořáky OEM CNC .
LTM141 Stroj Hlava hořáku
Vyhrazená hlava hořáku stroje INWELT je:
INWELT Kód: IJWA0618
Popis:
LTM141 Strojní plazma Hlava hořáku
Tato součást specifická pro stroj by měla být jedním z primárních náhradních dílů zobrazených na stránce LTM141 .
Manuální hlavice hořáku LT 141 by měla být přesunuta na stránku ručního produktu LT 141 nebo by měla být jasně označena jako související součást ručního hořáku.
LTM141 Polohovací trubice ze skleněných vláken
Systém stroj-hořák zahrnuje:
INWELT Kód: IJHW0024
Reference: W0300144
Popis:
Sklolaminátová polohovací trubice / LT M
Tato polohovací trubice tvoří část přímého těla hořáku a je relevantní pro montáž CNC .
Pro výrobce zařízení a systémové integrátory by měla být polohovací trubka zobrazena společně s hlavou strojního hořáku a montážními rozměry.
Přidejte rozměrový výkres LTM141 strojního hořáku
Strojní hořák CNC by měl poskytovat fyzické instalační rozměry.
INWELT by měl přidat technický výkres znázorňující:
Nekopírujte rozměry konkurence.
Změřte skutečnou produkci LTM141 a publikujte rozměrová data první strany.
Tento typ technických informací je užitečný zejména pro:
LTM141 Standardní řezací hroty podle aktuálního rozsahu
Širší platforma spotřebního materiálu LT 141/ LTM141 obsahuje několik standardních průměrů břitů.
Aktuální kódy INWELT zahrnují:
Řezací hrot Ø1,1 mm
INWELT Kód: IJWV0617-11
Reference: PD0101-11
Řezací hrot Ø1,4 mm
INWELT Kód: IJWV0617-14
Reference: PD0101-14
Řezací hrot Ø1,7 mm
INWELT Kód: IJWV0617-17
Reference: PD0101-17
Řezací hrot Ø1,9 mm
INWELT Kód: IJWV0617-19
Reference: PD0101-19
Srovnatelné hořákové systémy typu A141 běžně používají různé průměry trysek pro různé rozsahy proudu.
Před publikováním aktuálního vztahu jako směrodatného by měl INWELT ověřit své vlastní mapování intenzity proudu na trysku.
Který řezný hrot by měl být použit při 140A?
Rodina spotřebního materiálu LT 141/ LTM141 zahrnuje řezné hroty Ø1,1, Ø1,4, Ø1,7 a Ø1,9 mm.
Průmyslové systémy A141 běžně používají největší standardní trysku v této skupině v blízkosti horního provozního rozsahu 140 A.
Nicméně INWELT by měla konečnou specifikaci založit na vlastních technických datech a řezných testech.
Nejsilnější finální tabulka spotřebního materiálu by obsahovala:
| INWELT Kód |
Průměr hrotu |
Ověřený proud |
elektrody |
Difuzor |
Proces |
| IJWV0617-11 |
Ø1,1 mm |
Ověřte |
Odpovídající část |
Odpovídající část |
Standardní řezání |
| IJWV0617-14 |
Ø1,4 mm |
Ověřte |
Odpovídající část |
Odpovídající část |
Standardní řezání |
| IJWV0617-17 |
Ø1,7 mm |
Ověřte |
Odpovídající část |
Odpovídající část |
Standardní řezání |
| IJWV0617-19 |
Ø1,9 mm |
Ověřte |
Odpovídající část |
Odpovídající část |
Standardní řezání |
Po potvrzení použijte stejné mapování konzistentně napříč:
Stránka produktu
Technický katalog
ERP systém
Seznam náhradních dílů
Obal
Dokumentace distributora
LTM141 Rozšířené řezné tipy
Produktová řada zahrnuje několik rozšířených řezných hrotů.
Prodloužený hrot Ø1,4 mm
INWELT Kód: IJWV0673-14
Reference: PD0117-14
Prodloužený hrot Ø1,7 mm
INWELT Kód: IJWV0673-17
Reference: PD0117-17
Prodloužený hrot Ø1,9 mm
INWELT Kód: IJWV0673-19
Reference: PD0117-19
Širší rodina také obsahuje:
IJWV0677 / PD0111 – Prodloužená koncovka / 50A
Rozšířený spotřební materiál poskytuje další dosah tam, kde hroty standardní délky nemají snadný přístup k místu řezání.
U aplikací CNC změní změna délky špičky také geometrii čela hořáku.
Před použitím rozšířeného spotřebního materiálu je proto nutné ověřit výšku sečení a kompletní sadu spotřebního materiálu.
LTM141 Standardní plazmová elektroda
Standardní elektroda je:
INWELT Kód: IJWC0617
Reference: PR0101
Elektroda přenáší elektrickou energii hořákem a při plazmovém řezání se postupně opotřebovává.
Vyměňte elektrodu dříve, než nadměrná eroze způsobí:
U automatizované výroby by mělo být opotřebení elektrod pravidelně sledováno, protože opakované propichování může zkrátit životnost spotřebního materiálu.
LTM141 Prodloužená elektroda
Současná rodina zahrnuje:
INWELT Kód: IJWC0672
Reference: PR0116
Toto je konfigurace rozšířené elektrody používaná s odpovídajícím rozšířeným spotřebním materiálem.
Aktuální aktivní stránka označuje tuto komponentu jako 'Plazma LT 101,', což by mělo být opraveno, pokud je součást oficiálně sdílena s rodinou LT 101–151.
Použijte popis produktové skupiny, který odpovídá skutečným datům ERP/BOM.
LTM141 Standardní difuzér
Současný standardní difuzér je:
INWELT Kód: IJWG0617
Reference: PE0101
Difuzér řídí distribuci procesního plynu kolem elektrody a řezného hrotu.
Stabilní průtok plynu pomáhá udržovat:
Vyměňte difuzér, pokud je prasklý, zdeformovaný, spálený nebo silně znečištěný.
Před publikováním ověřte rozšířený difuzér
Aktuální aktivní stránka uvádí:
IJWG0619 / PE0103
ale popisuje to takto:
Difuzor LT 151
Protože stejná širší rodina spotřebního materiálu obsahuje LT 101–151 dílů, potvrďte, zda je tento difuzér oficiálně schválen pro konfigurace rozšířeného spotřebního materiálu LTM141 .
Po ověření jej publikujte jako:
INWELT Kód → Reference → Komponenta → Kompatibilní modely hořáků → Proces
namísto použití nejednoznačného popisu jednoho modelu.
LTM141 Vzduchová trubice
Aktuální rodina produktů zahrnuje:
INWELT Kód: IJAO0779
Popis:
Vzduchová trubice / LT 141–151
Vzduchová trubice pomáhá směrovat procesní plyn přes přední konec hořáku.
Udržujte součást čistou a správně nainstalovanou.
Poškozená nebo nesprávně umístěná vzduchová trubice může narušit proudění plynu a negativně ovlivnit stabilitu plazmy.
LTM141 Vnější tryska a upevňovací součásti
Aktuální rodina produktů zahrnuje:
IJWT0618 / PC0102 – Vnější tryska / LT 141
a
IJWT0697 / PC0131 – Vnější tryska / LT 141–151
Správná vnější tryska by měla odpovídat zvolenému procesu řezání nebo kontaktního řezání.
Vyměňte přední komponenty, pokud se zobrazují:
Praskání
Poškození popálením
Poškození závitu
Silná kontaminace
Výrazná deformace
LTM141 Příslušenství pro odstavné, kontaktní řezání a drážkování
Širší rodina LT 141/ LTM141 obsahuje několik předních polohovacích doplňků.
Mezi aktuální díly patří:
IJTN0079 / CV0013 – Drážkovací podložka
IJTN0070 / CV0014 – Čtyřbodová rozpěrka
IJTN0078 / CV0012 – Dvoubodová rozpěrka
IJTN0077 / CV0011 – Distanční pružina
IJTN0095 / CV0039 – Čtyřbodový korunkový štít s izolátorem
IJTN0089 / CV0023 – Distanční podložka pro řezání kontaktů
Stand-Off řezání
Distanční příslušenství pomáhá udržovat kontrolovanou vzdálenost mezi tryskou a prací.
Kontaktní řezání
Součásti pro kontaktní řezání používají jinou přední geometrii.
Dlouhování
Drážkování odstraňuje materiál bez úplného proříznutí obrobku.
Místo míchání řezných, kontaktních a drážkovacích dílů použijte pro každý proces správný front-end stoh.
LTM141 Plazmové drážkování
Širší platforma spotřebního materiálu typu A141 zahrnuje speciální proces drážkování.
Drážkování lze použít pro:
Odstranění svaru
Odstranění defektu
Dlouhování zad
Společná příprava
Opravárenské práce
Pro stránku CNC /machine-torch propagujte drážkování pouze v případě, že:
Plazmový zdroj energie podporuje drážkování
Je nainstalován správný spotřební materiál pro drážkování
Automatizovaný systém podporuje požadovaný pohyb hořáku
Nepoužívejte normální řezný hrot jako drážkovací hrot, pokud tato konfigurace není výslovně schválena.
LTM141 Strojní kabelové sestavy
Současný systém stroj-hořák LTM141 zahrnuje vyhrazené 6m strojní kabelové sestavy.
Kabel centrálního adaptéru
INWELT Kód: IJWO10316071-00
Popis:
LTM141 –151 / 16 mm² / 6 m / Centrální adaptér
Závitový strojový kabel
INWELT Kód: IJWO10316077-00
Popis:
LTM141 –151 / 16 mm² / 6 m / Závitové připojení
Tyto kabely stroje by měly zůstat v primární tabulce náhradních dílů LTM141 .
Kabely příručky LT 141 by měly být přesunuty na stránku ručního produktu LT 141 nebo by měly být jasně označeny jako související díly ručního hořáku.
LTM141 Možnosti adaptéru konektoru
Systém LT M stroj-hořák obsahuje několik adaptérů.
1/8G až 1/4G
INWELT Kód: IJAU5698
1/8G až 3/8G
INWELT Kód: IJAU5697
1/8G až M14×1
INWELT Kód: IJAU5699
1/8G až M16×1,5
INWELT Kód: IJAU5690
Tyto možnosti adaptéru pomáhají podporovat různá rozhraní plazmového zdroje napájení.
Samotný odpovídající závit nepotvrzuje plnou kompatibilitu hořáku.
LTM141 5kolíkový Centrální adaptér
Produktová řada dále zahrnuje:
INWELT Kód: IJAY0089
Reference: FY0023
Popis:
5kolíkový plazmový hořák – strana Centrální adaptér
Před instalací ověřte:
Pin funkce
Obvod pilotního oblouku
Startovací signál
Bezpečnostní obvod
Rozhraní plyn/proud
Samotné mechanické uchycení nestačí.
Jak zkontrolovat kompatibilitu plazmové řezačky LTM141 CNC
Nevybírejte LTM141 pouze proto, že plazmová řezačka je dimenzována na 140A.
Musí odpovídat několik podmínek.
Potvrďte HF Spuštění
Plazmový zdroj energie musí podporovat hořák HF .
Potvrďte jmenovitý proud
LTM141 je dimenzován na 140A.
Provozujte hořák a spotřební materiál v rámci jejich ověřených limitů.
Potvrďte zadní konektor
Dostupné konfigurace zahrnují:
1/4G
3/8G
M14×1
M16×1,5
Centrální adaptér
Potvrďte obvod pilotního oblouku
Zapojení pilotního oblouku musí odpovídat plazmovému zdroji energie.
Potvrďte spouštěcí rozhraní CNC
Zkontrolujte, jak plazmový systém zvládá:
Před objednáním poskytněte informace o stroji
Pro náhradní nebo OEM projekty poskytněte:
Výrobce plazmového zdroje
Model stroje
Jmenovitý výstupní proud
Stávající model svítilny
Fotografie hlavního konektoru
Fotografie konektoru pilotního oblouku
ovladač CNC
Požadovaná délka vedení
Požadované montážní rozměry
Je to spolehlivější než zveřejňování univerzálního seznamu kompatibilních značek strojů.

Podrobnosti o náhradních dílech:
Pochodeň stroje
| Kód |
Ref. |
Popis |
Kód |
Ref. |
Popis |
| IJWU0614 |
Plazmový řezací atuo hořák LTM141 /6m 1/4G |
IJWU0612 |
|
Plazmový řezací atuo hořák LTM141 /12m 1/4G |
| IJWU0616 |
Plazmový řezací atuo hořák LTM141 /6m 3/8G |
IJWU0615 |
|
Plazmový řezací atuo hořák LTM141 /12m 3/8G |
| IJWU0619 |
PA0103 |
Plazmový řezací atuo hořák LTM141 /6m M14×1 |
IJWU0610 |
PA0104 |
Plazmový řezací atuo hořák LTM141 /12m M14×1 |
| IJWU0606 |
PA0145 |
Plazmový řezací hořák Atuo LTM141 /6m M16×1,5 |
IJWU0602 |
PA0146 |
Plazmový řezací atuo hořák LTM141 /12m centrální adaptér |
| IJWU0608 |
Plazmový řezací atuo hořák LTM141 /6m centrální adaptér |
IJWU0609 |
|
Plazmový řezací hořák Atuo LTM141 /12m M16×1,5 |
|
| Pozice |
|
Kód |
Ref. |
Popis |
| 1 |
|
IJTN0079 |
CV0013 |
Drážkovací rozpěrka/ LT 141-150 |
| 2 |
|
IJTN0070 |
CV0014 |
Čtyřhrotá rozpěrka/ LT100 -150 |
| 3 |
|
IJTN0078 |
CV0012 |
Dvojitá rozpěrka/ LT100 -150 |
| 4 |
|
IJTN0077 |
CV0011 |
Distanční pružina LT100 -150 |
| 5 |
|
IJWT0618 |
PC0102 |
Vnější tryska LT 141 |
| 6 |
|
IJTN0095 |
CV0039 |
Čtyřbodový korunový štít s izolátorem/ LT 101-141 |
| 7 |
|
IJTN0089 |
CV0023 |
Rozpěrka pro kontaktní řezání/ LT 101-141 |
| 8 |
|
IJWT0697 |
PC0131 |
Vnější tryska LT 141-151 |
| 9 |
|
|
|
Tip |
| 9.1 |
|
IJWV0617-11 |
PD0101-11 |
Hrot Φ1,1 mm/ LT 101-141 |
| 9.2 |
|
IJWV0617-14 |
PD0101-14 |
Hrot Φ1,4 mm/ LT 101-141 |
| 9.3 |
|
IJWV0617-17 |
PD0101-17 |
Hrot Φ1,7 mm/ LT 101-141 |
| 9.4 |
|
IJWV0617-19 |
PD0101-19 |
Hrot Φ1,9 mm/ LT 101-141 |
| 10 |
|
IJWG0617 |
PE0101 |
Difuzor LT 101-141 |
| 11 |
|
IJWC0617 |
PR0101 |
Elektrode Plazma LT 101-141 |
| 12 |
|
IJAO0779 |
|
Airtube/ LT 141-151 |
| 13 |
|
IJTN0000 |
|
Pojistná matice |
| 14 |
|
IJTN0014 |
CV0008 |
Kontaktní řezací nástavec/ LT100 -151 |
| 15 |
|
IJTN0015 |
CV0009 |
Řezací nástavec s dlouhým kontaktem/ LT100 -151 |
| 16 |
|
|
|
Tip |
| 16.1 |
|
IJWV0673-14 |
PD0117-14 |
Prodloužený hrot Φ1,4 mm/ LT 101-151 |
| 16.2 |
|
IJWV0673-17 |
PD0117-17 |
Prodloužený hrot Φ1,7 mm/ LT 101-151 |
| 16.3 |
|
IJWV0673-19 |
PD0117-19 |
Prodloužený hrot Φ1,9 mm/ LT 101-151 |
| 16.4 |
|
IJWV0677 |
PD0111 |
Prodloužený hrot 50A/ LT 101-151 |
| 17 |
|
IJWG0619 |
PE0103 |
Difuzor LT 151 |
| 18 |
|
IJWC0672 |
PR0116 |
Prodloužená elektroda Plazma LT 101 |
| 19 |
|
IJWA0666 |
|
Hlava plazmového hořáku LT 141 |
| 19a |
|
IJGU0697 |
EA0131 |
'O'kroužek Φ18,77x1,78m minsilikon |
| 19b |
|
IJWG9018 |
|
Frontin sulátor/ LT 141-151 |
| 20 |
|
IJHW0046 |
|
Plazmová rukojeť manuální/ASérie/Červená |
| 21 |
|
IJIK0733 |
|
Ochranná část/Plazma/Žlutá |
| 22 |
|
IJIR0081 |
185.0031 |
Spoušť |
| 23 |
|
IJIK0805 |
|
Společný/velký/novýtyp |
| 24 |
|
|
|
Montáž kabelu |
| 24.1 |
|
IJWO00316071-00 |
|
Sestava kabelu/ LT středový adaptér 141-151/16MQ/6M |
| 24.2 |
|
IJWO00316077-00 |
|
Sestava kabelu/ LT 141-151/16MQ/6MATT.1/8G |
| 24.3 |
|
IJWO10316071-00 |
|
Sestava kabelu/ adaptér LTM141 -151/16MQ/6Mcenter |
| 24.4 |
|
IJWO10316077-00 |
|
Sestava kabelu/ LTM141 -151/16MQ/6MATT.1/8G |
| 24.5 |
|
IJWO0600 |
|
Sestava kabelu LT centrální adaptér 141-1516M |
| 25 |
|
IJDH6017 |
|
Klíč na plazmu |
| 26 |
|
IJWA0618 |
|
Hlava plazmového hořáku LTM141 |
| 26a |
|
IJHW0024 |
W0300144 |
Polohovací trubice ze skleněných vláken/ LT M |
| 27 |
|
|
|
Sestava kabelu LT M |
| 27.1 |
|
IJAU5698 |
|
Připojovací adaptér 1/8G-1/4G |
| 27.2 |
|
IJAU5697 |
|
Připojovací adaptér 1/8G-3/8G |
| 27.3 |
|
IJAU5699 |
|
Připojovací adaptér 1/8G-M14×1 |
| 27.4 |
|
IJAU5690 |
|
Připojovací adaptér 1/8G-M16×1,5 |
| 28 IJAY0089 FY0023 Centrální adaptér strana hořáku Plazma 5pin |
| 29 IJTN0088 CV0022 Nástavec pro řezání kruhů/ LT100 -151 |
LTM141 a CNC Ovládání výšky hořáku
Plazmový systém CNC může používat automatické řízení výšky hořáku k udržení správné řezné vzdálenosti.
Mezi možné systémy patří:
Arc-Voltage THC
Po vytvoření plazmového oblouku může kompatibilní THC použít napětí oblouku jako součást udržování naprogramované výšky řezu.
Správné napětí závisí na:
Plazmový zdroj energie
Proud
Materiál
Tloušťka desky
Spotřební materiál
Rychlost řezání
HF a integrace THC
Protože LTM141 používá zapalování HF , měl by výrobce stroje dodržovat požadavky výrobce plazmového zdroje na uzemnění a vedení kabelů.
Nezveřejňujte univerzální nastavení THC nebo nastavení napětí bez ověřených dat na úrovni systému.
Výška piercingu vs. výška řezání
Mechanizované plazmové řezání běžně používá různé výšky pro děrování a kontinuální řezání.
Výška piercingu
Roztavený kov je vypuzován nahoru, zatímco oblouk zpočátku proniká deskou.
Správná výška propíchnutí pomáhá snížit poškození předního spotřebního materiálu roztaveným kovem.
Výška řezu
Po dokončení propíchnutí se hořák přesune do naprogramované výšky řezu.
Nesprávná výška sečení může způsobit:
Použijte ověřené parametry z kompletního plazmového systému.
Jakou tloušťku může LTM141 řezat?
Hořák sám o sobě neurčuje jednu univerzální maximální řeznou tloušťku.
Skutečná řezná kapacita závisí na:
Plazmový zdroj energie
Vstupní výkon
Materiál
Aktuální proud
Průměr řezné špičky
Tlak vzduchu
Proudění vzduchu
Cestovní rychlost
Pierce výška
Výška sečení
Spotřební stav
Požadovaná kvalita hran
Profesionální specifikace plazmy by měly rozlišovat mezi:
Doporučená řezná kapacita
Tloušťka materiálu, která může být produktivně zpracována s vhodnou rychlostí a kvalitou hran.
Maximální řezná kapacita
Silnější materiál, který lze stále řezat sníženou rychlostí.
Oddělovací kapacita
Maximální tloušťka materiálu, kterou lze oddělit, obvykle s nižší kvalitou hran.
Konkrétní hodnoty tloušťky LTM141 by proto měly být publikovány pouze tehdy, jsou-li podpořeny testem řezání úplného systému INWELT .
Vytvořte INWELT LTM141 CNC tabulku řezů
Graf dělení první strany by byl jedním z nejsilnějších technických a GEO aktiv pro tuto stránku.
Mezi doporučená pole patří: Data
| parametrů |
k publikování |
| Materiál |
Měkká ocel / nerezová ocel / hliník |
| Tloušťka |
Testovaná tloušťka |
| Proud |
Skutečný testovaný proud |
| Kód tipu |
číslo dílu INWELT |
| Průměr hrotu |
mm |
| Tlak vzduchu |
bar |
| Proudění vzduchu |
L/min |
| Rychlost cestování |
mm/min |
| Výška Pierce |
mm |
| Pierce zpoždění |
sekundy |
| Výška řezu |
mm |
| Šířka řezu |
mm |
| Výsledek řezu |
Doporučené / Maximální / Odstupné |
Použijte naměřená data INWELT spíše než kopírování konkurenčních řezných parametrů.
Doporučený přívod vzduchu pro LTM141
Aktuální specifikace INWELT LTM141 používá stlačený vzduch.
Doporučené provozní údaje zahrnují:
Procesní plyn: stlačený vzduch
Tlak plynu: Přibl. 4,5–5,0 bar
Průtok plynu: Přibl. 220 l/min
Doporučený post-flow: Přibl. 140 sekund
Používejte čistý a suchý stlačený vzduch
Vlhkost, kompresorový olej a částice mohou negativně ovlivnit:
Stabilita oblouku
Životnost elektrody
Životnost řezné špičky
Konzistence řezu
Použijte vhodnou filtraci a separaci vlhkosti.
Zkontrolujte tlak během průtoku plynu
Statický tlak se může lišit od skutečného provozního tlaku.
Filtry, regulátory, armatury a dlouhé hadice mohou způsobit ztrátu tlaku.
Nastavte přívod vzduchu podle provozního postupu celého systému plazmového řezání.
Jaké materiály může LTM141 řezat?
Po připojení ke kompatibilnímu plazmovému systému může LTM141 zpracovávat elektricky vodivé materiály včetně:
Měkká ocel
Uhlíková ocel
Nerez
Hliník
Měď
Mosaz
Pozinkovaná ocel
Skutečná řezná rychlost, kvalita břitu a praktická tloušťka závisí na kompletním plazmovém systému.
Typické aplikace pro svítilnu LTM141 CNC
LTM141 je vhodný pro aplikace s vyšším proudem automatizovaného plazmového řezání, včetně:
CNC plazmové řezací stoly
Automatické řezání profilů
Výroba konstrukční oceli
Výroba těžkých strojů
Stavební zařízení
Zemědělská technika
Výroba nákladních vozidel a přívěsů
Železniční komponenty
Stavba lodí
Systémy na zpracování desek
Průmyslové výrobní buňky
Výroba těžkých kovů
Konečný výběr hořáku by měl být vždy založen na plazmovém zdroji energie a rozhraní stroje spíše než na samotném názvu aplikace.
LTM141 Údržba pro CNC produkci
Konzistentní spotřební stav je v automatizované výrobě zásadní, protože opotřebená součást může ovlivnit každou opakovanou součást.
Zkontrolujte elektrodu
Sledujte, zda elektroda není příliš opotřebovaná.
Vyměňte ji dříve, než silná eroze způsobí špatné startování nebo poškodí trysku.
Zkontrolujte řezací hrot
Zkontrolujte:
Zvětšený otvor trysky
Oválný otvor
Poškození popálením
Silná kontaminace
Zkontrolujte difuzér
Udržujte průchody plynu čisté.
Vyměňte prasklé nebo teplem poškozené součásti.
Zkontrolujte vzduchovou trubici
Ujistěte se, že vzduchová trubice je správně nainstalována a není poškozena.
Zkontrolujte stroj Hlava hořáku
Kontrola:
Vlákna
Těsnící plochy
Stav O-kroužku
Poškození teplem
Únik plynu
Zkontrolujte vedení hořáku
Ujistěte se, že pohyb CNC :
Náš katalog:
 INWELT KATALOG PLAZMOVÉHO HOŘÁKU.pdf
Běžné LTM141 CNC problémy s řezáním
Obtížné HF Spouštění oblouku
Kontrola:
Stav elektrody
Řezací hrot
HF obvod
Tlak vzduchu
Pracovní spojení
Konektor svítilny
Nadměrné zkosení
Kontrola:
Kolmost hořáku
Výška řezu
Opotřebení trysky
Rychlost řezání
Těžký Dross
Kontrola:
Rychlost řezání
Řezný proud
Tloušťka materiálu
Průtok plynu
Výška řezu
Krátká životnost spotřebního materiálu
Mezi možné příčiny patří:
Znečištěný stlačený vzduch
Nesprávná kombinace tryska/proud
Nesprávná výška propíchnutí
Nadměrný piercing
Opotřebená elektroda
Nekonzistentní rozměry dílů
Kontrolovat:
Montáž svítilny
Výška řezu
Zpětná reakce CNC
Kerfova kompenzace
Spotřební stav
Rychlost řezání
Ne každý rozměrový problém je způsoben plazmovým hořákem.
LTM141 Spotřební materiál pro distributory a náhradní díly
Profesionální LTM141 aftermarket program může zahrnovat:
Zveřejnění přesných INWELT čísel dílů pomáhá snížit počet chyb při výměně a usnadňuje opakovaný nákup distributorům a výrobcům zařízení CNC .
OEM LTM141 CNC Výroba plazmového hořáku od INWELT
INWELT dodává plazmové řezací hořáky a náhradní součásti profesionálním B2B zákazníkům, včetně:
CNC výrobci plazmových strojů
Výrobci plazmových zdrojů energie
CNC systémových integrátorů
Svařovací a řezací zařízení značek
Dovozci
Distributoři
Velkoobchody
Průmysloví dodavatelé
Poprodejní společnosti se spotřebním zbožím
Konfigurace OEM a ODM mohou být vyvinuty podle cílového plazmového systému a rozhraní stroje.
OEM a možnosti Private-Label
Přizpůsobení může zahrnovat:
U projektů OEM uveďte specifikaci plazmového zdroje, řadič CNC , požadavky na konektor, montážní rozměry a odhadované nákupní množství.
Proč Source LTM141 Machine Torches od INWELT ?
Platforma LTM141 kombinuje kompletní konfigurace stroj-hořák s podrobným systémem spotřebního materiálu a připojení.
Aktuální rodina produktů zahrnuje:
Více konfigurací 6m stroj-hořák
Několik konfigurací 12m stroj-hořák
Standardní hroty Ø1,1 / Ø1,4 / Ø1,7 / Ø1,9 mm
Prodloužené řezné hroty
Standardní elektroda
Prodloužená elektroda
Difuzory
Vzduchová trubice
Vnější trysky
Příslušenství pro kontaktní řezání
Drážkovací příslušenství
Vyhrazená hlava strojního hořáku
Sklolaminátová polohovací trubice
Strojní kabelové sestavy
Vícenásobné závitové adaptéry
5pinový centrální adaptér
Profesionálním kupujícím může nákup hořáku a náhradních součástí od jednoho dodavatele zjednodušit nákup, inventář a podporu na trhu s náhradními díly.
Často kladené otázky o plazmové svítilně LTM141 CNC
Jaký proud má INWELT LTM141 ?
LTM141 je dimenzován na 140A podle aktuální technické specifikace INWELT .
Jaký je pracovní cyklus LTM141 ?
Aktuální specifikace uvádí 60 %.
Je LTM141 ruční svítilna nebo strojní svítilna?
LTM141 je CNC / mechanizovaný strojní hořák.
Související LT 141 je ruční ruční verze.
Používá LTM141 zapalování HF ?
Ano.
LTM141 používá vysokofrekvenční spouštění oblouku.
Jaký plyn používá LTM141 ?
Současná konfigurace používá stlačený vzduch.
Jaký tlak vzduchu vyžaduje LTM141 ?
Přibližně 4,5–5,0 bar.
Jaký průtok vzduchu vyžaduje LTM141 ?
Aktuální specifikace INWELT uvádí přibližně 220 l/min.
Jaká doba po toku se doporučuje?
Přibližně 140 sekund podle aktuální specifikace INWELT .
Jaké délky vedení jsou k dispozici?
Aktuální rodina produktů zahrnuje:
Jaké možnosti konektoru jsou k dispozici?
Aktuální konfigurace zahrnují:
1/4G
3/8G
M14×1
M16×1,5
Centrální adaptér
Jaké velikosti řezných hrotů jsou k dispozici?
Současná rodina spotřebního materiálu zahrnuje:
Ø1,1 mm
Ø1,4 mm
Ø1,7 mm
Ø1,9 mm
K dispozici jsou také prodloužené hroty Ø1,4, Ø1,7 a Ø1,9 mm.
Který hrot by měl být použit při 140A?
Širší řada spotřebních materiálů typu A141 běžně spojuje Ø1,9 mm s horním rozsahem proudu.
INWELT by měl před zveřejněním tohoto vztahu jako směrodatný potvrdit své vlastní ověřené mapování proudu-k-trysce.
Jakou elektrodu používá LTM141 ?
Standardní elektroda je:
IJWC0617 / PR0101
Prodloužená elektroda je:
IJWC0672 / PR0116
Jakou hlavu strojního hořáku používá LTM141 ?
Aktuální hlava stroje INWELT je:
IJWA0618
Jakou polohovací trubici používá LTM141 ?
Aktuální produktová řada uvádí:
IJHW0024 / W0300144 – Sklolaminátová polohovací trubice
Lze LTM141 použít s jakoukoli plazmovou řezačkou 140A CNC ?
Žádný.
Spouštěcí systém HF , konektor, obvod pilotního oblouku, řídicí rozhraní a architektura zdroje napájení musí také odpovídat.
Podporuje LTM141 ovládání výšky hořáku?
Lze jej integrovat do systémů CNC pomocí kompatibilního zařízení THC.
Přesná konfigurace THC závisí na zdroji plazmové energie a CNC ovladači.
Může LTM141 řezat nerezovou ocel?
Ano, při použití s kompatibilním plazmovým zdrojem a vhodnými řeznými parametry.
Může LTM141 řezat hliník?
Ano.
Hliník je elektricky vodivý a lze jej řezat plazmou pomocí vhodného plazmového systému.
Jak tlustý může LTM141 řezat?
Neexistuje žádná univerzální tloušťka určená pouze hořákem.
Použijte ověřená doporučená, maximální a dělicí data z kompletního plazmového řezacího systému.
Lze LTM141 použít pro drážkování?
Související rodina spotřebního materiálu zahrnuje drážkovací součásti.
Plazmový zdroj energie a automatizovaný proces musí také podporovat drážkování.
Jaký je rozdíl mezi LTM141 a LT 141?
LTM141 je konfigurace počítače/ CNC .
LT 141 je konfigurace ruční/ruční.
Nabízí INWELT strojní svítilny OEM LTM141 ?
Ano.
Konfigurace OEM/ODM , privátní značky, konektory, kabely a sady spotřebního materiálu jsou k dispozici pro kvalifikované výrobce zařízení, systémové integrátory, distributory a dovozce CNC .
Vyžádejte si cenovou nabídku na INWELT LTM141 CNC plazmový řezací hořák
Pro rychlejší potvrzení kompatibility poskytněte:
Výrobce a model plazmového zdroje
Jmenovitý výstupní proud
Stávající model svítilny
HF počáteční metoda
ovladač CNC
Fotografie hlavního konektoru
Spojení pilot-oblouk
Požadovaná délka vedení hořáku
Požadované montážní rozměry
Požadavek řezání nebo dlabání
Požadavky na spotřební materiál
Odhadované množství nákupu
INWELT nebo soukromá značka
INWELT pak může potvrdit příslušnou konfiguraci LTM141 strojního hořáku, konektoru, kabelu a spotřebního materiálu pro váš plazmový řezací systém CNC .
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių