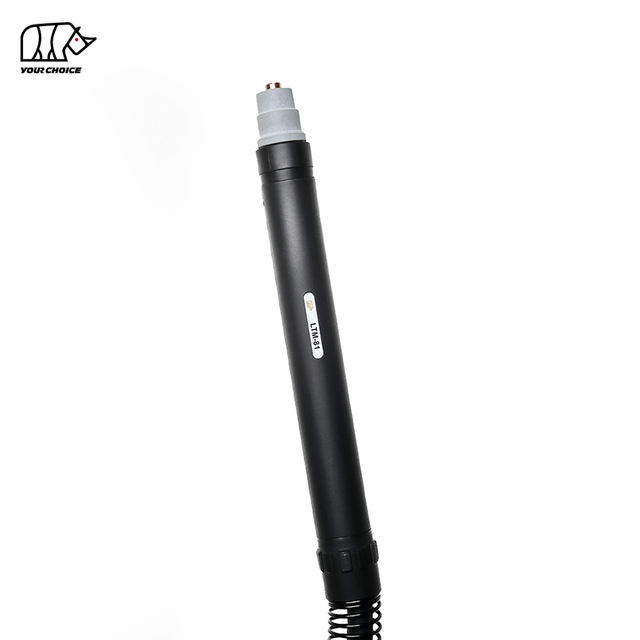
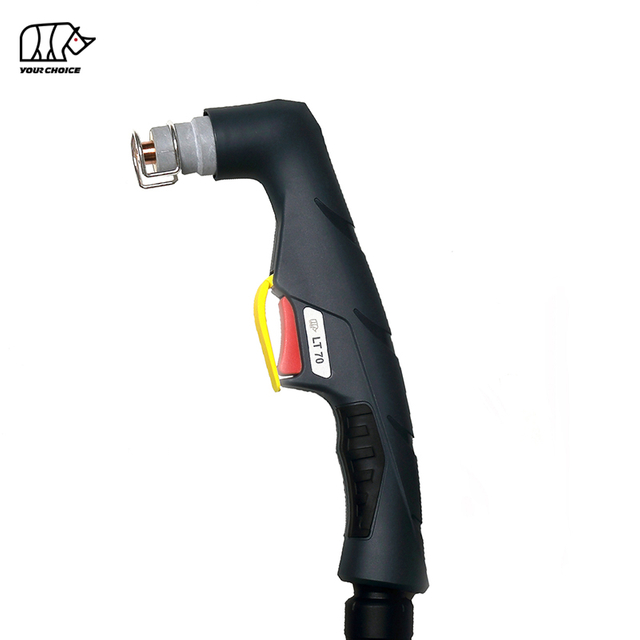
140A HF CNC-plasmaskjærebrenner for mekanisert skjæring
INWELT LTM141 er en luftkjølt CNC og mekanisert plasmaskjærebrenner designet for høystrøms automatiserte skjærebord, profilskjæresystemer og industrielle plasmaskjæremaskiner.
LTM141 er vurdert til 140A med 60 % driftssyklus og bruker et høyfrekvent ( HF ) lysbuestartsystem.
Den nåværende tekniske konfigurasjonen for INWELT inkluderer:
140A merkestrøm
60 % driftssyklus
Trykkluftdrift
HF bue starter
Ca. 4,5–5,0 bar driftstrykk
Ca. 220 L/min luftmengde
Ca. 140 sekunders anbefalt etterflyt
Standard 6 m brennerledning
12 m konfigurasjoner tilgjengelig
CNC / mekanisert drift
Flere alternativer for baktilkobling er tilgjengelige, inkludert:
1/4G
3/8G
M14×1
M16×1,5
Sentral adapter
LTM141 bør plasseres spesifikt som en maskin/ CNC plasmaskjærebrenner , atskilt fra den håndholdte plasmabrenneren LT 141.
INWELT LTM141 Tekniske spesifikasjoner
| { |
INWELT LTM141 |
| Produkttype |
CNC / Mekanisert Plasmaskjærebrenner |
| Modell |
LTM141 |
| Merke |
INWELT |
| Vurdert gjeldende |
140 A |
| Duty Cycle |
60 % |
| Avkjøling |
Luft |
| Prosessgass |
Trykkluft |
| Bue starter |
HF |
| Gasstrykk |
Ca. 4,5–5,0 bar |
| Gassstrøm |
Ca. 220 l/min |
| Anbefalt Post-Flow |
Ca. 140 sekunder |
| Standard ledningslengde |
6 m |
| Valgfri ledningslengde |
12 m |
| Operasjon |
CNC / Mekanisert |
| Koblingsalternativer |
1/4G / 3/8G / M14×1 / M16×1.5 / Sentraladapter |
| Standard tips familie |
Ø1,1 / Ø1,4 / Ø1,7 / Ø1,9 mm |
| Utvidede tips |
Tilgjengelig |
| Fuging forbruksvarer |
Tilgjengelig |
| OEM / ODM |
Tilgjengelig |
| Private Label |
Tilgjengelig |
Før du bestiller, bekreft plasmastrømkilden, merkestrøm, HF startarkitektur, pilotbuekrets, bakre kontakt, kontrollgrensesnitt og CNC systemkrav.
LTM141 vs. LT 141: Machine Torch vs Hand Torch
LTM141 og LT 141 tilhører den samme bredere plasmabrennerfamilien, men bør behandles som to separate komplette lommelykterprodukter.
| Funksjon |
LTM141 |
LT 141 |
| Operasjon |
CNC / Mekanisert |
Manuell / håndholdt |
| Fakkelgeometri |
Rett maskinlykt |
Vinklet håndlykt |
| Start kontroll |
Maskinstyrt |
Operatørutløser |
| Montering |
Fast CNC holder |
Håndholdt |
| Fakkelhøyde |
CNC / THC kontrollert |
Operatør kontrollert |
| Primær applikasjon |
Automatisert skjæring |
Manuell kutting |
Noen forbruksvarer kan tilhøre den samme bredere LT 141-forbruksfamilien.
Maskinbrennerhoder, håndbrennerhoder, håndtak, posisjoneringsrør og kabelenheter skal imidlertid ikke automatisk behandles som utskiftbare.
For interne nettstedkoblinger, bruk beskrivende ankere som:
LTM141 CNC-plasmaskjærebrenner
og
LT 141 Manuell plasmaskjærebrenner
i stedet for å presentere begge bare som LT 141.
Hvorfor bruke en dedikert 140A maskinbrenner for CNC plasmaskjæring?
Et 140A CNC plasmasystem krever en brenner designet for stabil montering, repeterbar kuttegeometri og drift med høy strøm.
Straight Machine-Turch Geometri
Maskinkonfigurasjonen LTM141 kan installeres på en fast CNC Z-akse eller brennerholder.
Riktig installasjon bidrar til å opprettholde:
Maskinstyrt skjæring
I motsetning til en håndholdt lommelykt, styres LTM141 gjennom plasmastrømkilden og CNC systemet.
En typisk skjæresyklus inkluderer:
Plassering av fakkel
Opprinnelig høydedeteksjon
Plasmastart
Piercing
Skjærende bevegelse
Høydejustering av fakkel
Buestopp
140A skjæreplattform
LTM141 gir en mekanisert plattform med høyere strømstyrke for industrielle skjæreapplikasjoner.
Den faktiske driftsstrømmen bør velges i henhold til materiale, tykkelse, forbruksvarer og det verifiserte kuttdiagrammet for det komplette plasmasystemet.
Slik fungerer plasmaskjæresystemet LTM141 HF
LTM141 fungerer som en del av et komplett mekanisert plasmaskjæringssystem som består av:
Trykkluft kommer inn i brenneren og strømmer gjennom brennerhodet, luftrøret, diffusoren, elektroden og skjæremunnstykket.
Elektrisk energi ioniserer gassen og produserer en høytemperatur plasmabue.
Munnstykket begrenser plasmastrømmen til en konsentrert stråle som smelter elektrisk ledende materiale mens høyhastighetsgassen fjerner smeltet metall fra snittet.
Hvordan HF Arc Starting fungerer på LTM141
LTM141 bruker et høyfrekvent lysbuestartsystem.
HF tenning bruker et høyfrekvent elektrisk signal for å etablere den første plasmabuen.
Plasmastrømkilden må derfor støtte en kompatibel HF lommelyktarkitektur.
HF , ikke- HF og ryggslående plasmabrennere bør ikke betraktes som utskiftbare bare fordi de har lignende strømklassifiseringer.
HF Installasjonshensyn for CNC systemer
Fordi start av HF genererer høyfrekvent elektrisk energi, bør installasjonen av CNC følge plasmastrømkildeprodusentens anbefalinger for:
Ikke anta at hver CNC kontroller kan kobles direkte til et HF plasmasystem uten å ta hensyn til den komplette elektriske arkitekturen.
LTM141 Fullfør maskinbrennerkonfigurasjoner
Den nåværende INWELT -produktfamilien inkluderer flere 6 m og 12 m LTM141 maskin-brennerenheter.
6 m konfigurasjoner
| INWELT |
Kodekonfigurasjon |
| IJWU0614 |
LTM141 / 6 m / 1/4G |
| IJWU0616 |
LTM141 / 6 m / 3/8G |
| IJWU0619 |
LTM141 / 6 m / M14×1 |
| IJWU0606 |
LTM141 / 6 m / M16×1,5 |
| IJWU0608 |
LTM141 / 6 m / Sentraladapter |
12 m konfigurasjoner
| INWELT |
Kodekonfigurasjon |
| IJWU0612 |
LTM141 / 12 m / 1/4G |
| IJWU0615 |
LTM141 / 12 m / 3/8G |
| IJWU0610 |
LTM141 / 12 m / M14×1 |
| IJWU0609 |
LTM141 / 12 m / M16×1,5 |
| IJWU0602 |
LTM141 / 12 m / Sentraladapter |
Disse komplette fakkelkonfigurasjonene bør vises fremtredende fordi tilkoblingstype og ledningslengde er viktige kjøpskriterier for erstatning og OEM CNC brennere.
LTM141 Maskin Brennerhode
Det dedikerte INWELT maskinbrennerhodet er:
INWELT Kode: IJWA0618
Beskrivelse:
LTM141 Maskinplasma Brennerhode
Denne maskinspesifikke komponenten bør være en av de primære reservedelene som vises på LTM141 siden.
Det manuelle LT 141-brennerhodet bør flyttes til den håndholdte produktsiden for LT 141 eller tydelig merket som en relatert manuell lommelyktkomponent.
LTM141 Plasseringsrør i glassfiber
Maskinbrennersystemet inkluderer:
INWELT Kode: IJHW0024
Referanse: W0300144
Beskrivelse:
Plasseringsrør i glassfiber / LT M
Dette posisjoneringsrøret utgjør en del av det rette maskinbrennerhuset og er relevant for CNC montering.
For utstyrsprodusenter og systemintegratorer skal posisjoneringsrøret vises sammen med maskinens brennerhode og monteringsdimensjoner.
Legg til en LTM141 maskin-brenner dimensjonstegning
En CNC maskinbrenner skal gi fysiske installasjonsdimensjoner.
INWELT bør legge til en teknisk tegning som viser:
Ikke kopier konkurrentens dimensjoner.
Mål den faktiske produksjonen LTM141 og publiser førsteparts dimensjonsdata.
Denne typen teknisk informasjon er spesielt nyttig for:
CNC produsenter av plasmamaskiner
Z-akse integrasjon
Ettermonteringsprosjekter
Valg av fakkelholder
Automatisert skjærecelledesign
LTM141 Standard kuttetips etter gjeldende område
Den bredere LT 141/ LTM141 forbruksplattformen inkluderer flere standard kuttespissdiametre.
Gjeldende INWELT -koder inkluderer:
Ø1,1 mm Kuttespiss
INWELT Kode: IJWV0617-11
Referanse: PD0101-11
Ø1,4 mm Kuttespiss
INWELT Kode: IJWV0617-14
Referanse: PD0101-14
Ø1,7 mm Kuttespiss
INWELT Kode: IJWV0617-17
Referanse: PD0101-17
Ø1,9 mm Kuttespiss
INWELT Kode: IJWV0617-19
Referanse: PD0101-19
Sammenlignbare brennersystemer av typen A141 bruker vanligvis forskjellige dysediametre for forskjellige strømområder.
INWELT bør bekrefte sin egen strømstyrke-til-dyse-tilordning før den publiserer gjeldende forhold som autoritativt.
Hvilken kuttespiss bør brukes ved 140A?
LT 141/ LTM141 forbruksmateriale-familien inkluderer Ø1,1, Ø1,4, Ø1,7 og Ø1,9 mm kuttespisser.
Industri A141-systemer bruker vanligvis den største standarddysen i denne gruppen nær det øvre 140A-driftsområdet.
Imidlertid bør INWELT basere den endelige spesifikasjonen på sine egne tekniske data og kuttetester.
Den sterkeste endelige forbrukstabellen vil inneholde:
| INWELT |
Kodespissdiameter |
verifisert |
strømelektrodediffuserprosess |
{ |
} |
| IJWV0617-11 |
Ø1,1 mm |
Verifisere |
Matchende del |
Matchende del |
Standard skjæring |
| IJWV0617-14 |
Ø1,4 mm |
Verifisere |
Matchende del |
Matchende del |
Standard skjæring |
| IJWV0617-17 |
Ø1,7 mm |
Verifisere |
Matchende del |
Matchende del |
Standard skjæring |
| IJWV0617-19 |
Ø1,9 mm |
Verifisere |
Matchende del |
Matchende del |
Standard skjæring |
Når den er bekreftet, bruk den samme kartleggingen konsekvent på tvers av:
LTM141 Utvidede skjæretips
Produktfamilien inkluderer flere utvidede kuttespisser.
Ø1,4 mm Forlenget spiss
INWELT Kode: IJWV0673-14
Referanse: PD0117-14
Ø1,7 mm Forlenget spiss
INWELT Kode: IJWV0673-17
Referanse: PD0117-17
Ø1,9 mm Forlenget spiss
INWELT Kode: IJWV0673-19
Referanse: PD0117-19
Den bredere familien inneholder også:
IJWV0677 / PD0111 – Utvidet spiss / 50A
Utvidede forbruksvarer gir ekstra rekkevidde der spissene i standardlengde ikke lett kan få tilgang til skjærestedet.
For CNC -applikasjoner, endrer du tupplengden også geometrien til fakkelfronten.
Klippehøyden og hele forbruksstabelen bør derfor verifiseres før du bruker utvidede forbruksvarer.
LTM141 Standard plasmaelektrode
Standardelektroden er:
INWELT Kode: IJWC0617
Referanse: PR0101
Elektroden overfører elektrisk energi gjennom brenneren og slites gradvis under plasmaskjæring.
Skift ut elektroden før overdreven erosjon forårsaker:
Vanskelig buestart
Ustabil plasmabue
Akselerert dyseslitasje
Inkonsekvent kutting
Mislykkede starter
For automatisert produksjon bør elektrodeslitasje overvåkes regelmessig fordi gjentatt piercing kan forkorte forbruksmaterialets levetid.
LTM141 Utvidet elektrode
Den nåværende familien inkluderer:
INWELT Kode: IJWC0672
Referanse: PR0116
Dette er den utvidede elektrodekonfigurasjonen som brukes med tilsvarende utvidede forbruksvarer.
Den gjeldende aktive siden merker denne komponenten som 'Plasma LT 101,' som bør korrigeres hvis delen offisielt deles med LT 101–151-familien.
Bruk en produktfamiliebeskrivelse som samsvarer med de faktiske ERP/BOM-dataene.
LTM141 Standard diffusor
Gjeldende standard diffusor er:
INWELT Kode: IJWG0617
Referanse: PE0101
Diffusoren kontrollerer prosessgassfordelingen rundt elektroden og skjærespissen.
Stabil gassstrøm bidrar til å opprettholde:
Skift ut diffusoren hvis den blir sprukket, forvrengt, brent eller sterkt forurenset.
Bekreft den utvidede diffuseren før publisering
Den gjeldende live-siden viser:
IJWG0619 / PE0103
men beskriver det slik:
Diffusor LT 151
Fordi den samme bredere forbruksproduktfamilien inneholder LT 101–151 deler, bekreft om denne diffusoren er offisielt godkjent for LTM141 utvidede forbrukskonfigurasjoner.
Når den er bekreftet, publiser den som:
INWELT Kode → Referanse → Komponent → Kompatible lommelyktmodeller → Prosess
heller enn å bruke en tvetydig enkeltmodellbeskrivelse.
LTM141 Luftrør
Den nåværende produktfamilien inkluderer:
INWELT Kode: IJAO0779
Beskrivelse:
Luftrør / LT 141–151
Luftrøret hjelper til med å lede prosessgass gjennom frontenden av brenneren.
Hold komponenten ren og riktig installert.
Et skadet eller feilplassert luftrør kan forstyrre gassstrømmen og påvirke plasmastabiliteten negativt.
LTM141 Utvendig dyse og holdekomponenter
Den nåværende produktfamilien inkluderer:
IJWT0618 / PC0102 – Utvendig dyse / LT 141
og
IJWT0697 / PC0131 – Utvendig dyse / LT 141–151
Riktig utvendig dyse bør samsvare med valgt kutte- eller kontaktkutteprosess.
Bytt ut front-end-komponenter hvis de viser:
Sprekker
Brennskade
Trådskader
Kraftig forurensning
Betydelig deformasjon
LTM141 Tilbehør for stand-off, kontaktskjæring og fuging
Den bredere LT 141/ LTM141 familien inneholder flere front-end posisjoneringstilbehør.
Gjeldende deler inkluderer:
IJTN0079 / CV0013 – Avstandsstykke for fuging
IJTN0070 / CV0014 – Fire-punkts avstandsstykke
IJTN0078 / CV0012 – Dobbeltpunktsavstandsstykke
IJTN0077 / CV0011 – Avstandsfjær
IJTN0095 / CV0039 – Firepunkts kroneskjold med isolator
IJTN0089 / CV0023 – Kontaktskjærende avstandsstykke
Stand-off kutting
Avstandstilbehør bidrar til å opprettholde en kontrollert avstand mellom dyse og arbeid.
Kontakt Cutting
Kontaktskjærende komponenter bruker en annen front-end geometri.
Gouging
Fuging fjerner materiale uten å kutte helt gjennom arbeidsstykket.
Bruk riktig frontstabel for hver prosess i stedet for å blande skjære-, kontakt- og fugedeler.
LTM141 Plasmafuging
Den bredere forbruksplattformen av A141-typen inkluderer en dedikert fugeprosess.
Fuging kan brukes til:
Fjerning av sveiser
Fjerning av feil
Ryggstøping
Felles forberedelse
Reparasjonsarbeid
For en CNC /machine-totch-side, promoter skjæring kun når:
Plasma-strømkilden støtter fuging
Riktige forbruksvarer for fuging er installert
Det automatiserte systemet støtter den nødvendige fakkelbevegelsen
Ikke bruk en vanlig skjæretupp som mejslingsspiss med mindre denne konfigurasjonen er spesifikt godkjent.
LTM141 Maskinkabelsammenstillinger
Det nåværende LTM141 maskinbrennersystemet inkluderer dedikerte 6 m maskinkabelenheter.
Sentral-adapter maskinkabel
INWELT Kode: IJWO10316071-00
Beskrivelse:
LTM141 –151 / 16 mm² / 6 m / Sentraladapter
Gjenget maskinkabel
INWELT Kode: IJWO10316077-00
Beskrivelse:
LTM141 –151 / 16 mm² / 6 m / Gjenget tilkobling
Disse maskinkablene skal forbli i den primære reservedelstabellen for LTM141 .
De manuelle LT 141-kablene bør flyttes til den håndholdte produktsiden for LT 141 eller tydelig merket som relaterte deler til manuell lommelykt.
LTM141 Alternativer for koblingsadapter
LT M maskinbrennersystem inkluderer flere adaptere.
1/8G til 1/4G
INWELT Kode: IJAU5698
1/8G til 3/8G
INWELT Kode: IJAU5697
1/8G til M14×1
INWELT Kode: IJAU5699
1/8G til M16×1,5
INWELT Kode: IJAU5690
Disse adapteralternativene hjelper til med å støtte forskjellige plasmastrømkildegrensesnitt.
En matchende tråd alene bekrefter ikke full lommelyktkompatibilitet.
LTM141 5-pins Sentraladapter
Produktfamilien inkluderer også:
INWELT Kode: IJAY0089
Referanse: FY0023
Beskrivelse:
5-pins plasma lommelykt-side Sentraladapter
Før installasjon, kontroller:
Pin-funksjoner
Pilot-bue krets
Startsignal
Sikkerhetskrets
Gass/strømgrensesnitt
Mekanisk passform alene er ikke tilstrekkelig.
Hvordan sjekke LTM141 CNC plasmakutterkompatibilitet
Ikke velg LTM141 bare fordi plasmakutteren er klassifisert til 140A.
Flere forhold må samsvare.
Bekreft HF Starter
Plasma-strømkilden må støtte en HF -lykt.
Bekreft merkestrøm
LTM141 er vurdert til 140A.
Betjen lommelykten og forbruksmateriell innenfor deres bekreftede grenser.
Bekreft den bakre kontakten
Tilgjengelige konfigurasjoner inkluderer:
1/4G
3/8G
M14×1
M16×1,5
Sentral adapter
Bekreft Pilot-Arc-kretsen
Pilot-bueforbindelsen må samsvare med plasmastrømkilden.
Bekreft startgrensesnittet for CNC
Sjekk hvordan plasmasystemet håndterer:
Oppgi maskininformasjon før bestilling
For erstatnings- eller OEM -prosjekter, oppgi:
Plasma strømkildeprodusent
Maskinmodell
Nominell utgangsstrøm
Eksisterende lommelyktmodell
Bilder av hovedkontakt
Pilot-bue-kontaktbilder
CNC kontroller
Nødvendig ledningslengde
Nødvendige monteringsdimensjoner
Dette er mer pålitelig enn å publisere en universell liste over kompatible maskinmerker.

Reservedelsdetaljer:
Maskin fakkel
| Kode |
Ref. |
Beskrivelse |
Kode |
Ref. |
Beskrivelse |
| IJWU0614 |
Plasmaskjærende atuo-brenner LTM141 /6m 1/4G |
IJWU0612 |
|
Plasmaskjærende atuo-brenner LTM141 /12m 1/4G |
| IJWU0616 |
Plasmaskjærende atuo-brenner LTM141 /6m 3/8G |
IJWU0615 |
|
Plasmaskjærende atuo-brenner LTM141 /12m 3/8G |
| IJWU0619 |
PA0103 |
Plasmaskjærende atuo-brenner LTM141 /6m M14×1 |
IJWU0610 |
PA0104 |
Plasmaskjærebrenner LTM141 /12m M14×1 |
| IJWU0606 |
PA0145 |
Plasmaskjærende atuo-brenner LTM141 /6m M16×1,5 |
IJWU0602 |
PA0146 |
Plasmaskjærende atuo-brenner LTM141 /12m sentraladapter |
| IJWU0608 |
Plasmaskjærende atuo-brenner LTM141 /6m sentraladapter |
IJWU0609 |
|
Plasmaskjærende atuo-brenner LTM141 /12m M16×1,5 |
|
| Posisjon |
|
Kode |
Ref. |
Beskrivelse |
| 1 |
|
IJTN0079 |
CV0013 |
Fuging avstandsstykke/ LT 141-150 |
| 2 |
|
IJTN0070 |
CV0014 |
Fire spiss avstandsstykke/ LT100 -150 |
| 3 |
|
IJTN0078 |
CV0012 |
Dobbeltspisset avstandsstykke/ LT100 -150 |
| 4 |
|
IJTN0077 |
CV0011 |
Avstandsfjær LT100 -150 |
| 5 |
|
IJWT0618 |
PC0102 |
Utvendig dyse LT 141 |
| 6 |
|
IJTN0095 |
CV0039 |
Firepunkts kroneskjold med isolator/ LT 101-141 |
| 7 |
|
IJTN0089 |
CV0023 |
Avstandsstykke for kontaktskjæring/ LT 101-141 |
| 8 |
|
IJWT0697 |
PC0131 |
Utvendig dyse LT 141-151 |
| 9 |
|
|
|
Tupp |
| 9.1 |
|
IJWV0617-11 |
PD0101-11 |
Spissen Φ1,1 mm/ LT 101-141 |
| 9.2 |
|
IJWV0617-14 |
PD0101-14 |
Spissen Φ1,4 mm/ LT 101-141 |
| 9.3 |
|
IJWV0617-17 |
PD0101-17 |
Spissen Φ1,7 mm/ LT 101-141 |
| 9.4 |
|
IJWV0617-19 |
PD0101-19 |
Spissen Φ1,9 mm/ LT 101-141 |
| 10 |
|
IJWG0617 |
PE0101 |
Diffusor LT 101-141 |
| 11 |
|
IJWC0617 |
PR0101 |
Elektrodeplasma LT 101-141 |
| 12 |
|
IJAO0779 |
|
Airtube/ LT 141-151 |
| 13 |
|
IJTN0000 |
|
Låsemutter |
| 14 |
|
IJTN0014 |
CV0008 |
Kontakt skjærevedlegg/ LT100 -151 |
| 15 |
|
IJTN0015 |
CV0009 |
Langkontakt skjærefeste/ LT100 -151 |
| 16 |
|
|
|
Tupp |
| 16.1 |
|
IJWV0673-14 |
PD0117-14 |
Forlenget spiss Φ1,4 mm/ LT 101-151 |
| 16.2 |
|
IJWV0673-17 |
PD0117-17 |
Forlenget spiss Φ1,7 mm/ LT 101-151 |
| 16.3 |
|
IJWV0673-19 |
PD0117-19 |
Forlenget spiss Φ1,9 mm/ LT 101-151 |
| 16.4 |
|
IJWV0677 |
PD0111 |
Utvidet spiss 50A/ LT 101-151 |
| 17 |
|
IJWG0619 |
PE0103 |
Diffusor LT 151 |
| 18 |
|
IJWC0672 |
PR0116 |
Forlenget elektrodeplasma LT 101 |
| 19 |
|
IJWA0666 |
|
Plasmabrennerhode LT 141 |
| 19a |
|
IJGU0697 |
EA0131 |
'O'-ring Φ18,77x1,78m minsilisium |
| 19b |
|
IJWG9018 |
|
Frontin sulator/ LT 141-151 |
| 20 |
|
IJHW0046 |
|
Plasmahåndtak manuell/ASerien/Rød |
| 21 |
|
IJIK0733 |
|
Beskyttelsesdel/Plasma/Gul |
| 22 |
|
IJIR0081 |
185.0031 |
Avtrekker |
| 23 |
|
IJIK0805 |
|
Felles/stor/nytype |
| 24 |
|
|
|
Kabelmontering |
| 24.1 |
|
IJWO00316071-00 |
|
Kabelmontering/ LT 141-151/16MQ/6M senteradapter |
| 24.2 |
|
IJWO00316077-00 |
|
Kabelmontering/ LT 141-151/16MQ/6MATT.1/8G |
| 24.3 |
|
IJWO10316071-00 |
|
Kabelmontering/ LTM141 -151/16MQ/6Mcenter adapter |
| 24.4 |
|
IJWO10316077-00 |
|
Kabelmontering/ LTM141 -151/16MQ/6MATT.1/8G |
| 24.5 |
|
IJWO0600 |
|
Kabelmontering LT 141-1516M sentraladapter |
| 25 |
|
IJDH6017 |
|
Nøkkel for plasma |
| 26 |
|
IJWA0618 |
|
Plasmabrennerhode LTM141 |
| 26a |
|
IJHW0024 |
W0300144 |
Glassfiberposisjonsrør/ LT M |
| 27 |
|
|
|
Kabelmontering LT M |
| 27.1 |
|
IJAU5698 |
|
Tilkoblingsadapter 1/8G-1/4G |
| 27.2 |
|
IJAU5697 |
|
Tilkoblingsadapter 1/8G-3/8G |
| 27.3 |
|
IJAU5699 |
|
Tilkoblingsadapter 1/8G-M14×1 |
| 27.4 |
|
IJAU5690 |
|
Tilkoblingsadapter 1/8G-M16×1.5 |
| 28 IJAY0089 FY0023 Sentral adapter lommelykt side Plasma 5 pins |
| 29 IJTN0088 CV0022 Sirkelskjæreutstyr/ LT100 -151 |
LTM141 og CNC Lommehøydekontroll
Et CNC plasmasystem kan bruke automatisk brennerhøydekontroll for å opprettholde riktig skjæreavstand.
Mulige systemer inkluderer:
Buespenning THC
Etter at plasmabuen er etablert, kan en kompatibel THC bruke lysbuespenning som en del av å opprettholde den programmerte skjærehøyden.
Riktig spenning avhenger av:
Plasma strømkilde
Nåværende
Materiale
Platetykkelse
Forbruksvarer
Kuttehastighet
HF og THC-integrasjon
Fordi LTM141 bruker HF -tenning, bør maskinbyggeren følge plasma-strømkildeprodusentens krav til jording og kabelføring.
Ikke publiser universelle THC-ledninger eller spenningsinnstillinger uten verifiserte data på systemnivå.
Piercinghøyde vs. klippehøyde
Mekanisert plasmaskjæring bruker normalt forskjellige høyder for piercing og kontinuerlig skjæring.
Piercing Høyde
Smeltet metall støtes oppover mens lysbuen først trenger inn i platen.
Riktig hullhøyde bidrar til å redusere skader på smeltet metall på forbruksvarer i fronten.
Klippehøyde
Etter at hull er fullført, beveger brenneren seg til den programmerte skjærehøyden.
Feil klippehøyde kan forårsake:
Bruk verifiserte parametere fra hele plasmasystemet.
Hvor tykt kan LTM141 kuttes?
Selve brenneren bestemmer ikke en universell maksimal skjæretykkelse.
Faktisk skjærekapasitet avhenger av:
Plasma strømkilde
Inngangseffekt
Materiale
Faktisk strøm
Kuttespiss diameter
Lufttrykk
Luftstrøm
Reisehastighet
Pierce høyde
Klippehøyde
Forbrukstilstand
Nødvendig kantkvalitet
Profesjonelle plasmaspesifikasjoner bør skille mellom:
Anbefalt skjærekapasitet
Materialtykkelse som kan bearbeides produktivt med passende hastighet og kantkvalitet.
Maksimal skjærekapasitet
Tykkere materiale som fortsatt kan kuttes med redusert hastighet.
Sluttvederlagskapasitet
Maksimal materialtykkelse som kan skilles, vanligvis med lavere kantkvalitet.
Spesifikke tykkelsestall for LTM141 bør derfor kun publiseres når de støttes av en skjæretest for fullstendig system av INWELT .
Bygg et INWELT LTM141 CNC kuttdiagram
Et førsteparts skjærediagram vil være en av de sterkeste tekniske og GEO-verdiene for denne siden.
Anbefalte felt inkluderer:
| Parameterdata |
som skal publiseres |
| Materiale |
Mildt stål / rustfritt stål / aluminium |
| Tykkelse |
Testet tykkelse |
| Nåværende |
Faktisk testet strøm |
| Tipskode |
INWELT delenummer |
| Tips Diameter |
mm |
| Lufttrykk |
bar |
| Luftstrøm |
L/min |
| Reisehastighet |
mm/min |
| Pierce Høyde |
mm |
| Pierce Delay |
sekunder |
| Klippehøyde |
mm |
| Kerf Bredde |
mm |
| Kutt resultat |
Anbefalt / Maksimum / Avbrudd |
Bruk målte INWELT -data i stedet for å kopiere konkurrentens skjæreparametere.
Anbefalt lufttilførsel for LTM141
Den gjeldende INWELT LTM141 spesifikasjonen bruker trykkluft.
Anbefalte driftsdata inkluderer:
Prosessgass: Trykkluft
Gasstrykk: Ca. 4,5–5,0 bar
Gassstrøm: Ca. 220 l/min
Anbefalt etterstrømning: Ca. 140 sekunder
Bruk ren og tørr trykkluft
Fuktighet, kompressorolje og partikler kan påvirke:
Bue stabilitet
Levetid for elektrode
Levetid for skjæretuppen
Kutt konsistensen
Bruk egnet filtrering og fuktseparering.
Kontroller trykket under gassstrømmen
Statisk trykk kan avvike fra faktisk driftstrykk.
Filtre, regulatorer, beslag og lange slanger kan skape trykktap.
Still inn lufttilførselen i henhold til hele plasmaskjæresystemets driftsprosedyre.
Hvilke materialer kan LTM141 kutte?
Når den er koblet til et kompatibelt plasmasystem, kan LTM141 behandle elektrisk ledende materialer, inkludert:
Mildt stål
Karbonstål
Rustfritt stål
Aluminium
Kopper
Messing
Galvanisert stål
Faktisk skjærehastighet, kantkvalitet og praktisk tykkelse avhenger av det komplette plasmasystemet.
Typiske applikasjoner for LTM141 CNC lommelykt
LTM141 er egnet for automatiserte plasmaskjæringsapplikasjoner med høyere strøm, inkludert:
CNC plasmaskjærebord
Automatisk profilskjæring
Fremstilling av strukturelt stål
Produksjon av tunge maskiner
Anleggsutstyr
Landbruksutstyr
Produksjon av lastebiler og tilhengere
Jernbanekomponenter
Skipsbygging
Platebehandlingssystemer
Industrielle produksjonsceller
Tungmetall fabrikasjon
Endelig brennervalg bør alltid være basert på plasmastrømkilden og maskingrensesnittet i stedet for applikasjonsnavnet alene.
LTM141 Vedlikehold for CNC produksjon
Konsekvent forbrukstilstand er avgjørende i automatisert produksjon fordi en slitt komponent kan påvirke hver gjentatte del.
Inspiser elektroden
Overvåk elektroden for overdreven slitasje.
Skift den ut før alvorlig erosjon forårsaker dårlig start eller skader dysen.
Inspiser kuttespissen
Se etter:
Forstørret dyseåpning
Oval åpning
Brennskade
Kraftig forurensning
Inspiser diffusoren
Hold gasskanalene rene.
Bytt ut sprukne eller varmeskadede komponenter.
Inspiser luftrøret
Sørg for at luftslangen er riktig installert og fri for skade.
Inspiser maskinen Brennerhode
Sjekke:
Tråder
Tetningsflater
O-ring tilstand
Varmeskader
Gasslekkasje
Inspiser fakkelledningen
Sørg for at CNC -bevegelsen ikke:
Vår katalog:
 INWELT PLASMALYKKATALOG.pdf
Vanlige LTM141 CNC kutteproblemer
Vanskelig HF buestart
Sjekke:
Elektroden tilstand
Kuttespiss
HF krets
Lufttrykk
Arbeidsforbindelse
Lommelyktkontakt
Overdreven avfasning
Sjekke:
Fakkelens vinkelrett
Klippehøyde
Dyseslitasje
Kuttehastighet
Tungt slagg
Sjekke:
Kuttehastighet
Skjærestrøm
Materialtykkelse
Gassstrøm
Klippehøyde
Kort levetid for forbruksvarer
Mulige årsaker inkluderer:
Inkonsekvente deldimensjoner
Undersøke:
Lommelyktmontering
Klippehøyde
CNC tilbakeslag
Kerf kompensasjon
Forbrukstilstand
Kuttehastighet
Ikke alle dimensjonsproblemer er forårsaket av plasmabrenneren.
LTM141 Forbruksvarer for distributør- og ettermarkedsforsyning
Et profesjonelt LTM141 ettermarkedsprogram kan omfatte:
Standard kuttespisser
Utvidede kuttespisser
Gipstips
Standard elektroder
Forlengede elektroder
Standard diffusorer
Utvidede diffusorer
Luftrør
Utvendige dyser
Kontaktskjærende komponenter
Stand-off guider
Maskinbrennerhoder
O-ringer
Plasseringsrør i glassfiber
Maskinkabelsammenstillinger
Koblingsadaptere
Sentrale adaptere
Å publisere eksakte INWELT delenumre bidrar til å redusere erstatningsfeil og gjør gjentatte kjøp enklere for distributører og CNC utstyrsprodusenter.
OEM LTM141 CNC Plasma fakkelproduksjon av INWELT
INWELT leverer plasmaskjærebrennere og erstatningskomponenter til profesjonelle B2B-kunder, inkludert:
CNC produsenter av plasmamaskiner
Plasma strømkildeprodusenter
CNC systemintegratorer
Merker for sveise- og skjæreutstyr
Importører
Distributører
Grossister
Industrielle leverandører
Ettermarkedsselskaper for forbruksvarer
OEM og ODM konfigurasjoner kan utvikles i henhold til målplasmasystemet og maskingrensesnittet.
OEM og Private Label-alternativer
Tilpasning kan omfatte:
Kundemerkevarebygging
Produktetiketter
Maskin-fakkelkonfigurasjon
6 m eller 12 m fakkelledninger
1/4G-tilkobling
3/8G tilkobling
M14×1 tilkobling
M16×1,5 tilkobling
Sentral adapter
Kabelsammenstillinger
Forbruksmaterialesett
Private label emballasje
Teknisk dokumentasjon
Krav til strekkode og kartong
For OEM -prosjekter, oppgi plasmastrømkildespesifikasjonen, CNC -kontrolleren, koblingskrav, monteringsdimensjoner og estimert innkjøpsmengde.
Hvorfor hente LTM141 maskinlykter fra INWELT ?
LTM141 -plattformen kombinerer komplette maskin-brennerkonfigurasjoner med et detaljert forbruksmateriell og tilkoblingssystem.
Den nåværende produktfamilien inkluderer:
Flere 6 m maskin-fakkelkonfigurasjoner
Flere 12 m maskin-fakkelkonfigurasjoner
Ø1,1 / Ø1,4 / Ø1,7 / Ø1,9 mm standardspisser
Utvidede kuttespisser
Standard elektrode
Forlenget elektrode
Diffusorer
Luftrør
Utvendige dyser
Kontaktskjærende tilbehør
Fugetilbehør
Dedikert maskinbrennerhode
Plasseringsrør i glassfiber
Maskinkabelsammenstillinger
Flere gjengeadaptere
5-pins sentraladapter
For profesjonelle kjøpere kan innkjøp av lommelykt og erstatningskomponenter gjennom én leverandør forenkle innkjøp, lagerbeholdning og ettermarkedsstøtte.
Ofte stilte spørsmål om LTM141 CNC plasmalykt
Hvilken strømstyrke er INWELT LTM141 ?
LTM141 er vurdert til 140A i henhold til gjeldende tekniske spesifikasjoner for INWELT .
Hva er LTM141 driftssyklus?
Den nåværende spesifikasjonen viser 60 %.
Er LTM141 en hånd- eller maskinlykt?
LTM141 er en CNC / mekanisert maskinbrenner.
Den relaterte LT 141 er den manuelle håndholdte versjonen.
Bruker LTM141 HF tenning?
Ja.
LTM141 bruker høyfrekvent buestart.
Hvilken gass bruker LTM141 ?
Den nåværende konfigurasjonen bruker trykkluft.
Hvilket lufttrykk krever LTM141 ?
Omtrent 4,5–5,0 bar.
Hvilken luftstrøm krever LTM141 ?
Den gjeldende INWELT -spesifikasjonen viser omtrent 220 l/min.
Hvilken etterstrømningstid anbefales?
Omtrent 140 sekunder i henhold til gjeldende INWELT -spesifikasjon.
Hvilke ledningslengder er tilgjengelige?
Den nåværende produktfamilien inkluderer:
Hvilke koblingsalternativer er tilgjengelige?
Gjeldende konfigurasjoner inkluderer:
1/4G
3/8G
M14×1
M16×1,5
Sentral adapter
Hvilke skjæretuppstørrelser er tilgjengelige?
Den nåværende forbruksmateriellfamilien inkluderer:
Ø1,1 mm
Ø1,4 mm
Ø1,7 mm
Ø1,9 mm
Forlengede Ø1,4, Ø1,7 og Ø1,9 mm spisser er også tilgjengelig.
Hvilken spiss bør brukes ved 140A?
Den bredere forbruksfamilien av A141-typen forbinder vanligvis Ø1,9 mm med det øvre strømområdet.
INWELT bør bekrefte sin egen verifiserte strømstyrke-til-dyse-tilordning før han publiserer dette forholdet som autoritativt.
Hvilken elektrode bruker LTM141 ?
Standardelektroden er:
IJWC0617 / PR0101
Den utvidede elektroden er:
IJWC0672 / PR0116
Hvilket brennerhode bruker LTM141 ?
Gjeldende INWELT maskinhode er:
IJWA0618
Hvilket posisjoneringsrør bruker LTM141 ?
Gjeldende produktfamilielister:
IJHW0024 / W0300144 – Plasseringsrør i glassfiber
Kan LTM141 brukes med en hvilken som helst 140A CNC plasmakutter?
Ingen.
HF startsystemet, kontakten, pilot-buekretsen, kontrollgrensesnittet og strømkildearkitekturen må også samsvare.
Støtter LTM141 kontroll av fakkelhøyde?
Den kan integreres i CNC systemer ved hjelp av kompatibelt THC-utstyr.
Den nøyaktige THC-konfigurasjonen avhenger av plasmastrømkilden og CNC -kontrolleren.
Kan LTM141 kutte i rustfritt stål?
Ja, når den brukes med en kompatibel plasmastrømkilde og passende skjæreparametere.
Kan LTM141 kutte aluminium?
Ja.
Aluminium er elektrisk ledende og kan plasmakuttes ved hjelp av et passende plasmasystem.
Hvor tykt kan LTM141 kutte?
Det er ingen universell tykkelse bestemt av fakkelen alene.
Bruk verifiserte anbefalte, maksimums- og brudddata fra det komplette plasmaskjæresystemet.
Kan LTM141 brukes til boring?
Den tilknyttede forbruksmateriellfamilien inkluderer fugekomponenter.
Plasma-strømkilden og den automatiserte prosessen må også støtte fuging.
Hva er forskjellen mellom LTM141 og LT 141?
LTM141 er maskinen/ CNC -konfigurasjonen.
LT 141 er den manuelle/håndholdte konfigurasjonen.
Tilbyr INWELT OEM LTM141 maskinlykter?
Ja.
Konfigurasjoner av OEM/ODM , private label, kontakt, kabel og forbruksmateriell er tilgjengelig for kvalifiserte CNC utstyrsprodusenter, systemintegratorer, distributører og importører.
Be om et tilbud for INWELT LTM141 CNC-plasmaskjærebrenner
For raskere kompatibilitetsbekreftelse, oppgi:
Plasma strømkilde produsent og modell
Nominell utgangsstrøm
Eksisterende lommelyktmodell
HF startmetode
CNC kontroller
Bilder av hovedkontakt
Pilot-bue forbindelse
Nødvendig lengde på brennerens ledning
Nødvendige monteringsdimensjoner
Krav til kutting eller fuging
Krav til forbruksvarer
Estimert innkjøpsmengde
INWELT eller private-label merkevarebygging
INWELT kan deretter bekrefte den riktige LTM141 -maskinbrenneren, kontakten, kabelen og forbruksvarer-konfigurasjonen for ditt CNC plasmaskjæresystem.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių