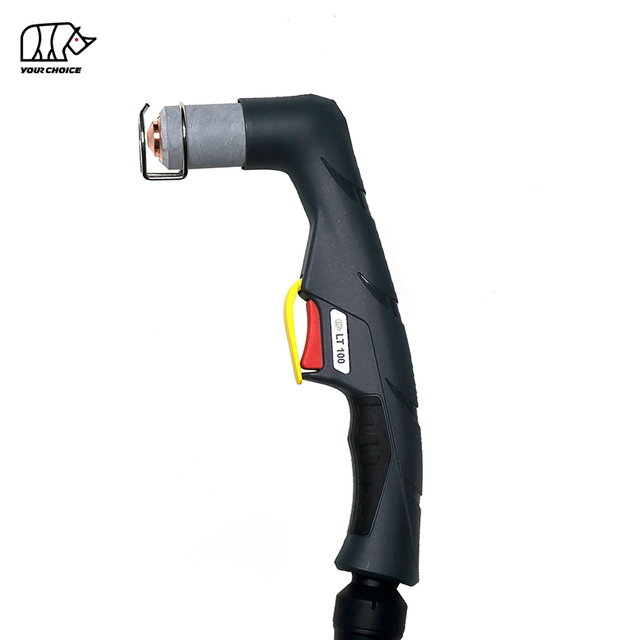
140A HF Torch potong plasma CNC untuk Pemotongan Mekanis
INWELT LTM141 adalah CNC berpendingin udara CNC obor pemotongan plasma mekanis yang dirancang untuk meja potong otomatis arus tinggi, sistem pemotongan profil, dan mesin pemotong plasma industri.
LTM141 memiliki rating 140A dengan siklus kerja 60% dan menggunakan sistem penyalaan busur frekuensi tinggi ( HF ).
Konfigurasi teknis INWELT saat ini meliputi:
Arus pengenal 140A
siklus kerja 60%.
Pengoperasian udara terkompresi
HF dimulai
Kira-kira. Tekanan pengoperasian 4,5–5,0 bar
Kira-kira. Aliran udara 220 L/mnt
Kira-kira. Pasca-aliran yang direkomendasikan adalah 140 detik
Ujung obor standar 6 m
Konfigurasi 12 m tersedia
CNC / operasi mekanis
Tersedia beberapa opsi koneksi belakang, termasuk:
1/4G
3/8G
M14×1
M16×1,5
Adaptor pusat
LTM141 harus diposisikan secara khusus sebagai mesin/ obor pemotong plasma CNC , terpisah dari obor plasma genggam LT 141.
INWELT LTM141
| Spesifikasi Teknis Spesifikasi |
INWELT LTM141 |
| Jenis Produk |
CNC / Mekanis Torch potong plasma |
| Model |
LTM141 |
| Merek |
INWELT |
| Nilai Saat Ini |
140 A |
| Siklus Tugas |
60% |
| Pendinginan |
Udara |
| Proses Gas |
Udara Terkompresi |
| Busur Dimulai |
HF |
| Tekanan Gas |
Kira-kira. 4,5–5,0 batang |
| Aliran Gas |
Kira-kira. 220 liter/menit |
| Pasca-Aliran yang Direkomendasikan |
Kira-kira. 140 detik |
| Panjang Timbal Standar |
6 m |
| Panjang Timbal Opsional |
12 m |
| Operasi |
CNC / Mekanis |
| Opsi Konektor |
1/4G / 3/8G / M14×1 / M16×1,5 / Adaptor pusat |
| Keluarga Tip Standar |
Ø1.1 / Ø1.4 / Ø1.7 / Ø1.9mm |
| Tip yang Diperpanjang |
Tersedia |
| Mencungkil Bahan Habis Pakai |
Tersedia |
| OEM / ODM |
Tersedia |
| Label Pribadi |
Tersedia |
Sebelum memesan, konfirmasikan sumber daya plasma, arus pengenal, arsitektur start HF , sirkuit busur pilot, konektor belakang, antarmuka kontrol, dan persyaratan sistem CNC .
LTM141 vs. LT 141: Senter Mesin vs. Senter Tangan
LTM141 dan LT 141 termasuk dalam kelompok obor plasma yang lebih luas namun harus diperlakukan sebagai dua produk obor lengkap yang terpisah.
| Fitur |
LTM141 |
LT 141 |
| Operasi |
CNC / Mekanis |
Manual / Genggam |
| Geometri Obor |
Obor mesin lurus |
Obor tangan miring |
| Mulai Kontrol |
Mesin dikendalikan |
Pemicu operator |
| Pemasangan |
Memperbaiki pemegang CNC |
Genggam |
| Tinggi Obor |
CNC / THC dikendalikan |
Dikendalikan operator |
| Aplikasi Utama |
Pemotongan otomatis |
Pemotongan manual |
Beberapa barang habis pakai bisa termasuk dalam kelompok barang habis pakai yang lebih luas LT 141.
Namun, kepala obor mesin, kepala obor tangan, gagang, tabung pemosisian, dan rakitan kabel tidak boleh secara otomatis dianggap dapat dipertukarkan.
Untuk tautan situs web internal, gunakan jangkar deskriptif seperti:
LTM141 Torch potong plasma CNC
Dan
LT 141 Torch potong plasma manual
daripada menampilkan keduanya hanya sebagai LT 141.
Mengapa Menggunakan Senter Mesin 140A Khusus untuk Pemotongan Plasma CNC ?
Sistem plasma 140A CNC memerlukan obor yang dirancang untuk pemasangan yang stabil, geometri pemotongan yang dapat diulang, dan pengoperasian arus tinggi.
Geometri Obor Mesin Lurus
Konfigurasi mesin LTM141 dapat dipasang pada sumbu Z CNC atau tempat obor tetap.
Pemasangan yang benar membantu menjaga:
tegak lurus obor
Posisi tusukan berulang
Ketinggian pemotongan yang konsisten
Lebar garitan yang stabil
Dimensi bagian yang dapat diulang
Arah pemotongan dapat diprediksi
Pemotongan yang Dikendalikan Mesin
Berbeda dengan obor genggam, LTM141 dikendalikan melalui sumber listrik plasma dan sistem CNC .
Siklus pemotongan yang umum meliputi:
Penempatan obor
Deteksi ketinggian awal
Awal plasma
Tajam
Gerakan memotong
Penyesuaian ketinggian obor
Busur berhenti
Platform Pemotongan 140A
LTM141 menyediakan platform mekanis dengan arus lebih tinggi untuk aplikasi pemotongan industri.
Arus pengoperasian aktual harus dipilih berdasarkan bahan, ketebalan, bahan habis pakai, dan bagan potongan terverifikasi dari sistem plasma lengkap.
Cara Kerja Sistem Pemotongan Plasma LTM141 HF
LTM141 beroperasi sebagai bagian dari sistem pemotongan plasma mekanis lengkap yang terdiri dari:
Udara bertekanan masuk ke obor dan mengalir melalui kepala obor, tabung udara, diffuser, elektroda, dan nosel pemotongan.
Energi listrik mengionisasi gas dan menghasilkan busur plasma suhu tinggi.
Nozel menyempitkan aliran plasma menjadi pancaran pekat yang melelehkan bahan konduktif listrik sementara gas berkecepatan tinggi menghilangkan logam cair dari garitan.
Cara Kerja HF Arc Starting di LTM141
LTM141 menggunakan sistem permulaan busur frekuensi tinggi.
Pengapian HF menggunakan sinyal listrik frekuensi tinggi untuk membantu membentuk busur plasma awal.
Oleh karena itu, sumber daya plasma harus mendukung arsitektur obor HF yang kompatibel.
HF , obor plasma non- HF dan yang menyerang dari belakang tidak boleh dianggap dapat dipertukarkan hanya karena memiliki peringkat arus yang serupa.
HF Pertimbangan Instalasi untuk Sistem CNC
Karena penyalaan HF menghasilkan energi listrik frekuensi tinggi, pemasangan CNC harus mengikuti rekomendasi pabrikan sumber daya plasma untuk:
Jangan berasumsi bahwa setiap pengontrol CNC dapat dihubungkan langsung ke sistem plasma HF tanpa mempertimbangkan arsitektur kelistrikan secara lengkap.
LTM141 Konfigurasi Senter Mesin Lengkap
Rangkaian produk INWELT saat ini mencakup beberapa rakitan obor mesin berukuran 6 m dan 12 m LTM141 .
6 m Konfigurasi
| INWELT |
Konfigurasi Kode |
| IJWU0614 |
LTM141 / 6m / 1/4G |
| IJWU0616 |
LTM141 / 6 m / 3/8G |
| IJWU0619 |
LTM141 / 6 m / M14×1 |
| IJWU0606 |
LTM141 / 6 m / M16×1,5 |
| IJWU0608 |
LTM141 / 6 menit / Adaptor pusat |
12 m Konfigurasi
| INWELT |
Konfigurasi Kode |
| IJWU0612 |
LTM141 / 12m / 1/4G |
| IJWU0615 |
LTM141 / 12m / 3/8G |
| IJWU0610 |
LTM141 / 12 m / M14×1 |
| IJWU0609 |
LTM141 / 12 m / M16×1,5 |
| IJWU0602 |
LTM141 / 12 menit / Adaptor pusat |
Konfigurasi obor lengkap ini harus ditampilkan dengan jelas karena jenis sambungan dan panjang kabel merupakan kriteria pembelian yang penting untuk penggantian dan OEM CNC obor.
LTM141 Mesin Kepala torch
Kepala obor mesin INWELT khusus adalah:
INWELT Kode: IJWA0618
Keterangan:
LTM141 Mesin Plasma Kepala torch
Komponen khusus mesin ini harus menjadi salah satu suku cadang utama yang ditampilkan di halaman LTM141 .
Kepala obor manual LT 141 harus dipindahkan ke halaman produk genggam LT 141 atau diberi label jelas sebagai komponen obor manual terkait.
LTM141 Tabung Pemosisian Fiberglass
Sistem obor mesin meliputi:
INWELT Kode: IJHW0024
Referensi: W0300144
Keterangan:
Tabung Pemosisian Fiberglass / LT M
Tabung pemosisian ini merupakan bagian dari badan obor mesin yang lurus dan relevan dengan pemasangan CNC .
Untuk produsen peralatan dan integrator sistem, tabung pemosisian harus ditampilkan bersama dengan kepala obor mesin dan dimensi pemasangan.
Tambahkan Gambar Dimensi Obor Mesin LTM141
Obor mesin CNC harus menyediakan dimensi pemasangan fisik.
INWELT harus menambahkan gambar teknik yang menunjukkan:
Jangan meniru dimensi pesaing.
Ukur produksi aktual LTM141 dan publikasikan data dimensi pihak pertama.
Jenis informasi teknis ini sangat berguna untuk:
LTM141 Tip Pemotongan Standar berdasarkan Rentang Saat Ini
Platform konsumsi LT 141/ LTM141 yang lebih luas mencakup beberapa diameter ujung pemotongan standar.
Kode INWELT saat ini meliputi:
Ujung Pemotongan Ø1,1 mm
INWELT Kode: IJWV0617-11
Referensi: PD0101-11
Ujung Pemotongan Ø1,4 mm
INWELT Kode: IJWV0617-14
Referensi: PD0101-14
Ujung Pemotongan Ø1,7 mm
INWELT Kode: IJWV0617-17
Referensi: PD0101-17
Ujung Pemotongan Ø1,9 mm
INWELT Kode: IJWV0617-19
Referensi: PD0101-19
Sistem obor tipe A141 yang sebanding biasanya menggunakan diameter nosel yang berbeda untuk rentang arus yang berbeda.
INWELT harus memverifikasi pemetaan ampere-ke-noselnya sendiri sebelum memublikasikan hubungan saat ini sebagai hubungan yang otoritatif.
Tip Pemotongan Mana yang Harus Digunakan pada 140A?
Kelompok bahan habis pakai LT 141/ LTM141 mencakup tip pemotongan Ø1.1, Ø1.4, Ø1.7 dan Ø1.9 mm.
Sistem industri A141 biasanya menggunakan nozel standar terbesar dalam grup ini di dekat rentang pengoperasian atas 140A.
Namun, INWELT harus mendasarkan spesifikasi akhir pada data teknik dan pengujian pemotongannya sendiri.
Tabel konsumsi akhir terkuat akan berisi:
| INWELT Kode |
Diameter Tip |
Saat Ini yang Terverifikasi |
Elektroda |
Diffuser |
Proses |
| IJWV0617-11 |
Ø1,1 mm |
Memeriksa |
Bagian yang Cocok |
Bagian yang Cocok |
Pemotongan Standar |
| IJWV0617-14 |
Ø1,4mm |
Memeriksa |
Bagian yang Cocok |
Bagian yang Cocok |
Pemotongan Standar |
| IJWV0617-17 |
Ø1,7mm |
Memeriksa |
Bagian yang Cocok |
Bagian yang Cocok |
Pemotongan Standar |
| IJWV0617-19 |
Ø1,9mm |
Memeriksa |
Bagian yang Cocok |
Bagian yang Cocok |
Pemotongan Standar |
Setelah dikonfirmasi, gunakan pemetaan yang sama secara konsisten di:
Halaman produk
Katalog teknis
sistem ERP
Daftar suku cadang
Kemasan
Dokumentasi distributor
LTM141 Tip Pemotongan yang Diperpanjang
Rangkaian produk mencakup beberapa tip pemotongan tambahan.
Ujung Diperpanjang Ø1,4 mm
INWELT Kode: IJWV0673-14
Referensi: PD0117-14
Ujung Diperpanjang Ø1,7 mm
INWELT Kode: IJWV0673-17
Referensi: PD0117-17
Ujung Diperpanjang Ø1,9 mm
INWELT Kode: IJWV0673-19
Referensi: PD0117-19
Keluarga yang lebih luas juga berisi:
IJWV0677 / PD0111 – Tip Diperpanjang / 50A
Bahan habis pakai yang diperluas memberikan jangkauan tambahan di mana ujung dengan panjang standar tidak dapat dengan mudah mengakses lokasi pemotongan.
Untuk aplikasi CNC , mengubah panjang ujung juga mengubah geometri depan obor.
Oleh karena itu, tinggi pemotongan dan tumpukan bahan habis pakai yang lengkap harus diverifikasi sebelum menggunakan bahan habis pakai yang diperluas.
LTM141 Elektroda Plasma Standar
Elektroda standarnya adalah:
INWELT Kode: IJWC0617
Referensi: PR0101
Elektroda mentransfer energi listrik melalui obor dan secara bertahap aus selama pemotongan plasma.
Ganti elektroda sebelum erosi berlebihan menyebabkan:
Awal busur yang sulit
Busur plasma tidak stabil
Keausan nosel yang dipercepat
Pemotongan yang tidak konsisten
Gagal dimulai
Untuk produksi otomatis, keausan elektroda harus dipantau secara teratur karena penindikan berulang kali dapat memperpendek masa pakai elektroda.
LTM141 Elektroda Diperluas
Keluarga saat ini meliputi:
INWELT Kode: IJWC0672
Referensi: PR0116
Ini adalah konfigurasi elektroda diperpanjang yang digunakan dengan bahan habis pakai tambahan yang sesuai.
Halaman aktif saat ini memberi label pada komponen ini sebagai 'Plasma LT 101,' yang harus diperbaiki jika bagian tersebut secara resmi dibagikan dengan keluarga LT 101–151.
Gunakan deskripsi rangkaian produk yang cocok dengan data ERP/BOM sebenarnya.
LTM141 Diffuser Standar
Diffuser standar saat ini adalah:
INWELT Kode: IJWG0617
Referensi: PE0101
Diffuser mengontrol distribusi gas proses di sekitar elektroda dan ujung pemotongan.
Aliran gas yang stabil membantu menjaga:
Ganti diffuser jika retak, rusak, terbakar, atau terkontaminasi berat.
Verifikasi Extended Diffuser Sebelum Diterbitkan
Daftar halaman aktif saat ini:
IJWG0619 / PE0103
tetapi menggambarkannya sebagai:
Penyebar LT 151
Karena rangkaian bahan habis pakai yang lebih luas berisi LT 101–151 komponen, konfirmasikan apakah diffuser ini secara resmi disetujui untuk LTM141 konfigurasi bahan habis pakai yang diperluas.
Setelah diverifikasi, publikasikan sebagai:
INWELT Kode → Referensi → Komponen → Model Obor yang Kompatibel → Proses
daripada menggunakan deskripsi model tunggal yang ambigu.
LTM141 Tabung Udara
Rangkaian produk saat ini meliputi:
INWELT Kode: IJAO0779
Keterangan:
Tabung Udara / LT 141–151
Tabung udara membantu mengarahkan gas proses melalui ujung depan obor.
Jaga komponen tetap bersih dan terpasang dengan benar.
Tabung udara yang rusak atau salah posisinya dapat mengganggu aliran gas dan berdampak buruk pada stabilitas plasma.
LTM141 Nozel Luar dan Komponen Penahan
Rangkaian produk saat ini meliputi:
IJWT0618 / PC0102 – Nosel Luar / LT 141
Dan
IJWT0697 / PC0131 – Nozel Luar / LT 141–151
Nozel luar yang benar harus sesuai dengan proses pemotongan atau pemotongan kontak yang dipilih.
Ganti komponen front-end jika menunjukkan:
LTM141 Aksesori Penyangga, Pemotong Kontak, dan Pencungkil
Rangkaian LT 141/ LTM141 yang lebih luas berisi beberapa aksesori pemosisian front-end.
Bagian saat ini meliputi:
IJTN0079 / CV0013 – Mencungkil Spacer
IJTN0070 / CV0014 – Pengatur Jarak Empat Titik
IJTN0078 / CV0012 – Spacer Titik Ganda
IJTN0077 / CV0011 – Pegas Pengatur Jarak
IJTN0095 / CV0039 – Pelindung Mahkota Empat Titik dengan Insulator
IJTN0089 / CV0023 – Spacer Pemotong Kontak
Pemotongan Kebuntuan
Aksesori stand-off membantu menjaga jarak nozzle-ke-kerja yang terkendali.
Hubungi Pemotongan
Komponen pemotongan kontak menggunakan geometri ujung depan yang berbeda.
mencungkil
Mencungkil menghilangkan material tanpa memotong seluruh benda kerja.
Gunakan tumpukan front-end yang benar untuk setiap proses alih-alih mencampurkan bagian pemotongan, kontak, dan pencungkilan.
LTM141 Pencungkilan Plasma
Platform konsumsi tipe A141 yang lebih luas mencakup proses pencungkilan khusus.
Mencungkil dapat digunakan untuk:
Penghapusan las
Penghapusan cacat
Mencungkil kembali
Persiapan bersama
Pekerjaan perbaikan
Untuk halaman CNC /machine-torch, promosikan pencungkilan hanya jika:
Sumber listrik plasma mendukung pencungkilan
Bahan habis pakai pencongkelan yang benar telah dipasang
Sistem otomatis mendukung pergerakan obor yang diperlukan
Jangan gunakan ujung pemotongan biasa sebagai ujung pencungkil kecuali konfigurasi tersebut disetujui secara khusus.
LTM141 Rakitan Kabel Mesin
Sistem obor mesin LTM141 saat ini mencakup rakitan kabel mesin khusus sepanjang 6 m.
Kabel Mesin Adaptor Pusat
INWELT Kode: IJWO10316071-00
Keterangan:
LTM141 –151 / 16 mm² / 6 m / Adaptor pusat
Kabel Mesin Berulir
INWELT Kode: IJWO10316077-00
Keterangan:
LTM141 –151 / 16 mm² / 6 m / Sambungan Berulir
Kabel mesin ini harus tetap berada di tabel suku cadang LTM141 utama.
Kabel manual LT 141 harus dipindahkan ke halaman produk genggam LT 141 atau diberi label jelas sebagai bagian obor manual terkait.
LTM141 Opsi Adaptor Konektor
Sistem obor mesin LT M mencakup beberapa adaptor.
1/8G hingga 1/4G
INWELT Kode: IJAU5698
1/8G hingga 3/8G
INWELT Kode: IJAU5697
1/8G hingga M14×1
INWELT Kode: IJAU5699
1/8G hingga M16×1,5
INWELT Kode: IJAU5690
Opsi adaptor ini membantu mendukung antarmuka sumber daya plasma yang berbeda.
Thread yang cocok saja tidak mengkonfirmasi kompatibilitas obor secara penuh.
LTM141 5-Pin Adaptor pusat
Kelompok produk juga mencakup:
INWELT Kode: IJAY0089
Referensi: FY0023
Keterangan:
Sisi Obor Plasma 5-Pin Adaptor pusat
Sebelum instalasi, verifikasi:
Fungsi penyematan
Sirkuit pilot-arc
Sinyal mulai
Sirkuit keselamatan
Antarmuka gas/arus
Kesesuaian mekanis saja tidak cukup.
Cara Memeriksa Kompatibilitas Pemotong Plasma LTM141 CNC
Jangan pilih LTM141 hanya karena pemotong plasma mempunyai daya 140A.
Beberapa kondisi harus sesuai.
Konfirmasi HF Dimulai
Sumber listrik plasma harus mendukung obor HF .
Konfirmasikan Nilai Saat Ini
LTM141 diberi peringkat 140A.
Operasikan obor dan bahan habis pakai dalam batas yang telah diverifikasi.
Konfirmasikan Konektor Belakang
Konfigurasi yang tersedia meliputi:
1/4G
3/8G
M14×1
M16×1,5
Adaptor pusat
Konfirmasikan Sirkuit Pilot-Arc
Sambungan pilot-arc harus sesuai dengan sumber listrik plasma.
Konfirmasikan Antarmuka Mulai CNC
Periksa bagaimana sistem plasma menangani:
Berikan Informasi Mesin Sebelum Memesan
Untuk proyek pengganti atau OEM , berikan:
Produsen sumber daya plasma
Model mesin
Nilai arus keluaran
Model obor yang ada
Foto konektor utama
Foto konektor pilot-arc
CNC pengontrol
Panjang timah yang diperlukan
Dimensi pemasangan yang diperlukan
Hal ini lebih dapat diandalkan daripada menerbitkan daftar universal merek mesin yang kompatibel.

Detail Suku Cadang:
Obor Mesin
| Kode |
Ref. |
Keterangan |
Kode |
Ref. |
Keterangan |
| IJWU0614 |
Pemotong plasma atuo obor LTM141 /6m 1/4G |
IJWU0612 |
|
Pemotong plasma atuo obor LTM141 /12m 1/4G |
| IJWU0616 |
Pemotong plasma atuo obor LTM141 /6m 3/8G |
IJWU0615 |
|
Obor atuo pemotongan plasma LTM141 /12m 3/8G |
| IJWU0619 |
PA0103 |
Pemotong plasma atuo obor LTM141 /6m M14×1 |
IJWU0610 |
PA0104 |
Pemotong plasma atuo obor LTM141 /12m M14×1 |
| IJWU0606 |
PA0145 |
Pemotong plasma atuo obor LTM141 /6m M16×1.5 |
IJWU0602 |
PA0146 |
Pemotong plasma atuo obor LTM141 /adaptor pusat 12m |
| IJWU0608 |
Pemotong plasma atuo obor LTM141 /adaptor pusat 6m |
IJWU0609 |
|
Pemotong plasma atuo obor LTM141 /12m M16×1.5 |
|
| Posisi |
|
Kode |
Ref. |
Keterangan |
| 1 |
|
IJTN0079 |
CV0013 |
Mencungkil pengatur jarak/ LT 141-150 |
| 2 |
|
IJTN0070 |
CV0014 |
Spacer berujung empat/ LT100 -150 |
| 3 |
|
IJTN0078 |
CV0012 |
Spacer runcing ganda/ LT100 -150 |
| 4 |
|
IJTN0077 |
CV0011 |
Pegas pengatur jarak LT100 -150 |
| 5 |
|
IJWT0618 |
PC0102 |
Nozel luar LT 141 |
| 6 |
|
IJTN0095 |
CV0039 |
Pelindung mahkota empat titik dengan isolator/ LT 101-141 |
| 7 |
|
IJTN0089 |
CV0023 |
Spacer untuk pemotongan kontak/ LT 101-141 |
| 8 |
|
IJWT0697 |
PC0131 |
Nosel luar LT 141-151 |
| 9 |
|
|
|
Tip |
| 9.1 |
|
IJWV0617-11 |
PD0101-11 |
Tip Φ1.1mm/ LT 101-141 |
| 9.2 |
|
IJWV0617-14 |
PD0101-14 |
Tip Φ1.4mm/ LT 101-141 |
| 9.3 |
|
IJWV0617-17 |
PD0101-17 |
Tip Φ1.7mm/ LT 101-141 |
| 9.4 |
|
IJWV0617-19 |
PD0101-19 |
Tip Φ1.9mm/ LT 101-141 |
| 10 |
|
IJWG0617 |
PE0101 |
Penyebar LT 101-141 |
| 11 |
|
IJWC0617 |
PR0101 |
Elektroda Plasma LT 101-141 |
| 12 |
|
IJAO0779 |
|
Tabung Udara/ LT 141-151 |
| 13 |
|
IJTN0000 |
|
Mur pengunci |
| 14 |
|
IJTN0014 |
CV0008 |
Lampiran pemotongan kontak/ LT100 -151 |
| 15 |
|
IJTN0015 |
CV0009 |
Perlengkapan pemotongan kontak panjang/ LT100 -151 |
| 16 |
|
|
|
Tip |
| 16.1 |
|
IJWV0673-14 |
PD0117-14 |
Ujung diperpanjang Φ1.4mm/ LT 101-151 |
| 16.2 |
|
IJWV0673-17 |
PD0117-17 |
Ujung diperpanjang Φ1,7mm/ LT 101-151 |
| 16.3 |
|
IJWV0673-19 |
PD0117-19 |
Ujung diperpanjang Φ1.9mm/ LT 101-151 |
| 16.4 |
|
IJWV0677 |
PD0111 |
Tip diperpanjang 50A/ LT 101-151 |
| 17 |
|
IJWG0619 |
PE0103 |
Penyebar LT 151 |
| 18 |
|
IJWC0672 |
PR0116 |
Elektroda yang diperluas Plasma LT 101 |
| 19 |
|
IJWA0666 |
|
Kepala obor plasma LT 141 |
| 19a |
|
IJGU0697 |
EA0131 |
'O' cincin Φ18,77x1,78m minisilikon |
| 19b |
|
IJWG9018 |
|
Isolator depan/ LT 141-151 |
| 20 |
|
IJHW0046 |
|
Panduan pegangan plasma/ASeries/Merah |
| 21 |
|
IJIK0733 |
|
Bagian pelindung/Plasma/Kuning |
| 22 |
|
IJIR0081 |
185.0031 |
Pemicu |
| 23 |
|
IJIK0805 |
|
Gabungan/besar/tipe baru |
| 24 |
|
|
|
Perakitan kabel |
| 24.1 |
|
IJWO00316071-00 |
|
Rakitan kabel/ adaptor tengah LT 141-151/16MQ/6M |
| 24.2 |
|
IJWO00316077-00 |
|
Rakitan kabel/ LT 141-151/16MQ/6MATT.1/8G |
| 24.3 |
|
IJWO10316071-00 |
|
Rakitan kabel/ LTM141 -151/16MQ/6Madaptor pusat |
| 24.4 |
|
IJWO10316077-00 |
|
Rakitan kabel/ LTM141 -151/16MQ/6MATT.1/8G |
| 24.5 |
|
IJWO0600 |
|
Rakitan kabel LT adaptor pusat 141-1516M |
| 25 |
|
IJDH6017 |
|
Kunci Pas untuk Plasma |
| 26 |
|
IJWA0618 |
|
Kepala obor plasma LTM141 |
| 26a |
|
IJHW0024 |
W0300144 |
Tabung posisi fiber glass/ LT M |
| 27 |
|
|
|
Rakitan kabel LT M |
| 27.1 |
|
IJAU5698 |
|
Menghubungkan adaptor 1/8G-1/4G |
| 27.2 |
|
IJAU5697 |
|
Menghubungkan adaptor 1/8G-3/8G |
| 27.3 |
|
IJAU5699 |
|
Menghubungkan adaptor 1/8G-M14×1 |
| 27.4 |
|
IJAU5690 |
|
Menghubungkan adaptor 1/8G-M16×1.5 |
| 28 IJAY0089 FY0023 Sisi obor adaptor pusat Plasma 5pin |
| 29 IJTN0088 CV0022 Perlengkapan pemotongan lingkaran/ LT100 -151 |
LTM141 dan CNC Kontrol Ketinggian Obor
Sistem plasma CNC dapat menggunakan kontrol ketinggian obor otomatis untuk menjaga jarak pemotongan yang benar.
Sistem yang mungkin meliputi:
THC tegangan busur
Penginderaan kepala mengambang
Penginderaan ketinggian awal mekanis
Sistem kontrol ketinggian lain yang kompatibel
THC Tegangan Busur
Setelah busur plasma terbentuk, THC yang kompatibel dapat menggunakan tegangan busur sebagai bagian dari mempertahankan ketinggian pemotongan yang diprogram.
Tegangan yang benar tergantung pada:
Sumber listrik plasma
Saat ini
Bahan
Ketebalan pelat
Bahan habis pakai
Kecepatan potong
HF dan Integrasi THC
Karena LTM141 menggunakan pengapian HF , pembuat mesin harus mengikuti persyaratan pengardean dan perutean kabel dari produsen sumber listrik plasma.
Jangan publikasikan pengaturan kabel atau voltase THC universal tanpa data tingkat sistem yang terverifikasi.
Tinggi Penusuk vs. Tinggi Pemotongan
Pemotongan plasma mekanis biasanya menggunakan ketinggian berbeda untuk menusuk dan memotong terus menerus.
Tinggi Menusuk
Logam cair dikeluarkan ke atas sementara busur awalnya menembus pelat.
Ketinggian penembusan yang benar membantu mengurangi kerusakan logam cair pada bahan habis pakai bagian depan.
Tinggi Pemotongan
Setelah penindikan selesai, obor bergerak ke ketinggian pemotongan yang diprogram.
Ketinggian pemotongan yang salah dapat menyebabkan:
Gunakan parameter terverifikasi dari sistem plasma lengkap.
Seberapa Tebal LTM141 Dapat Dipotong?
Obor itu sendiri tidak menentukan satu ketebalan pemotongan maksimum yang universal.
Kapasitas pemotongan sebenarnya tergantung pada:
Spesifikasi plasma profesional harus membedakan antara:
Kapasitas Pemotongan yang Direkomendasikan
Ketebalan material yang dapat diproses secara produktif dengan kecepatan dan kualitas tepian yang sesuai.
Kapasitas Pemotongan Maksimum
Bahan lebih tebal yang masih dapat dipotong dengan kecepatan rendah.
Kapasitas Pesangon
Ketebalan material maksimum yang dapat dipisahkan, biasanya dengan kualitas tepi yang lebih rendah.
Oleh karena itu, angka ketebalan spesifik LTM141 harus dipublikasikan hanya jika didukung oleh uji pemotongan sistem lengkap INWELT .
Buat Bagan Potongan INWELT LTM141 CNC
Grafik pemotongan pihak pertama akan menjadi salah satu aset teknis dan GEO terkuat untuk halaman ini.
Bidang yang direkomendasikan meliputi: Data
| Parameter |
untuk Diterbitkan |
| Bahan |
Baja Ringan / Stainless Steel / Aluminium |
| Ketebalan |
Ketebalan teruji |
| Saat ini |
Arus uji aktual |
| Kode Tip |
INWELT nomor bagian |
| Diameter Ujung |
mm |
| Tekanan udara |
batang |
| Aliran Udara |
L/mnt |
| Kecepatan Perjalanan |
mm/menit |
| Tinggi Pierce |
mm |
| Penundaan Pierce |
detik |
| Tinggi Pemotongan |
mm |
| Lebar Goresan |
mm |
| Hasil Potong |
Direkomendasikan / Maksimum / Pesangon |
Gunakan data terukur INWELT daripada menyalin parameter pemotongan pesaing.
Pasokan Udara yang Direkomendasikan untuk LTM141
Spesifikasi INWELT LTM141 saat ini menggunakan udara bertekanan.
Data pengoperasian yang direkomendasikan meliputi:
Gas Proses: Udara Terkompresi
Tekanan Gas: Kira-kira. 4,5–5,0 batang
Aliran Gas: Kira-kira. 220 liter/menit
Pasca Aliran yang Direkomendasikan: Kira-kira. 140 detik
Gunakan Udara Terkompresi Bersih dan Kering
Kelembapan, oli kompresor, dan partikel dapat berdampak negatif pada:
Stabilitas busur
Kehidupan elektroda
Kehidupan yang canggih
Potong konsistensi
Gunakan filtrasi dan pemisahan kelembapan yang sesuai.
Periksa Tekanan Selama Aliran Gas
Tekanan statis dapat berbeda dari tekanan pengoperasian sebenarnya.
Filter, regulator, fitting, dan selang panjang dapat menyebabkan hilangnya tekanan.
Atur pasokan udara sesuai dengan prosedur pengoperasian sistem pemotongan plasma lengkap.
Bahan Apa yang Dapat Dipotong oleh LTM141 ?
Saat dihubungkan ke sistem plasma yang kompatibel, LTM141 dapat memproses bahan konduktif listrik termasuk:
Baja ringan
Baja karbon
Baja tahan karat
Aluminium
Tembaga
Kuningan
Baja galvanis
Kecepatan potong aktual, kualitas tepi, dan ketebalan praktis bergantung pada sistem plasma lengkap.
Aplikasi Khas untuk LTM141 CNC Torch
LTM141 cocok untuk aplikasi pemotongan plasma otomatis dengan arus lebih tinggi termasuk:
CNC meja potong plasma
Pemotongan profil otomatis
Fabrikasi baja struktural
Manufaktur mesin berat
Peralatan konstruksi
Peralatan pertanian
Fabrikasi truk dan trailer
Komponen kereta api
Pembuatan kapal
Sistem pemrosesan pelat
Sel produksi industri
Fabrikasi logam berat
Pemilihan obor akhir harus selalu didasarkan pada sumber daya plasma dan antarmuka mesin, bukan pada nama aplikasi saja.
LTM141 Pemeliharaan untuk CNC Produksi
Kondisi bahan habis pakai yang konsisten sangat penting dalam produksi otomatis karena komponen yang aus dapat memengaruhi setiap suku cadang yang berulang.
Periksa Elektroda
Pantau elektroda dari keausan yang berlebihan.
Gantilah sebelum erosi parah menyebabkan start yang buruk atau merusak nosel.
Periksa Tip Pemotongan
Periksa:
Periksa Diffusernya
Jaga kebersihan saluran gas.
Ganti komponen yang retak atau rusak akibat panas.
Periksa Tabung Udara
Pastikan selang udara terpasang dengan benar dan bebas dari kerusakan.
Periksa Mesin Kepala torch
Memeriksa:
benang
Menyegel permukaan
Kondisi O-ring
Kerusakan akibat panas
Kebocoran gas
Periksa Ujung Obor
Pastikan gerakan CNC tidak:
Katalog kami:
 INWELT KATALOG TORCH PLASMA.pdf
Masalah Umum Pemotongan LTM141 CNC
Sulit HF Arc Dimulai
Memeriksa:
Kondisi elektroda
Tip pemotongan
sirkuit HF
Tekanan udara
Koneksi kerja
Konektor obor
Kemiringan yang berlebihan
Memeriksa:
tegak lurus obor
Tinggi pemotongan
Keausan nosel
Kecepatan potong
Sampah Berat
Memeriksa:
Kecepatan potong
Memotong arus
Ketebalan bahan
Aliran gas
Tinggi pemotongan
Umur Konsumsi yang Singkat
Kemungkinan penyebabnya meliputi:
Udara bertekanan yang terkontaminasi
Kombinasi nosel/arus salah
Ketinggian tusukan salah
Penindikan yang berlebihan
Elektroda aus
Dimensi Bagian Tidak Konsisten
Memeriksa:
Pemasangan obor
Tinggi pemotongan
CNC reaksi balik
Kompensasi garitan
Kondisi layak pakai
Kecepatan potong
Tidak semua masalah dimensi disebabkan oleh obor plasma.
LTM141 Barang Habis Pakai untuk Distributor dan Pasokan Purna Jual
Program purnajual LTM141 profesional dapat mencakup:
Tip pemotongan standar
Tip pemotongan yang diperluas
Tip mencungkil
Elektroda standar
Elektroda yang diperluas
Diffuser standar
Diffuser yang diperluas
Tabung udara
Nozel luar
Komponen pemotongan kontak
Panduan kebuntuan
Kepala obor mesin
Cincin-O
Tabung pemosisian fiberglass
Rakitan kabel mesin
Adaptor konektor
Adaptor pusat
Memublikasikan nomor suku cadang INWELT yang tepat membantu mengurangi kesalahan penggantian dan mempermudah pembelian berulang bagi distributor dan produsen peralatan CNC .
OEM LTM141 CNC Pembuatan Obor Plasma oleh INWELT
INWELT memasok obor pemotongan plasma dan komponen pengganti kepada pelanggan B2B profesional termasuk:
CNC produsen mesin plasma
Produsen sumber daya plasma
CNC integrator sistem
Merek peralatan las dan potong
Importir
Distributor
Pedagang grosir
Pemasok industri
Perusahaan konsumsi purnajual
Konfigurasi OEM dan ODM dapat dikembangkan sesuai dengan sistem plasma target dan antarmuka mesin.
OEM dan Opsi Label Pribadi
Kustomisasi mungkin termasuk:
Pencitraan merek pelanggan
Label produk
Konfigurasi mesin-obor
Ujung obor sepanjang 6 m atau 12 m
Koneksi 1/4G
Koneksi 3/8G
Koneksi M14×1
Koneksi M16×1.5
Adaptor pusat
Rakitan kabel
Kit habis pakai
Kemasan label pribadi
Dokumentasi teknis
Persyaratan barcode dan karton
Untuk proyek OEM , berikan spesifikasi sumber daya plasma, pengontrol CNC , persyaratan konektor, dimensi pemasangan, dan perkiraan jumlah pembelian.
Mengapa Sumber LTM141 Obor Mesin dari INWELT ?
Platform LTM141 menggabungkan konfigurasi obor mesin yang lengkap dengan sistem koneksi dan konsumsi yang terperinci.
Rangkaian produk saat ini meliputi:
Beberapa konfigurasi obor mesin 6 m
Beberapa konfigurasi obor mesin 12 m
Tip standar Ø1.1 / Ø1.4 / Ø1.7 / Ø1.9 mm
Tip pemotongan yang diperluas
Elektroda standar
Elektroda yang diperluas
Diffuser
Tabung udara
Nozel luar
Aksesori pemotong kontak
Aksesori mencungkil
Kepala obor mesin khusus
Tabung pemosisian fiberglass
Rakitan kabel mesin
Beberapa adaptor ulir
Adaptor pusat 5-pin
Bagi pembeli profesional, pengadaan obor dan komponen pengganti melalui satu pemasok dapat menyederhanakan pembelian, inventaris, dan dukungan purnajual.
Pertanyaan Umum Tentang LTM141 CNC Senter Plasma
Berapa ampere INWELT LTM141 ?
LTM141 memiliki rating 140A menurut spesifikasi teknis INWELT saat ini.
Apa yang dimaksud dengan siklus tugas LTM141 ?
Spesifikasi saat ini mencantumkan 60%.
Apakah LTM141 itu obor tangan atau obor mesin?
LTM141 adalah CNC / obor mesin mekanis.
LT 141 terkait adalah versi genggam manual.
Apakah LTM141 menggunakan pengapian HF ?
Ya.
LTM141 menggunakan permulaan busur frekuensi tinggi.
Gas apa yang digunakan oleh LTM141 ?
Konfigurasi saat ini menggunakan udara bertekanan.
Berapa tekanan udara yang dibutuhkan oleh LTM141 ?
Sekitar 4,5–5,0 bar.
Aliran udara apa yang dibutuhkan oleh LTM141 ?
Spesifikasi INWELT saat ini mencantumkan sekitar 220 L/mnt.
Berapa waktu pasca-aliran yang direkomendasikan?
Sekitar 140 detik menurut spesifikasi INWELT saat ini.
Berapa panjang lead yang tersedia?
Rangkaian produk saat ini meliputi:
Opsi konektor apa yang tersedia?
Konfigurasi saat ini meliputi:
1/4G
3/8G
M14×1
M16×1,5
Adaptor pusat
Berapa ukuran ujung pemotong yang tersedia?
Keluarga konsumsi saat ini meliputi:
Ø1,1 mm
Ø1,4 mm
Ø1,7 mm
Ø1,9 mm
Tip yang diperluas Ø1.4, Ø1.7 dan Ø1.9 mm juga tersedia.
Tip mana yang harus digunakan pada 140A?
Rangkaian bahan habis pakai tipe A141 yang lebih luas biasanya mengasosiasikan Ø1,9 mm dengan kisaran arus atas.
INWELT harus mengonfirmasi pemetaan ampere-ke-nosel yang terverifikasi sebelum memublikasikan hubungan ini sebagai hubungan resmi.
Elektroda manakah yang digunakan oleh LTM141 ?
Elektroda standarnya adalah:
IJWC0617 / PR0101
Elektroda yang diperluas adalah:
IJWC0672 / PR0116
Kepala obor mesin apa yang digunakan LTM141 ?
Kepala mesin INWELT saat ini adalah:
IJWA0618
Tabung pemosisian apa yang digunakan LTM141 ?
Daftar rangkaian produk saat ini:
IJHW0024 / W0300144 – Tabung Pemosisian Fiberglass
Bisakah LTM141 digunakan dengan pemotong plasma CNC 140A apa pun?
TIDAK.
Sistem start HF , konektor, sirkuit busur pilot, antarmuka kontrol, dan arsitektur sumber daya juga harus cocok.
Apakah LTM141 mendukung kontrol ketinggian obor?
Ini dapat diintegrasikan ke dalam sistem CNC menggunakan peralatan THC yang kompatibel.
Konfigurasi THC yang tepat bergantung pada sumber daya plasma dan pengontrol CNC .
Bisakah LTM141 memotong baja tahan karat?
Ya, bila digunakan dengan sumber daya plasma yang kompatibel dan parameter pemotongan yang sesuai.
Bisakah LTM141 memotong aluminium?
Ya.
Aluminium bersifat konduktif secara elektrik dan dapat dipotong plasma menggunakan sistem plasma yang sesuai.
Seberapa tebal potongan LTM141 ?
Tidak ada ketebalan universal yang ditentukan oleh obor saja.
Gunakan data rekomendasi, maksimum, dan pesangon terverifikasi dari sistem pemotongan plasma lengkap.
Bisakah LTM141 digunakan untuk mencungkil?
Kelompok bahan habis pakai terkait mencakup komponen pencungkil.
Sumber listrik plasma dan proses otomatis juga harus mendukung pencungkilan.
Apa perbedaan antara LTM141 dan LT 141?
LTM141 adalah konfigurasi mesin/ CNC .
LT 141 adalah konfigurasi manual/perangkat genggam.
Apakah INWELT menawarkan obor mesin OEM LTM141 ?
Ya.
Konfigurasi OEM/ODM , label pribadi, konektor, kabel, dan kit habis pakai tersedia untuk produsen peralatan, integrator sistem, distributor, dan importir CNC yang memenuhi syarat.
Minta Penawaran untuk INWELT LTM141 Torch potong plasma CNC
Untuk konfirmasi kompatibilitas lebih cepat, berikan:
Produsen dan model sumber daya plasma
Nilai arus keluaran
Model obor yang ada
HF metode awal
CNC pengontrol
Foto konektor utama
Koneksi pilot-arc
Panjang timah obor yang dibutuhkan
Dimensi pemasangan yang diperlukan
Persyaratan pemotongan atau pencungkilan
Persyaratan konsumsi
Perkiraan jumlah pembelian
INWELT atau merek label pribadi
INWELT kemudian dapat mengonfirmasi LTM141 obor mesin, konektor, kabel, dan konfigurasi bahan habis pakai yang sesuai untuk sistem pemotongan plasma CNC Anda.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių