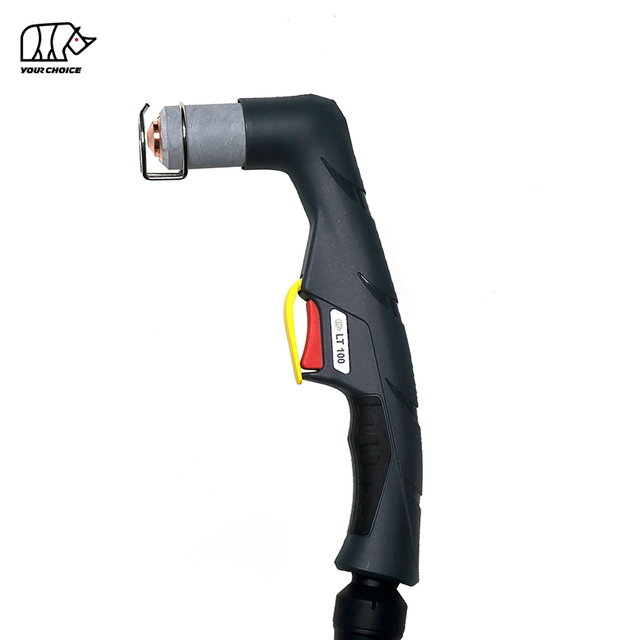
140A HF Гарэлка для плазменнай рэзкі CNC для механізаванай рэзкі
INWELT LTM141 - гэта INWELT LTM141 астуджэннем, CNC і механізаваны плазменны рэзак прызначаны для аўтаматызаваных рэжучых сталоў з моцным токам, сістэм профільнай рэзкі і прамысловых станкоў плазменнай рэзкі.
LTM141 мае намінальны ток 140 А з працоўным цыклам 60% і выкарыстоўвае высокачашчынную ( HF ) сістэму запальвання дугі.
Бягучая тэхнічная канфігурацыя INWELT уключае:
Намінальны ток 140A
Працоўны цыкл 60%.
Праца на сціснутым паветры
HF пачатак дугі
Прыбл. Працоўны ціск 4,5–5,0 бар
Прыбл. Паток паветра 220 л/мін
Прыбл. 140-секундны рэкамендаваны пост-паток
Стандартны шнур факела 6 м
Даступныя канфігурацыі 12 м
CNC / механізаваная аперацыя
Даступна некалькі варыянтаў задняга падлучэння, у тым ліку:
1/4G
3/8G
M14×1
М16×1,5
Цэнтральны адаптар
LTM141 трэба пазіцыянаваць менавіта як машынны/ CNC плазменны разак , асобна ад ручнога плазменнага рэзка LT 141.
INWELT LTM141 Тэхнічныя характарыстыкі
| Спецыфікацыя |
INWELT LTM141 |
| Тып прадукту |
CNC / Механізаваны Гарэлка для плазменнай рэзкі |
| мадэль |
LTM141 |
| Марка |
INWELT |
| Намінальны ток |
140 А |
| Працоўны цыкл |
60% |
| Астуджэнне |
паветра |
| Тэхналагічны газ |
Сціснутае паветра |
| Запуск дугі |
HF |
| Ціск газу |
Прыбл. 4,5–5,0 бар |
| Паток газу |
Прыбл. 220 л/мін |
| Рэкамендаваны Post-Flow |
Прыбл. 140 секунд |
| Стандартная даўжыня шнура |
6 м |
| Дадатковая даўжыня паваду |
12 м |
| Аперацыя |
CNC / Механіз |
| Параметры раздыма |
1/4G / 3/8G / M14×1 / M16×1,5 / Цэнтральны адаптар |
| Стандартная сямейная падказка |
Ø1,1 / Ø1,4 / Ø1,7 / Ø1,9 мм |
| Пашыраныя парады |
Даступны |
| Расходныя матэрыялы для строжкі |
Даступны |
| OEM / ODM |
Даступны |
| Прыватная марка |
Даступны |
Перад замовай пацвердзіце крыніцу харчавання плазмы, намінальны ток, архітэктуру HF , ланцуг пілотнай дугі, задні раз'ём, інтэрфейс кіравання і сістэмныя патрабаванні CNC .
LTM141 супраць LT 141: Машынны факел супраць ручнога факела
LTM141 і LT 141 належаць да аднаго больш шырокага сямейства плазменных факелаў, але іх трэба разглядаць як два асобныя завершаныя прадукты факелаў.
| Функцыя |
LTM141 |
LT 141 |
| Аперацыя |
CNC / Механіз |
Кіраўніцтва / партатыўны |
| Геаметрыя факела |
Прама машынны факел |
Кутні ручной факел |
| Пуск кіравання |
Кіруецца машынай |
Трыгер аператара |
| Мантаж |
Выпраўлены трымальнік CNC |
Ручны |
| Факел Высота |
CNC / THC кантралюецца |
Кіруецца аператарам |
| Першаснае прымяненне |
Аўтаматызаваная рэзка |
Ручная рэзка |
Некаторыя расходныя матэрыялы могуць належаць да аднаго больш шырокага сямейства LT 141 расходных матэрыялаў.
Аднак галоўкі машынных факелаў, галоўкі ручных факелаў, ручкі, пазіцыянуючыя трубкі і кабельныя вузлы не павінны аўтаматычна разглядацца як узаемазаменныя.
Для ўнутраных спасылак вэб-сайтаў выкарыстоўвайце апісальныя якары, такія як:
LTM141 Гарэлка для плазменнай рэзкі CNC
і
LT 141 Ручная гарэлка для плазменнай рэзкі
а не прадстаўляць абодва проста як LT 141.
Навошта для плазменнай рэзкі CNC выкарыстоўваць спецыяльную машынную факел 140A?
Плазменная сістэма 140 A CNC патрабуе гарэлкі, распрацаванай для стабільнага мантажу, паўтаральнай геаметрыі рэзкі і працы з вялікім токам.
Прамая геаметрыя машыннага факела
Канфігурацыю машыны LTM141 можна ўсталяваць на фіксаванай восі Z CNC або трымальніку факела.
Правільная ўстаноўка дапамагае падтрымліваць:
Перпендыкулярнасць факела
Паўтаральная пазіцыя праколу
Пастаянная вышыня зрэзу
Стабільная шырыня зрэзу
Паўтараемыя памеры дэталі
Прадказальны кірунак рэзкі
Рэзка з машынным кіраваннем
У адрозненне ад ручной факела, LTM141 кіруецца праз плазменную крыніцу харчавання і сістэму CNC .
Тыповы цыкл рэзкі ўключае:
Размяшчэнне факела
Вызначэнне пачатковай вышыні
Плазменны старт
Пірсінг
Рэжучы рух
Рэгуляванне факела па вышыні
Прыпынак дугі
140A Рэжучая платформа
LTM141 забяспечвае механізаваную платформу з вялікім токам для прамысловай рэзкі.
Фактычны працоўны ток павінен выбірацца ў адпаведнасці з матэрыялам, таўшчынёй, расходнымі матэрыяламі і праверанай схемай разрэзу поўнай плазменнай сістэмы.
Як працуе сістэма плазменнай рэзкі LTM141 HF
LTM141 працуе як частка поўнай механізаванай сістэмы плазменнай рэзкі, якая складаецца з:
Плазменны крыніца харчавання
LTM141 машынны факел
CNC кантролер
Падача сціснутага паветра
Разделочный стол
Працоўная сувязь
Дадатковая сістэма кантролю вышыні факела
Сціснутае паветра паступае ў факел і праходзіць праз галоўку гарэлкі, паветраную трубку, дыфузар, электрод і рэжучае сопла.
Электрычная энергія іянізуе газ і стварае высокатэмпературную плазменную дугу.
Сопла звужае плазменны паток у канцэнтраваную брую, якая плавіць электраправодны матэрыял, у той час як газ з высокай хуткасцю выдаляе расплаўлены метал з прарэзу.
Як працуе HF Arc Starting на LTM141
LTM141 выкарыстоўвае высокачашчынную сістэму запуску дугі.
HF запальванне выкарыстоўвае высокачашчынны электрычны сігнал, каб дапамагчы ўсталяваць пачатковую плазменную дугу.
Такім чынам, плазменная крыніца харчавання павінна падтрымліваць сумяшчальную архітэктуру факела HF .
Плазменныя факелы HF , не HF і плазменныя факелы са зваротным уздзеяннем не варта лічыць узаемазаменнымі толькі таму, што яны маюць аднолькавыя номіналы току.
HF Меркаванні па ўсталёўцы для сістэм CNC
Паколькі запуск HF генеруе высокачашчынную электрычную энергію, усталёўка CNC павінна адпавядаць рэкамендацыям вытворцы плазменнай крыніцы харчавання для:
Не думайце, што кожны кантролер CNC можа быць падлучаны непасрэдна да плазменнай сістэмы HF без уліку поўнай электрычнай архітэктуры.
LTM141 Поўныя канфігурацыі Machine Torch
Бягучае сямейства прадуктаў INWELT уключае некалькі 6-метровых і 12-метровых вузлоў факелаў LTM141 .
6 м Канфігурацыі
| INWELT |
Канфігурацыя кода |
| IJWU0614 |
LTM141 / 6 м / 1/4G |
| IJWU0616 |
LTM141 / 6 м / 3/8G |
| IJWU0619 |
LTM141 / 6 м / M14×1 |
| IJWU0606 |
LTM141 / 6 м / M16×1,5 |
| IJWU0608 |
LTM141 / 6 м / Цэнтральны адаптар |
12 м Канфігурацыі
| INWELT |
Канфігурацыя кода |
| IJWU0612 |
LTM141 / 12 м / 1/4G |
| IJWU0615 |
LTM141 / 12 м / 3/8G |
| IJWU0610 |
LTM141 / 12 м / M14×1 |
| IJWU0609 |
LTM141 / 12 м / M16×1,5 |
| IJWU0602 |
LTM141 / 12 м / Цэнтральны адаптар |
Гэтыя поўныя канфігурацыі факелаў павінны быць паказаны на бачным месцы, таму што тып злучэння і даўжыня кабеля з'яўляюцца важнымі крытэрыямі пакупкі для замены і факелаў OEM CNC .
LTM141 машына Галоўка гарэлкі
Спецыяльная галоўка факела машыны INWELT :
INWELT Код: IJWA0618
Апісанне:
LTM141 Машынная плазма Галоўка гарэлкі
Гэты спецыфічны кампанент машыны павінен быць адной з асноўных запасных частак, паказаных на старонцы LTM141 .
Кіраўніцтва па працы з галоўкай факела LT 141 павінна быць перанесена на старонку партатыўнага прадукту LT 141 або дакладна пазначана як адпаведны кампанент ручнога факела.
LTM141 Пазіцыйная трубка са шкловалакна
Сістэма машына-факел ўключае:
INWELT Код: IJHW0024
Спасылка: W0300144
Апісанне:
Шкловалакновая пазіцыйная трубка / LT М
Гэтая пазіцыйная трубка з'яўляецца часткай прамога корпуса факела машыны і мае дачыненне да мантажу CNC .
Для вытворцаў абсталявання і сістэмных інтэгратараў пазіцыйная труба павінна паказвацца разам з галоўкай факела машыны і мантажнымі памерамі.
Дадайце памерны чарцёж машыннага факела LTM141
Машынны факел CNC павінен забяспечваць фізічныя памеры ўстаноўкі.
INWELT павінен дадаць тэхнічны чарцёж, які паказвае:
Дыяметр корпуса факела
Агульная даўжыня факела
Карысная заціскная секцыя
Адлегласць ад сопла да заціску
Становішча выхаду кабеля
Мінімальны мантажны зазор
Не капіруйце памеры канкурэнтаў.
Вымерайце фактычную вытворчасць LTM141 і апублікуйце ўласныя памерныя даныя.
Гэты тып тэхнічнай інфармацыі асабліва карысны для:
LTM141 Стандартныя рэжучыя наканечнікі ў адпаведнасці з бягучым дыяпазонам
Больш шырокая расходная платформа LT 141/ LTM141 уключае некалькі стандартных дыяметраў рэжучага наканечніка.
Бягучыя коды INWELT ўключаюць:
Ø1,1 мм Рэжучы наканечнік
INWELT Код: IJWV0617-11
Спасылка: PD0101-11
Ø1,4 мм Рэжучы наканечнік
INWELT Код: IJWV0617-14
Спасылка: PD0101-14
Ø1,7 мм Рэжучы наканечнік
INWELT Код: IJWV0617-17
Спасылка: PD0101-17
Ø1,9 мм Рэжучы наканечнік
INWELT Код: IJWV0617-19
Спасылка: PD0101-19
У параўнальных сістэмах факелаў тыпу A141 звычайна выкарыстоўваюцца розныя дыяметры соплаў для розных дыяпазонаў току.
INWELT павінен праверыць уласнае адлюстраванне сілы току і сопла перад публікацыяй бягучай сувязі як аўтарытэтнай.
Які рэжучы наканечнік варта выкарыстоўваць пры 140A?
Сямейства расходных матэрыялаў LT 141/ LTM141 уключае рэжучыя наканечнікі Ø1,1, Ø1,4, Ø1,7 і Ø1,9 мм.
Прамысловыя сістэмы A141 звычайна выкарыстоўваюць самыя вялікія стандартныя сопла ў гэтай групе каля верхняга працоўнага дыяпазону 140A.
Тым не менш, INWELT павінна заснаваць канчатковую спецыфікацыю на ўласных інжынерных дадзеных і выпрабаваннях рэзання.
Самая моцная выніковая табліца расходных матэрыялаў будзе змяшчаць:
| INWELT Код |
Дыяметр наканечніка |
Правераны ток |
электрода |
дыфузара |
Працэс |
| IJWV0617-11 |
Ø1,1 мм |
Праверыць |
Адпаведная частка |
Адпаведная частка |
Стандартная нарэзка |
| IJWV0617-14 |
Ø1,4 мм |
Праверыць |
Адпаведная частка |
Адпаведная частка |
Стандартная нарэзка |
| IJWV0617-17 |
Ø1,7 мм |
Праверыць |
Адпаведная частка |
Адпаведная частка |
Стандартная нарэзка |
| IJWV0617-19 |
Ø1,9 мм |
Праверыць |
Адпаведная частка |
Адпаведная частка |
Стандартная нарэзка |
Пасля пацверджання выкарыстоўвайце аднолькавае супастаўленне паслядоўна для:
LTM141 Пашыраныя парады па рэзцы
Сямейства прадуктаў уключае некалькі пашыраных рэжучых наканечнікаў.
Пашыраны наканечнік Ø1,4 мм
INWELT Код: IJWV0673-14
Спасылка: PD0117-14
Пашыраны наканечнік Ø1,7 мм
INWELT Код: IJWV0673-17
Спасылка: PD0117-17
Пашыраны наканечнік Ø1,9 мм
INWELT Код: IJWV0673-19
Спасылка: PD0117-19
Больш шырокае сямейства таксама ўключае:
IJWV0677 / PD0111 – Пашыраны наканечнік / 50A
Павялічаныя расходныя матэрыялы забяспечваюць дадатковы ахоп, калі наканечнікі стандартнай даўжыні не могуць лёгка атрымаць доступ да месца рэзкі.
Для прымянення CNC змяненне даўжыні наканечніка таксама змяняе геаметрыю пярэдняй часткі факела.
Такім чынам, перад выкарыстаннем дадатковых расходных матэрыялаў трэба праверыць вышыню рэзкі і ўвесь стос расходных матэрыялаў.
LTM141 Стандартны плазменны электрод
Стандартны электрод:
INWELT Код: IJWC0617
Спасылка: PR0101
Электрод перадае электрычную энергію праз гарэлку і паступова зношваецца падчас плазменнай рэзкі.
Заменіце электрод, перш чым празмерная эрозія прывядзе да:
Для аўтаматызаванай вытворчасці трэба рэгулярна кантраляваць знос электродаў, таму што паўторнае праколванне можа скараціць тэрмін службы расходных матэрыялаў.
LTM141 Пашыраны электрод
Цяперашняя сям'я ўключае:
INWELT Код: IJWC0672
Спасылка: PR0116
Гэта канфігурацыя пашыранага электрода, якая выкарыстоўваецца з адпаведнымі пашыранымі расходнымі матэрыяламі.
Цяперашняя апублікаваная старонка пазначае гэты кампанент як 'Плазма LT 101', што павінна быць выпраўлена, калі частка афіцыйна сумесна з сямействам LT 101–151.
Выкарыстоўвайце апісанне сямейства прадуктаў, якое адпавядае фактычным дадзеным ERP/BOM.
LTM141 Стандартны дыфузар
Бягучы стандартны дыфузар:
INWELT Код: IJWG0617
Спасылка: PE0101
Дыфузар кантралюе размеркаванне тэхналагічнага газу вакол электрода і рэжучага наканечніка.
Стабільны паток газу дапамагае падтрымліваць:
Заменіце дыфузар, калі ён парэпаўся, дэфармаваўся, абгарэў або моцна забруджаны.
Праверце пашыраны дыфузар перад публікацыяй
На бягучай жывой старонцы пералічаны:
IJWG0619 / PE0103
але апісвае гэта як:
Дыфузар LT 151
Паколькі тая ж больш шырокая сямейства расходных матэрыялаў змяшчае LT 101–151 дэталь, пацвердзіце, ці з'яўляецца гэты дыфузар афіцыйна зацверджаным для LTM141 пашыраных канфігурацый расходных матэрыялаў.
Пасля праверкі апублікуйце яго як:
INWELT Код → Даведка → Кампанент → Сумяшчальныя мадэлі факелаў → Працэс
а не выкарыстоўваць неадназначнае апісанне адной мадэлі.
LTM141 Паветраная трубка
Бягучае сямейства прадуктаў уключае:
INWELT Код: IJAO0779
Апісанне:
Паветраная трубка / LT 141–151
Паветраная трубка дапамагае накіроўваць тэхналагічны газ праз пярэдні канец факела.
Сачыце за чысцінёй і правільнай устаноўкай кампанента.
Пашкоджаная або няправільна размешчаная паветраная трубка можа парушыць паток газу і негатыўна паўплываць на стабільнасць плазмы.
LTM141 Знешнія сопла і ўтрымлівальныя кампаненты
Бягучае сямейства прадуктаў уключае:
IJWT0618 / PC0102 – Вонкавае сопла / LT 141
і
IJWT0697 / PC0131 – Вонкавае сопла / LT 141–151
Правільнае вонкавае сопла павінна адпавядаць абранаму працэсу рэзкі або кантактнай рэзкі.
Замяніце ўваходныя кампаненты, калі яны паказваюць:
Крэкінг
Апёкавая шкода
Пашкоджанне разьбы
Моцнае забруджванне
Значная дэфармацыя
LTM141 Аксэсуары для стрыжкі, кантактнай рэзкі і строжкі
Больш шырокае сямейства LT 141/ LTM141 змяшчае некалькі аксесуараў для франтальнага пазіцыянавання.
Бягучыя часткі ўключаюць:
IJTN0079 / CV0013 – строжка
IJTN0070 / CV0014 – Чатырохкропкавая распорка
IJTN0078 / CV0012 – Двухкропкавая распорка
IJTN0077 / CV0011 – Распорная спружына
IJTN0095 / CV0039 – Чатырохкропкавы каронны шчыт з ізалятарам
IJTN0089 / CV0023 – Кантактна-разразальная пракладка
Рэзка Stand-Off
Аксэсуары, якія стаяць, дапамагаюць падтрымліваць кантраляваную адлегласць ад сопла да працоўнай прылады.
Кантактная рэзка
Кантактна-разразальныя кампаненты выкарыстоўваюць іншую геаметрыю пярэдняга канца.
Стробка
Строжка выдаляе матэрыял без поўнага разразання нарыхтоўкі.
Выкарыстоўвайце правільны ўваходны стэк для кожнага працэсу замест таго, каб змешваць рэжучыя, кантактныя і строгачныя часткі.
LTM141 Плазменная строжка
Больш шырокая платформа расходных матэрыялаў тыпу A141 уключае спецыяльны працэс строжкі.
Строжку можна выкарыстоўваць для:
Выдаленне зварнога шва
Выдаленне дэфектаў
Выразванне спіны
Сумесная падрыхтоўка
Рамонтныя работы
Для старонкі CNC /machine-torch прасоўвайце выдзіранне толькі тады, калі:
Плазменны крыніца харчавання падтрымлівае строжку
Усталяваны правільныя расходныя матэрыялы для строжкі
Аўтаматызаваная сістэма падтрымлівае неабходны рух факела
Не выкарыстоўвайце звычайны рэжучы наканечнік у якасці наканечніка для стрыжкі, калі такая канфігурацыя спецыяльна не зацверджана.
LTM141 Машынныя кабельныя вузлы
Цяперашняя сістэма машыннага факела LTM141 уключае спецыяльныя 6-метровыя машынныя кабельныя вузлы.
Машынны кабель з цэнтральным адаптарам
INWELT Код: IJWO10316071-00
Апісанне:
LTM141 –151 / 16 мм² / 6 м / Цэнтральны адаптар
Рэзьбавы машынны кабель
INWELT Код: IJWO10316077-00
Апісанне:
LTM141 –151 / 16 мм² / 6 м / Разьбовае злучэнне
Гэтыя машынныя кабелі павінны заставацца ў першаснай табліцы запасных частак LTM141 .
Інструкцыя па кабелі LT 141 павінна быць перанесена на старонку прадукту LT 141 або выразна пазначана як адпаведныя дэталі ручной факела.
LTM141 Параметры адаптара раздыма
Сістэма машыннага факела LT M ўключае некалькі адаптараў.
1/8G да 1/4G
INWELT Код: IJAU5698
1/8G да 3/8G
INWELT Код: IJAU5697
1/8G да M14×1
INWELT Код: IJAU5699
1/8G да M16×1,5
INWELT Код: IJAU5690
Гэтыя варыянты адаптара дапамагаюць падтрымліваць розныя інтэрфейсы плазменных крыніц харчавання.
Адпаведная нітка сама па сабе не пацвярджае поўную сумяшчальнасць факела.
LTM141 5-кантактны Цэнтральны адаптар
Сямейства прадуктаў таксама ўключае:
INWELT Код: IJAY0089
Спасылка: FY0023
Апісанне:
5-кантактны плазменны факел з боку Цэнтральны адаптар
Перад устаноўкай праверце:
Функцыі шпілек
Схема пілотнай дугі
Стартавы сігнал
Схема бяспекі
Інтэрфейс газ/ток
Адной толькі механічнай падганяння недастаткова.
Як праверыць LTM141 CNC сумяшчальнасць плазменнага рэзка
Не выбірайце LTM141 толькі таму, што плазменны разак разлічаны на 140А.
Некалькі ўмоў павінны супадаць.
Пацвердзіць HF Запуск
Плазменная крыніца харчавання павінна падтрымліваць факел HF .
Пацвердзіце намінальны ток
LTM141 разлічаны на 140A.
Эксплуатуйце факел і расходныя матэрыялы ў іх правераных межах.
Праверце задні раз'ём
Даступныя канфігурацыі:
1/4G
3/8G
M14×1
М16×1,5
Цэнтральны адаптар
Пацвердзіце ланцуг пілотнай дугі
Злучэнне пілотнай дугі павінна адпавядаць крыніцы харчавання плазмы.
Пацвердзіце пачатковы інтэрфейс CNC
Праверце, як працуе плазменная сістэма:
Дайце інфармацыю аб машыне перад замовай
Для праектаў замены або OEM прадастаўце:
Вытворца плазменных крыніц харчавання
Мадэль машыны
Намінальны выхадны ток
Існуючая мадэль факела
Фатаграфіі галоўнага раздыма
Фатаграфіі раздыма пілотнай дугі
CNC кантролер
Неабходная даўжыня шнура
Неабходныя мантажныя памеры
Гэта больш надзейна, чым публікацыя універсальнага спісу сумяшчальных марак машын.

Дэталі запасных частак:
Факел машыны
| Код |
спасылка |
Апісанне |
Код |
спасылка |
Апісанне |
| IJWU0614 |
Гарэлка для плазменнай рэзкі LTM141 /6m 1/4G |
IJWU0612 |
|
Гарэлка для плазменнай рэзкі LTM141 /12m 1/4G |
| IJWU0616 |
Гарэлка для плазменнай рэзкі LTM141 /6m 3/8G |
IJWU0615 |
|
Гарэлка для плазменнай рэзкі LTM141 /12m 3/8G |
| IJWU0619 |
PA0103 |
Гарэлка для плазменнай рэзкі LTM141 /6m M14×1 |
IJWU0610 |
PA0104 |
Гарэлка для плазменнай рэзкі LTM141 /12m M14×1 |
| IJWU0606 |
PA0145 |
Аўтаматычная факел плазменнай рэзкі LTM141 /6m M16×1,5 |
IJWU0602 |
PA0146 |
Гарэлка для плазменнай рэзкі LTM141 / цэнтральны адаптар 12 м |
| IJWU0608 |
Гарэлка для плазменнай рэзкі LTM141 / цэнтральны адаптар 6 м |
IJWU0609 |
|
Аўтаматычны факел для плазменнай рэзкі LTM141 /12 м M16×1,5 |
|
| Пазіцыя |
|
Код |
спасылка |
Апісанне |
| 1 |
|
IJTN0079 |
CV0013 |
Пракладка для строжкі/ LT 141-150 |
| 2 |
|
IJTN0070 |
CV0014 |
Чатырохканцовая распорка/ LT100 -150 |
| 3 |
|
IJTN0078 |
CV0012 |
Двухвострая пракладка/ LT100 -150 |
| 4 |
|
IJTN0077 |
CV0011 |
Распорная спружына LT100 -150 |
| 5 |
|
IJWT0618 |
PC0102 |
Вонкавае сопла LT 141 |
| 6 |
|
IJTN0095 |
CV0039 |
Чатырохканцовы каронны шчыт з ізалятарам/ LT 101-141 |
| 7 |
|
IJTN0089 |
CV0023 |
Пракладка для кантактнай разрэзкі/ LT 101-141 |
| 8 |
|
IJWT0697 |
PC0131 |
Вонкавае сопла LT 141-151 |
| 9 |
|
|
|
Савет |
| 9.1 |
|
IJWV0617-11 |
ПД0101-11 |
Наканечнік Φ1,1 мм/ LT 101-141 |
| 9.2 |
|
IJWV0617-14 |
ПД0101-14 |
Наканечнік Φ1,4 мм/ LT 101-141 |
| 9.3 |
|
IJWV0617-17 |
ПД0101-17 |
Наканечнік Φ1,7 мм/ LT 101-141 |
| 9.4 |
|
IJWV0617-19 |
ПД0101-19 |
Наканечнік Φ1,9 мм/ LT 101-141 |
| 10 |
|
IJWG0617 |
PE0101 |
Дыфузар LT 101-141 |
| 11 |
|
IJWC0617 |
PR0101 |
Электродная плазма LT 101-141 |
| 12 |
|
IJAO0779 |
|
Airtube/ LT 141-151 |
| 13 |
|
IJTN0000 |
|
Стопорная гайка |
| 14 |
|
IJTN0014 |
CV0008 |
Кантактная рэжучая насадка/ LT100 -151 |
| 15 |
|
IJTN0015 |
CV0009 |
Рэжучая насадка з доўгім кантактам/ LT100 -151 |
| 16 |
|
|
|
Савет |
| 16.1 |
|
IJWV0673-14 |
ПД0117-14 |
Падоўжаны наканечнік Φ1,4 мм/ LT 101-151 |
| 16.2 |
|
IJWV0673-17 |
ПД0117-17 |
Падоўжаны наканечнік Φ1,7 мм/ LT 101-151 |
| 16.3 |
|
IJWV0673-19 |
ПД0117-19 |
Падоўжаны наканечнік Φ1,9 мм/ LT 101-151 |
| 16.4 |
|
IJWV0677 |
PD0111 |
Пашыраны наканечнік 50A/ LT 101-151 |
| 17 |
|
IJWG0619 |
PE0103 |
Дыфузар LT 151 |
| 18 |
|
IJWC0672 |
PR0116 |
Плазма пашыранага электрода LT 101 |
| 19 |
|
IJWA0666 |
|
Галоўка плазменнай факела LT 141 |
| 19а |
|
IJGU0697 |
EA0131 |
'Ушчыльняльнае' кольца Φ18,77x1,78 м мінісілікон |
| 19б |
|
IJWG9018 |
|
Frontin sulator/ LT 141-151 |
| 20 |
|
IJHW0046 |
|
Плазменная ручка ручная/ASeries/Red |
| 21 |
|
IJIK0733 |
|
Ахоўная частка/плазма/жоўты |
| 22 |
|
IJIR0081 |
185.0031 |
Трыгер |
| 23 |
|
IJIK0805 |
|
Сумеснае/вялікае/новага тыпу |
| 24 |
|
|
|
Кабельная зборка |
| 24.1 |
|
IJWO00316071-00 |
|
Кабель у зборы/ LT 141-151/16MQ/6M цэнтральны адаптар |
| 24.2 |
|
IJWO00316077-00 |
|
Кабель у зборы/ LT 141-151/16MQ/6MATT.1/8G |
| 24.3 |
|
IJWO10316071-00 |
|
Кабель у зборы/ LTM141 -151/16MQ/6Mcenter адаптар |
| 24.4 |
|
IJWO10316077-00 |
|
Кабель у зборы/ LTM141 -151/16MQ/6MATT.1/8G |
| 24.5 |
|
IJWO0600 |
|
Кабель у зборы LT 141-1516M цэнтральны адаптар |
| 25 |
|
IJDH6017 |
|
Гаечны ключ для плазмы |
| 26 |
|
IJWA0618 |
|
Галоўка плазменнай факела LTM141 |
| 26а |
|
IJHW0024 |
W0300144 |
Пазіцыйная трубка са шкловалакна/ LT М |
| 27 |
|
|
|
Кабельная зборка LT M |
| 27.1 |
|
IJAU5698 |
|
Злучальны адаптар 1/8G-1/4G |
| 27.2 |
|
IJAU5697 |
|
Злучальны адаптар 1/8G-3/8G |
| 27.3 |
|
IJAU5699 |
|
Злучальны адаптар 1/8G-M14×1 |
| 27.4 |
|
IJAU5690 |
|
Злучальны адаптар 1/8G-M16×1,5 |
| 28 IJAY0089 FY0023 Цэнтральны адаптар збоку плазменнага факела з 5 кантактамі |
| 29 IJTN0088 CV0022 Насадка для рэзкі круга/ LT100 -151 |
LTM141 і CNC Кантроль вышыні факела
Плазменная сістэма CNC можа выкарыстоўваць аўтаматычны кантроль вышыні факела для падтрымання правільнай адлегласці рэзкі.
Магчымыя сістэмы ўключаюць:
Напруга дугі THC
Зандзіраванне з плаваючай галоўкай
Механічны зандзіраванне пачатковай вышыні
Іншыя сумяшчальныя сістэмы кантролю вышыні
Напружанне дугі THC
Пасля ўсталявання плазменнай дугі сумяшчальны THC можа выкарыстоўваць напружанне дугі як частку падтрымання запраграмаванай вышыні рэзання.
Правільнае напружанне залежыць ад:
HF і інтэграцыя THC
Паколькі LTM141 выкарыстоўвае запальванне HF , канструктар машыны павінен прытрымлівацца патрабаванняў вытворцы плазменнай крыніцы харчавання да зазямлення і пракладкі кабеляў.
Не публікуйце універсальныя налады правадоў або напружання THC без правераных даных на сістэмным узроўні.
Вышыня пірсінгу супраць вышыні рэзкі
Механізаваная плазменная рэзка звычайна выкарыстоўвае розныя вышыні для праколвання і бесперапыннай рэзкі.
Пірсінг Высота
Расплаўлены метал выкідваецца ўверх, пакуль дуга першапачаткова пранікае праз пласціну.
Правільная вышыня праколу дапамагае паменшыць пашкоджанне расплаўленага металу на пярэдніх расходных матэрыялах.
Вышыня рэзкі
Пасля завяршэння праколу факел перамяшчаецца на запраграмаваную вышыню рэзання.
Няправільная вышыня зрэзу можа выклікаць:
Выкарыстоўвайце правераныя параметры поўнай плазменнай сістэмы.
Якую таўшчыню можна выразаць LTM141 ?
Сама факел не вызначае адну універсальную максімальную таўшчыню рэзання.
Фактычная магутнасць рэзкі залежыць ад:
Плазменны крыніца харчавання
Уваходная магутнасць
Матэрыял
Фактычны ток
Дыяметр рэжучага наканечніка
Ціск паветра
Струмень паветра
Хуткасць руху
Вышыня Пірса
Вышыня зрэзу
Стан расходнага матэрыялу
Неабходная якасць краю
Спецыфікацыі прафесійнай плазмы павінны адрозніваць:
Рэкамендуемая магутнасць рэзкі
Таўшчыня матэрыялу, якую можна прадуктыўна апрацоўваць з адпаведнай хуткасцю і якасцю краю.
Максімальная магутнасць рэзкі
Больш тоўсты матэрыял, які можна рэзаць на паніжанай хуткасці.
Разрыўная здольнасць
Максімальная таўшчыня матэрыялу, які можна аддзяліць, звычайна з больш нізкай якасцю краю.
Канкрэтныя лічбы таўшчыні LTM141 павінны быць апублікаваны толькі ў тым выпадку, калі яны пацвярджаюцца тэстам INWELT поўнай сістэмы рэзкі.
Пабудуйце INWELT LTM141 CNC дыяграму выразання
Асобная схема рэзкі будзе адным з наймацнейшых тэхнічных і GEO актываў для гэтай старонкі.
Рэкамендуемыя палі ўключаюць: Даныя
| параметраў |
для публікацыі |
| Матэрыял |
Мяккая сталь / нержавеючая сталь / алюміній |
| Таўшчыня |
Правераная таўшчыня |
| Ток |
Фактычны правераны ток |
| Код падказкі |
INWELT нумар дэталі |
| Дыяметр наканечніка |
мм |
| Ціск паветра |
бар |
| Паток паветра |
л/хв |
| Хуткасць падарожжа |
мм/хв |
| Вышыня Пірса |
мм |
| Пірс Дэлей |
секунд |
| Вышыня рэзкі |
мм |
| Шырыня прапіла |
мм |
| Вынік выразання |
Рэкамендаваны / максімальны / разрыў |
Выкарыстоўвайце вымераныя даныя INWELT , а не капіруйце параметры рэзкі канкурэнтаў.
Рэкамендуемая падача паветра для LTM141
У бягучай спецыфікацыі INWELT LTM141 выкарыстоўваецца сціснутае паветра.
Рэкамендуемыя працоўныя дадзеныя ўключаюць:
Тэхналагічны газ: сціснутае паветра
Ціск газу: прыбл. 4,5–5,0 бар
Паток газу: прыбл. 220 л/мін
Рэкамендаваны пост-паток: прыбл. 140 секунд
Выкарыстоўвайце чыстае і сухое сціснутае паветра
Вільгаць, кампрэсарнае масла і часціцы могуць негатыўна паўплываць на:
Выкарыстоўвайце адпаведную фільтрацыю і аддзяленне вільгаці.
Праверце ціск падчас патоку газу
Статычны ціск можа адрознівацца ад фактычнага працоўнага ціску.
Фільтры, рэгулятары, фітынгі і доўгія шлангі могуць выклікаць страту ціску.
Наладзьце падачу паветра ў адпаведнасці з працэдурай працы ўсёй сістэмы плазменнай рэзкі.
Якія матэрыялы можна рэзаць LTM141 ?
Пры падключэнні да сумяшчальнай плазменнай сістэмы LTM141 можа апрацоўваць электраправодныя матэрыялы, у тым ліку:
Мяккая сталь
Вугляродзістай сталі
Нержавеючая сталь
Алюміній
медзь
Латунь
Ацынкаваная сталь
Фактычная хуткасць рэзкі, якасць краю і практычная таўшчыня залежаць ад поўнай плазменнай сістэмы.
Тыповыя вобласці прымянення факела LTM141 CNC
LTM141 падыходзіць для аўтаматызаванай плазменнай рэзкі з вялікім токам, уключаючы:
CNC сталы для плазменнай рэзкі
Аўтаматычная раскрой профілю
Выраб канструкцыйнай сталі
Вытворчасць цяжкага машынабудавання
Будаўнічая тэхніка
Сельскагаспадарчая тэхніка
Выраб грузавікоў і прычэпаў
Кампаненты чыгункі
Суднабудаванне
Сістэмы апрацоўкі лістоў
Ячэйкі прамысловай вытворчасці
Выраб цяжкіх металаў
Канчатковы выбар факела заўсёды павінен грунтавацца на крыніцы харчавання плазмы і інтэрфейсе машыны, а не толькі на назве прыкладання.
LTM141 Тэхнічнае абслугоўванне для CNC вытворчасці
У аўтаматызаванай вытворчасці важны стан расходных матэрыялаў, таму што зношаны кампанент можа паўплываць на кожную дэталь, якая паўтараецца.
Агледзіце электрод
Сачыце за празмерным зносам электрода.
Заменіце яго, перш чым моцная эрозія прывядзе да дрэннага запуску або пашкодзіць сопла.
Агледзіце рэжучы наканечнік
Праверце наяўнасць:
Агледзіце дыфузар
Сачыце за чысцінёй газавых каналаў.
Заменіце трэснутыя або пашкоджаныя цяплом кампаненты.
Агледзіце паветраную трубку
Пераканайцеся, што паветраправодная трубка ўстаноўлена правільна і не мае пашкоджанняў.
Агледзіце машыну Галоўка гарэлкі
Праверыць:
Агледзіце провад факела
Пераканайцеся, што рух CNC не:
Наш каталог:
 INWELT КАТАЛОГ ПЛАЗМЕННЫХ ГАРЭЛ.pdf
Распаўсюджаныя LTM141 CNC праблемы з выразаннем
Складаны HF пачатак дугі
Праверыць:
Стан электрода
Рэжучы наканечнік
HF схема
Ціск паветра
Працоўная сувязь
Раз'ём факела
Празмерны скос
Праверыць:
Цяжкая шлака
Праверыць:
Хуткасць рэзкі
Рэжучы ток
Таўшчыня матэрыялу
Паток газу
Вышыня зрэзу
Кароткі тэрмін службы расходных матэрыялаў
Магчымыя прычыны:
Забруджанае сціснутае паветра
Няправільная камбінацыя сопла/току
Няправільная вышыня праколу
Празмерны пірсінг
Зношаны электрод
Неадпаведныя памеры дэталяў
Агледзець:
Не ўсе габарытныя праблемы выкліканы плазменнай факелам.
LTM141 Расходныя матэрыялы для дыстрыб'ютарскіх і пасляпродажных паставак
Прафесійная LTM141 праграма пасляпродажнага абслугоўвання можа ўключаць:
Стандартныя рэжучыя наканечнікі
Падоўжаныя рэжучыя кончыкі
Наканечнікі для стрыжкі
Стандартныя электроды
Падоўжаныя электроды
Стандартныя дыфузары
Падоўжаныя дыфузары
Паветраныя трубкі
Вонкавыя асадкі
Кантактна-рэжучыя кампаненты
Апорныя накіроўвалыя
Галоўкі машынных факелаў
Ўшчыльняльныя кольцы
Шкловалакно пазіцыянаванне труб
Машынныя кабельныя вузлы
Перахаднікі раздыма
Цэнтральныя адаптары
Публікацыя дакладных нумароў дэталяў INWELT дапамагае паменшыць колькасць памылак пры замене і палягчае паўторныя пакупкі для дыстрыб'ютараў і вытворцаў CNC абсталявання.
OEM LTM141 CNC Вытворчасць плазменнай факела INWELT
INWELT пастаўляе плазменныя рэзкі і зменныя кампаненты прафесійным кліентам B2B, у тым ліку:
CNC вытворцы плазменных машын
Вытворцы плазменных крыніц харчавання
CNC сістэмныя інтэгратары
Маркі зварачнага і рэжучага абсталявання
Імпарцёры
Дыстрыбутары
Аптавікі
Прамысловыя пастаўшчыкі
Кампаніі па продажы расходных матэрыялаў
Канфігурацыі OEM і ODM могуць быць распрацаваны ў адпаведнасці з мэтавай плазменнай сістэмай і машынным інтэрфейсам.
OEM і варыянты прыватнай маркі
Настройка можа ўключаць:
Кліенцкі брэндынг
Этыкеткі на тавары
Канфігурацыя машына-факел
6 м або 12 м провады факела
Падключэнне 1/4G
Злучэнне 3/8G
Злучэнне М14×1
Злучэнне М16×1,5
Цэнтральны адаптар
Кабельныя вузлы
Камплекты расходных матэрыялаў
Упакоўка прыватнай маркі
Тэхнічная дакументацыя
Патрабаванні да штрых-кода і ўпакоўкі
Для праектаў OEM падайце спецыфікацыі плазменнай крыніцы харчавання, кантролер CNC , патрабаванні да раздымаў, мантажныя памеры і меркаваную колькасць пакупкі.
Чаму Крыніца LTM141 Machine Torches з INWELT ?
Платформа LTM141 аб'ядноўвае поўныя канфігурацыі факела машыны з падрабязнай сістэмай расходных матэрыялаў і злучэнняў.
Бягучае сямейства прадуктаў уключае:
Некалькі 6-метровых канфігурацый факела машыны
Некалькі 12-метровых канфігурацый факела машыны
Стандартныя наканечнікі Ø1,1 / Ø1,4 / Ø1,7 / Ø1,9 мм
Падоўжаныя рэжучыя кончыкі
Стандартны электрод
Падоўжаны электрод
Дыфузары
Паветраная трубка
Вонкавыя асадкі
Кантактна-рэжучая фурнітура
Аксэсуары для строжкі
Спецыялізаваная машынная факельная галоўка
Пазіцыйная трубка са шкловалакна
Машынныя кабельныя вузлы
Шматразьбовыя адаптары
5-кантактны цэнтральны адаптар
Для прафесійных пакупнікоў пастаўка факела і запасных кампанентаў праз аднаго пастаўшчыка можа спрасціць закупку, інвентарызацыю і падтрымку пасляпродажнага абслугоўвання.
Часта задаюць пытанні аб плазменнай факеле LTM141 CNC
Якая сіла току INWELT LTM141 ?
LTM141 разлічаны на 140 А ў адпаведнасці з бягучымі тэхнічнымі характарыстыкамі INWELT .
Што такое працоўны цыкл LTM141 ?
Бягучая спецыфікацыя паказвае 60%.
LTM141 - ручны або машынны ліхтар?
LTM141 - гэта CNC / механізаваны факел.
Звязаны LT 141 з'яўляецца партатыўнай версіяй з ручным кіраваннем.
Ці выкарыстоўвае LTM141 запальванне HF ?
так.
LTM141 выкарыстоўвае высокачашчынны запуск дугі.
Які газ выкарыстоўвае LTM141 ?
Цяперашняя канфігурацыя выкарыстоўвае сціснутае паветра.
Які ціск паветра патрабуецца LTM141 ?
Прыкладна 4,5–5,0 бар.
Які паветраны паток патрэбны LTM141 ?
Бягучая спецыфікацыя INWELT паказвае прыкладна 220 л/мін.
Які час пасля адтоку рэкамендуецца?
Прыкладна 140 секунд у адпаведнасці з бягучай спецыфікацыяй INWELT .
Якая даўжыня шнура даступная?
Бягучае сямейства прадуктаў уключае:
Якія варыянты раздыма даступныя?
Бягучыя канфігурацыі ўключаюць:
1/4G
3/8G
M14×1
М16×1,5
Цэнтральны адаптар
Якія памеры рэжучых кончыкаў даступныя?
Бягучае сямейства расходных матэрыялаў уключае:
Ø1,1 мм
Ø1,4 мм
Ø1,7 мм
Ø1,9 мм
Таксама даступныя падоўжаныя наканечнікі Ø1,4, Ø1,7 і Ø1,9 мм.
Які наканечнік трэба выкарыстоўваць пры 140А?
Больш шырокае сямейства расходных матэрыялаў тыпу A141 звычайна звязвае Ø1,9 мм з верхнім дыяпазонам току.
INWELT павінен пацвердзіць уласнае праверанае адлюстраванне сілы току і сопла, перш чым апублікаваць гэта ўзаемасувязь як аўтарытэтную.
Які электрод выкарыстоўвае LTM141 ?
Стандартны электрод:
IJWC0617 / PR0101
Падоўжаны электрод - гэта:
IJWC0672 / PR0116
Якую галоўку факела выкарыстоўвае LTM141 ?
Бягучая машына INWELT :
IJWA0618
Якую пазіцыйную трубку выкарыстоўвае LTM141 ?
Спіс бягучага сямейства прадуктаў:
IJHW0024 / W0300144 – пазіцыйная трубка са шкловалакна
Ці можна LTM141 выкарыстоўваць з любым плазменным разаком 140A CNC ?
няма
Сістэма запуску HF , раз'ём, ланцуг пілотнай дугі, інтэрфейс кіравання і архітэктура крыніцы харчавання таксама павінны супадаць.
Ці падтрымлівае LTM141 кантроль вышыні факела?
Ён можа быць інтэграваны ў сістэмы CNC з дапамогай сумяшчальнага абсталявання THC.
Дакладная канфігурацыя THC залежыць ад крыніцы харчавання плазмы і кантролера CNC .
Ці можа LTM141 рэзаць нержавеючую сталь?
Так, пры выкарыстанні з сумяшчальнай плазменнай крыніцай харчавання і адпаведнымі параметрамі рэзкі.
Ці можа LTM141 рэзаць алюміній?
так.
Алюміній з'яўляецца электраправодным і можа быць разрэзаны плазмай з дапамогай адпаведнай плазменнай сістэмы.
Наколькі тоўсты можа быць выразаны LTM141 ?
Універсальнай таўшчыні, вызначанай толькі факелам, не існуе.
Выкарыстоўвайце правераныя рэкамендаваныя, максімальныя і разрыўныя дадзеныя з поўнай сістэмы плазменнай рэзкі.
Ці можна LTM141 выкарыстоўваць для разьбоўкі?
Роднаснае сямейства расходных матэрыялаў уключае кампаненты для строжкі.
Крыніца плазменнага харчавання і аўтаматызаваны працэс таксама павінны падтрымліваць строжку.
У чым розніца паміж LTM141 і LT 141?
LTM141 - канфігурацыя машыны/ CNC .
LT 141 - канфігурацыя ўручную/кішотнік.
Ці прапануе INWELT машынныя факелы OEM LTM141 ?
так.
OEM/ODM , канфігурацыі пад прыватнай маркай, раздымы, кабелі і камплекты расходных матэрыялаў даступныя для кваліфікаваных вытворцаў абсталявання CNC , сістэмных інтэгратараў, дыстрыб'ютараў і імпарцёраў.
Запыт цаны на INWELT LTM141 Гарэлка для плазменнай рэзкі CNC
Для больш хуткага пацверджання сумяшчальнасці ўвядзіце:
Вытворца і мадэль плазменнай крыніцы харчавання
Намінальны выхадны ток
Існуючая мадэль факела
HF спосаб запуску
CNC кантролер
Фатаграфіі галоўнага раздыма
Злучэнне пілот-дуга
Неабходная даўжыня шнура факела
Неабходныя мантажныя памеры
Патрабаванне рэзкі або строжкі
Патрабаванні да расходных матэрыялаў
Меркаваная колькасць пакупак
INWELT або брэндынг прыватнай маркі
Затым INWELT можа пацвердзіць адпаведную канфігурацыю станка LTM141 , раздыма, кабеля і расходных матэрыялаў для вашай сістэмы плазменнай рэзкі CNC .
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių