80A HF CNC-Plasmaschneidbrenner mit Back-Striking-Start
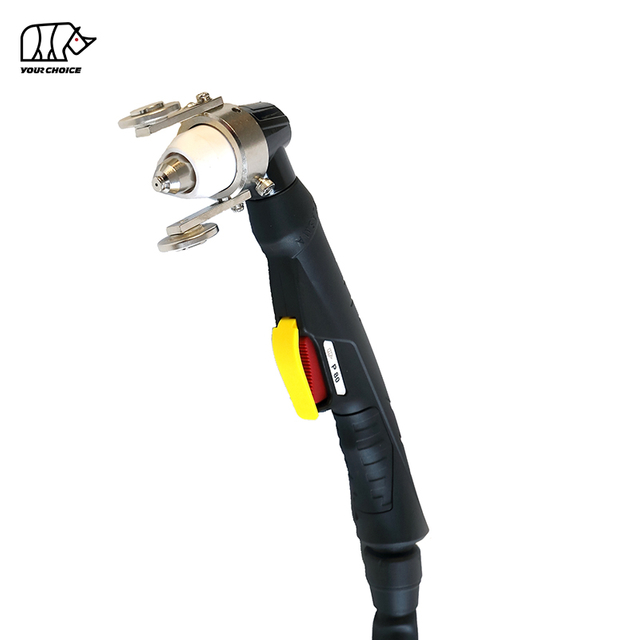
Der INWELT PM80 ist ein luftgekühlter CNC und mechanisierter Plasmaschneidbrenner, der für automatisierte Plasmatische, Profilschneidsysteme und industrielle Metallschneidegeräte entwickelt wurde.
Der PM80 sollte als 100-A-Maschinenbrenner mit einer Einschaltdauer von 60 % und einem Hochfrequenz-Rückschlag-Lichtbogenstartsystem positioniert werden.
Seine Maschinenbrenner-Architektur umfasst:
100A Nennstrom
60 % Einschaltdauer
HF Bogen beginnt
Zurückschlagendes Verbrauchsmaterialsystem
Luftgekühlte Konstruktion
Ca. 4,5–5,0 bar Betriebsdruck
5-m-Brennerkabeloptionen
CNC / mechanisierter Betrieb
Mehrere Anschlussmöglichkeiten auf der Rückseite
Das PM80 -Verbrauchsmaterialsystem unterstützt mehrere Schneidstrombereiche von ca. 40 A bis 100 A sowie Komponenten für das Fugenhobeln.
Gasströmungs- und Nachströmungswerte sollten erst nach Bestätigung der endgültigen INWELT technischen Spezifikation für diese PM80 Konfiguration veröffentlicht werden.
INWELT PM80 Technische Spezifikationen
| Spezifikation |
INWELT PM80 |
| Produkttyp |
CNC / Mechanisiert Plasmaschneidbrenner |
| Modell |
PM80 |
| Marke |
INWELT |
| Nennstrom |
100 A |
| Arbeitszyklus |
60 % |
| Kühlung |
Luft |
| Startmethode |
HF / Zurückschlagen |
| Gasdruck |
Ca. 4,5–5,0 bar |
| Betrieb |
CNC / Mechanisiert |
| Leitungslänge |
5 m |
| Schneidverbrauchsmaterialien |
Ca. 40–100A |
| Verbrauchsmaterialien zum Fugenhobeln |
Verfügbar |
| 1/4G integriert |
Verfügbar |
| 1/4G getrennt |
Verfügbar |
| Zentraladapter |
Verfügbar |
| Koaxialkabel |
Verfügbar |
| OEM / ODM |
Verfügbar |
| Private Label |
Verfügbar |
Bestätigen Sie vor der Bestellung die Plasmastromquelle, den Ausgangsstrom, die Startarchitektur, die Gasspezifikation, den hinteren Anschluss und die Maschinensteuerungsschnittstelle.
Warum der PM80 ein 100-A- CNC -Maschinenbrenner ist
Der PM80 sollte als spezielles Maschinenbrennerprodukt und nicht als generischer 100-A-Plasmabrenner behandelt werden.
Die derzeitige Architektur der Maschinenbrenner-Verschleißteile erreicht ihren primären Schneidbereich bei etwa 70–100 A und verwendet eine nach hinten gerichtete Schneidspitze mit einem Durchmesser von 1,3 mm.
Damit ist 100A die technisch konsistenteste Produktidentität für die PM80 Plattform.
Spezielle Maschinenbrennergeometrie
Im Gegensatz zu einem handgehaltenen Plasmabrenner verwendet der PM80 eine gerade, maschinenorientierte Brennerstruktur, die für eine feste Montage konzipiert ist.
Eine spezielle CNC -Taschenlampe hilft dabei, Folgendes aufrechtzuerhalten:
Rechtwinkligkeit des Brenners
Wiederholbare Lochposition
Kontrollierte Schnitthöhe
Stabile Schnittfugengeometrie
Wiederholbare Teileabmessungen
Maschinengesteuerter Betrieb
Der PM80 wird über die Plasmastromquelle und CNC System und nicht über einen manuellen Auslöser gesteuert.
Ein typischer CNC Zyklus kann Folgendes umfassen:
Brennerpositionierung
Erkennung der Anfangshöhe
Plasmastart
Piercing
Schnittbewegung
Einstellung der Brennerhöhe
Lichtbogenstopp
PM80 HF Back-Strike Arc Start
Der PM80 verwendet ein HF -Rückschlagsystem.
Dadurch ist der Brenner nicht auf einen herkömmlichen Hochfrequenz-Zündkreis angewiesen.
Die interne Bewegung zwischen der Elektrode und der Schneidspitze ist Teil der Startsequenz des Pilotlichtbogens.
Aus diesem Grund sollten folgende Komponenten als aufeinander abgestimmtes System betrachtet werden:
Taschenlampenkopf
Elektrode
Diffusor
Schneidspitze
Halteelement
Gasversorgung
HF und HF Brenner sollten nicht nur deshalb ausgetauscht werden, weil die Nennstromstärke oder der Anschluss ähnlich erscheinen.
Warum das HF Starten für CNC -Plasmaschneiden relevant ist
Ein CNC Schneidesystem enthält elektronische Komponenten wie:
Ein HF -Brenner vermeidet den herkömmlichen Hochfrequenz-Zündimpuls, der von HF Plasmasystemen verwendet wird.
Das alleinige Starten HF garantiert jedoch keine Kompatibilität.
Die Plasmastromquelle muss weiterhin übereinstimmen:
PM80 Vervollständigen Sie CNC -Fackelkonfigurationen
Die aktuelle PM80 Maschinenbrennerfamilie umfasst mehrere komplette Brennerkonfigurationen.
Integrierte 1/4G-Verbindung
Erhältlich mit:
1/4G getrennte Verbindung
Erhältlich mit:
Zentraladapter
Erhältlich mit:
6 m Leine
12 m Vorlauf
2-Draht-Steuerung
Zentraladapter mit Koaxialkabel
Erhältlich mit:
6 m Koaxialkabel
12 m Koaxialkabel
Überprüfen Sie vor der Veröffentlichung der genauen Complete-Torch-SKU-Tabelle die Codeformatierung anhand des aktuellen INWELT ERP/BOM, da die vorliegende Webseite mehrere Codes über Tabellenzellen hinweg aufteilt.
PM80 Schneidtipps nach aktuellem Bereich
Die PM80 -Verschleißteilplattform verwendet unterschiedliche Spitzendurchmesser für unterschiedliche Schneidstrombereiche.
40–50 A Schneidspitze
INWELT Code: IJWV1681-10
Referenz: 51311.10
Spezifikation:
Ø1,0 mm / 40–50 A / rückwärts schlagend
50–60 A Schneidspitze
INWELT Code: IJWV1681-11
Referenz: 51311.11
Spezifikation:
Ø1,1 mm / 50–60 A / rückwärts schlagend
60–70 A Schneidspitze
INWELT Code: IJWV1681-12
Referenz: 51311.12
Spezifikation:
Ø1,2 mm / 60–70 A / rückwärts schlagend
70–80 A Schneidspitze
INWELT Code: IJWV1681-13
Referenz: 51311.13
Spezifikation:
Ø1,3 mm / 70–80A / Rückwärtsschlagend
Diese Ø1,3-mm-Konfiguration ist die wichtigste Schneidspitze mit voller Leistung für eine 80-A PM80 Produktseite.
Warum die Abstimmung zwischen Strom und Düse wichtig ist
Der PM80 sollte nicht für jeden Schneidstrom eine Düsengröße verwenden.
Die richtige Auswahl der Trinkgelder trägt dazu bei, Folgendes aufrechtzuerhalten:
Stabiles Lichtbogenverhalten
Korrekter Gasfluss
Passende Schnittfugenbreite
Längere Lebensdauer der Verbrauchsmaterialien
Konsistenteres Schneiden
Die Verwendung einer Düse mit niedrigerem Strom und zu hoher Stromstärke kann den Düsenverschleiß beschleunigen und die Schnittstabilität verringern.
Für Händler und Serviceunternehmen sollte die Beziehung zwischen Strom und Düse gut sichtbar veröffentlicht werden und nicht in einer Ersatzteiltabelle verborgen bleiben.
PM80 Fugenhobelspitze
Die aktuelle PM80 -Verbrauchsmaterialfamilie umfasst:
INWELT Code: IJWV1686-16
Referenz: 51311G.16
Beschreibung:
Ø1,6 mm / 80A Fugenhobelspitze / Hinterschlagend
Beim Plasma-Fugenhobeln wird Metall entfernt, ohne die Platte vollständig zu durchschneiden.
Mögliche Anwendungen sind:
Schweißnahtentfernung
Mängelbeseitigung
Hinterstechen
Gemeinsame Vorbereitung
Reparaturarbeiten
Das Fugenhobeln sollte nur dann eingesetzt werden, wenn die Plasmastromquelle und das automatische Schneidsystem den erforderlichen Prozess unterstützen.
PM80 Zurückschlagende Elektrode
Die aktuelle PM80 Elektrode ist:
INWELT Code: IJWC1670
Referenz: 52558
Beschreibung:
Zurückschlagende Plasmaelektrode
Die Elektrode ist ein wichtiger Bestandteil sowohl beim Lichtbogenstarten als auch beim Plasmaschneiden.
Überprüfen Sie die Elektrode regelmäßig und ersetzen Sie sie, bevor übermäßiger Verschleiß zu Folgendem führt:
Schwieriger Lichtbogenstart
Instabiler Pilotlichtbogen
Beschleunigter Düsenverschleiß
Inkonsistenter Schnitt
Eine stark abgenutzte Elektrode nicht abschleifen oder mechanisch modifizieren.
PM80 Gasdiffusor
Der aktuelle Diffusor ist:
INWELT Code: IJWG1676
Referenz: 60027
Der Diffusor steuert die Prozessgasverteilung um die Elektrode und die Düse.
Der richtige Gasfluss trägt dazu bei:
Ersetzen Sie den Diffusor, wenn Folgendes auftritt:
Gebrochen
Verbrannt
Deformiert
Stark kontaminiert
PM80 Halte- und Außendüsenkomponenten
Das Standard-Frontend-System umfasst derzeit:
INWELT Code: IJWT1678-05
Referenz: 60510
Beschreibung:
Graue Glasfaser-Außendüse/Haltekomponente
Eine separate Fugenhobel-Außendüsenkonfiguration ist ebenfalls verfügbar:
INWELT Code: IJWT1683-05
Referenz: 60511
Verwenden Sie zum Standardschneiden oder Fugenhobeln die richtige Komponente.
Mischen Sie keine Fugenhobel- und normalen Schneid-Frontend-Komponenten, ohne den vollständigen Verbrauchsmaterialstapel zu überprüfen.
PM80 Maschine Brennerkopf
Der aktuelle Maschinenbrennerkopf ist:
INWELT Code: IJWA0632
Beschreibung:
PM80 / PT Maschine vom Typ M80 Brennerkopf
Dieser maschinenspezifische Brennerkopf sollte eine der Hauptkomponenten sein, die auf der Produktseite angezeigt werden.
Zu den zugehörigen Brennerkopfkomponenten gehören:
IJGU0710 / 51620.60 – O-Ring
Und
IJAO0784 / 09800.42 – Luft-/Kühlrohr
Diese Komponenten sollten eindeutig mit der Maschine-Brenner-Baugruppe verbunden bleiben.
PM80 Maschinenkörper und Kabelhalterung
Die aktuelle Maschine-Brenner-Baugruppe umfasst außerdem:
INWELT Code: IJIK0121
Beschreibung:
Plasma-Maschinengriff/Körpersatz
Zu den Kabelunterstützungsoptionen gehören Federunterstützungskomponenten für:
Diese Teile sollten als beschrieben werden . Maschinenkörper- und Kabelträgerkomponenten und nicht als ergonomische Bedienergriffe
PM80 Kabelkonfektionsoptionen
Die PM80 -Maschinenbrennerplattform umfasst mehrere Kabelanordnungen.
Aktuelle Beispiele sind:
6 m 1/4G integriertes Kabel
IJWO11210074-22
12 m 1/4G integriertes Kabel
IJWO11210134-22
6 m 1/4G getrenntes Kabel
IJWO11210072-22
12 m 1/4G getrenntes Kabel
IJWO11210132-22
6 m Zentral-Adapterkabel
IJWO11210071-22
12 m Zentral-Adapterkabel
IJWO11210131-22
6 m Zentraladapter-Koaxialkabel
IJWO1121117C-22
12 m Zentraladapter-Koaxialkabel
IJWO1121123C-22
Diese Kabelinformationen sind für CNC Maschinenhersteller, Retrofit-Projekte und Aftermarket-Händler von großem Wert.
PM80 5-polig Zentraladapter
Zur aktuellen Produktfamilie gehören:
INWELT Code: IJAY0089
Beschreibung:
5-Pin-Brennerseite Zentraladapter
Ein zentraler Anschluss kann die Installation auf kompatiblen Plasmasystemen vereinfachen.
Die physische Passform des Steckers allein bestätigt jedoch nicht die Kompatibilität.
Überprüfen Sie immer:
So überprüfen Sie die Kompatibilität PM80 CNC Plasmaschneidern
Wählen Sie PM80 nicht nur aus, weil eine Maschine mit CUT80 oder 80A gekennzeichnet ist.
Mehrere technische Faktoren müssen zusammenpassen.
Bestätigen Sie die Startarchitektur
Die Stromquelle muss einen kompatiblen HF Back-Strike-Brenner unterstützen.
Bestätigen Sie den Nennstrom
Der PM80 ist als 80A-Maschinenbrenner positioniert.
Bestätigen Sie den hinteren Anschluss
Zu den verfügbaren Konfigurationen gehören:
Bestätigen Sie die Steuerschnittstelle
Überprüfen Sie das Erforderliche:
Startsignal
Pilotlichtbogenschaltung
Steuerverkabelung
CNC -Schnittstelle
Geben Sie vor der Bestellung Maschineninformationen an
Stellen Sie für Ersatzprojekte Folgendes bereit:
Hersteller von Plasma-Stromquellen
Maschinenmodell
Nennausgangsstrom
Vorhandenes Taschenlampenmodell
Fotos der Hauptanschlüsse
Fotos der Steueranschlüsse
CNC Controller-Informationen
Dies ist zuverlässiger, als viele Maschinenmarken als universell kompatibel anzugeben.
Ersatzteildetails:
| Komplette Fackel |
|
Code |
|
Ref. |
Beschreibung |
|
| A |
IJWU13 |
062-00 |
|
Plasmamaschine |
Taschenlampe IPTM80/6 m/ 1/4 g/integriert/2 Drähte/rückseitig zündend |
| A |
IJWU14 |
062-00 |
|
Plasmamaschine |
Taschenlampe IPTM80/12 m/ 1/4 g/integriert/2 Drähte/rückseitig zündend |
| B |
IJWU13 |
063-00 |
|
Plasmamaschine |
Taschenlampe IPTM80/6 m/ 1/4 g/Trennung/2 Drähte/Rückschlag |
| B |
IJWU14 |
063-00 |
|
Plasmamaschine |
Taschenlampe IPTM80/12 m/ 1/4 g/Trennung/2 Drähte/Rückschlag |
| C |
IJWU13 |
064-00 |
|
Plasmamaschine |
Taschenlampe IPTM80/6 m/Zentraladapter/2 Drähte/Rückzündung |
| C |
IJWU14 |
064-00 |
|
Plasmamaschine |
Taschenlampe IPTM80/12 m/Zentraladapter/2 Drähte/Rückzündung |
| D |
IJWU13 |
065-00 |
|
Plasmamaschine |
Taschenlampe iptm80/6 m/Zentraladapter/Koaxialkabel/Rückseite |
| D |
IJWU14 |
065-00 |
|
Plasmamaschine |
Taschenlampe IPTM80/12 m/Zentraladapter/Koaxialkabel/Rückschlag |
|
|
|
|
|
|
| Mit ' ●' ist die Standardkonfiguration) |
| Position |
Code |
Ref. |
Beschreibung |
| 1 |
IJTN1075 |
60508 |
Schutzkappe/ipt80/Fugenhobeln |
| 2 ● |
IJWT1678-05 |
60510 |
Außendüse IPT80/graue Glasfaser |
| 3 |
IJWT1683-05 |
60511 |
Außendüse ipt80/Fugenhobeln |
| 4 |
Tipp |
| 4.1 |
IJWV1681-10 |
51311.10 |
Spitze φ1,0 mm 40-50a/ipt80/rückseitig schlagend |
| 4.2 |
IJWV1681-11 |
51311.11 |
Spitze φ1,1 mm 50-60a/ipt80/rückseitig schlagend |
| 4.3 |
IJWV1681-12 |
51311.12 |
Spitze φ1,2 mm 60-70a/ipt80/rückseitig schlagend |
| 4.4 ● |
IJWV1681-13 |
51311.13 |
Spitze φ1,3 mm 70-80a/ipt80/rückseitig schlagend |
| 5 |
IJWV1686-16 |
51311G.16 |
Spitze φ1,6 mm/80a/ipt80/Fugenhobeln/Rückschlag |
| 6 ● |
IJWG1676 |
60027 |
Diffusor ipt80 |
| 7 ● |
IJWC1670 |
52558 |
Elektrodenplasma ipt80 |
| 8 |
IJWA0632 |
|
Brennerkopf iptm80/ipxm82 |
| 8a |
IJGU0710 |
51620.60 |
'O'-Ring φ18x15mm IPT80 rot sil |
| 8b |
IJAO0784 |
09800.42 |
Luftschlauch/ipt80 |
| 9 |
IJIK0121 |
|
Griffsatz für Plasmamaschinen |
| 10 |
Federunterstützung |
| 10.1 |
IJIK0800 |
Federunterstützung/PG21/Plasma/Koaxialkabel |
| 10.2 |
IJIK0800-02 |
Federunterstützung/pg21/plasma/epdm |
| 11 |
Kabelkonfektionierung |
| 11.1 |
IJWO11210074-22 |
Kabelkonfektion/iptm80/6 m/1/4 g/2 Adern/integriert |
| 11.2 |
IJWO11210134-22 |
Kabelkonfektion/iptm80/12 m/1/4 g/2 Adern/integriert |
| 11.3 |
IJWO11210072-22 |
Kabelkonfektion/iptm80/6 m/1/4 g/2 Adern/Trennung |
| 11.4 |
IJWO11210132-22 |
Kabelkonfektion/iptm80/12 m/1/4 g/2 Adern/Trennung |
| 11.5 |
IJWO11210071-22 |
Kabelkonfektion/iptm80/6 m/2 Drähte/Mitteladapter |
| 11.6 |
IJWO11210131-22 |
Kabelkonfektion/iptm80/12 m/2 Drähte/Mitteladapter |
| 11.7 |
IJWO1121117C-22 |
Kabelkonfektion/iptm80/6m/Zentraladapter/Koaxialkabel |
| 11.8 |
IJWO1121123C-22 |
Kabelsatz/iptm80/12m/Zentraladapter/Koaxialkabel |
| 12 |
IJDH6017 |
Schlüssel für Plasma |
| 13 |
IJAY0089 |
Zentraladapter Brennerseite Plasma 5 Pins |
Unser Katalog:
 INWELT PLASMA-BRENNERKATALOG.pdf
Fügen Sie eine PM80 Maschinenbrenner-Maßzeichnung hinzu
Die Abmessungen des Maschinenbrenners sind für CNC Integration besonders wichtig.
INWELT sollte eine Originalmaßzeichnung veröffentlichen, die Folgendes zeigt:
Kopieren Sie keine Abmessungen von einem anderen PT M80-Lieferanten.
Messen Sie den tatsächlichen INWELT PM80 Produktionsbrenner und veröffentlichen Sie Daten von Erstanbietern.
Dies ist eine der stärksten technischen Ergänzungen, die Sie für SEO-, GEO- und B2B-Käufer machen können.
PM80 und CNC Brennerhöhensteuerung
Ein CNC Plasmatisch kann eine automatische Brennerhöhensteuerung verwenden.
Mögliche Systeme sind:
Lichtbogenspannung THC
Nachdem der Schneidlichtbogen aufgebaut ist, kann das THC-System die Lichtbogenspannung zur Aufrechterhaltung der programmierten Brennerhöhe nutzen.
Der richtige Wert hängt ab von:
Plasma-Stromquelle
Material
Plattenstärke
Aktuell
Spitzendurchmesser
Schnittgeschwindigkeit
Veröffentlichen Sie keine universelle THC-Spannung für den PM80 .
Piercinghöhe vs. Schnitthöhe
Beim maschinellen Plasmaschneiden werden normalerweise unterschiedliche Höhen beim Einstechen und beim kontinuierlichen Schneiden verwendet.
Piercinghöhe
Geschmolzenes Metall wird nach oben ausgestoßen, während der Plasmalichtbogen die Platte durchdringt.
Durch die richtige Einstichhöhe können Schäden an der Düse und den Haltekomponenten durch geschmolzenes Metall reduziert werden.
Schnitthöhe
Nachdem das Lochen abgeschlossen ist, bewegt sich der Brenner auf die programmierte Schnitthöhe.
Eine falsche Schnitthöhe kann dazu beitragen:
Verwenden Sie getestete Parameter der kompletten Plasmastromquelle und des PM80 Brennersystems.
Wie dick kann der PM80 CNC Plasmabrenner schneiden?
Auf der aktuellen Webseite werden Schneidkapazitäten von bis zu 35 mm angegeben.
Dies sollte nicht als universelle Garantie nur für Taschenlampen dargestellt werden.
Die Schnittleistung hängt ab von:
Professionelle Plasmaspezifikationen sollten unterscheiden zwischen:
Empfohlene Schnittleistung
Produktiv schneidbare Dicke bei geeigneter Kantenqualität.
Maximale Schnittleistung
Dickeres Material, das bei reduzierter Geschwindigkeit noch geschnitten werden kann.
Abfindungsfähigkeit
Die maximal trennbare Materialstärke, in der Regel bei geringerer Kantenqualität.
Veröffentlichen Sie spezifische PM80 -Dickenwerte nur, wenn dies durch einen INWELT Komplettsystem-Schneidetest unterstützt wird.
Erstellen Sie eine INWELT PM80 CNC Schnitttabelle
Eine verifizierte Erstanbieter-Schnitttabelle würde diese Seite für professionelle Käufer und Suchmaschinen erheblich stärken.
Zu den empfohlenen Feldern gehören:
| Parameterdaten |
Zu veröffentlichende |
| Material |
Weichstahl / Edelstahl / Aluminium |
| Dicke |
Geprüfte Dicke |
| Aktuell |
40A / 50A / 60A / 70A / 80A |
| Trinkgeldcode |
INWELT Teilenummer |
| Spitzendurchmesser |
Ø1,0 / Ø1,1 / Ø1,2 / Ø1,3 mm |
| Gasdruck |
Bar |
| Gasfluss |
L/min |
| Reisegeschwindigkeit |
mm/min |
| Pierce-Höhe |
mm |
| Pierce-Verzögerung |
Sekunden |
| Schnitthöhe |
mm |
| Schnittfugenbreite |
mm |
| Ergebnis |
Empfohlen / Maximum / Abfindung |
Verwenden Sie gemessene INWELT Schnittdaten anstelle von Wettbewerbswerten.
Empfohlenes Prozessgas für den PM80
Die PM80 Architektur sollte die für die kompatible Plasmastromquelle genehmigte Prozessgasspezifikation verwenden.
Vor der endgültigen Veröffentlichung sollte INWELT bestätigen und veröffentlichen:
Prozessgas
Betriebsdruck
Gasfluss
Nachströmzeit
Die bestehende 100-A-/ HF /220-l/min-Spezifikation der aktuellen Seite sollte nicht beibehalten werden, wenn bestätigt wird, dass das Endprodukt die 80-A HF -Back-Strike PM80 -Konfiguration hat.
Verwenden Sie sauberes und trockenes Prozessgas
Kontaminierte Druckluft kann sich negativ auf Folgendes auswirken:
Verwenden Sie eine geeignete Filterung und Feuchtigkeitsabscheidung.
Welche Materialien kann der PM80 schneiden?
Bei Anschluss an eine kompatible Plasmastromquelle kann der PM80 elektrisch leitende Materialien schneiden, darunter:
Weicher Stahl
Kohlenstoffstahl
Edelstahl
Aluminium
Kupfer
Messing
Verzinkter Stahl
Die tatsächliche Schneidleistung hängt vom gesamten Plasmasystem ab.
Typische Anwendungen für die PM80 CNC -Taschenlampe
Der PM80 ist für automatisierte Plasmaschneidanwendungen konzipiert, darunter:
CNC Plasmaschneidtische
Automatisierter Profilschnitt
Blechbearbeitung
Strukturelle Fertigung
Maschinenkomponenten
Teile für landwirtschaftliche Geräte
Komponenten für Baumaschinen
Metallmöbel
Herstellung von Schildern
Industrielle Produktionszellen
Die endgültige Brennerkonfiguration sollte immer entsprechend der Plasmastromquelle und der CNC Schnittstelle ausgewählt werden.
PM80 Wartung für die CNC Produktion
Ein gleichbleibender Zustand der Verbrauchsmaterialien ist wichtig, da eine verschlissene Komponente jedes von einem CNC System hergestellte wiederholte Teil beeinträchtigen kann.
Überprüfen Sie die Elektrode
Ersetzen Sie die Elektrode, bevor übermäßiger Verschleiß zu einer unzuverlässigen Lichtbogenzündung führt oder die Düse beschädigt.
Überprüfen Sie die Schneidspitze
Prüfen Sie auf:
Vergrößerte Düsenöffnung
Ovale Öffnung
Brandschaden
Starke Verschmutzung
Überprüfen Sie den Diffusor
Halten Sie die Gaswege sauber.
Ersetzen Sie gerissene oder beschädigte Komponenten.
Überprüfen Sie die Haltekomponente
Prüfen Sie auf:
Risse
Brandschaden
Gewindeschaden
Verzerrung
O-Ringe prüfen
Ersetzen Sie beschädigte Dichtungen, wenn Gas austritt.
Überprüfen Sie das Brennerkabel
Stellen Sie sicher, dass die Bewegung CNC nicht bewirkt:
Häufige PM80 CNC Schnittprobleme
Schwieriger Lichtbogenstart
Überprüfen:
Übermäßige Abschrägung
Überprüfen:
Schwerer Schlacke
Überprüfen:
Schnittgeschwindigkeit
Aktuell
Materialstärke
Gasfluss
Brennerhöhe
Kurze Lebensdauer der Verbrauchsmaterialien
Mögliche Ursachen sind:
Inkonsistente Teileabmessungen
Überprüfen:
Taschenlampenmontage
Schnitthöhe
CNC Spiel
Schnittfugenausgleich
Schnittgeschwindigkeit
Verbrauchszustand
Nicht jedes Maßproblem wird durch den Brenner verursacht.
PM80 Verbrauchsmaterialien für Händler und Aftermarket-Versorgung
Ein professionelles PM80 Aftermarket-Programm kann Folgendes umfassen:
Durch die Veröffentlichung genauer Teilenummern und aktueller Sortimente können Händler Ersatzfehler reduzieren und Wiederholungskäufe verbessern.
OEM PM80 CNC Herstellung von Plasmabrennern durch INWELT
INWELT liefert Maschinenplasmabrenner und Ersatzkomponenten an professionelle B2B-Kunden, darunter:
CNC Hersteller von Plasmamaschinen
Hersteller von Plasma-Stromquellen
CNC Systemintegratoren
Marken von Schweiß- und Schneidgeräten
Importeure
Vertriebspartner
Großhändler
Industrielle Zulieferer
Unternehmen für Aftermarket-Verbrauchsmaterialien
OEM und ODM Konfigurationen können je nach Zielplasma-Stromquelle und Maschinenschnittstelle entwickelt werden.
OEM und Private-Label-Optionen
Die Anpassung kann Folgendes umfassen:
Kunden-Branding
Produktetiketten
Maschinen-Brenner-Konfiguration
5 m Leitungen
1/4G integrierte Verbindung
1/4G getrennte Verbindung
Zentraladapter
Koaxialkabel
Kabelunterstützungskonfiguration
Verbrauchsmaterial-Sets
Private-Label-Verpackung
Technische Dokumentation
Barcode- und Kartonanforderungen
Geben Sie für OEM Projekte die Spezifikation der Plasmastromquelle, die Steckeranordnung, CNC Controller und die geschätzte Kaufmenge an.
Warum PM80 -Maschinenbrenner von INWELT beziehen?
Die PM80 Plattform kombiniert komplette CNC Brennerkonfigurationen mit einem stromspezifischen Ersatz-Verbrauchsmaterialsystem.
Zur aktuellen Produktfamilie gehören:
5m komplette Maschinenbrenner
Integrierte und getrennte 1/4G-Anschlüsse
Zentraladapterkonfigurationen
Koaxialkabelkonfigurationen
40–100 A Schneidspitzen
100-A-Fugenhobelspitze
Rückschlagende Elektrode
Gasdiffusor
Maschinenbrennerkopf
Mehrere Kabelbaugruppen
5-poliger Zentraladapter
Für Gerätehersteller, Händler und Importeure kann die Beschaffung der kompletten Brenner- und Aftermarket-Komponenten von einem Lieferanten den Einkauf und die Serviceunterstützung vereinfachen.
Häufig gestellte Fragen zum PM80 CNC Plasmabrenner
Welche Stromstärke hat der INWELT PM80 ?
Der PM80 sollte als 100A CNC / mechanisierter Plasmaschneidbrenner positioniert werden.
Was ist der Arbeitszyklus PM80 ?
Die aktuelle Produktplattform verwendet einen Arbeitszyklus von 60 %.
Verwendet der PM80 die HF -Zündung?
Ja. Die PM80 Verbrauchsmaterial- und Maschinenbrenner-Architektur entspricht einem HF -Rückschlagsystem.
Ist der PM80 ein Handbrenner oder ein Maschinenbrenner?
Der PM80 ist ein CNC / mechanisierter Maschinenbrenner.
Welche Schneidspitzengrößen gibt es?
Die aktuelle Schneidwerksfamilie umfasst:
Ø1,0 mm / 40–50A
Ø1,1 mm / 50–60A
Ø1,2 mm / 60–70A
Ø1,3 mm / 70–80A
Welche Spitze wird bei 100A verwendet?
Der aktuelle High-Output-Standard-Tipp lautet:
IJWV1681-13 / 51311.13 – Ø1,3 mm / 70–80A / Rückwärtsschlagend
Welche Elektrode verwendet der PM80 ?
Die aktuelle Elektrode ist:
IJWC1670 / 52558
Welchen Diffusor verwendet der PM80 ?
Der aktuelle Diffusor ist:
IJWG1676 / 60027
Welchen Maschinenbrennerkopf verwendet der PM80 ?
Der aktuelle Maschinenkopf ist:
IJWA0632
Welche Leitungslängen sind verfügbar?
Zur aktuellen Maschinenbrennerfamilie gehören:
Welche Anschlussmöglichkeiten gibt es?
Zu den verfügbaren Konfigurationen gehören:
Kann PM80 mit jedem 100A-Plasmaschneider verwendet werden?
NEIN.
Auch die Startarchitektur, das Pilotlichtbogensystem, der Stecker, die Steuerverkabelung und die Gasanforderungen müssen übereinstimmen.
Unterstützt der PM80 die Steuerung der Brennerhöhe?
Es kann mit kompatiblen Geräten zur Brennerhöhenregelung in CNC Systeme integriert werden.
Die genaue THC-Konfiguration hängt von der Plasmastromquelle und dem CNC Controller ab.
Kann PM80 Edelstahl schneiden?
Ja, bei Verwendung mit einer kompatiblen Plasmaschneidanlage und entsprechenden Betriebsparametern.
Kann PM80 Aluminium schneiden?
Ja.
Aluminium ist elektrisch leitfähig und kann mit einer geeigneten Plasmaanlage plasmageschnitten werden.
Wie dick kann der PM80 schneiden?
Es gibt keine universelle Schnittstärke, die allein durch den Brenner bestimmt wird.
Verwenden Sie verifizierte empfohlene, maximale und Trenndaten des gesamten Plasmaschneidsystems.
Kann der PM80 zum Fugenhobeln verwendet werden?
Die aktuelle Verbrauchsmaterialfamilie umfasst eine 80-A-Fugenhobelspitze und zugehörige Front-End-Komponenten.
Die Plasmastromquelle und der Maschinenprozess müssen auch das Fugenhobeln unterstützen.
Bietet INWELT OEM PM80 CNC Fackeln an?
Ja.
OEM/ODM , Private-Label-, Kabel-, Steckverbinder- und Verbrauchsmaterial-Kit-Konfigurationen sind für qualifizierte Gerätehersteller, Systemintegratoren, Händler und Importeure verfügbar.
Fordern Sie ein Angebot für INWELT PM80 CNC-Plasmaschneidbrenner an
Für eine schnellere Kompatibilitätsbestätigung stellen Sie Folgendes bereit:
Hersteller und Modell der Plasma-Stromquelle
Nennausgangsstrom
Vorhandenes Taschenlampenmodell
Typ des Startsystems
CNC Controller
Fotos der Hauptanschlüsse
Fotos der Steuerschnittstelle
Erforderliche Leitungslänge
Erforderlicher Schneidstrom
Schneid- oder Fugenhobel erforderlich
Anforderungen an Verbrauchsmaterialien
Geschätzte Einkaufsmenge
INWELT oder Private-Label-Branding
INWELT kann dann die entsprechende PM80 Maschinenbrenner-, Kabel-, Anschluss- und Verbrauchsmaterialkonfiguration für Ihr CNC Plasmaschneidsystem bestätigen.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių