60A Non-HF Pilotlichtbogen-Plasmabrenner für professionelles Metallschneiden
Der INWELT PT60 ist ein luftgekühlter Hand-Plasmaschneidbrenner, der für professionelle Fertigungs-, Reparatur-, Wartungs- und allgemeine Metallschneidanwendungen entwickelt wurde.
Mit einer Nennleistung von 60 A und einem Arbeitszyklus von 60 % verwendet der PT60 ein Pilotlichtbogen-Startsystem ohne HF und arbeitet mit Luft/N₂ als Prozessgas.
Die Standard-Brennerbaugruppe verwendet ein 6 m langes Kabel , während mehrere rückseitige Anschlusskonfigurationen verfügbar sind, darunter integrierte 1/4G-, separate 1/4G- und Zentraladapteranordnungen mit 2- oder 4-Draht-Steuerungsoptionen.
Der INWELT PT60 ist als Teil einer kompletten Plasmaschneidanlage konzipiert. Daher sollte vor der Bestellung die Kompatibilität des Brenners entsprechend der Stromquelle, der Startmethode, dem Anschluss, der Auslöseverkabelung und den Gasanforderungen bestätigt werden.
INWELT liefert auch passende Elektroden, Schneidspitzen, Diffusoren, Schutzschilde, Brennerköpfe, Griffe, Kabelbaugruppen und andere Ersatzkomponenten für OEM und den Ersatzteilmarkt.
INWELT PT60 Technische Spezifikationen
| Spezifikation |
INWELT PT60 |
| Produkttyp |
Handheld Plasmaschneidbrenner |
| Modell |
PT60 |
| Marke |
INWELT |
| Nennstrom |
60 A |
| Arbeitszyklus |
60 % |
| Kühlung / Prozessgas |
Luft / N₂ |
| Lichtbogenstart |
Non-HF |
| Pilotbogen |
Ja |
| Gasfluss |
120–130 l/min |
| Empfohlener Nachfluss |
Ca. 55 Sekunden |
| Standardkabellänge |
6 m |
| Anschlussoptionen |
1/4G integriert / 1/4G separat / Zentraladapter |
| Steuerungsoptionen |
2-Draht / 4-Draht |
| Taschenlampentyp |
Manuell / Handheld |
| OEM / ODM |
Verfügbar |
| Private Label |
Verfügbar |
Der Luftdruck sollte entsprechend der Plasmaschneider- und bestätigten INWELT Systemspezifikation eingestellt werden. Wenden Sie den Druckwert eines anderen Herstellers nicht automatisch auf diesen Brenner an.
So funktioniert das PT60 Non-HF Pilot Arc System
Der PT60 arbeitet mit der Plasmaschneidstromquelle, dem Prozessgas und dem Arbeitsanschluss zusammen, um einen konzentrierten Plasmalichtbogen zu erzeugen.
Non-HF Bogen beginnt
Der PT60 verwendet ein Nicht-Hochfrequenz-Startsystem.
Im Gegensatz zu einem HF -Startbrenner ist der PT60 nicht auf einen Hochfrequenz-Zündkreis angewiesen, um die Schneidsequenz einzuleiten.
Diese Unterscheidung ist wichtig, da HF und Nicht- HF Plasmabrenner nicht automatisch austauschbar sind.
Der Plasmaschneider muss für ein kompatibles Startsystem im PT60 -Stil ausgelegt sein.
Start des Pilotlichtbogens
Der Pilotlichtbogen ermöglicht es dem Plasmasystem, einen Lichtbogen aufzubauen, bevor der Hauptschneidlichtbogen auf das Werkstück übertragen wird.
Dies kann beim Schneiden nützlich sein:
Lackiertes Metall
Verrostete Oberflächen
Streckmetall
Perforiertes Material
Unebene Werkstücke
Das tatsächliche Verhalten des Pilotlichtbogens hängt von der Plasmastromquelle und der Brennerkonfiguration ab.
Plasmastrahlbildung
Luft oder Stickstoff strömen durch den Brennerkopf und die Schneidzusatzstoffe.
Der elektrische Lichtbogen ionisiert das Gas und bildet einen Hochtemperatur-Plasmastrom.
Die Schneidspitze verengt diesen Plasmastrahl, so dass konzentrierte Hitze das Werkstück schmilzt, während der Gasstrom geschmolzenes Metall aus der Schnittfuge entfernt.
Warum einen Non-HF PT60 Plasmabrenner wählen?
Non-HF Plasmasysteme werden häufig dort eingesetzt, wo Käufer eine zuverlässige Pilotlichtbogenzündung ohne Verwendung eines Hochfrequenz-Zündkreises wünschen.
Reduzierte Hochfrequenzstörungen
Da der PT60 nicht von der HF -Zündung abhängt, kann er in Umgebungen mit empfindlichen elektronischen Geräten vorteilhaft sein.
Diese Eigenschaft ist besonders relevant, wenn Plasmaschneidanlagen in der Nähe von Folgendem betrieben werden:
Die Kompatibilität mit CNC Geräten hängt immer noch vom kompletten Plasmaschneider und Steuerungssystem ab.
60 A Nennkapazität
Der INWELT PT60 ist für 60 A ausgelegt.
Dadurch eignet er sich für manuelles Plasmaschneiden mit mittlerer Leistung, bei dem die Stromquelle und die Schneidanforderungen innerhalb des überprüften Betriebsbereichs des Brenners bleiben.
Luftgekühltes Design
Der Brenner benötigt keine separate Wasserkühlung.
Als Prozessgas wird je nach Systemkonfiguration Luft/N₂ verwendet, was die Komplexität des gesamten Schneidaufbaus reduziert.
6 m Kabelkonfektion
Das standardmäßige 6 m lange Brennerkabel bietet praktische Reichweite für:
PT60 Stecker- und Kabelkonfigurationen
INWELT bietet mehrere PT60 komplette Brennerkonfigurationen für verschiedene Plasmaschneider-Schnittstellen.
| INWELT |
Codekonfiguration |
| IJWU03052 |
PT60 / 6 m / 1/4G / Integriert / 2 Drähte |
| IJWU03052-00 |
PT60 / 6 m / 1/4G / Integriert / 2 Drähte / Back-Strike-Konfiguration |
| IJWU03053 |
PT60 / 6 m / 1/4G / Separat / 2 Drähte |
| IJWU03053-00 |
PT60 / 6 m / 1/4G / Separat / 2 Drähte / Back-Strike-Konfiguration |
| IJWU03054 |
PT60 / 6 m / Zentraladapter / 2 Drähte |
| IJWU03054-00 |
PT60 / 6 m / Zentraladapter / 2 Drähte / Back-Strike-Konfiguration |
| IJWU030441 |
PT60 / 6 m / Zentraladapter / 4 Drähte |
| IJWU030441-00 |
PT60 / 6 m / Zentraladapter / 4 Drähte / Back-Strike-Konfiguration |
Der Anschluss und die Steuerverkabelung sollten entsprechend dem Zielplasmaschneider und nicht nur nach dem Aussehen des Brenners ausgewählt werden.
So überprüfen Sie die Kompatibilität PT60 -Plasmaschneidern
Eine der wichtigsten Käuferfragen ist:
Funktioniert dieses PT60 mit meinem Plasmaschneider?
Eine Maschinenleistung von 60 A allein reicht nicht aus, um die Kompatibilität zu bestätigen.
Überprüfen Sie das Lichtbogenstartsystem
Die Maschine muss ein Startsystem verwenden, das mit PT60 Nicht- HF kompatibel ist.
Wenn der vorhandene Plasmaschneider HF Zündung verwendet, ist möglicherweise eine andere Brennerfamilie erforderlich.
Überprüfen Sie den Ausgangsstrom
Der INWELT PT60 ist für 60 A ausgelegt.
Betreiben Sie den Brenner nicht routinemäßig über diesen überprüften Nennwert hinaus.
Überprüfen Sie den Hauptstecker
Stellen Sie fest, ob die Maschine Folgendes verwendet:
Überprüfen Sie die Auslöse- und Steuerverkabelung
INWELT bietet sowohl 2-Draht- als auch 4-Draht- PT60 -Konfigurationen.
Die richtige Verkabelung muss zur Plasmastromquelle passen.
Senden Sie das Foto des vorhandenen Steckers
Geben Sie für Ersatzbestellungen Folgendes an:
Dies ist zuverlässiger, als wenn man davon ausgeht, dass jede CUT60-Maschine denselben Brenner verwendet.
PT60 Verbrauchsmaterialien und Ersatzteile
Der Zustand der Verbrauchsmaterialien wirkt sich direkt auf die Stabilität des Plasmalichtbogens, die Schnittqualität und die Betriebskosten aus.
Der INWELT PT60 verwendet austauschbare Spitzen, Elektroden, Gasverteilungskomponenten und Frontschutzteile.
Schneidtipps nach aktuellem Bereich
INWELT bietet mehrere PT60 -Spitzenkonfigurationen.
| INWELT Code |
-Spitzengröße |
Aktueller Bereich |
| IJWV0672-06 |
Ø0,6 mm |
10–20 A |
| IJWV0672-08 |
Ø0,8 mm |
20–30 n. Chr |
| IJWV0672-09 |
Ø0,9 mm |
30–40 A |
| IJWV1671-10 |
Ø1,0 mm |
40–50 A |
| IJWV1679-11 |
Ø1,1 mm flache Spitze |
50–60 A |
Wählen Sie die Schneidplatte je nach Betriebsstrom und Brennerkonfiguration aus.
Die Verwendung einer Spitze außerhalb des vorgesehenen Strombereichs kann die Schnittqualität beeinträchtigen und den Verschleiß erhöhen.
Standard- und erweiterte Tipps
Für unterschiedliche Zugangsanforderungen stehen verschiedene Spitzenformate zur Verfügung.
Standardspitzen eignen sich für allgemeine Schneidzwecke.
Erweiterte Tipps können den Zugang verbessern zu:
Erweiterte Verbrauchsmaterialien sollten weiterhin innerhalb ihres angegebenen Strombereichs betrieben werden.
Kontaktschneidende Konfigurationen
Einige PT60 -Verschleißteile sind für Kontakt- oder Schleppschnittkonfigurationen konzipiert.
Gehen Sie nicht davon aus, dass jede PT60 Düse direkt am Werkstück platziert werden kann.
Es sollte die richtige Kombination aus Düse, Abstandshalter und Abschirmung verwendet werden.
PT60 Elektroden, Diffusoren und Front-End-Teile
Standardelektrode
INWELT Code: IJWC0671
Referenz: PR0110
Die Elektrode überträgt elektrische Energie im Inneren des Brenners.
Ersetzen Sie es, wenn die Abnutzungsgrube zu groß wird oder die Lichtbogenleistung nachlässt.
Back-Strike-Elektrode
INWELT Code: IJWC1059
Referenz: 52582
Diese Elektrode ist für die entsprechende Back-Strike-Konfiguration vorgesehen.
Mischen Sie keine Standard- und Back-Strike-Teile, ohne die Kompatibilität zu bestätigen.
Erweiterte Elektrode
INWELT Code: IJWC1050
Referenz: 52583
Für kompatible Setups mit erweiterten Verbrauchsmaterialien ist eine erweiterte Elektrode verfügbar.
Gasdiffusor
INWELT Code: IJWG1612
Referenz: 60028
Der Diffusor hilft bei der Steuerung der Prozessgasverteilung im Brenner.
Schäden oder Verunreinigungen können den Plasmagasfluss und die Lichtbogenstabilität beeinträchtigen.
Außendüse/Haltekomponente
Eine Standard INWELT -Konfiguration umfasst:
IJWT1672-05 – 6-Loch-Außendüse, graue Glasfaserkonfiguration
Überprüfen Sie die Halte- und Isolierkomponenten regelmäßig und ersetzen Sie beschädigte Teile vor dem Betrieb.
PT60 Brennerkopf , Griff- und Kabelkomponenten
INWELT liefert auch wichtige Ersatzkomponenten für PT60 Wartungs- und Aftermarket-Programme.
Beispiele hierfür sind:
| Komponenten |
INWELT -Code |
| Hand Brennerkopf |
IJWA0087 |
| O-Ring |
IJGU0710 |
| Manueller Plasmagriff |
IJHW0049-01 |
| Abzugsschutzteil |
IJIK0733 |
| Auslösen |
IJIR0081 |
| Plasmagelenk |
IJIK0809 |
Für Händler und Serviceunternehmen kann die Beschaffung sowohl kompletter Brenner als auch Serviceteile von einem Lieferanten die Lagerhaltung und den Kundendienst vereinfachen.
Luft- und Gasanforderungen für das PT60
Die technischen Daten von INWELT PT60 spezifizieren:
Verwenden Sie saubere, trockene Druckluft
Mit Feuchtigkeit, Öl oder Partikeln verunreinigte Luft kann die Schneidleistung beeinträchtigen und die Lebensdauer der Verschleißteile verkürzen.
Ein geeignetes Luftaufbereitungssystem sollte dabei helfen, Folgendes zu entfernen:
Kondensation
Kompressoröl
Wasser
Partikelverschmutzung
Erraten Sie nicht den Betriebsdruck
Verschiedene PT60 Systeme auf dem Markt stellen unterschiedliche Luftstrom- und Druckanforderungen.
Stellen Sie den Druck entsprechend dem Hersteller des Plasmaschneiders und der überprüften INWELT -Brennerkonfiguration ein, anstatt die Spezifikationen eines anderen Lieferanten zu kopieren.
Warten Sie, bis der Post-Flow-Zyklus abgeschlossen ist
Nachströmung trägt dazu bei, Restwärme vom Brennerkopf und den Verbrauchsmaterialien abzuleiten.
Unterbrechen Sie den normalen Nachflussablauf der Maschine nicht unnötig.
Welche Metalle kann der PT60 -Plasmabrenner schneiden?
Plasmaschneiden eignet sich für elektrisch leitfähige Materialien.
Mit einer kompatiblen Plasmaschneidstromquelle und den richtigen Betriebsparametern kann der PT60 für folgende Materialien verwendet werden:
Der Brenner bestimmt nicht selbstständig die maximale Dicke, die geschnitten werden kann.
Wie dick kann ein 60-A PT60 Plasmabrenner schneiden?
Das PT60 ist für 60 A ausgelegt , es gibt jedoch keinen universellen Wert für die Schnittstärke, der für jedes PT60 System gilt.
Die tatsächliche Schneidleistung hängt ab von:
Benutzen Sie aus diesem Grund die Clean-Cut- und Severance-Cut-Spezifikationen des Herstellers der Plasmastromquelle als Hauptreferenz.
Eine 60-A-Brennerleistung beschreibt die elektrische Kapazität des Brenners und ist kein garantiertes Materialstärkenergebnis.
Wenn INWELT Schnittdickendaten veröffentlicht, sollten diese idealerweise Material, Strom, Schnittgeschwindigkeit, Gasbedingungen und die Angabe enthalten, ob das Ergebnis einen sauberen Schnitt oder einen Trennschnitt darstellt.
PT60 Non-HF Fackel vs. HF Plasmafackel
Das richtige Startsystem sollte zum Plasmaschneider passen.
| Feature |
PT60 Non-HF System |
HF Plasmabrenner |
| Hochfrequenzzündung |
NEIN |
Ja |
| Pilotbogen |
Verfügbar |
Hängt vom System ab |
| EMI von HF Beginnt |
Reduziert |
Höher während des HF -Starts |
| CNC /Elektronikumgebung |
Oft von Vorteil |
Erfordert ein ordnungsgemäßes Systemdesign |
| Maschinenkompatibilität |
Non-HF Stromquelle erforderlich |
HF -kompatible Maschine erforderlich |
| Austauschbar |
NEIN |
NEIN |
Keines der Systeme ist allgemein „besser“.
Die richtige Wahl hängt vom elektrischen Design des Plasmaschneiders und dem beabsichtigten Einsatzzweck ab.
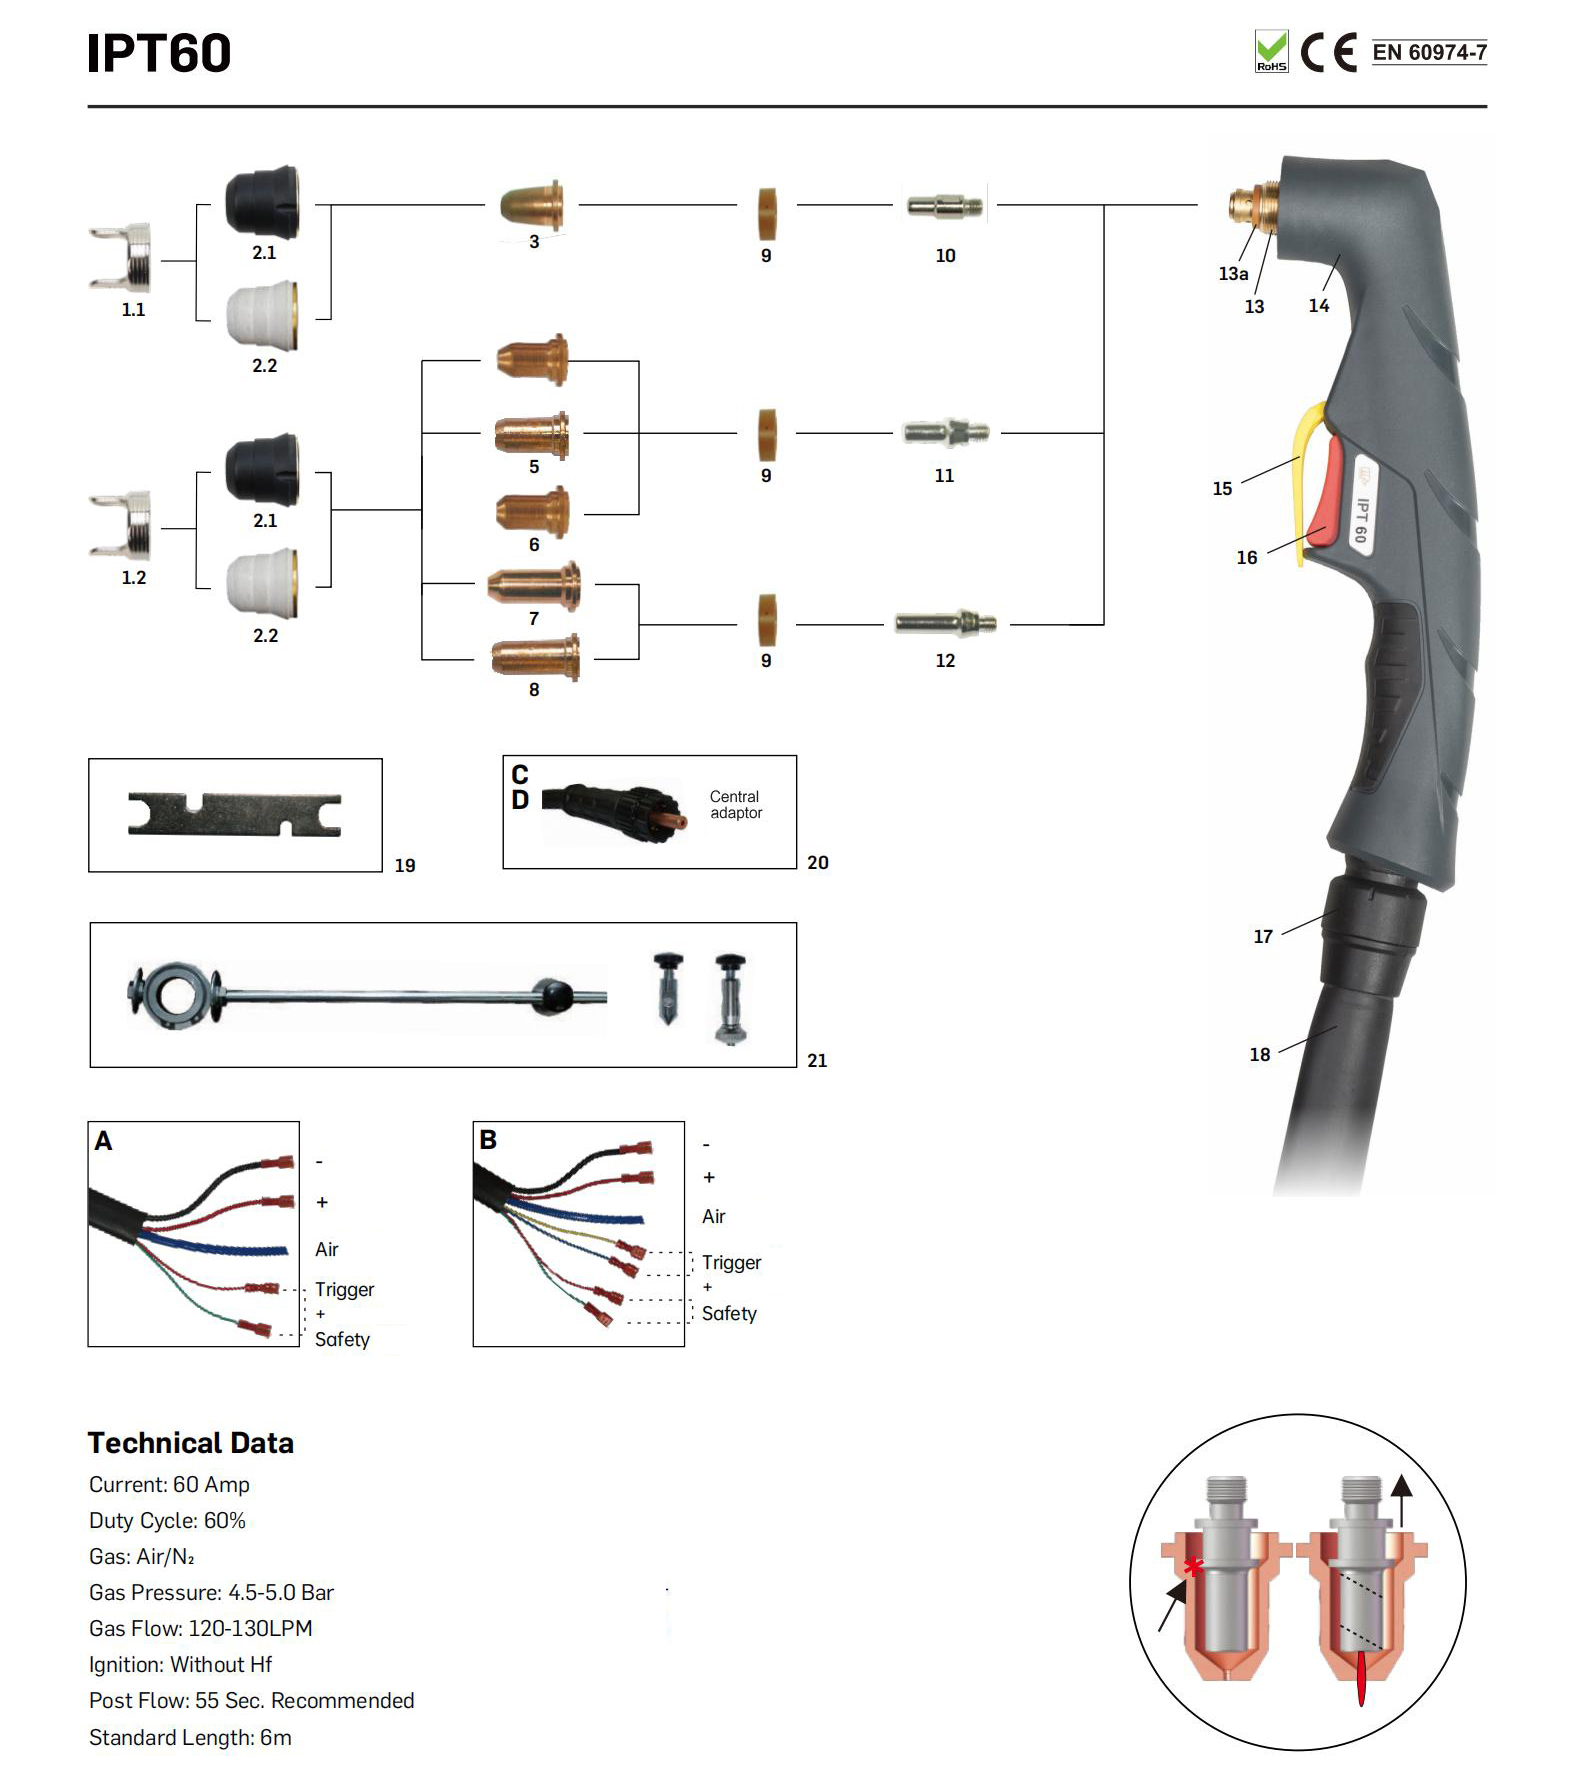
Ersatzteildetails:
| Komplette Fackel |
Code |
Beschreibung |
| A |
IJWU03052 |
Plasmabrenner I PT60 /6M 1/4G/integriert/2 Wries |
| A |
IJWU03052-00 |
Plasmabrenner I PT60 /6M 1/4G/integriert/2 Wries/Rückschlag |
| B |
IJWU03053 |
Plasmabrenner I PT60 /6M 1/4G/separate/2 Wries |
| B |
IJWU03053-00 |
Plasmabrenner I PT60 /6M 1/4G/separat/2 Drehungen/Rückschlag |
| C |
IJWU03054 |
Plasmabrenner I PT60 /6M/zentraler Adapter/2 Wries |
| C |
IJWU03054-00 |
Plasmabrenner I PT60 /6M/Zentraler Adapter/2 Drehungen/Rückschlag |
| D |
IJWU030441 |
Plasmabrenner I PT60 /6M/Zentraler Adapter/4 Wries |
| D |
IJWU030441-00 |
Plasmabrenner I PT60 /6M/Zentraler Adapter/4 Drehungen/Rückschlag |
(带' ●'为标准配置 / Mit ' ●' ist die Standardkonfiguration)
| Positionscode |
Ref. |
Beschreibung |
| 1 |
|
Doppelspitziger Abstandshalter |
| 1.1 |
IJTN0009-01 |
|
Doppelspitziger Abstandshalter/I PT60 |
| 1.2 |
IJTN0009 |
60432 |
Doppelspitziger Abstandshalter/I PT60 /Backing Strikeing |
| 2 ● |
|
Außendüse |
| 2.1 |
IJWT0672-03 |
60389 |
Außendüse 6Loch I PT60 /Bakelit |
| 2.2 ● |
IJWT1672-05 |
|
Außendüse 6Loch I PT60 /Graue Glasfaser |
| 3 |
|
Tipp |
| 3.1 |
IJWV0672-06 |
PD0116-06 |
Spitze Φ0,6 mm/10-20 A I PT60 |
| 3.2 |
IJWV0672-08 |
PD0116-08 |
Spitze Φ0,8 mm/20–30 A I PT60 |
| 3.3 |
IJWV0672-09 |
PD0116-09 |
Spitze Φ0,9 mm/30–40 A I PT60 |
| 4 |
|
Tipp |
| 4.1 |
IJWV1671-06 |
51318.06 |
Spitze Φ0,6 mm/10-20 A I PT60 /Rückschlag |
| 4.2 |
IJWV1671-08 |
51318.08 |
Spitze Φ0,8 mm/20-30 A I PT60 /Rückschlag |
| 4.3 |
IJWV1671-09 |
51318.09 |
Spitze Φ0,9 mm/30-40 A I PT60 /Rückschlag |
| 4.4 |
IJWV1671-10 |
|
Spitze Φ1,0 mm/40-50 A I PT60 /Rückschlag |
| 5 |
IJWV1678-09 |
51312P.09 |
Spitze Φ0,9 mm/30–40 A I PT60 / Kontaktschneiden/Rückschlag |
| 6 |
|
Tipp |
| 6.1 |
IJWV1679-10 |
51313P.10 |
Flache Spitze Φ1,0 mm/40-50 A I PT60 /Backing-Schlag |
| 6.2 |
IJWV1679-11 |
51313P.11 |
Flache Spitze Φ1,1 mm/50-60 A I PT60 /Backing-Schlag |
| 7 ● |
|
Tipp |
| 7.1 |
IJWV1610-06 |
51318L.06 |
Verlängerte Spitze Φ0,6 mm/10-20 A I PT60 /Backing-Schlag |
| 7.2 |
IJWV1610-08 |
51318L.08 |
Verlängerte Spitze Φ0,8 mm/20-30 A I PT60 /Backing-Schlag |
| 8 |
|
|
| 8.1 |
IJWV1614-09 |
|
51314.09 |
Verlängerte Spitze Φ0,9 mm/30–40 A I PT60 /Kontaktschneiden/Backenschlagen |
| 8.2 |
IJWV1614-10 |
|
|
Verlängerte Spitze Φ1,0 mm/40–50 A I PT60 / Kontaktschneiden/Rückschlag |
| 9 |
IJWG1612 |
|
60028 |
Diffusor I PT20 CI PT60 |
| 10 |
IJWC0671 |
PR0110 |
|
Elektrodenplasma I PT20 CI PT60 |
| 11 |
IJWC1059 |
|
52582 |
Elektrodenplasma I PT20 CI PT60 /Backing Strikeing |
| 12 |
IJWC1050 |
|
52583 |
Ausgefahrene Elektrode I PT20 CI PT60 /Backing Strikeing |
| 13 |
IJWA0087 |
|
|
IPX-45/60 Handbrennerkopf |
| 13a |
IJGU0710 |
|
51620.60 |
'O'Ring Φ15XΦ18 I PT60 ROT SIL |
| 14 |
IJHW0049-01 |
|
|
Plasmagriff manuell/I PT20 -60/PX-Brennerkopf |
| 15 |
IJIK0733 |
|
|
Schutzteil/Plasma/Gelb |
| 16 |
IJIR0081 |
|
07301.20 |
Auslöser rot |
| 17 IJIK0809 Plasmagelenk/I PT20 -60 |
| 18 Kabelkonfektion |
| 18.1 IJWO011 06071-22 Kabelbaugruppe/I PT60 /6M/2 Drähte/Mitteladapter |
| 18.2 IJWO011 06074-22 Kabelkonfektion/I PT60 /6M/2 Adern/integriert |
| 18.3 IJWO011 06077-22 Kabelbaugruppe/I PT60 /6M/4 Drähte/Mitteladapter |
| 18.4 IJWO011 06072-22 Kabelbaugruppe/I PT60 /6M/2 Drähte/PX-Brennerkopf/separat |
| 19 IJDH6017 Schraubenschlüssel für Plasma |
| 20 IJAY0089 Zentraladapter Brennerseite Plasma 5 Pins |
| 21 |
IJTN0718 |
Kreisschneideaufsatz |
| 21.1 IJTN0684 Rollenständer I PT20 C-60 / mit Schraubenschlüssel |
Unser Katalog:
 INWELT PLASMA-BRENNERKATALOG.pdf
Typische Anwendungen für das PT60 Plasmaschneidbrenner
Der PT60 ist im Rahmen seiner Nennkapazität für professionelle manuelle Schneidanwendungen geeignet.
Typische Anwendungen sind:
Allgemeine Metallverarbeitung
Blecharbeiten
Kfz-Reparatur
Auspuffherstellung
Wartung von landwirtschaftlichen Geräten
Maschinenreparatur
Instandhaltung auf der Baustelle
HVAC-Fertigung
Stahlkonstruktionen
Kunstwerk aus Metall
Werkstattschneiden
Industrielle Wartung
Die Auswahl des Brenners sollte in erster Linie auf der Maschinenkompatibilität und den aktuellen Anforderungen basieren und nicht nur auf dem Namen der Anwendung.
So richten Sie ein PT60 Plasmaschneidbrenner ein
Trennen Sie die Stromversorgung, bevor Sie den Brenner austauschen oder warten.
1. Bestätigen Sie die Maschinenkompatibilität
Überprüfen:
Aktueller Ausgang
Non-HF Startsystem
Brenneranschluss
Steuerverkabelung
Gasversorgung
2. Installieren Sie die richtigen Verbrauchsmaterialien
Bestätigen Sie Folgendes:
Die Elektrode passt zur Brennerkonfiguration
Schneidspitze passt zum Strom
Der Diffusor ist korrekt installiert
Halteteile sind unbeschädigt
3. Schließen Sie die Brennerbaugruppe an
Installieren Sie die richtige 1/4G- oder Zentraladapterkonfiguration entsprechend der Maschinenschnittstelle.
Erzwingen Sie niemals einen inkompatiblen Stecker.
4. Überprüfen Sie die Triggerfunktion
Stellen Sie sicher, dass die richtige 2-Draht- oder 4-Draht-Konfiguration verwendet wird.
5. Überprüfen Sie die Gasversorgung
Bestätigen Sie den sauberen, trockenen Luft-/N₂-Strom gemäß den Maschinen- und Brenneranforderungen.
6. Führen Sie einen Testschnitt durch
Überprüfen:
Zündung des Pilotlichtbogens
Hauptlichtbogenübertragung
Triggervorgang
Stabiler Gasfluss
Stabiler Schneidlichtbogen
Keine ungewöhnliche Erwärmung
Keine Leckage
Stoppen Sie den Betrieb, wenn sich der Brenner ungewöhnlich verhält.
PT60 Wartung und Fehlerbehebung
Schlechter Lichtbogenstart
Überprüfen:
Verbrauchsmaterialien nutzen sich zu schnell ab
Mögliche Ursachen sind:
Übermäßiger Schlacke
Überprüfen:
Schnittgeschwindigkeit
Aktuell
Zustand der Spitze
Materialstärke
Brennerhöhe
Luftzufuhr
Sowohl eine zu langsame als auch eine zu schnelle Fahrt kann die Krätzebildung beeinträchtigen.
Abgewinkelter Schnitt
Eine vergrößerte oder asymmetrisch abgenutzte Düse kann den Plasmastrahl ablenken.
Überprüfen Sie die Spitze und ersetzen Sie sie, wenn die Öffnung beschädigt ist.
Überhitzung des Brenners
Mögliche Ursachen sind:
Betrieb über 60 A
Übermäßiger Arbeitszyklus
Unzureichende Nachströmung
Eingeschränkter Gasfluss
Lose elektrische Verbindung
Beschädigtes Kabel
Abgenutzte Verbrauchsmaterialien
Lassen Sie den Brenner abkühlen und ermitteln Sie die Ursache, bevor Sie fortfahren.
OEM PT60 Herstellung von Plasmabrennern durch INWELT
INWELT liefert Plasmaschneidbrenner und Verbrauchsmaterialien an professionelle B2B-Kunden weltweit.
Typische Kunden sind:
Hersteller von Plasmaschneidern
Marken von Schweiß- und Schneidgeräten
Importeure
Vertriebspartner
Großhändler
Industrielle Zulieferunternehmen
Reparaturlieferanten
Aftermarket-Verbrauchsmaterialmarken
OEM und Private-Label-Optionen
Die Anpassung kann bewertet werden für:
Geben Sie für OEM Projekte die Spezifikation des Plasmaschneiders, die Verbindungsanforderungen, den Zielmarkt und das erwartete Auftragsvolumen an.
Warum PT60 Taschenlampen und Verbrauchsmaterialien von INWELT beziehen?
INWELT liefert komplette Plasmabrennerbaugruppen zusammen mit den entsprechenden Ersatzkomponenten.
Für B2B-Käufer kann dies Folgendes vereinfachen:
Kompatibilitätsmanagement
Beschaffung
Ersatzteillager
Entwicklung von Private-Label-Produkten
Aftermarket-Versorgung
Langfristiger Produktsupport
Das PT60 Sortiment umfasst mehrere komplette 6-m-Brennerkonfigurationen sowie stromspezifische Schneidspitzen, Elektroden, Diffusoren, Abschirmungen, Brennerköpfe, Griffe und Kabelkomponenten.
Diese Erstanbieter-Teileinformationen sind besonders nützlich für Händler, die Kunden nach dem ersten Brennerverkauf unterstützen müssen.
Häufig gestellte Fragen zum PT60 Plasmaschneidbrenner
Welche Stromstärke hat der INWELT PT60 ?
Der INWELT PT60 ist für 60 A mit einem Arbeitszyklus von 60 % ausgelegt.
Verwendet der PT60 die HF -Zündung?
NEIN.
Der INWELT PT60 verwendet ein Nicht- HF -Startsystem.
Der Plasmaschneider muss eine kompatible Lichtbogenstartarchitektur verwenden.
Hat der PT60 einen Pilotlichtbogen?
Ja.
Die PT60 Plattform ist für den Pilotlichtbogenbetrieb mit einer kompatiblen Plasmaschneidstromquelle ausgelegt.
Kann ich einen PT60 Brenner an jedem 60-A-Plasmaschneider verwenden?
NEIN.
Der Plasmaschneider muss außerdem mit dem Startsystem, dem Anschluss, der Auslöseverkabelung und den Gasanforderungen des PT60 übereinstimmen.
Die gleiche Stromstärke garantiert keine Kompatibilität.
Welche Kabellänge ist Standard?
Der INWELT PT60 verwendet eine 6 m lange Standardkabelbaugruppe.
Welche Anschlussmöglichkeiten gibt es?
INWELT bietet Konfigurationen einschließlich:
1/4G integriert
1/4G getrennt
Zentraladapter
2-Draht-Steuerung
4-Draht-Steuerung
Welches Gas verwendet der PT60 ?
Die INWELT -Spezifikation listet Luft/N₂ auf.
Welchen Gasfluss benötigt der PT60 ?
Die aktuelle INWELT -Spezifikation gibt etwa 120–130 l/min an.
Was ist die empfohlene Nachströmzeit?
INWELT gibt ungefähr 55 Sekunden des empfohlenen Nachflusses an.
Welche Düse sollte bei 60A verwendet werden?
Das aktuelle INWELT Teilesortiment umfasst eine flache Schneidspitze mit Ø 1,1 mm für den Betrieb mit 50–60 A.
Bestätigen Sie vor der Bestellung immer die genaue Brennerkonfiguration und Teilenummer.
Kann der PT60 Edelstahl schneiden?
Ja.
Ein kompatibles Plasmasystem kann elektrisch leitfähigen Edelstahl schneiden, wenn die richtigen Strom-, Gas- und Schneidparameter verwendet werden.
Kann der PT60 Aluminium schneiden?
Ja.
Aluminium ist elektrisch leitfähig und kann mit einer geeigneten Plasmaschneidanlage plasmageschnitten werden.
Wie dick kann ein PT60 schneiden?
Es gibt keine universelle Dicke, die allein durch den Brenner bestimmt wird.
Beachten Sie die sauberen Schnitt- und Trennleistungswerte des kompletten Plasmaschneiders.
Bietet INWELT PT60 Verbrauchsmaterialien separat an?
Ja.
Elektroden, Schneidspitzen, Diffusoren, Außendüsen, Brennerköpfe, Griffe und zugehörige Ersatzkomponenten sind je nach Konfiguration erhältlich.
Stellt INWELT OEM PT60 Fackeln her?
Ja.
OEM/ODM und Private-Label-Optionen stehen qualifizierten Geräteherstellern, Händlern, Importeuren und Großhändlern zur Verfügung.
Fordern Sie ein Angebot für INWELT PT60 Plasmaschneidbrenner an
Suchen Sie einen 60-A-Nicht-Pilotlichtbogenbrenner, eine Ersatzbaugruppe PT60 HF Verbrauchsmaterialien oder einen OEM Plasmabrennerlieferanten?
INWELT liefert komplette PT60 -Brennerbaugruppen zusammen mit passenden Schneidspitzen, Elektroden, Diffusoren, Abschirmungen und Ersatzkomponenten.
Für eine schnellere Kompatibilitätsbestätigung stellen Sie Folgendes bereit:
Marke Plasmaschneider
Maschinenmodell
Maximaler Ausgangsstrom
Startmethode
Vorhandenes Taschenlampenmodell
Foto des Hauptsteckers
Foto des Auslöser-/Steueranschlusses
2-Draht- oder 4-Draht-Anforderung
Erforderliche Verbrauchsmaterialien
Geschätzte Menge
INWELT oder Private-Label-Branding
Kontaktieren Sie INWELT für Kompatibilitätsbestätigungen, Muster, OEM Konfigurationen und Großhandelsangebote.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių








