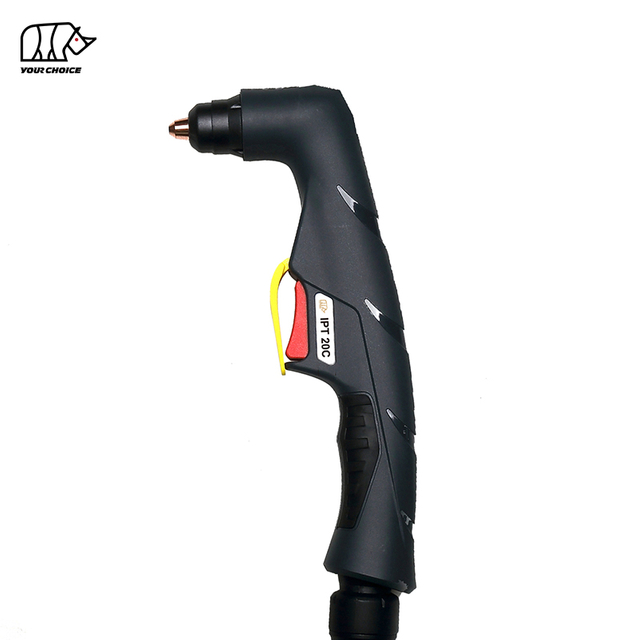
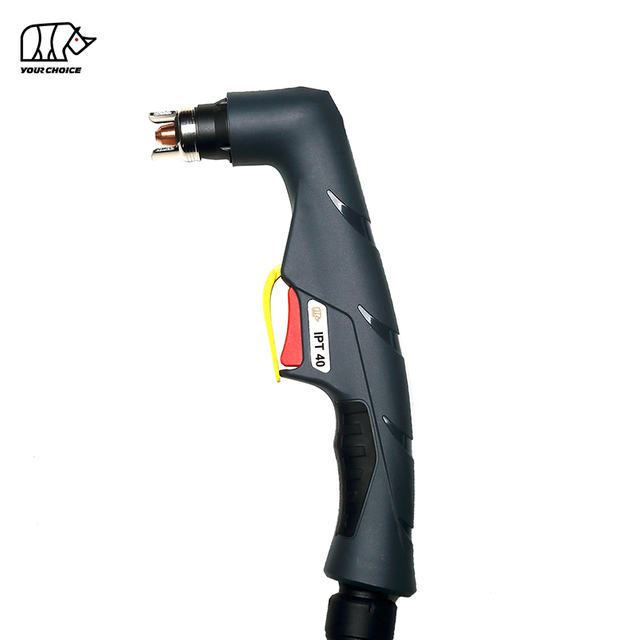
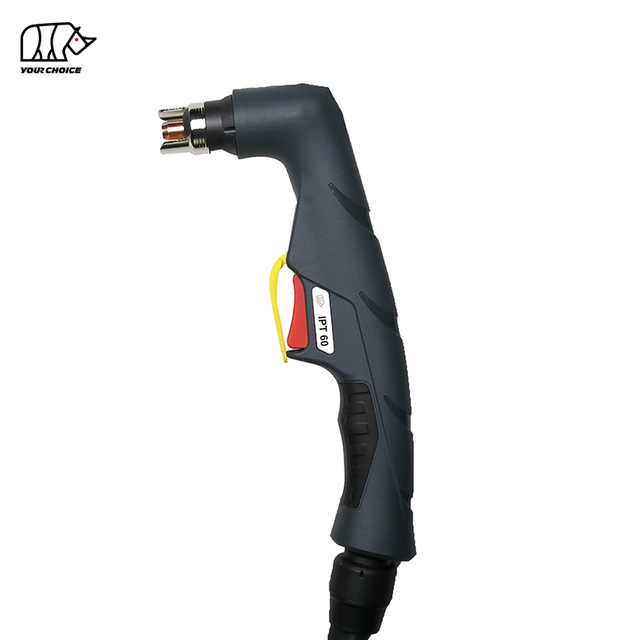
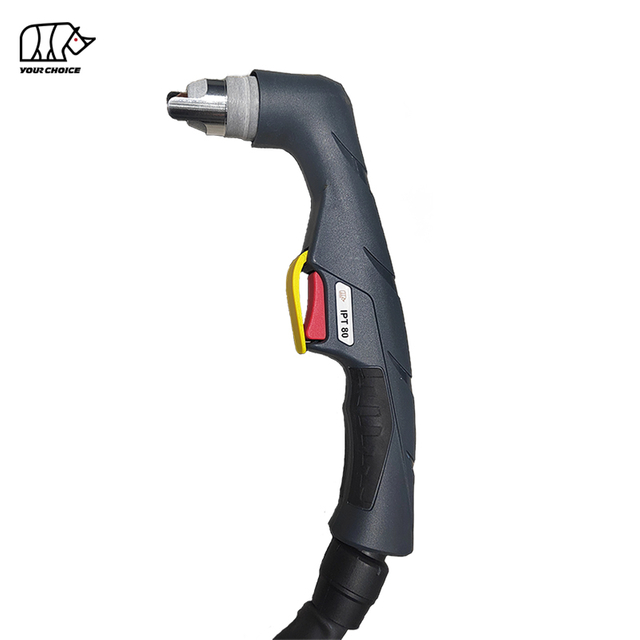
100A Non-HF Manueller Plasmaschneidbrenner mit Back-Striking-Start
Der INWELT PT 100 ist ein luftgekühlter manueller Plasmaschneidbrenner, der für professionelle Metallverarbeitung, Reparatur, Wartung und industrielle Schneidanwendungen entwickelt wurde.
Der PT 100 hat eine Nennleistung von 100 A bei einem Arbeitszyklus von 60 % und verwendet ein nicht hochfrequentes, rückzündendes Lichtbogenstartsystem.
Die aktuelle technische Konfiguration INWELT umfasst:
100A Nennstrom
60 % Einschaltdauer
Non-HF Bogen beginnt
Zurückschlagendes Verbrauchsmaterialsystem
Luft/N₂-Prozessgas
Ca. 4,5–5,0 bar Gasdruck
Ca. 200 l/min Gasdurchfluss
Ca. 100 Sekunden empfohlener Nachfluss
6-m- und 12-m-Brennerkabeloptionen
Manueller / Handbetrieb
Der PT 100 ist mit mehreren kompletten Brenner- und Steuerungskonfigurationen erhältlich, einschließlich integrierter 1/4G-Anschlüsse und Zentraladapteranordnungen mit 2-Draht- oder 4-Draht-Steuerung.
INWELT PT 100 Technische Spezifikationen
| Spezifikation |
INWELT PT 100 |
| Produkttyp |
Manuell / Handheld Plasmaschneidbrenner |
| Modell |
PT 100 |
| Marke |
INWELT |
| Nennstrom |
100 A |
| Arbeitszyklus |
60 % |
| Kühlung / Prozessgas |
Luft / N₂ |
| Lichtbogenstart |
Non-HF / Rückschlag |
| Gasdruck |
Ca. 4,5–5,0 bar |
| Gasfluss |
Ca. 200 l/min |
| Empfohlener Nachfluss |
Ca. 100 Sekunden |
| Leitungslänge |
6 m / 12 m |
| Betrieb |
Manuell / Handheld |
| Standardschneiden |
Verfügbar |
| Kontaktieren Sie Schneiden |
Verfügbar |
| Verbrauchsmaterialien zum Fugenhobeln |
Verfügbar |
| Anschlussoptionen |
1/4G integriert / Zentraladapter |
| Steuerungsoptionen |
2-Draht / 4-Draht |
| OEM / ODM |
Verfügbar |
| Private Label |
Verfügbar |
Bestätigen Sie vor der Bestellung die Plasmastromquelle, den Nennstrom, HF , die Pilotlichtbogenarchitektur, den hinteren Anschluss und die Steuerverkabelung.
Warum sollten Sie sich für das PT 100 für das manuelle Plasmaschneiden mit 100 A entscheiden?
Der PT 100 ist für kompatible manuelle Plasmasysteme mit höherer Leistung konzipiert, die eine nicht- HF Brennerplattform erfordern.
100A Nennstrom
Der PT 100 ist als manueller 100-A-Plasmaschneidbrenner positioniert.
Der Brenner sollte innerhalb seines verifizierten Nennstroms und mit den richtigen stromspezifischen Verbrauchsmaterialien betrieben werden.
60 % Einschaltdauer
Die aktuelle INWELT -Spezifikation gibt einen Arbeitszyklus von 60 % bei 100 A an.
Die tatsächliche thermische Belastung kann auch beeinflusst werden durch:
Betriebsstrom
Umgebungstemperatur
Lichtbogen-Einschaltzeit
Gasfluss
Anzahl der Starts
Verbrauchszustand
Non-HF Beginnt
Der PT 100 verwendet keinen herkömmlichen Hochfrequenz-Zündkreis.
Dies unterscheidet ihn von HF Fackelfamilien wie den INWELT LT -Fackeln.
Zurückschlagendes Verbrauchsmaterialsystem
Der PT 100 verwendet eine zurückschlagende Verschleißteilarchitektur, bei der die Bewegung der internen Elektrode/Düse Teil der Startsequenz des Pilotlichtbogens ist.
Elektrode, Spitze, Diffusor und Brennerkopf sollten daher als aufeinander abgestimmtes System betrachtet werden.
So funktioniert das PT 100 Non-HF Back-Striking-System
Der PT 100 arbeitet als Teil eines kompletten Plasmaschneidsystems bestehend aus:
Beim Zünden des Lichtbogens ist das rückzündende Verschleißteilsystem Teil der Pilotlichtbogensequenz.
Sobald der Plasmalichtbogen auf das Werkstück übergeht, verengt die Schneidspitze das ionisierte Gas zu einem konzentrierten Plasmastrahl.
Der Plasmalichtbogen schmilzt elektrisch leitendes Material, während das Hochgeschwindigkeitsgas geschmolzenes Metall aus der Schnittfuge entfernt.
PT 100 vs. HF Plasmaschneidbrenner es
Der PT 100 ist ein Nicht- HF -Plasmaschneidbrenner.
Es sollte nicht als austauschbar mit einer HF Taschenlampe betrachtet werden, nur weil beide Produkte ähnliche Stromstärken haben.
| Feature |
PT 100 |
HF Plasmabrenner |
| Startsystem |
Non-HF / Rückschlag |
Hochfrequenz |
| Primäre Architektur |
Mechanisch/pneumatisches Rückschlagsystem |
HF Zündkreis |
| Anforderungen an die Stromquelle |
Kompatibles Nicht HF System |
Kompatibles HF -System |
| Verbrauchsmaterial |
Zurückschlagende Verbrauchsmaterialien |
HF -spezifische Verbrauchsmaterialien |
Passen Sie die Startarchitektur immer an die Plasmastromquelle an.
PT 100 komplette Handbrenner-Konfigurationen
Das aktuelle INWELT PT 100-Sortiment umfasst mehrere komplette Handbrennerbaugruppen.
| INWELT |
Codekonfiguration |
| IJWU03072-00 |
PT 100 / 6 m / 1/4G / Integriert / 2-Draht / Back-Striking |
| IJWU04072-00 |
PT 100 / 12 m / 1/4G / Integriert / 2-Draht / Back-Striking |
| IJWU03074-00 |
PT 100 / 6 m / Zentraladapter / 2-Draht / Back-Striking |
| IJWU04074-00 |
PT 100 / 12 m / Zentraladapter / 2-Draht / Back-Striking |
| IJWU030641-0 |
PT 100 / 6 m / Zentraladapter / 4-Draht / Back-Striking |
| IJWU040641-00 |
PT 100 / 12 m / Zentraladapter / 4-Draht / Back-Striking |
Überprüfen Sie vor der Veröffentlichung der endgültigen Live-Tabelle die genaue Formatierung aller internen Codes anhand des aktuellen ERP-/Stücklistensystems.
PT 100 Schneidtipps nach aktuellem Bereich
Die Verbrauchsmaterialplattform PT 100 enthält mehrere Spitzengrößen für unterschiedliche Betriebsstrombereiche.
40–50 A Schneidspitze
INWELT Code: IJWV1689-10
Referenz: 51246.10
Spezifikation:
Ø1,0 mm / 40–50 A / rückwärts schlagend
50–60 A Schneidspitze
INWELT Code: IJWV1689-11
Referenz: 51246.11
Spezifikation:
Ø1,1 mm / 50–60 A / rückwärts schlagend
60–70 A Schneidspitze
INWELT Code: IJWV1689-12
Referenz: 51246.12
Spezifikation:
Ø1,2 mm / 60–70 A / rückwärts schlagend
80–90A Schneidspitze
INWELT Code: IJWV1687-14
Referenz: 51248.14
Spezifikation:
Ø1,4 mm / 80–90 A / rückwärts schlagend
Schneidspitze der 100A-Klasse
INWELT Code: IJWV1687-15
Referenz: 51248.15
Spezifikation:
Ø1,5 mm / 100–110 A / rückwärts schlagend
Für ein Produkt, das als 100-A-Brenner positioniert ist, ist dies die relevanteste Hochleistungs-Schneidspitzenkonfiguration.
Überprüfen Sie die Ø1,6 mm 110–120A-Spitze, bevor Sie sie als Standard PT 100-Setup verwenden
Die aktuelle Seite INWELT listet Folgendes auf:
IJWV1687-16 / 51248.16 – Ø1,6 mm / 110–120A
und markiert dieses Element derzeit als Standardkonfiguration.
Dies sollte überprüft werden.
Wenn der PT 100 offiziell für 100 A ausgelegt ist, sollte ein 110–120 A-Verbrauchsmaterial nicht automatisch als standardmäßige 100 A-Konfiguration angezeigt werden.
Überprüfen Sie Folgendes, bevor Sie es als Standard veröffentlichen:
Maximaler geprüfter Brennerstrom
Einschaltdauer bei höherem Strom
Brennerkopftemperatur
Kabelbewertung
Passender Diffusor
Passender Schild
Vollständige Testdaten der Stromquelle
Wenn keine Überprüfung auf 120-A-Brennerebene vorhanden ist, behalten Sie die Ø1,6-mm-Spitze als zugehöriges Familienteil mit höherer Stromstärke bei und nicht die standardmäßige PT 100-Düse.
PT 100 Tipps zum Kontaktschneiden
Die PT 100-Familie unterstützt Verbrauchsmaterialien zum Kontaktschneiden.
40–50 A Kontaktspitze
INWELT Code: IJWV1685-10
Referenz: 51276.10
50–60 A Kontaktspitze
INWELT Code: IJWV1685-11
Referenz: 51276.11
60–70 A Kontaktspitze
INWELT Code: IJWV1685-12
Referenz: 51276.12
80–90A Kontaktspitze
INWELT Code: JWV1697-14
Referenz: 51278.14
Überprüfen Sie vor der Veröffentlichung, ob der INWELT -Code JWV1697-14 oder IJWV1697-14 lauten soll .
Kontaktspitze der 100A-Klasse
INWELT Code: IJWV1697-15
Referenz: 51278.15
Spezifikation:
Ø1,5 mm / 100–110 A / rückwärts schlagend
Verwenden Sie kontaktschneidende Komponenten nur mit der richtigen Schirm- und Frontendkonfiguration.
PT 100 Standardschneiden vs. Kontaktschneiden
Der PT 100 unterstützt verschiedene Front-End-Konfigurationen.
Standardschneiden
Beim Standardschneiden wird eine Schneidspitze zusammen mit der entsprechenden Außendüse oder dem entsprechenden Abstandshalter verwendet.
Diese Anordnung ist für normales Abstandsplasmaschneiden geeignet.
Kontaktieren Sie Schneiden
Beim Kontaktschneiden werden spezielle Kontaktspitzen und Abschirmungskomponenten verwendet, die für den Einsatz in der Nähe oder gegen das Werkstück ausgelegt sind.
Ziehen Sie eine freiliegende Standard-Schneiddüse nicht direkt über das Werkstück, es sei denn, diese Verschleißteilkonfiguration ist speziell für Kontaktschneiden konzipiert.
PT 100 Gouging-Verbrauchsmaterialien
Die Verbrauchsmaterialfamilie PT 100 umfasst Fugenhobelkomponenten.
Der aktuelle Fugenhobeltipp lautet:
INWELT Code: IJWV1698-22
Referenz: 51278G.22
Beschreibung:
PT 100 Aushöhlungsspitze / Rückschlag
Zur aktuellen Produktfamilie gehören außerdem:
IJTN1075 / 60508 – Fugenhobelschutzkappe
Plasma-Fugenhobeln kann verwendet werden für:
Schweißnahtentfernung
Hinterstechen
Mängelbeseitigung
Gemeinsame Vorbereitung
Reparaturarbeiten
Verwenden Sie Fugenhobel-Verschleißteile nur, wenn die Plasmastromquelle den Prozess unterstützt.
PT 100 Zurückschlagende Elektrode
Die aktuelle Standardelektrode ist:
INWELT Code: IJWC1687
Referenz: 52556
Beschreibung:
PT 100 Zurückschlagende Plasmaelektrode
Die Elektrode ist ein Kernbestandteil des PT 100 Start- und Schneidsystems.
Ersetzen Sie es, bevor übermäßiger Verschleiß zu Folgendem führt:
Schwieriger Lichtbogenstart
Instabiler Pilotlichtbogen
Beschleunigter Düsenverschleiß
Inkonsistenter Schnitt
Schleifen oder modifizieren Sie eine stark abgenutzte Elektrode nicht.
PT 100 Gasdiffusoren
Der PT 100 verwendet je nach aktuellem Sortiment unterschiedliche Gasdiffusoren.
30–70A Diffusor
INWELT Code: IJWG1673
Referenz: 60025
Anwendung:
30–70A
80–100A Diffusor
INWELT Code: IJWG1672
Referenz: 60026
Anwendung:
80–100 A und zugehörige Fugenhobelkonfiguration
Die Verwendung des richtigen Diffusors ist wichtig, da die Gasverteilung Folgendes beeinflusst:
PT 100 Schild- und Außendüsenoptionen
Die aktuelle PT 100-Familie umfasst mehrere Front-End-Schutzkomponenten.
30–70 A Außendüse
INWELT Code: IJWT1689-05
Referenz: 60500
80–100 A Außendüse
INWELT Code: IJWT1687-05
Referenz: 60501
Dies ist die relevanteste Außendüsenkonfiguration für normales Hochstrom PT 100-Schneiden.
Kontaktschneiden und Fugenhobeln mit Außendüse
INWELT Code: IJWT1685-05
Referenz: 60502
40–70 A Kontaktschutz
INWELT Code: IJTN0711
Referenz: 60504
80–100 A Kontaktschutz
INWELT Code: IJTN0655
Referenz: 60505
Verwenden Sie die zum gewählten Schneidverfahren und Strombereich passende Abschirmung.
PT 100 Doppelspitziger Abstandshalter
Der aktuelle Standard-Abstandshalter ist:
INWELT Code: IJTN0096
Referenz: 60444
Beschreibung:
Doppelspitziger Abstandshalter / PT 100
Der Abstandshalter trägt dazu bei, beim Abstandsschneiden einen kontrollierten Abstand zwischen Düse und Werkstück aufrechtzuerhalten.
Der richtige Abstand kann zur Verbesserung beitragen:
PT 100 Brennerkopf und Luftschlauch
Der aktuelle Handbrennerkopf ist:
INWELT Code: JWA0056-01
Beschreibung:
PT 100 90° Manuelles Plasma Brennerkopf
Der aktuelle Luftschlauch ist:
INWELT Code: IJAO0785
Referenz: 09700.48
Beschreibung:
PT 100 Luft-/Kühlrohr
Diese Teile sollten eindeutig als manuelle PT 100 Komponenten gekennzeichnet bleiben.
Mischen Sie PTM100 Maschinenbrennerköpfe und -körper nicht mit der Haupt- PT 100 Ersatzteiltabelle für Handbrenner.
PT 100 vs. PTM100 : Handbrenner vs. CNC Maschinenbrenner
PT 100 und PTM100 gehören zur gleichen breiteren Produktplattform, sollten aber als separate Komplettprodukte behandelt werden.
| Merkmal |
PT 100 |
PTM100 |
| Betrieb |
Manuell / Handheld |
CNC / Mechanisiert |
| Fackelgeometrie |
Abgewinkelter Handbrenner |
Gerader Maschinenbrenner |
| Kontrolle |
Bedienerauslöser |
CNC / maschinengesteuert |
| Montage |
Handheld |
Fester Brennerhalter |
| Brennerhöhe |
Bedienergesteuert |
CNC / THC-kontrolliert |
| Hauptanwendung |
Manuelles Schneiden |
Automatisiertes Schneiden |
Einige Verbrauchsmaterialien können in der gesamten Produktfamilie gemeinsam genutzt werden.
Komplette Brennerköpfe, Griffe, Maschinenkörper und Kabel-/Steuerungskonfigurationen sollten jedoch nicht automatisch als austauschbar betrachtet werden.
Verwenden Sie separate interne Link-Anker:
PT 100 Manueller Plasmaschneidbrenner
Und
PTM100 CNC-Plasmaschneidbrenner
So überprüfen Sie die Kompatibilität PT 100 Plasmaschneidern
Wählen Sie nicht den PT 100, nur weil ein Plasmaschneider für 100 A ausgelegt ist.
Mehrere technische Faktoren müssen zusammenpassen.
Bestätigen Non-HF Starten
Die Plasmastromquelle muss ein kompatibles, HF rückwärts schlagendes Brennersystem unterstützen.
Bestätigen Sie den Betriebsstrom
Der PT 100 ist in erster Linie als 100-A-Taschenlampe konzipiert.
Bestätigen Sie den Hauptanschluss
Zu den verfügbaren Konfigurationen gehören:
1/4G integriert
Zentraladapter
Bestätigen Sie die Steuerverkabelung
Zu den aktuellen Komplettbrennerkonfigurationen gehören:
2-Draht-Steuerung
4-Draht-Steuerung
Bestätigen Sie die Pilot-Arc-Architektur
Die Plasmastromquelle muss die Startanordnung PT 100 unterstützen.
Geben Sie vor der Bestellung Maschineninformationen an
Stellen Sie für Ersatzprojekte Folgendes bereit:
Hersteller von Plasmaschneidern
Maschinenmodell
Nennausgangsstrom
Originales Taschenlampenmodell
Foto des Hauptsteckers
Foto der Pilotlichtbogenverbindung
Foto des Auslöser-/Steueranschlusses
Dies ist zuverlässiger als die Aussage, dass der PT 100 zu jedem Plasmaschneider vom Typ CUT100 passt.

Ersatzteildetails:
| HANDBRENNER |
|
Code |
Ref. |
Beschreibung |
| A |
IJWU03072-00 |
|
Plasmabrenner IPT100 /6M/ 1/4G /integriert/2 Drähte/Rückzündung |
| A |
IJWU04072-00 |
|
Plasmabrenner IPT100 /12M/ 1/4G /integriert/2 Drähte/Rückzündung |
| B |
IJWU03074-00 |
|
Plasmabrenner IPT100 /6M/Zentraladapter/2 Drähte/Rückzündung |
| B |
IJWU04074-00 |
|
Plasmabrenner IPT100 /12M/Zentraladapter/2 Drähte/Rückzündung |
| C |
IJWU030641-0 |
|
Plasmabrenner IPT100 /6M/Zentraladapter/4 Drähte/Rückzündung |
| C |
IJWU040641-00 |
|
Plasmabrenner IPT100 /12M/Zentraladapter/4 Drähte/Rückzündung |
|
| Position |
Code |
Ref. |
Beschreibung |
| (Mit ' ●' ist die Standardkonfiguration) |
|
| 1 |
IJTN0096 |
60444 |
Doppelspitziger Abstandshalter/ IPT100 |
| 2 |
IJTN0711 |
60504 |
Schirmkappe/40-70A/Cotaktschnitt |
| 3 |
IJTN0655 |
60505 |
Schirmkappe/80-120A/Cotaktschnitt |
| 4 |
IJTN1075 |
60508 |
Schildkappe/Fugenhobel |
| 5 |
IJWT1689-05 |
60500 |
Außen IPT100 /30-70A/Graue Glasfaser |
| 6 ● |
IJWT1687-05 |
60501 |
Außendüse IPT100 /80-120A/Graue Glasfaser |
| 7 |
IJWT1685-05 |
60502 |
Außendüse IPT100 /Kontaktschneiden und Fugenhobeln |
| 8 |
IJWV1683-09 |
51245.09 |
Spitzen-Φ0,9 mm/Cotakt-Schneiden/30–70 A/Rückschlag |
| 9 |
Tipp |
| 9.1 |
IJWV1689-10 |
51246.10 |
Spitze Φ1,0 mm/40-50 A/ IPT100 /rückseitig schlagend |
| 9.2 |
IJWV1689-11 |
51246.11 |
Spitze Φ1,1 mm/50–60 A/ IPT100 /Rückschlag |
| 9.3 |
IJWV1689-12 |
51246.12 |
Spitze Φ1,2 mm/60–70 A/ IPT100 /Rückschlag |
| 10 |
Tipp |
| 10.1 |
IJWV1687-14 |
51248.14 |
Spitze Φ1,4 mm/80-90 A/ IPT100 /Rückschlag |
| 10.2 |
IJWV1687-15 |
51248.15 |
Spitze Φ1,5 mm/100-110 A/ IPT100 /Rückschlag |
| 10.3 ● |
IJWV1687-16 |
51248.16 |
Spitze Φ1,6 mm/110–120 A/ IPT100 /Rückschlag |
| 11 |
Tipp |
| 11.1 |
IJWV1685-10 |
51276.10 |
Kontaktspitze Φ1,0 mm/40–50 A/ IPT100 /Rückschlag |
| 11.2 |
IJWV1685-11 |
51276.11 |
Kontaktspitze Φ1,1 mm/50–60 A/ IPT100 /Rückschlag |
| 11.3 |
IJWV1685-12 |
51276.12 |
Kontaktspitze Φ1,2 mm/60–70 A/ IPT100 /Rückschlag |
| 12 |
Tipp |
| 12.1 |
JWV1697-14 |
51278.14 |
Kontaktspitze Φ1,4 mm/80–90 A/ IPT100 /Rückschlag |
| 12.2 |
IJWV1697-15 |
51278.15 |
Kontaktspitze Φ1,5 mm/100–110 A/ IPT100 /Rückschlag |
| 12.3 |
IJWV1697-16 |
51278.16 |
Kontaktspitze Φ1,6 mm/110–120 A / IPT100 /Rückschlag |
| 13 |
IJWV1698-22 |
51278G.22 |
Spitzen-Fugenhobeln IPT100 /120A/Fugenhobeln/Rückschlag |
| 14 |
IJWG1673 |
60025 |
Diffusor IPT100 /30-70A |
| 15 |
IJWG1672 |
60026 |
Diffusor IPT100 /80-120A und Fugenhobeln |
| 16 ● |
IJWC1687 |
52556 |
Elektrodenplasma IPT100 |
| 17 |
JWA0056-01 |
|
Plasmabrennerkopf IPT100 /90° |
| 17a |
IJAO0785 |
09700.48 |
Luftschlauch IPT100 |
| 17b |
IJGU0716 |
51190.41 |
'O'-Ring Φ18x21mm IPT100 |
| 18 |
IJHW0042-01 |
|
Plasmagriff manuell/I PT80 -100/Rot |
| 19 |
IJIK0733 |
|
Schutzteil/Plasma/Gelb |
| 20 |
IJIR0081 |
|
Auslösen |
| 21 |
IJIK0804 |
|
Gemeinsamer/kleiner/neuer Typ |
| 22 |
Kabelkonfektionierung |
| 22.1 |
IJWO01210074-300 |
Kabelkonfektion/ IPT100 /6M/2 Adern/integriert |
| 22.2 |
IJWO01210134-300 |
Kabelsatz/ IPT100 /12M/2 Drähte/integriert |
| 22.3 |
IJWO01210071-300 |
Kabelbaugruppe/ IPT100 /6M/2 Drähte/Mitteladapter |
| 22.4 |
IJWO01210131-300 |
Kabelbaugruppe/ IPT100 /12M/2 Drähte/Mitteladapter |
| 22.5 |
IJWO01210077-300 |
Kabelbaugruppe/ IPT100 /6M/4 Drähte/Mitteladapter |
| 22.6 |
IJWO01210137-300 |
Kabelbaugruppe/ IPT100 //12M/4 Drähte/Mitteladapter |
| 23 IJDH6017 Schraubenschlüssel für Plasma |
| 24 IJAY0089 Zentraladapter Brennerseite Plasma 5 Pins |
| 25 |
IJTN0716 |
Kreisschneideaufsatz/ IPT100 |
| 25.1 IJTN0683 Rollenständer IPT100 / mit Schraubenschlüssel |
Unser Katalog:
 INWELT PLASMA-BRENNERKATALOG.pdf
Welche Materialien kann der PT 100 schneiden?
Bei Anschluss an eine kompatible Plasmastromquelle kann der PT 100 elektrisch leitende Materialien schneiden, darunter:
Weicher Stahl
Kohlenstoffstahl
Edelstahl
Aluminium
Kupfer
Messing
Verzinkter Stahl
Die tatsächliche Schnittgeschwindigkeit, Kantenqualität und praktische Schnittstärke hängen vom kompletten Plasmasystem ab.
Wie dick kann der PT 100 Plasmabrenner schneiden?
Auf der aktuellen Seite heißt es, dass der PT 100 PT kann bei 100 A ca. 30–40 mm .
Dies sollte nicht als universelle Garantie für das ausschließliche Brennerschneiden dargestellt werden.
Die tatsächliche Schneidleistung hängt ab von:
Plasma-Stromquelle
Eingangsleistung
Material
Schneidstrom
Durchmesser der Schneidspitze
Gasdruck
Gasfluss
Reisegeschwindigkeit
Abstand zwischen Brenner und Werkstück
Verbrauchszustand
Erforderliche Kantenqualität
Professionelle Plasmaspezifikationen sollten unterscheiden zwischen:
Empfohlene Schnittleistung
Materialstärke, die bei entsprechender Geschwindigkeit und Kantenqualität produktiv geschnitten werden kann.
Maximale Schnittleistung
Dickeres Material, das noch geschnitten werden kann, normalerweise mit reduzierter Geschwindigkeit.
Abfindungsfähigkeit
Die maximale Dicke, die getrennt werden kann, normalerweise mit geringerer Kantenqualität.
Veröffentlichen Sie spezifische PT 100-Dickenwerte nur, wenn dies durch einen INWELT -Gesamtsystemtest unterstützt wird.
Erstellen Sie eine INWELT PT 100 Schnitttabelle
Eine PT 100-Schnitttabelle eines Erstanbieters wäre eine der stärksten SEO- und GEO-Ergänzungen auf dieser Seite.
Zu den empfohlenen Feldern gehören:
| Parameterdaten |
Zu veröffentlichende |
| Material |
Weichstahl / Edelstahl / Aluminium |
| Dicke |
Geprüfte Dicke |
| Aktuell |
Tatsächlich getesteter Strom |
| Trinkgeldcode |
INWELT Teilenummer |
| Spitzendurchmesser |
mm |
| Gasdruck |
Bar |
| Gasfluss |
L/min |
| Reisegeschwindigkeit |
mm/min |
| Abstand |
mm |
| Schnittergebnis |
Empfohlen / Maximum / Abfindung |
Verwenden Sie gemessene INWELT -Schnittdaten, anstatt die Schnitttabelle eines anderen Herstellers zu kopieren.
Empfohlene Gasversorgung für den PT 100
Die aktuelle INWELT -Spezifikation listet Folgendes auf:
Prozessgas: Luft / N₂
Gasdruck: Ca. 4,5–5,0 bar
Gasdurchfluss: Ca. 200 l/min
Empfohlener Nachfluss: Ca. 100 Sekunden
Verwenden Sie sauberes und trockenes Prozessgas
Feuchtigkeit, Kompressoröl und Partikelverschmutzung können sich negativ auf Folgendes auswirken:
Verwenden Sie eine geeignete Filterung und Feuchtigkeitsabscheidung.
Überprüfen Sie den Druck unter Durchfluss
Der statische Druck kann vom tatsächlichen Betriebsdruck abweichen, während der Brenner Gas durchströmt.
Filter, Regler, Armaturen und lange Versorgungsschläuche können zu Druckverlusten führen.
Stellen Sie den Gasdruck entsprechend dem Betriebsablauf der gesamten Plasmaschneidanlage ein.
Warum PT 100 Post-Flow-Angelegenheiten sind
Die aktuelle INWELT -Spezifikation empfiehlt etwa 100 Sekunden Nachfluss.
Nachdem der Plasmalichtbogen stoppt, hilft der fortgesetzte Gasfluss dabei, Restwärme abzuleiten von:
Lassen Sie den normalen Nachflusszyklus wann immer möglich abschließen.
Schalten Sie die Luftzufuhr nicht sofort nach schwerem Schneiden ab, es sei denn, der Hersteller der Plasmaanlage erlaubt dies ausdrücklich.
Typische Anwendungen für den PT 100
Der PT 100 ist für professionelle manuelle Plasmaschneidanwendungen konzipiert, darunter:
Allgemeine Metallverarbeitung
Reparatur schwerer Geräte
Strukturreparatur
Maschinenwartung
Kfz- und LKW-Reparatur
Landwirtschaftliche Ausrüstung
Baumaschinen
Eisenbahnwartung
Plattenschneiden
Industrielle Reparatur
Werkstattfertigung
Feldwartung
Die endgültige Auswahl des Brenners sollte auf der Plasmastromquelle und der technischen Kompatibilität basieren und nicht nur auf dem Branchennamen.
PT 100 Wartung und Inspektion von Verbrauchsmaterialien
Überprüfen Sie die Elektrode
Ersetzen Sie die Elektrode, bevor übermäßiger Verschleiß zu einem unzuverlässigen Lichtbogenstart oder einer Beschädigung der Düse führt.
Überprüfen Sie die Schneidspitze
Prüfen Sie auf:
Vergrößerte Düsenöffnung
Ovale Öffnung
Brandschaden
Starke Verschmutzung
Überprüfen Sie den Diffusor
Stellen Sie sicher, dass der richtige Diffusor für 30–70 A oder 80–100 A installiert ist.
Ersetzen Sie gerissene oder hitzegeschädigte Bauteile.
Überprüfen Sie die Abschirmung und die Außendüse
Ersetzen Sie beschädigte, gerissene oder stark verbrannte Isolierteile.
Überprüfen Sie den Luftschlauch
Stellen Sie sicher, dass das Rohr korrekt installiert und unbeschädigt ist.
Überprüfen Sie das Brennerkabel
Prüfen Sie auf:
Schnitte
Abrieb
Hitzeschaden
Enge Kurven
Lockere Beschläge
Häufige PT 100 Probleme beim Plasmaschneiden
Schwieriger Lichtbogenstart
Überprüfen:
Rückschlagende Elektrode
Schneidspitze
Gasdruck
Pilotlichtbogenschaltung
Arbeitsverbindung
Brenneranschluss
Übermäßiger Schlacke
Überprüfen:
Schnittgeschwindigkeit
Aktuell
Materialstärke
Gasfluss
Brennerabstand
Verbrauchszustand
Übermäßige Abschrägung
Überprüfen:
Kurze Lebensdauer der Verbrauchsmaterialien
Mögliche Ursachen sind:
Überhitzung des Brenners
Mögliche Ursachen sind:
Betrieb oberhalb der überprüften Bewertung
Arbeitszyklus überschritten
Eingeschränkter Gasfluss
Unzureichende Nachströmung
Kabel- oder Verbindungsschaden
Hören Sie mit dem Schneiden auf und ermitteln Sie die Ursache, bevor Sie fortfahren.
PT 100 Verbrauchsmaterialien für Händler und Ersatzteilmarkt
Ein professionelles PT 100 Aftermarket-Programm kann Folgendes umfassen:
Standard-Schneidspitzen
Tipps zum Kontaktschneiden
Tipps zum Fugenhobeln
Zurückschlagende Elektroden
Diffusoren 30–70 A
80–100A Diffusoren
Außendüsen
Kontaktschneidende Schilde
Schilde ausstechen
Doppelspitzige Abstandshalter
Taschenlampenköpfe
Luftschläuche
Kabelkonfektionen
Zentraladapter
Komponenten reparieren
Genaue INWELT Teilenummern helfen Händlern dabei, die Kompatibilität von Ersatzteilen zu verwalten und Wiederholungskäufe genauer durchzuführen.
OEM PT 100 Plasmaschneidbrenner Herstellung durch INWELT
INWELT liefert PT 100 Plasmabrenner und Ersatzkomponenten an professionelle B2B-Kunden, darunter:
Hersteller von Plasmaschneidern
Marken von Schweiß- und Schneidgeräten
Importeure
Vertriebspartner
Großhändler
Industrielle Zulieferer
Reparaturunternehmen
Aftermarket-Verbrauchsmaterialmarken
Die Konfigurationen OEM und ODM können entsprechend der Zielplasma-Stromquelle und der erforderlichen Schnittstelle bewertet werden.
OEM und Private-Label-Optionen
Die Anpassung kann Folgendes umfassen:
Kunden-Branding
Griffmarkierung
Produktetiketten
6 m oder 12 m Brennerleitungen
1/4G integrierte Verbindung
Zentraladapter
2-Draht-Steuerung
4-Draht-Steuerung
Verbrauchsmaterial-Sets
Private-Label-Verpackung
Technische Dokumentation
Barcode- und Kartonanforderungen
Geben Sie für OEM Projekte die Spezifikation des Plasmaschneiders, die Nicht- HF Startarchitektur, die Anschlussanforderungen und die geschätzte Bestellmenge an.
Warum PT 100 Fackeln und Verbrauchsmaterialien von INWELT beziehen?
Die PT 100-Plattform kombiniert komplette manuelle Brennerbaugruppen mit einem detaillierten Verbrauchsmaterialsystem, das mehrere Schneidprozesse abdeckt.
Zur aktuellen Produktfamilie gehören:
6 m und 12 m Komplettbrenner
2-Draht- und 4-Draht-Steuerungsoptionen
Aktuelle Schneidtipps
Tipps zum Kontaktschneiden
Verbrauchsmaterialien zum Fugenhobeln
Rückschlagende Elektrode
Diffusoren 30–70 A und 80–100 A
Mehrere Abschirmungen und Außendüsen
PT 100 Handbrennerkopf
Kabel- und Steckeroptionen
Für Gerätemarken, Händler und Importeure kann die Beschaffung des kompletten Brenners zusammen mit seinem Verbrauchsmaterialprogramm den Kauf und die Aftermarket-Unterstützung vereinfachen.
Häufig gestellte Fragen zum PT 100 Plasmaschneidbrenner
Welche Stromstärke hat der INWELT PT 100?
Der PT 100 ist in erster Linie als manueller 100-A-Plasmaschneidbrenner konzipiert.
Was ist der Arbeitszyklus PT 100?
Die aktuelle INWELT -Spezifikation listet 60 % auf.
Verwendet der PT 100 eine HF -Zündung?
NEIN.
Der PT 100 verwendet ein Startsystem ohne HF Rückschlag.
Ist PT 100 ein Handbrenner oder ein Maschinenbrenner?
Der PT 100 ist ein manueller/handgehaltener Plasmaschneidbrenner.
Das zugehörige PTM100 ist die CNC /Maschinenbrenner-Konfiguration.
Welches Gas verwendet der PT 100?
Die aktuelle Konfiguration unterstützt Luft / N₂.
Welchen Gasdruck benötigt der PT 100?
Ungefähr 4,5–5,0 bar.
Welchen Gasfluss benötigt der PT 100?
Die aktuelle INWELT -Spezifikation gibt etwa 200 l/min an.
Welche Nachströmzeit wird empfohlen?
Ungefähr 100 Sekunden.
Welche Brennerschlauchlängen gibt es?
Die aktuelle Komplettbrennerfamilie umfasst:
Welche Schneidspitze wird bei etwa 100 A verwendet?
Die aktuelle INWELT -Verbrauchsmaterialfamilie umfasst:
IJWV1687-15 / 51248.15 – Ø1,5 mm / 100–110A / Rückwärtsschlagend
Dies ist der relevanteste High-Output-Tipp für eine PT 100 Produktseite.
Hat PT 100 auch eine 1,6-mm-Düse?
Ja.
Die aktuellen Familienlisten:
IJWV1687-16 / 51248.16 – Ø1,6 mm / 110–120A
Dieses Verbrauchsmaterial mit höherem Strom sollte jedoch nicht automatisch als Standard PT 100-Setup angezeigt werden, es sei denn, der komplette Brenner wurde für den Betrieb über 100 A verifiziert.
Welche Elektrode verwendet der PT 100?
Die aktuelle Standardelektrode ist:
IJWC1687 / 52556
Welcher Diffusor wird bei Hochstrom verwendet?
Der aktuelle 80–100-A-Diffusor ist:
IJWG1672 / 60026
Kann der PT 100 zum Kontaktschneiden verwendet werden?
Ja.
Die Verbrauchsmaterialfamilie umfasst spezielle Kontaktschneidspitzen und Schutzschilde.
Kann der PT 100 zum Fugenhobeln verwendet werden?
Die zugehörige Produktfamilie umfasst eine Fugenhobelspitze und einen Fugenhobelschutz.
Die Plasmastromquelle muss auch das Fugenhobeln unterstützen.
Kann der PT 100 mit jedem CUT100-Plasmaschneider verwendet werden?
NEIN.
Auch die nicht HF /rückzündende Architektur, der Stecker, der Pilotlichtbogenkreis, die Steuerverkabelung und die Gasanforderungen müssen übereinstimmen.
Kann der PT 100 Edelstahl schneiden?
Ja, bei Verwendung mit einer kompatiblen Plasmaschneidanlage und entsprechenden Betriebsparametern.
Kann der PT 100 Aluminium schneiden?
Ja.
Aluminium ist elektrisch leitfähig und kann mit einer geeigneten Plasmaanlage plasmageschnitten werden.
Wie dick kann der PT 100 schneiden?
Es gibt keine universelle Schnittstärke, die allein durch den Brenner bestimmt wird.
Nutzen Sie geprüfte Empfehlungs-, Maximal- und Trenndaten des kompletten Plasmasystems.
Was ist der Unterschied zwischen PT 100 und PTM100 ?
PT 100 ist die manuelle/Handheld-Konfiguration.
PTM100 ist die CNC / mechanisierte Maschinenbrennerkonfiguration.
Bietet INWELT OEM PT 100 Plasmabrenner an?
Ja.
OEM/ODM Für qualifizierte Gerätehersteller, Händler und Importeure sind Konfigurationen von Eigenmarken, Kabeln, Steckverbindern, Steuerleitungen und Verbrauchsmaterialsätzen verfügbar.
Fordern Sie ein Angebot für INWELT PT 100 Plasmaschneidbrenner an
Für eine schnellere Kompatibilitätsbestätigung stellen Sie Folgendes bereit:
Hersteller und Modell des Plasmaschneiders
Nennausgangsstrom
Vorhandenes Taschenlampenmodell
Typ des Startsystems
Foto des Hauptsteckers
Foto der Pilotlichtbogenverbindung
Foto des Auslöser-/Steueranschlusses
Erforderliche Leitungslänge
Erforderlicher Schneidstrom
Kontaktschneiden oder Fugenhobeln erforderlich
Anforderungen an Verbrauchsmaterialien
Geschätzte Einkaufsmenge
INWELT oder Private-Label-Branding
INWELT kann dann die entsprechende PT 100 komplette Brenner-, Anschluss- und Verbrauchsmaterialkonfiguration für Ihr Plasmaschneidsystem bestätigen.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių