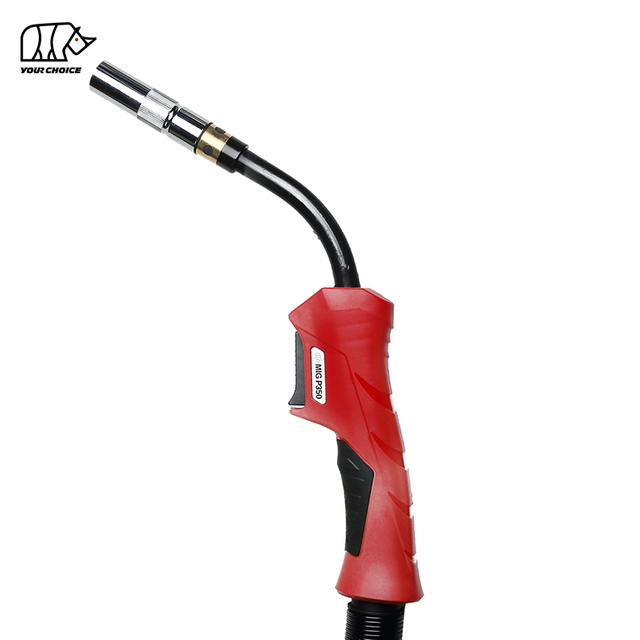
INWELT Pana MIG Hitsaussuutin – Tarkkuuskaasusuojukset P180-, P350- ja P500-poltinjärjestelmille
MIG -hitsaussuutin on yksi petollisen yksinkertaisimmista, mutta toiminnallisesti kriittisimmistä komponenteista koko poltinkokoonpanossa. Se on viimeinen fyysinen osa, jonka suojakaasu kulkee läpi ennen hitsisulan päällystämistä, ja sen kunto määrittää suoraan, saapuuko kaasu tasaisena, laminaarisena suojapylväänä vai pyörteisenä, saastuneena virtana, joka päästää ilmakehän hapen, typen ja kosteuden hyökkäämään sulaan metalliin. INWELT Pana MIG -suutinsarja on suunniteltu P180-, P350- ja P500-poltinalustoille, työhevosjärjestelmille, joita löytyy valmistuspajoista, tuotantolinjoista ja raskaan teollisuuden toiminnoista maailmanlaajuisilla markkinoilla. Nämä kestävästä, lämmönkestävästä metallista valmistetut suuttimet tarjoavat tarkan kaasuvirtauksen suojaamaan hitsisulaa, vähentämään roiskeita ja tukemaan puhtaita, korkealaatuisia hitsejä kaikissa MIG - ja MAG-sovelluksissa.

Suutin MIG – etulinjan suojaus hitsausaltaan eheydelle
Suuttimen toiminnan ja toimintatavan ymmärtäminen on ensimmäinen askel kohti sen tunnistamista, milloin se tarvitsee huomiota – ja ymmärtää, miksi suuttimen laatu on tärkeämpää kuin monet hitsaajat olettavat.
Ohjataan Suojakaasu hitsausaltaalle
Suutin kohdassa a MIG hitsauspistoolilla on ratkaiseva rooli suojakaasun ohjaamisessa hitsausaltaaseen, mikä varmistaa hitsin eheyden ja laadun. Kaiken hitsisulaa suojaavan suojakaasun tulee kulkea suuttimen reiän läpi sen jälkeen, kun se on poistunut kaasuhajottimen porteista. Suuttimen sisällä kaasun täytyy kehittyä tasaiseksi, tasaiseksi kolonniksi, jossa ei ole turbulenssia, kuolleita alueita tai kierrätyspyörteitä. Kaikki epäsäännöllisyydet porauksessa – roiskeiden kerääntyminen, lämmön aiheuttama muodonmuutos tai huono koneistus – häiritsee tätä laminaarista virtausta. Tuloksena ilmakehän kontaminaatio saavuttaa sulan metallin, mikä aiheuttaa huokoisuutta, hapettumista ja rakenteellisesti heikentäviä liitoksia. Pana-tyylinen suutin varmistaa, että kaasupeitto pysyy tasaisena myös pitkien tuotantoajojen aikana.
Polttimen sisäosien fyysinen suojaus
Kaasunsyötön lisäksi suutin toimii rakenteellisena esteenä, joka suojaa kosketinkärkeä ja kaasudiffuusoria kaaren voimakkaalta säteilylämmöltä ja hitsausroiskeiden hellittämättömältä pommitukselta. Kestävä, hyvin työstetty suutin pidentää kalliimpien sisäosien käyttöikää. Jos suutin jätetään huomiotta – roiskeiden tukkeutumiseen tai huoltovälin ylitettynä – kosketuskärki ja diffuusori kantavat seuraukset.
Sähköeristys kärjen ja työkappaleen välillä
Suutin eristää myös sähköisesti jännitteisen kosketuskärjen ja maadoitetun työkappaleen välillä. Tämä eristys estää vahingossa tapahtuvan kipinöinnin ja oikosulut epäasentohitsauksen aikana tai työskenneltäessä tiukoissa liitoskokoonpanoissa, joissa polttimen runko voi koskettaa työkappaletta. Hitsaajat, jotka ovat kokeneet äkillisen kaaren välähdyksen oikosuljetusta suuttimesta, ymmärtävät tämän suojatoiminnon välittömästi.
Materiaalin valinta – Messinki- ja kupariseosvaihtoehdot erilaisiin hitsaustarpeisiin
Yksi yleisimmistä kysymyksistä MIG kulutustarvikkeiden valinnassa on, valitaanko messinki- vai kuparisuuttimet. Vastaus riippuu hitsausampeerista, käyttösuhteesta ja tuotantoympäristöstä. INWELT valmistaa Pana MIG -suuttimia molemmista materiaaleista, jotta jokainen sovellus saa oikean lämpötehon ja roiskeenkestävyyden.
Messingiset suuttimet – erinomainen roiskeenkestävyys kevyisiin ja keskiraskaisiin töihin
Messinki on yksi laajimmin käytetyistä materiaaleista MIG hitsaussuuttimissa. Messinki soveltuu erinomaisesti 100-300 ampeerin alhaisempiin sovelluksiin, joissa sen luonnollinen roiskekestävyys pitää porauksen puhtaana pidempään huoltovälien välillä. Messingiset suuttimet kestävät hyvin roiskeita kohtuullisissa lämpötiloissa ja tarjoavat erinomaisen mittavakauden tyypillisissä kevyissä ja keskirasissa tuotantoolosuhteissa. Korjaamoissa, joissa käytetään P180-poltintasoa tai P350-polttimia kohtalaisella käyttöjaksolla, messingisuuttimet ovat käytännöllinen ja kustannustehokas valinta.
Kupariseoksesta valmistetut suuttimet – lämpökestävyys raskaisiin ja suuritehoisiin töihin
Kupariseos sopii paremmin yli 300 ampeerin sovelluksiin tai sovelluksiin, joissa valokaaren syttyminen on pidempi. Kupari imee ja haihduttaa lämpöä tehokkaammin kuin messinki, mikä estää pehmenemisen, reiän vääristymisen ja ennenaikaisen vaurion, joita korkean ampeerin hitsaus voi aiheuttaa heikompilaatuisissa materiaaleissa. P500-poltinalusta – jonka teho on 500 ampeeria 60 %:n käyttösuhteella – vaatii kuparilejeeringin tarjoaman lämpökorkeuden. Raskaassa rakennevalmistuksessa, laivanrakennuksessa ja jatkuvassa tuotantohitsauksessa, jossa valokaaren syttymisaika mitataan tunteina vuoroa kohden, kupariseossuuttimet tarjoavat pidemmän käyttöiän ja tasaisemman kaasupeiton koko pidennetyn käytön ajan.
Oikean materiaalin valinta
Yleisesti oikeaa vastausta ei ole – jokaisella materiaalilla on paikkansa. Messinkiset suuttimet tarjoavat paremman roiskeenkestävyyden alhaisemman ampeerin sovelluksissa, mutta menettävät tämän edun lämpötilan noustessa. Kuparisuuttimet kestävät lämpöä paremmin, mutta vaativat huolellisempaa roiskeita. Tärkeintä on sovittaa suuttimen materiaali tietyn hitsaustoimenpiteen ampeerialueeseen ja käyttöjaksoon. INWELT tarjoaa molemmat vaihtoehdot, ja osanumerot on leimattu selvästi jokaiseen suuttimen runkoon, mikä helpottaa tunnistamista varastonhallinnan ja rutiininomaisen vaihdon aikana.

Pana Torch -sarjan yhteensopivuus – P180, P350 ja P500 alustat
Pana MIG -poltinperhe kattaa laajan kirjon hitsausvaatimuksia kevyestä valmistuksesta raskaimpiin rakennetöihin. INWELT Pana-tyyliset suuttimet on valmistettu tiukkojen mittastandardien mukaisesti, jotta ne ovat suoraan yhteensopivia kaikilla kolmella alustalla.
P180 taskulampputaso — kevyt valmistus ja työpajahitsaus
P180 on ilmajäähdytteinen MIG -poltin, jonka teho on 200 ampeeria ja 60 %:n käyttösuhde. Sitä käytetään laajalti kevyissä konepajoissa, autokorjaamoissa, huoltotoiminnoissa ja yleisissä työpajaympäristöissä, joissa siirrettävyys ja käsittelyn helppous ovat etusijalla. INWELT P180-yhteensopivia suuttimia on saatavana kartiomaisena, sylinterimäisenä ja kartiomaisena, joista jokainen sopii erilaisiin liitoskokoonpanoihin ja käyttäjän mieltymyksiin.
P350 taskulamppualusta – keskiraskaan ja raskaaseen tuotantoon
P350 tehostaa jopa 340 ampeeria 60 %:n käyttösuhteella, mikä tekee siitä vakiotyövoiman keskiraskaan ja raskaaseen valmistukseen, rakenneteräkseen ja tuotantoon MIG hitsaukseen, jossa vaaditaan suurempia saostusnopeuksia ja pidempiä valokaaren syttymisaikoja. Sekä messinki- että kupariseoksesta valmistettuja INWELT suuttimia on saatavana P350-alustalle, mikä antaa liikkeille joustavuutta valita materiaalit, jotka sopivat parhaiten niiden erityiseen ampeeriluokkaan ja roiskeiden hallintakäytäntöihin.
P500-poltinalusta – raskaaseen teolliseen ja suuritehoiseen hitsaukseen
P500:n teho on 500 ampeeria 60 %:n käyttösuhteella – Pana-ilmajäähdytteisen valikoiman huippu. Se käsittelee raskaimmat valmistus-, rakenneterästen asennukset, laivanrakennukset ja korkean saostuksen hitsaussovellukset. P500-polttimiin suositellaan yleensä kupariseoksesta valmistettuja suuttimia, koska nämä sovellukset aiheuttavat jatkuvasti korkeita lämpötiloja. 500 ampeerin luokitus asettaa kulutusosille lämpövaatimuksia, jotka vain korkean johtavuuden omaava kupariseos kestää luotettavasti pitkiä tuotantojaksoja.

Suuttimen geometria – kartiomaiset, sylinterimäiset ja kartiomaiset vaihtoehdot
MIG hitsaussovellukset vaativat erilaisia suuttimien muotoja, ja oikeanlainen geometria liitokseen on usein ero puhtaan pääsyn ja jatkuvan turhautumisen välillä. INWELT valmistaa Pana-tyylisiä suuttimia kaikissa kolmessa vakiogeometriassa.
Kartiomaiset suuttimet – laaja näkyvyys yleiseen valmistukseen
Kartiomaisissa suuttimissa on perinteinen kartiomainen profiili, joka tarjoaa tasapainon kaasun peittoalueen ja hitsausaltaan näkyvyyden välillä. Tätä muotoa käytetään yleisimmin yleisissä valmistus- ja valmistusympäristöissä, joissa hitsaajat tarvitsevat selkeät näkölinjat kaarelle tinkimättä suojakaasupeitosta. Kartiomainen geometria sopii monenlaisiin liitoskokoonpanoihin, mukaan lukien päittäishitsit, limitysliitokset ja avoliitokset.
Sylinterimäiset suuttimet – Suurin kaasupeitto korkean saostuksen hitsaukseen
Sylinterimäisissä suuttimissa on leveä, suora porausprofiili, joka tarjoaa suurimman suojakaasun peittoalueen. Suihkutushitsaukseen suurella ampeerimäärällä – yleistä P350- ja P500-alustoilla – sylinterimäisen suuttimen leveä kaasupylväs varmistaa täydellisen ilmansuojan koko hitsausaltaassa. Tämä muoto on suositeltava rakenneteräksen valmistuksessa, raskaiden laitteiden valmistuksessa ja kaikissa sovelluksissa, joissa saostusnopeus ja kaasupeitto ovat etusijalla.
Suippenevat suuttimet – tiukan pääsyn asiantuntijat
Suippenevat suuttimet kapenevat kärkeä kohti, mikä tarjoaa paremman pääsyn tiiviisiin hitsausliitoksiin, joissa sylinterimäinen tai kartiomainen kappale törmää fyysisesti ympäröivään materiaaliin. Suippenevasta geometriasta hyötyvät syväurahitsaukset, sisäkulmat, sahatut hitsit ahtaissa tiloissa ja rakenteelliset liitokset, joissa polttimen välys on rajallinen. Kun kulutustarvikevarastossasi on kartiomaisia suuttimia, varmistetaan, että kun tämä tiukka työ saapuu, oikea työkalu on käsillä.
Roiskeenhallinta — Puhdistus-, huolto- ja vaihtoprotokollat
Roiskeen kerääntyminen suuttimen reiän sisälle on yleisin yksittäinen estettävissä oleva syy suojakaasun häiriöihin MIG hitsauksessa. Roiskeiden aktiivinen hallinta – sen sijaan, että reagoisi niihin huokoisuuden ilmaantumisen jälkeen – on hyvin organisoidun hitsaustoiminnan tunnusmerkki.
Miksi roiskeita on hallittava ennakoivasti
Suuttimet tulee puhdistaa mahdollisimman usein – vähintään joka toinen hitsausjakso robottihitsauksessa – jotta estetään roiskeiden kerääntyminen, joka voi johtaa huonoon kaasusuojaukseen tai aiheuttaa oikosulun kosketinkärjen ja suuttimen välillä. Roiskeen kerääntyminen porausreiän sisään kaventaa kaasun kulkua aiheuttaen turbulenssia, joka vetää ilmakehän ilmaa kaarivyöhykkeelle. Tuloksena oleva huokoisuus näyttää usein ajoittaisena, mikä vaikeuttaa diagnosointia – ja vianmäärityksen ensimmäisen kysymyksen tulee aina olla, milloin suutin on viimeksi puhdistettu tai vaihdettu.
Oikeat puhdistusvälineet ja -tekniikat
Käytä aina oikein suunniteltua suutinkalvainta tai erityistä leikkuuterää roiskeiden poistamiseen. Vältä karkaistuja terästyökaluja, jotka voivat naarmuttaa sisäreiän pintaa tai vääristää suuttimen aukkoa – vaurioitunut poraus aiheuttaa pysyvää turbulenssia, jota mikään puhdistus ei korjaa. Tarkoituksenmukaisen suutinkalvin avulla on helppo pitää kärjet ja suuttimet puhtaina. Rutiinihuoltoa varten syväpuhdistusjaksojen välillä levitä sisäreikään laadukasta keraamipohjaista roiskesuihketta tai suuttimen kastogeeliä – nämä tuotteet helpottavat roiskeita huomattavasti ja pidentävät puhdistusten väliä. Tuotantoympäristöissä jotkin hitsaajat riisuvat suuttimia muutaman kaaritunnin välein tai useammin, kun he ajavat voimakkaita roiskeita aiheuttavia suuria ampeerimääriä.
Tunnistaa, milloin vaihto on tarpeen
Jopa huolellisella huollolla jokainen MIG suutin saavuttaa lopulta käyttöikänsä lopussa. Vaihda suutin välittömästi, kun jokin seuraavista tilanteista on olemassa: roiskeita on pysyvästi upotettu eikä sitä voida poistaa mekaanisesti, mikä tukkii kosketuskärjen ja suuttimen reiän välisen kaasurenkaan; suuttimen rungossa näkyy näkyvää muodonmuutosta, halkeilua tai eroosiota lämmön vaikutuksesta; kierteet irrotetaan ja suutin ei enää kiristä kunnolla; suutin on kärsinyt palamisvauriosta, joka on hitsannut itsensä kosketuskärkeen; tai osa suuttimen rungosta on sulanut, mikä osoittaa, että ampeerimäärä on ylitetty. Kulunut tai vaurioitunut suutin ei ole vähäinen haitta – se on suora syy hitsausvirheisiin, jotka johtavat kalliisiin korjauksiin.

Tosimaailman sovelluksia eri toimialoilla
INWELT Pana MIG -suuttimia käytetään päivittäin kaikilla aloilla, joilla hitsin laatu, tuotannon käytettävyys ja kulutustarvikkeiden luotettavuus vaikuttavat suoraan sekä kannattavuuteen että rakenteelliseen eheyteen.
Rakenneteräksen valmistus: P350- ja P500-polttimet kupariseossuuttimilla tukevat siltapalkkien, pylväiden ja raskaiden rakenneosien jatkuvaa korkeahitsausta, joissa kaasupeittotaso on olennainen röntgenlaatuisten hitsien kannalta.
Raskas laite- ja konevalmistus: Kaivinkoneiden puomien, nosturirakenteiden, kaivoslaitteiden runkojen ja maatalouskoneiden korkean käyttöjakson hitsaus asettaa kulutusosille jatkuvaa lämpövaatimuksia. Kupariseoksesta valmistetut Pana-suuttimet tarjoavat näiden sovellusten vaatiman lämmönpoiston.
Laivanrakennus ja merenkulun korjaus: INWELT -suuttimilla varustetut P500-polttimet käsittelevät runkolevyjen hitsausta ja jäykisteiden asennusta telakkaympäristöissä, joissa suojakaasun on säilytettävä eheys kosteaa ja tuulista telakointia vastaan.
Auto- ja kevytvalmistus: P180-polttimet messingisillä suuttimilla takaavat tarkan kaasupeiton ja roiskeenkestävyyden, joita tarvitaan ohutlevyjen hitsauksessa, pakojärjestelmän valmistuksessa ja korjaustöissä, joissa hitsin ulkonäöllä on merkitystä.
Automatisoidut ja robottihitsauskennot: INWELT -suuttimien mittasuhteet tukevat automatisoituja MIG sovelluksia, joissa polttimen puhdistusasemat toimivat ohjelmoiduilla jaksoilla ja suuttimen geometrian on pysyttävä ennustettavissa vaihtojaksojen aikana.
Miksi Lähde Pana MIG Suuttimet yhtiöltä INWELT Welding Technology Co., Ltd.
Todistettu valmistusasiantuntemus
Sertifioituna ISO 9001 valmistajana ja maailmanlaajuisena toimittajana INWELT TECH toimittaa ISO-yhteensopivia hitsauspolttimet ja kulutustarvikkeet yli 15 vuoden tuotantokokemuksella. Yritys valvoo valmistusprosessin jokaista vaihetta – raaka-aineen valinnasta CNC koneistukseen lopulliseen mittatarkastukseen ja pakkaamiseen – varmistaa eräiden välisen johdonmukaisuuden, jota kaupan välittäjät eivät voi tarjota.
Sertifioidut laatujärjestelmät
Kaikki INWELT Pana-suuttimet valmistetaan dokumentoidun laadunhallintajärjestelmän mukaisesti ja CE ja RoHS ovat vakiona. Jokainen tuotantoerä läpikäy porauksen halkaisijan tarkastuksen, kierresovitustestin ja pinnan laadun tarkastuksen ennen julkaisua. Tuotteiden tasaista laatua ylläpidetään tiukan prosessivalvonnan ja jäljitettävän materiaalin hankinnan avulla kaikilla tuotantoajoilla.
Tehtaan suorat kaupalliset ehdot
Suoraan valmistajalta ostamalla valmistusliikkeet ja hitsausjälleenmyyjät saavat kilpailukykyisen suoran tehtaan hinnoittelun sekä näyte- että volyymitilauksista. Saatavilla on täydet OEM ja ODM muokkausvaihtoehdot, mukaan lukien yksityisen etiketin pakkaus, mukautettu laserkaiverrus ja räätälöidyt kokoonpanot erityisille taskulamppualustoille.
Ilmainen näytearviointi
Suuttimen laadun arvioiminen vaatii käytännön testausta: kierteiden kiinnittymistä, porauksen tarkkuus, roiskeenkestävyys ja lämpökestävyys todellisissa hitsausolosuhteissa. Tuotenäytteitä on saatavilla arvioitavaksi ennen suuriin tilauksiin sitoutumista, joten INWELT Pana-suutinta voidaan testata omassa korjaamossasi olemassa olevan kulutustarvikevaraston ohella.
Maailmanlaajuinen toimituskokemus
Yli 30 maassa kattava asiakaskunta INWELT on rakentanut mainetta tasaisen tuotteiden laadun, reagoivan teknisen konsultoinnin ja luotettavien toimitusaikataulujen ansiosta niin riippumattomissa valmistusliikkeissä kuin suurissa teollisissa hankinnoissa.

Usein kysytyt kysymykset
K: Mikä on MIG hitsaussuuttimen tehtävä?
V: Suutin ohjaa suojakaasun kaasuhajottimesta hitsausaltaaseen muodostaen suojaavan kaasupylvään, joka estää sulan metallin saastumisen ilmakehästä. Se tarjoaa myös fyysisen suojan kosketinkärjelle ja kaasuhajottimelle hitsausroiskeita vastaan ja toimii sähköeristeenä jännitteisen kosketinkärjen ja työkappaleen välillä. MIG pistooli toimii täydellisenä järjestelmänä – suuttimen, kosketinkärjen, kaasudiffusorin, johdinputken ja pistoolin vuorauksen on toimittava yhdessä tasaisen hitsin laadun varmistamiseksi.
K: Pitäisikö minun valita messinkinen vai kupari Pana MIG -suutin?
V: Valinta riippuu hitsausampeerista ja käyttösuhteesta. Messinkiset suuttimet kestävät roiskeita hyvin pienemmillä ampeerivirroilla ja sopivat ihanteellisesti 100-300 ampeerin sovelluksiin. Kuparisuuttimet imevät enemmän lämpöä ja ovat parempia yli 300 ampeerin sovelluksissa tai sovelluksissa, joissa valokaaren syttyminen on pidempi. P180-taskulamppuihin ja kevyeen P350-työhön messinki toimii hyvin. Raskaisiin P350-sovelluksiin ja P500-alustaan suositellaan yleensä kupariseosta. Molempien materiaalien lisääminen tarvikevarastossa tarjoaa joustavuutta erilaisissa hitsausolosuhteissa.
K: Minkä Pana-poltinmallien kanssa INWELT suuttimet ovat yhteensopivia?
V: INWELT Pana-tyyliset suuttimet valmistetaan alan standardimittojen mukaan ja ovat yhteensopivia P180 (200A), P350 (340A) ja P500 (500A) ilmajäähdytteisten MIG poltinalustojen kanssa. Näitä polttimia käytetään laajalti valmistus-, valmistus- ja teollisuushitsausympäristöissä. Tietyt suuttimen mitat ja kierretiedot voidaan tarkistaa polttimen mallimerkinnästä, joka on yleensä merkitty polttimen kahvaan tai kaulaan.
K: Mikä suutingeometria minun pitäisi valita – kartiomainen, sylinterimäinen vai kartiomainen?
V: Kartiomaiset suuttimet tarjoavat tasapainoisen kaasupeiton ja kaaren näkyvyyden yleisiin valmistustöihin. Sylinterimäiset suuttimet tarjoavat suurimman kaasupeittoalueen korkeakerrostumaiseen ruiskusiirtohitsaukseen suurella ampeerimäärällä. Suippenevat suuttimet kapenevat kärkeä kohti, mikä parantaa pääsyä tiiviisiin hitsausliitoksiin – syviin uriin, sisäkulmiin ja ahtaisiin rakenteellisiin liitoksiin. Monet kaupat pitävät kaikki kolme geometriaa varastossa ja valitsevat kunkin työn erityisten liitoskokoonpanojen perusteella.
K: Kuinka usein MIG suuttimet tulee puhdistaa ja vaihtaa?
V: Suuttimet tulee puhdistaa usein – vähintään joka toinen hitsausjakso automatisoiduissa toimissa ja jokaisen kosketinkärjen vaihdon tai lankakelan vaihdon yhteydessä manuaalisessa tuotannossa. Vaihda suutin välittömästi, jos roiskeita on pysyvästi ja se estää kaasun virtauksen, suuttimen rungossa on muodonmuutoksia tai halkeamia, kierteet ovat irronneet tai palamisvaurioita on tapahtunut. Korkean käyttöjakson tuotannossa varasuuttimien säilyttäminen nopeaa vaihtoa varten minimoi seisokit ja estää kiusauksen jatkaa hitsausta vaurioituneella suuttimella.
K: Voiko tukkeutunut tai vaurioitunut suutin aiheuttaa hitsin huokoisuutta?
V: Ehdottomasti. Osittain tai kokonaan tukkeutunut suutin hajottaa suojakaasukolonnin, jolloin syntyy turbulenssia, joka vetää ilmakehän ilmaa hitsausalueelle. Tuloksena oleva huokoisuus, pinnan pistemäisyys ja hapettuminen voivat näyttää ajoittaisilta, mikä tekee diagnoosista vaikeampaa. Kun vianetsintää äkillistä tai selittämätöntä huokoisuutta MIG -hitsauksessa, suuttimen roiskeiden kerääntymisen tarkastuksen ja sen puhdistamisen tai vaihtamisen tulisi olla yksi ensimmäisistä diagnostisista vaiheista – jopa ennen kaasuvirtauksen tai hitsausparametrien säätämistä.
K: Ovatko INWELT Pana-suuttimet yhteensopivia alkuperäisten Panasonic taskulamppujen kanssa?
V: Kyllä. INWELT Pana-tyyliset suuttimet valmistetaan alan standardimittojen mukaan, ja ne ovat yhteensopivia alkuperäisten P180, P350 ja P500 MIG poltinjärjestelmien sekä suurten valmistajien jälkimarkkinoiden vastaavien kanssa, jotka noudattavat samaa mittastandardia. Nämä suuttimet on suunniteltu käytettäviksi MIG ja MAG-hitsausprosesseissa tavallisilla suojakaasuseoksilla, mukaan lukien CO₂, argon/CO₂-seokset ja kaasuseokset.
Tuotteen tekniset tiedot yhdellä silmäyksellä
| Tekniset |
tiedot |
| Tuotteen nimi |
MIG Hitsauksen kaasusuutin |
| Tyyli |
Pana ( Panasonic -yhteensopiva) |
| Merkki |
INWELT |
| Materiaalivaihtoehdot |
Messinki, kupariseos |
| Suuttimen geometriat |
Kartiomainen, sylinterimäinen, kartiomainen |
| Yhteensopiva taskulamppusarja |
P180 (200A), P350 (340A), P500 (500A) |
| Käyttömääräluokitus |
60 % DC (kaikki alustat) |
| Jäähdytystyyppi |
Ilmajäähdytteinen |
| Hitsausprosessi |
MIG /MAG ( GMAW ) |
| Yhteensopiva Suojakaasu es |
CO₂, Ar/CO₂-seokset, sekakaasut |
| Sertifikaatit |
ISO 9001 , CE , RoHS |
| Supply Mode |
OEM / ODM valmistus saatavilla |
| Näytteen saatavuus |
Ilmaisia arviointinäytteitä saatavilla |
| Takuu |
1 vuosi |
| Valmistaja |
Changzhou INWELT Welding Technology Co., Ltd. |
| Alkuperämaa |
Kiina |
| Alan kokemus |
Yli 15 vuotta, palvelee yli 30 maassa |
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių