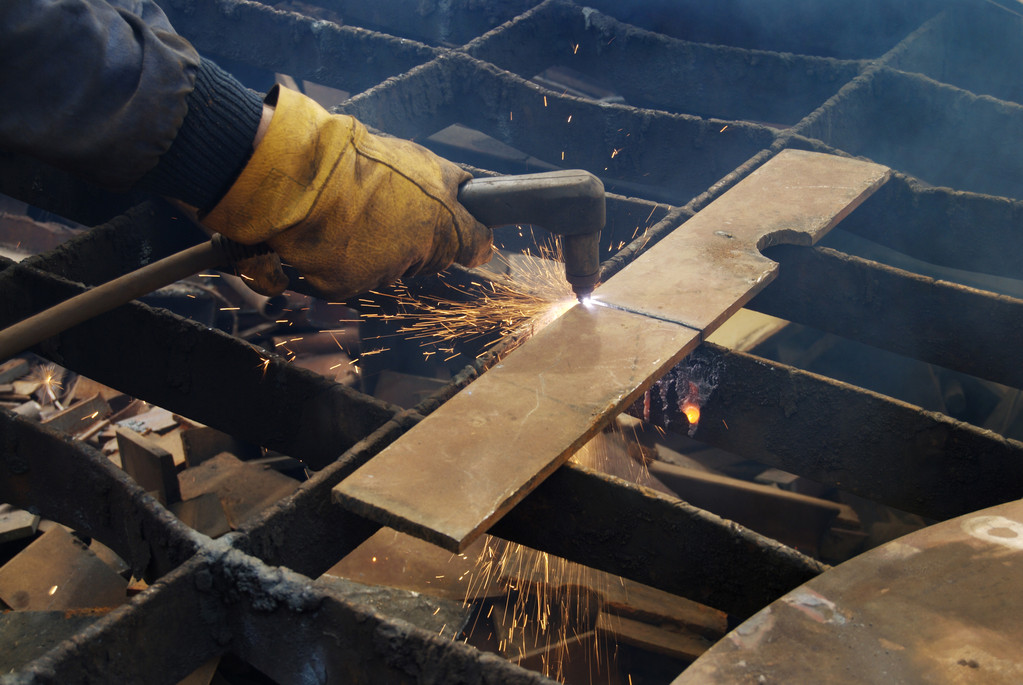
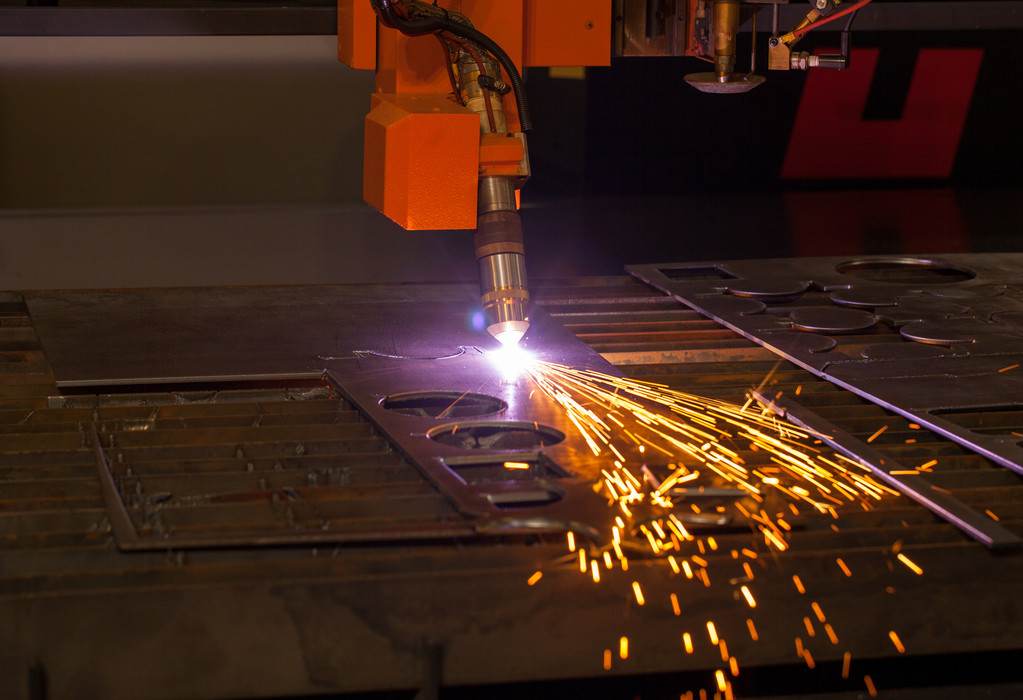
Plasmaleikkaustekniikka mullisti metallin valmistuksen tarjoamalla nopeamman ja tarkemman vaihtoehdon perinteiselle polttoleikkaukselle. Tämän innovaation ytimessä on plasmapoltin – hienostunut työkalu, joka käyttää ionisoitua kaasua leikkaamaan johtavien materiaalien läpi. Vaikka plasmapolttimia on eri kokoonpanoissa, ne jakautuvat pohjimmiltaan kahteen pääluokkaan : perinteiset plasmapolttimet ja teräväpiirtoplasmapolttimet (tunnetaan myös nimellä Precision Plasma taskulamput).
Plasmaleikkauksen tiede
1.1 Kuinka plasmaleikkaus toimii
Plasmaleikkaus perustuu ionisoituun kaasuun (plasmaan), joka on kuumennettu 16 600 °C:seen (30 000 °F) metallin sulattamiseksi ja työntämiseksi ulos. Prosessi sisältää:
Kaasun ionisaatio : Puristettu kaasu (ilma, happi, typpi) kulkee suuttimen läpi, jossa valokaari ionisoi sen plasmaksi.
Kaaren muodostuminen : Pilottikaari käynnistyy elektrodin ja suuttimen välillä, siirtyen työkappaleeseen leikkaavan kaaren muodostamiseksi.
Materiaalin poisto : Suurinopeuksinen plasmasuihku sulattaa metallin, kun taas kaasuvirta puhaltaa pois sulan materiaalin.
1.2 Plasmapolttimen tärkeimmät osat
Elektrodi : Valmistettu hafniumista tai volframista, se synnyttää kaaren.
Pyörrerengas : Luo pyörrekaasuvirtauksen kaaren vakauden takaamiseksi.
Suojakorkki : Suojaa kulutusosia roiskeilta.
Perinteiset plasmataskulamput
2.1 Suunnittelu ja toiminta
Perinteinen plasmapolttimet ovat alan työhevosia. 1960-luvulla kehitetyt Ne toimivat pienemmällä energiatiheydellä ja käyttävät yhden kaasun järjestelmiä (tyypillisesti paineilmaa).
Tärkeimmät ominaisuudet :
Virta-alue : 15-200 ampeeria
Leikkauspaksuus : Jopa 38 mm (1,5 tuumaa) teräkselle
Leikkausnopeus : 100-500 tuumaa minuutissa (IPM)
Terän leveys : 2-4 mm
2.2 Vahvuudet
Kustannustehokas : Pienemmät laitteiden ja tarvikkeiden alkukustannukset.
Yksinkertaisuus : Vähäiset kaasutarve (usein vain paineilma).
Kestävyys : Vankka rakenne vaativiin teollisuusympäristöihin.
Kannettavuus : Ihanteellinen kädessä pidettäviin toimintoihin ja kenttäkorjauksiin.
2.3 Rajoitukset
Pienempi tarkkuus : Leveämpi uurre ja kulmikkaat leikatut reunat.
Kuonan muodostuminen : Vaatii jälkihiontaa puhtaiden reunojen saamiseksi.
Rajoitettu materiaalien yhteensopivuus : Taistelee heijastavien metallien (esim. alumiini) kanssa.
2.4 Sovellukset
Yleinen valmistus : Rakenneteräksen, putkien ja levyjen leikkaaminen.
Autojen korjaus : Pakokaasujärjestelmät, koripaneelit.
Maatalous : Raskaiden koneiden korjaus.
Teräväpiirtoplasma taskulamput
3.1 Suunnittelu ja toiminta
Teräväpiirto (HD) Plasmapolttimet syntyivät 1990-luvulla, ja niissä hyödynnettiin kehittynyttä kaasudynamiikkaa ja kaksoiskaasutekniikkaa (esim. happi leikkaamiseen, typpi suojaukseen). Niillä saavutetaan korkeampi energiatiheys laserin kaltaisen tarkkuuden saavuttamiseksi.
Tärkeimmät ominaisuudet :
Virta-alue : 40-400+ ampeeria
Leikkauspaksuus : Jopa 160 mm (6,3 tuumaa) teräkselle
Leikkausnopeus : 200-1200 IPM
Terän leveys : 0,8-1,5 mm
Kulman tarkkuus : ±1° tai parempi
3.2 Teknologiset innovaatiot
Kaksoiskaasujärjestelmät : Happi parantaa teräksen leikkauslaatua; typpisuojat ruostumattomalle/alumiinille.
Hienot suutinaukot : Mahdollistaa tiukemman valokaaren supistumisen.
Edistynyt jäähdytys : Nestejäähdytteiset polttimet jatkuvaan korkean ampeerin käyttöön.
CNC-integrointi : Automaattinen korkeudensäätö ja viisteen leikkaus.
3.3 Vahvuudet
Lasermainen tarkkuus : Minimaalinen kuona ja lähes pystysuorat leikkaukset.
Nopeus : 2–3 kertaa nopeampi kuin perinteinen plasma ohuilla materiaaleilla.
Monipuolisuus : Käsittelee ruostumatonta terästä, alumiinia ja pinnoitettuja metalleja.
Automaatiovalmis : Saumaton integrointi CNC-pöytiin ja robotiikkaan.
3.4 Rajoitukset
Korkeammat kustannukset : Kalliit kulutustarvikkeet ja kaasuvaatimukset.
Monimutkainen huolto : Vaatii ammattitaitoisia teknikkoja.
Tehovaatimukset : Tarvitsee teollisuustason virtalähteitä.
Valinta perinteisten ja teräväpiirtoplasmapolttimien välillä riippuu toiminnallisista prioriteeteistasi: kustannustehokkuus vs. tarkkuus ja nopeus . Vaikka perinteiset järjestelmät ovat edelleen välttämättömiä kestäviin, yleiskäyttöisiin tehtäviin, HD-plasmapolttimet määrittelevät uudelleen nykyaikaisen valmistuksen, koska ne pystyvät tuottamaan lähes laserlaatua plasmahinnoilla.
Teollisuus 4.0:n kiihtyessä voit odottaa älykkäämpien, vihreämpien plasmajärjestelmien hallitsevan työpajoja – yhdistäen raakaleikkausvoiman digitaaliseen tarkkuuteen. Valmistajille edellä pysyminen tarkoittaa kahden tyyppisten taskulamppujen ymmärtämistä, vaan myös sitä, kuinka ne kehittyvät vastaamaan huomisen haasteisiin.
Tämä verkkosivusto käyttää evästeitä ja vastaavia tekniikoita ('evästeitä'). Käyttää suostumuksesi perusteella analyyttisiä evästeitä seuratakseen sinua kiinnostavaa sisältöä ja markkinointievästeitä kiinnostukseen perustuvan mainonnan näyttämiseen. Käytämme näihin toimenpiteisiin ulkopuolisia palveluntarjoajia, jotka voivat myös käyttää tietoja omiin tarkoituksiinsa.
Annat suostumuksesi napsauttamalla 'Hyväksy kaikki' tai käyttämällä yksilöllisiä asetuksiasi. Tietojasi voidaan sitten käsitellä myös EU:n ulkopuolisissa kolmansissa maissa, kuten Yhdysvalloissa, joissa ei ole vastaavaa tietosuojan tasoa ja joissa etenkään paikallisten viranomaisten pääsyä ei ehkä voida tehokkaasti estää. Voit peruuttaa suostumuksesi välittömästi milloin tahansa. Jos napsautat 'Hylkää kaikki', vain ehdottoman välttämättömiä evästeitä käytetään.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių