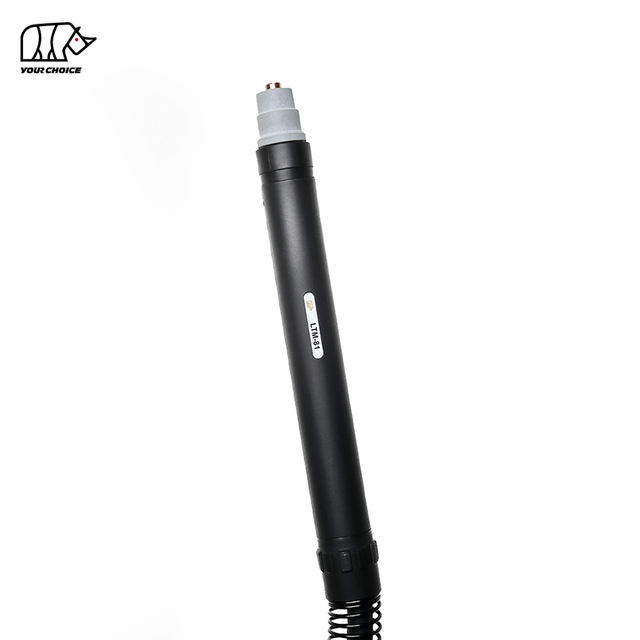
140A HF CNC Plasma Cutting Torch para sa Mechanized Cutting
Ang INWELT LTM141 ay isang air-cooled na CNC at mechanized plasma cutting torch na idinisenyo para sa high-current na automated cutting table, profile-cutting system at industrial plasma cutting machine.
Ang LTM141 ay na-rate sa 140A na may 60% duty cycle at gumagamit ng high-frequency (HF) arc-starting system.
Kasama sa kasalukuyang teknikal na configuration ng INWELT ang:
140A rated kasalukuyang
60% duty cycle
Operasyon ng compressed-air
Nagsisimula ang HF arc
Tinatayang 4.5–5.0 bar operating pressure
Tinatayang 220 L/min na daloy ng hangin
Tinatayang Inirerekomenda ang 140 segundo pagkatapos ng daloy
Karaniwang 6 m torch lead
Available ang 12 m configuration
CNC / mekanisadong operasyon
Maramihang mga opsyon sa likurang koneksyon ay magagamit, kabilang ang:
1/4G
3/8G
M14×1
M16×1.5
Gitnang adaptor
Ang LTM141 ay dapat na partikular na nakaposisyon bilang isang machine/CNC plasma cutting torch , hiwalay sa LT141 handheld plasma torch.
INWELT LTM141 Mga Teknikal na Detalye
| Detalye |
INWELT LTM141 |
| Uri ng Produkto |
CNC / Mechanized Plasma Cutting Torch |
| Modelo |
LTM141 |
| Tatak |
INWELT |
| Na-rate na Kasalukuyan |
140 A |
| Ikot ng tungkulin |
60% |
| Paglamig |
Hangin |
| Proseso ng Gas |
Compressed Air |
| Pagsisimula ng Arc |
HF |
| Presyon ng Gas |
Tinatayang 4.5–5.0 bar |
| Daloy ng Gas |
Tinatayang 220 L/min |
| Inirerekomendang Post-Flow |
Tinatayang 140 segundo |
| Karaniwang Haba ng Lead |
6 m |
| Opsyonal na Lead Length |
12 m |
| Operasyon |
CNC / Mekanisado |
| Mga Opsyon sa Konektor |
1/4G / 3/8G / M14×1 / M16×1.5 / Central Adapter |
| Standard Tip Family |
Ø1.1 / Ø1.4 / Ø1.7 / Ø1.9 mm |
| Mga Pinahabang Tip |
Available |
| Gouging Consumables |
Available |
| OEM / ODM |
Available |
| Pribadong Label |
Available |
Bago mag-order, kumpirmahin ang plasma power source, rate current, HF starting architecture, pilot-arc circuit, rear connector, control interface at mga kinakailangan ng CNC system.
LTM141 vs. LT141: Machine Torch vs. Hand Torch
Ang LTM141 at LT141 ay nabibilang sa parehong mas malawak na plasma torch family ngunit dapat ituring bilang dalawang magkahiwalay na kumpletong produkto ng torch.
| Tampok ang |
LTM141 |
LT141 |
| Operasyon |
CNC / Mekanisado |
Manual / Handheld |
| Torch Geometry |
Tuwid na sulo ng makina |
Angled hand torch |
| Simulan ang Kontrol |
Kinokontrol ng makina |
Operator trigger |
| Pag-mount |
Nakapirming may hawak ng CNC |
Handheld |
| Taas ng tanglaw |
Kinokontrol ng CNC / THC |
Kontrolado ang operator |
| Pangunahing Aplikasyon |
Awtomatikong pagputol |
Manu-manong pagputol |
Ang ilang mga consumable ay maaaring kabilang sa parehong mas malawak na LT141 consumable na pamilya.
Gayunpaman, ang mga ulo ng sulo ng makina, mga ulo ng sulo ng kamay, mga hawakan, mga tubo sa pagpoposisyon at mga cable assemblies ay hindi dapat awtomatikong ituring na maaaring palitan.
Para sa mga panloob na link sa website, gumamit ng mga mapaglarawang anchor gaya ng:
LTM141 CNC Plasma Cutting Torch
at
LT141 Manwal na Plasma Cutting Torch
sa halip na ipakita ang pareho bilang LT141.
Bakit Gumamit ng Dedicated 140A Machine Torch para sa CNC Plasma Cutting?
Ang isang 140A CNC plasma system ay nangangailangan ng isang tanglaw na idinisenyo para sa stable mounting, repeatable cutting geometry at high-current operation.
Straight Machine-Torch Geometry
Maaaring i-install ang LTM141 machine configuration sa isang nakapirming CNC Z-axis o torch holder.
Ang tamang pag-install ay nakakatulong sa pagpapanatili ng:
Perpendicularity ng tanglaw
Paulit-ulit na posisyon ng butas
Pare-pareho ang taas ng pagputol
Matatag na lapad ng kerf
Mga nauulit na sukat ng bahagi
Nahuhulaang direksyon ng pagputol
Pagputol na Kinokontrol ng Machine
Hindi tulad ng isang handheld torch, ang LTM141 ay kinokontrol sa pamamagitan ng plasma power source at CNC system.
Kasama sa karaniwang ikot ng pagputol ang:
Pagpoposisyon ng tanglaw
Pagtukoy sa inisyal na taas
Pagsisimula ng plasma
Pagbubutas
Pagputol ng paggalaw
Pagsasaayos ng tanglaw-taas
Arc stop
140A Cutting Platform
Ang LTM141 ay nagbibigay ng mas mataas na kasalukuyang mekanisadong plataporma para sa mga pang-industriyang aplikasyon sa pagputol.
Ang aktwal na kasalukuyang operating ay dapat piliin ayon sa materyal, kapal, mga consumable at ang na-verify na cut chart ng kumpletong sistema ng plasma.
Paano Gumagana ang LTM141 HF Plasma Cutting System
Ang LTM141 ay gumagana bilang bahagi ng isang kumpletong mekanisadong plasma cutting system na binubuo ng:
Pinagmumulan ng kapangyarihan ng plasma
LTM141 na sulo ng makina
CNC controller
Naka-compress na supply ng hangin
Pagputol ng mesa
Koneksyon sa trabaho
Opsyonal na torch-height-control system
Ang compressed air ay pumapasok sa sulo at dumadaloy sa ulo ng sulo, air tube, diffuser, elektrod at cutting nozzle.
Ang elektrikal na enerhiya ay nag-ionize ng gas at gumagawa ng mataas na temperatura na plasma arc.
Pinipigilan ng nozzle ang stream ng plasma sa isang concentrated jet na tumutunaw sa electrically conductive material habang ang high-velocity na gas ay nag-aalis ng tinunaw na metal mula sa kerf.
Paano Gumagana ang HF Arc Starting sa LTM141
Gumagamit ang LTM141 ng high-frequency arc-starting system.
Gumagamit ang HF ignition ng high-frequency electrical signal para tumulong sa pagtatatag ng paunang plasma arc.
Samakatuwid, ang pinagmumulan ng kapangyarihan ng plasma ay dapat na sumusuporta sa isang katugmang HF torch architecture.
Ang mga HF, non-HF at back-striking na plasma torches ay hindi dapat ituring na maaaring palitan lamang dahil mayroon silang magkatulad na kasalukuyang mga rating.
Mga Pagsasaalang-alang sa Pag-install ng HF para sa CNC Systems
Dahil ang pagsisimula ng HF ay bumubuo ng mataas na dalas na de-koryenteng enerhiya, dapat sundin ng pag-install ng CNC ang mga rekomendasyon ng tagagawa ng pinagmumulan ng kapangyarihan ng plasma para sa:
Grounding
Koneksyon sa trabaho
Mga kable ng signal ng CNC
Mga may kalasag na kable
Paghihiwalay sa pagitan ng mga kable ng kuryente at signal
Pagruruta ng torch-lead
Pag-install ng controller
Huwag ipagpalagay na ang bawat CNC controller ay maaaring direktang konektado sa isang HF plasma system nang hindi isinasaalang-alang ang kumpletong electrical architecture.
LTM141 Kumpleto ang Machine Torch Configurations
Kasama sa kasalukuyang pamilya ng produkto ng INWELT ang ilang 6 m at 12 m LTM141 machine-torch assemblies.
6 m Configuration
| INWELT Code |
Configuration |
| IJWU0614 |
LTM141 / 6 m / 1/4G |
| IJWU0616 |
LTM141 / 6 m / 3/8G |
| IJWU0619 |
LTM141 / 6 m / M14×1 |
| IJWU0606 |
LTM141 / 6 m / M16×1.5 |
| IJWU0608 |
LTM141 / 6 m / Central Adapter |
12 m Configuration
| INWELT Code |
Configuration |
| IJWU0612 |
LTM141 / 12 m / 1/4G |
| IJWU0615 |
LTM141 / 12 m / 3/8G |
| IJWU0610 |
LTM141 / 12 m / M14×1 |
| IJWU0609 |
LTM141 / 12 m / M16×1.5 |
| IJWU0602 |
LTM141 / 12 m / Central Adapter |
Ang mga kumpletong-torch configuration na ito ay dapat na maipakita nang malinaw dahil ang uri ng koneksyon at haba ng lead ay mahalagang pamantayan sa pagbili para sa pagpapalit at OEM CNC torches.
LTM141 Machine Torch Head
Ang nakalaang INWELT machine torch head ay:
INWELT Code: IJWA0618
Paglalarawan:
LTM141 Machine Plasma Torch Head
Ang bahaging ito na partikular sa makina ay dapat isa sa mga pangunahing ekstrang bahagi na ipinapakita sa pahina ng LTM141.
Ang manu-manong LT141 torch head ay dapat ilipat sa LT141 handheld product page o malinaw na may label bilang isang nauugnay na manual-torch component.
LTM141 Fiberglass Positioning Tube
Kasama sa machine-torch system ang:
INWELT Code: IJHW0024
Sanggunian: W0300144
Paglalarawan:
Fiberglass Positioning Tube / LTM
Ang positioning tube na ito ay bahagi ng straight machine-torch body at may kaugnayan sa CNC mounting.
Para sa mga tagagawa ng kagamitan at mga integrator ng system, ang tube sa pagpoposisyon ay dapat ipakita kasama ng ulo ng sulo ng makina at mga sukat ng pag-mount.
Magdagdag ng LTM141 Machine-Torch Dimension Drawing
Ang isang CNC machine torch ay dapat magbigay ng mga sukat ng pisikal na pag-install.
Ang INWELT ay dapat magdagdag ng teknikal na pagguhit na nagpapakita ng:
Diyametro ng katawan ng tanglaw
Pangkalahatang haba ng tanglaw
Magagamit na seksyon ng clamping
Distansya ng nozzle-to-clamp
Posisyon ng paglabas ng cable
Minimum na mounting clearance
Huwag kopyahin ang mga sukat ng katunggali.
Sukatin ang aktwal na produksyon na LTM141 at mag-publish ng first-party na dimensional na data.
Ang ganitong uri ng teknikal na impormasyon ay partikular na kapaki-pakinabang para sa:
Mga tagagawa ng CNC plasma machine
Pagsasama ng Z-axis
I-retrofit ang mga proyekto
Pagpili ng may hawak ng tanglaw
Automated cutting-cell na disenyo
LTM141 Standard Cutting Tips ayon sa Kasalukuyang Saklaw
Kasama sa mas malawak na LT141/LTM141 na consumable na platform ang ilang karaniwang cutting-tip diameter.
Kasama sa mga kasalukuyang INWELT code ang:
Ø1.1 mm Tip sa Pagputol
INWELT Code: IJWV0617-11
Sanggunian: PD0101-11
Ø1.4 mm Tip sa Pagputol
INWELT Code: IJWV0617-14
Sanggunian: PD0101-14
Ø1.7 mm Tip sa Pagputol
INWELT Code: IJWV0617-17
Sanggunian: PD0101-17
Ø1.9 mm Tip sa Pagputol
INWELT Code: IJWV0617-19
Sanggunian: PD0101-19
Ang mga maihahambing na A141-type na torch system ay karaniwang gumagamit ng iba't ibang diameter ng nozzle para sa iba't ibang kasalukuyang saklaw.
Dapat i-verify ng INWELT ang sarili nitong amperage-to-nozzle mapping bago i-publish ang kasalukuyang relasyon bilang may awtoridad.
Aling Cutting Tip ang Dapat Gamitin sa 140A?
Kasama sa LT141/LTM141 consumable family ang Ø1.1, Ø1.4, Ø1.7 at Ø1.9 mm na mga tip sa pagputol.
Karaniwang ginagamit ng mga system ng industriyang A141 ang pinakamalaking karaniwang nozzle sa pangkat na ito malapit sa itaas na 140A operating range.
Gayunpaman, dapat ibase ng INWELT ang panghuling detalye sa sarili nitong data ng engineering at mga pagsubok sa pagputol.
Ang pinakamalakas na huling consumable table ay naglalaman ng:
| INWELT Code |
Tip Diameter |
verify Kasalukuyang |
ng Electrode |
Diffuser |
Proseso |
| IJWV0617-11 |
Ø1.1 mm |
I-verify |
Tugma na Bahagi |
Tugma na Bahagi |
Karaniwang Pagputol |
| IJWV0617-14 |
Ø1.4 mm |
I-verify |
Tugma na Bahagi |
Tugma na Bahagi |
Karaniwang Pagputol |
| IJWV0617-17 |
Ø1.7 mm |
I-verify |
Tugma na Bahagi |
Tugma na Bahagi |
Karaniwang Pagputol |
| IJWV0617-19 |
Ø1.9 mm |
I-verify |
Tugma na Bahagi |
Tugma na Bahagi |
Karaniwang Pagputol |
Kapag nakumpirma na, patuloy na gamitin ang parehong pagmamapa sa:
LTM141 Extended Cutting Tips
Kasama sa pamilya ng produkto ang ilang pinahabang tip sa pagputol.
Ø1.4 mm Pinalawak na Tip
INWELT Code: IJWV0673-14
Sanggunian: PD0117-14
Ø1.7 mm Pinalawak na Tip
INWELT Code: IJWV0673-17
Sanggunian: PD0117-17
Ø1.9 mm Pinalawak na Tip
INWELT Code: IJWV0673-19
Sanggunian: PD0117-19
Ang mas malawak na pamilya ay naglalaman din ng:
IJWV0677 / PD0111 – Pinalawak na Tip / 50A
Ang mga pinahabang consumable ay nagbibigay ng karagdagang abot kung saan ang mga karaniwang haba ng tip ay hindi madaling ma-access ang lokasyon ng pagputol.
Para sa mga aplikasyon ng CNC, binabago din ng pagbabago ng haba ng tip ang geometry ng torch-front.
Samakatuwid, ang taas ng pagputol at kumpletong consumable stack ay dapat na ma-verify bago gamitin ang mga pinahabang consumable.
LTM141 Standard Plasma Electrode
Ang karaniwang elektrod ay:
INWELT Code: IJWC0617
Sanggunian: PR0101
Ang elektrod ay naglilipat ng de-koryenteng enerhiya sa pamamagitan ng sulo at unti-unting nagsusuot sa panahon ng pagputol ng plasma.
Palitan ang elektrod bago maging sanhi ng labis na pagguho:
Mahirap simulan ang arko
Hindi matatag na plasma arc
Pinabilis na pagsusuot ng nozzle
Hindi pare-pareho ang pagputol
Nabigong pagsisimula
Para sa automated na produksyon, ang pagkasuot ng electrode ay dapat na regular na subaybayan dahil ang paulit-ulit na pagbubutas ay maaaring paikliin ang consumable na buhay.
LTM141 Extended Electrode
Kasama sa kasalukuyang pamilya ang:
INWELT Code: IJWC0672
Sanggunian: PR0116
Ito ang pinahabang-electrode na pagsasaayos na ginagamit sa kaukulang mga pinahabang consumable.
Nilagyan ng label ng kasalukuyang live na page ang bahaging ito bilang 'Plasma LT101,' na dapat itama kung opisyal na ibinabahagi ang bahagi sa pamilyang LT101–151.
Gumamit ng paglalarawan ng pamilya ng produkto na tumutugma sa aktwal na data ng ERP/BOM.
LTM141 Standard Diffuser
Ang kasalukuyang karaniwang diffuser ay:
INWELT Code: IJWG0617
Sanggunian: PE0101
Kinokontrol ng diffuser ang pamamahagi ng proseso-gas sa paligid ng electrode at cutting tip.
Ang matatag na daloy ng gas ay nakakatulong na mapanatili ang:
Palitan ang diffuser kung ito ay nabasag, nasira, nasunog o labis na nahawahan.
I-verify ang Extended Diffuser Bago I-publish
Ang kasalukuyang mga listahan ng live na pahina:
IJWG0619 / PE0103
ngunit inilalarawan ito bilang:
Diffuser LT151
Dahil ang parehong mas malawak na consumable family ay naglalaman ng LT101–151 parts, kumpirmahin kung ang diffuser na ito ay opisyal na naaprubahan para sa LTM141 extended-consumable configurations.
Kapag na-verify na, i-publish ito bilang:
INWELT Code → Reference → Component → Compatible Torch Models → Proseso
sa halip na gumamit ng hindi maliwanag na paglalarawan ng solong modelo.
LTM141 Air Tube
Kasama sa kasalukuyang pangkat ng produkto ang:
INWELT Code: IJAO0779
Paglalarawan:
Air Tube / LT141–151
Tinutulungan ng air tube ang direktang proseso ng gas sa harap ng tanglaw.
Panatilihing malinis at maayos na naka-install ang bahagi.
Ang isang nasira o hindi wastong posisyon ng air tube ay maaaring makaistorbo sa daloy ng gas at negatibong makaapekto sa katatagan ng plasma.
LTM141 Sa labas ng Nozzle at Mga Bahagi ng Pagpapanatili
Kasama sa kasalukuyang pangkat ng produkto ang:
IJWT0618 / PC0102 – Sa labas ng Nozzle / LT141
at
IJWT0697 / PC0131 – Sa labas ng Nozzle / LT141–151
Ang wastong panlabas na nozzle ay dapat tumugma sa napiling proseso ng pagputol o contact-cutting.
Palitan ang mga front-end na bahagi kung nagpapakita ang mga ito ng:
LTM141 Stand-Off, Contact Cutting at Gouging Accessories
Ang mas malawak na pamilya ng LT141/LTM141 ay naglalaman ng ilang mga accessory sa pagpoposisyon sa harap.
Kasama sa mga kasalukuyang bahagi ang:
IJTN0079 / CV0013 – Gouging Spacer
IJTN0070 / CV0014 – Four-Point Spacer
IJTN0078 / CV0012 – Double-Point Spacer
IJTN0077 / CV0011 – Spacer Spring
IJTN0095 / CV0039 – Four-Point Crown Shield na may Insulator
IJTN0089 / CV0023 – Contact-Cutting Spacer
Stand-Off Cutting
Nakakatulong ang mga stand-off na accessory na mapanatili ang isang kontroladong distansya ng nozzle-to-work.
Contact Cutting
Gumagamit ang mga bahagi ng contact-cutting ng ibang front-end geometry.
Gouging
Tinatanggal ng gouging ang materyal nang hindi ganap na pinuputol ang workpiece.
Gamitin ang tamang front-end stack para sa bawat proseso sa halip na paghaluin ang mga bahagi ng paggupit, contact at gouging.
LTM141 Plasma Gouging
Ang mas malawak na A141-type na consumable platform ay may kasamang dedikadong proseso ng gouging.
Maaaring gamitin ang gouging para sa:
Pag-alis ng weld
Pag-alis ng depekto
Pagbutas ng likod
Pinagsamang paghahanda
Pag-aayos ng trabaho
Para sa isang CNC/machine-torch page, i-promote ang gouging kapag:
Ang plasma power source ay sumusuporta sa gouging
Ang mga tamang gouging consumable ay naka-install
Sinusuportahan ng awtomatikong sistema ang kinakailangang paggalaw ng sulo
Huwag gumamit ng normal na cutting tip bilang gouging tip maliban kung ang configuration na iyon ay partikular na naaprubahan.
LTM141 Machine Cable Assemblies
Ang kasalukuyang LTM141 machine-torch system ay may kasamang dedikadong 6 m machine cable assemblies.
Central-Adapter Machine Cable
INWELT Code: IJWO10316071-00
Paglalarawan:
LTM141–151 / 16 mm² / 6 m / Central Adapter
Threaded Machine Cable
INWELT Code: IJWO10316077-00
Paglalarawan:
LTM141–151 / 16 mm² / 6 m / Sinulid na Koneksyon
Ang mga machine cable na ito ay dapat manatili sa pangunahing LTM141 spare-parts table.
Ang mga manwal na LT141 cable ay dapat ilipat sa LT141 handheld na pahina ng produkto o malinaw na may label bilang mga nauugnay na manwal-torch na bahagi.
LTM141 Connector Adapter Options
Kasama sa LTM machine-torch system ang ilang mga adapter.
1/8G hanggang 1/4G
INWELT Code: IJAU5698
1/8G hanggang 3/8G
INWELT Code: IJAU5697
1/8G hanggang M14×1
INWELT Code: IJAU5699
1/8G hanggang M16×1.5
INWELT Code: IJAU5690
Nakakatulong ang mga opsyon sa adapter na ito na suportahan ang iba't ibang mga interface ng pinagmumulan ng kapangyarihan ng plasma.
Ang isang katugmang thread lamang ay hindi nagkukumpirma ng buong torch compatibility.
LTM141 5-Pin Central Adapter
Kasama rin sa pamilya ng produkto ang:
INWELT Code: IJAY0089
Sanggunian: FY0023
Paglalarawan:
5-Pin Plasma Torch-Side Central Adapter
Bago i-install, i-verify:
Ang mekanikal na angkop lamang ay hindi sapat.
Paano Suriin ang LTM141 CNC Plasma Cutter Compatibility
Huwag piliin ang LTM141 lamang dahil ang plasma cutter ay may rating na 140A.
Maraming kundisyon ang dapat tumugma.
Kumpirmahin ang Pagsisimula ng HF
Ang plasma power source ay dapat na sumusuporta sa isang HF torch.
Kumpirmahin ang Rated Current
Ang LTM141 ay na-rate sa 140A.
Patakbuhin ang sulo at mga consumable sa loob ng kanilang na-verify na mga limitasyon.
Kumpirmahin ang Rear Connector
Kasama sa mga available na configuration ang:
1/4G
3/8G
M14×1
M16×1.5
Gitnang adaptor
Kumpirmahin ang Pilot-Arc Circuit
Ang pilot-arc na koneksyon ay dapat tumugma sa pinagmumulan ng kapangyarihan ng plasma.
Kumpirmahin ang CNC Start Interface
Suriin kung paano pinangangasiwaan ng plasma system:
Magbigay ng Impormasyon sa Machine Bago Mag-order
Para sa kapalit o OEM na proyekto, ibigay ang:
Tagagawa ng pinagmumulan ng kapangyarihan ng plasma
Modelo ng makina
Na-rate na kasalukuyang output
Umiiral na modelo ng sulo
Pangunahing larawan ng connector
Mga larawan ng pilot-arc connector
CNC controller
Kinakailangang haba ng lead
Mga kinakailangang sukat ng pag-mount
Ito ay mas maaasahan kaysa sa pag-publish ng isang pangkalahatang listahan ng mga katugmang tatak ng makina.
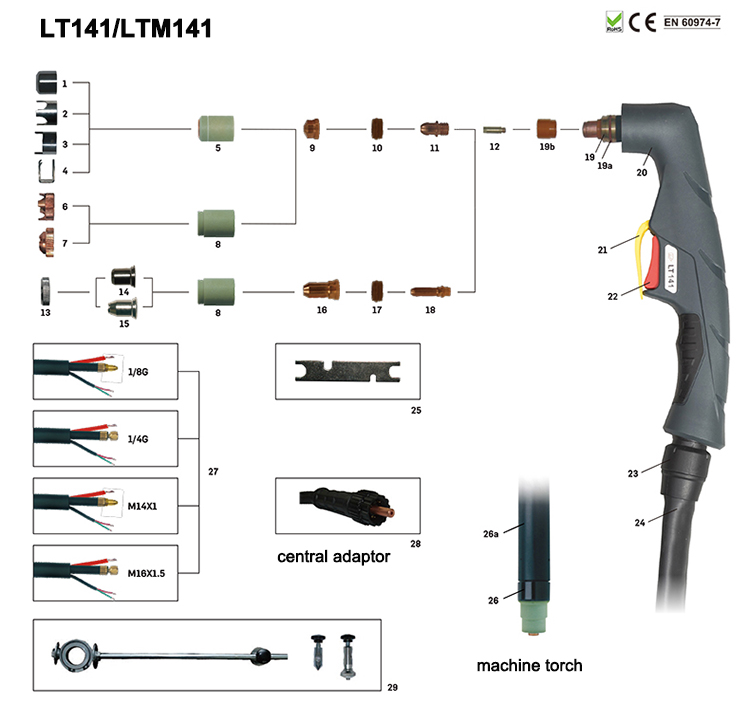
Mga Detalye ng Spare Parts:
Sulo ng Makina
| Code |
Ref. |
Paglalarawan |
Code |
Ref. |
Paglalarawan |
| IJWU0614 |
Plasma cutting atuo torch LTM141/6m 1/4G |
IJWU0612 |
|
Plasma cutting atuo torch LTM141/12m 1/4G |
| IJWU0616 |
Plasma cutting atuo torch LTM141/6m 3/8G |
IJWU0615 |
|
Plasma cutting atuo torch LTM141/12m 3/8G |
| IJWU0619 |
PA0103 |
Plasma cutting atuo torch LTM141/6m M14×1 |
IJWU0610 |
PA0104 |
Plasma cutting atuo torch LTM141/12m M14×1 |
| IJWU0606 |
PA0145 |
Plasma cutting atuo torch LTM141/6m M16×1.5 |
IJWU0602 |
PA0146 |
Plasma cutting atuo torch LTM141/12m central adapter |
| IJWU0608 |
Plasma cutting atuo torch LTM141/6m central adapter |
IJWU0609 |
|
Plasma cutting atuo torch LTM141/12m M16×1.5 |
|
| Posisyon |
|
Code |
Ref. |
Paglalarawan |
| 1 |
|
IJTN0079 |
CV0013 |
Gouging spacer/LT141-150 |
| 2 |
|
IJTN0070 |
CV0014 |
Apat na pointed spacer/LT100-150 |
| 3 |
|
IJTN0078 |
CV0012 |
Double pointed spacer/LT100-150 |
| 4 |
|
IJTN0077 |
CV0011 |
Spacer spring LT100-150 |
| 5 |
|
IJWT0618 |
PC0102 |
Sa labas ng nozzle LT141 |
| 6 |
|
IJTN0095 |
CV0039 |
Four point crown shield na may insulator/LT101-141 |
| 7 |
|
IJTN0089 |
CV0023 |
Spacer para sa contact cutting/LT101-141 |
| 8 |
|
IJWT0697 |
PC0131 |
Sa labas ng nozzle LT141-151 |
| 9 |
|
|
|
Tip |
| 9.1 |
|
IJWV0617-11 |
PD0101-11 |
Tip Φ1.1mm/LT101-141 |
| 9.2 |
|
IJWV0617-14 |
PD0101-14 |
Tip Φ1.4mm/LT101-141 |
| 9.3 |
|
IJWV0617-17 |
PD0101-17 |
Tip Φ1.7mm/LT101-141 |
| 9.4 |
|
IJWV0617-19 |
PD0101-19 |
Tip Φ1.9mm/LT101-141 |
| 10 |
|
IJWG0617 |
PE0101 |
Diffuser LT101-141 |
| 11 |
|
IJWC0617 |
PR0101 |
Electrode Plasma LT101-141 |
| 12 |
|
IJAO0779 |
|
Airtube/LT141-151 |
| 13 |
|
IJTN0000 |
|
Locking nut |
| 14 |
|
IJTN0014 |
CV0008 |
Kontakin ang cutting attachment/LT100-151 |
| 15 |
|
IJTN0015 |
CV0009 |
Long contact cutting attachment/LT100-151 |
| 16 |
|
|
|
Tip |
| 16.1 |
|
IJWV0673-14 |
PD0117-14 |
Extended tip Φ1.4mm/LT101-151 |
| 16.2 |
|
IJWV0673-17 |
PD0117-17 |
Extended tip Φ1.7mm/LT101-151 |
| 16.3 |
|
IJWV0673-19 |
PD0117-19 |
Extended tip Φ1.9mm/LT101-151 |
| 16.4 |
|
IJWV0677 |
PD0111 |
Extended tip 50A/LT101-151 |
| 17 |
|
IJWG0619 |
PE0103 |
Diffuser LT151 |
| 18 |
|
IJWC0672 |
PR0116 |
Pinalawak na electrode Plasma LT101 |
| 19 |
|
IJWA0666 |
|
Plasma torch head LT141 |
| 19a |
|
IJGU0697 |
EA0131 |
'O'ring Φ18.77x1.78m minsilicon |
| 19b |
|
IJWG9018 |
|
Frontin sulator/LT141-151 |
| 20 |
|
IJHW0046 |
|
Manwal ng plasma handle/ASeries/Red |
| 21 |
|
IJIK0733 |
|
Bahagi ng proteksyon/Plasma/Dilaw |
| 22 |
|
IJIR0081 |
185.0031 |
Trigger |
| 23 |
|
IJIK0805 |
|
Pinagsamang/malaki/bagong uri |
| 24 |
|
|
|
Pagpupulong ng cable |
| 24.1 |
|
IJWO00316071-00 |
|
Pagpupulong ng cable/LT141-151/16MQ/6M center adapter |
| 24.2 |
|
IJWO00316077-00 |
|
Pagpupulong ng cable/LT141-151/16MQ/6MATT.1/8G |
| 24.3 |
|
IJWO10316071-00 |
|
Pagpupulong ng cable/LTM141-151/16MQ/6Mcenter adapter |
| 24.4 |
|
IJWO10316077-00 |
|
Pagpupulong ng cable/LTM141-151/16MQ/6MATT.1/8G |
| 24.5 |
|
IJWO0600 |
|
Cable assembly LT141-1516M central adapter |
| 25 |
|
IJDH6017 |
|
Spanner para sa Plasma |
| 26 |
|
IJWA0618 |
|
Plasma torch head LTM141 |
| 26a |
|
IJHW0024 |
W0300144 |
Fiber glass position tube/LTM |
| 27 |
|
|
|
Pagpupulong ng cable LTM |
| 27.1 |
|
IJAU5698 |
|
Pagkonekta ng adaptor 1/8G-1/4G |
| 27.2 |
|
IJAU5697 |
|
Pagkonekta ng adaptor 1/8G-3/8G |
| 27.3 |
|
IJAU5699 |
|
Pagkonekta ng adaptor 1/8G-M14×1 |
| 27.4 |
|
IJAU5690 |
|
Pagkonekta ng adaptor 1/8G-M16×1.5 |
| 28 IJAY0089 FY0023 Central adapter torch side Plasma 5pins |
| 29 IJTN0088 CV0022 Circle cutting attachment/LT100-151 |
LTM141 at CNC Torch Height Control
Ang isang CNC plasma system ay maaaring gumamit ng awtomatikong torch-height control upang mapanatili ang tamang distansya ng pagputol.
Kabilang sa mga posibleng sistema ang:
Arc-Voltage THC
Matapos maitatag ang plasma arc, ang isang katugmang THC ay maaaring gumamit ng boltahe ng arko bilang bahagi ng pagpapanatili ng naka-program na taas ng pagputol.
Ang tamang boltahe ay nakasalalay sa:
Pagsasama ng HF at THC
Dahil gumagamit ang LTM141 ng HF ignition, dapat sundin ng tagabuo ng makina ang mga kinakailangan sa grounding at cable-routing ng tagagawa ng plasma power-source.
Huwag mag-publish ng unibersal na THC wiring o mga setting ng boltahe nang walang na-verify na data sa antas ng system.
Taas ng Piercing kumpara sa Taas ng Pagputol
Ang mekanikal na pagputol ng plasma ay karaniwang gumagamit ng iba't ibang taas para sa butas at tuluy-tuloy na pagputol.
Taas ng Piercing
Ang tinunaw na metal ay ibinubugbog paitaas habang ang arko sa una ay tumagos sa plato.
Ang tamang taas ng butas ay nakakatulong na bawasan ang natunaw na metal na pinsala sa mga consumable sa harap.
Taas ng Pagputol
Matapos makumpleto ang butas, ang sulo ay gumagalaw sa naka-program na taas ng pagputol.
Ang maling taas ng pagputol ay maaaring maging sanhi ng:
Gumamit ng mga na-verify na parameter mula sa kumpletong sistema ng plasma.
Gaano Kakapal ang Maaaring Gupitin ng LTM141?
Ang tanglaw mismo ay hindi tumutukoy sa isang unibersal na maximum na kapal ng pagputol.
Ang aktwal na kapasidad ng pagputol ay nakasalalay sa:
Ang mga pagtutukoy ng propesyonal na plasma ay dapat makilala sa pagitan ng:
Inirerekomendang Cutting Capacity
Ang kapal ng materyal na maaaring maproseso nang produktibo na may angkop na bilis at kalidad ng gilid.
Pinakamataas na Kapasidad sa Pagputol
Mas makapal na materyal na maaari pa ring i-cut sa pinababang bilis.
Kapasidad ng Severance
Ang maximum na kapal ng materyal na maaaring paghiwalayin, kadalasang may mas mababang kalidad ng gilid.
Ang mga partikular na bilang ng kapal ng LTM141 ay dapat na mai-publish lamang kapag sinusuportahan ng isang INWELT complete-system cutting test.
Bumuo ng INWELT LTM141 CNC Cut Chart
Ang first-party cutting chart ay magiging isa sa pinakamalakas na teknikal at GEO asset para sa page na ito.
Kasama sa mga inirerekomendang field ang:
| Parameter |
Data na I-publish |
| materyal |
Banayad na Bakal / Hindi kinakalawang na Asero / Aluminum |
| kapal |
Sinubok na kapal |
| Kasalukuyan |
Aktwal na nasubok na kasalukuyang |
| Tip Code |
Numero ng bahagi ng INWELT |
| Diameter ng Tip |
mm |
| Presyon ng hangin |
bar |
| Daloy ng hangin |
L/min |
| Bilis ng Paglalakbay |
mm/min |
| Taas ni Pierce |
mm |
| Pierce Delay |
segundo |
| Taas ng Pagputol |
mm |
| Lapad ng Kerf |
mm |
| Cut Resulta |
Inirerekomenda / Maximum / Severance |
Gumamit ng sinusukat na data ng INWELT sa halip na kopyahin ang mga parameter ng pagputol ng katunggali.
Inirerekomendang Air Supply para sa LTM141
Ang kasalukuyang detalye ng INWELT LTM141 ay gumagamit ng naka-compress na hangin.
Kasama sa inirerekumendang operating data ang:
Prosesong Gas: Compressed Air
Presyon ng Gas: Tinatayang. 4.5–5.0 bar
Daloy ng Gas: Tinatayang. 220 L/min
Inirerekomendang Post-Flow: Tinatayang. 140 segundo
Gumamit ng Malinis at Dry Compressed Air
Maaaring negatibong makaapekto ang kahalumigmigan, langis ng compressor at mga particle:
Gumamit ng angkop na pagsasala at paghihiwalay ng kahalumigmigan.
Suriin ang Presyon Habang Daloy ng Gas
Maaaring mag-iba ang static pressure sa aktwal na operating pressure.
Ang mga filter, regulator, fitting at mahabang hose ay maaaring lumikha ng pagkawala ng presyon.
Itakda ang supply ng hangin ayon sa operating procedure ng kumpletong plasma cutting system.
Anong mga Materyal ang Maaaring Gupitin ng LTM141?
Kapag nakakonekta sa isang katugmang sistema ng plasma, ang LTM141 ay maaaring magproseso ng mga electrically conductive na materyales kabilang ang:
Ang aktwal na bilis ng pagputol, kalidad ng gilid at praktikal na kapal ay nakasalalay sa kumpletong sistema ng plasma.
Mga Karaniwang Aplikasyon para sa LTM141 CNC Torch
Ang LTM141 ay angkop para sa mas mataas na kasalukuyang automated na plasma cutting application kabilang ang:
CNC plasma cutting table
Awtomatikong pagputol ng profile
Structural steel fabrication
Paggawa ng mabibigat na makinarya
Mga kagamitan sa pagtatayo
Kagamitang pang-agrikultura
Paggawa ng trak at trailer
Mga bahagi ng tren
Paggawa ng barko
Plate-processing system
Mga selulang pang-industriya na produksyon
Paggawa ng mabibigat na metal
Ang panghuling pagpili ng sulo ay dapat palaging nakabatay sa pinagmumulan ng kapangyarihan ng plasma at interface ng makina kaysa sa pangalan ng application lamang.
LTM141 Pagpapanatili para sa Produksyon ng CNC
Ang pare-parehong kondisyong nauubos ay mahalaga sa automated na produksyon dahil ang isang pagod na bahagi ay maaaring makaapekto sa bawat paulit-ulit na bahagi.
Suriin ang Electrode
Subaybayan ang elektrod para sa labis na pagkasira.
Palitan ito bago ang matinding pagguho ay magdulot ng hindi magandang pagsisimula o pagkasira ng nozzle.
Suriin ang Tip sa Pagputol
Suriin para sa:
Suriin ang Diffuser
Panatilihing malinis ang mga daanan ng gas.
Palitan ang mga bahaging basag o nasira ng init.
Siyasatin ang Air Tube
Tiyaking naka-install nang tama ang air tube at walang pinsala.
Siyasatin ang Machine Torch Head
Suriin:
Mga thread
Sealing ibabaw
O-ring kondisyon
pinsala sa init
Paglabas ng gas
Siyasatin ang Torch Lead
Tiyaking ang paggalaw ng CNC ay hindi:
Ang aming Catalog:
 INWELT PLASMA TORCH CATALOG.pdf
Karaniwang LTM141 CNC Cutting Problems
Mahirap na Pagsisimula ng HF Arc
Suriin:
Kondisyon ng electrode
Tip sa pagputol
HF circuit
Presyon ng hangin
Koneksyon sa trabaho
Konektor ng tanglaw
Sobrang Bevel
Suriin:
Mabigat na Dumi
Suriin:
Ang bilis ng pagputol
Pagputol ng kasalukuyang
kapal ng materyal
Daloy ng gas
Taas ng pagputol
Maikling Buhay na Nauubos
Ang mga posibleng dahilan ay kinabibilangan ng:
Hindi Pabagu-bagong Mga Dimensyon ng Bahagi
Siyasatin:
Pag-mount ng tanglaw
Taas ng pagputol
CNC backlash
Kompensasyon sa Kerf
Consumable na kondisyon
Ang bilis ng pagputol
Hindi lahat ng dimensional na problema ay sanhi ng plasma torch.
LTM141 Mga Consumable para sa Distributor at Aftermarket Supply
Maaaring kabilang sa isang propesyonal na LTM141 aftermarket program ang:
Mga karaniwang tip sa pagputol
Pinahabang mga tip sa pagputol
Mga tip sa pag-gouging
Mga karaniwang electrodes
Pinalawak na mga electrodes
Mga karaniwang diffuser
Mga pinahabang diffuser
Mga tubo ng hangin
Mga nozzle sa labas
Mga bahagi ng contact-cutting
Mga stand-off na gabay
Mga ulo ng sulo ng makina
O-ring
Mga tubo sa pagpoposisyon ng fiberglass
Mga pagtitipon ng machine cable
Mga adaptor ng konektor
Mga gitnang adaptor
Ang pag-publish ng eksaktong mga numero ng bahagi ng INWELT ay nakakatulong na mabawasan ang mga error sa pagpapalit at ginagawang mas madali ang paulit-ulit na pagbili para sa mga distributor at mga tagagawa ng kagamitan sa CNC.
OEM LTM141 CNC Plasma Torch Manufacturing ng INWELT
Ang INWELT ay nagsu-supply ng plasma cutting torches at mga kapalit na bahagi sa mga propesyonal na customer ng B2B kabilang ang:
Mga tagagawa ng CNC plasma machine
Mga tagagawa ng pinagmumulan ng kapangyarihan ng plasma
Mga integrator ng CNC system
Mga tatak ng welding at cutting equipment
Mga importer
Mga distributor
Mga mamamakyaw
Mga supplier ng industriya
Aftermarket consumable kumpanya
Maaaring mabuo ang mga configuration ng OEM at ODM ayon sa target na plasma system at machine interface.
OEM at Pribadong-Label na Opsyon
Maaaring kabilang sa pagpapasadya ang:
Pagba-brand ng customer
Mga label ng produkto
Configuration ng machine-torch
6 m o 12 m torch lead
1/4G na koneksyon
3/8G na koneksyon
M14×1 na koneksyon
M16×1.5 na koneksyon
Gitnang adaptor
Mga pagtitipon ng cable
Mga consumable kit
Pribadong-label na packaging
Teknikal na dokumentasyon
Mga kinakailangan sa barcode at karton
Para sa mga proyekto ng OEM, ibigay ang plasma power-source specification, CNC controller, mga kinakailangan sa connector, mounting dimensions at tinantyang dami ng pagbili.
Bakit ang Source LTM141 Machine Torches mula sa INWELT?
Pinagsasama ng LTM141 platform ang kumpletong machine-torch configuration na may detalyadong consumable at connection system.
Kasama sa kasalukuyang pangkat ng produkto ang:
Maramihang 6 m machine-torch configuration
Maramihang 12 m machine-torch configuration
Ø1.1 / Ø1.4 / Ø1.7 / Ø1.9 mm karaniwang mga tip
Pinahabang mga tip sa pagputol
Karaniwang elektrod
Pinalawak na elektrod
Mga diffuser
Tubong hangin
Mga nozzle sa labas
Mga accessory sa paggupit ng contact
Mga accessory ng gouging
Nakatuon na ulo ng sulo ng makina
Fiberglass positioning tube
Mga pagtitipon ng machine cable
Maramihang mga adapter ng thread
5-pin na gitnang adaptor
Para sa mga propesyonal na mamimili, ang pagkuha ng sulo at mga kapalit na bahagi sa pamamagitan ng isang supplier ay maaaring gawing simple ang pagbili, imbentaryo at suporta sa aftermarket.
Mga Madalas Itanong Tungkol sa LTM141 CNC Plasma Torch
Anong amperage ang INWELT LTM141?
Ang LTM141 ay na-rate sa 140A ayon sa kasalukuyang teknikal na detalye ng INWELT.
Ano ang LTM141 duty cycle?
Ang kasalukuyang detalye ay naglilista ng 60%.
Ang LTM141 ba ay hand torch o machine torch?
Ang LTM141 ay isang CNC / mechanized machine torch.
Ang kaugnay na LT141 ay ang manu-manong handheld na bersyon.
Gumagamit ba ang LTM141 ng HF ignition?
Oo.
Gumagamit ang LTM141 ng high-frequency arc na nagsisimula.
Anong gas ang ginagamit ng LTM141?
Ang kasalukuyang configuration ay gumagamit ng compressed air.
Anong air pressure ang kailangan ng LTM141?
Tinatayang 4.5–5.0 bar.
Anong airflow ang kailangan ng LTM141?
Ang kasalukuyang detalye ng INWELT ay naglilista ng humigit-kumulang 220 L/min.
Anong oras pagkatapos ng daloy ang inirerekomenda?
Humigit-kumulang 140 segundo ayon sa kasalukuyang detalye ng INWELT.
Anong mga haba ng lead ang available?
Kasama sa kasalukuyang pangkat ng produkto ang:
Anong mga opsyon sa connector ang available?
Kasama sa mga kasalukuyang configuration ang:
1/4G
3/8G
M14×1
M16×1.5
Gitnang adaptor
Anong mga sukat ng cutting-tip ang magagamit?
Kasama sa kasalukuyang consumable na pamilya ang:
Ø1.1 mm
Ø1.4 mm
Ø1.7 mm
Ø1.9 mm
Available din ang mga extension na Ø1.4, Ø1.7 at Ø1.9 mm na tip.
Aling tip ang dapat gamitin sa 140A?
Ang mas malawak na A141-type na consumable na pamilya ay karaniwang iniuugnay ang Ø1.9 mm sa itaas na kasalukuyang saklaw.
Dapat kumpirmahin ng INWELT ang sarili nitong na-verify na pagmamapa ng amperage-to-nozzle bago i-publish ang kaugnayang ito bilang may awtoridad.
Aling electrode ang ginagamit ng LTM141?
Ang karaniwang elektrod ay:
IJWC0617 / PR0101
Ang pinahabang elektrod ay:
IJWC0672 / PR0116
Anong machine torch head ang ginagamit ng LTM141?
Ang kasalukuyang INWELT machine head ay:
IJWA0618
Anong positioning tube ang ginagamit ng LTM141?
Ang kasalukuyang listahan ng pamilya ng produkto:
IJHW0024 / W0300144 – Fiberglass Positioning Tube
Maaari bang gamitin ang LTM141 sa anumang 140A CNC plasma cutter?
Hindi.
Dapat ding tumugma ang HF starting system, connector, pilot-arc circuit, control interface at power-source architecture.
Sinusuportahan ba ng LTM141 ang kontrol sa taas ng sulo?
Maaari itong isama sa mga CNC system gamit ang katugmang THC equipment.
Ang eksaktong configuration ng THC ay nakasalalay sa pinagmumulan ng kapangyarihan ng plasma at CNC controller.
Maaari bang putulin ng LTM141 ang hindi kinakalawang na asero?
Oo, kapag ginamit sa isang katugmang pinagmumulan ng kapangyarihan ng plasma at angkop na mga parameter ng pagputol.
Maaari bang maghiwa ng aluminyo ang LTM141?
Oo.
Ang aluminyo ay electrically conductive at maaaring plasma cut gamit ang naaangkop na plasma system.
Gaano kakapal ang maaaring maputol ng LTM141?
Walang unibersal na kapal na tinutukoy ng tanglaw lamang.
Gumamit ng na-verify na inirekomenda, maximum at data ng severance mula sa kumpletong sistema ng pagputol ng plasma.
Maaari bang gamitin ang LTM141 para sa gouging?
Kasama sa kaugnay na consumable na pamilya ang mga bahagi ng gouging.
Ang plasma power source at automated na proseso ay dapat ding suportahan ang gouging.
Ano ang pagkakaiba sa pagitan ng LTM141 at LT141?
Ang LTM141 ay ang machine/CNC configuration.
Ang LT141 ay ang manual/handheld na configuration.
Nag-aalok ba ang INWELT ng OEM LTM141 na mga sulo ng makina?
Oo.
OEM/ODM, private-label, connector, cable at consumable-kit configuration ay available para sa mga kwalipikadong CNC equipment manufacturer, system integrator, distributor at importer.
Humiling ng Sipi para sa INWELT LTM141 CNC Plasma Cutting Torch
Para sa mas mabilis na pagkumpirma ng compatibility, ibigay ang:
Plasma power-source na tagagawa at modelo
Na-rate na kasalukuyang output
Umiiral na modelo ng sulo
Paraan ng pagsisimula ng HF
CNC controller
Pangunahing larawan ng connector
Koneksyon ng pilot-arc
Kinakailangang haba ng tingga ng tanglaw
Mga kinakailangang sukat ng pag-mount
Kinakailangan ang paggupit o pagsusuka
Mga kinakailangan sa pagkonsumo
Tinantyang dami ng pagbili
INWELT o private-label branding
Makukumpirma ng INWELT ang naaangkop na LTM141 machine torch, connector, cable at consumable configuration para sa iyong CNC plasma cutting system.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių