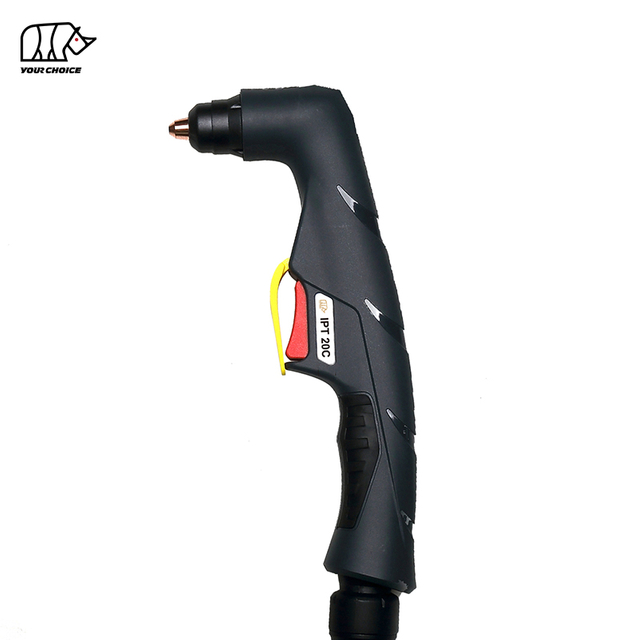
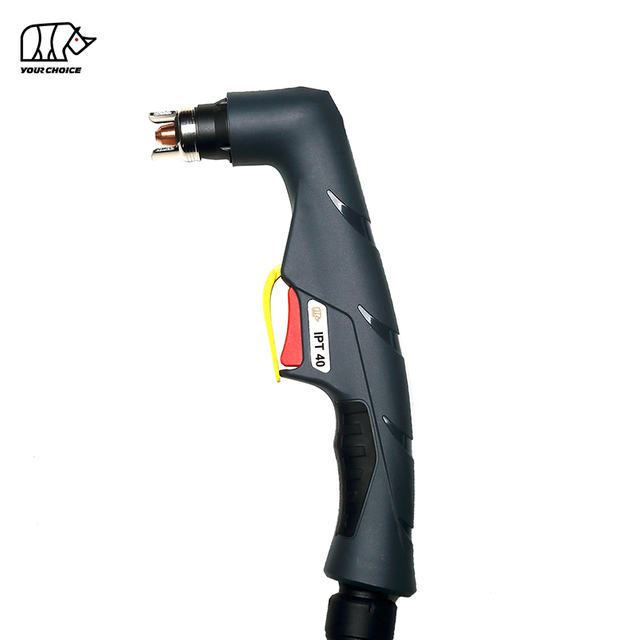
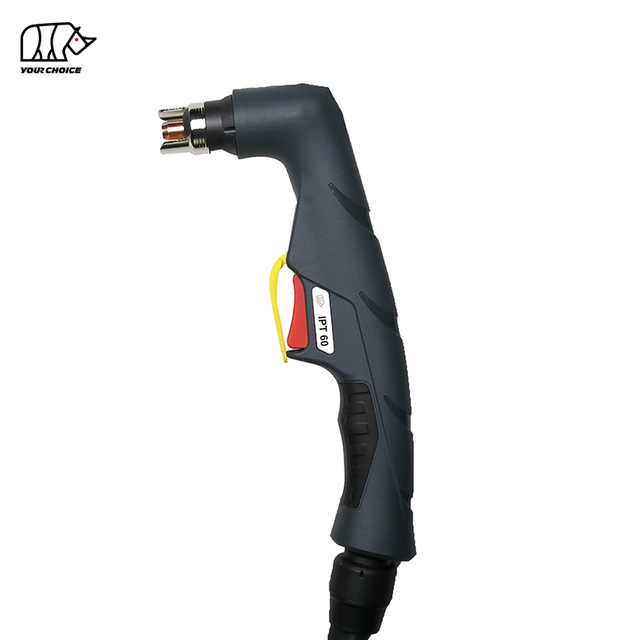
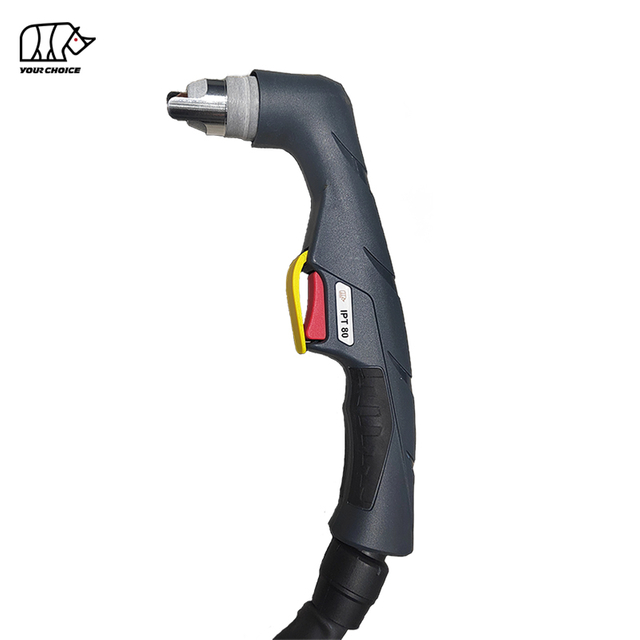
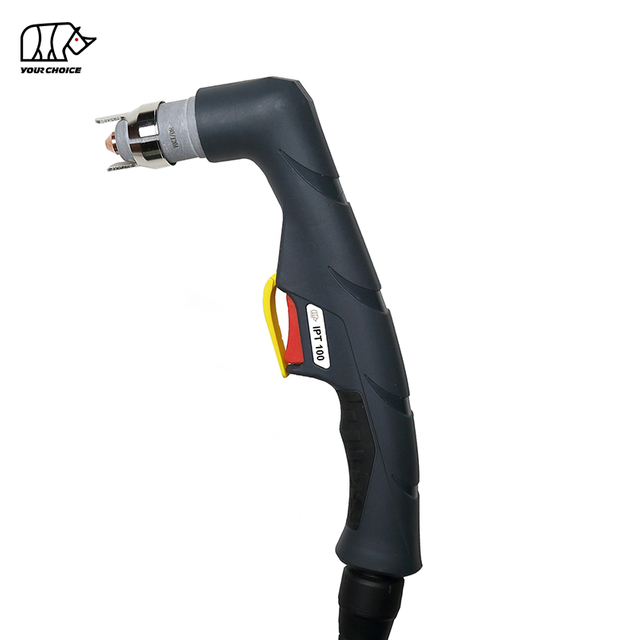
Un dispositivo di taglio al plasma che non produce un arco può interrompere la produzione, ritardare i progetti di fabbricazione e aumentare i costi di manutenzione. Se il tuo sistema di taglio al plasma non si accende affatto, soffia aria senza produrre un arco o genera un arco pilota che non riesce a trasferirsi sul pezzo, identificare la causa effettiva è essenziale.
Perché la tua taglierina al plasma non produce archi? Le cause più comuni includono pressione dell'aria insufficiente, materiali di consumo della torcia usurati, componenti della torcia installati in modo errato, collegamenti inadeguati del morsetto di massa, segnali di attivazione della torcia difettosi, guasti alla protezione dell'alimentatore e problemi all'interno del circuito dell'arco pilota.
Fortunatamente, molti problemi di avviamento dell'arco plasma possono essere identificati attraverso ispezioni esterne di base prima che sia necessario sostituire componenti costosi.
Questa guida spiega sette cause comuni di guasto dell'arco del taglio plasma, come riconoscerne i sintomi e le fasi appropriate per la risoluzione dei problemi. Copre inoltre i problemi dell'arco pilota, i requisiti di alimentazione dell'aria, la manutenzione preventiva e quando è necessaria un'assistenza professionale.
Cosa significa quando una taglierina al plasma non produce archi?
Una taglierina al plasma utilizza energia elettrica e un flusso di gas compresso, comunemente aria, per creare un arco plasma ad alta temperatura in grado di tagliare materiali elettricamente conduttivi.
A seconda del design dell'attrezzatura, la torcia può utilizzare un arco pilota, un meccanismo di avvio a contatto o un altro sistema di innesco dell'arco.
In un sistema ad arco pilota, l'arco iniziale viene stabilito all'interno della torcia prima che l'arco di taglio principale si trasferisca sul pezzo da lavorare. Il pezzo diventa quindi parte del circuito di taglio elettrico.
Quando un dispositivo di taglio al plasma non genera archi, il guasto può verificarsi durante l'innesco dell'arco, la stabilizzazione dell'arco pilota o il trasferimento sul pezzo da lavorare.
Si tratta di problemi diversi e possono richiedere soluzioni diverse.
Come si può identificare il tipo di guasto dell'arco plasma?
Prima di sostituire le parti, osservare esattamente cosa succede quando si tenta di avviare la taglierina al plasma.
Sintomo della taglierina al plasma
Possibili cause
Primo controllo consigliato
Nessun flusso d'aria e nessun arco
Guasto al circuito di attivazione, alla protezione della macchina, all'alimentazione dell'aria o al controllo
Controllare gli indicatori di guasto, l'alimentazione dell'aria e il collegamento della torcia
L'aria circola ma non appare alcun arco
Materiali di consumo usurati, assemblaggio errato, interblocco di sicurezza o circuito di avviamento
Ispezionare i materiali di consumo della torcia e il cappuccio di ritenzione
L'arco pilota inizia ma non si trasferisce
Collegamento inadeguato della pinza di massa, distanza eccessiva della torcia o impostazione di taglio errata
Controllare il percorso di ritorno del lavoro e la situazione di stallo della torcia
L'arco inizia ma si ferma immediatamente
Flusso d'aria instabile, materiali di consumo o sistema di protezione danneggiati
Controllare la pressione dell'aria in flusso e gli indicatori di guasto
L'arco inizia in modo intermittente
Collegamento torcia allentato, componenti usurati o alimentazione instabile
Ispezionare le connessioni esterne e i materiali di consumo
L'arco si arresta durante il taglio continuo
Limitazioni dell'alimentazione d'aria, ciclo di lavoro eccessivo o condizioni di taglio
Controllare il flusso d'aria, gli avvisi sulla temperatura e i limiti operativi
Importante: non tutti i sistemi di taglio al plasma sono progettati per sostenere un arco pilota visibile all'aria aperta. Seguire sempre le istruzioni operative per la macchina e la torcia specifiche.
Precauzioni di sicurezza prima della risoluzione dei problemi
Le apparecchiature per il taglio al plasma utilizzano alta tensione elettrica, aria compressa, intense radiazioni dell'arco e metallo caldo.
Prima di rimuovere o ispezionare i consumabili della torcia:
Spegnere la taglierina al plasma e scollegarla dalla fonte di alimentazione.
Lasciare raffreddare completamente la torcia e i materiali di consumo.
Seguire le istruzioni del produttore per rilasciare la pressione dell'aria immagazzinata.
Indossare dispositivi di protezione adeguati.
Non bypassare mai gli interblocchi di sicurezza della torcia o gli interruttori di protezione.
Non aprire l'alloggiamento della macchina né toccare i componenti elettrici interni a meno che non si sia un tecnico dell'assistenza qualificato.
Alcuni sistemi di taglio al plasma contengono componenti elettrici che possono trattenere tensioni pericolose dopo che la macchina è stata scollegata.
7 cause comuni per cui una taglierina al plasma non produce archi e come risolverle
1. Pressione dell'aria insufficiente o scarsa qualità dell'aria
Una delle prime cose da controllare quando un dispositivo di taglio al plasma non produce archi elettrici è la fornitura di aria compressa.
Il taglio al plasma richiede un flusso stabile di aria pulita e secca per favorire la formazione dell'arco, raffreddare i componenti della torcia e rimuovere il materiale fuso dalla zona di taglio.
Se l'alimentazione dell'aria è inadeguata o instabile, la macchina potrebbe impedire l'innesco dell'arco o spegnersi durante il funzionamento.
Sintomi comuni
La taglierina al plasma soffia aria ma non produce un arco.
L'arco pilota inizia e scompare rapidamente.
La macchina visualizza un avviso di pressione dell'aria.
L'innesco dell'arco diventa incoerente.
Le prestazioni di taglio si deteriorano durante il funzionamento continuo.
Perché la bassa pressione dell'aria causa problemi all'arco?
Molti sistemi di taglio al plasma monitorano la pressione o il flusso d'aria prima di consentire il funzionamento della torcia.
Se la pressione scende al di sotto del campo operativo richiesto, la macchina potrebbe attivare un interblocco protettivo.
La pressione dell'aria può anche diminuire mentre la torcia è in funzione, in particolare quando il compressore non riesce a mantenere un flusso sufficiente.
Ciò significa che un regolatore che mostra una pressione adeguata mentre è al minimo non conferma necessariamente che il sistema abbia abbastanza aria durante il taglio.
Umidità, olio e altri contaminanti possono influenzare ulteriormente la stabilità dell'arco e accelerare l'usura dei consumabili.
Come risolverlo
Controllare che il compressore d'aria funzioni correttamente.
Verificare che il compressore possa fornire il flusso d'aria richiesto.
Ispezionare il tubo dell'aria per individuare eventuali perdite, restrizioni e raccordi danneggiati.
Controllare il regolatore e il filtro dell'aria.
Verificare la pressione dell'aria in condizioni di flusso utilizzando la procedura consigliata dall'apparecchiatura.
Drenare l'umidità accumulata dal sistema dell'aria.
Sostituire gli elementi filtranti contaminati quando necessario.
Quale pressione dell'aria dovrebbe utilizzare una taglierina al plasma?
Non esiste un'unica pressione dell'aria corretta per ogni taglierina al plasma.
La pressione richiesta dipende dal modello dell'attrezzatura, dal design della torcia, dalla corrente di taglio e dalle condizioni operative.
Utilizzare sempre le specifiche di pressione e flusso fornite per il particolare sistema di taglio al plasma.
2. Materiali di consumo della torcia al plasma usurati o danneggiati
Questi componenti funzionano in condizioni termiche ed elettriche estreme e si deteriorano gradualmente durante il normale taglio.
I materiali di consumo usurati possono impedire alla taglierina al plasma di produrre archi?
SÌ.
Un elettrodo molto usurato, un ugello danneggiato o un gruppo consumabile che non funziona correttamente possono interferire con l'innesco dell'arco.
Ad esempio, un elettrodo che ha sviluppato un'usura eccessiva potrebbe non fornire più le condizioni elettriche e meccaniche previste per un avviamento affidabile.
Un ugello danneggiato può anche alterare le caratteristiche dell'arco e del flusso di gas.
In alcuni casi, i danni ai materiali di consumo possono causare l'avvio intermittente della torcia prima che smetta di funzionare.
Segni di materiali di consumo danneggiati della torcia al plasma
Componente
Usura o danni comuni
Possibile effetto
Elettrodo
Erosione eccessiva, inserto danneggiato o usura anomala
Innesco dell'arco difficile o incoerente
Ugello
Orifizio allargato o distorto, bruciatura o deformazione
Arco instabile e scarsa qualità di taglio
Anello di turbinio
Crepe, contaminazioni o passaggi ostruiti
Distribuzione del gas non corretta
Tappo di contenimento
Crepe, filettature danneggiate o posizionamento errato
Problemi di assemblaggio della torcia o di rilevamento della sicurezza
Scudo
Spruzzi eccessivi, danni o ostruzioni
Flusso di gas e prestazioni di taglio scarsi
Come risolverlo
Scollegare l'alimentazione e consentire alla torcia di raffreddarsi prima di ispezionare i materiali di consumo.
Rimuovere i materiali di consumo secondo le istruzioni del produttore della torcia.
Verificare che l'elettrodo non sia eccessivamente usurato, che l'ugello non sia danneggiato e che l'anello di turbolenza non presenti crepe o contaminazione.
Sostituire i componenti danneggiati con consumabili adatti al modello di torcia e all'applicazione di taglio.
Quando un elettrodo e un ugello hanno subito un'usura significativa, sostituirli insieme può aiutare a ripristinare prestazioni di taglio costanti.
Evitare di mischiare materiali di consumo che non sono progettati per funzionare insieme.
Suggerimento per la manutenzione: ripetuti guasti all'innesco dell'arco possono danneggiare ulteriormente i materiali di consumo. Investigare la causa invece di premere continuamente il grilletto della torcia.
3. Materiali di consumo installati in modo errato o problemi al sistema di sicurezza della torcia
Un dispositivo di taglio al plasma potrebbe non riuscire a produrre un arco anche quando i suoi materiali di consumo sono relativamente nuovi.
Una possibile ragione è un montaggio errato della torcia.
Molti Le torce per taglio plasma utilizzano un meccanismo di sicurezza per rilevare se alcuni componenti della torcia sono installati correttamente.
A seconda del progetto, questo può essere definito sistema parts-in-place, sensore del cappuccio o interblocco di sicurezza della torcia.
Se i componenti richiesti mancano o non sono posizionati correttamente, l'apparecchiatura potrebbe impedire l'innesco dell'arco.
Problemi comuni di installazione
Il cappuccio di ritenzione non è posizionato correttamente.
È stato installato l'elettrodo o l'ugello sbagliato.
Un anello turbolento manca o è posizionato in modo errato.
I materiali di consumo sono installati nella sequenza sbagliata.
Un componente della torcia è danneggiato o non si adatta correttamente.
Il gruppo torcia non soddisfa il suo sistema di rilevamento di sicurezza.
Perché una taglierina al plasma smette di produrre archi dopo aver sostituito i materiali di consumo?
Se un dispositivo di taglio al plasma smette di funzionare immediatamente dopo la sostituzione dei materiali di consumo, una delle prime possibilità da esaminare dovrebbe essere un assemblaggio errato o parti di ricambio incompatibili.
Anche quando i singoli componenti sembrano simili, le loro dimensioni e i requisiti operativi possono differire.
Parti errate possono impedire il corretto assemblaggio o il corretto funzionamento della torcia.
Come risolverlo
Spegnere e scollegare la taglierina al plasma.
Rimuovere i materiali di consumo dopo che la torcia si è raffreddata.
Confermare che ogni componente corrisponda al modello della torcia.
Ispezionare i componenti per eventuali danni fisici.
Reinstallare i materiali di consumo nell'ordine specificato.
Fissare il cappuccio di ritenzione secondo le istruzioni della torcia.
Verificare se al riavvio della macchina permangono eventuali avvisi relativi alla torcia.
Non forzare i componenti in posizione né serrare eccessivamente le parti oltre i requisiti specificati.
Importante: non bypassare mai il sensore del cappuccio della torcia o un altro interblocco di sicurezza per far accendere la taglierina al plasma.
Se il sistema di rilevamento di sicurezza continua a segnalare un guasto dopo il corretto montaggio, potrebbe essere necessaria un'ispezione professionale.
4. Collegamento inadeguato della pinza di lavoro o circuito di taglio incompleto
Una connessione inadeguata del morsetto è una causa comune di problemi di trasferimento dell'arco di taglio.
Il morsetto fornisce il percorso di ritorno elettrico tra il pezzo e la fonte di alimentazione per il taglio al plasma.
Se questo collegamento è allentato, contaminato o interrotto, l'arco di taglio principale potrebbe non trasferirsi correttamente o rimanere stabile.
Può un morsetto inadeguato impedire la formazione di archi elettrici in una taglierina al plasma?
Dipende dal sistema di innesco dell'arco.
Su alcuni sistemi di taglio al plasma, un percorso di ritorno del pezzo inadeguato può impedire il successo dell'innesco dell'arco.
Sui sistemi ad arco pilota, l'arco pilota potrebbe comunque avviarsi, ma l'arco di taglio potrebbe non riuscire a trasferirsi sul pezzo da lavorare.
Questa distinzione è importante quando si diagnostica un dispositivo di taglio al plasma che sembra sparare ma non taglia.
Problemi comuni con i morsetti da lavoro
Il morsetto è fissato a una superficie verniciata o fortemente arrugginita.
Le ganasce della pinza hanno uno scarso contatto elettrico.
Il cavo di ritorno lavoro è danneggiato.
Il collegamento alla fonte di alimentazione è allentato.
Il morsetto è collegato a un componente con un percorso elettrico inaffidabile verso il pezzo.
Come risolverlo
Ispezionare la pinza e il cavo di ritorno con la macchina scollegata.
Rimuovere vernice, ruggine spessa o altra contaminazione isolante dall'area di contatto prevista del morsetto.
Fissare saldamente la pinza da lavoro a un metallo pulito e conduttivo.
Se possibile, collegarlo direttamente al pezzo in lavorazione anziché fare affidamento su un percorso incerto attraverso un tavolo da taglio o un'attrezzatura.
Ispezionare il cavo di ritorno per individuare eventuali danni visibili e sostituire i componenti difettosi.
Una volta ripristinate le connessioni, testare il sistema utilizzando la procedura consigliata dal produttore.
La distanza della torcia influisce sul trasferimento dell'arco?
SÌ.
Una distanza eccessiva tra la torcia e il pezzo da lavorare può impedire il corretto trasferimento dell'arco o rendere instabile l'arco di taglio.
Utilizzare la distanza o l'altezza di taglio corretta per la configurazione della torcia e dei consumabili.
Se la torcia richiede una particolare tecnica di taglio trascinato o distanziatore, seguire tale requisito anziché applicare una distanza di taglio universale.
5. Grilletto della torcia, gruppo cavi o connessione difettosi
Se il segnale di attivazione non raggiunge il sistema di controllo, la macchina potrebbe non avviare le necessarie operazioni di accensione dell'aria e dell'arco.
I cavi e i connettori della torcia possono deteriorarsi anche a causa di ripetute piegature, trazioni, impatti meccanici o esposizione alle condizioni dell'officina.
Sintomi di un problema con il grilletto della torcia o con il cavo
Quando si preme il pulsante della torcia non succede nulla.
La torcia funziona in modo intermittente.
La macchina segnala un guasto nel collegamento della torcia.
L’innesco dell’arco diventa inaffidabile dopo che il cavo della torcia viene spostato.
La sequenza di accensione dell'aria e dell'arco non funziona come previsto.
Quali sono le cause dei problemi di connessione della torcia?
Le possibili cause includono un interruttore del grilletto danneggiato, un connettore allentato, un conduttore di controllo rotto o un gruppo torcia installato in modo errato.
I sintomi esatti dipendono dalla progettazione del controllo della macchina.
Alcuni sistemi potrebbero attivare il flusso d'aria senza produrre un arco, mentre altri potrebbero impedire l'intera sequenza di taglio.
Come risolverlo
Inizia con un'ispezione visiva esterna.
Verificare che il connettore della torcia sia correttamente posizionato e fissato.
Verificare la presenza di danni visibili sulla guaina del cavo, sull'alloggiamento del connettore, sul grilletto e sull'impugnatura della torcia.
Evitare di piegare bruscamente il cavo della torcia in prossimità dell'impugnatura o del collegamento alla fonte di alimentazione.
Se un connettore è danneggiato o la torcia continua a funzionare in modo intermittente, interrompere l'uso e organizzare un'ispezione o una sostituzione qualificata.
Non tentare di testare il grilletto sotto tensione o i circuiti di avviamento senza le qualifiche tecniche e le procedure di servizio appropriate.
Suggerimento pratico: se il dispositivo di taglio al plasma non si avvia ripetutamente e il problema sembra correlato al movimento del cavo della torcia, è necessario indagare su un gruppo cavo o un connettore danneggiato prima di sostituire i materiali di consumo non correlati.
6. Condizioni di alimentazione o protezione termica errate
L'attrezzatura per il taglio al plasma richiede un'alimentazione elettrica stabile e condizioni operative corrette.
Se la potenza in ingresso è al di fuori dell'intervallo consentito, è attivo un guasto di protezione o la macchina ha superato il suo ciclo di lavoro, il dispositivo di taglio al plasma potrebbe rifiutarsi di innescare un arco.
Sintomi comuni
La macchina si accende ma non si accende.
Viene visualizzato un avviso di guasto o temperatura.
Il taglio al plasma si arresta dopo un taglio prolungato.
L'apparecchiatura funziona in modo intermittente in presenza di carichi di lavoro pesanti.
L'innesco dell'arco diventa inaffidabile quando altre apparecchiature funzionano con la stessa alimentazione elettrica.
In che modo la potenza in ingresso può influenzare l'avvio dell'arco al plasma?
Un dispositivo di taglio al plasma necessita di un'alimentazione elettrica che soddisfi i requisiti di tensione, frequenza, fase e corrente nominali.
Un'alimentazione inadeguata, una prolunga inadeguata o un collegamento errato possono impedire il normale funzionamento.
I sistemi di protezione possono anche disattivare l'output di taglio quando la macchina rileva una condizione non sicura.
Cos'è il ciclo di lavoro della taglierina al plasma?
Il ciclo di lavoro descrive per quanto tempo una macchina può funzionare a una potenza specifica entro un periodo di tempo definito, comunemente un ciclo di dieci minuti.
Ad esempio, un ciclo di lavoro del 60% a una potenza specifica indica generalmente che la macchina è classificata per sei minuti di funzionamento in un periodo di dieci minuti nelle condizioni di test definite.
I requisiti effettivi di raffreddamento dipendono dalla macchina e dall'ambiente operativo.
Il superamento del ciclo di lavoro nominale può causare l'attivazione della protezione termica.
Come risolverlo
Controllare il display o gli indicatori di avviso della macchina.
Verificare che l'alimentazione in ingresso e l'installazione elettrica soddisfino le specifiche dell'apparecchiatura.
Confermare che la modalità operativa e le impostazioni selezionate siano appropriate per il processo di taglio previsto.
Se è attivo un avviso termico, interrompere il taglio e consentire alla macchina di raffreddarsi secondo le istruzioni per l'uso.
Mantenere le aperture di ventilazione libere e uno spazio adeguato attorno all'apparecchiatura.
Se si sospettano problemi di alimentazione elettrica, far ispezionare l'installazione da un elettricista qualificato.
Non ripristinare ripetutamente una macchina che continua a segnalare guasti elettrici o termici.
7. Guasto al circuito dell'arco pilota o al componente elettrico interno
Se l'alimentazione dell'aria, i consumabili della torcia, la pinza di massa, il gruppo torcia e le condizioni operative sono tutti corretti, il problema potrebbe riguardare un guasto elettrico interno.
A seconda del design del dispositivo di taglio al plasma, il sistema di innesco dell'arco può contenere circuiti di controllo, componenti di commutazione, sensori e altri gruppi elettrici.
Un guasto in uno di questi sistemi può impedire alla torcia di innescare o mantenere un arco.
Quali sono i segni di un problema del circuito dell'arco pilota?
I possibili sintomi includono:
L'aria circola normalmente, ma non viene prodotto alcun arco.
La macchina segnala ripetutamente un guasto di innesco dell'arco.
I nuovi materiali di consumo installati correttamente non ripristinano il funzionamento.
I collegamenti della torcia e le condizioni dell'alimentazione esterna appaiono normali.
La macchina non riesce ad avviare un arco nonostante abbia superato i normali controlli esterni.
Questi sintomi non dimostrano che un componente interno sia guasto. Indicano che potrebbe essere necessaria un'ulteriore diagnosi professionale.
Come risolverlo
Completare prima le ispezioni esterne consigliate.
Registrare il modello dell'apparecchiatura, il codice di errore, le condizioni operative e i sintomi esatti.
Contattare un tecnico dell'assistenza qualificato o il produttore dell'apparecchiatura per la procedura diagnostica appropriata.
I sistemi di innesco dell'arco interno possono comportare tensioni elettriche pericolose ed energia immagazzinata.
Non aprire la fonte di alimentazione, bypassare i circuiti di protezione o tentare riparazioni elettriche interne senza la formazione e l'attrezzatura adeguate.
La sostituzione dell'alimentatore non dovrebbe essere il primo passo per la risoluzione dei problemi quando non sono state escluse cause esterne più semplici.
Come risolvere i problemi di una taglierina al plasma che non si arcua?
Un processo sistematico di risoluzione dei problemi aiuta a identificare il problema senza sostituire inutili parti costose.
Utilizzare la seguente sequenza per restringere la causa.
Passaggio 1: identificare il sintomo esatto
Determinare se la macchina:
Non ha flusso d'aria e nessun arco.
Produce flusso d'aria ma nessun arco.
Avvia un arco pilota che non si trasferisce.
Produce un arco che si interrompe immediatamente.
Inizia a intermittenza.
Questa osservazione iniziale può eliminare diverse possibilità non correlate.
Passaggio 2: controllare gli indicatori di guasto della macchina
Ispezionare il display e le spie.
Pressione dell'aria, protezione termica, collegamento della torcia e guasti elettrici possono essere identificati da indicatori specifici.
Utilizzare il manuale operativo per interpretare eventuali codici di errore.
Passaggio 3: verificare la fornitura d'aria
Verificare che il compressore, il regolatore, i filtri e i tubi funzionino correttamente.
Controllare la pressione e il flusso nelle condizioni specificate per l'apparecchiatura.
Non fare affidamento solo sulla lettura della pressione al minimo del regolatore.
Passaggio 4: ispezionare i materiali di consumo della torcia
Scollegare l'alimentazione e lasciare raffreddare la torcia.
Ispezionare l'elettrodo, l'ugello, l'anello diffusore, il cappuccio di ritenzione e gli altri componenti richiesti.
Sostituire i materiali di consumo danneggiati o incompatibili.
Rimontare correttamente la torcia.
Passaggio 5: controllare il morsetto di lavoro e il cavo di ritorno
Ispezionare il morsetto, il cavo e i punti di connessione.
Assicurarsi che il morsetto stabilisca un contatto affidabile con il metallo pulito e conduttivo.
Passaggio 6: ispezionare la torcia e le connessioni esterne
Controllare il grilletto, la guaina del cavo e i connettori esterni per eventuali danni visibili.
Assicurarsi che la torcia sia collegata correttamente alla fonte di alimentazione.
Passaggio 7: confermare le condizioni operative
Controllare i requisiti di alimentazione in ingresso, la modalità operativa, la corrente di taglio, gli avvisi termici e il ciclo di lavoro.
Correggere eventuali problemi identificati dai sistemi di protezione della macchina.
Passaggio 8: richiedere un servizio professionale se necessario
Se il dispositivo di taglio al plasma continua a non formare archi dopo i controlli esterni, interrompere la risoluzione dei problemi e organizzare un'assistenza qualificata.
Non tentare ripetuti avviamenti dell'arco quando la macchina presenta guasti persistenti.
Perché la mia taglierina al plasma ha aria ma non arco?
Una delle domande più comuni per la risoluzione dei problemi è:
'Perché il mio sistema di taglio al plasma emette aria ma non crea archi?'
Il flusso d'aria senza arco significa che almeno parte del sistema pneumatico è in funzione, ma la sequenza di innesco dell'arco non è stata completata con successo.
Le possibili cause includono:
Elettrodo e ugello usurati o danneggiati.
Materiali di consumo della torcia installati in modo errato.
Un dispositivo di sicurezza della torcia non soddisfatto.
Una connessione della torcia o un segnale di controllo danneggiati.
Un guasto alla protezione della macchina.
Un problema nel circuito di innesco dell'arco.
Inizia controllando gli indicatori di avviso della macchina.
Successivamente, scollegare l'alimentazione e ispezionare i materiali di consumo e il gruppo torcia.
Confermare che i componenti sostitutivi siano corretti per la torcia.
Se i componenti esterni sono in buone condizioni e la macchina continua a soffiare aria senza produrre arco, potrebbe essere necessaria una diagnosi elettrica professionale.
Nota: alcuni sistemi di taglio al plasma continuano a soffiare aria per un breve periodo dopo il taglio. Questo ciclo di raffreddamento post-flusso è normale e non deve essere interpretato automaticamente come un guasto.
Perché l'arco pilota si avvia ma non riesce a trasferirsi sul pezzo da lavorare?
Un dispositivo di taglio al plasma può generare con successo un arco pilota ma non riuscire a stabilire l'arco di taglio principale.
Questo è comunemente descritto come un problema di trasferimento dell’arco pilota.
L'arco pilota e l'arco di taglio trasferito svolgono funzioni diverse.
L'arco pilota supporta l'innesco dell'arco, mentre l'arco trasferito fornisce il percorso di taglio elettrico attraverso il pezzo da lavorare.
Se l'arco pilota è presente ma la macchina non taglia, concentrarsi sulle condizioni richieste per il trasferimento dell'arco.
Cause comuni di fallimento del trasferimento dell'arco pilota
Possibile causa
Perché è importante
Azione consigliata
Collegamento inadeguato della pinza di lavoro
Il circuito di taglio potrebbe essere incompleto
Collegare il morsetto al metallo pulito
Standoff eccessivo della torcia
L'arco potrebbe non essere trasferito correttamente
Utilizzare l'altezza di taglio specificata
Pezzo sporco o rivestito
Il contatto elettrico potrebbe essere inaffidabile
Pulire l'area di contatto appropriata
Materiali di consumo errati
Le caratteristiche dell'arco potrebbero non corrispondere all'applicazione
Installare il set di materiali di consumo corretto
Impostazioni operative errate
Le condizioni di taglio potrebbero non essere adatte
Verificare la modalità e le impostazioni selezionate
Alimentazione d'aria instabile
La formazione dell'arco e la stabilità potrebbero essere influenzate
Controllare la pressione e il flusso in condizioni operative
Evitare di accendere ripetutamente l'arco pilota all'aria aperta nel tentativo di forzare un trasferimento.
Seguire le procedure di avvio e test consigliate per l'apparecchiatura.
Perché una taglierina al plasma inizia ad arco e poi si ferma?
Un dispositivo di taglio al plasma che si avvia normalmente ma si ferma durante il taglio potrebbe avere un problema diverso da uno che non si avvia mai.
Le cause più comuni includono flusso d'aria instabile, materiali di consumo usurati, distanza di taglio eccessiva, percorso di ritorno del lavoro inadeguato o protezione termica.
Il momento dell'errore fornisce informazioni diagnostiche utili.
Se l'arco si arresta immediatamente dopo l'avvio , ispezionare i consumabili, il gruppo torcia, l'alimentazione dell'aria e il morsetto di massa.
Se l'arco si arresta dopo diversi minuti di taglio , controllare gli indicatori di temperatura della macchina, il ciclo di lavoro e la capacità di alimentazione dell'aria.
Se l'arco si arresta mentre ci si sposta sul pezzo da lavorare , controllare l'altezza di taglio, le condizioni del cavo, il percorso di ritorno del pezzo e i parametri di taglio.
Confermare inoltre che lo spessore del materiale e la velocità di taglio siano adeguati alla capacità nominale dell'attrezzatura.
I nuovi consumabili della torcia al plasma possono causare problemi di assenza di arco?
SÌ. L'installazione di nuovi materiali di consumo non garantisce automaticamente il successo dell'innesco dell'arco.
Le parti di ricambio devono essere compatibili con la torcia specifica e installate correttamente.
I potenziali problemi includono:
Dimensioni dell'elettrodo errate.
Design dell'ugello incompatibile.
Valore nominale della corrente di taglio errato.
Anello diffusore mancante o posizionato in modo errato.
Installazione errata del cappuccio di ritenzione.
Componenti sostitutivi danneggiati.
Un componente può sembrare simile all'originale pur avendo dimensioni o requisiti operativi diversi.
Per questo motivo, la compatibilità dei modelli di torcia è più importante della semplice somiglianza visiva.
Se un dispositivo di taglio al plasma smette di generare archi immediatamente dopo la sostituzione dei materiali di consumo, ispezionare i componenti appena installati prima di presumere che l'alimentatore sia guasto.
Come si possono prevenire i problemi di avvio dell'arco della taglierina al plasma?
La manutenzione preventiva può ridurre le interruzioni di taglio impreviste, migliorare la durata dei consumabili e supportare una produzione più uniforme.
1. Mantenere una fornitura d'aria pulita e asciutta
Ispezionare regolarmente il compressore, il filtro dell'aria, il regolatore e il sistema di separazione dell'umidità.
Scaricare l'acqua accumulata e sostituire gli elementi filtranti quando necessario.
Una qualità dell'aria costante aiuta a proteggere i componenti della torcia e a mantenere condizioni di taglio stabili.
2. Ispezionare i materiali di consumo prima del taglio
Controllare l'elettrodo e l'ugello per eventuali segni di usura.
Ispezionare l'anello diffusore e il cappuccio di ritenzione per eventuali danni.
Sostituire i componenti in base alle loro condizioni effettive e alle raccomandazioni di manutenzione dell'apparecchiatura.
3. Utilizzare i materiali di consumo corretti
Abbina i consumabili al modello di torcia, alla corrente operativa e all'applicazione di taglio.
Evitare di combinare parti che non sono progettate per funzionare insieme.
4. Proteggere il gruppo cavi della torcia
Evitare piegature, schiacciamenti, trazioni e abrasioni eccessive.
Far passare il cavo della torcia lontano da spigoli vivi e apparecchiature in movimento.
Ispezionare regolarmente i connettori e le guaine dei cavi.
5. Mantenere un contatto affidabile con la pinza di lavoro
Mantenere la pinza di massa pulita e ispezionare il cavo di ritorno per eventuali danni.
Collegare il morsetto a una superficie conduttiva adeguata prima del taglio.
6. Seguire il ciclo di lavoro nominale
Utilizzare la macchina entro i limiti operativi specificati.
Mantenere una ventilazione adeguata e rispondere tempestivamente agli avvisi termici.
7. Conservare un registro della manutenzione
Per le officine di fabbricazione e gli utenti industriali, un semplice registro della manutenzione può aiutare a identificare i guasti ricorrenti.
Le informazioni utili includono:
Articolo di manutenzione
Cosa registrare
Modello a torcia
Modello e set di materiali di consumo compatibili
Taglio della corrente
Intervallo operativo tipico
Condizioni di consumo
Usura degli elettrodi e degli ugelli
Fornitura d'aria
Pressione, flusso e condizioni del filtro
Sintomi di guasto
Nessun arco, arco intermittente o trasferimento non riuscito
Azione correttiva
Componenti ispezionati o sostituiti
Risultato
Se il taglio normale è stato ripristinato
Un processo di ispezione coerente può aiutare i team di manutenzione a distinguere l'usura di routine dei materiali di consumo dai problemi ricorrenti delle apparecchiature.
Cosa dovresti controllare prima di sostituire un Torcia per taglio plasma ?
Se l'esistente La torcia per taglio plasma è danneggiata o presenta ripetutamente problemi di innesco dell'arco, è essenziale selezionare un ricambio compatibile.
Una torcia sostitutiva non deve essere scelta esclusivamente in base all'aspetto o all'amperaggio pubblicizzato.
Prima dell'acquisto verificare le seguenti specifiche.
Fattore di selezione
Perché è importante
Modello con taglierina al plasma
Determina se la torcia può essere utilizzata con il generatore
Tipo di connessione torcia
Garantisce collegamenti elettrici, pneumatici e di controllo compatibili
Corrente di taglio nominale
Deve soddisfare i requisiti operativi previsti
Sistema di innesco dell'arco
Deve corrispondere al progetto di avviamento e controllo dell'apparecchiatura
Compatibilità dei materiali di consumo
Determina l'elettrodo, l'ugello e le relative parti di ricambio
Lunghezza cavo torcia
Influisce sul layout e sulla gestione della workstation
Applicazione manuale o meccanizzata
Determina la configurazione appropriata della torcia
Requisiti di sicurezza e controllo
Garantisce il corretto funzionamento delle funzioni protettive della torcia
Per i distributori di apparecchiature di saldatura, i centri di riparazione e i team di acquisto industriale, la verifica di questi dettagli prima di ordinare può ridurre problemi di compatibilità e resi non necessari.
Quando si richiede una torcia o materiali di consumo sostitutivi, fornire il modello della torcia esistente, il modello della macchina, i dettagli del connettore e la corrente operativa.
Anche le fotografie della torcia originale e dei componenti di consumo possono aiutare il fornitore a verificare la compatibilità.
Domande frequenti sui problemi senza arco della taglierina al plasma
1. Perché il mio taglierino al plasma non produce archi elettrici?
Un dispositivo di taglio al plasma potrebbe non generare arco a causa di pressione dell'aria insufficiente, materiali di consumo usurati, montaggio errato della torcia, contatto di ritorno elettrico inadeguato, problemi di innesco, guasti di protezione o problemi del circuito interno di avviamento dell'arco.
Iniziare controllando gli indicatori di guasto, l'alimentazione dell'aria, i materiali di consumo della torcia e i collegamenti esterni.
2. Perché la mia taglierina al plasma ha aria ma non arco?
Il flusso d'aria senza arco può indicare consumabili usurati, un montaggio errato della torcia, un interblocco di sicurezza insoddisfatto, un problema del segnale di controllo o un guasto interno di innesco dell'arco.
Controllare gli indicatori di avvertenza della macchina e ispezionare i componenti della torcia con l'alimentazione scollegata.
3. Perché l'arco pilota della mia taglierina al plasma non funziona?
Un arco pilota potrebbe guastarsi a causa di materiali di consumo danneggiati, assemblaggio improprio, alimentazione d'aria inadeguata, difetti di collegamento della torcia o problemi nel sistema di avviamento.
Non tutti i sistemi di taglio al plasma utilizzano lo stesso design dell'arco pilota, quindi la procedura diagnostica appropriata dipende dall'attrezzatura.
4. Perché l'arco pilota della mia taglierina al plasma si avvia ma non taglia?
Se l'arco pilota si avvia ma l'arco di taglio principale non si trasferisce, ispezionare la pinza, il contatto con il pezzo, la distanza della torcia, i materiali di consumo e le impostazioni operative.
Un percorso di ritorno del lavoro inadeguato o una distanza eccessiva dalla torcia possono interferire con il successo del trasferimento dell'arco.
5. Un elettrodo difettoso può impedire l'accensione di un dispositivo di taglio al plasma?
SÌ. Un elettrodo gravemente usurato o danneggiato può interferire con l'affidabilità dell'innesco dell'arco.
Ispezionare l'elettrodo per individuare eventuali erosioni eccessive o danni anomali e sostituirlo quando necessario.
Ispezionare anche l'ugello e gli altri materiali di consumo per verificare l'eventuale usura.
6. Un ugello sporco può impedire alla taglierina al plasma di produrre archi?
Un ugello contaminato, bloccato o danneggiato può influenzare il flusso del gas e il comportamento dell'arco.
A seconda della gravità del problema e del design della torcia, ciò potrebbe contribuire a un avvio inaffidabile o a un taglio instabile.
Ispezionare e sostituire i consumabili danneggiati in base alle specifiche della torcia.
7. Di quale pressione dell'aria ha bisogno una taglierina al plasma?
La corretta pressione dell'aria dipende dal modello di taglio al plasma e di torcia.
Seguire sempre i requisiti di pressione e flusso specificati dell'apparecchiatura.
Controllare l'alimentazione dell'aria in condizioni di flusso poiché la pressione potrebbe diminuire quando la torcia è in funzione.
8. Una pinza difettosa può causare il mancato taglio di una taglierina al plasma?
SÌ. Un collegamento inadeguato del morsetto può impedire il corretto trasferimento dell'arco di taglio principale o causare un taglio instabile.
Collegare saldamente la pinza a un metallo pulito e conduttivo e ispezionare il cavo di ritorno per eventuali danni.
9. Perché la taglierina al plasma smette di produrre archi dopo pochi secondi?
Le possibili cause includono un flusso d'aria instabile, materiali di consumo danneggiati, uno scarso trasferimento dell'arco, un guasto del controllo o un sistema di protezione attivo.
Se il problema si verifica dopo un taglio prolungato, verificare anche il surriscaldamento e le limitazioni del ciclo di lavoro.
10. Perché la taglierina al plasma non produce archi dopo aver sostituito i materiali di consumo?
Una possibile causa è la selezione o l'assemblaggio errato dei materiali di consumo.
Confermare che l'elettrodo, l'ugello, l'anello diffusore e il cappuccio di ritenzione siano compatibili con la torcia e installati nell'ordine corretto.
Controllare se la macchina visualizza un gruppo torcia o un guasto relativo alla sicurezza.
11. Come faccio a sapere se la mia torcia al plasma è danneggiata?
I possibili segnali includono danni visibili alla torcia, funzionamento intermittente del grilletto, isolamento danneggiato del cavo, ripetuti errori di connessione o problemi persistenti di innesco dell'arco dopo il controllo dei materiali di consumo esterni e delle condizioni operative.
Questi sintomi non sempre significano che è necessario sostituire l'intera torcia.
Un'ispezione qualificata può aiutare a determinare se il problema è limitato a un componente sostituibile o riguarda il gruppo torcia.
12. Quando dovrei smettere di risolvere i problemi di una taglierina al plasma?
Smettere di utilizzare l'apparecchiatura se si notano danni all'isolamento elettrico, odori di bruciato, rumori anomali, guasti di protezione ripetuti o altri segni di pericolo elettrico.
Una manutenzione professionale è opportuna anche quando la macchina continua a guastarsi dopo le ispezioni esterne consigliate.
Non bypassare mai i dispositivi di sicurezza né tentare riparazioni non qualificate ai componenti interni ad alta tensione.
Considerazioni finali: come riparare una taglierina al plasma che non produce archi
Quando un dispositivo di taglio al plasma non produce archi, l'approccio più efficace consiste nell'identificare l'esatto sintomo del guasto prima di sostituire le parti.
Iniziare con gli indicatori di alimentazione dell'aria e di guasto della macchina. Quindi ispezionare i consumabili della torcia, confermare il corretto assemblaggio e controllare la pinza di massa e i collegamenti esterni.
Se l'arco pilota si avvia ma non si trasferisce, concentrarsi sul percorso di ritorno elettrico, sull'altezza di taglio e sulle condizioni operative.
Se la macchina presenta un flusso d'aria ma non presenta arco nonostante le corrette condizioni esterne, un problema di controllo o di accensione dell'arco interno potrebbe richiedere una diagnosi professionale.
La chiave per un taglio plasma affidabile è una torcia adeguatamente abbinata, materiali di consumo correttamente installati, un flusso d'aria stabile, collegamenti elettrici sani e un funzionamento entro i limiti nominali dell'attrezzatura.
Per i distributori di attrezzature, le officine di fabbricazione e i team di manutenzione industriale, la comprensione di queste sette cause comuni può ridurre i costi di sostituzione non necessari, migliorare l'efficienza della risoluzione dei problemi e supportare prestazioni di taglio più affidabili.
Questo sito web utilizza cookie e tecnologie simili ('cookie'). Previo tuo consenso, utilizzeremo cookie analitici per tracciare quali contenuti ti interessano e cookie di marketing per visualizzare pubblicità basata sugli interessi. Per queste misure utilizziamo fornitori terzi, che possono anche utilizzare i dati per i propri scopi.
Dai il tuo consenso facendo clic su 'Accetta tutto' o applicando le tue impostazioni individuali. I vostri dati potrebbero poi essere trattati anche in paesi terzi al di fuori dell’UE, come gli Stati Uniti, che non dispongono di un corrispondente livello di protezione dei dati e dove, in particolare, l’accesso da parte delle autorità locali non può essere efficacemente impedito. Puoi revocare il tuo consenso con effetto immediato in qualsiasi momento. Se si fa clic su 'Rifiuta tutto', verranno utilizzati solo i cookie strettamente necessari.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių