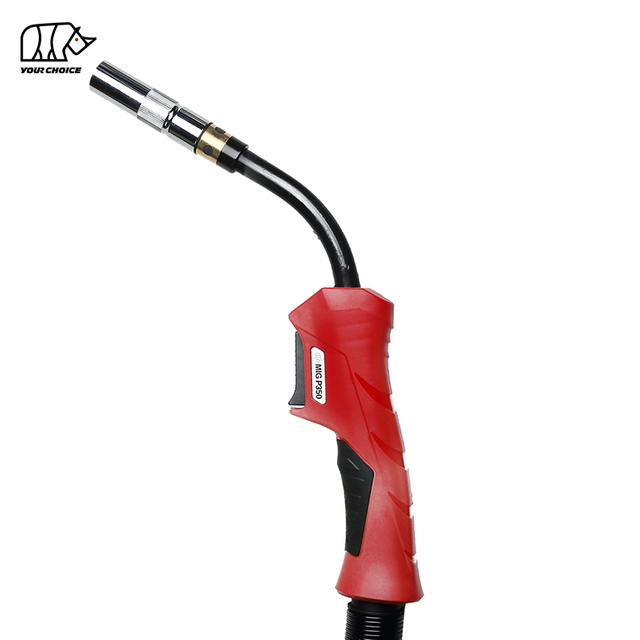
Una torcia MIG continua a inceppare il filo quando la resistenza da qualche parte tra la bobina di filo e la punta di contatto diventa maggiore di quella che il trainafilo può superare in modo coerente. Le cause più comuni sono la pressione errata del rullo trascinatore, una guaina sporca o sottodimensionata, un cavo della torcia piegato in modo brusco, la punta di contatto errata, un'eccessiva tensione della bobina, un filo di saldatura danneggiato o uno scarso allineamento tra l'alimentatore e la torcia.
Un inceppamento del filo non è sempre un guasto della torcia.
Il problema può verificarsi in tre punti diversi:
trainafilo → guaina della torcia → punta di contatto
Trovare la posizione esatta della restrizione è il modo più rapido per risolvere il problema senza sostituire parti non necessarie.
Per la saldatura di produzione, i ripetuti inceppamenti del filo non dovrebbero mai essere considerati normali. Aumenta i tempi di inattività, il consumo della punta di contatto, l'intervento dell'operatore, l'instabilità dell'arco e il costo per parte saldata.
Perché il cavo del mio MIG continua a incepparsi?
MIG il filo solitamente si inceppa perché il sistema di avanzamento del filo presenta troppa resistenza o forza motrice instabile.
Causa comune
Che succede
Correzione tipica
Pressione del rullo motore troppo alta
Il filo si deforma o si annida
Ridurre la pressione
Pressione del rullo motore troppo bassa
Il filo scivola
Aumentare gradualmente la pressione
Scanalatura del rullo trascinatore errata
Il filo è schiacciato o mal serrato
Abbina il rotolo al filo
Liner sporco o non corretto
L'attrito aumenta all'interno del cavo della torcia
Pulire o sostituire il rivestimento
Cavo della torcia piegato bruscamente
Il filo si trascina all'interno del rivestimento
Raddrizzare il cavo
Dimensione errata della punta di contatto
Il filo si attacca o vaga
Utilizzare la punta corretta
Tensione della bobina troppo alta
L'alimentatore fatica a tirare il filo
Ridurre la tensione dei freni
Filo arrugginito o contaminato
I detriti entrano nel rivestimento
Sostituire il filo
Allineamento della guida inadeguato
Il filo si blocca prima del rivestimento
Riallineare il percorso di alimentazione
Punto chiave: non aumentare immediatamente la pressione del rullo trainafilo quando il filo MIG smette di avanzare. Una pressione eccessiva può creare nidificazioni e peggiorare il problema.
Cosa significa realmente ' MIG Inceppamento dei cavi'?
MIG L'inceppamento del filo è un guasto nell'alimentazione del filo in cui il filo dell'elettrodo non può spostarsi agevolmente dalla bobina attraverso l'alimentatore, il rivestimento, la punta di contatto e nell'arco.
Il termine può descrivere diversi problemi.
Che cos'è un inceppamento della punta di contatto?
Un inceppamento della punta contattatrice si verifica quando il filo raggiunge la parte anteriore della torcia ma non riesce a passare agevolmente attraverso la punta contattatrice.
Le cause comuni includono:
dimensione della punta errata;
foro della punta danneggiato;
bruciatura;
contaminazione da schizzi;
punta di contatto surriscaldata.
Cos'è il nidificazione degli uccelli?
Il birdnesting è un guasto nell'alimentazione del filo in cui il filo di saldatura si deforma e forma un cappio aggrovigliato vicino ai rulli di trascinamento perché l'alimentatore continua a spingere mentre il filo non riesce a muoversi attraverso la torcia.
Nidificare di solito significa:
La restrizione è a valle dei rulli di trascinamento.
Le possibili cause includono:
rivestimento bloccato;
dimensione della fodera errata;
cavo fortemente piegato;
blocco della punta di contatto;
pressione eccessiva sul rullo motore.
Cos'è lo slittamento del filo?
Lo slittamento del filo si verifica quando i rulli di comando girano ma non riescono a spostare il filo in modo coerente.
Le cause tipiche includono:
pressione del rullo motore insufficiente;
scanalatura del rullo errata;
filo oleoso;
rulli trascinatori usurati;
eccessiva resistenza della bobina.
Questi tre problemi (incollamento della punta, nidificazione e slittamento del filo) possono sembrare simili durante la saldatura ma richiedono soluzioni diverse.
Dov'è effettivamente il cavo MIG inceppato?
Prima di cambiare qualsiasi parte, determinare dove si verifica la resistenza.
Se il filo si inceppa nell'alimentatore
Controllo:
freno della bobina;
rulli di trascinamento;
guida di ingresso;
guida di uscita;
pressione del rullo motore;
allineamento della bobina.
Se il filo si inceppa all'interno del cavo della torcia
Controllo:
condizione del rivestimento;
piegature dei cavi;
dimensione della fodera;
installazione di rivestimento;
sporco o particelle metalliche.
Se il filo si inceppa nella punta di contatto
Controllo:
foro della punta di contatto;
dimensione della punta;
bruciatura;
schizzi;
surriscaldamento del frontale.
Questa semplice diagnosi basata sulla posizione può far risparmiare molto tempo nella risoluzione dei problemi.
Causa 1: la pressione del rullo motore è troppo alta o troppo bassa?
Una pressione errata del rullo trascinatore è una delle cause più comuni dei problemi di alimentazione del filo MIG .
I rulli di trascinamento devono afferrare il filo in modo sufficientemente saldo da poterlo spostare attraverso la torcia evitando un'eccessiva deformazione.
Cosa succede se la pressione del rullo motore è troppo bassa?
I rotoli potrebbero scivolare sul filo.
I sintomi includono:
velocità del filo irregolare;
arco impennato;
alimentazione incoerente;
il filo si ferma sotto carico;
segni lucidi visibili sul filo.
La reazione naturale è spesso quella di aumentare drasticamente la pressione.
Ciò può creare un secondo problema.
Cosa succede se la pressione del rullo motore è troppo alta?
Una pressione eccessiva può:
deformare il filo;
creare scaglie di metallo;
danneggiare la superficie del filo;
aumentare la contaminazione del rivestimento;
contribuiscono alla nidificazione degli uccelli.
Per i fili più teneri, una pressione eccessiva è particolarmente problematica.
L'impostazione corretta è:
Pressione sufficiente per nutrirsi in modo coerente, ma non più del necessario.
Causa 2: stai utilizzando il rullo di trascinamento sbagliato?
La scanalatura del rullo motore deve corrispondere al diametro e al materiale del filo.
Diversi tipi di filo richiedono caratteristiche di alimentazione diverse.
Tipo di filo
Caratteristica dell'alimentazione
Rischio principale
Filo di acciaio solido
Relativamente rigido
Scivolamento se la pressione è troppo bassa
Filo inossidabile
Rigido ma sensibile alla superficie
Usura e incoerenza dell'alimentazione
Filo animato
Struttura tubolare
Schiacciamento se la pressione è eccessiva
Filo di alluminio
Molto morbido
Deformazione e nidificazione
Un rullo di trascinamento troppo grande per il filo potrebbe non afferrarsi correttamente.
Una scanalatura troppo piccola può deformare il filo.
Per il filo tenero, una pressione di azionamento aggressiva o una geometria del rullo inadeguata possono creare gravi instabilità di alimentazione.
Causa 3: il rivestimento della torcia MIG è sporco, danneggiato o della dimensione sbagliata?
Un rivestimento bloccato o di dimensioni errate è uno dei motivi più frequenti a MIG la torcia continua a incastrare il filo.
Il rivestimento guida il filo di saldatura attraverso il cavo della torcia.
Deve fornire spazio sufficiente per un'alimentazione regolare senza consentire un movimento eccessivo del filo.
Cosa succede quando il rivestimento è troppo piccolo?
Un rivestimento sottodimensionato crea un attrito eccessivo.
La situazione peggiora quando:
la lunghezza del cavo aumenta;
la torcia si piega;
la superficie del filo è contaminata;
il filo di saldatura ha un diametro effettivo maggiore.
L'alimentatore quindi necessita di più forza per spingere il filo.
Infine:
attrito > forza di avanzamento = inceppamento del filo
Cosa succede quando il rivestimento è troppo grande?
Un rivestimento eccessivamente grande può consentire al filo di muoversi in modo irregolare.
Questo può creare:
alimentazione instabile;
vibrazione;
posizione incoerente del filo;
usura accelerata.
Il rivestimento corretto deve essere selezionato in base al diametro del filo e alla gamma di materiali.
In che modo la contaminazione del rivestimento causa inceppamenti?
Ogni metro di filo di saldatura che entra nella torcia può trasportare piccole quantità di:
polvere;
olio;
ruggine;
particelle metalliche;
residuo di disegno.
Questi contaminanti si accumulano all'interno del rivestimento.
Nel tempo, l'attrito aumenta.
Questo è il motivo per cui una torcia alimentata perfettamente quando era nuova può gradualmente iniziare a presentare problemi di alimentazione del filo.
Causa 4: il cavo della torcia MIG è piegato o arrotolato troppo stretto?
Una brusca piega MIG il cavo della torcia aumenta l'attrito tra il filo di saldatura e il rivestimento e può causare inceppamenti intermittenti o continui del filo.
Il filo deve percorrere diversi metri attraverso il cavo prima di raggiungere la punta di contatto.
Ogni curva aumenta la resistenza.
Perché le piegature strette causano problemi di avanzamento del filo?
Quando il cavo si piega:
il filo preme contro la parete del rivestimento;
l'area di contatto aumenta;
l'attrito aumenta;
il carico dell'alimentatore aumenta.
Il problema diventa più grave con:
cavi torcia lunghi;
filo morbido;
rivestimenti contaminati;
piccolo spazio di rivestimento.
Come dovrebbe essere posizionato il cavo della torcia MIG ?
Quando si diagnostica un inceppamento del filo:
Posare il cavo della torcia il più dritto possibile.
Rimuovere gli anelli stretti.
Evitare di torcere il cavo.
Alimentare nuovamente il filo.
Se l'alimentazione migliora in modo significativo, il percorso dei cavi contribuisce al problema.
Per una produzione di precisione, scegliere una lunghezza del cavo sufficientemente lunga per l'applicazione ma non più lunga del necessario.
Causa 5: la punta di contatto causa l'attaccamento del filo?
Una punta di contatto sottodimensionata, usurata, surriscaldata, contaminata o danneggiata può arrestare il filo nel punto finale del percorso di alimentazione.
Questo è uno dei problemi più facili da diagnosticare.
Rimuovere la punta di contatto e alimentare il filo.
Se il filo avanza senza intoppi con la punta rimossa ma si inceppa dopo l'installazione della punta, è probabile che il problema riguardi la punta di contatto.
Cosa succede se la punta di contatto è troppo piccola?
Il filo potrebbe impigliarsi all'interno del foro.
I possibili sintomi includono:
fermi del filo davanti alla torcia;
mangiatoie e nidi di uccelli;
il filo si muove quando è freddo ma si attacca quando è caldo;
il burnback si verifica frequentemente.
La punta deve corrispondere al diametro del filo di saldatura.
Il calore può inceppare il filo della punta di contatto?
SÌ.
La punta di contatto opera molto vicino all'arco di saldatura.
Un carico termico eccessivo può influire sulla punta e sui materiali di consumo circostanti.
Se una punta viene danneggiata o il filo brucia nuovamente nel foro, il filo può saldarsi temporaneamente alla punta.
Questo è comunemente chiamato burnback.
Che cos'è il burnback e perché provoca inceppamenti dei cavi?
Il ritorno di fiamma si verifica quando il filo di saldatura si fonde nuovamente nella o sulla punta di contatto invece di mantenere la distanza corretta tra l'estremità del filo e la punta di contatto.
Dopo il burnback:
il filo potrebbe fondersi sulla punta;
il foro della punta potrebbe danneggiarsi;
il successivo tentativo di alimentazione del filo potrebbe fallire;
l'alimentatore può creare un nido di uccelli.
Il ritorno di fiamma ripetuto non dovrebbe essere trattato semplicemente sostituendo le punte di contatto.
Controllo:
velocità di avanzamento del filo;
relazione di tensione;
condizione della punta di contatto;
consistenza dell'alimentazione del filo;
posizione della torcia.
Causa 6: La tensione della bobina è troppo alta?
La bobina del filo di saldatura necessita di una forza frenante sufficiente per impedire una rotazione incontrollata dopo l'arresto dell'alimentatore.
Ma una forza frenante eccessiva fa sì che i rulli di trasmissione lavorino di più.
Una tensione eccessiva della bobina può causare lo slittamento del filo, un'alimentazione instabile e un apparente inceppamento della torcia.
Cosa succede se la tensione della bobina è eccessiva?
L'alimentatore deve superare:
resistenza al freno della bobina + attrito del rivestimento + attrito della punta di contatto
Se la resistenza totale diventa troppo elevata, il filo potrebbe:
scivolare sui rulli di trascinamento;
fermarsi a intermittenza;
deformare;
nido di uccelli.
Cosa succede se la tensione della bobina è troppo allentata?
La bobina potrebbe continuare a ruotare dopo l'arresto dell'alimentatore.
Ciò può causare bobine allentate o grovigli di filo vicino alla bobina.
L'impostazione corretta prevede una forza frenante sufficiente per arrestare il sovraccarico della bobina senza opporre resistenza inutilmente all'avanzamento del filo.
Causa 7: il filo di saldatura è sporco, arrugginito o danneggiato?
La condizione del filo influisce direttamente MIG alimentazione della torcia perché tutto ciò che si trova sulla superficie del filo alla fine passa attraverso la guaina e la punta contattatrice.
Le cattive condizioni del filo possono contaminare rapidamente una torcia altrimenti sana.
Controlla:
ruggine;
polvere;
olio;
corrosione;
bobine danneggiate;
filo schiacciato;
strati di bobine incrociate.
La ruggine è particolarmente problematica.
Le particelle di ruggine possono accumularsi all'interno del rivestimento e aumentare notevolmente l'attrito.
Sostituire il rivestimento senza sostituire il filo gravemente contaminato può causare il ripresentarsi rapidamente dello stesso problema.
Causa 8: Le guide del filo e i rulli di trascinamento sono disallineati?
Il percorso del filo deve essere quanto più diritto e liscio possibile dalla bobina al rivestimento della torcia.
Il disallineamento può causare lo sfregamento del filo contro:
guide di ingresso;
bordi dei rulli trascinatori;
guide di uscita;
ingresso di linea.
Ciò crea resistenza prima ancora che il filo entri nella torcia.
Cosa dovresti controllare?
Verificare che:
bobina → guida di ingresso → rulli di trascinamento → guida di uscita → rivestimento
sono allineati.
Il filo di saldatura deve entrare nel rivestimento senza essere forzato lateralmente.
Perché MIG il filo si inceppa più spesso con l'alluminio?
Il filo di saldatura in alluminio si inceppa più facilmente perché è più morbido e meno resistente alla compressione e alla deformazione rispetto al filo di acciaio.
Ciò rende l’alimentazione dell’alluminio particolarmente sensibile a:
pressione del rullo motore;
attrito del rivestimento;
piegature dei cavi;
lunghezza del cavo;
distanza di alimentazione.
Una piccola quantità di resistenza che non fermerebbe il filo di acciaio può causare la piegatura del filo di alluminio morbido vicino al trainafilo.
Come si può migliorare l'alimentazione del filo di alluminio MIG ?
Per applicazioni con fili teneri:
utilizzare un rivestimento adeguato a basso attrito;
evitare curve strette del cavo;
mantenere la lunghezza del cavo pratica;
utilizzare rulli di trascinamento adatti al filo morbido;
evitare una pressione di azionamento eccessiva;
mantenere il filo pulito;
utilizzare una punta di contatto della dimensione corretta.
Per applicazioni molto impegnative, un sistema di alimentazione progettato per ridurre la distanza su cui deve essere spinto il filo morbido può fornire una maggiore consistenza.
Perché il filo avanza bene con la punta di contatto rimossa?
Questo è uno dei test diagnostici più utili.
Se il filo avanza senza problemi con la punta di contatto rimossa:
bobina + rulli di trascinamento + rivestimento sono probabilmente in grado di alimentare il filo.
La restrizione è probabilmente in corrispondenza o vicino alla parte anteriore della torcia.
Ispezionare:
punta di contatto;
dimensione della punta;
bruciatura;
portapunta;
allineamento front-end.
Se il filo continua ad avanzare in modo inadeguato anche dopo aver rimosso la punta di contatto, esaminare il rivestimento, il cavo, i rulli di trascinamento e la bobina.
Perché il filo MIG continua a nidificare nell'alimentatore?
La nidificazione ripetuta di solito significa che l'alimentatore spinge il filo più velocemente di quanto il sistema della torcia a valle possa accettarlo.
Le cause comuni includono:
rivestimento bloccato;
rivestimento errato;
inceppamento della punta a contatto;
cavo piegato bruscamente;
pressione eccessiva del rullo trascinatore;
deformazione del filo morbido.
Quando si verifica un nido di uccelli, non tagliare semplicemente il filo aggrovigliato e ricominciare.
La restrizione a valle deve essere identificata per prima.
Altrimenti, è probabile che il prossimo nido di uccelli si ripeta.
Cosa dovresti controllare prima quando il filo MIG smette di avanzare?
Utilizzare questa rapida sequenza diagnostica.
Fare un passo
Controllo
Cosa ti dice
1
Rimuovere la punta di contatto
Separa i problemi della punta dai problemi del percorso di alimentazione
2
Raddrizzare il cavo della torcia
Identifica la resistenza correlata alla piegatura
3
Alimentare il filo manualmente
Verifica la resistenza del rivestimento
4
Controllare la pressione del rullo trascinatore
Rileva scivolamenti o schiacciamenti
5
Ispezionare la scanalatura del rullo di trasmissione
Conferma la corretta compatibilità del cavo
6
Controllare la tensione della bobina
Rileva un'eccessiva resistenza ai freni
7
Ispezionare le condizioni del cavo
Identifica ruggine o contaminazione
8
Controllare la fodera
Rileva il blocco o la dimensione errata
9
Controllare l'allineamento della guida
Rileva la resistenza meccanica
Questa sequenza è più efficiente della sostituzione casuale delle parti.
Come si testa un rivestimento della torcia MIG ?
Una prova pratica consiste nel togliere la punta portacorrente e far passare il filo attraverso la torcia con il cavo disposto il più dritto possibile.
Il filo dovrebbe muoversi agevolmente.
Se rimane una resistenza significativa:
Rimuovere il filo.
Ispezionare il rivestimento.
Controllare la contaminazione.
Verificare la dimensione del rivestimento.
Confermare la lunghezza e l'installazione del rivestimento.
Sostituire il rivestimento se la resistenza rimane eccessiva.
Il rivestimento è un componente soggetto ad usura.
Dovrebbe essere trattato come parte della manutenzione ordinaria del trainafilo piuttosto che come un componente a vita.
Un rivestimento installato in modo errato può causare inceppamenti del filo?
SÌ.
Anche un rivestimento nuovo può causare problemi di alimentazione se installato in modo errato.
I potenziali problemi di installazione includono:
fodera tagliata troppo corta;
fodera tagliata troppo a lungo;
posti a sedere poveri nella parte anteriore;
posti a sedere scadenti nel collegamento posteriore;
bava tagliente all'estremità tagliata;
specifica del rivestimento errata.
Un rivestimento scarsamente tagliato può creare uno spazio tra i componenti in cui il filo di saldatura può impigliarsi.
Utilizzare un taglio netto e seguire la corretta procedura di installazione del rivestimento della torcia.
Perché MIG l'alimentazione del filo peggiora quando la torcia si surriscalda?
Se l'alimentazione del filo peggiora progressivamente durante lunghi periodi di saldatura, ispezionare l'estremità anteriore.
Il calore può accelerare:
usura della punta di contatto;
accumulo di spruzzi;
bruciatura;
espansione dei componenti;
danni ai materiali di consumo.
Il problema potrebbe quindi presentarsi come:
cannello freddo = alimentazione normale
seguito da:
torcia calda = filo incollato
In tale situazione, il sistema di alimentazione del filo potrebbe non essere l’unico problema.
È necessario controllare anche l'amperaggio della torcia, il ciclo di lavoro, il raffreddamento e le condizioni dei consumabili.
In che modo la lunghezza del cavo influisce sull'alimentazione del filo MIG ?
I cavi della torcia più lunghi creano un percorso meccanico più lungo per il filo.
Più lunghezza significa più opportunità per:
attrito;
curve;
contaminazione del rivestimento;
trascinamento del filo.
Ciò non significa che i cavi lunghi siano sempre problematici.
Ciò significa che è necessario selezionare il sistema di alimentazione completo per la lunghezza richiesta.
Per la saldatura di produzione, evitare di scegliere gruppi torcia inutilmente lunghi quando i cavi più corti possono raggiungere comodamente l'area di saldatura.
Come risolvere i problemi di una torcia MIG che continua a inceppare il filo?
Utilizzare la seguente procedura dettagliata.
Passaggio 1: rimuovere la punta di contatto
Filo di alimentazione.
Se il problema scompare, ispezionare o sostituire la punta di contatto.
Passaggio 2: raddrizzare il cavo della torcia
Rimuovere pieghe e anelli stretti.
Prova di nuovo l'alimentazione.
Passaggio 3: ispezionare i rulli di trascinamento
Verificare:
scanalatura corretta;
diametro corretto;
superficie pulita;
corretto allineamento.
Passo 4: regolare la pressione del rullo motore
Utilizzare solo la pressione sufficiente per un'alimentazione affidabile.
Non utilizzare la pressione per compensare un rivestimento bloccato.
Passaggio 5: controllare la tensione del freno della bobina
Assicurarsi che la bobina ruoti liberamente senza un superamento incontrollato.
Passaggio 6: ispezionare il filo di saldatura
Sostituire il filo arrugginito, contaminato o danneggiato.
Passaggio 7: ispezionare o sostituire il rivestimento
Utilizzare il rivestimento corretto per il diametro e il materiale del filo.
Passaggio 8: verificare l'allineamento della guida
Assicurarsi che il filo si sposti agevolmente nel rivestimento.
Passaggio 9: ispezionare i materiali di consumo front-end della torcia
Controllo:
portapunta;
diffusore;
punta di contatto;
ugello;
condizione di schizzi.
MIG Tabella per la risoluzione dei problemi relativi all'alimentazione del filo
Sintomo
Causa più probabile
Prima azione
Il filo scivola sui rulli di trascinamento
Bassa pressione/alta resistenza
Controllare la pressione e il rivestimento
Nidi di filo metallico
Blocco a valle
Controllare punta e rivestimento
Il filo si inceppa solo quando il cavo si piega
Attrito cavo/guaina
Raddrizzare il cavo
Inceppamenti del filo sulla punta di contatto
Punta sbagliata/danneggiata
Sostituire la punta corretta
Il filo avanza male dopo una saldatura prolungata
Problema di calore/front-end
Ispezionare l'ugello e il ciclo di lavoro
Il filo avanza male dalla nuova bobina
Tensione/allineamento della bobina
Controllare il sistema della bobina
Particelle metalliche fini vicino all'alimentatore
Pressione eccessiva/rulli errati
Regolare il sistema di azionamento
Ruggine all'interno del rivestimento
Filo contaminato
Sostituire filo e rivestimento
Il filo di alluminio si deforma ripetutamente
Eccessiva resistenza all'alimentazione
Ottimizza il percorso del filo morbido
L'arco si solleva con l'alimentazione
Consegna intermittente del filo
Ispezionare il percorso di alimentazione completo
Come si può prevenire l'inceppamento dei cavi MIG ?
La prevenzione è più semplice ed economica rispetto alla risoluzione ripetuta dei problemi.
Utilizzare i materiali di consumo corretti
Incontro:
filo;
rullo guida;
fodera;
punta di contatto.
Tutti e quattro devono funzionare come un unico sistema.
Mantieni il cavo dritto quanto pratico
Evitare giri inutili e curve strette.
Mantenere il filo di saldatura pulito e asciutto
Conservare il cavo lontano da:
umidità;
polvere di macinazione;
olio;
ambienti corrosivi.
Sostituire i rivestimenti prima che diventino gravemente contaminati
Non attendere che il filo smetta completamente di avanzare.
Ispezionare regolarmente i suggerimenti di contatto
Sostituisci i suggerimenti che mostrano:
bruciatura;
fori allargati;
danno;
contaminazione eccessiva.
Non stringere eccessivamente i rulli di trascinamento
Una maggiore pressione non significa automaticamente una migliore alimentazione.
Come dovresti scegliere una torcia MIG per un'alimentazione affidabile del filo?
UN La torcia MIG deve essere selezionata in base al diametro del filo, al materiale del filo, alla lunghezza del cavo, alla corrente di saldatura, al ciclo di lavoro, al tipo di rivestimento e alla compatibilità dei consumabili.
Fattore di selezione della torcia
Perché è importante
Diametro del filo
Determina le dimensioni della punta e del rivestimento
Materiale del filo
Determina la difficoltà di alimentazione
Lunghezza del cavo
Influisce sull'attrito
Tipo di fodera
Controlla la guida del filo
Suggerimento per il contatto
Controlla il percorso finale del cavo
Corrente di saldatura
Influisce sulla temperatura frontale
Ciclo di lavoro
Influisce sulla stabilità termica
Flessibilità del cavo
Influisce sul routing
Disponibilità dei materiali di consumo
Semplifica la manutenzione
Per i distributori e gli acquirenti industriali, l'affidabilità dell'alimentazione del filo deve essere valutata prima di selezionare una torcia solo in base all'amperaggio o al prezzo.
Una torcia può avere una capacità elettrica sufficiente pur non essendo adatta a un'applicazione difficile di alimentazione del filo.
Domande frequenti su MIG Inceppamenti dei cavi
Perché il cavo del mio MIG continua a incepparsi?
MIG il filo solitamente si inceppa a causa dell'eccessiva resistenza da qualche parte tra la bobina e la punta di contatto. Le cause più comuni includono un liner sporco, una pressione errata del rullo trascinatore, un cavo della torcia piegato, la punta di contatto errata, un'eccessiva tensione della bobina, un filo contaminato o uno scarso allineamento dell'alimentatore.
Perché il mio filo MIG continua a nidificare?
La nidificazione si verifica quando l'alimentatore continua a spingere il filo ma una restrizione impedisce al filo di muoversi attraverso la torcia. Controllare la punta di contatto, la guaina, le piegature del cavo, la pressione del rullo di trascinamento e le condizioni del filo.
Perché il filo del mio MIG non passa attraverso la pistola?
Rimuovere la punta di contatto e testare l'avanzamento del filo. Se l'alimentazione migliora, è probabile che la punta di contatto sia la causa della restrizione. Se il filo avanza ancora in modo insufficiente, ispezionare la guaina, il cavo della torcia, i rulli di trascinamento, la tensione della bobina e le condizioni del filo.
Un rivestimento difettoso può causare MIG inceppamenti dei cavi?
SÌ. Un rivestimento sporco, danneggiato, sottodimensionato, sovradimensionato o installato in modo errato può aumentare la resistenza all'alimentazione del filo e causare scivolamenti, nidificazioni di uccelli o guasti completi all'alimentazione del filo.
Una pressione eccessiva del rullo motore può causare inceppamenti del filo?
SÌ. Una pressione eccessiva del rullo trascinatore può deformare il filo di saldatura, generare particelle metalliche, aumentare la contaminazione del rivestimento e contribuire alla nidificazione degli uccelli. Utilizzare solo la pressione sufficiente per alimentare il filo in modo coerente.
Perché il filo di alluminio MIG si inceppa più spesso?
Il filo per saldatura in alluminio è più morbido del filo in acciaio e ha maggiori probabilità di deformarsi o deformarsi sotto la forza di compressione. Richiede un percorso del cavo a bassa resistenza, rulli di trascinamento adeguati, un rivestimento appropriato, dimensioni della punta corrette e piegature minime del cavo.
Una punta di contatto può causare problemi di avanzamento del filo?
SÌ. Una punta di contatto errata, danneggiata, surriscaldata o contaminata può limitare il movimento del filo. Il burnback può anche fondere il filo sulla punta e interrompere completamente l'alimentazione.
Devo sostituire la torcia MIG se il filo continua a incepparsi?
Non immediatamente. Per prima cosa ispezionare la punta di contatto, il rivestimento, i rulli di trascinamento, la tensione della bobina, il percorso del cavo, le condizioni del filo e l'allineamento. Sostituire la torcia o il gruppo cavo solo se dopo la normale risoluzione dei problemi rimangono danni, resistenza interna eccessiva o mancata corrispondenza dell'applicazione.
Conclusione: come si fa a impedire che una torcia MIG inceppi il filo?
Se il tuo MIG la torcia continua a incastrare il filo , inizia trovando il punto in cui si verifica la resistenza.
I problemi più comuni sono:
pressione del rullo di trascinamento + selezione del rullo di trascinamento + resistenza del rivestimento + piegature del cavo + problemi con la punta di contatto + tensione della bobina + filo contaminato + allineamento inadeguato.
La regola diagnostica più importante è:
Non aumentare la pressione del rullo guida finché non si conosce il motivo per cui il filo resiste al movimento.
Un sistema di alimentazione del filo MIG configurato correttamente dovrebbe consentire al filo dell'elettrodo di spostarsi agevolmente dalla bobina all'arco senza forza eccessiva.
Per una saldatura di produzione affidabile, abbinare i rulli di trasmissione, il liner, punta di contatto , lunghezza del cavo, diametro del filo e materiale del filo come un unico sistema completo.
Una corretta configurazione riduce gli annidamenti di uccelli, gli inceppamenti del filo, l'usura dei materiali di consumo, i tempi di inattività e la sostituzione non necessaria della torcia.
Questo sito web utilizza cookie e tecnologie simili ('cookie'). Previo tuo consenso, utilizzeremo cookie analitici per tracciare quali contenuti ti interessano e cookie di marketing per visualizzare pubblicità basata sugli interessi. Per queste misure utilizziamo fornitori terzi, che possono anche utilizzare i dati per i propri scopi.
Dai il tuo consenso facendo clic su 'Accetta tutto' o applicando le tue impostazioni individuali. I vostri dati potrebbero poi essere trattati anche in paesi terzi al di fuori dell’UE, come gli Stati Uniti, che non dispongono di un corrispondente livello di protezione dei dati e dove, in particolare, l’accesso da parte delle autorità locali non può essere efficacemente impedito. Puoi revocare il tuo consenso con effetto immediato in qualsiasi momento. Se si fa clic su 'Rifiuta tutto', verranno utilizzati solo i cookie strettamente necessari.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių