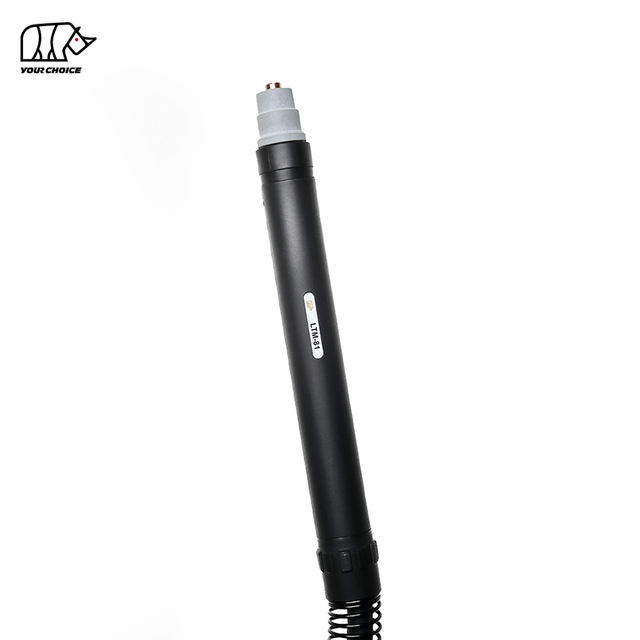
100A HF Obor pemotong plasma CNC untuk Memotong Logam Berjentera
INWELT LTM101 ialah obor pemotong plasma mesin sejukan udara yang direka untuk CNC meja pemotong, sistem pemotongan profil automatik dan aplikasi plasma berjentera industri.
LTM101 dinilai pada 100A dengan kitaran tugas 60% dan menggunakan permulaan arka frekuensi tinggi ( HF ).
Spesifikasi INWELT semasa termasuk:
Arus terkadar 100A
60% kitaran tugas
Penyejukan udara
HF pencucuhan
Tekanan operasi 4.5–5.0 bar
lebih kurang 180 L/min aliran udara
lebih kurang 100 saat yang disyorkan selepas aliran
Plumbum obor standard 6 m
Pelbagai pilihan sambungan belakang tersedia, termasuk konfigurasi M14×1, M16×1.5, 1/4G, 3/8G dan penyesuai pusat.
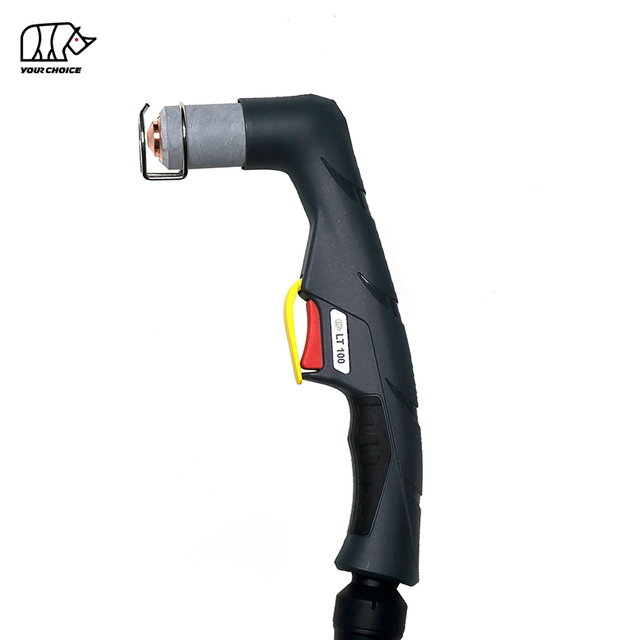
Tidak seperti obor tangan LT 101, LTM101 direka khusus untuk pemasangan tetap dan pemotongan automatik.
INWELT LTM101
| Spesifikasi Spesifikasi Teknikal |
INWELT LTM101 |
| Jenis Produk |
CNC / Berjentera Obor pemotong plasma |
| Model |
LTM101 |
| Jenama |
INWELT |
| Dinilai Semasa |
100 A |
| Kitaran Tugas |
60% |
| Menyejukkan |
Udara |
| Arka Bermula |
HF |
| Gas |
Udara |
| Tekanan Gas |
lebih kurang 4.5–5.0 bar |
| Aliran Gas |
lebih kurang 180 L/min |
| Disyorkan Pasca Aliran |
lebih kurang 100 saat |
| Panjang Plumbum Standard |
6 m |
| Operasi |
CNC / Berjentera |
| Pilihan Penyambung |
M14×1 / M16×1.5 / 1/4G / 3/8G / Penyesuai pusat |
| Keluarga Tip Standard |
Ø1.1 / Ø1.4 / Ø1.7 mm |
| Bahan Habis Lanjutan |
Tersedia |
| OEM / ODM |
Tersedia |
| Label Peribadi |
Tersedia |
Keserasian akhir hendaklah disahkan mengikut sumber kuasa plasma, seni bina permulaan HF , litar arka pandu, sambungan belakang, pemasangan mesin dan sistem CNC .
LTM101 Obor Mesin lwn. LT 101 Obor Tangan
LTM101 dan LT 101 tergolong dalam platform boleh guna am yang sama tetapi harus dianggap sebagai produk obor lengkap yang berasingan.
| Ciri |
LTM101 |
LT 101 |
| Aplikasi Utama |
CNC / Berjentera |
Manual |
| Geometri Obor |
Badan mesin lurus |
Obor tangan |
| Operasi |
Mesin dikawal |
Pengendali dikawal |
| Melekap |
Pemegang obor tetap |
pegang tangan |
| Pencetus |
Bukan kaedah kawalan utama |
Pencetus manual |
| CNC Penyepaduan |
Penggunaan utama |
Bukan kegunaan utama |
Sesetengah bahan habis pakai boleh dikongsi antara dua keluarga obor, tetapi pemasangan obor yang lengkap dan pengaturan kabel/kawalan tidak boleh dianggap secara automatik sebagai boleh ditukar ganti.
Untuk halaman produk ini, spesifikasi obor mesin harus kekal sebagai tumpuan utama.
Mengapa Menggunakan LTM101 untuk CNC Pemotongan Plasma?
Obor berjentera mesti menyediakan kedudukan berulang dan penyepaduan yang stabil dengan sistem pemotongan CNC .
Reka Bentuk Obor Mesin Lurus
LTM101 menggunakan badan obor berorientasikan mesin yang direka untuk pemasangan tetap.
Ini membolehkan sistem CNC mengekalkan konsisten:
Penjajaran obor
Sudut pemotongan
Ketinggian menindik
Ketinggian pemotongan
Laluan gerakan
Kapasiti Semasa 100A
LTM101 dinilai pada 100A.
Ini menjadikannya sesuai untuk sistem plasma CNC keluaran sederhana hingga tinggi yang serasi yang beroperasi dalam had semasa dan kitaran tugas yang disahkan.
60% Kitaran Tugas
Obor ditentukan pada kitaran tugas 60% pada keadaan undian.
Beban terma sebenar juga boleh dipengaruhi oleh aliran udara, suhu ambien, keadaan boleh guna dan urutan pemotongan.
6 m Piawai Obor Utama
Konfigurasi obor mesin standard semasa menggunakan pendahulu 6 m , menyediakan jangkauan praktikal untuk banyak reka letak meja CNC .
Cara HF Bermula Berfungsi pada LTM101
LTM101 menggunakan permulaan arka frekuensi tinggi.
Permulaan HF menghasilkan isyarat voltan tinggi, frekuensi tinggi untuk memulakan arka plasma tanpa memerlukan hujung pemotong untuk memukul bahan kerja secara mekanikal.
Ini boleh menyediakan permulaan arka berulang apabila obor dan sumber kuasa dipadankan dengan betul.
Walau bagaimanapun, HF sistem plasma memerlukan penyepaduan CNC yang teliti kerana tenaga elektrik frekuensi tinggi boleh mencipta gangguan elektromagnet.
Jadual CNC hendaklah menggunakan yang sesuai:
Pembumian
Pemisahan kabel
Perisai
Pemasangan pengawal
Penyepaduan sumber kuasa
Jangan huraikan HF sebagai lebih baik secara universal untuk aplikasi CNC .
Obor mesin bukan HF mungkin lebih baik dalam sesetengah persekitaran kawalan elektronik, manakala LTM101 sesuai apabila sumber kuasa plasma direka khusus untuk HF dimulakan.
LTM101 CNC Keserasian Pemotong Plasma
Penarafan 100A sahaja tidak mengesahkan keserasian.
Sebelum menggantikan obor mesin CNC sedia ada, semak antara muka yang lengkap.
Sahkan HF Bermula
Sumber kuasa plasma mesti menyokong konfigurasi permulaan arka LTM101 HF .
Sahkan Output Dinilai
Mesin harus beroperasi dalam julat semasa LTM101 yang disahkan.
Sahkan Sambungan Kuasa dan Gas
Konfigurasi LTM101 yang tersedia termasuk:
M14×1
M16×1.5
1/4G
3/8G
Penyesuai pusat
Sahkan Litar Pilot-Arc
Sambungan arka pandu mesti sepadan dengan sumber kuasa plasma.
Sahkan CNC Penyepaduan Kawalan
Pengawal mesin dan sumber kuasa plasma mesti menyediakan antara muka mula/henti automatik yang sesuai.
Sahkan Pemasangan Obor
Sahkan dimensi badan LTM101 sebenar sebelum mereka bentuk atau memesan pengapit pelekap.
Untuk projek OEM CNC , INWELT hendaklah menyediakan lukisan dimensi yang menunjukkan:
LTM101 Konfigurasi Obor Mesin Lengkap
INWELT pada masa ini menyenaraikan beberapa LTM101 pemasangan obor mesin yang lengkap.
| INWELT |
Rujukan Kod |
Konfigurasi |
| IJWU0671 |
PA0110 |
LTM101 / 6 m / M14×1 |
| IJWU0677 |
PA0111 |
LTM101 / 6 m / Penyesuai pusat |
| IJWU0692 |
— |
LTM101 / 6 m / 1/4G |
| IJWU0693 |
— |
LTM101 / 6 m / 3/8G |
| IJWU0694 |
— |
LTM101 / 6 m / M16×1.5 |
Pilihan sambungan ini berharga untuk pengedar dan pengeluar peralatan yang menyokong antara muka sumber kuasa plasma yang berbeza.
Jangan anggap satu penyambung boleh digantikan dengan yang lain tanpa mengesahkan susunan elektrik dan pneumatik yang lengkap.
LTM101 Petua Memotong Standard
Keluarga boleh guna LTM101 termasuk beberapa diameter hujung standard.
| INWELT |
Rujukan Kod |
Saiz Petua |
| IJWV0617-11 |
PD0101-11 |
Ø1.1 mm |
| IJWV0617-14 |
PD0101-14 |
Ø1.4 mm |
| IJWV0617-17 |
PD0101-17 |
Ø1.7 mm |
Petua yang betul harus dipilih mengikut sumber kuasa plasma dan arus operasi.
Jangan pilih muncung terbesar hanya kerana obor diberi nilai 100A.
Had semasa boleh guna dan tetapan sistem hendaklah disahkan sebelum digunakan.
Petua LTM101 yang manakah Perlu Digunakan pada 100A?
Seni bina boleh guna LT 101/ LTM101 semasa termasuk berbilang diameter muncung kerana platform boleh menyokong keadaan operasi yang berbeza.
Dalam sistem gaya A101 yang setanding, Ø1.4 mm biasanya dikaitkan dengan lebih kurang operasi 100A.
Walau bagaimanapun, untuk halaman INWELT LTM101 , terbitkan carta amperage-to-nozel hanya selepas mengesahkan spesifikasi ujian INWELT yang tepat.
Jadual yang disahkan sepatutnya menunjukkan:
Diameter hujung
Arus yang disyorkan
bahan
Tekanan
Mod pemotongan
Ini lebih dipercayai daripada menyalin pemetaan semasa pengeluar lain.
LTM101 Petua Memotong Lanjutan
INWELT juga membekalkan bahan habis pakai lanjutan untuk aplikasi yang memerlukan capaian tambahan.
Bahagian semasa termasuk:
| INWELT |
Rujukan Kod |
Penerangan |
| IJWV0673-14 |
PD0117-14 |
Hujung dilanjutkan Ø1.4 mm |
| IJWV0673-17 |
PD0117-17 |
Hujung dilanjutkan Ø1.7 mm |
| IJWV0677 |
— |
Konfigurasi hujung lanjutan / 50A |
Petua lanjutan boleh meningkatkan akses di kawasan ceruk atau kawasan terhad secara geometri.
Untuk pemotongan CNC , sahkan bahawa bahan habis pakai lanjutan sesuai untuk ketinggian dan proses obor yang diprogramkan sebelum digunakan.
LTM101 Elektrod dan Peresap gas
Elektrod Piawai
INWELT Kod: IJWC0617
Rujukan: PR0101
Elektrod memindahkan tenaga elektrik di dalam obor plasma.
Ia perlu diperiksa dengan kerap untuk kehausan yang berlebihan.
Elektrod yang sangat haus boleh menyumbang kepada:
Elektrod Lanjutan
INWELT Kod: IJWC0672
Rujukan: PR0116
Elektrod ini bertujuan untuk konfigurasi boleh guna lanjutan yang serasi.
Peresap gas
INWELT Kod: IJWG0617
Rujukan: PE0101
Peresap mengawal pengedaran gas proses di sekeliling elektrod dan muncung.
Gantikannya jika ia menjadi retak, herot atau tercemar teruk.
LTM101 Muncung Luar dan Komponen Penahan
Platform LTM101 / LT 101 termasuk beberapa bahagian bahagian hadapan luar.
Muncung Luar
INWELT Kod: IJWT0677
Rujukan: PC0111
Komponen ini mengelilingi dan melindungi pemasangan boleh guna dalaman.
Tutup Penahan Nozel Hubungi
INWELT Kod: IJWT0691
Rujukan: PC0130
Penutup penahan membantu mengamankan bahan habis pakai bahagian hadapan.
Perisai Mahkota dengan Penebat
INWELT Kod: IJTN0095
Rujukan: CV0039
Komponen ini disenaraikan untuk konfigurasi LT 101–141.
Pengatur Jarak Pemotong Kenalan
INWELT Kod: IJTN0089
Rujukan: CV0023
Gunakan hanya dengan obor dan konfigurasi pemotongan yang betul.
LTM101 Pemasangan Kabel
Pemasangan kabel obor mesin semasa termasuk:
| INWELT |
Konfigurasi Kod |
| IJWO10210077-00 |
LT M100/101 / 10 mm² / 6 m / sambungan berulir |
| IJWO10210071-00 |
LT M100/101 / 10 mm² / 6 m / penyesuai pusat |
Keluarga LT100 /101 yang lebih luas juga mengandungi pemasangan kabel tambahan.
Untuk halaman LTM101 ini, senaraikan pemasangan kabel khusus mesin dahulu dan alihkan pemasangan kabel obor tangan ke halaman LT 101.
Ini memastikan entiti produk bersih untuk pembeli dan enjin carian.
LTM101 Penyesuai Penyambung
INWELT menawarkan beberapa pilihan penyesuai belakang untuk antara muka mesin yang berbeza.
| INWELT |
Penyesuai Kod |
| IJAU5698 |
1/8G → 1/4G |
| IJAU5697 |
1/8G → 3/8G |
| IJAU5699 |
1/8G → M14×1 |
| IJAU5690 |
1/8G → M16×1.5 |
| IJAY0089 |
Penyesuai pusat plasma 5-pin, sisi obor |
Maklumat penyambung peringkat bahagian ini adalah salah satu bahagian yang paling kukuh untuk disimpan di halaman kerana ia membantu pengedar mengurangkan ketidakpadanan obor gantian.
Butiran Alat Ganti:
| TORCH TANGAN |
| Kod |
Ruj. |
Penerangan |
| IJWU6961 |
PA1450 |
Obor pemotong plasma LT 101/6m M14×1 |
| IJWU6967 |
|
Obor pemotong plasma LT 101/6m 3/8G |
| IJWU6968 |
PA1452 |
Obor pemotong plasma LT penyesuai tengah 101/6m |
| IJWU6969 |
|
Obor pemotong plasma LT 101/6m M16×1.5 |
| IJWU6960 |
|
Obor pemotong plasma LT 101/6m 1/4G |
| TORCH MESIN |
|
|
| Kod |
Ruj. |
Penerangan |
| IJWU0671 |
PA0110 |
Obor auto pemotong plasma LTM101 /6m M14×1 |
| IJWU0677 |
PA0111 |
Obor auto pemotong plasma LTM101 /6m penyesuai pusat |
| IJWU0692 |
|
Obor auto pemotong plasma LTM101 /6m 1/4G |
| IJWU0693 |
|
Obor auto pemotong plasma LTM101 /6m 3/8G |
| IJWU0694 |
|
Obor auto pemotong plasma LTM101 /6m M16×1.5 |
|
| kedudukan |
Kod |
Ruj. |
Penerangan |
| 1 |
IJTN0069 |
CV0014 |
Empat mata edspacer/ LT100 -150 |
| 2 |
IJTN0078 |
CV0012 |
edspacer titik berganda/ LT100 -150 |
| 3 |
IJTN0077 |
CV0011 |
Spring pengatur jarak LT100 -150 |
| 4 |
IJWT0677 |
PC0111 |
Muncung luar LT 101 |
| 5 |
IJTN0095 |
CV0039 |
Perisai mahkota empat mata dengan penebat/ LT 101-141 |
| 6 |
IJTN0089 |
CV0023 |
Spacer untuk pemotongan kenalan/ LT 101-141 |
| 7 |
IJWT0691 |
PC0130 |
Penutup penahan muncung kenalan/ LT 101 |
| 8 |
|
|
Petua |
| 8.1 |
IJWV0617-11 |
PD0101-11 |
Petua Φ1.1mm LT 101-141 |
| 8.2 |
IJWV0617-14 |
PD0101-14 |
Petua Φ1.4mm LT 101-141 |
| 8.3 |
IJWV0617-17 |
PD0101-17 |
Petua Φ1.7mm LT 101-141 |
| 9 |
IJWG0617 |
PE0101 |
Penyebar LT 101-141 |
| 10 |
IJWC0617 |
PR0101 |
Plasma Elektrod LT 101-141 |
| 11 |
IJAO0770 |
|
Tiub Udara/ LT100 -101 |
| 12 |
IJTN0000 |
|
Nat pengunci |
| 13 |
IJTN0014 |
CV0008 |
Lampiran pemotong kenalan/ LT 101-151 |
| 14 |
IJTN0015 |
CV0009 |
Lampiran pemotong kenalan panjang/ LT 101-151 |
| 15 |
|
|
Petua |
| 15.1 |
IJWV0673-14 |
PD0117-14 |
Petua lanjutan Φ1.4mm/ LT 101-151 |
| 15.2 |
IJWV0673-17 |
PD0117-17 |
Petua lanjutan Φ1.7mm/ LT 101-151 |
| 15.3 |
IJWV0677 |
|
Petua lanjutan 50A/ LT 101-151 |
| 16 |
IJWC0672 |
PR0116 |
Plasma elektrod lanjutan LT 101 |
| 17 |
IJWA0606 |
|
Kepala obor plasma LT 101 |
| 17a |
IJGU0697 |
EA0131 |
Cincin 'O' Φ18.77x1.78mm dalam silikon |
| 17b |
IJWG9017 |
|
Sulator hadapan/ LT 101 |
| 18 |
IJHW0046 |
|
Plasma hand lemanual/ASeries/Red |
| 19 |
IJIK0733 |
|
Bahagian perlindungan/Plasma/Kuning |
| 20 |
IJIR0081 |
185.0031 |
Pencetus |
| 21 |
IJIK0805 |
|
Jenis sendi/besar/baru |
| 22 |
|
|
Pemasangan kabel |
| 22.1 |
IJWO00210077-00 |
|
Pemasangan kabel/ LT100 -101/10MMQ/6MATT.1/8G |
| 22.2 |
IJWO00210071-00 |
|
Pemasangan kabel/ LT100 -101/10MMQ/6M penyesuai pusat |
| 22.3 |
IJWO10210077-00 |
|
Pemasangan kabel/ LT M100-101/10MMQ/6MATT.1/8G |
| 22.4 |
IJWO10210071-00 |
|
Pemasangan kabel/ LT Penyesuai pusat M100-101/10MMQ/6M |
| 22.5 |
IJWO0642 |
|
Pemasangan kabel/ LT100 -101/6M/penyesuai tengah |
| 23 |
IJDH6017 |
|
Spanar untuk Plasma |
| 24 |
IJWA0676 |
|
Kepala obor plasma LTM101 |
| 24a |
IJHW0024 |
W0300144 |
Tiub kedudukan kaca gentian/ LT M |
| 25 |
|
|
Pemasangan kabel LT M |
| 25.1 |
IJAU5698 |
|
Penyesuai penyambung 1/8G-1/4G |
| 25.2 |
IJAU5697 |
|
Penyesuai penyambung 1/8G-3/8G |
| 25.3 |
IJAU5699 |
|
Penyesuai penyambung 1/8G-M14×1 |
| 25.4 |
IJAU5690 |
|
Penyesuai penyambung 1/8G-M16×1.5 |
| 26 IJAY0089 FY0023 Sebelah obor penyesuai tengah Plasma 5pin |
| 27 IJTN0088 CV0022 Lampiran pemotongan bulatan/ LT100 -151 |
Katalog kami:
 INWELT KATALOG OBOR PLASMA.pdf
LTM101 CNC Senarai Semak Penyepaduan
Sebelum membuat pesanan, sahkan maklumat berikut.
Sumber Kuasa Plasma
Menyediakan:
Pengeluar
Model
Nilai semasa
HF kaedah permulaan
CNC Pengawal
Kenal pasti cara pengawal mengarahkan:
Permulaan plasma
Pemindahan arka
gerakan
Kawalan ketinggian
Pemasangan Obor
Sahkan:
Sambungan Belakang
Sediakan gambar atau lukisan yang jelas tentang:
Penyambung arus/gas
Sambungan pilot-arka
Penyambung pusat
Antara muka kawalan
Kawalan Ketinggian Obor
Sahkan sama ada sistem menggunakan:
Jangan tuntut keserasian pengesan ohmik langsung melainkan konfigurasi bahagian hadapan LTM101 telah disahkan secara khusus.
HF Pemasangan Obor Plasma dalam Sistem CNC
Sistem HF memerlukan pemasangan elektrik yang lebih berhati-hati daripada kebanyakan sistem plasma bukan HF .
Untuk mengurangkan masalah gangguan, CNC pereka bentuk sistem hendaklah mengikut keperluan pengeluar sumber kuasa dan pengawal plasma untuk:
Gangguan HF boleh menjejaskan kawalan elektronik jika sistem dipasang dengan buruk.
Oleh itu, LTM101 hendaklah dipadankan dengan peralatan CNC yang direka bentuk untuk berfungsi dengan HF -mulakan sumber kuasa plasma.
Ketinggian Menusuk dan Ketinggian Memotong
CNC pemotongan plasma biasanya menggunakan ketinggian obor yang berbeza semasa kitaran pemotongan.
Tinggi Menusuk
Semasa menindik, logam cair dikeluarkan ke atas.
Ketinggian tusukan yang betul membantu melindungi muncung dan bahan habis pakai lain daripada bahan cair.
Ketinggian Memotong
Selepas tusukan selesai, sistem CNC menggerakkan obor ke ketinggian pemotongan yang diperlukan.
Ketinggian pemotongan menjejaskan:
Serong
Lebar kerf
najis
Pakai pakai habis
Nilai yang betul bergantung pada sumber kuasa plasma, bahan, ketebalan dan bahan guna habis.
Gunakan carta potongan yang disahkan dan bukannya satu nilai ketinggian universal.
Seberapa Tebal LTM101 Boleh Dipotong?
Halaman INWELT semasa menyatakan 35–40 mm , tetapi ini tidak seharusnya dipersembahkan sebagai keupayaan obor universal tanpa data ujian peringkat sistem yang didokumenkan.
Ketebalan pemotongan ditentukan oleh sistem plasma lengkap, termasuk:
Sebagai rujukan, dokumentasi pesaing kelas A101 semasa menerbitkan kira-kira 25–30 mm di bawah keadaan sistem 100A yang diuji sendiri.
Nombor pesaing itu tidak seharusnya disalin ke halaman INWELT semata-mata.
Pendekatan SEO/GEO yang paling kukuh ialah menerbitkan carta potong yang telah diuji INWELT yang menunjukkan:
Bekalan Udara yang Disyorkan untuk LTM101
Spesifikasi teknikal INWELT semasa menyenaraikan:
Gas proses: Udara
Tekanan: kira-kira 4.5–5.0 bar
Aliran gas: kira-kira 180 L/min
Disyorkan selepas aliran: kira-kira 100 saat
Gunakan Udara Mampat Bersih dan Kering
Kelembapan, minyak dan zarah boleh menjejaskan:
Kestabilan arka
Kehidupan muncung
hayat elektrod
Konsistensi pemotongan
Gunakan penapisan dan pengasingan lembapan yang sesuai.
Periksa Tekanan Semasa Pengaliran Gas
Tekanan statik mungkin berbeza daripada tekanan pemotongan sebenar.
Sekatan dalam penapis, kelengkapan atau hos panjang boleh mengurangkan tekanan pada obor.
Apakah Bahan yang Boleh Dipotong oleh LTM101 ?
Apabila digunakan dengan sistem pemotongan plasma yang serasi, LTM101 boleh memotong bahan konduktif elektrik seperti:
Keluli lembut
Keluli karbon
Keluli tahan karat
aluminium
Tembaga
Tembaga
Keluli bergalvani
Kapasiti dan kelajuan pemotongan sebenar berbeza mengikut bahan dan konfigurasi sistem yang lengkap.
Aplikasi Biasa untuk LTM101
LTM101 direka untuk aplikasi pemotongan logam automatik termasuk:
CNC meja pemotong plasma
Barisan pemprosesan plat
Fabrikasi keluli berstruktur
Pembuatan jentera
Peralatan pembinaan
Peralatan pertanian
Pembuatan kereta api
Pembinaan kapal
Pemotongan pengeluaran perindustrian
Fabrikasi logam automatik
Pemilihan obor terakhir hendaklah berdasarkan antara muka mesin plasma sebenar dan bukannya nama industri sahaja.
LTM101 Penyelenggaraan untuk CNC Pengeluaran
Penyelenggaraan obor mesin secara langsung menjejaskan kualiti bahagian CNC berulang.
Periksa Elektrod
Periksa elektrod untuk kehausan pusat yang berlebihan.
Gantikannya sebelum hakisan teruk menyebabkan permulaan yang tidak stabil atau merosakkan hujung pemotongan.
Periksa Petua Memotong
Semak untuk:
Haus muncung boleh menyebabkan ketidakkonsistenan serong dan dimensi.
Periksa Peresap
Pastikan saluran gas bersih dan pastikan peresap dipasang dengan betul.
Periksa Penutup Penahan dan Perisai
Gantikan komponen yang retak, rosak atau tercemar teruk.
Periksa Kepala obor
Semak:
Benang
O-cincin
Pengedap gas
Tiub penentududukan
Kawasan pemasangan
Periksa Ketua Obor
Pastikan CNC gerakan tidak:
Biasa LTM101 CNC Masalah Pemotongan
Arka Gagal atau Tidak Konsisten Bermula
Semak:
Keadaan elektrod
Petua pemotongan
Tekanan udara
HF litar permulaan
Sambungan pilot-arka
Pembumian mesin
Serong Berlebihan
Semak:
Serenjang obor
Ketinggian pemotongan
Keadaan muncung
Kelajuan perjalanan
Habuk berat
Semak:
Kelajuan pemotongan
semasa
Bekalan udara
Ketinggian obor
Bahan habis pakai
Hayat Boleh Habis Pendek
Penyebab yang mungkin termasuk:
CNC Gangguan Pengawal
Jika masalah kawalan elektronik berlaku semasa arka dimulakan, periksa:
Pembumian
Perisai
Penghalaan isyarat-kabel
HF pemisahan kabel
Pemasangan sumber kuasa
Gangguan HF ialah isu penyepaduan sistem dan tidak seharusnya ditangani dengan menukar bahagian obor sahaja.
LTM101 OEM CNC Pembuatan Obor Plasma
INWELT membekalkan obor plasma mesin dan komponen gantian kepada:
CNC pengeluar peralatan plasma
Pengeluar sumber kuasa plasma
Penyepadu mesin pemotong
Jenama kimpalan dan pemotongan
Pengedar
Pengimport
Pemborong
Pembekal industri
Konfigurasi OEM dan ODM boleh dinilai mengikut antara muka mesin sasaran.
Penyesuaian mungkin termasuk:
Penjenamaan pelanggan
Label obor
Konfigurasi badan obor mesin
6 m atau petunjuk obor tersuai
Sambungan M14×1
Sambungan M16×1.5
Sambungan 1/4G
Sambungan 3/8G
Penyesuai pusat
Kit boleh guna
Pembungkusan label peribadi
Label teknikal dan karton
Untuk projek OEM , sediakan spesifikasi sumber kuasa plasma, antara muka CNC , reka bentuk penyambung, keperluan pelekap dan kuantiti pesanan yang dijangkakan.
Mengapakah Sumber LTM101 Obor dan Bahan Habis daripada INWELT ?
Platform produk LTM101 termasuk:
Obor mesin lengkap
Berbilang sambungan belakang
Petua pemotongan standard
Petua lanjutan
Elektrod standard
Elektrod lanjutan
Penyebar
Penutup penahan
Perisai
Kepala obor mesin
Tiub penentu kedudukan gentian kaca
Perhimpunan kabel
Penyesuai sambungan
Untuk CNC pengeluar dan pengedar peralatan, mendapatkan kedua-dua obor mesin lengkap dan alat ganti daripada satu program boleh memudahkan pembelian dan sokongan selepas pasaran.
Nombor bahagian INWELT tepat juga menjadikan pesanan ulangan lebih mudah dan meningkatkan kawalan keserasian.
Soalan Lazim Mengenai LTM101 Obor pemotong plasma
Apakah amperage INWELT LTM101 ?
LTM101 dinilai pada 100A mengikut data teknikal INWELT semasa.
Adakah LTM101 obor tangan atau obor mesin?
LTM101 ialah CNC / obor mesin berjentera.
LT 101 yang berkaitan ialah konfigurasi pegang tangan.
Adakah LTM101 menggunakan pencucuhan HF ?
ya.
Spesifikasi semasa menyenaraikan permulaan arka frekuensi tinggi.
Apakah kitaran tugas LTM101 ?
Spesifikasi semasa INWELT menyenaraikan 60% pada arus undian.
Apakah gas yang digunakan oleh LTM101 ?
Konfigurasi semasa menggunakan udara termampat.
Apakah tekanan gas yang diperlukan oleh LTM101 ?
Spesifikasi semasa menyenaraikan kira-kira 4.5–5.0 bar.
Apakah aliran udara yang diperlukan oleh LTM101 ?
Data teknikal semasa menyenaraikan kira-kira 180 L/min.
Apakah panjang kabel yang standard?
Plumbum obor mesin standard ialah 6 m.
Apakah penyambung yang tersedia?
Konfigurasi LTM101 semasa termasuk:
M14×1
M16×1.5
1/4G
3/8G
Penyesuai pusat
Apakah petua pemotongan yang ada?
Keluarga boleh guna standard semasa termasuk:
Petua lanjutan juga tersedia.
Bolehkah LTM101 digunakan pada mana-mana pemotong plasma 100A CNC ?
Tidak.
Sumber kuasa juga mesti sepadan dengan kaedah permulaan HF , litar arka pandu, sambungan gas/arus dan antara muka kawalan.
Adakah LTM101 berfungsi dengan kawalan ketinggian obor?
Ia boleh disepadukan ke dalam sistem CNC yang menggunakan kawalan ketinggian obor, tetapi kaedah THC dan penderiaan yang tepat bergantung pada pengawal CNC , sumber kuasa dan konfigurasi mesin.
Berapa tebalkah LTM101 boleh dipotong?
Tidak ada ketebalan sejagat yang ditentukan oleh obor sahaja.
Gunakan data yang diuji untuk sistem plasma lengkap.
Bolehkah LTM101 memotong keluli tahan karat?
Ya, apabila dipasangkan dengan sumber kuasa pemotongan plasma yang sesuai dan parameter operasi.
Bolehkah LTM101 memotong aluminium?
ya.
Aluminium adalah konduktif elektrik dan boleh dipotong plasma dengan sistem yang dikonfigurasikan dengan betul.
Adakah INWELT menyediakan gantian LTM101 bahan guna habis?
ya.
INWELT membekalkan petua, elektrod, peresap, perisai, kepala obor, pemasangan kabel dan penyesuai sambungan.
Adakah INWELT mengeluarkan OEM LTM101 obor mesin?
ya.
OEM/ODM dan konfigurasi label peribadi tersedia untuk CNC pengilang peralatan plasma, pengedar dan penyepadu sistem yang layak.
Minta Sebut Harga untuk INWELT LTM101 CNC Obor Plasma
Untuk pengesahan keserasian yang lebih pantas, berikan:
Jenama dan model sumber kuasa plasma
Arus keluaran berkadar
HF kaedah permulaan
Model obor sedia ada
CNC pengawal
Dimensi pemasangan obor
Foto penyambung belakang
Sambungan pilot-arka
Panjang kabel yang diperlukan
Keperluan boleh guna
Anggaran kuantiti pesanan
INWELT atau penjenamaan label peribadi
INWELT kemudiannya boleh mengesahkan obor, penyambung dan konfigurasi LTM101 yang sesuai untuk sistem pemotongan plasma CNC anda.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių