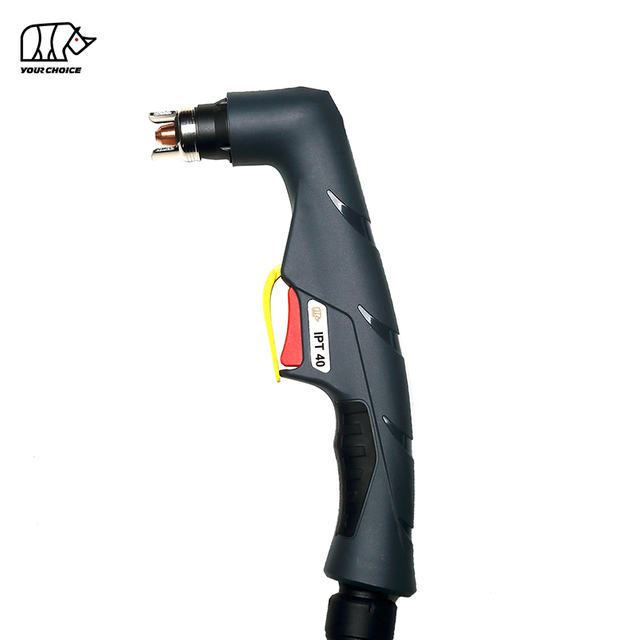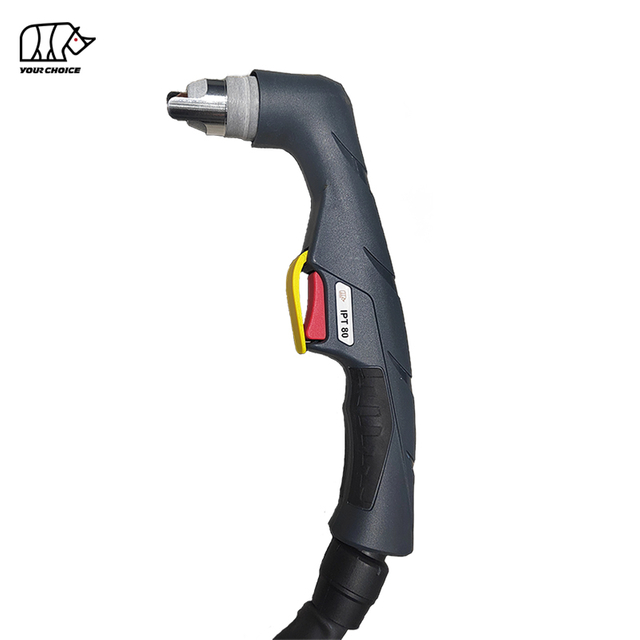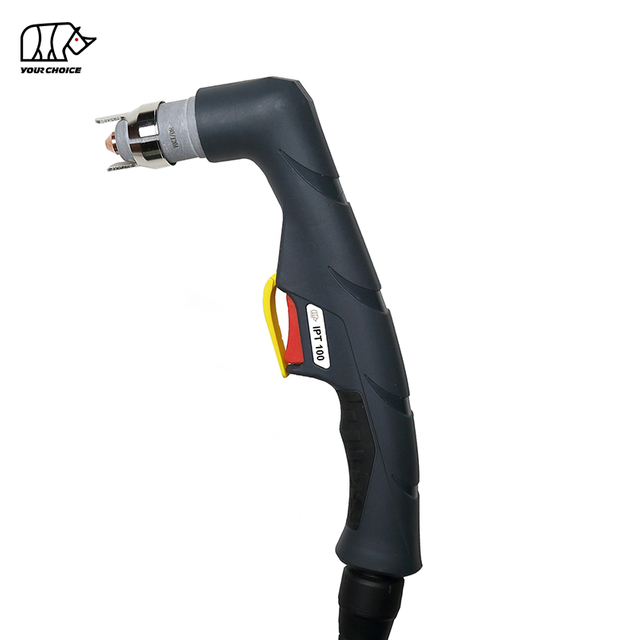
Palnik plazmowy z łukiem pilotującym 60A bez częstotliwości HF do profesjonalnego cięcia metalu
INWELT PT60 to chłodzony powietrzem, ręczny palnik do cięcia plazmowego, przeznaczony do profesjonalnej produkcji, napraw, konserwacji i ogólnych zastosowań związanych z cięciem metalu.
Prąd znamionowy 60 A przy cyklu pracy 60% , PT60 wykorzystuje system zapłonu łuku pilotującego innej niż HF i działa z powietrzem/N₂ jako gazem procesowym.
Standardowy zespół palnika wykorzystuje kabel o długości 6 m. Dostępnych jest kilka konfiguracji z podłączeniem z tyłu, w tym zintegrowane 1/4G, oddzielne 1/4G i układy z adapterem centralnym z opcjami sterowania 2- lub 4-przewodowego.
INWELT PT60 został zaprojektowany jako część kompletnego systemu cięcia plazmowego. Dlatego przed złożeniem zamówienia należy potwierdzić kompatybilność palnika w zależności od źródła zasilania, metody uruchamiania, złącza, okablowania wyzwalacza i wymagań dotyczących gazu.
INWELT dostarcza również pasujące elektrody, końcówki tnące, dyfuzory, osłony, głowice palników, uchwyty, zespoły kabli i inne komponenty zamienne do dostaw OEM i na rynek wtórny.
INWELT PT60 Dane techniczne
| Specyfikacja |
INWELT PT60 |
| Typ produktu |
Ręczny palnik do cięcia plazmowego |
| Model |
PT60 |
| Marka |
INWELT |
| Prąd znamionowy |
60 A |
| Cykl pracy |
60% |
| Chłodzenie / Gaz procesowy |
Powietrze / N₂ |
| Rozpoczęcie łuku |
Nie-HF |
| Łuk pilotażowy |
Tak |
| Przepływ gazu |
120–130 l/min |
| Zalecany przepływ końcowy |
Około. 55 sekund |
| Standardowa długość kabla |
6 m |
| Opcje złącza |
Adapter zintegrowany 1/4G / oddzielny 1/4G / centralny |
| Opcje sterowania |
2-przewodowe / 4-przewodowe |
| Typ palnika |
Ręczny / ręczny |
| OEM/ODM |
Dostępny |
| Etykieta prywatna |
Dostępny |
Ciśnienie powietrza należy ustawić zgodnie z przecinarką plazmową i potwierdzoną specyfikacją systemu INWELT. Nie należy automatycznie stosować do tego palnika wartości ciśnienia innego producenta.
Jak działa system łuku pilotującego PT60 bez częstotliwości HF
PT60 współpracuje ze źródłem prądu cięcia plazmowego, gazem procesowym i przyłączem roboczym, aby wygenerować skoncentrowany łuk plazmowy.
Rozruch łuku bez HF
PT60 wykorzystuje system rozruchowy o innej częstotliwości.
W przeciwieństwie do palnika startowego HF, palnik PT60 nie jest zależny od obwodu zapłonowego wysokiej częstotliwości w celu inicjowania sekwencji cięcia.
To rozróżnienie jest ważne, ponieważ palniki plazmowe HF i inne niż HF nie są automatycznie zamienne.
Przecinarka plazmowa musi być zaprojektowana dla kompatybilnego układu startowego typu PT60.
Rozpoczęcie łuku pilotażowego
Łuk pilotujący umożliwia systemowi plazmowemu utworzenie łuku przed przeniesieniem głównego łuku tnącego na przedmiot obrabiany.
Może to być przydatne podczas cięcia:
Malowany metal
Zardzewiałe powierzchnie
Metal cięto-ciągniony
Materiał perforowany
Nierówne detale
Rzeczywiste zachowanie łuku pilotującego zależy od źródła zasilania plazmy i konfiguracji palnika.
Formacja strumienia plazmowego
Powietrze lub azot przepływa przez głowicę palnika i materiały eksploatacyjne do cięcia.
Łuk elektryczny jonizuje gaz, tworząc strumień plazmy o wysokiej temperaturze.
Końcówka tnąca zwęża strumień plazmy, dzięki czemu skoncentrowane ciepło topi obrabiany przedmiot, podczas gdy przepływ gazu usuwa stopiony metal z nacięcia.
Dlaczego warto wybrać palnik plazmowy PT60 inny niż HF?
Systemy plazmowe inne niż HF są powszechnie wybierane tam, gdzie kupujący chcą niezawodnego rozruchu łuku pilotującego bez stosowania obwodu zapłonowego o wysokiej częstotliwości.
Zmniejszone zakłócenia wysokiej częstotliwości
Ponieważ PT60 nie jest zależny od zapłonu HF, może być preferowany w środowiskach zawierających wrażliwy sprzęt elektroniczny.
Ta cecha jest szczególnie istotna, gdy sprzęt do cięcia plazmowego pracuje w pobliżu:
Kompatybilność ze sprzętem CNC nadal zależy od kompletnej przecinarki plazmowej i systemu sterowania.
Pojemność znamionowa 60A
INWELT PT60 ma prąd znamionowy 60A.
Dzięki temu nadaje się do ręcznego cięcia plazmowego o średniej mocy, gdzie źródło zasilania i wymagania dotyczące cięcia mieszczą się w zweryfikowanym zakresie roboczym palnika.
Konstrukcja chłodzona powietrzem
Palnik nie wymaga osobnego modułu chłodzenia wodą.
Powietrze/N₂ jest stosowane jako gaz procesowy zgodnie z konfiguracją systemu, co zmniejsza złożoność ogólnej konfiguracji cięcia.
Zespół kabla o długości 6 m
Standardowy kabel palnika o długości 6 m zapewnia praktyczny zasięg dla:
Konfiguracje złącza i kabla PT60
INWELT dostarcza kilka konfiguracji kompletnego palnika PT60 dla różnych interfejsów przecinarki plazmowej.
| kodu INWELT |
Konfiguracja |
| IJWU03052 |
PT60 / 6 m / 1/4G / zintegrowany / 2 przewody |
| IJWU03052-00 |
PT60 / 6 m / 1/4G / Zintegrowany / 2 przewody / Konfiguracja z tylnym uderzeniem |
| IJWU03053 |
PT60 / 6 m / 1/4G / oddzielne / 2 przewody |
| IJWU03053-00 |
PT60 / 6 m / 1/4G / Oddzielne / 2 przewody / Konfiguracja typu Back-Back |
| IJWU03054 |
PT60 / 6 m / Adapter centralny / 2 przewody |
| IJWU03054-00 |
PT60 / 6 m / Adapter centralny / 2 przewody / Konfiguracja z uderzeniem wstecznym |
| IJWU030441 |
PT60 / 6 m / Adapter centralny / 4 przewody |
| IJWU030441-00 |
PT60 / 6 m / Adapter centralny / 4 przewody / Konfiguracja typu back-strike |
Złącze i okablowanie sterujące należy dobrać odpowiednio do docelowej przecinarki plazmowej, a nie wyłącznie do wyglądu palnika.
Jak sprawdzić kompatybilność przecinarki plazmowej PT60
Jednym z najważniejszych pytań kupujących jest:
Czy ten PT60 będzie współpracował z moją przecinarką plazmową?
Sama wartość znamionowa maszyny 60 A nie wystarczy do potwierdzenia kompatybilności.
Sprawdź układ zajarzania łuku
Maszyna musi używać systemu rozruchowego kompatybilnego z konfiguracją PT60 bez HF.
Jeśli istniejąca przecinarka plazmowa wykorzystuje zapłon HF, może być wymagana inna rodzina palników.
Sprawdź prąd wyjściowy
INWELT PT60 ma prąd znamionowy 60A.
Nie używaj rutynowo palnika poza zweryfikowaną wartością znamionową.
Sprawdź główne złącze
Określ, czy maszyna używa:
Zintegrowane połączenie 1/4G
Oddzielne połączenie 1/4G
Adapter centralny
Kolejny interfejs specyficzny dla maszyny
Sprawdź okablowanie wyzwalacza i sterowania
INWELT dostarcza konfiguracje PT60 zarówno 2-przewodowe, jak i 4-przewodowe.
Prawidłowe okablowanie musi pasować do źródła zasilania plazmy.
Wyślij istniejące zdjęcie złącza
W przypadku zamówień na wymianę należy podać:
Marka przecinarki plazmowej
Model maszyny
Maksymalny prąd wyjściowy
Istniejący model palnika
Zdjęcie głównego złącza
Zdjęcie wtyczki spustowej/sterującej
Jest to bardziej niezawodne niż założenie, że każda maszyna typu CUT60 używa tego samego palnika.
Materiały eksploatacyjne i części zamienne do PT60
Stan materiałów eksploatacyjnych ma bezpośredni wpływ na stabilność łuku plazmowego, jakość cięcia i koszty operacyjne.
INWELT PT60 wykorzystuje wymienne końcówki, elektrody, elementy dystrybucji gazu i części zabezpieczające przednią część.
Wskazówki dotyczące cięcia według aktualnego zakresu
INWELT dostarcza kilka konfiguracji końcówek PT60.
| Kod INWELT |
Rozmiar końcówki |
Zakres prądu |
| IJWV0672-06 |
Ř0,6 mm |
10–20 A |
| IJWV0672-08 |
Ř0,8 mm |
20–30 A |
| IJWV0672-09 |
Ř0,9 mm |
30–40 A |
| IJWV1671-10 |
Ř1,0 mm |
40–50 A |
| IJWV1679-11 |
Płaska końcówka Ø1,1 mm |
50–60 A |
Wybierz końcówkę tnącą zgodnie z prądem roboczym i konfiguracją palnika.
Używanie końcówki poza zamierzonym zakresem prądu może obniżyć jakość cięcia i zwiększyć zużycie.
Wskazówki standardowe i rozszerzone
Dostępne są różne formaty końcówek dla różnych wymagań dostępu.
Standardowe końcówki nadają się do cięcia ogólnego.
Rozszerzone wskazówki mogą poprawić dostęp do:
Rozszerzone materiały eksploatacyjne powinny nadal pracować w określonym zakresie prądu.
Konfiguracje cięcia kontaktowego
Niektóre materiały eksploatacyjne PT60 są przeznaczone do konfiguracji cięcia kontaktowego lub wleczonego.
Nie zakładaj, że każdą dyszę PT60 można umieścić bezpośrednio przy obrabianym przedmiocie.
Należy zastosować właściwą kombinację dyszy, elementu dystansowego i osłony.
Elektrody PT60, dyfuzory i części czołowe
Elektroda standardowa
Kod INWELT: IJWC0671
Numer referencyjny: PR0110
Elektroda przekazuje energię elektryczną wewnątrz palnika.
Wymień go, gdy wgłębienie ulegnie nadmiernemu zużyciu lub gdy wydajność łuku zacznie się pogarszać.
Elektroda uderzeniowa w plecy
Kod INWELT: IJWC1059
Numer referencyjny: 52582
Elektroda ta jest przeznaczona do odpowiedniej konfiguracji uderzenia wstecznego.
Nie mieszać części standardowych i tylnych bez sprawdzenia kompatybilności.
Elektroda przedłużona
Kod INWELT: IJWC1050
Numer referencyjny: 52583
Elektroda wydłużona jest dostępna dla zgodnych konfiguracji z rozszerzonymi materiałami eksploatacyjnymi.
Dyfuzor gazowy
Kod INWELT: IJWG1612
Numer referencyjny: 60028
Dyfuzor pomaga kontrolować dystrybucję gazu procesowego wewnątrz palnika.
Uszkodzenia lub zanieczyszczenia mogą mieć wpływ na przepływ gazu plazmowego i stabilność łuku.
Dysza zewnętrzna/element mocujący
Standardowa konfiguracja INWELT obejmuje:
IJWT1672-05 – Dysza zewnętrzna z 6 otworami, konfiguracja z szarym włóknem szklanym
Regularnie sprawdzaj elementy mocujące i izolujące i wymieniaj uszkodzone części przed rozpoczęciem pracy.
Głowica palnika PT60, uchwyt i elementy kabla
INWELT dostarcza również główne komponenty zamienne do programów konserwacji i obsługi posprzedażnej PT60.
Przykłady obejmują:
| Komponent |
Kod INWELT |
| Głowica palnika ręcznego |
IJWA0087 |
| Pierścień uszczelniający |
IJGU0710 |
| Ręczny uchwyt plazmowy |
IJHW0049-01 |
| Część zabezpieczająca spust |
IJIK0733 |
| Spust |
IJIR0081 |
| Złącze plazmowe |
IJIK0809 |
W przypadku dystrybutorów i firm usługowych zaopatrywanie się zarówno w kompletne palniki, jak i części serwisowe od jednego dostawcy może uprościć inwentaryzację i wsparcie posprzedażowe.
Wymagania dotyczące powietrza i gazu dla PT60
Dane techniczne INWELT PT60 określają:
Używaj czystego, suchego sprężonego powietrza
Powietrze zanieczyszczone wilgocią, olejem lub cząsteczkami może zmniejszyć wydajność cięcia i skrócić żywotność materiałów eksploatacyjnych.
Odpowiedni system uzdatniania powietrza powinien pomóc w usunięciu:
Nie zgaduj ciśnienia roboczego
Różne systemy PT60 dostępne na rynku publikują różne wymagania dotyczące przepływu powietrza i ciśnienia.
Ustaw ciśnienie zgodnie z producentem przecinarki plazmowej i zweryfikowaną konfiguracją palnika INWELT, zamiast kopiować specyfikację innego dostawcy.
Zaczekaj, aż cykl po wypływie dobiegnie końca
Wypływ końcowy pomaga usunąć ciepło resztkowe z głowicy palnika i materiałów eksploatacyjnych.
Nie przerywaj niepotrzebnie normalnej sekwencji powypływowej urządzenia.
Jakie metale można ciąć palnikiem plazmowym PT60?
Cięcie plazmowe nadaje się do materiałów przewodzących prąd elektryczny.
Przy kompatybilnym źródle prądu do cięcia plazmowego i prawidłowych parametrach pracy, PT60 może być stosowany na materiałach takich jak:
Palnik nie określa samodzielnie maksymalnej grubości, jaką można wyciąć.
Jaką grubość może ciąć palnik plazmowy PT60 60A?
Prąd znamionowy PT60 wynosi 60 A , ale nie ma uniwersalnej wartości grubości cięcia, która miałaby zastosowanie do każdego systemu PT60.
Rzeczywista wydajność cięcia zależy od:
Wyjście przecinarki plazmowej
Tworzywo
Moc wejściowa
Prąd cięcia
Rozmiar końcówki
Ciśnienie i przepływ gazu
Jakość gazu
Prędkość podróży
Odległość robocza palnika
Pożądana jakość krawędzi
Z tego powodu specyfikacje producenta źródła prądu plazmowego dotyczące cięcia czystego i cięcia odcinającego . jako główne odniesienie należy stosować
Wartość znamionowa palnika 60 A opisuje pojemność elektryczną palnika, a nie gwarantowany wynik dotyczący grubości materiału.
Jeżeli firma INWELT publikuje dane dotyczące grubości cięcia, w idealnym przypadku powinny one zawierać materiał, prąd, prędkość cięcia, warunki gazu oraz to, czy wynik oznacza czyste cięcie czy cięcie odcinające.
Palnik PT60 inny niż HF a palnik plazmowy HF
Prawidłowy układ startowy powinien pasować do przecinarki plazmowej.
| Funkcja |
systemu PT60 bez HF |
Palnik plazmowy HF |
| Zapłon wysokiej częstotliwości |
NIE |
Tak |
| Łuk pilotażowy |
Dostępny |
Zależy od systemu |
| EMI z rozruchu HF |
Zmniejszony |
Wyższe podczas startu HF |
| Środowisko CNC/elektroniki |
Często korzystne |
Wymaga odpowiedniego zaprojektowania systemu |
| Kompatybilność maszyn |
Wymagane źródło zasilania inne niż HF |
Wymagana maszyna kompatybilna z częstotliwością HF |
| Wymienny |
NIE |
NIE |
Żaden system nie jest powszechnie „lepszy”.
Właściwy wybór zależy od konstrukcji elektrycznej przecinarki plazmowej i jej przeznaczenia.
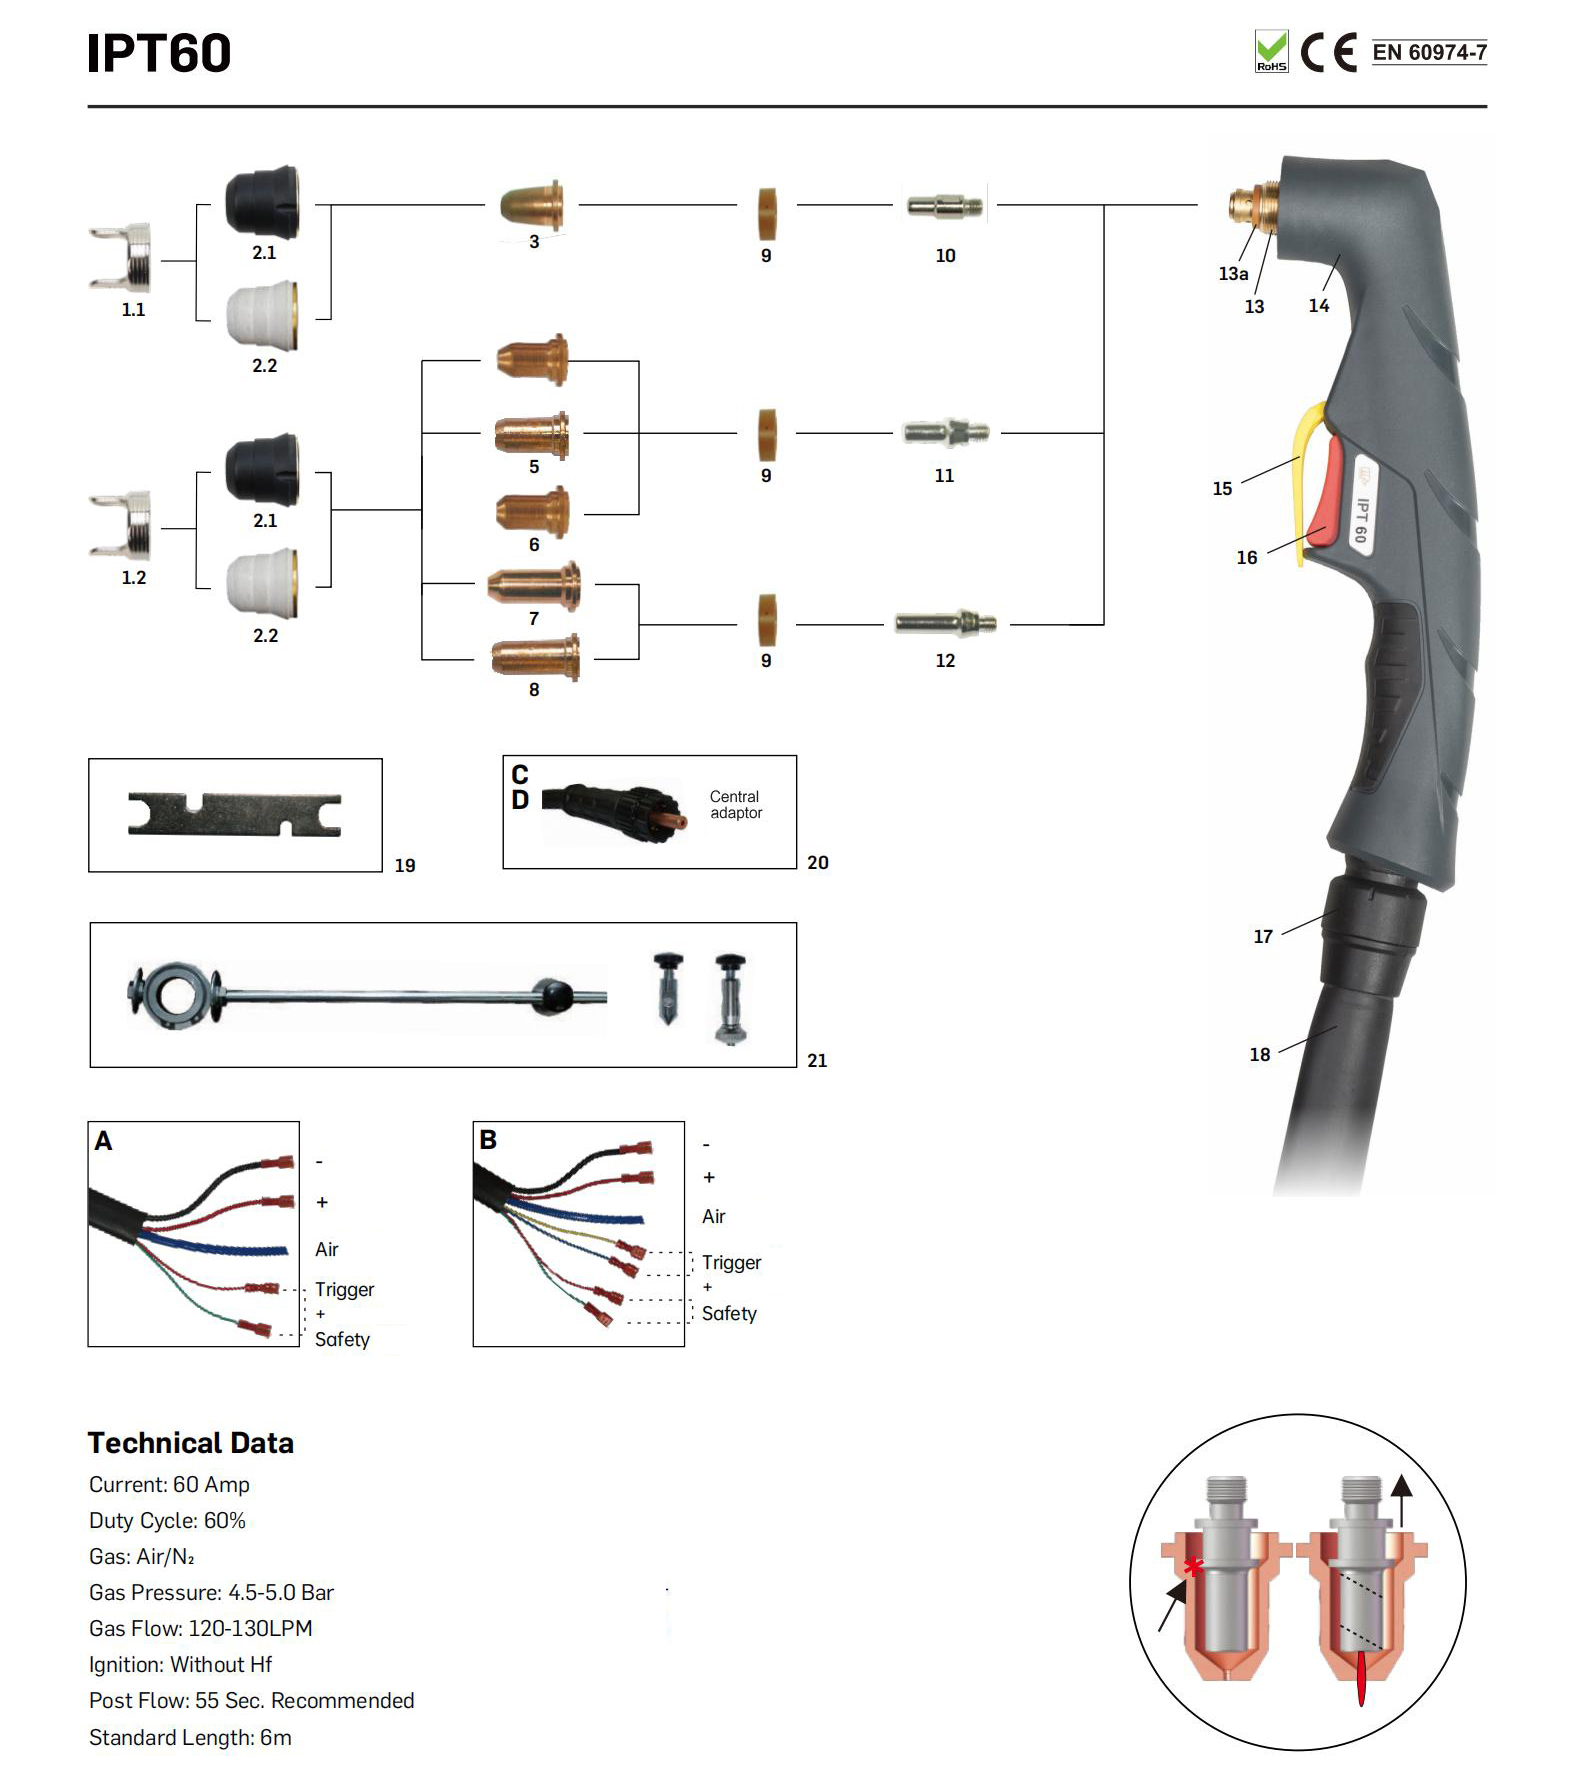
Szczegóły części zamiennych:
| Kompletna latarka |
Kod |
Opis |
| A |
IJWU03052 |
Palnik plazmowy IPT60/6M 1/4G/zintegrowany/2 przewody |
| A |
IJWU03052-00 |
Palnik plazmowy IPT60/6M 1/4G/zintegrowany/2 węże/uderzenie w tył |
| B |
IJWU03053 |
Palnik plazmowy IPT60/6M 1/4G/oddzielny/2 wries |
| B |
IJWU03053-00 |
Palnik plazmowy IPT60/6M 1/4G/oddzielny/2 łamania/uderzenie w tył |
| C |
IJWU03054 |
Palnik plazmowy IPT60/6M/adapter centralny/2 przewody |
| C |
IJWU03054-00 |
Palnik plazmowy IPT60/6M/adapter centralny/2 przewody/uderzenie w tył |
| D |
IJWU030441 |
Palnik plazmowy IPT60/6M/adapter centralny/4 przewody |
| D |
IJWU030441-00 |
Palnik plazmowy IPT60/6M/adapter centralny/4 przewody/uderzenie w tył |
(带' ●'为标准配置 / Z 'q' to konfiguracja standardowa)
| Kod pozycji |
Nr ref. |
Opis |
| 1 |
|
Podwójna przekładka |
| 1.1 |
IJTN0009-01 |
|
Podwójna podkładka dystansowa/IPT60 |
| 1.2 |
IJTN0009 |
60432 |
Podwójna przekładka/IPT60/uderzenie podkładu |
| 2 ● |
|
Dysza zewnętrzna |
| 2.1 |
IJWT0672-03 |
60389 |
Dysza zewnętrzna 6 otworów IPT60/bakelit |
| 2.2 ● |
IJWT1672-05 |
|
Dysza zewnętrzna 6 otworów IPT60/szare włókno szklane |
| 3 |
|
Wskazówka |
| 3.1 |
IJWV0672-06 |
PD0116-06 |
Końcówka Φ0,6mm/10-20A IPT60 |
| 3.2 |
IJWV0672-08 |
PD0116-08 |
Końcówka Φ0,8mm/20-30A IPT60 |
| 3.3 |
IJWV0672-09 |
PD0116-09 |
Końcówka Φ0,9mm/30-40A IPT60 |
| 4 |
|
Wskazówka |
| 4.1 |
IJWV1671-06 |
51318.06 |
Końcówka Φ0,6mm/10-20A IPT60/uderzenie w tył |
| 4.2 |
IJWV1671-08 |
51318.08 |
Końcówka Φ0,8mm/20-30A IPT60/uderzenie w tył |
| 4.3 |
IJWV1671-09 |
51318.09 |
Końcówka Φ0,9mm/30-40A IPT60/uderzenie w tył |
| 4.4 |
IJWV1671-10 |
|
Końcówka Φ1,0mm/40-50A IPT60/uderzenie w tył |
| 5 |
IJWV1678-09 |
51312P.09 |
Końcówka Φ0,9mm/30-40A IPT60/cięcie kontaktowe/uderzenie wsteczne |
| 6 |
|
Wskazówka |
| 6.1 |
IJWV1679-10 |
51313P.10 |
Płaska końcówka Φ1,0mm/40-50A IPT60/uderzenie podkładu |
| 6.2 |
IJWV1679-11 |
51313P.11 |
Płaska końcówka Φ1,1mm/50-60A IPT60/uderzenie podkładu |
| 7 ● |
|
Wskazówka |
| 7.1 |
IJWV1610-06 |
51318L.06 |
Przedłużona końcówka Φ0,6mm/10-20A IPT60/uderzenie podkładu |
| 7.2 |
IJWV1610-08 |
51318L.08 |
Przedłużona końcówka Φ0,8mm/20-30A IPT60/uderzenie podkładu |
| 8 |
|
|
| 8.1 |
IJWV1614-09 |
|
51314.09 |
Przedłużona końcówka Φ0,9mm/30-40A IPT60/Cięcie kontaktowe/uderzenie w podłoże |
| 8.2 |
IJWV1614-10 |
|
|
Przedłużona końcówka Φ1,0mm/40-50A IPT60/Cięcie kontaktowe/uderzenie w podłoże |
| 9 |
IJWG1612 |
|
60028 |
Dyfuzor IPT20C-IPT60 |
| 10 |
IJWC0671 |
PR0110 |
|
Elektroda plazmowa IPT20C-IPT60 |
| 11 |
IJWC1059 |
|
52582 |
Elektroda plazmowa IPT20C-IPT60/podkład uderzający |
| 12 |
IJWC1050 |
|
52583 |
Elektroda wydłużona IPT20C-IPT60/uderzająca podkładka |
| 13 |
IJWA0087 |
|
|
Głowica palnika ręcznego IPX-45/60 |
| 13a |
IJGU0710 |
|
51620.60 |
'O'ring Φ15XΦ18 IPT60 CZERWONY SIL |
| 14 |
IJHW0049-01 |
|
|
Rękojeść plazmowa ręczna/głowica palnika IPT20-60/PX |
| 15 |
IJIK0733 |
|
|
Część ochronna/plazma/żółty |
| 16 |
IJIR0081 |
|
07301.20 |
Spust czerwony |
| 17 IJIK0809 Złącze plazmowe/IPT20-60 |
| 18 Montaż kabla |
| 18.1 IJWO011 06071-22 Zespół kabla/IPT60/6M/2 przewody/adapter centralny |
| 18.2 IJWO011 06074-22 Zespół kabla/IPT60/6M/2 przewody/zintegrowany |
| 18.3 IJWO011 06077-22 Zespół kabla/IPT60/6M/4 przewody/adapter centralny |
| 18.4 IJWO011 06072-22 Zespół kabla/IPT60/6M/2 przewody/głowica palnika PX/oddzielny |
| 19 IJDH6017 Klucz do plazmy |
| 20 IJAY0089 Centralny adapter boczny palnika Plazma 5 pinów |
| 21 |
IJTN0718 |
Przystawka do wycinania okręgów |
| 21.1 IJTN0684 Stojak rolkowy IPT20C-60 / z kluczem |
Nasz katalog:
 KATALOG PALNIKA PLAZMOWEGO INWELT.pdf
Typowe zastosowania palnika do cięcia plazmowego PT60
PT60 nadaje się do profesjonalnego cięcia ręcznego w ramach swojej wydajności znamionowej.
Typowe zastosowania obejmują:
Wybór palnika powinien opierać się przede wszystkim na kompatybilności maszyny i bieżących wymaganiach, a nie tylko na nazwie zastosowania.
Jak skonfigurować palnik do cięcia plazmowego PT60
Przed wymianą lub serwisowaniem palnika należy odłączyć zasilanie elektryczne.
1. Potwierdź kompatybilność maszyny
Sprawdzać:
2. Zainstaluj odpowiednie materiały eksploatacyjne
Potwierdź, że:
Elektroda pasuje do konfiguracji palnika
Końcówka tnąca dopasowuje się do prądu
Dyfuzor jest prawidłowo zainstalowany
Elementy mocujące są nieuszkodzone
3. Podłącz zespół palnika
Zainstaluj poprawną konfigurację 1/4G lub adaptera centralnego zgodnie z interfejsem maszyny.
Nigdy nie używaj na siłę niekompatybilnego złącza.
4. Sprawdź działanie wyzwalacza
Sprawdź, czy używana jest prawidłowa konfiguracja 2-przewodowa lub 4-przewodowa.
5. Sprawdź dopływ gazu
Potwierdź czysty, suchy przepływ powietrza/N₂ zgodnie z wymaganiami maszyny i palnika.
6. Wykonaj cięcie testowe
Sprawdzać:
Zatrzymaj działanie, jeśli palnik zachowuje się nieprawidłowo.
Konserwacja i rozwiązywanie problemów PT60
Słaby rozruch łuku
Sprawdzać:
Zużycie elektrod
Stan końcówki tnącej
Zasilanie gazem
Podłączenie palnika
Obwód wyzwalający
System łuku pilotującego
Połączenie służbowe
Materiały eksploatacyjne zużywają się zbyt szybko
Możliwe przyczyny obejmują:
Nieprawidłowy prąd cięcia
Zły rozmiar dyszy
Zanieczyszczone powietrze
Nadmierne zajarzenie łuku
Nieprawidłowa wysokość palnika
Zużyta elektroda
Niedopasowane materiały eksploatacyjne
Nadmierny żużel
Sprawdzać:
Prędkość cięcia
Aktualny
Stan końcówki
Grubość materiału
Wysokość palnika
Dopływ powietrza
Zarówno zbyt wolna, jak i zbyt szybka podróż mogą mieć wpływ na powstawanie żużlu.
Kątowe cięcie
Powiększona lub asymetrycznie zużyta dysza może odchylać strumień plazmy.
Sprawdź końcówkę i wymień ją, jeśli kryza jest uszkodzona.
Przegrzanie palnika
Możliwe przyczyny obejmują:
Praca powyżej 60A
Nadmierny cykl pracy
Niewystarczający przepływ końcowy
Ograniczony przepływ gazu
Luźne połączenie elektryczne
Uszkodzony kabel
Zużyte materiały eksploatacyjne
Przed kontynuowaniem poczekaj, aż palnik ostygnie i zidentyfikuj przyczynę.
Produkcja palnika plazmowego OEM PT60 przez firmę INWELT
INWELT dostarcza palniki i materiały eksploatacyjne do cięcia plazmowego profesjonalnym klientom B2B na całym świecie.
Typowi klienci to:
Producenci przecinarek plazmowych
Marki sprzętu do spawania i cięcia
Importerzy
Dystrybutorzy
Hurtownicy
Firmy zaopatrzenia przemysłu
Dostawcy napraw
Marki materiałów eksploatacyjnych na rynku wtórnym
Opcje OEM i marek własnych
Dostosowanie można ocenić pod kątem:
Marka klienta
Etykiety produktów
Oznaczenie uchwytu
Montaż kabla
Złącze tylne
Sterowanie 2-przewodowe/4-przewodowe
Zestawy materiałów eksploatacyjnych
Opakowanie pod marką własną
Instrukcje obsługi
Opakowanie zbiorcze
Wymagania dotyczące kartonu
W przypadku projektów OEM podaj specyfikację przecinarki plazmowej, wymagania dotyczące połączenia, rynek docelowy i oczekiwaną wielkość zamówienia.
Dlaczego warto zaopatrzyć się w palniki i materiały eksploatacyjne PT60 firmy INWELT?
INWELT dostarcza kompletne zespoły palników plazmowych wraz z odpowiednimi komponentami zamiennymi.
Dla nabywców B2B może to uprościć:
Zarządzanie kompatybilnością
Nabywanie
Magazyn części zamiennych
Rozwój produktów pod marką własną
Dostawa na rynek wtórny
Długoterminowe wsparcie produktu
Gama PT60 obejmuje wiele kompletnych konfiguracji palników o długości 6 m, a także końcówki tnące dostosowane do prądu, elektrody, dyfuzory, osłony, głowice palników, uchwyty i elementy kabli.
Te informacje o częściach własnych są szczególnie przydatne dla dystrybutorów, którzy muszą wspierać klientów po pierwszej sprzedaży palnika.
Często zadawane pytania dotyczące palnika do cięcia plazmowego PT60
Jakie natężenie prądu ma INWELT PT60?
INWELT PT60 ma prąd znamionowy 60 A przy cyklu pracy 60%..
Czy PT60 wykorzystuje zapłon HF?
NIE.
INWELT PT60 wykorzystuje system rozruchowy inny niż HF.
Przecinarka plazmowa musi wykorzystywać kompatybilną architekturę zajarzania łuku.
Czy PT60 ma łuk pilotujący?
Tak.
Platforma PT60 została zaprojektowana do pracy przy użyciu łuku pilotującego z kompatybilnym źródłem prądu do cięcia plazmowego.
Czy mogę używać palnika PT60 na dowolnej przecinarce plazmowej 60A?
NIE.
Przecinarka plazmowa musi także odpowiadać systemowi rozruchowemu, złączu, okablowaniu wyzwalacza i wymaganiom dotyczącym gazu PT60.
To samo natężenie prądu nie gwarantuje kompatybilności.
Jaka długość kabla jest standardowa?
INWELT PT60 wykorzystuje standardowy zestaw kabli o długości 6 m.
Jakie opcje złączy są dostępne?
INWELT dostarcza konfiguracje obejmujące:
Zintegrowany 1/4G
1/4G oddzielnie
Adapter centralny
Sterowanie 2-przewodowe
Sterowanie 4-przewodowe
Jakiego gazu używa PT60?
Specyfikacja INWELT wymienia powietrze/N₂.
Jakiego przepływu gazu wymaga PT60?
Aktualna specyfikacja INWELT podaje około 120–130 l/min.
Jaki jest zalecany czas po wypływie?
INWELT określa około 55 sekund zalecanego wypływu po wypływie.
Jaką dyszę zastosować przy 60A?
Aktualny asortyment części INWELT obejmuje płaską końcówkę tnącą o średnicy 1,1 mm do pracy z prądem 50–60 A.
Przed złożeniem zamówienia należy zawsze potwierdzić dokładną konfigurację palnika i numer części.
Czy PT60 może ciąć stal nierdzewną?
Tak.
Zgodny system plazmowy może ciąć elektrycznie przewodzącą stal nierdzewną, jeśli zostaną zastosowane odpowiednie parametry prądu, gazu i cięcia.
Czy PT60 może ciąć aluminium?
Tak.
Aluminium przewodzi prąd elektryczny i można go ciąć plazmą za pomocą odpowiedniego systemu cięcia plazmowego.
Jaką grubość może ciąć PT60?
Nie ma uniwersalnej grubości, którą wyznacza sam palnik.
Zapoznaj się z parametrami czystego cięcia i przecięcia całej przecinarki plazmowej.
Czy firma INWELT dostarcza oddzielnie materiały eksploatacyjne do PT60?
Tak.
Elektrody, końcówki tnące, dyfuzory, dysze zewnętrzne, głowice palników, uchwyty i powiązane elementy zamienne są dostępne w zależności od konfiguracji.
Czy INWELT produkuje palniki OEM PT60?
Tak.
Opcje OEM/ODM i marki własnej są dostępne dla wykwalifikowanych producentów sprzętu, dystrybutorów, importerów i hurtowników.
Poproś o wycenę palnika do cięcia plazmowego INWELT PT60
Szukasz palnika z łukiem pilotującym 60 A innej niż HF, zamiennego zespołu PT60, materiałów eksploatacyjnych lub dostawcy OEM palnika plazmowego?
INWELT dostarcza kompletne zespoły palnika PT60 wraz z pasującymi końcówkami tnącymi, elektrodami, dyfuzorami, osłonami i komponentami wymiennymi.
Aby szybciej potwierdzić kompatybilność, podaj:
Marka przecinarki plazmowej
Model maszyny
Maksymalny prąd wyjściowy
Metoda uruchamiania
Istniejący model palnika
Zdjęcie głównego złącza
Zdjęcie złącza wyzwalacza/sterowania
Wymagania 2-przewodowe lub 4-przewodowe
Wymagane materiały eksploatacyjne
Szacunkowa ilość
INWELT czyli marka własna
Skontaktuj się z firmą INWELT, aby uzyskać potwierdzenie zgodności, próbki, konfiguracje OEM i oferty hurtowe.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių