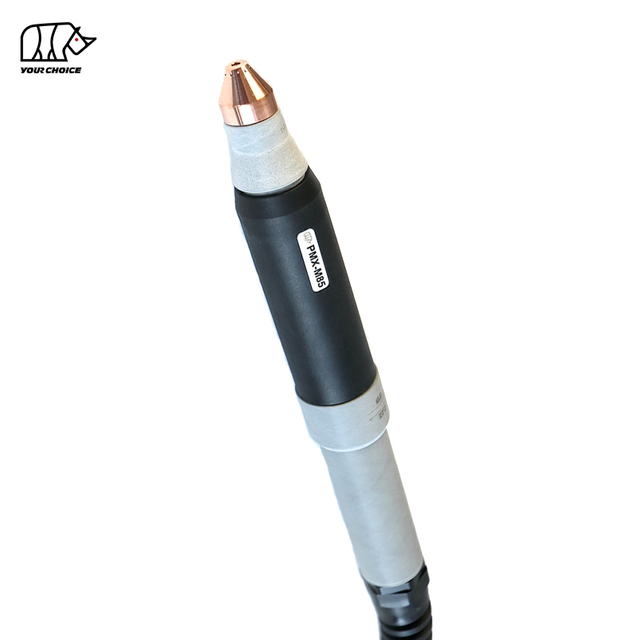
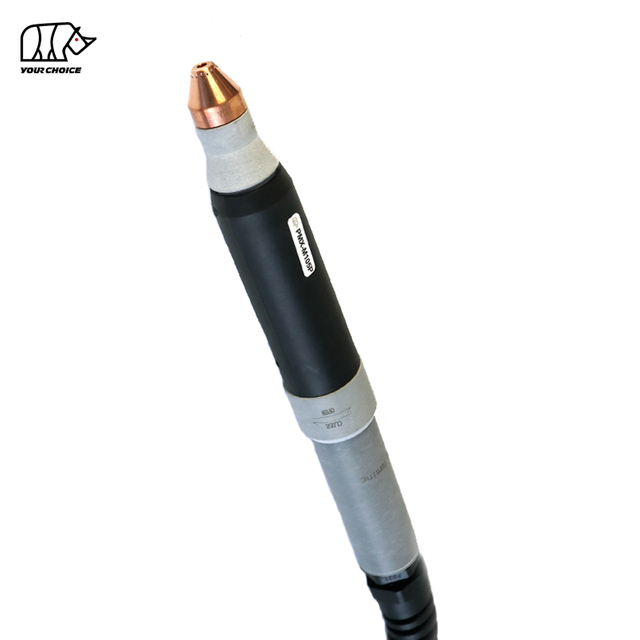
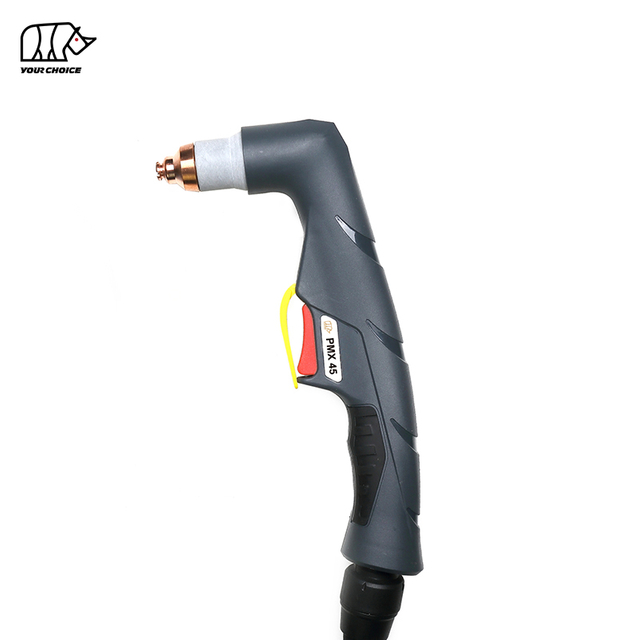
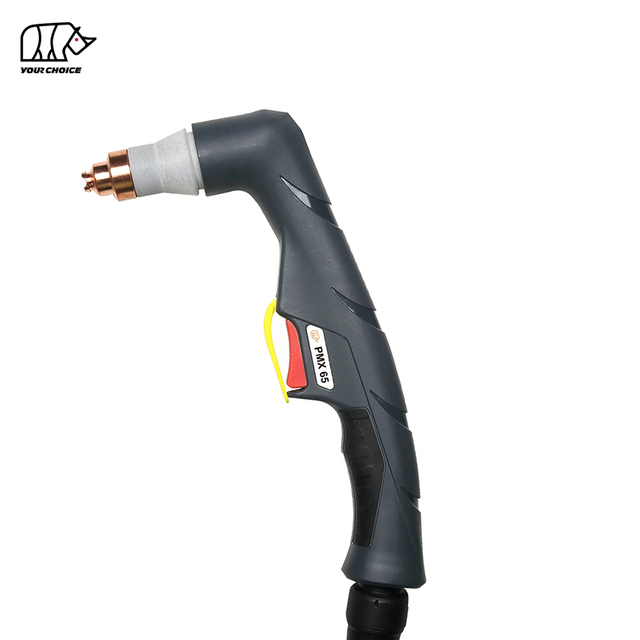
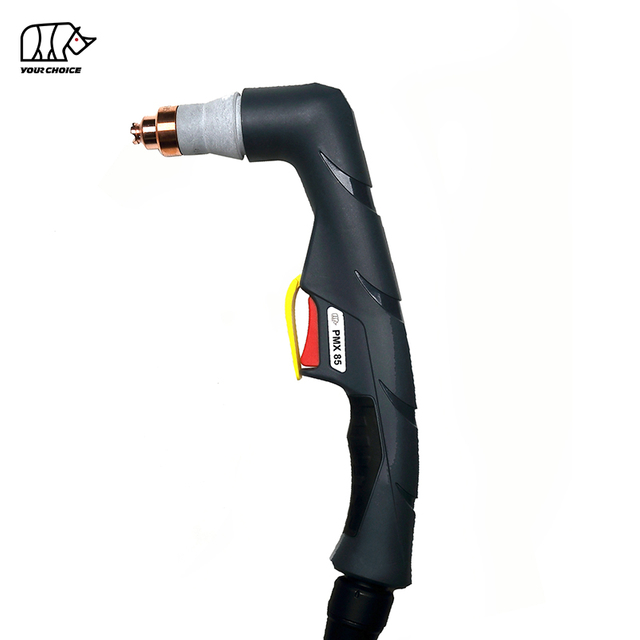
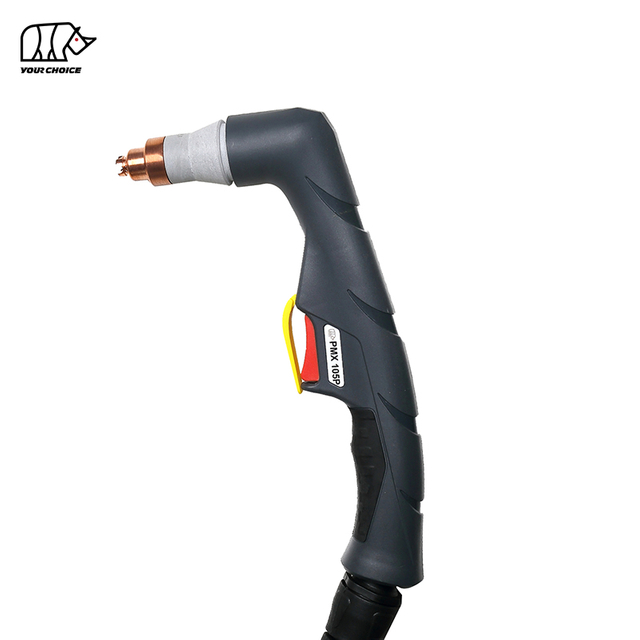
Palniki do cięcia plazmowego innej niż HF serii PMX do cięcia ręcznego i CNC
Seria INWELT PMX to rodzina chłodzonych powietrzem palników do cięcia plazmowego o niskiej częstotliwości, przeznaczonych do profesjonalnego cięcia ręcznego i zmechanizowanych zastosowań CNC.
Aktualna oferta obejmuje dwie główne grupy produktów:
Palniki ręczne/ręczne
PMX45 – 45A
PMX65 – 65A
PMX85 – 85A
PMX105 – 105A
Palniki CNC / zmechanizowane
PMX-M45 – 45A
PMX-M65 – 65A
PMX-M85 – 85A
PMX-M105 – 105A
Seria wykorzystuje powietrze/N₂ jako gaz procesowy i obsługuje wiele poziomów prądu cięcia, konfiguracje materiałów eksploatacyjnych, zespoły kabli i przyłącza tylne.
Palniki ręczne i maszynowe należy traktować jako oddzielne konfiguracje produktów, nawet jeśli mają wspólne powiązane materiały eksploatacyjne.
Model serii INWELT PMX
| Model porównawczy |
Działanie |
Prąd pierwotny |
Cykl pracy |
rozruchowy |
Gaz |
Standardowy przewód |
| PMX45 |
Podręcznik |
45A |
60% |
Nie-HF |
Powietrze / N₂ |
6 m |
| PMX65 |
Podręcznik |
65A |
60% |
Nie-HF |
Powietrze / N₂ |
6 m |
| PMX85 |
Podręcznik |
85A |
60% |
Nie-HF |
Powietrze / N₂ |
6 m |
| PMX105 |
Podręcznik |
105A |
60% |
Nie-HF |
Powietrze / N₂ |
6 m |
| PMX-M45 |
CNC / maszyna |
45A |
60% |
Nie-HF |
Powietrze / N₂ |
6 m |
| PMX-M65 |
CNC / maszyna |
65A |
60% |
Nie-HF |
Powietrze / N₂ |
6 m |
| PMX-M85 |
CNC / maszyna |
85A |
60% |
Nie-HF |
Powietrze / N₂ |
6 m |
| PMX-M105 |
CNC / maszyna |
105A |
60% |
Nie-HF |
Powietrze / N₂ |
6 m |
Powyższe wartości przedstawiają położenie prądu pierwotnego aktualnego asortymentu INWELT PMX.
Warianty wysokoprądowe takie jak PMX45P czy PMX105P należy traktować jako odrębne produkty tylko wtedy, gdy ich specyfikacje techniczne zostały niezależnie zweryfikowane.
Ręczne palniki do cięcia plazmowego PMX
Gama ręcznych urządzeń PMX jest przeznaczona do produkcji, napraw, konserwacji i przemysłowego ręcznego cięcia plazmowego.
Aktualne modele obejmują:
Palniki ręczne składają się z uchwytu, spustu i przedniego systemu materiałów eksploatacyjnych, przeznaczonego do cięcia sterowanego przez operatora.
Wybierz model według:
Wyjście źródła zasilania plazmy
Prąd cięcia
Układ startowy
Złącze tylne
Okablowanie wyzwalacza
Zapotrzebowanie na gaz procesowy
Wymagany proces cięcia lub żłobienia
Ręczny palnik do cięcia plazmowego PMX45 45A
PMX45 to model ręczny o najniższym poborze prądu w aktualnej serii PMX.
Aktualne specyfikacje INWELT obejmują:
Pierwotny prąd znamionowy 45A
Cykl pracy 60%.
Zajarzanie łuku innego niż HF
Gaz procesowy Powietrze / N₂
Około. Ciśnienie gazu 5,0 barów
Około. Przepływ gazu 160 l/min
Około. Zalecany czas po wypływie: 60 sekund
Standardowy przewód palnika o długości 6 m
Wiele opcji tylnego złącza
Aktualne konfiguracje połączeń mogą obejmować:
PMX45 nadaje się do ogólnych zastosowań w produkcji, naprawach i cięciu metali przy niskim natężeniu prądu, po podłączeniu do kompatybilnego źródła zasilania plazmowego.
Ręczny palnik do cięcia plazmowego PMX65 65A
PMX65 zapewnia dodatkową wydajność prądową, zachowując tę samą koncepcję platformy PMX innej niż HF.
Aktualne specyfikacje obejmują:
Prąd znamionowy 65A
Cykl pracy 60%.
Rozruch bez HF
Gaz procesowy Powietrze / N₂
Około. Ciśnienie gazu 5,0 barów
Około. Przepływ gazu 185 l/min
Około. Zalecany czas po wypływie: 60 sekund
Standardowy przewód o długości 6 m
Platforma materiałów eksploatacyjnych PMX65 obsługuje konfiguracje cięcia o niższym natężeniu i pełnej mocy, w tym końcówki tnące 45 A i 65 A.
Dzięki temu można skonfigurować palnik zgodnie z rzeczywistym prądem roboczym, zamiast używać jednego rozmiaru dyszy do każdego zastosowania.
Ręczny palnik do cięcia plazmowego PMX85 85A
PMX85 jest przeznaczony do profesjonalnego, ręcznego cięcia plazmowego większym prądem.
Aktualne specyfikacje INWELT obejmują:
Prąd znamionowy 85A
Cykl pracy 60%.
Zajarzanie łuku innego niż HF
Gaz procesowy Powietrze / N₂
Około. Ciśnienie gazu 5,0 barów
Około. Przepływ gazu 230 l/min
Około. Zalecany czas po wypływie: 80 sekund
Standardowy przewód o długości 6 m
Obecna rodzina materiałów eksploatacyjnych obejmuje:
Odpowiednie typowe średnice dysz wynoszą w przybliżeniu:
45A – Ø0,9 mm
65A – Ø1,1 mm
85A – Ø1,3 mm
Zawsze używaj sprawdzonej kombinacji końcówki i osłony dla wybranego prądu.
Ręczny palnik do cięcia plazmowego PMX105 105A
PMX105 to standardowy model ręczny o najwyższych parametrach prądowych w aktualnej serii PMX.
Powinien być pozycjonowany przede wszystkim jako produkt 105A , niezależny od jakiejkolwiek konfiguracji PMX105P o wyższym prądzie.
Aktualne specyfikacje INWELT obejmują:
Pierwotny prąd znamionowy 105A
Cykl pracy 60%.
Zajarzanie łuku innego niż HF
Gaz procesowy Powietrze / N₂
Około. Ciśnienie gazu 5,0–5,5 bar
Około. Przepływ gazu 255 l/min
Około. Zalecany czas po wypływie: 120 sekund
Standardowy przewód o długości 6 m
Aktualna rodzina produktów obejmuje materiały eksploatacyjne do cięcia dla kilku zakresów prądowych do 105A.
W aktualnej konfiguracji cięcia z pełną mocą wyjściową 105 A używana jest końcówka o średnicy 1,5 mm.
Nie traktuj automatycznie materiałów eksploatacyjnych 125A jako standardowych PMX105.
PMX-M CNC i zmechanizowane palniki do cięcia plazmowego
Modele PMX-M to dedykowane wersje palnika maszynowego przeznaczone do:
Aktualne modele obejmują:
PMX-M45
PMX-M65
PMX-M85
PMX-M105
W palnikach maszynowych zastosowano konfigurację z prostym korpusem, przeznaczoną do montażu na stałe, a nie do obsługi ręcznej.
Palnik do cięcia plazmowego CNC PMX-M45 45A
PMX-M45 to zmechanizowany model o najniższym poborze prądu w aktualnej ofercie PMX-M.
Aktualne specyfikacje obejmują:
45A Podstawowe pozycjonowanie produktu
Cykl pracy 60%.
Zajarzanie łuku innego niż HF
Gaz procesowy Powietrze / N₂
Około. Ciśnienie robocze 5,0 barów
Około. Przepływ gazu 160 l/min
Około. Zalecany czas po wypływie: 60 sekund
Standardowy przewód o długości 6 m
Konfiguracja maszyny/palnika CNC
Dostępne obecnie konfiguracje kompletnego palnika obejmują:
Zintegrowany 1/4G / 2-przewodowy
Separowane 1/4G / 2-przewodowe
Adapter centralny / 2-przewodowy
Adapter centralny/kabel koncentryczny
Wszelkie konfiguracje PMX-M45P o wyższym prądzie powinny pozostać oddzielne, chyba że zostaną zweryfikowane technicznie.
Palnik do cięcia plazmowego CNC PMX-M65 65A
PMX-M65 jest przeznaczony do zmechanizowanego cięcia plazmowego klasy 65A.
Aktualne specyfikacje INWELT obejmują:
Prąd znamionowy 65A
Cykl pracy 60%.
Rozruch bez HF
Powietrze / N₂
Około. Ciśnienie gazu 5,0 barów
Około. Przepływ gazu 185 l/min
Około. Zalecany czas po wypływie: 60 sekund
Standardowy przewód o długości 6 m
Obecne materiały eksploatacyjne obejmują konfiguracje do cięcia maszynowego 45 A i 65 A.
Końcówka 65A PRO o pełnej wydajności wykorzystuje otwór dyszy o średnicy około 1,1 mm w obecnym systemie INWELT.
Palnik do cięcia plazmowego CNC PMX-M85 85A
PMX-M85 zapewnia wyższą wydajność zmechanizowanego cięcia na stołach CNC i zautomatyzowaną obróbkę płyt.
Aktualne specyfikacje INWELT obejmują:
Prąd znamionowy 85A
Cykl pracy 60%.
Rozruch bez HF
Powietrze / N₂
Około. Ciśnienie gazu 5,0 barów
Około. Przepływ gazu 230 l/min
Około. Zalecany czas po wypływie: 80 sekund
Standardowy przewód o długości 6 m
Obecna rodzina materiałów eksploatacyjnych do maszyn obejmuje:
45A – około Ø0,9 mm
65A – około Ø1,1 mm
85A – około Ø1,3 mm
Dokładną kombinację końcówki INWELT, osłony i elementu ustalającego należy potwierdzić dla każdego poziomu prądu.
Palnik do cięcia plazmowego CNC PMX-M105 105A
PMX-M105 to najnowocześniejszy standardowy model CNC w aktualnej ofercie PMX-M.
Powinien być umieszczony przede wszystkim jako:
PMX-M105 = Palnik do cięcia plazmowego CNC 105 A bez wysokiej częstotliwości
Aktualne specyfikacje obejmują:
Pierwotny prąd znamionowy 105A
Cykl pracy 60%.
Rozruch bez HF
Powietrze / N₂
Około. Ciśnienie gazu 5,0–5,5 bar
Około. Przepływ gazu 255 l/min
Około. Zalecany czas po wypływie: 120 sekund
Standardowy przewód o długości 6 m
Powiązane konfiguracje prądu cięcia obejmują:
Każdy oddzielny produkt 125A PMX-M105P powinien mieć swój własny produkt i stronę techniczną, a nie być mieszany ze standardową specyfikacją PMX-M105.
Ręczny palnik PMX a palnik CNC PMX-M: jaka jest różnica?
Główna różnica polega na sposobie obsługi i montażu palnika.
| Funkcja |
Palnik ręczny PMX |
Palnik maszynowy PMX-M |
| Działanie |
Ręczny |
CNC / zmechanizowane |
| Korpus Pochodni |
Uchwyt operatora |
Prosty korpus maszyny |
| Uruchom kontrolę |
Spust palnika |
Sterowanie maszyną/CNC |
| Montowanie |
Ręczny |
Uchwyt palnika / oś Z |
| Wysokość cięcia |
Kontrolowany przez operatora |
Sterowanie maszynowe |
| Typowe modele |
PMX45/65/85/105 |
PMX-M45/65/85/105 |
Nie należy instalować palnika ręcznego w zastępstwie dedykowanego palnika zmechanizowanego bez sprawdzenia spełnienia wszystkich wymagań systemowych.
Jak wybrać właściwą aktualną klasę PMX
Właściwa klasa prądu zależy od źródła zasilania plazmy i wymagań dotyczących cięcia.
PMX45 / PMX-M45
Prąd pierwotny:
45A
PMX65 / PMX-M65
Prąd pierwotny:
65A
PMX85 / PMX-M85
Prąd pierwotny:
85A
PMX105 / PMX-M105
Prąd pierwotny:
105A
Palnik o większym natężeniu prądu nie oznacza automatycznie, że przy każdym cięciu należy go używać z pełną mocą.
Dysza, osłona i inne materiały eksploatacyjne muszą być dopasowane do wybranego prądu roboczego.
Wybór końcówki tnącej serii PMX według prądu
Obecny system materiałów eksploatacyjnych INWELT PMX opiera się na podejściu dostosowanym do aktualnej dyszy.
Typowe zależności pełnego prądu obejmują:
| Prąd skrawania |
Typową średnicę końcówki |
| 45A |
Ř0,9 mm |
| 65A |
Ř1,1 mm |
| 85A |
Ř1,3 mm |
| 105A |
Ř1,5 mm |
Dokładny numer części zależy od modelu palnika, konfiguracji ręcznej/maszynowej i rodziny materiałów eksploatacyjnych.
Nie wybieraj końcówki do cięcia plazmowego wyłącznie na podstawie wyglądu.
Dlaczego dopasowanie prądu do dyszy ma znaczenie
Dysza tnąca zwęża łuk plazmowy.
Średnica dyszy wpływa na:
Używanie dyszy niskoprądowej przy nadmiernym natężeniu może spowodować:
Szybkie zużycie dysz
Powiększony otwór
Niestabilny łuk
Szersze nacięcie
Zła jakość cięcia
Użyj dyszy określonej dla wybranego prądu.
Elektrody serii PMX
Elektroda przekazuje energię elektryczną do łuku plazmowego.
Obecna rodzina PMX wykorzystuje wymienne elektrody dopasowane do odpowiedniego palnika i platformy materiałów eksploatacyjnych.
Sprawdź elektrodę pod kątem:
Nadmiernie zużyta elektroda może przyspieszyć zużycie dyszy i zmniejszyć niezawodność zajarzenia łuku.
Pierścienie wirowe serii PMX
Pierścień wirowy steruje dystrybucją i rotacją gazu procesowego wokół elektrody.
Prawidłowe zawirowanie gazu pomaga ustabilizować i zawęzić łuk plazmowy.
Różne klasy prądu mogą wymagać różnych konfiguracji pierścieni zawirowujących.
Nie zakładaj, że jeden pierścień zawirowujący jest właściwy dla każdego procesu PMX45–105.
Skorzystaj ze sprawdzonego asortymentu materiałów eksploatacyjnych INWELT.
Tarcze ręczne a tarcze maszynowe
Ręczne i zmechanizowane cięcie plazmowe może wymagać różnych konfiguracji osłony przedniej.
Tarcze ręczne
Typowe procesy ręczne mogą obejmować:
Przeciągnij cięcie
Cięcie z dystansem
Żłobienie
Tarcze palnika maszynowego
Procesy zmechanizowane mogą wymagać:
Nie instaluj automatycznie osłony ręcznej na palniku zmechanizowanym ani osłony maszynowej na palniku ręcznym.
Materiały eksploatacyjne do cięcia i żłobienia
Wybrane konfiguracje PMX mogą obsługiwać żłobienie plazmowe, jeśli zostaną zainstalowane odpowiednie materiały eksploatacyjne.
Cięcie
Materiały eksploatacyjne do cięcia służą do wytwarzania wąskiego strumienia plazmy w celu separacji materiału.
Żłobienie
Materiały eksploatacyjne do żłobienia tworzą szerszy łuk w celu kontrolowanego usuwania metalu.
Typowe zastosowania żłobienia obejmują:
Usuwanie spoin
Usuwanie usterek
Żłobienie wsteczne
Wspólne przygotowanie
Naprawy i przeróbki
Użyj właściwej dyszy żłobiącej i osłony dla wybranego prądu.
Rozruch łuku plazmowego innego niż HF
Obecna seria INWELT PMX skupia się wokół systemów zajarzania łuku o niskiej częstotliwości.
To rozróżnienie jest ważne w przypadku projektów zastępczych.
Palnik PMX inny niż HF nie powinien automatycznie zastępować:
Przed wymianą potwierdź:
Dlaczego rozruch bez HF ma znaczenie w systemach CNC
Systemy plazmowe CNC mogą zawierać wrażliwą elektronikę, taką jak:
Rozruch plazmowy inny niż HF pozwala uniknąć konwencjonalnej architektury zapłonu o wysokiej częstotliwości stosowanej w systemach plazmowych z rozruchem HF.
Jednakże samo działanie w trybie innym niż HF nie gwarantuje kompatybilności z CNC.
Kompletne źródło prądu, palnik i system sterowania nadal muszą do siebie pasować.
Wymagania dotyczące gazów procesowych serii PMX
Obecne zastosowanie palników INWELT PMX:
Powietrze / N₂
jak wymienione opcje gazów procesowych.
Przybliżone wartości kategorii prądu to:
| Aktualna klasa |
ciśnienia |
Przepływ gazu |
| 45A |
~5,0 barów |
~160 l/min |
| 65A |
~5,0 barów |
~185 l/min |
| 85A |
~5,0 barów |
~230 l/min |
| 105A |
~5,0–5,5 bara |
~255 l/min |
Używaj czystego, suchego gazu procesowego zgodnie z wymaganiami źródła zasilania plazmy.
Zanieczyszczone lub wilgotne sprężone powietrze może negatywnie wpłynąć na trwałość materiałów eksploatacyjnych i konsystencję cięcia.
Zalecany przepływ końcowy serii PMX
Aktualne konfiguracje firmy INWELT zawierają różne zalecane okresy wypływu w zależności od klasy palnika. Zalecana
| klasa prądu |
po wypływie |
| 45A |
~60 sek |
| 65A |
~60 sek |
| 85A |
~80 sek |
| 105A |
~120 sek |
Wypływ końcowy pomaga usunąć ciepło resztkowe z palnika i materiałów eksploatacyjnych po cięciu.
Jeśli to możliwe, poczekaj, aż źródło prądu zakończy swój normalny cykl chłodzenia.
Opcje kabli i złączy serii PMX
Gama PMX obsługuje wiele konfiguracji złączy tylnych, w zależności od konkretnego palnika.
Dostępne konfiguracje mogą obejmować:
Zintegrowany 1/4G
Oddzielone 1/4G
Adapter centralny
Niestandardowy adapter
Sterowanie 2-przewodowe
Sterowanie 4-przewodowe
Kabel koncentryczny
Kompatybilności nigdy nie należy określać wyłącznie na podstawie rozmiaru gwintu lub wyglądu złącza.
Potwierdź kompletny interfejs.
Jak sprawdzić kompatybilność przecinarki plazmowej PMX
Nie wybieraj palnika zamiennego tylko dlatego, że przecinarka plazmowa jest oznaczona jako 45A, 65A, 85A lub 105A.
Potwierdź poniższe.
Znamionowy prąd wyjściowy
Źródło zasilania musi działać w zweryfikowanym zakresie wybranego palnika i materiałów eksploatacyjnych.
System zajarzania łuku
Upewnij się, że urządzenie wykorzystuje kompatybilną architekturę inną niż HF.
Obwód łuku pilotującego
Konstrukcja łuku pilotującego może różnić się w zależności od systemu plazmowego.
Złącze tylne
Sprawdzać:
Nitka
Adapter centralny
Ścieżka zasilania/gazu
Połączenie pilota
Okablowanie sterujące
Konfiguracje ręczne i maszynowe mogą wykorzystywać różne:
Przewody spustowe
Sygnały startowe
Interfejsy CNC
Gaz procesowy
Potwierdź wymagania dotyczące ciśnienia i przepływu.
Wymagania montażowe palnika CNC PMX
W przypadku palników maszynowych PMX-M fizyczne wymiary montażowe mają kluczowe znaczenie.
Firma INWELT powinna opublikować własne rysunki wymiarowe przedstawiające:
Wymiary te należy mierzyć w odniesieniu do rzeczywistych palników produkcyjnych INWELT.
Nie kopiuj rysunków palnika maszynowego innego producenta.
Palnik maszynowy PMX i kontrola wysokości palnika
Stoły plazmowe CNC mogą wykorzystywać systemy kontroli wysokości palnika do zarządzania wysokością cięcia.
W zależności od kompletnego systemu plazmowego, kontrola wysokości może obejmować:
Wykrywanie wysokości początkowej
THC na napięcie łuku
Mechaniczna pływająca głowica
Inne metody wykrywania specyficzne dla maszyny
Nie powołuj się na kompatybilność czujnika omowego, chyba że są dokładne:
Tarcza
Element utrzymujący
Podłączenie elektryczne
Interfejs CNC
został zweryfikowany dla konfiguracji INWELT.
Wysokość przebijania a wysokość cięcia
Zmechanizowane cięcie plazmowe zwykle wykorzystuje różne wysokości palnika podczas przebijania i cięcia.
Wysokość przekłucia
Palnik pozostaje dalej od płyty, podczas gdy stopiony materiał jest wyrzucany podczas penetracji łuku.
Wysokość cięcia
Po przebiciu palnik przesuwa się na zaprogramowaną wysokość cięcia.
Nieprawidłowy wzrost może przyczynić się do:
Wykorzystaj zweryfikowane dane procesowe z całego systemu plazmowego.
Jaką grubość mogą ciąć palniki plazmowe serii PMX?
Sam palnik plazmowy nie definiuje jednej uniwersalnej grubości cięcia.
Wydajność cięcia zależy od:
W danych zawodowych należy rozróżnić:
Zalecany krój
Produktywne cięcie z akceptowalną prędkością i jakością krawędzi.
Maksymalne cięcie
Grubszy materiał, który nadal można ciąć przy niższej prędkości.
Odcięcie
Maksymalna grubość, jaką można oddzielić, zwykle przy obniżonej jakości krawędzi.
Nie publikuj jednej ogólnej wartości grubości dla wszystkich palników PMX.
Twórz wykresy cięcia INWELT PMX
Jedną z najważniejszych przyszłych ulepszeń SEO i GEO będą zweryfikowane wykresy cięcia INWELT.
Polecane pola obejmują:
| parametrów |
Dane |
| Latarka |
PMX45/65/85/105 |
| Działanie |
Ręka / maszyna |
| Tworzywo |
Stal miękka / stal nierdzewna / aluminium |
| Grubość |
mm |
| Aktualny |
A |
| Numer części końcówki |
Kod INWELT |
| Średnica końcówki |
mm |
| Ciśnienie |
bar |
| Przepływ gazu |
L/min |
| Prędkość podróży |
mm/min |
| Wysokość przebicia |
mm |
| Wysokość cięcia |
mm |
| Opóźnienie przebicia |
sek |
| Szerokość szczeliny |
mm |
| Wynik |
Zalecane / Maksymalne / Odprawa |
Używaj zmierzonych danych INWELT zamiast wykresów cięcia konkurencji.
Jakie metale można ciąć palnikami plazmowymi serii PMX?
Po podłączeniu do kompatybilnego źródła prądu plazmowego palniki serii PMX mogą ciąć materiały przewodzące prąd elektryczny, w tym:
Łagodna stal
Stal węglowa
Stal nierdzewna
Aluminium
Miedź
Mosiądz
Stal ocynkowana
Rzeczywista wydajność cięcia zależy od całego systemu plazmowego.
Typowe zastosowania ręcznych palników PMX
Ręczne palniki PMX można stosować do:
Ogólna fabrykacja
Naprawa
Konserwacja
Stal konstrukcyjna
Sprzęt rolniczy
Sprzęt budowlany
Produkcja samochodów
Warsztaty metalowe
Cięcie pola
Wybierz palnik zgodnie z wymaganą kompatybilnością prądu i źródła zasilania.
Typowe zastosowania palników CNC PMX-M
Palniki maszynowe PMX-M przeznaczone są do:
Integracja maszyny powinna zawsze uwzględniać wymiary palnika, złącze, system rozruchowy i interfejs sterowania.
Materiały eksploatacyjne serii PMX dla dystrybutorów
Rodzina PMX szczególnie nadaje się do programów na rynku wtórnym, ponieważ jedna rodzina produktów obejmuje zarówno kompletne palniki, jak i powtarzające się części zamienne.
Oferta profesjonalnego dystrybutora może obejmować:
Kompletne ręczne palniki PMX
Kompletne palniki maszynowe PMX-M
Końcówki tnące 45A
Końcówki tnące 65A
Końcówki tnące 85A
Końcówki tnące 105A
Elektrody
Pierścienie wirowe
Tarcze
Elementy mocujące
Głowice pochodni
Zespoły kablowe
Adaptery centralne
Materiały eksploatacyjne do żłobienia
Dokładne mapowanie numerów części pomaga ograniczyć błędy w zamawianiu.
Materiały eksploatacyjne ręczne i maszynowe powinny być wyraźnie oddzielone
Niektóre konfiguracje ręczne i maszynowe PMX mogą współużytkować wybrane wewnętrzne materiały eksploatacyjne.
Jednak kompletny system front-end nie powinien być automatycznie traktowany jako identyczny.
Wyraźnie rozróżnij:
Jest to szczególnie ważne na stronach produktów 45A, 65A, 85A i 105A.
Konserwacja serii PMX
Sprawdź elektrodę
Wymień elektrody, zanim nadmierna erozja wpłynie na zajarzenie łuku.
Sprawdź końcówkę tnącą
Sprawdź:
Powiększony otwór
Otwór owalny
Uszkodzenia cieplne
Uszkodzenia spalone
Sprawdź pierścień wirowy
Wymień pęknięte lub uszkodzone elementy dystrybucji gazu.
Sprawdź tarczę
Sprawdź:
Szkoda
Zablokowanie
Nieprawidłowa instalacja
Sprawdź pierścienie uszczelniające
Wymień stwardniałe lub uszkodzone uszczelki.
Sprawdź przewód palnika
Sprawdź:
Abrazja
Uszkodzenia cieplne
Ciasne zakręty
Luźne okucia
Typowe problemy z cięciem plazmowym PMX
Trudne uruchomienie łuku
Sprawdzać:
Nadmierny żużel
Sprawdzać:
Nadmierny skos
Sprawdzać:
Krótka żywotność materiałów eksploatacyjnych
Możliwe przyczyny obejmują:
Niespójne wymiary cięcia CNC
Sprawdzać:
Montaż palnika
Kontrola wysokości
Materiały eksploatacyjne
Kompensacja Kerfa
Dokładność systemu ruchu
Prędkość podróży
Produkcja palników plazmowych serii OEM PMX przez firmę INWELT
INWELT dostarcza palniki i materiały eksploatacyjne do cięcia plazmowego serii PMX profesjonalnym klientom B2B, w tym:
Producenci źródeł zasilania plazmowego
Producenci maszyn plazmowych CNC
Marki sprzętu do spawania i cięcia
Integratorzy systemów CNC
Importerzy
Dystrybutorzy
Hurtownicy
Dostawcy przemysłowi
Marki materiałów eksploatacyjnych na rynku wtórnym
Konfiguracje OEM i ODM można opracować zgodnie z docelowym systemem plazmowym.
Opcje OEM i marek własnych
Personalizacja może obejmować:
Marka klienta
Etykiety produktów
Konfiguracja palnika ręcznego lub maszynowego
Długość kabla
Złącze tylne
Okablowanie sterujące
Adapter centralny
Niestandardowy adapter
Zestawy materiałów eksploatacyjnych
Opakowanie pod marką własną
Etykiety techniczne
Kody kreskowe i kartony
W przypadku projektów OEM należy podać model źródła zasilania plazmy, prąd wyjściowy, system rozruchowy, złącze, interfejs sterujący i szacunkową wielkość zakupu.
Dlaczego warto zaopatrzyć się w palniki plazmowe serii PMX firmy INWELT?
Seria INWELT PMX łączy w sobie cztery aktualne klasy, zarówno w konfiguracjach ręcznych, jak i z palnikami maszynowymi CNC.
Aktualna kategoria obejmuje:
PMX45
PMX65
PMX85
PMX105
PMX-M45
PMX-M65
PMX-M85
PMX-M105
Klasy prądu pierwotnego 45A–105A
Rozruch bez HF
Działanie powietrze/N₂
Standardowe przewody palnika o długości 6 m
Materiały eksploatacyjne ręczne i zmechanizowane
Elementy do cięcia i żłobienia
Wiele opcji złączy
Dostawa OEM i pod marką własną
W przypadku producentów i dystrybutorów sprzętu zaopatrywanie się w kompletne palniki i powiązane materiały eksploatacyjne od jednego producenta może uprościć zaopatrzenie i wsparcie posprzedażowe.
Często zadawane pytania dotyczące palników do cięcia plazmowego serii PMX
Jakie modele wchodzą w skład serii INWELT PMX?
Aktualny asortyment obejmuje:
Podręcznik
CNC / maszyna
PMX-M45
PMX-M65
PMX-M85
PMX-M105
Czy palniki serii PMX są palnikami HF czy nie?
Obecna seria INWELT PMX jest pozycjonowana jako rodzina palników plazmowych innych niż HF.
Jakie aktualne oceny są dostępne?
Główne aktualne klasy to:
Jaka jest różnica pomiędzy PMX i PMX-M?
Modele PMX to palniki ręczne/ręczne.
Modele PMX-M to palniki CNC/zmechanizowane o prostym korpusie.
Jakiego gazu używa seria PMX?
Aktualna lista konfiguracji INWELT:
Powietrze / N₂
jako opcje gazu procesowego.
Jaka jest standardowa długość przewodu palnika?
Obecne standardowe konfiguracje wykorzystują w przybliżeniu:
6 m
Która końcówka tnąca jest używana dla prądu 45A?
Typowa bieżąca konfiguracja PMX wykorzystuje w przybliżeniu:
Końcówka Ø0,9 mm
Która końcówka tnąca jest używana dla 65A?
Typowa bieżąca konfiguracja PMX wykorzystuje w przybliżeniu:
Końcówka Ø1,1 mm
Która końcówka tnąca jest używana dla 85A?
Typowa bieżąca konfiguracja PMX wykorzystuje w przybliżeniu:
Końcówka Ø1,3 mm
Która końcówka tnąca jest używana dla prądu 105A?
Typowa bieżąca konfiguracja PMX wykorzystuje w przybliżeniu:
Końcówka Ø1,5 mm
Dokładne numery części zależą od konfiguracji palnika i procesu.
Czy PMX105 może pracować przy 125A?
Standardową latarkę PMX105 należy traktować jak latarkę klasy 105A.
Wysokoprądowe komponenty związane z PMX105P / 125A należy traktować jako osobną konfigurację, chyba że zostaną wyraźnie zweryfikowane.
Czy PMX45 może pracować przy 65A?
Standardowy PMX45 należy traktować przede wszystkim jako produkt 45A.
Każdą konfigurację PMX45P/65A należy zweryfikować i potraktować osobno.
Czy ręczne i maszynowe materiały eksploatacyjne PMX są wymienne?
Niektóre wewnętrzne materiały eksploatacyjne mogą być ze sobą powiązane, ale osłony dłoni, osłony maszyn i komponenty czołowe specyficzne dla procesu mogą się różnić.
Zawsze sprawdzaj pełny stos materiałów eksploatacyjnych.
Czy palników PMX można używać z dowolną przecinarką plazmową o tym samym amperażu?
NIE.
Układ rozruchowy, obwód łuku pilotującego, złącze, okablowanie sterujące i wymagania dotyczące gazu również muszą być zgodne.
Czy palniki serii PMX mogą ciąć stal nierdzewną?
Tak, jeśli jest używany z kompatybilnym źródłem prądu plazmowego i odpowiednimi ustawieniami procesu.
Czy palniki serii PMX mogą ciąć aluminium?
Tak.
Aluminium przewodzi prąd elektryczny i można je ciąć plazmą za pomocą odpowiedniego systemu plazmowego.
Jaką grubość można ciąć palnikiem PMX?
Nie ma uniwersalnej grubości przeznaczonej wyłącznie do palnika.
Wydajność cięcia zależy od całego systemu plazmowego, materiału, prądu roboczego i parametrów procesu.
Czy INWELT dostarcza palniki plazmowe PMX OEM?
Tak.
Konfiguracje OEM/ODM, marki własnej, złącza, kabla, interfejsu sterującego i zestawu materiałów eksploatacyjnych są dostępne dla wykwalifikowanych klientów B2B.
Poproś o wycenę palników do cięcia plazmowego serii INWELT PMX
Aby przyspieszyć wybór produktu i potwierdzić kompatybilność, podaj:
Producent źródła zasilania plazmy
Model maszyny
Znamionowy prąd wyjściowy
Istniejący model palnika
Aplikacja ręczna lub CNC
Typ układu rozruchowego
Zdjęcie głównego złącza
Zdjęcie złącza sterującego
Wymagana długość kabla
Wymagania dotyczące cięcia lub żłobienia
Wymagane materiały eksploatacyjne
Szacowana ilość zakupu
INWELT czyli marka własna
Firma INWELT może wówczas polecić odpowiednią konfigurację palnika, kabla, złącza i materiałów eksploatacyjnych PMX lub PMX-M dla Twojego systemu cięcia plazmowego.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių