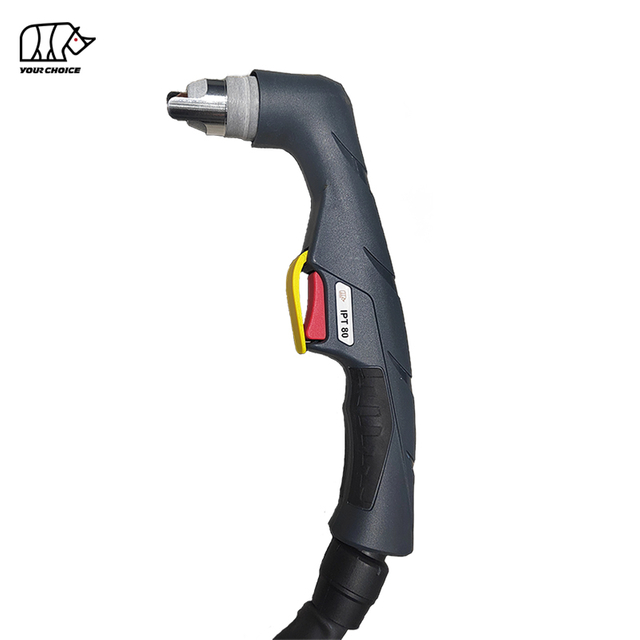
100A Non-HF Ręczny uchwyt do cięcia plazmowego z rozruchem wstecznym
INWELT PT 100 to chłodzony powietrzem ręczny palnik do cięcia plazmowego, przeznaczony do profesjonalnej obróbki metali, napraw, konserwacji i cięcia przemysłowego.
Urządzenie PT 100 ma prąd znamionowy 100 A przy cyklu pracy 60% i wykorzystuje system zajarzania łuku wstecznego o niskiej częstotliwości.
Obecna konfiguracja techniczna INWELT obejmuje:
Prąd znamionowy 100A
Cykl pracy 60%.
Rozpoczęcie łuku Non-HF
System materiałów eksploatacyjnych uderzający w tył
Gaz procesowy Powietrze / N₂
Około. Ciśnienie gazu 4,5–5,0 bar
Około. Przepływ gazu 200 l/min
Około. Zalecany 100-sekundowy wypływ po wypływie
Opcje przewodu palnika o długości 6 m i 12 m
Obsługa ręczna/ręczna
Model PT 100 jest dostępny z kilkoma konfiguracjami kompletnego palnika i sterowania, w tym zintegrowanymi połączeniami 1/4G i układami centralnego adaptera ze sterowaniem 2- lub 4-przewodowym.
INWELT PT 100 Dane techniczne Specyfikacja
| { |
INWELT PT 100 |
| Typ produktu |
Ręczny / ręczny Uchwyt do cięcia plazmowego |
| Model |
PT 100 |
| Marka |
INWELT |
| Prąd znamionowy |
100 A |
| Cykl pracy |
60% |
| Chłodzenie / Gaz procesowy |
Powietrze / N₂ |
| Rozpoczęcie łuku |
Non-HF / Uderzenie w plecy |
| Ciśnienie gazu |
Około. 4,5–5,0 barów |
| Przepływ gazu |
Około. 200 l/min |
| Zalecany przepływ końcowy |
Około. 100 sekund |
| Długość przewodu |
6 m / 12 m |
| Działanie |
Ręczny / ręczny |
| Cięcie standardowe |
Dostępny |
| Kontakt Cięcie |
Dostępny |
| Materiały eksploatacyjne do żłobienia |
Dostępny |
| Opcje złącza |
Zintegrowany 1/4G / Adapter centralny |
| Opcje sterowania |
2-przewodowe / 4-przewodowe |
| OEM / ODM |
Dostępny |
| Etykieta prywatna |
Dostępny |
Przed złożeniem zamówienia należy sprawdzić źródło zasilania plazmy, prąd znamionowy, system rozruchowy inny niż HF , architekturę łuku pilotującego, złącze tylne i okablowanie sterujące.
Dlaczego warto wybrać PT 100 do ręcznego cięcia plazmowego 100A?
Urządzenie PT 100 zostało zaprojektowane dla zgodnych, ręcznych systemów plazmowych o większej mocy, wymagających platformy palnika innego niż HF .
Prąd znamionowy 100A
PT 100 jest pozycjonowany jako ręczny palnik do cięcia plazmowego 100A.
Palnik należy eksploatować w ramach zweryfikowanego prądu znamionowego i przy użyciu materiałów eksploatacyjnych odpowiednich dla danego prądu.
Cykl pracy 60%.
Obecna specyfikacja INWELT podaje cykl pracy 60% przy 100A.
Na rzeczywiste obciążenie cieplne mogą mieć również wpływ:
Non-HF Rozpoczęcie
PT 100 nie wykorzystuje konwencjonalnego obwodu zapłonowego wysokiej częstotliwości.
To odróżnia ją od rodzin latarek HF , takich jak latarki z serii INWELT LT .
System materiałów eksploatacyjnych uderzających w plecy
W PT 100 zastosowano architekturę materiałów eksploatacyjnych z zapłonem wstecznym, w której wewnętrzny ruch elektrody/dyszy stanowi część sekwencji początkowej łuku pilotującego.
Elektrodę, końcówkę, dyfuzor i głowicę palnika należy zatem traktować jako dopasowany układ.
Jak działa system uderzeń w tył PT 100 Non-HF
PT 100 działa jako część kompletnego systemu cięcia plazmowego składającego się z:
Podczas zajarzania łuku system materiałów eksploatacyjnych zajarzających wstecznie stanowi część sekwencji łuku pilotującego.
Gdy łuk plazmowy przeniesie się na obrabiany przedmiot, końcówka tnąca zwęża zjonizowany gaz w skoncentrowany strumień plazmy.
Łuk plazmowy topi materiał przewodzący prąd elektryczny, podczas gdy gaz o dużej prędkości usuwa stopiony metal z nacięcia.
PT 100 kontra HF Uchwyty do cięcia plazmowego
PT 100 to palnik do cięcia plazmowego, który nie jest przeznaczony do HF .
Nie należy go traktować jako wymiennego z latarką HF tylko dlatego, że oba produkty mają podobne natężenie prądu.
| Cecha |
PT 100 |
HF Palnika plazmowego |
| System startowy |
Non-HF / Uderzenie w plecy |
Wysoka częstotliwość |
| Architektura pierwotna |
Mechaniczny/pneumatyczny system cofania |
HF obwód zapłonowy |
| Wymagania dotyczące źródła zasilania |
Zgodny system inny niż HF |
Kompatybilny system HF |
| Materiały eksploatacyjne |
Materiały eksploatacyjne uderzające w plecy |
HF specyficzne materiały eksploatacyjne |
Zawsze dopasowuj architekturę początkową do źródła zasilania plazmy.
PT 100 kompletnych konfiguracji palnika ręcznego
Obecna oferta INWELT PT 100 obejmuje kilka kompletnych zespołów palników ręcznych.
| INWELT |
Konfiguracja kodu |
| IJWU03072-00 |
PT 100 / 6 m / 1/4G / Zintegrowany / 2-przewodowy / Uderzenie w tył |
| IJWU04072-00 |
PT 100 / 12 m / 1/4G / Zintegrowany / 2-przewodowy / Uderzenie w tył |
| IJWU03074-00 |
PT 100 / 6 m / Adapter centralny / 2-przewodowe / Uderzenie w tył |
| IJWU04074-00 |
PT 100 / 12 m / Adapter centralny / 2-przewodowe / Uderzenie w tył |
| IJWU030641-0 |
PT 100 / 6 m / Adapter centralny / 4-przewodowe / Uderzenie w tył |
| IJWU040641-00 |
PT 100 / 12 m / Adapter centralny / 4-przewodowe / Uderzenie w tył |
Przed opublikowaniem ostatecznej tabeli na żywo sprawdź dokładne formatowanie wszystkich kodów wewnętrznych w porównaniu z bieżącym systemem ERP/BOM.
PT 100 końcówek tnących według bieżącego zakresu
Platforma materiałów eksploatacyjnych PT 100 zawiera końcówki o kilku rozmiarach dla różnych zakresów prądu roboczego.
Końcówka tnąca 40–50 A
INWELT Kod: IJWV1689-10
Numer referencyjny: 51246.10
Specyfikacja:
Ø1,0 mm / 40–50A / Uderzenie w tył
Końcówka tnąca 50–60 A
INWELT Kod: IJWV1689-11
Numer referencyjny: 51246.11
Specyfikacja:
Ø1,1 mm / 50–60A / Uderzenie w tył
Końcówka tnąca 60–70 A
INWELT Kod: IJWV1689-12
Numer referencyjny: 51246.12
Specyfikacja:
Ø1,2 mm / 60–70 A / Uderzenie w tył
Końcówka tnąca 80–90 A
INWELT Kod: IJWV1687-14
Numer referencyjny: 51248.14
Specyfikacja:
Ø1,4 mm / 80–90A / Uderzenie w tył
Końcówka tnąca klasy 100A
INWELT Kod: IJWV1687-15
Numer referencyjny: 51248.15
Specyfikacja:
Ø1,5 mm / 100–110 A / Uderzenie w tył
W przypadku produktu ustawionego jako palnik 100 A jest to najbardziej odpowiednia konfiguracja końcówki tnącej o dużej mocy wyjściowej.
Sprawdź końcówkę Ø1,6 mm 110–120 A przed użyciem jej jako standardowej konfiguracji PT 100
Bieżąca lista stron INWELT :
IJWV1687-16 / 51248.16 – Ø1,6 mm / 110–120A
i obecnie oznacza ten element jako konfigurację standardową.
Należy to sprawdzić.
Jeśli PT 100 ma oficjalnie znamionową wartość znamionową 100 A, materiał eksploatacyjny 110–120 A nie powinien być automatycznie prezentowany jako domyślna konfiguracja 100 A.
Przed opublikowaniem go jako standardu sprawdź:
Maksymalny zweryfikowany prąd palnika
Cykl pracy przy wyższym prądzie
Temperatura głowicy palnika
Ocena kabla
Pasujący dyfuzor
Pasująca tarcza
Pełne dane z testu źródła zasilania
Jeśli nie istnieje weryfikacja poziomu palnika 120 A, należy zachować końcówkę Ø1,6 mm jako powiązaną część rodziny o wyższym prądzie, a nie domyślną dyszę PT 100.
PT 100 wskazówek dotyczących cięcia kontaktowego
Rodzina PT 100 obsługuje materiały eksploatacyjne do cięcia kontaktowego.
Końcówka kontaktowa 40–50 A
INWELT Kod: IJWV1685-10
Numer referencyjny: 51276.10
Końcówka kontaktowa 50–60 A
INWELT Kod: IJWV1685-11
Numer referencyjny: 51276.11
Końcówka kontaktowa 60–70 A
INWELT Kod: IJWV1685-12
Numer referencyjny: 51276.12
Końcówka kontaktowa 80–90 A
INWELT Kod: JWV1697-14
Numer referencyjny: 51278.14
sprawdź, czy kod INWELT powinien mieć postać JWV1697-14 czy IJWV1697-14 . Przed publikacją
Końcówka kontaktowa klasy 100A
INWELT Kod: IJWV1697-15
Numer referencyjny: 51278.15
Specyfikacja:
Ø1,5 mm / 100–110 A / Uderzenie w tył
Używaj komponentów do cięcia styków tylko z prawidłową osłoną i konfiguracją czołową.
PT 100 Cięcie standardowe vs. cięcie kontaktowe
PT 100 obsługuje różne konfiguracje front-endu.
Cięcie standardowe
Standardowe cięcie wykorzystuje końcówkę tnącą wraz z odpowiednią dyszą zewnętrzną lub przekładką.
Układ ten jest odpowiedni do normalnego cięcia plazmowego z odstępem.
Kontakt Cięcie
Cięcie kontaktowe wykorzystuje dedykowane końcówki kontaktowe i elementy osłony zaprojektowane do pracy blisko lub przy obrabianym przedmiocie.
Nie przeciągaj standardowej odsłoniętej dyszy tnącej bezpośrednio po przedmiocie obrabianym, chyba że konfiguracja materiałów eksploatacyjnych jest specjalnie zaprojektowana do cięcia kontaktowego.
PT 100 materiałów eksploatacyjnych do żłobienia
Rodzina materiałów eksploatacyjnych PT 100 obejmuje komponenty do żłobienia.
Obecna wskazówka dotycząca żłobienia to:
INWELT Kod: IJWV1698-22
Numer referencyjny: 51278G.22
Opis:
PT 100 Końcówka żłobienia / Uderzenie w plecy
W aktualnej rodzinie produktów znajdują się także:
IJTN1075 / 60508 – Osłona żłobiąca
Żłobienie plazmowe można stosować do:
Usuwanie spoin
Żłobienie wsteczne
Usuwanie usterek
Wspólne przygotowanie
Prace naprawcze
Materiałów eksploatacyjnych do żłobienia należy używać tylko wtedy, gdy źródło zasilania plazmy wspiera ten proces.
PT 100 elektrod uderzających w plecy
Obecna elektroda standardowa to:
INWELT Kod: IJWC1687
Numer referencyjny: 52556
Opis:
PT 100 Elektroda plazmowa uderzająca w tył
Elektroda jest głównym elementem układu rozruchu i cięcia PT 100.
Wymień go, zanim nadmierne zużycie przyczyni się do:
Nie szlifuj ani nie modyfikuj mocno zużytej elektrody.
PT 100 Dyfuzory gazu
PT 100 wykorzystuje różne dyfuzory gazu w zależności od aktualnego zakresu.
Dyfuzor 30–70 A
INWELT Kod: IJWG1673
Numer referencyjny: 60025
Aplikacja:
30–70A
Dyfuzor 80–100 A
INWELT Kod: IJWG1672
Numer referencyjny: 60026
Aplikacja:
80–100 A i powiązana konfiguracja żłobienia
Stosowanie odpowiedniego dyfuzora jest ważne, ponieważ dystrybucja gazu wpływa na:
PT 100 opcji osłony i dyszy zewnętrznej
Obecna rodzina PT 100 obejmuje kilka czołowych elementów ochronnych.
Dysza zewnętrzna 30–70 A
INWELT Kod: IJWT1689-05
Numer referencyjny: 60500
Dysza zewnętrzna 80–100 A
INWELT Kod: IJWT1687-05
Numer referencyjny: 60501
Jest to najbardziej odpowiednia konfiguracja dyszy zewnętrznej dla normalnego cięcia wysokoprądowego PT 100.
Zewnętrzna dysza do cięcia i żłobienia kontaktowego
INWELT Kod: IJWT1685-05
Numer referencyjny: 60502
Osłona stykowa 40–70 A
INWELT Kod: IJTN0711
Numer referencyjny: 60504
Osłona stykowa 80–100 A
INWELT Kod: IJTN0655
Numer referencyjny: 60505
Stosować osłonę odpowiednią do wybranego procesu cięcia i zakresu prądu.
PT 100 Dwuramiennych Dystansowców
Obecny standardowy element dystansowy to:
INWELT Kod: IJTN0096
Numer referencyjny: 60444
Opis:
Podwójny element dystansowy / PT 100
Podkładka pomaga utrzymać kontrolowaną odległość roboczą dyszy podczas cięcia z odstępem.
Prawidłowe odstępy mogą pomóc w poprawie:
Ochrona dyszy
Stabilność łuku
Konsystencja szczeliny
Życie konsumpcyjne
PT 100 Głowica uchwytu i przewód powietrza
Obecna głowica palnika ręcznego to:
INWELT Kod: JWA0056-01
Opis:
PT 100 90° Ręczna Plazma Głowica uchwytu
Obecna rura powietrzna to:
INWELT Kod: IJAO0785
Numer referencyjny: 09700.48
Opis:
PT 100 rurek powietrza/chłodzenia
Części te powinny pozostać wyraźnie oznaczone jako elementy PT .
Nie mieszaj PTM100 głowic i korpusów palników maszynowych z główną tabelą PT 100 części zamiennych do palników ręcznych.
PT 100 kontra PTM100 : Palnik ręczny kontra CNC Palnik maszynowy
PT 100 i PTM100 należą do tej samej szerszej platformy produktów, ale należy je traktować jako osobne, kompletne produkty.
| Cecha |
PT 100 |
PTM100 |
| Działanie |
Ręczny / ręczny |
CNC / Zmechanizowany |
| Geometria palnika |
Kątowa latarka ręczna |
Prosty palnik maszynowy |
| Kontrola |
Wyzwalacz operatora |
CNC / sterowanie maszynowe |
| Montowanie |
Ręczny |
Stały uchwyt na latarkę |
| Wysokość palnika |
Kontrolowany przez operatora |
CNC / Kontrolowana THC |
| Główna aplikacja |
Cięcie ręczne |
Automatyczne cięcie |
Niektóre materiały eksploatacyjne mogą być wspólne dla całej szerszej rodziny produktów.
Jednakże kompletnych głowic palnika, uchwytów, korpusów maszyn i konfiguracji przewodów/sterowników nie należy automatycznie traktować jako wymiennych.
Użyj oddzielnych kotwic linków wewnętrznych:
PT 100 Ręczny uchwyt do cięcia plazmowego
I
PTM100 Uchwyt do cięcia plazmowego CNC
Jak sprawdzić kompatybilność przecinarki plazmowej PT 100
Nie wybieraj PT 100 tylko dlatego, że przecinarka plazmowa ma prąd znamionowy 100A.
Musi pasować kilka czynników technicznych.
Potwierdź Non-HF Rozpoczęcie
Źródło zasilania plazmy musi obsługiwać kompatybilny system palnika nie HF .
Potwierdź prąd roboczy
PT 100 jest pozycjonowany głównie jako latarka 100A.
Potwierdź główne złącze
Dostępne konfiguracje obejmują:
Zintegrowany 1/4G
Adapter centralny
Potwierdź okablowanie sterujące
Aktualne konfiguracje kompletnego palnika obejmują:
Sterowanie 2-przewodowe
Sterowanie 4-przewodowe
Potwierdź architekturę łuku pilotażowego
Źródło zasilania plazmy musi obsługiwać układ początkowy PT 100.
Podaj informacje o maszynie przed złożeniem zamówienia
W przypadku projektów zastępczych należy podać:
Producent przecinarki plazmowej
Model maszyny
Znamionowy prąd wyjściowy
Oryginalny model latarki
Zdjęcie głównego złącza
Zdjęcie połączenia łuku pilotującego
Zdjęcie złącza wyzwalacza/sterowania
Jest to bardziej wiarygodne niż stwierdzenie, że PT 100 pasuje do każdej przecinarki plazmowej typu CUT100.

Szczegóły części zamiennych:
| PALNIK RĘCZNY |
|
Kod |
Nr ref. |
Opis |
| A |
IJWU03072-00 |
|
Palnik plazmowy IPT100 /6M/ 1/4G /zintegrowany/2 przewody/uderzenie w tył |
| A |
IJWU04072-00 |
|
Palnik plazmowy IPT100 /12M/ 1/4G /zintegrowany/2 przewody/uderzenie w tył |
| B |
IJWU03074-00 |
|
Palnik plazmowy IPT100 /6M/adapter centralny/2 przewody/uderzenie w tył |
| B |
IJWU04074-00 |
|
Palnik plazmowy IPT100 /12M/adapter centralny/2 przewody/uderzenie w tył |
| C |
IJWU030641-0 |
|
Palnik plazmowy IPT100 /6M/adapter centralny/4 przewody/uderzenie w tył |
| C |
IJWU040641-00 |
|
Palnik plazmowy IPT100 /12M/adapter centralny/4 przewody/uderzenie w tył |
|
| Pozycja |
Kod |
Nr ref. |
Opis |
| (W przypadku 'q' jest to konfiguracja standardowa) |
|
| 1 |
IJTN0096 |
60444 |
Podwójna przekładka / IPT100 |
| 2 |
IJTN0711 |
60504 |
Osłona ekranująca/40-70A/cięcie stykowe |
| 3 |
IJTN0655 |
60505 |
Osłona ekranująca/80-120A/cięcie stykowe |
| 4 |
IJTN1075 |
60508 |
Osłona/żłobienie |
| 5 |
IJWT1689-05 |
60500 |
Na zewnątrz IPT100 /30-70A/Włókno szklane szare |
| 6 ● |
IJWT1687-05 |
60501 |
Dysza zewnętrzna IPT100 /80-120A/Włókno szklane szare |
| 7 |
IJWT1685-05 |
60502 |
Dysza zewnętrzna IPT100 /Cięcie kontaktowe i żłobienie |
| 8 |
IJWV1683-09 |
51245.09 |
Końcówka Φ0,9 mm/cięcie kontaktowe/30-70 A/uderzenie w tył |
| 9 |
Wskazówka |
| 9.1 |
IJWV1689-10 |
51246.10 |
Końcówka Φ1,0mm/40-50A/ IPT100 /uderzenie w tył |
| 9.2 |
IJWV1689-11 |
51246.11 |
Końcówka Φ1,1mm/50-60A/ IPT100 /uderzenie w tył |
| 9.3 |
IJWV1689-12 |
51246.12 |
Końcówka Φ1,2mm/60-70A/ IPT100 /uderzenie w tył |
| 10 |
Wskazówka |
| 10.1 |
IJWV1687-14 |
51248.14 |
Końcówka Φ1,4mm/80-90A/ IPT100 /uderzenie w tył |
| 10.2 |
IJWV1687-15 |
51248.15 |
Końcówka Φ1,5mm/100-110A/ IPT100 /uderzenie w tył |
| 10.3 ● |
IJWV1687-16 |
51248.16 |
Końcówka Φ1,6mm/110-120A/ IPT100 /uderzenie w tył |
| 11 |
Wskazówka |
| 11.1 |
IJWV1685-10 |
51276.10 |
Końcówka prądowa Φ1,0mm/40-50A/ IPT100 /w tył uderzający |
| 11.2 |
IJWV1685-11 |
51276.11 |
Końcówka prądowa Φ1,1mm/50-60A/ IPT100 /w tył uderzający |
| 11.3 |
IJWV1685-12 |
51276.12 |
Końcówka prądowa Φ1,2mm/60-70A/ IPT100 /w tył uderzający |
| 12 |
Wskazówka |
| 12.1 |
JWV1697-14 |
51278.14 |
Końcówka prądowa Φ1,4mm/80-90A/ IPT100 /w tył uderzający |
| 12.2 |
IJWV1697-15 |
51278.15 |
Końcówka prądowa Φ1,5mm/100-110A/ IPT100 /w tył uderzająca |
| 12.3 |
IJWV1697-16 |
51278.16 |
Końcówka stykowa Φ1,6mm/110-120A / IPT100 /w tył uderzająca |
| 13 |
IJWV1698-22 |
51278G.22 |
Żłobienie końcówki IPT100 /120A/żłobienie/uderzenie w tył |
| 14 |
IJWG1673 |
60025 |
Dyfuzor IPT100 /30-70A |
| 15 |
IJWG1672 |
60026 |
Dyfuzor IPT100 /80-120A i żłobienie |
| 16 ● |
IJWC1687 |
52556 |
Plazma elektrodowa IPT100 |
| 17 |
JWA0056-01 |
|
Głowica palnika plazmowego IPT100 /90° |
| 17a |
IJAO0785 |
09700.48 |
Rura powietrzna IPT100 |
| 17b |
IJGU0716 |
51190.41 |
'O'pierścień Φ18x21mm IPT100 |
| 18 |
IJHW0042-01 |
|
Uchwyt plazmowy ręczny/I PT80 -100/czerwony |
| 19 |
IJIK0733 |
|
Część ochronna/plazma/żółta |
| 20 |
IJIR0081 |
|
Spust |
| 21 |
IJIK0804 |
|
Typ wspólny/mały/nowy |
| 22 |
Montaż kabla |
| 22.1 |
IJWO01210074-300 |
Zespół kabla/ IPT100 /6M/2 żyły/zintegrowany |
| 22.2 |
IJWO01210134-300 |
Zespół kabla/ IPT100 /12M/2 żyły/zintegrowany |
| 22.3 |
IJWO01210071-300 |
Zespół kabla/ IPT100 /6M/2 przewody/adapter środkowy |
| 22.4 |
IJWO01210131-300 |
Zespół kabla/ IPT100 /12M/2 przewody/adapter środkowy |
| 22.5 |
IJWO01210077-300 |
Zespół kabla/ IPT100 /6M/4 przewody/adapter środkowy |
| 22.6 |
IJWO01210137-300 |
Zespół kabla/ IPT100 //12M/4 przewody/adapter środkowy |
| 23 IJDH6017 Klucz do plazmy |
| 24 IJAY0089 Centralny adapter boczny palnika plazmowego 5 pinów |
| 25 |
IJTN0716 |
Przystawka do wycinania okręgów/ IPT100 |
| 25.1 IJTN0683 Stojak rolkowy IPT100 / z kluczem |
Nasz katalog:
 INWELT KATALOG PALNIKA PLAZMOWEGO.pdf
Jakie materiały można ciąć PT 100?
Po podłączeniu do kompatybilnego źródła prądu plazmowego, PT 100 może ciąć materiały przewodzące elektrycznie, w tym:
Łagodna stal
Stal węglowa
Stal nierdzewna
Aluminium
Miedź
Mosiądz
Stal ocynkowana
Rzeczywista prędkość cięcia, jakość krawędzi i praktyczna grubość cięcia zależą od kompletnego systemu plazmowego.
Jaką grubość może ciąć palnikiem plazmowym PT 100?
Na aktualnej stronie podano, że PT 100 może ciąć około 30–40 mm przy 100 A.
Nie należy tego przedstawiać jako uniwersalnej gwarancji cięcia wyłącznie palnikiem.
Rzeczywista wydajność cięcia zależy od:
Profesjonalne specyfikacje plazmy powinny rozróżniać:
Zalecana wydajność cięcia
Grubość materiału, którą można produktywnie ciąć przy odpowiedniej prędkości i jakości krawędzi.
Maksymalna wydajność cięcia
Grubszy materiał, który nadal można ciąć, zwykle przy zmniejszonej prędkości.
Zdolność do odpraw
Maksymalna grubość, jaką można oddzielić, zwykle przy niższej jakości krawędzi.
Publikuj konkretne wartości grubości PT 100 tylko wtedy, gdy są poparte testem kompletnego systemu INWELT .
Zbuduj wykres cięcia o wartości INWELT PT 100
Własny wykres cięcia PT 100 byłby jednym z najsilniejszych dodatków SEO i GEO do tej strony.
Polecane pola obejmują: Dane
| parametrów |
do opublikowania |
| Tworzywo |
Stal miękka / stal nierdzewna / aluminium |
| Grubość |
Testowana grubość |
| Aktualny |
Rzeczywisty testowany prąd |
| Kod wskazówki |
INWELT numer części |
| Średnica końcówki |
mm |
| Ciśnienie gazu |
bar |
| Przepływ gazu |
L/min |
| Prędkość podróży |
mm/min |
| Odsunięcie |
mm |
| Wynik cięcia |
Zalecane / Maksymalne / Odprawa |
Użyj zmierzonych danych cięcia INWELT zamiast kopiować wykres cięcia innego producenta.
Zalecane zasilanie gazem dla PT 100
Aktualna specyfikacja INWELT zawiera:
Gaz procesowy: powietrze / N₂
Ciśnienie gazu: ok. 4,5–5,0 barów
Przepływ gazu: ok. 200 l/min
Zalecany wypływ końcowy: ok. 100 sekund
Stosować czysty i suchy gaz procesowy
Wilgoć, olej sprężarkowy i zanieczyszczenia cząstkami stałymi mogą mieć negatywny wpływ na:
Stosować odpowiednią filtrację i oddzielanie wilgoci.
Sprawdź ciśnienie pod przepływem
Ciśnienie statyczne może różnić się od rzeczywistego ciśnienia roboczego, gdy palnik przepływa gazem.
Filtry, regulatory, złączki i długie węże zasilające mogą powodować utratę ciśnienia.
Ustawić ciśnienie gazu zgodnie z procedurą działania całego systemu cięcia plazmowego.
Dlaczego PT 100 ma znaczenie po przepływie
Obecna specyfikacja INWELT zaleca około 100 sekund po wypływie.
Po ustaniu łuku plazmowego ciągły przepływ gazu pomaga usunąć ciepło resztkowe z:
Jeśli to możliwe, należy pozwolić na zakończenie normalnego cyklu powypływowego.
Nie wyłączaj dopływu powietrza bezpośrednio po cięciu ciężkim, chyba że producent systemu plazmowego wyraźnie na to pozwala.
Typowe zastosowania dla PT 100
PT 100 jest przeznaczony do profesjonalnych zastosowań ręcznego cięcia plazmowego, w tym:
Ostateczny wybór palnika powinien opierać się na źródle zasilania plazmy i zgodności technicznej, a nie na samej nazwie branżowej.
PT 100 Konserwacja i kontrola materiałów eksploatacyjnych
Sprawdź elektrodę
Wymień elektrodę, zanim nadmierne zużycie spowoduje niepewne zajarzanie łuku lub uszkodzenie dyszy.
Sprawdź końcówkę tnącą
Sprawdź:
Powiększony otwór dyszy
Otwór owalny
Uszkodzenia spalone
Ciężkie zanieczyszczenie
Sprawdź dyfuzor
Upewnij się, że zainstalowany jest właściwy dyfuzor 30–70 A lub 80–100 A.
Wymień pęknięte lub uszkodzone pod wpływem ciepła elementy.
Sprawdź osłonę i dyszę zewnętrzną
Wymienić uszkodzone, popękane lub poważnie spalone części izolacyjne.
Sprawdź rurkę powietrzną
Upewnij się, że rurka jest prawidłowo zainstalowana i nieuszkodzona.
Sprawdź kabel palnika
Sprawdź:
Cięcia
Abrazja
Uszkodzenia cieplne
Ciasne zakręty
Luźne okucia
Typowe PT 100 problemów z cięciem plazmowym
Trudne uruchomienie łuku
Sprawdzać:
Nadmierny żużel
Sprawdzać:
Nadmierny skos
Sprawdzać:
Zużycie końcówki tnącej
Kąt palnika
Odległość odstająca
Dystrybucja gazu
Prędkość podróży
Krótka żywotność materiałów eksploatacyjnych
Możliwe przyczyny obejmują:
Zanieczyszczone sprężone powietrze
Nieprawidłowa kombinacja dyszy/prądu
Zużyta elektroda
Nieprawidłowe odsunięcie
Nadmierne zajarzenie łuku
Przegrzanie palnika
Możliwe przyczyny obejmują:
Działa powyżej zweryfikowanej oceny
Przekroczono cykl pracy
Ograniczony przepływ gazu
Niewystarczający przepływ końcowy
Uszkodzenie kabla lub złącza
Przed kontynuowaniem przerwij cięcie i zidentyfikuj przyczynę.
PT 100 materiałów eksploatacyjnych dla dystrybutorów i dostaw na rynek wtórny
Profesjonalny program obsługi rynku wtórnego PT 100 może obejmować:
Standardowe końcówki tnące
Wskazówki dotyczące cięcia kontaktowego
Wskazówki dotyczące żłobienia
Elektrody uderzające w tył
Dyfuzory 30–70A
Dyfuzory 80–100A
Dysze zewnętrzne
Tarcze tnące kontaktowe
Żłobiące tarcze
Podwójne elementy dystansowe
Głowice pochodni
Rury powietrzne
Zespoły kablowe
Adaptery centralne
Napraw komponenty
Dokładne numery części INWELT pomagają dystrybutorom zarządzać zgodnością części zamiennych i dokładniej powtarzać zakupy.
OEM PT 100 Uchwyt do cięcia plazmowego Produkcja przez INWELT
INWELT dostarcza PT 100 palników plazmowych i podzespołów zamiennych profesjonalnym klientom B2B, w tym:
Producenci przecinarek plazmowych
Marki sprzętu do spawania i cięcia
Importerzy
Dystrybutorzy
Hurtownicy
Dostawcy przemysłowi
Firmy naprawcze
Marki materiałów eksploatacyjnych na rynku wtórnym
Konfiguracje OEM i ODM można ocenić w zależności od docelowego źródła mocy plazmy i wymaganego interfejsu.
OEM i opcje marki prywatnej
Personalizacja może obejmować:
Marka klienta
Oznaczenie uchwytu
Etykiety produktów
Przewody palnika o długości 6 m lub 12 m
Zintegrowane połączenie 1/4G
Adapter centralny
Sterowanie 2-przewodowe
Sterowanie 4-przewodowe
Zestawy materiałów eksploatacyjnych
Opakowanie pod marką własną
Dokumentacja techniczna
Wymagania dotyczące kodów kreskowych i kartonu
W przypadku projektów OEM HF specyfikację przecinarki plazmowej, architekturę niestartową, wymagania dotyczące złączy i szacunkową wielkość zamówienia.
Dlaczego warto pozyskać PT 100 palników i materiałów eksploatacyjnych od INWELT ?
Platforma PT 100 łączy w sobie kompletne zespoły palników ręcznych ze szczegółowym systemem materiałów eksploatacyjnych obejmującym wiele procesów cięcia.
Obecna rodzina produktów obejmuje:
Palniki kompletne o długości 6 m i 12 m
Możliwość sterowania 2-przewodowego i 4-przewodowego
Aktualne wskazówki dotyczące cięcia
Wskazówki dotyczące cięcia kontaktowego
Materiały eksploatacyjne do żłobienia
Elektroda uderzająca w tył
Dyfuzory 30–70A i 80–100A
Wiele osłon i dysz zewnętrznych
PT 100 głowic palnika ręcznego
Opcje kabli i złączy
W przypadku marek sprzętu, dystrybutorów i importerów zakup kompletnego palnika wraz z programem materiałów eksploatacyjnych może uprościć zakupy i wsparcie posprzedażowe.
Często zadawane pytania dotyczące PT 100 Uchwyt do cięcia plazmowego
Jakie natężenie prądu ma INWELT PT 100?
PT 100 jest pozycjonowany przede wszystkim jako ręczny palnik do cięcia plazmowego 100 A.
Jaki jest cykl pracy PT 100?
Obecna specyfikacja INWELT podaje 60%.
Czy PT 100 używa zapłonu HF ?
NIE.
Model PT 100 wykorzystuje system startowy bez uderzenia wstecznego HF.
Czy PT 100 to palnik ręczny czy maszynowy?
PT 100 to ręczny/ręczny palnik do cięcia plazmowego.
Powiązana PTM100 to konfiguracja CNC / palnika maszynowego.
Jakiego gazu używa PT 100?
Obecna konfiguracja obsługuje powietrze / N₂.
Jakiego ciśnienia gazu wymaga PT 100?
Około 4,5–5,0 barów.
Jakiego przepływu gazu wymaga PT 100?
Obecna specyfikacja INWELT podaje około 200 l/min.
Jaki czas po wypływie jest zalecany?
Około 100 sekund.
Jakie długości przewodów palnika są dostępne?
Obecna rodzina kompletnych palników obejmuje:
Jaka końcówka tnąca jest używana w okolicach 100A?
Obecna rodzina materiałów eksploatacyjnych INWELT obejmuje:
IJWV1687-15 / 51248.15 – Ø1,5 mm / 100–110A / Uderzenie w tył
Jest to najbardziej trafna wskazówka o wysokiej wydajności dla strony produktu PT 100.
Czy PT 100 ma też dyszę 1,6 mm?
Tak.
Aktualne wykazy rodzin:
IJWV1687-16 / 51248.16 – Ø1,6 mm / 110–120A
Jednakże ten materiał eksploatacyjny o wyższym natężeniu nie powinien być automatycznie prezentowany jako standardowa konfiguracja PT 100, chyba że cały palnik został zweryfikowany pod kątem działania powyżej 100 A.
Z jakiej elektrody korzysta PT 100?
Obecna elektroda standardowa to:
IJWC1687/52556
Który dyfuzor jest używany przy dużym prądzie?
Obecny dyfuzor 80–100A to:
IJWG1672/60026
Czy można używać PT 100 do cięcia kontaktowego?
Tak.
Rodzina materiałów eksploatacyjnych obejmuje dedykowane końcówki i osłony do cięcia kontaktowego.
Czy PT 100 można używać do żłobienia?
Powiązana rodzina produktów obejmuje końcówkę do żłobienia i osłonę do żłobienia.
Źródło zasilania plazmy musi także umożliwiać żłobienie.
Czy PT 100 można używać z dowolną przecinarką plazmową CUT100?
NIE.
Architektura HF uderzenia wstecznego, złącze, obwód łuku pilotującego, okablowanie sterujące i wymagania dotyczące gazu również muszą być zgodne.
Czy PT 100 może ciąć stal nierdzewną?
Tak, pod warunkiem zastosowania kompatybilnego systemu cięcia plazmowego i odpowiednich parametrów pracy.
Czy PT 100 może ciąć aluminium?
Tak.
Aluminium przewodzi prąd elektryczny i można je ciąć plazmą za pomocą odpowiedniego systemu plazmowego.
Jaką grubość może ciąć PT 100?
Nie ma uniwersalnej grubości cięcia, którą wyznacza sam palnik.
Użyj przetestowanych danych zalecanych, maksymalnych i odcięcia z całego systemu plazmowego.
Jaka jest różnica między PT 100 a PTM100 ?
PT 100 to konfiguracja ręczna/ręczna.
PTM100 to konfiguracja CNC / zmechanizowanego palnika maszynowego.
Czy INWELT oferuje OEM PT 100 palników plazmowych?
Tak.
OEM/ODM Konfiguracje marek własnych, kabli, złączy, przewodów sterujących i zestawów materiałów eksploatacyjnych są dostępne dla wykwalifikowanych producentów, dystrybutorów i importerów sprzętu.
Poproś o wycenę na INWELT PT 100 Uchwyt do cięcia plazmowego
Aby szybciej potwierdzić kompatybilność, podaj:
Producent i model przecinarki plazmowej
Znamionowy prąd wyjściowy
Istniejący model palnika
Typ układu rozruchowego
Zdjęcie głównego złącza
Zdjęcie połączenia łuku pilotującego
Zdjęcie złącza wyzwalacza/sterowania
Wymagana długość przewodu
Wymagany prąd cięcia
Wymagania dotyczące cięcia lub żłobienia kontaktowego
Wymagania dotyczące materiałów eksploatacyjnych
Szacowana ilość zakupu
INWELT lub branding pod marką własną
INWELT może następnie potwierdzić odpowiednią konfigurację kompletnego palnika, złącza i materiałów eksploatacyjnych PT 100 dla Twojego systemu cięcia plazmowego.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių