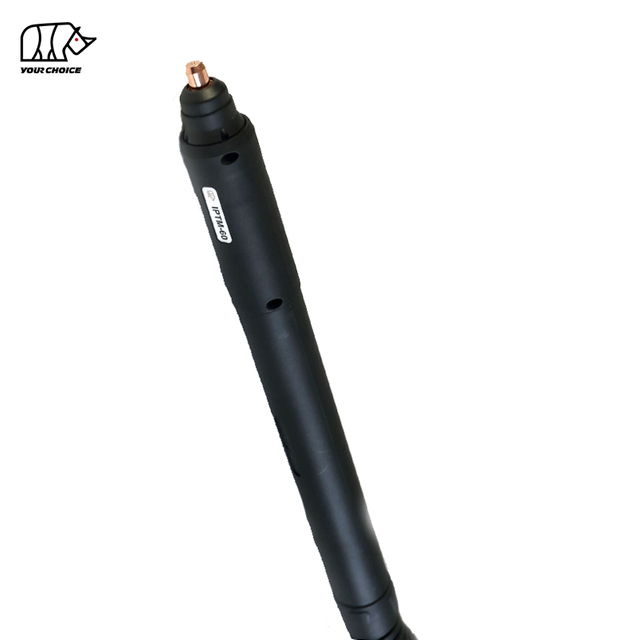
Palniki do cięcia plazmowego innej niż HF serii PT do zastosowań ręcznych i CNC
Seria INWELT PT to rodzina chłodzonych powietrzem palników do cięcia plazmowego o niskiej częstotliwości, przeznaczonych zarówno do ręcznego, jak i zmechanizowanego cięcia metalu.
Aktualny asortyment produktów obejmuje ręczne palniki PT i sterowane CNC palniki maszynowe PTM od 20A do 100A.
Aktualne modele obejmują:
Ręczny palnik do cięcia plazmowego PT20 – 20A
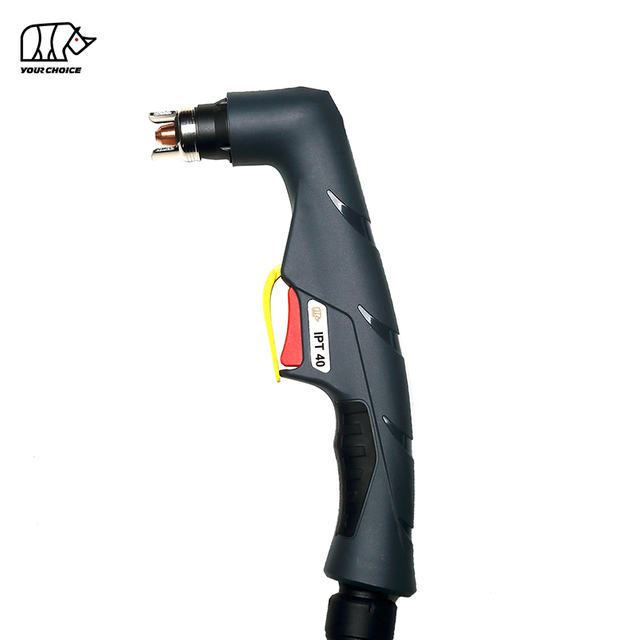
Ręczny palnik do cięcia plazmowego PT40 – 40A
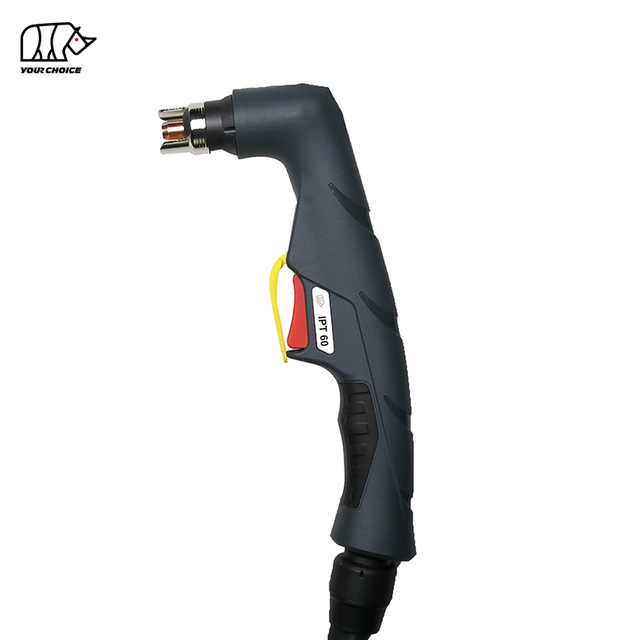
Ręczny palnik do cięcia plazmowego PT60 – 60A z łukiem pilotującym
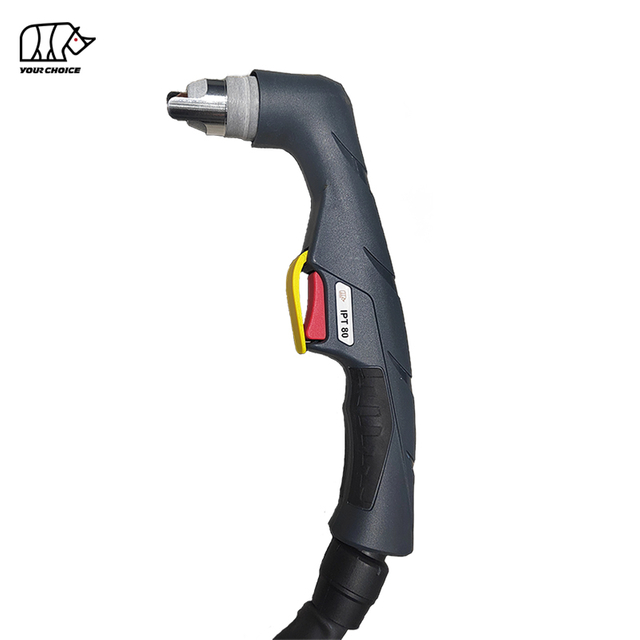
Ręczny palnik do cięcia plazmowego PT80 – 80A
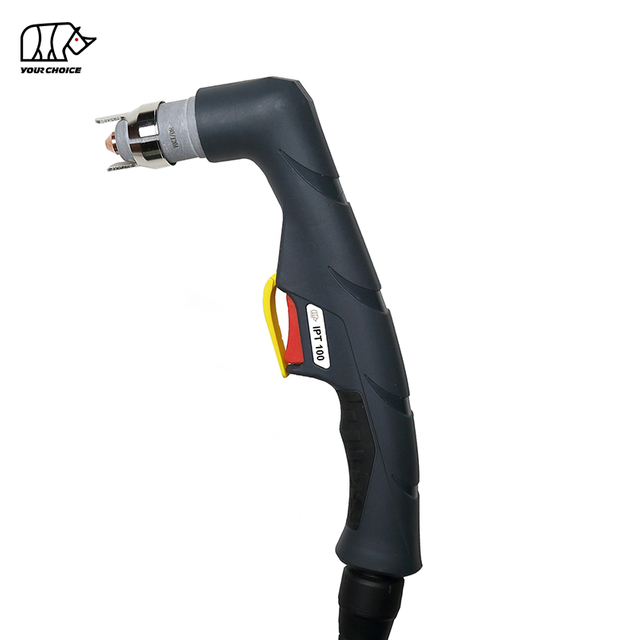
Ręczny palnik do cięcia plazmowego PT100 – 100A
Palnik do cięcia plazmowego CNC PTM60 – 60A
Palnik do cięcia plazmowego CNC PTM100 – 100A
Seria PT została zaprojektowana w oparciu o architekturę rozruchu inną niż HF , natomiast dokładna konfiguracja łuku pilotującego, zapłonu wstecznego, przewodu sterującego i materiałów eksploatacyjnych zależy od indywidualnego modelu palnika.
Dla profesjonalnych klientów B2B dostępnych jest wiele kompletnych zespołów palnika, długości kabli, tylnych złączy, układów sterujących i zamiennych materiałów eksploatacyjnych.
porównawczy serii INWELT PT
Model
Prąd znamionowy
pracy
Układ rozruchowy
Gaz procesowy
Typowy przewód
PT20
20A
Ręczny / ręczny
Nie-HF
Powietrze / N₂
4 m
PT40
40A
Ręczny / ręczny
Nie-HF
Powietrze / N₂
4 m
PT60
60A
Ręczny / ręczny
Łuk inny niż HF / łuk pilotujący
Powietrze / N₂
6 m
PT80
80A
Ręczny / ręczny
Non-HF / Uderzenie w plecy
Powietrze / N₂
6 m / 12 m
PT100
100A
Ręczny / ręczny
Non-HF / Uderzenie w plecy
Powietrze / N₂
6 m / 12 m
PTM60
60A
CNC / zmechanizowane
Non-HF / Uderzenie w plecy
Powietrze / N₂
6 m
PTM100
100A
CNC / zmechanizowane
Non-HF / Uderzenie w plecy
Powietrze / N₂
6 m
Przed złożeniem zamówienia zawsze sprawdź stronę konkretnego produktu, ponieważ cykl pracy, ciśnienie gazu, przepływ gazu, wypływ gazu, konfiguracja kabli i opcje złączy różnią się w zależności od modelu.
Ręczne palniki do cięcia plazmowego PT
Ręczna seria PT jest przeznaczona do zastosowań związanych z cięciem ręcznym, w których operator kontroluje ruch palnika i odległość cięcia.
Aktualne modele ręczne obejmują PT20, PT40, PT60, PT80 i PT100.
Ręczny palnik do cięcia plazmowego PT20 20A bez częstotliwości HF
PT20 to model ręczny o najniższym poborze prądu w aktualnej serii PT.
Obecna konfiguracja obejmuje:
Prąd znamionowy 20A
Cykl pracy 35%.
Zajarzanie łuku innego niż HF
Działanie powietrze/N₂
Około. Ciśnienie gazu 2 bary
Około. Przepływ gazu 30 l/min
Około. Zalecany 15-sekundowy wypływ po wypływie
Standardowy kabel o długości 4 m
Urządzenie PT20 jest przeznaczone do kompatybilnych systemów plazmowych o niższej mocy i do lekkiego cięcia ręcznego.
Obecność materiałów eksploatacyjnych o wyższym natężeniu w szerszej rodzinie części nie powinna automatycznie zmieniać parametrów znamionowych głównego palnika PT20.
Ręczny palnik do cięcia plazmowego PT40 40A bez częstotliwości HF
Urządzenie PT40 jest przeznaczone do kompatybilnych systemów cięcia plazmowego 40A.
Aktualne specyfikacje INWELT obejmują:
Prąd znamionowy 40A
Cykl pracy 60%.
Rozruch bez HF
Działanie powietrze/N₂
Około. Ciśnienie robocze 4,5–5,0 bar
Około. Przepływ gazu 120–130 l/min
Około. Zalecany czas po wypływie: 35 sekund
Standardowy kabel o długości 4 m
Dostępne są konfiguracje bezpośrednie, 1/4G i z adapterem centralnym z różnymi układami przewodów sterujących.
Palnik do cięcia plazmowego z łukiem pilotującym PT60 60A bez częstotliwości HF
PT60 to palnik ręczny 60 A przeznaczony do kompatybilnych systemów plazmowych z łukiem pilotującym innych niż HF.
Aktualne specyfikacje obejmują:
Prąd znamionowy 60A
Cykl pracy 60%.
Rozpalanie łuku pilotującego bez HF
Działanie powietrze/N₂
Około. Ciśnienie gazu 4,5–5,0 bar
Około. Przepływ gazu 120–130 l/min
Około. Zalecany czas po wypływie: 55 sekund
Standardowy kabel o długości 6 m
Dostępne konfiguracje obejmują układy zintegrowane, oddzielne i z centralnym adapterem z opcjami sterowania 2-przewodowego lub 4-przewodowego.
Ręczny palnik do cięcia plazmowego PT80 80A bez częstotliwości HF
PT80 jest przeznaczony do zastosowań związanych z cięciem ręcznym o większej wydajności.
Aktualne specyfikacje obejmują:
Prąd znamionowy 80A
Cykl pracy 60%.
Rozruch bez HF/z uderzeniem w tył
Działanie powietrze/N₂
Około. Ciśnienie gazu 4,5–5,0 bar
Około. Przepływ gazu 120–130 l/min
Około. Zalecany czas po wypływie: 80 sekund
Dostępne przewody o długości 6 m i 12 m
Platforma materiałów eksploatacyjnych PT80 obsługuje kilka zakresów prądu cięcia wraz z konfiguracjami cięcia stykowego i żłobienia.
Ręczny palnik do cięcia plazmowego PT100 100A bez częstotliwości HF
PT100 to najbardziej wydajny model urządzenia ręcznego zaliczanego obecnie do kategorii serii PT.
Obecna platforma produktów została zaprojektowana wokół:
Prąd znamionowy 100A
Cykl pracy 60%.
Rozruch bez HF/z uderzeniem w tył
Działanie powietrze/N₂
Około. Ciśnienie gazu 4,5–5,0 bar
Około. Przepływ gazu 200 l/min
Około. Zalecany 100-sekundowy wypływ po wypływie
Konfiguracje przewodów o długości 6 m i 12 m
Rodzina PT100 obejmuje wiele zakresów prądu końcówki tnącej, materiały eksploatacyjne do cięcia stykowego, części do żłobienia i kilka konfiguracji z przyłączem tylnym.
Konkretną grubość cięcia należy określić na podstawie całego źródła zasilania plazmy, a nie samego palnika.
Palniki PTM CNC i zmechanizowane do cięcia plazmowego
Modele PTM przeznaczone są do stałego montażu na stołach plazmowych CNC i zautomatyzowanych systemach cięcia.
W przeciwieństwie do ręcznych palników PT, palniki zmechanizowane wykorzystują prostą geometrię zorientowaną na maszynę i są sterowane za pomocą źródła prądu plazmowego i systemu CNC.
Palnik do cięcia plazmowego CNC PTM60 60A bez częstotliwości HF
PTM60 jest przeznaczony do kompatybilnych zmechanizowanych systemów plazmowych 60A.
Aktualne specyfikacje obejmują:
Prąd znamionowy 60A
Cykl pracy 60%.
Rozruch bez HF/z uderzeniem w tył
Działanie powietrze/N₂
Około. Ciśnienie gazu 4,4–5,0 bar
Około. Przepływ gazu 120–130 l/min
Około. Zalecany czas po wypływie: 55 sekund
Standardowy przewód palnika o długości 6 m
PTM60 należy traktować raczej jako produkt z palnikiem maszynowym, a nie jako palnik ręczny PT60 z innym uchwytem.
Nabywcy CNC powinni przed złożeniem zamówienia potwierdzić głowicę maszyny, wymiary korpusu palnika, tylne złącze i interfejs sterowania.
Palnik do cięcia plazmowego CNC PTM100 100A bez częstotliwości HF
PTM100 to najnowocześniejszy model CNC w aktualnej kategorii serii PT.
Aktualne specyfikacje obejmują:
Prąd znamionowy 100A
Cykl pracy 60%.
Rozruch bez HF/z uderzeniem w tył
Działanie powietrze/N₂
Około. Ciśnienie gazu 4,5–5,0 bar
Około. Przepływ gazu 200 l/min
Około. Zalecany 100-sekundowy wypływ po wypływie
Standardowy przewód o długości 6 m
W zależności od konfiguracji dostępne są zintegrowane, oddzielne, z adapterem centralnym i układy kabli koncentrycznych.
Rodzina materiałów eksploatacyjnych PTM100 obejmuje także kilka końcówek tnących, elektrod, dyfuzorów i osłon dostosowanych do konkretnego prądu.
Palniki do cięcia plazmowego PT i PTM
Najważniejszą różnicą w serii PT jest różnica pomiędzy ręcznymi palnikami PT i zmechanizowanymi palnikami PTM.
Funkcja
Palniki ręczne PT
Palniki maszynowe PTM
Działanie
Ręczny / ręczny
CNC / zmechanizowane
Geometria palnika
Ręczna latarka
Prosty palnik maszynowy
Uruchom kontrolę
Sterowanie operatorem/źródłem prądu
Sterowanie CNC / maszynowe
Montowanie
Ręczny
Stały uchwyt na latarkę
Wysokość palnika
Kontrolowany przez operatora
Sterowanie CNC/THC
Główne zastosowanie
Ręczna produkcja i naprawa
Zautomatyzowana produkcja
Aktualne modele
PT20 / PT40 / PT60 / PT80 / PT100
PTM60 / PTM100
Nie wybieraj pomiędzy palnikami PT i PTM wyłącznie na podstawie natężenia prądu.
Palnik ręczny PT60 i palnik zmechanizowany PTM60 mogą mieć powiązaną architekturę materiałów eksploatacyjnych, a jednocześnie korzystać z różnych kompletnych głowic palnika, korpusów i układów sterujących.
Dlaczego warto wybrać palnik plazmowy z serii innej niż HF PT?
Seria PT została zaprojektowana dla kompatybilnych systemów cięcia plazmowego, które nie opierają się na konwencjonalnym zapłonie o wysokiej częstotliwości.
Architektura początkowa inna niż HF
W systemie innym niż HF unika się konwencjonalnego obwodu zapłonowego wysokiej częstotliwości stosowanego w palnikach plazmowych HF.
W zależności od modelu, seria PT może wykorzystywać układ zapłonu pilotującego lub zapłonu wstecznego.
Odpowiednie dla środowisk elektronicznych i CNC
W systemach innych niż HF unika się impulsu startowego HF generowanego przez konwencjonalne palniki o wysokiej częstotliwości.
Może to mieć znaczenie w środowiskach cięcia zawierających:
Sterowanie CNC
Komputery
Napędy silnikowe
Elektroniczne systemy pomiarowe
Sprzęt automatyki
Jednak sam rozruch inny niż HF nie gwarantuje kompatybilności z maszyną CNC.
Kompletne źródło zasilania i architektura sterowania muszą nadal pasować.
Palniki HF i inne niż HF nie są wymienne
Palnik PT inny niż HF nie powinien zastępować palnika HF wyłącznie dlatego, że natężenie prądu lub złącze wydają się podobne.
Układ rozruchowy musi pasować do źródła zasilania plazmy.
Jak wybrać odpowiedni palnik plazmowy serii PT
Prawidłowy wybór palnika wymaga więcej niż odpowiedniego natężenia prądu.
Potwierdź operację ręczną lub CNC
Wybierz model PT do cięcia ręcznego.
Wybierz model PTM do cięcia CNC lub maszyny stacjonarnej.
Sprawdź prąd źródła zasilania plazmy
Aktualne oceny serii PT obejmują:
20A
40A
60A
80A
100A
Wybierz palnik, którego zweryfikowana moc odpowiada zamierzonemu zakresowi działania.
Potwierdź zgodność początkową inną niż HF
Źródło zasilania plazmy musi obsługiwać specyficzną architekturę rozruchową typu PT.
Potwierdź łuk pilotażowy lub projekt uderzenia w tył
Technologia rozruchu różni się w zależności od modelu.
Nie należy zakładać, że każdy palnik PT inny niż HF wykorzystuje dokładnie ten sam wewnętrzny mechanizm rozruchowy.
Potwierdź połączenie z tyłu
W zależności od modelu konfiguracje mogą obejmować:
Bezpośrednie połączenie
1/4G
Zintegrowane połączenie
Oddzielne połączenie
Adapter centralny
Połączenie specyficzne dla OEM
Kabel koncentryczny
Potwierdź okablowanie sterujące
Różne modele PT i interfejsy maszyn mogą wykorzystywać:
Sterowanie 2-przewodowe
Sterowanie 4-przewodowe
Układy współosiowe
Obwód sterujący musi pasować do źródła zasilania plazmy.
Systemy materiałów eksploatacyjnych uderzających w tył serii PT
W kilku modelach PT i PTM o wyższej wydajności zastosowano innowacyjną architekturę materiałów eksploatacyjnych.
W palniku z zapłonem wstecznym ruch wewnętrzny pomiędzy elektrodą a dyszą stanowi część sekwencji początkowej łuku pilotującego.
Aby zapewnić niezawodne działanie, jako dopasowany system należy traktować następujące elementy:
Elektroda
Końcówka do cięcia
Dyfuzor
Tarcza
Głowa palnika
Nie łącz materiałów eksploatacyjnych standardowych i wstecznych, chyba że specyficzna kombinacja została sprawdzona.
Końcówki tnące serii PT według aktualnego zakresu
Jedną z najmocniejszych cech technicznych serii PT jest dostępność specyficznych dla modelu końcówek tnących dla różnych zakresów prądu.
W zależności od modelu palnika INWELT oferuje końcówki tnące do konfiguracji z niższym i większym prądem.
Na przykład rodziny materiałów eksploatacyjnych powiązane z PT80 i PT100 obejmują wiele średnic dysz odpowiadających różnym zakresom prądu roboczego.
Końcowe strony poszczególnych produktów powinny zawierać: Informacje
o polach danych
do opublikowania
Kod INWELT
Dokładny numer części
Odniesienie
Numer odsyłacza
Średnica końcówki
mm
Aktualny zakres
A
Model latarki
Model PT/PTM
Proces
Cięcie / Cięcie kontaktowe / Żłobienie
Typ początkowy
Standardowe / Uderzenie w plecy
Tego typu dane dotyczące części własnych są szczególnie cenne dla dystrybutorów i nabywców na rynku wtórnym.
Elektrody, dyfuzory i osłony serii PT
Seria PT jest obsługiwana przez szeroki system części zamiennych i materiałów eksploatacyjnych.
W zależności od modelu palnika dostępne komponenty obejmują:
Elektrody standardowe
Elektrody uderzające w tył
Elektrody wydłużone
Dyfuzory gazowe
Elementy wirowe
Standardowe końcówki tnące
Wskazówki dotyczące cięcia kontaktowego
Rozszerzone wskazówki
Dysze zewnętrzne
Tarcze
Materiały eksploatacyjne do żłobienia
O-ringi
Głowice pochodni
Dokładne podzespoły należy zawsze dobrać do konkretnego modelu i aktualnej oferty.
Cięcie standardowe, cięcie kontaktowe i żłobienie
Niektóre modele serii PT obsługują więcej niż jeden proces plazmowy.
Cięcie standardowe
Cięcie standardowe wykorzystuje odpowiednią końcówkę tnącą i stos czołowy do normalnego cięcia płyt.
Kontakt Cięcie
Wybrane platformy PT obejmują materiały eksploatacyjne do cięcia kontaktowego.
Używaj wyłącznie kombinacji osłony i końcówki przeznaczonej do pracy kontaktowej.
Żłobienie plazmowe
Wysokoprądowe rodziny PT mogą obejmować komponenty żłobiące do:
Usuwanie spoin
Żłobienie wsteczne
Usuwanie usterek
Wspólne przygotowanie
Naprawy i przeróbki
Źródło zasilania plazmy musi również wspierać wybrany proces.
Opcje złączy i kabli serii PT
Różne źródła zasilania plazmy korzystają z różnych interfejsów palnika.
W zależności od modelu konfiguracje serii INWELT PT mogą obejmować:
Bezpośrednie zespoły kablowe
Połączenia 1/4G
Zintegrowane połączenia
Oddzielne połączenia
Adaptery centralne
Sterowanie 2-przewodowe
Sterowanie 4-przewodowe
Koncentryczne kable do palnika maszynowego
Przewody 4m
Przewody 6 m
Przewody o długości 12 m
W przypadku zamówień na wymianę należy przesłać zdjęcia istniejącego złącza palnika i wtyczki sterującej.
Jest to bardziej niezawodne niż wybieranie latarki wyłącznie na podstawie natężenia prądu lub wyglądu zewnętrznego.
Jak sprawdzić kompatybilność przecinarki plazmowej serii PT
Palnik PT nie jest automatycznie kompatybilny z każdą przecinarką plazmową o tym samym natężeniu prądu.
Przed złożeniem zamówienia potwierdź:
Ocena źródła zasilania
Palnik powinien działać w zweryfikowanym zakresie prądu.
Rozpoczęcie architektury
Maszyna musi obsługiwać wymagany system inny niż HF, łuk pilotujący lub układ uderzenia wstecznego.
Złącze tylne
Podłączenie zasilania/gazu musi być zgodne.
Okablowanie wyzwalacza lub sterowania
Palniki ręczne i maszynowe mogą wykorzystywać różne obwody sterujące.
Obwód łuku pilotującego
Architektura łuku pilotującego musi być kompatybilna ze źródłem zasilania.
Wymagania dotyczące gazu
Ciśnienie i przepływ różnią się znacznie pomiędzy PT20, PT40, PT60, PT80 i PT100.
Nie należy stosować specyfikacji gazu jednego modelu do całej serii PT.
Integracja CNC serii PTM
PTM60 i PTM100 są przeznaczone do cięcia sterowanego maszynowo.
W przypadku integracji CNC potwierdź:
Wymiary korpusu palnika maszynowego
Średnica mocowania palnika
Użytkowa powierzchnia mocowania
Prowadzenie leadów
Sygnał startu
Sygnał łuku OK
Interfejs kontroli wysokości palnika
Podłączenie źródła zasilania plazmy
Firma INWELT powinna publikować rysunki wymiarowe każdego palnika maszynowego PTM, ponieważ te własne dane instalacyjne są bardzo przydatne dla producentów maszyn CNC i integratorów systemów.
Palniki PTM i kontrola wysokości palnika
System plazmowy CNC może wykorzystywać automatyczną kontrolę wysokości palnika.
Możliwe metody obejmują:
THC na napięcie łuku
Wykrywanie pływającej głowy
Mechaniczny czujnik wysokości początkowej
Inne kompatybilne systemy
Dokładny układ THC zależy od źródła zasilania plazmy i sterownika CNC.
Nie publikuj jednego uniwersalnego ustawienia napięcia łuku lub wysokości cięcia dla całej gamy PTM.
Jakie metale można ciąć palnikami plazmowymi serii PT?
Po podłączeniu do kompatybilnego źródła prądu plazmowego palniki serii PT mogą ciąć materiały przewodzące prąd elektryczny, w tym:
Łagodna stal
Stal węglowa
Stal nierdzewna
Aluminium
Miedź
Mosiądz
Stal ocynkowana
Rzeczywista prędkość cięcia, jakość krawędzi i praktyczna grubość materiału zależą od kompletnego systemu cięcia plazmowego.
Jaką grubość można ciąć palnikiem plazmowym serii PT?
Nie ma jednej specyfikacji grubości cięcia, która miałaby zastosowanie do całej serii PT.
Zweryfikowane dane z testów własnych są bardziej przydatne niż ogólne twierdzenia dotyczące wydajności cięcia.
Ręczne zastosowania serii PT
PT20, PT40, PT60, PT80 i PT100 są przeznaczone do zastosowań związanych z cięciem ręcznym, takich jak:
Ogólna fabrykacja
Naprawa metalu
Konserwacja maszyn
Naprawa samochodów
Sprzęt rolniczy
Sprzęt budowlany
Cięcie warsztatowe
Utrzymanie pola
Cięcie płyt
Naprawa spoiny
Należy wybrać odpowiedni model w zależności od rzeczywistego źródła zasilania plazmy i wymaganego prądu.
Zastosowania serii CNC PTM
PTM60 i PTM100 są przeznaczone do zastosowań zmechanizowanych, takich jak:
Stoły do cięcia plazmowego CNC
Automatyczne cięcie profili
Produkcja blach
Wykonanie konstrukcyjne
Elementy maszyn
Elementy sprzętu rolniczego
Meble metalowe
Przemysłowe ogniwa produkcyjne
Zautomatyzowana obróbka metali
W przypadku zastosowania CNC montaż palnika, interfejs sterowania i poprowadzenie kabli należy potwierdzić przed instalacją.
Konserwacja i kontrola materiałów eksploatacyjnych serii PT
Regularna konserwacja pomaga utrzymać niezawodny rozruch i spójne cięcie.
Sprawdź elektrodę
Wymień nadmiernie zużytą elektrodę, zanim przyczyni się ona do utrudnionego rozruchu lub uszkodzenia dyszy.
Sprawdź końcówkę tnącą
Sprawdź:
Powiększony otwór
Otwór dyszy owalny
Uszkodzenia spalone
Ciężkie zanieczyszczenie
Sprawdź dyfuzor
Utrzymuj kanały gazowe w czystości.
Wymień uszkodzone lub zdeformowane pod wpływem ciepła elementy.
Sprawdź osłony i dysze zewnętrzne
Wymień pęknięte lub spalone części czołowe.
Sprawdź przewody palnika
Sprawdź:
Abrazja
Cięcia
Uszkodzenia cieplne
Ostre zakręty
Luźne okucia
Sprawdź mocowanie palnika maszynowego
W przypadku modeli PTM sprawdź także uchwyt palnika, jego prostopadłość i poprowadzenie kabla.
Typowe problemy związane z cięciem serii PT
Trudne uruchomienie łuku
Sprawdzać:
Stan elektrody
Końcówka do cięcia
Zgodność z systemem startowym
Ciśnienie gazu
Połączenie służbowe
Złącze tylne
Nadmierny żużel
Sprawdzać:
Prędkość cięcia
Aktualny
Grubość materiału
Przepływ gazu
Wysokość odsunięcia lub palnika
Stan materiałów eksploatacyjnych
Nadmierny skos
Sprawdzać:
Końcówka do cięcia
Kąt lub prostopadłość palnika
Wysokość cięcia
Prędkość podróży
Dystrybucja gazu
Krótka żywotność materiałów eksploatacyjnych
Możliwe przyczyny obejmują:
Wilgotne lub zanieczyszczone powietrze
Nieprawidłowa kombinacja końcówki/prądu
Nadmierne piercing
Nieprawidłowa odległość palnika
Zużyta elektroda
Rozwiązywanie problemów powinno zawsze opierać się na konkretnym modelu PT lub PTM.
Seria PT dla dystrybutorów i dostaw na rynek wtórny
Seria PT obsługuje zarówno pełną sprzedaż palników, jak i powtarzający się popyt na rynku wtórnym.
Program profesjonalnego dystrybutora może obejmować:
Kompletne latarki ręczne
Kompletne palniki maszynowe CNC
Wskazówki dotyczące cięcia
Elektrody
Dyfuzory
Tarcze
Materiały eksploatacyjne do żłobienia
Głowice pochodni
Uchwyty
Zespoły kablowe
Adaptery centralne
Napraw komponenty
Zestawy materiałów eksploatacyjnych
Dokładne numery części INWELT pomagają dystrybutorom dokładniej zarządzać zapasami i zgodnością części zamiennych.
Produkcja palników do cięcia plazmowego serii OEM PT przez firmę INWELT
INWELT dostarcza palniki do cięcia plazmowego serii PT i komponenty zamienne profesjonalnym klientom B2B, w tym:
Producenci przecinarek plazmowych
Producenci maszyn plazmowych CNC
Marki sprzętu do spawania i cięcia
Integratorzy systemów CNC
Importerzy
Dystrybutorzy
Hurtownicy
Dostawcy przemysłowi
Firmy zajmujące się materiałami eksploatacyjnymi na rynku wtórnym
Konfiguracje OEM i ODM można ocenić pod kątem źródła zasilania plazmy, systemu początkowego, rynku docelowego i wymaganego interfejsu.
Opcje OEM i marek własnych
Personalizacja może obejmować:
Marka klienta
Etykiety produktów
Oznaczenie uchwytu
Konfiguracja palnika maszynowego
Długość przewodu palnika
Złącze tylne
Okablowanie sterujące
Adapter centralny
Zestawy materiałów eksploatacyjnych
Opakowanie pod marką własną
Etykiety techniczne
Wymagania dotyczące kodów kreskowych i kartonu
W przypadku projektów OEM należy podać docelowe źródło zasilania plazmy, wymagany prąd, architekturę początkową, wymagania dotyczące złączy i szacunkową wielkość zamówienia.
Dlaczego warto zaopatrzyć się w palniki plazmowe serii PT firmy INWELT?
Seria INWELT PT łączy w sobie wiele prądów znamionowych, konfiguracje palnika ręcznego i maszynowego, zamienne materiały eksploatacyjne i opcje połączeń w ramach jednej rodziny produktów innych niż HF.
Obecna kategoria obejmuje:
Palnik ręczny 20A
Palnik ręczny 40A
Palnik ręczny 60A
Palnik ręczny 80A
Palnik ręczny 100A
Palnik maszynowy CNC 60A
Palnik maszynowy CNC 100A
Wiele układów kabli i złączy
Rodziny materiałów eksploatacyjnych specyficzne dla modelu
Elementy do cięcia i żłobienia kontaktowego w wybranych modelach
Opcje OEM i marki własnej
W przypadku producentów, dystrybutorów i importerów sprzętu zaopatrywanie się w powiązane modele palników i komponenty z rynku wtórnego od jednego dostawcy może uprościć zakupy, inwentaryzację i wsparcie techniczne.
Często zadawane pytania dotyczące palników do cięcia plazmowego serii PT
Czym jest seria INWELT PT?
Seria PT to rodzina palników do cięcia plazmowego innej niż HF, przeznaczonych do zastosowań ręcznych i CNC/zmechanizowanych.
Które modele serii PT to palniki ręczne?
Aktualne modele ręczne to:
PT20
PT40
PT60
PT80
PT100
Które modele serii PT to palniki maszynowe CNC?
Aktualne modele palników maszynowych to:
PTM60
PTM100
Jakie aktualne oceny są dostępne?
Obecna kategoria PT obejmuje parametry palnika od około 20 A do 100 A.
Sprawdź każdą stronę produktu, aby uzyskać dokładny cykl pracy i specyfikację działania.
Czy palniki serii PT korzystają z zapłonu HF?
NIE.
Obecna seria PT skupia się wokół systemów rozruchowych innych niż HF.
Dokładna architektura łuku pilotującego lub uderzenia wstecznego różni się w zależności od modelu.
Czy palniki PT i PTM są wymienne?
NIE.
Modele PT są głównie ręczne, podczas gdy modele PTM są przeznaczone do stacjonarnej pracy CNC lub zmechanizowanej.
Niektóre materiały eksploatacyjne mogą być ze sobą powiązane, ale kompletne zespoły palnika nie podlegają automatycznej wymianie.
Ciśnienie i przepływ gazu różnią się znacznie w zależności od modelu.
Jakie długości przewodów są dostępne?
W zależności od modelu, aktualne konfiguracje obejmują przewody o długości 4 m, 6 m i 12 m.
Czy palników serii PT można używać z dowolną przecinarką plazmową typu CUT?
NIE.
Sam amperaż nie wystarczy.
Architektura rozruchu, złącze tylne, obwód łuku pilotującego, okablowanie sterujące i wymagania dotyczące gazu również muszą być zgodne.
Czy palniki serii PT mogą ciąć stal nierdzewną?
Tak, pod warunkiem współpracy z kompatybilnym źródłem prądu plazmowego i odpowiednimi parametrami.
Czy palniki serii PT mogą ciąć aluminium?
Tak.
Aluminium przewodzi prąd elektryczny i można je ciąć plazmą za pomocą odpowiedniego systemu plazmowego.
Jaką grubość można ciąć palnikiem serii PT?
Nie ma jednej wartości grubości dla całej serii.
Wydajność cięcia zależy od konkretnego palnika, źródła zasilania, materiału, prądu, materiałów eksploatacyjnych i parametrów cięcia.
Czy dostępne są zamienne materiały eksploatacyjne?
Tak.
INWELT dostarcza końcówki tnące, elektrody, dyfuzory, osłony, głowice palników, kable i powiązane komponenty zamienne do obsługiwanych konfiguracji serii PT.
Czy firma INWELT oferuje palniki plazmowe serii OEM PT?
Tak.
Konfiguracje OEM/ODM, marki własnej, złącza, kable i zestawy materiałów eksploatacyjnych są dostępne dla wykwalifikowanych producentów sprzętu, integratorów CNC, dystrybutorów i importerów.
Poproś o wycenę palników do cięcia plazmowego serii INWELT PT
Aby szybciej potwierdzić model i kompatybilność, podaj:
Producent i model przecinarki plazmowej
Znamionowy prąd wyjściowy
Istniejący model palnika
Aplikacja ręczna lub CNC
Typ układu rozruchowego
Zdjęcia głównych złączy
Zdjęcia łuku pilotującego lub złącza sterującego
Wymagana długość przewodu
Wymagane materiały eksploatacyjne
Szacowana ilość zakupu
INWELT czyli marka własna
Firma INWELT może wówczas zalecić odpowiednią konfigurację palnika PT lub PTM dla Twojego systemu cięcia plazmowego.
Spersonalizowane doświadczenia przy pełnej kontroli.
Ta strona wykorzystuje pliki cookies i podobne technologie („cookies”). Za Twoją zgodą będziemy używać analitycznych plików cookie do śledzenia, które treści Cię interesują, oraz marketingowych plików cookie do wyświetlania reklam opartych na zainteresowaniach. W tym celu korzystamy z usług dostawców zewnętrznych, którzy mogą również wykorzystywać dane do własnych celów.
Zgodę wyrażasz klikając „Akceptuję wszystko” lub stosując swoje indywidualne ustawienia. Twoje dane mogą być wówczas przetwarzane również w krajach trzecich spoza UE, np. w USA, które nie zapewniają odpowiedniego poziomu ochrony danych i gdzie w szczególności nie można skutecznie uniemożliwić dostępu władz lokalnych. W każdej chwili możesz odwołać swoją zgodę ze skutkiem natychmiastowym. Jeśli klikniesz „Odrzuć wszystko”, użyte zostaną tylko niezbędne pliki cookie.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių