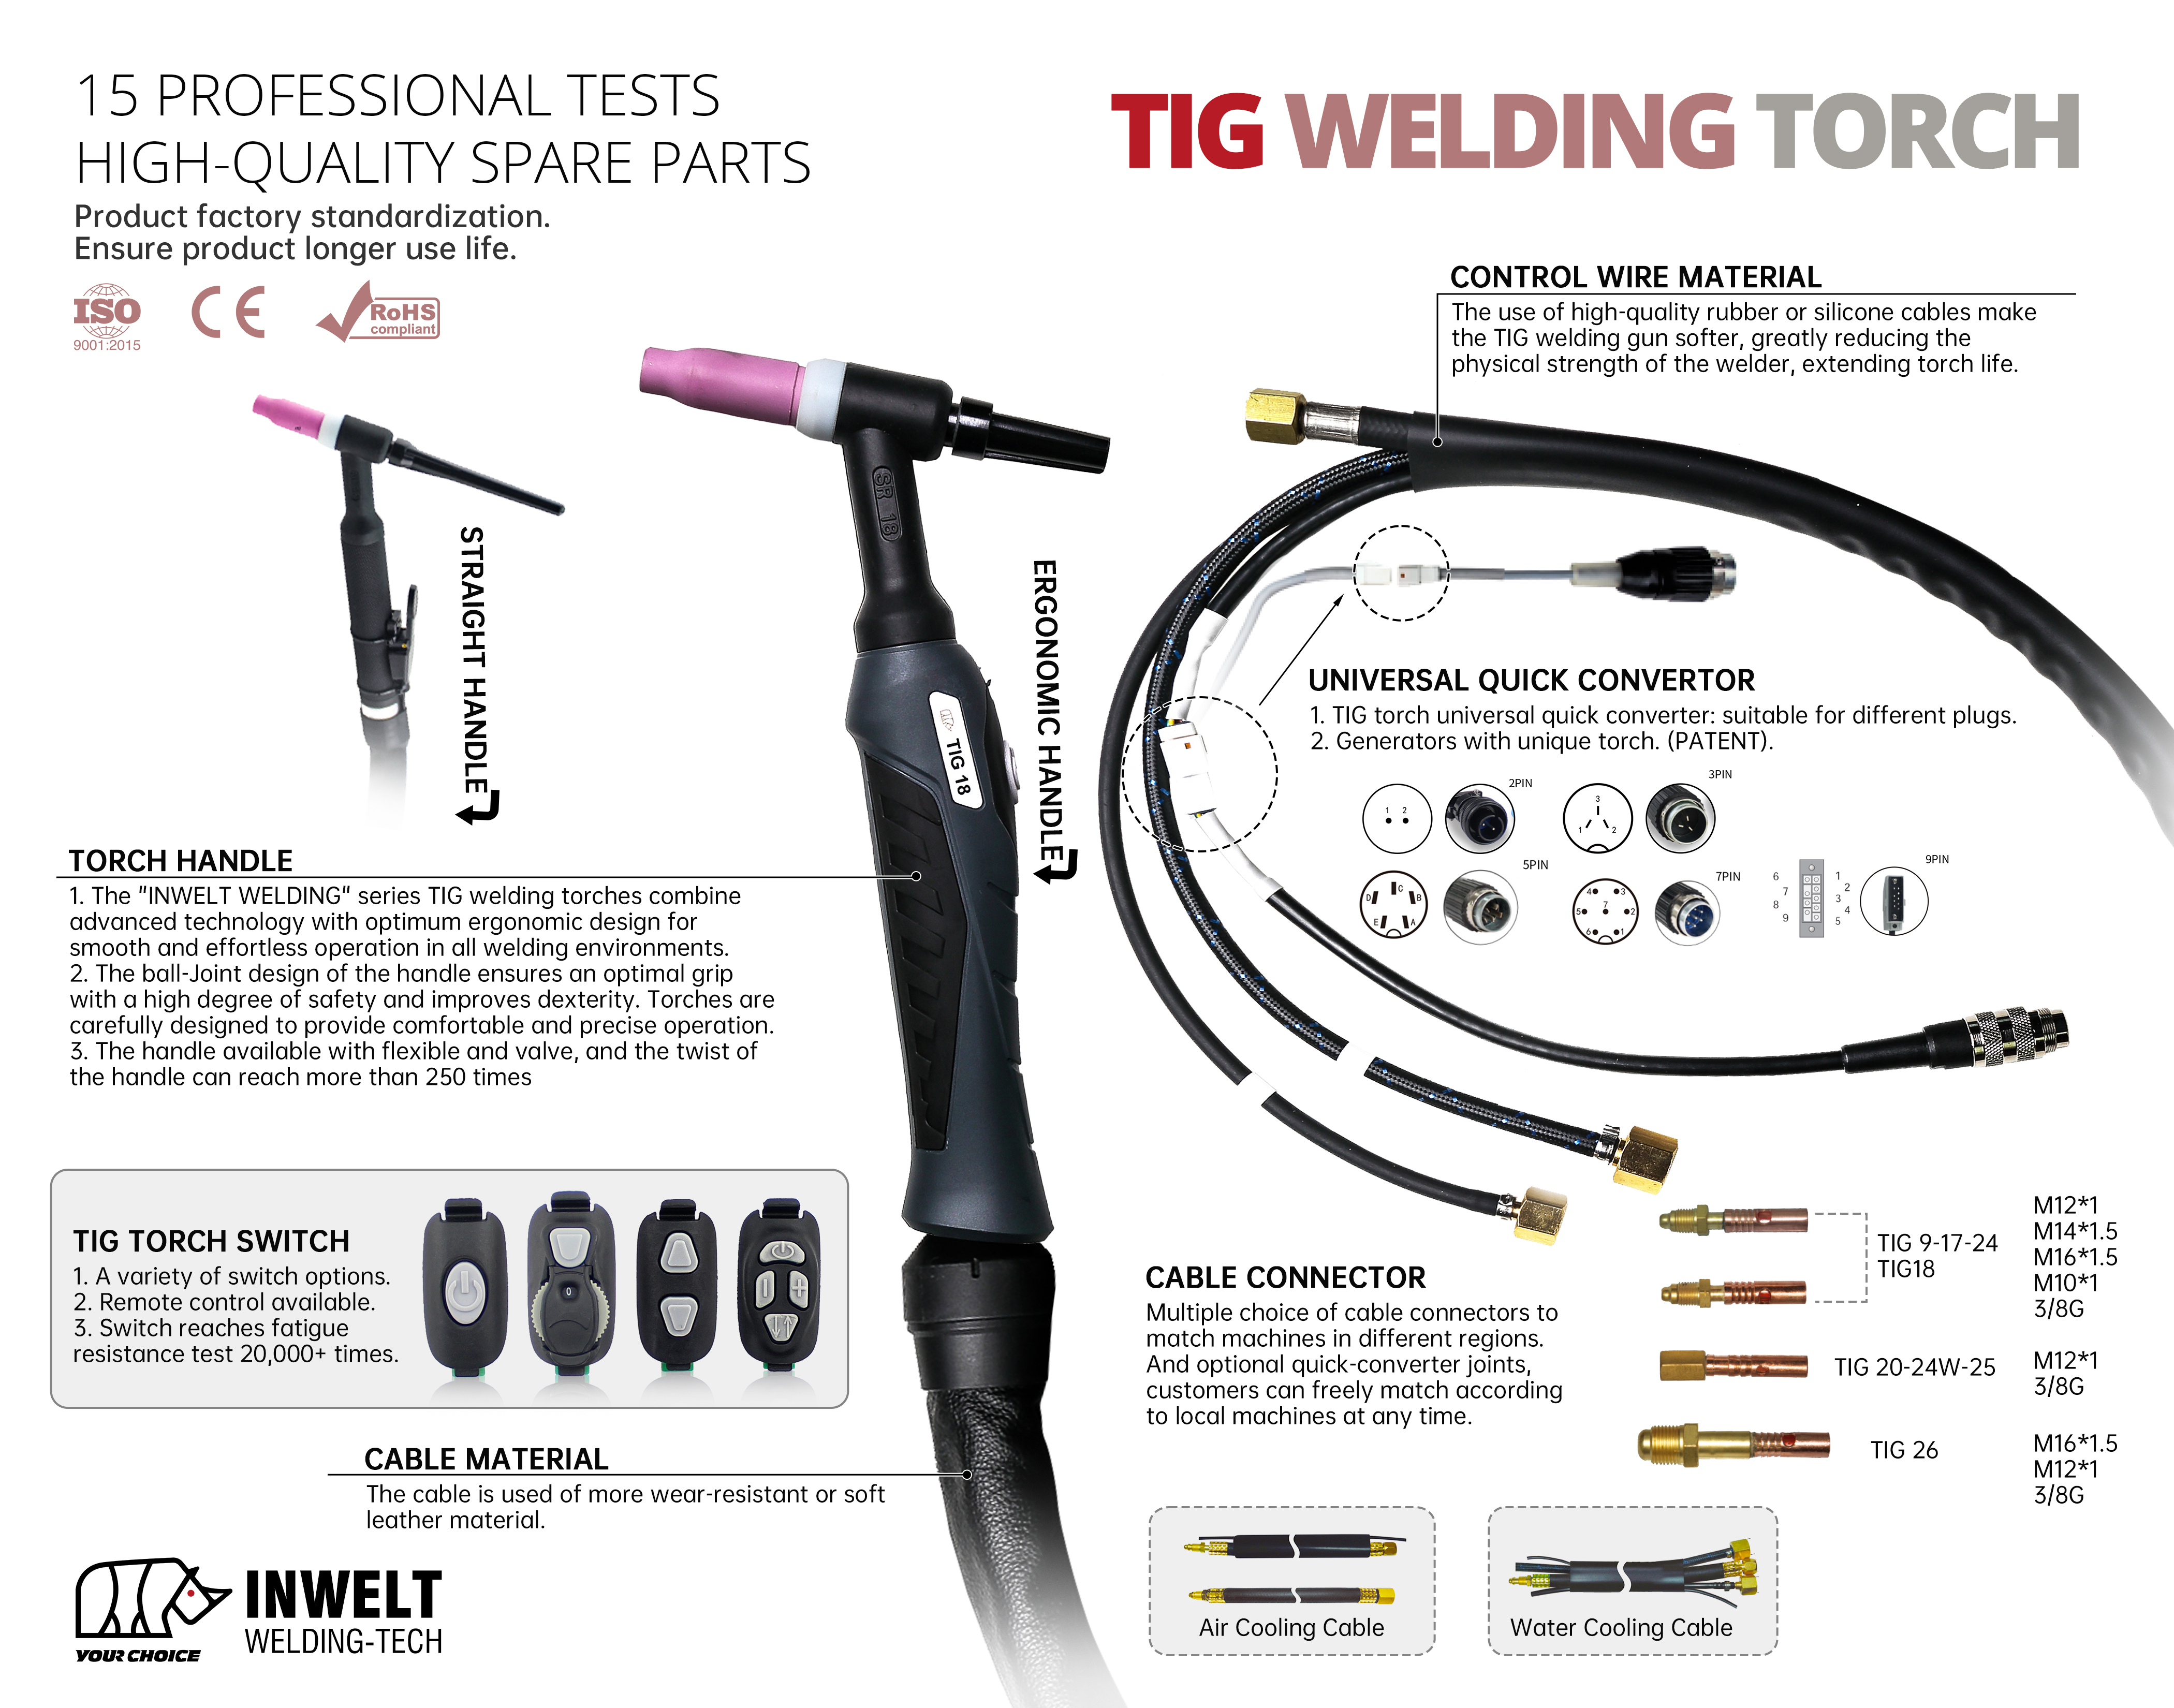
Palniki spawalnicze TIG do precyzyjnego i przemysłowego spawania metodą TIG
Gama palników spawalniczych INWELT TIG obejmuje uchwyty spawalnicze TIG chłodzone gazem i wodą przeznaczone do precyzyjnej produkcji, spawania produkcyjnego, konserwacji i zastosowań przemysłowych.
Aktualny asortyment obejmuje:
WP9 – kompaktowy uchwyt TIG chłodzony gazem
WP17 – uniwersalny uchwyt TIG chłodzony gazem
WP18 – wysokoprądowy uchwyt TIG chłodzony wodą
WP26 – uchwyt TIG o wyższym prądzie, chłodzony gazem
Te platformy palników obejmują różne zakresy prądu, cykle pracy, rozmiary elektrod wolframowych, metody chłodzenia i środowiska pracy.
Właściwy uchwyt TIG należy wybrać biorąc pod uwagę:
Uchwyt INWELT TIG Model porównawczy
| Chłodzenie |
Wartość |
znamionowa prądu stałego |
Prąd znamionowy AC |
Cykl pracy |
Zakres wolframu |
Długość kabla |
| WP9 |
Chłodzony gazem |
110A |
95A |
35% |
Ř0,5–1,6 mm |
4/8 m |
| WP17 |
Chłodzony gazem |
140A |
125A |
35% |
Ř0,5–2,4 mm |
4/8 m |
| WP18 |
Chłodzony wodą |
320A |
240A |
100% |
Ř0,5–4,0 mm |
4/8 m |
| WP26 |
Chłodzony gazem |
180A |
150A |
35% |
Ř0,5–4,0 mm |
4/8 m |
Są to aktualne specyfikacje produktów INWELT.
Podobnie nazwane palniki TIG typu WP innych producentów mogą mieć różne wartości znamionowe prądu lub cykle pracy.
Wybierając palnik INWELT, zawsze korzystaj ze zweryfikowanej specyfikacji INWELT.
Palnik spawalniczy TIG WP9 110A chłodzony gazem
INWELT WP9 to najbardziej kompaktowa latarka w aktualnej ofercie serii WP.
Aktualne specyfikacje INWELT obejmują:
110A prądu stałego
95A prądu przemiennego
Cykl pracy 35%.
Elektrody wolframowe Ø0,5–1,6 mm
Konstrukcja chłodzona gazem
Zestawy kabli 4 m / 8 m
Konfiguracje ze sztywną i elastyczną głowicą
Wiele opcji przełączania palnika
Dostępne konfiguracje połączeń M12×1
Kompaktowa głowica palnika WP9 jest szczególnie przydatna tam, gdzie precyzyjna obsługa palnika i dostęp do ograniczonych połączeń są ważniejsze niż wysokie natężenie prądu.
Typowe zastosowania obejmują:
Cienka konstrukcja ze stali nierdzewnej
Spawanie rur i rurek
Precyzyjne komponenty
Naprawa samochodów
Komponenty do sportów motorowych
Oprzyrządowanie
Metaloplastyka artystyczna
Połączenia o ograniczonym dostępie
Palnik spawalniczy TIG WP17 140A chłodzony gazem
WP17 zapewnia większą wydajność prądową niż WP9, a jednocześnie pozostaje wystarczająco kompaktowy, aby umożliwić ogólną produkcję i naprawy.
Aktualne specyfikacje INWELT obejmują:
140A prądu stałego
125A prądu przemiennego
Cykl pracy 35%.
Elektrody wolframowe Ø0,5–2,4 mm
Konstrukcja chłodzona gazem
Opcje kabla 4 m / 8 m
Wiele konfiguracji przełączników sterujących
Opcje z głowicą sztywną i elastyczną w zależności od konfiguracji
WP17 to praktyczny uchwyt TIG ogólnego przeznaczenia dla spawaczy, którzy wymagają większego prądu niż WP9, ale nie potrzebują większego WP26 ani systemu chłodzonego wodą.
Typowe zastosowania obejmują:
Palnik spawalniczy TIG WP26 180A chłodzony gazem
INWELT WP26 to najwydajniejszy model chłodzony gazem w obecnej kategorii.
Aktualne specyfikacje obejmują:
180A prądu stałego
150A prądu przemiennego
Cykl pracy 35%.
Elektrody wolframowe Ø0,5–4,0 mm
Konstrukcja chłodzona gazem
Zestawy kabli 4 m / 8 m
Wersje ze sztywną i elastyczną głowicą
Możliwość sterowania jednym, wieloma przyciskami i potencjometrem
Wiele formatów podłączenia zasilania/gazu
Bieżące konfiguracje złączy mogą obejmować:
WP26 jest odpowiedni tam, gdzie wymagany jest wyższy prąd spawania, ale zewnętrzna chłodnica wody nie jest praktyczna.
Typowe zastosowania obejmują:
Palnik spawalniczy TIG WP18 320A chłodzony wodą
INWELT WP18 jest przeznaczony do ciągłego spawania metodą TIG dużym prądem, gdzie uchwyt chłodzony powietrzem może gromadzić nadmierne ciepło.
Aktualne specyfikacje obejmują:
320A prądu stałego
240A prądu przemiennego
Cykl pracy 100%.
Elektrody wolframowe Ø0,5–4,0 mm
Konstrukcja chłodzona wodą
Zestawy kabli 4 m / 8 m
Opcje z główką sztywną i elastyczną
Wiele konfiguracji sterowania palnikiem
Wymagana jest kompatybilna chłodnica wody TIG.
Cyrkulujący płyn chłodzący usuwa ciepło z głowicy palnika i zespołu przewodów, dzięki czemu WP18 szczególnie nadaje się do spawania łukowego z dłuższym czasem świecenia i wysokim prądem.
Typowe zastosowania obejmują:
WP9 vs. WP17 vs. WP26: jaki uchwyt TIG chłodzony gazem wybrać?
Główne różnice dotyczą rozmiaru palnika, wydajności prądowej i zasięgu wolframu.
| Funkcja |
WP9 |
WP17 |
WP26 |
| Chłodzenie |
Gaz |
Gaz |
Gaz |
| Ocena DC |
110A |
140A |
180A |
| Ocena AC |
95A |
125A |
150A |
| Cykl pracy |
35% |
35% |
35% |
| Zakres wolframu |
0,5–1,6 mm |
0,5–2,4 mm |
0,5–4,0 mm |
| Rozmiar palnika |
Kompaktowy |
Średni |
Większy |
| Główne pozycjonowanie |
Precyzja/dostęp |
Cel ogólny |
Praca wysokoprądowa |
Wybierz WP9 , gdy kompaktowy rozmiar i dostęp są najwyższym priorytetem.
Wybierz WP17, jeśli potrzebujesz wyważonego palnika TIG ogólnego przeznaczenia.
Wybierz WP26, gdy wymagana jest większa wydajność prądowa bez dodawania układu chłodzenia wodą.
WP18 vs. WP26: chłodzony wodą czy chłodzony gazem?
Obydwa modele WP18 i WP26 obsługują elektrody wolframowe o większych rozmiarach, ale służą innym warunkom pracy.
Wybierz WP26 Kiedy
Potrzebujesz:
Prostota chłodzona gazem
Wyższy prąd spawania przerywanego
Brak zewnętrznej chłodnicy wody
Lepsza przenośność
Zastosowanie w terenie lub w konserwacji
Wybierz WP18 Kiedy
Potrzebujesz:
Wyższy prąd ciągły
Dłuższe cykle spawania
Lepsze odprowadzanie ciepła
100% możliwości cyklu pracy
Mniejsza, wysokoprądowa głowica palnika chłodzona wodą
Ostateczny wybór powinien opierać się na prądzie spawania i czasie zaświecenia łuku, a nie na samym natężeniu prądu.
Palniki TIG chłodzone gazem i wodą
Metoda chłodzenia jest jednym z najważniejszych czynników wyboru uchwytu TIG.
Palnik TIG chłodzony gazem
Chłodzony gazem palnik TIG rozprasza ciepło przez konstrukcję palnika, kabel i otaczające środowisko.
Zalety obejmują:
Aktualne modele INWELT chłodzone gazem obejmują:
Chłodzony wodą palnik TIG
Palnik chłodzony wodą zapewnia cyrkulację chłodziwa przez zespół palnika i kabla.
Zalety obejmują:
Większa wydajność prądu ciągłego
Lepsze odprowadzanie ciepła
Większy komfort pracy podczas długich spoin
Kompaktowa, wysokoprądowa konstrukcja głowicy palnika
Aktualny model INWELT chłodzony wodą:
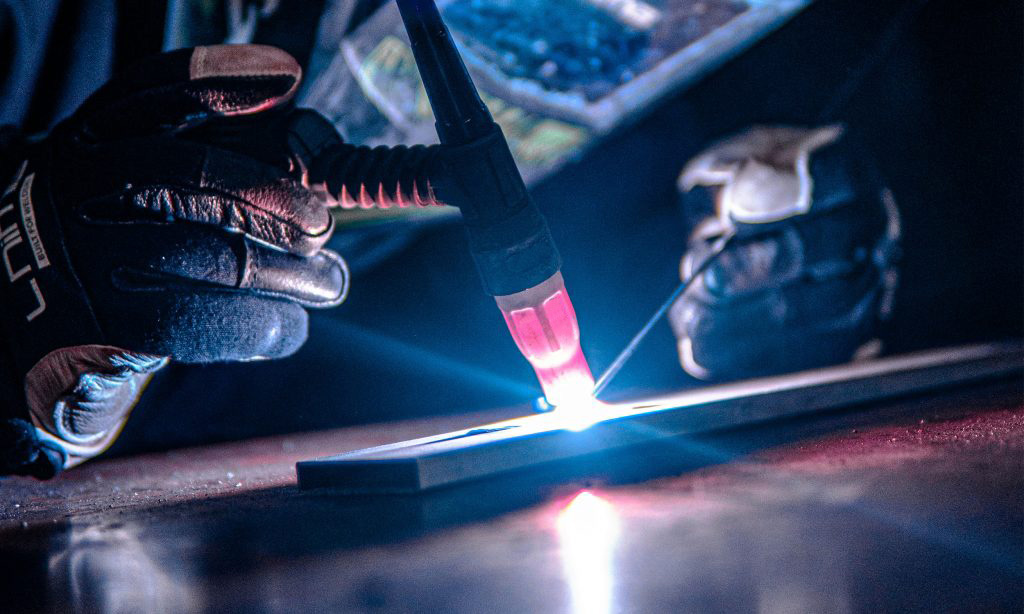
Jak wybrać właściwy palnik spawalniczy TIG
Palnika TIG nie należy wybierać wyłącznie na podstawie numeru modelu.
Rozważ następujące parametry.
Prąd spawania
Wybierz uchwyt dostosowany do rzeczywistego prądu spawania AC lub DC.
Nie przekraczaj zweryfikowanych parametrów palnika.
Cykl pracy
Cykl pracy opisuje, jak długo palnik może pracować przy podanym natężeniu prądu w określonym okresie testowym.
Na przykład:
Wyższa liczba amperów bez cyklu pracy jest niekompletną informacją techniczną.
Spawanie AC lub DC
Parametry palnika TIG mogą różnić się dla prądu przemiennego i stałego.
Zawsze używaj wartości właściwej dla procesu spawania.
Średnica wolframu
Wybierz palnik i części eksploatacyjne, które obsługują wymaganą średnicę elektrody wolframowej.
Układ chłodzenia
Wybierz chłodzenie gazowe ze względu na przenośność i prostszą instalację.
Wybierz chłodzenie wodne w przypadku wyższych ciągłych obciążeń termicznych.
Wspólny dostęp
Mniejsze głowice palnika, takie jak WP9, mogą zapewnić lepszy dostęp do ciasnych połączeń.
Większe palniki zapewniają większą wydajność prądową, ale mogą ograniczać dostęp w ograniczonych przestrzeniach.
Prąd znamionowy palnika TIG DC i AC
Obecna kategoria INWELT określa oddzielne wartości znamionowe prądu stałego i przemiennego.
Jest to ważne, ponieważ obciążenie termiczne palnika TIG może różnić się w przypadku pracy na prąd przemienny i stały.
Aktualne wartości znamionowe to:
| Model |
DC |
AC |
| WP9 |
110A |
95A |
| WP17 |
140A |
125A |
| WP26 |
180A |
150A |
| WP18 |
320A |
240A |
Zawsze porównuj prawidłową wartość znamionową z rzeczywistym procesem spawania.
Objaśnienie cyklu pracy palnika TIG
Cykl pracy powinien być zawsze pokazywany razem z prądem znamionowym.
Na przykład:
180A DC przy 35% cyklu pracy
nie oznacza:
180A w sposób ciągły
Podobnie:
320A DC przy 100% cyklu pracy
reprezentuje inny termiczny stan pracy.
Na rzeczywistą temperaturę palnika mogą mieć także wpływ:
Wybór rozmiaru elektrody wolframowej TIG
Różne modele WP obsługują różne zakresy elektrod wolframowych.
Aktualne asortymenty INWELT to:
WP9
Ř0,5–1,6 mm
WP17
Ř0,5–2,4 mm
WP18
Ř0,5–4,0 mm
WP26
Ř0,5–4,0 mm
Rozmiar wolframu należy dobrać w zależności od:
Prąd spawania
Praca AC lub DC
Typ wolframu
Materiał bazowy
Procedura spawania
Tuleja, korpus tulei i elementy soczewki gazowej muszą odpowiadać wybranej średnicy wolframu.
Głowica sztywna palnika TIG a głowica elastyczna
Różne zastosowania TIG wymagają różnych geometrii głowicy palnika.
Sztywna głowa
Sztywna głowica palnika zapewnia stały kąt elektrody.
Zalety obejmują:
Elastyczna głowica
Elastyczną głowicę palnika można regulować, aby poprawić dostęp w okolicach trudno dostępnych połączeń.
Może się przydać:
Rurociągi
Narożniki wewnętrzne
Ograniczona produkcja
Komponenty samochodowe
Złożone zespoły
Elastyczne głowice należy zginać wyłącznie w granicach konstrukcyjnych konkretnego palnika.
Powtarzające się nadmierne zginanie może spowodować uszkodzenie głowicy palnika.
Opcje sterowania uchwytem TIG
W zależności od konfiguracji uchwyty INWELT TIG mogą być dostarczane z różnymi systemami sterowania przez operatora.
Dostępne konfiguracje mogą obejmować:
Podstawowy włącznik palnika
Przełącznik wieloprzyciskowy
Sterowanie czterema przyciskami
Sterowanie potencjometrem
Dokładne funkcje sterujące zależą od źródła prądu spawania.
Przed złożeniem zamówienia potwierdź:
Model maszyny TIG
Złącze wyzwalacza/sterowania
Liczba pinów sterujących
Wymóg zdalnej kontroli natężenia prądu
Konfiguracja przełącznika
Fizycznie dopasowana wtyczka sterowania palnikiem nie gwarantuje automatycznie kompatybilności elektrycznej.
Opcje podłączenia uchwytu TIG
Spawarki TIG wykorzystują różne interfejsy zasilania, gazu i sterowania.
Aktualne konfiguracje produktów INWELT obejmują kilka formatów złączy.
Przykłady obejmują:
Przed zamówieniem zamiennego uchwytu TIG należy dostarczyć:
Producent maszyn spawalniczych
Model maszyny
Aktualny model latarki
Zdjęcie złącza zasilania/gazu
Zdjęcie złącza sterującego
Wymagana długość kabla
Jest to bardziej niezawodne niż wybieranie latarki wyłącznie według numeru modelu WP.
Długości kabli uchwytu TIG
Aktualne palniki INWELT serii WP są dostępne z:
Długość kabla należy dobrać biorąc pod uwagę:
Dłuższe kable zapewniają większy zasięg roboczy, ale mogą zwiększać wagę i opór podczas obsługi.
Materiały eksploatacyjne i części zamienne do palnika TIG
INWELT dostarcza części zamienne i materiały eksploatacyjne do uchwytów TIG serii WP.
W zależności od modelu komponentami mogą być:
Elektrody wolframowe
Tuleje zaciskowe
Ciała Colleta
Soczewki gazowe
Kubki ceramiczne
Dysze gazowe
Czapki z tyłu
Izolatory
Głowice pochodni
Uchwyty
Przełączniki
Kable zasilające
Węże gazowe
Węże wodne
Osłony kabli
Elementy złącza
Materiały eksploatacyjne należy zawsze dobierać do konkretnej rodziny palników.
Tulejki zaciskowe i korpusy tulei zaciskowych
Tuleja zaciskowa chwyta i pozycjonuje elektrodę wolframową.
Korpus tulei podtrzymuje tuleję i kieruje gaz osłonowy w stronę obszaru spawania.
Wybierz oba komponenty według:
Użycie niewłaściwego rozmiaru tulei zaciskowej może spowodować:
Soczewka gazowa TIG a standardowy korpus tulei zaciskowej
Soczewka gazowa wykorzystuje dyfuzor lub system ekranowy do prostowania i rozprowadzania przepływu gazu osłonowego.
Potencjalne zalety mogą obejmować:
Bardziej równomierny zasięg gazu
Większe wysunięcie wolframu w odpowiednich zastosowaniach
Poprawiony dostęp do niektórych stawów
Jednakże wybór soczewki gazowej powinien zależeć od:
Model latarki
Rozmiar miseczki
Wymóg przepływu gazu
Aplikacja spawalnicza
Nie zakładaj, że największa soczewka gazowa lub najwyższe ustawienie przepływu gazu jest zawsze lepsze.
Ceramiczne kubki i dysze TIG
Ceramiczne miseczki kierują gaz osłonowy wokół elektrody wolframowej i jeziorka spawalniczego.
Wybór kubka zależy od:
Uszkodzoną lub zanieczyszczoną miskę ceramiczną należy wymienić.
Sprawdź:
Spękanie
Rozprysk
Uszkodzenia mechaniczne
Uszkodzenie gwintu
Słabe siedzenia
Zaślepki tylne TIG
Tylna nasadka utrzymuje zespół wolframowy na miejscu i uszczelnia tylną część głowicy palnika.
Różne długości mogą być przydatne w przypadku różnych wymagań dotyczących dostępu.
Typowe formaty mogą obejmować:
Długa czapka z tyłu
Średnia czapka z tyłu
Krótka czapka z tyłu
Krótsze zaślepki tylne są często przydatne, gdy prześwit z tyłu jest ograniczony.
WP17, WP18 i WP26 Związek materiałów eksploatacyjnych
WP17, WP18 i WP26 należą do powiązanej większej rodziny uchwytów TIG i mogą współużytkować wybrane formaty komponentów front-end w zależności od konkretnej konfiguracji.
Nie należy jednak zakładać całkowitej wymienności.
Zawsze potwierdzaj:
Oprawka
Korpus Colleta
Soczewka gazowa
Filiżanka
Tylna czapka
Głowa palnika
Izolator
według numeru części przed złożeniem zamówienia.
WP9 wykorzystuje mniejszą platformę palnika i należy ją traktować oddzielnie przy wyborze materiałów eksploatacyjnych.
Jakie materiały można spawać palnikami TIG?
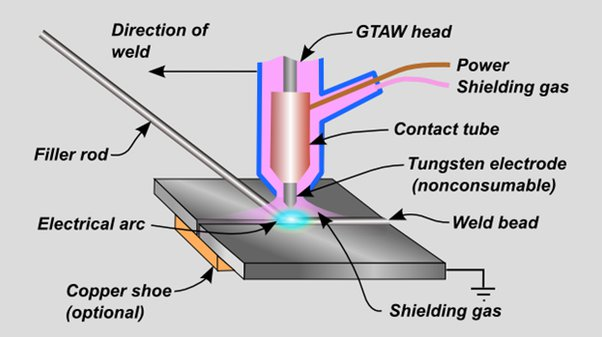
Metoda TIG/GTAW może być stosowana do wielu metali pod warunkiem prawidłowego doboru spawarki, gazu osłonowego, wolframu i spoiwa.
Typowe materiały obejmują:
Stal nierdzewna
Stal węglowa
Łagodna stal
Aluminium
Magnez
Tytan
Stopy niklu
Stopy miedzi
Sam uchwyt TIG nie przesądza o tym, czy dany materiał można skutecznie zespawać.
Który palnik TIG nadaje się do spawania aluminium?
Do spawania aluminium metodą TIG powszechnie wykorzystuje się sprzęt TIG zasilany prądem przemiennym.
Wybór palnika powinien opierać się na wymaganym prądzie przemiennym i cyklu pracy.
W przypadku prac z aluminium o niższym natężeniu prądu wystarczający może być palnik chłodzony gazem.
W przypadku długotrwałego spawania aluminium większym prądem, chłodzony wodą WP18 może zapewnić lepsze odprowadzanie ciepła.
Oceniając wydajność palnika do spawania aluminium prądem przemiennym, należy zawsze używać wartości znamionowych prądu przemiennego, a nie prądu stałego.
Który palnik TIG jest odpowiedni do stali nierdzewnej?
Spawanie stali nierdzewnej TIG jest powszechnie wykonywane przy użyciu DCEN.
W zależności od grubości materiału i prądu spawania:
WP9 nadaje się do prac precyzyjnych lub cienkich
WP17 może pasować do ogólnej produkcji
WP26 może pasować do pracy z większym prądem
WP18 może pasować do ciągłej produkcji wysokoprądowej
Ostateczny wybór powinien opierać się na prądzie i cyklu pracy.
Typowe zastosowania spawania TIG
Seria INWELT WP może obsługiwać zastosowania profesjonalne, w tym:
Wykonanie ze stali nierdzewnej
Produkcja aluminium
Spawanie rur i rurek
Zbiorniki ciśnieniowe
Sprzęt do przetwarzania żywności
Sprzęt farmaceutyczny
Produkcja samochodów
Sporty motorowe
Produkcja związana z lotnictwem
Wymienniki ciepła
Maszyneria
Konserwacja i naprawa
Precyzyjna obróbka metali
Rzeczywisty wybór palnika powinien zawsze opierać się na parametrach spawania, a nie na samej nazwie branży.
Konserwacja palnika TIG
Rutynowa kontrola pomaga utrzymać stabilną wydajność elektryczną i gazową.
Sprawdź wolfram
Sprawdź:
Sprawdź tuleję zaciskową
Wymień zużyte lub zniekształcone tuleje zaciskowe, które nie utrzymują już bezpiecznie wolframu.
Sprawdź korpus tulei zaciskowej lub soczewkę gazową
Sprawdź kanały gazowe pod kątem:
Zanieczyszczenie
Szkoda
Zablokowanie
Sprawdź kubek ceramiczny
Wymień popękane lub zanieczyszczone kubki.
Sprawdź głowicę palnika
Sprawdź:
Uszkodzenia cieplne
Wyciek gazu
Luźne elementy
Uszkodzenia mechaniczne
Sprawdź zespół kabla
Sprawdź:
Konserwacja uchwytu TIG chłodzonego wodą
Systemy chłodzone wodą wymagają dodatkowej kontroli.
Sprawdzać:
Poziom płynu chłodzącego
Przepływ chłodziwa
Węże wodne
Złączki do węży
Działanie pompy
Stan chłodnicy wody
Nie używać palnika chłodzonego wodą bez odpowiedniej cyrkulacji chłodziwa.
Ograniczony przepływ może spowodować szybkie przegrzanie palnika.
Używaj płynu chłodzącego zatwierdzonego dla chłodnicy spawalniczej i środowiska pracy.
Typowe problemy z palnikiem TIG
Przegrzanie palnika
Sprawdzać:
Niestabilny łuk
Sprawdzać:
Słaby zasięg gazu
Sprawdzać:
Zanieczyszczenie wolframem
Sprawdzać:
Rozwiązywanie problemów powinno uwzględniać cały system GTAW, a nie sam palnik.
Produkcja uchwytów spawalniczych TIG OEM przez firmę INWELT
INWELT dostarcza uchwyty spawalnicze TIG i komponenty zamienne profesjonalnym klientom B2B, w tym:
Producenci maszyn spawalniczych TIG
Marki sprzętu spawalniczego
Importerzy
Dystrybutorzy
Hurtownicy
Dostawcy przemysłowi
Firmy naprawcze
Marki materiałów eksploatacyjnych na rynku wtórnym
Konfiguracje OEM i ODM można opracować zgodnie z docelową spawarką i wymaganiami rynku.
Opcje OEM i marek własnych
Personalizacja może obejmować:
Marka klienta
Oznaczenie uchwytu
Kolor uchwytu
Długość kabla
Sztywna lub elastyczna głowica palnika
Przełącznik sterowania palnikiem
Sterowanie potencjometrem
Złącze zasilania/gazu
Wtyczka sterująca
Skórzana osłona kabla
Zestawy materiałów eksploatacyjnych
Opakowanie pod marką własną
Instrukcje obsługi
Wymagania dotyczące kodów kreskowych i kartonu
W przypadku projektów OEM należy podać model spawarki, zakres prądu AC/DC, wymagania dotyczące złączy, funkcje sterujące i szacunkową wielkość zakupu.
Dlaczego warto zaopatrzyć się w uchwyty spawalnicze TIG firmy INWELT?
Obecna oferta INWELT TIG obejmuje kompaktowe platformy uchwytów chłodzonych gazem, ogólnego przeznaczenia, wysokoprądowe chłodzone powietrzem i wysokoprądowe chłodzone wodą w ramach jednego programu dostaw.
Aktualna kategoria obejmuje:
WP9
WP17
WP18
WP26
Klasy prądowe 110A–320A DC
Konfiguracje chłodzone gazem i wodą
Opcje cyklu pracy 35% i 100%.
Całkowite pokrycie wolframem Ø0,5–4,0 mm
Opcje kabla 4 m / 8 m
Sztywne i elastyczne głowice palnika
Wiele opcji sterowania palnikiem
Wiele złączy maszynowych
Materiały eksploatacyjne i części zamienne TIG
Dostawa OEM/pod marką własną
W przypadku marek i dystrybutorów sprzętu spawalniczego zakup kompletnych uchwytów TIG i pasujących materiałów eksploatacyjnych od jednego producenta może uprościć zakupy i wsparcie posprzedażowe.
Często zadawane pytania dotyczące uchwytów spawalniczych TIG
Jakie modele uchwytów TIG oferuje obecnie firma INWELT?
Obecny główny asortyment serii WP obejmuje:
Które uchwyty INWELT TIG są chłodzone gazem?
Aktualne modele chłodzone gazem obejmują:
Który uchwyt INWELT TIG jest chłodzony wodą?
WP18 to aktualny model chłodzony wodą w tej kategorii.
Jaka jest aktualna ocena WP9?
Aktualna specyfikacja INWELT:
110A prądu stałego
95A prądu przemiennego
Cykl pracy 35%.
Jaka jest aktualna ocena WP17?
Aktualna specyfikacja INWELT:
140A prądu stałego
125A prądu przemiennego
Cykl pracy 35%.
Jaka jest aktualna ocena WP26?
Aktualna specyfikacja INWELT:
180A prądu stałego
150A prądu przemiennego
Cykl pracy 35%.
Jaka jest aktualna ocena WP18?
Aktualna specyfikacja INWELT:
320A prądu stałego
240A prądu przemiennego
Cykl pracy 100%.
Który uchwyt TIG jest najlepszy do spawania precyzyjnego?
WP9 jest najbardziej kompaktowym palnikiem w aktualnej ofercie INWELT WP i doskonale nadaje się do prac precyzyjnych i prac z ograniczonym dostępem w ramach aktualnych parametrów znamionowych.
Który palnik TIG jest najlepszy do zastosowań ogólnych?
WP17 zapewnia zrównoważoną kombinację rozmiaru i wydajności prądowej dla wielu ogólnych zastosowań TIG.
Który uchwyt TIG chłodzony gazem ma największą wydajność prądową?
Obecny model WP26 ma najwyższy prąd znamionowy spośród chłodzonych gazem modeli WP9, WP17 i WP26 firmy INWELT.
Który uchwyt TIG nadaje się do ciągłego spawania dużym prądem?
WP18 to aktualny model chłodzony wodą i ma parametry znamionowe 320 A DC / 240 A AC przy 100% cyklu pracy.
Jakie rozmiary wolframu są obsługiwane?
Aktualne zakresy to:
WP9: Ø0,5–1,6 mm
WP17: Ř0,5–2,4 mm
WP18: Ř0,5–4,0 mm
WP26: Ř0,5–4,0 mm
Jakie długości kabli są dostępne?
Obecne standardowe zestawy kabli obejmują:
Czy palniki INWELT TIG mogą spawać aluminium?
Tak, po podłączeniu do odpowiedniego źródła prądu AC TIG i zastosowaniu odpowiednich parametrów wolframu, gazu osłonowego, spoiwa i parametrów spawania.
Czy palniki INWELT TIG mogą spawać stal nierdzewną?
Tak.
Stal nierdzewna GTAW jest powszechnie wykonywana przy użyciu DCEN i odpowiedniego układu gazu osłonowego i metalu wypełniającego.
Czy parametry palników TIG typu WP są identyczne u różnych producentów?
NIE.
Podobnie nazwane palniki TIG mogą wykorzystywać różne wartości znamionowe prądu i warunki testowe cyklu pracy.
Zawsze korzystaj ze specyfikacji technicznej opublikowanej dla zakupionej latarki.
Czy INWELT oferuje uchwyty TIG OEM?
Tak.
OEM/ODM, prywatne etykietowanie, dostosowywanie kabli, konfiguracja przełączników, dostosowywanie złączy i opcje zestawów materiałów eksploatacyjnych są dostępne dla wykwalifikowanych klientów B2B.
Poproś o wycenę uchwytów spawalniczych INWELT TIG
Aby przyspieszyć wybór modelu i potwierdzić kompatybilność, podaj:
Producent i model spawarki TIG
Proces spawania prądem przemiennym lub stałym
Wymagany prąd spawania
Wymagany cykl pracy
Średnica wolframu
Istniejący model palnika
Zdjęcie złącza zasilania/gazu
Zdjęcie wtyczki sterującej
Wymagana długość kabla
Wymagana sztywna lub elastyczna główka
Wymagane elementy sterujące palnika
Wymagane materiały eksploatacyjne
Szacowana ilość zakupu
INWELT czyli marka własna
Firma INWELT może wówczas zalecić odpowiednią konfigurację uchwytu TIG WP9, WP17, WP18 lub WP26 dla Twojego systemu spawalniczego.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių







