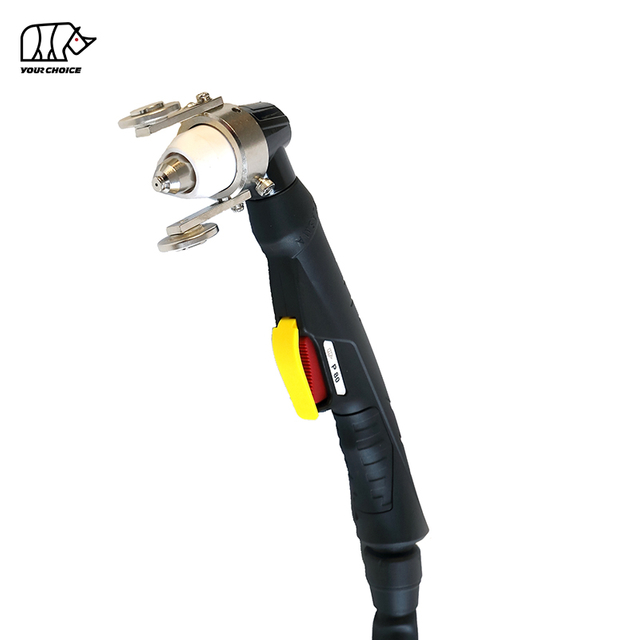
80A HF หัวตัดพลาสมา CNC พร้อมสตาร์ทแบบถอยหลัง
INWELT PM80 เป็น หัวตัดพลาสมาแบบระบายความร้อนด้วยอากาศ CNC และแบบใช้เครื่องจักร ออกแบบมาสำหรับโต๊ะพลาสมาอัตโนมัติ ระบบตัดโปรไฟล์ และอุปกรณ์ตัดโลหะทางอุตสาหกรรม
PM80 ควรอยู่ในตำแหน่งเป็น ไฟฉายเครื่องจักร 100A ที่มีรอบการทำงาน 60% โดยใช้ ระบบสตาร์ทอาร์คแบบพุ่งกลับความถี่สูง.
สถาปัตยกรรมไฟฉายเครื่องจักรประกอบด้วย:
กระแสไฟพิกัด 100A
รอบการทำงาน 60%
HF เริ่มต้นส่วนโค้ง
ระบบสิ้นเปลืองแบบถอยหลัง
โครงสร้างระบายความร้อนด้วยอากาศ
ประมาณ แรงดันใช้งาน 4.5–5.0 บาร์
ตัวเลือกคบเพลิง 5 ม
CNC / การดำเนินการด้วยเครื่องจักร
ตัวเลือกการเชื่อมต่อด้านหลังหลายแบบ
ระบบวัสดุสิ้นเปลือง PM80 รองรับช่วงกระแสตัดหลายช่วงตั้งแต่ประมาณ 40A ถึง 100A พร้อมกับส่วนประกอบที่เกี่ยวข้องกับการเซาะร่อง
ค่าการไหลของก๊าซและค่าหลังการไหลควรเผยแพร่หลังจากยืนยันข้อกำหนดทางวิศวกรรมขั้นสุดท้าย INWELT สำหรับการกำหนดค่า PM80 นี้เท่านั้น
INWELT PM80 ข้อมูลจำเพาะทางเทคนิค ข้อมูล
| จำเพาะ |
INWELT PM80 |
| ประเภทสินค้า |
CNC / ยานยนต์ หัวตัดพลาสมา |
| แบบอย่าง |
PM80 |
| ยี่ห้อ |
INWELT |
| จัดอันดับปัจจุบัน |
100 ก |
| รอบหน้าที่ |
60% |
| ระบายความร้อน |
อากาศ |
| วิธีการเริ่มต้น |
HF / ตีกลับ |
| แรงดันแก๊ส |
ประมาณ 4.5–5.0 บาร์ |
| การดำเนินการ |
CNC / ยานยนต์ |
| ความยาวตะกั่ว |
5 ม |
| วัสดุสิ้นเปลืองในการตัด |
ประมาณ 40–100A |
| วัสดุสิ้นเปลืองการเซาะร่อง |
มีอยู่ |
| บูรณาการ 1/4G |
มีอยู่ |
| แยก 1/4G |
มีอยู่ |
| อะแดปเตอร์กลาง |
มีอยู่ |
| สายโคแอกเซียล |
มีอยู่ |
| OEM / ODM |
มีอยู่ |
| ป้ายกำกับส่วนตัว |
มีอยู่ |
ก่อนสั่งซื้อ ให้ยืนยันแหล่งพลังงานพลาสม่า กระแสเอาต์พุต สถาปัตยกรรมเริ่มต้น ข้อมูลจำเพาะของแก๊ส ขั้วต่อด้านหลัง และอินเทอร์เฟซควบคุมเครื่องจักร
ทำไม PM80 ถึงเป็นคบเพลิงเครื่องจักร 100A CNC
PM80 ควรถือเป็นผลิตภัณฑ์ไฟฉายสำหรับเครื่องจักรโดยเฉพาะ แทนที่จะเป็นไฟฉายพลาสม่า 100A ทั่วไป
สถาปัตยกรรมวัสดุสิ้นเปลืองที่ใช้คบเพลิงของเครื่องจักรในปัจจุบันมีช่วงการตัดหลักที่ประมาณ 70–100A โดยใช้ปลายการตัดที่พุ่งไปทางด้านหลัง Ø1.3 มม.
ซึ่งทำให้ 100A มีเอกลักษณ์ของผลิตภัณฑ์ที่มีความสอดคล้องทางเทคนิคมากที่สุดสำหรับแพลตฟอร์ม PM80
เรขาคณิตคบเพลิงเครื่องจักรเฉพาะ
ต่างจากไฟฉายพลาสม่าแบบพกพา PM80 ใช้โครงสร้างไฟฉายแบบตรงที่เน้นเครื่องจักรซึ่งออกแบบมาเพื่อการติดตั้งแบบตายตัว
คบเพลิง CNC เฉพาะช่วยรักษา:
การทำงานที่ควบคุมด้วยเครื่องจักร
PM80 ถูกควบคุมผ่านแหล่งพลังงานพลาสมาและระบบ CNC แทนที่จะควบคุมโดยทริกเกอร์แบบแมนนวล
วงจร CNC โดยทั่วไปอาจรวมถึง:
การวางตำแหน่งคบเพลิง
การตรวจจับความสูงเริ่มต้น
พลาสม่าเริ่มต้น
เจาะ
การเคลื่อนไหวตัด
การปรับความสูงของคบเพลิง
อาร์คหยุด
PM80 HF เริ่มต้นส่วนโค้งที่ตีกลับ
PM80 ใช้ ระบบโจมตีถอยหลัง HF.
ซึ่งหมายความว่าไฟฉายไม่ได้อาศัยวงจรจุดระเบิดความถี่สูงแบบธรรมดา
การเคลื่อนไหวภายในระหว่างอิเล็กโทรดและปลายตัดเป็นส่วนหนึ่งของลำดับการเริ่มต้นส่วนโค้งนำร่อง
ด้วยเหตุนี้ ส่วนประกอบต่อไปนี้จึงควรถือเป็นระบบที่ตรงกัน:
หัวคบเพลิง
อิเล็กโทรด
ดิฟฟิวเซอร์
ปลายตัด
ส่วนประกอบยึด
การจ่ายก๊าซ
ไม่ควรเปลี่ยนคบเพลิง HF และ HF เพียงอย่างเดียว เนื่องจากระดับหรือตัวเชื่อมต่อปัจจุบันดูคล้ายกัน
เหตุใดการเริ่ม HF จึงเกี่ยวข้องกับการตัดพลาสมา CNC
ระบบตัด CNC ประกอบด้วยชิ้นส่วนอิเล็กทรอนิกส์ เช่น:
ไฟฉาย HF หลีกเลี่ยงพัลส์การจุดระเบิดความถี่สูงแบบธรรมดาที่ใช้โดยระบบพลาสมา HF
อย่างไรก็ตาม HF การเริ่มต้นเพียงอย่างเดียวไม่ได้รับประกันความเข้ากันได้
แหล่งพลังงานพลาสม่าจะต้องตรงกัน:
PM80 เสร็จสิ้นการกำหนดค่าคบเพลิง CNC
ตระกูลไฟฉายเครื่องจักร PM80 ในปัจจุบันมีการกำหนดค่าไฟฉายที่สมบูรณ์หลายแบบ
การเชื่อมต่อแบบรวม 1/4G
สามารถใช้ได้กับ:
ตะกั่ว 6 ม
ตะกั่ว 12 ม
การควบคุมแบบ 2 สาย
ระบบสตาร์ทแบบถอยหลัง
การเชื่อมต่อแบบแยกส่วน 1/4G
สามารถใช้ได้กับ:
อะแดปเตอร์กลาง
สามารถใช้ได้กับ:
ตะกั่ว 6 ม
ตะกั่ว 12 ม
การควบคุมแบบ 2 สาย
อะแดปเตอร์กลาง พร้อมสายโคแอกเซียล
สามารถใช้ได้กับ:
สายโคแอกเชียล 6 ม
สายโคแอกเชียล 12 ม
ก่อนที่จะเผยแพร่ตาราง SKU ของไฟฉายที่สมบูรณ์ ให้ตรวจสอบการจัดรูปแบบโค้ดกับ INWELT ERP/BOM ปัจจุบัน เนื่องจากหน้าเว็บปัจจุบันแยกโค้ดหลายรายการในเซลล์ของตาราง
PM80 เคล็ดลับการตัดตามช่วงปัจจุบัน
แท่นวัสดุสิ้นเปลือง PM80 ใช้เส้นผ่านศูนย์กลางปลายที่แตกต่างกันสำหรับช่วงกระแสตัดที่แตกต่างกัน
ปลายตัด 40–50A
INWELT รหัส: IJWV1681-10
อ้างอิง: 51311.10
ข้อมูลจำเพาะ:
Ø1.0 มม. / 40–50A / โดดเด่นด้านหลัง
ปลายตัด 50–60A
INWELT รหัส: IJWV1681-11
อ้างอิง: 51311.11
ข้อมูลจำเพาะ:
Ø1.1 มม. / 50–60A / โดดเด่นด้านหลัง
ปลายตัด 60–70A
INWELT รหัส: IJWV1681-12
อ้างอิง: 51311.12
ข้อมูลจำเพาะ:
Ø1.2 มม. / 60–70A / โดดเด่นด้านหลัง
ปลายตัด 70–80A
INWELT รหัส: IJWV1681-13
อ้างอิง: 51311.13
ข้อมูลจำเพาะ:
Ø1.3 มม. / 70–80A / โดดเด่นด้านหลัง
รูปแบบ Ø1.3 มม. นี้เป็นปลายตัดเต็มกำลังที่สำคัญที่สุดสำหรับหน้าผลิตภัณฑ์ 80A PM80
เหตุใดการจับคู่ปัจจุบันกับหัวฉีดจึงมีความสำคัญ
PM80 ไม่ควรใช้หัวฉีดขนาดเดียวสำหรับกระแสไฟตัดทุกอัน
การเลือกทิปที่ถูกต้องช่วยรักษา:
การใช้หัวฉีดกระแสไฟต่ำที่กระแสไฟมากเกินไปสามารถเร่งการสึกหรอของหัวฉีดและลดความเสถียรในการตัดได้
สำหรับผู้จัดจำหน่ายและบริษัทผู้ให้บริการ ความสัมพันธ์ระหว่างกระแสต่อหัวฉีดควรได้รับการเผยแพร่อย่างเด่นชัด แทนที่จะฝังไว้ในตารางอะไหล่
PM80 เคล็ดลับการเซาะร่อง
ตระกูลวัสดุสิ้นเปลือง PM80 ปัจจุบันประกอบด้วย:
INWELT รหัส: IJWV1686-16
อ้างอิง: 51311G.16
คำอธิบาย:
Ø1.6 มม. / 80A ปลายเซาะร่อง / ตีกลับ
การเซาะร่องด้วยพลาสม่าจะขจัดโลหะโดยไม่ต้องตัดแผ่นจนหมด
การใช้งานที่เป็นไปได้ ได้แก่ :
การกำจัดการเชื่อม
การกำจัดข้อบกพร่อง
เซาะหลัง
การเตรียมการร่วมกัน
งานซ่อม
การเซาะร่องควรใช้เฉพาะเมื่อแหล่งพลังงานพลาสม่าและระบบตัดอัตโนมัติรองรับกระบวนการที่จำเป็นเท่านั้น
PM80 อิเล็กโทรดตีกลับ
อิเล็กโทรด PM80 ปัจจุบันคือ:
INWELT รหัส: IJWC1670
อ้างอิง: 52558
คำอธิบาย:
อิเล็กโทรดพลาสม่าแบบตีกลับ
อิเล็กโทรดเป็นส่วนสำคัญของทั้งการสตาร์ทอาร์กและการตัดพลาสมา
ตรวจสอบอิเล็กโทรดเป็นประจำและเปลี่ยนใหม่ก่อนที่การสึกหรอมากเกินไปจะส่งผลให้:
ห้ามบดหรือดัดแปลงกลไกอิเล็กโทรดที่สึกหรออย่างรุนแรง
PM80 ตัวกระจายแก๊ส
ดิฟฟิวเซอร์ปัจจุบันคือ:
INWELT รหัส: IJWG1676
อ้างอิง: 60027
ตัวกระจายจะควบคุมการกระจายก๊าซในกระบวนการรอบๆ อิเล็กโทรดและหัวฉีด
การไหลของก๊าซที่ถูกต้องมีส่วนทำให้:
เปลี่ยนดิฟฟิวเซอร์หากเกิด:
แตก
เผา
พิการ
มีการปนเปื้อนอย่างมาก
PM80 ส่วนประกอบยึดและหัวฉีดภายนอก
ระบบส่วนหน้ามาตรฐานในปัจจุบันประกอบด้วย:
INWELT รหัส: IJWT1678-05
อ้างอิง: 60510
คำอธิบาย:
หัวฉีดด้านนอกใยแก้วสีเทา / ชิ้นส่วนยึด
มีการกำหนดค่าหัวฉีดภายนอกเซาะร่องแยกต่างหาก:
INWELT รหัส: IJWT1683-05
อ้างอิง: 60511
ใช้ส่วนประกอบที่ถูกต้องสำหรับการตัดหรือเซาะร่องมาตรฐาน
อย่าผสมการเซาะร่องกับส่วนประกอบส่วนหน้าการตัดแบบปกติโดยไม่ยืนยันปึกวัสดุสิ้นเปลืองทั้งหมด
PM80 เครื่อง หัวทอร์ช
หัวไฟฉายเครื่องจักรปัจจุบันคือ:
INWELT รหัส: IJWA0632
คำอธิบาย:
PM80 / PT เครื่องประเภท M80 หัวทอร์ช
หัวคบเพลิงเฉพาะเครื่องจักรนี้ควรเป็นหนึ่งในส่วนประกอบหลักที่แสดงบนหน้าผลิตภัณฑ์
ส่วนประกอบหัวคบเพลิงที่เกี่ยวข้องได้แก่:
IJGU0710 / 51620.60 – โอริง
และ
IJAO0784 / 09800.42 – ท่ออากาศ / ความเย็น
ส่วนประกอบเหล่านี้ควรยังคงเชื่อมโยงอย่างชัดเจนกับชุดประกอบไฟฉายของเครื่องจักร
PM80 ส่วนรองรับตัวเครื่องและสายเคเบิล
ชุดประกอบไฟฉายเครื่องจักรในปัจจุบันยังรวมถึง:
INWELT รหัส: IJIK0121
คำอธิบาย:
แฮนด์เครื่องพลาสม่า/ชุดแต่งรอบคัน
ตัวเลือกการรองรับสายเคเบิลประกอบด้วยส่วนประกอบการรองรับสปริงสำหรับ:
ชิ้นส่วนเหล่านี้ควรอธิบายว่าเป็น ส่วนประกอบของตัวเครื่องและส่วนรองรับสายเคเบิล ไม่ใช่เป็นด้ามจับของผู้ปฏิบัติงานตามหลักสรีระศาสตร์
PM80 ชุดสายเคเบิล ตัวเลือก
แท่นคบเพลิงเครื่องจักร PM80 มีการจัดเรียงสายเคเบิลหลายแบบ
ตัวอย่างปัจจุบันได้แก่:
สายเคเบิลในตัว 1/4G ยาว 6 ม
อิจวู11210074-22
สายเคเบิลในตัว 1/4G ยาว 12 ม
อิจวู11210134-22
สายเคเบิลแยก 1/4G ยาว 6 ม
อิจวู11210072-22
สายเคเบิลแยก 1/4G ยาว 12 ม
อิจวู11210132-22
สายเคเบิลอะแดปเตอร์ส่วนกลางยาว 6 ม
อิจวู11210071-22
สายอะแดปเตอร์กลาง 12 ม
อิจวู11210131-22
สายโคแอกเชียลอะแดปเตอร์กลาง 6 ม
IJWO1121117C-22
สายโคแอกเชียลอะแดปเตอร์กลาง 12 ม
IJWO1121123C-22
ข้อมูลสายเคเบิลนี้มีคุณค่าอย่างมากสำหรับผู้ผลิตเครื่องจักร โครงการติดตั้งเพิ่มเติม และผู้จัดจำหน่ายหลังการขายของ CNC
PM80 5 พิน อะแดปเตอร์กลาง
ตระกูลผลิตภัณฑ์ปัจจุบันประกอบด้วย:
INWELT รหัส: IJAY0089
คำอธิบาย:
คบเพลิง 5 พินด้านข้าง อะแดปเตอร์กลาง
ขั้วต่อส่วนกลางช่วยให้การติดตั้งบนระบบพลาสมาเข้ากันได้ทำได้ง่ายขึ้น
อย่างไรก็ตาม ตัวเชื่อมต่อทางกายภาพที่พอดีเพียงอย่างเดียวไม่ได้ยืนยันความเข้ากันได้
ตรวจสอบเสมอ:
วิธีตรวจสอบความเข้ากันได้ของเครื่องตัดพลาสม่า PM80 CNC
อย่าเลือก PM80 เพียงเพราะเครื่องมีป้ายกำกับว่า CUT80 หรือ 80A
ปัจจัยทางเทคนิคหลายประการต้องตรงกัน
ยืนยันสถาปัตยกรรมเริ่มต้น
แหล่งพลังงานต้องรองรับ คบเพลิงถอยหลัง HF ที่เข้ากันได้.
ยืนยันกระแสไฟที่ได้รับการจัดอันดับ
PM80 อยู่ในตำแหน่งที่เป็น คบเพลิงเครื่องจักร 80A.
ยืนยันขั้วต่อด้านหลัง
การกำหนดค่าที่ใช้ได้ ได้แก่:
ยืนยันอินเทอร์เฟซการควบคุม
ตรวจสอบสิ่งจำเป็น:
สัญญาณสตาร์ท
วงจรไพล็อตอาร์ค
สายไฟควบคุม
อินเทอร์เฟซ CNC
ให้ข้อมูลเครื่องจักรก่อนสั่งซื้อ
สำหรับโครงการทดแทน ให้จัดเตรียม:
สิ่งนี้มีความน่าเชื่อถือมากกว่าการระบุแบรนด์เครื่องจักรหลายยี่ห้อว่าสามารถใช้งานร่วมกันได้ในระดับสากล
รายละเอียดอะไหล่:
| คบเพลิงที่สมบูรณ์ |
|
รหัส |
|
อ้างอิง |
คำอธิบาย |
|
| ก |
IJWU13 |
062-00 |
|
เครื่องพลาสม่า |
ไฟฉาย iptm80/6m/ 1/4g /แบบรวม/2 สาย/ตีกลับ |
| ก |
IJWU14 |
062-00 |
|
เครื่องพลาสม่า |
ไฟฉาย iptm80/12m/ 1/4g /integrated/2 สาย/ตีกลับ |
| บี |
IJWU13 |
063-00 |
|
เครื่องพลาสม่า |
ไฟฉาย iptm80/6m/ 1/4g /แยก/2สาย/ตีกลับ |
| บี |
IJWU14 |
063-00 |
|
เครื่องพลาสม่า |
ไฟฉาย iptm80/12m/ 1/4g /แยก/2สาย/ตีกลับ |
| ค |
IJWU13 |
064-00 |
|
เครื่องพลาสม่า |
ไฟฉาย iptm80/6ม./อะแดปเตอร์ส่วนกลาง/2สาย/ตีกลับ |
| ค |
IJWU14 |
064-00 |
|
เครื่องพลาสม่า |
ไฟฉาย iptm80/12ม./อะแดปเตอร์ส่วนกลาง/2สาย/ตีกลับ |
| ดี |
IJWU13 |
065-00 |
|
เครื่องพลาสม่า |
ไฟฉาย iptm80/6 ม./อะแดปเตอร์ส่วนกลาง/สายโคแอกเซียล/ที่ตีกลับ |
| ดี |
IJWU14 |
065-00 |
|
เครื่องพลาสม่า |
ไฟฉาย iptm80/12 ม./อะแดปเตอร์ส่วนกลาง/สายโคแอกเซียล/ที่ตีกลับ |
|
|
|
|
|
|
| ด้วย ' ●' คือการกำหนดค่ามาตรฐาน) |
| ตำแหน่ง |
รหัส |
อ้างอิง |
คำอธิบาย |
| 1 |
IJTN1075 |
60508 |
ฝาครอบชีลด์/ipt80/เซาะร่อง |
| 2 ● |
IJWT1678-05 |
60510 |
หัวฉีดด้านนอก ipt80/ใยแก้วสีเทา |
| 3 |
IJWT1683-05 |
60511 |
หัวฉีดด้านนอก ipt80/เซาะร่อง |
| 4 |
เคล็ดลับ |
| 4.1 |
IJWV1681-10 |
51311.10 |
ปลาย φ1.0มม. 40-50a/ipt80/โดดเด่นด้านหลัง |
| 4.2 |
IJWV1681-11 |
51311.11 |
ปลาย φ1.1มม. 50-60a/ipt80/ตีกลับ |
| 4.3 |
IJWV1681-12 |
51311.12 |
ปลาย φ1.2มม. 60-70a/ipt80/ตีกลับ |
| 4.4 ● |
IJWV1681-13 |
51311.13 |
ปลาย φ1.3มม. 70-80a/ipt80/โดดเด่นด้านหลัง |
| 5 |
IJWV1686-16 |
51311G.16 |
ปลาย φ1.6มม./80a/ipt80/เซาะร่อง/ตีกลับ |
| 6 ● |
IJWG1676 |
60027 |
ดิฟฟิวเซอร์ ipt80 |
| 7 ● |
IJWC1670 |
52558 |
อิเล็กโทรดพลาสมา ipt80 |
| 8 |
IJWA0632 |
|
หัวไฟฉาย iptm80/ipxm82 |
| 8ก |
IJGU0710 |
51620.60 |
'โอ'แหวน φ18x15มม. ipt80 ซิลแดง |
| 8ข |
ไอเจโอ0784 |
09800.42 |
ท่อลม/ipt80 |
| 9 |
อิจิค0121 |
|
ชุดแฮนด์เครื่องพลาสม่า |
| 10 |
รองรับสปริง |
| 10.1 |
อิจิค0800 |
ส่วนรองรับสปริง/pg21/พลาสม่า/สายโคแอกเชียล |
| 10.2 |
อิจิค0800-02 |
ส่วนรองรับสปริง/pg21/พลาสม่า/epdm |
| 11 |
ประกอบสายเคเบิล |
| 11.1 |
อิจวู11210074-22 |
ชุดสายเคเบิล/iptm80/6ม./ 1/4g /2สาย/ในตัว |
| 11.2 |
อิจวู11210134-22 |
ชุดสายเคเบิล/iptm80/12ม./ 1/4g /2สาย/แบบรวม |
| 11.3 |
อิจวู11210072-22 |
ชุดสายเคเบิล/iptm80/6ม./ 1/4g /2สาย/การแยก |
| 11.4 |
อิจวู11210132-22 |
ชุดสายเคเบิล/iptm80/12ม./ 1/4g /2สาย/การแยก |
| 11.5 |
อิจวู11210071-22 |
ชุดสายเคเบิล/สาย IPTM80/6 ม./2 เส้น/อะแดปเตอร์ตรงกลาง |
| 11.6 |
อิจวู11210131-22 |
ชุดสายเคเบิล/สาย IPTM80/12 ม./2 เส้น/อะแดปเตอร์ตรงกลาง |
| 11.7 |
IJWO1121117C-22 |
ชุดสายเคเบิล/iptm80/6ม./อะแดปเตอร์ส่วนกลาง/สายโคแอกเชียล |
| 11.8 |
IJWO1121123C-22 |
ชุดสายเคเบิล/iptm80/12ม./อะแดปเตอร์ส่วนกลาง/สายโคแอกเชียล |
| 12 |
IJDH6017 |
ประแจสำหรับพลาสม่า |
| 13 |
ไอเจย์0089 |
อะแดปเตอร์กลางพลาสม่าไซด์คบเพลิง 5 พิน |
แคตตาล็อกของเรา:
 INWELT แคตตาล็อกไฟฉายพลาสม่า.pdf
เพิ่ม PM80 การเขียนแบบมิติคบเพลิงเครื่องจักร
ขนาดไฟฉายของเครื่องจักรมีความสำคัญเป็นพิเศษสำหรับการบูรณาการ CNC
INWELT ควรเผยแพร่ภาพวาดมิติต้นฉบับที่แสดง:
เส้นผ่านศูนย์กลางตัวคบเพลิง
ความยาวคบเพลิงโดยรวม
โซนหนีบที่ใช้งานได้
ระยะห่างจากหัวฉีดถึงแคลมป์
ทางออกเคเบิล
ระยะห่างในการติดตั้งขั้นต่ำ
อย่าคัดลอกมิติข้อมูลจากซัพพลายเออร์ M80 รายอื่น PT
วัดคบเพลิงการผลิตจริง INWELT PM80 และเผยแพร่ข้อมูลจากบุคคลที่หนึ่ง
นี่เป็นหนึ่งในการเพิ่มเติมทางเทคนิคที่แข็งแกร่งที่สุดที่คุณสามารถทำได้สำหรับผู้ซื้อ SEO, GEO และ B2B
PM80 และ CNC การควบคุมความสูงของคบเพลิง
ตารางพลาสมา CNC อาจใช้การควบคุมความสูงของคบเพลิงอัตโนมัติ
ระบบที่เป็นไปได้ ได้แก่ :
อาร์คแรงดันไฟฟ้า THC
หลังจากที่สร้างส่วนโค้งการตัดแล้ว ระบบ THC สามารถใช้แรงดันไฟฟ้าส่วนโค้งเป็นส่วนหนึ่งของการรักษาความสูงของคบเพลิงที่ตั้งโปรแกรมไว้ได้
ค่าที่ถูกต้องขึ้นอยู่กับ:
แหล่งพลังงานพลาสม่า
วัสดุ
ความหนาของแผ่น
ปัจจุบัน
เส้นผ่านศูนย์กลางปลาย
ความเร็วในการตัด
อย่าเผยแพร่แรงดันไฟฟ้า THC สากลหนึ่งรายการสำหรับ PM80
ความสูงในการเจาะเทียบกับความสูงในการตัด
การตัดพลาสมาด้วยเครื่องจักรโดยปกติจะใช้ความสูงที่แตกต่างกันระหว่างการเจาะและการตัดต่อเนื่อง
เจาะสูง
โลหะหลอมเหลวจะถูกไล่ออกด้านบนในขณะที่พลาสมาอาร์กทะลุแผ่น
ความสูงของการเจาะที่ถูกต้องสามารถลดความเสียหายของโลหะหลอมเหลวต่อหัวฉีดและส่วนประกอบที่ยึดได้
ความสูงของการตัด
หลังจากการเจาะเสร็จสิ้น คบเพลิงจะเคลื่อนไปยังความสูงการตัดที่ตั้งโปรแกรมไว้
ความสูงตัดที่ไม่ถูกต้องอาจส่งผลต่อ:
เอียงมากเกินไป
ร่องกว้าง
ขี้เถ้าหนัก
อายุการบริโภคลดลง
การทำซ้ำมิติไม่ดี
ใช้พารามิเตอร์ที่ทดสอบจากแหล่งพลังงานพลาสม่าที่สมบูรณ์และระบบคบเพลิง PM80
คบเพลิงพลาสม่า PM80 CNC สามารถตัดได้หนาแค่ไหน?
หน้าเว็บปัจจุบันระบุความสามารถในการตัดสูงสุด 35 มม.
สิ่งนี้ไม่ควรถือเป็นการรับประกันเฉพาะคบเพลิงสากลเท่านั้น
ความสามารถในการตัดขึ้นอยู่กับ:
แหล่งพลังงานพลาสม่า
กำลังไฟฟ้าเข้า
วัสดุ
ตัดกระแส
เส้นผ่านศูนย์กลางปลายตัด
แรงดันแก๊ส
การไหลของก๊าซ
ความเร็วในการเดินทาง
เพียร์ซสูง
ความสูงตัด
สภาพสิ้นเปลือง
คุณภาพขอบที่ต้องการ
ข้อกำหนดเฉพาะของพลาสมาระดับมืออาชีพควรแยกแยะระหว่าง:
ความสามารถในการตัดที่แนะนำ
ความหนาที่สามารถตัดได้อย่างมีประสิทธิภาพและคุณภาพขอบที่เหมาะสม
ความสามารถในการตัดสูงสุด
วัสดุหนาขึ้นที่ยังสามารถตัดด้วยความเร็วที่ลดลงได้
ความสามารถในการชดเชย
ความหนาของวัสดุสูงสุดที่สามารถแยกออกได้ โดยทั่วไปจะมีคุณภาพขอบด้านล่าง
เผยแพร่ตัวเลขความหนาเฉพาะ PM80 เมื่อได้รับการสนับสนุนจากการทดสอบการตัดทั้งระบบ INWELT เท่านั้น
สร้างแผนภูมิการตัด INWELT PM80 CNC
แผนภูมิการตัดจากบุคคลที่หนึ่งที่ได้รับการตรวจสอบแล้วจะช่วยเสริมความแข็งแกร่งของหน้านี้อย่างมากสำหรับผู้ซื้อมืออาชีพและเครื่องมือค้นหา
ฟิลด์ที่แนะนำได้แก่:
| พารามิเตอร์ ที่จะเผยแพร่ |
ข้อมูล |
| วัสดุ |
เหล็กเหนียว / สแตนเลส / อลูมิเนียม |
| ความหนา |
ทดสอบความหนาแล้ว |
| ปัจจุบัน |
40A / 50A / 60A / 70A / 80A |
| รหัสเคล็ดลับ |
INWELT หมายเลขชิ้นส่วน |
| เส้นผ่านศูนย์กลางปลาย |
Ø1.0 / Ø1.1 / Ø1.2 / Ø1.3 มม |
| แรงดันแก๊ส |
บาร์ |
| การไหลของก๊าซ |
ลิตร/นาที |
| ความเร็วในการเดินทาง |
มม./นาที |
| เพียร์ซไฮท์ |
มม |
| เพียร์ซดีเลย์ |
วินาที |
| ความสูงของการตัด |
มม |
| ความกว้างเคอร์ฟ |
มม |
| ผลลัพธ์ |
แนะนำ / สูงสุด / เงินชดเชย |
ใช้ข้อมูลการตัดที่วัดได้ INWELT แทนที่จะใช้ค่าของคู่แข่ง
ก๊าซกระบวนการที่แนะนำสำหรับ PM80
สถาปัตยกรรม PM80 ควรใช้ข้อกำหนดก๊าซในกระบวนการที่ได้รับอนุมัติสำหรับแหล่งพลังงานพลาสม่าที่เข้ากันได้
ก่อนที่จะเผยแพร่ครั้งสุดท้าย INWELT ควรยืนยันและเผยแพร่:
แปรรูปแก๊ส
แรงดันใช้งาน
การไหลของก๊าซ
เวลาหลังการไหล
ไม่ควรคงข้อมูลจำเพาะ 100A/ HF /220 ลิตร/นาที ที่มีอยู่ของหน้าปัจจุบันไว้ หากผลิตภัณฑ์ขั้นสุดท้ายได้รับการยืนยันว่าเป็นการกำหนดค่า 80A HF back-striping PM80
ใช้ก๊าซกระบวนการที่สะอาดและแห้ง
อากาศอัดที่ปนเปื้อนอาจส่งผลเสีย:
ความเสถียรของส่วนโค้ง
ชีวิตของอิเล็กโทรด
ชีวิตล้ำยุค
คุณภาพการตัด
ใช้การกรองและการแยกความชื้นที่เหมาะสม
PM80 สามารถตัดวัสดุอะไรได้บ้าง
เมื่อเชื่อมต่อกับแหล่งพลังงานพลาสมาที่ใช้ร่วมกันได้ PM80 สามารถตัดวัสดุที่เป็นสื่อกระแสไฟฟ้าได้ ซึ่งรวมถึง:
เหล็กอ่อน
เหล็กกล้าคาร์บอน
สแตนเลส
อลูมิเนียม
ทองแดง
ทองเหลือง
เหล็กชุบสังกะสี
ประสิทธิภาพการตัดจริงขึ้นอยู่กับระบบพลาสมาที่สมบูรณ์
การใช้งานทั่วไปสำหรับคบเพลิง PM80 CNC
PM80 ได้รับการออกแบบมาเพื่อการใช้งานตัดพลาสมาอัตโนมัติ ได้แก่:
ควรเลือกการกำหนดค่าคบเพลิงขั้นสุดท้ายตามแหล่งพลังงานพลาสมาและอินเทอร์เฟซ CNC เสมอ
PM80 การบำรุงรักษาสำหรับการผลิต CNC
สภาพวัสดุสิ้นเปลืองที่สม่ำเสมอเป็นสิ่งสำคัญเนื่องจากส่วนประกอบที่สึกหรออาจส่งผลต่อชิ้นส่วนที่เกิดซ้ำทุกๆ ชิ้นที่ผลิตโดยระบบ CNC
ตรวจสอบอิเล็กโทรด
เปลี่ยนอิเล็กโทรดก่อนที่การสึกหรอมากเกินไปจะทำให้อาร์คสตาร์ทไม่น่าเชื่อถือหรือทำให้หัวฉีดเสียหาย
ตรวจสอบปลายตัด
ตรวจสอบ:
ตรวจสอบดิฟฟิวเซอร์
รักษาทางเดินก๊าซให้สะอาด
เปลี่ยนส่วนประกอบที่ร้าวหรือเสียหาย
ตรวจสอบส่วนประกอบยึด
ตรวจสอบ:
รอยแตก
ความเสียหายจากการเผาไหม้
ด้ายเสียหาย
การบิดเบือน
ตรวจสอบโอริง
เปลี่ยนซีลที่เสียหายหากเกิดการรั่วไหลของแก๊ส
ตรวจสอบตะกั่วคบเพลิง
ตรวจสอบให้แน่ใจว่าการเคลื่อนไหว CNC ไม่ได้:
ปัญหาการตัด PM80 CNC ทั่วไป
การสตาร์ทอาร์คที่ยากลำบาก
ตรวจสอบ:
เอียงมากเกินไป
ตรวจสอบ:
ความตั้งฉากของคบเพลิง
ความสูงตัด
การสึกหรอของหัวฉีด
ความเร็วในการเดินทาง
ขี้เถ้าหนัก
ตรวจสอบ:
ความเร็วในการตัด
ปัจจุบัน
ความหนาของวัสดุ
การไหลของก๊าซ
ความสูงของคบเพลิง
อายุการใช้งานสั้น
สาเหตุที่เป็นไปได้ ได้แก่:
ขนาดชิ้นส่วนไม่สอดคล้องกัน
ตรวจสอบ:
การติดคบเพลิง
ความสูงตัด
CNC ฟันเฟือง
การชดเชยเคอร์ฟ
ความเร็วในการตัด
สภาพสิ้นเปลือง
ไม่ใช่ว่าปัญหาทุกมิติจะเกิดจากคบเพลิง
วัสดุสิ้นเปลือง PM80 สำหรับผู้จัดจำหน่ายและอุปทานหลังการขาย
โปรแกรมหลังการขายระดับมืออาชีพ PM80 อาจรวมถึง:
ปลายตัด 40–50A
ปลายตัด 50–60A
ปลายตัด 60–70A
ปลายตัด 70–80A
80A เคล็ดลับเซาะร่อง
อิเล็กโทรดตีกลับ
ตัวกระจายก๊าซ
การยึดส่วนประกอบ
โล่เซาะร่อง
หัวไฟฉายเครื่องจักร
โอริง
ท่อลม
ชุดสายเคเบิล
อะแดปเตอร์กลาง
การเผยแพร่หมายเลขชิ้นส่วนและช่วงปัจจุบันที่แน่นอนช่วยให้ผู้จัดจำหน่ายลดข้อผิดพลาดในการเปลี่ยนและปรับปรุงการซื้อซ้ำ
OEM PM80 CNC การผลิตคบเพลิงพลาสม่าโดย INWELT
INWELT จัดหาไฟฉายพลาสม่าสำหรับเครื่องจักรและส่วนประกอบทดแทนให้กับลูกค้า B2B มืออาชีพ ได้แก่:
CNC ผู้ผลิตเครื่องพลาสม่า
ผู้ผลิตแหล่งพลังงานพลาสม่า
ผู้วางระบบ CNC
ยี่ห้ออุปกรณ์เชื่อมและตัด
ผู้นำเข้า
ผู้จัดจำหน่าย
ผู้ค้าส่ง
ซัพพลายเออร์อุตสาหกรรม
บริษัทบริโภคหลังการขาย
การกำหนดค่า OEM และ ODM สามารถพัฒนาได้ตามแหล่งพลังงานพลาสมาเป้าหมายและอินเทอร์เฟซของเครื่อง
OEM และตัวเลือกป้ายกำกับส่วนตัว
การปรับแต่งอาจรวมถึง:
การสร้างแบรนด์ของลูกค้า
ฉลากสินค้า
การกำหนดค่าคบเพลิงเครื่องจักร
สายยาว 5 ม
การเชื่อมต่อแบบรวม 1/4G
การเชื่อมต่อแบบแยกส่วน 1/4G
อแดปเตอร์กลาง
สายโคแอกเซียล
การกำหนดค่าที่รองรับสายเคเบิล
ชุดอุปกรณ์สิ้นเปลือง
บรรจุภัณฑ์ฉลากส่วนตัว
เอกสารทางเทคนิค
ข้อกำหนดบาร์โค้ดและกล่อง
สำหรับโปรเจ็กต์ OEM ให้ระบุข้อกำหนดของแหล่งพลังงานพลาสมา การจัดเรียงตัวเชื่อมต่อ ตัวควบคุม CNC และปริมาณการจัดซื้อโดยประมาณ
เหตุใดจึงต้องหา PM80 Machine Torches จาก INWELT ?
แพลตฟอร์ม PM80 รวมการกำหนดค่าคบเพลิง CNC ที่สมบูรณ์เข้ากับระบบวัสดุสิ้นเปลืองทดแทนเฉพาะในปัจจุบัน
ตระกูลผลิตภัณฑ์ปัจจุบันประกอบด้วย:
คบเพลิงเครื่องจักรครบชุด 5 ม
การเชื่อมต่อ 1/4G แบบรวมและแยกออกจากกัน
การกำหนดค่าอะแดปเตอร์ส่วนกลาง
การกำหนดค่าสายโคแอกเซียล
ปลายตัด 40–100A
ปลายเซาะร่อง 100A
อิเล็กโทรดตีกลับ
ตัวกระจายแก๊ส
หัวคบเพลิงเครื่อง
ชุดสายเคเบิลหลายชุด
อะแดปเตอร์กลาง 5 พิน
สำหรับผู้ผลิตอุปกรณ์ ผู้จัดจำหน่าย และผู้นำเข้า การจัดหาไฟฉายและส่วนประกอบหลังการขายที่สมบูรณ์จากซัพพลายเออร์รายเดียวสามารถช่วยลดความยุ่งยากในการจัดซื้อและการสนับสนุนการบริการ
คำถามที่พบบ่อยเกี่ยวกับไฟฉายพลาสม่า PM80 CNC
INWELT PM80 คือเท่าใด
PM80 ควรอยู่ในตำแหน่งเป็น 100A CNC / ไฟฉายตัดพลาสมาแบบกลไก.
รอบหน้าที่ PM80 คืออะไร?
แพลตฟอร์มผลิตภัณฑ์ปัจจุบันใช้ รอบการทำงาน 60%.
PM80 ใช้การจุดระเบิด HF หรือไม่
ใช่. สถาปัตยกรรมวัสดุสิ้นเปลืองและไฟฉายเครื่องจักร PM80 สอดคล้องกับ ระบบ back-Strikeing HF.
PM80 เป็นคบเพลิงมือหรือคบเพลิงเครื่องจักร?
PM80 คือ CNC / คบเพลิงเครื่องจักร.
ปลายตัดมีกี่ขนาด?
กลุ่มผลิตภัณฑ์เครื่องตัดในปัจจุบันประกอบด้วย:
Ø1.0 มม. / 40–50A
Ø1.1 มม. / 50–60A
Ø1.2 มม. / 60–70A
Ø1.3 มม. / 70–80A
ทิปตัวไหนใช้ที่ 100A?
ทิปมาตรฐานที่ให้ผลผลิตสูงในปัจจุบันคือ:
IJWV1681-13 / 51311.13 – Ø1.3 มม. / 70–80A / ตีกลับ
PM80 ใช้อิเล็กโทรดใด
อิเล็กโทรดปัจจุบันคือ:
IJWC1670 / 52558
PM80 ใช้ตัวกระจายลมแบบใด
ดิฟฟิวเซอร์ปัจจุบันคือ:
IJWG1676 / 60027
PM80 ใช้หัวคบเพลิงเครื่องจักรอะไร?
หัวเครื่องปัจจุบันคือ:
IJWA0632
มีความยาวตะกั่วเท่าไร?
ตระกูลไฟฉายเครื่องจักรในปัจจุบันประกอบด้วย:
มีตัวเลือกตัวเชื่อมต่ออะไรบ้าง?
การกำหนดค่าที่ใช้ได้ ได้แก่:
สามารถใช้ PM80 กับเครื่องตัดพลาสม่า 100A ใดๆ ได้หรือไม่
เลขที่
สถาปัตยกรรมสตาร์ท ระบบไพล็อตอาร์ค ขั้วต่อ สายไฟควบคุม และข้อกำหนดด้านก๊าซต้องตรงกันด้วย
PM80 รองรับการควบคุมความสูงของคบเพลิงหรือไม่
สามารถรวมเข้ากับระบบ CNC ได้โดยใช้อุปกรณ์ควบคุมความสูงของคบเพลิงที่เข้ากันได้
การกำหนดค่า THC ที่แน่นอนจะขึ้นอยู่กับแหล่งพลังงานพลาสมาและตัวควบคุม CNC
PM80 ตัดสแตนเลสได้หรือไม่
ใช่ เมื่อใช้ร่วมกับระบบตัดพลาสม่าที่เข้ากันได้และพารามิเตอร์การทำงานที่เหมาะสม
PM80 ตัดอะลูมิเนียมได้ไหม
ใช่.
อลูมิเนียมเป็นสื่อกระแสไฟฟ้าและสามารถตัดพลาสม่าได้ด้วยระบบพลาสม่าที่เหมาะสม
PM80 สามารถตัดได้หนาแค่ไหน?
ไม่มีความหนาของการตัดสากลที่กำหนดโดยคบเพลิงเพียงอย่างเดียว
ใช้ข้อมูลที่แนะนำ ข้อมูลสูงสุด และค่าชดเชยที่ได้รับการตรวจสอบแล้วจากระบบตัดพลาสมาที่สมบูรณ์
PM80 สามารถใช้เซาะร่องได้หรือไม่
ตระกูลวัสดุสิ้นเปลืองในปัจจุบันประกอบด้วยปลายเซาะร่อง 80A และส่วนประกอบส่วนหน้าที่เกี่ยวข้อง
แหล่งพลังงานพลาสม่าและกระบวนการของเครื่องจักรต้องรองรับการเซาะร่องด้วย
INWELT มีคบเพลิง OEM PM80 CNC หรือไม่
ใช่.
OEM/ODM การกำหนดค่าฉลากส่วนตัว สายเคเบิล ตัวเชื่อมต่อ และชุดวัสดุสิ้นเปลืองมีไว้สำหรับผู้ผลิตอุปกรณ์ ผู้วางระบบ ผู้จัดจำหน่าย และผู้นำเข้าที่ผ่านการรับรอง
ขอใบเสนอราคาสำหรับ INWELT PM80 หัวตัดพลาสมา CNC
เพื่อการยืนยันความเข้ากันได้ที่รวดเร็วยิ่งขึ้น โปรดระบุ:
ผู้ผลิตและรุ่นแหล่งกำเนิดพลังงานพลาสม่า
จัดอันดับกระแสไฟขาออก
รูปแบบคบเพลิงที่มีอยู่
ประเภทระบบสตาร์ท
ตัวควบคุม CNC
ภาพถ่ายตัวเชื่อมต่อหลัก
ภาพถ่ายอินเทอร์เฟซการควบคุม
ความยาวตะกั่วที่ต้องการ
กระแสไฟตัดที่จำเป็น
ข้อกำหนดในการตัดหรือเซาะร่อง
ข้อกำหนดด้านการบริโภค
ปริมาณการซื้อโดยประมาณ
INWELT หรือการสร้างแบรนด์แบบฉลากส่วนตัว
จากนั้น INWELT จะสามารถยืนยันไฟฉายเครื่องจักร สายเคเบิล ขั้วต่อ และวัสดุสิ้นเปลือง PM80 ที่เหมาะสมสำหรับระบบตัดพลาสม่า CNC ของคุณ
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių