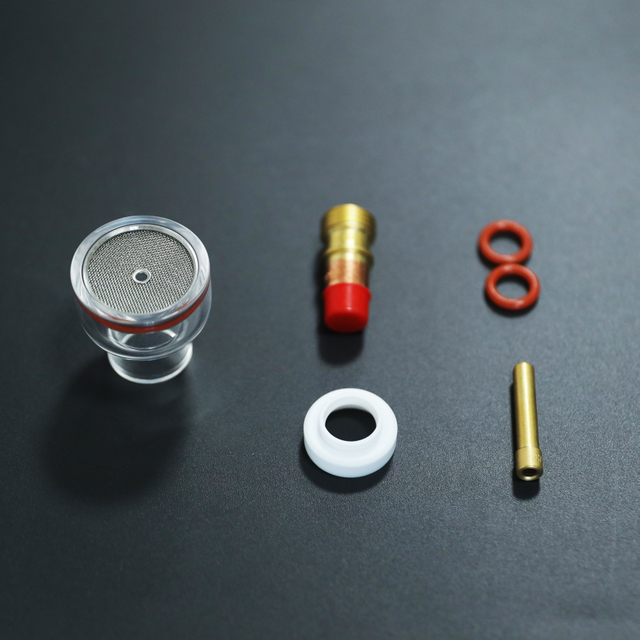
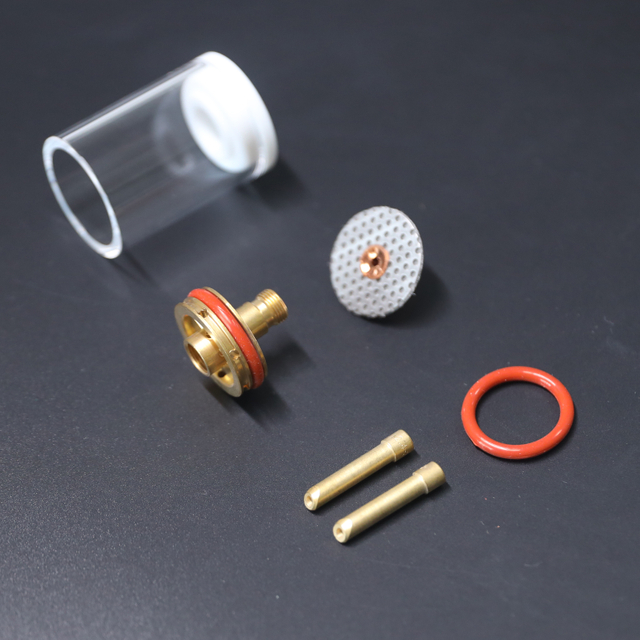
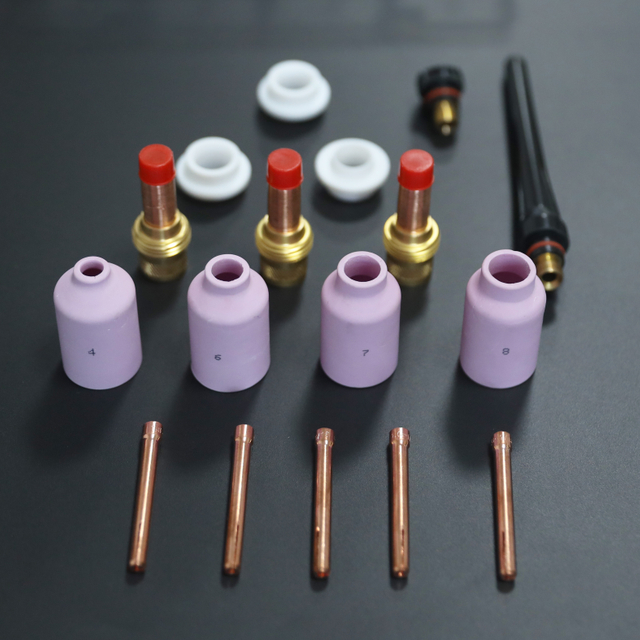
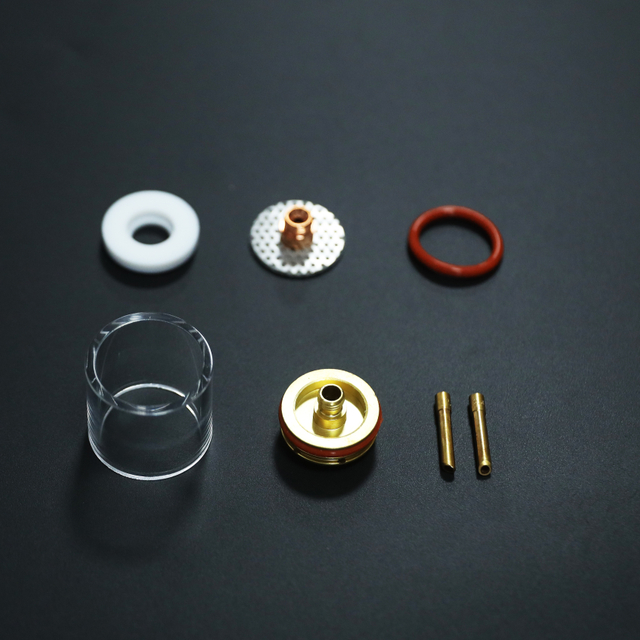
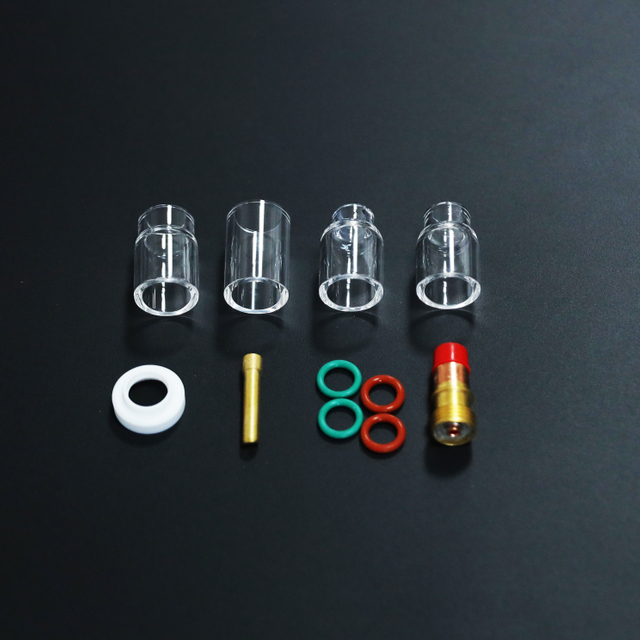
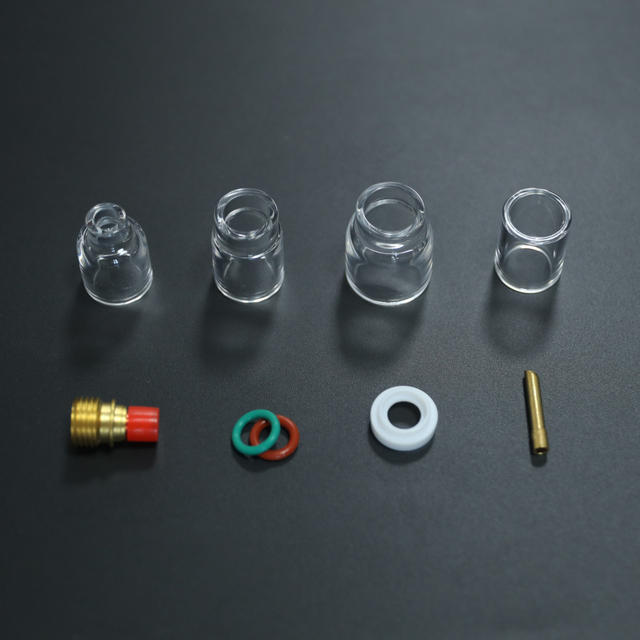
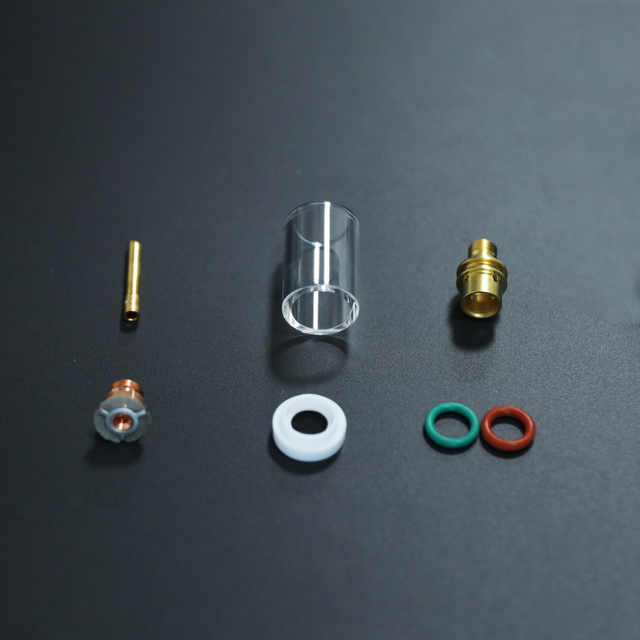
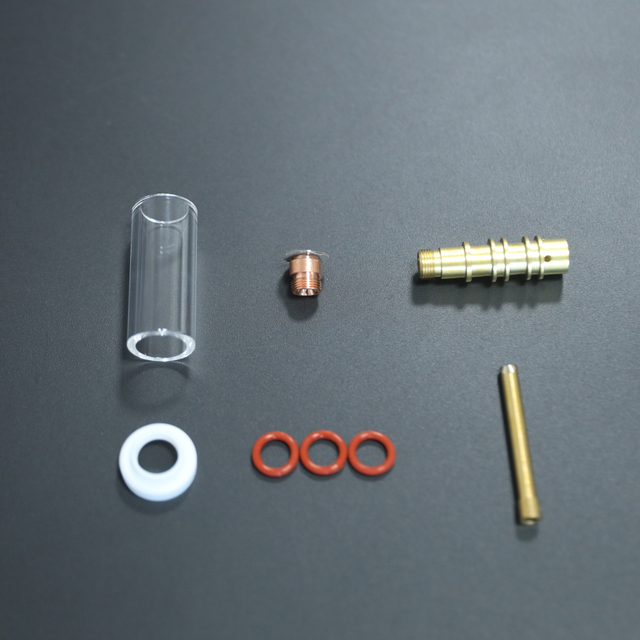
INWELT TIG用于WP -9、20、25 焊枪系列的焊接后盖。带 O 形圈密封的耐热酚醛结构可防止气体泄漏并固定钨电极。 ISO 9001 、 CE和RoHS已获得认证。有短、中、长三种长度可供选择。

在所有TIG割炬易损件中,后盖是最常被忽视但功能至关重要的组件之一。它旋入焊枪头后部,执行三项重要工作,直接影响焊接质量、焊枪可靠性和操作员安全。
当后盖拧紧时,它会通过夹头组件施加向前的压力,从而将钨电极牢固地夹紧到位。正确拧紧的后盖具有良好的螺纹啮合,可消除焊接过程中电极的摆动,从而在每次焊接过程中实现一致的起弧和稳定的电弧锥行为。
后盖充当割炬保护气体通道的后屏障。它可以防止保护氩气从割炬后部逸出,因为气体必须从割炬主体向前流过夹头主体并流出陶瓷杯。 INWELT后盖采用精密 O 形圈密封件,可对焊枪主体形成无泄漏封闭,确保全部气流到达焊池。
在狭窄的工作空间中,钨电极裸露的后部可能会无意中接触接地工件,导致电气短路,从而损坏焊缝和焊枪。后盖为该暴露的电极部分提供必要的电气绝缘,防止短路并在位置焊接和限制进入工作期间保护操作员。

INWELT制造三种不同长度的后盖,每种长度设计用于不同的工作条件。选择正确的长度很重要 - 它直接影响割炬的可操作性和钨电极的可用长度。
长后盖可容纳 175 毫米全长钨电极,使其成为您希望最大限度延长每个电极工作寿命的长台焊接的理想选择。长帽允许焊工在需要更换或重新研磨之前将新鲜钨保留在焊枪中更长时间,从而减少大批量生产期间的转换中断。
中后盖代表电极容量和割炬可操作性之间的中间地带。由于部分消耗的钨通过反复研磨而变短,因此中号帽可提供牢固的配合,同时保持合理的割炬间隙。许多焊工将中号帽安装为默认生产配置。
短帽也称为按钮后帽,可为狭窄空间(例如管鞍、内角、防滚架和结构接头)中的焊接提供最大的后部间隙。减小的后部轮廓使割炬主体能够安装到长帽或中帽会物理撞击周围材料的位置。对于经常在狭小区域工作的管道和制造焊工来说,短帽至关重要,短帽可以接受针对限制进入位置进行优化的较短或部分消耗的钨棒。

材料质量和制造精度将可靠的后盖与导致持续问题的后盖区分开来。
INWELT后盖由高级耐热聚合物化合物制成。选择这些材料是因为它们能够承受反复的热循环而不软化或变形。割炬产生辐射热,通过夹头主体传递到后盖螺纹。具有良好介电性能的材料还可以确保高频交流焊接过程中的电气安全。
每个INWELT后盖均包含一个集成 O 形圈,完全拧紧时,该 O 形圈会压紧焊炬本体,从而在保护气体回路的后部形成气密闭合。后盖中的任何裂纹、变形或缺失的 O 形圈都会导致大气进入焊枪,污染保护气体并导致焊缝孔隙、氧化和钨变色。高质量的 O 形圈是一致的气体覆盖和慢性焊接污染之间的区别。
螺纹按照精确的公差形成,可与割炬本体平滑啮合,确保夹头组件上的夹紧压力一致,不会在重复使用时出现粘合、错扣或剥离现象。每次都能正确拧紧的后盖意味着更快的电极更换和更少的中断。
INWELT后盖按照标准行业尺寸制造,可与主要的TIG手电筒品牌直接兼容。以下是涵盖最广泛使用的割炬系列的快速参考兼容性表。
| 规格 | 详情 |
|---|---|
| 帽型 | 长(适合全长 175mm 钨丝) |
| 兼容手电筒系列 | WP -9、 WP -20(2 系列)/ WP -17、 WP -18、 WP -26(3 系列) |
| 标准工业零件号 | 57Y02(3系列)、41V24(2系列) |
| 材料 | 耐热聚合物 |
| 海豹 | 用于气密关闭的集成 O 形圈 |
| 按键功能 | 延长可用电极长度;非常适合台式焊接 |
| 规格 | 详情 |
|---|---|
| 帽型 | 中号(适合部分消耗的钨) |
| 兼容手电筒系列 | WP -17, WP -18, WP -26(3 系列) |
| 标准工业零件号 | 57Y01 |
| 材料 | 耐热聚合物 |
| 海豹 | 用于气密关闭的集成 O 形圈 |
| 按键功能 | 平衡间隙和电极容量 |
| 规格 | 详情 |
|---|---|
| 帽型 | 短型(纽扣帽,紧接焊接) |
| 兼容手电筒系列 | WP -9、 WP -20(2 系列)/ WP -17、 WP -18、 WP -26(3 系列) |
| 标准工业零件号 | 57Y04(3系列)、41V33(2系列) |
| 材料 | 耐热聚合物 |
| 海豹 | 用于气密关闭的集成 O 形圈 |
| 按键功能 | 最大限度地提高狭窄空间的后割炬间隙 |
INWELT后盖经证实在物理和尺寸上可与遵循WP割炬标准的所有主要品牌的割炬互换。设备兼容性涵盖各种行业中使用的风冷和水冷配置的焊接电源和TIG焊枪设置。

磨损的后盖不仅带来不便,而且还是多种焊接缺陷的直接原因。识别故障迹象可以防止代价高昂的返工并保持电弧按预期运行。
后盖失效的常见指标包括:尽管完全拧紧,但焊接过程中钨丝仍然滑落;焊道中零星出现针孔或表面氧化(空气通过裂纹或密封间隙进入造成); O 形圈有明显的压扁、裂纹或压缩形变;后盖螺纹感觉粗糙、松动或在手指扭矩作用下打滑;或者钨电极出现灰色或蓝色变色,延伸到正常热影响区之外。如果出现任何这些症状,立即更换后盖可以消除气体污染这一根本原因。
在日常生产车间中,焊枪清洁期间应每周检查后盖。对于结构或保压规范质量工作,每 3 至 6 个月进行一次预防性更换是确保气封完整性的低成本措施。为车间中的每个焊枪至少保留一个备用的长后盖和一个短后盖 - 更换时间不到 10 秒,并且成本只是返修失败焊缝费用的一小部分。
INWELT TIG后盖可在各种工业环境中提供可靠的性能。
管道焊接和管道施工: 短帽非常适合管道上的 5G 和 6G 位置焊接,焊枪背面在斜角根部开口内以最小的间隙进行操作。
航空航天部件制造: 一致的气体密封完整性和安全的电极夹紧支持发动机支架、管道和薄壁组件所需的严格焊接质量标准。
汽车和赛车制造: 短后盖允许TIG火炬到达防滚架节点、排气集管连接处和底盘角板,而安装全长后盖则无法到达这些位置。
一般制造和维修: 长盖支持结构钢、铝框架、不锈钢制造件上的不间断台架焊接以及需要一致的短弧精度以获得可靠结果的维护维修操作。
TIG割炬充当单个集成系统,后盖与其他几个关键易损部件配合使用。 INWELT提供全系列的配套TIG割炬配件,以确保整个前端组件一致的零件兼容性、统一的质量和可靠的性能。可用的相关消耗品包括:
TIG夹头主体 — 高导电性铜合金,经过精密加工,具有优化的层流气流端口,可实现稳定的电弧性能和一致的保护气体覆盖范围。
TIG夹头 — 尺寸从 0.5 毫米到 4.0 毫米钨的实心铜结构,可在每次更换时提供 360 度电极抓握和高效电流传输。
TIG陶瓷杯(氧化铝喷嘴) — 提供多种杯尺寸的标准和气体透镜配置,以满足不同的接头接入和气流要求。
TIG气体透镜 — 旨在改善保护气体分布,在不锈钢和钛等敏感材料上提供更清洁的焊道,同时减少湍流。
TIG割炬本体和手柄 — 适用于WP -9、 WP -17、 WP -18 和WP -26 系列的完整割炬组件,采用风冷和水冷配置,可匹配任何车间设置。

当您选择INWELT后盖时,您是从对材料、生产流程和最终质量检验具有完全控制权的制造商处购买的,而不是从转售来源不确定的散装部件的贸易公司处购买的。
ISO 9001认证制造: 每个生产批次均在记录的质量管理体系下制造,具有可追溯的材料来源和过程中的尺寸检查。
CE和RoHS合规性: 所有材料均符合国际安全和环境标准,确认适合全球专业和工业用途。
工厂直接供应: 作为制造商, INWELT提供具有竞争力的工厂直接定价,并可根据批量订单和自有品牌要求提供OEM和ODM定制。
免费样品评估: 在批量订购之前,可提供产品样品来测试配合、螺纹质量和密封性能。这可确保后盖与您现有的割炬库存无缝集成。
超过 15 年的行业经验: 自 2006 年以来, INWELT已为 30 多个国家/地区的焊接专业人员提供服务,建立了始终如一的质量、响应迅速的服务和可靠的交货时间的声誉。
问: TIG焊接后盖的主要功能是什么?
答:后盖是拧入TIG割炬头后部的螺纹组件。它通过夹头施加夹紧压力,将钨电极固定到位,通过集成的 O 形密封圈防止保护气体从焊枪后部泄漏,并防止钨电极后端在焊接过程中与工件发生意外电接触。
问:如何选择短、中、长TIG后盖?
答:长后盖可接受全长 175mm 钨电极,最适合台式焊接和生产焊接,在这种情况下,电极更换之间的寿命至关重要,并且后部间隙不受限制。中型后盖为常规生产过程中部分消耗的钨提供了中间地带。短后盖可提供最大的后部间隙,对于管道焊接、防滚架制造和受限结构接头等严密作业至关重要。
问: INWELT TIG后盖与我现有的手电筒兼容吗?
答: INWELT后盖按照标准行业尺寸制造,与所有主要品牌的WP -9、 WP -17、 WP -18、 WP -20、 WP -25和WP -26火炬系列完全兼容,包括林肯电气、米勒、 CK Worldwide 、 Binzel 、 Weldcraft和ESAB 。 3 系列割炬的标准行业部件号为 57Y02(长)、57Y01(中)和 57Y04(短)的后盖,以及 2 系列割炬的标准行业部件号为 41V24(长)/41V33(短)的后盖。
问:有缺陷或损坏的后盖会导致焊接质量问题吗?
答:是的——磨损、破裂或密封不良的后盖是造成慢性焊接缺陷的直接且经常被忽视的原因。损坏的后盖会使大气污染进入保护气流,从而导致间歇性焊接孔隙、表面氧化和钨变色。剥离或松动的后盖无法正确固定电极,导致电弧漂移和焊接轮廓不一致。
问:如何正确安装和维护TIG后盖?
A:将钨电极插入夹头中,并具有所需的伸出长度。将后盖旋入割炬头并用手将其拧紧 - O 形圈压缩形成气密封,后盖通过夹头组件施加夹紧压力以固定电极。避免使用钳子等工具过度拧紧,因为重复使用时过大的扭矩可能会导致螺纹脱落或扭曲盖子的几何形状。在割炬清洁期间每周检查一次 O 形圈,一旦出现密封件磨损、螺纹粗糙或表面裂纹的迹象,请更换后盖。
问: INWELT TIG后盖由什么材料制成?
答: INWELT后盖由高级耐热酚醛聚合物化合物注塑而成,之所以选择这些化合物是因为它们能够承受长时间的TIG焊接周期中产生的高温。该材料具有优异的介电性能、重复热循环下的尺寸稳定性以及日常生产条件下的长使用寿命。
| 规格 | 详情 |
|---|---|
| 产品名称 | TIG焊接后盖 |
| 品牌 | INWELT |
| 材料 | 耐热聚合物(酚类化合物) |
| 海豹 | 集成 O 形圈 |
| 可用长度 | 短(纽扣帽)、中、长 |
| 兼容手电筒系列 | WP -9, WP -20, WP -25 |
| 行业零件号(3 系列) | 57Y02(长)、57Y01(中)、57Y04(短) |
| 行业零件号(2 系列) | 41V24(长)、41V33(短) |
| 品牌兼容性 | 林肯,米勒, CK Worldwide , Binzel , Weldcraft , ESAB |
| 认证证书 | ISO 9001 , CE , RoHS |
| 供货方式 | OEM / ODM可供生产 |
| 制造商 | 常州INWELT焊接技术有限公司 |
| 原产地 | 中国 |
| 最小订购量 | 面议(可提供样品) |