অ্যালুমিনিয়াম TIG (টাংস্টেন জড় গ্যাস) ঢালাইকে প্রায়শই ঢালাই কারুশিল্পের শীর্ষ হিসাবে বিবেচনা করা হয়। প্রক্রিয়াটি প্রযুক্তিগত জ্ঞান, সুনির্দিষ্ট সরঞ্জাম সেটআপ এবং সু-সজ্জিত ম্যানুয়াল দক্ষতার একটি অনন্য মিশ্রণের দাবি করে। সঠিকভাবে কার্যকর করা হলে, এটি ঝালাই তৈরি করে যা শুধুমাত্র অবিশ্বাস্যভাবে শক্তিশালী এবং ফুটো-প্রুফ নয় বরং নান্দনিকভাবে সুন্দর, তাদের বৈশিষ্ট্যযুক্ত চকচকে, স্ট্যাকড-ডাইম চেহারা সহ। ওয়েল্ডিং ইস্পাত থেকে ভিন্ন, অ্যালুমিনিয়াম তার স্বতন্ত্র শারীরিক এবং রাসায়নিক বৈশিষ্ট্যের কারণে অনন্য চ্যালেঞ্জের একটি সেট উপস্থাপন করে। যাইহোক, এই চ্যালেঞ্জগুলি বোঝার মাধ্যমে এবং সেগুলি অতিক্রম করার কৌশলগুলি আয়ত্ত করার মাধ্যমে, আপনি স্বয়ংচালিত যন্ত্রাংশ এবং মহাকাশের উপাদান থেকে কাস্টম ফ্যাব্রিকেশন এবং শৈল্পিক ভাস্কর্য সমস্ত কিছুতে ত্রুটিহীন ঝালাই তৈরি করার ক্ষমতা আনলক করতে পারেন।
এই সুনির্দিষ্ট নির্দেশিকা আপনাকে প্রক্রিয়াটির পিছনে মৌলিক বিজ্ঞান থেকে পেশাদারদের দ্বারা ব্যবহৃত উন্নত কৌশলগুলিতে আপনার যা জানা দরকার তার মধ্যে নিয়ে যাবে। আপনি শুরু করতে খুঁজছেন একজন শিক্ষানবিস বা আপনার দক্ষতা পরিমার্জিত করতে চাওয়া একজন অভিজ্ঞ ওয়েল্ডার হোক না কেন, অ্যালুমিনিয়ামে এই গভীর ডুব TIG ওয়েল্ডিং আপনার সফল হওয়ার জন্য প্রয়োজনীয় জ্ঞান প্রদান করবে।
কেন অ্যালুমিনিয়াম আলাদা: চ্যালেঞ্জ বোঝা
এমনকি একটি চাপ দেওয়ার আগে, এটা বোঝা গুরুত্বপূর্ণ যে কেন অ্যালুমিনিয়াম ইস্পাত থেকে আলাদাভাবে আচরণ করে। এই জ্ঞানটি অনুসরণ করা সমস্ত কৌশল এবং সেটিংসের ভিত্তি।
টেনাসিয়াস অক্সাইড লেয়ার
বাতাসের সংস্পর্শে এলে অ্যালুমিনিয়াম স্বাভাবিকভাবেই অ্যালুমিনিয়াম অক্সাইডের (Al₂O₃) খুব পাতলা, খুব শক্ত স্তর তৈরি করে। এই স্তরটির আনুমানিক 3,700°F (2,037°C) গলনাঙ্ক রয়েছে, যা এটির নীচে থাকা খাঁটি অ্যালুমিনিয়ামের গলনাঙ্কের চেয়ে অনেক বেশি, যা প্রায় 1,220°F (660°C)। যদি এই অক্সাইড স্তরটি অপসারণ না করা হয়, তাহলে এটি ঝালাই পুডলকে প্রতিহত করবে, যা দূষণ, দুর্বল ফিউশন এবং একটি কুশ্রী, দানাদার জোড়ের দিকে পরিচালিত করবে। এই সমস্যা সমাধানের চাবিকাঠি TIG প্রক্রিয়াতেই নিহিত।
উচ্চ তাপ পরিবাহিতা
অ্যালুমিনিয়াম একটি চমৎকার তাপ সিঙ্ক হিসাবে কাজ করে। এটি ওয়েল্ড জোন থেকে খুব দ্রুত তাপ সরিয়ে নেয়। এর মানে হল যে স্টিলের তুলনায় একটি গলিত পুডল শুরু এবং বজায় রাখার জন্য অনেক বেশি তাপ ইনপুট প্রয়োজন। এর মানে হল যে পুরো ওয়ার্কপিস জুড়ে তাপ তৈরি হয় দ্রুত, সাবধানে পরিচালনা না করলে বিকৃতি এবং বিকৃতির ঝুঁকি বাড়ায়।
গলে যাওয়ার আগে কোন রঙ পরিবর্তন হয় না
ইস্পাত গলে যাওয়ার আগে লাল গরম জ্বলে, একটি পরিষ্কার চাক্ষুষ সংকেত প্রদান করে। অ্যালুমিনিয়াম করে না। এটি রূপালি এবং উজ্জ্বল থাকে যতক্ষণ না এটি তাত্ক্ষণিকভাবে একটি গলিত গর্তে রূপান্তরিত হয়। এটি নতুনদের জন্য বিভ্রান্তিকর হতে পারে এবং ধাতুর পৃষ্ঠটি উত্তপ্ত হওয়ার সাথে সাথে এটিকে 'পড়তে' শেখার প্রয়োজন৷
ক্রেটার এবং হট ক্র্যাকিং
অ্যালুমিনিয়ামের উচ্চ তাপীয় প্রসারণ এবং সংকোচনের হার রয়েছে। ওয়েল্ড পুডল শক্ত হয়ে ও ঠান্ডা হওয়ার সাথে সাথে এটি উল্লেখযোগ্যভাবে সঙ্কুচিত হয়। যদি ঢালাইটি ভুলভাবে বন্ধ করা হয়, তাহলে এই সংকোচন একটি গর্ত তৈরি করতে পারে - ওয়েল্ড বিডের শেষে একটি বিষণ্নতা। ক্র্যাটারগুলি ক্র্যাকিংয়ের (গরম ক্র্যাকিং) প্রবণতা বেশি কারণ তারা দৃঢ় হওয়ার সময় চাপের ঘনত্বের একটি বিন্দু।
অ্যালুমিনিয়ামের জন্য প্রয়োজনীয় সরঞ্জাম এবং সেটআপ TIG
সঠিক যন্ত্রপাতি ব্যবহার করা এবং সঠিকভাবে কনফিগার করা অ্যালুমিনিয়াম TIG ওয়েল্ডিংয়ের যুদ্ধের 80%।
পাওয়ার উত্স: এসি TIG ওয়েল্ডিং মেশিন
যদিও D CE N (ডাইরেক্ট কারেন্ট ইলেকট্রোড নেগেটিভ) এবং একটি হিলিয়াম মিশ্রণ দিয়ে পাতলা অ্যালুমিনিয়াম ঢালাই করা সম্ভব, তবে মানসম্পন্ন অ্যালুমিনিয়াম ঢালাইয়ের জন্য আদর্শ এবং প্রয়োজনীয় পদ্ধতি হল AC (অল্টারনেটিং কারেন্ট)।
একটি আধুনিক বৈদ্যুতিন সংকেতের মেরু বদল-ভিত্তিক AC/DC TIG ওয়েল্ডার আদর্শ কারণ এটি AC ব্যালেন্স (বা AC ওয়েভফর্ম কন্ট্রোল) এর সুনির্দিষ্ট সমন্বয়ের অনুমতি দেয়।
সমালোচনামূলক নিয়ন্ত্রণ: ভারসাম্য এবং ফ্রিকোয়েন্সি
AC ব্যালেন্স (%EN বনাম %EP): এই নিয়ন্ত্রণটি পেনিট্রেশন (EN) ফেজ বনাম ক্লিনিং (EP) পর্বে ব্যয় করা সময়ের অনুপাতকে সামঞ্জস্য করে।
একটি উচ্চতর %EN (যেমন, 70-80%) আরও তাপ এবং অনুপ্রবেশ, একটি সংকীর্ণ পরিষ্কারের ব্যান্ড এবং একটি তীক্ষ্ণ, আরও স্থিতিশীল চাপ প্রদান করে। যাইহোক, অত্যধিক EN টংস্টেনকে অত্যধিক গরম করতে এবং অতিরিক্ত বল করতে দেয়।
একটি উচ্চতর %EP (যেমন, 30-40%) একটি বিস্তৃত পরিচ্ছন্নতার ক্রিয়া প্রদান করে, যা নোংরা বা অক্সিডাইজড উপাদান বা অমেধ্য মোকাবেলার জন্য ভাল। যাইহোক, অত্যধিক EP টাংস্টেনকে দ্রুত বল করতে পারে এবং ওয়েল্ড জোনের বাইরে উপাদানটিকে অতিরিক্তভাবে খোদাই করতে পারে।
একটি ভাল সূচনা পয়েন্ট প্রায় 70% EN / 30% EP।
AC ফ্রিকোয়েন্সি (Hz): এই নিয়ন্ত্রণ প্রতি সেকেন্ডে কতবার বর্তমান EN এবং EP এর মধ্যে সুইচ করে তা সামঞ্জস্য করে।
একটি কম ফ্রিকোয়েন্সি (যেমন, 60-80 Hz) একটি প্রশস্ত, নরম আর্ক শঙ্কু এবং একটি বিস্তৃত জোড় পুডল তৈরি করে। এটা নতুনদের জন্য আরো ক্ষমাশীল.
একটি উচ্চতর ফ্রিকোয়েন্সি (যেমন, 120-200 Hz) একটি খুব ফোকাসড, আঁটসাঁট এবং শক্ত চাপ শঙ্কু তৈরি করে। এটি আরও ভাল দিকনির্দেশক নিয়ন্ত্রণ, গভীর অনুপ্রবেশ (আর্ক শঙ্কু 'খনন' ইন) প্রদান করে, এবং টাইট কোণ এবং বিস্তারিত কাজের জন্য চমৎকার। এটি তাপকে কেন্দ্রীভূত করতেও সাহায্য করে, সামগ্রিক তাপ-আক্রান্ত অঞ্চল (HAZ) হ্রাস করে।
ডান নির্বাচন করা টাংস্টেন ইলেকট্রোড
ইলেক্ট্রোড একটি গুরুত্বপূর্ণ উপাদান। অ্যালুমিনিয়াম এসি TIG এর জন্য, বিশুদ্ধ টংস্টেন (সবুজ) ছিল ঐতিহাসিক মান, কিন্তু এটি সহজেই বল করে এবং কম স্থিতিশীল। আজ, ল্যানথানেটেড (গোল্ড, 1.5% বা 2.0%) এবং সিরিয়াটেড (ধূসর) জনপ্রিয় পছন্দ কারণ তারা AC এবং DC উভয় ক্ষেত্রেই ভাল কাজ করে, সহজে শুরু করে এবং একটি শক্ত চাপের জন্য একটি স্থিতিশীল বিন্দু বজায় রাখে। জিরকোনিটেড (সাদা) একটি চমৎকার, দীর্ঘস্থায়ী পছন্দ যা এসি ওয়েল্ডিংয়ের জন্য নিবেদিত।
একটি স্থিতিশীল চাপের জন্য ইলেক্ট্রোডকে অবশ্যই একটি বিন্দুতে (একটি ডেডিকেটেড টাংস্টেন গ্রাইন্ডার সহ) তীক্ষ্ণ করতে হবে, তবে এটি AC ওয়েল্ডিংয়ের সময় স্বাভাবিকভাবেই ডগায় একটি বল তৈরি করবে। লক্ষ্য একটি পরিষ্কার, স্থিতিশীল বল, একটি বড়, ড্রপিং বল নয়।
শিল্ডিং গ্যাস এবং টর্চ সেটআপ
গ্যাস: প্রায় ½' পর্যন্ত পুরু অ্যালুমিনিয়াম ঢালাইয়ের জন্য 100% আর্গন ব্যবহার করুন। মোটা অংশগুলির জন্য, আর্গন/হিলিয়ামের মিশ্রণ (সাধারণত 75% He / 25% Ar) ব্যবহার করা হয়। হিলিয়াম বৈদ্যুতিক সেটিংস পরিবর্তন না করেই আর্কের তাপ ইনপুট এবং অনুপ্রবেশ বাড়ায়।
গ্যাস লেন্স : একটি গ্যাস লেন্স অত্যন্ত সুপারিশ করা হয়। অ্যালুমিনিয়াম ঢালাইয়ের জন্য এটি আপনার টর্চের স্ট্যান্ডার্ড কোলেট বডিকে প্রতিস্থাপন করে এবং অনেক মসৃণ, আরও লেমিনার গ্যাস প্রবাহ তৈরি করতে একটি সূক্ষ্ম মেশ স্ক্রিন ব্যবহার করে। এটি উচ্চতর শিল্ডিং কভারেজ প্রদান করে, ভাল দৃশ্যমানতা এবং টাইট জয়েন্টগুলিতে অ্যাক্সেসের জন্য আপনাকে টাংস্টেনকে আরও দূরে আটকে রাখতে দেয় এবং খসড়াগুলির জন্য কম সংবেদনশীল।
কাপের আকার: একটি গ্যাস লেন্সের সাথে ব্যবহৃত একটি বড় সিরামিক কাপ (যেমন, #6, #7, বা #8) অ্যালুমিনিয়ামের বৃহত্তর ওয়েল্ড পুডলের উপর আরও ভাল গ্যাস কভারেজ সরবরাহ করে।
ফিলার ধাতু
অ্যালুমিনিয়াম ফিলার রডগুলি সাধারণত আপনি যে বেস অ্যালয় ঢালাই করছেন তার সাথে মিলে যায়। সাধারণ পছন্দ অন্তর্ভুক্ত:
4043: চমৎকার তরলতা এবং ভাল ফাটল প্রতিরোধের সাথে একটি সাধারণ-উদ্দেশ্যযুক্ত খাদ। এটি মসৃণভাবে ঝালাই করে কিন্তু একটি ধূসর রঙের ওয়েল্ড পুঁতি তৈরি করে যা বেস মেটালের সাথে মেলে না।
5356: অন্য সবচেয়ে সাধারণ পছন্দ। এটি উজ্জ্বল, চকচকে ঝালাই প্রদান করে যা বেস মেটালের রঙের সাথে আরও ঘনিষ্ঠভাবে মেলে এবং অ্যানোডিজেবল। এটির 4043 এর চেয়ে উচ্চ প্রসার্য শক্তি রয়েছে তবে এটি কম তরল এবং নির্দিষ্ট পরিস্থিতিতে গরম ক্র্যাকিংয়ের জন্য আরও সংবেদনশীল হতে পারে।
4943, 5183, এবং 5556 এর মতো অন্যান্য অ্যালয়গুলি নির্দিষ্ট অ্যাপ্লিকেশন এবং উচ্চ-শক্তির প্রয়োজনীয়তার জন্য ব্যবহৃত হয়।
আপনার নির্দিষ্ট বেস মেটাল এবং প্রয়োগের জন্য সঠিক রড চয়ন করতে সর্বদা একটি ফিলার ধাতু নির্বাচন চার্টের সাথে পরামর্শ করুন।
ধাপে ধাপে ঢালাই কৌশল
আপনার মেশিনটি সঠিকভাবে সেট আপ করার সাথে সাথে, বাকিটি কৌশলে নেমে আসে।
প্রস্তুতি সর্বশ্রেষ্ঠ
পরিচ্ছন্নতা: এটি বাড়াবাড়ি করা যাবে না। সমস্ত জারণ, তেল, গ্রীস এবং ময়লা অপসারণ করা আবশ্যক।
মেকানিক্যাল ক্লিনিং: জয়েন্ট এলাকা স্ক্রাব করতে একটি ডেডিকেটেড স্টেইনলেস স্টিল তারের ব্রাশ ব্যবহার করুন (শুধু অ্যালুমিনিয়ামের জন্য ব্যবহৃত)। বিকল্পভাবে, একটি স্যান্ডার বা ফ্ল্যাপ ডিস্ক ব্যবহার করুন। সবসময় এক দিকে ব্রাশ করুন, সামনে পিছনে নয়।
রাসায়নিক পরিচ্ছন্নতা: কোনো হাইড্রোকার্বন অপসারণের জন্য অ্যাসিটোন বা ডেডিকেটেড ডিগ্রিজারের মতো দ্রাবক দিয়ে এলাকাটি মুছুন। এটি করা উচিত । পরে যান্ত্রিক পরিষ্কারের
ফিট-আপ: নিশ্চিত করুন যে অংশগুলি ন্যূনতম ব্যবধানের সাথে একসাথে শক্তভাবে ফিট হয়েছে। অ্যালুমিনিয়ামের উচ্চ তরলতা গলিত হতে পারে যদি ফাঁকগুলি খুব বড় হয়।
আর্ক শুরু করা এবং পুডল স্থাপন করা
আর্ক শুরু করুন: টংস্টেন দূষণ এড়াতে একটি উচ্চ-ফ্রিকোয়েন্সি স্টার্ট ব্যবহার করুন।
একটি 'পুডল' তৈরি করুন: একটি শক্ত চাপ দৈর্ঘ্য (প্রায় 1/16' থেকে 1/8') ধরে রাখুন এবং টর্চটি স্থির রাখুন। দেখবেন অক্সাইডের স্তর অদৃশ্য হয়ে যাবে এবং ধাতু চকচকে হয়ে যাবে। তারপর, এটি হঠাৎ একটি তরল পুডলে 'ধ্বস' হবে। এটি কয়েক সেকেন্ড সময় নিতে পারে, বিশেষ করে ঘন উপাদানে। ধৈর্য ধরুন।
ফিলার মেটাল যোগ করুন: প্রায় 1/4' ব্যাসের একটি স্থির, তরল পুডল প্রতিষ্ঠিত হয়ে গেলে, আপনার ফিলার রডের ডগাটি পুডলের অগ্রভাগের প্রান্তে ডুবিয়ে দিন। রডটিকে খুব কম কোণে (ওয়ার্কপিসের প্রায় সমান্তরাল) এবং গ্যাস শিল্ডের মধ্যে রাখুন যাতে অক্সিডেশন রোধ করা যায় না।
গতি এবং তাল
অ্যালুমিনিয়ামের ক্লাসিক কৌশল হল 'ওয়াক দ্য কাপ' পদ্ধতি, যদিও ফ্রিহ্যান্ডও সাধারণ।
ফ্রিহ্যান্ড ড্যাবিং: এর মধ্যে টর্চটিকে স্থিরভাবে এগিয়ে নিয়ে যাওয়া এবং ছন্দময়ভাবে ফিলার রডটি পুডলে ড্যাব করা জড়িত। গতি মসৃণ এবং সামঞ্জস্যপূর্ণ হওয়া উচিত।
ওয়াক দ্য কাপ: টর্চের সিরামিক কাপটি ওয়ার্কপিস বা ফিলার রডের উপর বিশ্রাম দেওয়া হয়। একটি অবিচলিত গতিতে এপাশ থেকে ওপাশে টর্চ দোলা দিয়ে, ওয়েল্ডার জয়েন্ট বরাবর কাপটি 'হাঁটে'। এটি অবিশ্বাস্য ধারাবাহিকতা, নিয়ন্ত্রণ এবং পরিচ্ছন্নতা প্রদান করে, বিশেষ করে পাইপ এবং দীর্ঘ জয়েন্টগুলিতে। এটি অনেক পেশাদারদের জন্য পছন্দের পদ্ধতি।
ঢালাই বন্ধ করা এবং ক্রেটার প্রতিরোধ করা
কেবল থামবেন না এবং টর্চটি সরিয়ে ফেলবেন না। এটি একটি ক্র্যাটার ফাটল গ্যারান্টি দেবে।
স্লো ডাউন: আপনি ওয়েল্ডের শেষের দিকে যাওয়ার সাথে সাথে পুডলের আকার কমাতে আপনার ভ্রমণের গতি কিছুটা বাড়িয়ে দিন।
অতিরিক্ত ফিলার যোগ করুন: আপনি শেষ করার ঠিক আগে, ঢালাইয়ের শেষটি ওভারফিল করতে ফিলার মেটালের এক বা দুটি চূড়ান্ত ডিপ যোগ করুন।
ক্রেটার ফিল ফাংশন ব্যবহার করুন: বেশিরভাগ আধুনিক ওয়েল্ডারের একটি ক্রেটার ফিল সেটিং থাকে। আপনি যখন প্যাডেল বা ট্রিগার ছেড়ে দেন, মেশিনটি স্বয়ংক্রিয়ভাবে একটি নির্দিষ্ট সময়ের (যেমন, 5 সেকেন্ড) মধ্যে অ্যাম্পেরেজ কমিয়ে দেবে, যাতে পুডলটি একটি গর্তের মধ্যে সঙ্কুচিত না হয়ে ধীরে ধীরে শক্ত হতে পারে। এই ফাংশন ব্যবহার করতে শিখুন.
শিল্ডিং রাখুন: চূড়ান্ত ফিলার যোগ করার পরে, টর্চটি জায়গায় রাখুন যতক্ষণ না উত্তপ্ত, দৃঢ় ধাতুকে জারণ থেকে রক্ষা করতে পোস্ট-ফ্লো গ্যাস বন্ধ না হয়।
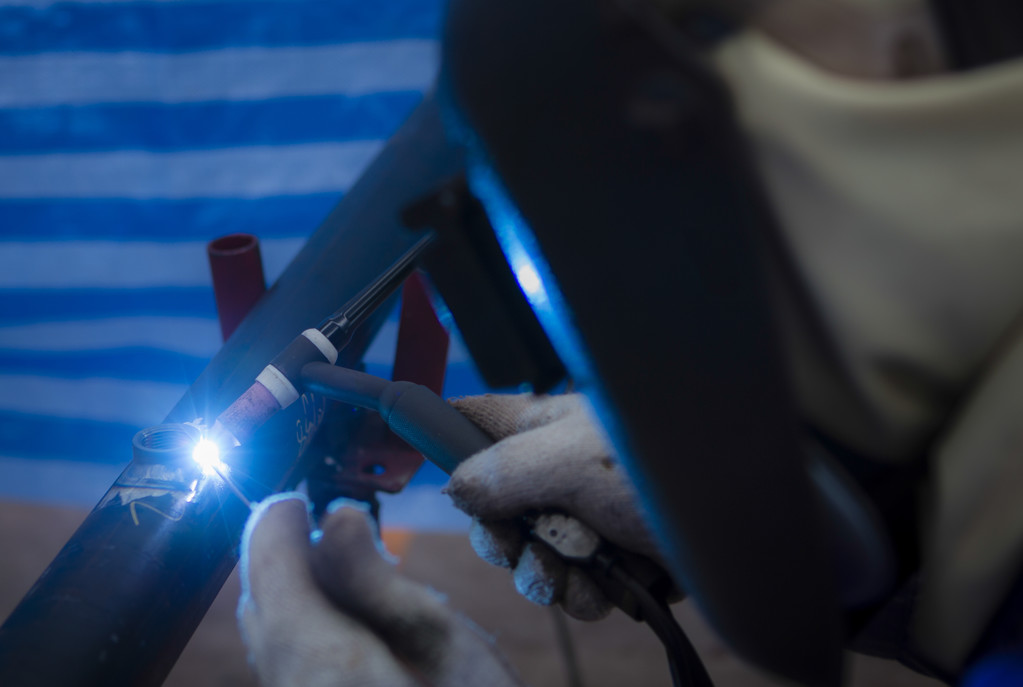
উন্নত কৌশল এবং সমস্যা সমাধান
ঢালাই পাতলা অ্যালুমিনিয়াম (যেমন, 16ga - 0.125')
পাতলা উপাদান warping এবং গলে প্রবণ হয়.
একটি ছোট টংস্টেন ব্যবহার করুন (1/16')।
কম অ্যাম্পেরেজ এবং একটি ছোট কাপ ব্যবহার করুন (গ্যাস লেন্স সহ #5 বা #6)।
পালস ঢালাই অত্যন্ত উপকারী। একটি উচ্চ শিখর কারেন্ট (ধাতু গলানোর জন্য) এবং একটি নিম্ন পটভূমি স্রোতের মধ্যে স্পন্দন পর্যায়ক্রমে (পুড্ডলকে কিছুটা ঠান্ডা করার অনুমতি দেয়)। এটি সামগ্রিক তাপ ইনপুট হ্রাস করে, ওয়ারিং কমিয়ে দেয় এবং আপনাকে আরও নিয়ন্ত্রণ দেয়। 50% পিক/ব্যাকগ্রাউন্ড রেশিও সহ একটি ভাল স্টার্টিং পালস সেটিং হল 100 PPS (প্রতি সেকেন্ডে ডাল)।
তাপ নষ্ট করতে সাহায্য করার জন্য জয়েন্টের পিছনে একটি তামা বা অ্যালুমিনিয়াম ব্যাকিং বার ব্যবহার করুন।
ঢালাই পুরু অ্যালুমিনিয়াম (যেমন, 0.25' এবং তার উপরে)
পুরু উপাদান ব্যাপক তাপ ইনপুট প্রয়োজন.
ওয়ার্কপিসটিকে একটি টর্চ দিয়ে 300-400°F (150-200°C) এ প্রি-হিট করুন। এই প্রায়ই অপরিহার্য. এটি ধাতুতে তাপীয় শক কমায়, আর্দ্রতা দূর করে এবং আপনাকে আপনার মেশিন থেকে কম অ্যাম্পেরেজ ব্যবহার করতে দেয়।
একটি বড় টংস্টেন ব্যবহার করুন (3/32' বা 1/8')।
গভীর অনুপ্রবেশের জন্য একটি হিলিয়াম/আর্গন মিক্স গ্যাস ব্যবহার করুন।
বেভেল পুরু প্রান্ত একটি 'V' খাঁজ তৈরি করতে যা সম্পূর্ণ অনুপ্রবেশের অনুমতি দেয়। একাধিক পাস প্রয়োজন হবে।
সাধারণ সমস্যা এবং সমাধান
টংস্টেন দূষণ (ওয়েল্ডে কালো দাগ): ইলেক্ট্রোড পুডল বা ফিলার রড স্পর্শ করেছে। থামুন, দূষিত প্রান্তটি ভেঙ্গে ফেলুন, টংস্টেনটি পুনরায় চালু করুন এবং পুনরায় চালু করুন।
অক্সিডেশন (ব্ল্যাক সোটি রেসিডিউ): পর্যাপ্ত পরিচ্ছন্নতা ক্রিয়া নয় (% EP বৃদ্ধি), গ্যাসের প্রবাহ খুব কম, খসড়া বা উপাদান যথেষ্ট পরিষ্কার ছিল না।
পোরোসিটি (ওয়েল্ডে ছোট গর্ত): দূষণ (আর্দ্রতা, তেল, গ্রীস) বা রক্ষাকারী গ্যাসের ক্ষতির কারণে। আপনার গ্যাস লাইন, প্রবাহের হার (20-25 CFH) পরীক্ষা করুন এবং নিশ্চিত করুন যে আপনার কাজ পরিষ্কার এবং শুষ্ক।
ফিউশনের অভাব: পর্যাপ্ত তাপ ইনপুট নেই। অ্যাম্পেরেজ বাড়ান, ভ্রমণের গতি কমিয়ে দিন, বা আরও ফোকাসড আর্ক (উচ্চ ফ্রিকোয়েন্সি) ব্যবহার করুন।
নিরাপত্তা প্রথম: নিজেকে রক্ষা করা
ঢালাই করার সময় সর্বদা নিরাপত্তাকে অগ্রাধিকার দিন:
শ্বাসযন্ত্রের সুরক্ষা: ঢালাইয়ের ধোঁয়া ক্ষতিকারক হতে পারে। P100 ফিল্টার সহ একটি অনুমোদিত শ্বাসযন্ত্র ব্যবহার করুন, বিশেষ করে দুর্বল বায়ুচলাচল এলাকায়। ক ফিউম এক্সট্র্যাক্টর আদর্শ।
চোখের সুরক্ষা:
ওয়েল্ডিং হেলমেট: TIG ওয়েল্ডিংয়ের জন্য শেড #11-13 সহ একটি স্বয়ংক্রিয় অন্ধকার হেলমেট ব্যবহার করুন।
নিরাপত্তা চশমা: বিপথগামী আর্ক এবং ধ্বংসাবশেষ থেকে আপনার চোখ রক্ষা করার জন্য আপনার হেলমেটের নীচে সর্বদা UV-প্রতিরক্ষামূলক নিরাপত্তা চশমা পরেন।
ত্বকের সুরক্ষা: ইউভি বিকিরণ এবং স্প্যাটার থেকে রক্ষা করতে শিখা-প্রতিরোধী পোশাক (চামড়ার জ্যাকেট বা হাতা, ওয়েল্ডিং গ্লাভস) পরুন (যদিও অন্যান্য প্রক্রিয়ার তুলনায় TIG কম স্প্যাটার আছে)।
বৈদ্যুতিক নিরাপত্তা: ক্ষতিগ্রস্ত তার এবং সংযোগের জন্য আপনার সরঞ্জাম পরিদর্শন করুন। আপনার কাজের জায়গা শুকনো রাখুন।
উপসংহার
অ্যালুমিনিয়াম TIG ঢালাই একটি চ্যালেঞ্জিং কিন্তু অত্যন্ত ফলপ্রসূ দক্ষতা। এটি শিল্প এবং বিজ্ঞানের একটি সত্যিকারের বিবাহ, যার জন্য ধাতুবিদ্যা, বিদ্যুৎ এবং গ্যাসের গতিবিদ্যা সম্পর্কে বোঝার প্রয়োজন, যা সবই ওয়েল্ডারের অবিচলিত হাতের মাধ্যমে অনুবাদ করা হয়। অনুশীলনের কোনো বিকল্প নেই। ফ্ল্যাট প্লেটে সাধারণ পুঁতি দিয়ে শুরু করুন, তারপর জয়েন্টগুলিতে অগ্রগতি করুন এবং অবশেষে জটিল প্রকল্পগুলিতে। মৌলিক বিষয়গুলিতে ফোকাস করুন: অনবদ্য পরিষ্কার, সুনির্দিষ্ট মেশিন সেটআপ এবং একটি স্থির, ছন্দময় কৌশল বিকাশ করা। অ্যালুমিনিয়ামের অনন্য প্রকৃতিকে সম্মান করে এবং এই নির্দেশিকাতে থাকা জ্ঞান প্রয়োগ করে, আপনি পরিষ্কার, শক্তিশালী এবং সুন্দর ঢালাই তৈরির পথে ভাল থাকবেন যা আপনার দক্ষতা এবং উত্সর্গের প্রমাণ।
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių







