Az alumínium TIG (Tungsten Inert Gas) hegesztést gyakran a hegesztési szakértelem csúcsának tekintik. A folyamat a technikai tudás, a precíz berendezés-beállítás és a jól kidolgozott kézügyesség egyedülálló keverékét követeli meg. Megfelelő kivitelezés esetén nem csak hihetetlenül erős és szivárgásmentes, de esztétikusan is szép varratokat hoz létre, amelyek jellegzetes fényes, egymásra rakott megjelenésűek. Ellentétben a hegesztett acéllal, az alumínium egyedi fizikai és kémiai tulajdonságai miatt egyedi kihívásokat jelent. Ha azonban megérti ezeket a kihívásokat, és elsajátítja a leküzdésére szolgáló technikákat, akkor felszabadíthatja azt a képességet, hogy hibátlan hegesztési varratokat készítsen az autóipari alkatrészektől és repülőgép-alkatrészektől az egyedi gyártásig és művészi szobrokig.
Ez az átfogó útmutató végigvezeti Önt mindenen, amit tudnia kell, a folyamat mögött meghúzódó alapvető tudományoktól a szakemberek által használt fejlett technikákig. Legyen szó kezdő, vagy egy tapasztalt hegesztő, aki tökéletesíteni szeretné tudását, ez a mély merülés az alumíniumban A TIG hegesztés biztosítja a sikerhez szükséges tudást.
Miért más az alumínium: A kihívások megértése
Még az ív felverése előtt is fontos megérteni, miért viselkedik másképp az alumínium, mint az acél. Ez a tudás az alapja az összes ezután következő technikának és beállításnak.
A szívós oxidréteg
Az alumínium természetesen nagyon vékony, nagyon kemény alumínium-oxid réteget (Al2O3) képez, ha levegővel érintkezik. Ennek a rétegnek az olvadáspontja körülbelül 3700 °F (2037 °C), ami drasztikusan magasabb, mint az alatta lévő tiszta alumínium olvadáspontja, amely körülbelül 1220 °F (660 °C). Ha ezt az oxidréteget nem távolítják el, akkor ellenáll a hegesztési tócsának, ami szennyeződéshez, rossz fúzióhoz és csúnya, szemcsés varrathoz vezet. A probléma megoldásának kulcsa magában a TIG folyamatban rejlik.
Magas hővezetőképesség
Az alumínium kiváló hűtőbordaként működik. Rendkívül gyorsan elvezeti a hőt a hegesztési zónából. Ez azt jelenti, hogy az acélhoz képest sokkal több hőbevitelre van szükség az olvadt tócsa elindításához és fenntartásához. Ez azt is jelenti, hogy a hő felhalmozódása az egész munkadarabon gyorsabban megy végbe, ami növeli a vetemedés és a torzulás kockázatát, ha nem kezelik gondosan.
Olvadás előtt nincs színváltozás
Az acél forrón izzik, mielőtt megolvadna, így egyértelmű vizuális jelzést ad. Az alumínium nem. Ezüstös és fényes marad egészen addig a pillanatig, amíg azonnal olvadt tócsává nem változik. Ez zavaró lehet a kezdők számára, és meg kell tanulni 'olvasni' a fém felületét, ahogy az felmelegszik.
A kráterek és a forró repedés
Az alumínium nagy hőtágulási és összehúzódási sebességgel rendelkezik. Ahogy a hegesztési tócsa megszilárdul és lehűl, jelentősen zsugorodik. Ha a varrat nem megfelelően fejeződik be, ez a zsugorodás krátert hagyhat maga után – egy mélyedést a varratperem végén. A kráterek nagyon hajlamosak a repedésre (melegrepedésre), mivel a megszilárdulás során feszültségkoncentrációt jelentenek.
Alapvető felszerelések és beállítások az alumínium TIG-hez
A megfelelő berendezés használata és helyes konfigurálása az alumínium AWI hegesztés 80%-át jelenti.
Az áramforrás: AC TIG Welder
Bár lehetséges vékony alumínium hegesztése DCEN-nel (egyenáramú elektród negatív) és hélium keverékkel, a minőségi alumíniumhegesztés szabványos és előírt módszere az AC (váltakozó áram).
A modern inverteres AC/DC AWI hegesztőgép ideális, mert lehetővé teszi az AC egyensúly (vagy AC hullámforma szabályozás) pontos beállítását.
A kritikus kontrollok: egyensúly és frekvencia
AC egyensúly (%EN vs. %EP): Ez a vezérlő beállítja a behatolási (EN) fázisban eltöltött idő és a tisztítási (EP) fázis arányát.
A magasabb %EN (pl. 70-80%) több hőt és behatolást, keskenyebb tisztítósávot és élesebb, stabilabb ívet biztosít. A túl sok EN azonban lehetővé teheti a wolfram túlmelegedését és túlzott gömbölyűségét.
A magasabb %EP (pl. 30-40%) szélesebb tisztítási hatást biztosít, ami jó a szennyezett vagy oxidált anyagokhoz vagy a szennyeződések kezeléséhez. A túl sok EP azonban a volfrám gyors felgömbölyödését okozhatja, és túlzottan marathatja az anyagot a hegesztési zónán kívül.
Jó kiindulási pont körülbelül 70% EN / 30% EP.
AC frekvencia (Hz): Ezzel a vezérlővel beállítható, hogy másodpercenként hányszor váltson át az áram az EN és az EP között.
Az alacsonyabb frekvencia (pl. 60-80 Hz) szélesebb, lágyabb ívkúpot és szélesebb hegesztési tócsát hoz létre. Kezdőknek elnézőbb.
A magasabb frekvencia (pl. 120-200 Hz) nagyon fókuszált, feszes és merev ívkúpot hoz létre. Ez jobb irányszabályozást, mélyebb behatolást biztosít (ívkúp 'belásik'), és kiváló szűk kanyarokban és részletgazdag munkához. Segít a hő koncentrálásában is, csökkentve a teljes hőhatászónát (HAZ).
A megfelelő volfrámelektróda kiválasztása
Az elektróda kritikus alkatrész. Az alumínium AC TIG esetében a Pure Tungsten (zöld) volt a történelmi szabvány, de könnyen golyózik és kevésbé stabil. Manapság a Lanthanated (arany, 1,5% vagy 2,0%) és a Ceriated (szürke) népszerű választás, mivel jól működnek váltóáramú és egyenáramú hálózaton is, könnyen indulnak, és stabil pontot tartanak fenn a szorosabb ív érdekében. A cirkónium (fehér) kiváló, hosszú élettartamú választás az AC hegesztéshez is.
A stabil ív eléréséhez az elektródát egy pontig kell élesíteni (volframcsiszolóval), de a váltóáramú hegesztés során természetesen golyót alkot a hegyén. A gól egy tiszta, stabil labda, nem egy nagy, lógó labda.
Védőgáz és fáklya beállítása
Gáz: 100% argont használjon a legtöbb alumíniumhegesztéshez körülbelül ½' vastagságig. Vastagabb szakaszokhoz argon/hélium keveréket (általában 75% He / 25% Ar) használnak. A hélium az elektromos beállítások megváltoztatása nélkül növeli az ív hőbevitelét és áthatolását.
Gázlencse: A gázlencse használata erősen ajánlott alumínium hegesztéshez. Ez helyettesíti a szabványos befogópatron testet a pisztolyban, és finom hálót használ, hogy sokkal simább, laminárisabb gázáramlást hozzon létre. Ez kiváló árnyékolási lefedettséget biztosít, lehetővé teszi, hogy a volfrámot távolabb helyezze ki a jobb láthatóság és a szűk kötésekhez való hozzáférés érdekében, és kevésbé érzékeny a huzatra.
Csészeméret: A gázlencsével használt nagyobb kerámia csésze (pl. #6, #7 vagy #8) még jobb védőgáz-lefedettséget biztosít a nagyobb alumínium hegesztési tócsán.
Kitöltő fémek
Az alumínium töltőrudakat általában a hegesztendő alapötvözethez illesztik. A gyakori választások a következők:
4043: Általános célú ötvözet kiváló folyékonysággal és jó repedésállósággal. Simán hegeszt, de szürkés varratcsíkot hoz létre, amely nem eloxálódik, hogy megfeleljen az alapfémnek.
5356: A másik leggyakoribb választás. Fényesebb, fényesebb varratokat biztosít, amelyek jobban illeszkednek az alapfém színéhez, és eloxálhatók. Szakítószilárdsága nagyobb, mint a 4043, de kevésbé folyékony, és bizonyos helyzetekben érzékenyebb lehet a forró repedésekre.
Más ötvözetek, például a 4943, 5183 és 5556 speciális alkalmazásokhoz és nagyobb szilárdsági követelményekhez használatosak.
Mindig nézze meg a töltőfém kiválasztási táblázatot, hogy kiválaszthassa a megfelelő rudat az adott nemesfémhez és alkalmazáshoz.
A lépésről lépésre történő hegesztési technika
Ha a gép megfelelően van beállítva, a többi a technikán múlik.
A felkészülés a legfontosabb
Tisztítás: Ezt nem lehet túlbecsülni. Minden oxidációt, olajat, zsírt és szennyeződést el kell távolítani.
Mechanikai tisztítás: Használjon rozsdamentes acél drótkefét (csak alumíniumhoz használjuk) a hézagfelület súrolásához. Alternatív megoldásként használjon csiszolót vagy lapos tárcsát. Mindig egy irányba kell ecsetelni, nem oda-vissza.
Kémiai tisztítás: Törölje le a területet oldószerrel, például acetonnal vagy speciális zsíroldóval, hogy eltávolítsa a szénhidrogéneket. Ezt kell elvégezni . után mechanikus tisztítás
Illesztés: Győződjön meg arról, hogy az alkatrészek szorosan illeszkednek egymáshoz, minimális hézaggal. Az alumínium nagy folyékonysága átolvadáshoz vezethet, ha a rések túl nagyok.
Az ív elindítása és a tócsa felállítása
Indítsa el az ívet: Használjon magas frekvenciájú indítást a volfrámszennyeződés elkerülése érdekében.
Hozzon létre egy 'tócsát': tartsa szorosan az ívet (körülbelül 1/16-tól 1/8-ig), és tartsa stabilan a fáklyát. Látni fogja, hogy az oxidréteg eltűnik, és a fém fényes lesz. Ezután hirtelen folyékony tócsává 'összeomlik'. Ez eltarthat néhány másodpercig, különösen vastagabb anyagok esetén. Légy türelmes.
Töltőanyag hozzáadása: Ha kialakult egy körülbelül 1/4' átmérőjű egyenletes, folyékony tócsa, mártsa bele a töltőrúd hegyét a tócsa elülső élébe. Tartsa a rudat nagyon kis szögben (csaknem párhuzamosan a munkadarabbal) és a gázpajzson belül, hogy megelőzze az oxidációt, mielőtt a tócsába kerülne.
A mozgás és a ritmus
Az alumínium klasszikus technikája a 'walk the cup' módszer, bár a szabadkézi is gyakori.
Szabadkézi dörzsölés: Ez azt jelenti, hogy a fáklyát folyamatosan előre kell mozgatni, miközben a töltőrudat ritmikusan a tócsába dörzsöljük. A mozgásnak egyenletesnek és következetesnek kell lennie.
Walk the Cup: A fáklya kerámia csésze a munkadarabon vagy a töltőrúdon nyugszik. A pisztoly egyenletes mozdulattal egyik oldalról a másikra ringatásával a hegesztő 'sétál' a csészével a csatlakozás mentén. Ez hihetetlen konzisztenciát, ellenőrzést és tisztaságot biztosít, különösen a csövek és a hosszú csatlakozásoknál. Sok szakember számára ez a preferált módszer.
A hegesztés megszüntetése és a kráterek megelőzése
Ne álljon meg egyszerűen és húzza el a fáklyát. Ez garantálja a kráterrepedést.
Lassítás: Ahogy közeledik a hegesztési varrat végéhez, kissé növelje a haladási sebességet, hogy csökkentse a tócsa méretét.
Extra töltőanyag hozzáadása: Közvetlenül a befejezés előtt adjon hozzá egy vagy két utolsó töltőanyagot, hogy túltöltse a hegesztési varrat végét.
Használja a kráterkitöltés funkciót: A legtöbb modern hegesztő rendelkezik krátertöltési beállítással. Amikor felengedi a pedált vagy a ravaszt, a gép automatikusan lecsökkenti az áramerősséget egy beállított idő (pl. 5 másodperc) alatt, lehetővé téve a tócsa lassan megszilárdulását anélkül, hogy kráterré zsugorodik. Tanulja meg használni ezt a funkciót.
Az árnyékolás megtartása: A végső töltőanyag hozzáadása után tartsa a fáklyát a helyén, amíg az utóáramú gáz meg nem áll, hogy megvédje a forró, megszilárdult fémet az oxidációtól.
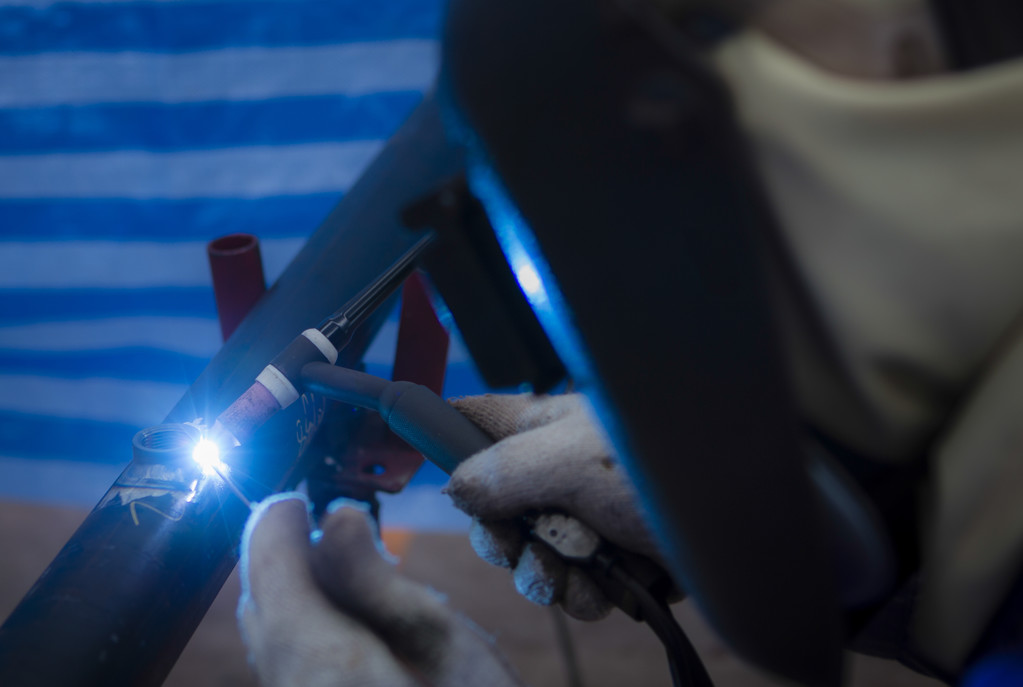
Speciális technikák és hibaelhárítás
Vékony alumínium hegesztése (pl. 16ga - 0,125')
A vékony anyag hajlamos a vetemedésre és az átolvadásra.
Használjon kisebb volfrámot (1/16').
Használjon alacsonyabb áramerősséget és kisebb csészét (#5 vagy #6 gázlencsével).
Az impulzushegesztés rendkívül előnyös. A pulzálás váltakozik a magas csúcsáram (a fém megolvadása érdekében) és az alacsony háttéráram (hogy a tócsa kissé lehűl) között. Ez csökkenti a teljes hőbevitelt, minimalizálja a vetemedést, és nagyobb irányítást biztosít. Egy jó indító impulzus beállítás 100 PPS (impulzus/másodperc) 50%-os csúcs/háttér arány mellett.
Használjon réz vagy alumínium alátámasztó rudat a kötés mögött, hogy segítse a hő elvezetését.
Vastag alumínium hegesztése (pl. 0,25' és nagyobb)
A vastag anyag nagy hőbevitelt igényel.
Melegítse elő a munkadarabot 300-400°F-ra (150-200°C) egy égővel. Ez gyakran elengedhetetlen. Csökkenti a fémet érő hősokkot, elvezeti a nedvességet, és lehetővé teszi, hogy kevesebb áramot használjon fel a gépből.
Használjon nagyobb volfrámot (3/32' vagy 1/8').
Használjon hélium/argon keverék gázt a mélyebb behatolás érdekében.
Ferde vastag éleket hozzon létre egy 'V' hornyot, amely lehetővé teszi a teljes behatolást. Több igazolványra lesz szükség.
Gyakori problémák és megoldások
Volfrámszennyeződés (fekete foltok a hegesztésben): Az elektróda hozzáért a tócsához vagy a töltőrudakhoz. Állítsa le, törje le a szennyezett végét, csiszolja újra a wolframot, és indítsa újra.
Oxidáció (fekete kormos maradék): Nem elegendő a tisztítási művelet (%EP növelése), túl alacsony a gázáramlás, huzat, vagy az anyag nem volt elég tiszta.
Porozitás (apró lyukak a hegesztésben): Szennyezés (nedvesség, olaj, zsír) vagy a védőgáz elvesztése okozza. Ellenőrizze a gázvezetékeket, az áramlási sebességet (20-25 CFH), és győződjön meg arról, hogy a munka tiszta és száraz.
A fúzió hiánya: Nincs elegendő hőbevitel. Növelje az áramerősséget, lassítsa a haladási sebességet, vagy használjon fókuszáltabb ívet (magasabb frekvenciát).
Első a biztonság: védje meg magát
A hegesztés során mindig ügyeljen a biztonságra:
Légutak védelme: A hegesztési füst káros lehet. Használjon jóváhagyott, P100-as szűrőkkel ellátott légzőkészüléket, különösen a rosszul szellőző helyeken. A a füstelszívó ideális.
Szemvédelem:
Hegesztősisak: AWI-hegesztéshez használjon automatikusan sötétedő sisakot #11-13 árnyalattal.
Védőszemüveg: Mindig viseljen UV-védő védőszemüveget a sisak alatt, hogy megvédje a szemét a kóbor ívektől és a törmeléktől.
Bőrvédelem: Viseljen lángálló ruházatot (bőrkabát vagy ujjú, hegesztőkesztyű), hogy megvédje magát az UV-sugárzástól és a fröcsköléstől (bár a TIG-nél kevesebb fröcskölés van, mint más eljárásoknál).
Elektromos biztonság: Vizsgálja meg berendezését, hogy nincsenek-e sérült kábelek és csatlakozások. Tartsa szárazon a munkaterületet.
Következtetés
Az alumínium AWI hegesztés kihívásokkal teli, de rendkívül hálás készség. Ez a művészet és a tudomány igazi házassága, amely megköveteli a kohászat, az elektromosság és a gázdinamika megértését, mindezt a hegesztő kitartó kezei által. A gyakorlatot semmi sem helyettesítheti. Kezdje egyszerű gyöngyökkel lapos tányéron, majd haladjon az illesztésekig, és végül az összetett projektekig. Koncentráljon az alapokra: kifogástalan tisztítás, pontos gépbeállítás és egyenletes, ritmikus technika kialakítása. Az alumínium egyedi természetének tiszteletben tartása és az ebben az útmutatóban található ismeretek alkalmazásával jó úton halad majd a tiszta, erős és gyönyörű hegesztések elkészítése felé, amelyek készségeit és elhivatottságát tanúsítják.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių







