ალუმინის TIG (ვოლფრამის ინერტული გაზი) შედუღება ხშირად განიხილება, როგორც შედუღების ოსტატობის მწვერვალი. პროცესი მოითხოვს ტექნიკური ცოდნის უნიკალურ ნაზავს, აღჭურვილობის ზუსტ დაყენებას და კარგად დახვეწილ მექანიკურ მოხერხებულობას. სწორად შესრულებისას, იგი წარმოქმნის შედუღებს, რომლებიც არა მხოლოდ წარმოუდგენლად მტკიცე და გაჟონვაგამძლეა, არამედ ესთეტიურად ლამაზები არიან, თავიანთი დამახასიათებელი მბზინავი, დაწყობილი გარეგნობით. შედუღების ფოლადისგან განსხვავებით, ალუმინი წარმოადგენს უნიკალურ გამოწვევებს მისი განსხვავებული ფიზიკური და ქიმიური თვისებების გამო. თუმცა, ამ გამოწვევების გაცნობიერებით და მათი დაძლევის ტექნიკის დაუფლებით, შეგიძლიათ გახსნათ უნაკლო შედუღების შესაძლებლობა ყველაფერზე, საავტომობილო ნაწილებისა და საჰაერო კოსმოსური კომპონენტებისგან დამთავრებული საბაჟო დამზადებისა და მხატვრული ქანდაკებების შესახებ.
ეს საბოლოო გზამკვლევი გაგაცნობთ ყველაფერს, რაც თქვენ უნდა იცოდეთ, პროცესის მიღმა არსებული ფუნდამენტური მეცნიერებიდან დაწყებული პროფესიონალების მიერ გამოყენებული მოწინავე ტექნიკით. თუ თქვენ ხართ დამწყები, რომლებიც აპირებთ დაწყებას ან გამოცდილი შემდუღებელი, რომელიც ცდილობს თქვენი უნარების დახვეწას, ეს ღრმად ჩაყვინთეთ ალუმინს TIG შედუღება მოგცემთ ცოდნას, რომელიც გჭირდებათ წარმატებისთვის.
რატომ არის ალუმინი განსხვავებული: გამოწვევების გაგება
რკალის დარტყმამდე კი გადამწყვეტია იმის გაგება, თუ რატომ იქცევა ალუმინი ფოლადისგან განსხვავებულად. ეს ცოდნა არის საფუძველი ყველა შემდგომი ტექნიკისა და პარამეტრისთვის.
გამძლე ოქსიდის ფენა
ალუმინი ბუნებრივად ქმნის ალუმინის ოქსიდის (Al2O3) ძალიან თხელ, ძალიან მყარ ფენას ჰაერზე ზემოქმედებისას. ამ ფენას აქვს დნობის წერტილი დაახლოებით 3,700°F (2,037°C), რაც მკვეთრად უფრო მაღალია, ვიდრე სუფთა ალუმინის დნობის წერტილი მის ქვეშ, რაც არის დაახლოებით 1,220°F (660°C). თუ ეს ოქსიდის ფენა არ მოიხსნება, ის გაუძლებს შედუღების გუბეს, რაც გამოიწვევს დაბინძურებას, ცუდ შერწყმას და მახინჯ, მარცვლოვან შედუღებას. ამ პრობლემის გადაჭრის გასაღები თავად TIG პროცესშია.
მაღალი თბოგამტარობა
ალუმინი მოქმედებს როგორც შესანიშნავი გამათბობელი. ის ძალიან სწრაფად აშორებს სითბოს შედუღების ზონიდან. ეს ნიშნავს, რომ ფოლადთან შედარებით, გაცილებით მეტი სითბოს შეყვანაა საჭირო გამდნარი გუბის დასაწყებად და შესანარჩუნებლად. ეს ასევე ნიშნავს, რომ სითბოს დაგროვება ხდება მთელ სამუშაო ნაწილზე უფრო სწრაფად, გაზრდის დახრისა და დამახინჯების რისკს, თუ ფრთხილად არ მართავთ.
არ იცვლება ფერი დნობის წინ
ფოლადი ანათებს წითლად, სანამ დნება, რაც უზრუნველყოფს მკაფიო ვიზუალურ სიგნალს. ალუმინი არა. ის რჩება ვერცხლისფერი და კაშკაშა იმ მომენტამდე, სანამ მყისიერად გარდაიქმნება გამდნარ გუბეში. ეს შეიძლება იყოს დეზორიენტირება დამწყებთათვის და მოითხოვს ისწავლოს 'წაკითხვა' ლითონის ზედაპირის გაცხელებისას.
კრატერები და ცხელი კრეკინგი
ალუმინს აქვს მაღალი თერმული გაფართოება და შეკუმშვის სიჩქარე. შედუღების გუბე მყარდება და გაცივდება, ის მნიშვნელოვნად იკუმშება. თუ შედუღება არასწორად წყდება, ამ შეკუმშვამ შეიძლება დატოვოს კრატერი - ჩაღრმავება შედუღების მძივის ბოლოს. კრატერები ძალიან მიდრეკილია გახეთქვისკენ (ცხელი ბზარი), რადგან ისინი გამაგრების დროს სტრესის კონცენტრაციის წერტილია.
ძირითადი აღჭურვილობა და დაყენება ალუმინის TIG-ისთვის
სწორი აღჭურვილობის გამოყენება და მისი სწორად კონფიგურაცია არის ალუმინის TIG შედუღების ბრძოლის 80%.
ენერგიის წყარო: AC TIG Welder
მიუხედავად იმისა, რომ შესაძლებელია თხელი ალუმინის შედუღება DCEN-ით (Direct Current Electrode Negative) და ჰელიუმის ნარევით, ხარისხიანი ალუმინის შედუღების სტანდარტული და აუცილებელი მეთოდია AC (ალტერნატიული დენი).
თანამედროვე ინვერტორზე დაფუძნებული AC/DC TIG შემდუღებელი იდეალურია, რადგან ის იძლევა AC ბალანსის ზუსტი რეგულირების საშუალებას (ან AC Waveform Control).
კრიტიკული კონტროლი: ბალანსი და სიხშირე
AC ბალანსი (%EN vs. %EP): ეს კონტროლი არეგულირებს შეღწევადობის (EN) ფაზაში გატარებული დროის თანაფარდობას გაწმენდის (EP) ფაზასთან.
უფრო მაღალი %EN (მაგ., 70-80%) უზრუნველყოფს მეტ სითბოს და შეღწევას, უფრო ვიწრო გამწმენდ ზოლს და უფრო მკვეთრ, უფრო სტაბილურ რკალს. თუმცა, ძალიან ბევრმა EN შეიძლება დაუშვას ვოლფრამის გადახურება და ბურთის ზედმეტად გადახურება.
უფრო მაღალი %EP (მაგ., 30-40%) უზრუნველყოფს უფრო ფართო გაწმენდის მოქმედებას, რაც კარგია ჭუჭყიანი ან დაჟანგული მასალისთვის ან მინარევებისაგან. თუმცა, EP-ის გადაჭარბებულმა რაოდენობამ შეიძლება გამოიწვიოს ვოლფრამის სწრაფად აწევა და მასალის ზედმეტად ამოკვეთა შედუღების ზონის გარეთ.
კარგი საწყისი წერტილი არის დაახლოებით 70% EN / 30% EP.
AC სიხშირე (Hz): ეს კონტროლი არეგულირებს წამში რამდენჯერ გადართავს დენი EN-სა და EP-ს შორის.
დაბალი სიხშირე (მაგ. 60-80 ჰც) ქმნის უფრო ფართო, რბილ რკალის კონუსს და უფრო ფართო შედუღების გუბეს. დამწყებთათვის უფრო მიმტევებელია.
უფრო მაღალი სიხშირე (მაგ. 120-200 ჰც) ქმნის ძალიან ფოკუსირებულ, მჭიდრო და ხისტ რკალის კონუსს. ეს უზრუნველყოფს უკეთეს მიმართულების კონტროლს, უფრო ღრმა შეღწევას (რკალის კონუსი 'იჭრება') და შესანიშნავია მჭიდრო კუთხეებისა და დეტალური მუშაობისთვის. ის ასევე ხელს უწყობს სითბოს კონცენტრირებას, ამცირებს მთლიან სითბოს ზემოქმედების ზონას (HAZ).
სწორი ვოლფრამის ელექტროდის არჩევა
ელექტროდი კრიტიკული კომპონენტია. ალუმინის AC TIG-ისთვის სუფთა ვოლფრამი (მწვანე) იყო ისტორიული სტანდარტი, მაგრამ ის ადვილად ცვივა და ნაკლებად სტაბილურია. დღეს, Lanthanated (ოქრო, 1.5% ან 2.0%) და Ceriated (ნაცრისფერი) პოპულარული არჩევანია, რადგან ისინი კარგად მუშაობენ როგორც AC, ასევე DC-ზე, ადვილად იწყებენ და ინარჩუნებენ სტაბილურ წერტილს უფრო მჭიდრო რკალისთვის. ცირკონიირებული (თეთრი) ასევე შესანიშნავი, გრძელვადიანი არჩევანია, რომელიც ეძღვნება AC შედუღებას.
ელექტროდი უნდა იყოს სიმკვეთრე (განკუთვნილი ვოლფრამის საფქვავი) სტაბილური რკალისთვის, მაგრამ ის ბუნებრივად წარმოქმნის ბურთულას წვერზე AC შედუღების დროს. მიზანი სუფთა, სტაბილური ბურთია და არა დიდი, დავარდნილი.
დამცავი გაზის და ჩირაღდნის დაყენება
გაზი: გამოიყენეთ 100% არგონი ალუმინის შედუღების უმეტესობისთვის დაახლოებით ½' სისქისთვის. უფრო სქელი სექციებისთვის გამოიყენება არგონის/ჰელიუმის ნარევი (ჩვეულებრივ 75% He / 25% Ar). ჰელიუმი ზრდის რკალის სითბოს შეყვანას და შეღწევას ელექტრული პარამეტრების შეცვლის გარეშე.
გაზის ობიექტივი: გაზის ლინზა რეკომენდირებულია ალუმინის შედუღებისთვის. ის ცვლის სტანდარტულ კოლეტის კორპუსს თქვენს ჩირაღდნში და იყენებს წვრილ ბადისებრ ეკრანს, რათა შექმნას გაზის უფრო გლუვი, უფრო ლამინირებული ნაკადი. ეს უზრუნველყოფს საუკეთესო დამცავ დაფარვას, საშუალებას გაძლევთ უფრო შორს წაიღოთ ვოლფრამი უკეთესი ხილვადობისთვის და მჭიდრო სახსრებზე წვდომისთვის და ნაკლებად მგრძნობიარეა ნაკაწრების მიმართ.
ჭიქის ზომა: უფრო დიდი კერამიკული თასი (მაგ., #6, #7, ან #8), რომელიც გამოიყენება გაზის ლინზებთან ერთად, უზრუნველყოფს კიდევ უფრო უკეთეს დამცავ გაზის დაფარვას ალუმინის უფრო დიდი შედუღების გუბეზე.
შემავსებელი ლითონები
ალუმინის შემავსებლის წნელები, როგორც წესი, ემთხვევა საბაზისო შენადნობას, რომელსაც თქვენ ადუღებთ. საერთო არჩევანი მოიცავს:
4043: ზოგადი დანიშნულების შენადნობი შესანიშნავი სითხის და ბზარების წინააღმდეგობის კარგი. ის შეუფერხებლად იდუღება, მაგრამ წარმოქმნის ნაცრისფერ შედუღების მძივს, რომელიც არ ანოდირებულია საბაზისო ლითონის შესატყვისად.
5356: სხვა ყველაზე გავრცელებული არჩევანი. ის უზრუნველყოფს უფრო ნათელ, მბზინავ შედუღებს, რომლებიც უფრო მეტად ემთხვევა ძირითადი ლითონის ფერს და არის ანოდირებადი. მას აქვს 4043-ზე მაღალი ჭიმვის სიმტკიცე, მაგრამ ნაკლებად თხევადია და გარკვეულ სიტუაციებში შეიძლება უფრო მგრძნობიარე იყოს ცხელი ბზარების მიმართ.
სხვა შენადნობები, როგორიცაა 4943, 5183 და 5556 გამოიყენება სპეციფიკური აპლიკაციებისთვის და უფრო მაღალი სიმტკიცის მოთხოვნებისთვის.
ყოველთვის მიმართეთ შემავსებლის ლითონის შერჩევის სქემას, რომ აირჩიოთ სწორი ღერო თქვენი კონკრეტული ძირითადი ლითონისთვის და გამოყენებისთვის.
ნაბიჯ-ნაბიჯ შედუღების ტექნიკა
თქვენი აპარატის სწორად დაყენებით, დანარჩენი ტექნიკაზეა დამოკიდებული.
მომზადება უმთავრესია
დასუფთავება: ეს არ შეიძლება გადაჭარბებული იყოს. ყველა დაჟანგვა, ზეთი, ცხიმი და ჭუჭყიანი უნდა მოიხსნას.
მექანიკური წმენდა: გამოიყენეთ სპეციალური უჟანგავი ფოლადის მავთულის ჯაგრისი (გამოიყენება მხოლოდ ალუმინისთვის) სახსრის ადგილის გასაწმენდად. ალტერნატიულად, გამოიყენეთ სანდრის ან საფენის დისკი. ყოველთვის გაიხეხეთ ერთი მიმართულებით და არა წინ და უკან.
ქიმიური წმენდა: წაშალეთ ტერიტორია ისეთი გამხსნელით, როგორიც არის აცეტონი ან სპეციალური გამწმენდი ნახშირწყალბადების მოსაშორებლად. ეს უნდა გაკეთდეს შემდეგ . მექანიკური გაწმენდის
მორგება: დარწმუნდით, რომ ნაწილები მჭიდროდ ერგება ერთმანეთს მინიმალური უფსკრულით. ალუმინის მაღალმა სითხემ შეიძლება გამოიწვიოს დნობა, თუ ხარვეზები ძალიან დიდია.
რკალის დაწყება და გუბეის დაყენება
რკალის დაწყება: გამოიყენეთ მაღალი სიხშირის დამწყები ვოლფრამის დაბინძურების თავიდან ასაცილებლად.
შექმენით 'გუბე': დაიჭირეთ მჭიდრო რკალის სიგრძე (დაახლოებით 1/16'-დან 1/8'-მდე) და შეინახეთ ჩირაღდანი სტაბილურად. დაინახავთ, რომ ოქსიდის ფენა გაქრება და ლითონი გახდება ბზინვარე. შემდეგ ის მოულოდნელად 'ჩაიშლება' თხევად გუბეში. ამას შეიძლება რამდენიმე წამი დასჭირდეს, განსაკუთრებით სქელ მასალაზე. იყავი მომთმენი.
შემავსებლის ლითონის დამატება: მას შემდეგ, რაც დამყარდება სტაბილური, თხევადი გუბე დაახლოებით 1/4' დიამეტრის, ჩაყარეთ თქვენი შემავსებლის წვერი გუბეში წინა კიდეში. შეინახეთ ღერო ძალიან დაბალ კუთხით (თითქმის პარალელურად სამუშაო ნაწილის) და გაზის ფარში, რათა თავიდან აიცილოთ დაჟანგვა გუბეში შესვლამდე.
მოძრაობა და რიტმი
ალუმინის კლასიკური ტექნიკა არის 'გაიარე თასი' მეთოდი, თუმცა თავისუფალი ხელი ასევე გავრცელებულია.
თავისუფალი ხელის დარტყმა: ეს გულისხმობს ჩირაღდნის სტაბილურად წინსვლას, ხოლო შემავსებლის ღეროს გუბეში რიტმულად ჩასმა. მოძრაობა უნდა იყოს გლუვი და თანმიმდევრული.
გაიარეთ თასი: ჩირაღდნის კერამიკული ჭიქა ეყრდნობა სამუშაო ნაწილს ან შემავსებელ ღეროს. ჩირაღდნის გვერდიდან გვერდზე სტაბილური მოძრაობით ქანქარით, შემდუღებელი თასს სახსრის გასწვრივ 'გადის'. ეს უზრუნველყოფს წარმოუდგენელ თანმიმდევრულობას, კონტროლს და სისუფთავეს, განსაკუთრებით მილსა და გრძელ სახსრებზე. ბევრი პროფესიონალისთვის სასურველი მეთოდია.
შედუღების შეწყვეტა და კრატერების პრევენცია
უბრალოდ ნუ გაჩერდებით და ჩირაღდანი მოშორებით. ეს იქნება კრატერის ბზარის გარანტი.
შეანელეთ: როგორც კი მიუახლოვდებით შედუღების ბოლოს, ოდნავ გაზარდეთ თქვენი მოგზაურობის სიჩქარე, რათა შეამციროთ გუბე.
დამატებითი შემავსებლის დამატება: დასრულებამდე, დაამატეთ შემავსებლის ლითონის ერთი ან ორი ბოლო ჩაღრმავება შედუღების ბოლოსთვის.
გამოიყენეთ კრატერის შევსების ფუნქცია: თანამედროვე შემდუღებელთა უმეტესობას აქვს კრატერის შევსების პარამეტრი. როდესაც თქვენ გაათავისუფლებთ პედლს ან ტრიგერს, მანქანა ავტომატურად შეამცირებს ამპერაჟს გარკვეული დროის განმავლობაში (მაგ., 5 წამი), რაც საშუალებას აძლევს გუბეს ნელა გამაგრდეს კრატერში შეკუმშვის გარეშე. ისწავლეთ ამ ფუნქციის გამოყენება.
შეინახეთ დამცავი: საბოლოო შემავსებლის დამატების შემდეგ, შეინახეთ ჩირაღდანი ადგილზე, სანამ გაზის შემდგომი ნაკადი არ შეჩერდება, რათა დაიცვათ ცხელი, გამაგრებული ლითონი დაჟანგვისგან.
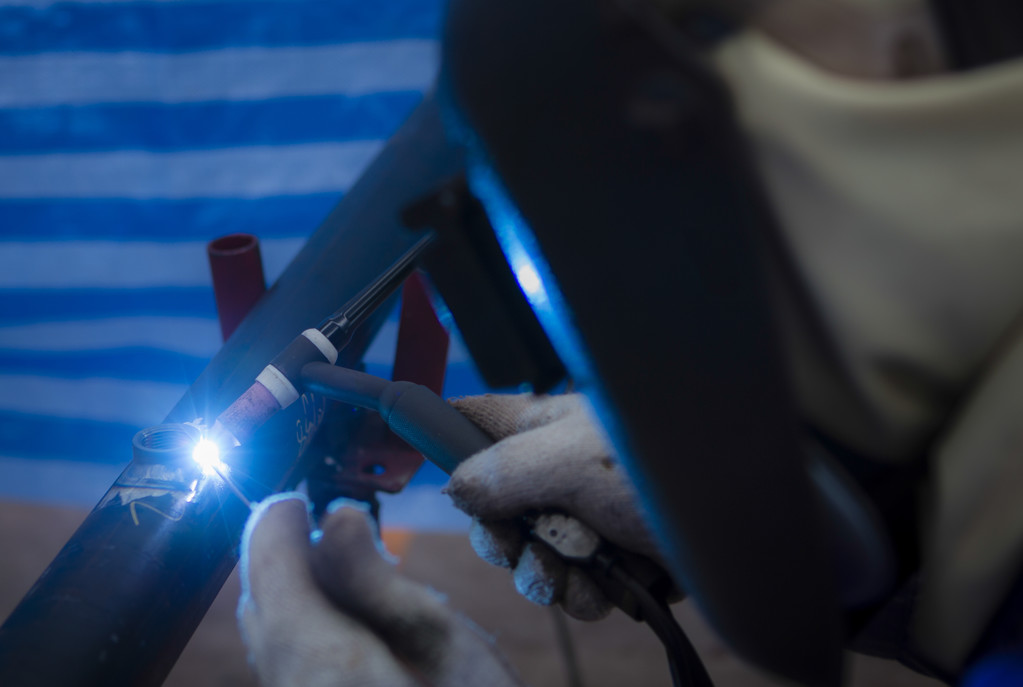
მოწინავე ტექნიკა და პრობლემების მოგვარება
თხელი ალუმინის შედუღება (მაგ., 16ga - 0,125')
თხელი მასალა მიდრეკილია გადახვევისა და დნობისკენ.
გამოიყენეთ უფრო პატარა ვოლფრამი (1/16').
გამოიყენეთ დაბალი ამპერაჟი და პატარა ჭიქა (#5 ან #6 გაზის ლინზებით).
პულსური შედუღება ძალიან სასარგებლოა. პულსი მონაცვლეობს მაღალი პიკის დენს (ლითონის დნობისთვის) და დაბალი ფონის დენს შორის (გუბეს ოდნავ გაგრილებისთვის). ეს ამცირებს მთლიან სითბოს შეყვანას, მინიმუმამდე დაჰყავს დეფორმაცია და გაძლევთ მეტ კონტროლს. საწყისი პულსის კარგი პარამეტრია 100 PPS (პულსი წამში) 50% პიკი/ფონის თანაფარდობით.
გამოიყენეთ სპილენძის ან ალუმინის საყრდენი ზოლი სახსრის უკან, რათა ხელი შეუწყოს სითბოს გაფანტვას.
სქელი ალუმინის შედუღება (მაგ., 0,25' და ზემოთ)
სქელი მასალა მოითხოვს მასიური სითბოს შეყვანას.
წინასწარ გააცხელეთ სამუშაო ნაწილი 300-400°F-მდე (150-200°C) ჩირაღდნით. ეს ხშირად აუცილებელია. ის ამცირებს ლითონის თერმულ შოკს, გამოდევნის ტენიანობას და საშუალებას გაძლევთ გამოიყენოთ ნაკლები ამპერაჟი თქვენი აპარატიდან.
გამოიყენეთ უფრო დიდი ვოლფრამი (3/32' ან 1/8').
გამოიყენეთ ჰელიუმის/არგონის ნაზავი გაზი ღრმა შეღწევისთვის.
დაჭერით სქელი კიდეები, რათა შეიქმნას 'V' ღარი, რომელიც იძლევა სრულ შეღწევის საშუალებას. საჭირო იქნება მრავალი საშვი.
საერთო პრობლემები და გადაწყვეტილებები
ვოლფრამის დაბინძურება (შავი ლაქები შედუღებაში): ელექტროდი შეეხო გუბეს ან შემავსებლის ღეროს. გააჩერეთ, გატეხეთ დაბინძურებული ბოლო, ხელახლა გახეხეთ ვოლფრამი და გადატვირთეთ.
ოქსიდაცია (შავი ჭვარტლის ნარჩენი): არ არის საკმარისი გამწმენდი მოქმედება (%EP-ის გაზრდა), გაზის ნაკადი ძალიან დაბალია, ნაკაწრები ან მასალა არ იყო საკმარისად სუფთა.
ფოროზი (პატარა ხვრელები შედუღებაში): გამოწვეულია დაბინძურებით (ტენიანობა, ზეთი, ცხიმი) ან დამცავი აირის დაკარგვა. შეამოწმეთ თქვენი გაზსადენები, ნაკადის სიჩქარე (20-25 CFH) და დარწმუნდით, რომ თქვენი სამუშაო სუფთა და მშრალია.
Fusion-ის ნაკლებობა: არ არის საკმარისი სითბოს შეყვანა. გაზარდეთ ამპერაჟი, შეანელეთ მოგზაურობის სიჩქარე ან გამოიყენეთ უფრო ფოკუსირებული რკალი (უფრო მაღალი სიხშირე).
უსაფრთხოება პირველი: საკუთარი თავის დაცვა
შედუღებისას ყოველთვის უპირატესობა მიანიჭეთ უსაფრთხოებას:
რესპირატორული დაცვა: შედუღების ორთქლი შეიძლება საზიანო იყოს. გამოიყენეთ დამტკიცებული რესპირატორი P100 ფილტრებით, განსაკუთრებით ცუდად ვენტილირებადი ადგილებში. ა ორთქლის ამწე იდეალურია.
თვალის დაცვა:
შედუღების ჩაფხუტი: გამოიყენეთ ავტომატური ჩაფხუტი ჩრდილით #11-13 TIG შედუღებისთვის.
უსაფრთხოების სათვალეები: ყოველთვის ატარეთ ულტრაიისფერი დამცავი სათვალე ჩაფხუტის ქვეშ, რათა დაიცვათ თვალები მაწანწალა რკალებისგან და ნამსხვრევებისგან.
კანის დაცვა: ატარეთ ცეცხლგამძლე ტანსაცმელი (ტყავის ქურთუკი ან სახელოები, შედუღების ხელთათმანები) დასაცავად ულტრაიისფერი გამოსხივებისა და დაფშვნისაგან (თუმცა TIG-ს აქვს ნაკლები ნაპერწკალი, ვიდრე სხვა პროცესები).
ელექტრული უსაფრთხოება: შეამოწმეთ თქვენი მოწყობილობა დაზიანებული კაბელებისა და კავშირებისთვის. შეინახეთ სამუშაო ადგილი მშრალი.
დასკვნა
ალუმინის TIG შედუღება რთული, მაგრამ უზომოდ მომგებიანი უნარია. ეს არის ხელოვნებისა და მეცნიერების ნამდვილი ქორწინება, რომელიც მოითხოვს მეტალურგიის, ელექტროენერგიის და გაზის დინამიკის გაგებას, ეს ყველაფერი თარგმნილია შემდუღებლის მტკიცე ხელებით. პრაქტიკის შემცვლელი არ არის. დაიწყეთ ბრტყელ ფირფიტაზე მარტივი მძივებით, შემდეგ გადადით სახსრებზე და საბოლოოდ რთულ პროექტებამდე. ფოკუსირება საფუძვლებზე: უნაკლო გაწმენდა, მანქანის ზუსტი დაყენება და სტაბილური, რიტმული ტექნიკის შემუშავება. ალუმინის უნიკალური ბუნების პატივისცემით და ამ სახელმძღვანელოში მიღებული ცოდნის გამოყენებით, თქვენ კარგ გზაზე იქნებით სუფთა, ძლიერი და ლამაზი შედუღების შესაქმნელად, რაც თქვენი უნარებისა და ერთგულების დასტურია.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių







