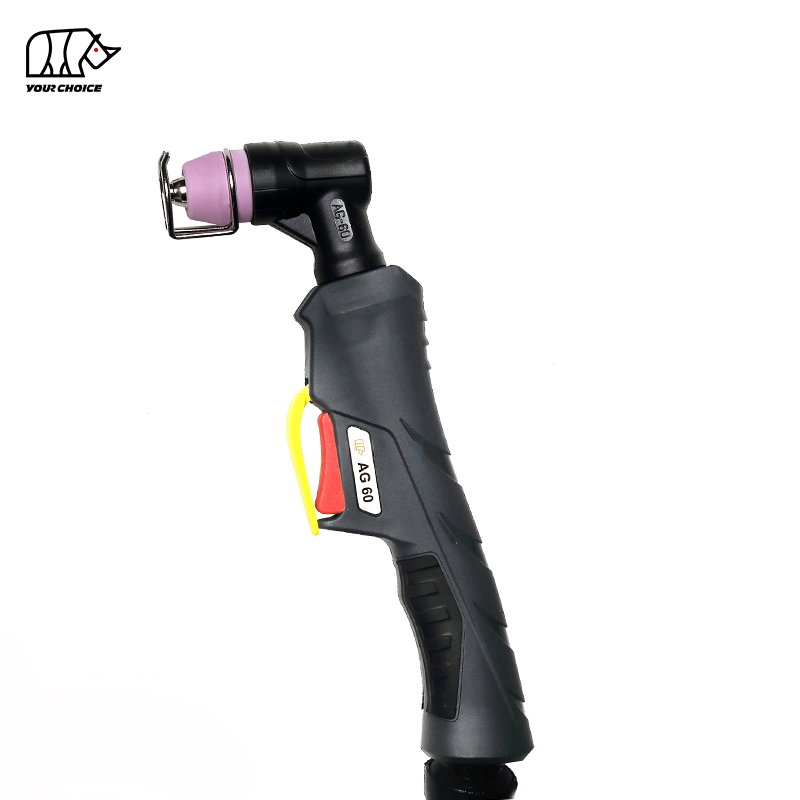
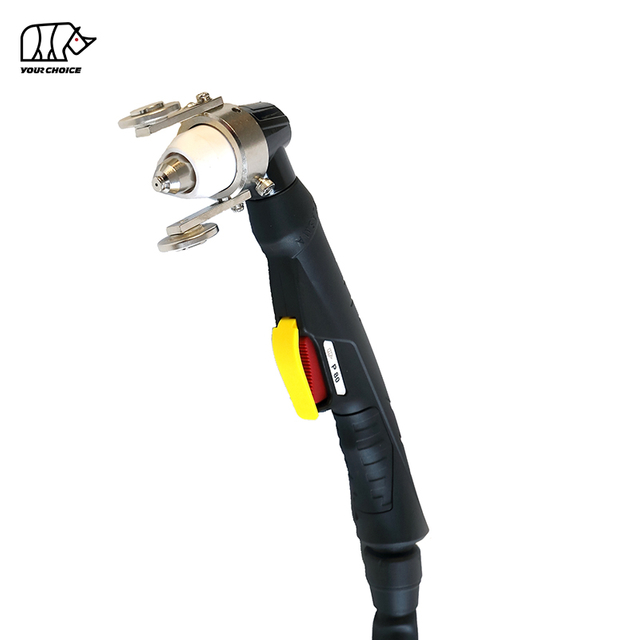
60A HF vzduchový plazmový řezací hořák pro profesionální řezání kovů
INWELT AG60 je vzduchem chlazený ruční plazmový řezací hořák určený pro profesionální kovovýrobu, opravy, údržbu a dílenské řezání.
Konfigurace INWELT je dimenzována na 60 A s 60% pracovním cyklem a používá vysokofrekvenční (HF) zapalování pro spouštění oblouku.
Jeho standardní konfigurace zahrnuje 5 m kabelovou sestavu a zadní připojení M16×1,5 , což poskytuje praktickou náhradu a OEM řešení pro kompatibilní zařízení pro plazmové řezání.
Hořák používá jako procesní plyn stlačený vzduch a je specifikován pro provozní tlak přibližně 3,5–4,0 bar , s uvedeným průtokem plynu přibližně 163 l/min..
INWELT také dodává odpovídající elektrody, řezné hroty, štíty, hlavy hořáků, rukojeti, součásti spouště a kabelové sestavy, což umožňuje distributorům a výrobcům zařízení odebírat kompletní hořáky i náhradní díly od jednoho dodavatele.
INWELT AG60 Technické specifikace
| Specifikace |
INWELT AG60 |
| Typ produktu |
Ruční plazmový řezací hořák |
| Model |
AG60 |
| Značka |
INWELT |
| Dokončete kód pochodně |
IWU6641 |
| Jmenovitý proud |
60 A |
| Pracovní cyklus |
60 % |
| Způsob chlazení |
Chlazení vzduchem |
| Procesní plyn |
Stlačený vzduch |
| Doporučený tlak plynu |
3,5–4,0 bar |
| Průtok plynu |
Přibl. 163 l/min |
| Spouštění oblouku |
Vysokofrekvenční (HF) |
| Doporučený Post-Flow |
Přibl. 40 sekund |
| Standardní délka kabelu |
5 m |
| Kabelový vodič |
6 mm² konfigurace |
| Standardní připojení |
M16×1,5 |
| Typ pochodně |
Manuální / Ruční |
| Rodina spotřebního materiálu |
Součástky typu AG60 / SG55 |
| OEM / ODM |
K dispozici |
| Soukromá značka |
K dispozici |
Před objednáním ověřte výstupní proud plazmové řezačky, spouštěcí systém, zadní připojení a rozhraní ovládání hořáku.
Jak funguje plazmový řezací hořák AG60 HF
Plazmový řezací hořák spolupracuje s plazmovým zdrojem energie, systémem stlačeného vzduchu a pracovním připojením k vytvoření koncentrovaného plazmového paprsku.
Vysokofrekvenční obloukové zapalování
INWELT AG60 používá vysokofrekvenční zapalování.
Během iniciace oblouku využívá kompatibilní plazmový zdroj energie vysokofrekvenční elektrickou energii jako součást procesu spouštění.
To umožňuje vytvoření plazmového oblouku podle navržené startovací sekvence stroje.
Protože plazmové řezací stroje používají různé technologie zapalování, nemělo by být HF hořák automaticky považován za zaměnitelný s blowbackem nebo jiným neHF hořákem.
Plazmový proud tvoří stlačený vzduch
Stlačený vzduch prochází hlavou hořáku a řezným spotřebním materiálem.
Elektrická energie ionizuje plyn a vytváří vysokoteplotní plazmový oblouk.
Řezací tryska zužuje tento proud plazmy do koncentrovaného paprsku, který taví elektricky vodivý materiál, zatímco vysokorychlostní plyn odstraňuje roztavený kov z řezu.
Post-Flow pomáhá ochlazovat hořák
Specifikace INWELT doporučuje přibližně 40 sekund post-flow.
Poté, co se řezací oblouk zastaví, může pokračující proudění vzduchu pomoci odstranit teplo z hlavy hořáku a spotřebního materiálu.
Nepřerušujte navržený cyklus následného toku stroje, pokud k tomu nedává pokyn výrobce plazmové řezačky.
Klíčové vlastnosti INWELT AG60
Jmenovitý řezný proud 60A
AG60 je navržen pro jmenovitý proud 60A.
To poskytuje praktickou kapacitu pro běžné dílenské, opravárenské a výrobní aplikace plazmového řezání.
Výkon hořáku by měl vždy odpovídat plazmovému zdroji energie, spíše než předpokládat, že je kompatibilní jakýkoli vizuálně podobný stroj.
60% pracovní cyklus
INWELT AG60 je specifikován pro 60% pracovní cyklus.
Pracovní cyklus představuje rozsah provozu povoleného v rámci definovaného zkušebního období za jmenovitých podmínek, než je požadováno dostatečné chlazení.
Skutečný tepelný výkon může být také ovlivněn okolní teplotou, přívodem vzduchu, stavem spotřebního materiálu a technikou řezání.
Vzduchem chlazená konstrukce
AG60 nevyžaduje samostatnou jednotku vodního chlazení.
Stlačený vzduch se účastní plazmového procesu a zároveň pomáhá řídit teplo v sestavě hořáku.
To zjednodušuje řezací systém a činí hořák praktickým pro přenosné a dílenské plazmové řezačky.
5 m kabel hořáku
Standardní INWELT AG60 obsahuje 5 m kabelovou sestavu.
To poskytuje užitečný pracovní dosah pro:
Výrobní stoly
Opravy automobilů
Údržba strojů
Ocelové konstrukce
Dílenské řezání
Obecné kovoobrábění
Připojení M16×1,5
Standardní kompletní svítilna uvedená na stránce INWELT používá připojení M16×1,5.
Samotná velikost závitu však nestačí k potvrzení kompatibility stroje.
Musí se také zkontrolovat zapojení ovládání a návrh spouštění oblouku.
Kompatibilita plazmové řezačky AG60: Co zkontrolovat před objednávkou
Jedna z nejdůležitějších otázek kupujících je:
Hodí se hořák AG60 k mé plazmové řezačce?
Odpověď závisí na několika faktorech.
Zkontrolujte výstupní proud stroje
INWELT AG60 je dimenzován na 60A.
Plazmová řezačka by měla pracovat v rámci ověřené proudové kapacity hořáku.
Nepředpokládejte, že název modelu CUT50, CUT60 nebo CUT70 automaticky zaručuje kompatibilitu, protože konvence pojmenování strojů se mezi výrobci liší.
Potvrďte HF Starting
Plazmová řezačka musí používat systém spouštění oblouku kompatibilní s HF konfigurací INWELT AG60.
Stroj bez HF může vyžadovat jinou řadu hořáků.
Ověřte připojení M16×1,5
Před výměnou zkontrolujte stávající rozměry konektoru hořáku.
Standardní konfigurace INWELT používá:
M16×1,5
ale musí tomu odpovídat i kompletní elektrické a pneumatické rozhraní.
Zkontrolujte konektor ovládání hořáku
Spouštěcí/ovládací zástrčka by měla být potvrzena odděleně od armatury hlavního hořáku.
V závislosti na stroji se ovládací připojení mohou lišit v:
Pošlete model stroje nebo fotografii konektoru
Pro náhradní aplikace poskytněte INWELT:
Je to spolehlivější než výběr náhrady pouze slovy 'CUT60' nebo 'AG60.''
AG60 / SG55 Spotřební materiál a náhradní díly
Aktuální seznam dílů INWELT AG60 obsahuje několik součástí, které jsou také označeny jako SG55 / AG60 . díly
To je komerčně užitečné, protože náhradní spotřební materiál typu AG60 a SG55 je široce uznáván na trhu s náhradními díly.
Před smícháním komponent od různých výrobců by však kupující měli stále ověřit jednotlivé rozměry a čísla dílů.
Elektroda AG60
Kód INWELT: IJWC0097
Elektroda přenáší elektrickou energii uvnitř hořáku a je běžnou součástí opotřebení.
Jak se elektroda opotřebovává, středová jamka se postupně prohlubuje.
Nadměrně opotřebované elektrody vyměňte dříve, než začnou ovlivňovat stabilitu oblouku nebo poškozovat jiné spotřební materiály.
AG60 / SG55 Prodloužená řezací špička
INWELT Kód: IJWV091-10
Řezací hrot nebo tryska omezuje a usměrňuje plazmový paprsek.
Prodloužená špička může poskytnout další přístup k určitým rohům, zahloubeným oblastem nebo místům opravy.
Stav trysky má přímý vliv na:
Šířka řezu
Směr oblouku
Kvalita hrany
Stabilita řezu
Tvorba strusky
Vyměňte trysku, pokud se otvor zvětší, zdeformuje nebo poškodí.
Vnější tryska AG60 / SG55
INWELT uvádí konfigurace vnějších trysek včetně:
IJWT0087-01 – Vnější tryska SG55/AG60
a
IJWT0087 – keramická vnější tryska SG55
Tyto přední komponenty pomáhají správně umístit a chránit vnitřní spotřební materiál.
Neprovozujte svítilnu s prasklými nebo poškozenými izolačními součástmi.
Distanční pružina
INWELT kód: IJTN0073
Distanční pružina může pomoci operátorovi udržovat kontrolovanější vztah mezi špičkou hořáku a obrobkem ve vhodných řezných konfiguracích.
Hlava hořáku AG60 / SG55
INWELT kód: IJWA0045
Hlava hořáku obsahuje vodivé jádro, rozhraní pro proudění plynu a spotřební materiál.
Pokud jsou poškozeny závity, izolace nebo vnitřní součásti, vyměňte hlavu hořáku a nepokračujte v provozu s nebezpečnou sestavou.
Kompletní náhradní díly INWELT AG60
Současný systém INWELT AG60 obsahuje náhradní součásti, jako jsou:
| Komponenta |
INWELT kód |
| Kompletní hořák AG60 / 5 m / M16×1,5 |
IWU6641 |
| Distanční pružina |
IJTN0073 |
| Vnější tryska SG55/AG60 |
IJWT0087-01 |
| Keramická vnější tryska SG55 |
IJWT0087 |
| Prodloužená koncovka SG55/AG60 |
IJWV091-10 |
| Elektroda SG55/AG60 |
IJWC0097 |
| Hlava hořáku SG55/AG60 |
IJWA0045 |
| Spoušť |
IJIK0735 |
| Plazmová rukojeť SG55 |
IJHW0797 |
| Kabelová sestava AG60 / 6 mm² / 5 m / M16×1,5 |
IJWO00706066-00 |
| Dvouotvorový konektor |
IJIR0768 |
| Ochranná matice |
IJIK0030 |
Distributorům a dodavatelům aftermarketu mohou kompletní balíčky hořáků a spotřebního materiálu zjednodušit nákup a inventarizaci náhradních dílů.
Jaké kovy dokáže plazmový hořák AG60 řezat?
Plazmové řezání je určeno pro elektricky vodivé materiály.
Po připojení k vhodné plazmové řezačce a provozu se správnými parametry lze systém AG60 použít pro materiály jako:
Samotný hořák neurčuje, zda lze konkrétní tloušťku úspěšně řezat.
Vlastnosti materiálu, výkon stroje a řezné parametry ovlivňují výkon.
Jakou tloušťku řezu zvládne hořák 60A AG60?
Běžný vyhledávací dotaz je:
Jak tlustý může plazmový hořák AG60 řezat?
Neexistuje jediná hodnota tloušťky, která by platila pro každou instalaci 60A AG60.
Praktická schopnost řezání závisí na:
Z tohoto důvodu specifikace výrobce plazmové řezačky čistého a děleného řezu . by pro tloušťku řezu měly být primárním referenčním bodem
Jmenovitý proud svítilny 60A popisuje elektrickou kapacitu svítilny; sama o sobě nezaručuje určitou tloušťku materiálu.
Pokud INWELT v budoucnu zveřejní testované údaje o tloušťce, nejsilnější technický formát by zahrnoval:
To vytváří užitečnější technický odkaz než univerzální '10–15 mm' prohlášení.
Doporučený přívod vzduchu pro AG60
Stabilní dodávka stlačeného vzduchu je nezbytná pro výkon plazmového řezání.
Aktuální specifikace INWELT AG60 uvádí:
Procesní plyn: Vzduch
Pracovní tlak: 3,5–4,0 bar
Průtok plynu: přibližně 163 l/min
Doporučený postflow: přibližně 40 sekund
Používejte čistý, suchý stlačený vzduch
Stlačený vzduch znečištěný vlhkostí, kompresorovým olejem nebo částicemi může snížit kvalitu řezu a zkrátit životnost spotřebního materiálu.
Vhodný systém úpravy vzduchu by měl odstranit:
Kondenzace
Tekutá voda
Kontaminace olejem
Částice
Zkontrolujte tlak pod průtokem
Tlak naměřený, když neproudí vzduch, se může lišit od skutečného provozního tlaku.
Omezení filtrů, regulátorů, hadic a armatur může způsobit pokles tlaku při řezání.
Vždy dodržujte postup nastavení tlaku vlastní plazmové řezačky.
Typické aplikace pro plazmový řezací hořák AG60
AG60 je navržen pro profesionální ruční řezání v rámci své jmenovité kapacity.
Mezi typické použití patří:
Správný hořák by měl být vybrán spíše podle plazmového zdroje energie a požadavků na řezání než samotného názvu aplikace.
AG60 vs. plazmové hořáky s nižším a vyšším proudem
Výběr správné velikosti hořáku pomáhá vyvážit přenosnost, náklady na spotřební materiál a řeznou kapacitu.
Zvažte hořák s nižším proudem, když:
Plazmová řezačka má nižší maximální výkon
Tenký plech je hlavní pracovní zátěž
Je vyžadována menší svítilna
Přenositelnost je hlavní prioritou
Vyberte AG60, když:
Stroj je navržen pro kompatibilní VF hořák třídy 60A
Připojení M16×1,5 odpovídá požadovanému rozhraní
Je vyžadováno ruční řezání
Výhodné jsou spotřební materiály AG60/SG55
5 m kabel poskytuje dostatečný pracovní dosah
Zvažte hořák s vyšším proudem, když:
Řezný výkon přesahuje hodnocení AG60
Silnější plech je pravidelně zpracováván
Jsou vyžadovány delší nepřetržité řezné cykly
Stroj byl navržen pro větší platformu hořáku
Nezvyšujte výkon plazmové řezačky nad jmenovitou hodnotu hořáku ve snaze zlepšit řeznou kapacitu.
Jak nastavit plazmový řezací hořák AG60
Před instalací nebo výměnou plazmového hořáku odpojte plazmový řezač od elektrického napájení.
1. Potvrďte kompatibilitu stroje
Ověřte:
2. Zkontrolujte spotřební materiál hořáku
Ujistěte se, že:
Elektroda je správně nainstalována
Řezná špička je nepoškozená
Vnější tryska je zajištěna
Izolační části jsou neporušené
3. Připojte svítilnu
Nainstalujte připojení M16×1,5 podle postupu výrobce zdroje.
Nevytahujte nekompatibilní závity nebo konektory silou.
4. Připojte ovládací zástrčku
Ujistěte se, že připojení spouště/ovládání odpovídá kabeláži stroje.
5. Zkontrolujte stlačený vzduch
Před řezáním ověřte čistý, suchý vzduch a vhodný provozní tlak.
6. Proveďte zkušební řez
Vyzkoušejte hořák na vhodném odpadovém materiálu.
Potvrdit:
Spolehlivé spouštění oblouku
Správná činnost spouště
Stabilní proudění vzduchu
Stabilní plazmový oblouk
Žádné abnormální zahřívání
Žádný únik plynu
Pokud se hořák chová abnormálně, okamžitě zastavte.
AG60 Údržba a odstraňování problémů
Rutinní kontrola hořáku může zlepšit konzistenci řezání a životnost spotřebního materiálu.
Špatné spouštění oblouku
Kontrola:
Tryska se příliš rychle opotřebovává
Mezi možné příčiny patří:
Nadměrný otřes
Kontrola:
Cestovní rychlost
Aktuální nastavení
Tlak vzduchu
Tloušťka materiálu
Výška pochodně
Spotřební opotřebení
Struska není vždy způsobena pochodní; jak nadměrná, tak nedostatečná řezná rychlost může ovlivnit výsledek.
Střih se stává úhlovým
Asymetricky opotřebovaná tryska může vychylovat plazmový paprsek.
Zkontrolujte a vyměňte trysku, pokud je otvor poškozený nebo zvětšený.
Pochodeň se příliš zahřívá
Mezi možné příčiny patří:
Přesahující 60A
Nadměrná doba zapálení oblouku
Omezené proudění vzduchu
Poškozený kabel
Uvolněné elektrické připojení
Opotřebovaný spotřební materiál
Než budete pokračovat, nechte systém vychladnout a zjistěte příčinu.
Podrobnosti o náhradních dílech:
| Pozice |
Kód |
Ref. |
Popis |
| 1 |
IJTN0073 |
|
Distanční pružina pro ag60 |
| 2 |
|
|
Vnější tryska |
| 2.1 |
IJWT0087-01 |
|
Vnější tryska sg-55/ag60 |
| 2.2 |
IJWT0087 |
|
Vnější tryska/keramika/sg55 |
| 3 |
IJWV091-10 |
|
Prodlužovací hrot sg-55/ag60 |
| 4 |
IJWC0097 |
|
Elektroda sg-55/ag60 |
| 5 |
IJWA0045 |
|
Hlava plazmového hořáku sg-55/ag60 |
| 6 |
IJIK0735 |
|
Spoušť |
| 7 |
IJHW0797 |
|
Plazmová rukojeť sg-55 |
| 8 |
IJIK0871 |
|
Malý kloub tig 9-17-20 |
| 9 |
IJIK0879 |
|
Velká pružinová podpora pro tig 18-26 |
| 10 |
IJWO00706066-00 |
|
Montáž kabelu/ag60/6mmq/5m M16*1,5 |
| 11 |
IJIR0768 |
|
Konektor 2 otvory |
| 12 |
IJIK0030 |
|
Ochranná matice ch19 |
Náš katalog:
 KATALOG PLAZMOVÉHO HOŘÁKU INWELT.pdf
Výrobce plazmových hořáků AG60 pro OEM a velkoobchodní dodávky
INWELT dodává plazmové řezací hořáky a spotřební materiál profesionálním B2B zákazníkům po celém světě.
Mezi typické zákazníky patří:
Výrobci plazmových řezaček
Svařovací a řezací zařízení značek
Dovozci
Distributoři
Velkoobchody
Průmyslové dodavatelské společnosti
Dodavatelé oprav
Poprodejní značky spotřebního zboží
Pro zákazníky B2B může být AG60 dodán jako kompletní svítilna spolu se souvisejícími náhradními díly a spotřebním materiálem.
Možnosti OEM a soukromých značek
Přizpůsobení lze hodnotit pro:
Pro vývoj OEM poskytněte specifikaci plazmové řezačky, rozhraní stroje a odhadovaný objem nákupu.
Proč svítilny a spotřební materiál Source AG60 od INWELT?
INWELT se specializuje na výrobu svařovacích a řezacích hořáků napříč kategoriemi produktů MIG/MAG, TIG a plazma.
Pro profesionální zákazníky může nákup kompletních plazmových hořáků a odpovídajících náhradních součástí od jednoho dodavatele zjednodušit:
Stránka AG60 obsahuje aktuální čísla dílů INWELT pro kompletní hořák, elektrodu, trysku, hlavu hořáku, rukojeť, spoušť, sestavu kabelu a komponenty konektoru.
To poskytuje distributorům a servisním společnostem jasnější základ pro dlouhodobé plánování náhradních dílů.
Často kladené otázky o plazmovém řezacím hořáku AG60
Jaký proud má INWELT AG60?
INWELT AG60 je dimenzován na 60 A s 60% pracovním cyklem.
Plazmový zdroj energie by měl být provozován v rámci ověřené kapacity hořáku.
Používá AG60 HF zapalování?
Ano.
INWELT AG60 na této stránce používá vysokofrekvenční (HF) obloukové zapalování.
Plazmová řezačka musí používat kompatibilní startovací systém.
Je AG60 stejný jako SG55?
Názvy AG60 a SG55 jsou často spojovány s podobnou rodinou spotřebního materiálu na trhu náhradních dílů a pro SG55/AG60 je identifikováno několik komponent INWELT. použití
Úplná kompatibilita hořáku by však měla být stále potvrzena rozměry, číslem dílu, konektorem a rozhraním stroje spíše než samotným názvem modelu.
Mohu použít AG60 na jakékoli plazmové řezačce CUT60?
Žádný.
Samotný název modelu CUT60 nezaručuje kompatibilitu.
Plazmová řezačka musí mít také kompatibilní systém HF-start, M16×1,5 nebo odpovídající zadní připojení, spouštěcí/ovládací rozhraní a provozní požadavky.
Mohu použít AG60 na stroji CUT50 nebo CUT70?
Teprve po potvrzení technické kompatibility.
Názvy modelů jako CUT50 a CUT70 se neřídí jedním univerzálním standardem napříč všemi výrobci.
Před instalací zkontrolujte aktuální výstupní proud, technologii zapalování, konektor a řídicí kabeláž.
Jaké připojení používá INWELT AG60?
Standardní kompletní hořák uvedený INWELT používá připojení M16×1,5 s 5 m kabelovou sestavou.
Kompatibilita ovládacího konektoru by měla být také ověřena samostatně.
Jaký tlak vzduchu vyžaduje AG60?
Aktuální specifikace INWELT uvádí přibližně 3,5–4,0 bar s průtokem vzduchu přibližně 163 l/min..
Vždy dodržujte požadavky na nastavení celého plazmového systému.
Jaký spotřební materiál používá AG60?
Mezi typické vyměnitelné součásti patří:
Elektroda
Řezací hrot/tryska
Vnější tryska
Distanční vložka
Hlava pochodně
INWELT uvádí v rámci svého vlastního produktového systému několik dílů jako kompatibilních s SG55/AG60.
Může AG60 řezat nerezovou ocel?
Ano.
Kompatibilní plazmový řezací systém může řezat elektricky vodivou nerezovou ocel při použití vhodného proudu, přívodu vzduchu, spotřebního materiálu a rychlosti pojezdu.
Může AG60 řezat hliník?
Ano.
Hliník je elektricky vodivý a lze jej řezat plazmou s vhodným plazmovým zdrojem energie a provozními parametry.
Jakou tloušťku může řezat 60A AG60?
Neexistuje žádná univerzální hodnota tloušťky určená pouze hořákem.
Podívejte se na jmenovité hodnoty čistého řezu a oddělování plazmového zdroje, protože výkon stroje, materiál, průtok vzduchu, spotřební materiál a rychlost řezání ovlivňují praktickou kapacitu.
Jaká délka kabelu je standardní?
Standardní sestava INWELT AG60 používá 5m kabel.
Dodává INWELT spotřební materiál AG60 samostatně?
Ano.
Současný produktový systém zahrnuje samostatné elektrody, trysky, vnější trysky, hlavy hořáků, rukojeti, součásti spouště, kabelové sestavy a spojovací části.
Vyrábí INWELT OEM plazmové hořáky AG60?
Ano.
Pro kvalifikované výrobce svařovacích a řezacích zařízení, distributory, dovozce a velkoobchodníky jsou k dispozici možnosti OEM/ODM a soukromých značek.
Vyžádejte si cenovou nabídku na plazmový řezací hořák INWELT AG60
Hledáte 60A VF plazmový hořák, náhradní sestavu AG60, spotřební materiál SG55/AG60 nebo dodavatele OEM plazmového hořáku?
INWELT dodává kompletní sestavy hořáků AG60 spolu s náhradními elektrodami, řeznými hroty, štíty, hlavami hořáků, rukojetí a kabelovými komponenty.
Pro rychlejší technické potvrzení uveďte:
Plazmová řezačka zn
Model stroje
Maximální výstupní proud
Startovací metoda
Stávající model svítilny
Fotografie hlavního konektoru
Fotka spouštěcího/ovládacího konektoru
Požadovaná délka kabelu
Požadavky na spotřební materiál
Odhadované množství objednávky
INWELT nebo soukromá značka
Kontaktujte INWELT pro potvrzení kompatibility, vzorky, konfiguraci OEM a velkoobchodní nabídku.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių