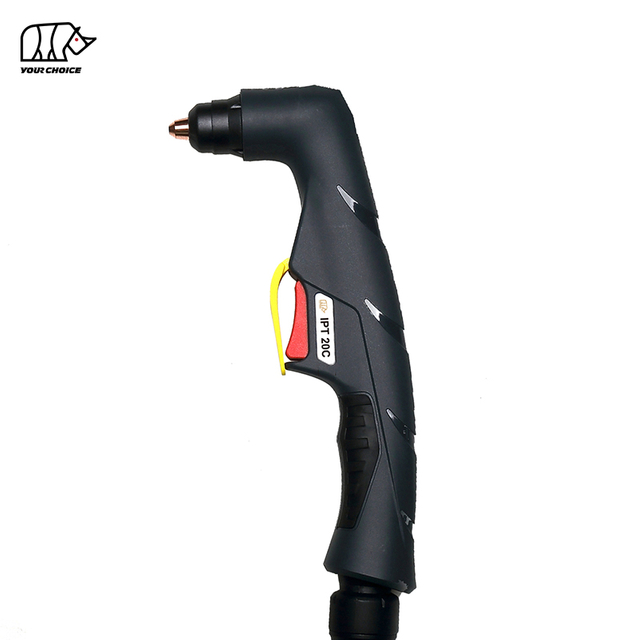
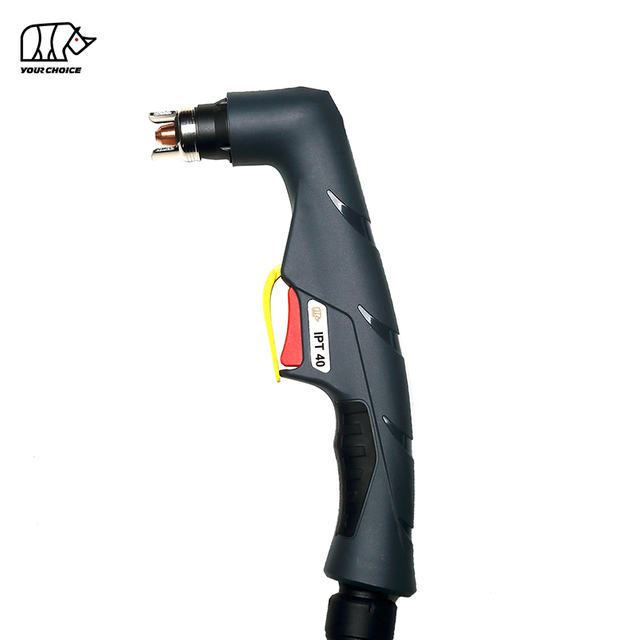
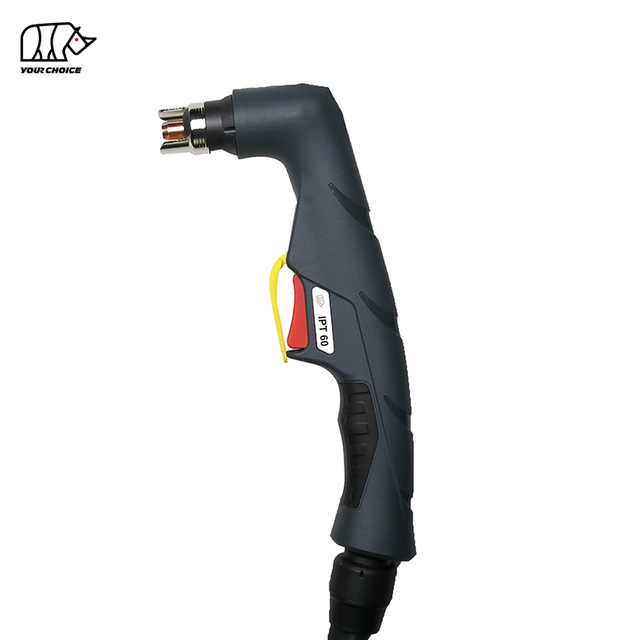
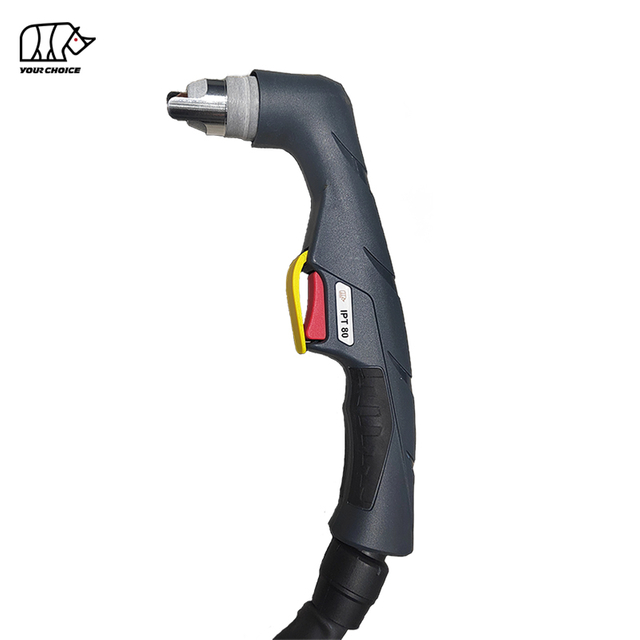
100A Non-HF Ruční plazmový řezací hořák se startem Back-Striking
INWELT PT 100 je vzduchem chlazený ruční plazmový řezací hořák určený pro profesionální kovovýrobu, opravy, údržbu a průmyslové řezací aplikace.
PT 100 je dimenzován na 100A s 60% pracovním cyklem a používá nevysokofrekvenční systém spouštění oblouku se zpětným zapalováním.
Aktuální technická konfigurace INWELT zahrnuje:
jmenovitý proud 100A
60% pracovní cyklus
Začátek oblouku Non-HF
Zpětný systém spotřebního materiálu
Vzduch / N₂ procesní plyn
Přibl. tlak plynu 4,5–5,0 bar
Přibl. Průtok plynu 200 l/min
Přibl. Doporučený postflow 100 sekund
Možnost 6m a 12m hořáku
Ruční / ruční ovládání
PT 100 je k dispozici s několika kompletními konfiguracemi hořáku a ovládání, včetně integrovaných připojení 1/4G a uspořádání centrálního adaptéru s 2vodičovým nebo 4vodičovým ovládáním.
INWELT PT 100 technických specifikací
| Specifikace |
INWELT PT 100 |
| Typ produktu |
Ruční / Ruční Plazmový řezací hořák |
| Model |
PT 100 |
| Značka |
INWELT |
| Jmenovitý proud |
100 A |
| Pracovní cyklus |
60 % |
| Chlazení / Procesní plyn |
Vzduch / N₂ |
| Spouštění oblouku |
Non-HF / Zpětný úder |
| Tlak plynu |
Přibl. 4,5–5,0 bar |
| Průtok plynu |
Přibl. 200 l/min |
| Doporučený Post-Flow |
Přibl. 100 sekund |
| Délka vedení |
6 m / 12 m |
| Operace |
Manuální / Ruční |
| Standardní řezání |
K dispozici |
| Kontaktní řezání |
K dispozici |
| Drážkovací spotřební materiál |
K dispozici |
| Možnosti konektoru |
Integrované 1/4G / Centrální adaptér |
| Možnosti ovládání |
2-Wire / 4-Wire |
| OEM / ODM |
K dispozici |
| Soukromá značka |
K dispozici |
Před objednáním si ověřte zdroj plazmového napájení, jmenovitý proud, nespouštěcí systém, který není HF , architekturu pilotního oblouku, zadní konektor a řídicí kabeláž.
Proč zvolit PT 100 pro ruční řezání plazmou 100A?
PT 100 je navržen pro kompatibilní manuální plazmové systémy s vyšším výkonem vyžadující platformu jiného než HF hořáku.
Jmenovitý proud 100A
PT 100 je umístěn jako 100A ruční plazmový řezací hořák.
Svítilna by měla být provozována v rámci ověřeného jmenovitého proudu a se správným spotřebním materiálem specifickým pro proud.
60% pracovní cyklus
Aktuální specifikace INWELT uvádí 60% pracovní cyklus při 100A.
Skutečné tepelné zatížení může být také ovlivněno:
Provozní proud
Okolní teplota
Čas zapnutí oblouku
Průtok plynu
Počet startů
Spotřební stav
Non-HF Spuštění
PT 100 nepoužívá konvenční vysokofrekvenční zapalovací obvod.
To jej odlišuje od HF rodin hořáků, jako jsou INWELT LT řady hořáků.
Back-Striking spotřební systém
PT 100 používá architekturu spotřebního materiálu se zpětným úderem, ve kterém pohyb vnitřní elektrody/trysky tvoří část sekvence spouštění pilotního oblouku.
S elektrodou, hrotem, difuzorem a hlavou hořáku by se proto mělo zacházet jako se sladěným systémem.
Jak funguje systém PT 100 Non-HF Back-Striking
PT 100 funguje jako součást kompletního systému plazmového řezání, který se skládá z:
Během spouštění oblouku tvoří spotřební systém zpětného zapalování část sekvence pilotního oblouku.
Jakmile se plazmový oblouk přenese na obrobek, řezný hrot stáhne ionizovaný plyn do koncentrovaného plazmového paprsku.
Plazmový oblouk taví elektricky vodivý materiál, zatímco vysokorychlostní plyn odstraňuje roztavený kov z řezu.
PT 100 vs. HF Plazmové řezací hořáky
PT 100 je jiný než HF plazmový řezací hořák.
Nemělo by být považováno za zaměnitelné se svítilnou HF jednoduše proto, že oba produkty mají podobné jmenovité proudy.
| Funkce |
PT 100 |
HF plazmový hořák |
| Startovací systém |
Non-HF / Zpětný úder |
Vysokofrekvenční |
| Primární architektura |
Mechanický/pneumatický systém zpětného úderu |
HF zapalovací obvod |
| Požadavek na zdroj napájení |
Kompatibilní systém jiný než HF |
Kompatibilní systém HF |
| Spotřební materiál |
Spotřební materiál pro zpětný úder |
HF -specifický spotřební materiál |
Vždy přizpůsobte výchozí architekturu plazmovému zdroji energie.
PT 100 kompletních konfigurací ruční svítilny
Aktuální řada INWELT PT 100 zahrnuje několik kompletních sestav ručních svítilen.
| kódu INWELT |
Konfigurace |
| IJWU03072-00 |
PT 100 / 6 m / 1/4G / Integrovaný / 2-drátový / Back-Striking |
| IJWU04072-00 |
PT 100 / 12 m / 1/4G / Integrovaná / 2-drátová / Back-Striking |
| IJWU03074-00 |
PT 100 / 6 m / Centrální adaptér / 2-drát / zpětný úder |
| IJWU04074-00 |
PT 100 / 12 m / Centrální adaptér / 2-drát / Zpětný úder |
| IJWU030641-0 |
PT 100 / 6 m / Centrální adaptér / 4-drát / Zpětný úder |
| IJWU040641-00 |
PT 100 / 12 m / Centrální adaptér / 4-drát / Zpětný úder |
Před zveřejněním finální živé tabulky ověřte přesné formátování všech interních kódů vůči aktuálnímu ERP/BOM systému.
PT 100 řezných hrotů podle aktuálního rozsahu
Platforma spotřebního materiálu PT 100 obsahuje několik velikostí špiček pro různé rozsahy provozních proudů.
Řezací hrot 40–50 A
INWELT Kód: IJWV1689-10
Referenční číslo: 51246.10
Specifikace:
Ø1,0 mm / 40–50 A / Back-Striking
Řezací hrot 50–60 A
INWELT Kód: IJWV1689-11
Referenční číslo: 51246.11
Specifikace:
Ø1,1 mm / 50–60 A / Back-Striking
Řezací hrot 60–70 A
INWELT Kód: IJWV1689-12
Referenční číslo: 51246.12
Specifikace:
Ø1,2 mm / 60–70 A / Back-Striking
Řezací hrot 80–90 A
INWELT Kód: IJWV1687-14
Referenční číslo: 51248.14
Specifikace:
Ø1,4 mm / 80–90 A / Back-Striking
Řezací hrot třídy 100A
INWELT Kód: IJWV1687-15
Referenční číslo: 51248.15
Specifikace:
Ø1,5 mm / 100–110 A / Back-Striking
Pro produkt umístěný jako 100A hořák je to nejrelevantnější konfigurace řezné špičky s vysokým výkonem.
Před použitím hrotu Ø1,6 mm 110–120A jako standardního nastavení PT 100 ověřte
Aktuální stránka INWELT uvádí:
IJWV1687-16 / 51248,16 – Ø1,6 mm / 110–120 A
a aktuálně označuje tuto položku jako standardní konfiguraci.
Toto by mělo být přezkoumáno.
Pokud je PT 100 oficiálně dimenzován na 100A, neměl by být spotřební materiál 110–120A automaticky prezentován jako výchozí konfigurace 100A.
Před standardním publikováním ověřte:
Maximální ověřený proud hořáku
Pracovní cyklus při vyšším proudu
Teplota hlavy hořáku
Hodnocení kabelu
Odpovídající difuzor
Odpovídající štít
Kompletní údaje o testu zdroje napájení
Pokud neexistuje ověření úrovně hořáku 120A, ponechte špičku Ø1,6 mm jako související součást rodiny s vyšším proudem, nikoli jako výchozí trysku PT 100.
PT 100 tipů na přestřižení kontaktů
Řada PT 100 podporuje spotřební materiál pro řezání kontaktů.
40–50 Kontaktní špička
INWELT Kód: IJWV1685-10
Referenční číslo: 51276.10
50–60 Kontaktní špička
INWELT Kód: IJWV1685-11
Referenční číslo: 51276.11
60–70 Kontaktní špička
INWELT Kód: IJWV1685-12
Referenční číslo: 51276.12
80–90 Kontaktní špička
INWELT Kód: JWV1697-14
Referenční číslo: 51278.14
ověřte, zda má být kód INWELT JWV1697-14 nebo IJWV1697-14 . Před publikováním
100A-třída Kontaktní špička
INWELT Kód: IJWV1697-15
Referenční číslo: 51278.15
Specifikace:
Ø1,5 mm / 100–110 A / Back-Striking
Používejte součásti pro řezání kontaktů pouze se správnou konfigurací stínění a přední části.
PT 100 Standardní řezání vs. Kontaktní řezání
PT 100 podporuje různé konfigurace front-endu.
Standardní řezání
Standardní řezání používá řezací hrot spolu s příslušnou vnější tryskou nebo distanční vložkou.
Toto uspořádání je vhodné pro běžné distanční plazmové řezání.
Kontaktní řezání
Kontaktní řezání používá speciální kontaktní hroty a komponenty štítu navržené tak, aby fungovaly blízko nebo proti obrobku.
Netahejte standardní exponovanou řeznou trysku přímo přes obrobek, pokud tato konfigurace spotřebního materiálu není speciálně navržena pro kontaktní řezání.
PT 100 spotřebního materiálu pro drážkování
Rodina spotřebního materiálu PT 100 zahrnuje součásti pro drážkování.
Aktuální tip na vyřezávání je:
INWELT Kód: IJWV1698-22
Reference: 51278G.22
Popis:
PT 100 rýhovací hrot / zpětný úder
Současná řada produktů také zahrnuje:
IJTN1075 / 60508 – Krytka štítu na drážkování
Plazmové drážkování lze použít pro:
Odstranění svaru
Dlouhování zad
Odstranění defektu
Společná příprava
Opravárenské práce
Drážkovací spotřební materiál používejte pouze v případě, že plazmový zdroj tento proces podporuje.
PT 100 zpětně úderná elektroda
Současná standardní elektroda je:
INWELT Kód: IJWC1687
Referenční číslo: 52556
Popis:
PT 100 zpětně dopadající plazmová elektroda
Elektroda je základní součástí startovacího a řezacího systému PT 100.
Vyměňte jej dříve, než nadměrné opotřebení přispěje k:
Silně opotřebovanou elektrodu nebruste ani neupravujte.
PT 100 Plynové difuzory
PT 100 používá různé difuzory plynu podle aktuálního sortimentu.
Difuzor 30-70A
INWELT Kód: IJWG1673
Referenční číslo: 60025
Aplikace:
30-70A
Difuzér 80-100A
INWELT Kód: IJWG1672
Referenční číslo: 60026
Aplikace:
80–100A a související konfigurace drážkování
Použití správného difuzéru je důležité, protože distribuce plynu ovlivňuje:
Stabilita oblouku
Spotřební chlazení
Tvar plazmové trysky
Kvalita řezání
PT 100 možností štítu a vnější trysky
Aktuální rodina PT 100 obsahuje několik předních ochranných komponent.
30–70 A vnější tryska
INWELT Kód: IJWT1689-05
Referenční číslo: 60500
80–100 A vnější tryska
INWELT Kód: IJWT1687-05
Referenční číslo: 60501
Toto je nejdůležitější konfigurace vnější trysky pro normální vysokoproudé PT 100 řezání.
Kontaktní řezání a drážkování vnější trysky
INWELT Kód: IJWT1685-05
Referenční číslo: 60502
40–70A Kontaktní štít
INWELT Kód: IJTN0711
Referenční číslo: 60504
80–100A Kontaktní štít
INWELT Kód: IJTN0655
Referenční číslo: 60505
Použijte stínění vhodné pro zvolený proces řezání a proudový rozsah.
PT 100 dvouhrotá rozpěrka
Současný standardní mezikus je:
INWELT Kód: IJTN0096
Referenční číslo: 60444
Popis:
Dvojitá rozpěrka / PT 100
Distanční vložka pomáhá udržovat řízenou vzdálenost mezi tryskou a obráběným strojem během řezání v odstupu.
Správný odstup může pomoci zlepšit:
PT 100 Hlava hořáku a vzduchová trubice
Současná hlava ruční svítilny je:
INWELT Kód: JWA0056-01
Popis:
PT 100 90° ruční plazma Hlava hořáku
Současná vzduchová trubice je:
INWELT Kód: IJAO0785
Referenční číslo: 09700.48
Popis:
PT 100 vzduchová / chladicí trubice
Tyto díly by měly zůstat jasně označeny jako ruční PT 100 součástí.
Nesměšujte hlavy a těla strojních hořáků PTM100 do hlavní tabulky náhradních dílů PT 100 ručních hořáků.
PT 100 vs. PTM100 : Manuální hořák vs. CNC strojový hořák
PT 100 a PTM100 patří do stejné širší produktové platformy, ale měly by být považovány za samostatné kompletní produkty.
| Funkce |
PT 100 |
PTM100 |
| Operace |
Manuální / Ruční |
CNC / Mechanizované |
| Geometrie pochodně |
Úhlová ruční svítilna |
Přímý strojní hořák |
| Řízení |
Spoušť operátora |
CNC / řízeno strojem |
| Montáž |
Ruční |
Pevný držák svítilny |
| Výška pochodně |
Ovládané operátorem |
CNC / kontrolované THC |
| Hlavní aplikace |
Ruční řezání |
Automatizované řezání |
Některé spotřební materiály lze sdílet v rámci širší rodiny produktů.
Kompletní hlavy hořáku, rukojeti, těla stroje a konfigurace kabelů/ovládacích prvků by však neměly být automaticky považovány za vzájemně zaměnitelné.
Použijte samostatné kotvy interních odkazů:
PT 100 Ruční plazmový řezací hořák
a
PTM100 CNC plazmový řezací hořák
Jak zkontrolovat kompatibilitu plazmové řezačky PT 100
Nevybírejte PT 100 pouze proto, že plazmová řezačka je dimenzována na 100A.
Musí se shodovat několik technických faktorů.
Potvrďte Non-HF Spuštění
Plazmový zdroj energie musí podporovat kompatibilní systém hořáku, který není HF /back-striking.
Potvrďte provozní proud
PT 100 je primárně umístěn jako 100A hořák.
Potvrďte hlavní konektor
Dostupné konfigurace zahrnují:
Integrovaná 1/4G
Centrální adaptér
Potvrďte řídicí kabeláž
Současné konfigurace kompletních hořáků zahrnují:
2-drátové ovládání
4-vodičové ovládání
Potvrďte Pilot-Arc Architecture
Plazmový zdroj energie musí podporovat startovací uspořádání PT 100.
Před objednáním poskytněte informace o stroji
Pro náhradní projekty poskytněte:
Výrobce plazmové řezačky
Model stroje
Jmenovitý výstupní proud
Originální model svítilny
Fotografie hlavního konektoru
Fotografie spojení pilot-oblouk
Fotografie spouštěcího/ovládacího konektoru
To je spolehlivější než tvrzení, že PT 100 se hodí pro každou plazmovou řezačku typu CUT100.

Podrobnosti o náhradních dílech:
| RUČNÍ HOŘÁČKA |
|
Kód |
Ref. |
Popis |
| A |
IJWU03072-00 |
|
Plazmový hořák IPT100 /6M/ 1/4G /integrovaný/2 dráty/zadní zapalování |
| A |
IJWU04072-00 |
|
Plazmový hořák IPT100 /12M/ 1/4G /integrovaný/2 dráty/zadní zapalování |
| B |
IJWU03074-00 |
|
Plazmový hořák IPT100 /6M/centrální adaptér/2 dráty/zadní zapalování |
| B |
IJWU04074-00 |
|
Plazmový hořák IPT100 /12M/centrální adaptér/2 dráty/zadní zapalování |
| C |
IJWU030641-0 |
|
Plazmový hořák IPT100 /6M/centrální adaptér/4 dráty/zadní zapalování |
| C |
IJWU040641-00 |
|
Plazmový hořák IPT100 /12M/centrální adaptér/4 dráty/zadní zapalování |
|
| Pozice |
Kód |
Ref. |
Popis |
| (S ' ●' je standardní konfigurace) |
|
| 1 |
IJTN0096 |
60444 |
Dvojitá rozpěrka/ IPT100 |
| 2 |
IJTN0711 |
60504 |
Krytka/40-70A/kontaktní řezání |
| 3 |
IJTN0655 |
60505 |
Kryt štítu/80-120A/řezání kontaktu |
| 4 |
IJTN1075 |
60508 |
Štítová čepice/rýhování |
| 5 |
IJWT1689-05 |
60500 |
Vnější IPT100 /30-70A/Šedé skleněné vlákno |
| 6 ● |
IJWT1687-05 |
60501 |
Vnější tryska IPT100 /80-120A/šedé skleněné vlákno |
| 7 |
IJWT1685-05 |
60502 |
Vnější tryska IPT100 /Kontaktní řez a drážkování |
| 8 |
IJWV1683-09 |
51245.09 |
Hrot Φ0,9 mm/kontaktní řezání/30-70A /zadní úder |
| 9 |
Tip |
| 9.1 |
IJWV1689-10 |
51246.10 |
Hrot Φ1,0mm/40-50A/ IPT100 /zadní úder |
| 9.2 |
IJWV1689-11 |
51246.11 |
Hrot Φ1,1mm/50-60A/ IPT100 /zadní úder |
| 9.3 |
IJWV1689-12 |
51246.12 |
Hrot Φ1,2mm/60-70A/ IPT100 /zadní úder |
| 10 |
Tip |
| 10.1 |
IJWV1687-14 |
51248.14 |
Hrot Φ1,4mm/80-90A/ IPT100 /zadní úder |
| 10.2 |
IJWV1687-15 |
51248.15 |
Hrot Φ1,5mm/100-110A/ IPT100 /zadní úder |
| 10.3 ● |
IJWV1687-16 |
51248.16 |
Hrot Φ1,6mm/110-120A/ IPT100 /zadní úder |
| 11 |
Tip |
| 11.1 |
IJWV1685-10 |
51276.10 |
Kontaktní hrot Φ1,0 mm/40-50A/ IPT100 /zadní úder |
| 11.2 |
IJWV1685-11 |
51276.11 |
Kontaktní hrot Φ1,1 mm/50-60A/ IPT100 /zadní úder |
| 11.3 |
IJWV1685-12 |
51276.12 |
Kontaktní hrot Φ1,2 mm/60-70A/ IPT100 /zadní úder |
| 12 |
Tip |
| 12.1 |
JWV1697-14 |
51278.14 |
Kontaktní hrot Φ1,4mm/80-90A/ IPT100 /zadní úder |
| 12.2 |
IJWV1697-15 |
51278.15 |
Kontaktní hrot Φ1,5mm/100-110A/ IPT100 /zadní úder |
| 12.3 |
IJWV1697-16 |
51278.16 |
Kontaktní hrot Φ1,6 mm/110-120A / IPT100 /zadní úder |
| 13 |
IJWV1698-22 |
51278G.22 |
Drážkování hrotu IPT100 /120A/drážkování/zpětný úder |
| 14 |
IJWG1673 |
60025 |
Difuzor IPT100 /30-70A |
| 15 |
IJWG1672 |
60026 |
Difuzor IPT100 /80-120A a drážkování |
| 16 ● |
IJWC1687 |
52556 |
Elektrodová plazma IPT100 |
| 17 |
JWA0056-01 |
|
Hlava plazmového hořáku IPT100 /90° |
| 17a |
IJAO0785 |
09700.48 |
Vzduchová trubice IPT100 |
| 17b |
IJGU0716 |
51190.41 |
'O'kroužek Φ18x21mm IPT100 |
| 18 |
IJHW0042-01 |
|
Plazmová rukojeť manuální/I PT80 -100/Červená |
| 19 |
IJIK0733 |
|
Ochranná část/plazma/žlutá |
| 20 |
IJIR0081 |
|
Spoušť |
| 21 |
IJIK0804 |
|
Kloubový/malý/nový typ |
| 22 |
Montáž kabelu |
| 22.1 |
IJWO01210074-300 |
Kabelová sestava/ IPT100 /6M/2 dráty/integr |
| 22.2 |
IJWO01210134-300 |
Sestava kabelu/ IPT100 /12M/2 dráty/integr |
| 22.3 |
IJWO01210071-300 |
Sestava kabelu/ IPT100 /6M/2 vodiče/středový adaptér |
| 22.4 |
IJWO01210131-300 |
Sestava kabelu/ IPT100 /12M/2 vodiče/středový adaptér |
| 22.5 |
IJWO01210077-300 |
Sestava kabelu/ IPT100 /6M/4 vodiče/středový adaptér |
| 22.6 |
IJWO01210137-300 |
Sestava kabelu/ IPT100 //12M/4 vodiče/středový adaptér |
| 23 Klíč IJDH6017 pro plazmu |
| 24 IJAY0089 Centrální adaptér boční plazmové hořáku 5 pinů |
| 25 |
IJTN0716 |
Nástavec na řezání kruhů/ IPT100 |
| 25.1 IJTN0683 Válečkový stojan IPT100 / s klíčem |
Náš katalog:
 INWELT KATALOG PLAZMOVÉHO HOŘÁKU.pdf
Jaké materiály může PT řezat 100?
Po připojení ke kompatibilnímu plazmovému zdroji energie může PT 100 řezat elektricky vodivé materiály včetně:
Měkká ocel
Uhlíková ocel
Nerez
Hliník
Měď
Mosaz
Pozinkovaná ocel
Skutečná řezná rychlost, kvalita břitu a praktická řezná tloušťka závisí na kompletním plazmovém systému.
Jakou tloušťku může PT 100 plazmový hořák řezat?
Aktuální stránka uvádí, že PT 100 dokáže řezat přibližně 30–40 mm při 100A.
To by nemělo být prezentováno jako univerzální záruka řezání pouze s hořákem.
Skutečná řezná kapacita závisí na:
Profesionální specifikace plazmy by měly rozlišovat mezi:
Doporučená řezná kapacita
Tloušťka materiálu, kterou lze produktivně řezat vhodnou rychlostí a kvalitou břitu.
Maximální řezná kapacita
Silnější materiál, který lze stále řezat, normálně při snížené rychlosti.
Oddělovací kapacita
Maximální tloušťka, kterou lze oddělit, obvykle s nižší kvalitou hran.
Konkrétní hodnoty tloušťky PT 100 publikujte pouze v případě, že jsou podporovány testem úplného systému INWELT .
Sestavte INWELT PT 100 tabulku řezání
Graf 100 PT první strany by byl jedním z nejsilnějších přírůstků SEO a GEO na této stránce.
Mezi doporučená pole patří: Data
| parametrů |
k publikování |
| Materiál |
Měkká ocel / nerezová ocel / hliník |
| Tloušťka |
Testovaná tloušťka |
| Proud |
Skutečný testovaný proud |
| Kód tipu |
číslo dílu INWELT |
| Průměr hrotu |
mm |
| Tlak plynu |
bar |
| Průtok plynu |
L/min |
| Rychlost cestování |
mm/min |
| Stand-Off |
mm |
| Výsledek řezu |
Doporučené / Maximální / Odstupné |
Použijte naměřená řezná data INWELT místo kopírování řezné tabulky jiného výrobce.
Doporučená dodávka plynu pro PT 100
Aktuální specifikace INWELT uvádí:
Procesní plyn: vzduch / N₂
Tlak plynu: Přibl. 4,5–5,0 bar
Průtok plynu: Přibl. 200 l/min
Doporučený post-flow: Přibl. 100 sekund
Používejte čistý a suchý procesní plyn
Vlhkost, kompresorový olej a znečištění částicemi mohou negativně ovlivnit:
Stabilita oblouku
Životnost elektrody
Životnost řezné špičky
Konzistence řezání
Použijte vhodnou filtraci a separaci vlhkosti.
Zkontrolujte tlak pod průtokem
Statický tlak se může lišit od skutečného provozního tlaku, když hořákem proudí plyn.
Filtry, regulátory, armatury a dlouhé přívodní hadice mohou způsobit ztrátu tlaku.
Nastavte tlak plynu podle provozního postupu celého systému plazmového řezání.
Proč PT 100 Post-Flow Matters
Aktuální specifikace INWELT doporučuje přibližně 100 sekund následného toku.
Poté, co se plazmový oblouk zastaví, pokračující proud plynu pomáhá odstranit zbytkové teplo z:
Kdykoli je to možné, nechte dokončit normální cyklus po toku.
Nevypínejte přívod vzduchu ihned po těžkém řezání, pokud to výrobce plazmového systému výslovně nepovoluje.
Typické aplikace pro PT 100
PT 100 je navržen pro profesionální ruční plazmové řezání, včetně:
Konečný výběr hořáku by měl být založen na plazmovém zdroji energie a technické kompatibilitě spíše než na samotném průmyslovém názvu.
PT 100 Údržba a kontrola spotřebního materiálu
Zkontrolujte elektrodu
Vyměňte elektrodu dříve, než nadměrné opotřebení způsobí nespolehlivé spouštění oblouku nebo poškození trysky.
Zkontrolujte řezací hrot
Zkontrolujte:
Zvětšený otvor trysky
Oválný otvor
Poškození popálením
Silná kontaminace
Zkontrolujte difuzér
Ujistěte se, že je nainstalován správný difuzér 30–70 A nebo 80–100 A.
Vyměňte prasklé nebo teplem poškozené součásti.
Zkontrolujte štít a vnější trysku
Vyměňte poškozené, prasklé nebo silně spálené izolační díly.
Zkontrolujte vzduchovou trubici
Ujistěte se, že trubice je správně nainstalovaná a nepoškozená.
Zkontrolujte kabel hořáku
Zkontrolujte:
Řezy
Oděr
Poškození teplem
Těsné zatáčky
Volné kování
Běžné PT 100 problémů s řezáním plazmou
Obtížné spouštění oblouku
Kontrola:
Zpětná elektroda
Řezací hrot
Tlak plynu
Obvod pilotního oblouku
Pracovní spojení
Konektor svítilny
Nadměrný otřes
Kontrola:
Rychlost řezání
Proud
Tloušťka materiálu
Průtok plynu
Stojan na pochodeň
Spotřební stav
Nadměrné zkosení
Kontrola:
Opotřebení řezné špičky
Úhel hořáku
Odstupová vzdálenost
Rozvod plynu
Cestovní rychlost
Krátká životnost spotřebního materiálu
Mezi možné příčiny patří:
Znečištěný stlačený vzduch
Nesprávná kombinace tryska/proud
Opotřebená elektroda
Nesprávný odstup
Nadměrné spouštění oblouku
Přehřátí hořáku
Mezi možné příčiny patří:
Provoz nad ověřeným hodnocením
Překročen pracovní cyklus
Omezený průtok plynu
Nedostatečný post-flow
Poškození kabelu nebo připojení
Než budete pokračovat, zastavte řezání a zjistěte příčinu.
PT 100 spotřebního materiálu pro distributory a aftermarket dodávky
Profesionální PT 100 aftermarket program může zahrnovat:
Přesná čísla dílů INWELT pomáhají distributorům řídit kompatibilitu náhradních dílů a přesněji opakovat nákup.
OEM PT 100 Plazmový řezací hořák Výroba INWELT
INWELT dodává PT 100 plazmových hořáků a náhradní součásti profesionálním B2B zákazníkům, včetně:
Výrobci plazmových řezaček
Svařovací a řezací zařízení značek
Dovozci
Distributoři
Velkoobchody
Průmysloví dodavatelé
Opravárenské firmy
Poprodejní značky spotřebního zboží
Konfigurace OEM a ODM lze vyhodnotit podle cílového zdroje plazmového napájení a požadovaného rozhraní.
OEM a možnosti Private-Label
Přizpůsobení může zahrnovat:
U projektů OEM poskytněte specifikaci plazmové řezačky, nezačínající architekturu HF , požadavky na konektor a odhadované množství objednávky.
Proč zdroj PT 100 svítilen a spotřebního materiálu od INWELT ?
Platforma PT 100 kombinuje kompletní sestavy ručních hořáků s podrobným systémem spotřebního materiálu, který pokrývá více procesů řezání.
Aktuální rodina produktů zahrnuje:
6 m a 12 m kompletní svítilny
Možnost 2-drátového a 4-vodičového ovládání
Řezné hroty specifické pro proud
Tipy pro řezání kontaktů
Drážkování spotřebního materiálu
Zpětná elektroda
Difuzory 30–70A a 80–100A
Vícenásobné štíty a vnější trysky
PT Hlava 100 ruční svítilny
Možnosti kabelu a konektoru
Pro značky zařízení, distributory a dovozce může nákup kompletní svítilny spolu s programem spotřebního materiálu zjednodušit nákup a podporu na trhu s náhradními díly.
Často kladené otázky o PT 100 Plazmový řezací hořák
Jaký proud má INWELT PT 100?
PT 100 je primárně umístěn jako 100A ruční plazmový řezací hořák.
Jaký je pracovní cyklus PT 100?
Aktuální specifikace INWELT uvádí 60 %.
Používá PT 100 zapalování HF ?
Žádný.
PT 100 používá startovací systém, který není HF zpětným úderem.
Je PT 100 ruční svítilna nebo strojní svítilna?
PT 100 je ruční / ruční plazmový řezací hořák.
Související PTM100 je konfigurace CNC / stroj-hořák.
Jaký plyn používá PT 100?
Aktuální konfigurace podporuje Air / N₂.
Jaký tlak plynu vyžaduje PT 100?
Přibližně 4,5–5,0 bar.
Jaký průtok plynu vyžaduje PT 100?
Aktuální specifikace INWELT uvádí přibližně 200 l/min.
Jaká doba po toku se doporučuje?
Přibližně 100 sekund.
Jaké délky vedení hořáku jsou k dispozici?
Současná rodina kompletních hořáků zahrnuje:
Jaký řezný hrot se používá kolem 100A?
Aktuální rodina spotřebního materiálu INWELT zahrnuje:
IJWV1687-15 / 51248,15 – Ø1,5 mm / 100–110 A / Zpětný úder
Toto je nejrelevantnější vysoce výkonný tip pro stránku produktu 100 PT .
Má PT 100 také trysku 1,6 mm?
Ano.
Aktuální seznam rodin:
IJWV1687-16 / 51248,16 – Ø1,6 mm / 110–120 A
Tento spotřební materiál s vyšším proudem by však neměl být automaticky prezentován jako standardní nastavení PT 100, pokud nebyl ověřen provoz celého hořáku pro proud nad 100 A.
Jakou elektrodu používá PT 100?
Současná standardní elektroda je:
IJWC1687 / 52556
Jaký difuzér se používá při vysokém proudu?
Současný difuzér 80–100 A je:
IJWG1672 / 60026
Lze PT 100 použít pro kontaktní řezání?
Ano.
Řada spotřebního materiálu zahrnuje speciální kontaktní řezací hroty a kryty.
Lze PT 100 použít pro drážkování?
Související produktová řada zahrnuje drážkovací hrot a drážkovací štít.
Plazmový zdroj energie musí také podporovat drážkování.
Lze PT 100 použít s jakoukoli plazmovou řezačkou CUT100?
Žádný.
Architektura, konektor, obvod pilotního oblouku, řídicí kabeláž a požadavky na plyn musí také odpovídat jiným než HF /back-striking.
Může PT 100 řezat nerezovou ocel?
Ano, při použití s kompatibilním systémem plazmového řezání a vhodnými provozními parametry.
Může PT 100 řezat hliník?
Ano.
Hliník je elektricky vodivý a může být řezán plazmou pomocí vhodného plazmového systému.
Jakou tloušťku může PT řezat 100?
Neexistuje žádná univerzální řezná tloušťka určená pouze hořákem.
Použijte testovaná doporučená, maximální a oddělovací data z celého plazmového systému.
Jaký je rozdíl mezi PT 100 a PTM100 ?
PT 100 je ruční / ruční konfigurace.
PTM100 je konfigurace CNC / mechanizovaný stroj-hořák.
Nabízí INWELT OEM PT 100 plazmových hořáků?
Ano.
Pro kvalifikované výrobce, distributory a dovozce zařízení jsou k dispozici konfigurace OEM/ODM , soukromých značek, kabelů, konektorů, ovládacích vodičů a sad spotřebního materiálu.
Vyžádejte si cenovou nabídku na INWELT PT 100 Plazmový řezací hořák
Pro rychlejší potvrzení kompatibility poskytněte:
Výrobce a model plazmové řezačky
Jmenovitý výstupní proud
Stávající model svítilny
Typ startovacího systému
Fotografie hlavního konektoru
Fotografie spojení pilot-oblouk
Fotografie spouštěcího/ovládacího konektoru
Požadovaná délka vedení
Požadovaný řezací proud
Požadavek kontaktního řezání nebo drážkování
Požadavky na spotřební materiál
Odhadované množství nákupu
INWELT nebo soukromá značka
INWELT pak může potvrdit příslušnou PT 100 kompletní konfiguraci hořáku, konektoru a spotřebního materiálu pro váš plazmový řezací systém.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių