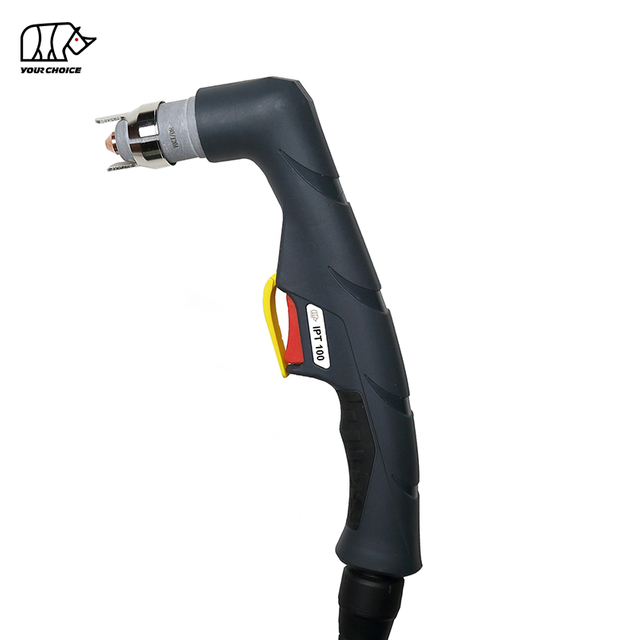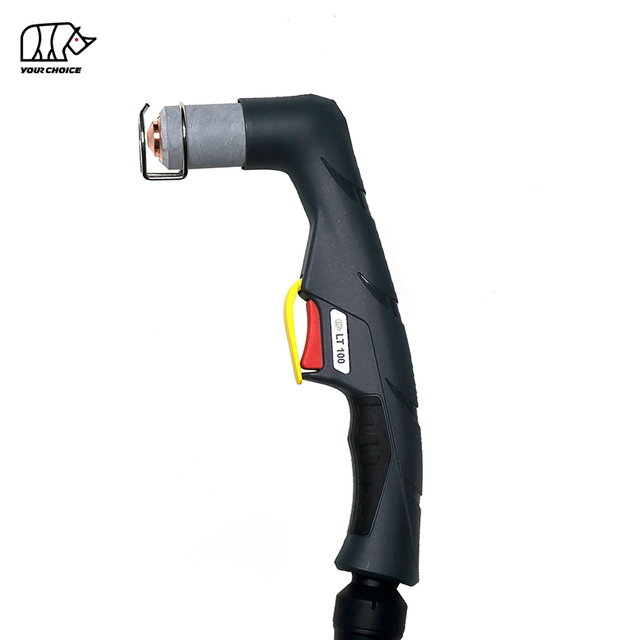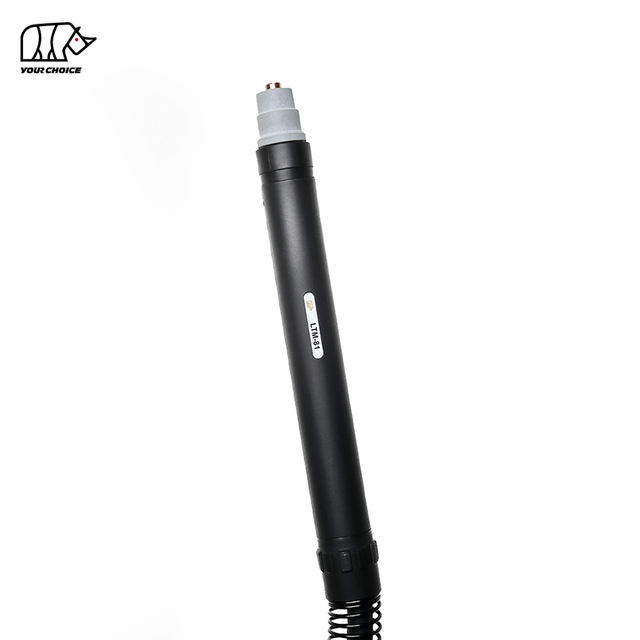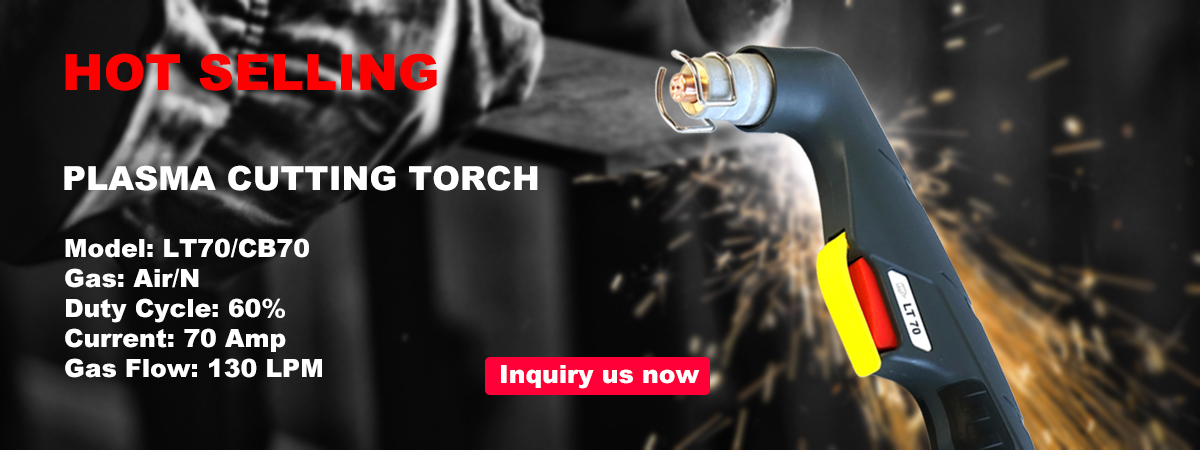
70A HF Ruční plazmový řezací hořák pro profesionální řezání kovů
INWELT LT70 je vzduchem chlazený ruční plazmový řezací hořák určený pro profesionální kovovýrobu, opravy, údržbu a dílenské řezání.
LT70 je dimenzován na 70A s 60% pracovním cyklem a používá vysokofrekvenční ( HF ) spouštění oblouku.
Aktuální technická konfigurace INWELT zahrnuje:
jmenovitý proud 70A
60% pracovní cyklus
Procesní plyn se stlačeným vzduchem
Začátek oblouku HF
Přibl. Provozní tlak 4,5–5,0 bar
Přibl. Průtok vzduchu 130 l/min
Přibl. Doporučený postflow 70 sekund
Standardní vedení svítilny 6 m
K dispozici jsou čtyři primární konfigurace kompletního připojení hořáku:
1/8G
1/4G
M16×1,5
Centrální adaptér
LT70 také používá široký systém spotřebního materiálu se standardními, plochými, kónickými a prodlouženými řeznými hroty, HF elektrodami, plynovými difuzory, vnějšími tryskami, distančními vložkami a servisními součástmi.
INWELT LT70 Technické specifikace
| Specifikace |
INWELT LT70 |
| Typ produktu |
Ruční / Ruční Plazmový řezací hořák |
| Model |
LT70 |
| Značka |
INWELT |
| Jmenovitý proud |
70 A |
| Pracovní cyklus |
60 % |
| Chlazení |
Vzduch |
| Procesní plyn |
Stlačený vzduch |
| Spouštění oblouku |
HF |
| Tlak plynu |
Přibl. 4,5–5,0 bar |
| Průtok plynu |
Přibl. 130 l/min |
| Doporučený Post-Flow |
Přibl. 70 sekund |
| Standardní délka vedení |
6 m |
| Operace |
Manuální / Ruční |
| Možnosti konektoru |
1/8G / 1/4G / M16×1,5 / Centrální adaptér |
| Tip Rodina |
Ø0,9 / Ø1,0 / Ø1,1 / Ø1,2 mm |
| Rozšířený spotřební materiál |
K dispozici |
| OEM / ODM |
K dispozici |
| Soukromá značka |
K dispozici |
Před objednáním potvrďte zdroj plazmového napájení, výstupní proud, spouštěcí systém HF , zadní konektor a požadovanou konfiguraci spotřebního materiálu.
Jak funguje LT70 HF Plazmový řezací hořák
LT70 funguje jako součást kompletního systému plazmového řezání, který se skládá z hořáku, plazmového zdroje energie, přívodu stlačeného vzduchu a pracovního připojení.
Stlačený vzduch proudí hlavou hořáku, difuzorem a řezací tryskou.
Elektrická energie ionizuje plyn a vytváří vysokoteplotní plazmový oblouk.
Tryska zužuje oblouk do koncentrovaného plazmového paprsku, který taví elektricky vodivý materiál, zatímco vysokorychlostní vzduch odstraňuje roztavený kov ze zářezu.
Spouštění vysokofrekvenčního oblouku
LT70 používá zapalování HF.
Vysokofrekvenční elektrický signál napomáhá iniciaci plazmového oblouku bez nutnosti mechanického narážení řezné špičky na obrobek.
Plazmový zdroj energie proto musí být navržen pro kompatibilní hořák HF .
Systémy HF a jiné než HF plazmové hořáky by neměly být považovány za vzájemně zaměnitelné.
Proč zvolit ruční plazmový hořák 70A LT70 ?
LT70 je umístěn mezi lehčími hořáky třídy 50A a platformami plazmových hořáků s vyšším výkonem 100A.
Jmenovitý proud 70A
Svítilna je dimenzována na 70A , což ve srovnání s platformou LT50 poskytuje další kapacitu řezného proudu.
60% pracovní cyklus
Aktuální specifikace uvádí 60% pracovní cyklus při 70A.
Pracovní cyklus popisuje přípustnou provozní dobu za jmenovitých podmínek v rámci specifikované zkušební doby.
Skutečná teplota hořáku může být ovlivněna také:
Okolní teplota
Proudění vzduchu
Řezný proud
Čas zapnutí oblouku
Spotřební stav
Stav kabelu
Vzduchem chlazená konstrukce
LT70 nevyžaduje samostatnou jednotku chlazení kapalinou.
Stlačený vzduch funguje jako procesní plyn a také přispívá k chlazení hořáku.
6 m Standardní vedení hořáku
Standardní 6m vedení poskytuje pracovní dosah pro výrobní dílny, údržbářské operace a průmyslové opravy.
LT70 Kompletní konfigurace ruční svítilny
Aktuální rodina produktů INWELT LT70 zahrnuje čtyři primární kompletní ruční hořákové sestavy.
| kódu INWELT |
Konfigurace |
| IJWU6881 |
LT70 / 6 m / 1/8G |
| IJWU6887 |
LT70 / 6 m / 1/4G |
| IJWU6886 |
LT70 / 6 m / M16×1,5 |
| IJWU6888 |
LT70 / 6 m / Centrální adaptér |
Tyto možnosti umožňují distributorům a výrobcům plazmových zařízení přizpůsobit LT70 různým rozhraním napájecího zdroje.
Samotný odpovídající tvar závitu nebo konektoru nezaručuje kompatibilitu.
Síťové připojení, připojení plynu, obvod pilotního oblouku a spouštěcí/řídicí kabeláž musí také odpovídat plazmové řezačce.
Jak zkontrolovat kompatibilitu plazmové řezačky LT70
Náhrada LT70 by neměla být vybrána pouze proto, že je stroj dimenzován na přibližně 70A.
Potvrďte HF Spuštění
Plazmový zdroj energie musí podporovat vysokofrekvenční zapalování.
Plazmový systém bez HF nebo zpětný úder normálně vyžaduje jinou architekturu hořáku.
Potvrďte provozní proud
LT70 je dimenzován na 70A.
Provozujte hořák a spotřební materiál v jejich ověřeném rozsahu proudu.
Potvrďte zadní konektor
Dostupné konfigurace zahrnují:
1/8G
1/4G
M16×1,5
Centrální adaptér
Potvrďte zapojení Pilot-Arc a Trigger
Dva hořáky se stejným napájecím/plynovým závitem mohou stále používat různé zapojení pilotního oblouku nebo spouště.
Před objednáním poskytněte informace o stroji
Pro náhradní svítilnu poskytněte:
Výrobce plazmové řezačky
Model stroje
Jmenovitý výstupní proud
Originální model svítilny
Fotografie hlavního konektoru
Fotografie spojení pilotního oblouku
Fotografie spouštěcího konektoru
To je spolehlivější než tvrzení, že LT70 pasuje na každou plazmovou řezačku 70A.
LT70 Standardní řezací hroty
Řada spotřebních dílů LT70 / LT50 zahrnuje několik standardních průměrů břitů.
| INWELT |
Specifikace kódu |
| IJWV0076-09 |
Ø0,9 mm / L=11,2 mm |
| IJWV0044-10 |
Ø1,0 mm / L=12,3 mm |
| IJWV0044-11 |
Ø1,1 mm / L=12,3 mm |
| IJWV0044-12 |
Ø1,2 mm / L=12,3 mm |
Různé průměry trysek podporují různé provozní podmínky.
Správnou trysku je třeba vybrat podle:
Plazmový zdroj energie
Provozní proud
Proces řezání
Materiál
Přední konfigurace
Nevybírejte špičku pouze proto, že se fyzicky hodí k hlavě hořáku.
Který řezací hrot by měl být použit při 70A?
Skupina spotřebního materiálu LT70 obsahuje hroty Ø0,9, Ø1,0, Ø1,1 a Ø1,2 mm.
INWELT by měl publikovat konečnou tabulku proudu k trysce až po potvrzení své vlastní testované provozní specifikace.
Nejsilnější budoucí tabulka by obsahovala:
INWELT kód tipu
Průměr hrotu
Doporučený proud
Kompatibilní elektroda
Kompatibilní štít
Režim řezání
Profesionálním kupujícím by to poskytlo užitečnější informace než obecné prohlášení, jako například 'dostupné velikosti trysek'.
LT70 Ploché řezné hroty
Aktuální rodina součástí zahrnuje konfigurace s plochým hrotem:
IJWV0039-10 – Plochý hrot Ø1,0 mm
a
IJWV0039-12 – Plochý hrot Ø1,2 mm
Geometrie ploché špičky by měla být zvolena podle zamýšleného procesu řezání a odpovídajících předních součástí.
Nemíchejte standardní spotřební materiál a spotřební materiál s plochým hrotem, aniž byste si ověřili uspořádání štítu a distanční vložky.
LT70 Kónické řezné hroty
Současné kónické konfigurace zahrnují:
IJWV0075-10 – Kónický hrot Ø1,0 mm / LT50 –70
IJWV0075-12 – Kónický hrot Ø1,2 mm / LT50 –70
Kónické hroty mohou poskytovat odlišný přístup a pracovní geometrii ve srovnání se standardními válcovými hroty.
Používejte je pouze v rámci schválené sestavy spotřebního materiálu.
LT70 Rozšířené řezné hroty
Rozšířený spotřební materiál poskytuje další přístup pro zapuštěná nebo omezená místa řezání.
Aktuální rodina spotřebního materiálu LT70 zahrnuje konfigurace s prodlouženou špičkou v přibližně:
Prodloužené hroty by se měly používat společně s odpovídající konfigurací prodloužené elektrody a stínění.
Protože prodloužená přední část mění geometrii hořáku, vždy udržujte správnou vzdálenost hořáku od práce.
LT70 HF Elektroda
Standardní elektroda LT70 je:
INWELT Kód: IJWC0029
Reference: 1402
Popis:
HF Plazmová elektroda / LT70
Elektroda přenáší elektrickou energii hořákem a postupně se opotřebovává při spouštění a řezání oblouku.
Vyměňte elektrodu dříve, než nadměrné opotřebení způsobí:
LT70 Prodloužená HF elektroda
Prodloužená elektroda je:
INWELT Kód: IJWC0020
Reference: 1368
Popis:
Prodloužená HF plazmová elektroda / LT70
Používejte tuto součást pouze s odpovídající konfigurací rozšířeného řezného hrotu.
Nemíchejte standardní elektrodu a prodlouženou trysku, pokud tato kombinace není výslovně schválena.
LT70 Plynový difuzor
Současný difuzor je:
INWELT Kód: IJWG0013
Aplikace:
LT50 – LT70
Difuzér řídí distribuci procesního plynu kolem elektrody a řezného hrotu.
Správný průtok plynu přispívá k:
Stabilní plazmový oblouk
Spotřební chlazení
Konzistentní zářez
Opakovatelné řezání
Vyměňte difuzér, pokud je prasklý, zdeformovaný nebo silně znečištěný.
LT70 Možnosti vnější trysky
Přední systém LT70 zahrnuje různé konfigurace vnější izolace trysek.
Bakelitová vnější tryska
INWELT Kód: IJWT0098-03
Referenční číslo: 5.710.171
Šedá vnější tryska ze skleněných vláken
V současné řadě spotřebních materiálů je k dispozici také konfigurace se šedým skleněným vláknem s maximální životností.
Vnější trysky chrání a umisťují vnitřní zásobník spotřebního materiálu.
Před pokračováním v řezání vyměňte prasklé, spálené nebo mechanicky poškozené izolační díly.
LT70 Distanční podložky a příslušenství pro podstavce
Současný systém LT70 zahrnuje:
IJTN6673 – Dvouhrotá rozpěrka
IJTN0071 – Distanční pružina
IJTN0018 – Kryt pro prodloužený hrot
Tyto součásti pomáhají vytvořit zamýšlený vztah mezi řeznou tryskou a obrobkem.
Použijte distanční vložku, která odpovídá zvolenému hrotu a způsobu řezání.
Nesprávný odstup může ovlivnit:
Šířka řezu
Úkos
Stabilita oblouku
Spotřební opotřebení
LT70 Hlava hořáku a součásti služeb
Současný systém ruční svítilny LT70 zahrnuje:
IJWA0026 – LT70 Plazma Hlava hořáku
IJGU0718 – Ø12,42 × 1,78 mm červený silikonový O-kroužek
IJHW0040 – Ruční plazmová rukojeť
IJIK0733 – Komponenta ochrany spouště
IJIR0081 – Spoušť
IJIK0804 – Kloub rukojeti
Tyto servisní komponenty umožňují distributorům a opravárenským společnostem udržovat hořák bez výměny kompletní sestavy při každé poruše.
LT70 Kabelové sestavy
Primární ruční LT70 / LT50 kabelové sestavy zahrnují:
| INWELT |
Konfigurace kódu |
| IJWO00006077-00 |
LT50 –70 / 6 mm² / 6 m / 1/8G |
| IJWO00006071-00 |
LT50 –70 / 6 mm² / 6 m / Centrální adaptér |
Na stránce produktu této příručky LT70 ponechte sestavy kabelů ručního hořáku v primárním stole.
Přesuňte sestavy kabelu LT M70 stroj-hořák na stránku produktu LT M70 CNC .
To zlepšuje přehlednost entit produktu pro profesionální kupující a vyhledávače.
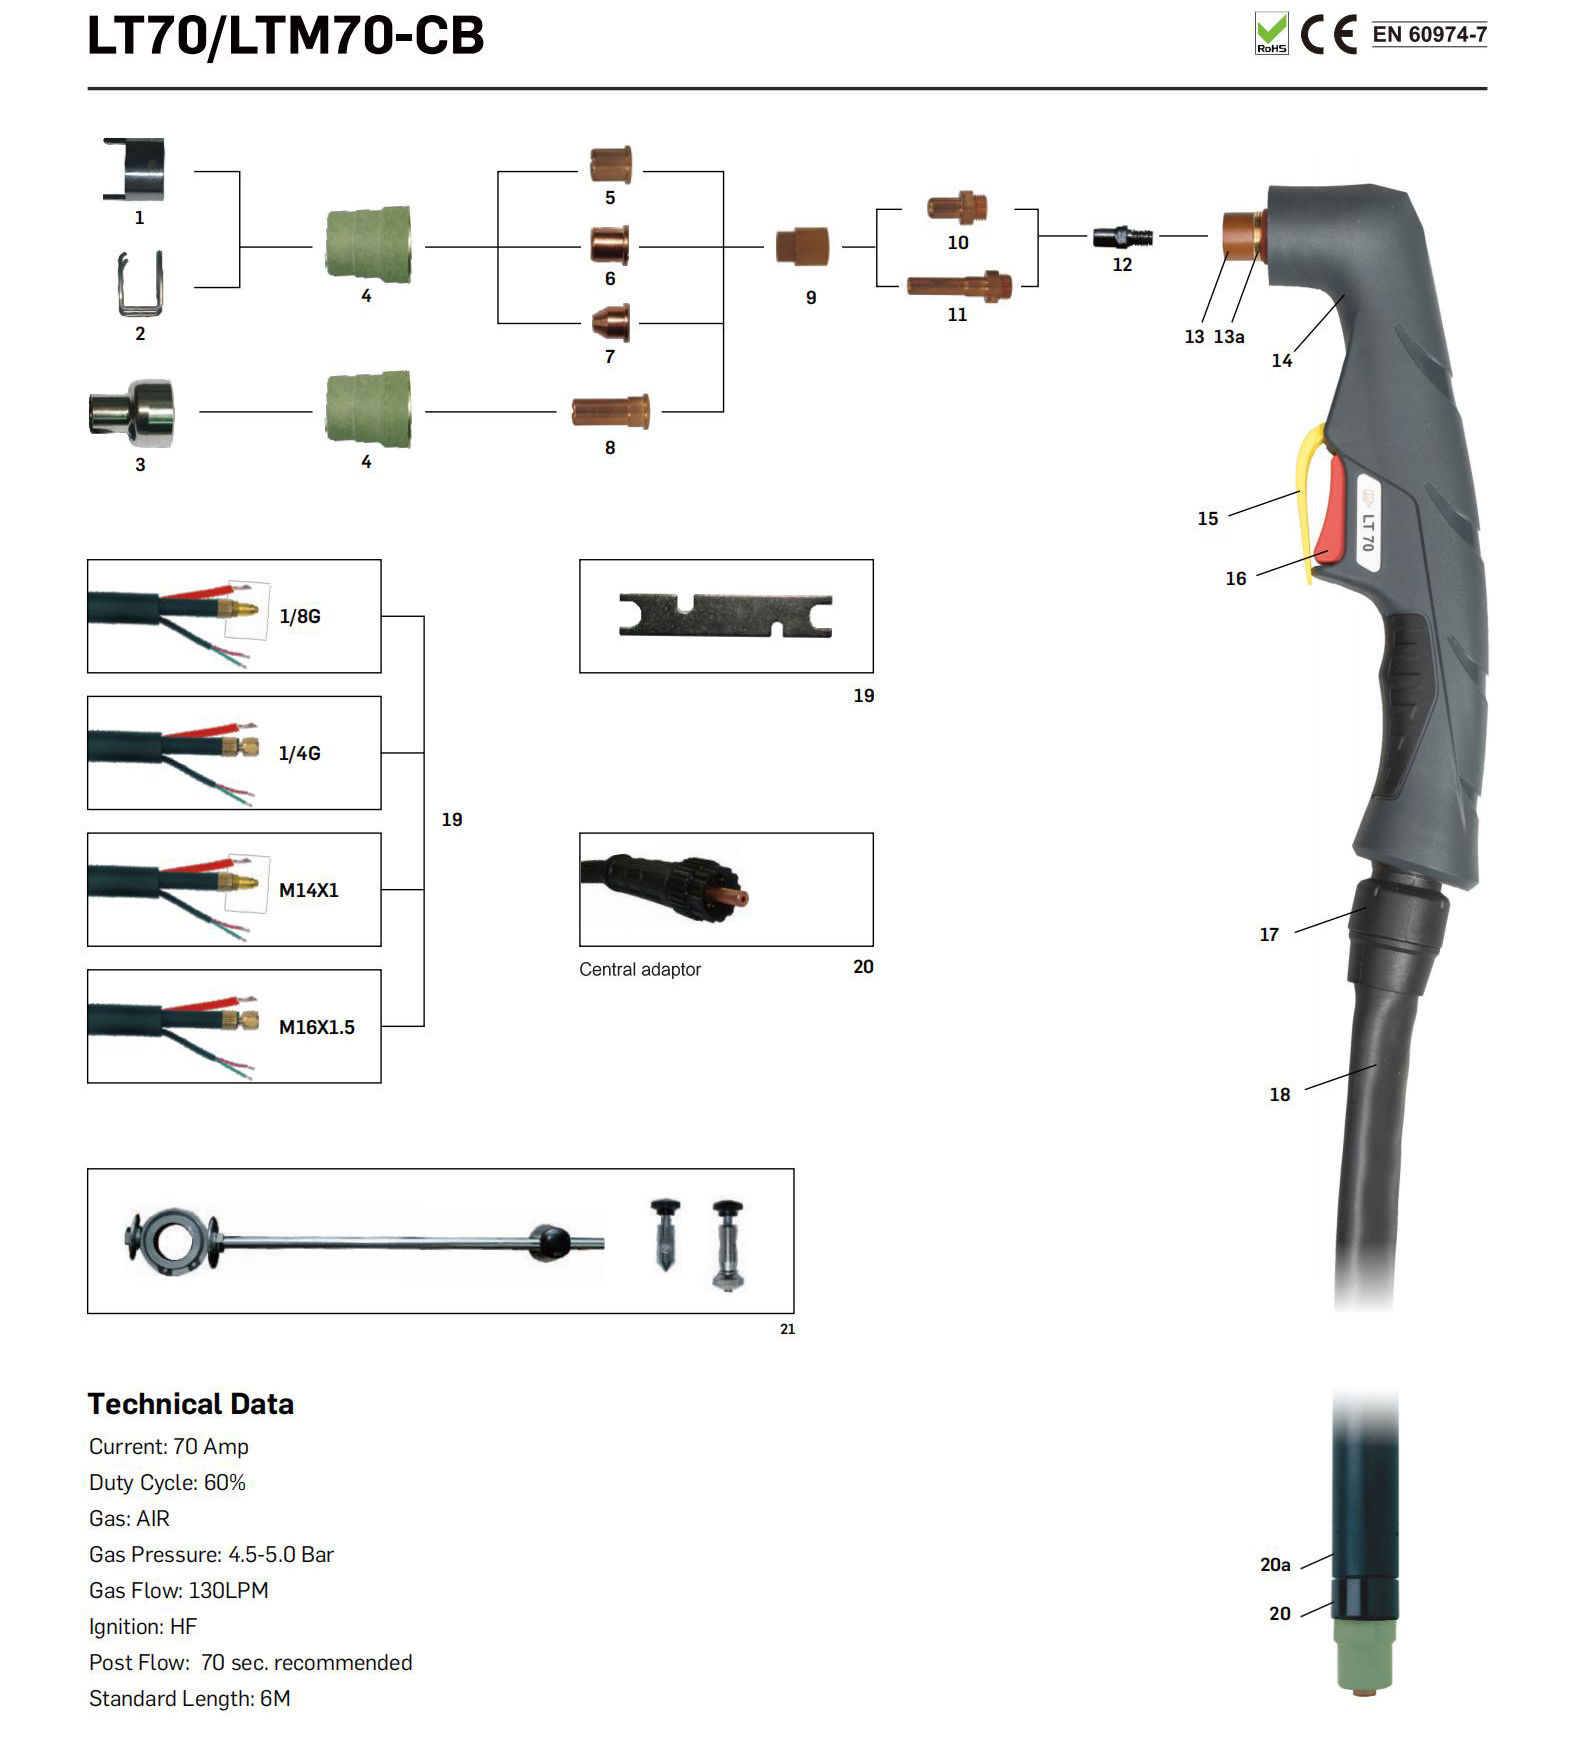
Podrobnosti o náhradních dílech:
Ruční pochodeň
|
| Kód |
Ref. |
Popis |
| IJWU6881 |
1564 |
Plazmový řezací hořák LT70 /6m 1/8G |
| IJWU6887 |
|
Plazmový řezací hořák LT70 /6m 1/4G |
| IJWU6886 |
|
Plazmový řezací hořák LT70 /6m M16×1,5 |
| IJWU6888 |
1573 |
Plazmový řezací hořák LT70 /6m centrální adaptér |
Pochodeň stroje
|
| Kód |
Ref. |
Popis |
| IJWU6751 |
1563 |
Plazmový řezací automatický hořák LT M70/6m 1/8G |
| IJWU6753 |
|
Plazmový řezací automatický hořák LT M70/6m 1/4G |
| IJWU6755 |
|
Plazmový řezací automatický hořák LT M70/6m M16×1,5 |
| IJWU6757 |
1566 |
Plazmový řezací auto hořák LT centrální adaptér M70/6m |
|
| Pozice |
|
Kód |
Ref. |
Popis |
| 1 |
|
IJTN6673 |
1405 |
Dvojitá rozpěrka/ LT70 |
| 2 |
|
IJTN0071 |
1394 |
Distanční pružina/ LT70 |
| 3 |
|
IJTN0018 |
|
Ochranný kryt pro prodloužený hrot/ LT70 |
| 4 |
|
|
|
Vnější tryska |
| 4.1 |
|
IJWT0098-03 |
5.710.171 |
Vnější tryska /bakelit/ LT70 |
| 4.2 |
|
JWT0098-01 |
|
Vnější tryska/maximální životnost/šedé skleněné vlákno/ LT70 |
| 5 |
|
|
|
Tip |
| 5.1 |
|
IJWV0076-09 |
1309 |
Hrot Φ0,9 mm LT50 -70/L=11,2 mm |
| 5.2 |
|
IJWV0044-10 |
1396 |
Hrot Φ1,0 mm LT50 -70/L=12,3 mm |
| 5.3 |
|
IJWV0044-11 |
|
Hrot Φ1,1mm LT50 -70/L=12,3mm |
| 5.4 |
|
IJWV0044-12 |
|
Hrot Φ1,2 mm LT50 -70/L=12,3 mm |
| 6 |
|
|
|
Tip |
| 6.1 |
|
IJWV0039-10 |
|
Plochý hrot Φ1,0 mm |
| 6.2 |
|
IJWV0039-12 |
|
Plochý hrot Φ1,2 mm |
| 7 |
|
|
|
Tip |
| 7.1 |
|
IJWV0075-10 |
1305 |
Kuželový hrot Φ1,0mm/ LT50 -70 |
| 7.2 |
|
IJWV0075-12 |
|
Kónický hrot Φ1,2mm/ LT50 -70 |
| 8 |
|
|
|
Tip |
| 8.1 |
|
IJWV0046-98 |
1395 |
Prodloužený hrot Φ1,0mm/ LT50 -70 |
| 8.2 |
|
IJWV0029-10 |
|
Prodloužený hrot Φ1,1mm/ LT50 -70 |
| 8.3 |
|
IJWV0029-11 |
|
Prodloužený hrot Φ1,2mm/ LT50 -70 |
| 9 |
|
IJWG0013 |
|
Difuzor LT50 -70 |
| 10 |
|
IJWC0029 |
1402 |
Elektroda HF Plazma LT70 |
| 11 |
|
IJWC0020 |
1368 |
Prodloužená elektroda HF Plazma LT70 |
| 12 |
|
IJAO0777 |
3.065.204 |
Airtube/ LT70 |
| 13 |
|
IJWA0026 |
1071 |
Hlava plazmového hořáku LT70 |
| 13a |
|
IJGU0718 |
|
'O'kroužek Φ12,42 x 1,78 mm v silikonově červené barvě |
| 14 |
|
IJHW0040 |
|
Plazmová rukojeť manuální/CB50-70/Červená |
| 15 |
|
IJIK0733 |
|
Ochranná část/Plazma/Žlutá |
| 16 |
|
IJIR0081 |
185.0031 |
Spoušť |
| 17 |
|
IJIK0804 |
|
Kloubový/malý/nový typ |
| 18 |
|
|
|
Montáž kabelu |
| 18.1 |
|
IJWO00006077-00 |
|
Sestava kabelu/ LT50 -70/6MMQ/6M ATT.1/8G |
| 18.2 |
|
IJWO00006071-00 |
|
Sestava kabelu/ středový adaptér LT50 -70/6MMQ/6M |
| 18.3 |
|
IJWO10006071-00 |
|
Sestava kabelu/ LT centrální adaptér M50-70/6MMQ/6M |
| 18.4 |
|
IJWO10006077-00 |
|
Sestava kabelu/ LT M50-70/6MMQ/6M ATT.1/8G |
| 19 |
|
IJDH6017 |
|
Klíč na plazmu |
| 20 |
|
IJWA0084 |
1349 |
Hlava plazmového hořáku LT M70 |
| 20a |
|
IJHW0024 |
|
Polohovací trubice ze skleněných vláken/ LT M |
| 21 Adaptér |
| 21.1 IJAU5698 Připojovací adaptér 1/8G-1/4G |
| 21.2 IJAU5699 Spojovací adaptér 1/8G-M16×1.5 |
| 21.3 IJAU5690 Centrální adaptér strana hořáku Plazma 5 pinů |
| 22 IJAY0089 Nástavec na řezání kruhů/ LT70 |
| 22.1 IJTN0030 Rozpěrka kola s klíčem/ LT70 |
Náš katalog:
 INWELT KATALOG PLAZMOVÉHO HOŘÁKU.pdf
LT70 vs. LT M70: Ruční svítilna vs. Strojová svítilna
Aktuální aktivní stránka kombinuje LT70 a LT M70-CB, ale ty by měly být považovány za dva samostatné kompletní produkty s svítilnou.
| Funkce |
LT70 |
LT M70 |
| Operace |
Manuální / Ruční |
CNC / Mechanizované |
| Geometrie pochodně |
Ruční svítilna |
Přímý strojní hořák |
| Řízení |
Spoušť operátora |
Strojově ovládaný |
| Montáž |
Ruční |
Pevný držák svítilny |
| Primární použití |
Ruční výroba |
Automatizované řezání |
Některé spotřební materiály a kabelové součásti mohou být sdíleny.
Kompletní hlavy hořáku, rukojeti, těla strojů a kabelové sestavy by však neměly být prezentovány jako jeden celek produktu.
Pro interní propojení použijte:
LT70 Ruční plazmový řezací hořák
a
LT M70 CNC plazmový řezací hořák
Jaké materiály může LT70 řezat?
Při použití s kompatibilním plazmovým zdrojem energie může LT70 řezat elektricky vodivé materiály včetně:
Měkká ocel
Uhlíková ocel
Nerez
Hliník
Měď
Mosaz
Pozinkovaná ocel
Samotný hořák neurčuje maximální tloušťku pro každý materiál.
Jak silný může 70A LT70 plazmový hořák řezat?
Aktuální stránka uvádí, že LT70 může řezat až 30 mm.
Toto by nemělo být prezentováno jako univerzální specifikace řezání pouze s hořákem, pokud INWELT nemá zdokumentovaný test celého systému podporující toto číslo.
Skutečná řezná kapacita závisí na:
Profesionální specifikace plazmy běžně oddělují tři různé hodnoty.
Doporučená řezná kapacita
Tloušťka vhodná pro produktivní řezání s přijatelnou rychlostí a kvalitou břitu.
Maximální řezná kapacita
Silnější materiál, který lze řezat i při snížené rychlosti.
Oddělovací kapacita
Maximální tloušťka materiálu, kterou lze oddělit, obvykle se sníženou kvalitou hran.
INWELT by měl publikovat údaje o tloušťce až po testování LT70 s kompletním plazmovým řezacím systémem.
Vytvořte tabulku řezání INWELT LT70
Graf střihu první strany by výrazně zlepšil SEO i GEO.
Mezi doporučená pole patří: Data
| parametrů |
k publikování |
| Materiál |
Měkká ocel / nerez / hliník |
| Tloušťka |
Testovaná tloušťka |
| Proud |
Testovaný proud |
| Kód tipu |
číslo dílu INWELT |
| Průměr hrotu |
mm |
| Tlak vzduchu |
bar |
| Proudění vzduchu |
L/min |
| Rychlost cestování |
mm/min |
| Odstavení hořáku |
mm |
| Výsledek řezu |
Doporučené / Maximální / Odstupné |
Použijte výsledky testu INWELT spíše než kopírování jiného 70A plazmového systému.
Doporučený přívod vzduchu pro LT70
Aktuální specifikace INWELT uvádí:
Procesní plyn: stlačený vzduch
Tlak: přibližně 4,5–5,0 bar
Průtok vzduchu: přibližně 130 l/min
Doporučený postflow: přibližně 70 sekund
Používejte čistý, suchý stlačený vzduch
Voda, kompresorový olej a nečistoty mohou negativně ovlivnit:
Stabilita oblouku
Životnost elektrody
Životnost řezné špičky
Konzistence řezu
Použijte vhodnou filtraci a separaci vlhkosti.
Zkontrolujte tlak během provozu
Tlak měřený bez průtoku vzduchu se může lišit od tlaku za chodu plazmového systému.
Filtry, hadice, armatury a regulátory mohou způsobit ztrátu tlaku.
Nastavte tlak vzduchu podle provozního postupu celého plazmového systému.
Proč by LT70 proud vzduchu neměl být kopírován z jiného 70A hořáku
Různé systémy 70A plazmových hořáků mohou specifikovat různé požadavky na vzduch.
Například jiná zavedená platforma hořáku 70A HF uvádí přibližně 170 l/min, zatímco aktuální technické údaje INWELT LT70 udávají přibližně 130 l/min.
To neznamená, že jedna specifikace je nesprávná.
Hlava hořáku, architektura trysky a plazmový zdroj energie mohou vyžadovat různé proudění vzduchu.
Použijte ověřenou specifikaci INWELT LT70 spíše než kopírování nastavení tlaku nebo průtoku konkurence.
LT70 Řezání kontaktů a odstávek
Různá nastavení spotřebního materiálu mohou vyžadovat různé vztahy mezi hořákem a dílem.
Stand-Off řezání
Distanční vložka může pomoci udržet kontrolovanou vzdálenost mezi tryskou a obrobkem.
Správný odstup může chránit řeznou špičku a stabilizovat řezací oblouk.
Konfigurace typu kontaktu
Řezání s přímým kontaktem používejte pouze tam, kde je přední spotřební materiál speciálně navržen pro tento proces.
Netahejte odkrytou řeznou trysku přes obrobek pouze proto, že hořák může udržovat oblouk.
Typické aplikace pro LT70
LT70 je vhodný pro profesionální ruční řezání plazmou, včetně:
Konečný výběr hořáku by měl být založen na plazmovém zdroji energie a požadavcích na řezání spíše než na samotném názvu odvětví.
LT70 Údržba a kontrola spotřebního materiálu
Zkontrolujte elektrodu
Pravidelně kontrolujte elektrodu, zda není příliš opotřebovaná.
Vyměňte ji dříve, než silná eroze přispěje k obtížnému startování nebo poškození trysky.
Zkontrolujte řezací hrot
Zkontrolujte otvor trysky, zda:
Rozšíření
Oválný tvar
Poškození popálením
Silná kontaminace
Zkontrolujte difuzér
Udržujte všechny průchody plynu čisté.
Vyměňte prasklé nebo zdeformované součásti.
Zkontrolujte vnější trysku
Nepracujte s prasklými izolačními díly.
Zkontrolujte O-kroužek
Pokud dojde k úniku plynu, vyměňte ztvrdlá nebo poškozená těsnění.
Zkontrolujte Kabelová sestava
Hledat:
Oděr
Řezy
Poškození teplem
Ostré zatáčky
Uvolněné spoje
Běžné LT70 problémy s řezáním plazmou
Obtížné HF Spouštění oblouku
Kontrola:
Stav elektrody
Řezací hrot
HF obvod
Tlak vzduchu
Pracovní spojení
Konektor svítilny
Nadměrný otřes
Kontrola:
Cestovní rychlost
Proud
Tloušťka desky
Stojan na pochodeň
Proudění vzduchu
Spotřební opotřebení
Úhlový řez
Mezi možné příčiny patří:
Krátká životnost spotřebního materiálu
Kontrola:
Přehřátí hořáku
Mezi možné příčiny patří:
Aktuální nad ověřeným hodnocením
Překročen pracovní cyklus
Omezené proudění vzduchu
Nedostatečný post-flow
Poškozený kabel
Špatné elektrické připojení
Než budete pokračovat, zastavte řezání a zjistěte příčinu.
LT70 Spotřební materiál pro distributory a aftermarket dodávky
Kompletní LT70 poprodejní program může zahrnovat:
Standardní řezné hroty
Ploché hroty
Kónické hroty
Rozšířené tipy
Standardní HF elektrody
Rozšířené HF elektrody
Difuzory
Vnější trysky
Rozpěrky
Hlavy pochodní
O-kroužky
Kliky
Spouštěcí komponenty
Kabelové sestavy
Konfigurace konektorů
Publikování přesných čísel dílů pomáhá distributorům snížit chyby při objednávání a podporovat zákazníky po celou dobu životnosti hořáku.
OEM LT70 Plazmový řezací hořák Výroba od INWELT
INWELT dodává plazmové řezací hořáky a náhradní součásti profesionálním B2B zákazníkům, včetně:
Výrobci plazmových řezaček
Svařovací a řezací zařízení značek
Dovozci
Distributoři
Velkoobchody
Průmysloví dodavatelé
Opravárenské firmy
Poprodejní dodavatelé spotřebního materiálu
Projekty OEM a ODM lze vyvíjet podle požadavků na zdroj energie a trhu.
OEM a možnosti Private-Label
Přizpůsobení může zahrnovat:
U projektů OEM uveďte specifikaci plazmové řezačky, HF počáteční metodu, požadavky na konektor a očekávané množství nákupu.
Proč Zdroj LT70 svítilny a spotřební materiál od INWELT ?
Platforma LT70 obsahuje jak kompletní ruční sestavy hořáku, tak náhradní součásti.
Současný produktový systém podporuje:
Profesionálním kupujícím může nákup kompletní svítilny a náhradních dílů od jednoho dodavatele zjednodušit nákup, inventář a podporu na trhu s náhradními díly.
Často kladené otázky o LT70 Plazmový řezací hořák
Jaký proud má INWELT LT70 ?
LT70 je dimenzován na 70A podle aktuálních technických údajů INWELT .
Jaký je pracovní cyklus LT70 ?
Aktuální specifikace uvádí 60 %.
Používá LT70 zapalování HF ?
Ano.
LT70 používá vysokofrekvenční spouštění oblouku.
Je LT70 ruční svítilna nebo strojní svítilna?
LT70 je ruční / ruční konfigurace.
Související LT M70 je určen pro strojní/ CNC provoz.
Jaký plyn používá LT70 ?
Současná konfigurace používá stlačený vzduch.
Jaký tlak vzduchu vyžaduje LT70 ?
Přibližně 4,5–5,0 bar.
Jaký průtok vzduchu vyžaduje LT70 ?
Aktuální specifikace INWELT uvádí přibližně 130 l/min.
Jaká doba po toku se doporučuje?
Aktuální specifikace uvádí přibližně 70 sekund.
Jaká délka vedení hořáku je standardní?
Standardní vedení LT70 je 6 m.
Jaké možnosti konektoru jsou k dispozici?
Aktuální kompletní konfigurace LT70 zahrnují:
1/8G
1/4G
M16×1,5
Centrální adaptér
Jaké velikosti řezných hrotů jsou k dispozici?
Současná rodina spotřebního materiálu zahrnuje přibližně:
Ø0,9 mm
Ø1,0 mm
Ø1,1 mm
Ø1,2 mm
K dispozici jsou standardní, ploché, kónické a prodloužené geometrie.
Jakou elektrodu používá LT70 ?
Standardní elektroda HF je:
IJWC0029 / Ref. 1402
K dispozici je také prodloužená elektroda HF :
IJWC0020 / Ref. 1368
Lze LT70 použít na jakoukoli plazmovou řezačku 70A?
Žádný.
Plazmová řezačka musí také odpovídat metodě spouštění HF , zadnímu konektoru, obvodu pilotního oblouku, kabeláži spouště a požadavkům na plyn.
Může LT70 řezat nerezovou ocel?
Ano, při použití s kompatibilním systémem plazmového řezání a vhodnými provozními parametry.
Může LT70 řezat hliník?
Ano.
Hliník je elektricky vodivý a lze jej řezat plazmou pomocí správně nakonfigurovaného systému.
Jak tlustý může LT70 řezat?
Neexistuje žádná univerzální tloušťka určená pouze hořákem.
Použijte testovaná doporučená, maximální a řezná data pro celý plazmový zdroj energie a systém hořáku.
Jaký je rozdíl mezi LT70 a LT M70?
LT70 je ruční ruční svítilna.
LT M70 je odpovídající konfigurace stroje/ CNC hořáku.
Poskytuje INWELT náhradní díly LT70 ?
Ano.
INWELT dodává hroty, elektrody, difuzory, vnější trysky, rozpěrky, hlavy hořáků, rukojeti, spouště, kabely a související součásti.
Nabízí INWELT plazmové hořáky OEM LT70 ?
Ano.
Pro kvalifikované B2B zákazníky jsou k dispozici konfigurace OEM/ODM , konektor, kabel, sada spotřebního materiálu a konfigurace soukromých značek.
Vyžádejte si cenovou nabídku na INWELT LT70 Plazmový řezací hořák
Pro rychlejší potvrzení kompatibility poskytněte:
Výrobce a model plazmové řezačky
Jmenovitý výstupní proud
Stávající model svítilny
HF počáteční metoda
Fotografie hlavního konektoru
Spojení pilot-oblouk
Požadované vedení hořáku
Požadovaný spotřební materiál
Odhadované množství objednávky
INWELT nebo soukromá značka
INWELT pak může potvrdit příslušnou LT70 kompletní konfiguraci hořáku a náhradních dílů.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių