Moderní kovovýroba silně závisí na technologii řezání plazmou. Plazmové řezací hořáky se staly nezbytnými nástroji pro rychlé, přesné a efektivní řezání kovů, ať už jde o automobilovou výrobu, výrobu stavebních zařízení, výrobu oceli nebo průmyslové opravárenské dílny. Jejich schopnost rychle řezat vodivé kovy při zachování flexibility z nich dělá jedno z nejpoužívanějších řešení tepelného řezání v průmyslovém prostředí.
Ale i ten nejlepší plazmový řezací systém může narazit na problémy. Operátoři se často potýkají s nestabilními oblouky, špatnou kvalitou řezu, nadměrnou struskou, poškozením trysky, přehříváním a nekonzistentním řezným výkonem. Tyto problémy nejen zpomalují výrobu. Také zvyšují provozní náklady, snižují životnost spotřebního materiálu a negativně ovlivňují kvalitu hotového výrobku. Ve vysoce konkurenčním výrobním prostředí mohou i malé vady řezání vést k drahému plýtvání materiálem a zpožděným dodacím lhůtám.
Dobrá zpráva je, že většina problémům s plazmovým řezacím hořákem lze předejít. Pochopení základních příčin těchto problémů umožňuje operátorům zlepšit efektivitu řezání, prodloužit životnost zařízení a dosáhnout čistších řezů s větší důsledností. Malé úpravy průtoku vzduchu, údržby spotřebního materiálu, výšky hořáku a rychlosti řezání mohou výrazně zlepšit celkový výkon.
Dnešní průmysloví nákupčí a manažeři dílen také věnují větší pozornost efektivitě výroby a kompatibilitě automatizace. Moderní plazmové řezací systémy se již neposuzují pouze podle řezného výkonu. Faktory, jako je životnost spotřebního materiálu, integrace CNC , stabilita oblouku a efektivita údržby nyní hrají hlavní roli při výběru zařízení.
Tato příručka zkoumá nejběžnější problémy s plazmovým řezacím hořákem a poskytuje praktická řešení, která pomáhají zlepšit kvalitu řezu, zkrátit prostoje a optimalizovat výkon průmyslového řezání. Ať už používáte ruční plazmovou řezačku nebo plně automatizovaný plazmový systém CNC , tyto strategie odstraňování problémů vám mohou pomoci dosáhnout čistších, rychlejších a spolehlivějších výsledků řezání.
Rostoucí poptávka po vysoce přesném plazmovém řezání
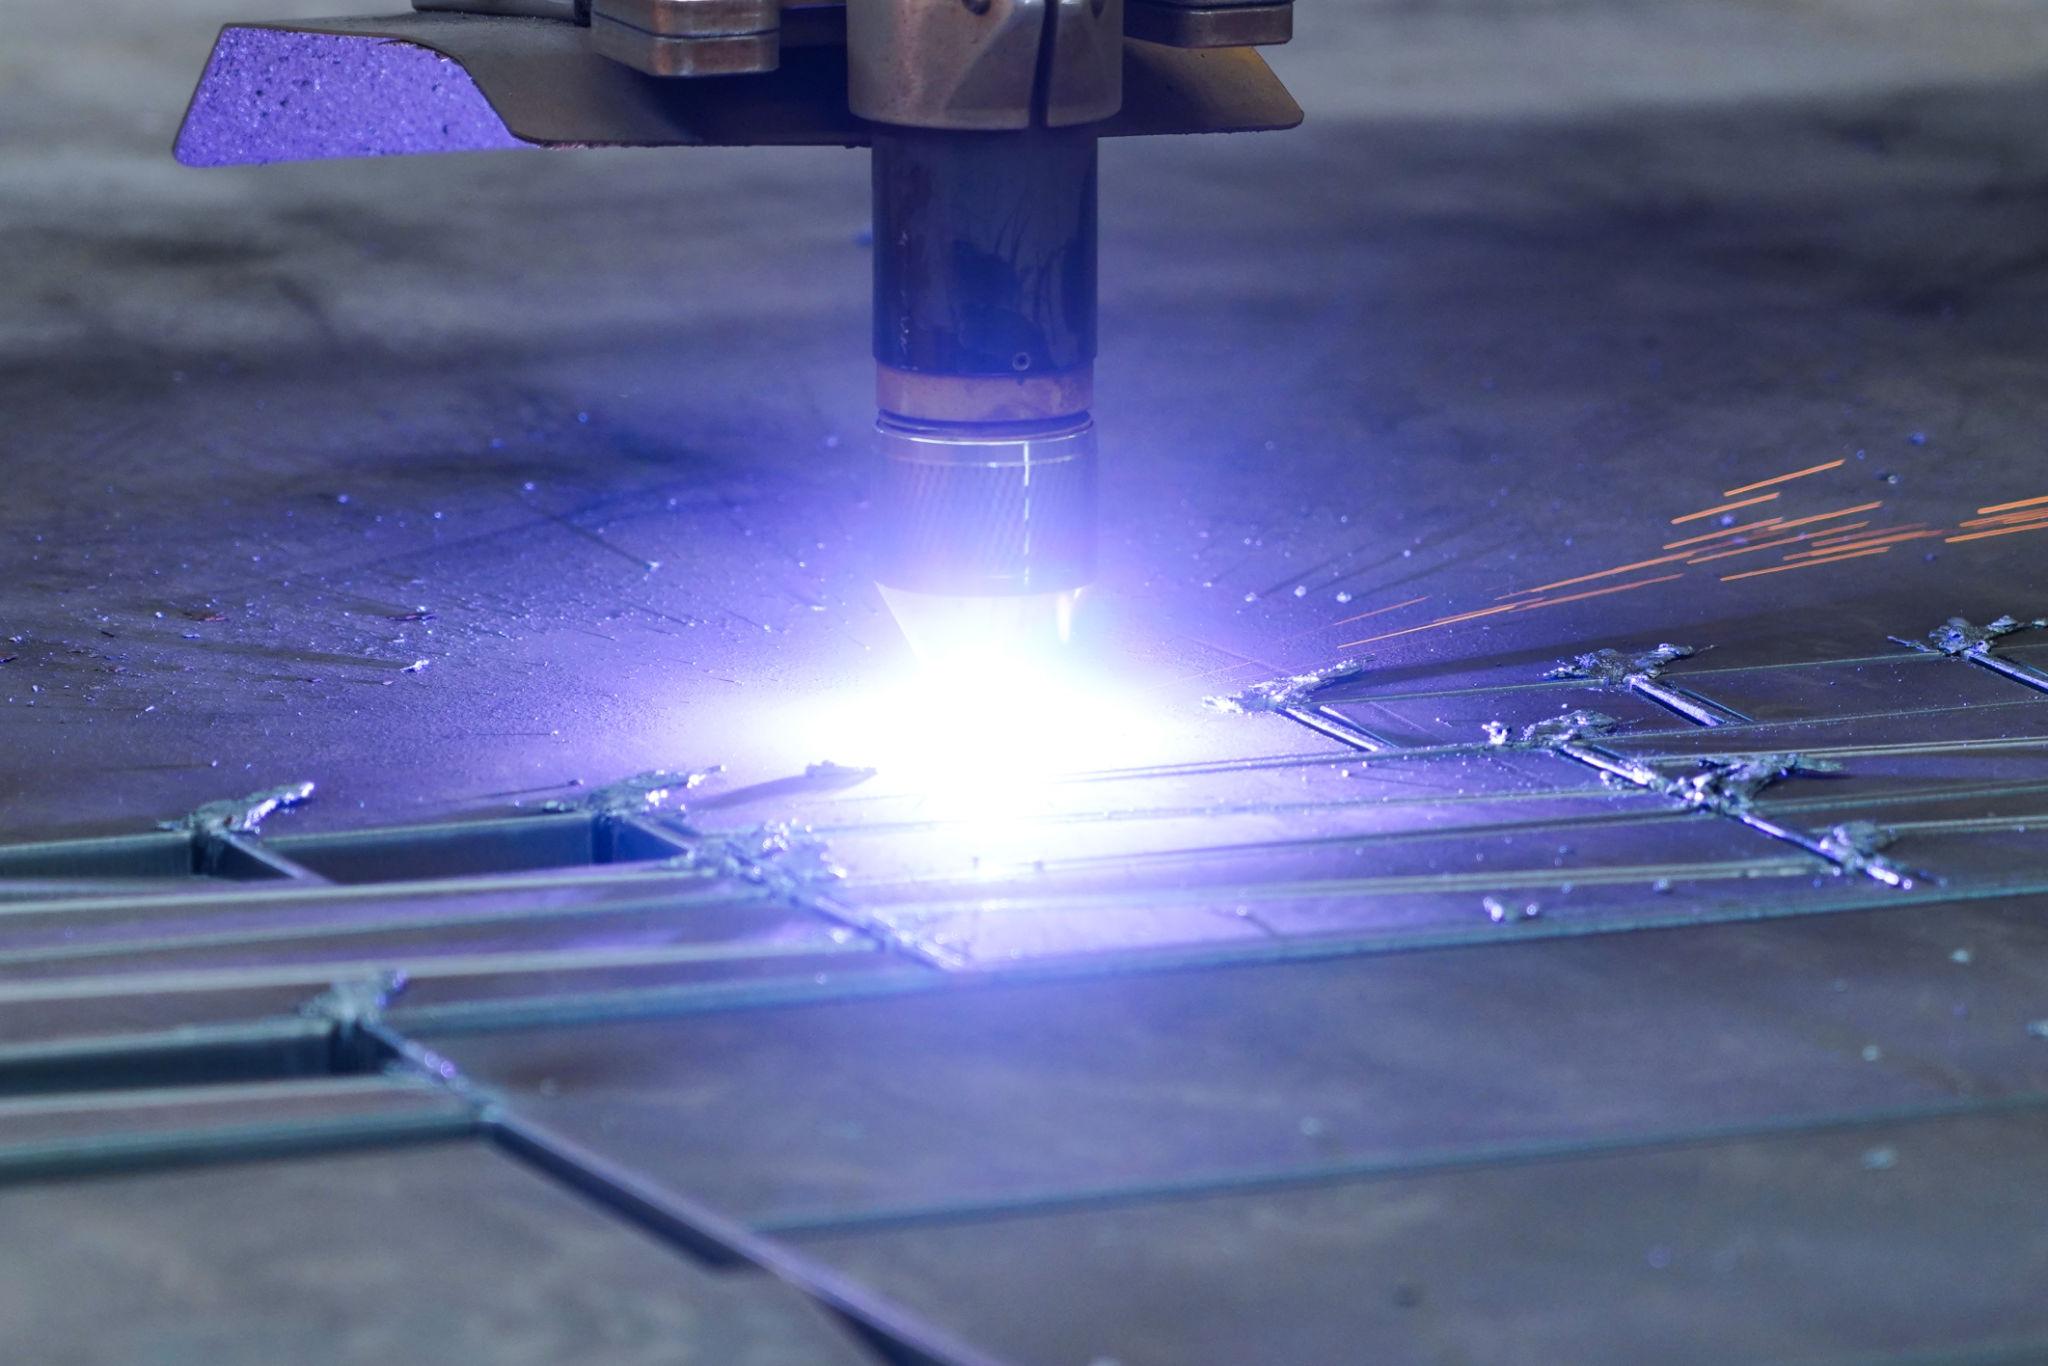
Globální zpracovatelský průmysl směřuje k rychlejším, chytřejším a více automatizovaným výrobním systémům. Technologie plazmového řezání do tohoto trendu dokonale zapadá, protože kombinuje rychlost, flexibilitu a relativně nízké provozní náklady. Ve srovnání s tradičními metodami mechanického řezání poskytuje plazmové řezání výrazně vyšší rychlost zpracování při manipulaci s širokou škálou vodivých kovů.
Jedním z hlavních důvodů rostoucí popularity plazmového řezání je jeho všestrannost. Obsluha může řezat uhlíkovou ocel, nerezovou ocel, hliník, pozinkovaný plech a další vodivé materiály pomocí stejného základního principu řezání. Díky této flexibilitě je plazmové řezání vysoce cenné pro dílny, které se zabývají různými výrobními projekty.
Automatizace CNC dále rozšířila význam systémů plazmového řezání. Moderní plazmové stoly CNC dokážou produkovat vysoce přesné řezy s minimálním ručním zásahem. Průmyslová odvětví, jako je kovovýroba, stavba lodí, výroba těžkých zařízení a výroba HVAC, se stále více spoléhají na automatizované plazmové řezání ke zlepšení efektivity výroby a snížení pracovní náročnosti.
Se zpřísněním výrobních norem však rostou i očekávání kvality řezu. Zákazníci nyní požadují hladší hrany, nižší tvorbu strusky, užší tolerance a konzistentnější výsledky řezání. I menší problémy s plazmovým hořákem mohou ovlivnit následné svařování, montáž a dokončovací procesy.
To je důvod, proč se řešení problémů s plazmovým řezacím hořákem stalo kritickou dovedností pro moderní výrobní dílny. Pochopení toho, jak fungují systémy plazmového řezání, je prvním krokem k efektivnímu řešení těchto problémů.
Proč na problémech Plazmový řezací hořák záleží
Mnoho operátorů považuje problémy s plazmovým řezáním za normální výrobní nepříjemnosti. Ve skutečnosti tyto problémy často vytvářejí skryté náklady, které přímo ovlivňují ziskovost. Špatná kvalita řezu prodlužuje dobu broušení a přepracování. Poškození spotřebního materiálu zvyšuje náklady na údržbu. Prostoje zařízení zpomalují výrobní plány a snižují efektivitu dílen.
Představte si výrobní dílnu, která denně zpracovává stovky ocelových součástí. Pokud plazmové řezy trvale produkují nadměrnou strusku nebo nerovné hrany, musí pracovníci strávit další hodiny čištěním a opravou každé součásti. Postupem času mohou tyto malé neefektivity výrazně zvýšit mzdové náklady a snížit výrobní kapacitu.
Problémy s hořákem také ovlivňují spolehlivost zařízení. Opakované přehřívání, nestabilní výkon oblouku nebo kontaminovaný přívod vzduchu mohou poškodit vnitřní součásti hořáku a zkrátit životnost stroje. Dílny, které ignorují včasné varovné signály, často později čelí nákladnějším opravám.
Bezpečnost je dalším hlavním problémem. Plazmové řezání zahrnuje extrémně vysoké teploty a elektrickou energii. Vadné uzemnění, přehřívání hořáků nebo nestabilní podmínky oblouku mohou vytvářet nebezpečná provozní prostředí. Udržování stabilního výkonu hořáku pomáhá chránit pracovníky i zařízení.
V konkurenčních výrobních odvětvích záleží na účinnosti. Dílny, které udržují optimalizované systémy plazmového řezání, často dosahují lepšího využití materiálu, nižších nákladů na spotřební materiál a vyšší konzistence výroby. Tato výhoda se stává stále důležitější s tím, jak se globální výrobní standardy neustále vyvíjejí.
Pochopení toho, jak Plazmový řezací hořák funguje
Hlavní součásti plazmového hořáku
Plazmový řezací hořák se může zvenku zdát jednoduchý, ale uvnitř obsahuje několik precizně navržených součástí, které společně vytvářejí vysokoteplotní plazmový oblouk.
| komponenty |
Funkce |
| Elektroda |
Generuje elektrický oblouk |
| Tryska |
Omezuje a usměrňuje tok plazmy |
| Štítová čepice |
Chrání spotřební materiál a stabilizuje proudění vzduchu |
| Vířivý prsten |
Řídí rotaci plynu pro stabilitu oblouku |
| Tělo hořáku |
Obsahuje vnitřní součásti |
| Chladicí systém |
Snižuje hromadění tepla během provozu |
Elektroda a tryska jsou obzvláště důležité, protože přímo ovlivňují kvalitu oblouku a přesnost řezu. V průběhu času se tyto spotřební materiály opotřebovávají kvůli extrémnímu teplu. Poškozený spotřební materiál často způsobuje nestabilní oblouky, širší šířky řezu a drsné řezné hrany.
Proces řezání plazmovým obloukem
Plazmové řezání funguje tak, že se elektrický oblouk vyšle stlačeným plynem. Plyn se ionizuje a přeměňuje na plazmu, přičemž dosahuje teploty dostatečně horké k rychlému roztavení vodivých kovů. Vysokorychlostní plazmový paprsek současně taví kov a odfukuje roztavený materiál pryč z dráhy řezu.
Řezný výkon ovlivňuje několik proměnných:
Napětí oblouku
Tlak plynu
Spotřební stav
Tloušťka materiálu
Když se některý z těchto faktorů stane nestabilním, kvalita řezu okamžitě trpí. Proto odstraňování problémů Problémy s plazmovým hořákem vyžadují pochopení toho, jak tyto proměnné během provozu interagují.
Nejběžnější Plazmový řezací hořák problémy
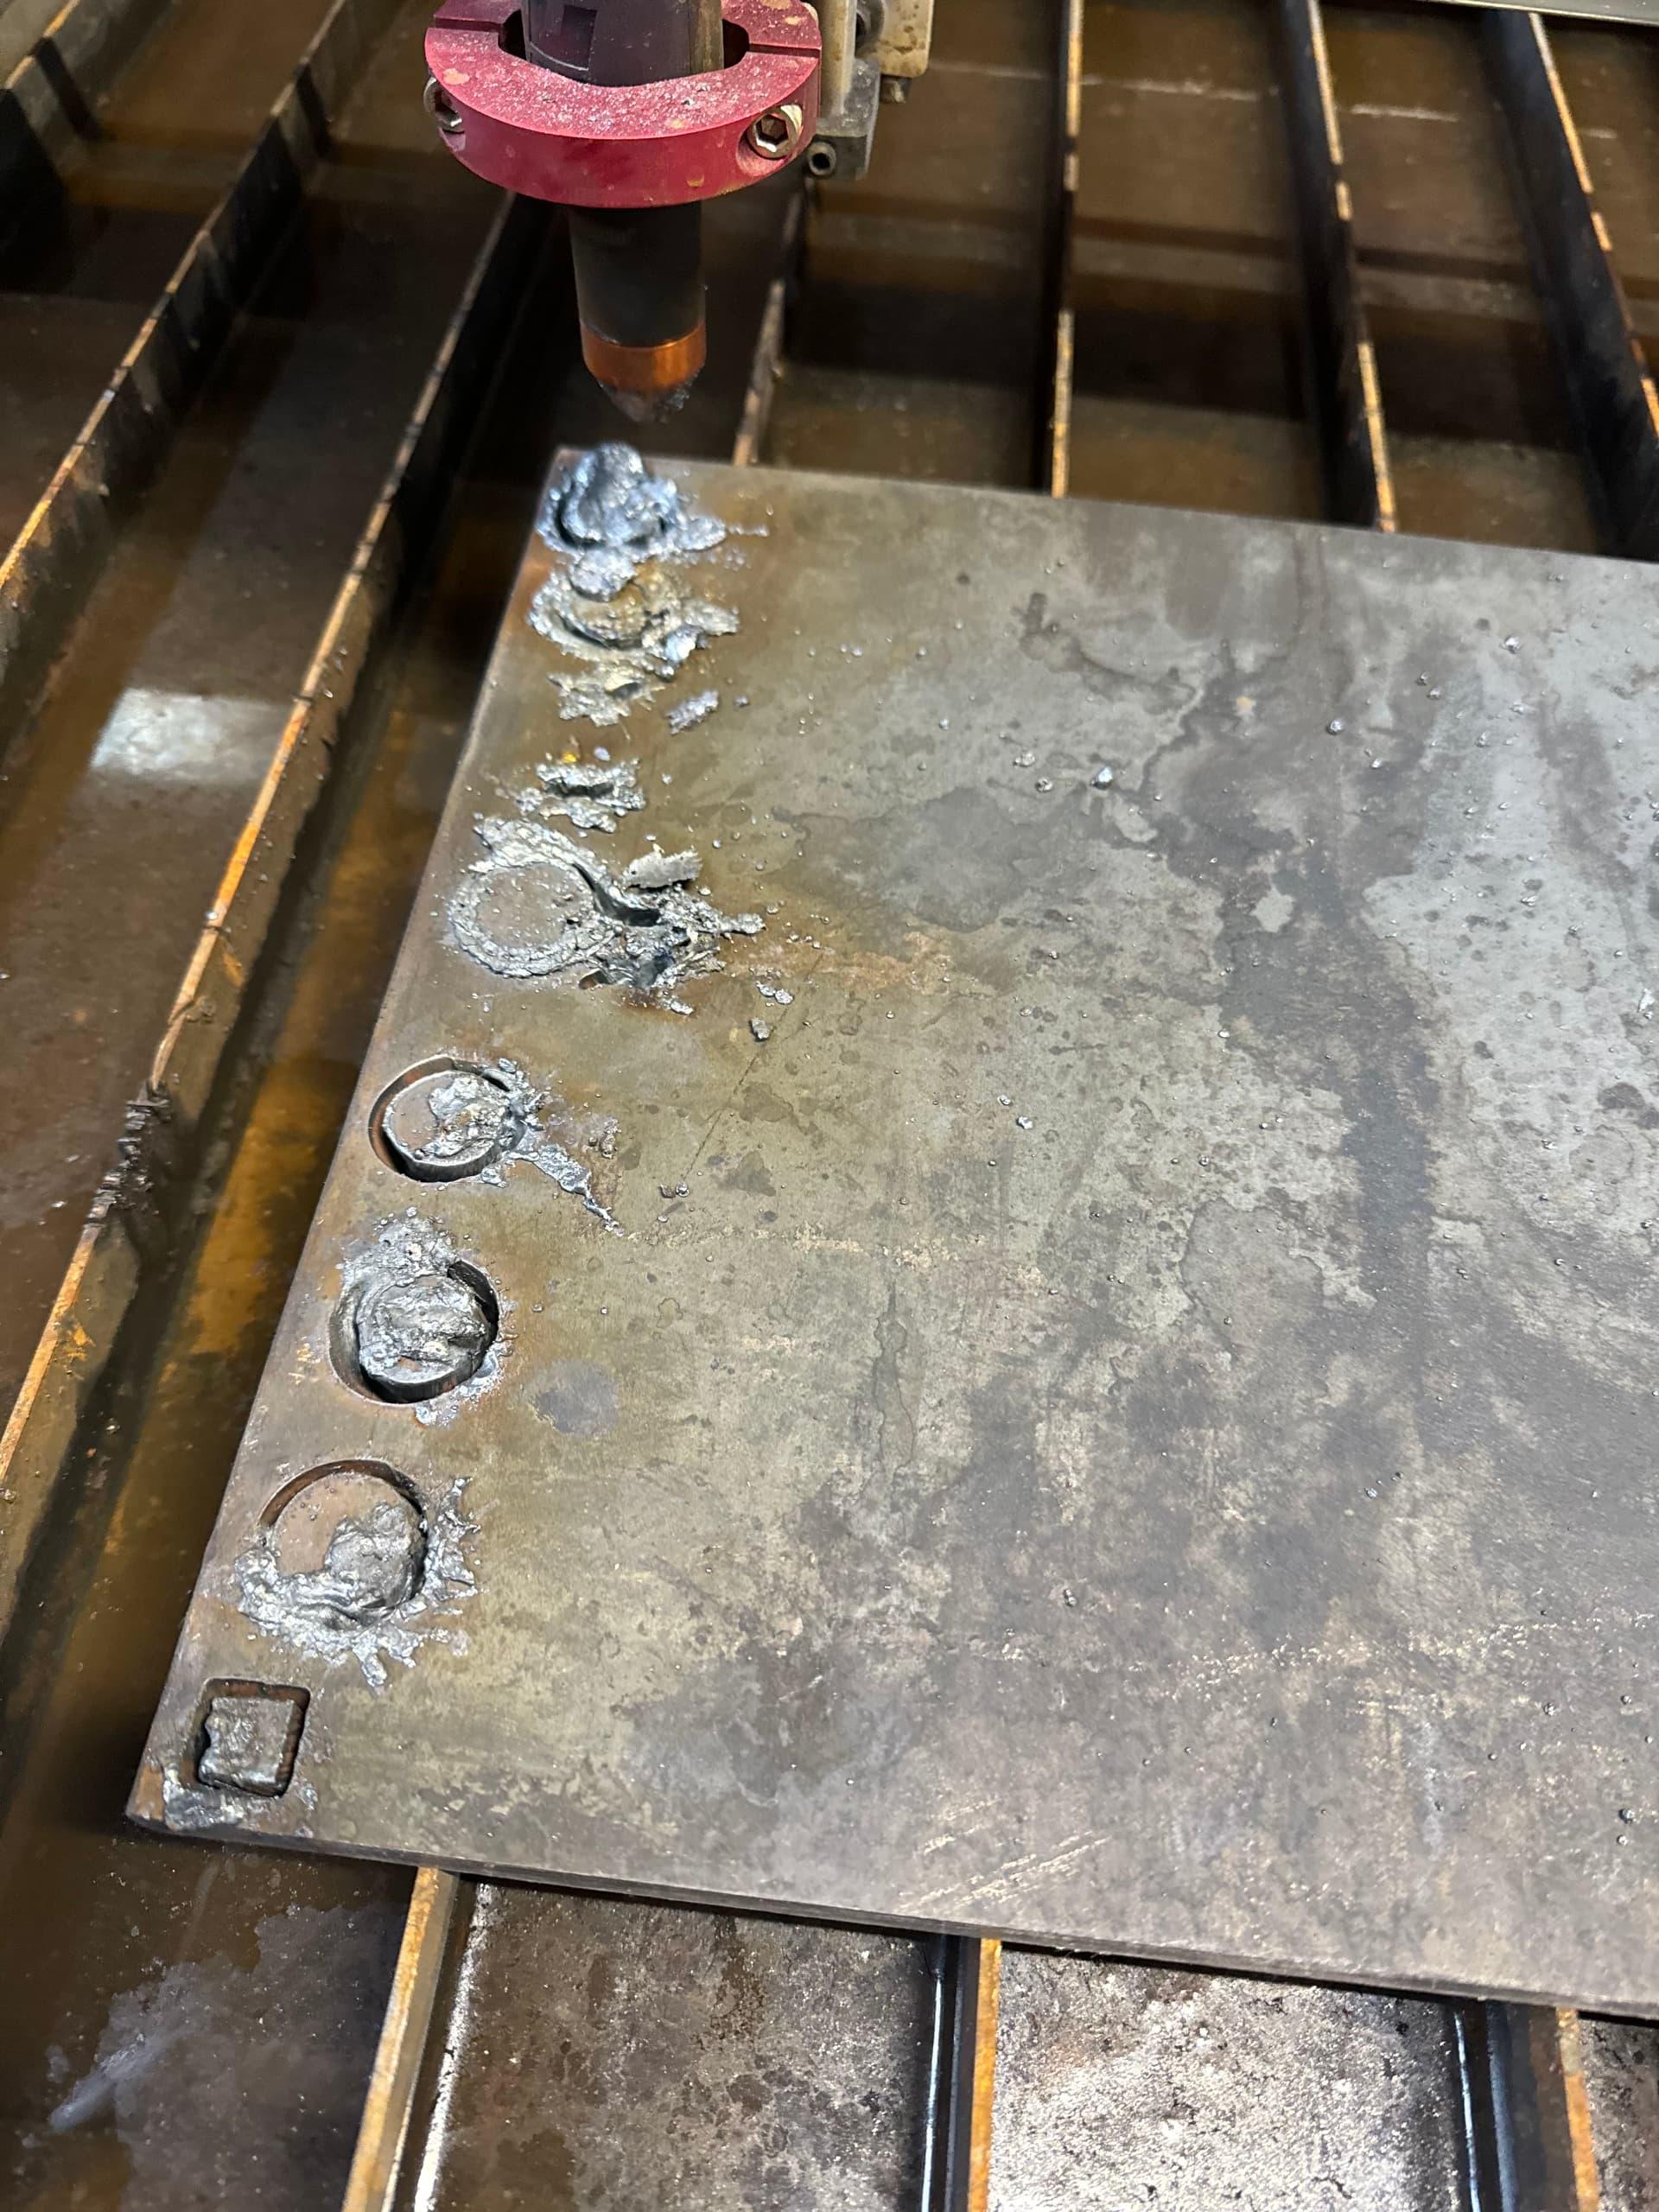
Nestabilní oblouk během řezání
Jedním z nejčastějších problémů plazmového řezání je nestabilita oblouku. Operátoři si mohou během provozu všimnout mihotavého oblouku, nekonzistentního pronikání řezu nebo náhlého přerušení oblouku.
Nestabilní plazmové oblouky může způsobit několik faktorů:
Nestabilita oblouku často snižuje přesnost řezu a vytváří drsné povrchové úpravy hran. V plazmových systémech CNC mohou nestabilní oblouky také rušit automatické řízení výšky hořáku.
Řešení obvykle začíná kontrolou spotřebního materiálu. Even minor electrode wear can affect arc consistency. Operátoři by také měli ověřit stabilní tlak vzduchu a zajistit, aby přívod vzduchu zůstal suchý a čistý.
Nadměrná struska a špatná kvalita řezu
Usazování strusky je dalším hlavním problémem při operacích plazmového řezání. Nadměrná struska se tvoří, když se roztavený kov nedokáže čistě vysunout z oblasti řezu. To zanechává na řezané hraně nánosy ztvrdlého kovu.
Mezi běžné příčiny patří:
| Problém |
Možná příčina |
| Těžká spodní struska |
Řezná rychlost příliš nízká |
| Lehká vrchní struska |
Řezná rychlost příliš vysoká |
| Nerovnoměrná kvalita hran |
Nesprávná výška hořáku |
| Hrubý zářez |
Opotřebovaná tryska |
Správná řezná rychlost je rozhodující. Mnoho operátorů předpokládá, že pomalejší řezání vždy zlepšuje kvalitu, ale příliš pomalý pohyb často zvyšuje tvorbu strusky.
Velkou roli hraje také výška pochodně. Pokud je hořák příliš daleko od obrobku, energie oblouku se šíří a snižuje účinnost řezání.
Plazmový hořák se nespouští
Selhání iniciace plazmového oblouku je frustrující a překvapivě běžné. V mnoha případech se problém týká spíše jednoduchých problémů s údržbou než velkých poruch zařízení.
Mezi možné příčiny patří:
Rutinní kontrola a preventivní údržba výrazně omezují poruchy spouštění.
Spotřební materiál se příliš rychle opotřebovává
Mezi běžné důvody předčasného opotřebení patří:
Nesprávné nastavení proudu
Nadměrné piercing na silných materiálech
Špatná kvalita vzduchu
Nesprávná výška hořáku
Nekvalitní regulace proudění vzduchu
Problémy s přehříváním
Přehřátí hořáku může poškodit vnitřní součásti a snížit řezný výkon. ~!phoenix_var211_0!~ ~!phoenix_var211_1!~
Mezi příznaky přehřátí patří:
Snížená kvalita řezu
Tělo hořáku se nadměrně zahřívá
Časté poškození spotřebního materiálu
Odstávky při tepelném přetížení
Dílny provádějící náročné řezací operace často těží z vodou chlazených systémů plazmových hořáků, protože poskytují vynikající odvod tepla během prodlouženého provozu.
Nesouosost hořáku při řezání CNC
Mezi běžné příčiny patří:
Pravidelná kalibrace CNC pomáhá udržovat přesnost řezání a snižuje plýtvání materiálem.
Běžné příčiny selhání plazmového řezání
Nesprávný tlak vzduchu
Tlak vzduchu je jednou z nejkritičtějších proměnných při řezání plazmou. Příliš malý tlak oslabuje plazmový paprsek, zatímco nadměrný tlak destabilizuje oblouk.
Recommended pressure ranges vary depending on torch design and cutting thickness.
| Tloušťka materiálu |
Doporučený tlak vzduchu |
|
60–70 PSI |
| Střední ocelový plech |
70–80 PSI |
| Těžké řezání plechů |
80–90 PSI |
Přívod vlhkosti a kontaminovaného vzduchu
Špatná rychlost řezání
Mnoho operátorů podceňuje, jak moc rychlost řezání ovlivňuje kvalitu břitu. Incorrect speed creates either excessive slag or incomplete penetration.
Optimální řezná rychlost závisí na:
Tloušťka materiálu
Proudový proud
Typ pochodně
Průtok plynu
Špatné zemní spojení
Slabé uzemnění vytváří nestabilní elektrický tok. This can cause arc interruption, inconsistent penetration, and startup problems.
Plazmový řezací hořák Tabulka odstraňování
| problémů Problém |
Pravděpodobná příčina |
Doporučené řešení |
| Stabilita oblouku |
Opotřebená elektroda |
|
|
Špatná řezná rychlost |
|
| Žádný start oblouku |
Špatné zemní spojení |
|
| Spotřební materiál rychle hoří |
|
|
|
Poškozená tryska |
|
| Přehřátí hořáku |
Nadměrný pracovní cyklus |
|
|
Nesouosost hořáku |
Překalibrujte systém CNC |
Technické parametry, které ovlivňují kvalitu řezání
| Technický parametr |
Doporučený rozsah |
|
|
| Tlak vzduchu |
|
| Výška pochodně |
1,5–4 mm |
| Rychlost řezání |
|
| Pracovní cyklus |
|
| Čistota plynu |
Suché a bez oleje |
Udržování těchto parametrů ve správných mezích pomáhá optimalizovat konzistenci řezání a snižuje provozní problémy.
Aplikace plazmového řezání v různých odvětvích
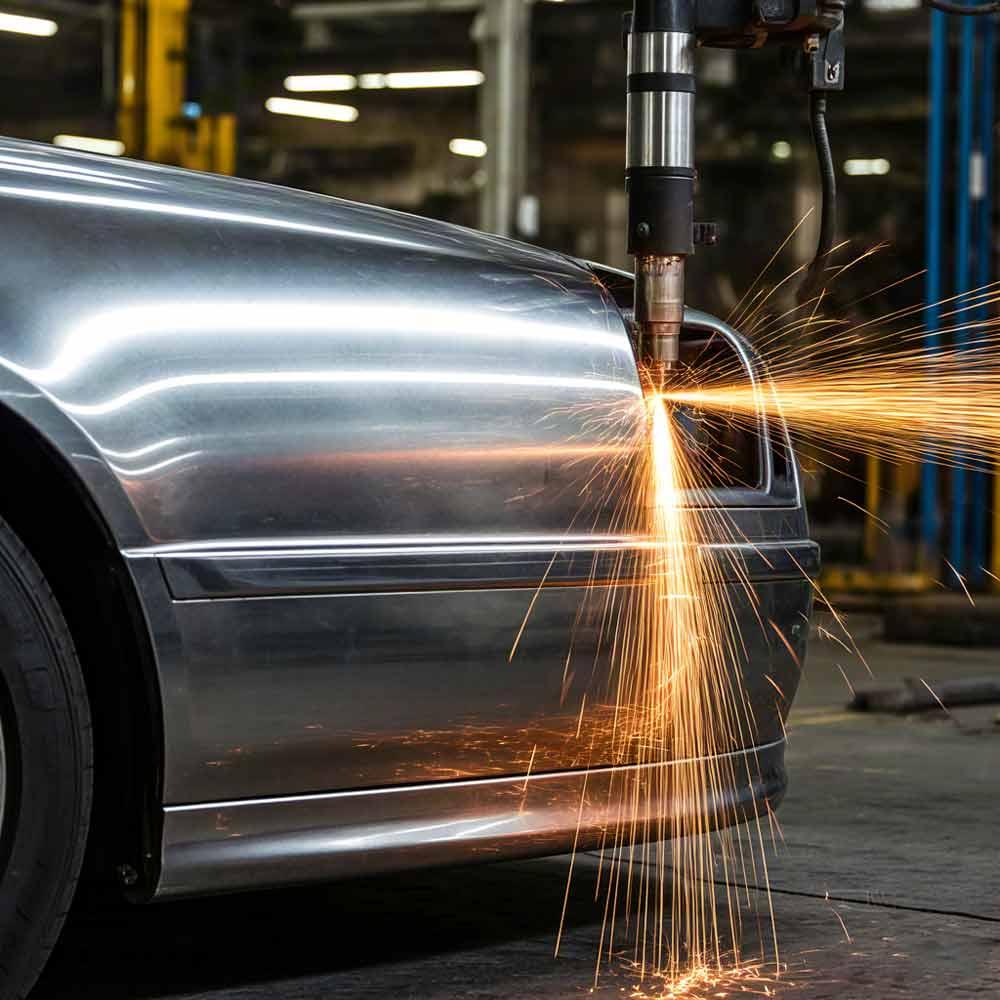
Výroba plechů
Plazmové řezání je široce používáno při výrobě plechů, protože nabízí vysoké řezné rychlosti a vynikající flexibilitu pro zakázkové zpracování kovů.
Výroba automobilů
Automobilové továrny používají plazmové řezání pro součásti rámů, držáky, výfukové systémy a konstrukční díly vyžadující přesné tvarování kovů.
Výroba těžkých zařízení
Výrobci stavebních strojů a průmyslového vybavení spoléhají na plazmové řezání při zpracování tlustých ocelových plechů a konstrukční výrobě.
Výroba HVAC a potrubí
Výrobci HVAC používají systémy plazmového řezání pro přesné tvarování potrubí a výrobu komponent ventilace.
Běžné chyby, kterých by se měli operátoři vyvarovat
Mnoho problémů s plazmovým řezáním vyplývá z chyb obsluhy, kterým se lze vyhnout.
Mezi běžné chyby patří:
Ignorování opotřebení spotřebního materiálu
Použití mokrého stlačeného vzduchu
Materiál piercingu je příliš blízko
Nesprávný úhel hořáku
Špatná údržba stroje
Běží za limity pracovního cyklu
Malé provozní chyby často způsobují velké problémy s kvalitou v průběhu času.
Odborné tipy pro zlepšení výkonu plazmového řezání
Zkušení odborníci na řezání plazmou se často zaměřují na konzistenci spíše než na maximální výkon.
Mezi hlavní doporučení patří:
Udržujte suchý stlačený vzduch
Vyměňte spotřební materiál dříve, než dojde k vážnému opotřebení
Používejte správné ovládání výšky hořáku
Přizpůsobte proud tloušťce materiálu
Pravidelně čistěte součásti hořáku
Sledujte stabilitu proudění vzduchu
Preventivní údržba téměř vždy stojí méně než nouzové opravy.
Jak prodloužit životnost spotřebního materiálu plazmového hořáku
Náklady na spotřební materiál jsou hlavním problémem pro velkoobjemové výrobní dílny. Naštěstí několik postupů může výrazně prodloužit životnost.
| nejlepší praxe |
Benefit |
| Použijte čistý suchý vzduch |
Snižuje erozi elektrod |
| Udržujte správnou výšku hořáku |
Zabraňuje poškození trysky |
| Vyhněte se nadměrnému piercingu |
Prodlužuje životnost spotřebního materiálu |
| Použijte správný proud |
Zlepšuje stabilitu oblouku |
| Části pravidelně kontrolujte |
Zabraňuje neočekávaným poruchám |
Řízení spotřebního materiálu přímo ovlivňuje dlouhodobou efektivitu řezání.
Výběr správného Plazmový řezací hořák
Ruční svítilna vs CNC
| Funkce |
Ruční svítilna |
CNC Plazmová svítilna |
| Flexibilita |
Vysoký |
Mírný |
| Automatizace |
Manuál |
Plně automatizované |
| Přesnost |
Střední |
Vysoký |
| Nejlepší použití |
Opravy a práce v terénu |
Výrobní řezání |
vzduchem chlazeného hořáku versus vodou chlazeného hořáku
| Funkce |
Vzduchem chlazený |
vodou chlazený |
| Účinnost chlazení |
Mírný |
Vysoký |
| Nepřetržitý provoz |
Omezený |
Vynikající |
| Údržba |
Jednodušší |
Složitější |
| Těžké řezání |
Méně vhodné |
Ideál |
Výběr správného hořáku do značné míry závisí na pracovním zatížení, objemu výroby a požadavcích na tloušťku řezu.
Budoucí trendy v technologii plazmového řezání
Budoucnost plazmového řezání je úzce spjata s průmyslovou automatizací a chytrou výrobou. Integrace CNC , automatické řízení výšky hořáku a inteligentní systémy monitorování spotřebního materiálu jsou stále běžnější.
Výrobci se také zaměřují na:
Vyšší přesnost řezání
Snížení provozních nákladů
Zlepšená energetická účinnost
Delší životnost spotřebního materiálu
Lepší kompatibilita automatizace
S rozšiřováním výroby řízené umělou inteligencí se systémy plazmového řezání pravděpodobně stanou chytřejšími, rychlejšími a propojenějšími s digitálním výrobním prostředím.
Závěr
Problémy s plazmovým řezacím hořákem mohou vážně ovlivnit produktivitu, kvalitu řezu a provozní efektivitu. Problémy, jako jsou nestabilní oblouky, nadměrné množství strusky, přehřívání a rychlé opotřebení spotřebního materiálu, často pramení z příčin, kterým lze předejít, včetně špatného proudění vzduchu, nesprávného nastavení a nedostatečné údržby.
Pochopení toho, jak fungují systémy plazmového řezání, umožňuje dílnám řešit problémy efektivněji a zlepšovat dlouhodobý řezný výkon. Správné řízení spotřebního materiálu, stabilní proudění vzduchu, přesné vyrovnání hořáku a preventivní údržba – to vše hraje zásadní roli při dosahování čistších a konzistentnějších řezů.
Vzhledem k tomu, že moderní zpracovatelský průmysl nadále vyžaduje vyšší přesnost a rychlejší výrobu, budou optimalizované systémy plazmového řezání ještě důležitější. Dílny, které investují do správných postupů odstraňování problémů a údržby zařízení, mohou snížit prostoje, snížit provozní náklady a udržet silnou konkurenční výhodu v průmyslové výrobě.
Nejčastější dotazy
Co způsobuje nadměrné množství strusky při řezání plazmou?
Nadměrná struska je obvykle způsobena nesprávnou řeznou rychlostí, nevhodnou výškou hořáku nebo opotřebovaným spotřebním materiálem.
Proč se můj plazmový hořák přehřívá?
K přehřátí často dochází, když hořák překročí svůj pracovní cyklus nebo pracuje s nedostatečným prouděním chladicího vzduchu.
Jak často by se měl vyměnit spotřební materiál plazmového hořáku?
Frekvence výměny závisí na intenzitě používání, kvalitě vzduchu, tloušťce materiálu a řezné intenzitě.
Může vlhkost poškodit plazmový řezací hořák?
Ano. Znečištění vlhkostí snižuje stabilitu oblouku a urychluje opotřebení spotřebního materiálu.
Jaký je ideální tlak vzduchu pro řezání plazmou?
Většina systémů plazmového řezání pracuje nejlépe mezi 60–90 PSI v závislosti na tloušťce materiálu a konstrukci hořáku.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių










