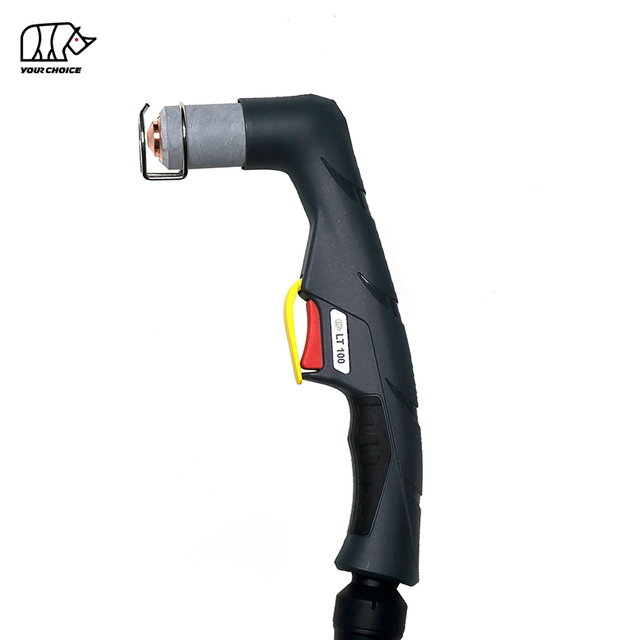
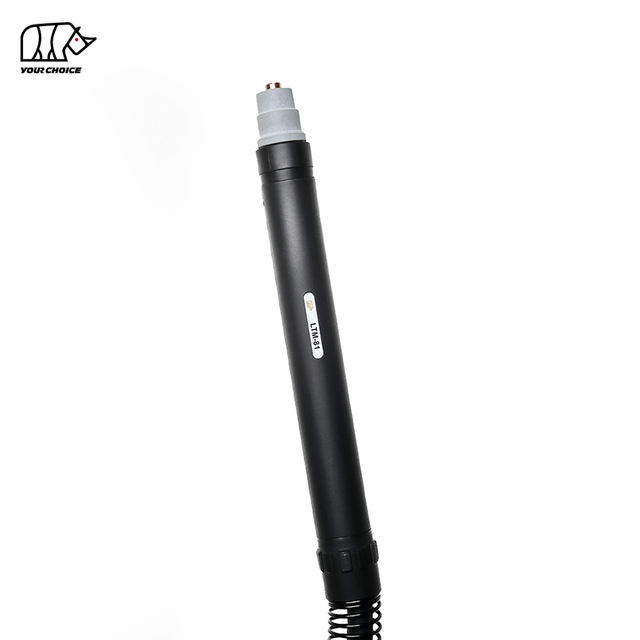
50A HF Ruční plazmový řezací hořák pro profesionální řezání kovů
INWELT LT50 je vzduchem chlazený ruční plazmový řezací hořák určený pro výrobu, opravy, údržbu a běžné dílenské řezání kovů.
Aktuální konfigurace INWELT je dimenzována na 50 A s 60% pracovním cyklem a používá vysokofrekvenční ( HF ) spouštění oblouku.
Mezi jeho hlavní provozní specifikace patří:
jmenovitý proud 50A
60% pracovní cyklus
Chlazení vzduchem
HF zapalování
Provozní tlak 4,5–5,0 bar
Přibl. Průtok vzduchu 120 l/min
Přibl. Doporučený postflow 50 sekund
Standardní vedení svítilny 6 m
K dispozici je více zadních připojení, včetně konfigurací 1/8G, 1/4G, M14×1.5, M16×1.5 a centrálního adaptéru.
LT50 také používá širokou řadu spotřebního materiálu včetně standardních hrotů, prodloužených hrotů, kónických hrotů, elektrod, difuzorů, vnějších trysek, hlav hořáku, rukojetí a příslušenství pro řezání kruhů.
INWELT LT50 Technické specifikace
| Specifikace |
INWELT LT50 |
| Typ produktu |
Ruční plazmový řezací hořák |
| Model |
LT50 |
| Značka |
INWELT |
| Jmenovitý proud |
50 A |
| Pracovní cyklus |
60 % |
| Chlazení |
Vzduch |
| Spouštění oblouku |
HF |
| Procesní plyn |
Vzduch |
| Tlak plynu |
Přibl. 4,5–5,0 bar |
| Průtok plynu |
Přibl. 120 l/min |
| Doporučený Post-Flow |
Přibl. 50 sekund |
| Standardní délka vedení |
6 m |
| Operace |
Manuální / Ruční |
| Možnosti konektoru |
1/8G / 1/4G / M14×1,5 / M16×1,5 / Centrální adaptér |
| Standardní rodina špiček |
Ø1,0 / Ø1,1 / Ø1,2 mm |
| Rozšířené tipy |
K dispozici |
| Příslušenství pro řezání kruhů |
K dispozici |
| OEM / ODM |
K dispozici |
| Soukromá značka |
K dispozici |
Před objednáním potvrďte zdroj plazmového napájení, spouštěcí systém HF , provozní proud, zadní připojení a požadovanou konfiguraci spotřebního materiálu.
Jak funguje LT50 HF Plazmový řezací hořák
LT50 spolupracuje s kompatibilním plazmovým zdrojem energie, přívodem stlačeného vzduchu a pracovním připojením.
Stlačený vzduch proudí hlavou hořáku, difuzorem a řezným materiálem.
Elektrická energie ionizuje plyn a vytváří vysokoteplotní plazmový oblouk.
Řezná špička omezuje proud plazmy, takže koncentrované teplo taví elektricky vodivý materiál, zatímco vzduch o vysoké rychlosti odstraňuje roztavený kov z řezu.
Spouštění vysokofrekvenčního oblouku
LT50 používá spouštěcí systém HF.
Vysokofrekvenční elektrická energie pomáhá iniciovat plazmový oblouk, aniž by operátor musel mechanicky narážet řeznou špičkou na obrobek.
Plazmová řezačka proto musí být navržena pro systém hořáku HF .
Nenahrazujte svítilnu, která není HF , svítilnou LT50 pouze proto, že aktuální hodnocení vypadá podobně.
Proč zvolit LT50 pro ruční řezání plazmou?
LT50 je umístěn pro profesionální ruční řezání, kde se plazmový zdroj energie hodí k hořáku HF třídy 50A.
Jmenovitý proud 50A
LT50 je dimenzován na 50A podle aktuálních technických údajů INWELT .
Díky tomu je vhodný pro kompatibilní plazmové řezačky pracující v tomto proudovém rozsahu.
60% pracovní cyklus
Svítilna je specifikována na 60% pracovní cyklus.
Skutečné tepelné zatížení může být také ovlivněno:
Čas zapnutí oblouku
Okolní teplota
Proudění vzduchu
Spotřební stav
Řezný proud
Neprovozujte svítilnu běžně nad její ověřený proud a jmenovitý výkon.
Vzduchem chlazená konstrukce
LT50 nevyžaduje samostatný okruh chlazení kapalinou.
Stlačený vzduch přispívá jak k tvorbě plazmatu, tak k odvodu tepla z hořáku.
6 m Standardní vedení
Standardní 6m vedení poskytuje praktický pracovní dosah pro výrobní dílny, opravárenské stanice a aplikace údržby.
LT50 Kompletní možnosti konektoru hořáku
INWELT poskytuje několik kompletních konfigurací LT50 .
| kódu INWELT |
referenčního |
Konfigurace |
| IJWU6811 |
1526 |
LT50 / 6 m / 1/8G |
| IJWU6816 |
— |
LT50 / 6 m / 1/4G |
| IJWU6817 |
— |
LT50 / 6 m / M14×1,5 |
| IJWU6810 |
— |
LT50 / 6 m / M16×1,5 |
| IJWU6818 |
1574 |
LT50 / 6 m / Centrální adaptér |
Tyto možnosti konektorů jsou jednou z nejsilnějších výhod rodiny produktů LT50 pro distributory podporující různé plazmové stroje.
Samotná mechanická shoda závitů nezaručuje plnou kompatibilitu.
Mělo by se také zkontrolovat rozhraní napájení/plyn, uspořádání pilotního oblouku a řídicí obvod.
Podrobnosti o náhradních dílech:
| Kód |
|
Ref. |
Popis |
| IJWU 6811 |
|
1526 |
Plazmový řezací hořák LT50 /6m 1/8G |
| IJWU6816 |
|
|
Plazmový řezací hořák LT50 /6m 1/4G |
| IJWU6817 |
|
|
Plazmový řezací hořák LT50 /6m M14×1,5 |
| IJWU6810 |
|
|
Plazmový řezací hořák LT50 /6m M16×1,5 |
| IJWU6818 |
|
1574 |
Plazmový řezací hořák LT50 /6m centrální adaptér |
| STROJ |
POCHODEŇ |
|
|
| Kód |
|
Ref. |
Popis |
| IJWU6741 |
|
|
Plazmový řezací automatický hořák LT M50/6m 1/8G |
| IJWU 6733 |
|
|
Plazmový řezací automatický hořák LT M50/6m 1/4G |
| IJWU 6734 |
|
|
Plazmový řezací automatický hořák LT M50/6m M14×1 |
| IJWU 6735 |
|
|
Plazmový řezací automatický hořák LT M50/6m M16×1,5 |
| IJWU 6747 |
|
|
Plazmový řezací auto hořák LT centrální adaptér M50/6m |
|
| Pozice |
Kód |
Ref. |
Popis |
|
| 1 |
IJTN0614 |
|
Distanční pružina/ LT50 |
|
| 2 |
IJTN0017 |
|
Ochranný kryt pro prodloužený hrot/ LT50 |
|
| 3 |
|
|
Vnější tryska |
|
| 3.1 |
IJWT0019-03 |
5.710.121 |
Vnější tryska/bakelit/ LT50 |
|
| 3.2 |
IJWT0019-01 |
|
Vnější tryska/maximální životnost/šedé skleněné vlákno/ LT50 |
|
| 4 |
IJWV0070-10 |
1306 |
Prodloužený kónický hrot Φ 1,0 mm/ LT50 |
|
| 5 |
|
|
Prodloužená špička |
|
| 5.1 |
IJWV0020-10 |
1370 |
Prodloužená špička Φ 1,0 mm/ LT50 |
|
| 5.2 |
IJWV0029-10 |
1395 |
Prodloužený hrot Φ 1,0mm/ LT50 -70 |
|
| 5.3 |
IJWV0029-11 |
|
Prodloužený hrot Φ 1,1mm/ LT50 -70 |
|
| 6 |
IJWV0075-10 |
1305 |
Kónický hrot Φ 1,0mm/ LT50 -70 |
|
| 7 |
|
|
Tip |
|
| 7.1 |
IJWV0044-10 |
1396 |
Hrot Φ 1,0 mm/ LT50 -70/L=12,3 mm |
|
| 7.2 |
IJWV0044-11 |
|
Hrot Φ 1,1 mm/ LT50 -70/L=12,3 mm |
|
| 7.3 |
IJWV0044-12 |
|
Hrot Φ 1,2 mm/ LT50 -70/L=12,3 mm |
|
| 7.4 |
IJWV0076-10 |
1304 |
Hrot Φ 1,0 mm/ LT50 -70/L=11,2 mm |
|
| 8 |
IJWG0013 |
|
Difuzor LT50 -70 |
|
| 9 |
IJWC0026 |
1518- HF |
Prodloužená elektroda HF Plazma LT50 |
|
| 10 |
IJWC0073 |
1521- HF |
Elektroda HF Plazma LT50 |
|
| 11 |
IJWA0061 |
|
Hlava plazmového hořáku LT50 |
|
| 11a |
IJGU0718 |
|
'O'kroužek Φ 12,42×1,78 mm v silikonově červené barvě |
|
| 12 |
IJHW0040 |
|
Plazmová rukojeť manuální/CB50-70/Červená |
|
| 13 |
IJIK0733 |
|
Ochranná část/Plazma/Žlutá |
|
| 14 |
IJIR0081 |
185.0031 |
Spoušť |
|
| 15 |
IJIK0804 |
|
Kloubový/malý/nový typ |
|
| 16 |
|
|
Montáž kabelu |
|
| 16.1 |
IJWO00006077-00 |
|
Sestava kabelu/ LT50 -70/6MMQ/6M ATT.1/8G |
|
| 16.2 |
IJWO00006071-00 |
|
Sestava kabelu/ LT50 -70/6MMQ/6M středový adaptér |
|
| 16.3 |
IJWO10006071-00 |
|
Sestava kabelu/ LT Středový adaptér M50-70/6MMQ/6M |
|
| 16.4 |
IJWO10006077-00 |
|
Sestava kabelu/ LT M50-70/6MMQ/6M ATT.1/8G |
|
| 17 |
IJWO0639 |
|
Hlava plazmového hořáku LT M50 |
|
| 17a |
IJDH6017 |
|
Polohovací trubice ze skleněných vláken/ LT M |
|
| 18 |
IJWA0096 |
|
Adaptér |
|
| 18.1 |
IJHW0024 |
|
Připojovací adaptér 1/8G-1/4G |
|
| 18.2 |
|
|
Připojovací adaptér 1/8G-M14×1 |
|
| 18.3 |
IJAU5698 |
|
Připojovací adaptér 1/8G-M16×1,5 |
|
| 18.4 |
IJAU5699 |
|
Centrální adaptér na straně hořáku Plazma 5 pinů |
|
| 19 |
IJAU5690 |
|
Nástavec na řezání kruhů/ LT50 |
|
| 19.1 |
IJAY0089 |
166 |
Rozpěrka kola s klíčem/ LT50 |
|
Jak potvrdit kompatibilitu plazmové řezačky LT50
Náhradní plazmový hořák by neměl být vybírán pouze podle aktuálního výkonu nebo fyzického vzhledu.
Zkontrolujte HF Spouštění
Plazmový zdroj energie musí být navržen pro systém hořáku HF .
Zkontrolujte výstupní proud
LT50 je umístěn jako 50A hořák.
Nepředpokládejte, že přítomnost 60A nebo 70A spotřebního materiálu v související rodině spotřebního materiálu znamená, že celý hořák LT50 je dimenzován pro tyto proudy.
Zkontrolujte zadní připojení
Mezi dostupná připojení LT50 patří:
1/8G
1/4G
M14×1,5
M16×1,5
Centrální adaptér
Zkontrolujte rozhraní plazmové řezačky
Pro náhradní projekty poskytněte:
To je spolehlivější než popisovat LT50 jako univerzálně kompatibilní se standardními plazmovými řezačkami.
LT50 Standardní řezací hroty
Řada spotřebních materiálů LT50 / LT70 zahrnuje několik standardních velikostí řezných hrotů.
| INWELT |
referenčního kódu |
Specifikace |
| IJWV0044-10 |
1396 |
Ø1,0 mm / L=12,3 mm |
| IJWV0044-11 |
— |
Ø1,1 mm / L=12,3 mm |
| IJWV0044-12 |
— |
Ø1,2 mm / L=12,3 mm |
| IJWV0076-10 |
1304 |
Ø1,0 mm / L=11,2 mm |
V rámci souvisejících konfigurací spotřebního materiálu LT50 / LT70 lze použít různé průměry trysek.
Správný hrot by měl odpovídat plazmovému zdroji energie a provoznímu proudu.
Nevybírejte průměr trysky pouze podle fyzické kondice.
Který řezný hrot by měl LT50 používat při 50A?
Špička Ø1,0 mm je hlavní referenční velikostí 50A v úzce souvisejících systémech spotřebního materiálu ve stylu CB50.
Aktuální řada INWELT LT50 zahrnuje několik hrotů Ø1,0 mm , včetně standardních, kuželových a rozšířených konfigurací.
Pro nejsilnější technickou stránku by měl INWELT nakonec publikovat ověřenou tabulku s následujícími údaji:
Kód tipu
Průměr hrotu
Doporučený proud
Režim řezání
Kompatibilní štít
Materiál/aplikace
Toto mapování první strany by bylo užitečnější pro SEO a generativní vyhledávání než obecné prohlášení, jako je „vysoce kvalitní tryska“.
LT50 Rozšířené řezné hroty
Prodloužené hroty poskytují další dosah tam, kde se standardní spotřební materiál nemůže snadno dostat do oblasti řezání.
Aktuální díly INWELT zahrnují:
| INWELT |
referenčního kódu |
Specifikace |
| IJWV0020-10 |
1370 |
Prodloužená špička Ø1,0 mm / LT50 |
| IJWV0029-10 |
1395 |
Prodloužený hrot Ø1,0 mm / LT50 -70 |
| IJWV0029-11 |
— |
Prodloužený hrot Ø1,1 mm / LT50 -70 |
Rozšířené tipy mohou být užitečné pro:
Měly by být stále provozovány v ověřeném rozsahu proudu hořáku a plazmového zdroje.
LT50 Prodloužený kuželovitý hrot
INWELT také uvádí:
IJWV0070-10 / Ref. 1306 – Prodloužený kónický hrot Ø1,0 mm / LT50
Kónický hrot mění geometrii přední části a může poskytovat lepší přístup ve vybraných aplikacích ručního řezání.
Používejte jej pouze s odpovídajícím uspořádáním stínění a elektrod.
LT50 Kónický řezný hrot
Současný systém dílů také zahrnuje:
IJWV0075-10 / Ref. 1305 – Kónický hrot Ø1,0 mm / LT50 -70
Kónická konfigurace by měla odpovídat požadovanému režimu řezání a přední sestavě.
Nemíchejte spotřební materiál z různých sestav pouze proto, že se zdá, že závity pasují.
LT50 HF Elektrody
LT50 používá vyhrazené konfigurace elektrod kompatibilní s HF .
Standardní HF elektroda
INWELT Kód: IJWC0073
Reference: 1521- HF
Aplikace:
HF Plazma / LT50
Elektroda přenáší elektrickou energii uvnitř hořáku a během řezání se postupně opotřebovává a opakovaně se spouští oblouk.
Vyměňte ji, když se centrální opotřebovací jamka stane nadměrnou.
Prodloužená HF elektroda
INWELT Kód: IJWC0026
Reference: 1518- HF
Tato elektroda se používá s kompatibilními konfiguracemi s prodlouženým hrotem.
Prodloužená elektroda by měla být spárována se správnou tryskou a systémem stínění.
LT50 Plynový difuzor
Současný difuzor je:
INWELT Kód: IJWG0013
Aplikace:
LT50 -70
Difuzor pomáhá řídit distribuci stlačeného vzduchu přední částí hořáku.
Prasklý, zdeformovaný nebo znečištěný difuzér může negativně ovlivnit stabilitu plazmy.
Při každé výměně spotřebního materiálu zkontrolujte difuzér.
LT50 Možnosti vnější trysky
Současný produktový systém zahrnuje alespoň dvě vnější konfigurace trysek.
Bakelitová vnější tryska
INWELT Kód: IJWT0019-03
Referenční číslo: 5.710.121
Šedá vnější tryska ze skleněných vláken
INWELT Kód: IJWT0019-01
Tyto vnější komponenty pomáhají izolovat a chránit přední část svítilny.
Při prasknutí, spálení nebo mechanickém poškození je vyměňte.
LT50 Hlava hořáku , Rukojeť a spouštěcí komponenty
INWELT dodává jednotlivé servisní díly pro opravu hořáku LT50 .
| Komponenta |
INWELT Kód |
| LT50 Hlava hořáku |
IJWA0061 |
| Silikonový O-kroužek |
IJGU0718 |
| Ruční plazmová rukojeť |
IJHW0040 |
| Součást ochrany spouště |
IJIK0733 |
| Spoušť |
IJIR0081 |
| Spoj |
IJIK0804 |
Tato struktura na úrovni dílů je zvláště užitečná pro distributory a opravárenské společnosti, protože svítilnu lze udržovat spíše než jako jedinou jednorázovou sestavu.
LT50 Kabelové sestavy
Aktuální rodina produktů INWELT zahrnuje:
| kódu INWELT |
Konfigurace |
| IJWO00006077-00 |
LT50 -70/6 mm² / 6 m / 1/8G |
| IJWO00006071-00 |
LT50 -70/6 mm² / 6 m / Centrální adaptér |
V širší rodině součástí jsou také kabelové sestavy M50 pro strojní hořák LT .
Pro tuto stránku ručního hořáku LT50 si nejprve uschovejte ruční kabelové sestavy LT50 a přesuňte součásti stroje LT M50 do samostatné podsekce nebo na stránku produktu LT M50.
To zlepšuje přehlednost entit pro vyhledávací systémy Google a AI.
LT50 vs. LT M50: Manuální hořák vs. strojový hořák
LT50 a LT M50 by měly být považovány za příbuzné, ale samostatné kompletní produkty.
| Funkce |
LT50 |
LT M50 |
| Operace |
Manuál |
Mechanizované / CNC |
| Tělo hořáku |
Ruční |
Rovné tělo stroje |
| Řízení |
Spoušť operátora |
Strojově ovládaný |
| Montáž |
Ruční |
Pevná montáž |
| Hlavní použití |
Ruční výroba a opravy |
Automatizované řezání |
Některý spotřební materiál a kabelové komponenty mohou být sdíleny napříč celou rodinou.
Kompletní sestavy hořáků by však neměly být popisovány jako zaměnitelné bez technického potvrzení.
LT50 Příslušenství pro řezání kruhů
Rodina LT50 obsahuje příslušenství pro řízené kruhové řezání.
Aktuální díly INWELT zahrnují:
Toto příslušenství může obsluze pomoci udržovat konzistentnější poloměr řezání a polohu hořáku.
Před objednáním si ověřte přesný kód příslušenství a mechanickou kompatibilitu.
Jaké kovy dokáže plazmový hořák LT50 řezat?
Plazmové řezání pracuje na elektricky vodivých kovech.
Při použití s kompatibilním plazmovým řezacím systémem může LT50 řezat materiály jako:
Měkká ocel
Uhlíková ocel
Nerez
Hliník
Měď
Mosaz
Pozinkovaná ocel
Samotný hořák neurčuje maximální tloušťku pro každý materiál.
Jak silný může 50A LT50 plazmový hořák řezat?
Aktuální stránka obsahuje protichůdná čísla.
Jedna oblast uvádí až 25 mm , zatímco jiná uvádí až 12 mm měkké oceli.
Tyto hodnoty by na aktivní stránce neměly zůstat obě.
Řezací kapacita je určena kompletním plazmovým systémem, včetně:
Plazmový zdroj energie
Vstupní výkon
Materiál
Aktuální proud
Průměr trysky
Tlak vzduchu
Cestovní rychlost
Výška pochodně
Požadovaná kvalita hran
Profesionální výrobci plazmy také rozlišují mezi:
Doporučená řezná kapacita
Produktivní řezání s přijatelnou rychlostí a kvalitou břitu.
Maximální řezná kapacita
Silnější materiál řezaný sníženou rychlostí.
Oddělovací kapacita
Maximální tloušťka, kterou lze oddělit, obvykle se sníženou kvalitou hran.
Pro INWELT LT50 publikujte údaj o tloušťce pouze v případě, že je podporován skutečným testem systému INWELT .
Doporučený přívod vzduchu pro LT50
Aktuální specifikace INWELT uvádí:
Procesní plyn: Vzduch
Tlak: přibližně 4,5–5,0 bar
Průtok plynu: přibližně 120 l/min
Postflow: přibližně 50 sekund
Používejte čistý, suchý stlačený vzduch
Znečištění vodou, olejem a částicemi může negativně ovlivnit:
Stabilita oblouku
Životnost trysky
Životnost elektrody
Konzistence řezu
Použijte vhodnou filtraci a separaci vlhkosti.
Ověřte průtok vzduchu pomocí aktuálního plazmového systému
Srovnatelné 50A hořákové systémy HF na trhu mohou specifikovat různé požadavky na proudění vzduchu.
Nekopírujte údaj o průtoku vzduchu jiného výrobce.
Použijte ověřený požadavek INWELT pro LT50 a plazmový zdroj energie.
LT50 Kontaktní řezání a odstavné řezání
Různé konfigurace spotřebního materiálu mohou vyžadovat různé vzdálenosti hořáku od obrobku.
Kontakt / řezání tažením
Správně navržená rozpěrka nebo štít může umožnit hořáku udržet zamýšlenou polohu vzhledem k obrobku.
Netahejte odkrytou řezací trysku přímo na desku, pokud není spotřební systém speciálně navržen pro kontaktní řezání.
Stand-Off řezání
Pro distanční konfiguraci udržuje operátor řízenou vzdálenost mezi hořákem a obrobkem.
Správný odstup může pomoci chránit spotřební materiál a zachovat geometrii plazmového oblouku.
Použijte konfiguraci určenou pro vybraný spotřební materiál.
Náš katalog:
 INWELT KATALOG PLAZMOVÉHO HOŘÁKU.pdf
Typické aplikace pro LT50
LT50 je vhodný pro profesionální ruční řezání plazmou v rámci ověřené hodnoty 50A.
Mezi typické aplikace patří:
Správný hořák by měl být vybrán spíše podle plazmového řezače než samotného průmyslového názvu.
LT50 Údržba a kontrola spotřebního materiálu
Zkontrolujte elektrodu
Vyměňte elektrodu dříve, než nadměrné opotřebení středu způsobí špatný start oblouku nebo poškodí řeznou špičku.
Zkontrolujte řezací hrot
Zkontrolujte otvor trysky, zda:
Rozšíření
Oválný tvar
Poškození popálením
Silná kontaminace
Zkontrolujte difuzér
Udržujte průchody plynu čisté.
Vyměňte prasklé nebo poškozené součásti.
Zkontrolujte vnější trysku
Nepracujte s prasklými izolačními díly.
Zkontrolujte O-kroužek
Pokud zjistíte únik plynu, vyměňte poškozené nebo ztvrdlé těsnění.
Zkontrolujte Kabelová sestava
Hledat:
Řezy
Oděr
Poškození teplem
Prudké ohyby
Volné kování
Běžné LT50 problémy s řezáním plazmou
Obtížné spouštění oblouku
Kontrola:
Opotřebení elektrody
Řezací hrot
HF zapalování
Tlak vzduchu
Pracovní spojení
Připojení hořáku
Nadměrný otřes
Kontrola:
Cestovní rychlost
Řezný proud
Tloušťka materiálu
Výška pochodně
Spotřební stav
Úhlový řez
Mezi možné příčiny patří:
Spotřební materiál se příliš rychle opotřebovává
Kontrola:
Znečištěný vzduch
Nesprávná kombinace hrot/proud
Spustí se nadměrný oblouk
Nesprávná vzdálenost hořáku
Opotřebená elektroda
Hořák se přehřívá
Kontrola:
Skutečný svařovací proud
Pracovní cyklus
Proudění vzduchu
Post-flow
Kabelové spoje
Než budete pokračovat, zastavte řezání a zjistěte příčinu.
OEM LT50 Výroba plazmových hořáků od INWELT
INWELT dodává plazmové řezací hořáky a spotřební materiál profesionálním B2B zákazníkům, včetně:
Výrobci plazmových řezaček
Svařovací a řezací zařízení značek
Dovozci
Distributoři
Velkoobchody
Průmysloví dodavatelé
Opravárenské firmy
Dodavatelé spotřebního materiálu
Projekty OEM a ODM lze vyvíjet podle požadavků na rozhraní stroje a cílového trhu.
Přizpůsobení může zahrnovat:
Zákaznický branding
Štítky produktů
Označení rukojeti
Vedení pochodně
Zadní připojení
Spotřební sady
Balení soukromé značky
Návody k použití
Čárové kódy
Hromadné kartony
U projektů OEM uveďte specifikaci plazmové řezačky, metodu startu HF , zadní konektor a očekávané množství objednávky.
Proč Zdroj LT50 svítilny a spotřební materiál od INWELT ?
Produktový systém LT50 zahrnuje:
Kompletní ruční svítilny 50A
Pět konfigurací konektorů
Standardní řezné hroty
Rozšířené tipy
Kónické hroty
HF elektrod
Difuzory
Vnější trysky
Hlavy pochodní
Kliky
Spouštěče
Kabelové sestavy
Konektorové adaptéry
Příslušenství pro řezání kruhů
Distributorům může nákup kompletních hořáků a náhradních dílů z jednoho produktového programu zjednodušit správu kompatibility a podporu trhu s náhradními díly.
Často kladené otázky o LT50 Plazmový řezací hořák
Jaký proud má INWELT LT50 ?
LT50 je dimenzován na 50A podle aktuálních technických údajů INWELT .
Jaký je pracovní cyklus LT50 ?
Aktuální specifikace uvádí 60% pracovní cyklus.
Používá LT50 zapalování HF ?
Ano.
LT50 používá vysokofrekvenční spouštění oblouku.
Je LT50 ruční svítilna nebo strojní svítilna?
LT50 je manuální/handheld konfigurace.
Související LT M50 je určen pro strojní nebo CNC aplikace.
Jaký plyn používá LT50 ?
Aktuální specifikace INWELT uvádí stlačený vzduch.
Jaký tlak vyžaduje LT50 ?
Přibližně 4,5–5,0 bar podle aktuálních technických údajů.
Jaký průtok vzduchu vyžaduje LT50 ?
Aktuální specifikace INWELT uvádí přibližně 120 l/min.
Jaká délka kabelu je standardní?
Standardní vedení hořáku LT50 je 6 m.
Jaké možnosti konektoru jsou k dispozici?
Aktuální konfigurace zahrnují:
1/8G
1/4G
M14×1,5
M16×1,5
Centrální adaptér
Jaké řezné hroty jsou k dispozici?
Řada spotřebních materiálů LT50 / LT70 zahrnuje standardní, prodloužené a kónické hroty v několika průměrech, včetně Ø1,0, Ø1,1 a Ø1,2 mm.
Kterou elektrodu LT50 používá?
Aktuální díly INWELT zahrnují:
IJWC0073 / 1521- HF – standardní HF elektroda
a
IJWC0026 / 1518- HF – prodloužená HF elektroda
Může LT50 řezat nerezovou ocel?
Ano.
Kompatibilní plazmový systém může řezat elektricky vodivou nerezovou ocel.
Může LT50 řezat hliník?
Ano.
Hliník je elektricky vodivý a lze jej řezat plazmou pomocí vhodného systému.
Jak tlustý může LT50 řezat?
Neexistuje žádná univerzální tloušťka určená pouze hořákem.
Použijte testovanou řeznou kapacitu kompletní plazmové řezačky.
Je LT50 kompatibilní s každou 50A plazmovou řezačkou?
Žádný.
HF spouštění, konektor, uspořádání pilotního oblouku a rozhraní napájení/plynu musí také odpovídat.
Dodává INWELT náhradní díly LT50 ?
Ano.
INWELT dodává řezné hroty, elektrody, difuzory, vnější trysky, hlavy hořáků, rukojeti, spouště, kabelové sestavy a související příslušenství.
Nabízí INWELT plazmové hořáky OEM LT50 ?
Ano.
OEM/ODM a konfigurace soukromých značek jsou k dispozici pro kvalifikované výrobce zařízení, distributory, dovozce a velkoobchodníky.
Vyžádejte si cenovou nabídku na INWELT LT50 Plazmový řezací hořák
Pro potvrzení kompatibility poskytněte:
Značka a model plazmové řezačky
Jmenovitý výstupní proud
HF počáteční metoda
Stávající model svítilny
Fotka zadního konektoru
Požadované vedení hořáku
Požadavky na spotřební materiál
Odhadované množství nákupu
INWELT nebo soukromá značka
INWELT pak může potvrdit příslušnou konfiguraci hořáku a spotřebního materiálu LT50 .
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių