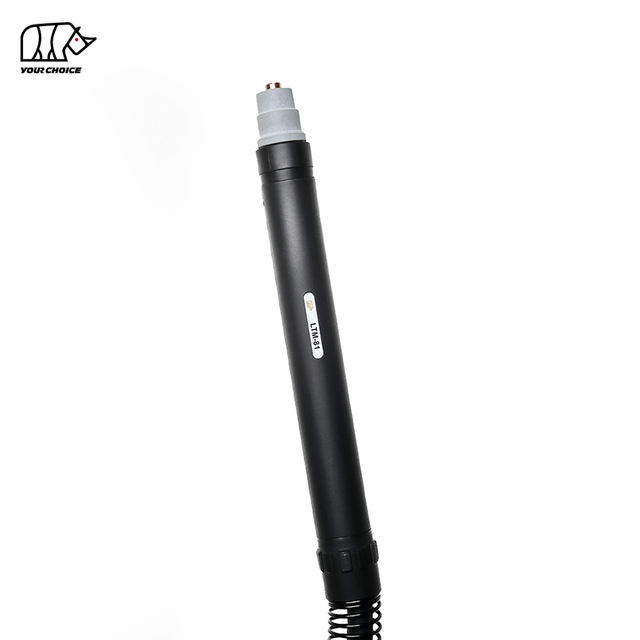
100A HF CNC plazmový řezací hořák pro mechanizované řezání kovů
INWELT LTM101 je vzduchem chlazený strojní plazmový řezací hořák určený pro řezací stoly CNC , automatizované systémy pro řezání profilů a průmyslové mechanizované plazmové aplikace.
LTM101 je dimenzován na 100A s 60% pracovním cyklem a používá vysokofrekvenční ( HF ) spouštění oblouku.
Aktuální specifikace INWELT zahrnuje:
jmenovitý proud 100A
60% pracovní cyklus
Chlazení vzduchem
HF zapalování
Provozní tlak 4,5–5,0 bar
Přibl. Průtok vzduchu 180 l/min
Přibl. Doporučený postflow 100 sekund
Standardní vedení svítilny 6 m
K dispozici je více možností zadního připojení, včetně konfigurací M14×1, M16×1,5, 1/4G, 3/8G a centrálního adaptéru.
Na rozdíl od ručního hořáku LT 101 je LTM101 navržen speciálně pro pevnou montáž a automatické řezání.
INWELT LTM101 Technické specifikace
| Specifikace |
INWELT LTM101 |
| Typ produktu |
CNC / mechanizované Plazmový řezací hořák |
| Model |
LTM101 |
| Značka |
INWELT |
| Jmenovitý proud |
100 A |
| Pracovní cyklus |
60 % |
| Chlazení |
Vzduch |
| Spouštění oblouku |
HF |
| Plyn |
Vzduch |
| Tlak plynu |
Přibl. 4,5–5,0 bar |
| Průtok plynu |
Přibl. 180 l/min |
| Doporučený Post-Flow |
Přibl. 100 sekund |
| Standardní délka vedení |
6 m |
| Operace |
CNC / Mechanizované |
| Možnosti konektoru |
M14×1 / M16×1,5 / 1/4G / 3/8G / Centrální adaptér |
| Standardní rodina špiček |
Ø1,1 / Ø1,4 / Ø1,7 mm |
| Rozšířený spotřební materiál |
K dispozici |
| OEM / ODM |
K dispozici |
| Soukromá značka |
K dispozici |
Konečná kompatibilita by měla být potvrzena podle plazmového zdroje energie, spouštěcí architektury HF , obvodu pilotního oblouku, zadního připojení, montáže stroje a systému CNC .
LTM101 Machine Torch vs. LT 101 ruční pochodeň
LTM101 a LT 101 patří ke stejné obecné platformě spotřebního materiálu, ale měly by být považovány za samostatné kompletní produkty hořáku.
| Funkce |
LTM101 |
LT 101 |
| Hlavní aplikace |
CNC / Mechanizované |
Manuál |
| Geometrie pochodně |
Rovné tělo stroje |
Ruční svítilna |
| Operace |
Strojově ovládaný |
Ovládané operátorem |
| Montáž |
Pevný držák svítilny |
Ruční |
| Spoušť |
Není to primární způsob ovládání |
Ruční spoušť |
| CNC Integrace |
Primární použití |
Není primární použití |
Některé spotřební materiály mohou být sdíleny mezi dvěma rodinami hořáků, ale kompletní sestavy hořáků a uspořádání kabelů/ovládání by neměly být automaticky považovány za vzájemně zaměnitelné.
Pro tuto produktovou stránku by specifikace strojního hořáku měly zůstat primárním cílem.
Proč používat LTM101 pro CNC plazmové řezání?
Mechanizovaný hořák musí poskytovat opakovatelné umístění a stabilní integraci s řezacím systémem CNC .
Přímý design strojního hořáku
LTM101 používá strojově orientované tělo hořáku určené pro pevnou montáž.
To umožňuje systému CNC udržovat konzistentní:
Vyrovnání hořáku
Úhel řezu
Výška piercingu
Výška řezu
Cesta pohybu
100A proudová kapacita
LTM101 je dimenzován na 100A.
Díky tomu je vhodný pro kompatibilní plazmové systémy se středním až vysokým výkonem CNC pracující v rámci ověřených limitů proudu a pracovního cyklu.
60% pracovní cyklus
Hořák je specifikován na 60% pracovní cyklus při jmenovitých podmínkách.
Aktuální tepelné zatížení může být také ovlivněno průtokem vzduchu, okolní teplotou, stavem spotřebního materiálu a sekvencí řezání.
6 m Standardní vedení hořáku
Současná standardní konfigurace stroje a hořáku používá 6 m vedení , které poskytuje praktický dosah pro mnoho rozvržení stolu CNC .
Jak funguje HF spuštění na LTM101
LTM101 používá vysokofrekvenční spouštění oblouku.
Spouštění HF generuje vysokonapěťový, vysokofrekvenční signál pro zahájení plazmového oblouku, aniž by bylo nutné, aby řezná špička mechanicky narážela na obrobek.
To může zajistit opakovatelnou iniciaci oblouku, když jsou hořák a zdroj energie správně sladěny.
Plazmové systémy HF však vyžadují pečlivou integraci CNC , protože vysokofrekvenční elektrická energie může vytvářet elektromagnetické rušení.
Tabulka CNC by měla používat vhodné:
Nepopisujte HF jako univerzálně lepší pro aplikace CNC .
V některých prostředích s elektronickým ovládáním může být výhodnější strojní hořák jiný než HF , zatímco LTM101 je vhodný, když je plazmový zdroj energie speciálně navržen pro spouštění HF .
LTM101 CNC Kompatibilita s plazmovou řezačkou
Samotné hodnocení 100A nepotvrzuje kompatibilitu.
Před výměnou stávajícího strojního hořáku CNC zkontrolujte kompletní rozhraní.
Potvrďte HF Spuštění
Plazmový zdroj energie musí podporovat konfiguraci spouštění oblouku LTM101 HF .
Potvrďte jmenovitý výstup
Stroj by měl pracovat v ověřeném rozsahu proudu LTM101 .
Potvrďte připojení napájení a plynu
Dostupné konfigurace LTM101 zahrnují:
M14×1
M16×1,5
1/4G
3/8G
Centrální adaptér
Potvrďte obvod pilotního oblouku
Zapojení pilotního oblouku musí odpovídat plazmovému zdroji energie.
Potvrďte CNC integraci ovládání
Řídicí jednotka stroje a plazmový zdroj energie musí poskytovat vhodné automatické rozhraní start/stop.
Potvrďte montáž hořáku
Před návrhem nebo objednáním montážní svorky si ověřte skutečné rozměry těla LTM101 .
Pro projekty OEM CNC } by měl INWELT poskytnout rozměrový výkres zobrazující:
Průměr těla hořáku
Celková délka svítilny
Doporučená oblast svorky
Kabelový výstup
Rozložení konektoru
LTM101 Kompletní konfigurace hořáku stroje
INWELT aktuálně uvádí několik kompletních LTM101 sestav stroj-hořák.
| kódu INWELT |
referenčního |
Konfigurace |
| IJWU0671 |
PA0110 |
LTM101 / 6 m / M14×1 |
| IJWU0677 |
PA0111 |
LTM101 / 6 m / Centrální adaptér |
| IJWU0692 |
— |
LTM101 / 6 m / 1/4G |
| IJWU0693 |
— |
LTM101 / 6 m / 3/8G |
| IJWU0694 |
— |
LTM101 / 6 m / M16 × 1,5 |
Tyto možnosti připojení jsou cenné pro distributory a výrobce zařízení, kteří podporují různá rozhraní plazmových zdrojů energie.
Nepředpokládejte, že jeden konektor může být nahrazen jiným bez potvrzení kompletního elektrického a pneumatického uspořádání.
LTM101 Standardní řezací hroty
Řada spotřebních materiálů LTM101 zahrnuje několik standardních průměrů hrotů.
| INWELT |
referenčního hrotu kódu |
Velikost |
| IJWV0617-11 |
PD0101-11 |
Ø1,1 mm |
| IJWV0617-14 |
PD0101-14 |
Ø1,4 mm |
| IJWV0617-17 |
PD0101-17 |
Ø1,7 mm |
Správný hrot by měl být vybrán podle zdroje plazmového napájení a provozního proudu.
Nevybírejte největší trysku jednoduše proto, že hořák je dimenzován na 100 A.
Před použitím by měly být potvrzeny limity spotřebního proudu a nastavení systému.
Která LTM101 koncovka by měla být použita při 100 A?
Současná architektura spotřebního materiálu LT 101/ LTM101 zahrnuje několik průměrů trysek, protože platforma může podporovat různé provozní podmínky.
Ve srovnatelných systémech typu A101 je Ø1,4 mm běžně spojen s provozem přibližně 100 A.
Pro stránku INWELT LTM101 však publikujte graf závislosti proudu na trysce až po potvrzení přesné specifikace testu INWELT .
Ověřená tabulka by v ideálním případě měla ukazovat:
Průměr hrotu
Doporučený proud
Materiál
Tlak
Režim řezání
To je spolehlivější než kopírování aktuálního mapování jiného výrobce.
LTM101 Rozšířené řezné hroty
INWELT také dodává rozšířený spotřební materiál pro aplikace vyžadující větší dosah.
Aktuální díly zahrnují:
| INWELT Kód |
Reference |
Popis |
| IJWV0673-14 |
PD0117-14 |
Prodloužený hrot Ø1,4 mm |
| IJWV0673-17 |
PD0117-17 |
Prodloužený hrot Ø1,7 mm |
| IJWV0677 |
— |
Rozšířený hrot / konfigurace 50A |
Prodloužené hroty mohou zlepšit přístup v zapuštěných nebo geometricky omezených oblastech.
Pro řezání CNC před použitím ověřte, že rozšířený spotřební materiál je vhodný pro naprogramovanou výšku hořáku a proces.
LTM101 Elektroda a Plynový difuzor
Standardní elektroda
INWELT Kód: IJWC0617
Reference: PR0101
Elektroda přenáší elektrickou energii uvnitř plazmového hořáku.
Měl by být pravidelně kontrolován, zda není příliš opotřebován.
Hluboce opotřebovaná elektroda může přispět k:
Prodloužená elektroda
INWELT Kód: IJWC0672
Reference: PR0116
Tato elektroda je určena pro kompatibilní konfigurace rozšířeného spotřebního materiálu.
Plynový difuzor
INWELT Kód: IJWG0617
Reference: PE0101
Difuzér řídí distribuci procesního plynu kolem elektrody a trysky.
Vyměňte jej, pokud je prasklý, zdeformovaný nebo silně znečištěný.
LTM101 Vnější trysky a upevňovací součásti
Platforma LTM101 / LT 101 obsahuje několik vnějších předních částí.
Vnější tryska
INWELT Kód: IJWT0677
Reference: PC0111
Tato součást obklopuje a chrání vnitřní sestavu spotřebního materiálu.
Kontaktní přídržný kryt trysky
INWELT Kód: IJWT0691
Reference: PC0130
Ochranný kryt pomáhá zajistit přední spotřební materiál.
Korunní štít s izolátorem
INWELT Kód: IJTN0095
Reference: CV0039
Tato komponenta je uvedena pro LT konfigurace 101–141.
Kontaktní řezací rozpěrka
INWELT Kód: IJTN0089
Referenční číslo: CV0023
Používejte pouze se správnou konfigurací hořáku a řezání.
LTM101 Kabelové sestavy
Současné sestavy kabelů hořáku zahrnují: INWELT
| INWELT |
Konfigurace |
| IJWO10210077-00 |
LT M100/101 / 10 mm² / 6 m / závitové připojení |
| IJWO10210071-00 |
LT M100/101 / 10 mm² / 6 m / centrální adaptér |
Širší rodina LT100 /101 také obsahuje další kabelové sestavy.
Na této stránce LTM101 uveďte nejprve sestavy kabelů pro konkrétní stroj a přesuňte sestavy kabelů ručního hořáku na stránku 101 LT .
To udržuje entitu produktu čistou pro kupující a vyhledávače.
LTM101 Konektorové adaptéry
INWELT nabízí několik možností zadního adaptéru pro různá rozhraní počítače.
| kódu INWELT |
Adaptér |
| IJAU5698 |
1/8G → 1/4G |
| IJAU5697 |
1/8G → 3/8G |
| IJAU5699 |
1/8G → M14×1 |
| IJAU5690 |
1/8G → M16×1,5 |
| IJAY0089 |
5kolíkový plazmový centrální adaptér, strana hořáku |
Tyto informace o konektoru na úrovni části jsou jednou z nejsilnějších částí, které je třeba na stránce ponechat, protože pomáhají distributorům snižovat nesoulad výměny a hořáku.
Podrobnosti o náhradních dílech:
| RUČNÍ HOŘÁČKA |
| Kód |
Ref. |
Popis |
| IJWU6961 |
PA1450 |
Plazmový řezací hořák LT 101/6m M14×1 |
| IJWU6967 |
|
Plazmový řezací hořák LT 101/6m 3/8G |
| IJWU6968 |
PA1452 |
Plazmový řezací hořák LT 101/6m centrální adaptér |
| IJWU6969 |
|
Plazmový řezací hořák LT 101/6m M16×1,5 |
| IJWU6960 |
|
Plazmový řezací hořák LT 101/6m 1/4G |
| STROJNÍ HOŘÁK |
|
|
| Kód |
Ref. |
Popis |
| IJWU0671 |
PA0110 |
Plazmový řezací automatický hořák LTM101 /6m M14×1 |
| IJWU0677 |
PA0111 |
Plazmový řezací auto hořák LTM101 /6m centrální adaptér |
| IJWU0692 |
|
Plazmový řezací automatický hořák LTM101 /6m 1/4G |
| IJWU0693 |
|
Plazmový řezací automatický hořák LTM101 /6m 3/8G |
| IJWU0694 |
|
Plazmový řezací auto hořák LTM101 /6m M16×1,5 |
|
| Pozice |
Kód |
Ref. |
Popis |
| 1 |
IJTN0069 |
CV0014 |
Čtyřbodový edspacer/ LT100 -150 |
| 2 |
IJTN0078 |
CV0012 |
Dvojbodový edspacer/ LT100 -150 |
| 3 |
IJTN0077 |
CV0011 |
Distanční pružina LT100 -150 |
| 4 |
IJWT0677 |
PC0111 |
Vnější tryska LT 101 |
| 5 |
IJTN0095 |
CV0039 |
Čtyřbodový korunový štít s izolátorem/ LT 101-141 |
| 6 |
IJTN0089 |
CV0023 |
Rozpěrka pro kontaktní řezání/ LT 101-141 |
| 7 |
IJWT0691 |
PC0130 |
Ochranný kryt kontaktní trysky/ LT 101 |
| 8 |
|
|
Tip |
| 8.1 |
IJWV0617-11 |
PD0101-11 |
Hrot Φ1,1 mm LT 101-141 |
| 8.2 |
IJWV0617-14 |
PD0101-14 |
Hrot Φ1,4 mm LT 101-141 |
| 8.3 |
IJWV0617-17 |
PD0101-17 |
Hrot Φ1,7 mm LT 101-141 |
| 9 |
IJWG0617 |
PE0101 |
Difuzor LT 101-141 |
| 10 |
IJWC0617 |
PR0101 |
Elektrode Plazma LT 101-141 |
| 11 |
IJAO0770 |
|
Airtube/ LT100 -101 |
| 12 |
IJTN0000 |
|
Pojistná matice |
| 13 |
IJTN0014 |
CV0008 |
Kontaktní řezací nástavec/ LT 101-151 |
| 14 |
IJTN0015 |
CV0009 |
Řezací nástavec s dlouhým kontaktem/ LT 101-151 |
| 15 |
|
|
Tip |
| 15.1 |
IJWV0673-14 |
PD0117-14 |
Prodloužený hrot Φ1,4 mm/ LT 101-151 |
| 15.2 |
IJWV0673-17 |
PD0117-17 |
Prodloužený hrot Φ1,7 mm/ LT 101-151 |
| 15.3 |
IJWV0677 |
|
Prodloužený hrot 50A/ LT 101-151 |
| 16 |
IJWC0672 |
PR0116 |
Prodloužená elektroda Plazma LT 101 |
| 17 |
IJWA0606 |
|
Hlava plazmového hořáku LT 101 |
| 17a |
IJGU0697 |
EA0131 |
'O'kroužek Φ18,77 x 1,78 mm ze silikonu |
| 17b |
IJWG9017 |
|
Frontin sulator/ LT 101 |
| 18 |
IJHW0046 |
|
Plazmová ruka lemanual/ASérie/červená |
| 19 |
IJIK0733 |
|
Ochranná část/Plazma/Žlutá |
| 20 |
IJIR0081 |
185.0031 |
Spoušť |
| 21 |
IJIK0805 |
|
Kloubový/velký/nový typ |
| 22 |
|
|
Montáž kabelu |
| 22.1 |
IJWO00210077-00 |
|
Sestava kabelu/ LT100 -101/10MMQ/6MATT.1/8G |
| 22.2 |
IJWO00210071-00 |
|
Sestava kabelu/ LT100 -101/10MMQ/6M centrální adaptér |
| 22.3 |
IJWO10210077-00 |
|
Sestava kabelu/ LT M100-101/10MMQ/6MATT.1/8G |
| 22.4 |
IJWO10210071-00 |
|
Sestava kabelu/ LT centrální adaptér M100-101/10MMQ/6M |
| 22.5 |
IJWO0642 |
|
Sestava kabelu/ LT100 -101/6M/centrální adaptér |
| 23 |
IJDH6017 |
|
Klíč na plazmu |
| 24 |
IJWA0676 |
|
Hlava plazmového hořáku LTM101 |
| 24a |
IJHW0024 |
W0300144 |
Polohovací trubice ze skleněných vláken/ LT M |
| 25 |
|
|
Sestava kabelu LT M |
| 25.1 |
IJAU5698 |
|
Připojovací adaptér 1/8G-1/4G |
| 25.2 |
IJAU5697 |
|
Připojovací adaptér 1/8G-3/8G |
| 25.3 |
IJAU5699 |
|
Připojovací adaptér 1/8G-M14×1 |
| 25.4 |
IJAU5690 |
|
Připojovací adaptér 1/8G-M16×1,5 |
| 26 IJAY0089 FY0023 Centrální adaptér strana hořáku Plazma 5pin |
| 27 IJTN0088 CV0022 Nástavec pro řezání kruhů/ LT100 -151 |
Náš katalog:
 INWELT KATALOG PLAZMOVÉHO HOŘÁKU.pdf
LTM101 CNC Kontrolní seznam integrace
Před objednáním potvrďte následující informace.
Plazmový zdroj energie
Poskytnout:
Výrobce
Model
Jmenovitý proud
HF počáteční metoda
CNC Ovladač
Zjistěte, jak ovladač příkazy:
Plazmový start
Obloukový přenos
Pohyb
Ovládání výšky
Montáž hořáku
Potvrdit:
Požadovaný průměr svorky
Dostupná montážní délka
Orientace pochodně
Vedení kabelů
Zadní připojení
Poskytněte jasné fotografie nebo nákresy:
Konektor proudu/plynu
Spojení pilot-oblouk
Centrální konektor
Ovládací rozhraní
Ovládání výšky hořáku
Potvrďte, zda systém používá:
Nenárokujte přímou kompatibilitu s ohmickým snímáním, pokud nebyla specificky ověřena konfigurace frontendu LTM101 .
Instalace HF plazmového hořáku v systémech CNC
Systémy HF vyžadují pečlivější elektrickou instalaci než mnoho jiných plazmových systémů, které nejsou HF .
Aby se omezily problémy s rušením, měli by návrháři systému CNC dodržovat požadavky výrobců plazmových zdrojů napájení a regulátorů pro:
Rušení HF může ovlivnit elektronické ovládání, pokud je systém špatně nainstalován.
LTM101 by proto mělo být přizpůsobeno CNC zařízení navrženému pro práci s HF -start plazmovými zdroji energie.
Výška piercingu a výška řezu
Plazmové řezání CNC běžně používá různé výšky hořáku během cyklu řezání.
Výška piercingu
Během děrování je roztavený kov vytlačován nahoru.
Správná výška propíchnutí pomáhá chránit trysku a další spotřební materiál před roztaveným materiálem.
Výška řezu
Po dokončení propíchnutí přesune systém CNC hořák do požadované výšky řezu.
Výška sečení ovlivňuje:
Úkos
Šířka řezu
Drss
Spotřební opotřebení
Správné hodnoty závisí na plazmovém zdroji energie, materiálu, tloušťce a spotřebním materiálu.
Použijte raději ověřenou tabulku řezů než jednu univerzální hodnotu výšky.
Jakou tloušťku může LTM101 řezat?
Aktuální stránka INWELT uvádí 35–40 mm , ale nemělo by to být prezentováno jako univerzální schopnost hořáku bez dokumentovaných testovacích dat na úrovni systému.
Tloušťka řezu je určena kompletním plazmovým systémem, včetně:
Zdroj energie
Vstupní výkon
Materiál
Řezný proud
Průměr hrotu
Tlak vzduchu
Rychlost řezání
Výška pochodně
Požadovaná kvalita hran
Pro informaci, aktuální dokumentace konkurence třídy A101 publikuje přibližně 25–30 mm za podmínek vlastního testovaného systému 100A.
Toto číslo konkurenta by se nemělo jednoduše zkopírovat na stránku INWELT .
Nejúčinnějším přístupem SEO/GEO je zveřejnění INWELT testovaného řezového grafu, který ukazuje:
Materiál
Tloušťka
Proud
Tip
Tlak
Rychlost řezání
Výška piercingu
Výška sečení
Klasifikace kvality řezu
Doporučený přívod vzduchu pro LTM101
Aktuální technická specifikace INWELT uvádí:
Procesní plyn: Vzduch
Tlak: přibližně 4,5–5,0 bar
Průtok plynu: přibližně 180 l/min
Doporučený postflow: přibližně 100 sekund
Používejte čistý a suchý stlačený vzduch
Vlhkost, olej a částice mohou ovlivnit:
Stabilita oblouku
Životnost trysky
Životnost elektrody
Konzistence řezání
Použijte vhodnou filtraci a separaci vlhkosti.
Zkontrolujte tlak během průtoku plynu
Statický tlak se může lišit od skutečného řezného tlaku.
Omezení ve filtrech, armaturách nebo dlouhých hadicích mohou snížit tlak na hořáku.
Jaké materiály může LTM101 řezat?
Při použití s kompatibilním plazmovým řezacím systémem může LTM101 řezat elektricky vodivé materiály, jako jsou:
Měkká ocel
Uhlíková ocel
Nerez
Hliník
Měď
Mosaz
Pozinkovaná ocel
Skutečná řezná kapacita a rychlost se liší podle materiálu a kompletní konfigurace systému.
Typické aplikace pro LTM101
LTM101 je určen pro automatizované aplikace obrábění kovů, včetně:
CNC plazmové řezací stoly
Linky na zpracování plechů
Výroba konstrukční oceli
Strojní výroba
Stavební zařízení
Zemědělská technika
Výroba železnic
Stavba lodí
Průmyslová výroba řezání
Automatizovaná kovovýroba
Konečný výběr hořáku by měl být založen na skutečném rozhraní plazmového stroje spíše než na samotném průmyslovém názvu.
LTM101 Údržba pro CNC produkci
Údržba strojního hořáku přímo ovlivňuje opakovanou kvalitu dílu CNC .
Zkontrolujte elektrodu
Zkontrolujte elektrodu, zda není příliš středově opotřebená.
Vyměňte jej dříve, než silná eroze způsobí nestabilní start nebo poškodí řeznou špičku.
Zkontrolujte řezací hrot
Zkontrolujte:
Zvětšený otvor
Oválný otvor
Poškození teplem
Kontaminace
Opotřebení trysky může způsobit zkosení a rozměrovou nekonzistenci.
Zkontrolujte difuzér
Udržujte průchody plynu čisté a ujistěte se, že je difuzér správně nainstalován.
Zkontrolujte pojistné víčko a štít
Vyměňte prasklé, poškozené nebo silně znečištěné součásti.
Zkontrolujte Hlava hořáku
Kontrola:
Vlákna
O-kroužek
Plynové těsnění
Polohovací trubice
Montážní plocha
Zkontrolujte vedení hořáku
Ujistěte se, že pohyb CNC :
Běžné LTM101 CNC problémy s řezáním
Selhání nebo nekonzistentní spouštění oblouku
Kontrola:
Stav elektrody
Řezací hrot
Tlak vzduchu
HF startovací obvod
Spojení pilot-oblouk
Uzemnění stroje
Nadměrné zkosení
Kontrola:
Kolmost hořáku
Výška sečení
Stav trysky
Cestovní rychlost
Těžký Dross
Kontrola:
Rychlost řezání
Proud
Přívod vzduchu
Výška pochodně
Spotřební materiál
Krátká životnost spotřebního materiálu
Mezi možné příčiny patří:
CNC Rušení ovladače
Pokud se při spouštění oblouku vyskytnou problémy s elektronickým ovládáním, zkontrolujte:
Rušení HF je problém integrace systému a nemělo by se řešit pouze výměnou součástí hořáku.
LTM101 OEM CNC Výroba plazmových hořáků
INWELT dodává strojní plazmové hořáky a náhradní součásti pro:
CNC výrobci plazmových zařízení
Výrobci plazmových zdrojů energie
Integrátory řezacích strojů
Svařování a řezání značek
Distributoři
Dovozci
Velkoobchody
Průmysloví dodavatelé
Konfigurace OEM a ODM lze vyhodnotit podle rozhraní cílového počítače.
Přizpůsobení může zahrnovat:
Zákaznický branding
Štítky pochodní
Konfigurace těla stroje a hořáku
6 m nebo přizpůsobené kabely hořáku
Připojení M14×1
Připojení M16×1,5
1/4G připojení
3/8G připojení
Centrální adaptér
Spotřební sady
Balení soukromé značky
Technické štítky a kartony
U projektů OEM uveďte specifikaci plazmového zdroje, rozhraní CNC , návrh konektoru, požadavky na montáž a očekávané objednací množství.
Proč zdroj LTM101 svítilen a spotřebního materiálu od INWELT ?
Produktová platforma LTM101 zahrnuje:
Pro výrobce a distributory zařízení CNC může nákup kompletních strojních hořáků a náhradních dílů z jednoho programu zjednodušit nákup a podporu na trhu s náhradními díly.
Přesná čísla dílů INWELT také usnadňují opakované objednávání a zlepšují kontrolu kompatibility.
Často kladené otázky o LTM101 Plazmový řezací hořák
Jaký proud má INWELT LTM101 ?
LTM101 je dimenzován na 100A podle aktuálních technických údajů INWELT .
Je LTM101 ruční svítilna nebo strojní svítilna?
LTM101 je CNC / mechanizovaný strojní hořák.
Související LT 101 je konfigurace handheldu.
Používá LTM101 zapalování HF ?
Ano.
Aktuální specifikace uvádí vysokofrekvenční spouštění oblouku.
Jaký je pracovní cyklus LTM101 ?
Aktuální specifikace INWELT uvádí 60 % při jmenovitém proudu.
Jaký plyn používá LTM101 ?
Současná konfigurace používá stlačený vzduch.
Jaký tlak plynu vyžaduje LTM101 ?
Aktuální specifikace uvádí přibližně 4,5–5,0 bar.
Jaký průtok vzduchu vyžaduje LTM101 ?
Aktuální technické údaje uvádějí přibližně 180 l/min.
Jaká délka kabelu je standardní?
Standardní vedení hořáku je 6 m.
Jaké konektory jsou k dispozici?
Aktuální konfigurace LTM101 zahrnují:
M14×1
M16×1,5
1/4G
3/8G
Centrální adaptér
Jaké řezné tipy jsou k dispozici?
Současná standardní rodina spotřebního materiálu zahrnuje:
K dispozici jsou také rozšířené tipy.
Lze LTM101 použít na libovolné plazmové řezačce 100A CNC ?
Žádný.
Zdroj energie musí také odpovídat metodě spouštění HF , obvodu pilotního oblouku, připojení plynu/proudu a ovládacímu rozhraní.
Funguje LTM101 s ovládáním výšky hořáku?
Může být integrován do systémů CNC , které používají řízení výšky hořáku, ale přesná metoda THC a snímání závisí na ovladači CNC , zdroji napájení a konfiguraci stroje.
Jak tlustý může LTM101 řezat?
Neexistuje žádná univerzální tloušťka určená pouze hořákem.
Použijte testovaná data pro celý plazmový systém.
Může LTM101 řezat nerezovou ocel?
Ano, při spárování s vhodným plazmovým řezacím zdrojem a provozními parametry.
Může LTM101 řezat hliník?
Ano.
Hliník je elektricky vodivý a lze jej řezat plazmou pomocí správně nakonfigurovaného systému.
Poskytuje INWELT náhradní LTM101 spotřební materiál?
Ano.
INWELT dodává hroty, elektrody, difuzory, štíty, hlavy hořáků, kabelové sestavy a připojovací adaptéry.
Vyrábí INWELT strojní hořáky OEM LTM101 ?
Ano.
Konfigurace OEM/ODM a privátní značky jsou k dispozici pro kvalifikované výrobce, distributory a systémové integrátory CNC plazmových zařízení.
Vyžádejte si cenovou nabídku na plazmovou svítilnu INWELT LTM101 CNC
Pro rychlejší potvrzení kompatibility poskytněte:
Značka a model plazmového zdroje
Jmenovitý výstupní proud
HF počáteční metoda
Stávající model svítilny
ovladač CNC
Montážní rozměry hořáku
Fotografie zadního konektoru
Spojení pilot-oblouk
Požadovaná délka kabelu
Požadavky na spotřební materiál
Odhadované množství objednávky
INWELT nebo soukromá značka
INWELT pak může potvrdit vhodnou konfiguraci hořáku, konektoru a spotřebního materiálu LTM101 pro váš systém plazmového řezání CNC .
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių