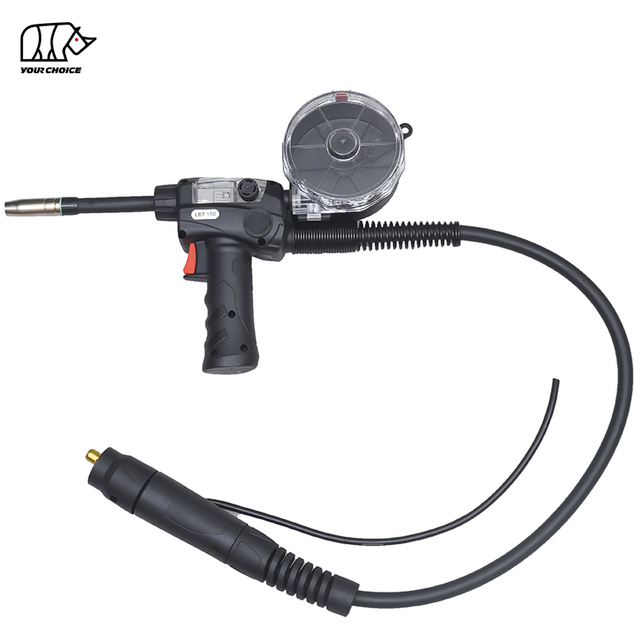
Die INWELT LB250 ist eine gasgekühlte MIG-Spulenpistole mit integriertem Drahtspulenhalter und einem an der Pistole montierten Drahtvorschubsystem. Es ist für 200 A mit CO₂ und 180 A mit gemischtem Schutzgas bei einem Arbeitszyklus von 60 % ausgelegt, unterstützt Schweißdraht mit einem Durchmesser von 0,8–1,2 mm und bietet Kabeloptionen mit 3 m, 4 m, 6 m und 8 m Länge. Der LB250 wurde für kompatibles MIG-Schweißen von Aluminium und allgemeine Fertigungsanwendungen entwickelt und ist für den Großhandel und die OEM/ODM-Versorgung erhältlich.
Die INWELT LB250 MIG-Spulenpistole ist eine gasgekühlte Schweißpistole mit integriertem Drahtspulenhalter und einer an der Pistole montierten Drahtvorschubbaugruppe. Es wurde für kompatible MIG/MAG-Schweißanwendungen entwickelt, insbesondere für solche, die eine kontrolliertere Zuführung von Aluminium- und anderen Schweißdrähten erfordern, die sich möglicherweise nur schwer durch eine herkömmliche lange Brennerauskleidung führen lassen.
Der LB250 ist für ausgelegt 200 A mit CO₂-Schutzgas und 180 A mit gemischtem Schutzgas bei einem Arbeitszyklus von 60 % . Es unterstützt Schweißdrahtdurchmesser von Ø0,8 mm bis Ø1,2 mm und ist mit 3 m, 4 m, 6 m und 8 m Kabelsätzen erhältlich.
Im Gegensatz zu einem herkömmlichen MIG-Schweißbrenner, der den Draht über eine lange Kabelführung von einem externen Drahtvorschubgerät erhält, trägt eine Spulenpistole eine kleine Drahtspule in der Nähe der Schweißpistole. Sein lokaler Vorschubmechanismus führt den Draht über einen kürzeren Vorschubweg in der Nähe des Brennerkopfes zu.
Diese Konfiguration kann dazu beitragen, den Drahtvorschubwiderstand und das Risiko eines Drahtknickens zu verringern, wenn das Gerät ordnungsgemäß eingerichtet ist.
INWELT liefert die LB250 MIG-Spulenpistole und passende Ersatzkomponenten für Schweißgerätehändler, OEM-Marken, Importeure und industrielle Einkäufer.
Technische Daten der LB250 MIG-Spulenpistole
Die folgenden Spezifikationen basieren auf der Standardproduktliste von INWELT LB250.
Spezifikation
INWELT LB250
Marke
INWELT
Modell
LB250 / LBT250
Produkttyp
MIG/MAG-Schweißspulenpistole
Schweißprozess
MIG / MAG (MSG)
Kühlmethode
Gasgekühlt / Luftgekühlt
Nennstrom mit CO₂
200A
Nennstrom mit Mischgas
180A
Arbeitszyklus
60 %
Schweißdrahtdurchmesser
Ø0,8–1,2 mm
Standardkabellängen
3m / 4m / 6m / 8m
Drahtvorschubkonfiguration
Pistolenmontierte Spulenzuführung
Standard-Gasdüse
Φ15 mm, 25AK-Typ
Gelisteter Kontakttipp
Ø1,0 mm E-Cu, M6 × 28
Gelisteter Gasdiffusor
M6 × 35 mm, 25AK-Typ
Taschenlampenkopf
LBT250
Verbindungskomponente
Euro-Zentraladaptergehäuse
OEM/ODM
Verfügbar
Standardverpackung
1 Stück pro Karton
Wichtig: Die veröffentlichten elektrischen Nennwerte beziehen sich auf die angegebenen CO₂- und Mischgas-Betriebsbedingungen. Beim MIG-Schweißen von Aluminium mit Schutzgas auf Argonbasis sollten der zulässige Strom und die Einschaltdauer für die vorgesehene Anwendung bestätigt werden.
Die Modellnummer der Schweißpistole legt keine automatische Dauer- oder Nennleistung von 250 A fest.
Wie funktioniert die MIG-Spulenpistole LB250?
Eine MIG-Spulenpistole platziert den Schweißdrahtvorrat in der Nähe des Brennervorschubmechanismus.
Während des Betriebs zieht die an der Pistole montierte Vorschubbaugruppe Schweißdraht von der installierten Spule und führt ihn über den kurzen internen Drahtweg zur Kontaktspitze.
Der Schweißstrom wird über die Kontaktspitze auf den kontinuierlich zugeführten Elektrodendraht übertragen, während Schutzgas durch die Gasdüse in Richtung Schweißstelle geleitet wird.
Integrierte Drahtspule und an der Pistole montierter Vorschub
Der LB250 verfügt über einen Spulenhalter, der am Schweißpistolenkörper montiert ist.
Die Spule ist in der Nähe des Vorschubmechanismus und nicht an einem entfernten Drahtvorschubgerät positioniert.
Diese Anordnung reduziert die Länge des Drahtes, der durch einen Liner geschoben werden muss, bevor er die Kontaktspitze erreicht.
Dies kann besonders beim Vorschub relativ weicher Schweißdrähte, einschließlich Aluminiumdraht, nützlich sein, sofern Antriebsrolle, Stromdüse, Schutzgas und Schweißparameter richtig ausgewählt sind.
Spulenpistole vs. Push-Pull-MIG-Pistole
Obwohl beide Systeme die Schweißdrahtzufuhr verbessern können, verwenden eine Spulenpistole und eine Push-Pull-MIG-Pistole unterschiedliche Zuführungsanordnungen.
Funktion
MIG-Spulenpistole
Push-Pull-MIG-Pistole
Drahtversorgung
Kleine Spule an der Waffe montiert
Wird normalerweise von einer Remote-Spule geliefert
Drahtvorschub
An der Pistole montierte Vorschubeinheit
Koordinierter Vorschub und an der Pistole montierter Zugmotor
Drahtpfad
Kurzer lokaler Futterweg
Der Draht verläuft durch ein längeres Kabelsystem
Gemeinsame Anwendung
Aluminium- und spezielles MIG-Schweißen
Aluminiumschweißen, bei dem eine Ferndrahtversorgung erforderlich ist
Ausrüstungsanforderungen
Kompatible Stromversorgungs- und Steuerschnittstelle für Spulenpistole
Kompatibles Push-Pull-Zuführungs- und Steuerungssystem
Die INWELT LB250 sollte aufgrund ihrer integrierten Spulenhalterkonfiguration als MIG-Spulenpistole identifiziert werden. Die Push-Pull-Funktionalität sollte erst spezifiziert werden, wenn das komplette Antriebssystem technisch verifiziert ist.
Hauptmerkmale des INWELT LB250
200 A CO₂- und 180 A Mischgas-Nennwerte
Der LB250 hat die folgenden veröffentlichten Bewertungen:
200A mit CO₂-Schutzgas
180A mit gemischtem Schutzgas
60 % Einschaltdauer
Der Arbeitszyklus beschreibt die zulässige Lichtbogen-Einschaltzeit bei Nennstrom unter festgelegten Testbedingungen.
Bei einer Einschaltdauer von 60 % beträgt die Standardreferenz sechs Minuten Schweißen während einer zehnminütigen Betriebszeit bei der entsprechenden Nennlast.
Je nach Schutzgas, Schweißverfahren und thermischen Anforderungen muss der richtige Betriebsstrom gewählt werden.
Ø0,8–1,2 mm Schweißdrahtbereich
Der LB250 unterstützt Schweißdraht mit einem Durchmesser von 0,8–1,2 mm.
Dieser angegebene Bereich beschreibt die unterstützten Drahtdurchmesser des Brenners. Antriebsrolle, Kontaktspitze und andere Vorschubkomponenten müssen für das jeweilige Drahtmaterial und den jeweiligen Durchmesser konfiguriert werden.
Bestätigen Sie beim Aluminiumschweißen die korrekten Zufuhrkomponenten für den ausgewählten Aluminiumdraht.
Überprüfen Sie beim Schweißen von Stahl oder Edelstahl vor der Verwendung das Antriebssystem und die Schutzgasanforderungen.
3 m, 4 m, 6 m und 8 m Kabeloptionen
Der LB250 ist mit vier Kabellängen erhältlich:
3 m
4 m
6 m
8 m
Die Kabellänge sollte entsprechend der Arbeitsplatzanordnung, den Reichweitenanforderungen und der kompatiblen Schweißausrüstung ausgewählt werden.
Da die Spulenpistole ihren Drahtvorrat in der Nähe des Brenners transportiert, unterscheidet sich ihre Anordnung der Drahtzuführung von der eines herkömmlichen MIG-Brenners, der über eine Fernzuführung versorgt wird.
Allerdings erfordern längere Kabelbaugruppen immer noch korrekte elektrische Anschlüsse, Triggerverkabelung und Kabelmanagement.
Integrierter Spulenhalter
Der LB250 verfügt über eine an der Pistole montierte Spulenbaugruppe, sodass der Schweißdraht direkt von der an der Pistole installierten Spule zugeführt werden kann.
Vor der Bestellung von Ersatzdrahtspulen sollten die richtigen Spulenabmessungen, die Montageanordnung und das zulässige Spulengewicht überprüft werden.
Austauschbare Front-End-Komponenten
Der LB250 verwendet austauschbare MIG-Schweißzusatzstoffe am vorderen Ende, darunter eine Gasdüse, eine Kontaktspitze und einen Gasdiffusor.
Die Standardteileliste identifiziert eine Frontend-Konfiguration vom Typ 25AK.
Für die Wartung und den Wiederkauf sollten Ersatzteile nach überprüfter Größe, Gewinde und Produktreferenz ausgewählt werden.
LB250 Spulenpistole zum Aluminiumschweißen
Der LB250 ist für Anwendungen gedacht, die kompatibles MIG-Schweißen von Aluminium umfassen.
Aluminium-Schweißdraht ist im Allgemeinen weicher und anfälliger für Vorschubprobleme als herkömmlicher Vollstahl-Schweißdraht.
Eine Spulenpistole verringert den Abstand zwischen der Drahtspule und dem Vorschubmechanismus der Schweißpistole, was sie zu einer nützlichen Konfiguration für einige MIG-Schweißanwendungen für Aluminium macht.
Warum eine Spulenpistole für Aluminium verwenden?
Eine Spulenpistole kann dabei helfen, mehrere häufig auftretende Herausforderungen bei der Drahtzuführung zu bewältigen:
Drahtknickung in einem langen Liner
Zu hoher Vorschubwiderstand
Inkonsistente Kabelzustellung
Drahtverformung durch ungeeigneten Antriebsrollendruck
Zuführschwierigkeiten bei weichem Aluminiumdraht
Das Ergebnis hängt immer noch von der kompletten Schweißanlage, der richtigen Drahtauswahl und der passenden Einrichtung ab.
Wählen Sie Aluminium-Schweißdraht
Zu den gängigen Aluminium-MIG-Zusatzdrahtfamilien gehören ER4043 und ER5356.
Der geeignete Zusatzwerkstoff sollte entsprechend dem Grundwerkstoff, den erforderlichen mechanischen Eigenschaften und dem qualifizierten Schweißverfahren ausgewählt werden.
Bevor Sie einen bestimmten Aluminiumdraht mit dem LB250 verwenden, überprüfen Sie Folgendes:
Drahtdurchmesser
Nut und Größe der Antriebsrolle
Spezifikation der Kontaktspitze
Spulenabmessungen
Kompatibilität des Vorschubmechanismus
Schutzgas
Einstellungen der Schweißstromquelle
Schutzgas für das MIG-Schweißen von Aluminium
Beim Aluminium-MIG-Schweißen wird üblicherweise ein Schutzgas auf Argonbasis verwendet, wobei das spezifische Gas entsprechend dem Schweißverfahren ausgewählt wird.
CO₂-Schutzgas sollte nicht als Standardschutzgas für das MIG-Schweißen von Aluminium angesehen werden.
Die veröffentlichten CO₂- und Mischgas-Stromwerte des LB250 dürfen nicht als separat überprüfte Stromwerte für jedes argonbasierte Aluminiumschweißverfahren interpretiert werden.
Bestätigen Sie die zulässigen Betriebsbedingungen für das ausgewählte Schutzgas und die Anwendung.
Auswahl von Drahtspule, Antriebsrolle und Liner für LB250
Die richtige Drahtvorschubkonfiguration ist für die Leistung der Spulenpistole von entscheidender Bedeutung.
Kompatibilität mit Drahtspulen
Überprüfen Sie vor dem Kauf von Schweißdraht für den LB250 den Spulendurchmesser, die Nabenabmessungen und die Montageanforderungen.
Spulengröße und -kapazität sollten anhand der tatsächlichen LB250-Spulenbaugruppe überprüft werden.
Gehen Sie nicht davon aus, dass eine kleine MIG-Schweißdrahtspule in die Pistole passt.
Auswahl der Antriebsrolle
Die Antriebsrolle muss zum Schweißdrahtdurchmesser und zum Material passen.
Bei weichem Aluminiumdraht tragen ein geeignetes Rillendesign und ein geeigneter Vorschubdruck dazu bei, die Drahtverformung zu reduzieren.
Für andere Schweißdrähte ist möglicherweise eine andere Antriebsrollenkonfiguration erforderlich.
Ein zu hoher Antriebsdruck kann den weichen Draht verformen, während ein zu geringer Druck zum Durchrutschen führen kann.
Auswahl der Kontaktspitze
Die Kontaktspitze muss dem Schweißdrahtdurchmesser und der Frontendkonfiguration entsprechen.
Die Standardteileliste des LB250 enthält eine E-Cu-Kontaktspitze mit einem Durchmesser von 1,0 mm und den Abmessungen M6 × 28.
Bestätigen Sie für Drähte mit einem Durchmesser von 0,8 mm oder 1,2 mm die entsprechende Kontaktspitzengröße und Bohrungsspezifikation.
Liner-Auswahl
Die Ersatzteilliste des LB250 enthält einen Kurzliner mit der Bezeichnung 4,0 × 2,0 × 200 mm.
Die Abmessungen und das Material des Ersatzliners sollten mit der entsprechenden Zuführanordnung übereinstimmen.
Die richtige Auskleidung sollte auf der Grundlage der tatsächlichen Brennerbaugruppe und nicht allein auf der Grundlage der Kabellänge ausgewählt werden.
Spezifikation
Position
Code
Ref.
Beschreibung
1
IJDT0089
GasdüseΦ15mm 25AK
2
IJDV0015-10
Kontaktspitze/Φ1,0 mm E-CU/M6*28
3
IJDG0072
GASDIFFUSOR M6/35MM/25AK
4
IJDA0693
BRENNERKOPF/LBT250
5
IJIK0526
Schalterkappe/PC
6
IJIK0190
Drahtziehpistolen-Rollenbaugruppe/2018
7
IJIR0081
Auslöser rot
8
IJDW0611
MIG-Griffgriff/100/150/PA66+30 % GF
9
IJIK0788
Gelenk für MIG-Griff
10
IJGU0881
Feder-/Kabelhalterung 401D-501D/schwarz
11
IJD00541
Kabelkabel /Durchmesser 5 mm/4 Adern/3 m
12
IJGU0971
Federunterstützung/MIG-Wasserkühlung/schwarz
13
IJIK0951
Backbox-Loch für Gas- und Wasserkühlungsbrenner/schwarz
Kabellängen und Bestellnummern für die Spulenpistole LB250
INWELT bietet komplette LB250-Schweißpistolenbaugruppen in mehreren Standardlängen an.
Komplette
des Brennercodemodells
Kabellänge
IJDM0224
LBT250 / LB250
3 m
IJDM0225
LBT250 / LB250
4 m
IJDM0227
LBT250 / LB250
6 m
IJDM0229
LBT250 / LB250
8 m
Die aufgeführten Konfigurationen werden als integrierte Vierdraht-Steuerbaugruppen beschrieben.
Bestätigen Sie bei OEM- oder Ersatzbestellungen vor der Produktion die Kabelbaugruppe, den elektrischen Anschluss und die Konfiguration der Steuerkabel.
Auswahl der richtigen Kabellänge
3 m LB250 Spulenpistole
Eine Option für kompakte Arbeitsplätze, bei denen die Schweißmaschine nahe am Schweißbereich positioniert ist.
4 m LB250 Spulenpistole
Bietet zusätzliche Reichweite für Fertigungstische und allgemeine Werkstattanwendungen.
6 m LB250 Spulenpistole
Kann in Betracht gezogen werden, wenn der Schweißer mehr Bewegung um größere Werkstücke herum benötigt.
8 m LB250 Spulenpistole
Bietet eine größere Arbeitsreichweite, vorausgesetzt geeignete Schweißausrüstung, elektrische Anschlüsse und Kabelmanagement.
Verbrauchsmaterialien und Ersatzteile für die MIG-Spulenpistole LB250
INWELT stellt eine Komponentenreferenzliste für die Spulenpistolenbaugruppe LB250 zur Verfügung.
LB250 Ersatzteil-Referenztabelle
Komponente
INWELT-Code
-Spezifikation
Gasdüse
IJDT0089
Φ15 mm, 25AK-Typ
Kontakt-Tipp
IJDV0015-10
Ø1,0 mm E-Cu, M6 × 28
Gasdiffusor
IJDG0072
M6 × 35 mm, 25AK-Typ
Taschenlampenkopf
IJDA0693
LBT250
Schalterkappe
IJIK0526
PC
Drahtspulenbaugruppe
IJIK0190
Drahtziehpistolen-Spulenbaugruppe
Auslösen
IJIR0081
Roter Auslöser
MIG-Griff
IJDW0611
PA66 + 30 % GF
Griffgelenk
IJIK0788
MIG-Griff-Griffgelenk
Kabelstützfeder
IJGU0881
Kabelunterstützungskomponente
Kabelkonfektionierung
IJD00541
Gelistete 3 m lange Vierdrahtkomponente
Hintere Stützkomponente
IJGU0971
Federunterstützung
Hintere Gehäusekomponente
IJIK0951
Back-Box-Komponente
Steuerkabel
IJIR0378
4 × 0,5 mm²
Euro-Adaptergehäuse
IJUC0060-02
Ohne Federstifte
Kurzliner
IJJD0646
4,0 × 2,0 × 200 mm
MIG-Schraubenschlüssel
IJDH6011
Service-Tool
Die ursprünglichen Komponentenbeschreibungen können gemeinsame Teile enthalten, die in mehreren Brennerfamilien verwendet werden. Diese Referenzen bedeuten nicht, dass der LB250 wassergekühlt oder universell mit anderen Brennermodellen kompatibel ist.
25AK Gasdüse und Kontaktspitze
Der LB250 verfügt über eine Standard-Gasdüse vom Typ 25AK mit einem Durchmesser von 15 mm.
Die Kontaktspitze ist als E-Cu-Teil mit einem Durchmesser von 1,0 mm und einer M6 × 28-Konfiguration spezifiziert.
Diese Komponenten arbeiten zusammen, um Schutzgas zu leiten und Schweißstrom auf den Draht zu übertragen.
Bestätigen Sie bei Großersatzbestellungen die Abmessungen und Komponentenreferenzen.
Spulenbaugruppe, Abzug und Brennerkopf
Die an der Pistole montierte Spulenbaugruppe unterstützt die Schweißdrahtzufuhr.
Der Trigger stellt den Bediener-Steuereingang für das angeschlossene Schweißsystem bereit.
Der Brennerkopf trägt die vorderen Schweißkomponenten.
Diese Teile sollten bei der Bestellung von Ersatzteilen auf die angegebene LB250-Baugruppe abgestimmt sein.
Kabel, Stecker und Steuerleitungen
Der LB250 verfügt über ein Steuerkabelsystem, das mit dem an der Pistole montierten Drahtvorschubgerät verbunden ist.
Die aktuelle Teileliste umfasst ein vieradriges Steuerkabel und einen Euro-Zentraladapterkörper.
Die tatsächliche Kompatibilität der Stromquelle hängt jedoch vom kompletten Anschluss, der Steuerverkabelung und den Anforderungen des Spulenpistolenmotors ab.
Kompatibilitätshandbuch für LB250 MIG-Spulenpistolen
Der LB250 sollte nur an eine Schweißstromquelle und ein Steuersystem angeschlossen werden, die für die ausgewählte Spulen-Brenner-Baugruppe geeignet sind.
Ein gewöhnliches MIG-Schweißgerät mit Euro-Anschluss ist nicht unbedingt mit einer Spulenpistole kompatibel.
Was sollten Käufer überprüfen?
Komponenten
Prüfung der erforderlichen
Schweißstromquelle
Hersteller und Modell
Spulenpistolensteuerung
Unterstützte Motor- und Steuerungsanforderungen
Stromanschluss
Elektrische und mechanische Schnittstelle
Trigger-Steuerung
Anordnung der Steuerleitungen
Drahtvorschubsteuerung
Geschwindigkeitsregelung und Feeder-Kompatibilität
Schutzgas
Gasanschluss- und Versorgungsanordnung
Kabellänge
3 / 4 / 6 / 8 m
Drahtspule
Größen- und Nabenkompatibilität
Antriebsrolle
Durchmesser und Materialkompatibilität
Kontakt-Tipp
Gewinde, Bohrung und Drahtgröße
Ist der LB250 mit jedem MIG-Schweißgerät mit Euro-Anschluss kompatibel?
NEIN.
Das Aussehen eines Euro-Steckers ist kein ausreichender Beweis für die vollständige Kompatibilität zwischen Spule und Pistole.
Die Stromquelle muss die erforderlichen elektrischen, mechanischen und Drahtvorschubsteuerungsfunktionen unterstützen.
Bei Ersatz- oder OEM-Projekten sollten Käufer das Schweißmaschinenmodell, die Steckerzeichnungen und die Steuerungsanforderungen bereitstellen.
So richten Sie eine LB250 MIG-Spulenpistole ein
Das folgende allgemeine Verfahren sollte zusammen mit den Anweisungen für das jeweilige Schweißgerät und die LB250-Konfiguration verwendet werden.
Schritt 1: Bestätigen Sie die Gerätekompatibilität
Überprüfen Sie die Anforderungen an die Schweißstromquelle, den Stecker und die Spulenpistolensteuerung.
Schließen Sie keine ungeprüften Steuerkabel an die Schweißausrüstung an.
Schritt 2: Trennen Sie die Schweißausrüstung
Schalten Sie die Stromquelle aus und isolieren Sie sie, bevor Sie die Spulpistole und ihre Komponenten installieren oder austauschen.
Schritt 3: Installieren Sie die richtige Schweißdrahtspule
Verwenden Sie eine Spule mit überprüften Abmessungen und einem geeigneten Schweißdrahttyp.
Befolgen Sie die Anweisungen des Herstellers zur Spulenmontage.
Schritt 4: Überprüfen Sie die Antriebsrolle
Stellen Sie sicher, dass die Nut und Größe der Antriebsrolle zum Schweißdraht passt.
Stellen Sie den Anpressdruck der Antriebsrolle entsprechend der gültigen Geräteanleitung ein.
Schritt 5: Installieren Sie die richtige Kontaktspitze
Wählen Sie die Kontaktspitze entsprechend dem Drahtdurchmesser und den Frontend-Spezifikationen aus.
Schritt 6: Schließen Sie die Schweißpistole an
Schließen Sie die Strom-, Gas- und Steuerschnittstellen entsprechend der überprüften Gerätekonfiguration an.
Schritt 7: Schutzgas und Schweißparameter einstellen
Wählen Sie Schutzgas und Schweißparameter passend zum Draht und Material.
Verwenden Sie zum Schweißen von Aluminium eine qualifizierte Gaskonfiguration auf Argonbasis gemäß den Anforderungen des Verfahrens.
Schritt 8: Überprüfen Sie die Drahtzufuhr
Führen Sie die Drahtvorschubprüfung des Geräteherstellers durch und stellen Sie sicher, dass sich der Draht reibungslos bewegt.
Führen Sie nach Bestätigung des sicheren Betriebs eine Testschweißung durch und passen Sie die Schweißparameter entsprechend der Anwendung an.
LB150 vs. LB250 MIG-Spulenpistole
INWELT bietet in seiner Spool Gun-Serie sowohl die Modelle LB150 als auch LB250 an.
Spezifikation
LB150
LB250
Produkttyp
MIG-Spulenpistole
MIG-Spulenpistole
Kühlung
Gasgekühlt
Gasgekühlt
CO₂ Aktuelle Bewertung
150A
200A
Nennstrom für gemischte Gase
130A
180A
Arbeitszyklus
60 %
60 %
Drahtdurchmesser
Ø0,8–1,0 mm
Ø0,8–1,2 mm
Kabellänge
3 / 4 / 6 / 8 m
3 / 4 / 6 / 8 m
Drahtvorschub
Integriertes Spulensystem
Integriertes Spulensystem
Wann sollten Sie sich für LB150 entscheiden?
Erwägen Sie LB150, wenn der erforderliche Schweißstrom und der erforderliche Drahtdurchmesser im Betriebsbereich von LB150 liegen.
Wann sollten Sie sich für LB250 entscheiden?
Ziehen Sie LB250 in Betracht, wenn ein höherer veröffentlichter Nennstrom oder ein Drahtdurchmesser von bis zu Ø1,2 mm erforderlich ist.
Bei der Auswahl sollten auch Schutzgas, Schweißverfahren, Spulenabmessungen und Gerätekompatibilität berücksichtigt werden.
Industrielle Anwendungen der Spulenpistole LB250
Der LB250 kann für kompatible MIG-Schweißanwendungen in Betracht gezogen werden, bei denen ein an der Pistole montiertes Drahtvorschubsystem von Vorteil ist.
Aluminiumherstellung
Der LB250 kann für geeignete Aluminiumverarbeitungsvorgänge eingesetzt werden, wenn der erforderliche Draht, das Schutzgas und die Schweißparameter richtig ausgewählt sind.
Reparatur von Kfz-Aluminium
Eine Spulenpistole kann bei Kfz-Reparaturanwendungen mit geeigneten Aluminiumkomponenten nützlich sein.
Insbesondere bei sicherheitskritischen Bauteilen sind Schweißverfahren und Materialspezifikationen einzuhalten.
Marinealuminiumherstellung
Für kompatible Aluminiumfertigungs- und Reparaturarbeiten in Meeresumgebungen kann der LB250 entsprechend dem Schweißverfahren und den Ausrüstungsanforderungen bewertet werden.
Allgemeine Metallverarbeitung
Der LB250 kann mit geeigneten Schweißdrähten für die allgemeine Metallverarbeitung verwendet werden, sofern die richtige Zuführung und Schweißkonfiguration vorausgesetzt wird.
Industrielle Wartung
Die Spulenpistolen-Konfiguration kann für Wartungs- und Reparaturarbeiten in Betracht gezogen werden, bei denen Drahtvorschub und Werkstückzugänglichkeit wichtig sind.
Häufige Probleme und Lösungen der LB250-Spulenpistole
Problem
Mögliche Ursache
Empfohlene Überprüfung
Vogelnest aus Draht
Falscher Antriebsrollendruck oder Blockierung des Drahtvorschubs
Antriebsrolle, Drahtweg und Kontaktspitze prüfen
Draht rutscht
Unzureichender Rollendruck oder ungeeignete Nut
Überprüfen Sie die Einrichtung der Antriebsrolle
Drahtverformung
Zu hoher Speisedruck
Je nach Kabel- und Geräteanforderungen anpassen
Unregelmäßige Fütterung
Beschädigte Spitze, Spulenwiderstand oder Steuerungsproblem
Überprüfen Sie Spule, Spitze und Zuführeinheit
Übermäßige Spritzer
Falsche Schweißparameter oder Abschirmbedingungen
Überprüfen Sie die Draht-, Gas- und Schweißeinstellungen
Burnback
Falsche Einstellungen für Spitze, Drahtgeschwindigkeit oder Lichtbogen
Überprüfen Sie die Spitzen- und Prozessparameter
Schlechte Gasversorgung
Düsenverstopfung oder Gasaustritt
Gasdüse, Diffusor und Gasanschlüsse prüfen
Spulenpistole wird nicht zugeführt
Problem mit Steueranschluss oder Motorversorgung
Überprüfen Sie die elektrische Kompatibilität und die Steuerverkabelung
Brenner überhitzt
Einschaltdauer oder Nennstrom überschritten
Strom, Schutzgas und Betriebszeit prüfen
Warum blockiert eine LB250-Spulenpistole den Schweißdraht?
Drahtstaus können durch eine ungeeignete Antriebsrollenspannung, Spulenwiderstand, eine beschädigte Kontaktspitze oder eine Fehlausrichtung im Drahtweg verursacht werden.
Bei Aluminiumdraht müssen die Zuführkomponenten für den gewählten Weichdraht geeignet sein.
Warum führt die Spulenpistole LB250 den Draht unregelmäßig zu?
Unregelmäßige Zufuhr kann durch Schlupf der Antriebsrolle, übermäßigen Spulenwiderstand, eine falsche Kontaktspitze oder ein Problem mit der elektrischen Steuerung verursacht werden.
Überprüfen Sie die mechanischen Vorschubkomponenten, bevor Sie die komplette Schweißpistole austauschen.
Warum überhitzt die LB250-Spulenpistole?
Wenn der Schweißstrom oder die Betriebsdauer die angegebenen Bedingungen überschreitet, kann es zu übermäßiger Erwärmung kommen.
Auch schlechte elektrische Verbindungen oder beschädigte Kabelkomponenten können zur Überhitzung beitragen.
Hören Sie mit dem Schweißen auf und lassen Sie das Gerät vor der Inspektion abkühlen.
Wartung der LB250-Spulenpistole
Eine regelmäßige Inspektion kann bei der Wartung des Zuführsystems und der Frontend-Komponenten hilfreich sein.
Überprüfen Sie den Spulenhalter
Auf Schäden, Verunreinigungen oder mechanische Störungen prüfen, die die Spulenbewegung beeinträchtigen könnten.
Überprüfen Sie die Antriebsrolle
Entfernen Sie angesammelte Drahtreste und prüfen Sie die Nut auf Abnutzung oder Beschädigung.
Überprüfen Sie den Kontakttipp
Ersetzen Sie die Kontaktspitze, wenn Verschleiß oder Beschädigung die Drahtzufuhr oder die Stromübertragung beeinträchtigen.
Reinigen Sie die Gasdüse
Entfernen Sie Spritzer und prüfen Sie die Düse auf Verformung.
Überprüfen Sie die Kabel und Steuerleitungen
Überprüfen Sie den Kabelmantel, die elektrischen Anschlüsse und die Steuerleitungen auf Beschädigungen.
Befolgen Sie das korrekte Wartungsverfahren
Befolgen Sie die Wartungsanweisungen, die für die jeweilige LB250-Baugruppe gelten.
Tragen Sie keine Schmiermittel auf das Antriebssystem oder den Kabelweg auf, es sei denn, der Hersteller erlaubt dies.
Trennen Sie die Schweißausrüstung, bevor Sie Wartungsarbeiten durchführen.
OEM- und Großhandelsbedarf für LB250 MIG-Spulenpistolen
INWELT liefert LB250 MIG-Spulpistolen und zugehörige Komponenten für den internationalen B2B-Einkauf.
Typische Kunden sind:
Händler für Schweißgeräte
Importeure von Schweißgeräten
Zulieferer für industrielles Schweißen
OEM-Schweißgerätemarken
Großhandelsunternehmen für Schweißprodukte
Industriebetriebe
Dienstleister für Schweißgeräte
Standard-LB250-Großhandelslieferung
Zu den Standardkaufoptionen gehören:
LB250 komplette Spulenpistolen
3 m, 4 m, 6 m und 8 m Kabellängen
Passende Frontend-Verbrauchsmaterialien
Ersatzbrennerkomponenten
Großeinkauf und Großhandelseinkauf
Anforderungen an die Verpackung des Händlers
OEM- und Private-Label-Spulenpistolen
INWELT unterstützt OEM/ODM-Anfragen für Projekte zur Lieferung von Spulpistolen.
Technische und kommerzielle Anforderungen können sein:
Konfiguration der Kabelbaugruppe
Anforderungen an den Steckverbinder
Produktkennzeichnung
Private-Label-Verpackung
Ersatzteilversorgung
Auftragsspezifische Dokumentation
Verpackungsmengen
Musterfreigabe vor der Massenproduktion
Für nicht standardmäßige Konfigurationen sollten Kunden relevante Zeichnungen, Steckverbinderspezifikationen oder Referenzmuster bereitstellen.
LB250 Ersatzteile für Händler
Die Verfügbarkeit modellspezifischer Verbrauchsmaterialien und mechanischer Komponenten hilft Händlern bei der Organisation von Ersatzbeständen.
Kunden können Stromdüsen, Gasdüsen, Diffusoren und andere bestätigte LB250-Komponenten in ihre Kaufpläne einbeziehen.
Durch die Verwendung verifizierter Teilenummern wird das Risiko falscher Ersatzbestellungen verringert.
Häufig gestellte Fragen zu LB250-Spulenpistolen
Was ist die INWELT LB250 MIG-Spulenpistole?
Die LB250 ist eine gasgekühlte MIG-Schweißspulenpistole mit integriertem Drahtspulenhalter und einem an der Pistole montierten Vorschubsystem. Es unterstützt Schweißdraht mit einem Durchmesser von 0,8–1,2 mm und ist mit 3 m, 4 m, 6 m und 8 m langen Kabeln erhältlich.
Ist die LB250 eine 250A-Spulenpistole?
LB250 ist die Modellbezeichnung. Die aktuelle INWELT-Produktspezifikation listet 200 A mit CO₂ und 180 A mit gemischtem Schutzgas bei einer Einschaltdauer von 60 % auf. Eine andere Bewertung muss gesondert bestätigt werden.
Kann die Spulenpistole LB250 Aluminium schweißen?
Der LB250 ist für kompatible Aluminium-MIG-Schweißanwendungen konzipiert. Der richtige Draht, die richtige Antriebsrolle, die richtige Kontaktspitze, das richtige Schutzgas und die richtige Stromquellenkonfiguration müssen ausgewählt werden.
Welche Schweißdrahtgrößen unterstützt der LB250?
Der veröffentlichte Drahtdurchmesserbereich liegt bei Ø0,8–1,2 mm.
Welches Schutzgas sollte ich zum MIG-Schweißen von Aluminium verwenden?
Beim MIG-Schweißen von Aluminium wird üblicherweise ein Schutzgas auf Argonbasis verwendet. Die genauen Gas- und Betriebsparameter hängen vom Schweißverfahren und Grundmaterial ab.
Verfügt der LB250 über eine eingebaute Drahtspule?
Der LB250 verfügt über einen an der Pistole montierten Drahtspulenhalter und eine Vorschubeinrichtung. Die Spulenabmessungen und die Kapazität sollten vor dem Kauf von Ersatzdrahtspulen überprüft werden.
Ist die LB250 eine Push-Pull-MIG-Schweißpistole?
Bei der LB250 handelt es sich um eine Spulenpistole mit einer an der Schweißpistole montierten Drahtspule. Es sollte nicht als herkömmliches Push-Pull-System mit ferngesteuerter Spule beschrieben werden, ohne dass die vollständige Antriebsanordnung überprüft wurde.
Welche Kabellängen sind für den LB250 erhältlich?
INWELT bietet Kabelkonfektionen in den Längen 3 m, 4 m, 6 m und 8 m an.
Welche Kontaktspitze verwendet der LB250?
Die Standardteileliste umfasst eine E-Cu-Kontaktspitze mit einem Durchmesser von 1,0 mm und den Abmessungen M6 × 28, Produktcode IJDV0015-10.
Welche Gasdüse verwendet der LB250?
In der Standardteileliste ist eine Gasdüse vom Typ 25AK mit einem Durchmesser von 15 mm und dem Produktcode IJDT0089 angegeben.
Ist der LB250 mit jedem MIG-Schweißgerät kompatibel?
Nein. Die Kompatibilität hängt von der Schweißstromquelle, dem Stecker, der Steuerverkabelung, dem Spulenbrennermotor und den Anforderungen an den Gasanschluss ab.
Kann der LB250 Edelstahl schweißen?
Der LB250 ist für Schweißanwendungen in Edelstahl gelistet. Die Komponenten der Drahtförderung, das Schutzgas und die Schweißparameter müssen für den jeweiligen Draht und das Material geeignet sein.
Was ist der Unterschied zwischen LB150 und LB250?
Der LB150 ist für 150 A CO₂ und 130 A Mischgas bei einem Arbeitszyklus von 60 % ausgelegt, während der LB250 für 200 A CO₂ und 180 A Mischgas bei demselben Arbeitszyklus ausgelegt ist. Der LB250 unterstützt auch einen größeren maximalen aufgeführten Drahtdurchmesser.
Liefert INWELT LB250-Ersatzteile?
Ja. INWELT listet Ersatzkomponenten auf, darunter Kontaktspitzen, Gasdüsen, Diffusoren, Brennerköpfe, Auslöser, Rollenbaugruppen, Anschlüsse und Auskleidungen.
Kann INWELT OEM-Spulenpistolen vom Typ LB250 herstellen?
INWELT unterstützt OEM/ODM-Anfragen für LB250-Spulenpistolen, einschließlich Steckeranforderungen, Kabelkonfigurationen, Produktkennzeichnung und Verpackung.
Können Händler LB250-Spulenpistolen in großen Mengen kaufen?
Ja. INWELT liefert LB250-Spulenpistolen und Ersatzkomponenten für Großhandels-, OEM- und industrielle Einkaufsprojekte.
Fordern Sie ein Angebot für eine MIG-Spulenpistole LB250 an
Suchen Sie einen Hersteller oder Großhändler für Aluminium-Schweißgeräte für die LB250 MIG-Spulenpistole?
INWELT liefert LB250-Schweißspulenpistolen, passende Ersatzkomponenten und OEM/ODM-Optionen für Händler, Importeure und industrielle Käufer.
Für ein genaues Angebot geben Sie bitte Folgendes an:
Erforderliches Modell: LB250
Modell mit Schweißstromquelle und Drahtvorschubgerät
Anforderungen an Steckverbinder und Steuerkabel
Material und Durchmesser des Schweißdrahtes
Erforderliche Spulengröße
Kabellänge: 3 m / 4 m / 6 m / 8 m
Benötigte Verbrauchsmaterialien oder Ersatzteile
Kaufmenge
OEM/ODM-Anforderungen
Zielmarkt
Kontaktieren Sie INWELT für Spezifikationen der LB250 MIG-Spulenpistole, Staffelpreise, Ersatzteile und OEM/ODM-Versorgung.
Diese Website verwendet Cookies und ähnliche Technologien („Cookies“). Vorbehaltlich Ihrer Zustimmung werden analytische Cookies verwendet, um zu verfolgen, welche Inhalte Sie interessieren, und Marketing-Cookies, um interessenbezogene Werbung anzuzeigen. Für diese Maßnahmen nutzen wir Drittanbieter, die die Daten ggf. auch für eigene Zwecke nutzen.
Ihr Einverständnis erteilen Sie, indem Sie auf „Alle akzeptieren“ klicken oder Ihre individuellen Einstellungen vornehmen. Eine Verarbeitung Ihrer Daten kann dann auch in Drittländern außerhalb der EU, wie beispielsweise den USA, erfolgen, die über kein entsprechendes Datenschutzniveau verfügen und in denen insbesondere der Zugriff lokaler Behörden nicht wirksam verhindert werden kann. Sie können Ihre Einwilligung jederzeit mit sofortiger Wirkung widerrufen. Wenn Sie auf „Alle ablehnen“ klicken, werden nur unbedingt notwendige Cookies verwendet.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių