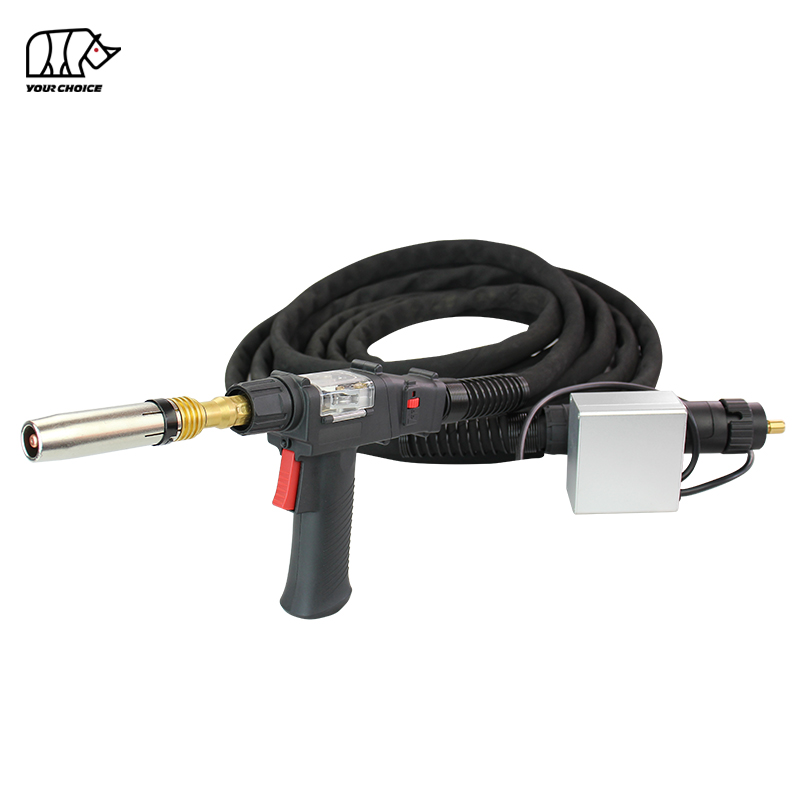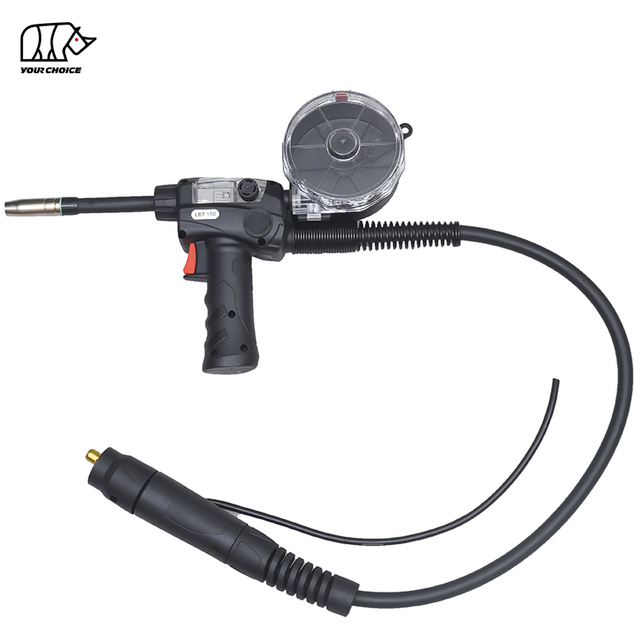
LPA300 Push-Pull MIG Schweißpistole – Übersicht
Die gasgekühlte INWELT LPA300 Push-Pull- MIG ist für Aluminium MIG Schweißanwendungen konzipiert, die eine koordinierte Drahtzuführung und eine größere Arbeitsreichweite erfordern.
Im Gegensatz zu einer herkömmlichen MIG -Schweißpistole mit nur Push-Funktion verwendet ein Push-Pull-Schweißsystem den Drahtvorschub, um den Schweißdraht zu schieben, während ein Motor in der Pistole dabei hilft, ihn durch die Kabelbaugruppe zu ziehen. Diese koordinierte Zuführungsanordnung ist besonders nützlich für weichere Aluminium-Schweißdrähte, deren Zuführung durch lange Pistolenkabel schwieriger sein kann.
Der INWELT LPA300 unterstützt Schweißdraht mit einem Durchmesser von 1,2–1,6 mm und ist mit 6 m, 8 m, 10 m und 12 m Kabelsätzen erhältlich.
Das Produkt ist mit einem Nennstrom von 300 A bei Verwendung von CO₂ und 270 A bei Verwendung von gemischtem Schutzgas bei einem Arbeitszyklus von 60 % aufgeführt. Für das Aluminiumschweißen mit Argon-Schutzgas sollte der anwendbare Nennstrom für die spezifischen Betriebsbedingungen bestätigt werden.
INWELT liefert LPA300-Push-Pull-Schweißpistolen für die industrielle Fertigung, Schweißgerätehändler, OEM Projekte und den Bedarf für den Großeinkauf.
LPA300 Push-Pull-Schweißpistole – Technische Daten
| Spezifikation |
INWELT LPA300 |
| Produktmodell |
LPA300 |
| Produkttyp |
Push-Pull MIG Schweißpistole |
| Schweißprozess |
MIG / GMAW |
| Primäre Anwendung |
Aluminium MIG Schweißen |
| Kühlmethode |
Gasgekühlt / Luftgekühlt |
| Nennstrom mit CO₂ |
300A |
| Nennstrom mit Mischgas |
270A |
| Arbeitszyklus |
60 % |
| Schweißdrahtdurchmesser |
Ø1,2–1,6 mm |
| Standardkabellänge |
6 / 8 / 10 / 12 m |
| Brennerkopf |
Abgewinkelte Brennerkopfkonfiguration |
| Gelistete Verbindung |
Euro Zentralanschluss |
| Drahtvorschubsystem |
Push-Pull |
| Drahtvorschubsteuerung |
Auflistung der am Brenner montierten Geschwindigkeitseinstellung |
| Marke |
INWELT |
| Anpassung |
Logo, Verpackung, Kabellänge, OEM/ODM |
Die oben genannten aktuellen Nennwerte entsprechen den für den INWELT LPA300 aufgeführten Bedingungen. Sie sollten nicht als unabhängig verifizierte Stromwerte für reines Argon interpretiert werden.
Bestätigen Sie vor der Bestellung die Schweißstromquelle, den Drahtvorschub, die Motorsteuerungsschnittstelle, die Kabelbaugruppe und die Konfiguration der Verbrauchsmaterialien.
Wie funktioniert eine Push-Pull MIG -Schweißpistole?
Eine Push-Pull MIG -Schweißpistole verwendet zwei koordinierte Drahtvorschubvorgänge, um den Elektrodendraht von der Vorratsspule zum Schweißlichtbogen zu bewegen.
Der Primärvorschub schiebt den Schweißdraht in das Brennerkabel, während der an der Pistole montierte Antriebsmechanismus den Draht zur Kontaktspitze zieht.
Durch die Koordinierung dieser Vorschubkräfte kann ein Push-Pull-System die Drahtkompression und die Vorschubinstabilität innerhalb einer langen Kabelbaugruppe reduzieren.
Vorschubseitiger Schubmotor und Pistolenseitiger Zugmotor
Das vorschubseitige Antriebssystem liefert Schweißdraht von der Hauptdrahtspule.
Das brennerseitige Antriebssystem sorgt für zusätzliche Zugkraft in der Nähe des Schweißlichtbogens.
Für einen stabilen Betrieb müssen beide Systeme korrekt konfiguriert sein.
Wichtige Einrichtungsfaktoren sind:
Auswahl der Antriebsrolle
Antriebsrollendruck
Drahtdurchmesser
An der Pistole montierte Motorsteuerung
Koordination der Zubringermotoren
Zustand des Liners
Kabelführung
Vorschubgeschwindigkeit des Schweißdrahtes
Eine falsche Motorkoordination oder zu hoher Druck können den weichen Schweißdraht beschädigen und Zuführprobleme verursachen.
Warum Push-Pull-Vorschub bei Aluminiumdraht hilft
Aluminium-Schweißdraht ist im Allgemeinen weicher und anfälliger für Verformungen als herkömmlicher Schweißdraht aus massivem Stahl MIG .
Wenn Aluminiumdraht durch ein langes Kabel geschoben wird, kann ein übermäßiger Widerstand dazu führen, dass der Draht knickt, die Nahrungsaufnahme unterbrochen wird und Vögel nisten.
Ein richtig konfiguriertes Push-Pull-System unterstützt den Draht auf seinem Weg durch das Brennerkabel.
Dies macht die Push-Pull-Zufuhr nützlich für industrielle Aluminiumschweißanwendungen MIG die längere Kabelbaugruppen erfordern.
Der Push-Pull-Mechanismus macht jedoch die Notwendigkeit korrekter Antriebsrollen, Liner, Kontaktspitzen und Vorschubeinstellungen nicht überflüssig.

Hauptmerkmale des INWELT LPA300
300 A CO₂- und 270 A Mischgas-Nennwerte
Der LPA300 ist mit den folgenden aktuellen Nennwerten aufgeführt:
Diese Werte beschreiben die veröffentlichten Konfigurationen des Herstellers.
Beim MIG -Schweißen von Aluminium wird üblicherweise reines Argon als Schutzgas verwendet, während für bestimmte Anwendungen möglicherweise andere geeignete Mischungen auf Argonbasis zum Einsatz kommen.
Käufer sollten die Stromstärke des LPA300 unter den vorgesehenen Aluminiumschweißbedingungen überprüfen, bevor sie den Brenner für die kontinuierliche Produktion auswählen.
Luftgekühltes Design und 60 % Einschaltdauer
Der LPA300 verwendet eine luftgekühlte Brennerkonfiguration.
Es ist kein separater Flüssigkeitskühlkreislauf erforderlich.
Bei der Bewertung der thermischen Anforderungen des Schweißprozesses muss die Einschaltdauer von 60 % berücksichtigt werden.
Unter den angegebenen Nennbedingungen entspricht eine Einschaltdauer von 60 % einer Schweißzeit von sechs Minuten innerhalb einer standardmäßigen Betriebsdauer von zehn Minuten.
Bei Anwendungen mit längerer Lichtbogen-Einschaltzeit oder höherer thermischer Belastung sollten vor der Installation die tatsächlichen Betriebsgrenzen des Brenners ermittelt werden.
6 m, 8 m, 10 m und 12 m Kabeloptionen
INWELT bietet vier aufgelistete Kabellängen:
| zur Kabellänge |
Typische Überlegungen |
| 6 m |
Kompakte Industrieschweißstationen |
| 8 m |
Fertigungsbänke und allgemeine industrielle Arbeitsbereiche |
| 10 m |
Größere Werkstücke und größere Arbeitsreichweite |
| 12 m |
Schweißstationen, die eine größere Bewegung des Vorschubgeräts erfordern |
Längere Kabelbaugruppen bieten eine größere Arbeitsreichweite, machen aber auch die Auswahl und Installation des Drahtvorschubsystems wichtiger.
Das Kabel sollte so verlegt werden, dass scharfe Biegungen, Verdrehungen und mechanische Beschädigungen vermieden werden.
Die geeignete Kabellänge hängt vom Produktionslayout, der Gerätekonfiguration und der Schweißanwendung ab.
Am Brenner montierte Steuerung der Drahtvorschubgeschwindigkeit
In der Produktbeschreibung des LPA300 ist eine am Brenner montierte Funktion zur Einstellung der Drahtvorschubgeschwindigkeit aufgeführt.
Dies bietet eine Bedienoberfläche zum Anpassen der Drahtvorschubeinstellung in kompatiblen Systemkonfigurationen.
Allerdings muss die elektrische Steuerfunktion zur angeschlossenen Stromquelle und zum Drahtvorschubgerät passen.
Bestätigen Sie für OEM und Ersatzprojekte:
Steuersignal für die Drahtvorschubgeschwindigkeit
Motorversorgungsspannung
Anforderungen an den Motorstrom
Pinbelegung des Steuersteckers
Triggerverkabelung
Anforderungen an die Feeder-Koordination
Ein passender mechanischer Stecker allein garantiert nicht, dass der an der Pistole montierte Motor oder die Geschwindigkeitsregelung ordnungsgemäß funktionieren.
Abgewinkelte Brennerkopf -Konfiguration
Der LPA300 verwendet eine abgewinkelte Brennerkopfkonfiguration für manuelles MIG -Schweißen.
Die Geometrie des Brennerhalses beeinflusst den Zugang zur Verbindung, die Schweißposition und die Beziehung zwischen Kontaktspitze und Werkstück.
Überprüfen Sie bei Ersatzanwendungen die Abmessungen des vorderen Verbrauchsmaterials und die Konfiguration des Brennerkopfes.
Jegliche Austauschbarkeit mit anderen Brennerkopfsystemen sollte durch tatsächliche Teilereferenzen oder technische Zeichnungen bestätigt werden.
LPA300 Aluminium-Schweißdraht und Auswahl an Verbrauchsmaterialien
Der LPA300 ist für Schweißdrahtdurchmesser von Ø1,2 mm bis Ø1,6 mm spezifiziert.
Die Kontaktspitze, der Drahtleiter und die Antriebsrollen müssen entsprechend dem tatsächlichen Durchmesser und der Legierung des Aluminiumdrahts ausgewählt werden.
Unterstützte Schweißdrahtdurchmesser
| des Drahtdurchmessers |
Anforderungen an die Auswahl |
| Ø1,2 mm |
Passen Sie Kontaktspitze, Liner und Antriebsrollen zusammen |
| Ø1,4 mm |
Bestätigen Sie die entsprechende Verbrauchsmaterialkonfiguration |
| Ø1,6 mm |
Bestätigen Sie Kontaktspitze, Liner, Antriebsrollen und Vorschubkapazität |
Arten von Aluminium-Schweißdrähten
Zu den gängigen MIG Fülldrähten aus Aluminium gehören ER4043 und ER5356.
Der geeignete Zusatzwerkstoff hängt vom Grundwerkstoff, dem Schweißverfahren, den mechanischen Anforderungen und den geltenden Schweißnormen ab.
Die Verfügbarkeit einer LPA300-Zuführkonfiguration für jede Drahtlegierung sollte vor der Bestellung überprüft werden.
Auswahl der Kontaktspitze
Die Kontaktspitze überträgt den Schweißstrom auf den Elektrodendraht.
Beim Aluminiumschweißen muss bei der Dimensionierung der Kontaktspitzen auf den Drahtdurchmesser und die Wärmeausdehnungseigenschaften des Zusatzdrahts geachtet werden.
Die korrekten Bohrungs- und Gewindeabmessungen sollten anhand der ausgewählten Verbrauchsmaterialspezifikation bestätigt werden.
Eine falsche Kontaktspitze kann zu Speisewiderstand, inkonsistenter Stromübertragung oder Rückbrand führen.
Auswahl der Drahtleiter
Der Liner führt den Schweißdraht durch die Kabelbaugruppe.
Beim Schweißen von Aluminium können sich Auskleidungsmaterial, Innendurchmesser, Länge und Installationszustand auf die Drahtzufuhr auswirken.
Der richtige Liner sollte ausgewählt werden nach:
Vermeiden Sie die Installation einer nicht spezifizierten Stahldraht-Auskleidungskonfiguration, ohne deren Eignung für Aluminiumdraht zu prüfen.
Auswahl der Antriebsrolle
Antriebsrollen müssen ausreichend Traktion bieten, ohne den weichen Aluminiumdraht übermäßig zu verformen.
U-Nut-Antriebsrollen werden häufig für Aluminium MIG verwendet.
Die genaue Nutgröße, die Rollenabmessungen und der erforderliche Druck sollten auf das Draht- und Pistolenantriebssystem abgestimmt sein.

LPA300 Schweißmaschine und Drahtvorschubkompatibilität
Der LPA300 ist mit einer Euro Zentralanschluss Konfiguration aufgeführt.
Für eine Push-Pull MIG Pistole ist jedoch mehr als ein kompatibler Schweißstromanschluss erforderlich.
Der zangenseitige Antriebsmotor muss die korrekten elektrischen Versorgungs- und Steuersignale erhalten und in Abstimmung mit dem Hauptdrahtvorschubgerät arbeiten.
Anforderungen an Euro-Stecker und Motorsteuerung
Für eine kompatible Installation sind möglicherweise die folgenden Verbindungen erforderlich:
| der Systemkomponenten |
Kompatibilitätsanforderung |
| Schweißleistung |
Korrekter stromführender Anschluss |
| Schutzgas |
Kompatibler Gasanschluss und Strömungsweg |
| Schweißdraht |
Korrekte Drahtvorschub-Einlass- und Liner-Konfiguration |
| Auslösen |
Passender Steuerkreis |
| Pistolenseitiger Zugmotor |
Korrekte Versorgungsspannung und -strom |
| Steuerung der Drahtvorschubgeschwindigkeit |
Kompatibles Steuersignal |
| Feeder-Steuerung |
Koordinierter Druck- und Zugmotorbetrieb |
| Kabelkonfektionierung |
Passende Länge und Steckeranordnung |
Ein Standard-Euro-Stecker kann in bestimmten Systemen mechanische, Schweißstrom-, Gas- und Triggeranschlüsse bereitstellen, stellt jedoch nicht automatisch alle Steuerfunktionen bereit, die eine motorisierte Push-Pull-Pistole benötigt.
Möglicherweise ist ein zusätzlicher Steueranschluss oder eine kompatible Feeder-Schnittstelle erforderlich.
Kompatibilitätscheckliste vor der Bestellung
Stellen Sie vor dem Kauf des INWELT LPA300 Folgendes bereit:
Hersteller und Modell der Schweißmaschine
Hersteller und Modell des Drahtvorschubgeräts
Vorhandener Schweißpistolentyp
Fotos der Hauptanschlüsse
Typ des Motorsteuerungssteckers
Spezifikationen für Motorversorgung und -steuerung
Erforderlicher Drahtdurchmesser und Legierung
Ausgewählte Kabellänge
Erforderliche Kontaktspitzen- und Linerkonfiguration
Bestellmenge
Bei Ersatzprojekten ist ein Schaltplan oder ein vorhandenes Pistolenmuster besonders nützlich.
INWELT kann die erforderliche Schnittstellenkonfiguration vor dem Angebot überprüfen.

Push-Pull MIG -Pistole vs. Spulenpistole vs. Standard- MIG -Pistole
Obwohl alle drei Pistolentypen zum MIG Schweißen verwendet werden können, sind ihre Drahtvorschubanordnungen unterschiedlich.
| Funktion: |
Push-Pull MIG -Pistole, |
Spulenpistole, |
Standard- MIG -Pistole |
| Position der Drahtspule |
Hauptzuführung |
Auf der Waffe |
Hauptzuführung |
| Pistolenseitiger Antriebsmotor |
Ja |
Ja |
Normalerweise nein |
| Hauptzuführungs-Schubantrieb |
Ja |
Nicht auf die gleiche Weise verwendet |
Ja |
| Aluminiumzuführung mit langem Kabel |
Eine Schlüsselanwendung |
Drahtzuführung lokal von der Pistolenspule |
Hängt eher vom Setup ab |
| Berücksichtigung des Waffengewichts |
Keine große Drahtspule an der Pistole |
Inklusive kleiner Drahtspule |
Normalerweise einfachere Waffenmontage |
| Schlüsselkompatibilitätsprüfung |
Feeder- und Motorsteuerung |
Schnittstelle zur Steuerung der Spulenpistole |
Standard-Brenneranschluss |
Wann sollten Sie sich für eine Push-Pull MIG Waffe entscheiden?
Erwägen Sie ein Push-Pull-System, wenn:
Aluminiumdraht muss durch eine verlängerte Kabelbaugruppe geführt werden
Die Anwendung verwendet eine Remote-Drahtspule
Die industrielle Produktion erfordert ein abgestimmtes Drahtzuführungssystem
Die Schweißstromquelle und der Vorschub unterstützen den Push-Pull-Betrieb
Wann ist eine Spulenpistole besser geeignet?
Eine Spulenpistole ist möglicherweise besser geeignet, wenn eine lokale Drahtspule an der Pistole akzeptabel ist und die Ausrüstung diese Spulenpistolenkonfiguration unterstützt.
Spulpistolen und Push-Pull-Pistolen sollten nicht als austauschbare Produkte behandelt werden.
So richten Sie eine Push-Pull MIG -Schweißpistole ein
Für einen zuverlässigen Betrieb ist die richtige Einrichtung unerlässlich.
Schritt 1: Bestätigen Sie die Gerätekompatibilität
Stellen Sie sicher, dass die Schweißstromquelle und der Drahtvorschub die motorisierte Push-Pull-Pistole unterstützen können.
Überprüfen Sie die Anforderungen an die elektrische Schnittstelle, die Motorversorgung und die Steuerung.
Schritt 2: Installieren Sie die richtigen Drahtvorschubkomponenten
Wählen Sie Stromdüse, Liner und Antriebsrollen entsprechend dem Schweißdrahtdurchmesser und der Legierung aus.
Überprüfen Sie den Kabelverlauf vor der Installation.
Schritt 3: Schließen Sie die Schweißpistole an
Schließen Sie die Schweißstrom-, Schutzgas-, Trigger- und Push-Pull-Steuerschnittstellen gemäß der genehmigten Gerätekonfiguration an.
Schließen Sie keinen unbekannten Motorsteuerungsstecker an, ohne dessen elektrische Anforderungen zu überprüfen.
Schritt 4: Antriebsrollendruck einstellen
Verwenden Sie den passenden Antriebsrollendruck für den ausgewählten Aluminiumdraht.
Zu hoher Druck kann den weichen Schweißdraht verformen, während zu geringer Druck zum Abrutschen führen kann.
Schritt 5: Koordinieren Sie die Push- und Pull-Zuführung
Konfigurieren Sie den Hauptvorschub und den an der Pistole montierten Zugmotor entsprechend dem kompatiblen Steuerungssystem.
Das Ziel besteht darin, den Draht ohne übermäßige Spannung, Kompression oder Schlupf zuzuführen.
Schritt 6: Überprüfen Sie die Kabelführung
Verlegen Sie das Kabel mit sanften Biegungen und vermeiden Sie unnötiges Verdrehen.
Überprüfen Sie die gesamte Kabellänge, bevor Sie mit der Produktion beginnen.
Schritt 7: Führen Sie einen kontrollierten Schweißtest durch
Führen Sie die Ersteinrichtung und Überprüfung gemäß der Anleitung des Schweißgeräts und des Vorschubgeräts durch.
Überprüfen Sie den Drahtvorschub, die Auslösefunktion, das Schutzgas und die Lichtbogenstabilität.
Beginnen Sie mit der Produktion erst, nachdem das System für die beabsichtigte Anwendung überprüft wurde.
Häufige Probleme und Lösungen für Push-Pull MIG Waffen
Push-Pull-Schweißpistolen erfordern eine korrekte elektrische Koordination und Auswahl der Verbrauchsmaterialien.
| Problem |
Mögliche Ursache |
Empfohlene Überprüfung |
| Vogelnest aus Draht |
Übermäßige Schubkraft oder schlechte motorische Koordination |
Überprüfen Sie die Feeder-Einstellungen und den Betrieb des Zugmotors |
| Draht rutscht |
Falscher Antriebsrollendruck oder falsche Nut |
Überprüfen Sie Rollen, Drahtdurchmesser und Druck |
| Unregelmäßige Drahtzuführung |
Beschädigter Liner oder Kabelbögen |
Überprüfen Sie die Leitungs- und Kabelführung |
| Zugmotor läuft nicht |
Problem mit der Steuerverkabelung oder der Motorversorgung |
Überprüfen Sie die Kompatibilität von Motorschnittstelle und Einspeisung |
| Drahtvorschub zu schnell oder zu langsam |
Falsche Einstellung der Geschwindigkeitsregelung |
Steuerungskonfiguration prüfen |
| Rückbrand der Kontaktspitze |
Fütterungsunterbrechung oder falsches Trinkgeld |
Überprüfen Sie die Drahtvorschub-, Spitzen- und Schweißparameter |
| Brenner überhitzt |
Strom oder Arbeitszyklus überschritten |
Überprüfen Sie die Wärmeleistung und die elektrischen Anschlüsse |
| Schlechte Schutzgasabdeckung |
Gasleck oder verstopfte Düse |
Gaszufuhr und Düse prüfen |
| Instabiler Lichtbogen |
Inkonsistente Stromversorgung oder elektrischer Kontakt |
Überprüfen Sie das Zufuhrsystem und die Stromanschlüsse |
Warum verursacht eine Push-Pull MIG Waffe Vogelnestbildung?
Vogelnest kann auftreten, wenn der Hauptvorschub den Draht schneller schiebt, als das System auf der Pistolenseite ihn aufnehmen kann, oder wenn im Drahtweg ein übermäßiger Widerstand vorhanden ist.
Überprüfen Sie die Zuführungskoordination, Antriebsrollen, Liner und Kabelführung.
Warum rutscht Aluminiumdraht in den Antriebsrollen?
Ein Durchrutschen des Drahtes kann durch unzureichenden Antriebsrollendruck, eine falsche Nutgröße oder verschmutzte Antriebskomponenten verursacht werden.
Verwenden Sie die richtige Antriebsrollenspezifikation und passen Sie den Druck entsprechend dem Draht und der Zuführausrüstung an.
Warum läuft der Motor der Push-Pull-Pistole nicht?
Mögliche Ursachen sind ein inkompatibler Steuerstecker, eine falsche Motorversorgung, eine beschädigte Verkabelung oder ein Abzweig, der das erforderliche Push-Pull-Steuerungssystem nicht unterstützt.
Elektrische Fehler sollten von qualifiziertem Personal anhand der entsprechenden Gerätedokumentation diagnostiziert werden.
Wartungs- und Ersatzteile für LPA300
Eine routinemäßige Inspektion kann dazu beitragen, die Drahtvorschub- und Schweißfunktionen des LPA300 aufrechtzuerhalten.
Überprüfen Sie den pistoleseitigen Antriebsmechanismus
Überprüfen Sie die Antriebsrollen und den Drahtweg auf Verschleiß, Verschmutzung oder falsche Einstellung.
Befolgen Sie die Wartungsanweisungen des Herstellers für Motor und Antriebsmechanismus.
Kontaktspitzen und Gasdüsen prüfen
Überprüfen Sie die Kontaktspitzen auf Bohrungsverschleiß und die Gasdüsen auf übermäßige Spritzer oder Verformungen.
Ersetzen Sie beschädigte Komponenten durch Teile, die der LPA300-Brennerkonfiguration entsprechen.
Überprüfen Sie den Drahtleiter
Überprüfen Sie den Liner, wenn der Vorschubwiderstand zunimmt oder die Drahtbewegung unregelmäßig wird.
Bestätigen Sie den richtigen Linerdurchmesser und die richtige Länge für die installierte Kabelbaugruppe.
Überprüfen Sie das Kabel und die Steuerverkabelung
Überprüfen Sie das Stromkabel, die Steuerkabel und die Anschlüsse auf sichtbare Schäden.
Lange Kabelbaugruppen sollten auf Abrieb, Verdrehung und übermäßige Biegung überprüft werden.
Überprüfen Sie den Betrieb der Geschwindigkeitsregelung
Wenn das Gerät mit einer am Brenner montierten Geschwindigkeitseinstellung ausgestattet ist, stellen Sie sicher, dass die Steuerung mit dem passenden Vorschubsystem ordnungsgemäß funktioniert.
Trennen Sie die Schweißausrüstung, bevor Sie Wartungsarbeiten an der Pistole durchführen, und befolgen Sie die elektrischen Sicherheitsverfahren des Geräteherstellers.
Ersatzteile müssen vor Großbestellungen bestätigt werden. Informationen
| zu Ersatzkomponenten |
erforderlich |
| Kontakt-Tipp |
Drahtdurchmesser, Bohrung, Gewinde und Länge |
| Gasdüse |
Front-End-Konfiguration und Abmessungen |
| Gasdiffusor |
Kompatibilität des Brennerkopfes |
| Drahtleiter |
Drahttyp, Größe und Kabellänge |
| Antriebsrollen |
Nuttyp, Durchmesser und Einbaumaße |
| Motor ziehen |
Elektrische Leistung und mechanische Konfiguration |
| Auslöseschalter |
Schalter- und Verkabelungsanordnung |
| Geschwindigkeitskontrolle |
Steuerungstyp und elektrische Schnittstelle |
| Brennerkopf |
Halsmaße und Befestigung |
| Kabelkonfektionierung |
Länge, Anschlüsse und Steuerkabel |
Stellen Sie ein Muster, eine Teilenummer oder eine technische Zeichnung zur Verfügung, um eine genaue Ersatzteilzuordnung zu ermöglichen.
Industrielle Anwendungen der Aluminium MIG -Pistole LPA300
Der LPA300 ist für Aluminium MIG Schweißanwendungen vorgesehen, bei denen die Anforderungen an Drahtvorschub, Wärme und Gerätekompatibilität erfüllt sind.
Aluminiumstrukturfertigung
Die Push-Pull-Drahtzuführung kann die Herstellung von Aluminiumrahmen, -profilen und Strukturbaugruppen unterstützen.
Die tatsächliche Eignung hängt vom Schweißverfahren, der Materialstärke und den betrieblichen Anforderungen ab.
Anhänger- und Fahrzeugbau
Aluminiumkomponenten, die bei der Herstellung von Anhängern und Nutzfahrzeugen verwendet werden, erfordern möglicherweise eine größere Brennerreichweite und eine kontrollierte Drahtzuführung.
Das Schweißsystem sollte entsprechend der Verbindungskonstruktion, dem Zusatzwerkstoff und den Produktionsbedingungen ausgewählt werden.
Gerätegehäuse aus Aluminium
Hersteller von Aluminiumgehäusen, Abdeckungen, Schränken und anderen gefertigten Komponenten können von einem Push-Pull-Aufbau profitieren, wenn längere Kabellängen erforderlich sind.
Industrielle Aluminiummontage
Push-Pull MIG -Schweißsysteme werden in Fertigungsumgebungen eingesetzt, in denen eine zuverlässige Zuführung geeigneter Aluminium-Zusatzdrähte erforderlich ist.
Wartung und Reparatur
Der LPA300 kann für industrielle Wartungs- und Reparaturarbeiten evaluiert werden, bei denen die vorhandene Schweißausrüstung das erforderliche Push-Pull-Steuerungssystem unterstützt.
LPA300 Push-Pull-Schweißpistolen für OEM und Großabnehmer
INWELT liefert Push-Pull MIG Schweißpistolen für Schweißgerätehändler, OEM Kunden, Industrielieferanten und Großeinkaufsprojekte.
Standard-LPA300-Versorgungsoptionen
Zu den verfügbaren aufgelisteten Konfigurationen gehören:
Alle erforderlichen elektrischen Schnittstellen und Ersatzkomponenten sollten vor der Bestellung bestätigt werden.
OEM und Private-Label-Push-Pull- MIG Waffen
INWELT kann die OEM/ODM Anforderungen überprüfen für:
Die Durchführbarkeit einer individuellen Anpassung hängt von den technischen Anforderungen und der genehmigten Produktkonfiguration ab.
Push-Pull MIG -Pistolen für Schweißgerätehändler
Für Händler sollte eine vollständige Kaufspezifikation das Pistolenmodell, die Gerätekompatibilität, die Drahtgrößen, die Kabellänge und die Ersatzkomponenten enthalten.
Dies unterstützt die Bestandsverwaltung, Nachbestellungen und den Kundendienst.
Für OEM -Projekte empfiehlt INWELT die Überprüfung von Verbindungszeichnungen und Musteranforderungen vor der Serienproduktion.
Häufig gestellte Fragen zu Push-Pull MIG -Waffen
Was ist eine Push-Pull MIG -Schweißpistole?
Eine Push-Pull MIG -Schweißpistole verwendet einen Motor auf der Zuführseite, um den Schweißdraht zu schieben, und einen Motor auf der Pistolenseite, um den Draht zu ziehen. Das abgestimmte System hilft dabei, geeigneten Schweißdraht durch längere Kabel zu führen.
Was ist der INWELT LPA300?
Die INWELT LPA300 ist eine gasgekühlte Push-Pull MIG Schweißpistole für Aluminiumschweißanwendungen. Es unterstützt Kabel mit einem Durchmesser von 1,2–1,6 mm und ist mit Kabelkonfektionen von 6 m, 8 m, 10 m und 12 m erhältlich.
Wie hoch ist die aktuelle Bewertung des LPA300?
In den veröffentlichten LPA300-Spezifikationen sind 300 A mit CO₂ und 270 A mit Mischgas bei einem Arbeitszyklus von 60 % aufgeführt. Die entsprechende Bewertung zum Aluminiumschweißen mit reinem Argon muss gesondert bestätigt werden.
Ist der LPA300 luftgekühlt oder wassergekühlt?
Die LPA300 ist eine gasgekühlte, auch luftgekühlte Push-Pull MIG Schweißpistole.
Kann eine Push-Pull MIG Pistole Aluminium schweißen?
Ja. Push-Pull MIG Systeme werden üblicherweise verwendet, um weichere Aluminium-Schweißdrähte durch verlängerte Brennerkabel zu führen. Eine korrekte Systemeinrichtung und Gerätekompatibilität sind von entscheidender Bedeutung.
Welche Aluminiumdrahtgrößen unterstützt der LPA300?
Der LPA300 ist für Schweißdraht mit einem Durchmesser von 1,2–1,6 mm ausgelegt. Kontaktspitze, Liner und Antriebsrollen müssen zum gewählten Drahtdurchmesser und zur gewählten Legierung passen.
Welche Kabellängen sind verfügbar?
INWELT listet 6 m, 8 m, 10 m und 12 m lange Kabeloptionen für den LPA300 auf.
Was ist der Unterschied zwischen einer Push-Pull MIG Pistole und einer Spulenpistole?
Eine Push-Pull-Pistole verwendet koordinierte Antriebsmotoren auf der Einzugs- und Pistolenseite, wobei sich die Drahtspule normalerweise am Hauptvorschub befindet. Eine Spulenpistole trägt eine kleine Drahtspule direkt auf der Pistole.
Kann der LPA300 an jedes MIG Schweißgerät mit Euro-Anschluss angeschlossen werden?
Nein. Die mechanische Steckverbinderkompatibilität allein reicht nicht aus. Schweißmaschine und Vorschubgerät müssen außerdem die erforderliche Motorversorgung, Geschwindigkeitsregelung und einen koordinierten Push-Pull-Betrieb unterstützen.
Verfügt der LPA300 über eine Steuerung der Drahtvorschubgeschwindigkeit?
In der Produktbeschreibung INWELT ist die Einstellung der Drahtvorschubgeschwindigkeit am Brenner aufgeführt. Die Kompatibilität dieser Funktion muss mit dem ausgewählten Einspeiser und dem elektrischen Steuerungssystem überprüft werden.
Kann ich ER4043- oder ER5356-Aluminiumdraht verwenden?
Hierbei handelt es sich um übliche MIG Fülldrähte aus Aluminium. Die korrekten Antriebsrollen, Liner, Kontaktspitzen und Vorschubkonfigurationen sollten für die ausgewählte Legierung und den ausgewählten Durchmesser bestätigt werden.
Verhindert eine Push-Pull-Schweißpistole alle Probleme mit der Drahtzufuhr?
Nein. Ein richtig konfiguriertes Push-Pull-System hilft bei der Zuführung von weichem Draht, aber aufgrund von falschem Antriebsdruck, beschädigten Linern, schlechter Motorkoordination oder ungeeigneten Komponenten kann es dennoch zu Drahtstaus und anderen Problemen kommen.
Was sollte ich überprüfen, bevor ich eine Ersatz-Push-Pull MIG Pistole bestelle?
Überprüfen Sie die Schweißmaschine, den Drahtvorschub, den Stromanschluss, die Motorsteuerungsverkabelung, den Drahtdurchmesser, die Kabellänge, das Antriebssystem und die Verbrauchsmaterialspezifikationen.
Bietet INWELT OEM Push-Pull- MIG -Schweißpistolen an?
INWELT unterstützt OEM/ODM Anfragen zu Kabellängen, Steckerspezifikationen, Produktkennzeichnung, Verpackung und anderen Projektanforderungen.
Können Händler den LPA300 in großen Mengen bestellen?
Ja. INWELT bietet LPA300-Push-Pull MIG Schweißpistolen für Großhandels-, Vertriebs- und industrielle Beschaffungsanfragen.
Fordern Sie ein Angebot für eine LPA300 Push-Pull MIG -Schweißpistole an
Auf der Suche nach einem Push-Pull MIG -Schweißpistolenhersteller für Aluminiumschweißanwendungen?
INWELT liefert gasgekühlte LPA300-Push-Pull MIG Schweißpistolen für Händler, Importeure, OEM Marken und industrielle Käufer.
Für ein genaues Angebot geben Sie bitte Folgendes an:
Modell: LPA300
Hersteller und Modell der Schweißmaschine
Hersteller und Modell des Drahtvorschubgeräts
Erforderlicher Schweißdrahtdurchmesser und Legierung
Kabellänge: 6 / 8 / 10 / 12 m
Anforderungen an Steckverbinder und Motorsteuerung
Vorhandene Schweißpistole oder Musterdetails
Benötigte Verbrauchsmaterialien und Ersatzteile
Geschätzte Bestellmenge
OEM/ODM Anforderungen
Zielmarkt
Kontaktieren Sie INWELT für Spezifikationen der LPA300 Push-Pull MIG -Schweißpistole, Kompatibilitätsprüfung, Staffelpreise und OEM/ODM Lieferung.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių