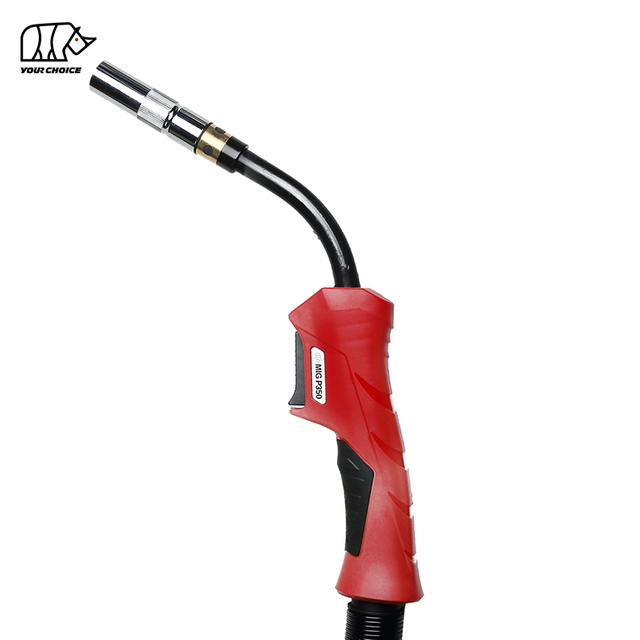
P500 Panasonic -Style MIG-Schweißbrenner Übersicht
Die INWELT P500 Panasonic -Style MIG-Schweißbrenner ist eine robuste, luftgekühlte MIG /MAG-Schweißpistole, die für manuelle Hochstromschweißanwendungen entwickelt wurde. Die Nennleistung beträgt 500 A mit CO₂-Schutzgas und 450 A mit gemischtem Schutzgas bei einem Arbeitszyklus von 60 %.
Der P500 unterstützt Schweißdrahtdurchmesser von Ø0,8 mm bis Ø1,6 mm und ist mit 3 m, 4 m und 5 m Kabelkonfektionen erhältlich. Dank seiner gasgekühlten Konstruktion kann er ohne externes Flüssigkeitskühlsystem betrieben werden, was ihn zu einer Option für industrielle Schweißanwendungen macht, bei denen der erforderliche Strom und die Einschaltdauer innerhalb der Nennspezifikationen des Brenners liegen.
Als Teil des INWELT PANA Series ist der P500 hinsichtlich der Nennschweißstromkapazität über dem P350 positioniert. Es richtet sich an Fertigungswerkstätten, industrielle Fertigungsanlagen, Anbieter von Gerätewartungsdiensten und Händler von Schweißgeräten.
INWELT liefert P500 MIG Schweißpistolen und zugehörige Ersatzkomponenten für internationale Großhandels-, Industrie- und OEM/ODM Einkaufsanforderungen.
P500 MIG-Schweißbrenner Technische Daten
Die folgenden Spezifikationen beschreiben die Standardproduktreihe INWELT P500.
| Spezifikation |
INWELT P500 |
| Marke |
INWELT |
| Modell |
P500 |
| Produkttyp |
Panasonic -Stil MIG-Schweißbrenner |
| Schweißprozess |
MIG / MAG ( GMAW ) |
| Kühlmethode |
Gasgekühlt / Luftgekühlt |
| Nennstrom mit CO₂ |
500A |
| Nennstrom mit Mischgas |
450A |
| Arbeitszyklus |
60 % |
| Schweißdrahtdurchmesser |
Ø0,8–1,6 mm |
| Kabellängenoptionen |
3m / 4m / 5m |
| Verbindungsschnittstelle |
Bestätigen Sie für die ausgewählte Brennerbaugruppe |
| Front-End-Komponenten |
Gasdüse, Kontaktspitze, Diffusor, Isolator und Brennerhals |
| Anwendung |
Industriehandbuch MIG /MAG-Schweißen |
| Versorgungsoptionen |
Großhandel / OEM / ODM |
Die aktuellen Nennwerte gelten für den angegebenen Arbeitszyklus und die angegebenen Schutzgasbedingungen.
Je nach Schweißgerät, Drahtvorschubgerät, Schutzgas, erforderlichem Schweißstrom, Schweißdrahtdurchmesser und Betriebsdauer sollte die richtige Brennerkonfiguration ausgewählt werden.
Bei Ersatz- oder Großbestellungen sollten vor der Produktion das komplette Brennermodell, die Anschlusskonfiguration und die Verbrauchsmaterialspezifikationen bestätigt werden.
Hauptmerkmale der Waffe INWELT P500 MIG
500 A CO₂- und 450 A Mischgas-Schweißleistung
Der INWELT P500 ist für Hochstrom MIG /MAG-Schweißvorgänge spezifiziert.
Seine Nennschweißstromspezifikationen sind:
Diese Bewertungen helfen industriellen Käufern bei der Bewertung des P500 für Anwendungen, die eine höhere Stromkapazität erfordern als manuelle MIG -Schweißbrenner mit niedrigerer Bewertung.
Der tatsächliche Schweißstrom muss innerhalb der vorgegebenen thermischen und elektrischen Betriebsbedingungen bleiben.
Luftgekühltes Design für industrielles MIG Schweißen
Der P500 verwendet eine luftgekühlte, auch gasgekühlte MIG -Schweißbrennerkonfiguration.
Im Gegensatz zu einem wassergekühlten Brenner benötigt der P500 kein separates Kühlwasserkreislaufsystem.
Dies kann die Gesamtkonfiguration der Ausrüstung vereinfachen, wenn ein luftgekühlter Brenner eine ausreichende Stromkapazität und Einschaltdauer bietet.
Allerdings ist ein luftgekühlter Brenner nicht für den unbegrenzten Betrieb bei maximaler Stromstärke vorgesehen.
Beim Hochstromschweißen entstehen erhebliche thermische Belastungen im Brennerhals, der Stromdüse, den Frontend-Komponenten und der Kabelbaugruppe. Daher müssen die angegebene Einschaltdauer und der entsprechende Zustand der Verbrauchsmaterialien eingehalten werden.
3 m, 4 m und 5 m Kabellängenoptionen
Der P500 ist mit folgenden Standardkabellängen erhältlich:
Die geeignete Kabellänge hängt von der Anordnung des Schweißarbeitsplatzes, der Entfernung vom Drahtvorschubgerät und der erforderlichen Bewegung des Bedieners ab.
Kürzere Kabel können unnötige Kabelverlegung in kompakten Schweißbereichen reduzieren.
Längere Kabel bieten eine größere Arbeitsreichweite, sollten jedoch ohne übermäßige Biegung oder mechanische Belastung installiert werden.
Für industrielle Anwendungen muss die Kabelkonfektion zudem für den erforderlichen Schweißstrom und die Drahtzuführungskonfiguration geeignet sein.
Wartungsfähiger Brennergriff und Front-End-Komponenten
Der P500 basiert auf einer tragbaren MIG Schweißpistolenbaugruppe mit austauschbaren Verbrauchsmaterialien am vorderen Ende.
Typische zu wartende Komponenten sind:
Diese Komponenten sollten entsprechend der tatsächlichen P500-Baugruppenspezifikation ausgewählt werden.
Die Ersatzteilkompatibilität muss anhand von Produktreferenzen, technischen Abmessungen oder genehmigten Mustern bestätigt werden.
Den Arbeitszyklus des P500 MIG -Brenners verstehen
Der INWELT P500 hat einen spezifizierten Arbeitszyklus von 60 %.
Der Arbeitszyklus beschreibt die zulässige Schweißzeit innerhalb einer standardmäßigen zehnminütigen Betriebsdauer bei der angegebenen Nennlast und den angegebenen Testbedingungen.
Bei einem Arbeitszyklus von 60 % kann der Brenner innerhalb eines Zeitraums von zehn Minuten unter den geltenden Nennbedingungen sechs Minuten lang betrieben werden, gefolgt von einer ausreichenden Nichtschweißzeit, um innerhalb seiner thermischen Grenzen zu bleiben.
P500-Einschaltdauer mit CO₂-Schutzgas
Nennstrom: 500A
Schutzgas: CO₂
Einschaltdauer: 60 %
P500-Einschaltdauer mit gemischtem Schutzgas
Nennstrom: 450A
Schutzgas: Mischgas
Einschaltdauer: 60 %
Es sollte nicht davon ausgegangen werden, dass der P500 einen Arbeitszyklus von 100 % bei 500 A oder 450 A hat.
Was beeinflusst die Brennertemperatur des P500 MIG ?
Die Betriebstemperatur einer MIG Schweißpistole kann beeinflusst werden durch:
Schweißstrom
Lichtbogen-Einschaltzeit
Zusammensetzung des Schutzgases
Zustand der elektrischen Anschlüsse
Zustand der Kabelbaugruppe
Zustand der Kontaktspitze und des Brennerhalses
Umgebungstemperatur
Schweißposition und Werkstückzugang
Beim Hochstrom-Produktionsschweißen sollten Bediener im Rahmen der routinemäßigen Wartung die Brennertemperatur und den Zustand der Verbrauchsmaterialien überprüfen.
Wenn der vorgesehene Schweißprozess einen kontinuierlichen Betrieb über den Nennarbeitszyklus hinaus erfordert, sollte eine geeignete Konfiguration mit höherem Arbeitszyklus oder ein wassergekühlter Brenner in Betracht gezogen werden.
P500 MIG Schweißpistolenkabel und Anschlussoptionen
Bei der Bestellung einer P500-Ersatzschweißpistole ist die Steckerkompatibilität ein wichtiger Aspekt.
Panasonic -Schweißpistolen können je nach Schweißgerät und Drahtvorschubgerät mit unterschiedlichen mechanischen und elektrischen Schnittstellen geliefert werden.
Vor der Bestätigung der Kompatibilität muss die vollständige Steckerkonfiguration überprüft werden.
Kompatibilität mit PNA-Steckern und Euro-Steckern
PNA- und Euro-Zentralsteckverbindersysteme sind nicht automatisch austauschbar.
Die erforderliche Verbindung muss überprüft werden auf:
Abmessungen des Stromanschlusses
Ausrichtung des Schweißdrahtvorschubs
Schutzgasanschluss
Verkabelung der Triggersteuerung
Mechanische Befestigung
Konfiguration der Kabelbaugruppe
Käufer sollten nicht davon ausgehen, dass ein P500-Brenner an jedes MIG Schweißgerät angeschlossen werden kann, nur weil das Gerät über einen geeigneten Nennstrom verfügt.
Geben Sie beim Austausch einer vorhandenen Schweißpistole das Modell der Schweißmaschine, das Modell des Drahtvorschubgeräts und Fotos des vorhandenen Steckverbinders an.
Auswahl der richtigen P500-Kabellänge.
| zur Kabellänge |
Typische Überlegungen |
| 3 m |
Kompakte Schweißstationen und kürzere Arbeitsabstände |
| 4 m |
Allgemeine industrielle Fertigungsarbeitsplätze |
| 5 m |
Größere Arbeitsbereiche, die eine größere Reichweite des Bedieners erfordern |
Die Kabellänge sollte zusammen mit der Drahtvorschubleistung und den Anforderungen an die Kabelführung bewertet werden.
Für OEM Anwendungen sollte die endgültige Kabelkonfektionierung und Steckerkonfiguration anhand der technischen Spezifikationen bestätigt werden.
P500 Verschleißteile für MIG-Brenner und Ersatzteile
Verbrauchsmaterialien und Ersatzteile für die P500-Schweißpistole müssen auf die tatsächliche Konfiguration des P500-Frontends und der Kabelbaugruppe abgestimmt sein.
Obwohl einige MIG -Brennerproduktfamilien möglicherweise bestimmte Griff- oder Zubehördesigns aufweisen, sollte nicht davon ausgegangen werden, dass Teile nur deshalb austauschbar sind, weil sie ähnlich aussehen.
Bei Ersatzbestellungen empfiehlt INWELT die Bestätigung der Originalteilreferenz, der Abmessungen oder des Produktmusters.
P500-Verbrauchsmaterial- und Ersatzteilkategorien.
| der Komponenten , die für die Bestellung erforderlich sind |
zur Hauptfunktion |
Informationen |
| Gasdüse |
Leitet Schutzgas um den Schweißlichtbogen |
Düsenabmessungen und Befestigungsart |
| Kontakt-Tipp |
Überträgt den Schweißstrom auf den Elektrodendraht |
Drahtdurchmesser, Gewinde und Länge |
| Gasdiffusor |
Verteilt Schutzgas im vorderen Brennerende |
Brennerkopfkonfiguration und Teileabmessungen |
| Isolator |
Sorgt bei Bedarf für elektrische Trennung |
Passende Brennerkopfkonfiguration |
| Fackelhals |
Unterstützt die Front-End-Montage und den aktuellen Übertragungspfad |
Halsgeometrie und Verbindung |
| Drahtleiter |
Führt den Elektrodendraht durch das Kabel |
Drahtdurchmesser, Drahttyp und Kabellänge |
| Abzugsbaugruppe |
Steuert den Schweißvorgang |
Schalter- und Griffkonfiguration |
| Kabelkonfektionierung |
Leitet Schweißstrom, Draht und Gas durch die Pistole |
Kabellänge und Steckeranforderungen |
| Hinterer Anschluss |
Schnittstellen zum Drahtvorschub- und Schweißsystem |
Steckertyp und Abmessungen |
P500-Gasdüse und Kontaktspitzen
Die Gasdüse richtet Schutzgas auf den Schweißbereich und umgibt den Schweißlichtbogen.
Eine richtig ausgewählte Düse hilft dabei, die erforderliche Schutzgasabdeckung und den erforderlichen Abstand um die Kontaktspitze herum herzustellen.
Die Kontaktspitze überträgt elektrischen Strom auf den kontinuierlich zugeführten Schweißdraht.
Bestätigen Sie bei der Auswahl einer P500-Kontaktspitze Folgendes:
Schweißdrahtdurchmesser
Spezifikation der Kontaktspitzenbohrung
Kontaktspitzengewinde
Gesamtlänge der Kontaktspitze
Kontaktspitzenmaterial
Kompatibilität mit Brennerköpfen
Der P500 unterstützt Schweißdraht mit einem Durchmesser von 0,8–1,6 mm, es muss jedoch eine geeignete Kontaktspitze für die tatsächliche Drahtgröße ausgewählt werden.
Gehen Sie nicht davon aus, dass eine Kontaktspitze jeden Drahtdurchmesser im unterstützten Bereich aufnehmen kann.
P500 Keramikdiffusor, Isolator und Brennerhals
Der Diffusor verteilt das Schutzgas durch die vordere Baugruppe des Brenners.
Isolierende Komponenten sorgen für eine elektrische Trennung zwischen bestimmten Teilen des Brenners.
Der Brennerhals trägt die Kontaktspitze und die Düsenbaugruppe und trägt zum Schweißstromübertragungspfad bei.
Bei Ersatzbestellungen sollten Diffusor, Isolator und Hals als aufeinander abgestimmtes Front-End-System überprüft werden.
P350- und P500-Frontend-Verbrauchsmaterialien sollten nicht als austauschbar betrachtet werden, es sei denn, ihre Kompatibilität wurde technisch überprüft.
Eine ggf. gemeinsame Griffkonstruktion stellt keine Kompatibilität zwischen allen Brennerköpfen, Düsen, Diffusoren oder Isolierkomponenten her.
P500-Drahtleiter und Kabelkonfektionen
Der Schweißdrahtleiter führt den Elektrodendraht vom Drahtvorschubgerät zur Kontaktspitze.
Der richtige Liner hängt ab von:
Schweißdrahtdurchmesser
Schweißdrahtmaterial
Kabellänge
Innenmaße des Liners
Liner-Konstruktion
Brennerverbindungssystem
Der P500 unterstützt Schweißdraht mit einem Durchmesser von 0,8–1,6 mm. Der Liner muss jedoch für die vorgesehene Drahtgröße und die vollständige Kabelkonfektion ausgewählt werden.
Ein falsch dimensionierter oder beschädigter Liner kann zu ungleichmäßiger Zuführung, übermäßigem Widerstand und Drahtblockaden führen.
Überprüfen Sie bei Anwendungen mit einem Durchmesser von 1,6 mm vor der Bestellung die entsprechende Liner- und Kontaktspitzenkonfiguration.
Ist der P500 mit Schweißgeräten im Panasonic -Stil MIG kompatibel?
Der INWELT P500 gehört zur Kategorie der Panasonic -artigen MIG -Schweißbrenner.
Es kann für Schweißgeräte ausgewertet werden, die eine entsprechende Pistolenkonfiguration vom Typ P500 erfordern.
Allerdings garantiert die Bezeichnung Panasonic -Stil nicht die universelle Kompatibilität mit jedem Panasonic oder anderen MIG -Schweißgerät.
Die tatsächliche Kompatibilität hängt vom Anschlusssystem, dem Drahtvorschubgerät, dem Stromanschluss und der Steuerschnittstelle ab.
P500-Ersatzbrenner-Kompatibilitäts-Checkliste
| Punkt |
Was zu bestätigen ist |
| Originale Taschenlampe |
Vorhandenes Modell und Baugruppentyp |
| Schweißmaschine |
Hersteller und Modell |
| Drahtvorschubgerät |
Modell- und Ausgangsverbindung |
| Nennschweißstrom |
Erforderlicher Strom und Arbeitszyklus |
| Schutzgas |
CO₂ oder Mischgas |
| Stromanschluss |
Mechanische und elektrische Abmessungen |
| Trigger-Anschluss |
Steuerverkabelung und Steckertyp |
| Gasanschluss |
Verbindungskonfiguration |
| Kabellänge |
3m / 4m / 5m |
| Schweißdraht |
Durchmesser und Material |
| Front-End-Verbrauchsmaterialien |
Kontaktspitze, Düse, Diffusor und Hals |
Für eine Ersatzschweißpistole stellen Sie das vorhandene Brennermodell und Fotos des vorderen Endes und des hinteren Anschlusses bereit.
Ersatzteildetails:
| Position |
Code |
Ref. |
Beschreibung |
| 1 |
IJDT0407 |
|
Düse P350 |
| 2 |
IJGU0679 |
|
Grower M21mm |
| 3 |
IJDV0757-10 |
|
Kontaktspitze (D1,0 mm E-CU M6X45). |
| 4 |
IJDG0987 |
|
Keramikdiffusor P350 |
| 5 |
IJDT6610 |
|
Isolator P350 |
| 6 |
IJDA0750 |
|
Brennerkopf P350 |
| 6.1 |
IJDG0982 |
|
Brennerkopf-Vorderteil P350 |
| 7 |
IJDW0861-01 |
|
MIG Griff P350/500 |
| 8 |
IJGU0885 |
|
Schraube M3X10mm |
| 9 |
IJIR0197 |
|
Mutter M4 |
| 10 |
IJGU0871 |
|
Wechseln Sie zu MIG /PAN |
| 11 |
IJAI0875 |
|
Feder für Schalter/PAN |
| 12 |
IJD00199-01 |
|
Gelenk mit Feder |
| 13 |
IJAI7076 |
|
Federkabelhalterung |
| 14 |
IJGU0832 |
|
Koaxialkabel 3m |
| 15 |
IJIK0704 |
|
Gasanschluss für MIG -Brenner/PAN |
| 16 |
IJGU0031 |
|
Backbox |
| 17 |
IJGU0080 |
|
Schraube M4X22mm |
| 18 |
IJIR0760 |
|
Anschluss 2 Löcher |
| 19 |
IJAU9010 |
|
Verbinder mit Sechskantmutter 9/16-18 |
| 20 |
IJGU0814 |
|
Feder für Gasschlauch |
| 21 |
IJLI0679 |
|
EPDM-Rohr |
| 22 |
IJJD0521 |
|
Grüner Stahlliner O1,0-1,2 mm 3 m |
| 23 |
IJDH6011 |
|
Schraubenschlüssel für MIG -Taschenlampen |
| 24 |
IJDH6018 |
|
Schraubenschlüssel für PAN-Taschenlampe |
|
| Komplette Fackel |
|
IJDU6241-36 |
|
MIG P350 Taschenlampe 3m PAN |
|
IJDU6247-36 |
|
MIG P350 Taschenlampe 4m PAN |
|
IJDU6248-36 |
|
MIG P350 Taschenlampe 5m PAN |
Unser Katalog:
 INWELT MIG SCHWEISSBRENNER.pdf
So wählen Sie den richtigen P500 aus MIG-Schweißbrenner
Um die richtige P500 auszuwählen, muss die Schweißpistole an die tatsächliche Schweißanwendung angepasst werden.
Schritt 1: Überprüfen Sie den Schweißstrom
Vergleichen Sie den vorgesehenen Schweißstrom mit der Nennleistung des P500.
Der INWELT P500 ist für 500 A mit CO₂ und 450 A mit Mischgas bei einem Arbeitszyklus von 60 % ausgelegt.
Schritt 2: Identifizieren Sie das Schutzgas
Bestätigen Sie, ob der Prozess CO₂ oder ein gemischtes Schutzgas verwendet.
Der zulässige Strom variiert zwischen diesen Betriebsbedingungen.
Schritt 3: Bewerten Sie den Arbeitszyklus
Berücksichtigen Sie die erwartete Lichtbogen-Einschaltzeit und den Schweißproduktionsplan.
Wenn kontinuierliches Hochstromschweißen erforderlich ist, prüfen Sie, ob ein luftgekühlter Brenner mit 60 % Einschaltdauer die Betriebsanforderungen erfüllt.
Schritt 4: Bestätigen Sie den Schweißdrahtdurchmesser
Der P500 unterstützt Schweißdraht mit einem Durchmesser von 0,8–1,6 mm.
Die Kontaktspitze, der Drahtleiter und das Zuführsystem müssen für den vorgesehenen Drahtdurchmesser und das vorgesehene Material ausgewählt werden.
Schritt 5: Wählen Sie die Kabellänge
Wählen Sie je nach Anordnung der Schweißstation und erforderlicher Arbeitsreichweite 3 m, 4 m oder 5 m.
Schritt 6: Überprüfen Sie den Connector
Bestätigen Sie die mechanischen, Strom-, Gas- und Triggeranschlüsse.
Kaufen Sie einen Ersatzbrenner nicht nur aufgrund der Nennstromstärke des Schweißgeräts.
Schritt 7: Ersatzteile bestätigen
Identifizieren Sie bei Industrie- und Händlerbestellungen vor dem Kauf die richtigen P500-Verbrauchsmaterialien und Ersatzkomponenten.
Dies hilft bei der Unterstützung zukünftiger Wartungsarbeiten und Nachbestellungen.
Industrielle Anwendungen der P500 MIG -Pistole
Der P500 ist für manuelle MIG /MAG-Schweißanwendungen innerhalb seiner Nennbetriebsgrenzen vorgesehen.
Schwere Baustahlherstellung
Der P500 kann zum Schweißen von Strukturrahmen, Trägern, Halterungen und gefertigten Stahlbaugruppen in Betracht gezogen werden, wenn das ausgewählte Schweißverfahren den Nennbedingungen des Brenners entspricht.
Schwermaschinenbau
Bei der Herstellung von Industrieanlagen werden häufig gefertigte Stahlkomponenten geschweißt.
Der P500 bietet eine gasgekühlte Brenneroption für geeignete Hochstromschweißvorgänge.
Herstellung von Baumaschinen
Der Brenner kann für kompatible Schweißanwendungen an Geräterahmen, gefertigten Teilen und Strukturbaugruppen evaluiert werden.
Die endgültige Brennerauswahl sollte das Werkstückmaterial, den Schweißdraht, das Schutzgas und die erforderlichen Produktionsbedingungen widerspiegeln.
Schiffbau und große Stahlbaugruppen
Das Hochstrom- MIG /MAG-Schweißen wird im Schiffbau und in der großen Stahlfertigung eingesetzt.
Der P500 kann für geeignete manuelle Schweißarbeiten in Betracht gezogen werden, vorausgesetzt, dass sein Arbeitszyklus von 60 % und andere Betriebsgrenzen eingehalten werden.
Industrielle Wartung und Reparatur
Der P500 kann in kompatiblen Gerätereparatur- und industriellen Wartungsanwendungen eingesetzt werden, bei denen Schweißmaschine, Drahtvorschubgerät und Brenneranschluss zusammenpassen.
Hochstrom-Produktionsschweißen
Für Wiederholungs- oder Produktionsschweißungen sollte der P500 entsprechend dem erforderlichen Strom, der Lichtbogen-Einschaltzeit, dem Bedienerzugang und den Anforderungen an die Wartung der Verbrauchsmaterialien ausgewählt werden.
Für Anwendungen, die eine höhere kontinuierliche Wärmekapazität erfordern, kann eine wassergekühlte Schweißpistole vorzuziehen sein.
P350 vs. P500 MIG-Schweißbrenner
Die INWELT P350 und P500 sind gasgekühlte { Panasonic MIG -Stil innerhalb der PANA Series .
Sie teilen sich die gleiche allgemeine Produktfamilie, bieten jedoch unterschiedliche Nennschweißstromkapazitäten.
| Spezifikation |
P350 |
P500 |
| Produkttyp |
Panasonic -Style MIG Fackel |
Panasonic -Style MIG Fackel |
| Kühlmethode |
Gasgekühlt |
Gasgekühlt |
| CO₂-Nennstrom |
340A |
500A |
| Mischgas-Nennstrom |
320A |
450A |
| Arbeitszyklus |
60 % |
60 % |
| Schweißdrahtdurchmesser |
Ø0,8–1,6 mm |
Ø0,8–1,6 mm |
| Standardkabellängen |
3 / 4 / 5 m |
3 / 4 / 5 m |
| Hauptauswahlfaktor |
Schweißen mit mittlerem bis hohem Strom |
Schweißen mit höherem Strom |
Wann sollten Sie sich für P350 entscheiden?
Wählen Sie P350, wenn der erforderliche Schweißstrom und die erforderliche Einschaltdauer innerhalb der P350-Nennspezifikationen liegen.
Es kann die geeignetere Wahl sein, wenn ein Brenner der 500-A-Klasse nicht erforderlich ist.
Wann sollten Sie sich für P500 entscheiden?
Wählen Sie P500, wenn die Schweißanwendung eine höhere Stromkapazität erfordert, als die P350 liefern kann, und dabei innerhalb der P500-Nennbetriebsbedingungen bleibt.
Sind P350- und P500-Verbrauchsmaterialien austauschbar?
Nicht unbedingt.
Die beiden Modelle sollten als separate Front-End-Verbrauchsmaterialkonfigurationen behandelt werden, es sei denn, die genauen Teile wurden als austauschbar bestätigt.
Überprüfen Sie immer die Spezifikationen von Düse, Diffusor, Isolator, Brennerhals und Kontaktspitze.
Häufige Probleme und Lösungen des P500 MIG Brenners
Das Hochstrom MIG -Schweißen stellt erhebliche Anforderungen an den Brenner, das Kabel und das Verschleißteilsystem.
Regelmäßige Inspektionen und die richtige Komponentenauswahl können dabei helfen, Probleme zu erkennen, bevor sie zu einem unnötigen Austausch führen.
| Problem |
Mögliche Ursache |
Empfohlene Überprüfung |
| Brenner überhitzt |
Übermäßiger Strom, Arbeitszyklus oder elektrischer Widerstand |
Überprüfen Sie Strom, Betriebszeit und Anschlüsse |
| Rückbrand der Kontaktspitze |
Probleme mit der Drahtzuführung oder falsche Auswahl der Kontaktspitze |
Überprüfen Sie Spitze, Drahtgröße und Schweißparameter |
| Unregelmäßige Drahtzuführung |
Abgenutzter Liner, falsche Linergröße oder enge Kabelbögen |
Überprüfen Sie die Leitungs- und Kabelführung |
| Übermäßige Spritzer |
Falsche Prozesseinstellungen oder Abschirmbedingungen |
Überprüfen Sie die Schweißeinstellungen und Verbrauchsmaterialien |
| Schlechte Schutzgasabdeckung |
Düsenverstopfung, Undichtigkeiten oder Diffusorschaden |
Überprüfen Sie die Düsen-, Diffusor- und Gasanschlüsse |
| Instabiler Lichtbogen |
Inkonsistente Drahtzufuhr oder Stromübertragung |
Überprüfen Sie Spitze, Liner und Stromanschlüsse |
| Triggerfehler |
Fehler am Auslöseschalter oder Steuerkabel |
Schalter und Stecker prüfen |
| Kabelüberhitzung |
Lose Verbindung oder beschädigter Kabelleiter |
Überprüfen Sie die Kabel- und Elektroanschlüsse |
Warum überhitzt ein P500 MIG-Schweißbrenner ?
Ein P500 MIG -Brenner kann überhitzen, wenn der Schweißstrom oder die Lichtbogen-Einschaltzeit seine Nennbetriebsbedingungen überschreitet.
Weitere Ursachen können lose elektrische Verbindungen, beschädigte Kabelbaugruppen oder verschlissene Frontend-Komponenten sein.
Wenn es zu einer Überhitzung kommt, unterbrechen Sie den Schweißvorgang, lassen Sie das Gerät abkühlen und überprüfen Sie die gesamte Brennerbaugruppe.
Warum hat eine P500 MIG Pistole Probleme mit der Drahtzufuhr?
Probleme bei der Drahtzuführung können durch eine falsche Leitungsgröße, Verschmutzung der Leitung, Abnutzung der Kontaktspitzen oder übermäßige Kabelbiegung verursacht werden.
Untersuchen Sie Liner, Kontaktspitze und Antriebssystem gemeinsam.
Stellen Sie bei größeren Schweißdrahtdurchmessern sicher, dass der Liner und die Kontaktspitze auf die erforderliche Drahtgröße abgestimmt sind.
Warum ist der P500-Schweißlichtbogen instabil?
Ein instabiler MIG -Schweißlichtbogen kann durch ungleichmäßige Drahtzufuhr, schlechten elektrischen Kontakt, ungeeigneten Schutzgasfluss oder falsche Schweißparameter verursacht werden.
Überprüfen Sie die Einstellungen des Schweißgeräts, die Kontaktspitze, das Gaszufuhrsystem und die elektrischen Anschlüsse, bevor Sie die gesamte Schweißpistole austauschen.
P500 MIG Brennerwartung und Austausch von Verbrauchsmaterialien
Regelmäßige Wartung trägt dazu bei, dass die P500-Schweißpistole in einem geeigneten Betriebszustand bleibt.
Reinigen Sie die Gasdüse
Überschüssige Schweißspritzer aus der Düsenöffnung entfernen.
Überprüfen Sie die Düse auf Dellen, Verformungen oder Beschädigungen, die die Schutzgasabdeckung beeinträchtigen könnten.
Überprüfen Sie die Kontaktspitze
Überprüfen Sie die Kontaktspitzenbohrung auf übermäßigen Verschleiß oder Beschädigungen.
Ersetzen Sie die Spitze, wenn ihr Zustand den elektrischen Kontakt oder die Schweißdrahtzufuhr beeinträchtigt.
Überprüfen Sie den Gasdiffusor und den Isolator
Untersuchen Sie die Frontend-Komponenten auf Risse, Beschädigungen oder Verunreinigungen.
Verwenden Sie auf den ausgewählten P500-Brennerkopf abgestimmte Komponenten.
Überprüfen Sie den Brennerhals
Überprüfen Sie das Gerät auf Beschädigungen, lockere Verbindungen oder Anzeichen einer abnormalen Erwärmung.
Ein beschädigter Brennerhals sollte durch eine kompatible Komponente ersetzt werden.
Überprüfen Sie den Drahtleiter
Überprüfen Sie den Draht auf Verschmutzung, Verschleiß, falsche Abmessungen oder übermäßigen Drahtvorschubwiderstand.
Verwenden Sie einen auf den Schweißdrahtdurchmesser und die Kabellänge abgestimmten Liner.
Überprüfen Sie die Kabelbaugruppe
Kabelisolierung, Zugentlastungskomponenten und elektrische Anschlüsse prüfen.
Vermeiden Sie übermäßiges Biegen, Abrieb und andere mechanische Beschädigungen.
Überprüfen Sie den Auslöser und den hinteren Anschluss
Überprüfen Sie die Funktion des Auslösers und überprüfen Sie die hinteren Verbindungskomponenten auf Lockerheit oder sichtbare Schäden.
Trennen Sie die Schweißausrüstung und lassen Sie die Pistole abkühlen, bevor Sie Wartungsarbeiten durchführen oder Komponenten austauschen.
P500 MIG-Schweißbrenner für Händler und OEM Käufer
INWELT liefert P500 MIG -Schweißpistolen und zugehörige Schweißbrennerkomponenten für internationale B2B-Einkaufsanforderungen.
Typische Kunden sind:
Händler für Schweißgeräte
Zulieferer für industrielles Schweißen
Importeure und Großhändler
Hersteller von Schweißgeräten
OEM und Eigenmarken
Industrielle Fertigungsunternehmen
Lieferanten für Gerätewartung
Großhandel P500 MIG-Schweißbrenner Versorgung
INWELT bietet P500 MIG -Schweißpistolen mit Kabellängen von 3 m, 4 m und 5 m an.
Bei Großbestellungen sollten Käufer Folgendes bestätigen:
OEM und Private-Label P500 MIG Taschenlampen
INWELT unterstützt OEM/ODM Anfragen für MIG Schweißbrennerprojekte.
Zu den Anpassungsanforderungen können gehören:
Spezifikationen der Kabelkonfektionierung
Steckerkonfigurationen
Produktidentifikation
Private-Label-Verpackung
Passende Verbrauchsmaterialien
Technische Zeichnungen und Muster
Verpackungen für Großbestellungen
Für nicht standardmäßige Konfigurationen stellen Sie bitte das entsprechende Muster, die Zeichnung oder die detaillierte Spezifikation zur technischen Überprüfung zur Verfügung.
Ersatz-Verbrauchsmaterial
INWELT kann die erforderlichen P500-Verbrauchsmaterialien und Ersatzteile im Rahmen eines Großhandels- oder OEM Einkaufsprojekts besprechen.
Bei Nachbestellungen tragen bestätigte Teilenummern und genehmigte technische Spezifikationen dazu bei, konsistente Produktidentifikations- und Einkaufsunterlagen aufrechtzuerhalten.
Häufig gestellte Fragen zum P500 MIG-Schweißbrenner
Was ist ein P500 MIG -Schweißbrenner?
Der P500 ist ein gasgekühlter MIG /MAG-Schweißbrenner im Panasonic Stil, der für manuelle Hochstromschweißanwendungen entwickelt wurde. Der INWELT P500 ist für 500 A mit CO₂ und 450 A mit gemischtem Schutzgas bei einem Arbeitszyklus von 60 % ausgelegt.
Ist die P500 eine 500-A MIG -Schweißpistole?
Ja. Der INWELT P500 ist für 500 A mit CO₂-Schutzgas bei einem Arbeitszyklus von 60 % ausgelegt. Seine Mischgasleistung beträgt 450 A bei gleichem Arbeitszyklus.
Wie hoch ist die Einschaltdauer des P500 MIG -Brenners?
Der INWELT P500 hat bei seinen angegebenen Nennströmen eine Einschaltdauer von 60 %.
Ist der P500 luftgekühlt oder wassergekühlt?
Die P500 ist eine luftgekühlte oder gasgekühlte MIG Schweißpistole. Es ist kein separates Wasserkühlsystem erforderlich.
Welche Schweißdrahtgrößen unterstützt der P500?
Der P500 unterstützt Schweißdraht mit einem Durchmesser von 0,8–1,6 mm. Kontaktspitzen und Liner müssen für den tatsächlichen Drahtdurchmesser und das Material ausgewählt werden.
Welche Kabellängen gibt es für das P500?
INWELT bietet P500-Kabellängenoptionen von 3 m, 4 m und 5 m.
Kann der P500 CO₂ und gemischte Schutzgase verwenden?
Ja. Der INWELT P500 verfügt über separate Nennschweißstromspezifikationen für CO₂ und gemischte Schutzgase.
Ist die P500 mit allen Panasonic MIG Schweißgeräten kompatibel?
Es sollte keine universelle Kompatibilität angenommen werden. Der Stecker, der Drahtvorschub, der Stromanschluss, der Gasanschluss und das Auslösesteuerungssystem müssen für die jeweilige Ausrüstung überprüft werden.
Kann das P500 mit einem Euro-Stecker geliefert werden?
Eine Euro-Steckerkonfiguration sollte vor der Bestellung mit INWELT bestätigt werden. Die Kompatibilität hängt von der kompletten Brennerbaugruppe und der Schweißmaschinenschnittstelle ab.
Sind die Ersatzteile für die Brenner P350 und P500 MIG austauschbar?
Nicht automatisch. Die genauen Komponentenabmessungen, die Brennerkopfkonfiguration und die Teilereferenzen müssen überprüft werden, bevor Teile eines Modells für ein anderes verwendet werden.
Welche Verbrauchsmaterialien verwendet eine P500 MIG -Schweißpistole?
Der P500 verwendet ein Front-End-Verbrauchssystem, das eine Gasdüse, eine Kontaktspitze, einen Diffusor und isolierende Komponenten umfasst. Die genauen Teile sollten entsprechend der P500-Brennerkonfiguration ausgewählt werden.
Kann ich mit der P500 Schweißdraht mit einem Durchmesser von 1,6 mm verwenden?
Der P500 ist für Schweißdraht bis Ø1,6 mm spezifiziert. Vor der Verwendung muss überprüft werden, ob Kontaktspitze mit Ø 1,6 mm, Liner und Drahtvorschubkonfiguration geeignet sind.
Was ist der Unterschied zwischen P350 und P500?
Der P350 ist für 340 A mit CO₂ und 320 A mit Mischgas ausgelegt, während der P500 für 500 A mit CO₂ und 450 A mit Mischgas ausgelegt ist. Beide sind mit einem Arbeitszyklus von 60 % aufgeführt.
Ist die P500 für Dauerschweißen mit 500 A geeignet?
Der P500 ist für 500 A mit CO₂ bei einem Arbeitszyklus von 60 % ausgelegt, nicht bei 100 %. Für den dauerhaften Hochstrombetrieb muss die Schweißpistole entsprechend der erforderlichen Einschaltdauer und thermischen Bedingungen ausgewählt werden.
Kann die P500 zum Schweißen von Aluminium MIG verwendet werden?
Der P500 unterstützt MIG -Schweißdraht innerhalb seines angegebenen Durchmesserbereichs, die Eignung zum Schweißen von Aluminium hängt jedoch vom gesamten Drahtvorschubsystem, der Auskleidung, der Kontaktspitze, dem Schutzgas und dem Schweißverfahren ab. Für Aluminiumdrähte sollte nicht zwangsläufig eine herkömmliche Stahldrahtseele verwendet werden.
Bietet INWELT OEM P500 MIG Schweißbrenner an?
Ja. INWELT unterstützt OEM/ODM Anfragen zu P500-Schweißpistolen, einschließlich Anforderungen an Kabelkonfektionierung, Stecker, Etikettierung und Verpackung.
Können Händler P500 MIG Schweißpistolen in großen Mengen kaufen?
Ja. INWELT liefert P500 MIG Schweißpistolen für Großhandels-, Vertriebs- und industrielle Einkaufsprojekte.
Fordern Sie ein P500 MIG-Schweißbrenner -Angebot an
Auf der Suche nach einem Hersteller oder Großhändler für Schweißbrenner im P500 Panasonic -Stil MIG?
INWELT liefert luftgekühlte P500 MIG Schweißpistolen und zugehörige Ersatzkomponenten für Schweißgerätehändler, Importeure, OEM Marken und industrielle Käufer.
Für ein genaues Angebot geben Sie bitte Folgendes an:
Erforderliches Produktmodell: P500
Kabellänge: 3 m / 4 m / 5 m
Schweißgerät und Drahtvorschubmodell
Erforderlicher Steckertyp
Schweißdrahtdurchmesser
Schutzgas und Betriebsstrom
Benötigte Verbrauchsmaterialien oder Ersatzteile
Bestellmenge
OEM/ODM Anforderungen
Zielmarkt
Kontaktieren Sie INWELT für P500 MIG-Schweißbrenner Spezifikationen, Staffelpreise, Ersatzteile und OEM/ODM -Anfragen.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių