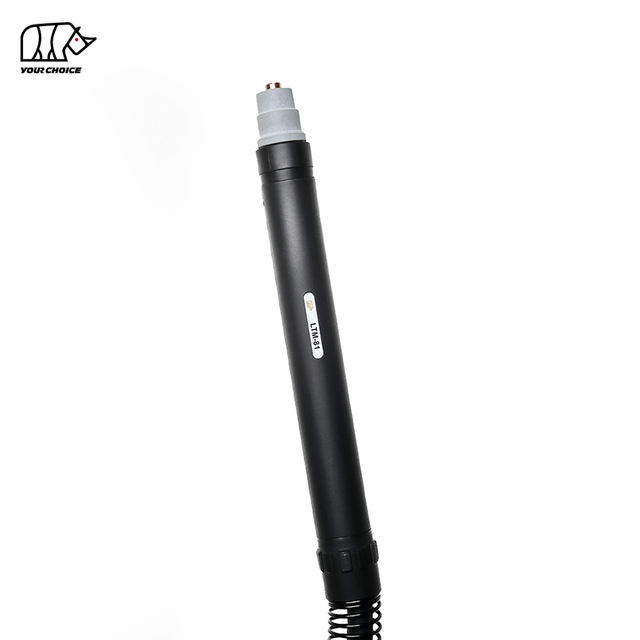
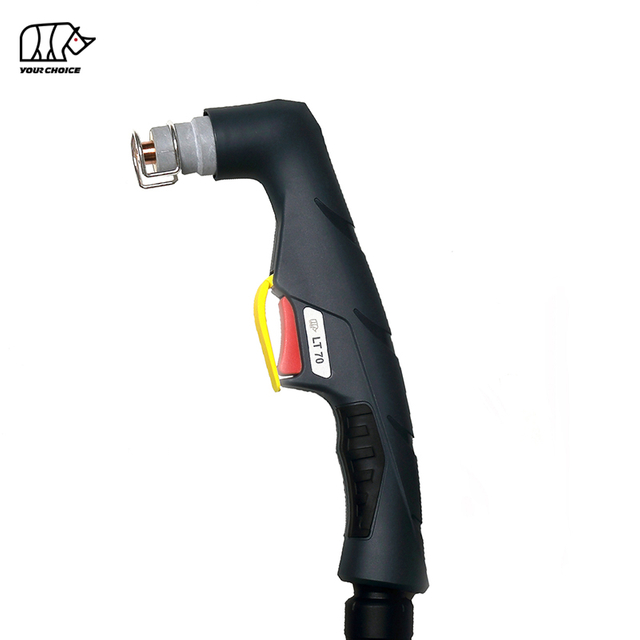
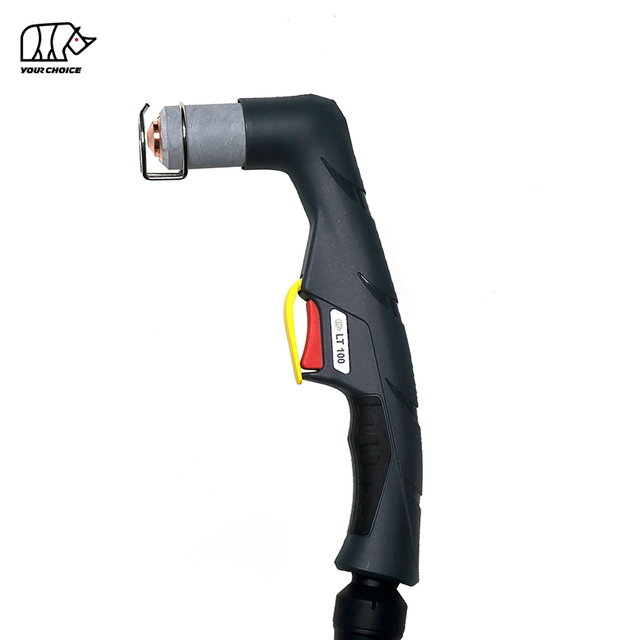
Antorcha de corte por plasma CNC HF 140A para corte mecanizado
El INWELT LTM141 es un refrigerado por aire soplete de corte por plasma mecanizado y CNC diseñado para mesas de corte automatizadas de alta corriente, sistemas de corte de perfiles y máquinas de corte por plasma industriales.
El LTM141 tiene una potencia nominal de 140 A con un ciclo de trabajo del 60 % y utiliza un sistema de arranque de arco de alta frecuencia (HF)..
La configuración técnica actual de INWELT incluye:
corriente nominal 140A
60% ciclo de trabajo
Funcionamiento con aire comprimido
Inicio del arco HF
Aprox. Presión de funcionamiento de 4,5 a 5,0 bares
Aprox. Flujo de aire de 220 l/min.
Aprox. Postflujo recomendado de 140 segundos
Cable de antorcha estándar de 6 m
Configuraciones de 12 m disponibles
CNC / operación mecanizada
Hay múltiples opciones de conexión trasera disponibles, que incluyen:
1/4G
3/8G
M14×1
M16×1,5
Adaptador central
La LTM141 debe colocarse específicamente como una máquina/soplete de corte por plasma CNC , separada de la antorcha de plasma portátil LT141.
INWELT LTM141 Especificaciones técnicas
| Especificación |
INWELT LTM141 |
| Tipo de producto |
Antorcha de corte por plasma CNC / mecanizada |
| Modelo |
LTM141 |
| Marca |
INMEDIATAMENTE |
| Corriente nominal |
140 A |
| Ciclo de trabajo |
60% |
| Enfriamiento |
Aire |
| Gas de proceso |
Aire comprimido |
| Inicio del arco |
frecuencia cardíaca |
| Presión de gas |
Aprox. 4,5–5,0 bares |
| Flujo de gas |
Aprox. 220 l/min |
| Postflujo recomendado |
Aprox. 140 segundos |
| Longitud de cable estándar |
6 metros |
| Longitud de cable opcional |
12 metros |
| Operación |
CNC / Mecanizado |
| Opciones de conector |
1/4G / 3/8G / M14×1 / M16×1.5 / Adaptador Central |
| Familia de puntas estándar |
Ø1,1 / Ø1,4 / Ø1,7 / Ø1,9mm |
| Consejos extendidos |
Disponible |
| Consumibles de ranurado |
Disponible |
| OEM/ODM |
Disponible |
| Etiqueta privada |
Disponible |
Antes de realizar el pedido, confirme la fuente de alimentación de plasma, la corriente nominal, la arquitectura de arranque HF, el circuito de arco piloto, el conector trasero, la interfaz de control y los requisitos del sistema CNC.
LTM141 frente a LT141: antorcha mecánica frente a antorcha manual
LTM141 y LT141 pertenecen a la misma familia más amplia de antorchas de plasma, pero deben tratarse como dos productos de antorchas completos separados.
| Característica |
LTM141 |
LT141 |
| Operación |
CNC / Mecanizado |
Manual/de mano |
| Geometría de la antorcha |
Antorcha mecanizada recta |
Antorcha de mano en ángulo |
| Control de inicio |
Controlado por máquina |
Gatillo del operador |
| Montaje |
Soporte CNC fijo |
Portátil |
| Altura de la antorcha |
Controlado por CNC/THC |
Controlado por el operador |
| Aplicación primaria |
Corte automatizado |
Corte manual |
Algunos consumibles pueden pertenecer a la misma familia más amplia de consumibles LT141.
Sin embargo, los cabezales de soplete mecánico, los cabezales de soplete manual, los mangos, los tubos de posicionamiento y los conjuntos de cables no deben considerarse automáticamente intercambiables.
Para enlaces internos a sitios web, utilice anclajes descriptivos como:
Antorcha de corte por plasma CNC LTM141
y
Antorcha de corte por plasma manual LT141
en lugar de presentar ambos simplemente como LT141.
¿Por qué utilizar una antorcha mecanizada de 140 A dedicada para el corte por plasma CNC?
Un sistema de plasma CNC de 140 A requiere una antorcha diseñada para un montaje estable, una geometría de corte repetible y un funcionamiento de alta corriente.
Geometría de antorcha mecánica recta
La configuración de la máquina LTM141 se puede instalar en un eje Z CNC fijo o en un soporte de antorcha.
La instalación correcta ayuda a mantener:
Perpendicularidad de la antorcha
Posición de perforación repetible
Altura de corte constante
Ancho de corte estable
Dimensiones de piezas repetibles
Dirección de corte predecible
Corte controlado por máquina
A diferencia de una antorcha portátil, la LTM141 se controla mediante una fuente de energía de plasma y un sistema CNC.
Un ciclo de corte típico incluye:
Posicionamiento de la antorcha
Detección de altura inicial
inicio de plasma
Perforación
Movimiento de corte
Ajuste de altura de la antorcha
parada de arco
Plataforma de corte 140A
El LTM141 proporciona una plataforma mecanizada de mayor corriente para aplicaciones de corte industrial.
La corriente de funcionamiento real debe seleccionarse según el material, el espesor, los consumibles y la tabla de corte verificada del sistema de plasma completo.
Cómo funciona el sistema de corte por plasma LTM141 HF
El LTM141 funciona como parte de un sistema completo de corte por plasma mecanizado que consta de:
fuente de energía de plasma
Antorcha mecanizada LTM141
controlador CNC
Suministro de aire comprimido
mesa de corte
Conexión de trabajo
Sistema opcional de control de altura de la antorcha
El aire comprimido ingresa al soplete y fluye a través del cabezal del soplete, el tubo de aire, el difusor, el electrodo y la boquilla de corte.
La energía eléctrica ioniza el gas y produce un arco de plasma de alta temperatura.
La boquilla constriñe la corriente de plasma en un chorro concentrado que funde el material eléctricamente conductor mientras el gas de alta velocidad elimina el metal fundido del corte.
Cómo funciona el inicio del arco HF en el LTM141
El LTM141 utiliza un sistema de inicio de arco de alta frecuencia..
El encendido HF utiliza una señal eléctrica de alta frecuencia para ayudar a establecer el arco de plasma inicial.
Por lo tanto, la fuente de energía de plasma debe admitir una arquitectura de antorcha HF compatible.
Las antorchas de plasma HF, no HF y de contragolpe no deben considerarse intercambiables únicamente porque tienen clasificaciones de corriente similares.
Consideraciones de instalación de HF para sistemas CNC
Debido a que el arranque HF genera energía eléctrica de alta frecuencia, la instalación del CNC debe seguir las recomendaciones del fabricante de la fuente de energía de plasma para:
Toma de tierra
Conexión de trabajo
Cableado de señal CNC
Cables blindados
Separación entre cables de alimentación y señal.
Enrutamiento del cable de la antorcha
Instalación del controlador
No asuma que cada controlador CNC se puede conectar directamente a un sistema de plasma HF sin considerar la arquitectura eléctrica completa.
Configuraciones completas de antorcha mecanizada LTM141
La actual familia de productos INWELT incluye varios conjuntos de antorcha mecanizada LTM141 de 6 my 12 m.
Configuraciones de 6 m
| del código INWELT |
Configuración |
| IJWU0614 |
LTM141 / 6m / 1/4G |
| IJWU0616 |
LTM141 / 6m / 3/8G |
| IJWU0619 |
LTM141 / 6m / M14×1 |
| IJWU0606 |
LTM141 / 6 m / M16×1,5 |
| IJWU0608 |
LTM141 / 6 m / Adaptador Central |
Configuraciones de 12 m
| del código INWELT |
Configuración |
| IJWU0612 |
LTM141 / 12m / 1/4G |
| IJWU0615 |
LTM141 / 12m / 3/8G |
| IJWU0610 |
LTM141 / 12m / M14×1 |
| IJWU0609 |
LTM141 / 12 m / M16×1,5 |
| IJWU0602 |
LTM141 / 12 m / Adaptador Central |
Estas configuraciones de antorcha completa deben mostrarse de manera destacada porque el tipo de conexión y la longitud del cable son criterios de compra importantes para antorchas CNC de repuesto y OEM.
Cabezal de antorcha mecanizada LTM141
El cabezal de antorcha mecanizada INWELT dedicado es:
Código INWELT: IJWA0618
Descripción:
Cabezal de antorcha de plasma para máquina LTM141
Este componente específico de la máquina debe ser una de las piezas de repuesto principales que se muestran en la página LTM141.
El cabezal de la antorcha manual LT141 debe trasladarse a la página del producto portátil LT141 o etiquetarse claramente como un componente relacionado de la antorcha manual.
Tubo de posicionamiento de fibra de vidrio LTM141
El sistema de antorcha mecánica incluye:
Código INWELT: IJHW0024
Referencia: W0300144
Descripción:
Tubo de posicionamiento de fibra de vidrio / LTM
Este tubo de posicionamiento forma parte del cuerpo recto de la antorcha mecanizada y es relevante para el montaje CNC.
Para los fabricantes de equipos e integradores de sistemas, el tubo de posicionamiento debe mostrarse junto con el cabezal del soplete mecánico y las dimensiones de montaje.
Agregar un plano de dimensiones de la antorcha mecánica LTM141
Una antorcha mecanizada CNC debe proporcionar las dimensiones físicas de instalación.
INWELT debería añadir un dibujo técnico que muestre:
Diámetro del cuerpo de la antorcha
Longitud total de la antorcha
Sección de sujeción utilizable
Distancia boquilla-abrazadera
Posición de salida del cable
Espacio libre mínimo de montaje
No copie las dimensiones de la competencia.
Mida la producción real LTM141 y publique datos dimensionales propios.
Este tipo de información técnica es particularmente útil para:
Fabricantes de máquinas de plasma CNC
Integración del eje Z
Proyectos de modernización
Selección del porta-antorcha
Diseño de celda de corte automatizada
Puntas de corte estándar LTM141 por rango actual
La plataforma de consumibles LT141/LTM141 más amplia incluye varios diámetros de punta de corte estándar.
Los códigos INWELT actuales incluyen:
Punta de corte de Ø1,1 mm
Código INWELT: IJWV0617-11
Referencia: PD0101-11
Punta de corte de Ø1,4 mm
Código INWELT: IJWV0617-14
Referencia: PD0101-14
Punta de corte de Ø1,7 mm
Código INWELT: IJWV0617-17
Referencia: PD0101-17
Punta de corte de Ø1,9 mm
Código INWELT: IJWV0617-19
Referencia: PD0101-19
Los sistemas de antorcha comparables tipo A141 comúnmente usan diferentes diámetros de boquilla para diferentes rangos de corriente.
INWELT debe verificar su propio mapeo de amperaje a boquilla antes de publicar la relación actual como autorizada.
¿Qué punta de corte se debe utilizar a 140 A?
La familia de consumibles LT141/LTM141 incluye puntas de corte de Ø1,1, Ø1,4, Ø1,7 y Ø1,9 mm.
Los sistemas industriales A141 suelen utilizar la boquilla estándar más grande de este grupo cerca del rango operativo superior de 140 A.
Sin embargo, INWELT debería basar la especificación final en sus propios datos de ingeniería y pruebas de corte.
La tabla de consumibles final más resistente contendría:
| Código INWELT |
Diámetro de la punta |
Corriente verificada |
del electrodo |
del difusor |
Proceso |
| IJWV0617-11 |
Ø1,1mm |
Verificar |
Parte coincidente |
Parte coincidente |
Corte estándar |
| IJWV0617-14 |
Ø1,4mm |
Verificar |
Parte coincidente |
Parte coincidente |
Corte estándar |
| IJWV0617-17 |
Ø1,7mm |
Verificar |
Parte coincidente |
Parte coincidente |
Corte estándar |
| IJWV0617-19 |
Ø1,9mm |
Verificar |
Parte coincidente |
Parte coincidente |
Corte estándar |
Una vez confirmado, utilice el mismo mapeo de manera consistente en:
Puntas de corte extendidas LTM141
La familia de productos incluye varias puntas de corte ampliadas.
Punta extendida de Ø1,4 mm
Código INWELT: IJWV0673-14
Referencia: PD0117-14
Punta extendida de Ø1,7 mm
Código INWELT: IJWV0673-17
Referencia: PD0117-17
Punta extendida de Ø1,9 mm
Código INWELT: IJWV0673-19
Referencia: PD0117-19
La familia más amplia también contiene:
IJWV0677/PD0111 – Punta Extendida/50A
Los consumibles extendidos brindan alcance adicional donde las puntas de longitud estándar no pueden acceder fácilmente a la ubicación de corte.
Para aplicaciones CNC, cambiar la longitud de la punta también cambia la geometría del frente de la antorcha.
Por lo tanto, se debe verificar la altura de corte y la pila completa de consumibles antes de utilizar consumibles extendidos.
Electrodo de plasma estándar LTM141
El electrodo estándar es:
Código INWELT: IJWC0617
Referencia: PR0101
El electrodo transfiere energía eléctrica a través de la antorcha y se desgasta gradualmente durante el corte por plasma.
Reemplace el electrodo antes de que la erosión excesiva cause:
Para la producción automatizada, el desgaste de los electrodos debe controlarse periódicamente porque las perforaciones repetidas pueden acortar la vida útil de los consumibles.
Electrodo extendido LTM141
La familia actual incluye:
Código INWELT: IJWC0672
Referencia: PR0116
Esta es la configuración de electrodo extendido que se utiliza con los consumibles extendidos correspondientes.
La página activa actual etiqueta este componente como 'Plasma LT101', lo cual debería corregirse si la pieza se comparte oficialmente con la familia LT101–151.
Utilice una descripción de familia de productos que coincida con los datos reales de ERP/BOM.
Difusor estándar LTM141
El difusor estándar actual es:
Código INWELT: IJWG0617
Referencia: PE0101
El difusor controla la distribución del gas de proceso alrededor del electrodo y la punta de corte.
El flujo de gas estable ayuda a mantener:
Estabilidad del arco de plasma
Refrigeración consumible
Forma de chorro de plasma
Geometría de corte consistente
Reemplace el difusor si se agrieta, deforma, quema o está muy contaminado.
Verifique el difusor extendido antes de publicar
La página en vivo actual enumera:
IJWG0619 / PE0103
pero lo describe como:
Difusor LT151
Debido a que la misma familia de consumibles más amplia contiene piezas LT101–151, confirme si este difusor está aprobado oficialmente para configuraciones de consumibles extendidos LTM141.
Una vez verificado, publíquelo como:
Código INWELT → Referencia → Componente → Modelos de antorcha compatibles → Proceso
en lugar de utilizar una descripción ambigua de un solo modelo.
Tubo de aire LTM141
La familia de productos actual incluye:
Código INWELT: IJAO0779
Descripción:
Tubo de aire / LT141–151
El tubo de aire ayuda a dirigir el gas de proceso a través del extremo frontal del soplete.
Mantenga el componente limpio y correctamente instalado.
Un tubo de aire dañado o mal colocado puede alterar el flujo de gas y afectar negativamente a la estabilidad del plasma.
LTM141 Boquilla exterior y componentes de retención
La familia de productos actual incluye:
IJWT0618 / PC0102 – Boquilla exterior / LT141
y
IJWT0697 / PC0131 – Boquilla exterior / LT141–151
La boquilla exterior correcta debe coincidir con el proceso de corte o corte por contacto seleccionado.
Reemplace los componentes frontales si muestran:
Accesorios de corte y ranurado de contacto, separador LTM141
La familia LT141/LTM141, más amplia, contiene varios accesorios de posicionamiento frontal.
Las partes actuales incluyen:
IJTN0079 / CV0013 – Espaciador de ranurado
IJTN0070/CV0014 – Espaciador de cuatro puntos
IJTN0078/CV0012 – Espaciador de doble punto
IJTN0077 / CV0011 – Resorte espaciador
IJTN0095/CV0039 – Escudo de corona de cuatro puntos con aislante
IJTN0089 / CV0023 – Espaciador de corte por contacto
Corte separador
Los accesorios de separación ayudan a mantener una distancia controlada entre la boquilla y el trabajo.
Contacto de corte
Los componentes de corte por contacto utilizan una geometría frontal diferente.
ranurado
El ranurado elimina material sin cortar completamente la pieza de trabajo.
Utilice la pila frontal correcta para cada proceso en lugar de mezclar piezas de corte, contacto y ranurado.
Ranurado por plasma LTM141
La plataforma de consumibles más amplia tipo A141 incluye un proceso de ranurado dedicado.
El ranurado se puede utilizar para:
eliminación de soldadura
Eliminación de defectos
ranurado hacia atrás
Preparación conjunta
Trabajos de reparación
Para una página CNC/soplete mecánico, promueva el ranurado solo cuando:
La fuente de energía de plasma admite ranurado.
Se han instalado los consumibles de ranurado correctos.
El sistema automatizado apoya el movimiento requerido de la antorcha.
No utilice una punta de corte normal como punta de ranurado a menos que esa configuración esté específicamente aprobada.
Conjuntos de cables de máquina LTM141
El actual sistema de antorcha mecanizada LTM141 incluye conjuntos de cables de máquina dedicados de 6 m.
Cable de máquina adaptador central
Código INWELT: IJWO10316071-00
Descripción:
LTM141–151 / 16 mm² / 6 m / Adaptador Central
Cable de máquina roscado
Código INWELT: IJWO10316077-00
Descripción:
LTM141–151 / 16 mm² / 6 m / Conexión Roscada
Estos cables de máquina deben permanecer en la tabla de repuestos principal del LTM141.
Los cables del manual LT141 deben trasladarse a la página del producto portátil LT141 o etiquetarse claramente como piezas relacionadas de la antorcha manual.
Opciones del adaptador del conector LTM141
El sistema de antorcha mecanizada LTM incluye varios adaptadores.
1/8G a 1/4G
Código INWELT: IJAU5698
1/8G a 3/8G
Código INWELT: IJAU5697
1/8G a M14×1
Código INWELT: IJAU5699
1/8G a M16×1,5
Código INWELT: IJAU5690
Estas opciones de adaptador ayudan a admitir diferentes interfaces de fuentes de energía de plasma.
Una rosca coincidente por sí sola no confirma la compatibilidad total de la antorcha.
Adaptador central de 5 pines LTM141
La familia de productos también incluye:
Código INWELT: IJAY0089
Referencia: FY0023
Descripción:
Adaptador central del lado de la antorcha de plasma de 5 pines
Antes de la instalación, verifique:
Funciones de pines
Circuito de arco piloto
señal de inicio
Circuito de seguridad
Interfaz gas/corriente
El ajuste mecánico por sí solo no es suficiente.
Cómo comprobar la compatibilidad del cortador de plasma CNC LTM141
No seleccione el LTM141 solo porque el cortador de plasma tiene una potencia nominal de 140 A.
Deben coincidir varias condiciones.
Confirmar inicio HF
La fuente de energía de plasma debe soportar una antorcha HF.
Confirmar corriente nominal
El LTM141 tiene una potencia nominal de 140 A..
Opere la antorcha y los consumibles dentro de sus límites verificados.
Confirme el conector trasero
Las configuraciones disponibles incluyen:
1/4G
3/8G
M14×1
M16×1,5
Adaptador central
Confirmar el circuito del arco piloto
La conexión del arco piloto debe coincidir con la fuente de alimentación de plasma.
Confirmar la interfaz de inicio del CNC
Compruebe cómo se comporta el sistema de plasma:
Proporcione información de la máquina antes de realizar el pedido
Para proyectos de reemplazo o OEM, proporcione:
Fabricante de fuentes de energía de plasma
modelo de máquina
Corriente de salida nominal
Modelo de antorcha existente
Fotografías del conector principal.
Fotografías del conector de arco piloto
controlador CNC
Longitud de cable requerida
Dimensiones de montaje requeridas
Esto es más confiable que publicar una lista universal de marcas de máquinas compatibles.
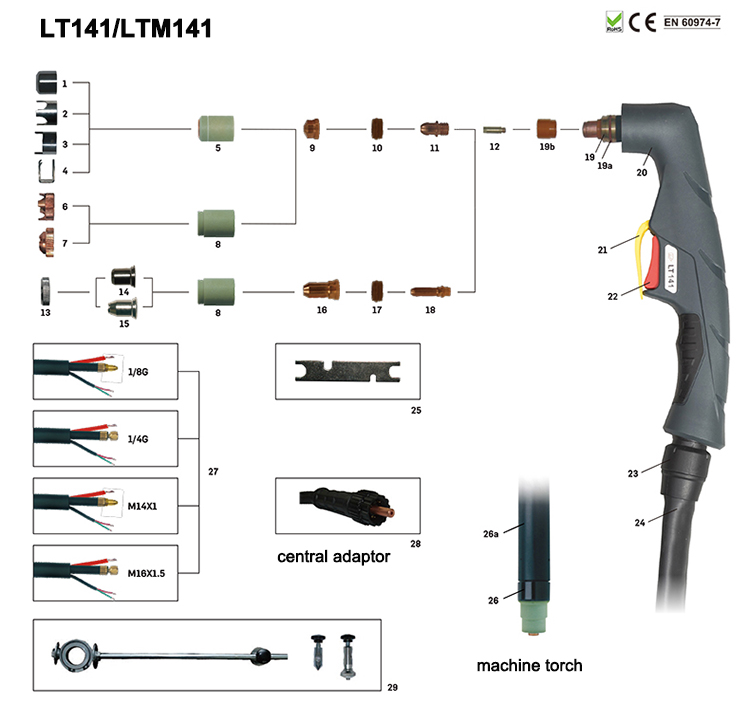
Detalles de repuestos:
Antorcha de máquina
| Código |
Árbitro. |
Descripción |
Código |
Árbitro. |
Descripción |
| IJWU0614 |
Antorcha de corte por plasma LTM141/6m 1/4G |
IJWU0612 |
|
Antorcha de corte por plasma LTM141/12m 1/4G |
| IJWU0616 |
Antorcha de corte por plasma LTM141/6m 3/8G |
IJWU0615 |
|
Antorcha de corte por plasma LTM141/12m 3/8G |
| IJWU0619 |
PA0103 |
Antorcha atuo de corte por plasma LTM141/6m M14×1 |
IJWU0610 |
PA0104 |
Antorcha atuo de corte por plasma LTM141/12m M14×1 |
| IJWU0606 |
PA0145 |
Antorcha atuo de corte por plasma LTM141/6m M16×1.5 |
IJWU0602 |
PA0146 |
Antorcha atuo corte plasma LTM141/adaptador central 12m |
| IJWU0608 |
Antorcha de corte por plasma LTM141/6m adaptador central |
IJWU0609 |
|
Antorcha atuo de corte por plasma LTM141/12m M16×1.5 |
|
| Posición |
|
Código |
Árbitro. |
Descripción |
| 1 |
|
IJTN0079 |
CV0013 |
Espaciador de ranurado/LT141-150 |
| 2 |
|
IJTN0070 |
CV0014 |
Espaciador de cuatro puntas/LT100-150 |
| 3 |
|
IJTN0078 |
CV0012 |
Espaciador de doble punta/LT100-150 |
| 4 |
|
IJTN0077 |
CV0011 |
Resorte espaciador LT100-150 |
| 5 |
|
IJWT0618 |
PC0102 |
Boquilla exterior LT141 |
| 6 |
|
IJTN0095 |
CV0039 |
Protector de corona de cuatro puntos con aislante/LT101-141 |
| 7 |
|
IJTN0089 |
CV0023 |
Espaciador para corte por contacto/LT101-141 |
| 8 |
|
IJWT0697 |
PC0131 |
Boquilla exterior LT141-151 |
| 9 |
|
|
|
Consejo |
| 9.1 |
|
IJWV0617-11 |
PD0101-11 |
Punta Φ1.1mm/LT101-141 |
| 9.2 |
|
IJWV0617-14 |
PD0101-14 |
Punta Φ1,4 mm/LT101-141 |
| 9.3 |
|
IJWV0617-17 |
PD0101-17 |
Punta Φ1,7 mm/LT101-141 |
| 9.4 |
|
IJWV0617-19 |
PD0101-19 |
Punta Φ1.9mm/LT101-141 |
| 10 |
|
IJWG0617 |
PE0101 |
Difusor LT101-141 |
| 11 |
|
IJWC0617 |
PR0101 |
Electrodo Plasma LT101-141 |
| 12 |
|
IJAO0779 |
|
Tubo de aire/LT141-151 |
| 13 |
|
IJTN0000 |
|
Tuerca de bloqueo |
| 14 |
|
IJTN0014 |
CV0008 |
Accesorio de corte por contacto/LT100-151 |
| 15 |
|
IJTN0015 |
CV0009 |
Accesorio de corte de contacto largo/LT100-151 |
| 16 |
|
|
|
Consejo |
| 16.1 |
|
IJWV0673-14 |
PD0117-14 |
Punta extendida Φ1,4 mm/LT101-151 |
| 16.2 |
|
IJWV0673-17 |
PD0117-17 |
Punta extendida Φ1,7 mm/LT101-151 |
| 16.3 |
|
IJWV0673-19 |
PD0117-19 |
Punta extendida Φ1,9 mm/LT101-151 |
| 16.4 |
|
IJWV0677 |
PD0111 |
Punta extendida 50A/LT101-151 |
| 17 |
|
IJWG0619 |
PE0103 |
Difusor LT151 |
| 18 |
|
IJWC0672 |
PR0116 |
Electrodo extendido Plasma LT101 |
| 19 |
|
IJWA0666 |
|
Cabezal de antorcha de plasma LT141 |
| 19a |
|
IJGU0697 |
EA0131 |
'O'ring Φ18.77x1.78m minsilicio |
| 19b |
|
IJWG9018 |
|
Aislador frontal/LT141-151 |
| 20 |
|
IJHW0046 |
|
Mango plasma manual/Serie A/Rojo |
| 21 |
|
IJIK0733 |
|
Parte de protección/Plasma/Amarillo |
| 22 |
|
IJIR0081 |
185.0031 |
Desencadenar |
| 23 |
|
IJIK0805 |
|
Conjunto/grande/nuevo tipo |
| 24 |
|
|
|
Conjunto de cables |
| 24.1 |
|
IJWO00316071-00 |
|
Conjunto de cables/adaptador central LT141-151/16MQ/6M |
| 24.2 |
|
IJWO00316077-00 |
|
Conjunto de cables/LT141-151/16MQ/6MATT.1/8G |
| 24.3 |
|
IJWO10316071-00 |
|
Conjunto de cables/adaptador central LTM141-151/16MQ/6M |
| 24.4 |
|
IJWO10316077-00 |
|
Conjunto de cables/LTM141-151/16MQ/6MATT.1/8G |
| 24.5 |
|
IJWO0600 |
|
Conjunto de cables adaptador central LT141-1516M |
| 25 |
|
IJDH6017 |
|
Llave para plasma |
| 26 |
|
IJWA0618 |
|
Cabezal de antorcha de plasma LTM141 |
| 26a |
|
IJHW0024 |
W0300144 |
Tubo de posición de fibra de vidrio/LTM |
| 27 |
|
|
|
Conjunto de cables LTM |
| 27.1 |
|
IJAU5698 |
|
Adaptador de conexión 1/8G-1/4G |
| 27.2 |
|
IJAU5697 |
|
Adaptador de conexión 1/8G-3/8G |
| 27.3 |
|
IJAU5699 |
|
Adaptador de conexión 1/8G-M14×1 |
| 27.4 |
|
IJAU5690 |
|
Adaptador de conexión 1/8G-M16×1,5 |
| 28 IJAY0089 FY0023 Adaptador central lateral antorcha Plasma 5pins |
| 29 IJTN0088 CV0022 Accesorio de corte circular/LT100-151 |
Control de altura de antorcha LTM141 y CNC
Un sistema de plasma CNC puede utilizar un control automático de la altura de la antorcha para mantener la distancia de corte correcta.
Los sistemas posibles incluyen:
THC de voltaje de arco
Detección de cabeza flotante
Detección mecánica de altura inicial
Otros sistemas de control de altura compatibles
THC de voltaje de arco
Una vez establecido el arco de plasma, un THC compatible puede utilizar el voltaje del arco como parte del mantenimiento de la altura de corte programada.
El voltaje correcto depende de:
Integración de HF y THC
Debido a que el LTM141 utiliza encendido HF, el fabricante de la máquina debe seguir los requisitos de conexión a tierra y enrutamiento de cables del fabricante de la fuente de energía de plasma.
No publique configuraciones de voltaje o cableado de THC universal sin datos verificados a nivel del sistema.
Altura de perforación versus altura de corte
El corte por plasma mecanizado normalmente utiliza diferentes alturas para perforación y corte continuo.
Altura de perforación
El metal fundido es expulsado hacia arriba mientras el arco penetra inicialmente en la placa.
La altura de perforación correcta ayuda a reducir el daño del metal fundido a los consumibles frontales.
Altura de corte
Una vez completada la perforación, la antorcha se mueve a la altura de corte programada.
La altura de corte incorrecta puede causar:
Utilice parámetros verificados del sistema de plasma completo.
¿Qué espesor puede cortar el LTM141?
La antorcha por sí sola no determina un espesor de corte máximo universal.
La capacidad de corte real depende de:
fuente de energía de plasma
Potencia de entrada
Material
corriente real
Diámetro de la punta de corte
Presión de aire
flujo de aire
Velocidad de desplazamiento
Altura de perforación
Altura de corte
Condición consumible
Calidad de borde requerida
Las especificaciones del plasma profesional deben distinguir entre:
Capacidad de corte recomendada
Grosor del material que se puede procesar productivamente con la velocidad y calidad de canto adecuadas.
Capacidad máxima de corte
Material más grueso que aún se puede cortar a velocidad reducida.
Capacidad de indemnización
El espesor máximo del material que se puede separar, normalmente con menor calidad de borde.
Por lo tanto, las cifras de espesor específicas de LTM141 deben publicarse solo cuando estén respaldadas por una prueba de corte del sistema completo INWELT.
Construya una tabla de corte CNC INWELT LTM141
Un gráfico de corte propio sería uno de los activos técnicos y GEO más sólidos para esta página.
Los campos recomendados incluyen: Datos
| de parámetros |
para publicar |
| Material |
Acero dulce / Acero inoxidable / Aluminio |
| Espesor |
Espesor probado |
| Actual |
Corriente real probada |
| Código de propina |
Número de pieza de INWELT |
| Diámetro de la punta |
milímetros |
| Presión de aire |
bar |
| Flujo de aire |
l/min |
| Velocidad de viaje |
mm/min |
| Altura de perforación |
milímetros |
| Retraso de perforación |
artículos de segunda clase |
| Altura de corte |
milímetros |
| Ancho de ranura |
milímetros |
| Resultado del corte |
Recomendado / Máximo / Indemnización |
Utilice datos INWELT medidos en lugar de copiar los parámetros de corte de la competencia.
Suministro de aire recomendado para el LTM141
La especificación actual INWELT LTM141 utiliza aire comprimido.
Los datos operativos recomendados incluyen:
Gas de proceso: aire comprimido
Presión de gas: Aprox. 4,5–5,0 bares
Flujo de gas: Aprox. 220 l/min
Postflujo recomendado: Aprox. 140 segundos
Utilice aire comprimido limpio y seco
La humedad, el aceite del compresor y las partículas pueden afectar negativamente a:
Utilice una filtración y separación de humedad adecuadas.
Verifique la presión durante el flujo de gas
La presión estática puede diferir de la presión de funcionamiento real.
Los filtros, reguladores, accesorios y mangueras largas pueden generar una pérdida de presión.
Configure el suministro de aire de acuerdo con el procedimiento operativo del sistema completo de corte por plasma.
¿Qué materiales puede cortar el LTM141?
Cuando se conecta a un sistema de plasma compatible, el LTM141 puede procesar materiales conductores de electricidad, incluidos:
Acero dulce
Acero carbono
Acero inoxidable
Aluminio
Cobre
Latón
Acero galvanizado
La velocidad de corte real, la calidad de los bordes y el espesor práctico dependen del sistema de plasma completo.
Aplicaciones típicas de la antorcha CNC LTM141
El LTM141 es adecuado para aplicaciones de corte por plasma automatizado de mayor corriente, que incluyen:
Mesas de corte por plasma CNC
Corte de perfiles automatizado
Fabricación de acero estructural.
fabricación de maquinaria pesada
Equipo de construcción
Equipo agrícola
Fabricación de camiones y remolques.
Componentes ferroviarios
Construcción naval
Sistemas de procesamiento de placas
Células de producción industrial
Fabricación de metales pesados
La selección final de la antorcha siempre debe basarse en la fuente de energía de plasma y la interfaz de la máquina en lugar del nombre de la aplicación únicamente.
Mantenimiento LTM141 para producción CNC
La condición constante de los consumibles es esencial en la producción automatizada porque un componente desgastado puede afectar cada pieza repetida.
Inspeccionar el electrodo
Controle el electrodo para detectar desgaste excesivo.
Reemplácelo antes de que una erosión severa provoque un arranque deficiente o dañe la boquilla.
Inspeccionar la punta de corte
Compruebe por:
Inspeccionar el difusor
Mantenga limpios los conductos de gas.
Reemplace los componentes agrietados o dañados por el calor.
Inspeccionar el tubo de aire
Asegúrese de que el tubo de aire esté instalado correctamente y libre de daños.
Inspeccionar el cabezal de la antorcha mecánica
Controlar:
Inspeccionar el cable de la antorcha
Asegúrese de que el movimiento del CNC no:
Nuestro catálogo:
 CATÁLOGO DE ANTORCHAS DE PLASMA INWELT.pdf
Problemas comunes de corte CNC LTM141
Inicio difícil del arco HF
Controlar:
Bisel excesivo
Controlar:
Escoria pesada
Controlar:
Velocidad de corte
Corriente de corte
Espesor del material
Flujo de gas
Altura de corte
Vida corta de los consumibles
Las posibles causas incluyen:
Aire comprimido contaminado
Combinación incorrecta de boquilla/corriente
Altura de perforación incorrecta
perforación excesiva
electrodo desgastado
Dimensiones de piezas inconsistentes
Inspeccionar:
Montaje de la antorcha
Altura de corte
Contragolpe del CNC
Compensación de corte
Condición consumible
Velocidad de corte
No todos los problemas dimensionales son causados por la antorcha de plasma.
Consumibles LTM141 para distribuidores y suministros de posventa
Un programa de posventa profesional para LTM141 puede incluir:
Consejos de corte estándar
Consejos de corte extendidos
Consejos de ranurado
Electrodos estándar
Electrodos extendidos
Difusores estándar
Difusores extendidos
tubos de aire
Boquillas exteriores
Componentes de corte por contacto
Guías de separación
Cabezales de antorcha mecanizada
juntas tóricas
Tubos de posicionamiento de fibra de vidrio.
Conjuntos de cables de máquinas
Adaptadores de conector
Adaptadores centrales
La publicación de números de pieza INWELT exactos ayuda a reducir los errores de reemplazo y facilita la repetición de compras para los distribuidores y fabricantes de equipos CNC.
Fabricación de antorcha de plasma CNC OEM LTM141 por INWELT
INWELT suministra sopletes de corte por plasma y componentes de repuesto a clientes profesionales B2B, incluidos:
Fabricantes de máquinas de plasma CNC
Fabricantes de fuentes de energía de plasma
Integradores de sistemas CNC
Marcas de equipos de soldadura y corte.
Importadores
Distribuidores
Mayoristas
Proveedores industriales
Empresas de consumibles del mercado de accesorios
Se pueden desarrollar configuraciones OEM y ODM según el sistema de plasma objetivo y la interfaz de la máquina.
Opciones OEM y de marca privada
La personalización puede incluir:
Marca del cliente
Etiquetas de productos
Configuración de antorcha mecánica
Cables de antorcha de 6 m o 12 m
Conexión 1/4G
Conexión 3/8G
Conexión M14×1
Conexión M16×1,5
Adaptador central
Conjuntos de cables
Kits de consumibles
Embalaje de etiqueta privada
Documentación técnica
Requisitos de códigos de barras y cajas
Para proyectos OEM, proporcione la especificación de la fuente de energía de plasma, el controlador CNC, los requisitos del conector, las dimensiones de montaje y la cantidad estimada de compra.
¿Por qué adquirir antorchas mecanizadas LTM141 de INWELT?
La plataforma LTM141 combina configuraciones completas de antorcha mecanizada con un sistema de conexión y consumibles detallado.
La familia de productos actual incluye:
Múltiples configuraciones de antorcha mecanizada de 6 m
Múltiples configuraciones de antorcha mecanizada de 12 m
Puntas estándar Ø1,1 / Ø1,4 / Ø1,7 / Ø1,9 mm
Consejos de corte extendidos
Electrodo estándar
Electrodo extendido
Difusores
tubo de aire
Boquillas exteriores
Accesorios de corte por contacto
Accesorios de ranurado
Cabezal de antorcha mecanizada dedicado
Tubo de posicionamiento de fibra de vidrio.
Conjuntos de cables de máquinas
Adaptadores de hilo múltiple
Adaptador central de 5 pines
Para los compradores profesionales, obtener la antorcha y los componentes de repuesto a través de un solo proveedor puede simplificar las compras, el inventario y el soporte posventa.
Preguntas frecuentes sobre la antorcha de plasma CNC LTM141
¿Qué amperaje es el INWELT LTM141?
El LTM141 tiene una potencia nominal de 140 A según la especificación técnica actual de INWELT.
¿Cuál es el ciclo de trabajo del LTM141?
La especificación actual enumera el 60%.
¿La LTM141 es una antorcha manual o mecanizada?
La LTM141 es una antorcha mecanizada/CNC.
El LT141 relacionado es la versión manual.
¿El LTM141 utiliza encendido HF?
Sí.
El LTM141 utiliza arranque por arco de alta frecuencia.
¿Qué gas utiliza el LTM141?
La configuración actual utiliza aire comprimido.
¿Qué presión de aire requiere el LTM141?
Aproximadamente 4,5–5,0 bares.
¿Qué flujo de aire requiere el LTM141?
La especificación INWELT actual enumera aproximadamente 220 L/min..
¿Qué tiempo post-flujo se recomienda?
Aproximadamente 140 segundos según la especificación INWELT actual.
¿Qué longitudes de cable están disponibles?
La familia de productos actual incluye:
¿Qué opciones de conectores están disponibles?
Las configuraciones actuales incluyen:
1/4G
3/8G
M14×1
M16×1,5
Adaptador central
¿Qué tamaños de puntas de corte están disponibles?
La familia de consumibles actual incluye:
Ø1,1mm
Ø1,4mm
Ø1,7mm
Ø1,9mm
También están disponibles puntas extendidas de Ø1,4, Ø1,7 y Ø1,9 mm.
¿Qué punta se debe utilizar a 140A?
La familia más amplia de consumibles tipo A141 comúnmente asocia Ø1,9 mm con el rango de corriente superior.
INWELT debe confirmar su propio mapeo verificado de amperaje a boquilla antes de publicar esta relación como autorizada.
¿Qué electrodo utiliza el LTM141?
El electrodo estándar es:
IJWC0617 / PR0101
El electrodo extendido es:
IJWC0672/PR0116
¿Qué cabezal de antorcha mecanizada utiliza el LTM141?
El cabezal de la máquina INWELT actual es:
IJWA0618
¿Qué tubo de posicionamiento utiliza el LTM141?
La familia de productos actual enumera:
IJHW0024 / W0300144 – Tubo de posicionamiento de fibra de vidrio
¿Se puede utilizar el LTM141 con cualquier cortadora de plasma CNC de 140 A?
No.
El sistema de arranque HF, el conector, el circuito de arco piloto, la interfaz de control y la arquitectura de la fuente de alimentación también deben coincidir.
¿El LTM141 admite el control de altura de la antorcha?
Se puede integrar en sistemas CNC utilizando equipos THC compatibles.
La configuración exacta de THC depende de la fuente de energía del plasma y del controlador CNC.
¿Puede el LTM141 cortar acero inoxidable?
Sí, cuando se utiliza con una fuente de energía de plasma compatible y parámetros de corte adecuados.
¿Puede el LTM141 cortar aluminio?
Sí.
El aluminio es conductor de electricidad y se puede cortar con plasma utilizando un sistema de plasma adecuado.
¿Qué espesor puede cortar el LTM141?
No existe un espesor universal determinado únicamente por la antorcha.
Utilice datos verificados recomendados, máximos y de indemnización del sistema completo de corte por plasma.
¿Se puede utilizar LTM141 para ranurar?
La familia de consumibles relacionada incluye componentes de ranurado.
La fuente de energía de plasma y el proceso automatizado también deben admitir el ranurado.
¿Cuál es la diferencia entre LTM141 y LT141?
LTM141 es la configuración de máquina/CNC.
LT141 es la configuración manual/portátil.
¿INWELT ofrece antorchas mecanizadas OEM LTM141?
Sí.
Configuraciones OEM/ODM, de marca privada, de conectores, cables y kits de consumibles están disponibles para fabricantes de equipos CNC, integradores de sistemas, distribuidores e importadores calificados.
Solicite una cotización para la antorcha de corte por plasma CNC INWELT LTM141
Para una confirmación de compatibilidad más rápida, proporcione:
Fabricante y modelo de fuente de energía de plasma.
Corriente de salida nominal
Modelo de antorcha existente
Método de inicio HF
controlador CNC
Fotografías del conector principal.
Conexión de arco piloto
Longitud requerida del cable de la antorcha
Dimensiones de montaje requeridas
Requisito de corte o ranurado
Requisitos consumibles
Cantidad de compra estimada
INWELT o marca privada
Luego, INWELT puede confirmar la configuración adecuada de la antorcha mecanizada, el conector, el cable y los consumibles LTM141 para su sistema de corte por plasma CNC.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių