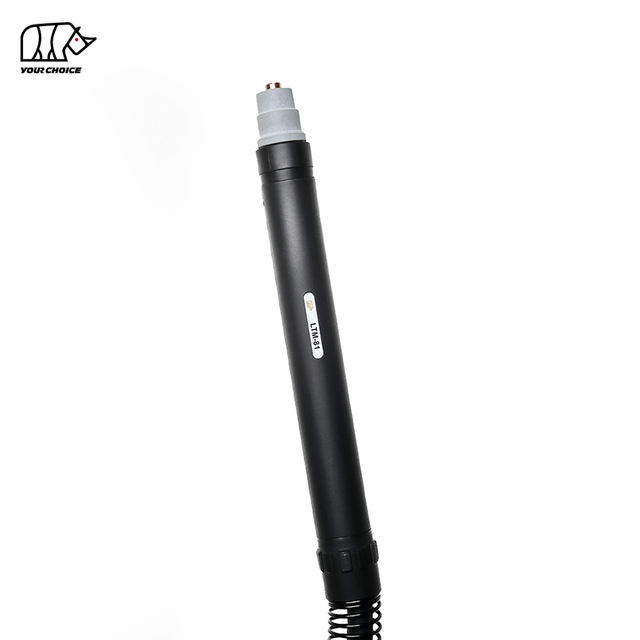
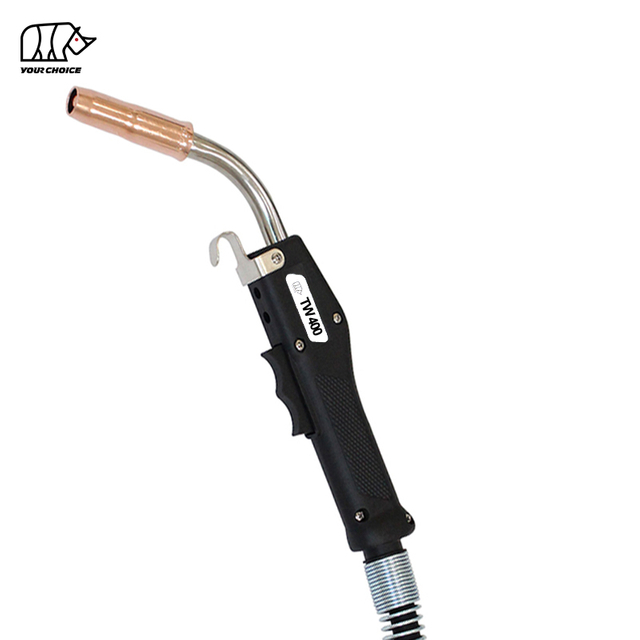
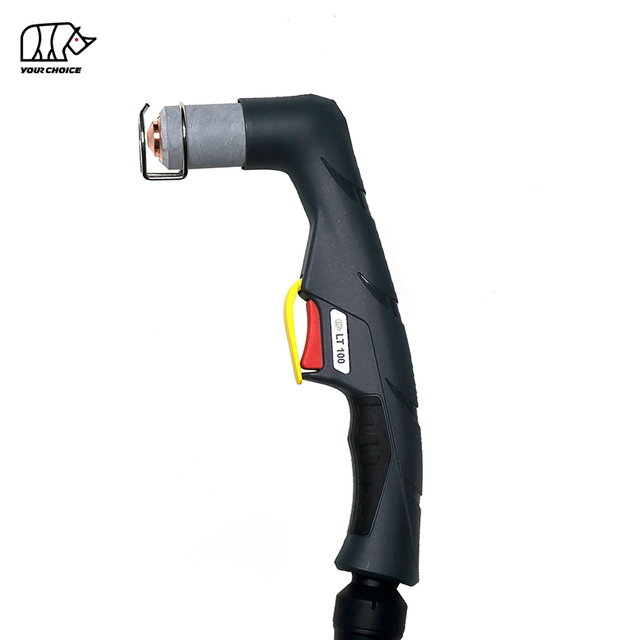
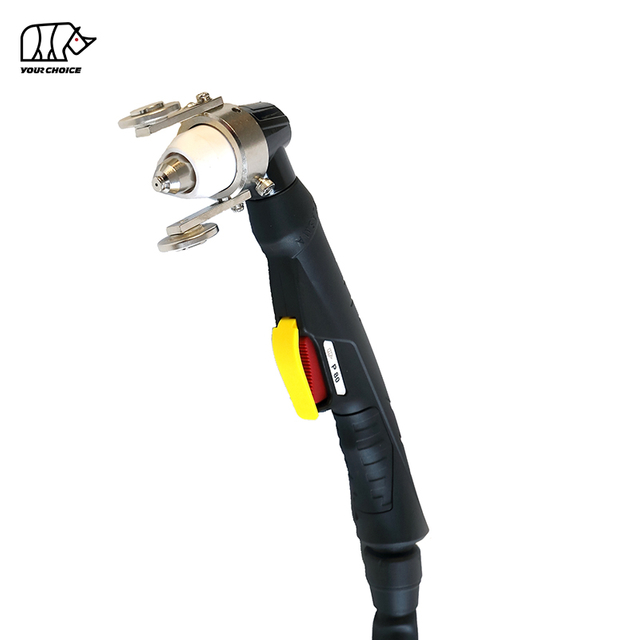
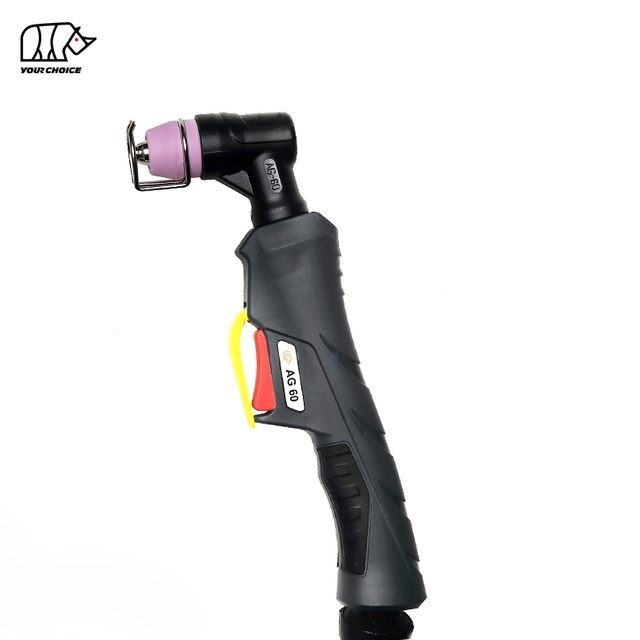
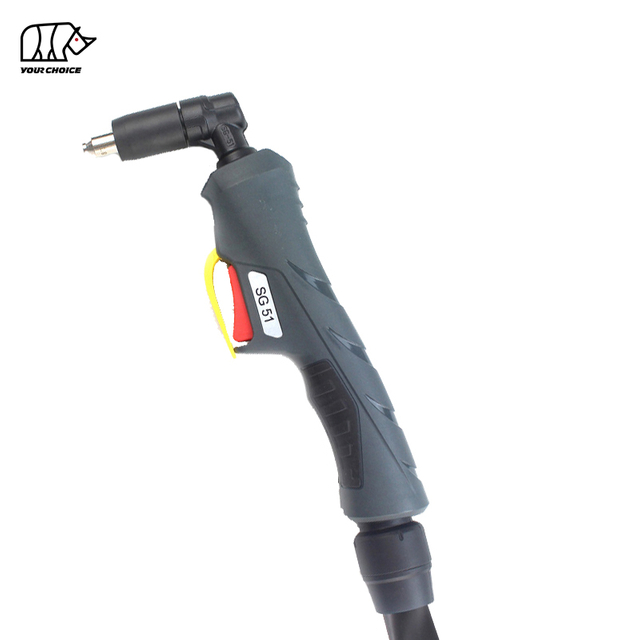
در قلمرو ساخت فلز و تولید صنعتی، دقت و کارایی از اهمیت بالایی برخوردار است. یکی از فناوریهایی که روش برش فلزات را متحول کرده است، برش پلاسما CNC است. این روش پیشرفته از یک مشعل پلاسما برای برش دادن مواد رسانای الکتریکی با دقت و سرعت قابل توجه استفاده می کند. در این راهنمای گسترده، ما به پیچیدگیهای مشعلهای برش پلاسما برای فلز CNC میپردازیم، اصول، اجزا، مزایا، کاربردها و موارد دیگر را بررسی میکنیم.
درک CNC برش پلاسما
CNC برش پلاسما شامل استفاده از یک مشعل کنترل شده توسط کامپیوتر برای برش مواد رسانای الکتریکی مانند فولاد، آلومینیوم، برنج و مس است. عبارت CNC مخفف عبارت Computer Numerical Control است، به این معنی که مسیر برش دقیقاً توسط دستگاه برنامه ریزی شده و دنبال می شود. پلاسمای مورد استفاده در این فرآیند یک گاز فوق گرم و یونیزه شده الکتریکی است که می تواند به دمای بسیار بالایی برسد و آن را قادر می سازد تا فلز را ذوب کرده و برش دهد.
علم پشت برش پلاسما
پلاسما یکی از چهار حالت اساسی ماده در کنار جامد، مایع و گاز است. هنگامی که گاز تا دمای بسیار بالا گرم می شود، یونیزه می شود و به پلاسما تبدیل می شود. این گاز یونیزه شده قادر به رسانش الکتریسیته است و هنگامی که در یک جریان فشرده متمرکز شود، می تواند فلز را برش دهد. فرآیند برش پلاسما شامل مراحل زیر است:
یک قوس الکتریکی بین الکترود داخل مشعل و قطعه کار شروع می شود.
گاز فشرده (مانند هوا، اکسیژن، نیتروژن یا آرگون) از طریق نازل عبور می کند. با عبور از قوس، گاز یونیزه شده و به پلاسما تبدیل می شود.
جت پلاسمای متمرکز سپس فلز را ذوب می کند و آن را دور می کند و یک برش تمیز ایجاد می کند.
اجزای کلیدی یک سیستم برش پلاسما CNC
یک سیستم برش پلاسما CNC شامل چندین جزء ضروری است که برای دستیابی به برش دقیق و کارآمد با هم کار می کنند. این اجزا عبارتند از:
CNC کنترلر
کنترل کننده CNC به عنوان واحد فرمان مرکزی جدول پلاسما عمل می کند. فایلهای طراحی دیجیتال مانند G-code یا DXF را تفسیر میکند و آنها را به دستورالعملهای دقیقی تبدیل میکند که حرکت را هدایت میکند. مشعل پلاسما در محورهای X، Y و Z. این برش های دقیق، تکرارپذیر و خودکار را تضمین می کند.
مشعل پلاسما
مشعل پلاسما جزء برش فعال دستگاه است. این یک الکترود و نازل مصرفی است که قوس پلاسما را تولید و شکل می دهد. طراحی مشعل به طور مستقیم بر کیفیت برش، صافی لبه و دقت کلی برش تأثیر می گذارد. مشعل گرمای شدید و متمرکز را برای ذوب شدن از طریق فلز ارائه می دهد.
منبع تغذیه
منبع تغذیه وظیفه تامین انرژی الکتریکی لازم برای تولید قوس پلاسمایی با دمای بالا را بر عهده دارد. الکتریسیته استاندارد را به یک خروجی با جریان بالا تبدیل می کند که معمولاً بین 40 تا 400 آمپر است. آمپر مورد نیاز بستگی به نوع، ضخامت و سرعت برش مورد نیاز برای فلز خاص در حال پردازش دارد.
سیستم تامین گاز
سیستم تامین گاز هوای فشرده یا گازهای ویژه مورد استفاده در تشکیل قوس پلاسما را فراهم می کند. هوای تمیز و خشک برای جلوگیری از آلودگی و اطمینان از پایداری قوس پایدار ضروری است. انتخاب گاز بر کیفیت برش، سرعت و سازگاری مواد در طول فرآیند برش تاثیر می گذارد.
سیستم حرکت
سیستم حرکتی به طور فیزیکی مشعل پلاسما را در طول مسیر برنامه ریزی شده حرکت می دهد. این شامل ریل های خطی، موتورهای پله ای یا سروو، درایوهای دنده، و گاهی اوقات پیچ های توپی یا سیستم های رک و پینیون است. این تنظیم حرکت دقیق و روان را تضمین می کند و دستورالعمل های دیجیتالی کنترلر را به حرکت فیزیکی دقیق مشعل تبدیل می کند.
میز برش
میز برش از قطعه کار فلزی در طول فرآیند برش پشتیبانی می کند. اغلب از لت های فولادی قابل تعویض ساخته می شود تا مواد مذاب از بین برود. میزهای پیشرفته شامل بسترهای آب یا سیستمهای تهویه رو به پایین هستند که گرما را کاهش میدهند، تاب برداشتن را به حداقل میرسانند و جرقهها، دودها و گرد و غبار فلز را برای محیط کاری تمیزتر جذب میکنند.
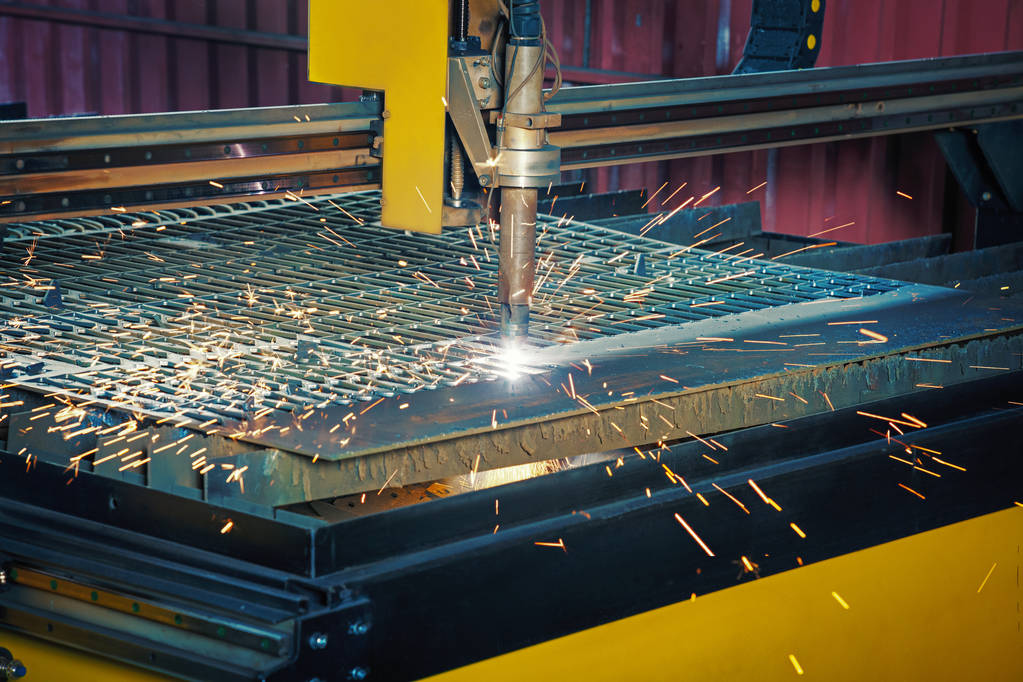
چگونه برش پلاسما CNC کار می کند: فرآیند گام به گام
فرآیند کار برش پلاسما CNC شامل چندین مرحله واضح و قابل کنترل است:
فایل Cut را طراحی کنید
این فرآیند با ایجاد یک نقاشی دیجیتال با استفاده از نرم افزار CAD (طراحی به کمک رایانه) آغاز می شود. این می تواند یک طرح جدید یا یک فایل وارد شده مانند DXF یا SVG باشد. سپس طرح با استفاده از نرم افزار CAM (Computer-Aided Manufacturing) به G-code قابل خواندن توسط ماشین تبدیل می شود. این کد مسیرهای ابزار، سرعت برش و نقاط سوراخ را تعریف می کند.
مواد را بارگیری کنید
پس از آماده شدن طرح، ورق فلزی مناسب - مانند فولاد، آلومینیوم یا فولاد ضد زنگ - روی میز برش قرار می گیرد. لازم است اطمینان حاصل شود که مواد صاف، بدون خمیدگی یا پیچ خوردگی هستند و به درستی زمین هستند. سطح تمیز و یکنواخت دقت را تضمین می کند و از ناپایداری قوس یا برش ناقص در حین کار جلوگیری می کند.
تنظیم پارامترهای برش
قبل از شروع برش، تنظیمات ضروری به کنترلر CNC وارد می شود. اینها شامل ارتفاع مشعل، آمپر، سرعت برش و نوع گاز است. هر پارامتر باید با خواص مواد مانند ضخامت و رسانایی مطابقت داشته باشد. به عنوان مثال، فلزات ضخیم تر برای برش تمیز و موثر به سرعت آهسته تر و آمپر بیشتر نیاز دارند.
کار برش را شروع کنید
با تکمیل راهاندازی، کنترلکننده CNC برش را آغاز میکند. مشعل مسیر برنامه ریزی شده را دنبال می کند و در حین حرکت ارتفاع مناسب را حفظ می کند. ابتدا یک قوس خلبان برخورد می کند، سپس قوس پلاسمایی اصلی تشکیل می شود و شروع به برش می کند. جت پلاسما با دمای بالا به طور تمیز از طریق فلز در امتداد مسیر ابزار دقیق تکه تکه می شود.
در حال اتمام
پس از اتمام برش، قسمت از میز خارج می شود. اکثر برش ها تمیز هستند، اما ممکن است نیاز به تکمیل جزئی باشد. ممکن است لازم باشد هر سربارهای را خرد کنید، لبهها را صاف کنید، یا رسوبات را از بین ببرید. در بیشتر موارد، برش پلاسما CNC در مقایسه با روشهای دستی، حداقل پاکسازی را به همراه دارد.
مزایای برش پلاسما CNC
CNC برش پلاسما دارای مزایای متعددی است که آن را به انتخابی ارجح در صنایع مختلف تبدیل میکند:
دقت و دقت
CNC برش پلاسما دقت و دقت فوقالعادهای را با دقت برش 0.01 ± تا 0.05 اینچ و عرض پوسته تا 0.05 اینچ باریک ارائه میدهد. این باعث می شود آن را برای طرح های پیچیده و تحمل های تنگ ایده آل کند.
سرعت و کارایی
CNC برش پلاسما با سرعتهای سریعتری نسبت به روشهای سنتی، با سرعت برش تا 500 اینچ در دقیقه عمل میکند. قابلیت برش با سرعت بالا باعث افزایش قابل توجه بهره وری و کاهش زمان تولید می شود.
تطبیق پذیری
CNC دستگاه های برش پلاسما می توانند مواد و ضخامت های مختلف، از ورق های نازک آلومینیوم گرفته تا صفحات فولادی ضخیم را کنترل کنند. آنها ابزارهای همه کاره مناسب برای صنایع مختلف از جمله ساخت فلز، ساخت خودرو و هوافضا، ساخت و ساز و حتی هنر و طراحی هستند.
مقرون به صرفه بودن
در مقایسه با سایر روش های برش مانند برش لیزری، برش پلاسما CNC سرمایه اولیه کمتری دارد. این یک گزینه مقرون به صرفه برای بسیاری از کاربردها است، به ویژه هنگامی که با مواد رسانا سروکار داریم.
کاربردهای برش پلاسما CNC
تطبیق پذیری و کارایی برش پلاسما CNC آن را برای طیف گسترده ای از کاربردها در صنایع مختلف مناسب می کند:
تولید
در تولید از برش پلاسما CNC برای تولید قطعات و اجزای محصولات مختلف استفاده می شود. دقت و سرعت آن باعث ایجاد اشکال و طرح های پیچیده با حداقل ضایعات می شود.
ساخت و ساز
در صنعت ساخت و ساز، برش پلاسما CNC برای برش فولاد سازه ای و سایر اجزای فلزی مورد استفاده در سازه های ساختمانی استفاده می شود. توانایی آن در رسیدگی به مواد ضخیم آن را برای این کاربرد ایده آل می کند.
خودرو و هوافضا
برش پلاسما CNC در صنایع خودروسازی و هوافضا برای برش قطعات بدنه، قابها و سایر اجزای فلزی استفاده میشود. دقت و کیفیت برش ها یکپارچگی و عملکرد این قطعات حیاتی را تضمین می کند.
هنر و دکور
هنرمندان و طراحان از برش پلاسما CNC برای ایجاد آثار هنری فلزی، مجسمهها و قطعات تزئینی سفارشی استفاده میکنند. این فناوری امکان تحقق طرح های پیچیده و دقیق را فراهم می کند که دستیابی به آنها با روش های دستی دشوار است.
عوامل موثر بر CNC عملکرد برش پلاسما
عوامل متعددی بر عملکرد و کیفیت برش پلاسما CNC تأثیر میگذارند:
نوع و ضخامت مواد
نوع و ضخامت ماده برش داده شده بر پارامترهای برش مانند آمپر، سرعت برش و انتخاب گاز تأثیر می گذارد. مواد مختلف رسانایی و نقاط ذوب متفاوتی دارند که بر فرآیند برش تأثیر می گذارد.
انتخاب گاز
انتخاب گاز مورد استفاده در برش پلاسما نقش مهمی در تعیین کیفیت و کارایی برش دارد. گازهای رایج عبارتند از: هوا، اکسیژن، نیتروژن و آرگون. هر گاز دارای ویژگی های خاصی است که بر پایداری قوس پلاسما، گرما و عملکرد برش تاثیر می گذارد.
طراحی مشعل و ارتفاع نازل
مشعل با طراحی خوب و کنترل دقیق بر ارتفاع نازل برای دستیابی به برش های دقیق ضروری است. سیستم های کنترل ارتفاع در زمان واقعی بر اساس بازخورد سنسور تنظیم می شوند تا فاصله ثابتی از مواد حفظ کنند. این به کاهش اختلاف عرض بین برش های بالا و پایین کمک می کند و در نتیجه برش یکنواخت تر و دقیق تر می شود.
کالیبراسیون ماشین
کالیبراسیون منظم دستگاه برش پلاسما CNC برای حفظ دقت حیاتی است. این شامل بررسی تراز محوری و تراز کردن جدول برای اطمینان از برشهای منسجم و دقیق در پروژههای مختلف است. کالیبراسیون مناسب به دستیابی به نتایج دلخواه کمک می کند، عملکرد دستگاه را حفظ می کند و عمر عملیاتی آن را افزایش می دهد.
شیوه های نگهداری و ایمنی
نگهداری مناسب و رعایت شیوه های ایمنی برای اطمینان از طول عمر و عملکرد بهینه تجهیزات برش پلاسما CNC و همچنین محافظت از اپراتورها در برابر خطرات احتمالی بسیار مهم است.
نکات تعمیر و نگهداری
مانند هر ابزار صنعتی، برش های پلاسما CNC نیاز به مراقبت منظم دارند تا بهترین عملکرد خود را داشته باشند. وظایف تعمیر و نگهداری شامل بازرسی و تعویض مواد مصرفی فرسوده (نازل ها، الکترودها)، تمیز کردن منظم مشعل، بررسی کابل ها و اتصالات، روغن کاری سیستم های حرکتی و تمیز کردن فیلترها و حفظ منبع گاز است. تعمیر و نگهداری منظم طول عمر تجهیزات را افزایش می دهد و کیفیت برش ثابت را تضمین می کند.
شیوه های ایمنی
کار با دستگاه برش پلاسما CNC خطرات خاصی مانند قرار گرفتن در معرض نور شدید، گرما و دود را به همراه دارد. برای اطمینان از عملکرد ایمن، اپراتورها باید از وسایل حفاظتی مناسب، از جمله دستکش، عینک ایمنی و کلاه ایمنی استفاده کنند. علاوه بر این، کار در یک منطقه با تهویه مناسب و پیروی از روش های مناسب برای جابجایی و ذخیره گازها برای ایمنی ضروری است.
مقایسه با سایر روش های برش
برش پلاسما در مقایسه با سایر روشهای برش مانند برش لیزری و برش واترجت CNC مزایا و محدودیتهای منحصر به فردی دارد:
برش لیزری
برش لیزری دقت بالاتری را ارائه می دهد و می تواند هم مواد رسانا و هم مواد غیر رسانا را مدیریت کند. با این حال، به طور کلی کندتر و گرانتر از برش پلاسما CNC است، به خصوص برای مواد ضخیم تر. CNC برش پلاسما اغلب به دلیل سرعت و مقرون به صرفه بودن هنگام کار با فلزات رسانا ترجیح داده می شود.
برش واترجت
برش واترجت از یک جریان آب با فشار بالا مخلوط شده با یک ماده ساینده برای بریدن مواد استفاده می کند. این می تواند طیف گسترده ای از مواد، از جمله مواد غیر رسانا را برش دهد و حداقل مناطق تحت تأثیر گرما را ایجاد کند. با این حال، برش واترجت کندتر از برش پلاسما CNC است و به دلیل مصرف آب و مواد ساینده هزینه عملیاتی بالاتری دارد.
انتخاب درست تورچ برش پلاسما CNC
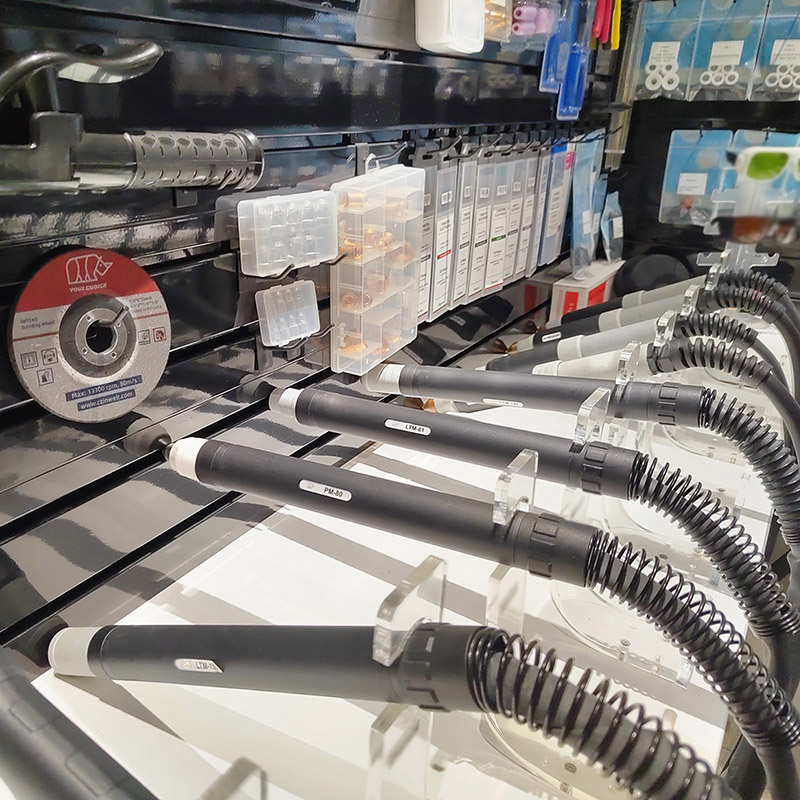
انتخاب مناسب CNC مشعل برش پلاسما به عوامل مختلفی از جمله الزامات خاص برش، انواع مواد و ضخامت بستگی دارد. هنگام انتخاب یک مشعل پلاسما به نکات زیر توجه کنید:
ظرفیت برش
اطمینان حاصل کنید که مشعل پلاسما دارای ظرفیت برش کافی برای رسیدگی به ضخیم ترین موادی است که با آن کار می کنید. درجه آمپراژ مشعل نشان دهنده قابلیت برش آن است، با مشعل هایی با آمپر بالاتر که می توانند مواد ضخیم تر را برش دهند.
دقت و دقت
دقت و دقت مورد نیاز پروژه های خود را در نظر بگیرید. برخی از مشعلهای پلاسما ویژگیها و کنترلهای پیشرفتهای را ارائه میکنند که کیفیت و قوام برش را افزایش میدهد و آنها را برای کاربردهایی که به تحملهای سخت نیاز دارند، مناسب میسازد.
دوام و مواد مصرفی
دوام مشعل پلاسما و در دسترس بودن و هزینه مواد مصرفی مانند الکترود و نازل را ارزیابی کنید. مشعل های بادوام با مواد مصرفی بادوام می توانند زمان خرابی و هزینه های تعمیر و نگهداری را کاهش دهند.
ادغام با سیستم CNC
اطمینان حاصل کنید که مشعل پلاسما با سیستم CNC شما سازگار است و می تواند به طور یکپارچه در تنظیمات موجود شما ادغام شود. ادغام مناسب ارتباط صاف بین کنترلر و مشعل را تضمین می کند و در نتیجه عملیات برش دقیق و کارآمد انجام می شود.
آینده برش پلاسما CNC
با ادامه پیشرفت فناوری، برش پلاسما CNC احتمالاً بیشتر تکامل مییابد و دقت، سرعت و کارایی بیشتری ارائه میدهد. پیشرفتهای آینده ممکن است شامل طرحهای مشعل بهبودیافته، تکنیکهای تولید پلاسما پیشرفته و سیستمهای کنترل پیچیدهتر CNC با ویژگیها و قابلیتهای پیشرفته باشد. علاوه بر این، ادغام اتوماسیون و هوش مصنوعی می تواند فرآیند برش را بیشتر بهینه کند، دخالت انسان را کاهش دهد و بهره وری کلی را بهبود بخشد.
نتیجه گیری
CNC برش پلاسما به یک فناوری ضروری در ساخت فلزات مدرن و تولید صنعتی تبدیل شده است. با توانایی آن در برش مواد رسانای الکتریکی با دقت و سرعت قابل توجه، مزایای بی شماری را نسبت به روش های برش سنتی ارائه می دهد. با درک اصول، اجزا و عملکرد مشعل های برش پلاسما CNC ، متخصصان می توانند از این فناوری قدرتمند برای دستیابی به نتایج دقیق و کارآمد برش در کاربردهای مختلف استفاده کنند. همانطور که صنعت به پیشرفت خود ادامه می دهد، برش پلاسما CNC نقش مهمی را در شکل دادن به آینده فلزکاری بازی می کند.
خواه سازنده، سازنده، هنرمند یا علاقهمند باشید، سرمایهگذاری در سیستم برش پلاسما CNC میتواند قابلیتها و بهرهوری شما را به میزان قابل توجهی افزایش دهد. استقبال از این فناوری دنیایی از امکانات را برای ایجاد طرح های پیچیده، اجزای پیچیده و محصولات فلزی با کیفیت بالا با سهولت و کارایی باز می کند.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių