Ön itt van: Otthon »
Hír »
Hegesztési technológia »
Miért fröcsköl a hegesztőpisztoly a nagy pontosságú hegesztés során? Egy költséges, de gyakran figyelmen kívül hagyott fáklyaválasztási hiba
Miért bocsát ki fröccsenést a hegesztőpisztoly a nagy pontosságú hegesztés során? Egy költséges, de gyakran figyelmen kívül hagyott fáklyaválasztási hiba
Megtekintések: 0 Szerző: Site Editor Közzététel ideje: 2026-09-02 Eredet: Telek
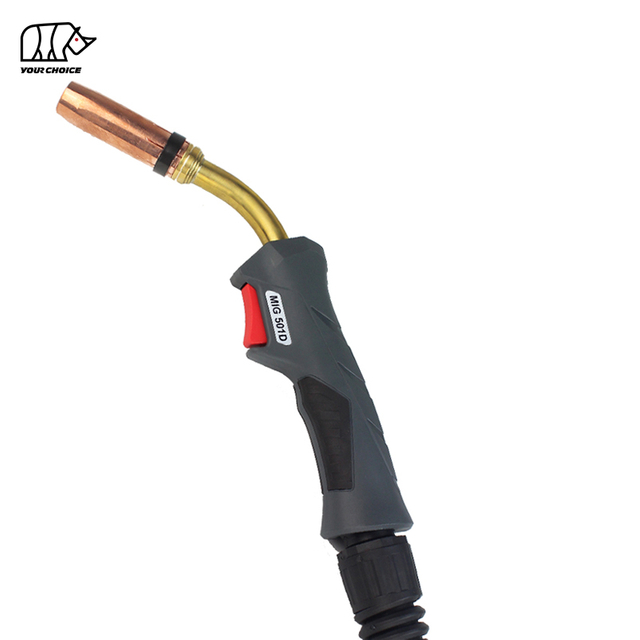
A nagy pontosságú hegesztésnél a túlzott fröcskölés oka nem mindig a nem megfelelő feszültség vagy huzalelőtolási sebesség. A helytelenül kiválasztott hegesztőpisztoly instabil elektromos érintkezést, inkonzisztens huzalelőtolást, nem megfelelő védőgáz-szállítást, túlzott hőfelhalmozódást és az érintkező hegye és a munkavégzés közötti távolság eltéréseit okozhatja, amelyek mind destabilizálhatják a fémátvitelt és növelhetik a fröcskölést.
Ez a probléma különösen fontos a precíziós MIG/MAG és gázíves hegesztésnél (GMAW), ahol elengedhetetlen az ismételhető huzaltovábbítás és a stabil elektromos átvitel.
Lehet, hogy egy hegesztőgép tökéletesen optimalizált paraméterekkel rendelkezik, de ha a pisztoly, érintkezőcsúcs , bélés, kábelszerelvény, hűtési mód vagy munkaciklus nem felel meg az alkalmazásnak, az ív továbbra is következetlenül viselkedhet.
Az eredményt gyakran a hegesztőgépen okolják.
Valójában a kiváltó ok egy sokkal egyszerűbb – és drágább – kiválasztási hiba lehet:
A hegesztőpisztolyt egyedül az áramerősség alapján választották ki, ahelyett, hogy a teljes hegesztőrendszer részeként lett volna kiválasztva.
A nagy pontosságú gyártásnál ez a hiba több mint látható fröccsenéshez vezethet. Növelheti a fogyóeszközök fogyasztását, a tisztítási munkát, az utómunkálatokat, a gyártási megszakításokat, a kiselejtezett alkatrészeket és a hegesztett alkatrészenkénti összköltséget.
Miért okozhat túlzott fröcskölést a rossz hegesztőpisztoly?
A nem megfelelő hegesztőpisztoly növelheti a fröcskölést, mivel a pisztoly három kritikus elemet vezérel az ívnél: a hegesztőáramot, a töltőhuzal szállítását és a védőgázt. Ha az érintkezőcsúcs, a bélés, a hűtőkapacitás, a kábel hossza, a fúvóka geometriája vagy a munkaciklus nem megfelelő, az ív kevésbé stabil lesz, és az olvadt fém átvitele kevésbé egyenletes.
Fáklyával kapcsolatos probléma
Hatás a hegesztésre
Lehetséges eredmény
Helytelen érintkezőcsúcs méret
Rossz elektromos érintkezés vagy túlzott vezetéksúrlódás
Instabil ív és fröcskölés
Kopott érintkezőcsúcs
A huzal mozgása a csúcs belsejében
Ív vándorlás és fröcskölés
Nem megfelelő bélés
Inkonzisztens huzaladagolás
Ív ingadozások
Túl nagy huzalelőtolási ellenállás
Szabálytalan vezetéksebesség
Instabil fémátvitel
Nem elegendő a fáklya besorolása
Túlzott hőképződés
Érintkezési instabilitás
Alacsony munkaciklus-kapacitás
A fáklya túlmelegszik a gyártás során
Fogyóanyag kopás és leállás
Rossz gázelosztás
Instabil árnyékoló környezet
Fröccsenés és hegesztési hibák
A pisztolynyak helytelen geometriája
Inkonzisztens CTWD vagy szög
Változó behatolás és ívviselkedés
Túl hosszú kábel vagy rossz elvezetés
Magasabb huzalelőtolási ellenállás
Táplálkozási instabilitás
Rossz hűtési módszer
Termikus instabilitás
Rövidebb fogyóeszközök élettartama
Kulcskivonat: A precíziós hegesztésnél a hegesztőpisztoly nem egyszerűen egy fogantyú, amely az érintkező hegyét tartja. Ez egy áram-, vezeték-, gáz- és hőkezelő rendszer.
Mit jelent a 'fáklyaválasztás által kiváltott fröcskölés'?
A pisztolyválasztás által kiváltott fröcskölés olyan hegesztőpisztoly-konfiguráció által okozott vagy felerősített túlzott olvadtfém kilökődés, amely nem támogatja megfelelően a szükséges áramerősséget, huzalátmérőt, munkaciklust, huzalelőtolási stabilitást, védőgáz-áramlást vagy hegesztési geometriát.
Ez különbözik a tisztán paraméter-indukált fröcsköléstől.
A hagyományos hibaelhárítás gyakran a következőkkel kezdődik:
A GMAW-ban a hegesztőhuzalnak folyamatosan kell haladnia a huzaladagolótól a kábelen és a bélésen keresztül, át kell haladnia az érintkezőcsúcson, elektromos áramot kell kapnia, szabályozott helyzetben kell kilépnie a pisztolyból, és ismételhető sebességgel be kell lépnie az ívbe.
Ezen az úton minden instabilitás ívinstabilitássá válhat.
Az ív instabilitása pedig gyakran fröccsenéssé válik.
Miért van ilyen nagy hatással az érintkezőhegy kiválasztása a fröcskölésre?
átviszi a hegesztőáramot a pisztolyról a mozgó hegesztőhuzalra.
A nagy pontosságú hegesztéshez ennek az elektromos csatlakozásnak nagyon konzisztensnek kell maradnia.
Mi történik, ha az érintkező hegy túl nagy?
Ha az érintkezőcsúcs furata túl nagy a huzal átmérőjéhez képest, a huzal nagyobb mozgásszabadsággal rendelkezik a hegy belsejében.
Ennek eredménye lehet:
következetlen elektromos érintkezés;
drótvándorlás;
az ív helyzetének megváltoztatása;
instabil áramátvitel;
inkonzisztens kontakt-csúcs és munka távolság;
idő előtti kopás.
Az ív többször elmozdulhat ahelyett, hogy egy stabil ponton koncentrálódna.
A hagyományos gyártás során kis eltérések is elviselhetők.
A precíziós hegesztésnél ugyanaz a változás látható különbségeket okozhat a fröccsenésben, a peremhelyzetben, a behatolásban és a varrat megjelenésében.
Mi történik, ha az érintkező hegy túl kicsi?
A túl szoros érintkezőcsúcs túlzott súrlódást okozhat.
Ez képes előállítani:
huzalelőtolási ellenállás;
szabálytalan vezetéksebesség;
vezetékes tétovázás;
visszaégés;
idő előtti hegykopás;
etetési megszakítások.
Ha a huzaltovábbítás inkonzisztenssé válik, a huzalelőtolási sebesség és az ívfeszültség közötti kapcsolat folyamatosan változik.
Az így létrejövő fémátvitel szabálytalanná válhat, növelve a fröcskölés valószínűségét.
Ezért:
A megfelelő érintkezőcsúcsnak meg kell egyeznie a huzal átmérőjével és a tényleges hegesztési alkalmazással – nem egyszerűen a pisztoly belsejébe kell illeszkednie.
Miért növeli a hegesztési fröcskölést az elkopott érintkezőcsúcs?
Az érintkezőcsúcs fokozatosan elkopik, ahogy a hegesztőhuzal folyamatosan áthalad rajta.
Ahogy a furat megnagyobbodik, az elektromos érintkezés kevésbé ismételhető.
Ez azt eredményezheti, hogy a vezeték pillanatról pillanatra megváltoztatja érintkezési pontját a hegyen belül.
A nagy pontosságú hegesztési folyamatban ez a változás számít.
Az üzemeltető vagy az automatizált rendszer pontosan ugyanazt tarthatja fenn:
feszültség;
áramerősség;
utazási sebesség;
fáklyaszög;
huzalelőtolási sebesség.
De az elektromos átviteli pont a fáklyán belül már nem konzisztens.
Az eredmény a következő lehet:
stabil gépbeállítások + instabil fizikai áramátvitel = instabil ívviselkedés.
Éppen ezért az érintkezőcsúcs cseréjét nem szabad csak arra alapozni, hogy a hegy teljesen használhatatlan-e.
A precíziós gyártásnál a relevánsabb kérdés a következő:
Eléggé elkopott az érintkező hegy ahhoz, hogy befolyásolja a folyamat megismételhetőségét?
Hogyan befolyásolja a pisztolybetét a hegesztési fröcskölést?
A bélés a hegesztőhuzalt az adagolóból a hegesztőpisztoly kábelén keresztül vezeti. A nem megfelelő bélésméret, túlzott súrlódás, szennyeződés, rossz telepítés vagy túlzott kábelhajlítás szabálytalan huzaladagolást és ezáltal instabil fémátvitelt eredményezhet.
A huzaladagolásnak egyenletesnek és folyamatosnak kell lennie.
Ha a huzal ellenállásba ütközik, előfordulhat, hogy az érintkezőcsúcsnál a pillanatnyi előtolás nem egyezik meg tökéletesen a parancsolt huzalelőtolási sebességgel.
Egy normál műhelyben a hegesztő egyszerűen hallja az ívhang változását.
Egy precíziós gyártósoron ez a kis instabilitás a következőképpen jelenhet meg:
fokozott mikrofröccsenés;
következetlen gyöngyprofil;
változó penetráció;
ívvándorlás;
érintkezőcsúcs kopása;
visszaégés.
Lehet-e egy bélés műszakilag 'kompatibilis', de mégis hibás?
Igen.
Lehet, hogy a fáklya fizikailag illeszkedik a fáklyához, de még mindig alkalmatlan az alkalmazásra.
A bélés kiválasztásánál figyelembe kell venni:
Kiválasztási tényező
Miért számít
A huzal átmérője
Meghatározza a szükséges belső hézagot
Huzal anyaga
A különböző vezetékek merevsége és súrlódása eltérő
A zseblámpa kábel hossza
A hosszabb táplálási utak növelik az ellenállást
Kábelhajlítások
A szűk hajlítások növelik a súrlódást
Huzalelőtolási sebesség
A nagy sebességű etetés nagyobb konzisztenciát igényel
Hegesztési mód
A precíziós és impulzusos folyamatok kevésbé tűrik a takarmányozási eltéréseket
Gyártási munkaciklus
A folyamatos gyártás felgyorsítja a kopást
Bélés állapota
A szennyeződés és a törmelék növeli a légellenállást
Ez az egyik oka annak, hogy csak az érintkezőcsúcs cseréje nem oldja meg az ismétlődő fröcskölési problémákat.
A teljes vezetékpályát ki kell értékelni.
Hiba a legnagyobb áramerősség szerinti hegesztőpisztoly kiválasztása?
Igen. A hegesztőpisztolynak csak a meghirdetett maximális áramerőssége alapján történő kiválasztása az egyik leggyakoribb választási hiba igényes hegesztési alkalmazásoknál.
Két fáklya hasonló névleges áramerősséggel rendelkezhet, és a tényleges gyártás során mégis nagyon eltérő teljesítményt nyújt.
A nagy pontosságú fáklyát a következők szerint kell kiválasztani:
Követelmény
Mit kell értékelni?
Hegesztőáram
Aktuális folyamatos áram
Üzemi ciklus
Valós ívbeállási idő
A huzal átmérője
Az érintkező hegy és a bélés kompatibilitása
Huzal anyaga
Takarmányozási jellemzők
Hegesztési mód
Rövidzárlat, permetezés, impulzus vagy egyéb átvitel
Hűtés
Gáz/levegő vagy vízhűtés
Kábel hossza
Takarmányellenállás és kezelői hatótávolság
Fáklya nyaka
Hozzáférés és CTWD konzisztencia
Szórófej
Gázfedezet és közös akadálymentesítés
Gyártási módszer
Kézi, robotizált vagy automatizált
Fogyasztó élet
Stabilitás a gyártási idő alatt
Karbantartás
Csere gyakorisága és hozzáférhetősége
Előfordulhat, hogy a szükséges áramerősségre méretezett égő még mindig alkalmatlan, ha a gyártási munkaciklus sokkal magasabb, mint amennyit a pisztoly elviselésére terveztek.
Ez az a hely, ahol a látszólagos 'olcsóbb fáklya' drága választássá válhat.
Miért kritikus a munkaciklus a nagypontosságú hegesztésben?
A munkaciklus határozza meg, hogy egy hegesztőpisztoly mekkora folyamatos hőterhelést tud elviselni egy meghatározott működési körülmények között.
A precíziós hegesztés többet igényel, mint a katasztrofális túlmelegedés elkerülését.
A folyamathoz hőállóság szükséges.
Ahogy a pisztoly hőmérséklete emelkedik, több alkatrész felgyorsulhat a kopása:
érintkezési tippek;
fúvókák;
diffúzorok;
Bélések;
szigetelő alkatrészek;
kábelszerelvények.
A növekvő hőmérséklet még azelőtt is befolyásolhatja a fogyóeszközök állapotát, hogy a fáklya túlmelegedne a használathoz.
Ez azért számít, mert a precíziós hegesztés az ismételhetőségtől függ.
Az a folyamat, amely az első 10 percben kiváló hegesztési varratokat produkál, de hosszan tartó gyártás után megnövekszik a fröcskölés, nem igazán stabil.
Miért jelent precíziós problémát a hegesztőpisztoly hűtése, nem csak a kezelő kényelmét?
A hűtést gyakran kényelmi funkciónak tekintik.
A precíziós hegesztésnél ez inkább értelmezhető folyamatstabilitási jellemzőként .
A megfelelően hűtött fáklya segít fenntartani a konzisztensebb hőkörnyezetet:
az érintkező csúcs;
diffúzor;
szórófej;
fáklyanyak;
tápkábel.
Ha a hőterhelés meghaladja a pisztoly effektív hűtési kapacitását, felgyorsulhat a fogyóeszközök kopása.
Ez végül megváltoztathatja az ív körüli geometriát vagy elektromos jellemzőit.
Mikor érdemes megfontolni a vízhűtést?
Nincs olyan univerzális áramerősség, amelynél minden alkalmazásnak levegő-/gázhűtéses pisztolyról vízhűtéses pisztolyra kell váltania.
Az útvonalon bárhol előforduló problémák megzavarhatják a gázlefedettséget.
A lehetséges okok a következők:
sérült gáztömlők;
eltömődött diffúzor lyukak;
túlzott fröcskölés a fúvókán belül;
nem megfelelő fúvókaméretek;
szivárgások;
a fúvóka helytelen helyzete;
turbulens gázáramlás.
A rossz árnyékolás elsősorban a hegesztési varrat szennyeződésének és porozitásának kockázatát növeli, de az instabil ívkörnyezet is hozzájárulhat a rossz általános átviteli viselkedéshez.
A nagy pontosságú hegesztésnél ezért a gázáramlást nem csak a szabályozónál kell értékelni.
A fontos kérdés:
A gáz egyenletesen és egyenletesen éri el az ívet?
Okozhat-e több fröcskölést a zseblámpa nyakának geometriája?
Igen – közvetve.
A fáklyanyak geometriája határozza meg, hogy a kezelő vagy az automatizált rendszer milyen könnyen tudja fenntartani a szükséges:
munkaszög;
utazási szög;
CTWD;
ív helyzete;
közös hozzáférés.
Ha a pisztoly geometriája rosszul illeszkedik a csatlakozáshoz, a kezelő ezt a pisztoly szögének megváltoztatásával vagy a kinyúlás növelésével kompenzálhatja.
Ez megváltoztathatja az ív viselkedését.
Nagy pontosságú alkalmazásoknál az általános gyártás során elfogadható kis eltérések fontossá válhatnak.
Ezért a 'legjobb' hegesztőpisztoly nem feltétlenül a legnagyobb áramerősségű pisztoly.
Ez az a pisztoly, amely lehetővé teszi a szükséges hegesztési geometria következetes reprodukálását.
Mi az a CTWD, és miért számít a fröcskölésnek?
Az érintkezőcsúcstól a munkadarabig terjedő távolság (CTWD) az érintkezőcsúcs vége és a munkadarab közötti távolság. A GMAW-ban a CTWD eltérései befolyásolják az elektromos kiütést, a hegesztőáramot, az ív viselkedését, a leválasztási jellemzőket és a folyamat stabilitását.
A precíziós hegesztéshez a CTWD-nek erősen ismételhetőnek kell lennie.
Ha a pisztoly kialakítása vagy a kezelő hozzáférése megnehezíti a CTWD karbantartását, a hegesztési feltételek még akkor is változhatnak, ha a gép beállításai változatlanok maradnak.
Az inkonzisztens CTWD tipikus okai a következők:
nem megfelelő fáklyanyak-szög;
túlzott fúvókahossz;
rossz ízületi hozzáférhetőség;
a kezelő fáradtsága;
a robotfáklya helytelen elhelyezése;
az érintkezőcsúcs helyzetének megváltozása;
következetlen fogyóeszközök telepítése.
Ez az oka annak, hogy a pisztoly ergonómiája és geometriája nem egyszerűen kényelmi szempont.
Befolyásolják a folyamat ismételhetőségét.
Hogyan befolyásolja a hegesztőkábel hossza az ív és a huzalelőtolás stabilitását?
A hosszabb vágópisztoly-szerelvények nagyobb munkatávot biztosítanak, de hosszabb utat is biztosítanak a hegesztőhuzal számára.
Minél hosszabb az adagolási út, annál fontosabbá válik a bélés állapota, a kábelvezetés, a huzalmerevség és az adagoló teljesítménye.
A problémák nőnek, ha a hosszú kábelek:
szorosan tekercselt;
többször hajlított;
gépek körül irányítva;
csavart a gyártás során;
nem megfelelő béléssel kombinálva.
Precíziós alkalmazásokhoz nem mindig a lehető leghosszabb kábel kiválasztása 'minden esetre' a legjobb stratégia.
Az előnyben részesített kábelhossz általában:
elég hosszú a szükséges mozgáshoz, de nem tovább a szükségesnél.
Ez segít csökkenteni a szükségtelen huzalelőtolási ellenállást.
Miért fontosabb a pisztoly kiválasztása az impulzus- és precíziós hegesztésben?
A nagy pontosságú hegesztési folyamatokat úgy tervezték, hogy pontosabban szabályozzák a hőbevitelt, a cseppátvitelt és az ív viselkedését.
Ez értékesebbé teszi a folyamatok konzisztenciáját, és jobban láthatóvá teszi a mechanikai instabilitást.
Egy kifinomult hegesztő áramforrás nem tudja teljes mértékben kompenzálni:
következetlen huzaladagolás;
kopott érintkezőcsúcsok;
instabil áramátvitel;
rossz gázszállítás;
túl magas fáklya hőmérséklet;
CTWD megváltoztatása.
Ez egy fontos elvhez vezet:
Minél pontosabb a hegesztési folyamat, annál fontosabbá válik a pisztolyrendszer konzisztenciája.
Az áramforrásba való jelentős befektetés, miközben a hegesztőpisztolyt általános tartozékként kezeli, ezért alááshatja a berendezés vásárlásának pontosságát.
Miért még fontosabb a pisztoly kiválasztása a robothegesztésben?
A robothegesztés számos, a kezelővel kapcsolatos változót eltávolít.
Ez azonban azt jelenti, hogy a fáklyával kapcsolatos változatok még könnyebben azonosíthatók.
Egy robotrendszer elvárja, hogy a fáklya ismételten visszatérjen ugyanoda:
szerszám középpontja;
szög;
CTWD;
vezeték helyzete;
gázfedés.
A fogyóanyag kopása vagy termikus torzulása veszélyeztetheti ezt az ismételhetőséget.
Robot- és automatizált hegesztés esetén értékelje:
Tényező
Pontossági követelmény
Fáklya nyaka
Magas méret-ismételhetőség
Kapcsolatfelvételi tipp
Konzisztens furat és elektromos átvitel
Tipp beszerelése
Megismételhető pozíció
Bélés
Alacsony huzalelőtolási ellenállás
Kábelvezetés
Stabil robotmozgás
Hűtés
Állandó hőteljesítmény
Szórófej
Stabil gázlefedettség
Fogyasztó élet
Kiszámítható karbantartási intervallumok
Előfordulhat, hogy a kézi hegesztésben elfogadhatóan működő pisztoly nem biztosítja automatikusan az automatizálás által megkövetelt ismételhetőséget.
Mennyibe kerül valójában a hegesztési fröcskölés?
A látható fémcseppek csak egy részét képezik a költségeknek.
A fröcskölés valós költsége a következőképpen fejezhető ki:
Összes fröcskölés költség = takarítási munka + fogyóeszközök + utómunkálatok + állásidő + elutasított alkatrészek + folyamatproblémák
1. Takarítómunka
Előfordulhat, hogy a fröccsenést el kell távolítani, mielőtt:
festés;
bevonat;
galvanizálás;
tömítés;
összeszerelés;
végső ellenőrzés.
2. Magasabb fogyasztási cikk
Az erős fröcskölés növelheti a tisztítás és csere gyakoriságát:
fúvókák;
érintkezési tippek;
diffúzorok.
3. Gyártási leállás
Minden alkalommal, amikor a kezelő megáll a fúvóka tisztítására vagy az érintkezőcsúcs cseréjére, csökken az íves indítás termelékenysége.
4. Átdolgozás
Az ív instabilitása többet is befolyásolhat, mint a fröcskölés.
Inkonzisztens peremgeometriát vagy behatolást is létrehozhat, ami további ellenőrzést és javítást igényel.
5. Downstream minőségi problémák
A precíziós alkatrészeknél még kis mennyiségű fröcskölés is zavarhatja a következőket:
tömítő felületek;
szálak;
mozgó alkatrészek;
bevonat minősége;
kozmetikai megjelenés.
Ezért előfordulhat, hogy a beszerzési szakaszban a legolcsóbb pisztoly nem biztosítja a legalacsonyabb költséget hegesztett alkatrészenként.
Valóban a hegesztőpisztoly okoz fröcskölést?
Nem mindig.
A fröccsenést a hegesztési paraméterek, az anyagszennyeződés, a védőgáz, a vezeték minősége, a földelés, a hegesztési technika és a fémátviteli mód is okozhatja.
A legjobb hibaelhárítási módszer a változó szisztematikus azonosítása.
Tünet
A zseblámpával kapcsolatos lehetséges ok
Szintén Ellenőrizze
A fröcskölés fokozatosan növekszik
Az érintkezőcsúcs kopása vagy a fáklya melegítése
Paraméterek
Ív vándorol
Kopott/túlméretezett érintkezőcsúcs
Föld csatlakozás
Wire tétovázik
Bélés vagy kábel ellenállása
Etető
Visszaégés lép fel
Tipp/betét/etetőanyag probléma
Huzalelőtolás beállítása
A kábel hajlítása után megnövekszik a fröcskölés
Huzalelőtolás korlátozása
Kábelvezetés
A fröcskölés a fáklya helyzetével változik
Gázszállítás vagy CTWD
Fáklyaszög
A fúvóka túlmelegszik
Elégtelen hűtés
Üzemi ciklus
Stabil az elején, instabil később
Termikus túlterhelés
Fogyasztható állapot
Gyakori hegycsere szükséges
Rossz a hegy vagy a fáklya kapacitása
Vezeték állapota
Ugyanazok a paraméterek különbözőképpen viselkednek a fáklyák között
Fáklya-rendszer variáció
Fogyószer beszerelés
A cél az, hogy elkerüljük a hegesztési paraméterek folyamatos változtatását, ha a probléma mechanikai jellegű.
Hogyan kell lépésről lépésre elhárítania a hegesztőpisztoly fröccsenésének hibáit?
1. lépés: Ellenőrizze a hegesztési paramétereket
Győződjön meg arról, hogy a feszültség, a huzalelőtolási sebesség, a polaritás, a haladási sebesség és az átviteli mód megfelelő-e.
Ha a paraméterek helyesek, folytassa a hibaelhárítást, ahelyett, hogy azonnal módosítaná őket.
2. lépés: Vizsgálja meg az érintkezési tippet
Ellenőrizze a következőket:
túlzott furatkopás;
visszaégés;
deformáció;
szennyeződés;
helytelen méret.
3. lépés: Ellenőrizze a huzal adagolását
Vezesse át a vezetéket a rendszeren, és figyelje meg, hogy a mozgás egyenletes és egyenletes-e.
Ellenőrizze a bélést és a kábelek elvezetését.
4. lépés: Ellenőrizze a pisztoly működési ciklusát
Határozza meg, hogy a fáklyát folyamatosan használják-e a hőhatár közelében.
5. lépés: Ellenőrizze a hűtési teljesítményt
Ellenőrizze, hogy a pisztoly hőmérséklete jelentősen megnő-e a gyártás során.
Vízhűtéses rendszerek esetén ellenőrizze a hűtőfolyadék keringését.
6. lépés: Ellenőrizze a gázszállítást
Ellenőrizze a fúvókát, a diffúzort, a tömlőket és a gázút, hogy nincs-e korlát vagy szivárgás.
7. lépés: Ellenőrizze a CTWD-t és a fáklya szögét
Győződjön meg arról, hogy a pisztoly geometriája lehetővé teszi a kezelő vagy a robot számára az ismételhető pozíció megtartását.
8. lépés: Hasonlítsa össze a teljesítményt a gyártási idővel
Tegyen fel egy fontos diagnosztikai kérdést:
A fröcskölés azonnal megjelenik, vagy fokozódik, miután a pisztoly egy ideig hegesztett?
Ha a teljesítmény a hőmérséklet hatására romlik, a pisztoly kapacitására vagy hűtésére nagyobb figyelmet kell fordítani.
Hogyan válasszunk hegesztőpisztolyt nagy pontosságú hegesztéshez?
A precíziós hegesztőpisztolyt a teljes alkalmazásnak megfelelően kell kiválasztani, nem pedig egyetlen specifikációt.
Használja a következő kiválasztási keretet:
Kiválasztási paraméter
Kérdés feltenni
Hegesztési folyamat
Milyen átviteli módot használnak majd?
Jelenlegi
Mi a valós üzemi áramerősség?
Üzemi ciklus
Mennyi ideig tart valójában az ív?
Huzal
Milyen anyagot és átmérőt használnak?
Kapcsolatfelvételi tipp
A vezetékre és az áramerősségre van optimalizálva?
Bélés
Alkalmas a vezetékhez és a kábelhosszhoz?
Hűtés
Képes kezelni a tartós hőterhelést?
Kábel
Mi a legrövidebb gyakorlati hossz?
Fáklyanyak
Meg tudja tartani a megfelelő ízületi geometriát?
Szórófej
Megfelelő gázlefedettséget és hozzáférést biztosít?
Automatizálás
Szükséges a méretmegismételhetőség?
Fogyóeszközök
Megjósolhatók a csereintervallumok?
Karbantartás
Az alkatrészek gyorsan szervizelhetők?
Ez sokkal erősebb vásárlási mód, mint egyszerűen megkérdezni:
'Hány amperes ez a hegesztőpisztoly?'
Mi a leggyakoribb hiba a hegesztőpisztoly kiválasztásánál?
A legdrágább figyelmen kívül hagyott hiba az, ha olyan égőt választunk, amely elegendő névleges áramerősséggel rendelkezik, de nem elegendő a folyamatstabilitás a tényleges gyártási környezethez.
A pisztoly műszakilag hegeszthető.
Nem biztos, hogy azonnal meghiúsul.
Egy rövid teszt során akár elfogadhatónak is tűnhet.
De a valódi gyártás során a következőket tapasztalhatja:
túlzott hőképződés;
az érintkezőcsúcs kopásának felgyorsítása;
a huzalelőtolási ellenállás növelése;
következetlen ívviselkedés;
növekvő fröcskölés;
rövidebb fogyóeszközök élettartama;
több karbantartási megszakítás.
Ez az oka annak, hogy a rövid hegesztési tesztek önmagukban nem tükrözik pontosan a gyártási teljesítményt.
A nagy pontosságú hegesztőpisztolyt olyan körülmények között kell értékelni, amelyek hasonlítanak a valódihoz:
GYIK a hegesztőpisztoly fröccsenéséről a nagypontosságú hegesztésben
Valóban túlzott fröcskölést okozhat a rossz hegesztőpisztoly?
Igen. A rosszul összeillesztett hegesztőpisztoly instabil huzalelőtolást, inkonzisztens áramátvitelt, nem megfelelő hűtést, CTWD megváltoztatását vagy rossz védőgázelosztást okozhat. Ezek a körülmények destabilizálhatják az ívet és növelhetik a fröcskölést még akkor is, ha a hegesztőgép beállításai megfelelőek.
Az érintkezőhegy mérete befolyásolja a hegesztési fröcskölést?
Igen. A túlméretezett érintkezőcsúcs túlzott vezetékmozgást és instabil elektromos érintkezést tesz lehetővé, míg az alulméretezett csúcs növelheti a súrlódást és a huzalelőtolási ellenállást. Mindkét körülmény hozzájárulhat az ív instabilitásához és a túlzott fröccsenéshez.
Okozhat-e több fröcskölést a kopott érintkezőhegy?
Igen. Ahogy az érintkezőcsúcs furata kopik, a vezeték szabadabban mozoghat, és az elektromos átvitel kevésbé egyenletes. Ez ívelfordulást, instabil fémátvitelt és fokozott fröcskölést okozhat.
Fröcskölést okozhat a hegesztőpisztoly betét?
Igen. A helytelen, sérült, szennyezett vagy rosszul felszerelt bélés inkonzisztens huzaladagolást okozhat. A szabálytalan huzalszállítás megváltoztatja a fémátviteli viselkedést, és növelheti a fröcskölést.
Befolyásolja-e a hegesztőpisztoly munkaciklusa a hegesztés minőségét?
Igen. Ha a pisztolyt a tervezett hőkapacitáson túl üzemelteti, az megnövelheti az alkatrészek hőmérsékletét és felgyorsíthatja a fogyóeszközök kopását. Precíziós alkalmazásokban ez csökkentheti az ívstabilitást és az ismételhetőséget, mielőtt a pisztoly nyilvánvaló meghibásodást érne el.
Nem. A helyes hűtési módszer az áramerősségtől, a munkaciklustól, a hegesztési időtartamtól, a pisztoly méretétől és a gyártási követelményektől függ. A vízhűtés értékesebbé válik a tartós, nagy áramerősségű és nagy igénybevételű alkalmazásokban, ahol fontos a hőstabilitás.
Miért nő a fröcskölés egy ideig hegesztés után?
Ha a fröcskölés alacsony a gyártás kezdetén, de a hegesztés során növekszik, ellenőrizze a pisztoly hőmérsékletét, az érintkezőcsúcs kopását, a hűtési kapacitást, a huzalelőtolási ellenállást és a munkaciklust. A hőmérséklet-függő változás azt jelezheti, hogy a pisztolyrendszer a hőhatár közelében működik.
Mit kell ellenőriznem a hegesztőgép cseréje előtt a fröcskölés miatt?
Ellenőrizze az érintkezőcsúcsot, a bélést, a huzalelőtolási útvonalat, a kábelek elvezetését, a pisztoly munkaciklusát, a hűtési teljesítményt, a gázszállítást, a CTWD-t, a pisztoly szögét, a munkacsatlakozást és a fogyóeszközök állapotát, mielőtt arra a következtetésre jutna, hogy az áramforrás a probléma.
Következtetés: Nem biztos, hogy a legdrágább fáklya a rossz választás – a rossz fáklya az
A nagy pontosságú hegesztés során előforduló túlzott fröcskölést nem szabad automatikusan feszültség- vagy huzalelőtolás-beállítási problémaként kezelni.
Ha ezen funkciók bármelyike instabillá válik, a hegesztési folyamat instabillá válik.
A precíziós MIG/MAG és GMAW alkalmazásoknál ezért a pisztoly kiválasztásánál sokkal többet kell figyelembe venni, mint a maximális áramerősséget.
A legfontosabb tényezők a következők:
tényleges hegesztőáram, munkaciklus, érintkezőcsúcs kompatibilitás, bélés kiválasztása, huzalanyag, kábelhossz, hűtési kapacitás, védőgáz szállítás, pisztoly geometriája és gyártási módja.
Az a zseblámpa, amelynek beszerzése olcsóbb, de növeli a fröcskölést, a fogyasztási időt, a tisztítási időt és az utómunkálatokat, végső soron a drágább megoldás lehet.
Az �fém a szükséges kémiai összetétellel és mechanikai tulajdonságokkal rendelkezzen, és az elektróda jó hegesztési teljesítményt nyújtson. Az oxigénvágás fő hegesztőanyagai: vágófúvóka, oxigénes hegesztőpisztoly, oxigénvágó fúvóka, folyasztószer, nem nemesfém (hegesztendő anyag), hegesztőkesztyűk, védőmaszk, stb. A fő felhasználási területek a lemezipar, az orvosi berendezések gyártása, a formagyártás, a bútorgyár, a kerékpár-mopedipar, a hajóparkoló ipar. Rozsdamentes acél-alumínium ötvözet hegesztőanyagok: alumínium-szilícium forrasz ötvözet elemek hozzáadásával a bevonat megolvadásával a hegesztett fémbe kerül, hogy kompenzálja az ötvözőelemek égését és javítsa a hegesztett fém mechanikai tulajdonságait. A hegesztési folyamat teljesítményének javítása stabil ívégést, kevesebb fröcskölést, jó varratképződést, könnyű salakeltávolítást és magas leválasztási hatékonyságot tesz lehetővé. Röviden, a bevonat szerepe annak biztosítása, hogy a hegesztett
Személyre szabott élmények teljes irányítás mellett.
Ez a weboldal cookie-kat és hasonló technológiákat ('cookie-kat') használ. Az Ön beleegyezésével analitikai cookie-kat használ annak nyomon követésére, hogy mely tartalmak érdeklik Önt, és marketing cookie-kat az érdeklődésen alapuló hirdetések megjelenítéséhez. Ezekhez az intézkedésekhez külső szolgáltatókat veszünk igénybe, akik az adatokat saját céljaikra is felhasználhatják.
Hozzájárulását az 'Összes elfogadása' gombra kattintva vagy az egyéni beállítások alkalmazásával adja meg. Az Ön adatait ezután az EU-n kívüli harmadik országokban is feldolgozhatják, például az Egyesült Államokban, amelyek nem rendelkeznek megfelelő szintű adatvédelemmel, és ahol különösen a helyi hatóságok hozzáférése nem akadályozható meg hatékonyan. Hozzájárulását bármikor azonnali hatállyal visszavonhatja. Ha rákattint az 'Összes elutasítása' gombra, csak a feltétlenül szükséges cookie-k kerülnek felhasználásra.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių