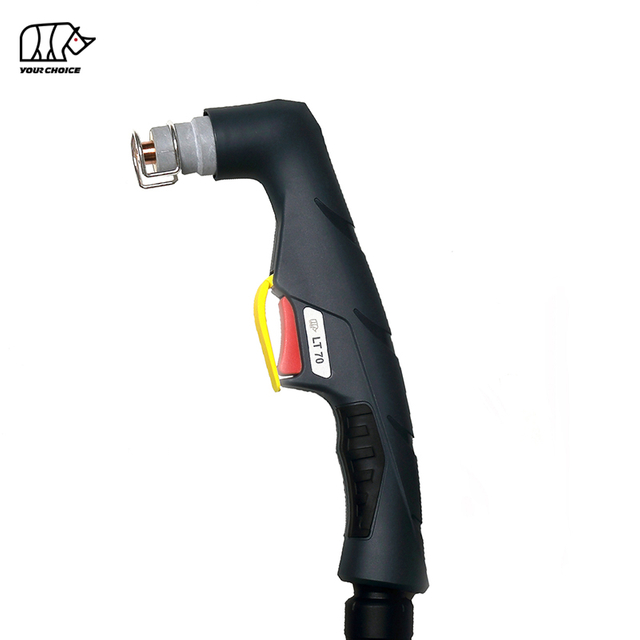
140A HF CNC Plasma Cutting Torch សម្រាប់កាត់មេកានិច
INWELT LTM141 គឺជា CNC ដែលត្រជាក់ដោយម៉ាស៊ីន និងពិលកាត់ប្លាស្មា ដែលត្រូវបានរចនាឡើងសម្រាប់តុកាត់ស្វ័យប្រវត្តិបច្ចុប្បន្នខ្ពស់ ប្រព័ន្ធកាត់ទម្រង់ និងម៉ាស៊ីនកាត់ប្លាស្មាឧស្សាហកម្ម។
LTM141 ត្រូវបានវាយតម្លៃនៅ 140A ជាមួយនឹងវដ្តកាតព្វកិច្ច 60% និងប្រើប្រាស់ ប្រព័ន្ធចាប់ផ្តើមធ្នូដែលមានប្រេកង់ខ្ពស់ (HF).
ការកំណត់រចនាសម្ព័ន្ធបច្ចេកទេស INWELT បច្ចុប្បន្នរួមមាន:
ចរន្តវាយតម្លៃ 140A
វដ្តកាតព្វកិច្ច 60%
ប្រតិបត្តិការខ្យល់
ធ្នូ HF ចាប់ផ្តើម
ប្រហែល សម្ពាធប្រតិបត្តិការ 4.5-5.0 bar
ប្រហែល លំហូរខ្យល់ 220 លីត្រ / នាទី។
ប្រហែល 140 វិនាទីដែលបានណែនាំក្រោយលំហូរ
បង្គោលភ្លើងស្តង់ដារ 6 ម៉ែត្រ
ការកំណត់រចនាសម្ព័ន្ធ 12 ម៉ែត្រអាចប្រើបាន
CNC / ប្រតិបត្តិការមេកានិច
មានជម្រើសភ្ជាប់ខាងក្រោយច្រើន រួមទាំង៖
1/4G
3/8G
M14 × 1
M16 × 1.5
អាដាប់ទ័រកណ្តាល
LTM141 គួរតែត្រូវបានដាក់ជាពិសេសជា ម៉ាស៊ីន/CNC plasma torch ដាច់ដោយឡែកពី LT141 handheld plasma torch។
លក្ខណៈបច្ចេកទេស INWELT LTM141
| លក្ខណៈបច្ចេកទេស |
INWELT LTM141 |
| ប្រភេទផលិតផល |
CNC / មេកានិកពិលកាត់ប្លាស្មា |
| គំរូ |
LTM141 |
| ម៉ាក |
បញ្ចូល |
| វាយតម្លៃបច្ចុប្បន្ន |
១៤០ ក |
| វដ្តកាតព្វកិច្ច |
60% |
| ត្រជាក់ |
ខ្យល់ |
| ដំណើរការឧស្ម័ន |
ខ្យល់ដែលបានបង្ហាប់ |
| ការចាប់ផ្តើមធ្នូ |
អេហ្វអេហ្វ |
| សម្ពាធឧស្ម័ន |
ប្រហែល 4.5–5.0 របារ |
| លំហូរឧស្ម័ន |
ប្រហែល 220 លីត្រ / នាទី។ |
| លំហូរក្រោយដែលបានណែនាំ |
ប្រហែល 140 វិនាទី |
| ប្រវែងនាំមុខស្តង់ដារ |
6 ម |
| ប្រវែងនាំមុខស្រេចចិត្ត |
12 ម |
| ប្រតិបត្តិការ |
CNC / មេកានិច |
| ជម្រើសឧបករណ៍ភ្ជាប់ |
1/4G / 3/8G / M14 ×1 / M16 × 1.5 / អាដាប់ទ័រកណ្តាល |
| ស្តង់ដារគ្រួសារគន្លឹះ |
Ø1.1 / Ø1.4 / Ø1.7 / Ø1.9 ម។ |
| ជំនួយបន្ថែម |
មាន |
| ការគាស់សម្ភារៈប្រើប្រាស់ |
មាន |
| OEM / ODM |
មាន |
| ស្លាកឯកជន |
មាន |
មុនពេលបញ្ជាទិញ សូមបញ្ជាក់ប្រភពថាមពលប្លាស្មា ចរន្តដែលបានវាយតម្លៃ ស្ថាបត្យកម្មចាប់ផ្តើម HF សៀគ្វីអ័ក្សអាកាស ឧបករណ៍ភ្ជាប់ខាងក្រោយ ចំណុចប្រទាក់គ្រប់គ្រង និងតម្រូវការប្រព័ន្ធ CNC ។
LTM141 ទល់នឹង LT141៖ ម៉ាស៊ីន Torch ទល់នឹង Hand Torch
LTM141 និង LT141 ជាកម្មសិទ្ធិរបស់គ្រួសារពិលប្លាស្មាធំទូលាយដូចគ្នា ប៉ុន្តែគួរតែត្រូវបានចាត់ទុកជាផលិតផលពិលពេញលេញពីរដាច់ដោយឡែកពីគ្នា។
| លក្ខណៈពិសេសរបស់ |
LTM141 |
LT141 |
| ប្រតិបត្តិការ |
CNC / មេកានិច |
សៀវភៅដៃ / ឧបករណ៍យួរដៃ |
| ធរណីមាត្រពិល |
ពិលម៉ាស៊ីនត្រង់ |
ពិលដៃដែលមានមុំ |
| ចាប់ផ្តើមការគ្រប់គ្រង |
ម៉ាស៊ីនគ្រប់គ្រង |
កេះប្រតិបត្តិករ |
| ការម៉ោន |
អ្នកកាន់ CNC ថេរ |
ឧបករណ៍យួរដៃ |
| កម្ពស់ពិល |
CNC / THC គ្រប់គ្រង |
ប្រតិបត្តិករគ្រប់គ្រង |
| កម្មវិធីបឋម |
ការកាត់ដោយស្វ័យប្រវត្តិ |
ការកាត់ដោយដៃ |
សម្ភារៈប្រើប្រាស់មួយចំនួនអាចជារបស់គ្រួសារប្រើប្រាស់ LT141 ធំទូលាយដូចគ្នា។
ទោះជាយ៉ាងណាក៏ដោយ ក្បាលពិលរបស់ម៉ាស៊ីន ក្បាលពិលដៃ ចំណុចទាញ បំពង់ដាក់ទីតាំង និងការភ្ជាប់ខ្សែ មិនគួរត្រូវបានចាត់ទុកដោយស្វ័យប្រវត្តិថាអាចផ្លាស់ប្តូរបានទេ។
សម្រាប់តំណភ្ជាប់គេហទំព័រខាងក្នុង សូមប្រើយុថ្កាពិពណ៌នាដូចជា៖
LTM141 CNC Plasma Cutting Torch
និង
LT141 ពិលកាត់ប្លាស្មាដោយដៃ
ជាជាងការបង្ហាញទាំងពីរយ៉ាងសាមញ្ញដូចជា LT141។
ហេតុអ្វីបានជាប្រើពិលម៉ាស៊ីន 140A សម្រាប់កាត់ប្លាស្មា CNC?
ប្រព័ន្ធប្លាស្មា CNC 140A ត្រូវការពិលដែលត្រូវបានរចនាឡើងសម្រាប់ការម៉ោនដែលមានស្ថេរភាព ធរណីមាត្រកាត់ដែលអាចធ្វើម្តងទៀត និងប្រតិបត្តិការបច្ចុប្បន្នខ្ពស់។
ម៉ាស៊ីនត្រង់ - ធរណីមាត្រពិល
ការកំណត់រចនាសម្ព័ន្ធម៉ាស៊ីន LTM141 អាចត្រូវបានដំឡើងនៅលើអ័ក្ស CNC Z-axis ឬអ្នកកាន់ពិល។
ការដំឡើងត្រឹមត្រូវជួយថែរក្សា៖
ការកាត់ដែលគ្រប់គ្រងដោយម៉ាស៊ីន
មិនដូចពិលក្នុងដៃទេ LTM141 ត្រូវបានគ្រប់គ្រងតាមរយៈប្រភពថាមពលប្លាស្មា និងប្រព័ន្ធ CNC ។
វដ្តកាត់ធម្មតារួមមាន:
ទីតាំងពិល
ការរកឃើញកម្ពស់បឋម
ប្លាស្មាចាប់ផ្តើម
ចោះ
ចលនាកាត់
ការលៃតម្រូវកម្ពស់ពិល
ធ្នូឈប់
140A វេទិកាកាត់
LTM141 ផ្តល់នូវវេទិកាមេកានិចបច្ចុប្បន្នខ្ពស់ជាងសម្រាប់កម្មវិធីកាត់ឧស្សាហកម្ម។
ចរន្តប្រតិបត្តិការពិតប្រាកដគួរតែត្រូវបានជ្រើសរើសដោយយោងទៅតាមសម្ភារៈ កម្រាស់ សម្ភារៈប្រើប្រាស់ និងតារាងកាត់ដែលបានផ្ទៀងផ្ទាត់នៃប្រព័ន្ធប្លាស្មាពេញលេញ។
របៀបដែលប្រព័ន្ធកាត់ប្លាស្មា LTM141 HF ដំណើរការ
LTM141 ដំណើរការជាផ្នែកនៃប្រព័ន្ធកាត់ប្លាស្មាមេកានិចពេញលេញដែលមាន៖
ខ្យល់ដែលបានបង្ហាប់ចូលទៅក្នុងភ្លើងពិល ហើយហូរតាមក្បាលពិល បំពង់ខ្យល់ ឧបករណ៍សាយភាយ អេឡិចត្រូត និងក្បាលកាត់។
ថាមពលអគ្គិសនី ionizes ឧស្ម័ន និងបង្កើតធ្នូប្លាស្មាសីតុណ្ហភាពខ្ពស់។
ក្បាលម៉ាស៊ីនបង្រួញចរន្តប្លាស្មាទៅជាយន្តហោះប្រមូលផ្តុំដែលរលាយវត្ថុធាតុអេឡិចត្រូនិច ខណៈដែលឧស្ម័នដែលមានល្បឿនលឿនដកលោហៈធាតុរលាយចេញពីកំសៀវ។
របៀបដែល HF Arc Starting ដំណើរការលើ LTM141
LTM141 ប្រើ ប្រព័ន្ធចាប់ផ្តើមធ្នូដែលមានប្រេកង់ខ្ពស់។.
ការបញ្ឆេះ HF ប្រើសញ្ញាអគ្គិសនីដែលមានប្រេកង់ខ្ពស់ ដើម្បីជួយបង្កើតធ្នូប្លាស្មាដំបូង។
ដូច្នេះប្រភពថាមពលប្លាស្មាត្រូវតែគាំទ្រស្ថាបត្យកម្ម HF ពិលដែលត្រូវគ្នា។
HF, non-HF និង back-striking plasma torches មិនគួរត្រូវបានចាត់ទុកថាអាចផ្លាស់ប្តូរបានឡើយ ព្រោះវាមានការវាយតម្លៃបច្ចុប្បន្នស្រដៀងគ្នា។
ការពិចារណាលើការដំឡើង HF សម្រាប់ប្រព័ន្ធ CNC
ដោយសារតែការចាប់ផ្តើម HF បង្កើតថាមពលអគ្គិសនីដែលមានប្រេកង់ខ្ពស់ ការដំឡើង CNC គួរតែធ្វើតាមការណែនាំរបស់អ្នកផលិតប្រភពថាមពលប្លាស្មាសម្រាប់៖
កុំសន្មត់ថារាល់ឧបករណ៍បញ្ជា CNC អាចភ្ជាប់ដោយផ្ទាល់ទៅប្រព័ន្ធប្លាស្មា HF ដោយមិនគិតពីស្ថាបត្យកម្មអគ្គិសនីពេញលេញ។
LTM141 ការកំណត់រចនាសម្ព័ន្ធភ្លើងម៉ាស៊ីនពេញលេញ
គ្រួសារផលិតផល INWELT បច្ចុប្បន្នរួមមានគ្រឿងម៉ាស៊ីន 6 ម៉ែត្រ និង 12 ម៉ែត្រ LTM141 មួយចំនួន។
6 m Configurations
| INWELT Code |
Configuration |
| IJWU0614 |
LTM141 / 6 m / 1/4G |
| IJWU0616 |
LTM141 / 6 m / 3/8G |
| IJWU0619 |
LTM141 / 6 m / M14 × 1 |
| IJWU0606 |
LTM141 / 6 m / M16 × 1.5 |
| IJWU0608 |
LTM141 / 6 m / អាដាប់ទ័រកណ្តាល |
12 m Configurations
| INWELT Code |
Configuration |
| IJWU0612 |
LTM141 / 12 m / 1/4G |
| IJWU0615 |
LTM141 / 12 m / 3/8G |
| IJWU0610 |
LTM141 / 12 m / M14 × 1 |
| IJWU0609 |
LTM141 / 12 m / M16 × 1.5 |
| IJWU0602 |
LTM141 / 12 m / អាដាប់ទ័រកណ្តាល |
ការកំណត់រចនាសម្ព័ន្ធភ្លើងពិលពេញលេញទាំងនេះគួរតែត្រូវបានបង្ហាញឱ្យឃើញយ៉ាងច្បាស់ ពីព្រោះប្រភេទនៃការតភ្ជាប់ និងប្រវែងនាំមុខគឺជាលក្ខណៈវិនិច្ឆ័យសំខាន់ក្នុងការទិញសម្រាប់ការជំនួស និងពិល OEM CNC ។
ក្បាលពិលម៉ាស៊ីន LTM141
ក្បាលពិលរបស់ម៉ាស៊ីន INWELT ពិសេសគឺ៖
លេខកូដ INWELT: IJWA0618
ការពិពណ៌នា៖
ម៉ាស៊ីន LTM141 ក្បាលពិលប្លាស្មា
ធាតុផ្សំជាក់លាក់របស់ម៉ាស៊ីននេះគួរតែជាគ្រឿងបន្លាស់ចម្បងមួយដែលបង្ហាញនៅលើទំព័រ LTM141។
ក្បាលពិលដោយដៃ LT141 គួរតែត្រូវបានផ្លាស់ទីទៅទំព័រផលិតផលឧបករណ៍យួរដៃ LT141 ឬដាក់ស្លាកយ៉ាងច្បាស់ថាជាសមាសធាតុពិលដោយដៃដែលពាក់ព័ន្ធ។
បំពង់ដាក់ទីតាំង Fiberglass LTM141
ប្រព័ន្ធម៉ាស៊ីនភ្លើង រួមមានៈ
លេខកូដ INWELT: IJHW0024
ឯកសារយោង៖ W0300144
ការពិពណ៌នា៖
បំពង់ដាក់ទីតាំង Fiberglass / LTM
បំពង់ដាក់ទីតាំងនេះបង្កើតជាផ្នែកនៃតួម៉ាស៊ីនត្រង់ និងជាប់ទាក់ទងនឹងការភ្ជាប់ CNC ។
សម្រាប់ក្រុមហ៊ុនផលិតឧបករណ៍ និងអ្នកបញ្ចូលប្រព័ន្ធ បំពង់ដាក់ទីតាំងគួរតែត្រូវបានបង្ហាញរួមគ្នាជាមួយនឹងក្បាលពិលរបស់ម៉ាស៊ីន និងវិមាត្រម៉ោន។
បន្ថែមគំនូរវិមាត្រម៉ាស៊ីន LTM141
ពិលម៉ាស៊ីន CNC គួរតែផ្តល់នូវវិមាត្រនៃការដំឡើងរាងកាយ។
INWELT គួរបន្ថែមគំនូរបច្ចេកទេសដែលបង្ហាញ៖
កុំចម្លងទំហំគូប្រជែង។
វាស់វែងការផលិត LTM141 ពិតប្រាកដ ហើយបោះផ្សាយទិន្នន័យវិមាត្រភាគីទីមួយ។
ប្រភេទព័ត៌មានបច្ចេកទេសនេះមានប្រយោជន៍ជាពិសេសសម្រាប់៖
គន្លឹះកាត់ស្តង់ដារ LTM141 តាមជួរបច្ចុប្បន្ន
វេទិកាដែលអាចប្រើប្រាស់បាន LT141/LTM141 ធំទូលាយជាងនេះ រួមមានអង្កត់ផ្ចិតចុងកាត់ស្តង់ដារមួយចំនួន។
លេខកូដ INWELT បច្ចុប្បន្នរួមមាន:
Ø1.1ម.ម
លេខកូដ INWELT៖ IJWV0617-11
ឯកសារយោង៖ PD0101-11
Ø 1.4 ម.ម
លេខកូដ INWELT៖ IJWV0617-14
ឯកសារយោង៖ PD0101-14
Ø 1.7 ម.ម
លេខកូដ INWELT៖ IJWV0617-17
ឯកសារយោង៖ PD0101-17
Ø1.9 ម.ម
លេខកូដ INWELT៖ IJWV0617-19
ឯកសារយោង៖ PD0101-19
ប្រព័ន្ធពិលប្រភេទ A141 ដែលអាចប្រៀបធៀបបាន ជាទូទៅប្រើអង្កត់ផ្ចិតក្បាលផ្សេងគ្នាសម្រាប់ជួរបច្ចុប្បន្នខុសៗគ្នា។
INWELT គួរតែផ្ទៀងផ្ទាត់ផែនទី amperage-to-nozzle ផ្ទាល់ខ្លួនរបស់វា មុនពេលបោះពុម្ពទំនាក់ទំនងបច្ចុប្បន្នជាការអនុញ្ញាត។
តើគន្លឹះកាត់មួយណាគួរប្រើនៅ 140A?
គ្រួសារប្រើប្រាស់ LT141/LTM141 រួមមាន Ø1.1, Ø1.4, Ø1.7 និង Ø1.9 mm គន្លឹះកាត់។
ប្រព័ន្ធ A141 ឧស្សាហកម្មជាទូទៅប្រើក្បាលម៉ាស៊ីនស្តង់ដារធំបំផុតនៅក្នុងក្រុមនេះនៅជិតជួរប្រតិបត្តិការខាងលើ 140A ។
ទោះជាយ៉ាងណាក៏ដោយ INWELT គួរតែផ្អែកលើការបញ្ជាក់ចុងក្រោយលើទិន្នន័យវិស្វកម្មផ្ទាល់ខ្លួន និងការធ្វើតេស្តកាត់។
តារាងប្រើប្រាស់ចុងក្រោយដែលខ្លាំងបំផុតនឹងមាន៖
| INWELT Code |
Tip Diameter បានផ្ទៀងផ្ទាត់ |
បច្ចុប្បន្ន |
Electrode |
Diffuser |
ដំណើរការ |
| IJWV0617-11 |
Ø1.1ម |
ផ្ទៀងផ្ទាត់ |
ផ្នែកដែលត្រូវគ្នា។ |
ផ្នែកដែលត្រូវគ្នា។ |
ការកាត់ស្តង់ដារ |
| IJWV0617-14 |
Ø1.4ម |
ផ្ទៀងផ្ទាត់ |
ផ្នែកដែលត្រូវគ្នា។ |
ផ្នែកដែលត្រូវគ្នា។ |
ការកាត់ស្តង់ដារ |
| IJWV0617-17 |
Ø1.7ម |
ផ្ទៀងផ្ទាត់ |
ផ្នែកដែលត្រូវគ្នា។ |
ផ្នែកដែលត្រូវគ្នា។ |
ការកាត់ស្តង់ដារ |
| IJWV0617-19 |
Ø 1.9 ម។ |
ផ្ទៀងផ្ទាត់ |
ផ្នែកដែលត្រូវគ្នា។ |
ផ្នែកដែលត្រូវគ្នា។ |
ការកាត់ស្តង់ដារ |
នៅពេលបញ្ជាក់ សូមប្រើការគូសផែនទីដូចគ្នាជាប់លាប់៖
ទំព័រផលិតផល
កាតាឡុកបច្ចេកទេស
ប្រព័ន្ធ ERP
បញ្ជីគ្រឿងបន្លាស់
ការវេចខ្ចប់
ឯកសារអ្នកចែកចាយ
LTM141 ការណែនាំអំពីការកាត់បន្ថែម
គ្រួសារផលិតផលរួមមានគន្លឹះកាត់បន្ថែមមួយចំនួន។
Ø1.4 ម.ម
លេខកូដ INWELT៖ IJWV0673-14
ឯកសារយោង៖ PD0117-14
Ø1.7 ម.ម
លេខកូដ INWELT៖ IJWV0673-17
ឯកសារយោង៖ PD0117-17
Ø1.9 ម.ម
លេខកូដ INWELT៖ IJWV0673-19
ឯកសារយោង៖ PD0117-19
គ្រួសារធំទូលាយក៏មាន៖
IJWV0677 / PD0111 – ព័ត៌មានជំនួយបន្ថែម / 50A
ឧបករណ៍ប្រើប្រាស់បន្ថែមផ្តល់នូវការឈានដល់បន្ថែមទៀតដែលគន្លឹះប្រវែងស្តង់ដារមិនអាចចូលទៅទីតាំងកាត់បានយ៉ាងងាយស្រួល។
សម្រាប់កម្មវិធី CNC ការផ្លាស់ប្តូរប្រវែងចុងក៏ផ្លាស់ប្តូរធរណីមាត្រខាងមុខពិលផងដែរ។
ដូច្នេះ កម្ពស់កាត់ និងជង់ដែលអាចប្រើប្រាស់បានពេញលេញ គួរតែត្រូវបានផ្ទៀងផ្ទាត់ មុនពេលប្រើប្រាស់ឧបករណ៍ប្រើប្រាស់បន្ថែម។
អេឡិចត្រូតប្លាស្មាស្តង់ដារ LTM141
អេឡិចត្រូតស្តង់ដារគឺ៖
លេខកូដ INWELT: IJWC0617
ឯកសារយោង: PR0101
អេឡិចត្រូតផ្ទេរថាមពលអគ្គិសនីតាមរយៈពិលហើយពាក់ជាលំដាប់កំឡុងពេលកាត់ប្លាស្មា។
ជំនួសអេឡិចត្រូតមុនពេលសំណឹកច្រើនហួសហេតុពេក៖
សម្រាប់ការផលិតដោយស្វ័យប្រវត្តិ ការពាក់អេឡិចត្រូតគួរតែត្រូវបានត្រួតពិនិត្យជាប្រចាំ ពីព្រោះការចោះម្តងហើយម្តងទៀតអាចកាត់បន្ថយអាយុប្រើប្រាស់បាន។
អេឡិចត្រុងពង្រីក LTM141
គ្រួសារបច្ចុប្បន្នរួមមាន៖
លេខកូដ INWELT: IJWC0672
ឯកសារយោង: PR0116
នេះគឺជាការកំណត់រចនាសម្ព័ន្ធអេឡិចត្រូតដែលប្រើជាមួយឧបករណ៍ប្រើប្រាស់បន្ថែមដែលត្រូវគ្នា។
ទំព័របន្តផ្ទាល់បច្ចុប្បន្នដាក់ស្លាកសមាសភាគនេះជា 'Plasma LT101' ដែលគួរតែត្រូវបានកែប្រសិនបើផ្នែកនេះត្រូវបានចែករំលែកជាផ្លូវការជាមួយគ្រួសារ LT101–151។
ប្រើការពិពណ៌នាផលិតផល-គ្រួសារដែលត្រូវគ្នានឹងទិន្នន័យ ERP/BOM ពិតប្រាកដ។
ឧបករណ៍បំលែងស្តង់ដារ LTM141
ឧបករណ៍បំភាយស្តង់ដារបច្ចុប្បន្នគឺ៖
លេខកូដ INWELT: IJWG0617
ឯកសារយោង: PE0101
diffuser គ្រប់គ្រងការចែកចាយឧស្ម័នដំណើរការជុំវិញអេឡិចត្រូត និងចុងកាត់។
លំហូរឧស្ម័នមានស្ថេរភាពជួយរក្សា៖
ជំនួសឧបករណ៍បំពង ប្រសិនបើវាប្រេះ ខូចទ្រង់ទ្រាយ ឆេះ ឬកខ្វក់ខ្លាំង។
ផ្ទៀងផ្ទាត់ Extended Diffuser មុនពេលបោះពុម្ព
បញ្ជីទំព័របន្តផ្ទាល់បច្ចុប្បន្ន៖
IJWG0619 / PE0103
ប៉ុន្តែពិពណ៌នាវាដូចជា៖
ឧបករណ៍បំលែង LT151
ដោយសារតែគ្រួសារប្រើប្រាស់ធំទូលាយដូចគ្នាមានផ្នែក LT101–151 សូមបញ្ជាក់ថាតើឧបករណ៍បំពងនេះត្រូវបានអនុម័តជាផ្លូវការសម្រាប់ការកំណត់រចនាសម្ព័ន្ធដែលអាចប្រើប្រាស់បានបន្ថែម LTM141 ដែរឬទេ។
នៅពេលផ្ទៀងផ្ទាត់ហើយ បោះពុម្ពវាដូចជា៖
INWELT Code → Reference → Component → Compatible Torch Models → Process
ជាជាងប្រើការពិពណ៌នាគំរូតែមួយដែលមិនច្បាស់លាស់។
បំពង់ខ្យល់ LTM141
គ្រួសារផលិតផលបច្ចុប្បន្នរួមមាន:
លេខកូដ INWELT: IJAO0779
ការពិពណ៌នា៖
បំពង់ខ្យល់ / LT141–151
បំពង់ខ្យល់ជួយដឹកនាំឧស្ម័នដំណើរការតាមរយៈចុងភ្លើងខាងមុខ។
រក្សាសមាសធាតុឱ្យស្អាត និងដំឡើងត្រឹមត្រូវ។
បំពង់ខ្យល់ដែលខូច ឬដាក់ទីតាំងមិនត្រឹមត្រូវអាចរំខានដល់លំហូរឧស្ម័ន និងប៉ះពាល់អវិជ្ជមានដល់ស្ថេរភាពប្លាស្មា។
LTM141 Nozzle ខាងក្រៅ និងសមាសធាតុរក្សា
គ្រួសារផលិតផលបច្ចុប្បន្នរួមមាន:
IJWT0618 / PC0102 - ខាងក្រៅ Nozzle / LT141
និង
IJWT0697 / PC0131 – ខាងក្រៅ Nozzle / LT141–151
ក្បាលម៉ាស៊ីនខាងក្រៅត្រឹមត្រូវគួរតែត្រូវគ្នានឹងដំណើរការកាត់ ឬកាត់ទំនាក់ទំនងដែលបានជ្រើសរើស។
ជំនួសសមាសធាតុផ្នែកខាងមុខ ប្រសិនបើពួកវាបង្ហាញ៖
LTM141 Stand-Off, ទំនាក់ទំនងកាត់ និងគ្រឿងបន្លាស់
គ្រួសារ LT141/LTM141 ធំទូលាយមានឧបករណ៍ដាក់ទីតាំងផ្នែកខាងមុខជាច្រើន។
ផ្នែកបច្ចុប្បន្នរួមមាន:
IJTN0079 / CV0013 - Gouging Spacer
IJTN0070 / CV0014 - សញ្ញាដកឃ្លាបួនចំណុច
IJTN0078 / CV0012 - Double-Point Spacer
IJTN0077 / CV0011 - Spacer Spring
IJTN0095 / CV0039 - ប្រឡោះក្រោនបួនចំណុចជាមួយអ៊ីសូឡង់
IJTN0089 / CV0023 - ឧបករណ៍កាត់ទំនាក់ទំនង
ការកាត់ផ្តាច់
គ្រឿងបន្ថែមដែលអាចទប់ទល់បានជួយរក្សាចម្ងាយដែលគ្រប់គ្រងពីក្បាលទៅការងារ។
ទំនាក់ទំនងកាត់
សមាសធាតុកាត់ទំនាក់ទំនងប្រើធរណីមាត្រខាងមុខផ្សេងគ្នា។
ការគាស់
ការគាស់យកសម្ភារៈដោយមិនកាត់ទាំងស្រុងតាមរយៈ workpiece ។
ប្រើជង់ខាងមុខត្រឹមត្រូវសម្រាប់ដំណើរការនីមួយៗ ជំនួសឱ្យការលាយផ្នែកកាត់ ទំនាក់ទំនង និងកាត់។
ការគាស់ប្លាស្មា LTM141
វេទិកាប្រើប្រាស់ប្រភេទ A141 កាន់តែទូលំទូលាយ រួមបញ្ចូលទាំងដំណើរការជីកយករ៉ែ។
ការគោះអាចប្រើសម្រាប់៖
ការដកដែកចេញ
ការលុបបំបាត់ពិការភាព
ការគាស់ខ្នង
ការរៀបចំរួមគ្នា
ការងារជួសជុល
សម្រាប់ទំព័រ CNC/machine-torch ផ្សព្វផ្សាយតែនៅពេល៖
ប្រភពថាមពលប្លាស្មាគាំទ្រការគាស់
គ្រឿងប្រើប្រាស់ត្រឹមត្រូវត្រូវបានតំឡើង
ប្រព័ន្ធស្វ័យប្រវត្តិគាំទ្រចលនាពិលដែលត្រូវការ
កុំប្រើចុងកាត់ធម្មតាជាព័ត៌មានជំនួយ លុះត្រាតែការកំណត់រចនាសម្ព័ន្ធនោះត្រូវបានអនុម័តជាពិសេស។
ការដំឡើងខ្សែម៉ាស៊ីន LTM141
ប្រព័ន្ធភ្លើងម៉ាស៊ីន LTM141 បច្ចុប្បន្នរួមបញ្ចូលទាំងការដំឡើងខ្សែម៉ាស៊ីន 6 ម៉ែត្រ។
ខ្សែម៉ាស៊ីនអាដាប់ធ័រកណ្តាល
លេខកូដ INWELT: IJWO10316071-00
ការពិពណ៌នា៖
LTM141–151 / 16 mm² / 6 m / អាដាប់ទ័រកណ្តាល
ខ្សែម៉ាស៊ីនដែលមានខ្សែស្រឡាយ
លេខកូដ INWELT: IJWO10316077-00
ការពិពណ៌នា៖
LTM141–151 / 16 mm² / 6 m / ការតភ្ជាប់ខ្សែស្រឡាយ
ខ្សែម៉ាស៊ីនទាំងនេះគួរតែស្ថិតនៅក្នុងតារាងគ្រឿងបន្លាស់ LTM141 បឋម។
ខ្សែ LT141 ដោយដៃគួរតែត្រូវបានផ្លាស់ទីទៅទំព័រផលិតផលឧបករណ៍យួរដៃ LT141 ឬដាក់ស្លាកយ៉ាងច្បាស់ថាជាផ្នែកពាក់ព័ន្ធ-ពិលដោយដៃ។
ជម្រើសអាដាប់ទ័រឧបករណ៍ភ្ជាប់ LTM141
ប្រព័ន្ធ LTM machine-torch រួមបញ្ចូលអាដាប់ទ័រជាច្រើន។
1/8G ទៅ 1/4G
លេខកូដ INWELT: IJAU5698
1/8G ទៅ 3/8G
លេខកូដ INWELT: IJAU5697
1/8G ទៅ M14 × 1
លេខកូដ INWELT: IJAU5699
1/8G ទៅ M16 × 1.5
លេខកូដ INWELT: IJAU5690
ជម្រើសអាដាប់ទ័រទាំងនេះជួយគាំទ្រចំណុចប្រទាក់ប្រភពថាមពលប្លាស្មាផ្សេងៗគ្នា។
ខ្សែដែលត្រូវគ្នាតែមួយមិនបញ្ជាក់ពីភាពឆបគ្នានៃពិលពេញលេញទេ។
អាដាប់ទ័រកណ្តាល LTM141 5-Pin
ក្រុមគ្រួសារផលិតផលក៏រួមបញ្ចូលផងដែរ:
លេខកូដ INWELT: IJAY0089
ឯកសារយោង: FY0023
ការពិពណ៌នា៖
5-Pin Plasma Torch-Side Central Adapter
មុនពេលដំឡើង សូមផ្ទៀងផ្ទាត់៖
គ្រឿងម៉ាស៊ីនតែមួយមុខមិនគ្រប់គ្រាន់ទេ។
របៀបពិនិត្យមើលភាពឆបគ្នានៃម៉ាស៊ីនកាត់ប្លាស្មា LTM141 CNC
កុំជ្រើសរើស LTM141 ពីព្រោះឧបករណ៍កាត់ប្លាស្មាត្រូវបានវាយតម្លៃនៅ 140A ។
លក្ខខណ្ឌជាច្រើនត្រូវតែផ្គូផ្គង។
បញ្ជាក់ការចាប់ផ្តើម HF
ប្រភពថាមពលប្លាស្មាត្រូវតែគាំទ្រពិល HF ។
បញ្ជាក់ការវាយតម្លៃបច្ចុប្បន្ន
LTM141 ត្រូវបានគេវាយតម្លៃនៅ 140A.
ដំណើរការពិល និងសម្ភារៈប្រើប្រាស់ក្នុងដែនកំណត់ដែលបានផ្ទៀងផ្ទាត់របស់ពួកគេ។
បញ្ជាក់ឧបករណ៍ភ្ជាប់ខាងក្រោយ
ការកំណត់រចនាសម្ព័ន្ធដែលមានរួមមាន៖
1/4G
3/8G
M14 × 1
M16 × 1.5
អាដាប់ទ័រកណ្តាល
បញ្ជាក់សៀគ្វី Pilot-Arc
ការតភ្ជាប់ pilot-arc ត្រូវតែផ្គូផ្គងប្រភពថាមពលប្លាស្មា។
បញ្ជាក់ចំណុចប្រទាក់ CNC ចាប់ផ្តើម
ពិនិត្យមើលរបៀបដែលប្រព័ន្ធប្លាស្មាដោះស្រាយ៖
ផ្តល់ព័ត៌មានម៉ាស៊ីនមុនពេលបញ្ជា
សម្រាប់ការជំនួស ឬគម្រោង OEM សូមផ្តល់៖
ក្រុមហ៊ុនផលិតប្រភពថាមពលប្លាស្មា
ម៉ូដែលម៉ាស៊ីន
វាយតម្លៃបច្ចុប្បន្នទិន្នផល
គំរូពិលដែលមានស្រាប់
រូបថតឧបករណ៍ភ្ជាប់សំខាន់ៗ
រូបថតរបស់ Pilot-arc connector
ឧបករណ៍បញ្ជា CNC
ប្រវែងនាំមុខដែលត្រូវការ
វិមាត្រម៉ោនដែលត្រូវការ
នេះគួរឱ្យទុកចិត្តជាងការបោះផ្សាយបញ្ជីសកលនៃម៉ាកម៉ាស៊ីនដែលត្រូវគ្នា។
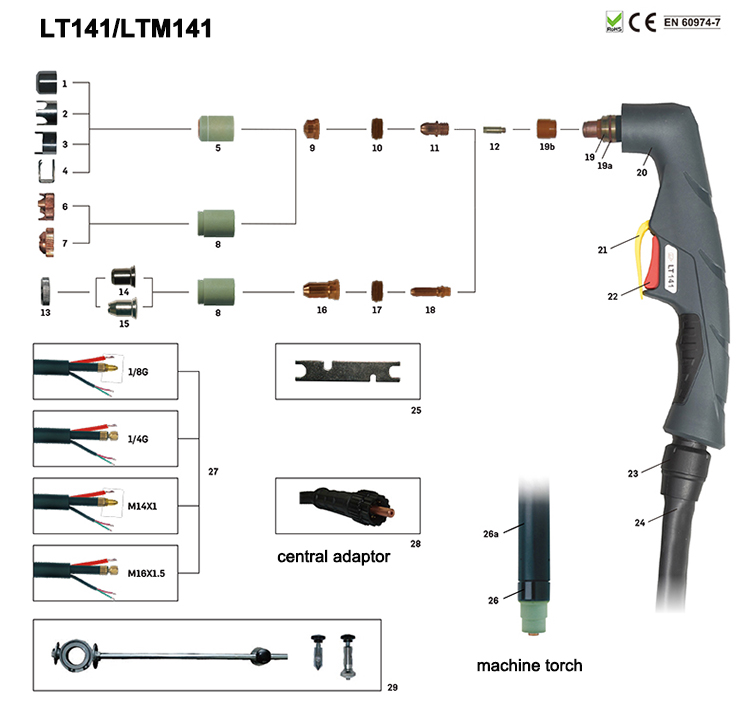
ព័ត៌មានលម្អិតអំពីគ្រឿងបន្លាស់៖
ពិលម៉ាស៊ីន
| កូដ |
យោង |
ការពិពណ៌នា |
កូដ |
យោង |
ការពិពណ៌នា |
| IJWU0614 |
ការកាត់ប្លាស្មា atuo ពិល LTM141/6m 1/4G |
IJWU0612 |
|
ការកាត់ប្លាស្មា atuo ពិល LTM141/12m 1/4G |
| IJWU0616 |
ការកាត់ប្លាស្មា atuo ពិល LTM141/6m 3/8G |
IJWU0615 |
|
ការកាត់ប្លាស្មា atuo ពិល LTM141/12m 3/8G |
| IJWU0619 |
PA0103 |
ការកាត់ប្លាស្មា atuo ពិល LTM141/6m M14×1 |
IJWU0610 |
PA0104 |
ការកាត់ប្លាស្មា atuo ពិល LTM141/12m M14×1 |
| IJWU0606 |
PA0145 |
ការកាត់ប្លាស្មា atuo ពិល LTM141/6m M16 × 1.5 |
IJWU0602 |
PA0146 |
អាដាប់ទ័រកណ្តាលកាត់ប្លាស្មា LTM141/12m |
| IJWU0608 |
អាដាប់ទ័រកណ្តាលកាត់ប្លាស្មា atuo ពិល LTM141/6m |
IJWU0609 |
|
ការកាត់ប្លាស្មា atuo ពិល LTM141/12m M16 × 1.5 |
|
| មុខតំណែង |
|
កូដ |
យោង |
ការពិពណ៌នា |
| 1 |
|
IJTN0079 |
CV0013 |
ឧបករណ៍ដកឃ្លា / LT141-150 |
| 2 |
|
IJTN0070 |
CV0014 |
ចន្លោះប្រហោងបួនចង្អុល/LT100-150 |
| 3 |
|
IJTN0078 |
CV0012 |
ចន្លោះចង្អុលទ្វេ/LT100-150 |
| 4 |
|
IJTN0077 |
CV0011 |
ស្ប៉ាស្ព័រ LT100-150 |
| 5 |
|
IJWT0618 |
PC0102 |
ក្បាលម៉ាស៊ីនខាងក្រៅ LT141 |
| 6 |
|
IJTN0095 |
CV0039 |
របាំងមកុដបួនចំណុចជាមួយអ៊ីសូឡង់ / LT101-141 |
| 7 |
|
IJTN0089 |
CV0023 |
Spacer សម្រាប់កាត់ទំនាក់ទំនង/LT101-141 |
| 8 |
|
IJWT0697 |
PC0131 |
ក្បាលម៉ាស៊ីនខាងក្រៅ LT141-151 |
| 9 |
|
|
|
ព័ត៌មានជំនួយ |
| 9.1 |
|
IJWV0617-11 |
PD0101-11 |
ព័ត៌មានជំនួយ Φ1.1mm/LT101-141 |
| 9.2 |
|
IJWV0617-14 |
PD0101-14 |
ព័ត៌មានជំនួយ Φ1.4mm/LT101-141 |
| 9.3 |
|
IJWV0617-17 |
PD0101-17 |
ព័ត៌មានជំនួយ Φ1.7mm/LT101-141 |
| 9.4 |
|
IJWV0617-19 |
PD0101-19 |
ព័ត៌មានជំនួយ Φ1.9mm/LT101-141 |
| 10 |
|
IJWG0617 |
PE0101 |
ឧបករណ៍បំលែង LT101-141 |
| 11 |
|
IJWC0617 |
PR0101 |
អេឡិចត្រូតប្លាស្មា LT101-141 |
| 12 |
|
IJAO0779 |
|
បំពង់ខ្យល់/LT141-151 |
| 13 |
|
IJTN0000 |
|
គ្រាប់ចាក់សោ |
| 14 |
|
IJTN0014 |
CV0008 |
ទំនាក់ទំនងកាត់ឯកសារភ្ជាប់/LT100-151 |
| 15 |
|
IJTN0015 |
CV0009 |
ឯកសារភ្ជាប់ទំនាក់ទំនងវែង/LT100-151 |
| 16 |
|
|
|
ព័ត៌មានជំនួយ |
| 16.1 |
|
IJWV0673-14 |
PD0117-14 |
ព័ត៌មានជំនួយបន្ថែម Φ1.4mm/LT101-151 |
| 16.2 |
|
IJWV0673-17 |
PD0117-17 |
ព័ត៌មានជំនួយបន្ថែម Φ1.7mm/LT101-151 |
| 16.3 |
|
IJWV0673-19 |
PD0117-19 |
ព័ត៌មានជំនួយបន្ថែម Φ1.9mm/LT101-151 |
| 16.4 |
|
IJWV0677 |
PD0111 |
ព័ត៌មានជំនួយបន្ថែម 50A/LT101-151 |
| 17 |
|
IJWG0619 |
PE0103 |
ឧបករណ៍បំលែង LT151 |
| 18 |
|
IJWC0672 |
PR0116 |
អេឡិចត្រូតពង្រីកប្លាស្មា LT101 |
| 19 |
|
IJWA0666 |
|
ក្បាលពិលប្លាស្មា LT141 |
| 19 ក |
|
IJGU0697 |
EA0131 |
'O'ចិញ្ចៀន Φ18.77x1.78m minsilicon |
| 19 ខ |
|
IJWG9018 |
|
Frontin sulator/LT141-151 |
| 20 |
|
IJHW0046 |
|
ចំណុចទាញប្លាស្មាសៀវភៅដៃ/ASeries/ក្រហម |
| 21 |
|
IJIK0733 |
|
ផ្នែកការពារ/ប្លាស្មា/លឿង |
| 22 |
|
IJIR0081 |
185.0031 |
កេះ |
| 23 |
|
IJIK0805 |
|
រួម/ធំ/ប្រភេទថ្មី។ |
| 24 |
|
|
|
ការភ្ជាប់ខ្សែ |
| 24.1 |
|
IJWO00316071-00 |
|
ការភ្ជាប់ខ្សែ/LT141-151/16MQ/6M អាដាប់ទ័រកណ្តាល |
| 24.2 |
|
IJWO00316077-00 |
|
ការភ្ជាប់ខ្សែ/LT141-151/16MQ/6MATT.1/8G |
| 24.3 |
|
IJWO10316071-00 |
|
ការភ្ជាប់ខ្សែ/LTM141-151/16MQ/6Mcenter អាដាប់ទ័រ |
| 24.4 |
|
IJWO10316077-00 |
|
ការភ្ជាប់ខ្សែ/LTM141-151/16MQ/6MATT.1/8G |
| 24.5 |
|
IJWO0600 |
|
ការភ្ជាប់ខ្សែ LT141-1516M អាដាប់ទ័រកណ្តាល |
| 25 |
|
IJDH6017 |
|
Spanner សម្រាប់ប្លាស្មា |
| 26 |
|
IJWA0618 |
|
ក្បាលពិលប្លាស្មា LTM141 |
| 26 ក |
|
IJHW0024 |
W0300144 |
បំពង់ទីតាំងកញ្ចក់ជាតិសរសៃ / LTM |
| 27 |
|
|
|
ការភ្ជាប់ខ្សែ LTM |
| 27.1 |
|
IJAU5698 |
|
ការភ្ជាប់អាដាប់ទ័រ 1/8G-1/4G |
| 27.2 |
|
IJAU5697 |
|
ការភ្ជាប់អាដាប់ទ័រ 1/8G-3/8G |
| 27.3 |
|
IJAU5699 |
|
ការភ្ជាប់អាដាប់ទ័រ 1/8G-M14×1 |
| 27.4 |
|
IJAU5690 |
|
ការភ្ជាប់អាដាប់ទ័រ 1/8G-M16×1.5 |
| 28 IJAY0089 FY0023 អាដាប់ទ័រកណ្តាលផ្នែកខាងភ្លើងប្លាស្មា 5 ម្ជុល |
| 29 IJTN0088 CV0022 ឯកសារភ្ជាប់កាត់រង្វង់/LT100-151 |
LTM141 និង CNC Torch Height Control
ប្រព័ន្ធប្លាស្មា CNC អាចប្រើការគ្រប់គ្រងកម្ពស់ពិលដោយស្វ័យប្រវត្តិ ដើម្បីរក្សាចម្ងាយកាត់ត្រឹមត្រូវ។
ប្រព័ន្ធដែលអាចធ្វើបានរួមមាន:
ធ្នូ - វ៉ុល THC
ការចាប់អារម្មណ៍ក្បាលអណ្តែត
ការចាប់សញ្ញាកម្ពស់មេកានិកដំបូង
ប្រព័ន្ធគ្រប់គ្រងកម្ពស់ដែលត្រូវគ្នា។
Arc-Voltage THC
បន្ទាប់ពីធ្នូប្លាស្មាត្រូវបានបង្កើតឡើង THC ដែលត្រូវគ្នាអាចប្រើវ៉ុលធ្នូដែលជាផ្នែកមួយនៃការរក្សាកម្ពស់កាត់ដែលបានកំណត់កម្មវិធី។
វ៉ុលត្រឹមត្រូវអាស្រ័យលើ៖
ប្រភពថាមពលប្លាស្មា
បច្ចុប្បន្ន
សម្ភារៈ
កម្រាស់ចាន
សម្ភារៈប្រើប្រាស់
ល្បឿនកាត់
ការរួមបញ្ចូល HF និង THC
ដោយសារតែ LTM141 ប្រើការបញ្ឆេះ HF អ្នកបង្កើតម៉ាស៊ីនគួរតែធ្វើតាមតម្រូវការនៃការដាក់ដី និងខ្សែខ្សែកាបរបស់អ្នកផលិតប្រភពថាមពលប្លាស្មា។
កុំបោះផ្សាយខ្សែភ្លើង THC ជាសកល ឬការកំណត់វ៉ុលដោយគ្មានទិន្នន័យកម្រិតប្រព័ន្ធដែលបានផ្ទៀងផ្ទាត់។
Piercing Height ទល់នឹង Cutting Height
ការកាត់ប្លាស្មាតាមយន្តការជាធម្មតាប្រើកម្ពស់ខុសៗគ្នាសម្រាប់ការចោះ និងការកាត់បន្ត។
កម្ពស់ទម្លុះ
លោហៈធាតុដែលរលាយត្រូវបានបញ្ចេញឡើងលើ ខណៈពេលដែលធ្នូដំបូងជ្រាបចូលទៅក្នុងចាន។
កម្ពស់ចោះត្រឹមត្រូវជួយកាត់បន្ថយការខូចខាតលោហធាតុរលាយចំពោះសម្ភារៈប្រើប្រាស់ខាងមុខ។
កម្ពស់កាត់
បន្ទាប់ពីការចោះត្រូវបានបញ្ចប់ ពិលផ្លាស់ទីទៅកម្ពស់កាត់តាមកម្មវិធី។
កម្ពស់កាត់មិនត្រឹមត្រូវអាចបណ្តាលឱ្យ:
ប្រើប៉ារ៉ាម៉ែត្រដែលបានផ្ទៀងផ្ទាត់ពីប្រព័ន្ធប្លាស្មាពេញលេញ។
តើ LTM141 អាចកាត់កម្រាស់ប៉ុន្មាន?
ពិលខ្លួនវាមិនកំណត់កម្រាស់កាត់អតិបរមាជាសកលមួយទេ។
សមត្ថភាពកាត់ពិតប្រាកដអាស្រ័យលើ៖
ប្រភពថាមពលប្លាស្មា
ថាមពលបញ្ចូល
សម្ភារៈ
ចរន្តជាក់ស្តែង
អង្កត់ផ្ចិតចុងកាត់
សម្ពាធខ្យល់
លំហូរខ្យល់
ល្បឿនធ្វើដំណើរ
កម្ពស់ Pierce
កម្ពស់កាត់
លក្ខខណ្ឌប្រើប្រាស់
គុណភាពគែមដែលត្រូវការ
លក្ខណៈបច្ចេកទេសប្លាស្មាវិជ្ជាជីវៈគួរតែបែងចែករវាង៖
សមត្ថភាពកាត់ដែលបានណែនាំ
កម្រាស់សម្ភារៈដែលអាចត្រូវបានដំណើរការផលិតភាពជាមួយនឹងល្បឿនសមរម្យនិងគុណភាពគែម។
សមត្ថភាពកាត់អតិបរមា
សម្ភារៈក្រាស់ដែលនៅតែអាចកាត់បានក្នុងល្បឿនកាត់បន្ថយ។
សមត្ថភាពបំបែក
កម្រាស់សម្ភារៈអតិបរមាដែលអាចបំបែកបាន ជាធម្មតាមានគុណភាពគែមទាប។
ដូច្នេះតួលេខកម្រាស់ LTM141 ជាក់លាក់គួរតែត្រូវបានបោះពុម្ពតែនៅពេលដែលគាំទ្រដោយការធ្វើតេស្តកាត់ប្រព័ន្ធពេញលេញ INWELT ។
បង្កើតតារាងកាត់ INWELT LTM141 CNC
គំនូសតាងកាត់ភាគីទីមួយនឹងក្លាយជាទ្រព្យសម្បត្តិបច្ចេកទេស និង GEO ខ្លាំងបំផុតសម្រាប់ទំព័រនេះ។
វាលដែលបានណែនាំរួមមាន: ទិន្នន័យ
| ប៉ារ៉ាម៉ែត្រ |
ដែលត្រូវបោះពុម្ព |
| សម្ភារៈ |
ដែកថែបស្រាល / ដែកអ៊ីណុក / អាលុយមីញ៉ូម |
| កម្រាស់ |
កម្រាស់ដែលបានសាកល្បង |
| បច្ចុប្បន្ន |
ចរន្តសាកល្បងជាក់ស្តែង |
| លេខកូដជំនួយ |
លេខផ្នែក INWELT |
| អង្កត់ផ្ចិតព័ត៌មានជំនួយ |
ម |
| សម្ពាធខ្យល់ |
របារ |
| លំហូរខ្យល់ |
លីត្រ/នាទី |
| ល្បឿនធ្វើដំណើរ |
ម/នាទី |
| កម្ពស់ Pierce |
ម |
| ការពន្យារពេល Pierce |
វិនាទី |
| កម្ពស់កាត់ |
ម |
| ទទឹង Kerf |
ម |
| កាត់លទ្ធផល |
បានណែនាំ / អតិបរមា / ការបំបែក |
ប្រើទិន្នន័យ INWELT ដែលបានវាស់វែងជាជាងការចម្លងប៉ារ៉ាម៉ែត្រកាត់គូប្រជែង។
ការផ្គត់ផ្គង់ខ្យល់ដែលបានណែនាំសម្រាប់ LTM141
ការបញ្ជាក់បច្ចុប្បន្នរបស់ INWELT LTM141 ប្រើប្រាស់ខ្យល់ដែលបានបង្ហាប់។
ទិន្នន័យប្រតិបត្តិការដែលបានណែនាំរួមមាន:
ឧស្ម័នដំណើរការ៖ ខ្យល់ដែលបានបង្ហាប់
សម្ពាធឧស្ម័ន៖ ប្រហាក់ប្រហែល។ 4.5–5.0 របារ
លំហូរឧស្ម័ន៖ ប្រហាក់ប្រហែល។ 220 លីត្រ / នាទី។
លំហូរក្រោយដែលបានណែនាំ៖ ប្រហាក់ប្រហែល។ 140 វិនាទី
ប្រើខ្យល់បង្ហាប់ស្អាត និងស្ងួត
សំណើម ប្រេងបង្ហាប់ និងភាគល្អិតអាចប៉ះពាល់អវិជ្ជមានដល់៖
ស្ថេរភាពធ្នូ
ជីវិតអេឡិចត្រូត
ជីវិតចុងកាត់
កាត់ភាពជាប់លាប់
ប្រើការច្រោះដែលសមស្រប និងការបំបែកសំណើម។
ពិនិត្យសម្ពាធកំឡុងពេលលំហូរឧស្ម័ន
សម្ពាធឋិតិវន្តអាចខុសពីសម្ពាធប្រតិបត្តិការជាក់ស្តែង។
តម្រង និយតករ ឧបករណ៍ភ្ជាប់ និងទុយោវែងអាចបង្កើតការបាត់បង់សម្ពាធ។
កំណត់ការផ្គត់ផ្គង់ខ្យល់តាមនីតិវិធីប្រតិបត្តិការនៃប្រព័ន្ធកាត់ប្លាស្មាពេញលេញ។
តើ LTM141 អាចកាត់សម្ភារៈអ្វីខ្លះ?
នៅពេលភ្ជាប់ទៅប្រព័ន្ធប្លាស្មាដែលត្រូវគ្នានោះ LTM141 អាចដំណើរការសមា្ភារៈដែលមានចរន្តអគ្គិសនីរួមមាន:
ដែកស្រាល
ដែកថែបកាបូន
ដែកអ៊ីណុក
អាលុយមីញ៉ូម
ស្ពាន់
លង្ហិន
ដែកថែប galvanized
ល្បឿនកាត់ពិតប្រាកដ គុណភាពគែម និងកម្រាស់ជាក់ស្តែង អាស្រ័យលើប្រព័ន្ធប្លាស្មាពេញលេញ។
កម្មវិធីធម្មតាសម្រាប់ LTM141 CNC Torch
LTM141 គឺស័ក្តិសមសម្រាប់កម្មវិធីកាត់ប្លាស្មាស្វ័យប្រវត្តិបច្ចុប្បន្នខ្ពស់ជាង រួមមានៈ
ការជ្រើសរើសពិលចុងក្រោយគួរតែផ្អែកលើប្រភពថាមពលប្លាស្មា និងចំណុចប្រទាក់ម៉ាស៊ីនជាជាងឈ្មោះកម្មវិធីតែម្នាក់ឯង។
ការថែទាំ LTM141 សម្រាប់ផលិតកម្ម CNC
លក្ខខណ្ឌប្រើប្រាស់ជាប់លាប់គឺចាំបាច់នៅក្នុងការផលិតដោយស្វ័យប្រវត្តិ ពីព្រោះសមាសធាតុដែលពាក់អាចប៉ះពាល់ដល់គ្រប់ផ្នែកដដែលៗ។
ពិនិត្យអេឡិចត្រូត
ត្រួតពិនិត្យអេឡិចត្រូតសម្រាប់ការពាក់ច្រើនពេក។
ជំនួសវាមុនពេលមានសំណឹកធ្ងន់ធ្ងរបណ្តាលឱ្យការចាប់ផ្តើមមិនល្អ ឬធ្វើឱ្យខូចក្បាលម៉ាស៊ីន។
ពិនិត្យមើលគន្លឹះកាត់
ពិនិត្យមើល៖
ការបើកក្បាលម៉ាស៊ីនពង្រីក
រាងពងក្រពើ
ការខូចខាតឆេះ
ការបំពុលខ្លាំង
ពិនិត្យ Diffuser
រក្សាច្រកឧស្ម័នឱ្យស្អាត។
ជំនួសសមាសធាតុដែលខូចឬកំដៅ។
ពិនិត្យបំពង់ខ្យល់
ត្រូវប្រាកដថាបំពង់ខ្យល់ត្រូវបានដំឡើងត្រឹមត្រូវ និងមិនមានការខូចខាត។
ពិនិត្យក្បាលពិលរបស់ម៉ាស៊ីន
ពិនិត្យ៖
ខ្សែស្រឡាយ
ផ្ទៃផ្សាភ្ជាប់
ស្ថានភាព O-ring
ការខូចខាតកំដៅ
ការលេចធ្លាយឧស្ម័ន
ពិនិត្យក្បាលពិល
ត្រូវប្រាកដថាចលនា CNC មិន៖
កាតាឡុករបស់យើង៖
 INWELT PLASMA TORCH CATALOG.pdf
បញ្ហាកាត់ CNC LTM141 ទូទៅ
ការចាប់ផ្តើមធ្នូ HF ពិបាក
ពិនិត្យ៖
ស្ថានភាពអេឡិចត្រូត
គន្លឹះកាត់
សៀគ្វី HF
សម្ពាធខ្យល់
ការតភ្ជាប់ការងារ
ឧបករណ៍ភ្ជាប់ពិល
Bevel ហួសប្រមាណ
ពិនិត្យ៖
ការកាត់កែងពិល
កម្ពស់កាត់
ការពាក់ Nozzle
ល្បឿនកាត់
Dross ធុនធ្ងន់
ពិនិត្យ៖
ល្បឿនកាត់
កាត់ចរន្ត
កម្រាស់សម្ភារៈ
លំហូរឧស្ម័ន
កម្ពស់កាត់
ជីវិតប្រើប្រាស់ខ្លី
មូលហេតុដែលអាចកើតមានរួមមាន៖
វិមាត្រផ្នែកមិនស្មើគ្នា
ពិនិត្យ៖
ការដំឡើងពិល
កម្ពស់កាត់
ប្រតិកម្ម CNC
សំណង Kerf
លក្ខខណ្ឌប្រើប្រាស់
ល្បឿនកាត់
មិនមែនគ្រប់បញ្ហាវិមាត្រសុទ្ធតែបណ្តាលមកពីភ្លើងប្លាស្មានោះទេ។
LTM141 Consumables សម្រាប់អ្នកចែកចាយ និងការផ្គត់ផ្គង់ក្រោយទីផ្សារ
កម្មវិធីទីផ្សារក្រោយទីផ្សារ LTM141 ដែលមានជំនាញវិជ្ជាជីវៈអាចរួមបញ្ចូលៈ
ការបោះពុម្ពលេខផ្នែក INWELT ពិតប្រាកដជួយកាត់បន្ថយកំហុសក្នុងការជំនួស និងធ្វើឱ្យការទិញម្តងទៀតកាន់តែងាយស្រួលសម្រាប់អ្នកចែកចាយ និងក្រុមហ៊ុនផលិតឧបករណ៍ CNC ។
OEM LTM141 CNC Plasma Torch ផលិតដោយ INWELT
INWELT ផ្គត់ផ្គង់ពិលកាត់ប្លាស្មា និងគ្រឿងបន្លាស់ជំនួសដល់អតិថិជន B2B ដែលមានជំនាញវិជ្ជាជីវៈ រួមមានៈ
ក្រុមហ៊ុនផលិតម៉ាស៊ីន CNC
ក្រុមហ៊ុនផលិតប្រភពថាមពលប្លាស្មា
ឧបករណ៍រួមបញ្ចូលប្រព័ន្ធ CNC
ម៉ាកឧបករណ៍ផ្សារ និងកាត់
អ្នកនាំចូល
អ្នកចែកចាយ
អ្នកលក់ដុំ
អ្នកផ្គត់ផ្គង់ឧស្សាហកម្ម
ក្រុមហ៊ុនប្រើប្រាស់បន្ទាប់បន្សំ
ការកំណត់រចនាសម្ព័ន្ធ OEM និង ODM អាចត្រូវបានបង្កើតឡើងដោយយោងទៅតាមប្រព័ន្ធប្លាស្មាគោលដៅ និងចំណុចប្រទាក់ម៉ាស៊ីន។
ជម្រើស OEM និង Private-Label
ការប្ដូរតាមបំណងអាចរួមបញ្ចូល៖
សម្រាប់គម្រោង OEM ផ្តល់ការបញ្ជាក់ប្រភពថាមពលប្លាស្មា ឧបករណ៍បញ្ជា CNC តម្រូវការឧបករណ៍ភ្ជាប់ វិមាត្រម៉ោន និងបរិមាណទិញប៉ាន់ស្មាន។
ហេតុអ្វីបានជាប្រភព LTM141 ពិលម៉ាស៊ីនពី INWELT?
វេទិកា LTM141 រួមបញ្ចូលគ្នានូវការកំណត់រចនាសម្ព័ន្ធម៉ាស៊ីន-ពិលពេញលេញ ជាមួយនឹងប្រព័ន្ធប្រើប្រាស់ និងការតភ្ជាប់លម្អិត។
គ្រួសារផលិតផលបច្ចុប្បន្នរួមមាន:
ការកំណត់រចនាសម្ព័ន្ធម៉ាស៊ីន 6 ម៉ែត្រច្រើន។
ការកំណត់រចនាសម្ព័ន្ធម៉ាស៊ីន 12 ម៉ែត្រច្រើន។
Ø1.1 / Ø1.4 / Ø1.7 / Ø1.9 mm គន្លឹះស្តង់ដារ
គន្លឹះកាត់បន្ថែម
អេឡិចត្រូតស្តង់ដារ
អេឡិចត្រូតពង្រីក
ឧបករណ៍បំលែង
បំពង់ខ្យល់
ក្បាលបាញ់ខាងក្រៅ
គ្រឿងបន្លាស់សម្រាប់កាត់
គ្រឿងបន្ថែម
ក្បាលពិលរបស់ម៉ាស៊ីនឧទ្ទិស
បំពង់ដាក់ទីតាំង Fiberglass
ការដំឡើងខ្សែម៉ាស៊ីន
អាដាប់ទ័រខ្សែស្រឡាយច្រើន។
អាដាប់ទ័រកណ្តាល 5-pin
សម្រាប់អ្នកទិញដែលមានជំនាញវិជ្ជាជីវៈ ការស្វែងរកប្រភពពិល និងការជំនួសគ្រឿងបន្លាស់តាមរយៈអ្នកផ្គត់ផ្គង់ម្នាក់អាចសម្រួលដល់ការទិញ ស្តុក និងការគាំទ្រក្រោយទីផ្សារ។
សំណួរដែលគេសួរញឹកញាប់អំពី LTM141 CNC Plasma Torch
តើ INWELT LTM141 គឺជាអ្វី?
LTM141 ត្រូវបានវាយតម្លៃនៅ 140A យោងតាមការបញ្ជាក់បច្ចេកទេស INWELT បច្ចុប្បន្ន។
តើវដ្តកាតព្វកិច្ច LTM141 គឺជាអ្វី?
ការបញ្ជាក់បច្ចុប្បន្នមាន 60%.
តើ LTM141 ជាពិលដៃ ឬពិលម៉ាស៊ីន?
LTM141 គឺជា ពិលម៉ាស៊ីន CNC / មេកានិច.
LT141 ដែលពាក់ព័ន្ធគឺជាកំណែឧបករណ៍យួរដៃដោយដៃ។
តើ LTM141 ប្រើការបញ្ឆេះ HF ដែរឬទេ?
បាទ។
LTM141 ប្រើ ការចាប់ផ្តើមធ្នូប្រេកង់ខ្ពស់។.
តើ LTM141 ប្រើឧស្ម័នអ្វីខ្លះ?
ការកំណត់រចនាសម្ព័ន្ធបច្ចុប្បន្នប្រើខ្យល់ដែលបានបង្ហាប់។
តើ LTM141 ត្រូវការសម្ពាធខ្យល់អ្វីខ្លះ?
ប្រហែល 4.5-5.0 bar.
តើ LTM141 ត្រូវការលំហូរខ្យល់អ្វីខ្លះ?
ការបញ្ជាក់ INWELT បច្ចុប្បន្នរាយបញ្ជីប្រហែល 220 លីត្រ / នាទី។.
តើពេលវេលាក្រោយលំហូរត្រូវបានណែនាំអ្វីខ្លះ?
ប្រហែល 140 វិនាទី យោងទៅតាមការបញ្ជាក់ INWELT បច្ចុប្បន្ន។
តើប្រវែងដែកមានអ្វីខ្លះ?
គ្រួសារផលិតផលបច្ចុប្បន្នរួមមាន:
តើមានជម្រើសឧបករណ៍ភ្ជាប់អ្វីខ្លះ?
ការកំណត់រចនាសម្ព័ន្ធបច្ចុប្បន្នរួមមាន:
1/4G
3/8G
M14 × 1
M16 × 1.5
អាដាប់ទ័រកណ្តាល
តើទំហំចុងកាត់មានអ្វីខ្លះ?
គ្រួសារប្រើប្រាស់បច្ចុប្បន្នរួមមានៈ
Ø1.1ម
Ø 1.4 ម។
Ø 1.7 ម។
Ø 1.9 ម។
គន្លឹះបន្ថែម Ø1.4, Ø1.7 និង Ø1.9 mm ក៏មានផងដែរ។
តើគន្លឹះមួយណាដែលត្រូវប្រើនៅ 140A?
គ្រួសារប្រើប្រាស់ប្រភេទ A141 ដែលធំទូលាយជាងនេះ ជាទូទៅភ្ជាប់Ø1.9មម ជាមួយនឹងជួរចរន្តខាងលើ។
INWELT គួរតែបញ្ជាក់ពីការគូសផែនទី amperage-to-nozzle ដែលបានផ្ទៀងផ្ទាត់ដោយខ្លួនឯង មុនពេលបោះពុម្ពទំនាក់ទំនងនេះជាការអនុញ្ញាត។
តើ LTM141 ប្រើអេឡិចត្រូតមួយណា?
អេឡិចត្រូតស្តង់ដារគឺ៖
IJWC0617 / PR0101
អេឡិចត្រូតពង្រីកគឺ៖
IJWC0672 / PR0116
តើក្បាលពិលរបស់ម៉ាស៊ីន LTM141 ប្រើអ្វីខ្លះ?
ក្បាលម៉ាស៊ីន INWELT បច្ចុប្បន្នគឺ៖
IJWA0618
តើ LTM141 ប្រើបំពង់ដាក់ទីតាំងអ្វី?
បញ្ជីគ្រួសារផលិតផលបច្ចុប្បន្ន៖
IJHW0024 / W0300144 - បំពង់ដាក់ទីតាំង Fiberglass
តើ LTM141 អាចប្រើជាមួយឧបករណ៍កាត់ប្លាស្មា 140A CNC បានទេ?
ទេ
ប្រព័ន្ធចាប់ផ្តើម HF, ឧបករណ៍ភ្ជាប់, សៀគ្វីអ័ក្សអាកាស, ចំណុចប្រទាក់គ្រប់គ្រង និងស្ថាបត្យកម្មប្រភពថាមពលត្រូវតែផ្គូផ្គងផងដែរ។
តើ LTM141 គាំទ្រការគ្រប់គ្រងកម្ពស់ពិលដែរឬទេ?
វាអាចត្រូវបានបញ្ចូលទៅក្នុងប្រព័ន្ធ CNC ដោយប្រើឧបករណ៍ THC ដែលត្រូវគ្នា។
ការកំណត់រចនាសម្ព័ន្ធ THC ពិតប្រាកដអាស្រ័យលើប្រភពថាមពលប្លាស្មា និងឧបករណ៍បញ្ជា CNC ។
តើ LTM141 អាចកាត់ដែកអ៊ីណុកបានទេ?
បាទ/ចាស នៅពេលប្រើជាមួយប្រភពថាមពលប្លាស្មាដែលត្រូវគ្នា និងប៉ារ៉ាម៉ែត្រកាត់សមរម្យ។
តើ LTM141 អាចកាត់អាលុយមីញ៉ូមបានទេ?
បាទ។
អាលុយមីញ៉ូមមានចរន្តអគ្គិសនី ហើយអាចកាត់ប្លាស្មាដោយប្រើប្រព័ន្ធប្លាស្មាសមស្រប។
តើ LTM141 អាចកាត់បានកម្រាស់ប៉ុន្មាន?
មិនមានកម្រាស់សកលដែលកំណត់ដោយពិលតែម្នាក់ឯងទេ។
ប្រើទិន្នន័យដែលបានណែនាំ អតិបរមា និងការបំបែកដែលបានផ្ទៀងផ្ទាត់ពីប្រព័ន្ធកាត់ប្លាស្មាពេញលេញ។
តើ LTM141 អាចប្រើសម្រាប់ចាក់ឬទេ?
គ្រួសារប្រើប្រាស់ដែលពាក់ព័ន្ធរួមមានគ្រឿងផ្សំដែលអាចប្រើបាន។
ប្រភពថាមពលប្លាស្មា និងដំណើរការស្វ័យប្រវត្តិក៏ត្រូវតែគាំទ្រការគាស់ផងដែរ។
តើអ្វីជាភាពខុសគ្នារវាង LTM141 និង LT141?
LTM141 គឺជាការកំណត់រចនាសម្ព័ន្ធម៉ាស៊ីន/CNC។
LT141 គឺជាការកំណត់រចនាសម្ព័ន្ធដោយដៃ/ដៃ។
តើ INWELT ផ្តល់ភ្លើងម៉ាស៊ីន OEM LTM141 ដែរឬទេ?
បាទ។
OEM/ODM, private-label, connector, cable and consumable-kit configurations អាចរកបានសម្រាប់ក្រុមហ៊ុនផលិតឧបករណ៍ CNC ដែលមានលក្ខណៈសម្បត្តិគ្រប់គ្រាន់ អ្នកបញ្ចូលប្រព័ន្ធ អ្នកចែកចាយ និងអ្នកនាំចូល។
ស្នើសុំការដកស្រង់សម្រាប់ INWELT LTM141 CNC Plasma Cutting Torch
សម្រាប់ការបញ្ជាក់ភាពត្រូវគ្នាកាន់តែលឿន សូមផ្តល់៖
ក្រុមហ៊ុនផលិត និងម៉ូដែលប្រភពថាមពលប្លាស្មា
វាយតម្លៃបច្ចុប្បន្នទិន្នផល
គំរូពិលដែលមានស្រាប់
វិធីសាស្រ្តចាប់ផ្តើម HF
ឧបករណ៍បញ្ជា CNC
រូបថតឧបករណ៍ភ្ជាប់សំខាន់ៗ
ការតភ្ជាប់ Pilot-arc
ប្រវែងខ្សែភ្លើងដែលត្រូវការ
វិមាត្រម៉ោនដែលត្រូវការ
តម្រូវការកាត់ឬកាត់
តម្រូវការប្រើប្រាស់
បរិមាណទិញប៉ាន់ស្មាន
INWELT ឬ ស្លាកយីហោឯកជន
បន្ទាប់មក INWELT អាចបញ្ជាក់អំពីពិល ម៉ាស៊ីន LTM141 ដែលសមស្រប ឧបករណ៍ភ្ជាប់ ខ្សែ និងការកំណត់ដែលអាចប្រើប្រាស់បានសម្រាប់ប្រព័ន្ធកាត់ប្លាស្មា CNC របស់អ្នក។
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių