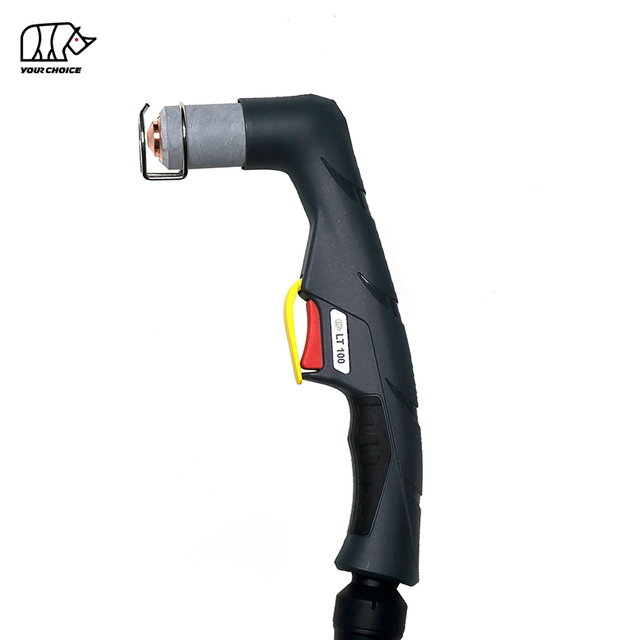
100A HF ក្បាលកាត់ផ្លាស្មា CNC សម្រាប់ការកាត់ដែកដោយមេកានិច
INWELT LTM101 គឺជា ពិលកាត់ប្លាស្មាម៉ាស៊ីនត្រជាក់ដោយម៉ាស៊ីន ដែលត្រូវបានរចនាឡើងសម្រាប់តុកាត់ CNC ប្រព័ន្ធកាត់ទម្រង់ស្វ័យប្រវត្តិ និងកម្មវិធីប្លាស្មាមេកានិចឧស្សាហកម្ម។
LTM101 ត្រូវបានវាយតម្លៃនៅ 100A ជាមួយនឹងវដ្តកាតព្វកិច្ច 60% និងប្រើ ប្រេកង់ខ្ពស់ ( HF ) ការចាប់ផ្តើមធ្នូ.
ការបញ្ជាក់ INWELT បច្ចុប្បន្នរួមមាន:
ចរន្តវាយតម្លៃ 100A
វដ្តកាតព្វកិច្ច 60%
ខ្យល់ត្រជាក់
HF បញ្ឆេះ
សម្ពាធប្រតិបត្តិការ 4.5-5.0 bar
ប្រហែល លំហូរខ្យល់ 180 លីត្រ / នាទី។
ប្រហែល 100 វិនាទីដែលបានណែនាំក្រោយលំហូរ
បង្គោលភ្លើងស្តង់ដារ 6 ម៉ែត្រ
ជម្រើសនៃការតភ្ជាប់ខាងក្រោយជាច្រើនមាន រួមទាំង M14×1, M16×1.5, 1/4G, 3/8G និងការកំណត់រចនាសម្ព័ន្ធអាដាប់ទ័រកណ្តាល។
មិនដូច LT ពិលដៃ 101, LTM101 ត្រូវបានរចនាឡើងជាពិសេសសម្រាប់ការម៉ោនថេរ និងការកាត់ដោយស្វ័យប្រវត្តិ។
INWELT LTM101 លក្ខណៈបច្ចេកទេស លក្ខណៈ
| បច្ចេកទេស |
INWELT LTM101 |
| ប្រភេទផលិតផល |
CNC / មេកានិច ក្បាលកាត់ផ្លាស្មា |
| គំរូ |
LTM101 |
| ម៉ាក |
INWELT |
| វាយតម្លៃបច្ចុប្បន្ន |
100 អេ |
| វដ្តកាតព្វកិច្ច |
60% |
| ត្រជាក់ |
ខ្យល់ |
| ការចាប់ផ្តើមធ្នូ |
HF |
| ឧស្ម័ន |
ខ្យល់ |
| សម្ពាធឧស្ម័ន |
ប្រហែល 4.5–5.0 របារ |
| លំហូរឧស្ម័ន |
ប្រហែល 180 លីត្រ / នាទី។ |
| លំហូរក្រោយដែលបានណែនាំ |
ប្រហែល 100 វិនាទី |
| ប្រវែងនាំមុខស្តង់ដារ |
6 ម |
| ប្រតិបត្តិការ |
CNC / មេកានិច |
| ជម្រើសឧបករណ៍ភ្ជាប់ |
M14 × 1 / M16 × 1.5 / 1/4G / 3/8G / អាដាប់ទ័រកណ្ដាល |
| គ្រួសារ គន្លឹះស្តង់ដារ |
Ø1.1 / Ø1.4 / Ø1.7 ម។ |
| សម្ភារៈប្រើប្រាស់បន្ថែម |
មាន |
| OEM / ODM |
មាន |
| ស្លាកឯកជន |
មាន |
ភាពឆបគ្នាចុងក្រោយគួរតែត្រូវបានបញ្ជាក់ដោយយោងទៅតាមប្រភពថាមពលប្លាស្មា HF ស្ថាបត្យកម្មចាប់ផ្តើម សៀគ្វីអ័ក្សអាកាស ការភ្ជាប់ខាងក្រោយ ការភ្ជាប់ម៉ាស៊ីន និងប្រព័ន្ធ CNC ។
LTM101 ម៉ាសុីន Torch vs. LT 101 Hand Torch
LTM101 និង LT 101 ជាកម្មសិទ្ធិរបស់វេទិកាប្រើប្រាស់ទូទៅដូចគ្នា ប៉ុន្តែគួរតែត្រូវបានចាត់ទុកជាផលិតផលពិលពេញលេញដាច់ដោយឡែកពីគ្នា។
| លក្ខណៈពិសេស |
LTM101 |
LT 101 |
| កម្មវិធីចម្បង |
CNC / មេកានិច |
សៀវភៅដៃ |
| ធរណីមាត្រពិល |
តួម៉ាស៊ីនត្រង់ |
ពិលដៃ |
| ប្រតិបត្តិការ |
ម៉ាស៊ីនគ្រប់គ្រង |
ប្រតិបត្តិករត្រូវបានគ្រប់គ្រង |
| ការម៉ោន |
អ្នកកាន់ពិលថេរ |
ឧបករណ៍យួរដៃ |
| កេះ |
មិនមែនជាវិធីសាស្ត្រត្រួតពិនិត្យបឋមទេ។ |
កេះដោយដៃ |
| CNC ការរួមបញ្ចូល |
ការប្រើប្រាស់បឋម |
មិនមែនជាការប្រើប្រាស់បឋមទេ។ |
សម្ភារៈប្រើប្រាស់មួយចំនួនអាចត្រូវបានចែករំលែករវាងគ្រួសារពិលទាំងពីរ ប៉ុន្តែការផ្គុំភ្លើងពេញលេញ និងការរៀបចំខ្សែ/ការគ្រប់គ្រង មិនគួរត្រូវបានចាត់ទុកដោយស្វ័យប្រវត្តិថាអាចផ្លាស់ប្តូរបានទេ។
សម្រាប់ទំព័រផលិតផលនេះ លក្ខណៈបច្ចេកទេសនៃម៉ាស៊ីនភ្លើងគួរតែនៅតែជាចំណុចសំខាន់។
ហេតុអ្វីត្រូវប្រើ LTM101 សម្រាប់ CNC ការកាត់ប្លាស្មា?
ភ្លើងមេកានិកត្រូវតែផ្តល់នូវទីតាំងដដែលៗ និងការរួមបញ្ចូលប្រកបដោយស្ថេរភាពជាមួយនឹងប្រព័ន្ធកាត់ CNC ។
ការរចនាម៉ាស៊ីនត្រង់ - ពិល
LTM101 ប្រើតួភ្លើងដែលតម្រង់ទិសម៉ាស៊ីន ដែលត្រូវបានរចនាឡើងសម្រាប់ការដំឡើងថេរ។
នេះអនុញ្ញាតឱ្យប្រព័ន្ធ CNC រក្សាភាពជាប់លាប់៖
ការតម្រឹមពិល
មុំកាត់
កម្ពស់ចោះ
កម្ពស់កាត់
ផ្លូវចលនា
100A សមត្ថភាពបច្ចុប្បន្ន
LTM101 ត្រូវបានវាយតម្លៃនៅ 100A.
នេះធ្វើឱ្យវាស័ក្តិសមសម្រាប់ប្រព័ន្ធប្លាស្មាទិន្នផលមធ្យមទៅទិន្នផលខ្ពស់ដែលត្រូវគ្នា CNC ដែលដំណើរការក្នុងដែនកំណត់បច្ចុប្បន្ន និងវដ្តកាតព្វកិច្ចដែលបានផ្ទៀងផ្ទាត់។
60% វដ្តកាតព្វកិច្ច
ពិលត្រូវបានបញ្ជាក់នៅ វដ្តកាតព្វកិច្ច 60% តាមលក្ខខណ្ឌដែលបានវាយតម្លៃ។
បន្ទុកកំដៅជាក់ស្តែងក៏អាចរងឥទ្ធិពលដោយលំហូរខ្យល់ សីតុណ្ហភាពព័ទ្ធជុំវិញ លក្ខខណ្ឌប្រើប្រាស់ និងលំដាប់កាត់។
បង្គោលភ្លើង 6 ម៉ែត្រស្តង់ដារ
ការកំណត់រចនាសម្ព័ន្ធម៉ាស៊ីនភ្លើងតាមស្តង់ដារបច្ចុប្បន្នប្រើ ការនាំមុខ 6 ម៉ែត្រ ដែលផ្តល់លទ្ធភាពជាក់ស្តែងសម្រាប់ប្លង់តារាង CNC ជាច្រើន។
របៀបដែល HF ចាប់ផ្តើមដំណើរការនៅលើ LTM101
LTM101 ប្រើ ការចាប់ផ្តើមធ្នូប្រេកង់ខ្ពស់។.
HF ការចាប់ផ្តើមបង្កើតសញ្ញាប្រេកង់ខ្ពស់ វ៉ុលខ្ពស់ ដើម្បីផ្តួចផ្តើមធ្នូប្លាស្មា ដោយមិនតម្រូវឱ្យចុងកាត់ដើម្បីវាយប្រហារលើស្នាដៃមេកានិក។
នេះអាចផ្តល់នូវការចាប់ផ្តើមធ្នូដែលអាចធ្វើម្តងទៀតបាន នៅពេលដែលពិល និងប្រភពថាមពលត្រូវគ្នាយ៉ាងត្រឹមត្រូវ។
ទោះជាយ៉ាងណាក៏ដោយ ប្រព័ន្ធប្លាស្មា HF តម្រូវឱ្យមានការរួមបញ្ចូល CNC ដោយប្រុងប្រយ័ត្ន ពីព្រោះថាមពលអគ្គិសនីដែលមានប្រេកង់ខ្ពស់អាចបង្កើតការរំខានអេឡិចត្រូម៉ាញ៉េទិច។
តារាង CNC គួរប្រើសមស្រប៖
ការចុះចត
ការបំបែកខ្សែ
ការការពារ
ការដំឡើងឧបករណ៍បញ្ជា
ការរួមបញ្ចូលប្រភពថាមពល
កុំពណ៌នា HF ជាសកលដែលប្រសើរជាងសម្រាប់កម្មវិធី CNC ។
ពិលម៉ាស៊ីនដែលមិនមែនជា HF ប្រហែលជាល្អជាងនៅក្នុងបរិយាកាសគ្រប់គ្រងអេឡិចត្រូនិចមួយចំនួន ខណៈដែល LTM101 គឺសមរម្យនៅពេលដែលប្រភពថាមពលប្លាស្មាត្រូវបានរចនាឡើងជាពិសេសសម្រាប់ HF ចាប់ផ្តើម។
LTM101 CNC ភាពឆបគ្នានៃម៉ាស៊ីនកាត់ប្លាស្មា
ការវាយតម្លៃ 100A តែឯងមិនបញ្ជាក់ពីភាពត្រូវគ្នានោះទេ។
មុននឹងជំនួសពិលម៉ាស៊ីន CNC ដែលមានស្រាប់ សូមពិនិត្យមើលចំណុចប្រទាក់ពេញលេញ។
បញ្ជាក់ HF ចាប់ផ្តើម
ប្រភពថាមពលប្លាស្មាត្រូវតែគាំទ្រការកំណត់រចនាសម្ព័ន្ធចាប់ផ្តើមអ័ក្ស LTM101 HF ។
បញ្ជាក់លទ្ធផលវាយតម្លៃ
ម៉ាស៊ីនគួរតែដំណើរការក្នុងជួរបច្ចុប្បន្ន LTM101 ដែលបានផ្ទៀងផ្ទាត់។
បញ្ជាក់ការភ្ជាប់ថាមពល និងឧស្ម័ន
ការកំណត់រចនាសម្ព័ន្ធ LTM101 ដែលអាចប្រើបានរួមមាន:
M14 × 1
M16 × 1.5
1/4G
3/8G
អាដាប់ទ័រកណ្តាល
បញ្ជាក់សៀគ្វី Pilot-Arc
ការតភ្ជាប់ pilot-arc ត្រូវតែផ្គូផ្គងប្រភពថាមពលប្លាស្មា។
បញ្ជាក់ CNC ការគ្រប់គ្រងការរួមបញ្ចូល
ឧបករណ៍បញ្ជាម៉ាស៊ីន និងប្រភពថាមពលប្លាស្មាត្រូវតែផ្តល់ចំណុចប្រទាក់ចាប់ផ្តើម/បញ្ឈប់ដោយស្វ័យប្រវត្តិដែលសមស្រប។
បញ្ជាក់ការដំឡើងពិល
ផ្ទៀងផ្ទាត់វិមាត្ររាងកាយ LTM101 ពិតប្រាកដ មុនពេលរចនា ឬបញ្ជាការគៀបម៉ោន។
សម្រាប់គម្រោង OEM CNC INWELT គួរតែផ្តល់នូវគំនូរវិមាត្របង្ហាញ៖
អង្កត់ផ្ចិតរាងកាយពិល
ប្រវែងពិលសរុប
តំបន់គៀបដែលបានណែនាំ
ការចេញខ្សែ
ប្លង់ឧបករណ៍ភ្ជាប់
LTM101 ការកំណត់រចនាសម្ព័ន្ធពិលរបស់ម៉ាស៊ីនពេញលេញ
បច្ចុប្បន្ន INWELT រាយបញ្ជីការផ្គុំម៉ាស៊ីនភ្លើង LTM101 ពេញលេញមួយចំនួន។
| INWELT |
សេចក្តីយោង កូដ |
ការកំណត់រចនាសម្ព័ន្ធ |
| IJWU0671 |
PA0110 |
LTM101 / 6 m / M14 × 1 |
| IJWU0677 |
PA0111 |
LTM101 / 6 m / អាដាប់ទ័រកណ្ដាល |
| IJWU0692 |
— |
LTM101 / 6 m / 1/4G |
| IJWU0693 |
— |
LTM101 / 6 m / 3/8G |
| IJWU0694 |
— |
LTM101 / 6 m / M16 × 1.5 |
ជម្រើសនៃការតភ្ជាប់ទាំងនេះមានតម្លៃសម្រាប់អ្នកចែកចាយ និងក្រុមហ៊ុនផលិតឧបករណ៍ដែលគាំទ្រចំណុចប្រទាក់ប្រភពថាមពលប្លាស្មាខុសៗគ្នា។
កុំសន្មត់ថាឧបករណ៍ភ្ជាប់មួយអាចត្រូវបានជំនួសសម្រាប់មួយផ្សេងទៀតដោយមិនបញ្ជាក់ពីការរៀបចំពេញលេញនៃអគ្គិសនីនិង pneumatic ។
LTM101 គន្លឹះកាត់ស្តង់ដារ
គ្រួសារប្រើប្រាស់បាន LTM101 រួមមានអង្កត់ផ្ចិតព័ត៌មានជំនួយស្តង់ដារជាច្រើន។
| INWELT |
ជំនួយយោង កូដ |
ទំហំព័ត៌មាន |
| IJWV0617-11 |
PD0101-11 |
Ø1.1ម |
| IJWV0617-14 |
PD0101-14 |
Ø1.4ម |
| IJWV0617-17 |
PD0101-17 |
Ø1.7ម |
ព័ត៌មានជំនួយត្រឹមត្រូវគួរតែត្រូវបានជ្រើសរើសដោយយោងទៅតាមប្រភពថាមពលប្លាស្មានិងចរន្តប្រតិបត្តិការ។
កុំជ្រើសរើសក្បាលម៉ាស៊ីនធំជាងគេ ព្រោះភ្លើងត្រូវបានវាយតម្លៃនៅ 100A។
ដែនកំណត់បច្ចុប្បន្នដែលអាចប្រើប្រាស់បាន និងការកំណត់ប្រព័ន្ធគួរតែត្រូវបានបញ្ជាក់មុនពេលប្រើប្រាស់។
តើគន្លឹះ LTM101 មួយណាដែលត្រូវប្រើនៅ 100A?
ស្ថាបត្យកម្មប្រើប្រាស់បច្ចុប្បន្ន LT 101/ LTM101 រួមមានអង្កត់ផ្ចិតក្បាលម៉ាស៊ីនច្រើន ដោយសារវេទិកានេះអាចទ្រទ្រង់លក្ខខណ្ឌប្រតិបត្តិការផ្សេងៗគ្នា។
នៅក្នុងប្រព័ន្ធដែលមានរចនាប័ទ្ម A101 ដែលអាចប្រៀបធៀបបាន Ø1.4 មមត្រូវបានភ្ជាប់ជាទូទៅជាមួយនឹងប្រតិបត្តិការប្រហែល 100A ។
ទោះយ៉ាងណាក៏ដោយ សម្រាប់ទំព័រ INWELT LTM101 បោះផ្សាយគំនូសតាង amperage-to-nozzle បន្ទាប់ពីបញ្ជាក់ការបញ្ជាក់ជាក់លាក់នៃការធ្វើតេស្ត INWELT ពិតប្រាកដ។
តារាងដែលបានផ្ទៀងផ្ទាត់គួរតែបង្ហាញតាមឧត្ដមគតិ៖
អង្កត់ផ្ចិតចុង
ចរន្តដែលបានណែនាំ
សម្ភារៈ
សម្ពាធ
របៀបកាត់
នេះគួរឱ្យទុកចិត្តជាងការចម្លងផែនទីបច្ចុប្បន្នរបស់អ្នកផលិតផ្សេងទៀត។
LTM101 គន្លឹះកាត់បន្ថែម
INWELT ក៏ផ្គត់ផ្គង់សម្ភារៈប្រើប្រាស់បន្ថែមសម្រាប់កម្មវិធីដែលទាមទារលទ្ធភាពបន្ថែម។
ផ្នែកបច្ចុប្បន្នរួមមាន៖
| INWELT |
យោង |
ការពិពណ៌នា កូដ |
| IJWV0673-14 |
PD0117-14 |
ព័ត៌មានជំនួយបន្ថែម Ø1.4 ម។ |
| IJWV0673-17 |
PD0117-17 |
ព័ត៌មានជំនួយបន្ថែម Ø1.7 ម។ |
| IJWV0677 |
— |
ព័ត៌មានជំនួយបន្ថែម / ការកំណត់រចនាសម្ព័ន្ធ 50A |
គន្លឹះបន្ថែមអាចធ្វើអោយប្រសើរឡើងនូវការចូលប្រើប្រាស់នៅក្នុងតំបន់ដែលបិទបើក ឬតំបន់ដែលមានកម្រិតធរណីមាត្រ។
សម្រាប់ការកាត់ CNC សូមផ្ទៀងផ្ទាត់ថាឧបករណ៍ប្រើប្រាស់បន្ថែមគឺសមរម្យសម្រាប់កម្ពស់ពិលដែលបានរៀបចំកម្មវិធី និងដំណើរការមុនពេលប្រើប្រាស់។
LTM101 អេឡិចត្រូត និង ឧបករណ៍ចែកចាយឧស្ម័ន
អេឡិចត្រូតស្តង់ដារ
INWELT លេខកូដ៖ IJWC0617
ឯកសារយោង៖ PR0101
អេឡិចត្រូតផ្ទេរថាមពលអគ្គិសនីនៅខាងក្នុងពិលប្លាស្មា។
វាគួរតែត្រូវបានត្រួតពិនិត្យជាទៀងទាត់សម្រាប់ការពាក់លើស។
អេឡិចត្រូតដែលពាក់ខ្លាំងអាចរួមចំណែកដល់៖
អេឡិចត្រូតពង្រីក
INWELT លេខកូដ៖ IJWC0672
ឯកសារយោង៖ PR0116
អេឡិចត្រូតនេះត្រូវបានបម្រុងទុកសម្រាប់ការកំណត់រចនាសម្ព័ន្ធដែលអាចប្រើប្រាស់បានបន្ថែមដែលត្រូវគ្នា។
ឧបករណ៍ចែកចាយឧស្ម័ន
INWELT លេខកូដ៖ IJWG0617
ឯកសារយោង៖ PE0101
diffuser គ្រប់គ្រងការចែកចាយឧស្ម័នដំណើរការជុំវិញអេឡិចត្រូត និងក្បាល។
ជំនួសវាប្រសិនបើវាប្រែជាប្រេះ ខូចទ្រង់ទ្រាយ ឬកខ្វក់ខ្លាំង។
LTM101 ក្បាលម៉ាស៊ីនខាងក្រៅ និងសមាសធាតុរក្សា
វេទិកា LTM101 / LT 101 រួមបញ្ចូលផ្នែកខាងមុខខាងក្រៅជាច្រើន។
Nozzle ខាងក្រៅ
INWELT លេខកូដ៖ IJWT0677
ឯកសារយោង៖ PC0111
សមាសធាតុនេះព័ទ្ធជុំវិញ និងការពារឧបករណ៍ប្រើប្រាស់ខាងក្នុង។
ទំនាក់ទំនង Nozzle Retaining Cap
INWELT លេខកូដ៖ IJWT0691
ឯកសារយោង៖ PC0130
មួកសុវត្ថិភាពជួយធានានូវសម្ភារៈប្រើប្រាស់ខាងមុខ។
Crown Shield ជាមួយអ៊ីសូឡង់
INWELT លេខកូដ៖ IJTN0095
ឯកសារយោង៖ CV0039
សមាសភាគនេះត្រូវបានរាយបញ្ជីសម្រាប់ការកំណត់រចនាសម្ព័ន្ធ LT 101–141។
ឧបករណ៍កាត់ទំនាក់ទំនង
INWELT លេខកូដ៖ IJTN0089
ឯកសារយោង៖ CV0023
ប្រើតែជាមួយពិលត្រឹមត្រូវ និងការកំណត់រចនាសម្ព័ន្ធកាត់ប៉ុណ្ណោះ។
LTM101 ការផ្គុំខ្សែ
ការផ្គុំខ្សែភ្លើងម៉ាស៊ីនបច្ចុប្បន្នរួមមានៈ
| INWELT |
ការកំណត់ កូដ |
| IJWO10210077-00 |
LT M100/101/10 mm² / 6 m / ការតភ្ជាប់ខ្សែស្រឡាយ |
| IJWO10210071-00 |
LT M100/101/10 mm² / 6 m / អាដាប់ទ័រកណ្តាល |
គ្រួសារ LT100 /101 កាន់តែទូលំទូលាយក៏មានការភ្ជាប់ខ្សែបន្ថែមផងដែរ។
សម្រាប់ទំព័រ LTM101 នេះ សូមរាយការភ្ជាប់ខ្សែសម្រាប់ម៉ាស៊ីនជាក់លាក់ជាមុនសិន ហើយផ្លាស់ទីគ្រឿងភ្ជាប់ខ្សែភ្លើងដោយដៃទៅទំព័រ LT 101។
វារក្សាអង្គភាពផលិតផលឱ្យស្អាតសម្រាប់អ្នកទិញ និងម៉ាស៊ីនស្វែងរក។
LTM101 អាដាប់ទ័រឧបករណ៍ភ្ជាប់
INWELT ផ្តល់ជម្រើសអាដាប់ទ័រខាងក្រោយជាច្រើនសម្រាប់ចំណុចប្រទាក់ម៉ាស៊ីនផ្សេងៗគ្នា។
| INWELT |
អាដាប់ទ័រ កូដ |
| IJAU5698 |
1/8G → 1/4G |
| IJAU5697 |
1/8G → 3/8G |
| IJAU5699 |
1/8G → M14 × 1 |
| IJAU5690 |
1/8G → M16 × 1.5 |
| IJAY0089 |
អាដាប់ទ័រកណ្តាលប្លាស្មា 5 ម្ជុល, ចំហៀងពិល |
ព័ត៌មានឧបករណ៍ភ្ជាប់កម្រិតផ្នែកនេះគឺជាផ្នែកមួយដ៏រឹងមាំបំផុតដែលត្រូវរក្សាទុកនៅលើទំព័រព្រោះវាជួយអ្នកចែកចាយកាត់បន្ថយភាពមិនស៊ីគ្នានៃការជំនួស-ពិល។
ព័ត៌មានលម្អិតអំពីគ្រឿងបន្លាស់៖
| ដៃពិល |
| កូដ |
យោង |
ការពិពណ៌នា |
| IJWU6961 |
PA1450 |
ពិលកាត់ប្លាស្មា LT 101/6m M14×1 |
| IJWU6967 |
|
ពិលកាត់ប្លាស្មា LT 101/6m 3/8G |
| IJWU6968 |
PA1452 |
ពិលកាត់ប្លាស្មា LT អាដាប់ទ័រកណ្តាល 101/6 ម៉ែត្រ |
| IJWU6969 |
|
ពិលកាត់ប្លាស្មា LT 101/6m M16×1.5 |
| IJWU6960 |
|
ពិលកាត់ប្លាស្មា LT 101/6m 1/4G |
| ភ្លើងម៉ាស៊ីន |
|
|
| កូដ |
យោង |
ការពិពណ៌នា |
| IJWU0671 |
PA0110 |
ពិលស្វ័យប្រវត្តិកាត់ប្លាស្មា LTM101 /6m M14×1 |
| IJWU0677 |
PA0111 |
ពិលស្វ័យប្រវត្តិកាត់ប្លាស្មា LTM101 /6m អាដាប់ទ័រកណ្តាល |
| IJWU0692 |
|
ពិលស្វ័យប្រវត្តិកាត់ប្លាស្មា LTM101 /6m 1/4G |
| IJWU0693 |
|
ពិលស្វ័យប្រវត្តិកាត់ប្លាស្មា LTM101 /6m 3/8G |
| IJWU0694 |
|
ពិលស្វ័យប្រវត្តិកាត់ប្លាស្មា LTM101 /6m M16×1.5 |
|
| មុខតំណែង |
កូដ |
យោង |
ការពិពណ៌នា |
| 1 |
IJTN0069 |
CV0014 |
បួនចំណុច edspacer/ LT100 -150 |
| 2 |
IJTN0078 |
CV0012 |
ចំណុចពីរដង edspacer/ LT100 -150 |
| 3 |
IJTN0077 |
CV0011 |
ស្ប៉ាស្ព័រ LT100 -150 |
| 4 |
IJWT0677 |
PC0111 |
ក្បាលម៉ាស៊ីនខាងក្រៅ LT ១០១ |
| 5 |
IJTN0095 |
CV0039 |
ប្រឡោះមកុដបួនចំណុចជាមួយអ៊ីសូឡង់/ LT 101-141 |
| 6 |
IJTN0089 |
CV0023 |
Spacer សម្រាប់កាត់ទំនាក់ទំនង/ LT 101-141 |
| 7 |
IJWT0691 |
PC0130 |
Contact nozzle retaining cap/ LT 101 |
| 8 |
|
|
ព័ត៌មានជំនួយ |
| 8.1 |
IJWV0617-11 |
PD0101-11 |
គន្លឹះ Φ1.1mm LT 101-141 |
| 8.2 |
IJWV0617-14 |
PD0101-14 |
គន្លឹះ Φ1.4mm LT 101-141 |
| 8.3 |
IJWV0617-17 |
PD0101-17 |
គន្លឹះ Φ1.7mm LT 101-141 |
| 9 |
IJWG0617 |
PE0101 |
ឧបករណ៍ចែកចាយ LT 101-141 |
| 10 |
IJWC0617 |
PR0101 |
អេឡិចត្រូតប្លាស្មា LT 101-141 |
| 11 |
IJAO0770 |
|
Airtube/ LT100 -101 |
| 12 |
IJTN0000 |
|
គ្រាប់ចាក់សោ |
| 13 |
IJTN0014 |
CV0008 |
ទំនាក់ទំនងកាត់ឯកសារភ្ជាប់/ LT 101-151 |
| 14 |
IJTN0015 |
CV0009 |
ឯកសារភ្ជាប់ទំនាក់ទំនងវែង/ LT 101-151 |
| 15 |
|
|
ព័ត៌មានជំនួយ |
| 15.1 |
IJWV0673-14 |
PD0117-14 |
ព័ត៌មានជំនួយបន្ថែម Φ1.4mm/ LT 101-151 |
| 15.2 |
IJWV0673-17 |
PD0117-17 |
ព័ត៌មានជំនួយបន្ថែម Φ1.7mm/ LT 101-151 |
| 15.3 |
IJWV0677 |
|
ជំនួយបន្ថែម 50A/ LT 101-151 |
| 16 |
IJWC0672 |
PR0116 |
អេឡិចត្រូតពង្រីកប្លាស្មា LT 101 |
| 17 |
IJWA0606 |
|
ក្បាលពិលប្លាស្មា LT ១០១ |
| ១៧ ក |
IJGU0697 |
EA0131 |
'O'ចិញ្ចៀន Φ18.77x1.78mm នៅក្នុងស៊ីលីកុន |
| ១៧ ខ |
IJWG9017 |
|
Frontin sulator/ LT 101 |
| 18 |
IJHW0046 |
|
សៀវភៅដៃប្លាស្មា/ASeries/ក្រហម |
| 19 |
IJIK0733 |
|
ផ្នែកការពារ/ប្លាស្មា/លឿង |
| 20 |
IJIR0081 |
185.0031 |
កេះ |
| 21 |
IJIK0805 |
|
រួម/ធំ/ប្រភេទថ្មី។ |
| 22 |
|
|
ការភ្ជាប់ខ្សែ |
| 22.1 |
IJWO00210077-00 |
|
ការភ្ជាប់ខ្សែ/ LT100 -101/10MMQ/6MATT.1/8G |
| 22.2 |
IJWO00210071-00 |
|
ការភ្ជាប់ខ្សែ/ LT100 -101/10MMQ/6M អាដាប់ទ័រកណ្តាល |
| 22.3 |
IJWO10210077-00 |
|
ការភ្ជាប់ខ្សែ/ LT M100-101/10MMQ/6MATT.1/8G |
| 22.4 |
IJWO10210071-00 |
|
ការផ្គុំខ្សែ/ LT M100-101/10MMQ/6M អាដាប់ទ័រកណ្តាល |
| 22.5 |
IJWO0642 |
|
ការភ្ជាប់ខ្សែ/ LT100 -101/6M/អាដាប់ទ័រកណ្តាល |
| 23 |
IJDH6017 |
|
Spanner សម្រាប់ប្លាស្មា |
| 24 |
IJWA0676 |
|
ក្បាលពិលប្លាស្មា LTM101 |
| 24 ក |
IJHW0024 |
W0300144 |
បំពង់ទីតាំងកញ្ចក់ Fiber/ LT M |
| 25 |
|
|
ការភ្ជាប់ខ្សែ LT M |
| 25.1 |
IJAU5698 |
|
ការភ្ជាប់អាដាប់ទ័រ 1/8G-1/4G |
| 25.2 |
IJAU5697 |
|
ការភ្ជាប់អាដាប់ទ័រ 1/8G-3/8G |
| 25.3 |
IJAU5699 |
|
ការភ្ជាប់អាដាប់ទ័រ 1/8G-M14×1 |
| 25.4 |
IJAU5690 |
|
ការភ្ជាប់អាដាប់ទ័រ 1/8G-M16×1.5 |
| 26 IJAY0089 FY0023 អាដាប់ទ័រកណ្តាលផ្នែកខាងភ្លើងប្លាស្មា 5 ម្ជុល |
| 27 IJTN0088 CV0022 ឯកសារភ្ជាប់កាត់រង្វង់/ LT100 -151 |
កាតាឡុករបស់យើង៖
 INWELT PLASMA TORCH CATALOG.pdf
LTM101 CNC បញ្ជីត្រួតពិនិត្យសមាហរណកម្ម
មុនពេលបញ្ជាទិញសូមបញ្ជាក់ព័ត៌មានខាងក្រោម។
ប្រភពថាមពលប្លាស្មា
ផ្តល់ជូន៖
ក្រុមហ៊ុនផលិត
គំរូ
វាយតម្លៃបច្ចុប្បន្ន
HF វិធីសាស្រ្តចាប់ផ្តើម
CNC ឧបករណ៍បញ្ជា
កំណត់ពីរបៀបដែលឧបករណ៍បញ្ជាបញ្ជា៖
ប្លាស្មាចាប់ផ្តើម
ការផ្ទេរធ្នូ
ចលនា
ការគ្រប់គ្រងកម្ពស់
ការដំឡើងពិល
បញ្ជាក់៖
ការភ្ជាប់ខាងក្រោយ
ផ្តល់រូបថត ឬគំនូរច្បាស់លាស់៖
ការត្រួតពិនិត្យកម្ពស់ពិល
បញ្ជាក់ថាតើប្រព័ន្ធប្រើប្រាស់៖
កុំទាមទារភាពឆបគ្នានៃ ohmic-sensing ផ្ទាល់ លុះត្រាតែការកំណត់រចនាសម្ព័ន្ធផ្នែកខាងមុខ LTM101 ត្រូវបានផ្ទៀងផ្ទាត់ជាពិសេស។
HF ការដំឡើងពិលប្លាស្មានៅក្នុងប្រព័ន្ធ CNC
ប្រព័ន្ធ HF ទាមទារការដំឡើងអគ្គិសនីយ៉ាងប្រុងប្រយ័ត្នជាងប្រព័ន្ធប្លាស្មាដែលមិនមែនជា HF ជាច្រើន។
ដើម្បីកាត់បន្ថយបញ្ហាជ្រៀតជ្រែក អ្នករចនាប្រព័ន្ធ CNC គួរតែអនុវត្តតាមតម្រូវការរបស់ក្រុមហ៊ុនផលិតឧបករណ៍បញ្ជា និងប្រភពថាមពលប្លាស្មាសម្រាប់៖
HF ការជ្រៀតជ្រែកអាចប៉ះពាល់ដល់ការគ្រប់គ្រងអេឡិចត្រូនិច ប្រសិនបើប្រព័ន្ធត្រូវបានដំឡើងមិនល្អ។
ដូច្នេះ LTM101 គួរតែត្រូវបានផ្គូផ្គងទៅនឹងឧបករណ៍ CNC ដែលត្រូវបានរចនាឡើងដើម្បីធ្វើការជាមួយ HF -start ប្រភពថាមពលប្លាស្មា។
កម្ពស់កាត់ និងកម្ពស់កាត់
CNC ការកាត់ប្លាស្មាជាធម្មតាប្រើកម្ពស់ពិលខុសៗគ្នាក្នុងអំឡុងពេលវដ្តនៃការកាត់។
កម្ពស់ទម្លុះ
កំឡុងពេលចោះ លោហធាតុរលាយត្រូវបានបណ្តេញចេញ។
កម្ពស់ចោះត្រឹមត្រូវជួយការពារក្បាលម៉ាស៊ីន និងសម្ភារៈប្រើប្រាស់ផ្សេងទៀតពីវត្ថុធាតុរលាយ។
កម្ពស់កាត់
បន្ទាប់ពីការចោះត្រូវបានបញ្ចប់ ប្រព័ន្ធ CNC ផ្លាស់ទីពិលទៅកម្ពស់កាត់ដែលត្រូវការ។
ការកាត់កម្ពស់ប៉ះពាល់ដល់៖
តម្លៃត្រឹមត្រូវអាស្រ័យលើប្រភពថាមពលប្លាស្មា សម្ភារៈ កម្រាស់ និងសម្ភារៈប្រើប្រាស់។
ប្រើតារាងកាត់ដែលបានផ្ទៀងផ្ទាត់ជាជាងតម្លៃកម្ពស់សកលមួយ។
តើ LTM101 អាចកាត់បានកម្រាស់ប៉ុន្មាន?
ទំព័រ INWELT បច្ចុប្បន្នចែងពី 35–40 ម.ម ប៉ុន្តែនេះមិនគួរត្រូវបានបង្ហាញជាសមត្ថភាពពិលជាសកលដោយគ្មានទិន្នន័យការធ្វើតេស្តកម្រិតប្រព័ន្ធដែលបានចងក្រងជាឯកសារនោះទេ។
កម្រាស់នៃការកាត់ត្រូវបានកំណត់ដោយប្រព័ន្ធប្លាស្មាពេញលេញរួមទាំង:
ប្រភពថាមពល
ថាមពលបញ្ចូល
សម្ភារៈ
កាត់ចរន្ត
អង្កត់ផ្ចិតចុង
សម្ពាធខ្យល់
ល្បឿនកាត់
កម្ពស់ពិល
គុណភាពគែមដែលត្រូវការ
សម្រាប់ជាឯកសារយោង ឯកសារប្រកួតប្រជែងថ្នាក់ A101 បច្ចុប្បន្នបោះផ្សាយប្រហែល 25-30 មីលីម៉ែត្រ ក្រោមលក្ខខណ្ឌប្រព័ន្ធ 100A ដែលបានសាកល្បងផ្ទាល់របស់វា។
លេខគូប្រជែងនោះមិនគួរគ្រាន់តែចម្លងទៅទំព័រ INWELT នោះទេ។
វិធីសាស្រ្ត SEO/GEO ខ្លាំងបំផុតគឺការបោះពុម្ពតារាងកាត់ដែលបានសាកល្បង INWELT បង្ហាញ៖
សម្ភារៈ
កម្រាស់
បច្ចុប្បន្ន
ព័ត៌មានជំនួយ
សម្ពាធ
ល្បឿនកាត់
កម្ពស់ចោះ
កម្ពស់កាត់
ចំណាត់ថ្នាក់គុណភាពកាត់
ការផ្គត់ផ្គង់ខ្យល់ដែលបានណែនាំសម្រាប់ LTM101
បញ្ជីលក្ខណៈបច្ចេកទេស INWELT បច្ចុប្បន្ន៖
ដំណើរការឧស្ម័ន៖ ខ្យល់
សម្ពាធ: ប្រហែល 4.5-5.0 bar
លំហូរឧស្ម័ន: ប្រហែល 180 លីត្រ / នាទី។
លំហូរក្រោយដែលបានណែនាំ៖ ប្រហែល 100 វិនាទី
ប្រើខ្យល់បង្ហាប់ស្អាត និងស្ងួត
សំណើម ប្រេង និងភាគល្អិតអាចប៉ះពាល់ដល់៖
ស្ថេរភាពធ្នូ
ជីវិត Nozzle
ជីវិតអេឡិចត្រូត
កាត់ភាពជាប់លាប់
ប្រើការច្រោះដែលសមស្រប និងការបំបែកសំណើម។
ពិនិត្យសម្ពាធកំឡុងពេលលំហូរឧស្ម័ន
សម្ពាធឋិតិវន្តអាចខុសពីសម្ពាធកាត់ពិតប្រាកដ។
ការដាក់កំហិតនៅក្នុងតម្រង គ្រឿងបន្លាស់ ឬទុយោវែងអាចកាត់បន្ថយសម្ពាធនៅពិល។
តើ LTM101 អាចកាត់សម្ភារៈអ្វីខ្លះ?
នៅពេលប្រើជាមួយប្រព័ន្ធកាត់ប្លាស្មាដែលត្រូវគ្នានោះ LTM101 អាចកាត់សម្ភារៈអគ្គិសនីដូចជា៖
ដែកស្រាល
ដែកថែបកាបូន
ដែកអ៊ីណុក
អាលុយមីញ៉ូម
ស្ពាន់
លង្ហិន
ដែក galvanized
សមត្ថភាពកាត់ និងល្បឿនជាក់ស្តែងប្រែប្រួលទៅតាមសម្ភារៈ និងការកំណត់រចនាសម្ព័ន្ធពេញលេញ។
កម្មវិធីធម្មតាសម្រាប់ LTM101
LTM101 ត្រូវបានរចនាឡើងសម្រាប់កម្មវិធីកាត់ដែកដោយស្វ័យប្រវត្តិ រួមមានៈ
ការជ្រើសរើសពិលចុងក្រោយគួរតែផ្អែកលើចំណុចប្រទាក់ម៉ាស៊ីនប្លាស្មាពិតប្រាកដ ជាជាងឈ្មោះឧស្សាហកម្មតែម្នាក់ឯង។
LTM101 ការថែទាំសម្រាប់ផលិតកម្ម CNC
ការថែទាំម៉ាស៊ីនភ្លើងប៉ះពាល់ដោយផ្ទាល់ទៅលើគុណភាពផ្នែក CNC ដដែលៗ។
ពិនិត្យអេឡិចត្រូត
ពិនិត្យអេឡិចត្រូតសម្រាប់ការពាក់កណ្តាលលើស។
ជំនួសវាមុនពេលសំណឹកធ្ងន់ធ្ងរបណ្តាលឱ្យការចាប់ផ្តើមមិនស្ថិតស្ថេរ ឬធ្វើឱ្យខូចចុងកាត់។
ពិនិត្យមើលគន្លឹះកាត់
ពិនិត្យមើល៖
ទ្វារមាសពង្រីក
ការបើករាងពងក្រពើ
ការខូចខាតកំដៅ
ការចម្លងរោគ
ការពាក់ Nozzle អាចបណ្តាលឱ្យមានភាពមិនស៊ីសង្វាក់គ្នារវាងជ្រុង និងវិមាត្រ។
ពិនិត្យ Diffuser
រក្សាច្រកឧស្ម័នឱ្យស្អាត ហើយត្រូវប្រាកដថាឧបករណ៍បំប៉ោងត្រូវបានដំឡើងយ៉ាងត្រឹមត្រូវ។
ពិនិត្យមួកការពារ និងគម្រប
ជំនួសសមាសធាតុដែលប្រេះ ខូច ឬកខ្វក់ខ្លាំង។
ពិនិត្យ ក្បាលតូឆ
ពិនិត្យ៖
ខ្សែស្រឡាយ
ចិញ្ចៀន
ការផ្សាភ្ជាប់ឧស្ម័ន
បំពង់ដាក់ទីតាំង
តំបន់ម៉ោន
ពិនិត្យក្បាលពិល
សូមប្រាកដថា CNC ចលនាមិន៖
ទូទៅ LTM101 CNC បញ្ហាកាត់
ការចាប់ផ្តើមធ្នូមិនស្របគ្នាឬបរាជ័យ
ពិនិត្យ៖
ស្ថានភាពអេឡិចត្រូត
គន្លឹះកាត់
សម្ពាធខ្យល់
HF សៀគ្វីចាប់ផ្តើម
ការតភ្ជាប់ Pilot-arc
ការចុះចតម៉ាស៊ីន
Bevel ហួសប្រមាណ
ពិនិត្យ៖
ភាពកាត់កែងនៃពិល
កម្ពស់កាត់
លក្ខខណ្ឌ Nozzle
ល្បឿនធ្វើដំណើរ
Dross ធុនធ្ងន់
ពិនិត្យ៖
ល្បឿនកាត់
បច្ចុប្បន្ន
ការផ្គត់ផ្គង់ខ្យល់
កម្ពស់ពិល
សម្ភារៈប្រើប្រាស់
ជីវិតប្រើប្រាស់ខ្លី
មូលហេតុដែលអាចកើតមានរួមមាន៖
CNC ការជ្រៀតជ្រែករបស់ឧបករណ៍បញ្ជា
ប្រសិនបើបញ្ហាគ្រប់គ្រងអេឡិចត្រូនិចកើតឡើងកំឡុងពេលចាប់ផ្តើមធ្នូ សូមពិនិត្យមើល៖
ការចុះចត
ការការពារ
ការបញ្ជូនសញ្ញា - ខ្សែ
ការបំបែកខ្សែ HF
ការដំឡើងប្រភពថាមពល
HF ការជ្រៀតជ្រែកគឺជាបញ្ហានៃការរួមបញ្ចូលប្រព័ន្ធ ហើយមិនគួរត្រូវបានដោះស្រាយដោយការផ្លាស់ប្តូរផ្នែកពិលតែម្នាក់ឯងនោះទេ។
LTM101 OEM CNC ការផលិតពិលប្លាស្មា
INWELT ផ្គត់ផ្គង់ពិលប្លាស្មារបស់ម៉ាស៊ីន និងគ្រឿងបន្លាស់ជំនួសដល់៖
ការកំណត់រចនាសម្ព័ន្ធ OEM និង ODM អាចត្រូវបានវាយតម្លៃយោងទៅតាមចំណុចប្រទាក់ម៉ាស៊ីនគោលដៅ។
ការប្ដូរតាមបំណងអាចរួមបញ្ចូល៖
សម្រាប់គម្រោង OEM ផ្តល់ការបញ្ជាក់ប្រភពថាមពលប្លាស្មា ចំណុចប្រទាក់ CNC ការរចនាឧបករណ៍ភ្ជាប់ តម្រូវការម៉ោន និងបរិមាណនៃការបញ្ជាទិញដែលរំពឹងទុក។
ហេតុអ្វីបានជាប្រភព LTM101 ពិល និងសម្ភារៈប្រើប្រាស់ពី INWELT ?
វេទិកាផលិតផល LTM101 រួមមានៈ
សម្រាប់ក្រុមហ៊ុនផលិត និងអ្នកចែកចាយបរិក្ខារ CNC ការស្វែងរកទាំងពិលម៉ាស៊ីនពេញលេញ និងផ្នែកជំនួសពីកម្មវិធីមួយអាចសម្រួលដល់ការទិញ និងការគាំទ្រទីផ្សារ។
លេខផ្នែក INWELT ពិតប្រាកដក៏ធ្វើឱ្យការបញ្ជាទិញម្តងទៀតកាន់តែងាយស្រួល និងកែលម្អការគ្រប់គ្រងភាពត្រូវគ្នា។
សំណួរដែលគេសួរញឹកញាប់អំពី LTM101 ក្បាលកាត់ផ្លាស្មា
តើ INWELT LTM101 ជាអ្វី?
LTM101 ត្រូវបានវាយតម្លៃនៅ 100A យោងតាមទិន្នន័យបច្ចេកទេស INWELT បច្ចុប្បន្ន។
តើ LTM101 ជាពិលដៃ ឬពិលម៉ាស៊ីន?
LTM101 គឺជា CNC / ពិលម៉ាស៊ីន.
ពាក់ព័ន្ធ LT 101 គឺជាការកំណត់រចនាសម្ព័ន្ធឧបករណ៍យួរដៃ។
តើ LTM101 ប្រើ HF បញ្ឆេះទេ?
បាទ។
ការបញ្ជាក់បច្ចុប្បន្នរាយបញ្ជី ការចាប់ផ្តើមធ្នូប្រេកង់ខ្ពស់។.
តើវដ្តកាតព្វកិច្ច LTM101 គឺជាអ្វី?
ការបញ្ជាក់បច្ចុប្បន្ន INWELT រាយបញ្ជី 60% នៅចរន្តដែលបានវាយតម្លៃ។
តើ LTM101 ប្រើឧស្ម័នអ្វី?
ការកំណត់រចនាសម្ព័ន្ធបច្ចុប្បន្នប្រើ ខ្យល់ ដែលបានបង្ហាប់.
តើ LTM101 ត្រូវការសម្ពាធឧស្ម័នអ្វីខ្លះ?
ការបញ្ជាក់បច្ចុប្បន្នរាយបញ្ជីប្រហែល 4.5-5.0 bar.
តើ LTM101 ត្រូវការលំហូរខ្យល់អ្វី?
ទិន្នន័យបច្ចេកទេសបច្ចុប្បន្នរាយបញ្ជីប្រហែល 180 លីត្រ / នាទី។.
តើប្រវែងខ្សែអ្វីជាស្តង់ដារ?
ក្បាលម៉ាស៊ីនស្តង់ដារគឺ 6 ម៉ែត្រ.
តើមានឧបករណ៍ភ្ជាប់អ្វីខ្លះ?
ការកំណត់រចនាសម្ព័ន្ធ LTM101 បច្ចុប្បន្នរួមមាន៖
M14 × 1
M16 × 1.5
1/4G
3/8G
អាដាប់ទ័រកណ្តាល
តើមានគន្លឹះកាត់អ្វីខ្លះ?
គ្រួសារប្រើប្រាស់ស្តង់ដារបច្ចុប្បន្នរួមមានៈ
ការណែនាំបន្ថែមក៏មានផងដែរ។
តើ LTM101 អាចប្រើនៅលើឧបករណ៍កាត់ប្លាស្មា 100A CNC បានទេ?
ទេ
ប្រភពថាមពលក៏ត្រូវតែផ្គូផ្គងនឹងវិធីសាស្ត្រចាប់ផ្តើម HF សៀគ្វី pilot-arc ការតភ្ជាប់ឧស្ម័ន/បច្ចុប្បន្ន និងចំណុចប្រទាក់គ្រប់គ្រង។
តើ LTM101 ដំណើរការជាមួយការគ្រប់គ្រងកម្ពស់ពិលដែរឬទេ?
វាអាចត្រូវបានដាក់បញ្ចូលទៅក្នុងប្រព័ន្ធ CNC ដែលប្រើការត្រួតពិនិត្យកម្ពស់ពិល ប៉ុន្តែ THC និងវិធីសាស្ត្រចាប់សញ្ញាពិតប្រាកដអាស្រ័យលើឧបករណ៍បញ្ជា CNC ប្រភពថាមពល និងការកំណត់ម៉ាស៊ីន។
តើ LTM101 អាចកាត់បានក្រាស់ប៉ុនណា?
មិនមានកម្រាស់សកលដែលកំណត់ដោយពិលតែម្នាក់ឯងទេ។
ប្រើទិន្នន័យដែលបានសាកល្បងសម្រាប់ប្រព័ន្ធប្លាស្មាពេញលេញ។
តើ LTM101 អាចកាត់ដែកអ៊ីណុកបានទេ?
បាទ/ចាស នៅពេលភ្ជាប់ជាមួយប្រភពថាមពលកាត់ប្លាស្មាសមស្រប និងប៉ារ៉ាម៉ែត្រប្រតិបត្តិការ។
តើ LTM101 អាចកាត់អាលុយមីញ៉ូមបានទេ?
បាទ។
អាលុយមីញ៉ូមមានចរន្តអគ្គិសនី ហើយអាចកាត់ប្លាស្មាដោយប្រើប្រព័ន្ធដែលបានកំណត់ត្រឹមត្រូវ។
តើ INWELT ផ្តល់ឧបករណ៍ប្រើប្រាស់ជំនួស LTM101 ទេ?
បាទ។
INWELT ផ្គត់ផ្គង់គន្លឹះ អេឡិចត្រូត ឌីសហ្វ័រ ប្រឡោះ ក្បាលពិល គ្រឿងភ្ជាប់ខ្សែ និងអាដាប់ទ័រតភ្ជាប់។
តើ INWELT ផលិតម៉ាស៊ីន OEM LTM101 ទេ?
បាទ។
OEM/ODM និងការកំណត់រចនាសម្ព័ន្ធស្លាកឯកជនអាចរកបានសម្រាប់ក្រុមហ៊ុនផលិតឧបករណ៍ប្លាស្មា CNC ដែលមានលក្ខណៈគ្រប់គ្រាន់ អ្នកចែកចាយ និងអ្នកបញ្ចូលប្រព័ន្ធ។
ស្នើសុំសម្រង់សម្រាប់ INWELT LTM101 CNC ពិលប្លាស្មា
សម្រាប់ការបញ្ជាក់ភាពត្រូវគ្នាកាន់តែលឿន សូមផ្តល់៖
ម៉ាក និងម៉ូដែលប្រភពថាមពលប្លាស្មា
វាយតម្លៃបច្ចុប្បន្នទិន្នផល
HF វិធីសាស្រ្តចាប់ផ្តើម
គំរូពិលដែលមានស្រាប់
ឧបករណ៍បញ្ជា CNC
វិមាត្រនៃការដំឡើងពិល
រូបថតឧបករណ៍ភ្ជាប់ខាងក្រោយ
ការតភ្ជាប់ Pilot-arc
ប្រវែងខ្សែដែលត្រូវការ
តម្រូវការប្រើប្រាស់
បរិមាណការបញ្ជាទិញប៉ាន់ស្មាន
INWELT ឬ ស្លាកយីហោឯកជន
INWELT បន្ទាប់មកអាចបញ្ជាក់អំពី LTM101 ពិល ឧបករណ៍ភ្ជាប់ និងការកំណត់រចនាសម្ព័ន្ធប្រើប្រាស់បានសមរម្យសម្រាប់ប្រព័ន្ធកាត់ប្លាស្មា CNC របស់អ្នក។
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių