Recta glutino sclopetis vel plasma secantis deligendi est una e maximis decisionibus consequentiae cuiuslibet fabricatoris, conservationis technici, vel professionalis glutini facientis. Electio perversa potest ducere ad praematuram defectum consumabilis, vilis societas qualitatem, downtime nimius, et etiam casus salutis. Vicissim, ius instrumenti lectio — praecise comparata ad genus materialem et crassitudinem operum tuorum — secat mundas, validas welds, et constantem fructibus de die in diem.
Hic dux praebet compagem comprehensivam ad colligendas sclopeta et plasma incisis facibus conflatis in duabus variabilibus criticis: materiali compositione et crassitudine materiali. Utrum schedam chalybem mitem chalybem coagmentare, vel laminam crassam aluminium secare, vel partes incorruptas ferro fabricare, principia hic delineata adiuvabunt certiorem, practicam decisiones quae cum tuis operationalibus requisitis align faciunt.
Fundamentum intelligendum: Quare Material et Crassitudo Coegi Equipment Electio
Antequam in specifica commendatione tribuo, de ratione intelligendum est cur materia generis et crassitudinis sint primariae rectores armorum delectu. Diversa metalla habent varias conductivitates scelerisque, resistentia electrica, puncta liquefacientia. Aluminium, exempli gratia, calor a pugillo zonam longe celerius quam ferro mollit, requirit altiorem amperage et specialitatem lineariam materias ne filum pascendi problemata. Immaculatum ferrum, cum superiore electricae resistentiae et tendentiae ad sub nimio calore pervertendi, exactum calorem postulat imperium et congruentem gasi coverage protegens.
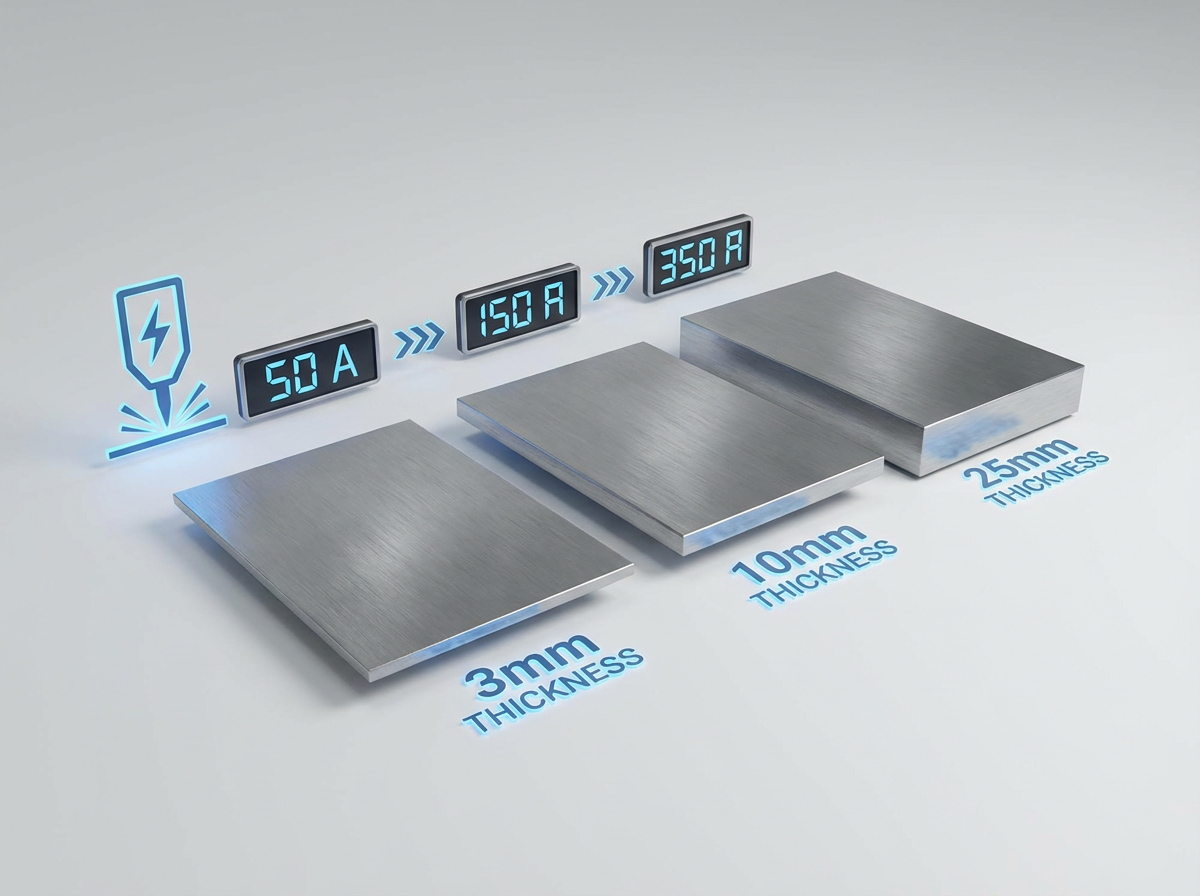
Crassitudo materialis directe determinat ad amperage requisita tormentorum utriusque glutinis et plasma faces secans . Crassiores materiae altiorem venam requirunt ad propriam fusionem vel discessionem, at materiae tenuiores amperage inferiorem postulant ne per urendum et corruptelam. Haec relatio intellegenda est lapis angularis instrumenti efficax lectio.
Propositum huius ductoris est ad accessionem practicam, systematicam ad instruendum te ad adaptandas glutinosas sclopeta et plasma incisis lampadibus ad materias quas frequentissime laboras. Ad finem, clarum compagem habebis ad necessitates tuas aestimandas et apparatum eligendum qui fideliter sub condicionibus mundi realibus exercet.
Pars prima: Discriptis Ius Welding tormentarii per Material et Crassitudo
Gradus I: COGNOSCO in processu welding requisiti tuum Material
Primum consilium punctum determinat quod processus glutino maxime convenit materiae et applicationi. Diversi processus excellunt diversis materiis et iugis crassitiei.
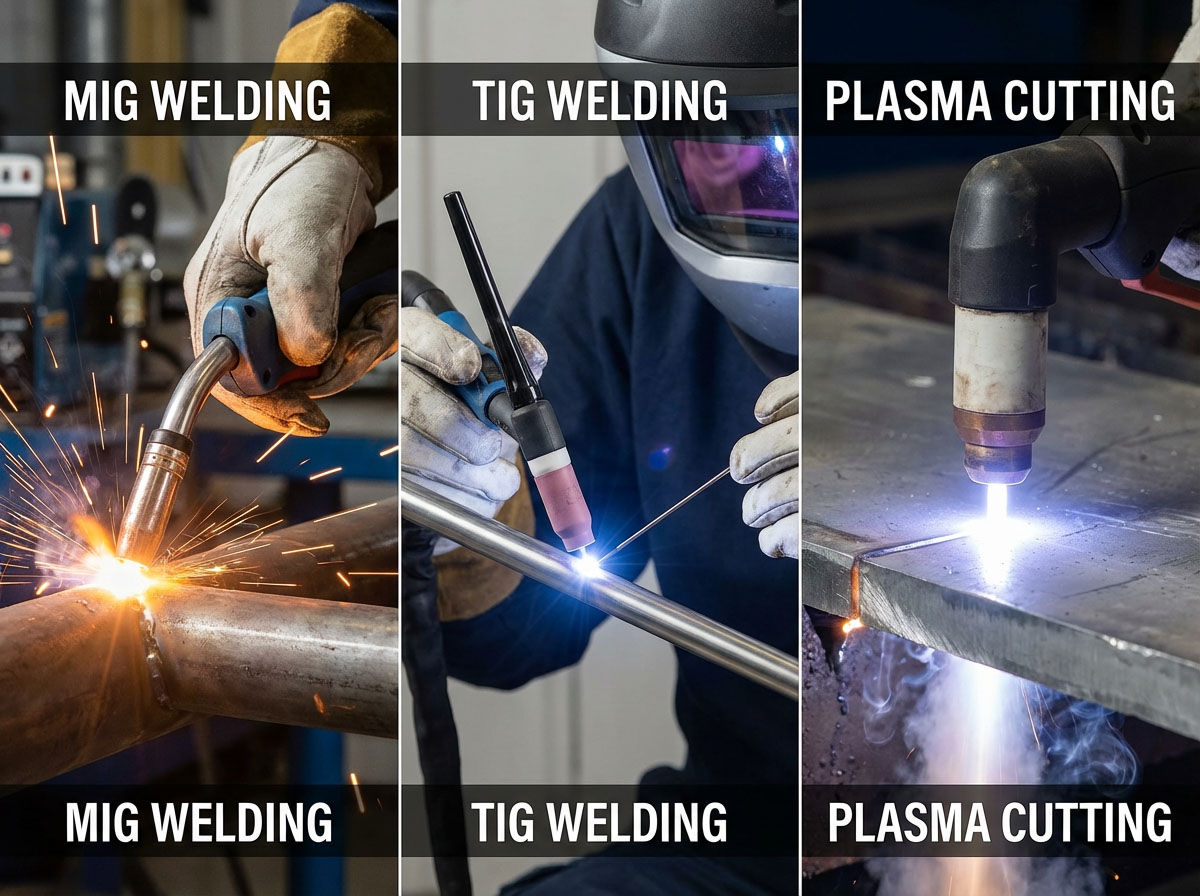
MIG Welding Fistulae specimen sunt in ambitus productionis et operandi bene leni ferro, ferro immaculato, et aluminio. Processus praeclaram depositionis ratem praebet et relative ignoscit pro operariis per gradus peritia. MIG glutino electio est ad reparationem autocineticam, fabricationem generalem, opus chalybem structurale, et fabricandum ubi celeritas et efficacia sunt prioritates.
TIG Welding Torches potestatem superiorem et subtilitatem praebent, ut eas potiores materias tenues, ferrum immaculatum, admixtiones exoticae sicut titanium et magnesium praebent, ac applicationes ubi species pactionis critica est. TIG glutino excellit in componentibus aerospace, cibo-gradu incorrupta fabricatione, praecisio schedae metallici operis, et applicationes artium. Processus permittit ad temperantiam caloris delicati et cum minima spatmento eximie mundam coquit.
Lignum Welding validum manet ad applicationes velit, opus grave structurae et casus ubi superficies praeparatio limitatur. Processus spissum chalybem carbonis tractat efficaciter et bene facit in condicionibus ventosis ubi gas protegens dissiparetur. Lignum glutinum vulgo in constructione, opere pipelino, et in gravibus instrumentis reparandis adhibetur.
Intellectus qui processus materiae tuae postulata est praeexigitur ad eligendum convenientem glutinum sclopetis vel facem.
Gradus II: par Welding tormentarii Features ad Material Type
Aliae materiae specificae notiones requirunt in glutino sclopeto tuo ut certas operationes et qualitates eventus curent.
Nam mitis Steel: Haec materia est maxime dimittens et bene operatur cum norma MIG tormenta glutino ferro liners instructa. Filum ferreum solidum mitis et filum fluxum-cored utrumque tormenta cum linersis e filo piano confectis requirunt, temperatum, altum carbonis chalybem, quae musicae filum vel vere chalybem notum est. Tormenta aeris refrigerata typice sufficiunt ad applicationes ferri lenis usque ad circiter 200-250 amps, secundum officium cycli requisitorum.
Pro Stainless Steel: Immaculata ferrum diligentem caloris administrationem requirit ne inflexionis et carbide praecipitatio. TIG glutino saepe praefertur, quia ferro immaculato ob calorem superioris imperium offert. Cum MIG welding chalybe immaculato, sclopetum cum ferro lineo convenit, at ratio habenda est ut delectu gasi saepiatur et celeritas peregrinandi. TIG applicationes in immaculata, tungsten lectio critica est—2% tungsten lanthanati bene operat ad applicationes incorruptissimas, ad acutum punctum cum notis tere longitudinaliter fluentibus.
Aluminium: Aluminium exhibet singulares provocationes propter suam mollitiem et scelerisque conductivity altum. Filum pronum est ad avis nidificans et difficultates pascens, si sclopetum non recte figuratur. Aluminium filum glutino gun cum specialioribus lineis ad frictionem reducendam et ad pascendum lenis curet. Accedit, FUSUS sclopetis vel systematis dis-trahendi necessaria ad aluminium filum alendum consistent, praesertim cum filis diametri minoribus utens. Cum aluminium glutino TIG differt, praeparatio turgi a chalybe differt—cacumen levis testudine potius quam acutum formare debet. Semper utere C% argonis gasis protegentibus aluminium glutino cum processibus MIG et TIG tam ut mundo, oxydo libero weldis.
Metalla exotica (Titanium, Magnesium, Copper Alloys): hae materiae fere solum TIG glutino proventuum qualitatum requirunt. Praecisio et imperium faces TIG oblatum essentiales sunt ad operandum cum metallis quae ad atmosphaericam contaminationem sentiunt vel calorem angustum in inputa fenestrarum habent. Faces aquae refrigeratae TIG saepe necessariae sunt, cum has materias ad superiora amperages vel ad cyclos officiorum extensos constringunt.
Gradus III, Select Amperage Rating Ex Material Crassitudo
Necessitudo inter crassitudines materiales et amperage requiritur directa et confirmata. A glutino sclopeto deligendi cum capacitate opportuna amperage, potestatem habes sufficientem ad fusionem debitam sine exustione sclopetis vel superexcedentem currendi officium.
Materiae graciles (Usque ad 1/8 inch / 3 mm): glutino sclopeto aestimata 150-200 amps proprie sufficit. Tenues materiae calorem inferiorem requirunt initus ne adustionem perveniat. TIG glutino tenui immaculato ferro vel aluminio scheda, taeda aer refrigerata cum 150-amp rating sufficientem potestatem praebet, servato leve pondus sentiendi quod accuratam potestatem faciliorem reddit.
Nam Materiae mediae (1/8 digiti ad 3/8 pollicis / 3-10 mm): 200-300 amp sclopeto glutino huic crassitudini parendum convenit. Haec pars generalis operis miti ferro et immaculato ferro fabricandi plures tegit. Ad glutino MIG, tormentorum 250 amp-amporum refrigeratorum maxime applicationes in hoc ambitu iucunde tractat, quamquam considerationes cycli officii momenti fiunt ad res culturas producendas.
Ad Materias crassas (3/8 digiti ad 1 digiti / 10-25 mm): tormenta glutino aestimata pro 300-400 amps seu altioribus his gravioribus sectionibus necessaria sunt. In his gradibus amperage, systemata aquarum refrigerata magis magisque utilia fiunt. Aquae refrigeratae tormenta MIG et TIG faces caloris efficacius dissipant, permittens continuam operationem in altum amperages sine molestia operantis et cum accentus cum overheatione coniungitur armorum.
Pro gravibus Industrialibus Applicationibus (Per 1 pollicis / 25 mm): Applicationes crassae laminae conglutinantis in fabricando, pressione vas fabricandi, seu instrumento gravi fabricando 400-600 amp tormentorum glutino exigentibus. Systema aquae refrigeratae essentialiter facienda sunt in his gradibus potentiae ad calefaciendum aedificare et operatorem consolationem conservare in sessionibus glutino extenso.
Gravis est notare sclopetis electionem esse in ipsa amperage et officio cycli applicationis fundari, non simpliciter maximam amperage rating potentiae principium.
Gradus IV: Intellige Officium Cycle et Refrigerationem Requisita
Officium cycli ad numerum minutarum per 10-minute tempus refert quod sclopetum ad plenam suam capacitatem sine exustione exerceri potest. Circulus 60% officium significat sex minuta arcus-temporis in spatio 10-minuti antequam tempus refrigerationis requiritur.
Ad Welding Intermittentis (Infensis Officii Cycli Applications): Si opus tuum breves weldas, frequentes tempus habeat, aut purgatio inter weldings involvit, omnino conveniens esse potest sclopetum aerem refrigeratum cum mediocri officio cycli rating. Systema aereum refrigeratum simpliciora, magis portabilia sunt, et minus conservationem quam utrumque alterum refrigeratum requirunt.
Pro Continua Welding (High Duty Cycle Applications): productio ambitus cum arcubus extenso in tempore tormenta exigentibus ad altiores cyclos officiorum aestimandos aestimavit. Facis aqua refrigerata ad C% officium cycli aestimata continue operari potest sine tempore temporis ad refrigerandum requisitum. Dum systemata aquarum refrigerata involvunt altiorem obsidionem initialem propter systematis refrigerationis radiatorem, leviores, flexuosiores rudentes et calorem superiorem ad applicationes postulandas praebent.
Pro mixtis applicationibus: Multae officinae prodesse habent optiones tam refrigeratae quam refrigeratae aquae in promptu. A 250-amp-aer refrigeratum MIG gun fabricatione generalissima tegit, dum aquae refrigeratae 400-amp gun tractat opus structurale grave cum oritur. Aditus sumptus efficaciam cum facultate librat.
Gradus V: Considera Consumable Compatibility et Liner Electio
Consummabiles usus est in te glutino sclopeto -contacti apicibus, nozzles, diffundentibus, et linersibus - congruere debent ad magnitudinem materiae et filum ad optimas res gerendas.
Electio liner: diameter liner diametri filum quod utendum est arcte congruit. Liner quod nimis magnum filum serpenti intra liner permittit, erraticum pascens causans. Linea, quae nimis parva est, nimiam resistentiam gignit et ad nidificationem avium ducere potest. Generaliter mensura linearia maior quam filum diametri acceptum est, sed magnitudo recta semper potior est.
Contactus Tips: Contactus tip moles ferebant debere respondere ad filum diam. Confectum vel apicibus contactum cudit arcu instabilitatem et qualitatem pauperum pugillo causant. Iusta inspectio et tortor contactuum apicibus essentialis est ad conservandam convenientem pactionem faciendam.
Nozzles et Diffusores: Proprium gas coverage pro omnibus materiis criticis est, sed praesertim pro metallis reciprocis sicut aluminium et titanium. Effice ut colliculum tuum magnitudo et configuratione diffundens idoneam scutilionis gasi fluorem praebeant ad crassitudinem materialem et conformationem iuncturam quam tu glutino.
Tungsten Electio pro TIG Welding: De glutino ferri et ferro immaculato, 2% electrodes lanthanati tungsten bene laborant et ad acutum punctum teritur. Pro AC glutino aluminii, apice turgi levem testudineam formare debet in glutino ad stabiliendam arcum stabilitatem. Tungsten diameter eligenda est secundum requisita amperage-2.3 mm (3/32 inch) tungsten apta ad applicationes generalissimas TIG.
Pars Secunda: Electio Ius Plasma Secans Facem per Materiam et Crassitudinem
Gradus I: Determinare Primae materiales rationes excides
Plasma faces secans virtualiter quamlibet metallum electricae conductivum secare potest, sed materiae diversae aliter respondent processui plasmatis secantis. Hae differentiae intellegendae necessariae sunt ad eligendum ius facem et consumables.
Ferrum mitis: Haec est materia maxime incisa et baseline contra quam plasma incisionis effectus mensuratur. Mitis chalybs puriter cum systematibus plasmatis aeri secat et bene respondet dolori plasma ad qualitatem incisis in sectionibus crassioribus auctam. Praedictio morum materialis id facit ut punctum referat ad lineamenta amperage-ad crassitudinem.
Immaculata Steel: Immaculata chalybs efficaciter cum facibus plasmatis secari potest, quamvis considerationes qualitates incisae a ferro leni differant. Nitrogenium vel nitrogenium hydrogenium mixturae mundiores secant cum reductis oxidationibus in ferro immaculato aere compresso comparato. Nam laminae chalybeae tenues immaculatae (sub 3 mm), inferiorum amperage occasus 40A vel infra commendantur ut calor initus minuat et ne inflexio.
Aluminium: Aluminium alta scelerisque conductivity plus requirit amperage ut per datam crassitudinem ferro miti comparatam incidi. Accedit aluminium oxydatum celeriter in faciem incisam format, et punctum inferius liquescens materiae ad scoriam conformationem ducere potest, si parametri secantes non optimized. Aeris plasma vulgo pro aluminio adhibetur, quamvis qualitas exsectis ferro leni effecta non aequare possit.
Aeris et Copper Alloys: cuprum significanter plus requirit amperage quam ferrum ad eandem crassitudinem - circa bis in multis casibus. Faces plasmatis summus amperage (100A et supra) typice necessariae sunt ad laminam aeris incisionem cuiusvis crassitudinis substantialis. Praeclara scelerisque conductivity materialis calorem ab incisa zona trahit, altiorem vim initus postulans.
Gradus II: par Amperage ad Material Crassitudo
Plasma taedae amperage secans est unum elementum maximum quod facultatem secans determinans. Sequens compage practicam comparationem praebet ad crassitudinem materiae adaptandi.
20-30 Amps: Apta schedae metallicae, auto- cinematographicae corporis, ductus HVAC, et levium coniecturae materiarum usque ad circiter 1/4 inch (6 mm) maximam crassitudinem incisam. Commendatur capacitas munda incisa circa 1/8 ad 3/16 pollicis (3-5 mm). Hae faces humiles sunt optimae ad singulas operas, artes et artes, ac tenues aluminii linteamen.
40-50 Amps: Opercula levis fabricae, firmae reparationis et applicationis sustentationis. Commendatur capacitas munda incisa 1/4 ad 3/8 inch (6—10 mm), cum maximo discidio secat usque ad 1/2 inch (12-13 mm). Facis 40 ampullae efficaciter secare potest usque ad 1/2 inch ferri, faciens eam aptam pluribus propositis incisionis muneribus generalibus.
60-80 Amps: Hoc ambitus fabricam generalem et fabricam chalybi operis tractat. Commendatur secat mundum ab 3/8 ad 1/2 inch (10-13 mm), cum maximis secat usque ad 3/4 inch (19 mm). Facis 60 ampullae per materias usque ad 1 pollicis crassitudine secare potest, ut mobilitatem amplis inceptis praebeat.
85-100 Amps: Apta fabricationi gravis et opus lamella crassa. Commendatur incisis mundis ab 1/2 ad 3/4 inch (13-19 mm), cum maximis secat usque ad 1 unc (25 mm) et ultra pendens taedae specificae design. Industrial-gradus 100A plasma faces ferro carbonis usque ad 40 mm bona qualitate secare possunt.
100-200 Amps: Haec est firmamentum industriae ad fabricandas, ad aedificandas, et ad gravia instrumenta applicationes. 100-200A plasma facibus secantibus potest chalybem carbonis a 40-60 mm tractare, facultatem praebens ad fabricationem chalybem fabricandam et ad magnam laminam processui necessariam.
200-300+ Amps: Systemata plasma altae potentiae obice per 150 mm crassitudinis obice pro chalybe carbo, automated CNC imperium ad operationem stabilem requirens. Haec systemata in navalibus, instrumentorum industriarum fabricandorum, et gravium industrialium occasus explicantur ubi lamina incisa densissima est exercitatione.
Pro Diver Specie: Cum ferro immaculatam secans, crassitudo materiae directe vim electionem movet. Lamellae sub 3 mm minus quam 40A requirunt, cum laminae supra 12 mm mm systemata 100A vel superiorem vim systematum exigunt. Suadetur ut supra numerum 20% marginem potentiae reservare tuae crassitudinis typicae requisita ad materiales variationes accommodare.
Gradus III, 80/20 dominare ad Facem Applicare Electio
Plerique periti commendant regulam 80/20 pro plasma taedae secantis lectionis: elige systema cum capacitate incisa commendata quae congruit materiae crassitudinis quae cogitas LXXX centesimas temporis secare. Hic aditus efficit ut lampas tua optimized sit pro maiori parte operis tui, servata facultate graviora incisionis negotia tractandi.
Exemplum applicationis 80/20 Regulae: Si 80% operum tuorum sunt 20 mm vel tenuiores, 100A plasma taeda optimam observantiam praebet ad applicationes primarias, servata facultate materiae densiores cum opus fuerit. Ad frequentes laminarum incisiones 50 mm excedens, ratio 200A seu superior automated requiritur.
Regula practica pollicis est facultatem plus 20-30% augendi facultatem mercandi quam crassitudo materiae typicae postulat. Haec margo incisiones mundiores efficit, velocitates velociores secans et vitam consumabilem extendit, ne systema continue in suis limitibus superioribus operetur.
Gradus IV: Censeo Officium Cicero ad productionem Requirements
Plasma faces secans, sicut tormenta glutino, limitationes cycli officioso obnoxiae sunt. Officium cycli definit recipis periodi 10-minuti quam fax operari potest ad suum amperage aestimatum antequam periodum refrigerandi requirat.
20-35% Officium cycli: Apta ad usum hobbyist, laboris sustentationem occasionalem, et fabricam levem ubi operas incidendi intermittunt.
60% Officium cycli: Apta tabernis productionibus et operationibus incisis crebra. A 60% officium cycli permittit 6 minuta sectionis continuae, quam sequitur tempus 4-minute refrigerationis.
100% Officium Cycle: requisiti applicationes industriae continuae operationis. C% officium cycli faces sine intermissione currere possunt, down tempus ad refrigerandum.
Gravis est notare quod facem plasma operans in amperages infra suum maximum aestimationem auget officium efficax cycli. Faces 50A in 30A operata consequi potest cyclum 60-80% officium, maiorem praebens flexibilitatem ad varios labores perficiendos.
Gradus V: Considera Gas Type et Consumable eu
Gas in plasmate secante signanter afficit qualitatem, celeritatem et vitam consumabilem trans varias materias.
Aeris compressi: frugalissimus et late plasma gasi usus. Aer bonum altiore inciso qualitatem praebet ferro leni, ferro immaculato, aluminium. Potest tamen nitriding superficies in facie sectae et aliqua oxidatio mixtionis elementorum in chalybe immaculata efficere. Ad applicationes fabricandi generalissimas, plasma aeris compressi, optimam stateram incisae qualitatem, velocitatem, et oeconomiam offert.
Oxygeni: Cum ferro carbonem secans, dolor plasma emendare potest efficientiam secans usque ad 30% plasma aeri comparatum. Oxygenus mundiorem secat minus scoriam in ferro leni, sed ferro immaculato vel aluminio ob nimiam oxidationem non aptus est.
Nitrogen: Optume ad secandum ferro immaculatum et aluminium. Nitrogenium oxidatio in ferro immaculato incisas facies reducit et margines mundiores efficit. Mixturae hydrogenio-hydrogenis meliores proventus praebent pro sectionibus ferro intemeratis crassis.
Consumable Condition: Nozzle and electrode condition immediate impacts to cuting performance. Nozzles confecti causam dissipationis arcus faciunt et facultatem crassitiem secans per super 20% minuere potest. Nozzles inspiciantur singulis 8 horis secandi ac prompte reponendi cum indumentum constat. Amperage rating in COLLUM congruere debet amperage occasu pro sectis adhibitis.
Gradus VI, par Facem Design in Application Type
Electio inter manus et machinas plasma incisis facibus pendet in applicatione tua requisita.
Handheld Plasma Torches: 50-100A machinae portatiles maximas crassitudines 16-38 mm secandas offerunt, eas aptas ad sustentationem, ad opus reparandum, et ad operas medias fabricandas parvas faciendo. Handheld operatio manu taedae angulum et celeritatem peregrinationem nititur. Pro plateis super 20 mm, ante EXERCITATIO satus cavernis commendatur ne CERVIX damnum ab ictu perforabit.
Mechanised (CNC) Plasma Torches: Automated systemata cum facula altitudinis imperium dynamice componite arcum intentionem ad conservandum consistentiam distantiam dirigendi, ut stabilitatem laminis densarum incisionem efficiat. 100-200A systemata mechanizata tractant 40-60 mm chalybem carbonis ad machinas fabricandas et ad structuram chalybem fabricandam. 300-400A systemata potentia summus processus 150 mm longarum et laminarum ferrearum densior ad apparatum fabricandi et energiae.
Nam laminae 200 mm excedentes, multi-strati artificii incisis cum preheating iunctis necessarii sunt. Plasma iugis capacitatis secans ab 16 mm ad 300 mm et ultra, omnia bracteolae tenuia quae finiuntur ad incisionem laminarum extra-crassorum ferri.
Step VII: cognoscite Material speciales limitationes
Cum plasma secans versatile est, certae materiae et crassities compositiones limitationes practicas habent, quae delectu tuo instrumentorum certiorem facere debent.
Carbon Steel Plus 100 mm: Ferrum carbonis secans vel admixtum chalybeum excedens 100 mm in crassitudine, oxy- cibus secans qualitatem (perpendicularitas et latitudinis kerf) meliores praebet et efficientia oeconomica cum plasma sectioni comparata. In his applicationibus plasma electio optimalis non est nisi oxy- cibus impractical pro ambitu operis specifici.
Materiae non-conductivae: Plasma secans solum efficax est in metallis electrically conductivis. Lignum, plasticum, et alia non-motiva materia cum plasmate facibus secari non possunt et modos modos secandi requirunt.
Aeris Secans Considerationes: Praeclara scelerisque conductivity aeris altiorem amperage requirit ad eandem crassitiem ferro comparatam. Consilium pro circiter XX% plus valet cum laminam aeneam secans.
Tenuis Sheet Metal: Cum materiae tenuissimas secans (sub 3 mm) occasus amperage inferior (40A vel minus) essentiales sunt ne nimius calor initus qui perflexionem et distortionem causare possit. Consumptibiles teretes destinati ad materias tenues nucleos angustiores et marginem qualitatis superiorem efficiunt.
Conclusio: Aedificium cohaerentis Equipment Strategy
Diligenter conglutinatio tormentorum et facum plasma secantium non est tantum materia numerorum congruentium in schedae specificatione. Requirit holistic intellectum quomodo proprietates materiales, crassitudo requisita, officium cycli exigat, et factores specialium applicationis penitus ad idoneitatem determinandam.
Ad glutino applicationes, compage directa est: cognosce processum glutinum aptissimum ad materiam tuam, sclopellum eligatis lineis et conformationibus illius materiae convenientibus, et aequare aestimationem et refrigerandi modum ad crassitudinem et officium cycli requisitorum. Ferrum mitis maximam flexibilitatem praebet, aluminium et ferrum immaculatum plura specialia considerationes postulant.
Plasma enim secans, amperagium est primarium auriga, sed conductivity materialis, delectu gasi, et regulae 80/20 crassitudinis congruentiae aeque magnae sunt. Facis 40 ampullae bracteae cotidianae efficaciter operantur, dum ratio 100-amparum facultatem praebet subsidiis gravioribus occasionibus incisis. Intellegere actuales petitiones sectionis - non solum theoreticae maximums - inducit ad meliorem apparatum decisionum.
Felicissimae operationes fabricationis conservant diligenter delectos fasciculos sclopeta et plasmata, quae collective suam materiam et spectrum crassitiem obtegunt. Potius quam unum instrumentum ad omnem applicationis tractationem cogere conetur, opportuna accessio ad apparatum delectu efficit ut quisque glutino sclopetis et facem plasmatis optimized ad suum intentum usum causa.
Applicando principia in hoc duce delineata, potes informari, confidentes decisiones de glutino sclopetis et taedae plasmatis delectu. Effectus est mundior secat, validior welds, downtime reducta, et efficacior altiore operatione productiva. Utrum parvam sustentationem tabernam instruas vel apparatum ad lineam productionis industriae exprimas, instrumenta tua ad materias tuas ac crassitudinem requisita, fundamentum est glutino et secando successum.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių









