Selecionar a pistola de soldagem ou tocha de corte a plasma correta é uma das decisões mais importantes que qualquer fabricante, técnico de manutenção ou profissional de soldagem tomará. A escolha errada pode levar à falha prematura dos consumíveis, à má qualidade da solda, ao tempo de inatividade excessivo e até mesmo a riscos de segurança. Por outro lado, a seleção correta do equipamento – correspondente precisamente ao tipo de material e à espessura das suas peças de trabalho – proporciona cortes limpos, soldas fortes e produtividade consistente dia após dia.
Este guia fornece uma estrutura abrangente para a escolha de pistolas de soldagem e tochas de corte a plasma com base nas duas variáveis mais críticas: composição e espessura do material. Esteja você soldando chapas de aço-carbono, cortando chapas grossas de alumínio ou fabricando componentes de aço inoxidável, os princípios descritos aqui o ajudarão a tomar decisões práticas e informadas que se alinham com seus requisitos operacionais.
Compreendendo a base: por que selecionar equipamentos de acionamento de material e espessura
Antes de mergulhar nas recomendações específicas, é essencial entender por que o tipo e a espessura do material são os principais impulsionadores da seleção do equipamento. Diferentes metais possuem condutividade térmica, resistência elétrica e pontos de fusão variados. O alumínio, por exemplo, conduz o calor para longe da zona de solda muito mais rapidamente do que o aço-carbono, exigindo maior amperagem e materiais de revestimento especializados para evitar problemas de alimentação do arame. O aço inoxidável, com sua maior resistência elétrica e tendência a distorcer sob calor excessivo, exige controle preciso do calor e cobertura adequada de gás de proteção.
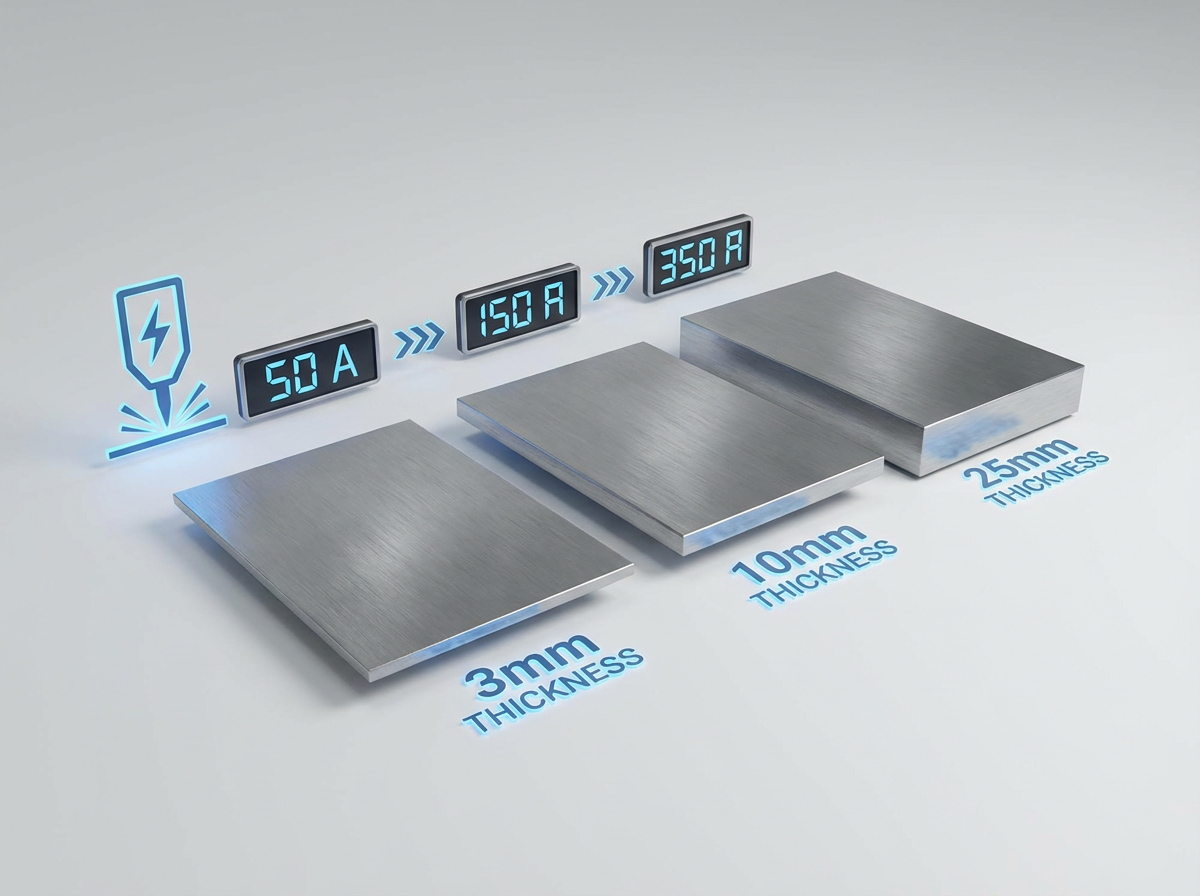
A espessura do material determina diretamente os requisitos de amperagem das pistolas de soldagem e tochas de corte a plasma . Materiais mais espessos requerem corrente mais alta para obter fusão ou separação adequada, enquanto materiais mais finos exigem amperagem mais baixa para evitar queimaduras e distorções. Compreender essa relação é a base para uma seleção eficaz de equipamentos.
O objetivo deste guia é equipá-lo com uma abordagem prática e sistemática para combinar suas pistolas de soldagem e tochas de corte a plasma com os materiais com os quais você trabalha com mais frequência. No final, você terá uma estrutura clara para avaliar suas necessidades e selecionar equipamentos com desempenho confiável em condições reais.
Parte Um: Selecionando a Pistola de Soldagem Correta por Material e Espessura
Etapa 1: Identifique o processo de soldagem necessário para o seu material
O primeiro ponto de decisão é determinar qual processo de soldagem melhor se adapta ao seu material e aplicação. Diferentes processos se destacam com diferentes materiais e faixas de espessura.
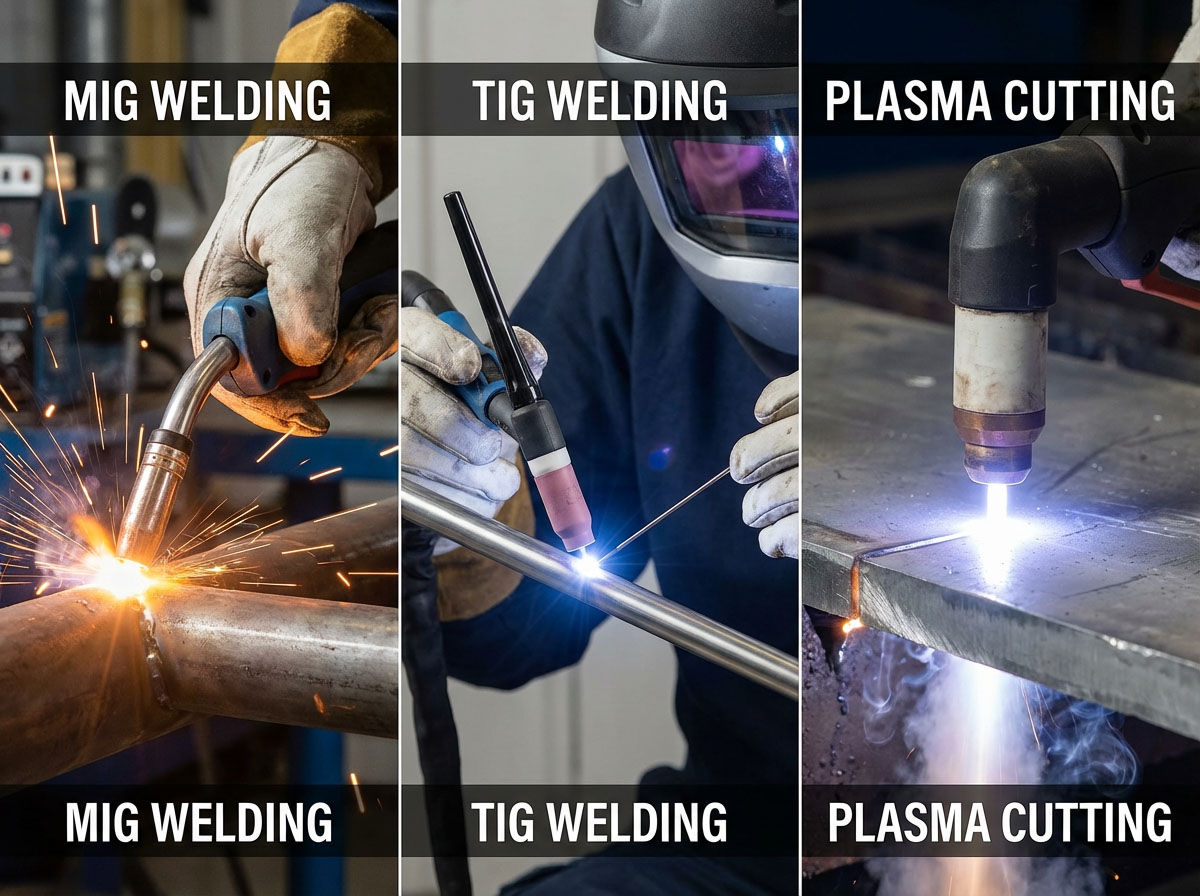
As pistolas de soldagem MIG são ideais para ambientes de alta produção e funcionam bem com aço-carbono, aço inoxidável e alumínio. O processo oferece excelentes taxas de deposição e é relativamente tolerante para operadores de todos os níveis de habilidade. A soldagem MIG é a escolha certa para reparos automotivos, fabricação em geral, trabalhos em aço estrutural e manufatura onde velocidade e eficiência são prioridades.
As tochas de soldagem TIG oferecem controle e precisão superiores, tornando-as a escolha preferida para materiais finos, aço inoxidável, ligas exóticas como titânio e magnésio e aplicações onde a aparência da solda é crítica. A soldagem TIG é excelente em componentes aeroespaciais, fabricação de aço inoxidável de qualidade alimentar, trabalho de chapa metálica de precisão e aplicações artísticas. O processo permite um controle delicado do calor e produz soldas excepcionalmente limpas com o mínimo de respingos.
A soldagem eletrostática continua valiosa para aplicações externas, trabalhos estruturais pesados e situações onde a preparação da superfície é limitada. O processo lida com aço carbono espesso de maneira eficaz e funciona bem em condições de vento, onde o gás de proteção seria interrompido. A soldagem eletromagnética é comumente usada em construção, trabalhos em tubulações e reparos de equipamentos pesados.
Compreender qual processo seu material exige é o pré-requisito para selecionar a pistola ou tocha de soldagem apropriada.
Etapa 2: Combine os recursos da pistola de soldagem com o tipo de material
Diferentes materiais exigem recursos específicos em sua pistola de soldagem para garantir operação confiável e resultados de qualidade.
Para aço macio: Este é o material mais tolerante e funciona bem com Pistolas de soldagem MIG equipadas com revestimentos de aço. O fio de aço macio sólido e o fio fluxado requerem pistolas com revestimentos feitos de corda de piano - um aço temperado com alto teor de carbono, também conhecido como fio musical ou aço para mola. As pistolas resfriadas a ar são normalmente suficientes para aplicações em aço-carbono de até aproximadamente 200-250 amperes, dependendo dos requisitos do ciclo de trabalho.
Para aço inoxidável: O aço inoxidável requer um gerenciamento cuidadoso do calor para evitar empenamento e precipitação de carboneto. A soldagem TIG é frequentemente preferida para aço inoxidável devido ao controle de calor superior que oferece. Na soldagem MIG de aço inoxidável, uma pistola com revestimento de aço é apropriada, mas deve-se prestar atenção à seleção do gás de proteção e à velocidade de deslocamento. Para aplicações TIG em aço inoxidável, a seleção do tungstênio é crítica – 2% de tungstênio lantanado funciona bem para a maioria das aplicações em aço inoxidável, retificado até uma ponta afiada com marcas de retificação longitudinalmente.
Para Alumínio: O alumínio apresenta desafios únicos devido à sua suavidade e alta condutividade térmica. O fio está sujeito a problemas de nidificação e alimentação de pássaros se a arma não estiver configurada corretamente. O fio de alumínio requer uma pistola de soldagem com revestimento especializado para reduzir o atrito e garantir uma alimentação suave. Além disso, uma pistola de carretel ou um sistema push-pull pode ser necessário para uma alimentação consistente do fio de alumínio, especialmente ao usar fios de diâmetro menor. Ao soldar alumínio TIG, a preparação do tungstênio difere do aço - a ponta deve formar uma leve cúpula conforme você solda, em vez de uma ponta afiada. Sempre use gás de proteção 100% argônio para soldagem de alumínio com processos MIG e TIG para garantir soldas limpas e livres de óxidos.
Para metais exóticos (titânio, magnésio, ligas de cobre): Esses materiais requerem quase exclusivamente soldagem TIG para resultados de qualidade. A precisão e o controle oferecidos pelas tochas TIG são essenciais para trabalhar com metais sensíveis à contaminação atmosférica ou com janelas estreitas de entrada de calor. Tochas TIG resfriadas a água são frequentemente necessárias ao soldar esses materiais em amperagens mais altas ou para ciclos de trabalho prolongados.
Etapa 3: Selecione a classificação de amperagem com base na espessura do material
A relação entre a espessura do material e a amperagem necessária é direta e bem estabelecida. A seleção de uma pistola de soldagem com capacidade de amperagem apropriada garante que você tenha energia suficiente para uma fusão adequada, sem superaquecer a pistola ou exceder seu ciclo de trabalho.
Para materiais finos (até 1/8 polegada/3 mm): Uma pistola de soldagem classificada para 150-200 amperes normalmente é suficiente. Materiais finos requerem menor entrada de calor para evitar queimaduras. Para soldagem TIG de chapas finas de aço inoxidável ou alumínio, uma tocha resfriada a ar com classificação de 150 A fornece potência adequada, mantendo a sensação de leveza que facilita o controle preciso.
Para materiais médios (1/8 pol. a 3/8 pol./3-10 mm): Uma pistola de soldagem de 200-300 A é apropriada para esta faixa de espessura. Isso cobre a maior parte do trabalho geral de fabricação com aço-carbono e aço inoxidável. Para soldagem MIG, uma pistola resfriada a ar de 250 A lida confortavelmente com a maioria das aplicações nesta faixa, embora as considerações do ciclo de trabalho se tornem importantes para ambientes de produção.
Para materiais espessos (3/8 pol. a 1 pol./10-25 mm): Pistolas de soldagem classificadas para 300-400 amperes ou superiores são necessárias para essas seções mais pesadas. Nestes níveis de amperagem, os sistemas refrigerados a água tornam-se cada vez mais vantajosos. Pistolas MIG e tochas TIG refrigeradas a água dissipam o calor de forma mais eficaz, permitindo operação contínua em altas amperagens sem desconforto do operador e estresse do equipamento associado ao superaquecimento.
Para aplicações industriais pesadas (acima de 1 polegada/25 mm): Aplicações que envolvem soldagem de placas espessas na construção naval, fabricação de vasos de pressão ou fabricação de equipamentos pesados exigem pistolas de soldagem de 400-600 A. Os sistemas refrigerados a água são essencialmente obrigatórios nesses níveis de potência para gerenciar o acúmulo de calor e manter o conforto do operador durante sessões prolongadas de soldagem.
É importante observar que a seleção da pistola deve ser baseada na amperagem real e no ciclo de trabalho da aplicação, e não simplesmente na amperagem máxima da fonte de alimentação.
Etapa 4: Compreender o ciclo de trabalho e os requisitos de resfriamento
O ciclo de trabalho refere-se ao número de minutos em um período de 10 minutos que uma pistola pode funcionar em sua capacidade total sem superaquecer. Um ciclo de trabalho de 60% significa seis minutos de arco ligado em um intervalo de 10 minutos antes que um período de resfriamento seja necessário.
Para soldagem intermitente (aplicações de baixo ciclo de trabalho): Se o seu trabalho envolve soldas curtas, tempo de configuração frequente ou limpeza entre soldas, uma pistola resfriada a ar com uma classificação de ciclo de trabalho moderado pode ser totalmente apropriada. Os sistemas refrigerados a ar são mais simples, mais portáteis e requerem menos manutenção do que as alternativas refrigeradas a água.
Para soldagem contínua (aplicações de ciclo de trabalho alto): Ambientes de produção com tempo de arco estendido exigem pistolas classificadas para ciclos de trabalho mais altos. Uma tocha resfriada a água com ciclo de trabalho de 100% pode operar continuamente sem o tempo de inatividade necessário para resfriamento. Embora os sistemas refrigerados a água envolvam um investimento inicial mais elevado devido ao sistema de refrigeração do radiador, eles oferecem cabos mais leves e flexíveis e uma gestão de calor superior para aplicações exigentes.
Para aplicações mistas: Muitas oficinas se beneficiam da disponibilidade de opções refrigeradas a ar e refrigeradas a água. Uma pistola MIG de 250 A resfriada a ar cobre a maioria das necessidades gerais de fabricação, enquanto uma pistola de 400 A resfriada a água lida com trabalhos estruturais pesados quando eles surgem. Essa abordagem equilibra custo-benefício com capacidade.
Etapa 5: Considere a compatibilidade dos consumíveis e a seleção do revestimento
Os consumíveis usados em seu A pistola de soldagem – pontas de contato, bicos, difusores e revestimentos – deve ser compatível com seu material e tamanho do fio para obter desempenho ideal.
Seleção do revestimento: O diâmetro do revestimento deve corresponder exatamente ao diâmetro do fio usado. Um revestimento muito grande permite que o fio se enrosque dentro do revestimento, causando alimentação errática. Um forro muito pequeno cria resistência excessiva e pode levar à nidificação de pássaros. Como regra geral, um revestimento um tamanho maior que o diâmetro do fio é aceitável, mas o tamanho correto é sempre preferível.
Pontas de contato: O tamanho do furo da ponta de contato deve corresponder ao diâmetro do fio. Pontas de contato gastas ou superdimensionadas causam instabilidade do arco e baixa qualidade da solda. A inspeção e substituição regulares das pontas de contato são essenciais para manter um desempenho de soldagem consistente.
Bicos e Difusores: A cobertura adequada de gás é crítica para todos os materiais, mas especialmente para metais reativos como alumínio e titânio. Certifique-se de que o tamanho do bico e a configuração do difusor forneçam fluxo de gás de proteção adequado para a espessura do material e configuração da junta que você está soldando.
Seleção de tungstênio para soldagem TIG: Para soldagem DC de aço e aço inoxidável, eletrodos de tungstênio lantanado a 2% funcionam bem e são retificados até uma ponta afiada. Para soldagem AC de alumínio, a ponta de tungstênio deve formar uma leve cúpula durante a soldagem para manter a estabilidade do arco. O diâmetro do tungstênio deve ser selecionado com base nos requisitos de amperagem – o tungstênio de 2,3 mm (3/32 pol.) é adequado para a maioria das aplicações TIG gerais.
Parte Dois: Selecionando a Tocha de Corte Plasma Correta por Material e Espessura
Etapa 1: determine os tipos de materiais primários que você cortará
As tochas de corte a plasma podem cortar praticamente qualquer metal eletricamente condutor, mas diferentes materiais respondem de maneira diferente ao processo de corte a plasma. Compreender essas diferenças é essencial para selecionar a tocha e os consumíveis corretos.
Aço macio: Este é o material mais comumente cortado e a linha de base contra a qual o desempenho do corte a plasma é medido. O aço-carbono corta de forma limpa com sistemas de plasma de ar e responde bem ao plasma de oxigênio para melhorar a qualidade de corte em seções mais espessas. O comportamento previsível do material faz dele o ponto de referência para diretrizes de amperagem/espessura.
Aço inoxidável: O aço inoxidável pode ser cortado de forma eficaz com tochas de plasma, embora as considerações de qualidade de corte sejam diferentes das do aço-carbono. Misturas de nitrogênio ou nitrogênio-hidrogênio produzem cortes mais limpos com oxidação reduzida em aço inoxidável em comparação com ar comprimido. Para chapas finas de aço inoxidável (menos de 3 mm), são recomendadas configurações de amperagem mais baixas de 40A ou menos para minimizar a entrada de calor e evitar empenamento.
Alumínio: A alta condutividade térmica do alumínio requer mais amperagem para cortar uma determinada espessura em comparação com o aço-carbono. Além disso, o óxido de alumínio se forma rapidamente na face de corte e o ponto de fusão mais baixo do material pode levar à formação de escória se os parâmetros de corte não forem otimizados. O plasma de ar é comumente usado para alumínio, embora a qualidade do corte possa não corresponder à obtida no aço-carbono.
Cobre e ligas de cobre: O cobre requer significativamente mais amperagem do que o aço para a mesma espessura – aproximadamente o dobro da amperagem em muitos casos. Tochas de plasma de alta amperagem (100A e acima) são normalmente necessárias para cortar placas de cobre de qualquer espessura substancial. A excelente condutividade térmica do material afasta o calor da zona de corte, exigindo maior consumo de energia.
Etapa 2: Combine a amperagem com a espessura do material
A amperagem da tocha de corte a plasma é o fator mais importante que determina a capacidade de corte. A estrutura a seguir fornece uma referência prática para combinar a amperagem com a espessura do material.
20-30 A: Adequado para chapas finas de metal, painéis de carroceria de automóveis, dutos HVAC e materiais de medição leve de até aproximadamente 1/4 polegada (6 mm) de espessura máxima de corte. A capacidade recomendada de corte limpo é de cerca de 3-5 mm (1/8 a 3/16 pol.). Essas tochas de baixa amperagem são ideais para trabalhos detalhados, artes e ofícios e chapas finas de alumínio.
40-50 Amps: Abrange aplicações de fabricação leve, reparos agrícolas e manutenção. A capacidade recomendada de corte limpo é de 6 a 10 mm (1/4 a 3/8 pol.), com cortes máximos de separação de até 12 a 13 mm (1/2 pol.). Uma tocha de 40 A pode cortar com eficiência até 1/2 polegada de aço, tornando-a adequada para muitas tarefas de corte de uso geral.
60-80 Amps: Esta faixa lida com fabricação geral e trabalhos em aço estrutural. Cortes limpos recomendados de 3/8 a 1/2 polegada (10-13 mm), com cortes máximos de até 3/4 polegada (19 mm). Uma tocha de 60 A pode cortar materiais de até 1 polegada de espessura, proporcionando versatilidade para uma ampla variedade de projetos.
85-100 Amps: Adequado para fabricação pesada e trabalhos em chapas grossas. Cortes limpos recomendados de 1/2 a 3/4 polegada (13-19 mm), com cortes máximos de até 1 polegada (25 mm) e além, dependendo do design específico da tocha. As tochas de plasma 100A de nível industrial podem cortar aço carbono de até 40 mm com boa qualidade.
100-200 Amps: Este é o pilar industrial para aplicações de fabricação, construção naval e equipamentos pesados. As tochas de corte a plasma 100-200A podem lidar com aço carbono de 40-60 mm, fornecendo a capacidade necessária para fabricação de aço estrutural e processamento de chapas pesadas.
200-300+ A: Sistemas de plasma de alta potência rompem a barreira de 150 mm de espessura do aço carbono, exigindo controle CNC automatizado para operação estável. Esses sistemas são implantados em estaleiros, fabricação de equipamentos de energia e ambientes industriais pesados onde o corte de chapas grossas é rotina.
Especificamente para aço inoxidável: Ao cortar aço inoxidável, a espessura do material influencia diretamente a seleção de potência. Placas com menos de 3 mm requerem menos de 40A, enquanto placas com mais de 12 mm exigem sistemas de potência de 100A ou superiores. É aconselhável reservar uma margem de potência de 20% acima dos requisitos típicos de espessura para acomodar variações de material.
Passo 3: Aplicar a Regra 80/20 para Seleção da Tocha
A maioria dos especialistas recomenda a regra 80/20 para a seleção da tocha de corte a plasma: escolha um sistema com uma capacidade de corte recomendada que corresponda à espessura do material que você planeja cortar em 80% das vezes. Essa abordagem garante que sua tocha seja otimizada para a maior parte do seu trabalho, mantendo a capacidade de lidar com tarefas ocasionais de corte mais pesadas.
Exemplo de aplicação da regra 80/20: Se 80% de suas peças de trabalho forem de 20 mm ou mais finas, uma tocha de plasma de 100 A oferece desempenho ideal para suas aplicações primárias, mantendo a capacidade de cortar materiais mais espessos quando necessário. Para cortes frequentes de chapas superiores a 50 mm, é necessário um sistema automatizado de 200A ou superior.
Uma regra prática é adquirir 20-30% mais capacidade de amperagem do que a espessura típica do material exige. Esta margem garante cortes limpos, velocidades de corte mais rápidas e maior vida útil dos consumíveis, evitando que o sistema opere constantemente em seus limites superiores.
Etapa 4: avaliar o ciclo de trabalho para requisitos de produção
As tochas de corte a plasma, assim como as pistolas de soldagem, estão sujeitas a limitações de ciclo de trabalho. O ciclo de trabalho define a porcentagem de um período de 10 minutos em que a tocha pode operar em sua amperagem nominal antes de exigir um período de resfriamento.
Ciclo de trabalho de 20-35%: Adequado para uso amador, trabalhos de manutenção ocasionais e fabricação leve onde as tarefas de corte são intermitentes.
Ciclo de trabalho de 60%: Adequado para oficinas de produção e operações de corte frequentes. Um ciclo de trabalho de 60% permite 6 minutos de corte contínuo seguido por um período de resfriamento de 4 minutos.
Ciclo de trabalho de 100%: Necessário para aplicações industriais que envolvem operação contínua. As tochas com ciclo de trabalho de 100% podem funcionar sem interrupção, eliminando o tempo de inatividade para resfriamento.
É importante observar que operar uma tocha de plasma em amperagens abaixo de sua classificação máxima aumenta o ciclo de trabalho efetivo. Uma tocha de 50 A operada a 30 A pode atingir um ciclo de trabalho de 60 a 80%, proporcionando maior flexibilidade operacional para trabalhos variados.
Etapa 5: Considere o tipo de gás e a correspondência de consumíveis
O gás usado no corte a plasma afeta significativamente a qualidade do corte, a velocidade e a vida útil dos consumíveis em diferentes materiais.
Ar Comprimido: O gás plasma mais econômico e amplamente utilizado. O ar proporciona boa qualidade geral de corte em aço-carbono, aço inoxidável e alumínio. No entanto, pode causar nitretação superficial na face cortada e alguma oxidação de elementos de liga em aços inoxidáveis. Para a maioria das aplicações de fabricação em geral, o plasma de ar comprimido oferece o melhor equilíbrio entre qualidade de corte, velocidade e economia.
Oxigênio: Ao cortar aço carbono, o plasma de oxigênio pode melhorar a eficiência de corte em até 30% em comparação com o plasma de ar. O oxigênio produz cortes mais limpos e com menos escória em aço-carbono, mas não é adequado para aço inoxidável ou alumínio devido à oxidação excessiva.
Nitrogênio: Excelente para corte de aço inoxidável e alumínio. O nitrogênio reduz a oxidação nas faces cortadas do aço inoxidável e produz bordas mais limpas. As misturas nitrogênio-hidrogênio proporcionam resultados ainda melhores para seções espessas de aço inoxidável.
Condição dos consumíveis: A condição do bico e do eletrodo afeta diretamente o desempenho de corte. Bicos desgastados causam dispersão do arco e podem reduzir a capacidade de espessura de corte em mais de 20%. Os bicos devem ser inspecionados a cada 8 horas de corte e substituídos imediatamente quando o desgaste for evidente. A amperagem no bico deve corresponder à configuração de amperagem usada para o corte.
Etapa 6: Combine o design da tocha com o tipo de aplicação
A escolha entre tochas de corte a plasma manuais e mecanizadas depende dos requisitos da sua aplicação.
Tochas de plasma portáteis: dispositivos portáteis de 50-100A oferecem espessuras de corte máximas de 16-38 mm, tornando-os adequados para manutenção no local, trabalhos de reparo e tarefas de fabricação de pequeno a médio porte. A operação portátil depende do controle manual do ângulo da tocha e da velocidade de deslocamento. Para placas com mais de 20 mm, recomenda-se a pré-perfuração dos furos iniciais para evitar danos ao bico devido ao refluxo da perfuração.
Tochas de plasma mecanizadas (CNC): Sistemas automatizados com controle de altura da tocha ajustam dinamicamente a tensão do arco para manter uma distância de afastamento consistente, permitindo o corte estável de chapas grossas. Os sistemas mecanizados 100-200A lidam com aço carbono de 40-60 mm para fabricação de máquinas e fabricação de estruturas de aço. Os sistemas de alta potência 300-400A processam placas de aço de 150 mm e mais espessas para construção naval e equipamentos de energia.
Para chapas superiores a 200 mm, podem ser necessárias técnicas de corte multicamadas combinadas com pré-aquecimento. A capacidade de corte a plasma varia de 16 mm a 300 mm e além, abrangendo tudo, desde acabamento de chapas finas até corte em camadas de chapas de aço extraespessas.
Etapa 7: reconhecer as limitações específicas do material
Embora o corte a plasma seja versátil, certas combinações de materiais e espessuras têm limitações práticas que devem orientar a seleção do seu equipamento.
Aço carbono acima de 100 mm: Para cortar aço carbono ou aço de baixa liga com espessura superior a 100 mm, o corte oxicorte geralmente proporciona melhor qualidade de corte (perpendicularidade e largura de corte) e eficiência econômica em comparação ao corte a plasma. Nessas aplicações, o plasma não é a escolha ideal, a menos que o oxicombustível seja impraticável para o ambiente de trabalho específico.
Materiais não condutores: O corte a plasma só é eficaz em metais eletricamente condutores. Madeira, plástico e outros materiais não condutores não podem ser cortados com tochas de plasma e requerem métodos de corte alternativos.
Considerações sobre corte de cobre: A excelente condutividade térmica do cobre exige amperagem mais alta para a mesma espessura em comparação com o aço. Planeje aproximadamente 20% mais energia ao cortar placas de cobre.
Chapa metálica fina: Ao cortar materiais muito finos (menos de 3 mm), configurações de amperagem mais baixas (40A ou menos) são essenciais para evitar entrada excessiva de calor que pode causar empenamento e distorção. Consumíveis de corte fino projetados para materiais finos produzem cortes mais estreitos e qualidade de borda superior.
Conclusão: Construindo uma Estratégia Coesa de Equipamentos
Selecionar as tochas de soldagem e tochas de corte a plasma corretas não é apenas uma questão de combinar números nas folhas de especificações. Requer uma compreensão holística de como as propriedades do material, os requisitos de espessura, as demandas do ciclo de trabalho e os fatores específicos da aplicação interagem para determinar a adequação do equipamento.
Para aplicações de soldagem, a estrutura é simples: identifique o processo de soldagem mais adequado ao seu material, selecione uma pistola com configurações apropriadas de revestimento e consumíveis para esse material e combine a amperagem e o método de resfriamento com seus requisitos de espessura e ciclo de trabalho. O aço-carbono oferece maior flexibilidade, enquanto o alumínio e o aço inoxidável exigem considerações mais especializadas.
Para corte a plasma, a amperagem é o fator principal, mas a condutividade do material, a seleção do gás e a regra 80/20 para correspondência de espessura são igualmente importantes. Uma tocha de 40 A pode lidar com seu trabalho diário em chapas finas com eficiência, enquanto um sistema de 100 A fornece capacidade de reserva para cortes ocasionais mais pesados. Compreender suas demandas reais de corte – e não apenas os máximos teóricos – leva a melhores decisões sobre equipamentos.
As operações de fabricação mais bem-sucedidas mantêm uma linha cuidadosamente selecionada de pistolas de soldagem e tochas de plasma que cobrem coletivamente seu espectro de materiais e espessuras. Em vez de tentar forçar uma única ferramenta para lidar com cada aplicação, uma abordagem estratégica para a seleção de equipamentos garante que cada pistola de soldagem e tocha de plasma sejam otimizadas para o caso de uso pretendido.
Ao aplicar os princípios descritos neste guia, você pode tomar decisões informadas e seguras sobre a seleção de pistolas de soldagem e tochas de plasma. O resultado são cortes mais limpos, soldas mais fortes, tempo de inatividade reduzido e uma operação geral mais eficiente e produtiva. Esteja você equipando uma pequena oficina de manutenção ou especificando equipamentos para uma linha de produção industrial, combinar suas ferramentas com seus requisitos de materiais e espessuras é a base para o sucesso da soldagem e do corte.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių









