Odabir pravog pištolja za zavarivanje ili plazma rezača jedna je od najvažnijih odluka koju će donijeti svaki proizvođač, tehničar za održavanje ili profesionalac za zavarivanje. Pogrešan izbor može dovesti do prijevremenog kvara potrošnog materijala, lošeg kvaliteta zavara, prekomjernog zastoja, pa čak i opasnosti po sigurnost. Suprotno tome, pravi izbor opreme – precizno usklađen sa vrstom materijala i debljinom vaših radnih komada – daje čiste rezove, jake zavarene spojeve i dosljednu produktivnost iz dana u dan.
Ovaj vodič pruža sveobuhvatan okvir za odabir pištolja za zavarivanje i gorionika za plazma rezanje na osnovu dvije najkritičnije varijable: sastav materijala i debljina materijala. Bilo da zavarite lim od mekog čelika, režete debelu aluminijsku ploču ili izrađujete komponente od nehrđajućeg čelika, ovdje navedeni principi pomoći će vam da donesete informirane, praktične odluke koje su u skladu s vašim operativnim zahtjevima.
Razumijevanje temelja: Zašto odabir opreme za pogon materijala i debljine
Prije nego što pređete na konkretne preporuke, bitno je razumjeti zašto su tip materijala i debljina primarni pokretači odabira opreme. Različiti metali imaju različitu toplotnu provodljivost, električni otpor i tačke topljenja. Aluminij, na primjer, odvodi toplinu daleko od zone zavarivanja daleko brže od mekog čelika, zahtijevajući veću amperažu i specijalizirane materijale obloge kako bi se spriječili problemi s dovođenjem žice. Nerđajući čelik, sa svojom većom električnom otpornošću i tendencijom izobličenja pod prekomernom toplotom, zahteva preciznu kontrolu toplote i odgovarajuću pokrivenost zaštitnim gasom.
Debljina materijala direktno određuje zahtjeve amperaže za oba pištolja za zavarivanje i plazma baklje za rezanje . Deblji materijali zahtevaju veću struju da bi se postigla pravilna fuzija ili razdvajanje, dok tanji materijali zahtevaju nižu amperažu da bi se sprečilo progorevanje i izobličenje. Razumijevanje ovog odnosa je kamen temeljac efikasnog odabira opreme.
Cilj ovog vodiča je da vas opremi praktičnim, sistematskim pristupom usklađivanju vaših pištolja za zavarivanje i plazma gorionika za materijale s kojima najčešće radite. Na kraju ćete imati jasan okvir za procjenu vaših potreba i odabir opreme koja pouzdano radi u stvarnim uvjetima.
Prvi dio: Odabir pravog pištolja za zavarivanje prema materijalu i debljini
Korak 1: Identifikujte proces zavarivanja koji je potreban za vaš materijal
Prva tačka odluke je određivanje koji proces zavarivanja najbolje odgovara vašem materijalu i primjeni. Različiti procesi su izvrsni s različitim materijalima i rasponima debljina.
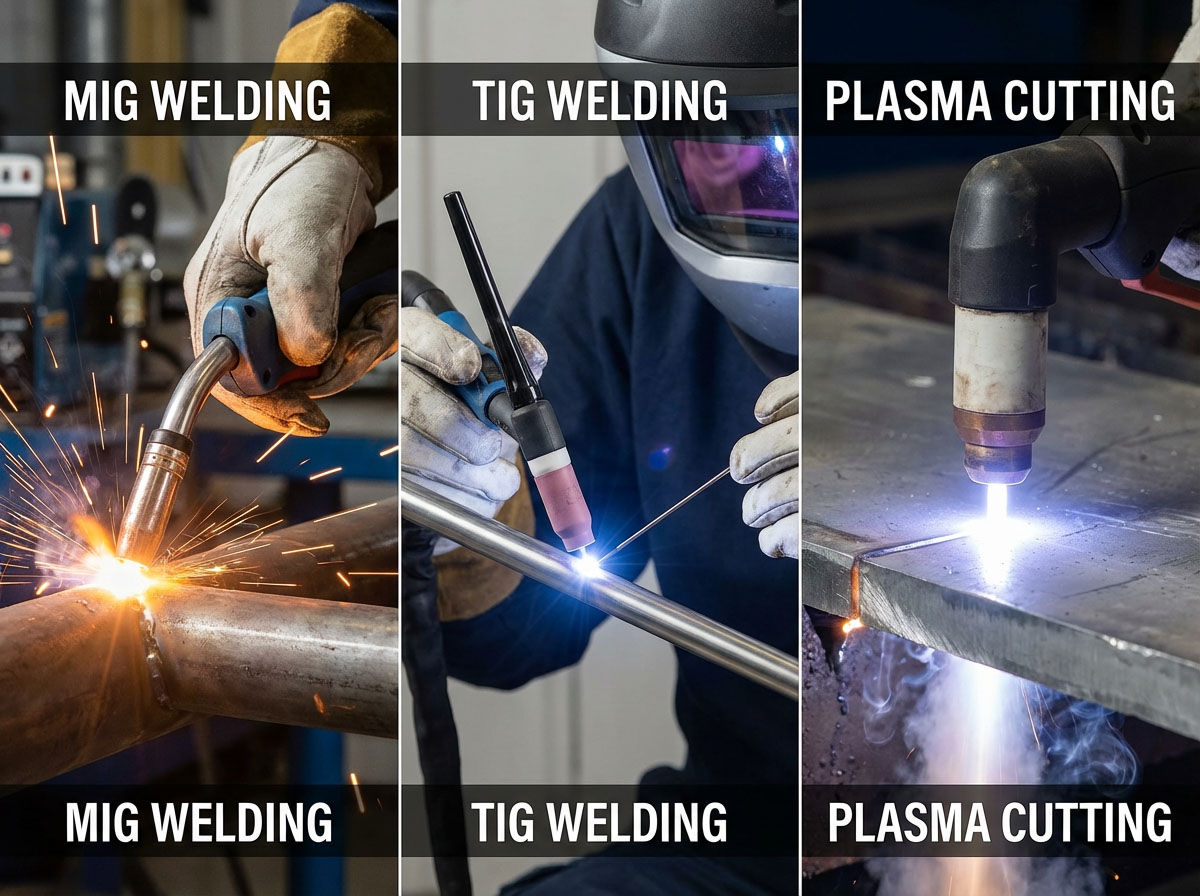
MIG pištolji za zavarivanje idealni su za okruženja visoke proizvodnje i dobro rade s mekim čelikom, nehrđajućim čelikom i aluminijem. Proces nudi odlične stope taloženja i relativno je oprost za operatere na različitim nivoima vještina. MIG zavarivanje je najbolji izbor za popravke automobila, opštu proizvodnju, radove na čeličnim konstrukcijama i proizvodnju gde su brzina i efikasnost prioriteti.
TIG gorionici za zavarivanje pružaju vrhunsku kontrolu i preciznost, što ih čini poželjnim izborom za tanke materijale, nehrđajući čelik, egzotične legure poput titanijuma i magnezijuma, i aplikacije gdje je izgled zavara kritičan. TIG zavarivanje se ističe u vazduhoplovnim komponentama, proizvodnji nerđajućeg čelika za hranu, preciznom obradi lima i umjetničkim primjenama. Proces omogućava delikatnu kontrolu topline i proizvodi izuzetno čiste zavarene spojeve s minimalnim prskanjem.
Zavarivanje štapom ostaje vrijedno za primjenu na otvorenom, teške konstrukcijske radove i situacije u kojima je priprema površine ograničena. Proces efikasno obrađuje debeli ugljični čelik i dobro radi u vjetrovitim uvjetima gdje bi zaštitni plin bio poremećen. Zavarivanje štapom se obično koristi u građevinarstvu, radovima na cjevovodima i popravci teške opreme.
Razumijevanje procesa koji vaš materijal zahtijeva je preduvjet za odabir odgovarajućeg pištolja ili plamenika za zavarivanje.
Korak 2: Uskladite karakteristike pištolja za zavarivanje s vrstom materijala
Različiti materijali zahtijevaju specifične karakteristike vašeg pištolja za zavarivanje kako bi se osigurao pouzdan rad i kvalitetni rezultati.
Za blagi čelik: Ovo je materijal koji najviše oprašta i dobro funkcionira sa standardom MIG pištolji za zavarivanje opremljeni čeličnim oblogama. Čvrsta žica od mekog čelika i žica sa punjenom jezgrom zahtijevaju pištolje s oblogama napravljenim od klavirske žice - kaljenog čelika s visokim udjelom ugljika također poznatog kao muzička žica ili opružni čelik. Vazdušno hlađeni pištolji su tipično dovoljni za aplikacije od mekog čelika do približno 200-250 ampera, ovisno o zahtjevima radnog ciklusa.
Za nerđajući čelik: Nerđajući čelik zahteva pažljivo upravljanje toplotom kako bi se sprečilo savijanje i taloženje karbida. TIG zavarivanje se često preferira za nehrđajući čelik zbog superiorne kontrole topline koju nudi. Kada MIG zavariva nerđajući čelik, prikladan je pištolj sa čeličnom oblogom, ali treba obratiti pažnju na izbor zaštitnog gasa i brzinu kretanja. Za TIG aplikacije na nerđajućem materijalu, izbor volframa je kritičan—2% lantanizovanog volframa dobro funkcioniše za većinu nerđajućih aplikacija, brušen do oštre tačke sa tragovima mlevenja po dužini.
Za aluminijum: Aluminijum predstavlja jedinstvene izazove zbog svoje mekoće i visoke toplotne provodljivosti. Žica je sklona problemima s gniježđenjem ptica i hranjenjem ako pištolj nije pravilno konfiguriran. Aluminijska žica zahtijeva pištolj za zavarivanje sa specijaliziranom oblogom kako bi se smanjilo trenje i osiguralo glatko uvlačenje. Dodatno, pištolj na kalem ili sistem potiskivanja može biti neophodan za konzistentno dodavanje aluminijumske žice, posebno kada se koriste žice manjeg prečnika. Kod TIG zavarivanja aluminijuma, priprema volframa se razlikuje od čelika – vrh treba da formira blagu kupolu dok zavarite, a ne oštar vrh. Uvijek koristite 100% zaštitni plin argona za zavarivanje aluminija sa MIG i TIG procesima kako biste osigurali čiste zavarene spojeve bez oksida.
Za egzotične metale (titanijum, magnezijum, legure bakra): Ovi materijali skoro isključivo zahtevaju TIG zavarivanje za kvalitetne rezultate. Preciznost i kontrola koju nude TIG gorionici neophodni su za rad sa metalima koji su osetljivi na atmosfersku kontaminaciju ili imaju uske prozore za unos toplote. Vodom hlađeni TIG gorionici su često neophodni kada se zavarivaju ove materijale pri većim amperažama ili za produžene radne cikluse.
Korak 3: Odaberite ocjenu struje na osnovu debljine materijala
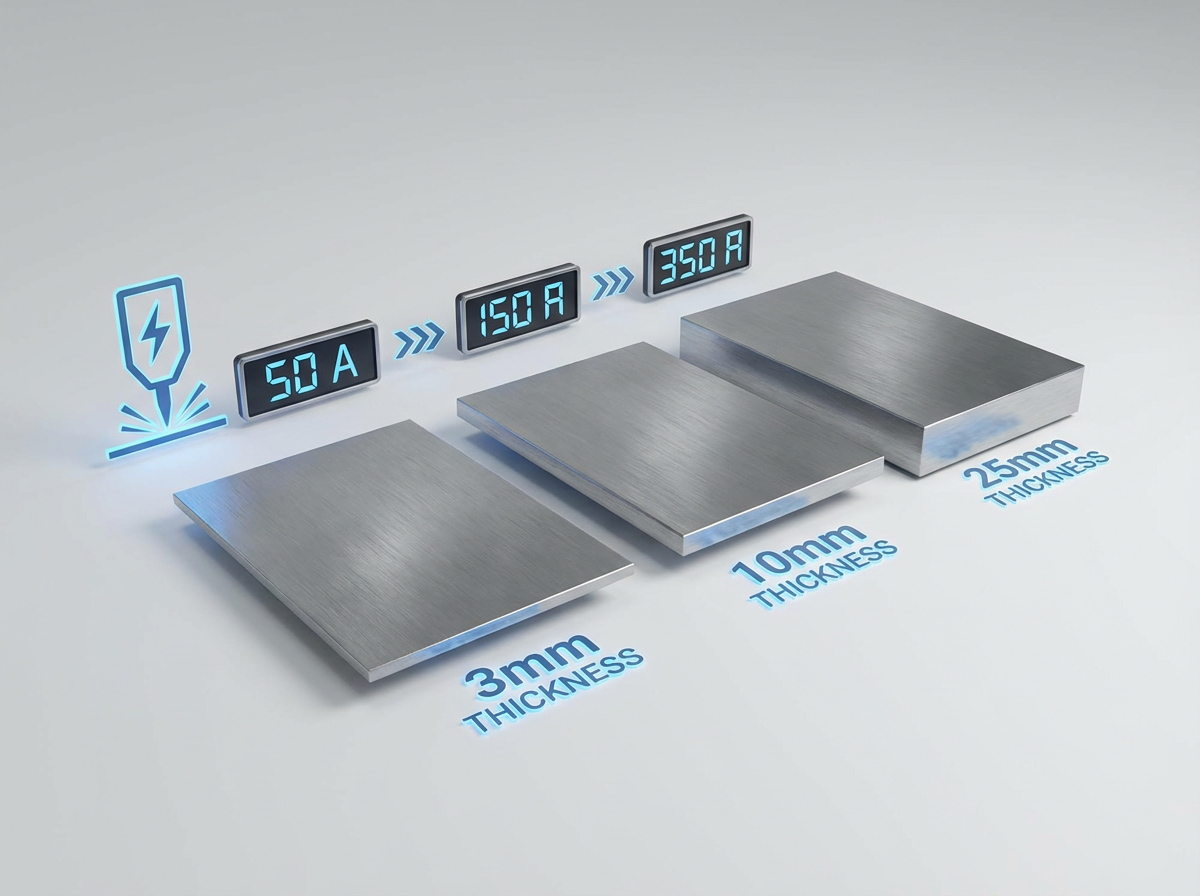
Odnos između debljine materijala i potrebne amperaže je direktan i dobro utvrđen. Odabir pištolja za zavarivanje s odgovarajućim kapacitetom struje osigurava da imate dovoljno snage za pravilno spajanje bez pregrijavanja pištolja ili prekoračenja njegovog radnog ciklusa.
Za tanke materijale (do 1/8 inča / 3 mm): Obično je dovoljan pištolj za zavarivanje snage 150-200 ampera. Tanki materijali zahtijevaju manji unos topline kako bi se spriječilo izgaranje. Za TIG zavarivanje tankog lima od nerđajućeg čelika ili aluminijuma, vazdušno hlađeni gorionik snage 150 ampera obezbeđuje odgovarajuću snagu uz održavanje osećaja lagane težine koji olakšava preciznu kontrolu.
Za srednje materijale (1/8 inča do 3/8 inča / 3-10 mm): Pištolj za zavarivanje od 200-300 A je prikladan za ovaj raspon debljina. Ovo pokriva većinu općih radova na proizvodnji mekog čelika i nehrđajućeg čelika. Za MIG zavarivanje, zračno hlađeni pištolj od 250 ampera udobno se nosi s većinom primjena u ovom rasponu, iako razmatranja radnog ciklusa postaju važna za proizvodna okruženja.
Za debele materijale (3/8 inča do 1 inča / 10-25 mm): Pištolji za zavarivanje od 300-400 ampera ili više su neophodni za ove teže dijelove. Na ovim nivoima struje, sistemi sa vodenim hlađenjem postaju sve bolji. MIG pištolji hlađeni vodom i TIG gorionici efikasnije rasipaju toplinu, omogućavajući kontinuirani rad na visokim amperažama bez neugodnosti operatera i stresa opreme povezanog s pregrijavanjem.
Za teške industrijske aplikacije (preko 1 inča / 25 mm): Aplikacije koje uključuju zavarivanje debelih ploča u brodogradnji, proizvodnju posuda pod pritiskom ili proizvodnju teške opreme zahtijevaju pištolje za zavarivanje od 400-600 ampera. Sistemi sa vodenim hlađenjem su u suštini obavezni na ovim nivoima snage za upravljanje nagomilavanjem toplote i održavanje udobnosti rukovaoca tokom dužih sesija zavarivanja.
Važno je napomenuti da bi odabir pištolja trebao biti zasnovan na stvarnoj amperaži i radnom ciklusu aplikacije, a ne samo na maksimalnoj amperaži izvora napajanja.
Korak 4: Razumijevanje radnog ciklusa i zahtjeva za hlađenjem
Radni ciklus se odnosi na broj minuta u periodu od 10 minuta u kojem pištolj može raditi punim kapacitetom bez pregrijavanja. Radni ciklus od 60% znači šest minuta vremena uključivanja luka u rasponu od 10 minuta prije nego što je potreban period hlađenja.
Za zavarivanje s prekidima (primjena ciklusa niskog opterećenja): Ako vaš posao uključuje kratke zavare, često vrijeme postavljanja ili čišćenje između zavarenih spojeva, zrakom hlađeni pištolj s umjerenim radnim ciklusom može biti sasvim prikladan. Sistemi sa vazdušnim hlađenjem su jednostavniji, prenosiviji i zahtevaju manje održavanja od alternativa sa vodenim hlađenjem.
Za kontinuirano zavarivanje (primjena visokog radnog ciklusa): Proizvodna okruženja s produženim vremenom uključivanja zahtijevaju pištolje koji su ocijenjeni za veće radne cikluse. Vodom hlađena baklja sa 100% radnog ciklusa može raditi kontinuirano bez zastoja potrebnih za hlađenje. Dok sistemi sa vodenim hlađenjem uključuju veće početne investicije zbog sistema za hlađenje radijatora, oni nude lakše, fleksibilnije kablove i superiorno upravljanje toplotom za zahtevne primene.
Za mješovite primjene: mnoge radionice imaju koristi od dostupnosti i zračnog i vodenog hlađenja. MIG pištolj od 250 ampera sa zračnim hlađenjem pokriva većinu općih potreba proizvodnje, dok pištolj od 400 ampera s vodenim hlađenjem rješava teške strukturalne radove kada se pojave. Ovaj pristup balansira između isplativosti i mogućnosti.
Korak 5: Razmislite o kompatibilnosti potrošnog materijala i odabiru obloge
Potrošni materijal koji se koristi u vašem pištolj za zavarivanje — kontaktni vrhovi, mlaznice, difuzori i obloge — moraju biti usklađeni s vašim materijalom i veličinom žice za optimalne performanse.
Izbor košuljice: Prečnik košuljice treba da odgovara prečniku žice koja se koristi. Obloga koja je prevelika dozvoljava žici da se uvuče unutar košuljice, uzrokujući nepravilno hranjenje. Premala obloga stvara prevelik otpor i može dovesti do gniježđenja ptica. Općenito pravilo je da je obloga za jednu veličinu veća od prečnika žice prihvatljiva, ali je uvijek poželjna ispravna veličina.
Kontaktni savjeti: Veličina otvora kontaktnog vrha treba da odgovara prečniku žice. Istrošeni ili preveliki kontaktni vrhovi uzrokuju nestabilnost luka i loš kvalitet zavara. Redovna provera i zamena kontaktnih vrhova je od suštinskog značaja za održavanje konzistentnog učinka zavarivanja.
Mlaznice i difuzori: Pravilna pokrivenost gasom je kritična za sve materijale, ali posebno za reaktivne metale kao što su aluminijum i titanijum. Uvjerite se da veličina vaše mlaznice i konfiguracija difuzora osiguravaju adekvatan protok zaštitnog plina za debljinu materijala i konfiguraciju spoja koji zavarite.
Odabir volframa za TIG zavarivanje: Za DC zavarivanje čelika i nehrđajućeg čelika, elektrode od 2% lantaniziranog volframa rade dobro i brušene su do oštrog vrha. Za zavarivanje aluminijuma naizmeničnom strujom, volframov vrh treba da formira blagu kupolu tokom zavarivanja kako bi se održala stabilnost luka. Prečnik volframa treba odabrati na osnovu zahteva za strujom—2,3 mm (3/32 inča) volframa je dovoljno za većinu opštih TIG aplikacija.
Drugi dio: Odabir pravog gorionika za plazma rezanje prema materijalu i debljini
Korak 1: Odredite vrste primarnog materijala koje ćete rezati
Plazma baklje za rezanje mogu rezati gotovo svaki električno vodljivi metal, ali različiti materijali različito reagiraju na proces rezanja plazmom. Razumijevanje ovih razlika je ključno za odabir prave svjetiljke i potrošnog materijala.
Blagi čelik: Ovo je materijal koji se najčešće seče i osnovna linija prema kojoj se mjeri učinak rezanja plazmom. Blagi čelik seče čisto sa sistemima vazdušne plazme i dobro reaguje na plazmu kiseonika za poboljšani kvalitet rezanja na debljim delovima. Predvidljivo ponašanje materijala čini ga referentnom tačkom za smjernice za amperažu i debljinu.
Nerđajući čelik: Nerđajući čelik se može efikasno rezati plazma gorionicima, iako se pitanja kvaliteta rezanja razlikuju od mekog čelika. Azot ili mješavine dušika i vodika proizvode čistije rezove sa smanjenom oksidacijom na nehrđajućem čeliku u usporedbi sa komprimiranim zrakom. Za tanke limove od nehrđajućeg čelika (ispod 3 mm), preporučuju se niže postavke amperaže od 40 A ili manje kako bi se smanjio unos topline i spriječilo savijanje.
Aluminijum: Visoka toplotna provodljivost aluminijuma zahteva veću amperažu za rezanje date debljine u poređenju sa mekim čelikom. Dodatno, aluminijum oksid se brzo formira na površini reza, a niža tačka topljenja materijala može dovesti do stvaranja šljake ako se parametri rezanja ne optimizuju. Vazdušna plazma se obično koristi za aluminijum, iako kvalitet rezanja možda neće odgovarati onom postignutom na mekom čeliku.
Bakar i legure bakra: Bakar zahteva znatno veću amperažu od čelika za istu debljinu — u mnogim slučajevima otprilike dvostruku amperažu. Plazma gorionici visoke amperaže (100A i više) su obično neophodni za rezanje bakrenih ploča bilo koje značajne debljine. Odlična toplotna provodljivost materijala odvlači toplotu iz zone rezanja, zahtevajući veći unos energije.
Korak 2: Uskladite amperažu sa debljinom materijala
Amperaža plazma gorionika je najvažniji faktor koji određuje sposobnost rezanja. Sljedeći okvir pruža praktičnu referencu za usklađivanje amperaže s debljinom materijala.
20-30 A: Pogodno za tanke limove, auto karoserije, HVAC kanale i lagane materijale do približno 1/4 inča (6 mm) maksimalne debljine rezanja. Preporučeni kapacitet čistog reza je oko 1/8 do 3/16 inča (3-5 mm). Ove lampe niske amperaže idealne su za rad sa detaljima, umjetnost i zanate i tanki aluminijski lim.
40-50 A: Pokriva laku proizvodnju, popravke farme i aplikacije za održavanje. Preporučeni kapacitet čistog reza je 1/4 do 3/8 inča (6-10 mm), sa maksimalnim rezovima do 1/2 inča (12-13 mm). Svetiljka od 40 ampera može efikasno rezati do 1/2 inča čelika, što ga čini pogodnim za mnoge zadatke rezanja opće namjene.
60-80 A: Ovaj raspon se bavi općom proizvodnjom i radovima na konstrukcijskom čelika. Preporučeni čisti rezovi od 3/8 do 1/2 inča (10-13 mm), sa maksimalnim rezovima do 3/4 inča (19 mm). Svetiljka od 60 A može seći kroz materijale debljine do 1 inča, pružajući svestranost za širok spektar projekata.
85-100 A: Pogodno za tešku proizvodnju i rad sa debelim pločama. Preporučeni čisti rezovi od 1/2 do 3/4 inča (13-19 mm), sa maksimalnim rezovima do 1 inča (25 mm) i više u zavisnosti od specifičnog dizajna gorionika. Plazma gorionici industrijske klase 100A mogu rezati ugljični čelik do 40 mm dobrog kvaliteta.
100-200 A: Ovo je industrijski oslonac za proizvodnju, brodogradnju i primjenu teške opreme. Plazma baklje za rezanje 100-200A mogu podnijeti ugljični čelik od 40-60 mm, pružajući kapacitet potreban za proizvodnju konstrukcijskog čelika i obradu teških ploča.
200-300+ A: Plazma sistemi velike snage probijaju barijeru debljine 150 mm za ugljenični čelik, zahtevajući automatizovanu CNC kontrolu za stabilan rad. Ovi sistemi su raspoređeni u brodogradilištima, proizvodnji energetske opreme i teškim industrijskim okruženjima gdje je rezanje debljih ploča rutinsko.
Konkretno za nerđajući čelik: Prilikom rezanja nerđajućeg čelika, debljina materijala direktno utiče na izbor snage. Ploče ispod 3 mm zahtijevaju manje od 40 A, dok ploče veće od 12 mm zahtijevaju sisteme snage 100 A ili više. Preporučljivo je rezervisati 20% margine snage iznad vaših tipičnih zahtjeva za debljinom kako biste prilagodili varijacije materijala.
Korak 3: Primijenite pravilo 80/20 za odabir baklje
Većina stručnjaka preporučuje pravilo 80/20 za odabir gorionika za plazma rezanje: odaberite sistem s preporučenim kapacitetom rezanja koji odgovara debljini materijala koju planirate rezati 80 posto vremena. Ovaj pristup osigurava da je vaš gorionik optimiziran za većinu vašeg posla, uz zadržavanje sposobnosti da se nosi s povremenim težim zadacima rezanja.
Primjer primjene pravila 80/20: Ako je 80% vaših obradaka 20 mm ili tanje, plazma gorionik od 100 A pruža optimalne performanse za vaše primarne primjene uz zadržavanje kapaciteta za rezanje debljih materijala kada je to potrebno. Za često sečenje ploča veće od 50 mm, potreban je automatizovani sistem od 200A ili više.
Praktično pravilo je da kupite 20-30% veći kapacitet amperaže nego što vaša tipična debljina materijala zahtijeva. Ova margina osigurava čiste rezove, veće brzine rezanja i produženi vijek trajanja potrošnog materijala sprečavajući da sistem stalno radi na svojim gornjim granicama.
Korak 4: Procijenite radni ciklus za proizvodne zahtjeve
Plazma baklje, poput pištolja za zavarivanje, podliježu ograničenjima radnog ciklusa. Radni ciklus definira postotak perioda od 10 minuta u kojem gorionik može raditi na nazivnoj amperaži prije nego što zahtijeva period hlađenja.
20-35% radni ciklus: Pogodno za hobističku upotrebu, povremene radove na održavanju i laganu proizvodnju gdje su zadaci rezanja povremeni.
60% radni ciklus: Pogodno za proizvodne radnje i česte operacije rezanja. Radni ciklus od 60% omogućava 6 minuta neprekidnog rezanja nakon čega slijedi period hlađenja od 4 minute.
100% radni ciklus: Potreban za industrijske primjene koje uključuju kontinuirani rad. Baklje sa 100% radnog ciklusa mogu raditi bez prekida, eliminišući zastoje radi hlađenja.
Važno je napomenuti da rad plazma gorionika na amperažama ispod njegove maksimalne vrijednosti povećava efektivni ciklus rada. Gorionik od 50A koji radi na 30A može postići 60-80% radnog ciklusa, pružajući veću operativnu fleksibilnost za različite poslove.
Korak 5: Razmotrite podudaranje vrste plina i potrošnog materijala
Plin koji se koristi u rezanju plazmom značajno utječe na kvalitetu rezanja, brzinu i vijek trajanja potrošnog materijala na različitim materijalima.
Komprimirani zrak: Najekonomičniji i najšire korišteni plazma plin. Vazduh obezbeđuje dobar ukupni kvalitet rezanja mekog čelika, nerđajućeg čelika i aluminijuma. Međutim, može uzrokovati površinsko nitriranje na površini reza i određenu oksidaciju legirajućih elemenata na nehrđajućim čelicima. Za većinu općih primjena u proizvodnji, komprimirana zračna plazma nudi najbolju ravnotežu kvaliteta rezanja, brzine i ekonomičnosti.
Kiseonik: Prilikom rezanja ugljeničnog čelika, kiseonikova plazma može poboljšati efikasnost rezanja do 30% u poređenju sa vazdušnom plazmom. Kisik daje čistije rezove s manje šljake na mekom čeliku, ali nije pogodan za nehrđajući čelik ili aluminij zbog pretjerane oksidacije.
Azot: Odličan za rezanje nerđajućeg čelika i aluminijuma. Dušik smanjuje oksidaciju na rezanim površinama od nehrđajućeg čelika i proizvodi čistije rubove. Mješavine dušika i vodika daju još bolje rezultate za debele profile od nehrđajućeg čelika.
Stanje potrošnog materijala: Stanje mlaznice i elektrode direktno utiče na performanse rezanja. Istrošene mlaznice uzrokuju disperziju luka i mogu smanjiti sposobnost debljine rezanja za preko 20%. Mlaznice treba pregledati svakih 8 sati rezanja i odmah ih zamijeniti kada je istrošenost vidljiva. Nazivna amperaža na mlaznici mora odgovarati postavci struje koja se koristi za rez.
Korak 6: Uskladite dizajn baklje s vrstom aplikacije
Izbor između ručnih i mehaniziranih gorionika za plazma rezanje ovisi o vašim zahtjevima primjene.
Ručne plazma baklje: 50-100A prijenosni uređaji nude maksimalnu debljinu rezanja od 16-38 mm, što ih čini pogodnim za održavanje na licu mjesta, popravke i male do srednje zadatke proizvodnje. Ručni rad se oslanja na ručnu kontrolu ugla baklje i brzine kretanja. Za ploče veće od 20 mm preporučuje se prethodno bušenje početnih rupa kako bi se spriječilo oštećenje mlaznice uslijed povratnog probijanja.
Mehanizovani (CNC) plazma gorionici: Automatizovani sistemi sa kontrolom visine gorionika dinamički prilagođavaju napon luka kako bi održali konzistentno rastojanje, omogućavajući stabilno rezanje debelih ploča. Mehanizovani sistemi 100-200A rukuju ugljeničnim čelikom od 40-60 mm za proizvodnju mašina i čeličnih konstrukcija. Sistemi velike snage 300-400A obrađuju 150 mm i deblje čelične ploče za brodogradnju i energetsku opremu.
Za ploče veće od 200 mm mogu biti potrebne tehnike višeslojnog rezanja u kombinaciji s predgrijavanjem. Sposobnost rezanja plazmom kreće se od 16 mm do 300 mm i više, pokrivajući sve od završne obrade tankih ploča do slojevitog rezanja ekstra debelih čeličnih ploča.
Korak 7: Prepoznavanje ograničenja specifičnih za materijal
Iako je plazma rezanje svestrano, određene kombinacije materijala i debljina imaju praktična ograničenja koja bi trebalo da pomognu pri odabiru opreme.
Ugljični čelik preko 100 mm: Za rezanje ugljičnog čelika ili niskolegiranog čelika debljine preko 100 mm, sečenje na kisik često daje bolji kvalitet rezanja (okomitost i širina reza) i ekonomičnu efikasnost u poređenju sa rezanjem plazmom. U ovim aplikacijama, plazma nije optimalan izbor osim ako je oksi-gorivo nepraktično za specifično radno okruženje.
Neprovodni materijali: Plazma rezanje je efikasno samo na električno vodljivim metalima. Drvo, plastika i drugi neprovodljivi materijali ne mogu se rezati plazma gorionicima i zahtijevaju alternativne metode rezanja.
Razmatranja o rezanju bakra: Odlična toplinska provodljivost bakra zahtijeva veću amperažu za istu debljinu u poređenju sa čelikom. Planirajte otprilike 20% više snage prilikom rezanja bakrene ploče.
Tanki lim: Prilikom rezanja vrlo tankih materijala (ispod 3 mm), niže postavke amperaže (40A ili manje) su neophodne kako bi se spriječio prekomjerni unos topline koji može uzrokovati savijanje i izobličenje. Fino rezani potrošni materijal dizajniran za tanke materijale daje uže rezove i vrhunski kvalitet rubova.
Zaključak: Izgradnja kohezivne strategije opreme
Odabir pravih pištolja za zavarivanje i gorionika za plazma rezanje nije samo pitanje podudaranja brojeva na listovima sa specifikacijama. Zahtijeva holističko razumijevanje o tome kako svojstva materijala, zahtjevi za debljinom, zahtjevi radnog ciklusa i faktori specifični za primjenu međusobno djeluju kako bi se odredila prikladnost opreme.
Za primjene zavarivanja, okvir je jednostavan: identificirajte proces zavarivanja koji najbolje odgovara vašem materijalu, odaberite pištolj s odgovarajućom oblogom i konfiguracijom potrošnog materijala za taj materijal i prilagodite ocjenu struje i metodu hlađenja prema vašim zahtjevima debljine i radnog ciklusa. Blagi čelik nudi najveću fleksibilnost, dok aluminij i nehrđajući čelik zahtijevaju više specijaliziranih razmatranja.
Za plazma rezanje, amperaža je primarni pokretač, ali provodljivost materijala, odabir plina i pravilo 80/20 za usklađivanje debljine su jednako važni. Svetiljka od 40 A može efikasno da se nosi sa vašim svakodnevnim radom na tankom listu, dok sistem od 100 A obezbeđuje rezervni kapacitet za povremene teže rezove. Razumijevanje vaših stvarnih zahtjeva za sečenjem – ne samo teoretskih maksimuma – vodi do boljih odluka o opremi.
Najuspješnije proizvodne operacije održavaju pažljivo odabrani asortiman pištolja za zavarivanje i plazma gorionika koji zajedno pokrivaju njihov materijal i spektar debljina. Umjesto pokušaja prisiljavanja jednog alata da se nosi sa svakom primjenom, strateški pristup odabiru opreme osigurava da svaki pištolj za zavarivanje i plazma gorionik budu optimizirani za predviđeni slučaj upotrebe.
Primjenom principa navedenih u ovom vodiču, možete donijeti informirane, sigurne odluke o izboru pištolja za zavarivanje i plazma gorionika. Rezultat su čistiji rezovi, jači zavari, smanjeno vrijeme zastoja i učinkovitiji, produktivniji rad općenito. Bilo da opremate malu radionicu za održavanje ili određujete opremu za industrijsku proizvodnu liniju, usklađivanje vaših alata s vašim zahtjevima materijala i debljine je temelj uspjeha zavarivanja i rezanja.
 English
 简体中文
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 ភាសាខ្មែរ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Latine
 Dansk
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 नेपाली
 Oʻzbekcha
 latviešu
 Azərbaycan dili
 Беларуская мова
 Bosanski
 Български
 ქართული
 Lietuvių









